EP0312681B1 - Walze zum Auftragen von Wachsen, insbesondere auf Schuhsohlen, Absatzplatten etc. - Google Patents
Walze zum Auftragen von Wachsen, insbesondere auf Schuhsohlen, Absatzplatten etc. Download PDFInfo
- Publication number
- EP0312681B1 EP0312681B1 EP88105230A EP88105230A EP0312681B1 EP 0312681 B1 EP0312681 B1 EP 0312681B1 EP 88105230 A EP88105230 A EP 88105230A EP 88105230 A EP88105230 A EP 88105230A EP 0312681 B1 EP0312681 B1 EP 0312681B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- roller
- skin
- foam rubber
- annular discs
- disc
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images
Classifications
-
- A—HUMAN NECESSITIES
- A43—FOOTWEAR
- A43D—MACHINES, TOOLS, EQUIPMENT OR METHODS FOR MANUFACTURING OR REPAIRING FOOTWEAR
- A43D95/00—Shoe-finishing machines
- A43D95/26—Devices for applying wax
-
- A—HUMAN NECESSITIES
- A47—FURNITURE; DOMESTIC ARTICLES OR APPLIANCES; COFFEE MILLS; SPICE MILLS; SUCTION CLEANERS IN GENERAL
- A47L—DOMESTIC WASHING OR CLEANING; SUCTION CLEANERS IN GENERAL
- A47L23/00—Cleaning footwear
- A47L23/04—Hand implements for shoe-cleaning, with or without applicators for shoe polish
- A47L23/06—Hand implements for shoe-cleaning, with or without applicators for shoe polish with electric drive
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C1/00—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating
- B05C1/02—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to separate articles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C1/00—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating
- B05C1/04—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length
- B05C1/08—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length using a roller or other rotating member which contacts the work along a generating line
- B05C1/0808—Details thereof, e.g. surface characteristics
Definitions
- the invention relates to a roll which can be set in rotation for applying material to shoe soles or the like, which roll consists of a plurality of ring disks having a porous structure lying flat on top of one another, each ring disk being equipped with an integral skin on the ring disk broad side surfaces.
- a roller of the type in question is known, by means of which existing solution-based adhesives can be applied to flat workpieces such as shoe soles.
- the roller is formed by individual ring disks lying flat against one another and lined up on a spindle. Closed-cell foam made of polyethylene is used as the material for this.
- the washers are cut out of a layer of foam including a central cavity.
- the broad side surfaces of the ring disks are then fused to produce a skin on the broad side surfaces.
- the washers are then lined up on a spindle and clamped between the side limit washers.
- the cylindrical surface of the ring washers is then brought to the same diameter and by the action of heat fused to produce a cylindrical skin of the roller, which due to this design is not subject to shrinkage and is stable even when exposed to heat.
- a roller is known from DE-C-610 353, by means of which flowable adhesive is transferred from a container to a workpiece.
- the regulation of the order quantity takes place via a slide valve.
- the roller has an annular disc made of sponge rubber, the wide surfaces of which are flanked by rubber walls. There is therefore no skin on the wide areas.
- One broad surface is also surmounted by an adjacent thin disc, on the outer circumference of which workpiece feed teeth are provided.
- the opposite wall made of rubber is supported on a collar that is slightly larger than the diameter of the ring washer.
- the object of the invention is therefore to design a roller of the type in question in a technically simple manner so that, in addition to a short-term, high amount of abrasion from the wax bar a large storage capacity is achieved with a good application of the wax on corresponding shoe parts.
- ring disks are made of foam rubber, have a groove between the skin layers and a groove in the thickness direction and that the opposing ring disk broad surfaces with their integral skin provide a solidified zone compared to the other areas of the foam rubber ring disks form and act in the manner of a cutting edge to detach from a wax rod by means of this wax material.
- a generic roller which, on the one hand, although sponge rubber ring disks are used for its production, produces high abrasion and, on the other hand, has a high storage capacity.
- the opposing ring washer wide areas with their integral skin form a solidified zone compared to the other areas of the foam rubber ring washers and act like a cutting edge to detach from the wax rod by means of this wax material.
- the abrasion effect is supported by the fact that the cellular rubber washers between the skin layers have a groove on the surface and in the thickness direction. Accordingly, the opposing skin layers protrude beyond the adjacent area of the foam rubber washers and promote the abrasion effect of the colored wax stick.
- a large storage capacity of the roller is guaranteed due to the pores of the foam rubber washers, into which the wax liquefied by friction enters. After sufficient enrichment of the foam rubber washers with wax, which is very short-term the known designs can be done, the transfer to appropriate shoe parts is ensured in sufficient thickness. Due to the large storage capacity of the roller, larger areas can be treated with a single fill. This leads to a considerable reduction in working hours for shoe repairs.
- Another advantage is the fact that the foam rubber washers ensure a long service life. They can also be produced in a cost-saving manner, for example by punching them out of foam rubber sheets using an appropriate tool. After their wear, the foam rubber washers can be replaced easily.
- a certain interlocking engagement of two foam rubber ring disks lying on top of one another is achieved in that the outer surface of the skin is profiled on the surface. This measure precludes the spinning of a foam rubber washer from the other. Furthermore, the surface profiling leads to increased strength, which in turn has a favorable effect on abrasion.
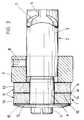
- a plug-in mandrel 2 is used to hold the roller, which is designated as a whole by 1.
- the latter contains a central bushing 3.
- the one end thereof passes over a longitudinal slot section 4 into a curved slot 5 which crosses thereto.
- the bushing 3 or the plug-on mandrel (2) is pushed onto a rotating shaft of a shoe processing machine and brought to the latter in rotary driving motion.
- the other end of the sleeve 3 continues into a pin 6 of smaller diameter.
- a support ring 7 is slidably arranged on the bush 3.
- a radially directed grub screw 8, which acts on the circumferential surface of the bush 3, is used to fix it.
- the support ring 7 is arranged such that it overlaps the transition zone between the pin 6 and the bush 3.
- the pin 6 is the carrier of two foam rubber ring disks 9 lying flat on one another. Their outer diameter is somewhat smaller than that of the support ring 7. The foam rubber ring disks 9 are compressed to a certain extent. One abutment forms the support ring 7, while the other abutment forms one the end face of the pin 6 is supporting disk 10. The latter is caused by a central screw 11 which engages in an internal thread of the pin 6. The outer diameter of this disc 10 is slightly smaller than that of the foam rubber washers. Furthermore, the washer 10 runs along most of its length in the direction of the screw 11 in the shape of a truncated cone, so that it does not interfere with the processing of shoe parts.
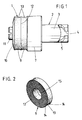
- Each foam rubber washer 9 is provided in the area of its broad washer surfaces 12 with an integral skin with the foam rubber. In this way there are layers of skin that have a greater hardness than the foam rubber material in between. From Fig. 2 it can be seen that the outer skin of the skin is surface profiled. This leads to additional hardening in the skin layers. Furthermore, a certain interlocking engagement of two foam rubber washers 9 lying on top of one another is achieved, which rules out that one of the foam rubber washers rotates relative to the other.
- each foam rubber washer 9 forms a groove 13 on the outer surface side, lying in the thickness direction. In this way, projecting ring zones 14 are produced on the broad washer surfaces 12.
- each foam rubber washer 9 is equipped with a central opening 15. This is smaller in diameter than the outer diameter of the pin 6 and expands to the appropriate size when it is attached to it.
- the clamping force exerted by the support ring 7 and washer 10 on the foam rubber washers 9 is measured so large that on the one hand there is a rotation lock of the washers 9 on the pin 6 and on the other hand the foam rubber washers are not compressed so much that the absorption capacity suffers . In this way, the sufficiently firm cutting edge is always produced by the ring zones 14, which promotes the scraping off of wax from the wax rod.
- the pin 6 could also be longer to accommodate several such foam rubber washers.
- thinner foam rubber material is used for the same length, so that e.g. instead of two three ring disks are provided, which then form two cutting edges.
Landscapes
- Footwear And Its Accessory, Manufacturing Method And Apparatuses (AREA)
- Rolls And Other Rotary Bodies (AREA)
- Lubricants (AREA)
- Compositions Of Macromolecular Compounds (AREA)
Description
- Die Erfindung betrifft eine in Rotation versetzbare Walze zum Auftragen von Material auf Schuhsohlen oder dergleichen, welche Walze aus aus mehreren flächig aufeinanderliegenden Ringscheiben poriger Struktur besteht, wobei jede Ringscheibe auf den Ringscheiben-Breitseitenflächen mit einer integralen Verhautung ausgestattet ist.
- Aus der GB-A-2 061 455 ist eine Walze der in Rede stehenden Art bekannt, mittels welcher auf Lösungsbasis bestehende Kleber auf flache Werkstücke wie Schuhsohlen aufgebracht werden können. Gebildet ist die Walze von einzelnen flächig aneinanderliegenden, auf einer Spindel aufgereihten Ringscheiben. Als Material für diese ist geschlossenzelliger, aus Polyäthylen bestehender Schaumstoff verwendet. Die Ringscheiben werden aus einer Schaumstofflage herausgeschnitten einschließlich einer zentralen Höhlung. Danach werden die Breitseitenflächen der Ringscheiben verschmolzen unter Erzeugung einer Verhautung auf den Breitseitenflächen. Anschließend werden die Ringscheiben auf einer Spindel aufgereiht und zwischen seitlichen Begrenzungsscheiben verspannt. Die zylindrische Fläche der Ringscheiben wird danach auf gleichen Durchmesser gebracht und durch Hitzeeinwirkung verschmolzen unter Erzeugung einer zylindrischen Verhautung der Walze, welche aufgrund dieser Ausbildung keiner Schrumpfung unterliegt und auch bei Wärme stabil ist.
- Ferner ist aus der DE-C-610 353 eine Walze bekannt, mittels der fließfähiger Kleber aus einem Behälter auf ein Werkstück übertragen wird. Die Regelung der Auftragsmenge erfolgt dabei über einen Verschlußschieber. Im einzelnen besitzt die Walze eine aus Schwammgummi bestehende Ringscheibe, deren Breitflächen von Wandungen aus Gummi flankiert sind. Eine Verhautung der Breitflächen liegt also nicht vor. Die eine Breitfläche wird ferner von einer anliegenden dünnen Scheibe überragt, an deren Außenumfang Werkstück-Vorschubzähne vorgesehen sind. Die gegenüberliegende, aus Gummi bestehende Wandung findet Abstützung an einem Kragen, der etwas durchmessergrößer ist als der Ringscheiben-Durchmesser.
- Des weiteren ist es auf dem Gebiet der Schuhreparatur bekannt, Gummischuhsohlen zwecks Anpassung an das Schuhleder einzufärben. Hierzu bedient man sich entsprechend farbiger Wachsstangen, von welchen mittels einer rotierenden Walze zufolge Reibung Wachs abgetragen wird. Der von der Walze aufgenommene Wachsabrieb wird dann mittels der Walze auf die Schuhsohlen, Absatzplatte etc. übertragen. Es ist bekannt, zur Herstellung der Walze, Borsten oder Textilmaterial zu verwenden. Einerseits soll das Walzenmaterial die genügende Reibung erzeugen. Andererseits ist jedoch ein entsprechendes Aufnahmevermögen erwünscht, um die Zeit für das Abtragen und Auftragen von Wachs relativ gering zu halten.
- Die Erfindung hat sich daher die Aufgabe gestellt, eine Walze der in Rede stehenden Art in herstellungstechnisch einfacher Weise so auszugestalten, daß neben einem kurzfristigen, mengenmäßig hohen Abrieb von der Wachsstange ein großes Speichervermögen erzielt ist bei einem guten Auftragen des Wachses auf entsprechende Schuhteile.
- Gelöst ist diese Aufgabe bei einer gattungsgemäßen Walze dadurch, daß die Ringscheiben aus Moosgummi bestehen, zwischen den Verhautungsebenen eine mantelflächenseitige und in Dickenrichtung liegende Auskehlung besitzen und daß die gegeneinandertretenden Ringscheiben-Breitflächen mit ihrer integralen Verhautung eine gegenüber den übrigen Bereichen der Moosgummi-Ringscheiben verfestigte Zone bilden und in Art einer Schneide wirken, um mittels dieser Wachsmaterial von einer Wachsstange abzulösen.
- Zufolge derartiger Ausgestaltung ist eine gattungsgemäße Walze angegeben, die einerseits, obwohl zu ihrer Herstellung Moosgummi-Ringscheiben verwendet werden, einen hohen Abrieb erzeugt und andererseits ein hohes Speichervermögen besitzt. Die gegeneinandertretenden Ringscheiben-Breitflächen bilden mit ihrer integralen Verhautung eine gegenüber den übrigen Bereichen der Moosgummi-Ringscheiben verfestigte Zone und wirken in Art einer Schneide, um mittels dieser Wachsmaterial von der Wachsstange abzulösen. Unterstützt wird der Abriebeffekt noch dadurch, daß die Moosgummi-Ringscheiben zwischen den Verhautungsebenen eine mantelflächenseitige und in Dickenrichtung liegende Auskehlung besitzen. Demgemäß stehen die gegeneinandertretendenden Verhautungsebenen über den angrenzenden Bereich der Moosgummi-Ringscheiben vor und begünstigen den Abriebeffekt von der eingefärbten Wachsstange. Zudem ist ein großes Speichervermögen der Walze gewährleistet bedingt durch die Poren der Moosgummi-Ringscheiben, in die das durch Reibung verflüssigte Wachs eintritt. Nach einem genügenden Anreichern der Moosgummi-Ringscheiben mit Wachs, was sehr kurzfristig gegenüber den bekannten Bauformen geschehen kann, ist das Übertragen auf entsprechende Schuhteile in ausreichender Dicke gewährleistet. Zufolge des großen Speichervermögens der Walze können bereits mit einer einzigen Füllung größere Bereiche farbbehandelt werden. Dies führt zu erheblicher Arbeitszeitverkürzung bei der Schuhreparatur. Ein weiterer Vorteil ist darin zu sehen, daß die Moosgummi-Ringscheiben eine hohe Standzeit gewährleisten. Außerdem lassen sie sich kostensparend erzeugen, indem sie beispielsweise aus Moosgummi-Platten durch ein entsprechendes Werkzeug herausgestanzt werden. Nach ihrer Abnutzung sind die Moosgummi-Ringscheiben in einfacher Weise auswechselbar.
- Ein gewisser Verbundeingriff zweier aufeinanderliegender Moosgummi-Ringscheiben wird dadurch erzielt, daß die Verhautungs-Außenfläche oberflächenprofiliert ist. Diese Maßnahme schließt es aus, daß die eine Moosgummi-Ringscheibe sich zur anderen verdreht. Ferner führt die Oberflächenprofilierung zu einer erhöhten Festigkeit, die ihrerseits sich günstig auf den Abrieb auswirkt.
- Sodann erweist es sich beim Arbeiten mit der Walze als vorteilhaft, daß außenseitig der letzten Ringscheibe eine etwa flächengleiche Scheibe aus starrem Material sitzt, die einen sich zu einer Umfangskante hin verjüngenden Querschnitt besitzt. Diese Maßnahme wirkt sich in einer guten Zugänglichkeit zu behandelnden Schuhteilen aus.
- Nachstehend wird ein Ausführungsbeispiel der Erfindung anhand der Figuren 1 bis 3 erläutert. Es zeigt:
- Fig. 1
- eine Ansicht einer zwei Moosgummi-Ringscheiben aufweisenden Walze,
- Fig. 2
- in perspektivischer Darstellung eine einzelne Moosgummi-Ringscheibe und
- Fig. 3
- in größerem Maßstab einen Längsschnitt durch die von einem Aufsteckdorn getragene Walze.
- Zur Aufnahme der als Ganzes mit 1 bezeichneten Walze dient ein Aufsteckdorn 2. Letzterer beinhaltet eine zentrale Büchse 3. Deren eines Ende geht über einen Längsschlitzabschnitt 4 in einen kreuzend dazu verlaufenden Kurvenschlitz 5 über. Mit diesem Ende wird die Büchse 3 bzw. der Aufsteckdorn (2) auf eine rotierende Welle einer Schuhbearbeitungsmaschine aufgesteckt und in Drehmitnahme zu dieser gebracht. Das andere Ende der Büchse 3 setzt sich in einen durchmesserkleineren Zapfen 6 fort. Auf der Büchse 3 ist verschiebbar ein Stützring 7 angeordnet. Zu seiner Festlegung dient eine radial gerichtete, die Umfangsfläche der Büchse 3 beaufschlagende Madenschraube 8. Der Stützring 7 wird so angeordnet, daß er die Übergangszone zwischen Zapfen 6 und Büchse 3 überlappt.
- Der Zapfen 6 ist beim Ausführungsbeispiel Träger zweier flächig aufeinanderliegender Moosgummi-Ringscheiben 9. Deren Außendurchmesser ist etwas kleiner als derjenige des Stützringes 7. Die Moosgummi-Ringscheiben 9 sind um ein gewisses Maß zusammengedrückt. Das eine Widerlager bildet der Stützring 7, während das andere Widerlager eine sich an der Stirnseite des Zapfens 6 abstützende Scheibe 10 ist. Letztere wird von einer zentralen Schraube 11 dursetzt, die in ein Innengewinde des Zapfens 6 eingreift. Der Außendurchmesser dieser Scheibe 10 ist etwas kleiner als derjenige der Moosgummi-Ringscheiben. Ferner verläuft die Scheibe 10 auf dem größten Teil ihrer Länge in Richtung der Schraube 11 kegelstumpfförmig zu, so daß sie bei der Bearbeitung von Schuhteilen nicht stört.
- Jede Moosgummi-Ringscheibe 9 ist im Bereich ihrer Ringscheiben-Breitflächen 12 mit einer mit dem Moosgummi integraler Verhautung versehen. Auf diese Weise ergeben sich Verhautungsebenen, die gegenüber dem dazwischen liegenden Moosgummi-Material eine größere Härte besitzen. Aus Fig. 2 geht hervor, daß die Verhautungs-Außenfläche oberflächenprofiliert ist. Dies führt zu einer zusätzlichen Verhärtung in den Verhautungsebenen. Ferner wird ein gewisser Verbundeingriff zweier aufeinanderliegender Moosgummi-Ringscheiben 9 erzielt, was es ausschließt, daß die eine Moosgummi-Ringscheibe sich zur anderen verdreht.
- Zwischen den Verhautungsebenen bzw. den Ringscheiben-Breitflächen 12 formt jede Moosgummi-Ringscheibe 9 eine mantelflächenseitige, in Dickenrichtung liegende Auskehlung 13. Auf diese Weise werden vorstehende Ringzonen 14 an den Ringscheiben-Breitflächen 12 erzeugt.
- Um die Moosgummi-Ringscheiben 9 dem Zapfen 6 zuordnen zu können, ist jede Moosgummi-Ringscheibe 9 mit einer zentralen Öffnung 15 ausgestattet. Diese ist durchmesserkleiner als der Außendurchmesser des Zapfens 6 und weitet sich bei dem Aufstecken auf diesen auf das entsprechende Maß.
- Nach dem Aufsetzen der Moosgummi-Ringscheiben 9 auf den Zapfen 6 und dem Einklemmen zwischen dem Stützring 7 und der Scheibe 10 ergibt sich, im Querschnitt gesehen, ein wellenförmig verlaufender Mantelbereich. Den Wellenberg W bilden die Endzonen 14 der gegeneinander tretenden Ringscheiben-Breitflächen 12. Hierdurch wird eine mittlere, gegenüber dem Moosgummi-Material härtere Zone geschaffen, so daß beim Andrücken einer eingefärbten Wachsstange zufolge vergrößerter Reibung Wachs von dieser abgetragen wird, welches seinerseits von dem Moosgummi aufgenommen wird. Letzteres zeichnet sich durch ein großes Speichervermögen aus, so daß anschließend zu behandelnde Schuhteile, wie z.B. helle Schuhsohlen, gut eingefärbt werden können.
- Die von dem Stützring 7 und Scheibe 10 auf die Moosgummi-Ringscheiben 9 ausgeübte Spannkraft ist so groß gemessen, daß einerseits eine Drehsicherung der Ringscheiben 9 auf dem Zapfen 6 vorliegt und andererseits die Moosgummi-Ringscheiben nicht so sehr verdichtet werden, daß darunter das Aufnahmevermögen leidet. Auf diese Weise wird stets die genügend feste Schneide von den Ringzonen 14 erzeugt, die das Abschaben von Wachs von der Wachsstange begünstigt.
- Anstatt wie dargestellt ist, könnte der Zapfen 6 auch länger ausgebildet sein, um mehrere solcher Moosgummi-Ringscheiben aufnehmen. Eine weitere Variation besteht darin, daß bei gleicher Länge dünneres Moosgummimaterial verwendet wird, so daß dann z.B. statt zwei drei Ringscheiben vorgesehen sind, die dann zwei Abtragsschneiden bilden. Die besondere, sich im Querschnitt zum Umfang hin zu einer Kante verjüngende Form der Scheibe 10 gewährleistet, daß selbst bei optimaler Wachsanreicherung dieses nicht auf das Oberleder eines Schuhes gelangt.
Claims (3)
- In Rotation versetzbare Walze (1) zum Auftragen von Material auf Schuhsohlen oder dergleichen, welche Walze (1) aus mehreren flächig aufeinanderliegenden Ringscheiben (9) poriger Struktur besteht, wobei jede Ringscheibe (9) auf den Ringscheiben-Breitseitenflächen (12) mit einer integralen Verhautung ausgestattet ist, dadurch gekennzeichnet, daß die Ringscheiben (9) aus Moosgummi bestehen, zwischen den Verhautungsebenen eine mantelflächenseitige und in Dickenrichtung liegende Auskehlung (13) besitzen, und daß die gegeneinandertretenden Ringscheiben-Breitflächen (12) mit ihrer integralen Verhautung eine gegenüber den übrigen Bereichen der Moosgummi-Ringscheiben verfestigte Zone bilden und in Art einer Schneide wirken, um mittels dieser Wachsmaterial von der Wachsstange abzulösen.
- Walze nach Anspruch 1, dadurch gekennzeichnet, daß die Verhautungs-Außenfläche oberflächenprofiliert ist.
- Walze nach Anspruch 1, dadurch gekennzeichnet, daß außenseitig der letzten Ringscheibe (9) eine etwa flächengleiche Scheibe (10) aus starrem Material sitzt, die einen sich zu einer Umfangkante hin verjüngenden Querschnitt besitzt.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT88105230T ATE83132T1 (de) | 1987-10-17 | 1988-03-31 | Walze zum auftragen von wachsen, insbesondere auf schuhsohlen, absatzplatten etc. |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE8713966U | 1987-10-17 | ||
| DE8713966U DE8713966U1 (de) | 1987-10-17 | 1987-10-17 | Walze zum Autragen von Wachsen, insbesondere auf Schuhsohlen, Absatzplatten etc. |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP0312681A2 EP0312681A2 (de) | 1989-04-26 |
| EP0312681A3 EP0312681A3 (en) | 1990-04-11 |
| EP0312681B1 true EP0312681B1 (de) | 1992-12-09 |
Family
ID=6813210
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP88105230A Expired - Lifetime EP0312681B1 (de) | 1987-10-17 | 1988-03-31 | Walze zum Auftragen von Wachsen, insbesondere auf Schuhsohlen, Absatzplatten etc. |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP0312681B1 (de) |
| AT (1) | ATE83132T1 (de) |
| DE (2) | DE8713966U1 (de) |
Family Cites Families (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE610353C (de) * | 1931-11-16 | 1935-03-09 | United Shoe Machinery Corp | Maschine zum Auftragen von Klebstoff auf Schuhboeden |
| GB2061455B (en) * | 1979-10-12 | 1983-01-26 | British United Shoe Machinery | Method of making a cement applicator roll |
-
1987
- 1987-10-17 DE DE8713966U patent/DE8713966U1/de not_active Expired
-
1988
- 1988-03-31 DE DE8888105230T patent/DE3876594D1/de not_active Expired - Fee Related
- 1988-03-31 EP EP88105230A patent/EP0312681B1/de not_active Expired - Lifetime
- 1988-03-31 AT AT88105230T patent/ATE83132T1/de not_active IP Right Cessation
Also Published As
| Publication number | Publication date |
|---|---|
| DE8713966U1 (de) | 1989-02-16 |
| ATE83132T1 (de) | 1992-12-15 |
| EP0312681A2 (de) | 1989-04-26 |
| EP0312681A3 (en) | 1990-04-11 |
| DE3876594D1 (de) | 1993-01-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE68918084T2 (de) | Schleifscheibe. | |
| DE69904060T2 (de) | Kreismesser zum schneiden von papierrollen oder von ähnlichen gegenständen | |
| DE897035C (de) | Vorschubantrieb | |
| EP0319756A2 (de) | Rotativ antreibbare Werkzeugspannvorrichtung | |
| DE2228633A1 (de) | Raspelscheibe, insbesondere fuer mit stueckseife arbeitende seifenspender | |
| EP0875171A1 (de) | Arbeitswalze, insbesondere Waschwalze für Fahrzeugwaschanlagen | |
| DE69101278T2 (de) | Enthaarungsgerät. | |
| DE2559145C3 (de) | Entgratwerkzeug | |
| DE2914500A1 (de) | Nabe, insbesondere fuer rotierendes werkzeug bzw. schleifkoerper | |
| DE3735266A1 (de) | Vorrichtung und verfahren zur honbearbeitung von werkstuecken | |
| DE2235511B2 (de) | Einrichtung zum Stanzen von Lochreihen in endlose Papierbahnen an einer Rotationsdruckmaschine | |
| DE1192547B (de) | Hohlzylindrisches Stirnschleifwerkzeug | |
| DE2637078A1 (de) | Verfahren und vorrichtung zur bearbeitung des fusses einer gestanzten strick- und wirkmaschinennadel und/oder platine | |
| DE1300834B (de) | Einrichtung zum Honen zylindrischer Werkstuecke | |
| DE3002383A1 (de) | Rollreibgetriebe zum umwandeln einer drehbewegung in eine laengsbewegung und umgekehrt | |
| DE19833363B4 (de) | Verfahren zur Drehbearbeitung von Rotationsflächen an Werkstücken, vorzugsweise an Kurbelwellen, und scheibenförmiges Werkzeug zur Durchführung des Verfahrens | |
| DE2352013B2 (de) | Einrichtung zum glattwalzen einer gekruemmten rotationssymmetrischen aussenflaeche eines werkstuecks | |
| DE19607778C2 (de) | Vorrichtung zur Finish-Bearbeitung, insbesondere von Kurbel- oder Nockenwellen | |
| DE3529603C2 (de) | ||
| DE9015344U1 (de) | Kreismesser | |
| DE6933778U (de) | Spiralbohrer. | |
| EP0312681A2 (de) | Walze zum Auftragen von Wachsen, insbesondere auf Schuhsohlen, Absatzplatten etc. | |
| DE1125805B (de) | Mit Diamantsplittern bestuecktes Abrichtwerkzeug | |
| EP0455041A1 (de) | Einrichtung zum Andrücken eines Substratbearbeitungswerkzeuges | |
| DE893288C (de) | Kreismesser zum Laengsschneiden von Bahnen aus Papier, Karton, Gewebe od. dgl. |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE CH DE ES FR GB IT LI NL SE |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE CH DE ES FR GB IT LI NL SE |
|
| 17P | Request for examination filed |
Effective date: 19900523 |
|
| 17Q | First examination report despatched |
Effective date: 19911021 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE ES FR GB IT LI NL SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRE;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED.SCRIBED TIME-LIMIT Effective date: 19921209 Ref country code: FR Effective date: 19921209 Ref country code: ES Free format text: THE PATENT HAS BEEN ANNULLED BY A DECISION OF A NATIONAL AUTHORITY Effective date: 19921209 Ref country code: BE Effective date: 19921209 Ref country code: SE Effective date: 19921209 Ref country code: GB Effective date: 19921209 |
|
| REF | Corresponds to: |
Ref document number: 83132 Country of ref document: AT Date of ref document: 19921215 Kind code of ref document: T |
|
| REF | Corresponds to: |
Ref document number: 3876594 Country of ref document: DE Date of ref document: 19930121 |
|
| EN | Fr: translation not filed | ||
| GBV | Gb: ep patent (uk) treated as always having been void in accordance with gb section 77(7)/1977 [no translation filed] |
Effective date: 19921209 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 19950323 Year of fee payment: 8 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Effective date: 19960331 Ref country code: CH Effective date: 19960331 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19980319 Year of fee payment: 11 Ref country code: AT Payment date: 19980319 Year of fee payment: 11 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19990331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19991001 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee |
Effective date: 19991001 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20020408 Year of fee payment: 15 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20031001 |