EP0369370B1 - Verfahren zur Herstellung eines Lampengefässes - Google Patents
Verfahren zur Herstellung eines Lampengefässes Download PDFInfo
- Publication number
- EP0369370B1 EP0369370B1 EP89120989A EP89120989A EP0369370B1 EP 0369370 B1 EP0369370 B1 EP 0369370B1 EP 89120989 A EP89120989 A EP 89120989A EP 89120989 A EP89120989 A EP 89120989A EP 0369370 B1 EP0369370 B1 EP 0369370B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- lamp vessel
- pinch
- future
- heated
- blank
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000004519 manufacturing process Methods 0.000 title claims description 28
- 238000000034 method Methods 0.000 claims description 35
- 238000011049 filling Methods 0.000 claims description 21
- IJGRMHOSHXDMSA-UHFFFAOYSA-N Atomic nitrogen Chemical compound N#N IJGRMHOSHXDMSA-UHFFFAOYSA-N 0.000 claims description 12
- 238000007789 sealing Methods 0.000 claims description 11
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N Silicium dioxide Chemical compound O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 claims description 9
- 238000011010 flushing procedure Methods 0.000 claims description 8
- 239000011888 foil Substances 0.000 claims description 7
- 239000007789 gas Substances 0.000 claims description 7
- 238000007493 shaping process Methods 0.000 claims description 7
- 239000011261 inert gas Substances 0.000 claims description 6
- 229910052757 nitrogen Inorganic materials 0.000 claims description 6
- 238000000071 blow moulding Methods 0.000 claims description 5
- 239000011521 glass Substances 0.000 claims description 5
- 238000004140 cleaning Methods 0.000 claims description 4
- 239000007788 liquid Substances 0.000 claims description 4
- 239000000126 substance Substances 0.000 claims description 4
- 125000006850 spacer group Chemical group 0.000 claims description 3
- 229910052756 noble gas Inorganic materials 0.000 claims description 2
- GNFTZDOKVXKIBK-UHFFFAOYSA-N 3-(2-methoxyethoxy)benzohydrazide Chemical compound COCCOC1=CC=CC(C(=O)NN)=C1 GNFTZDOKVXKIBK-UHFFFAOYSA-N 0.000 claims 1
- 238000001816 cooling Methods 0.000 claims 1
- 238000000465 moulding Methods 0.000 claims 1
- 230000000284 resting effect Effects 0.000 claims 1
- 229910001507 metal halide Inorganic materials 0.000 description 9
- 150000005309 metal halides Chemical class 0.000 description 9
- XKRFYHLGVUSROY-UHFFFAOYSA-N Argon Chemical compound [Ar] XKRFYHLGVUSROY-UHFFFAOYSA-N 0.000 description 6
- 238000009826 distribution Methods 0.000 description 5
- 229910052736 halogen Inorganic materials 0.000 description 5
- 150000002367 halogens Chemical class 0.000 description 5
- 238000010926 purge Methods 0.000 description 4
- 229910052786 argon Inorganic materials 0.000 description 3
- 238000002788 crimping Methods 0.000 description 3
- 230000002262 irrigation Effects 0.000 description 3
- 238000003973 irrigation Methods 0.000 description 3
- 239000000463 material Substances 0.000 description 3
- 230000003287 optical effect Effects 0.000 description 3
- 239000011324 bead Substances 0.000 description 2
- 238000000605 extraction Methods 0.000 description 2
- 238000010438 heat treatment Methods 0.000 description 2
- XMBWDFGMSWQBCA-UHFFFAOYSA-N hydrogen iodide Chemical compound I XMBWDFGMSWQBCA-UHFFFAOYSA-N 0.000 description 2
- QSHDDOUJBYECFT-UHFFFAOYSA-N mercury Chemical compound [Hg] QSHDDOUJBYECFT-UHFFFAOYSA-N 0.000 description 2
- 229910052753 mercury Inorganic materials 0.000 description 2
- 238000007792 addition Methods 0.000 description 1
- 239000012300 argon atmosphere Substances 0.000 description 1
- 239000012298 atmosphere Substances 0.000 description 1
- 238000007664 blowing Methods 0.000 description 1
- 239000003054 catalyst Substances 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 238000011109 contamination Methods 0.000 description 1
- 238000005429 filling process Methods 0.000 description 1
- 230000001771 impaired effect Effects 0.000 description 1
- 239000012535 impurity Substances 0.000 description 1
- 238000002844 melting Methods 0.000 description 1
- 230000008018 melting Effects 0.000 description 1
- 239000006187 pill Substances 0.000 description 1
- 238000002360 preparation method Methods 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 238000005086 pumping Methods 0.000 description 1
- 239000010453 quartz Substances 0.000 description 1
- 230000002285 radioactive effect Effects 0.000 description 1
- 230000001105 regulatory effect Effects 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
- 238000005507 spraying Methods 0.000 description 1
- 239000005341 toughened glass Substances 0.000 description 1
- 229910052724 xenon Inorganic materials 0.000 description 1
- FHNFHKCVQCLJFQ-UHFFFAOYSA-N xenon atom Chemical compound [Xe] FHNFHKCVQCLJFQ-UHFFFAOYSA-N 0.000 description 1
Images




Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01K—ELECTRIC INCANDESCENT LAMPS
- H01K3/00—Apparatus or processes adapted to the manufacture, installing, removal, or maintenance of incandescent lamps or parts thereof
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01J—ELECTRIC DISCHARGE TUBES OR DISCHARGE LAMPS
- H01J9/00—Apparatus or processes specially adapted for the manufacture, installation, removal, maintenance of electric discharge tubes, discharge lamps, or parts thereof; Recovery of material from discharge tubes or lamps
- H01J9/24—Manufacture or joining of vessels, leading-in conductors or bases
- H01J9/245—Manufacture or joining of vessels, leading-in conductors or bases specially adapted for gas discharge tubes or lamps
- H01J9/247—Manufacture or joining of vessels, leading-in conductors or bases specially adapted for gas discharge tubes or lamps specially adapted for gas-discharge lamps
Definitions
- the invention relates to a method for producing a lamp vessel with the features designated in the preamble of the main claim.
- Such lamps are known from U.S. Patents 4,278,050, 4,658,177, 4,717,852 and 4,851,735.
- a lamp vessel has been manufactured by pressing a pump tube onto the tapered end of a quartz glass or hard glass tube, squeezing the electrode system under argon purging on a crimping machine at the opposite end, and the resulting blank on the rinsing pumping station through the pump tube with the filling substances ( mercury and iodide body) and the pump tube on the pump is briefly removed.
- the pump tube attachment point of the lamp vessel now has some serious disadvantages. In the burning position, the pump tube is heated up strongly by the discharge arc.
- a pump-less manufacturing method for a lamp pinched on one side in which a tube is preformed into a bulb-forming component, the final shape of the future lamp vessel possibly being created by means of blow molding, followed by a light-generating arrangement (Filament) is introduced into the component forming the bulb, finally the assembly is pumped through the open end and subjected to a treatment and the internal atmosphere is regulated. Finally, the open end is sealed with a pinch.
- the process for producing a lamp vessel is characterized according to the invention by the process steps listed in the main claim.
- the further details for the manufacture of the lamp vessel result from the subclaims.
- the optical distortions on the lamp vessel are avoided, which makes the lamp particularly suitable for use in high-quality reflector lamps.
- lens-like lamp heads can be produced by using differently shaped form rollers in combination with the blow molding in order to achieve special optical effects.
- the procedure described Particularly well suited for mechanized production so that, in addition to the qualitative advantages, a larger quantity and moreover can also be produced more cheaply.
- the time-saving preforming of the pinch or constriction accelerates the manufacturing process and lowers the scrap.
- the manufacturing process is equally suitable for the production of discharge tubes without pumps, their possibly required envelope bulbs as well as for incandescent bulb bulbs.
- the manufacturing process is particularly suitable for lamps with a single glass bulb (in particular made of quartz glass).
- it is also particularly suitable for lamps which require solid and / or liquid filling components.
- the manufacturing process is particularly suitable if the purity of the filling components and / or the lamp components is particularly important. This is particularly true for low power metal halide discharge lamps.
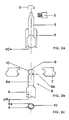
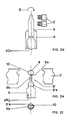
- a single piece of pipe 5 is inserted into a rotating (D) receptacle 6, which can optionally be connected to a vacuum VC or to an inert gas pressure p.
- the closed end of the pipe section 5 is then heated by means of a flame 2 (Fig. 2a).
- a vacuum VC can now be applied to the receptacle 6.
- the flame 2 is turned off and two opposing mold jaws 7 enclose the heated end of the pipe section 5 while stopping the receptacle, the nitrogen overpressure p being simultaneously applied to the pipe section 5 at 2 bar (FIG. 2b) .
- This process of blow molding creates the so-called blank 8 with a crest 9, a constriction 9a and a long collar 8a.
- the area of the future lamp vessel 10 assumes an ellipsoidal shape corresponding to the mold jaws 7, as can best be seen in FIG. 2c, in which the blank 8 is shown in a top view.
- a second possibility of producing the blank 8 ' is to heat a larger area at the closed end of the pipe section 5 with flames 2 (Fig. 2d).
- the two opposing mold jaws 7 ' have, compared to the first possibility, an elongated base part which, when enclosing the pipe section and when blowing the mold, creates a cross-pressed area 9b with an oval cross-section (see FIG. 2f), which preforms the area of the pinch and one short collar 8'a at the open end of the blank 8 'leaves.
- the initially rotationally symmetrical region of the future lamp vessel 10a or the constriction 99 (cf. FIG.
- the blank 8 can also be produced by first providing a quartz glass tube which is open on both sides with the aid of the shaping roller 4 and subsequent use of the blow molding with the shaping jaws 7, and finally with the future lamp vessel 10.
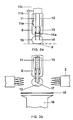
- FIGS. 3a to 3d are used to consider the further workflow.
- the blank 8 is fitted in a vertical position with the tip 9 facing downwards with an interchangeable holder 11, which in turn contains two electrode systems, each consisting of a power supply 12, a sealing film 13 and an electrode 14.
- the bill of exchange 11 is provided on its lateral surface with resilient elements 11a known to the person skilled in the art (preferably three elements; only one is visible in FIG. 3). These are quasi supported on the inner wall of the blank 8 and thereby hold the interchangeable receptacle by themselves.
- the defined position of the electrodes 14 within the future lamp vessel 10 is achieved by inserting the interchangeable receptacle 11 into the blank 8 by means of a stamp 11b the interchangeable holder is connected via an arm 11c until the stop is lowered (shown schematically).
- This process is also well known to the person skilled in the construction of fixtures and is therefore not shown separately (FIG. 3a).
- the correct spacing of the electrodes from one another can additionally be supported by a spacer 14a made of quartz glass or a similar material. This spacer (only shown in Fig. 3a) extends between the two electrode systems outside the interchangeable holder. During the squeezing process, this is also heated and squeezed and thus remains in the squeeze.
- a flushing cannula 17 which extends into the lamp vessel 10 is guided through an axial bore 15 in the exchangeable receptacle 11 in a processing station 16 of the squeezing machine. It is used to heat the lamp vessel 10 to about 1000 ° C. while the lamp vessel 10 is heating up at the same time an inert gas flow of about 50 to about 300 l / h (depending on the vessel volume) is conducted for about 6 seconds, thereby removing impurities within the lamp vessel 10 (FIG. 3b) In preparation for the subsequent operation, the lamp vessel 10 is now cooled to approximately 60 ° C. by means of blown air.
- the blank 8 equipped with the interchangeable holder 11 and the electrode system and then annealed for cleaning is then lowered in the processing station 16 onto the ring aperture 18, the flushing cannula 17 is removed, the flames 2 swivel away to the side and a filling funnel 19 is inserted through the bore 15 of the interchangeable holder 11 .
- the required filling substances 20 are introduced through this. In the case of a metal halide high-pressure discharge lamp, this is a drop of mercury and an iodide pill (FIG. 3c).
- the filling funnel 19 is extended and the irrigation cannula 17 is retracted. Flames 2 heat the blank 8 in the area of the sealing films 13 to approximately 2200 ° C.
- the future argon atmosphere in the lamp vessel 10 is maintained by the flushing cannula 17 and the dome 9 is cooled from below with liquid nitrogen (LN2), the ring diaphragm 18, which surrounds the lamp vessel 10 from below, the area of the dome 9 to be cooled from that separates the area to be heated in the vicinity of the sealing films 13 (Fig. 3d).
- LN2 liquid nitrogen
- the irrigation cannula 17 is extended and the blank 8 is sealed in the area of the sealing foils 13 by a pinch 21.
- the protruding collar 8a (or 8'a) on the blank 8 (or 8 ') proves to be particularly advantageous because it protects the filling components and the foils during heating against contamination by the flames.
- To the Crushing is used in known crimping jaws (two or four) (cf. the parallel application with the registration number (our file number VPA 88 P 5523 E)).
- the filling substances 20 are partially evaporated by the lack of argon purging and by the glowing electrodes 14, and the pressure prevailing in the lamp vessel 10 increases.
- the crimping jaws are provided with mold jaw attachments corresponding to the final shape of the lamp vessel 10 (not shown).
- the protruding collar is cut off.
- this collar can advantageously be used during further assembly and therefore remains on the vessel.
- Such a lamp vessel 10 for a metal halide high-pressure discharge lamp without an envelope bulb is in itself already operational.
- the electrode system consisting of power supply lines 12, electrodes 14 'and a fused-in filament holder 14' 'within the lamp vessel 10' only with one Provide filament 14 and the filling process (Fig. 3c) is to be adapted to the requirements of a halogen incandescent lamp.
- the filling gas filling methods described above can be successfully used for catalyst filling pressures up to approx. 1000 mbar. However, if filling pressures above 1000 mbar are desired, the required amount of the filling gas in question must be frozen out in the lamp vessel 10 before the squeezing process. Depending on the filling pressure, this can be done either by spraying the lamp vessel 10 with a frozen liquid gas (e.g. nitrogen) or by immersing it in the same. These methods are also generally known to the person skilled in the art and do not require any further explanations here.
- a frozen liquid gas e.g. nitrogen
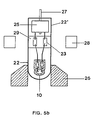
- FIGS. 5a to 5c illustrate the manner in which a lamp vessel 10 for a metal halide high-pressure discharge lamp according to FIG. 4 is provided with an envelope bulb 22 if this is not to be operated without one.
- the envelope bulb 22 is filled with an inert gas, similar to the lamp vessel 10. A detailed description of these work steps can be dispensed with here, since they are essentially the same as in the previously described manufacture of the lamp vessel 10.
- FIG. 5a shows a lamp vessel 10 for a high pressure metal halide discharge lamp on its Power supply lines 12 have been extended with a further pair of sealing foils 23 and with further power supply lines 24, the ends of which are clamped in a self-holding interchangeable receptacle 25.
- the interchangeable receptacle 25 with the lamp vessel 10 equipped in this way is guided by means of a device at a precisely predetermined location in the envelope bulb 22 which was previously provided with a dome on one side.
- the envelope piston 22 located in a holder 26 is heated in the region of the sealing foils 23 by means of the flames 2 and at the same time is flushed with the desired gas, for example nitrogen, through a flushing cannula 27.
- the desired gas for example nitrogen
- the envelope piston 22 is then sealed in the heated area by means of the pinch jaws 28 (only partially visible) by means of a pinch 29 (FIG. 5b).
- the result is a metal halide lamp 30 which has no disruptive pump tube either on the discharge vessel or on the envelope bulb 22.
- the irrigation cannula 27 is pulled out of the lamp vessel 30 thus obtained, the lamp vessel 30 of the holder 26 and the interchangeable receptacle 25 are removed from the lamp vessel 30 and the projecting tube piece 22 'is separated (FIG. 5c).
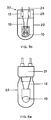
- the lamp vessel 30 thus obtained in the example described having a discharge vessel 10 with a metal halide filling 20, is provided in FIG. 6a with a base 31 of the G12 type.
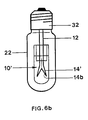
- the lamp vessel 10 ' In the case of a halogen incandescent lamp, the lamp vessel 10 'consists of tempered glass and the electrode system 12, 14' requires no sealing foils.
- the lamp vessel can be enclosed by an envelope bulb 22 be, as shown in the example of Figure 6b, wherein the envelope piston 22 is equipped with a base 32 of the type E27.
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Manufacture Of Electron Tubes, Discharge Lamp Vessels, Lead-In Wires, And The Like (AREA)
Description
- Die Erfindung betrifft ein Verfahren zur Herstellung eines Lampengefäßes mit den im Oberbegriff des Hauptanspruchs bezeichneten Merkmalen.
- Derartige Lampen sind aus den US-PS 4 178 050, 4 658 177, 4 717 852 und 4 851 735 bekannt. Die Herstellung eines solchen Lampengefäßes erfolgte bislang, indem an das verjüngte Ende eines Quarzglas- oder Hartglasrohres ein Pumprohr angestengelt, das Elektrodensystem unter Argonspülung auf einer Quetschmaschine am gegenüberliegenden Ende eingequetscht, der so entstandene Rohling auf dem Spül-Pumpstand durch das Pumprohr mit den Füllsubstanzen (z.B. Quecksilber und Jodidkörper) versehen und das Pumprohr an der Pumpe kurz abgezogen wird. Die Pumprohransatzstelle des Lampengefäßes hat nun aber einige gravierende Nachteile. So wird in stehender Brennlage die Pumprohrstelle durch den Entladungsbogen stark aufgeheizt. Infolgedessen können Inhomogenitäten in der Wandstärkenverteilung aufgrund des hohen Betriebsdrucks bis zu ca. 50 bar zu Verformungen des Lampengefäßes führen. Im Extremfall kann die Ansatzstelle undicht werden oder das Lampengefäß kann explodieren. In hängender Brennlage wird die Cold-Spot-Temperatur des Brenners und damit die Farbdaten der Lampe von der Geometrie und Materialverteilung der Pumprohrabziehstelle bestimmt. Und letztlich führt die unterschiedliche Materialverteilung in der Pumprohrabziehstelle zu optischen Verzerrungen, was insbesondere den Betrieb der Lampen in hochwertigen Reflektorleuchten beeinträchtigt.
- Des weiteren ist aus der FR-A- 2 194 045 bereits ein pumpstengelloses Herstellverfahren für eine einseitig gequetschte Lampe bekannt, bei dem ein Rohr zu einem kolbenbildenden Bauteil vorgeformt wird, wobei u.U. mittels Formblasens die endgültige Form des zukünftigen Lampengefäßes entsteht, anschließend eine lichterzeugende Anordnung (Glühfaden) in das den Kolben bildende Bauteil eingebracht wird, schließlich die Anordnung durch das offene Ende hindurch gepumpt und einer Behandlung unterzogen wird und die interne Atmosphäre eingeregelt wird. Abschließend wird das offene Ende durch eine Quetschung abgedichtet.
- Es ist Aufgabe der Erfindung, die zuvor beschriebenen Nachteile durch ein anderes Herstellverfahren zu vermeiden.
- Das Verfahren zur Herstellung eines Lampengefäßes ist erfindungsgemäß durch die im Hauptanspruch aufgeführten Verfahrensschritte gekennzeichnet. Die weiteren Details zur Herstellung des Lampengefäßes ergeben sich aus den Unteransprüchen. Durch das Verkuppen des Lampengefäßes, ohne daß ein Pumprohr an dieses angesetzt wird, ergibt sich eine im wesentlichen homogene Wanddickenverteilung. Verformungen, wie Aufblasen des Lampengefäßes, das Entstehen von Löchern oder gar das Explodieren desselben, treten jetzt nicht mehr auf. Das Entladungsvolumen wird durch die Verwendung von Formkörpern sehr exakt bestimmt, was für sehr kleine Entladungsvolumina (z.B. 0,1 cm³) von entscheidender Bedeutung ist. Ebenso ergibt sich aufgrund der gleichmäßigen Wanddicke des Lampengefäßes auch eine gleichmäßige Temperaturverteilung und damit eine definierte, jederzeit reproduzierbare Cold-Spot-Temperatur, wodurch auch die Farbdaten der Lampe in engen Toleranzen gehalten werden können. Weiterhin werden die optischen Verzerrungen am Lampengefäß vermieden, wodurch die Lampe für den Betrieb in hochwertigen Reflektorleuchten besonders geeignet ist. Darüber hinaus lassen sich durch Verwendung unterschiedlich geformter Formrollen in Kombination mit dem Formblasen linsenartige Lampenkuppen herstellen, um damit spezielle optische Effekte zu erreichen. Außerdem ist das beschriebene Verfahren für eine mechanisierte Fertigung besonders gut geeignet, so daß neben den qualitativen Vorteilen auch eine größere Quantität und zudem noch billiger gefertigt werden kann. Durch das zeitsparende Vorformen der Quetschung bzw. der Einschnürung wird der Herstellungsprozeß beschleunigt und der Ausschuß gesenkt. Das Herstellverfahren ist zur pumprohrlosen Herstellung von Entladungsgefäßen, deren evtl. erforderliche Hüllkolben sowie für Glühlampenkolben gleichermaßen geeignet. Das Herstellverfahren ist besonders gut für Lampen mit einem einzigen Glaskolben (insbesondere aus Quarzglas) geeignet. Weiterhin ist es auch besonders gut für Lampen geeignet, die feste und/oder flüssige Füllungsbestandteile benötigen. Insbesondere ist das Herstellverfahren geeignet, wenn es in besonderem Maße auf die Reinheit der Füllungsbestandteile und/oder der Lampenbauteile ankommt. Dies trifft insbesondere auf Metallhalogenidentladungslampen kleiner Leistung zu.
- Das Herstellverfahren gemäß der Erfindung wird nachstehend anhand von sechs schematisch dargestellten Figuren näher erläutert. Es werden in Fig. 1 bis 3 die Verfahrensschritte zur Herstellung eines Entladungsgefäßes für eine Metallhalogenidhochdruckentladungslampe beschrieben:
- Figuren 1a bis 1d
- zeigen die Herstellung einseitig geschlossener Rohrstücke aus Quarzglas
- Figuren 1e und f
- zeigen eine alternative Herstellungsmethode zu Figur 1c und 1d
- Figuren 2a bis 2c
- zeigen die Herstellung des zukünftigen Lampengefäßes
- Figuren 2d bis 2f
- zeigen eine alternative Herstellungsmethode zu Fig. 2a bis 2c
- Figuren 3a bis 3d
- zeigen das Spülen, Füllen und Quetschen eines Rohlings
- Figur 4
- zeigt ein fertiges Entladungsgefäß im Schnitt
- Figur 4a
- zeigt den Kolben einer Halogenglühlampe
- Figuren 5a bis 5c
- zeigen das Einschmelzen des Entladungsgefäßes in einen Außenkolben
- Figur 6a
- zeigt eine fertige Metallhalogenidhochdruckentladungslampe mit Hüllkolben
- Figur 6b
- zeigt eine fertige Halogenglühlampe mit Hüllkolben
- Wie in den Figuren 2 weiter dargestellt, wird ein einzelnes Rohrstück 5 in eine rotierende (D) Aufnahme 6 eingesetzt, die wahlweise an ein Vakuum VC oder an Inertgas-Überdruck p angeschlossen werden kann. Das geschlossene Ende des Rohrstücks 5 wird dann mittels einer Flamme 2 erwärmt (Fig. 2a). Für ein eventuell erforderliches Vorformen des Rohrstücks 5 kann jetzt ein Vakuum VC an die Aufnahme 6 gelegt werden. Nachdem das Quarzglas erweicht ist, wird die Flamme 2 abgestellt und zwei sich gegenüberliegende Formbacken 7 umschließen das erwärmte Ende des Rohrstücks 5 unter Abstoppen der Aufnahme, wobei gleichzeitig der Stickstoff-Überdruck p mit 2 bar an das Rohrstück 5 gelegt wird (Fig. 2b). Durch diesen Vorgang des Formblasens entsteht der sog. Rohling 8 mit einer Kuppe 9, einer Einschnürung 9a und einem langen Kragen 8a. Der Bereich des künftigen Lampengefäßes 10 nimmt dabei entsprechend den Formbacken 7 eine ellipsoidförmige Gestalt an, wie in der Figur 2c, in der der Rohling 8 in Draufsicht dargestellt ist, am besten erkennbar ist.
- Eine zweite Möglichkeit der Herstellung des Rohlings 8′ besteht darin, einen größeren Bereich am geschlossenen Ende des Rohrstücks 5 mit Flammen 2 zu erwärmen (Fig. 2d). Die zwei sich gegenüberliegenden Formbacken 7′ weisen im Vergleich zur ersten Möglichkeit ein verlängertes Basisteil auf, das beim Umschließen des Rohrstücks und beim Formblasen einen quergedrückten Bereich 9b mit ovalem Querschnitt (vgl. Fig. 2f) schafft, der den Bereich der Quetschung vorformt und einen kurzen Kragen 8′a am offenen Ende des Rohlings 8′ beläßt. Gleichzeitig wird der zunächst rotationssymmetrische Bereich des zukünftigen Lampengefäßes 10a bzw. auch der Einschnürung 99 (vgl. Fig. 1f) in seine endgültige, ellipsoidförmige Gestalt (Lampengefäß 10 und Einschnürung 9a) mit hoher Exaktheit gebracht. Auch im Fall eines endgültigen kugelförmigen Entladungsgefäßes ist dieser Verfahrensschritt notwendig, um die erforderliche Präzision bei der Bestimmung des Entladungsvolumens zu erreichen.
- Die Herstellung des Rohlings 8 kann auch erfolgen, indem ein beidseitig offenes Quarzglasrohr unter Zuhilfenahme der Formrolle 4 und anschließender Anwendung des Formblasens mit den Formbacken 7 zunächst mit einer Kuppe 9 und letztlich mit dem zukünftigen Lampengefäß 10 versehen wird.
- Zur Betrachtung des weiteren Arbeitsablaufs werden die Figuren 3a bis 3d herangezogen. Der Rohling 8 wird in senkrechter Position mit der Kuppe 9 nach unten mit einer Wechselaufnahme 11 bestückt, die wiederum zwei Elektrodensysteme enthält, die aus jeweils einer Stromzuführung 12, einer Dichtungsfolie 13 und einer Elektrode 14 besteht. Die Wechselaufnahme 11 ist an ihrer Mantelfläche mit dem Fachmann bekannten federnden Elementen 11a (bevorzugt drei Elemente; nur eines ist in Fig. 3 sichtbar) versehen. Diese stützen sich quasi an der Innenwand des Rohlings 8 ab und haltern die Wechselaufnahme 11 dadurch von selbst. Die definierte Position der Elektroden 14 innerhalb des zukünftigen Lampengefäßes 10 wird erreicht, indem zum Einführen der Wechselaufnahme 11 in den Rohling 8 ein Stempel 11b, der mit der Wechselaufnahme über einen Arm 11c verbunden ist, bis zu einem Anschlag abgesenkt wird (schematisch dargestellt). Auch dieser Vorgang ist dem Fachmann im Vorrichtungsbau hinreichend bekannt und deshalb nicht gesondert dargestellt (Fig. 3a). Der korrekte Abstand der Elektroden zueinander kann zusätzlich durch einen Abstandshalter 14a aus Quarzglas oder einen ähnlichen Werkstoff unterstützt werden. Dieser Abstandshalter (nur in Fig. 3a dargestellt) erstreckt sich zwischen den beiden Elektrodensystemen außerhalb der Wechselaufnahme. Beim Quetschvorgang wird dieser mit erwärmt und eingequetscht und verbleibt somit in der Quetschung.
- Durch eine in der Wechselaufnahme 11 vorhandene axiale Bohrung 15 wird in einer Bearbeitungsstation 16 der Quetschmaschine eine bis in das Lampengefäß 10 rei(chende Spülkanüle 17 geführt. Durch sie wird bei gleichzeitigem Aufheizen des Lampengefäßes 10 mittels der Flammen 2 auf ca. 1000 °C während ca. 6 s Dauer ein Inertgasstrom von ca. 50 bis ca. 300 l/h (abhängig vom Gefäßvolumen) geleitet. Hiermit sollen Verunreinigungen innerhalb des Lampengefäßes 10 beseitigt werden (Fig. 3b). Zur Vorbereitung auf den nachfolgenden Arbeitsgang wird das Lampengefäß 10 jetzt mittels Blasluft auf ca. 60 °C abgekühlt.
- Der mit der Wechselaufnahme 11 und dem Elektrodensystem bestückte und reinigungsgeglühte Rohling 8 wird anschließend in der Bearbeitungsstation 16 auf die Ringblende 18 abgesenkt, die Spülkanüle 17 wird entnommen, die Flammen 2 schwenken seitlich weg und durch die Bohrung 15 der Wechselaufnahme 11 wird ein Fülltrichter 19 eingefahren. Durch diesen werden die erforderlichen Füllsubstanzen 20 eingebracht. Im Fall einer Metallhalogenidhochdruckentladungslampe ist das ein Quecksilbertropfen und eine Jodidpille (Fig. 3c).
- Abschließend wird der Fülltrichter 19 aus- und die Spülkanüle 17 wieder eingefahren. Flammen 2 erwärmen den Rohling 8 im Bereich der Dichtungsfolien 13 auf ca. 2200 °C. Gleichzeitig wird durch die Spülkanüle 17 die künftige Argonatmosphäre im Lampengefäß 10 aufrechterhalten und die Kuppe 9 von unten mit flüssigem Stickstoff (LN₂) gekühlt, wobei die Ringblende 18, die das Lampengefäß 10 von unten her umgibt, den zu kühlenden Bereich der Kuppe 9 von dem aufzuheizenden Bereich in der Nähe der Dichtungsfolien 13 trennt (Fig. 3d). Nachdem die angestrebte Temperatur erreicht ist, wird die Spülkanüle 17 ausgefahren und der Rohling 8 im Bereich der Dichtungsfolien 13 durch eine Quetschung 21 abgedichtet. Hierbei erweist sich der überstehende Kragen 8a (bzw. 8′a) am Rohling 8 (bzw. 8′) von besonderem Vorteil, weil er die Füllungsbestandteile und die Folien während des Aufheizens gegen Verunreinigungen durch die Flammen schützt. Zum Quetschen werden an sich bekannte Quetschbacken (zwei oder vier) verwendet (vgl. hierzu die Parallelanmeldung mit der Anmelde-Nr. (unser Aktenzeichen VPA 88 P 5523 E)). Nach dem Abdichten durch die Quetschung 21 werden die Füllsubstanzen 20 durch die fehlende Argonspülung und durch die glühenden Elektroden 14 teilweise verdampft und der im Lampengefäß 10 herrschende Druck erhöht sich. Um eine Deformierung des Lampengefäßes 10 (Fig. 4) durch nachträgliches Aufblasen zu verhindern, sind die Quetschbacken mit Formbackenaufsätzen entsprechend der endgültigen Form des Lampengefäßes 10 versehen (nicht dargestellt).
- Schließlich wird der überstehende Kragen abgetrennt. Für einige Lampentypen ist dieser Kragen jedoch vorteilhaft bei der weiteren Montage verwendbar und verbleibt daher am Gefäß.
- Ein solches Lampengefäß 10 für eine Metallhalogenidhochdruckentladungslampe ohne Hüllkolben ist an sich bereits betriebsfähig. Für die Herstellung einer Halogenglühlampe ohne Hüllkolben (Fig. 4a) gelten im wesentlichen die gleichen Arbeitsgänge, wobei das Elektrodensystem, bestehend aus Stromzuführungen 12, Elektroden 14′ und einem in der Quetschung eingeschmolzenen Wendelhalter 14'', innerhalb des Lampengefäßes 10′ lediglich mit einer Glühwendel 14 versehen und der Füllvorgang (Fig. 3c) an die Erfordernisse einer Halogenglühlampe anzupassen ist.
- Des weiteren gibt es aber auch Lampengefäße, bei denen anstelle einer Argonfüllung ein teures Edelgas, z.B. Xenon, oder ein Füllgas mit radioaktiven Beimengungen gewünscht wird. In diesem Fall wird man die Reinigungsspülung (Fig. 3b) sowie während der auf den Quetschvorgang vorbereitenden Spülung zweckmäßigerweise mit einem billigeren Inertgas vornehmen und erst unmittelbar vor dem Quetschen auf das eigentlich gewünschte Füllgas umstellen.
- Die zuvor beschriebenen Füllverfahren des Füllgases können erfolgreich für Katlfülldrucke bis zu ca. 1000 mbar angewendet werden. Sind jedoch Fülldrucke oberhalb 1000 mbar gewünscht, muß vor dem Quetschvorgang die erforderliche Menge des betreffenden Füllgases im Lampengefäß 10 ausgefroren werden. Das kann - abhängig vom Fülldruck - entweder durch Ansprühen des Lampengefäßes 10 mit einem tiefgekühlten Flüssiggas (z.B. Stickstoff) oder durch Eintauchen in dasselbe erfolgen. Auch diese Verfahren sind dem Fachmann allgemein bekannt und benötigen hier keiner weiteren Ausführungen.
- In den Figuren 5a bis 5c wird veranschaulicht, auf welche Weise ein Lampengefäß 10 für eine Metallhalogenidhochdruckentladungslampe entsprechend der Figur 4 mit einem Hüllkolben 22 versehen wird, falls dieses nicht ohne einen solchen betrieben werden soll. Der Hüllkolben 22 ist im vorliegenden Beispiel, ähnlich wie das Lampengefäß 10 mit einem Inertgas gefüllt. Auf eine detaillierte Beschreibung für diese Arbeitsschritte kann hier verzichtet werden, da diese im wesentlichen die gleichen wie bei der zuvor beschriebenen Herstellung des Lampengefäßes 10 sind.
- In der Figur 5a ist ein Lampengefäß 10 für eine Metallhalogenidhochdruckentladungslampe an seinen Stromzuführungen 12 mit einem weiteren Paar von Dichtungsfolien 23 sowie mit weiteren Stromzuführungen 24 verlängert worden, deren Enden in einer selbsthalternden Wechselaufnahme 25 klemmend gehaltert sind. Die Wechselaufnahme 25 mit dem solchermaßen bestückten Lampengefäß 10 wird mittels einer Vorrichtung an genau vorherbestimmter Stelle in den zuvor einseitig mit einer Kuppe versehenen Hüllkolben 22 geführt. Mittels der Flammen 2 wird der in einer Halterung 26 befindliche Hüllkolben 22 im Bereich der Dichtungsfolien 23 erwärmt und gleichzeitig durch eine Spülkanüle 27 mit dem gewünschten Gas, z.B. Stickstoff, gespült.
- Anschließend wird der Hüllkolben 22 im erwärmten Bereich mittels der Quetschbacken 28 (nur teilweise sichtbar) durch eine Quetschung 29 abgedichtet (Fig. 5b). Es entsteht eine Metallhalogenidlampe 30, die weder am Entladungsgefäß noch am Hüllkolben 22 ein störendes Pumprohr aufweist. Schließlich wird aus dem so erhaltenen Lampengefäß 30 die Spülkanüle 27 herausgezogen, das Lampengefäß 30 der Halterung 26 und die Wechselaufnahme 25 dem Lampengefäß 30 entnommen und das überstehende Rohrstück 22′ abgetrennt (Fig. 5c).
- Das so erhaltene Lampengefäß 30, im beschriebenen Beispiel mit einem Entladungsgefäß 10 mit Metallhalogenidfüllung 20, ist in der Figur 6a mit einem Sockel 31 vom Typ G12 versehen.
- Im Fall einer Halogenglühlampe besteht das Lampengefäß 10′ aus Hartglas und das Elektrodensystem 12, 14′ benötigt keine Dichtungsfolien. Auch hier kann das Lampengefäß von einem Hüllkolben 22 umschlossen sein, wie im Beispiel der Figur 6b dargestellt, wobei der Hüllkolben 22 mit einem Sockel 32 vom Typ E27 bestückt ist.
In der Figurenfolge 1a bis 1d ist die Herstellung eines einseitig geschlossenen Rohrstücks entsprechend dem Arbeitsgang a) des Hauptanspruchs dargestellt. Hierzu wird ein Quarzglasrohr 1 in Rotation (A) versetzt und mittig mittels einer Flamme 2 so lange erwärmt (Fig. 1a), bis es sich auseinanderziehen (C1, C2) läßt (Fig. 1b). In der Mitte der Verjüngung wird mittels einer rotierenden (B) Formrolle 4 das Quarzrohr 1 mittig verschlossen und gleichzeitig der Bereich der späteren Kuppe vorgeformt (Fig. 1c). Hierdurch entstehen zwei gleichartige, einseitig verschlossene Rohrstücke 5 (Fig. 1d), die nach dem Entnehmen aus der Fertigungsvorrichtung voneinander getrennt werden. In einer alternativen Ausführung (Fig. 1e und f) ist die rotierende (B) Formrolle 4′ an ihrem Umfang mit drei umlaufenden Wülsten (anstatt nur einem wie in Fig. 1c) versehen, so daß während des Verschließens der Kuppe (durch den zentralen, höchsten Wulst) gleichzeitig in der Nähe der Kuppe jedes Rohrstücks eine rotationssymmetrische Einschnürung 99 entsteht, die die spätere endgültige Einschnürung (s.u.) vorformt.
Claims (22)
- Verfahren zur Herstellung eines Lampengefäßes (10), das mittels einer einzigen Quetschung (21) abgedichtet ist und das auf der der Quetschung (21) abgewandten Seite im wesentlichen die Gestalt einer Kuppe (9) aufweist, wobei durch die Quetschung (21) ein Elektrodensystem gasdicht geführt ist, das zumindest zwei voneinander elektrisch-isolierte Stromzuführungen (12) sowie damit verbundene und innerhalb des Lampengefäßes (10) angeordnete Elektroden (14) aufweist, gekennzeichnet durch den Ablauf folgender Arbeitsschritte:a) Herstellen eines einseitig geschlossenen Rohrstückes (5) aus Glas mittels einer Formrolle (4)b) Herstellen eines Rohlings (8), wobei mittels Formblasens die endgültige Form des zukünftigen Lampengefäßes (10) entstehtc) Einführen einer das Elektrodensystem (12, 13, 14) halternden Wechselaufnahme (11) durch das offene Ende des Rohlings (8) an eine vorbestimmte Stelled) Reinigungsspülen des Lampengefäßes (10) mittels einer Spülkanüle (17), die durch eine Bohrung (15) in der Wechselaufnahme (11) bis in das zukünftige Lampengefäß (10) geführt wird.e) Einbringen der dosierten Mengen der Füllsubstanzen (20), indem ein Fülltrichter (19) durch eine Bohrung (15) in der Wechselaufnahme (11) bis in das zukünftige Lampengefäß (10) geführt wird.f) Herstellen des Lampengefäßes (10), indem das noch offene Ende des Rohlings (8) durch eine Quetschung abgedichtet wird
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß zur Herstellung des einseitig geschlossenen Rohrstücks (5) ein beidseitig offenes Glasrohr (1) mittig erwärmt und mittels einer symmetrischen Formrolle (4) an der erwärmten Stelle verschlossen und vorgeformt wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß zum Formblasen des zukünftigen Lampengefäßes (10) das verschlossene Ende des Rohrstücks (5) erwärmt, das erwärmte Ende von Formbacken (7) umschlossen und an das offene Ende des Rohrstückes (5) wahlweise ein Vakuum (VC) oder ein Stickstoffüberdruck (pN₂) gelegt wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß die Wechselaufnahme (11) an ihrer Mantelfläche mit elastischen Elementen versehen ist, die an der Innenwand des Rohlings (8) klemmend anliegen.
- Verfahren nach Anspruch 1 und 4, dadurch gekennzeichnet, daß das Einführen der Wechselaufnahme (11) in den Rohling (8) mittels eines Stempels erfolgt, der mit einem Anschlag versehen ist, wodurch die Elektroden (14) innerhalb des Lampengefäßes (10) ihre definierte Position einnehmen.
- Verfahren nach Anspruch 1, 4 und 5, dadurch gekennzeichnet, daß der Abstand der Elektroden (14) zueinander ggf. mittels eines in der Quetschung (21) verbleibenden Abstandshalters aus Glas fixiert ist.
- Verfahren nach Anspruch 1 , dadurch gekennzeichnet, daß das Reinigungsspülen während ca. 6 s mit einem Inertgasstrom von ca. 50 l/h bis ca. 300 l/h erfolgt, wobei das künftige Lampengefäß (10) auf ca. 1000 °C erwärmt wird.
- Verfahren nach Anspruch 1, , dadurch gekennzeichnet, daß zur Herstellung der Quetschung (21) das zukünftige Lampengefäß (10) von einem Edelgasstrom durchflossen wird, wobei gleichzeitig der Bereich der zukünftigen Quetschung (21) mittels der Flammen (2) erwärmt und der Bereich der Kuppe (9) mittels flüssigem Stickstoff (LN₂) gekühlt wird.
- Verfahren nach Anspruch 8 , dadurch gekennzeichnet, daß der erwärmte Bereich der zukünftigen Quetschung (21) und der gekühlte Bereich der Kuppe (9) durch eine an der Kuppe (9) anliegende Ringblende (18) voneinander getrennt sind.
- Verfahren nach Anspruch 9 , dadurch gekennzeichnet, daß zur Herstellung der Quetschung (21) die Spülkanüle (17) aus dem Rohling (8) zurückgezogen wird.
- Verfahren nach Anspruch 10 dadurch gekennzeichnet, daß ggf. unmittelbar nach dem Quetschvorgang die Quetschung (21) mittels Preßluft gekühlt werden kann.
- Verfahren nach einem oder mehreren der Ansprüche 1 bis 11, dadurch gekennzeichnet, daß das Lampengefäß (10) innerhalb eines gasgefüllten Hüllkolbens (22) montiert wird.
- Verfahren nach Anspruch 12 , dadurch gekennzeichnet, daß zur Herstellung des Hüllkolbens (22) die Arbeitsgänge entsprechend der Ansprüche 1a, 1b, 2 und 3 sinngemäß angewendet werden.
- Verfahren nach Anspruch 12 , dadurch gekennzeichnet, daß zum Einführen des Lampengefäßes (10) in den Hüllkolben (22) dieses mit jeweils einem weiteren Paar von Dichtungsfolien (23) und Stromzuführungen (24) versehen in eine Wechselaufnahme (25) gesteckt wird und die Arbeitsgänge entsprechend der Ansprüche 1c, 4 und 5 sinngemäß angewendet werden.
- Verfahren nach Anspruch 12 , dadurch gekennzeichnet, daß zum Verschließen des Hüllkolbens (22) dieser mit Inertgas gespült wird, wobei die Arbeitsgänge entsprechend der Ansprüche 1f, 8 und 10 ohne eine Kühlung der Kuppe des Hüllkolbens (22) sinngemäß angewendet werden.
- Verfahren nach Anspruch 12 , dadurch gekennzeichnet, daß das überstehende Rohr (22') des Hüllkolbens (22) abgetrennt wird.
- Verfahren nach Anspruch 12, dadurch gekennzeichnet, daß der Hüllkolben (22) mit einem Sockel (31, 33) versehen wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß als zusätzlicher Arbeitsschritt g) nach dem Quetschen das noch überstehende Rohrstück (5) abgetrennt wird.
- Verfahren nach Anspruch 2, dadurch gekennzeichnet, daß die Formrolle entlang ihres Umfangs derart geformt ist, daß eine Einschnürung in der Nähe des geschlossenen Endes des Rohrstücks (5) entsteht.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß das Rohrstück aus Quarzglas besteht und das Elektrodensystem Dichtungsfolien umfaßt, die die Stromzuführungen mit den Elektroden verbinden.
- Verfahren nach Anspruch 3, dadurch gekennzeichnet, daß ein erweiterter Bereich am verschlossenen Ende des Rohrstücks erwärmt wird, der erwärmte Bereich von Formbacken mit einem verlängerten Basisteil umschlossen wird, um das zukünftige Lampengefäß (10) mit einer Einschnürung und daran anschließend mit einem quergedrückten Bereich zu versehen, der für die zukünftige Quetschung vorgeformt ist.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß der Rohling am offenen Ende einen überstehenden Kragen aufweist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE3838697A DE3838697A1 (de) | 1988-11-15 | 1988-11-15 | Verfahren zur herstellung eines lampengefaesses |
| DE3838697 | 1988-11-15 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP0369370A2 EP0369370A2 (de) | 1990-05-23 |
| EP0369370A3 EP0369370A3 (de) | 1991-04-17 |
| EP0369370B1 true EP0369370B1 (de) | 1994-06-08 |
Family
ID=6367227
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP89120989A Expired - Lifetime EP0369370B1 (de) | 1988-11-15 | 1989-11-13 | Verfahren zur Herstellung eines Lampengefässes |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP0369370B1 (de) |
| JP (1) | JPH02186530A (de) |
| DE (2) | DE3838697A1 (de) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE4233469A1 (de) * | 1992-10-05 | 1994-04-07 | Patent Treuhand Ges Fuer Elektrische Gluehlampen Mbh | Verfahren zur Herstellung einer einseitig gequetschten Hochdruckentladungslampe kleiner Leistung und Hochdruckentladungslampen |
| DE19621329C1 (de) * | 1996-05-28 | 1997-12-04 | Schott Glaswerke | Verfahren zur Herstellung einer Lampe und nach dem Verfahren hergestellte Lampe |
| EP1130618A1 (de) * | 2000-02-29 | 2001-09-05 | SIGNAL LUX ITALIA S.p.A. | Leuchtstofflampe und Herstellungsverfahren dafür |
| JP4555591B2 (ja) * | 2004-03-31 | 2010-10-06 | 株式会社トゥルーウェル | 片口放電灯の製造方法 |
| CN112723723B (zh) * | 2020-12-25 | 2022-03-29 | 江苏晶隆科技有限公司 | 一种新型玻璃拉管的充氮加压设备及其使用方法 |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE262287C (de) * | 1912-07-17 | |||
| GB282057A (en) * | 1926-12-09 | 1928-03-22 | Gen Electric Co Ltd | Improvements in the manufacture of electric incandescent lamp bulbs from glass tubing |
| FR700838A (fr) * | 1929-11-07 | 1931-03-07 | Machine pour la fabrication de lampes électriques à incandescence et articles analogues | |
| CH408298A (de) * | 1963-06-06 | 1966-02-28 | Otto Isenschmid Jun Fa | Vorrichtung zum Abgiessen von Formen |
| ZA734673B (en) * | 1972-07-24 | 1974-06-26 | Thorn Electrical Ind Ltd | Improvements relating to lamps |
| DE3232207A1 (de) * | 1982-08-30 | 1984-03-08 | Patent-Treuhand-Gesellschaft für elektrische Glühlampen mbH, 8000 München | Hochdruckentladungslampe kleiner leistung |
| US4810932A (en) * | 1985-11-15 | 1989-03-07 | General Electric Company | Tungsten-halogen incandescent and metal vapor discharge lamps and processes of making such |
-
1988
- 1988-11-15 DE DE3838697A patent/DE3838697A1/de not_active Withdrawn
-
1989
- 1989-11-13 DE DE58907829T patent/DE58907829D1/de not_active Expired - Fee Related
- 1989-11-13 EP EP89120989A patent/EP0369370B1/de not_active Expired - Lifetime
- 1989-11-15 JP JP1295151A patent/JPH02186530A/ja active Pending
Also Published As
| Publication number | Publication date |
|---|---|
| JPH02186530A (ja) | 1990-07-20 |
| DE3838697A1 (de) | 1990-05-17 |
| EP0369370A3 (de) | 1991-04-17 |
| DE58907829D1 (de) | 1994-07-14 |
| EP0369370A2 (de) | 1990-05-23 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE2212536C2 (de) | Verfahren zur Herstellung von Leuchtstofflampen | |
| DE4342013A1 (de) | Einrichtung zum Abstützen und Abdichten der Zuleitungsstruktur einer Lampe | |
| DE3507794C2 (de) | Verfahren und Einrichtung zur Herstellung eines Lampenkolbens mit gasdichtem Fuß | |
| DE19623499A1 (de) | Verfahren zur Herstellung einer Halogenglühlampe | |
| EP0369370A2 (de) | Verfahren zur Herstellung eines Lampengefässes | |
| EP0591777A2 (de) | Verfahren zur Herstellung einer einseitig gequetschten Hochdruckentladungslampe kleiner Leistung und Hochdruckentladungslampen | |
| DE690736C (de) | Verfahren und Vorrichtung zur Herstellung elektrischer Glueh- oder Glimmlampen | |
| DE2218242A1 (de) | Verfahren zur Herstellung von Lampen | |
| DE971967C (de) | Verfahren zum Fuellen eines Gefaesses mit einem Gas mit einem den Druck der Umgebung uebersteigenden Druck | |
| EP0374676B1 (de) | Verfahren zur Herstellung einer zweiseitigen Hochdruckentladungslampe | |
| EP0374679A2 (de) | Verfahren zur Herstellung einer zweiseitigen Hochdruckentladungslampe | |
| EP0374677B1 (de) | Verfahren zur Herstellung einer zweiseitigen Hochdruckentladungslampe | |
| DE910828C (de) | Verfahren zur Herstellung von Zierlampen | |
| EP0369371A2 (de) | Verfahren zur Herstellung eines Lampengafässes | |
| DE2209868C3 (de) | Verfahren zur Herstellung einer elektrischen Metalldampfentladungslampe | |
| EP1754238B1 (de) | Verfahren zur bearbeitung einer lampe und nach einem derartigen verfahren bearbeitete lampe | |
| DE2602309A1 (de) | Impulsentladungslampe | |
| DE748625C (de) | Verfahren zur Herstellung von Hochdruckentladungslampen aus Quarzglas | |
| DE2737681A1 (de) | Verfahren zur herstellung elektrischer gluehlampen mit wenigstens einer kolbenquetschung | |
| DE1194975B (de) | Hochdruckentladungslampe mit einem Quarzglaskolben | |
| DE749962C (de) | Verfahren zur Herstellung der das Elektrodensystem von elektrischen Gluehlampen, Elektronenroehren u. dgl. einschliessenden Glashuelle | |
| EP2370986B1 (de) | ELEKTRISCHE LAMPE MIT AUßENKOLBEN | |
| DE621442C (de) | Verfahren zur Herstellung von Vakuumgefaessen aus Glas mit Elektrodendurchfuehrungen | |
| DE102004027997A1 (de) | Verfahren und Vorrichtung zum Herstellen einer Lampe | |
| EP1196937B1 (de) | Verfahren zum herstellen einer lampe |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): DE FR GB IT |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| 17P | Request for examination filed |
Effective date: 19901220 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): DE FR GB IT |
|
| 17Q | First examination report despatched |
Effective date: 19930218 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE FR GB IT |
|
| REF | Corresponds to: |
Ref document number: 58907829 Country of ref document: DE Date of ref document: 19940714 |
|
| ITF | It: translation for a ep patent filed | ||
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19940824 |
|
| ET | Fr: translation filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19941018 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19941117 Year of fee payment: 6 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19950801 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Effective date: 19951113 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 19951113 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Effective date: 19960731 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20051113 |