EP0371892B1 - Moyens d'ensachage de compresses pliées - Google Patents
Moyens d'ensachage de compresses pliées Download PDFInfo
- Publication number
- EP0371892B1 EP0371892B1 EP89420465A EP89420465A EP0371892B1 EP 0371892 B1 EP0371892 B1 EP 0371892B1 EP 89420465 A EP89420465 A EP 89420465A EP 89420465 A EP89420465 A EP 89420465A EP 0371892 B1 EP0371892 B1 EP 0371892B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- widths
- paper
- compresses
- width
- bagging
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000007789 sealing Methods 0.000 claims abstract description 9
- 238000000034 method Methods 0.000 claims abstract description 7
- 238000003825 pressing Methods 0.000 claims description 3
- 238000000926 separation method Methods 0.000 claims 1
- 238000004806 packaging method and process Methods 0.000 description 3
- 238000009432 framing Methods 0.000 description 1
- 239000003292 glue Substances 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 210000000056 organ Anatomy 0.000 description 1
- 238000011144 upstream manufacturing Methods 0.000 description 1
- 238000003466 welding Methods 0.000 description 1
- 238000004804 winding Methods 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B9/00—Enclosing successive articles, or quantities of material, e.g. liquids or semiliquids, in flat, folded, or tubular webs of flexible sheet material; Subdividing filled flexible tubes to form packages
- B65B9/02—Enclosing successive articles, or quantities of material between opposed webs
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B2220/00—Specific aspects of the packaging operation
- B65B2220/06—Cutting webs along their longitudinal direction
Definitions
- the invention relates to bagging means for several compresses, folded as well as the sachet obtained.
- the object of the invention relates to the technical sectors of the handling of materials in strips as well as their packaging.
- the implementation of the bagging process for folded compresses is carried out by positioning in longitudinal offset to make a stack of compresses in tiles, the bagging means being such as the introduction in longitudinal offset of the folded compresses.
- between the half-width pairs of paper is obtained by the pressing and driving cylinders of the half-width pairs of paper, which are mounted to oscillate so that by bringing the upper drive cylinder half-width apart paper against the lower cylinder, the end of a compress is pinched and engaged between the two superimposed half-widths, then by pressing the compress on the lower cylinder, lowering the compress on the lower cylinder, and spacing the upper cylinder , so that the next pad can be presented in turn to be pinched by bringing the upper cylinder together with an offset age compared to the previous one in a tiled presentation due to the continuous advance of the cylinders driving the two half-widths of paper and the compress engaged.
- the bagging installation according to the invention is adapted following a machine for distributing rolled up strips cut to length then folded to form compresses which are then guided between two grids on a conveyor belt with multiple belts ( T). This is where the bagging system comes in.
- an appropriate frame (not shown) carries the various organs necessary for this operation.
- a reel (B) of paper comprising for example a half-width (B1) blank and a half-width (B2) printed on the visible face.
- the strip of paper unrolled with its completely blank visible face passes through groups of deflection and tension rollers (2), (3), (4), and (5), (6), (7) associated with the frame. Between these two groups of rollers, the strip is cut longitudinally into two equal half-widths corresponding to the blank part and the printed part, by a pressure cutting device (L) for example using a disc with cutting edge on a hardened cylinder. At the same time, a cutout (B3) is started to facilitate the subsequent opening of the sachet; this cutting being completed during the transverse cutting of the sachets.
- a pressure cutting device L
- a cutout (B3) is started to facilitate the subsequent opening of the sachet; this cutting being completed during the transverse cutting of the sachets.
- the virgin half-width (B1) is directed in the lower part directly towards a bar (8) mounted at articulation on the frame and extending at an angle of 45 ° relative to the direction d arrival of said half-width, in order to allow it to travel in a longitudinal direction to the frame.
- the half-width (B1) is wound on a lower cylinder (12) arranged transversely at the end of the conveyor belt (T) and departs horizontally in the opposite direction towards the free end of the frame.
- the other half-width (B2) printed, at the outlet of the roller (7) is directed vertically to the upper part of the frame, is wound on a deflection roller (13) to join horizontally a second bar (14) of change of direction identical to the bar (8) but inclined at 45 ° in reverse, in order to direct the half-width (B2) towards the free end of the frame where it is wound on a deflection roller (15) to return towards the rear of the frame by passing through return and orientation change rollers (16), (17) bringing the half-width towards an upper cylinder (18) disposed at the end of the conveyor belt (T) and front of the lower cylinder (12).
- the half-width (B2) wound on said cylinder (18) then departs horizontally towards the free end of the frame by being superimposed on the half-width (B1) and leaving between them a space (e) allowing the introduction of compresses.
- the continuous driving of the half-widths (B1), (B2) is ensured by the cylinders (12) (18) which are connected in known manner to the drive members with speed variation, differential clutch and other devices necessary in the bagging process.
- the half-widths (B1) (B2) after their winding on the cylinders (12), (18) are driven in continuous by the cold sealing tools of the two half-widths which are rotatably mounted on the frame, namely: a knurled cylinder (19) for the transverse sealing between the packs of compresses and lateral knurls (20) (21) for longitudinal sealing of edges.
- the bags (S) thus formed are conventionally separated by a transverse cutting tool (22) terminating the cutting (B3) and conveyed to any packaging means.
- the paper used is of the pre-glued type and according to which when the bag is opened, the glue is found on one side only to avoid re-use of the bag.
- This type of sachet is commonly called “peelable sachet”.
- the training of the half-widths (B1), (B2) must be carried out at constant voltage.
- the inclined bars (8), (14) are mounted in a particular way.
- the upper cylinder (18) is mounted on lateral arms (23) articulated on an axis (24) which itself carries by bars (25) the tension roller (17) applied over the half-width (B2).
- the lower cylinder (12) is also carried by lateral arms (26) articulated on the roller (11) and the other end of which carries the roller (10).
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Auxiliary Devices For And Details Of Packaging Control (AREA)
- Packaging Of Special Articles (AREA)
- Containers And Plastic Fillers For Packaging (AREA)
- Basic Packing Technique (AREA)
- Folding Of Thin Sheet-Like Materials, Special Discharging Devices, And Others (AREA)
- Package Closures (AREA)
- Container Filling Or Packaging Operations (AREA)
- Plural Heterocyclic Compounds (AREA)
Description
- L'invention concerne des moyens d'ensachage de plusieurs compresses, pliees ainsi que le sachet obtenu.
- L'objet de l'invention se rattache aux secteurs techniques de la manipulation des matériaux en bandes ainsi que de leur conditionnement.
- On connait des machines exécutant en continu et de manière automatique des compresses pliées à partir de bobines. C'est le cas notamment de la machine ayant fait l'objet du brevet français n° 81.00687 dont le déposant est également le Titulaire.
- Ces compresses pliées doivent ensuite être conditionnées soit dans des boîtes, soit dans des sachets. l'ensachage s'opère généralement par scellage à chaud à l'aide d'outils appropriés (molettes, rouleaux...) ce qui implique une certaine lenteur (pression, température...). D'autre part, les compresses amenées depuis le poste de pliage, sont empilées les unes sur les autres, en vue de l'ensachage, avec donc une épaisseur relativement importante qui peut nuire à la fermeture du sachet obtenu par rapprochement et soudure de deux feuilles de papier entre lesquelles sont empilées les compresses.
- C'est pour éviter ces inconvénients et assurer un conditionnement rapide et étanche des compresses pliées, avec un encombrement minimum, que l'on propose selon l'invention de réaliser un empilage , en "tuile" des compresses et un scellage à froid des feuilles de papier d'ensachage.
- On connait par le brevet US 4,085,560 un procedé d'ensachage de compresses dans lequel on utilise un papier présenté en bobine de largeur double du sachet a obtenir, on sépare en deux largeurs égales la bande déroulée, on fait cheminer indépendamment les deux longeurs jusqu'au niveau ou sont amenées les compresses pliées, on fait avancer les compresses empilées entre les deux largeurs de papier, puis on réalise le scellage a froid des deux largeurs superposées et la coupe transversale des sachets obtenus, tout cela en continu et de manière automatique.
- Suivant l'invention la mise en oeuvre du procédé d'ensachage de compresses pliees s'effectue par un positionnement en décalage longitudinal pour realiser un empilage en tuiles des compresses, les moyens d ensachage etant tels que l'introduction en décalage longitudinal des compresses pliées entre les couples de demi-largeur de papier est obtenue par les cylindres presseurs et entraineurs des couples de demi-largeur de papier, qui sont montés à oscillation de telle sorte que par rapprochement du cylindre supérieur d'entrainement d'une demi-largeur de papier contre le cylindre inférieur, l'extrémité d'une compresse soit pincée et engagée entre les deux demi-largeurs superposées, puis par plaquage de la compresse sur le cylindre inférieur, abaissement de la compresse sur le cylindre inférieur, et écartement du cylindre supérieur, de façon que la compresse suivante puisse se présenter à son tour pour être pincée par rapprochement du cylindre supérieur avec un décalage par rapport à la précédente selon une presentation en tuiles du fait de l'avance continue des cylindres entrainant les deux demi-largeurs de papier et la compresse engagée.
- Ces caractéristiques et d'autres ressortiront de la suite de la description.
- Pour fixer l'objet de l'invention sans toutefois le limiter, dans les dessins annexés :
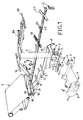
- La figure 1 est une vue en perspective à caractère très schématique illustrant le procédé d'ensachage.
- La figure 2 est une vue de face à caractère shématique illustrant l'introduction des compresses entre les bandes de papier.
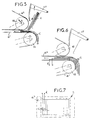
- Les figures 3 à 6 montrent par des vues partielles et très schématiques les phases principales de l'ensachage en "tuile" des compresses.
- La figure 7 est une vue en plan montrant les compresses ensachées.
- Afin de rendre plus concret l'objet de l'invention on le décrit maintenant sous une forme non limitative de réalisation illustrée aux figures des dessins.
- L'installation d'ensachage selon l'invention est adaptée à la suite d'une machine de distribution de bandes enroulées et coupées à la longueur puis pliées pour constituer des compresses qui sont alors guidées entre deux grilles sur un tapis transporteur à courroies multiples (T). C'est à partir de la qu'intervient l'installation d'ensachage.
- Pour cela, une bâti approprié (non représenté) porte les différents organes nécessaires à cette opération. En premier lieu, on trouve un axe (1) fixé transversaledment a l'extérieur du bâti. Sur cet axe est montée une bobine (B) de papier comprenant par exemple une demi-largeur (B1) vierge et une demi-largeur (B2) imprimée sur la face apparente.
- La bande de papier déroulée avec sa face apparente complètement vierge passe par des groupes de rouleaux de renvoi et de tension (2), (3), (4), et (5), (6), (7) associés au bâti. Entre ces deux groupes de rouleaux, la bande est coupée longitudinalement en deux demi-largeurs égales correspondant à la partie vierge et à la partie imprimée, par un dispositif de coupe par pression (L) par exemple à l'aide d'un disque à bord coupant sur un cylindre trempé. En même temps, on amorce une découpe (B3) pour faciliter l'ouverture ultérieure du sachet ; cette découpe étant achevée lors de la coupe transversale des sachets.
- A la sortie du rouleau (7), la demi-largeur (B1) vierge est dirigée en partie basse directement vers une barre (8) montée à articulation sur le bâti et s'étendant selon un angle de 45° par rapport au sens d'arrivée de ladite demi-largeur, afin de permettre son défilement selon une direction longitudinale au bâti. Après passage sur un autre groupe de rouleaux de renvoi (9), (10), (11), la demi-largeur (B1) s'enroule sur un cylindre inférieur (12) disposé transversalement en bout du tapis transporteur (T) et repart horizontalement en sens inverse en direction de l'extrémité libre du bâti.
- L'autre demi-largeur (B2) imprimée, à la sortie du rouleau (7) est dirigée verticalement à la partie supérieure du bâti, s'enroule sur un rouleau de renvoi (13) pour rejoindre horizontalement une deuxième barre (14) de changement de direction identique à la barre (8) mais inclinée a 45° de manière inverse, afin de diriger la demi-largeur (B2) vers l'extrémité libre du bâti où elle s'enroule sur un rouleau de renvoi (15) pour revenir vers l'arrière du bâti en passant par des rouleaux de renvoi et de changement d'orientation (16), (17) amenant la demi-largeur vers un cylindre supérieur (18) disposé en bout du tapis transporteur (T) et en avant du cylindre inférieur (12).
- La demi-largeur (B2) enroulée sur ledit cylindre (18) repart ensuite horizontalement vers l'extrémité libre du bâti en étant superposée à la demi-largeur (B1) et en laissant entre elles un espace (e) permettant l'introduction des compresses.
- A noter que la face imprimée de la demi-largeur (B2) est alors située sur le dessus compte tenu des différentes orientations.
- L'entrainement en continu des demi-largeurs (B1), (B2) est assuré par les cylindres (12) (18) qui sont reliés de manière connue à des organes moteurs avec variation de vitesse, embrayage différentiel et autres dispositifs nécessaires dans le processus d'ensachage. De même, les demi-largeurs (B1) (B2) après leur enroulement sur les cylindres (12), (18) sont entrainées en continu par les outils de scellage à froid des deux demi-largeurs qui sont montés a rotation sur la bâti, a savoir : un cylindre moleté (19) pour le scellage transversal entre les paquets de compresses et des molettes latérales (20) (21) pour le scellage longitudinal des bords. Les sachets (S) ainsi formés sont séparés de manière classique par un outil de coupe transversal (22) terminant la découpe (B3) et acheminés vers un moyen de conditionnement quelconque.
- A noter que le papier utilisé est du type préencollé et selon lequel lorsqu'on ouvre le sachet, la colle se retrouve d'un seul côté afin d'éviter une réutilisation du sachet. Ce type de sachet est communément appelé "sachet pelable".
- L'entrainement des demi-largeurs (B1), (B2) doit être effectué en tension constante. Pour cela, les barres inclinées (8), (14) sont montés d'une manière particulière.
- Le cylindre supérieur (18) est monté sur des bras latéraux (23) articulés sur un axe (24) qui porte lui-même par des barrettes (25) le rouleau de tension (17) appliqué sur la demi-largeur (B2).
- Le cylindre inférieur (12) est également porté par des bras latéraux (26) articulés sur le rouleau (11) et dont l'autre extrémité porte le rouleau (10).
- Lorsque les compresses (C) pliées et guidées sur le tapis transporteur (T) butent contre le cylindre inférieur (12) en position haute, le cylindre supérieur (18) qui a précédement été écarté, est alors rapproché (flèche F1, figure 3) du cylindre inférieur pour pincer l'extrémité avant de la compresse ; les demi-largeurs continuant d'avancer, la compresse est engagée entre les deux cylindres. A ce moment, un volet mobile (27) situé au-dessus du cylindre supérieur (18) est basculé vers le bas (Flèche F2, figure 4) pour appliquer la compresse sur le cylindre inférieur (12) et ainsi dégager le passage pour la compresse suivante par rélevage de volet.
- Le cylindre inférieur (12) est alors abaissé de la vaieur de l'épaisseur de la compresse, tandis que le cylindre supérieur (18) est ramené en position d'écartement (flèche F3, figure 5) en permettant l'arrivée en butée d'une autre compresse. Compte tenu de l'avancement en continu des demi-largeurs (B1), (B2) les compresses suivantes seront introduites entre lesdites demi-largeurs avec un décalage (d). Cette disposition dite "en tuiles" des compresses superposées permettent de réaliser un empilage de faible épaisseur, aidé en cela par l'écrasement de la compresse aux pliures effectué par le poste de pliage en amont. De ce fait, le scellage à froid est facilité et on évite les risques de points ou zones non scellés comme cela est le cas avec le dispositif selon l'art antérieur.
- A noter que le nombre de compresses ensachées est librement déterminé et commandé par un compteur à préselection.
- Entre chaque paquet de compresses empilées, les demi-largeurs de papier sont avancées plus rapidement (par le différentiele et l'embrayage).
- D'autre part, le cadrage de l'impression et des zones encollées, ainsi que la superposition exacte des demi-largeurs sont assurés par des moyens détecteurs (symbolisés par le repère (D), disposés latéralement à la sortie des cylindres (12), (18) et agissant en fonction de repères sur le papier.
les avantages ressortent bien de la description, on souligne encore la rapidité d'ensachage, l'épaisseur réduite des sachets, et la possibilité d'utiliser des papiers imprimés.
Claims (5)
- Moyens d'ensachage de compresses pliées dans un procedé comprenant l'utilisation d'un papier présenté en bobine (B) de largeur double du sachet (S) à obtenir, la séparation en deux largeurs égales (B1 - B2) de la bande déroulée, le cheminement indépendant des deux demi-largeurs jusqu'au niveau où sont amenées les compresses pliées, l'avancement des compresses entre les deux demi-largeurs de papier ramenées en superposition puis dans la réalisation d'un scellage à froid des deux demi-largeurs superposées et la coupe transversale des sachets obtenus, tout cela en continu et de manière automatique, lesdits moyens etant caractérisés en ce que dans le mix en oeuvre du procedé avec introduction des compresses pliées (C) entre les deux demi-largeurs (B1 - B2) de papier superposées en décalage longitudinal pour réaliser un empilage en tuiles des compresses, cette introduction entre les couples de demi-largeur de papier (B1 - B2) est obtenue par des cylindres (12 - 18) presseurs et entraîneurs desdits couples, qui sont montés à oscillation de telle sorte que par rapprochement du cylindre supérieur (18) d'entraînement d'une demi-largeur (B2) de papier contre le cylindre inférieur (12), l'extrémité d'une compresse soit pincée et engagée entre les deux demi-largeurs superposées, puis que, par placage de la compresse sur le cylindre inférieur, abaissement du cylindre inférieur (12) et écartement du cylindre supérieur (18), la compresse suivante puisse se présenter à son tour pour être pincée par rapprochement du cylindre supérieur avec un décalage par rapport à la précédente, selon une présentation en tuiles, du fait de l'avance continue des cylindres entraînant les demi-largeurs de papier et la compresse engagée.
- Moyens d'ensachage selon la revendication 1, caractérisé en ce que les demi-largeurs (B1 - B2) de papier sont entraînées en tension constante par montage auto-orientable des barres de changement de direction (8 et 14) de chaque demi-largeur de bande.
- Moyens d'ensachage selon la revendication 2, caractérisé en ce que les cylindres (12 et 18) sont montés sur un dispositif oscillant qui est caractérisé en ce qu'il est constitué pour le cylindre inférieur (12) par des bras latéraux (26) articulés en (11) sur le bâti et dont l'autre extrémité porte un rouleau de renvoi (10) et pour le cylindre supérieur (18) par des barrettes (23) articulées en (24) sur le bâti ; l'axe (24) portant également par des barrettes (25) un rouleau (17) d'appui en tension sur la demi-largeur (B2) de papier.
- Moyens d'ensachage selon la revendication 1, caractérisé en ce que demi-largeurs (B1 - B2) de papier sont entraînées à plus grande vitesse entre chaque pile de compresses ensachées par un dispositif de différentiel et d'embrayage associé à l'entraînement moteur.
- Moyen d'ensachage selon la revendication 1, caractérisé en ce que les compresses engagées entre les cylindres (12 et 18) sont plaquées sur le cylindre inférieur (12) après chaque pincement par un volet mobile escamotable.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR8816490 | 1988-12-01 | ||
| FR8816490A FR2639904B1 (fr) | 1988-12-01 | 1988-12-01 | Procede et moyens d'ensachage de plusieurs compresses, ainsi que le sachet obtenu |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0371892A1 EP0371892A1 (fr) | 1990-06-06 |
| EP0371892B1 true EP0371892B1 (fr) | 1994-08-24 |
Family
ID=9372949
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP89420465A Expired - Lifetime EP0371892B1 (fr) | 1988-12-01 | 1989-11-24 | Moyens d'ensachage de compresses pliées |
Country Status (10)
| Country | Link |
|---|---|
| US (1) | US5044499A (fr) |
| EP (1) | EP0371892B1 (fr) |
| JP (1) | JP2888567B2 (fr) |
| KR (1) | KR0172114B1 (fr) |
| AT (1) | ATE110334T1 (fr) |
| CA (1) | CA2004233A1 (fr) |
| DE (1) | DE68917691T2 (fr) |
| ES (1) | ES2063158T3 (fr) |
| FR (1) | FR2639904B1 (fr) |
| PT (1) | PT92470B (fr) |
Families Citing this family (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2715197B2 (ja) * | 1991-10-18 | 1998-02-18 | 富士写真フイルム株式会社 | 包装装置 |
| US5282347A (en) * | 1991-11-12 | 1994-02-01 | John Lysaght (Australia) Limited | Wrapping apparatus |
| US5535572A (en) * | 1993-06-30 | 1996-07-16 | Illinois Tool Works Inc. | Apparatus for placing corner protectors and top protectors on palletized loads |
| NL1004420C2 (nl) * | 1996-11-04 | 1998-05-08 | Franpack Bates B V | Ventielzak. |
| US6178721B1 (en) | 1999-03-04 | 2001-01-30 | Illinois Tool Works Inc. | Apparatus and method for placing corner protectors of different heights on palletized |
| JP4989986B2 (ja) * | 2007-02-06 | 2012-08-01 | 大森機械工業株式会社 | シート状被包装物の供給機構 |
| IT201600069040A1 (it) * | 2016-07-04 | 2018-01-04 | Giorgio Frazzoni | Dispositivo di alimentazione film per una macchina confezionatrice di tipo orizzontale e macchina relativa |
| EP3348417A1 (fr) * | 2017-01-13 | 2018-07-18 | Neopost Technologies | Appareil de papier de scellage à froid et procédé de fabrication d'articles de courrier |
| KR102007145B1 (ko) * | 2019-05-03 | 2019-10-08 | 노민철 | 포장지 제조방법 |
| JP7288259B2 (ja) * | 2020-10-21 | 2023-06-07 | オリオン機械工業株式会社 | 包装装置 |
| CN112896673B (zh) * | 2021-01-21 | 2022-07-19 | 芜湖市爱三迪电子科技有限公司 | 一种3d打印机原料线材生产用线筒热封装置 |
| CN113978781B (zh) * | 2021-12-09 | 2023-04-18 | 安徽松恒科技有限公司 | 一种吸管生产用包装机 |
Family Cites Families (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DD34662A (fr) * | ||||
| US2162230A (en) * | 1938-02-05 | 1939-06-13 | Ivers Lee Co | Alignment controlled packaging machine |
| FR56353E (fr) * | 1945-10-02 | 1952-09-23 | Sival S A | Perfectionnements apportés aux régulateurs de tension pour machines électriques |
| US2541387A (en) * | 1946-08-15 | 1951-02-13 | Ivers Lee Co | Method of and machine for packaging flexible sheets |
| US2606412A (en) * | 1948-03-18 | 1952-08-12 | Ivers Lee Co | Method of making sealed packages |
| US3002324A (en) * | 1956-06-29 | 1961-10-03 | James N Deaconson | Mail-room method of packaging newspapers and newspaper distribution package |
| US3668821A (en) * | 1970-06-02 | 1972-06-13 | Benson Equipment Co Inc | Cutting and wrapping machine |
| JPS5040744U (fr) * | 1973-08-15 | 1975-04-25 | ||
| US4003184A (en) * | 1975-04-28 | 1977-01-18 | Shiu Thomas B | Method and apparatus for packaging sliced bacon and the like |
| US4085560A (en) * | 1976-10-27 | 1978-04-25 | Wrap-Ade Machine Company, Inc. | Apparatus and method of forming covers for flexible commodity-containing packages |
| JPS5722041A (en) * | 1980-07-17 | 1982-02-04 | Kenji Nakamura | Manufacture of enclosing bag |
| FR2497782B1 (fr) * | 1981-01-09 | 1985-08-02 | Mabotex | Machine automatique de coupe, de pliage et de conditionnement des feuilles de materiaux souples, debitees en bandes enroulees |
| CH660579A5 (de) * | 1983-06-09 | 1987-05-15 | Ferag Ag | Verfahren und vorrichtung zum zwischenspeichern von in schuppenformation anfallenden druckprodukten. |
| CH662102A5 (de) * | 1983-07-29 | 1987-09-15 | Ferag Ag | Verfahren und vorrichtung zum speichern von kontinuierlich, insbesondere in einer schuppenformation anfallenden erzeugnissen, insbesondere druckprodukten. |
| JPS6077815A (ja) * | 1983-10-04 | 1985-05-02 | 株式会社ミツワ | 半折フイルムによる被包装物の包装装置 |
| JPS6160405A (ja) * | 1985-08-02 | 1986-03-28 | 日本光フアイバ株式会社 | 包装方法 |
| US4711066A (en) * | 1986-09-09 | 1987-12-08 | The Surgimach Corporation | Method and apparatus for packaging medical gauze sponges |
| US4974824A (en) * | 1986-11-06 | 1990-12-04 | Am International Incorporated | Method of distributing a newspaper with inserts |
| US4858416A (en) * | 1987-08-04 | 1989-08-22 | Siempelkamp Corporation | Tensionless seal apparatus and method |
-
1988
- 1988-12-01 FR FR8816490A patent/FR2639904B1/fr not_active Expired - Lifetime
-
1989
- 1989-11-24 EP EP89420465A patent/EP0371892B1/fr not_active Expired - Lifetime
- 1989-11-24 AT AT89420465T patent/ATE110334T1/de not_active IP Right Cessation
- 1989-11-24 DE DE68917691T patent/DE68917691T2/de not_active Expired - Fee Related
- 1989-11-24 ES ES89420465T patent/ES2063158T3/es not_active Expired - Lifetime
- 1989-11-29 KR KR1019890017441A patent/KR0172114B1/ko not_active Expired - Fee Related
- 1989-11-29 US US07/443,702 patent/US5044499A/en not_active Expired - Lifetime
- 1989-11-30 PT PT92470A patent/PT92470B/pt not_active IP Right Cessation
- 1989-11-30 CA CA002004233A patent/CA2004233A1/fr not_active Abandoned
- 1989-11-30 JP JP1312209A patent/JP2888567B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| FR2639904B1 (fr) | 1991-07-05 |
| FR2639904A1 (fr) | 1990-06-08 |
| JP2888567B2 (ja) | 1999-05-10 |
| KR900009411A (ko) | 1990-07-04 |
| ES2063158T3 (es) | 1995-01-01 |
| ATE110334T1 (de) | 1994-09-15 |
| US5044499A (en) | 1991-09-03 |
| KR0172114B1 (ko) | 1999-03-30 |
| DE68917691D1 (de) | 1994-09-29 |
| JPH02296605A (ja) | 1990-12-07 |
| PT92470B (pt) | 1995-09-12 |
| CA2004233A1 (fr) | 1990-06-01 |
| PT92470A (pt) | 1990-06-29 |
| DE68917691T2 (de) | 1994-12-15 |
| EP0371892A1 (fr) | 1990-06-06 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1227040B1 (fr) | Procédé et dispositif pour emballer une rame de feuilles | |
| EP0056353B1 (fr) | Machine automatique de coupe, de pliage et de conditionnement des feuilles de matériaux souples, débitées en bandes enroulées | |
| EP0371892A1 (fr) | Moyens d'ensachage de compresses pliées | |
| BE1005517A5 (fr) | Appareil de fabrication de sacs avec separateur-plieur. | |
| FR2476619A1 (fr) | Procede et dispositif pour plier et interfolier des bandes de papier en deplacement continu | |
| FR2484979A1 (fr) | Procede et appareil d'assemblage de matiere en feuille, notamment pour alimenter en continu des imprimantes rapides | |
| US5155979A (en) | Packaging method and apparatus | |
| US7032360B2 (en) | Apparatus and methods for producing shrink wrap packaging | |
| US4637812A (en) | Apparatus for folding web-shaped member | |
| EP0810947B1 (fr) | Dispositif et procede pour machine a envelopper | |
| FR2779709A1 (fr) | Dispositif de ralentissement de cahiers | |
| FR2565201A1 (fr) | Procede et installation pour l'emballage d'un paquet a l'aide d'une feuille d'emballage et les paquets emballes obtenus | |
| JP2992568B2 (ja) | テープによる結束装置 | |
| BE889349A (fr) | Procede et appareil d'assemblage de matiere en feuille, notamment pour alimenter en continu des imprimantes rapides | |
| FR2826606A1 (fr) | Procede de reunion de sachets, dispositif pour la mise en oeuvre du procede et chaine de sachets ainsi que chaine de sachets empiles | |
| FR2754240A1 (fr) | Dispositif d'application de bandes de dechirement | |
| CA2453009C (fr) | Procede d`habillage de produits avec des manchons etirables et installation pour la pose de tels manchons | |
| FR2772000A1 (fr) | Procede et dispositif pour reunir en lots des paquets en file continue au moyen de troncons de bandes adhesives | |
| RU2191691C2 (ru) | Способ резки рукавной полимерной пленки | |
| JP2614975B2 (ja) | 包装シール用の溶断溶着板刃及び自動包装機 | |
| CH664742A5 (fr) | Procede d'emballage de produits et dispositif pour la mise en oeuvre de ce procede. | |
| FR2561205A1 (fr) | Systeme permettant de couper et/ou de mettre en place des feuilles de papier et/ou des cartons | |
| AU2003264643A1 (en) | Newspaper folding and wrapping method and apparatus therefor | |
| FR2679824A1 (fr) | Separateur-plieur de feuilles individuelles, et appareil de fabrication de sacs comportant un tel separateur-plieur. | |
| BE670117A (fr) |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE ES GB GR IT LI LU NL SE |
|
| 17P | Request for examination filed |
Effective date: 19901128 |
|
| 17Q | First examination report despatched |
Effective date: 19930112 |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: MARION, LOUIS |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: MABOTEX S.A. |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE ES GB GR IT LI LU NL SE |
|
| REF | Corresponds to: |
Ref document number: 110334 Country of ref document: AT Date of ref document: 19940915 Kind code of ref document: T |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19940818 |
|
| REF | Corresponds to: |
Ref document number: 68917691 Country of ref document: DE Date of ref document: 19940929 |
|
| ITF | It: translation for a ep patent filed | ||
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2063158 Country of ref document: ES Kind code of ref document: T3 |
|
| EAL | Se: european patent in force in sweden |
Ref document number: 89420465.0 |
|
| REG | Reference to a national code |
Ref country code: GR Ref legal event code: FG4A Free format text: 3013976 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20051118 Year of fee payment: 17 Ref country code: NL Payment date: 20051118 Year of fee payment: 17 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20051121 Year of fee payment: 17 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GR Payment date: 20051125 Year of fee payment: 17 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: LU Payment date: 20051228 Year of fee payment: 17 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20060104 Year of fee payment: 17 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20061016 Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20061108 Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20061113 Year of fee payment: 18 Ref country code: CH Payment date: 20061113 Year of fee payment: 18 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20061125 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20061130 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20061130 Year of fee payment: 18 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070601 |
|
| EUG | Se: european patent has lapsed | ||
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20061124 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee |
Effective date: 20070601 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20061124 |
|
| BERE | Be: lapsed |
Owner name: S.A. *MABOTEX Effective date: 20061130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20061124 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20071130 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20071130 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20071124 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080603 Ref country code: GR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070604 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20071126 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20071126 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20071124 |