EP0374821A2 - Strangpressdüse zum Extrudieren keramischer Körper mit wabenartiger Struktur - Google Patents
Strangpressdüse zum Extrudieren keramischer Körper mit wabenartiger Struktur Download PDFInfo
- Publication number
- EP0374821A2 EP0374821A2 EP89123441A EP89123441A EP0374821A2 EP 0374821 A2 EP0374821 A2 EP 0374821A2 EP 89123441 A EP89123441 A EP 89123441A EP 89123441 A EP89123441 A EP 89123441A EP 0374821 A2 EP0374821 A2 EP 0374821A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- feed channels
- core elements
- mold block
- extrusion die
- outlet slots
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B3/00—Producing shaped articles from the material by using presses; Presses specially adapted therefor
- B28B3/20—Producing shaped articles from the material by using presses; Presses specially adapted therefor wherein the material is extruded
- B28B3/26—Extrusion dies
- B28B3/269—For multi-channeled structures, e.g. honeycomb structures
Definitions
- a known extrusion die in the sense of DE-PS 22 54 563 was used in the preamble of claim 1, with which ceramic material was previously extruded into uniform honeycomb bodies with a uniform wall thickness.
- This extrusion die consists of a mold block, in the opposite end faces of which on the one hand feed channels and on the other hand outlet slots are provided. In relation to the outlet slots, the feed channels are arranged such that the inner end of the feed channels is connected to the inner end of a crossing point of two outlet slots.
- the transition area between the feed channels and the outlet slots is difficult to access, so that there are practically no possibilities for improving the flow conditions.
- the ceramic material arriving in the form of many individual strands must be distributed uniformly to the outlet slots by cross flows, i.e. the primarily formed strand structure is completely dissolved.
- the known extrusion die has relatively short flow paths. However, this requires higher pressures in order to achieve a uniform flow of the ceramic material.
- feed channels, outlet slots and the delivery unit are exposed to high wear under these conditions.
- the manufacture of such an extrusion die is comparatively complex since sawing the narrow slots and, above all, the necessary deburring of the shaped bodies causes problems.
- the invention is based on a mold block with feed channels parallel to one another and passing through from one mold block surface to an opposite mold block surface.
- Core elements are placed on a mold block surface between the feed channels.
- the core elements are at least approximately in the center of gravity between three or four or more feed channels, so that there is an overall symmetrical arrangement of the core elements both with each other and in relation to the feed channels.
- Core elements leaving outlet slots can also be inserted into corresponding bores between the feed channels and connected to the mold block. They are aligned - for example with the aid of a template, mask or the like - in such a way that in each case a feed channel is connected to a crossing point of at least two outlet slots.
- profile bars such as triangular, square, hexagonal or round steel, which are cut to length, are particularly suitable for producing the core elements.
- dowel pins are screwed on, the dowel pin length can be limited by a preferably rectangular shoulder to make assembly easier and to increase the bending stiffness of the core elements.
- the transition region lying between this shoulder and the shaping region can be designed in a simple manner in terms of flow, since the core elements are each manufactured independently of one another. This ensures that the outlet slots and, in particular, their crossing points can be flowed through symmetrically and any inhomogeneities of the ceramic material that are present can be easily compensated for by cross flow.
- the extrusion die consists of easily manufactured individual parts.
- the form block only contains holes.
- the core elements are simple turned parts; they are easy to assemble and disassemble.
- Your material or non-positive connection with the mold block can be by adhesive techniques or by thermal joining processes, e.g. Soldering, welding, preferably done by an interference fit.
- the core elements are detachably connected to the mold block.
- the bores in the mold block are designed as threaded bores and the core elements are provided with an axial bore instead of a dowel pin.
- individual core elements of an extrusion die can also be replaced if necessary.
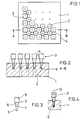
- the extrusion die essentially consists of a mold block (1), in which feed channels (2) are provided which are parallel to one another and pass through from a mold block surface to the mold block surface lying above it.
- the feed channels as a whole are mounted in such a way that the distance between adjacent feed channels is the same in two mutually perpendicular planes.
- holes (9) are formed in a mold block surface for receiving core elements (3).
- a core element is fastened in the center between four feed channels.
- the core elements result in grid-shaped outlet slots (4) on the so-called outlet side of the extrusion die.
- the core elements (3) have a square head part (5) at one end, a dowel pin (6) at the other end and a conical transition part (8) between the head part and dowel pin. With (7) is a shoulder at right angles between the dowel pin and transition part.
- the bores in the mold block (1) are designed as threaded bores (9 ') and the core elements (3') are connected to the mold block by means of an Allen screw (10).
- An endless strand is generally extruded to produce the honeycomb bodies.
- the ceramic material is fed from the inlet side of the extrusion die via the feed channels (2) to the shaping outlet slots (4).
- the outer boundary of the outlet slots can be formed by profile bars (not shown in the drawing).
- the strand structure is dissolved, i.e. the strands of material emerging from the feed channels flow together before reaching the outlet slots.
- the length of the transition part (8) of the core elements represents a measure of the transverse flow of the ceramic material in this area.
- a strand-like body with a particularly uniform honeycomb structure emerges from the outlet slots.
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Chemical & Material Sciences (AREA)
- Ceramic Engineering (AREA)
- Mechanical Engineering (AREA)
- Press-Shaping Or Shaping Using Conveyers (AREA)
Abstract
Description
- Zur Darstellung der Erfindungs-Gattung ist im Oberbegriff des Anspruchs 1 von einer bekannten Strangpreßdüse im Sinne der DE-PS 22 54 563 ausgegangen, mit der bisher Keramikmaterial zu gleichförmigen Wabenkörpern mit gleichmäßiger Wanddicke extrudiert wurde. Diese Strangpreßdüse besteht aus einem Formblock, in dessen gegenüberliegenden Stirnflächen einerseits Speisekanäle und andererseits Auslaßschlitze vorgesehen sind. Im Verhältnis zu den Auslaßschlitzen sind die Speisekanäle derart angeordnet, daß das innere Ende der Speisekanäle jeweils mit dem inneren Ende einer Kreuzungsstelle zweier Auslaßschlitze in Verbindung steht.
- Bei dieser Konstruktion ist jedoch der Übergangsbereich zwischen den Speisekanälen und den Auslaßschlitzen nur schwer zugänglich, so daß dort Möglichkeiten zur Verbesserung der Strömungsverhältnisse praktisch nicht gegeben sind. In dem Übergangsbereich muß das in Form von vielen Einzelsträngen ankommende Keramikmaterial durch Querströmungen gleichmäßig auf die Auslaßschlitze verteilt werden, d.h. die primär gebildete Strangstruktur wird vollständig aufgelöst. Aufgrund der schlechten Gleiteigenschaften des Keramikmaterials sind hierfür lange und gut ausgearbeitete Strömungswege erforderlich. Die bekannte Strangpreßdüse weist dagegen verhältnismäßig kurze Strömungswege auf. Dies bedingt indes höhere Drücke um einen gleichförmigen Durchfluß des Keramikmaterials zu erreichen. Infolge der abrasiven Wirkung von Keramikmaterial sind bei diesen Verhältnissen Speisekanäle, Auslaßschlitze sowie das Förderaggregat hohem Verschleiß ausgesetzt. Darüber hinaus ist die Herstellung einer solchen Strangpreßdüse vergleichsweise aufwendig, da das Sägen der schmalen Schlitze und vor allem das notwendige Entgraten der Formkörper Probleme bereitet.
- Es war daher Aufgabe der Erfindung, eine Strangpreßdüse zum Extrudieren keramischer Körper mit wabenartiger Struktur zu schaffen, die von den geschilderten Nachteilen frei ist. Als Besonderheit ist zusätzlich eine fertigungstechnisch wesentlich einfachere Konstruktion gefodert.
- Zur Lösung dieser Aufgabe werden die im Kennzeichen des Anspruchs 1 enthaltenen Maßnahmen vorgeschlagen.
- Die Erfindung geht aus von einem Formblock mit zueinander parallelen und von einer Formblockoberfläche zu einer gegenüberliegenden Formblockoberfläche durchgehenden Speisekanälen. Zwischen den Speisekanälen sind auf einer Formblockoberfläche Kernelemente angebracht. Je nach Konfiguration der herzustellenden Wabenkörper befinden sich die Kernelemente zumindest annähernd im Schwerpunkt zwischen jeweils drei oder vier oder mehr Speisekanälen, so daß sich eine insgesamt symmetrische Anordnung der Kernelemente sowohl untereinander als auch im Verhältnis zu den Speisekanälen ergibt.
- Die zwischen sich Abstände, d.h. Auslaßschlitze belassenden Kernelemente können auch in entsprechende Bohrungen zwischen den Speisekanälen eingesetzt und mit dem Formblock verbunden werden. Sie werden - beispielsweise mit Hilfe einer Schablone, Maske o. dgl. - derart ausgerichtet, daß jeweils ein Speisekanal mit einer Kreuzungsstelle wenigstens zweier Auslaßschlitze in Verbindung steht.
- Zur Herstellung der Kernelemente eignen sich insbesondere handelsübliche Profilstäbe, wie Dreikant-, Quadrat-, Sechskant- oder Rundstähle, die entsprechend abgelängt werden. An einem Ende solcher Abschnitte werden Paßstifte angedreht, wobei die Paßstiftlänge zur Montageerleichterung und zur Erhöhung der Biegesteifigkeit der Kernelemente durch eine vorzugsweise rechtwinklige Schulter begrenzt sein kann. Der zwischen dieser Schulter und dem formgebenden Bereich liegende Übergangsbereich kann in einfacher Weise strömungsgünstig ausgebildet werden, da die Kernelemente jeweils unabhängig voneinander gefertigt werden. Hierdurch wird gewährleistet, daß die Auslaßschlitze und insbesondere deren Kreuzungsstellen symmetrisch angeströmt werden können und evtl. vorhandene Inhomogenitäten des Keramikmaterials durch Querströmung leicht auszugleichen sind.
- Die Strangpreßdüse besteht aus einfach herstellbaren Einzelteilen. Der Formblock enthält nur Bohrungen. Die Kernelemente sind einfache Massendrehteile; sie sind leicht zu montieren und demontieren. Ihre stoff- oder kraftschlüssige Verbindung mit dem Formblock kann durch Klebetechniken oder durch thermische Fügeverfahren, z.B. Löten, Schweißen, vorzugsweise durch eine Preßpassung erfolgen.
- Nach einem weiteren Merkmal der Erfindung sind die Kernelemente mit dem Formblock lösbar verbunden. Hierzu sind die Bohrungen in dem Formblock als Gewindebohrungen ausgebildet und die Kernelemente anstelle eines Paßstiftes mit einer axialen Bohrung versehen. Bei dieser Ausführungsform lassen sich bei Bedarf auch einzelne Kernelemente einer Strangpreßdüse auswechseln.
- Die Erfindung wird nachstehend unter Hinweis auf die Zeichnung anhandeine Draufsicht eines Ausführungsbeispieles erläutert. Es zeigt
- Figur 1 eine Draufsicht der Stranpreßdüse in schematischer Darstellung,
- Figur 2 eine Schnittansicht entsprechend der Schnittlinie A-B in Figur 1,
- Figur 3 ein Kernelement mit Paßstift und
- Figur 4 ein mittels Gewindeschraube befestigbares Kernelement.
- Im wesentlichen besteht die Strangpreßdüse aus einem Formblock (1), in welchem zueinander parallele und von einer Formblockoberfläche zu der gebenüberliegenden Formblockoberfläche durchgehende Speisekanäle (2) vorgesehen sind. Die Speisekanäle insgesamt sind derart angebracht, daß in zwei zueinander senkrechten Ebenen der Abstand zwischen nebeneinanderliegenden Speisekanälen jeweils gleich groß ist. Zwischen den Speisekanälen und symmetrisch zu diesen sind in einer Formblockoberfläche Bohrungen (9) ausgebildet für die Aufnahme von Kernelementen (3). Im dargestellten Ausführungsbeispiel ist im Zentrum zwischen jeweils vier Speisekanälen ein Kernelement befestigt. Durch die Kernelemente ergeben sich auf der sogenannten Auslaßseite der Strangpreßdüse gitterförmig angeordnete Auslaßschlitze (4).
- Die Kernelemente (3) besitzen ein quatratisches Kopfteil (5) an einem Ende, einen Paßstift (6) am anderen Ende und ein konisches Übergangsteil (8) zwischen Kopfteil und Paßstift. Mit (7) ist eine rechtwinklig abgesetzte Schulter zwischen Paßstift und Übergangsteil bezeichnet.
- Gemäß Figur 4 sind die Bohrungen in dem Formblock (1) als Gewindebohrungen (9′) ausgebildet und die Kernelemente (3′) mittels einer Innensechskantschraube (10) mit dem Formblock verbunden.
- Zur Herstellung der Wabenkörper wird im allgemeinen ein endloser Strang extrudiert. Hierzu wird das Keramikmaterial von der Einlaßseite der Strangpreßdüse über die Speisekanäle (2) den formgebenden Auslaßschlitzen (4) zugeführt. Die äußere Begrenzung der Auslaßschlitze kann durch Profilstäbe gebildet werden (in der Zeichnung nicht dargestellt). Vor den Kopfteilen (5) der die Auslaßschlitze bildenden Kernelemente (3) bzw. (3′) erfolgt die Auflösung der Strangstruktur, d.h. die aus den Speisekanälen austretenden Materialstränge fließen noch vor Erreichen der Auslaßschlitze zusammen. Dabei stellt die Länge des Übergangsteils (8) der Kernelemente ein Maß für die Querströmung des Keramikmaterials in diesem Bereich dar. Aus den Auslaßschlitzen tritt ein strangförmiger Körper mit besonders gleichmäßiger Wabenstruktur aus.
Claims (3)
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE3843388 | 1988-12-23 | ||
| DE19883843388 DE3843388A1 (de) | 1988-12-23 | 1988-12-23 | Strangpressduese zum extrudieren keramischer koerper mit wabenartiger struktur |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0374821A2 true EP0374821A2 (de) | 1990-06-27 |
| EP0374821A3 EP0374821A3 (de) | 1990-08-08 |
Family
ID=6369944
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP89123441A Withdrawn EP0374821A3 (de) | 1988-12-23 | 1989-12-19 | Strangpressdüse zum Extrudieren keramischer Körper mit wabenartiger Struktur |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP0374821A3 (de) |
| DE (1) | DE3843388A1 (de) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0414411A3 (en) * | 1989-08-24 | 1991-07-31 | General Motors Corporation | Extrusion die construction and its method of manufacture |
| EP0414410A3 (en) * | 1989-08-24 | 1991-08-07 | General Motors Corporation | Method for manufacturing a die for extruding honeycomb material |
| EP0776744A1 (de) * | 1995-11-30 | 1997-06-04 | Corning Incorporated | Strangpressmundstück mit Ansatzstiften und Verfahren zu seiner Herstellung |
| ES2190358A1 (es) * | 2001-09-11 | 2003-07-16 | Torres Dang S L | Sistema de union entre camisa y tacos para molde de fabricacion de ladrillos por extrusion. |
| DE102012223349B4 (de) * | 2011-12-21 | 2020-10-01 | Nanostone Water Gmbh | Mundstück eines Extruders zur Herstellung mindestens eines Formkörpers |
| US11034052B2 (en) | 2015-03-13 | 2021-06-15 | Nanostone Water Gmbh | Mouthpiece for extruding a molding compound into a formed body, and method for producing a mouthpiece of this type |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US1725959A (en) * | 1929-08-27 | Extruding bib | ||
| GB810924A (en) * | 1956-04-09 | 1959-03-25 | Rudolph Wolfe Miller | Improvements in or relating to making multiple tube structure by extrusion and apparatus therefor |
| DE1268037B (de) * | 1965-04-15 | 1968-05-09 | Fetok Gmbh | Pressenmundstueck zur Herstellung von doppelwandigen Rohren aus keramischem Material |
| DE1584324A1 (de) * | 1965-04-15 | 1969-12-18 | Schneider & Co | Vorrichtung zur Herstellung keramischer Koerper |
| JPS5951402B2 (ja) * | 1977-05-04 | 1984-12-13 | 日本碍子株式会社 | ハニカム成型用ダイス |
| DE3715710A1 (de) * | 1987-05-12 | 1988-12-08 | Rennebeck Klaus | Formgebungswerkzeug zur hohlkoerper-wabenscherbenherstellung mit nachbesserbaren formgebungsstempeln und austauschbaren formgebungsstempeln in lochplatte |
-
1988
- 1988-12-23 DE DE19883843388 patent/DE3843388A1/de not_active Withdrawn
-
1989
- 1989-12-19 EP EP89123441A patent/EP0374821A3/de not_active Withdrawn
Cited By (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0414411A3 (en) * | 1989-08-24 | 1991-07-31 | General Motors Corporation | Extrusion die construction and its method of manufacture |
| EP0414410A3 (en) * | 1989-08-24 | 1991-08-07 | General Motors Corporation | Method for manufacturing a die for extruding honeycomb material |
| EP0776744A1 (de) * | 1995-11-30 | 1997-06-04 | Corning Incorporated | Strangpressmundstück mit Ansatzstiften und Verfahren zu seiner Herstellung |
| US5761787A (en) * | 1995-11-30 | 1998-06-09 | Corning Incorporated | Method of making bonded pin extrusion die |
| US5964020A (en) * | 1995-11-30 | 1999-10-12 | Corning Incorporated | Bonded pin extrusion die and method |
| ES2190358A1 (es) * | 2001-09-11 | 2003-07-16 | Torres Dang S L | Sistema de union entre camisa y tacos para molde de fabricacion de ladrillos por extrusion. |
| DE102012223349B4 (de) * | 2011-12-21 | 2020-10-01 | Nanostone Water Gmbh | Mundstück eines Extruders zur Herstellung mindestens eines Formkörpers |
| US11034052B2 (en) | 2015-03-13 | 2021-06-15 | Nanostone Water Gmbh | Mouthpiece for extruding a molding compound into a formed body, and method for producing a mouthpiece of this type |
| US11712817B2 (en) | 2015-03-13 | 2023-08-01 | Nanostone Water Gmbh | Mouthpiece for extruding a molding compound into a formed body, and method for producing a mouthpiece of this type |
Also Published As
| Publication number | Publication date |
|---|---|
| DE3843388A1 (de) | 1990-06-28 |
| EP0374821A3 (de) | 1990-08-08 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE2254563C2 (de) | Matrize zum Extrudieren von Keramikmaterial zu Wabenkörpern | |
| DE2826732C2 (de) | ||
| DE69311850T2 (de) | Mehrteiliges Strangpressmundstück | |
| DE2839552C3 (de) | Düsenkopf zum Herstellen von Kunststoffgranulat | |
| DE1180881B (de) | Spinnduese zur Erzeugung multifiler Hohlfaeden | |
| DE1236479B (de) | Vorrichtung zum Mischen stroemender Medien, mit stillstehenden Leitelementen | |
| EP0093958A2 (de) | Mischkopf zum Vermischen mindestens zweier fliessfähiger, bei ihrer Reaktion vorzugsweise Schaumstoff bildender Komponenten | |
| EP0626141A1 (de) | Verfahren zum Konfigurieren von Borstenbündeln | |
| DE2333488A1 (de) | Einstueckiger schlauch und einrichtung und verfahren zu seiner herstellung | |
| EP1360061B1 (de) | Vorrichtung zur herstellung von kunststoffrohren | |
| DE3843388A1 (de) | Strangpressduese zum extrudieren keramischer koerper mit wabenartiger struktur | |
| DE2810853C2 (de) | Spritzkopf für einen Extruder | |
| DE2348608B2 (de) | Vorrichtung zum Herstellen von Schaum- oder Homogenstoffen aus fließfähigen Reaktionskomponenten | |
| DE69002289T2 (de) | Strangpressduese und verfahren zu deren herstellung. | |
| DE19757827A1 (de) | Mehrschichtadapter für eine Extrusionsvorrichtung | |
| DE3921631C2 (de) | ||
| DE102018108964A1 (de) | Extrusionsvorrichtung mit wenigstens einer Lochplatte | |
| DE2809283C2 (de) | Vorrichtung zum Beschichten von Bleistiften | |
| DE2828832C3 (de) | Strangpreßwerkzeug und Verfahren zu seiner Herstellung | |
| DE1583699B2 (de) | Stranggießkokille für Barren rechteckigen Querschnitts | |
| EP3548204B1 (de) | Giessdüse | |
| DE3613071C2 (de) | ||
| DE3622695A1 (de) | Mundstueck zum extrudieren einer keramischen masse | |
| DE3935894A1 (de) | Kernhalterung fuer die herstellung von stranggepressten lochziegeln | |
| DE1579011A1 (de) | Verfahren und Vorrichtung zur Herstellung von Koerpern mit wabenartiger Struktur |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE CH DE FR GB IT LI NL |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE CH DE FR GB IT LI NL |
|
| 17P | Request for examination filed |
Effective date: 19900723 |
|
| 17Q | First examination report despatched |
Effective date: 19910326 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN WITHDRAWN |
|
| 18W | Application withdrawn |
Withdrawal date: 19910517 |
|
| R18W | Application withdrawn (corrected) |
Effective date: 19910517 |