EP0393801A1 - Verfahren und Vorrichtung zum Giessen von Blöcken aus bleilegierten Stählen - Google Patents
Verfahren und Vorrichtung zum Giessen von Blöcken aus bleilegierten Stählen Download PDFInfo
- Publication number
- EP0393801A1 EP0393801A1 EP90250093A EP90250093A EP0393801A1 EP 0393801 A1 EP0393801 A1 EP 0393801A1 EP 90250093 A EP90250093 A EP 90250093A EP 90250093 A EP90250093 A EP 90250093A EP 0393801 A1 EP0393801 A1 EP 0393801A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- chamber
- lead
- emptying chamber
- emptying
- bath
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images

Classifications
-
- C—CHEMISTRY; METALLURGY
- C21—METALLURGY OF IRON
- C21C—PROCESSING OF PIG-IRON, e.g. REFINING, MANUFACTURE OF WROUGHT-IRON OR STEEL; TREATMENT IN MOLTEN STATE OF FERROUS ALLOYS
- C21C7/00—Treating molten ferrous alloys, e.g. steel, not covered by groups C21C1/00 - C21C5/00
- C21C7/0006—Adding metallic additives
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/10—Supplying or treating molten metal
- B22D11/11—Treating the molten metal
Definitions
- the present invention relates to a method for casting blocks of lead-containing steel using a distributor containing the metal bath, in which the metal bath is separated between an open or closed feed chamber and a hermetically sealed emptying chamber, which are used both with one another and with a device for Carrying out the procedure are connected.
- High speed steel has been known for the past century and was used in the United States as early as the 1930s; From the 1950s onwards there was an increasing improvement in their manufacturing technology and widening of the fields of application.
- more and more mainly in the machine and automotive industries, they have been used to manufacture parts that require high mechanical strength and are intended for machining.
- the steels used to manufacture them are considered suitable if they do not excessively wear the cutting and roughing tools, allow an increase in the machining speed in comparison with normal steels, and good finishing of the surface of the parts enable.
- a steel with these characteristics requires the use of elements that are generally undesirable in other steels, such as sulfur, phosphorus, lead, nitrogen, etc. Among these elements, lead occupies a special position. Lead added in sulfurized steels (and even in non-sulfurized steels) acts as an internal lubricant and reduces the friction between the cutting tool and the machined part. It also wears for the formation of smaller chips and chips of smaller diameter.
- the aim of the present invention is thus to propose a method and a device which mainly lead to an improvement in the efficiency of the lead (Pb) and a drastic reduction in the emission of toxic fumes from the metal bath into the atmosphere.
- This aim is achieved according to the method of this invention with the aid of the distributor mentioned at the beginning, which is characterized in that the lead is always fed into the emptying chamber and mixed uniformly.
- the method proposed herewith uses a completely different concept, in which the aggregate is always carried out in the emptying chamber onto the bath which is rotating, which is surprising uniform mixing is achieved.
- This enables a better utilization of the lead due to the avoidance of the residual deposits occurring in the conventional distributors, with the elimination of the problems regarding cleaning, maintenance and pollution.
- the hermetically sealed construction which previously did not exist in other plants, ensures the complete elimination of toxic fumes in the work area.
- the invention is based on the use of distributors, which are divided into two parts or chambers: a feed chamber 1 and an emptying chamber 2, the latter essentially in a conical-cylindrical shape, concentric or not.
- the feed chamber 1 can be open or closed for better protection of the metal bath, while the emptying chamber is always covered by a cover 3 to avoid direct contact with the atmosphere.
- a device is introduced through an opening in the cover 3, which device serves to control the supply of the lead into the bath.
- the lead can be added in grain, wire or any other form.
- the emptying chamber 2 should work in such a way that its volume is used to the highest degree.
- the feeding chamber 1 should have a correspondingly larger capacity, preferably twice or three times the emptying chamber 2, so that the latter can be fed without problems and without interruptions. This is also facilitated by the fact that the feed channel 5 located between the two chambers is larger than the opening 6 for the outflow of the liquid metal from the emptying chamber 2.
- the evacuation chamber 2 is equipped with a cover 3 which prevents the gases from getting into the atmosphere. This builds up a compensating pressure, which leads to better lead evaluation.
- This evaluation can be further improved in that the emptying chamber is pressurized by introducing argon or another noble gas through a valve 7.
- specific devices can be installed in the outlet pipe 8 of the emptying chamber 2. In order to remove deposits of solidified material on the distributor floor, an inclination of the chamber floors is provided, as can be seen in Figures 1 and 3.
- the essentially cylindrical shape of the emptying chamber 2 and the non-radial dimensioning and arrangement of the feed channel 5 set the liquid in a rotating movement, as a result of which the bath is homogenized and the lead (Pb) is perfectly distributed.
- argon or another noble gas can be introduced through another valve 9 located in the lower part of the emptying chamber 2 and / or the emptying chamber 2 with one or several drain openings 11 ( Figure 3) are provided, which are connected to the outlet opening 6, so that a single pouring stream is obtained.
- a rod 10a with a plug 10b, with or without grooves is used.
- the outflow of the metal bath through the drain opening 6 can also be monitored by means of a slide valve or another type of valve.
- self-melting plugs can also be used.
- the metal is submerged from the emptying chamber 2 or is poured through the opening 6 surrounded by a protective gas atmosphere.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Mechanical Engineering (AREA)
- Treatment Of Steel In Its Molten State (AREA)
- Casting Support Devices, Ladles, And Melt Control Thereby (AREA)
Abstract
Vorgeschlagen werden ein Verfahren und eine Vorrichtung, die in Stahlwerken zum Gießen von Blöcken aus bleilegierten Stählen verwendet werden. Blei wird in großem Ausmaß bei der Herstellung von Schnellarbeitsstählen verwendet, deren Verbrauch in den letzten Jahrzehnten ständig zugenommen hat. Zwei Faktoren haben unterdessen bei der Herstellung derartiger Stähle zu Problemen geführt: die niedrige Löslichkeit des Metalles im flüssigen Bad und das Ausströmen von giftigen Gasen beim Vergießen von Blöcken. Vorgeschlagen wird die Verwendung eines Verteilers, der aus zwei Teilen bzw. Kammern besteht: die erste, die das flüssige Metall direkt aus der Pfanne erhält, bezeichnet als Bespeisungskammer (1), offen oder nicht, und die zweite, verbunden mit der ersten, geschlossen und abgedichtet, zylindrisch-konisch, nicht radial bespeist und als Entleerungskammer (2) bezeichnet. Das Blei wird dem Metallbad in der Entleerungskammer (2) zugefügt. Die durch die zylindrisch-konische Form der Entleerungskammer (2) unterstützte Drehbewegung derr flüssigen Masse resultiert in einer gleichmäßigen Verteilung des Bleies (Pb) im flüssigen Stahl. Die Kammerböden sind mit einer Neigung versehen zum Vermeiden der Bildung von erstarrten Ablagerungen am Ende der jeweiligen Schmelze.
Description
- Die vorliegende Erfindung bezieht sich auf ein Verfahren zum Vergießen von Blöcken aus bleihaltigem Stahl unter Verwendung eines das Metallbad enthaltenden Verteilers, in dem das Metallbad sich zwischen offenen oder geschlossenen Bespeisungskammer und einer hermetisch verschlossenen Entleerungskammer abgetrennt befindet, die sowohl miteinander als auch mit einer Vorrichtung zur Durchführung des Verfahrens verbunden sind.
- Schnellarbeitsstähle sind seit dem vergangenen Jahrhundert bekannt und kamen bereits in den 30er Jahren in den Vereinigten Staaten zur Anwendung; ab den 50er Jahre ist eine zunehmende Verbesserung ihrer Herstellungstechnologie und Verbreiterung der Anwendungsgebiete festzustellen. In der letzten Zeit werden sie immer mehr, und dies hauptsächlich in der Maschinen- und Automobilindustrie, zur Herstellun von Teilen verwendet, die eine hohe mechanische Festigkeit verlangen und für die Bearbeitung bestimmt sind. Im Falle, daß diese Teile verschiedenen Bearbeitungsgängen unterworfen sind, werden die zu ihrer Herstellung verwendeten Stähle als geeignet angesehen, wenn sie die Schneid- und Schruppwerkzeuge nicht übermäßig abnutzen, eine Erhöhung der Bearbeitungsgeschwindigkeit im Vergleich zu Normalstählen erlauben und eine gute Fertigbearbeitung der Oberfläche der Teile ermöglichen.
- Ein Stahl mit diesen Merkmalen erfordert die Verwendung von Elementen, die im allgemeinen bei anderen Stählen unerwünscht sind, so wie z.B. Schwefel, Phosphor, Blei, Stickstoff usw. Unter diesen Elementen nimmt das Blei eine Sonderstellung ein.
In wiedergeschwefelten Stählen (und sogar in nicht wiedergeschwefelten Stählen) zugesetztes Blei wirkt als internes Schmiermittel und vermindert die Reibung zwischen dem Schneidwerkzeug und dem bearbeiteten Werkteil. Außerdem trägt es zur Bildung von kleineren Spänen und Spänen kleineren Durchmessers bei. Zwei Faktoren müssen jedoch erwähnt werden, die bei der Herstellung von Pb-legierten Stählen zu Problemen führen:
- die niedrige Lösbarkeit dieses Metalles im Metallbad und die damit verbundene Schwierigkeit des Zubringens und der gleichmäßigen Verteilung;
- die Ausströmung von giftigen Gasen in der metallischen Form und insbesondere in der Form von Oxid infolge des Kontaktes zwischen dem Schmelzbad und der Luft während des Gießvorganges, wodurch ein Wirkungsverlust entsteht und das Entlüftungssystem komplizierter und teurer wird. - Zur Verbesserung der Bedingungen des flüssigen Metallbades beim Vergießen in die Kokillen ging man in letzter Zeit zur Anwendung von Verteilern über. Diese Verteiler haben jedoch für die Stahlwerksleute ein anderes Problem bei bem Zuschlag von Blei mit sich gebracht infolge der Ablagerung von erstarrtem Material im Verteilerboden am Ende des jeweiligen Vergießvorganges.
Es wurden verschiedene Versuche gemacht, eine Lösung für diese Probleme zu finden, die jedoch im allgemeinen nur teilweise Lösungen darstellen. Unter diesen kann die von der Nippon Steel Corporation unter dem Titel "Verfahren zum Stranggießen von bleihaltigen Stählen" vorgelegt Arbeit erwähnt werden, die Gegenstand der brasilianischen Patentanmeldung PI 88 OO 949 war. - Die vorliegende Erfindung hat somit zum Ziel, ein Verfahren und eine Vorrichtung vorzuschlagen, die hauptsächlich zu einer Verbesserung des Wirkungsgrades des Bleies (Pb) und einer drastischen Verminderung der Emission von giftigen Dämpfen aus dem Metallbad in die Atmosphäre führt.
Dieses Ziel wird gemäß dem Verfahren dieser Erfindung mit Hilfe des anfangs erwähnten Verteilers erreicht, der sich dadurch kennzeichnet, daß das Blei immer in der Entleerungskammer zugeführt und gleichmäßig vermischt wird. - Im Unterschied zu den bekannten Verteilern, wo das Blei immer in der Bespeisungskammer oder einer Zwischenkammer zugegeben wird, benutzt das hiermit vorgeschlagene Verfahren ein gänzlich verschiedenes Konzept, bei dem der Zuschlag immer in der Entleerungskammer auf das in Drehbewegung befindliche Bad durchgeführt wird, wodurch eine überraschen gleichmäßige Mischung erreicht wird. Dies ermöglicht eine bessere Verwertung des Bleies wegen der Vermeidung der in den herkömmlichen Verteilern entstehenden Restablagerungen, mit Ausschaltung der Problem bezüglich Reinigung, Wartung und Umweltverschmutzung. Außerdem wird durch die bisher in anderen Anlagen nicht existierende hermetisch verschlossene Konstruktion die komplette Beseitigung von Giftdämpfen im Arbeitsbereich sichergestellt. Vorzugsgestaltungen des Verfahrens gemäß der Erfindung sind in den untergeordneten Anspruchsstellungen aufgeführt.
- Die unter der Anspruchsstellung 9 beschriebene Vorrichtung der Erfindung ermöglicht eine vorteilhafte Durchführung des oben beschriebenen Verfahrens. Andere Konfigurationen dieser Vorrichtung sind in den jeweiligen Anspruchsstellungen verdeutlicht.
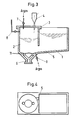
- Die beigefügten Zeichnungen zeigen eine bildliche Darstellung von zwei Verwirklichungen einer Vorrichtung zur Durchführung des obigen Verfahrens, wobei:
- Bild 1 einen seitlichen Querschnitt der Vorrichtung gemäß der ersten Verwirklichung
- Bild 2 eine Draufsicht der Vorrichtung gemäß Bild 1,
- Bild 3 einen seitlichen Querschnitt der Vorrichtung gemäß der zweiten Verwirklichung, und
- Bild 4 eine Draufsicht der Vorrichtung gemäß Bild 3 darstellt.
- Die Erfindung begründet sich auf die Verwendung von Verteilern, dir in zwei Teile bzw. Kammern geteilt sind:
eine Bespeisungskammer 1 und eine Entleerungskammer 2, letztere wesentlich in konisch-zylindrischer Form, konzentrisch oder nicht. Die Bespeisungskammer 1 kann offen oder auch geschlossen sein zum besseren Schutz des Metallbades, während die Entleerungskammer immer durch einen Deckel 3 abgedeckt ist, um einen direkten Kontakt mit der Atmosphäre zu vermeiden. Durch eine im Deckel 3 vorhandene Öffnung wird eine Einrichtung eingeführt, die dazu dient, die Zuführung des Bleies in das Bad zu kontrollieren. Das Blei kann in Korn-, Draht- oder irgendeiner anderen Form zugefügt werden. Die Entleerungskammer 2 soll so arbeiten, daß ihr Rauminhalt in höchstem Grad ausgenutzt wird. Dazu soll die Bespeisungskammer 1 ein dementsprechendes größeres Fassungsvermögen aufweisen, vorzugsweise das 2- oder 3-fache der Entleerungskammer 2, damit diese letztere problemlos und ohne Unterbrechungen bespeist werden kann. Dies wird auch dadurch erleichtert, daß der zwischen den beiden Kammern befindliche Bespeisungskanal 5 größer ist als die Öffnung 6 zum Abfluß des flüssigen Metalles aus der Entleerungskammer 2.
Wie oben erwähnt, ist die Entleerungskammer 2 mit einem Deckel 3 ausgerüstet, der verhindert, daß die Gase in die Atmosphäre gelangen. Hierdurch wird ein Ausgleichdruck aufgebaut, der zu einer besseren Bleiauswertung führt. Diese Auswertung kann noch zusätzlich dadurch verbessert werden, daß die Entleerungskammer mittels Einführung von Argon oder einem anderen Edelgas durch ein Ventil 7 unter Druck gesetzt wird. Zur Messung und Überwachung dieses Druckes über der Oberfläche des Metallbades können spezifische Vorrichtungen in das Ausgangsrohr 8 der Entleerungskammer 2 eingebaut werden. Zur Beseitigung von Ablagerungen von erstartrtem Material am Verteilerboden ist eine Neigung der Kammerböden vorgesehen, wie aus Bild 1 und 3 zu ersehen ist. - Die wesentlich zylindrische Form der Entleerungskammer 2 sowie die nichtradiale Dimensionierung und Anordnung des Bespeisungskanales 5 setzen die Flüssigkeit in eine drehende Bewegung, wodurch eine Homogenisierung des Bades und die perfekte Verteilung des Bleies (Pb) erreicht wird. Hierdurch kann auf die Verwendung eines magnetischen Homogenisierers verzichtet werden, wie er in den herkömmlichen Verfahren zur Anwendung kommt.
Zusätzlich kann zum Erreichen der Homogenität des in der Entleerungskammer 2 befindlichen Metallbades und einer besseren Verteilung des Bleies (Pb) Argon oder ein anderes Edelgas durch ein anderes, im unteren Teil der Entleerungskammer 2 befindliches Ventil 9 eingeführt werden und/oder die Entleerungskammer 2 mit einer oder mehreren Abflußöffnungen 11 (Bild 3) versehen werden, die mit der Ausgangsöffnung 6 verbunden sind, so daß ein einhiger Gießstrahl erhalten wird. - Gemäß der in Bild 1 gezeigten vorteilhaften Ausführung wird eine Stange 10a mit Stopfen 10b, mit oder ohne Rillen, verwendet. Die Überwachung des Abflusses des Metallbades durch die Entleerungsöffnung 6 kann auch mittels Schiebeventil oder eine andere Art Ventil durchgeführt werden. Anstelle der Stopfenstange können auch selbstschmelzende Stopfen verwendet werden. Zur Vermeidung der Reaktion des flüssigen Metalles mit der Atmosphäre wird das Metall von der Entleerungskammer 2 aus untergetaucht bzw. von einer Schutzgasatmosphäre umgeben durch die Öffnung 6 abgegossen.
Claims (22)
1. Verfahren zum Gießen von Blöcken aus bleihaltigen Stählen unter Verwendung eines das metallische Stahlband enthaltenden Verteilers, wobei das Metallbad durch eine offene bzw. geschlossene Bespeisungskammer und eine geschlossene und abgedichtete Entleerungskammer, die miteinander verbunden sind, getrennt ist. Das Verfahren ist
dadurch gekennzeichnet,
daß das Blei immer in der Entleerungskammer zugefügt und homogenisiert wird.
dadurch gekennzeichnet,
daß das Blei immer in der Entleerungskammer zugefügt und homogenisiert wird.
2. Verfahren nach Anspruch 1,
dadurch gekennzeichnet,
daß die Homogenisierung durch die Drehbewegung des Bades in der Entleerungskammer erreicht wird.
dadurch gekennzeichnet,
daß die Homogenisierung durch die Drehbewegung des Bades in der Entleerungskammer erreicht wird.
3. Verfahren nach Anspruch 1 oder 2,
dadurch gekennzeichnet,
daß dem in Drehbewegung befindlichen Bad Argon oder ein anderes Inertgas mittels Einspritzen zugefügt werden kann.
dadurch gekennzeichnet,
daß dem in Drehbewegung befindlichen Bad Argon oder ein anderes Inertgas mittels Einspritzen zugefügt werden kann.
4. Verfahren nach Anspruch 1,
dadurch gekennzeichnet,
dß das Blei in Form von Draht, Korn usw. zugeführt wird.
dadurch gekennzeichnet,
dß das Blei in Form von Draht, Korn usw. zugeführt wird.
5. Verfahren nach Anspruch 1,
dadurch gekennzeichnet,
daß der Ein- und Ausfluß des flüssigen Bades überwachbar sind.
dadurch gekennzeichnet,
daß der Ein- und Ausfluß des flüssigen Bades überwachbar sind.
6. Verfahren nach Anspruch 1,
dadurch gekennzeichnet,
daß die Zugabe von Blei während des Gießprozesses kontrolliert wird.
dadurch gekennzeichnet,
daß die Zugabe von Blei während des Gießprozesses kontrolliert wird.
7. Verfahren nach Anspruch 1,
dadurch gekennzeichnet,
daß dem metallischen Stahlbad Blei und/oder andere Legierungselemente zugegeben werden können.
dadurch gekennzeichnet,
daß dem metallischen Stahlbad Blei und/oder andere Legierungselemente zugegeben werden können.
8. Verfahren nach Anspruch 1,
dadurch gekennzeichnet,
daß die Entleerungskammer unter Druck gesetzt werden kann.
dadurch gekennzeichnet,
daß die Entleerungskammer unter Druck gesetzt werden kann.
9. Vorrichtung zur Durchführung des Verfahrens nach Anspruch 1,
dadurch gekennzeichnet,
daß die Entleerungskammer (2) im wesentlichen eine konzentrische oder nicht konzentrische zylindrisch-konische Form aufweist, in deren Boden eine Abflußöffnung (6) vorgesehen ist und die durch einen oberen Deckel (3) abgeschlossen ist, mit einer vorgesehenen Öffnung zur Aufnahme einer Anlage (4) für die kontrollierte Zugabe von Blei, wobei Bespeisungskammer (1) und die Entleerungskammer (2) durch einen Kanal (5) miteinander verbunden sind.
10. Vorrichtung nach Anspruch 9,
dadurch gekennzeichnet,
daß der Verbindungskanal (5) sich nicht in radialer Stellung zur Entleerungskammer (2) befindet, wodurch das flüssige Bad in eine drehende Bewegung versetzt wird.
dadurch gekennzeichnet,
daß der Verbindungskanal (5) sich nicht in radialer Stellung zur Entleerungskammer (2) befindet, wodurch das flüssige Bad in eine drehende Bewegung versetzt wird.
11. Vorrichtung nach Anspruch 9,
dadurch gekennzeichnet,
daß die Böden der Bespeisungskammer (1) und der Entleerungskammer (2) eine Neigung zur Abflußöffnung (6) aufweisen.
dadurch gekennzeichnet,
daß die Böden der Bespeisungskammer (1) und der Entleerungskammer (2) eine Neigung zur Abflußöffnung (6) aufweisen.
12. Vorrichtung nach Anspruch 9,
dadurch gekennzeichnet,
daß die Verbindungsöffnung (5) einen größeren Querschnitt aufweist als die Abflußöffnung.
dadurch gekennzeichnet,
daß die Verbindungsöffnung (5) einen größeren Querschnitt aufweist als die Abflußöffnung.
13. Vorrichtung nach Anspruch 9,
dadurch gekennzeichnet,
daß der Rauminhalt der Bespeisungskammer (1) größer ist als der der Entleerungskammer (2).
dadurch gekennzeichnet,
daß der Rauminhalt der Bespeisungskammer (1) größer ist als der der Entleerungskammer (2).
14. Vorrichtung nach Anspruch 9,
dadurch gekennzeichnet,
daß im unteren Teil der Entleerungskammer (2) ein Ventil (9) zum Einspritzen eines Argongastrahl es bzw. eines anderen Inertgases vorgesehen ist.
dadurch gekennzeichnet,
daß im unteren Teil der Entleerungskammer (2) ein Ventil (9) zum Einspritzen eines Argongastrahl es bzw. eines anderen Inertgases vorgesehen ist.
15. Vorrichtung nach Anspruch 9,
dadurch gekennzeichnet,
daß in der Entleerungskammer (2) ein Ventil (7) vorgesehen ist, um dieselbe mittels Argon oder einem anderen Inertgas unter Druck zu setzen.
dadurch gekennzeichnet,
daß in der Entleerungskammer (2) ein Ventil (7) vorgesehen ist, um dieselbe mittels Argon oder einem anderen Inertgas unter Druck zu setzen.
16. Vorrichtung nach Anspruch 9,
dadurch gekennzeichnet,
daß in der Entleerungskammer (2) eine Rohrleitung (8) für den Gasaustritt vorgesehen ist, die mit Meß- und Regelgeräten ausgestattet ist.
dadurch gekennzeichnet,
daß in der Entleerungskammer (2) eine Rohrleitung (8) für den Gasaustritt vorgesehen ist, die mit Meß- und Regelgeräten ausgestattet ist.
17. Vorrichtung nach Anspruch 9,m
dadurch gekennzeichnet,
daß die Entleerungskammer (2) mehr als eine Abflußöffnung aufweisen kann, die in diesem Falle mit der Austrittsöffnung (6) verbunden ist, wobei immer eine Trennwand zwischen denselben vorhanden ist.
dadurch gekennzeichnet,
daß die Entleerungskammer (2) mehr als eine Abflußöffnung aufweisen kann, die in diesem Falle mit der Austrittsöffnung (6) verbunden ist, wobei immer eine Trennwand zwischen denselben vorhanden ist.
18. Vorrichtung nach Anspruch 9,
dadurch gekennzeichnet,
daß die Entleerungskammer (2) eine Stange (10) mit Stopfen zur Kontrolle des Abgießens des flüssigen Bades enthält.
dadurch gekennzeichnet,
daß die Entleerungskammer (2) eine Stange (10) mit Stopfen zur Kontrolle des Abgießens des flüssigen Bades enthält.
19. Vorrichtung nach Anspruch 9,
dadurch gekennzeichnet,
daß in Abwesenheit der Stange der bzw. die Stopfen selbstschmelzend sind.
dadurch gekennzeichnet,
daß in Abwesenheit der Stange der bzw. die Stopfen selbstschmelzend sind.
20. Vorrichtung nach Anspruch 9,
dadurch gekennzeichnet,
daß zur Kontrolle des Badabflusses ein oder mehrere Schiebeventile vorgesehen sind.
dadurch gekennzeichnet,
daß zur Kontrolle des Badabflusses ein oder mehrere Schiebeventile vorgesehen sind.
21. Vorrichtung nach Anspruch 9,
dadurch gekennzeichnet,
daß eine aus Argon oder einem anderen Inertgas bestehende Schutzgasatmosphäre rundum und unter der Abgußöffnung (6) zum Schutz des flüssigen Metallstrahles vorgesehen ist.
dadurch gekennzeichnet,
daß eine aus Argon oder einem anderen Inertgas bestehende Schutzgasatmosphäre rundum und unter der Abgußöffnung (6) zum Schutz des flüssigen Metallstrahles vorgesehen ist.
22. Vorrichtung nach Anspruch 9,
dadurch gekennzeichnet,
daß eine an die Abgußöffnung (6) angeschlossene Lanze vorgesehen ist, die das eingetauchte Gießen von Blöcken ermöglicht zum Schutz des flüssigen Metallstrahles.
dadurch gekennzeichnet,
daß eine an die Abgußöffnung (6) angeschlossene Lanze vorgesehen ist, die das eingetauchte Gießen von Blöcken ermöglicht zum Schutz des flüssigen Metallstrahles.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| BR8901760A BR8901760A (pt) | 1989-04-13 | 1989-04-13 | Processo e dispositivo para lingotamento de acos ligados ao chumbo |
| BR8901760 | 1989-04-13 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP0393801A1 true EP0393801A1 (de) | 1990-10-24 |
Family
ID=4046886
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP90250093A Withdrawn EP0393801A1 (de) | 1989-04-13 | 1990-04-06 | Verfahren und Vorrichtung zum Giessen von Blöcken aus bleilegierten Stählen |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP0393801A1 (de) |
| CN (1) | CN1046482A (de) |
| BR (1) | BR8901760A (de) |
| CA (1) | CA2014488A1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE4218698A1 (de) * | 1991-06-10 | 1992-12-17 | Odermath Stahlwerkstechnik | Verfahren zum abgiessen einer metallurgischen schmelze und entsprechendes metallurgisches gefaess |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| ES2257662T3 (es) * | 2002-02-05 | 2006-08-01 | Vesuvius Crucible Company | Fondo de cuchara de colada. |
| JP4049383B2 (ja) * | 2004-04-02 | 2008-02-20 | 千住金属工業株式会社 | 溶融金属注湯装置およびはんだ中への金属粒の分散方法 |
| CN101209492B (zh) * | 2006-12-26 | 2012-04-04 | 天润曲轴股份有限公司 | 茶壶式密封球化浇注包 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1917367A1 (de) * | 1965-11-15 | 1971-02-11 | Est Aciers Fins | Verfahren zum Stranggiessen von Stahl und Stranggussanlage zum Ausueben des Verfahrens |
| AT336061B (de) * | 1972-05-25 | 1977-04-12 | Inland Steel Co | Verfahren zum zusetzen von blei zu stahl |
| EP0030220A2 (de) * | 1979-12-03 | 1981-06-10 | Union Carbide Corporation | Verfahren zum Einbringen fester Zuschläge in eine Metallschmelze |
| DE3211269C2 (de) * | 1981-04-07 | 1985-08-29 | Mitsubishi Steel Mfg. Co., Ltd., Tokio/Tokyo | Verfahren zur Herstellung von gebleitem Automatenstahl nach dem Stranggießverfahren |
| EP0283130A2 (de) * | 1987-03-06 | 1988-09-21 | Inland Steel Company | Stranggiessen von bleilegiertem Stahl |
-
1989
- 1989-04-13 BR BR8901760A patent/BR8901760A/pt unknown
-
1990
- 1990-03-29 CN CN 90101758 patent/CN1046482A/zh active Pending
- 1990-04-06 EP EP90250093A patent/EP0393801A1/de not_active Withdrawn
- 1990-04-12 CA CA 2014488 patent/CA2014488A1/en not_active Abandoned
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1917367A1 (de) * | 1965-11-15 | 1971-02-11 | Est Aciers Fins | Verfahren zum Stranggiessen von Stahl und Stranggussanlage zum Ausueben des Verfahrens |
| AT336061B (de) * | 1972-05-25 | 1977-04-12 | Inland Steel Co | Verfahren zum zusetzen von blei zu stahl |
| EP0030220A2 (de) * | 1979-12-03 | 1981-06-10 | Union Carbide Corporation | Verfahren zum Einbringen fester Zuschläge in eine Metallschmelze |
| DE3211269C2 (de) * | 1981-04-07 | 1985-08-29 | Mitsubishi Steel Mfg. Co., Ltd., Tokio/Tokyo | Verfahren zur Herstellung von gebleitem Automatenstahl nach dem Stranggießverfahren |
| EP0283130A2 (de) * | 1987-03-06 | 1988-09-21 | Inland Steel Company | Stranggiessen von bleilegiertem Stahl |
Non-Patent Citations (1)
| Title |
|---|
| PATENT ABSTRACTS OF JAPAN * |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE4218698A1 (de) * | 1991-06-10 | 1992-12-17 | Odermath Stahlwerkstechnik | Verfahren zum abgiessen einer metallurgischen schmelze und entsprechendes metallurgisches gefaess |
| DE4218698C3 (de) * | 1991-06-10 | 1999-06-24 | Odermath Stahlwerkstechnik | Verfahren zum Abgießen einer metallurgischen Schmelze und entsprechendes metallurgisches Gefäß |
Also Published As
| Publication number | Publication date |
|---|---|
| CN1046482A (zh) | 1990-10-31 |
| CA2014488A1 (en) | 1990-10-13 |
| BR8901760A (pt) | 1990-10-30 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69422599T2 (de) | Verfahren zum Bearbeiten von Werkstücken aus Titan oder Titanlegierungen sowie Sprühklemme dazu | |
| DE1583577A1 (de) | Verfahren zur Herstellung eines kontinuierlichen Erzeugnisses aus einem schmelzfluessigen Material und Vorrichtung zur Durchfuehrung dieses Verfahrens | |
| DE2462387A1 (de) | Verfahren und vorrichtung zum stranggiessen von faeden oder draehten | |
| DE3211269A1 (de) | Verfahren zur herstellung von gebleitem automatenstahl durch ein kontinuierliches giessverfahren | |
| DE69324408T2 (de) | Reinigen von geschmolzenem Metall | |
| DE69008760T2 (de) | Lichtbogenofen und Verfahren zum Schmelzen von Schrott. | |
| DE3590014C2 (de) | Verfahren zum Einstellen der chemischen Zusammensetzung von aus einem Hochofen abgestochener Roheisenschmelze | |
| DE69007921T2 (de) | Begasungsvorrichtung für ein stationäres Aluminium-Schmelzbad mit grosser Oberfläche. | |
| DE2933466C2 (de) | Gefäß für die Behandlung von geschmolzenem Metall | |
| DE2749405C2 (de) | Metallstranggießverfahren, insbesondere Stahlstranggießverfahren und Vorrichtung zur Durchführung des Verfahrens | |
| DE68902283T2 (de) | Verfahren zur behandlung von fluessigen staehlen durch einblasen von gas durch den pfannenboden. | |
| DE823778C (de) | Verfahren und Vorrichtung zum ununterbrochenen Giessen von Leicht- und Schwermetallen, insbesondere von Zink | |
| DE3149399C1 (de) | Tauchausguß | |
| DE19721650C2 (de) | Vorrichtung zur Aerosolerzeugung | |
| DE1956550B2 (de) | Vorrichtung zur schmelzenzufuhr fuer eine giessanordnung zum stranggiessen von draht | |
| DE2903211C2 (de) | ||
| DE2029449C3 (de) | Entschwefelungsrinne für Roheisen | |
| EP2253916A1 (de) | Metallurgisches Schmelz- und Behandlungsaggregat | |
| DE730927C (de) | Einlegevorrichtung und Verfahren zum Beschicken von Glasschmelzwannen | |
| DD157541A5 (de) | Vorrichtung zum vergiessen von fluessigem stahl | |
| DE19826277A1 (de) | Gießen von Stahlband | |
| DE564073C (de) | Verfahren und Vorrichtung zum Giessen von Verbundbloecken | |
| DE3590051T (de) | Vorrichtung zum Entfernen der in einer aus einem Hochofen abgestochenen Roheisenschmelze enthaltenen Verunreinigungen | |
| DE3538448A1 (de) | Stranggiesskokille zur fertigung von bandguss, mit einer giesstrommel und einem umlaufenden deckband | |
| DE2056532A1 (de) | Verfahren und Vorrichtung zum kontmuier liehen Gießen von Metall |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN WITHDRAWN |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE DK ES FR GB GR IT LI LU NL SE |
|
| 18W | Application withdrawn |
Withdrawal date: 19901015 |