EP0415184A2 - Verfahren und Einrichtung zur kontinuierlichen Herstellung von Formkörpern aus anorganisch gebundenen Werkstoffen - Google Patents
Verfahren und Einrichtung zur kontinuierlichen Herstellung von Formkörpern aus anorganisch gebundenen Werkstoffen Download PDFInfo
- Publication number
- EP0415184A2 EP0415184A2 EP19900115654 EP90115654A EP0415184A2 EP 0415184 A2 EP0415184 A2 EP 0415184A2 EP 19900115654 EP19900115654 EP 19900115654 EP 90115654 A EP90115654 A EP 90115654A EP 0415184 A2 EP0415184 A2 EP 0415184A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- pressure
- strand
- density
- calibration device
- thickness
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B1/00—Producing shaped prefabricated articles from the material
- B28B1/52—Producing shaped prefabricated articles from the material specially adapted for producing articles from mixtures containing fibres, e.g. asbestos cement
- B28B1/526—Producing shaped prefabricated articles from the material specially adapted for producing articles from mixtures containing fibres, e.g. asbestos cement by delivering the materials on a conveyor of the endless-belt type
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B5/00—Producing shaped articles from the material in moulds or on moulding surfaces, carried or formed by, in or on conveyors irrespective of the manner of shaping
- B28B5/02—Producing shaped articles from the material in moulds or on moulding surfaces, carried or formed by, in or on conveyors irrespective of the manner of shaping on conveyors of the endless-belt or chain type
- B28B5/026—Producing shaped articles from the material in moulds or on moulding surfaces, carried or formed by, in or on conveyors irrespective of the manner of shaping on conveyors of the endless-belt or chain type the shaped articles being of indefinite length
- B28B5/027—Producing shaped articles from the material in moulds or on moulding surfaces, carried or formed by, in or on conveyors irrespective of the manner of shaping on conveyors of the endless-belt or chain type the shaped articles being of indefinite length the moulding surfaces being of the indefinite length type, e.g. belts, and being continuously fed
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B11/00—Presses specially adapted for forming shaped articles from material in particulate or plastic state, e.g. briquetting presses, tabletting presses
Definitions
- the invention relates to a method and device for the continuous production of moldings from inorganically bound materials according to the preamble of claim 1 and claim 2.
- Such a method is known from DE-OS 34 41 839.
- the continuous production of shaped bodies from inorganic materials described therein presupposes the presence of a high-pressure compression unit and a calibration device immediately following this.
- the calibration device connects to the high-pressure compression unit without a transition.
- This measure requires a special construction. It is not possible to use available continuous high-pressure presses for over-compression, since the dimensions of the available high-pressure presses do not allow the strand of material to be passed directly into a calibration device. This is e.g. due to the required return of the pole carpet or roller chains (Siempelkamp-Contiroll, Wegrs-Contipress), for which sufficient space is required.
- the method known from DE-OS 34 41 839 is therefore not suitable for available continuous high-pressure presses and always requires a special device. This is disadvantageous because it involves high costs.
- the object of the invention is to provide a method and a device in which the calibration device can be used without active pressure application, even in the case of an unpressurized transition zone between the high compression and the calibration device.
- a recompression unit is connected directly upstream of the calibration device, in which the strand of material springing back in the transition zone is compressed again to its target thickness / target density or below / above.
- a renewed active pressure effect to re-compress the material strand at the beginning of the calibration phase makes it possible to increase the desired relaxation of the restoring forces within the material strand.
- a considerably lower compression pressure is required than in the high-pressure compression unit.
- Arranging the recompression unit directly in front of the calibration device ensures that the relaxation behavior of the previously highly compacted strand of material is used, but the effort required to produce high shaped raw material would have to be operated densely so that the strand of material does not spring back beyond the desired thickness during the transfer phase.
- the calibration pressure to be applied in the calibration device without active pressure action is lower than without a second over-compression.
- the duration of pressure exposure within the high-pressure device and thus its length and costs can be further reduced by a second over-compression without the required calibration pressure increasing significantly.
- the application of a line pressure is also sufficient in the high pressure zone. If the advantage of an unpressurized transfer zone is used without the need for recompaction, the strand of material would have to be significantly over-compressed. This is not possible using available continuous high-pressure presses, or would be impossible per se with high nominal bulk densities of the material, because the molding cannot be compressed beyond its pure density.
- the recompression unit applies line pressure to the strand of material.
- a line pressure e.g. by means of rollers of relatively large diameter, is particularly easy to implement, and the costs of such a printing device are significantly lower compared to a device which applies surface pressure.
- the compression pressure of the recompression unit is considerably lower than that of the high-pressure compression unit.
- Another measure which is advantageous according to the invention is that by separating the high-pressure compression unit and the recompression unit with the calibration device, each of these two devices can have different speeds. It is important that the calibration device with the recompression unit can have a higher speed than the high-pressure compression unit at the beginning of the pressing process. The high pressure compression of the strand of material lengthens it. If the high-pressure compression unit is arranged directly upstream of the calibration device, both presses run at the same speed and there is a risk of the strand of material being warped in the calibration device. If the units work independently of one another, the individual press speeds can easily be adapted to the change in the length of the mill tube.
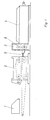
- the device shown schematically in FIG. 1 has a spreading unit 1, a high-pressure compression press 2, a recompression unit 3 and a calibration press 4.
- the pressure-free zone 5 lies between the high-pressure compression press 2 and the recompression unit 3.
- the recompression unit 3 has two rollers 6, which act on the molding with a line pressure. The manufacturing process is described below using an example:
- the fleece scattered on the conveyor belts from the spreading unit 1 first passes through the high-pressure press 2. This presses the material strand with a surface pressure.
- the molding remains in the high-pressure press 2 for about 10 seconds and is compressed to about 14.6 mm at a predetermined target thickness of 16 mm. This high pressure compression takes place with a specific pressure of 5 N / mm2. Then, after leaving the high-pressure press 2, the molding passes through the pressure-free zone 5.
- the pressure-free time is approximately 25 seconds and the length of the pressure-free zone 5 is approximately 5 m.
- the springback of the molding starts immediately after leaving the high-pressure press 2. At the end of the pressure-free zone 5 and when it enters the recompression unit 3, the molded article springs back to approximately 21.5 mm.
- a line pressure is applied to the molding in the recompression unit 3, which pressure is applied by the rollers 6.
- a pressure of about 0.5 N / mm2 is required to achieve the compaction to the target thickness (16mm).
- the molding recompressed to its target thickness now runs into the calibration press 4. In the example described above, the molding was not over-compressed in the second pressing section (re-compression unit), but was re-compressed to its target thickness of 16 mm.
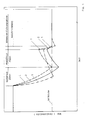
- Fig. 2 the time course of the pressure to be applied in the device is shown schematically.
- a comparison of curves 1 and 2 shows that in the case of over-compression of the molding in high-pressure compression unit 2, the pressure to be applied by recompression unit 3 is approximately half the pressure without over-compression. This means that the restoring forces in the molding can be reduced by about 50% due to the over-compression.
- the calibration pressure to be applied in the calibration device 4 without the action of pressure is also reduced to about half compared to the example without over-compression (curve 2).
- curve 3 the pressure curve is schematically shown when the material strand is subjected to a line pressure in the high-pressure compression unit 2 and an over-compression of the material strand in the re-compression unit 3 also by means of line pressure.
- the corresponding course of the molding thickness is shown schematically in FIG. 3, curve 3.
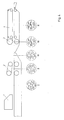
- Fig. 4 shows the position of the chips / fibers in the molding in different stages of the manufacturing process.
- the chips are in a disordered state (I).
- the high-pressure compression unit 1 they are ordered by the compression of the material and brought into an essentially parallel position to the plate plane (II).
- the molding relaxes and the chips assume a partially ordered position (III). Due to the recompression 3, the chips are finally brought into their position parallel to the plate plane (IV), and this position is then fixed in the subsequent calibration press 4 (V).
- This position of the chips (over the entire cross-section of the plate) enables the plates produced in this way to have maximum bending strength.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Manufacturing & Machinery (AREA)
- Chemical & Material Sciences (AREA)
- Ceramic Engineering (AREA)
- Dry Formation Of Fiberboard And The Like (AREA)
- Paper (AREA)
- Laminated Bodies (AREA)
- Forging (AREA)
Abstract
Description
- Die Erfindung betrifft ein Verfahren und Einrichtung zur kontinuierlichen Herstellung von Formkörpern aus anorganisch gebundenen Werkstoffen gemäß dem Oberbegriff des Ansprüches 1 bzw. des Ansprüches 2.
- Ein solches Verfahren ist aus der DE-OS 34 41 839 bekannt. Die darin beschriebene kontinuierliche Herstellung von Formkörpern aus anorganisch gebundenen Werkstoffen setzt das Vorhandensein einer Hochdruckverdichtungseinheit und einer unmittelbar auf diese folgenden Kalibriervorrichtung voraus. Die Kalibriervorrichtung schließt ohne Übergang an die Hochdruckverdichtungseinheit an. Diese Maßnahme erfordert eine Spezialkonstruktion. Der Einsatz von verfügbaren kontinuierlichen Hochdruckpressen zur Überverdichtung ist nicht möglich, da die Abmessungen der verfügbaren Hochdruckpressen es nicht erlauben, den Werkstoffstrang unmittelbar in eine Kalibriervorrichtung übertreten zu lassen. Dies ist z.B. durch die erforderliche Rückführung des Stangenteppiches bzw. der Rollenketten (Siempelkamp-Contiroll, Küsters-Contipress), wofür ausreichend Platz erforderlich ist, bedingt. Das aus der DE-OS 34 41 839 bekannte Verfahren eignet sich demnach nicht für verfügbare kontinuierliche Hochdruckpressen und erfordert immer eine spezielle Vorrichtung. Dies ist nachteilig, da damit hohe Kosten verbunden sind.
- Erheblich preisgünstiger und einfacher ist es, vorhandene Pressen einzusetzen. Der Einsatz vorhandener Pressen erfordert aber, wie bereits oben erläutert, eine drucklose Zone zwischen der Hochdruckverdichtungseinheit und der Kalibriervorrichtung. Durchläuft der vorher unter seine Solldicke und über seine Solldichte verdichtete Werkstoffstrang diese drucklose Zone, so federt er inner halb dieser Zone zurück und kann ohne aktive Druckeinwirkung nicht in die Kalibriervortichtung überführt werden. Nachteilig ist, daß damit die vorteilhafte Ausgestaltung der Einrichtung, nämlich der Einsatz der relativ langen Kalibriervorrichtung ohne aktiven Druck verloren geht. Die Kosten solcher Anlagen steigen, und die Wirtschaftlichkeit ihres Einsatzes bei der Werkstoffherstellung sinkt.
- Ein Problem bei der kontinuierlichen Herstellung anorganisch gebundener Span- und insbesondere Faserplatten, vor allem bei hoher Plattensolldichte, besteht weiterhin darin, daß die im Vlies enthaltene Luft in der Verdichtungseinheit komprimiert wird. Wenn der Formling während der gesamten (aktiven oder passiven) Druckeinwirkungsdauer beidseitig von Formungs- und Transportbändern abgedeckt wird, kann diese komprimierte Luft nur über dessen Schmalflächen entweichen. Dies ist in der Praxis nicht ausreichend. Es resultieren Spalter der Platten nach Verlassen der Presse aufgrund der eingeschlossenen Luft. Diese Zusammenhänge sind nachteilig.
- Aufgabe der Erfindung ist es, ein Verfahren und eine Einrichtung anzugeben, bei dem bzw. bei der auch bei einer drucklosen Übergangszone zwischen der Hochverdichtungs- und der Kalibriervorrichtung die Kalibriervorrichtung ohne aktive Druckanwendung eingesetzt werden kann.
- Die Lösung dieser Aufgabe ist in den kennzeichnenden Teilen des Ansprüches 1 und des Anspruches 2 angegeben. Die Unteransprüche stellen vorteilhafte Weiterbildungen dar.
- Der Kalibriervorrichtung ist unmittelbar eine Wiederverdichtungseinheit vorgeschaltet, in der der in der Übergangszone zurückgefederte Werkstoffstrang auf seine Solldicke/Solldichte bzw. darunter/darüber wieder verdichtet wird. Eine erneute aktive Druckeinwirkung zur Wiederverdichtung des Werkstoftstranges zu Beginn der Kalibrierungsphase ermöglicht es, die gewünschte Relaxion der Rückstellkräfte innerhalb des Werkstoffstranges zu verstärken. Zu dieser Wiederverdichtung des Werkstoffstranges ist ein erheblich geringerer Preßdruck erforderlich als in der Hochdruckverdichtungseinheit. Durch das Anordnen der Wiederverdichtungseinheit unmittelbar vor der Kalibriervorrichtung wird erreicht, daß das Relaxationsverhalten des zuvor hochverdichteten Werkstoffstranges genutzt, der Aufwand aber, der zur Erzeugung hoher Formlingsroh dichten betrieben werden müßte, damit der Werkstoffstrang während der Übergabephase nicht über die angestrebte Dicke rückfedert, minimiert wird. Wird bei der Wiederverdichtung der Werkstoffstrang erneut über seine Solldichte bzw. unter seine Solldicke komprimiert, so werden dessen Rückstellkräfte weiter verringert. Hierdurch ist der in der Kalibriervorrichtung ohne aktive Druckeinwirkung aufzubringende Kalibrierdruck niedriger als ohne zweite Überverdichtung. Entsprechend dem Relaxationsverhalten des Werkstoffstranges können durch eine zweite Überverdichtung die Druckeinwirkungsdauer innerhalb der Hochdruckeinrichtung und damit deren Länge und Kosten weiter verringert werden, ohne daß der erforderliche Kalibrierdruck wesentlich steigt. Durch eine erfindungsgemäße zweite Überverdichtung ist damit auch in der Hochdruckzone das Aufbringen quasi eines Liniendruckes ausreichend. Sollte man den Vorteil einer drucklosen Übergabezone nutzen, ohne daß eine Wiederverdichtung erforderlich wäre, so müßte der Werkstoffstrang wesentlich stärker überverdichtet werden. Dies ist mittels verfügbarer kontinuierlichen Hochdruckpressen nicht möglich bzw. wäre bei hohen Sollrohdichten des Werkstoffes an sich unmöglich, weil der Formling nicht über seine Reindichte hinaus verdichtet werden kann.
- Erfindungsgemäß ist es besonders vorteilhaft, wenn die Wiederverdichtungseinheit den Werkstoffstrang mit einem Liniendruck beaufschlagt. Eine Beaufschlagung mit einem Liniendruck, z.B. mittels Walzen relativ großen Durchmessers, ist besonders einfach zu realisieren, und die Kosten einer derartigen Druckeinrichtung sind gegenüber einer Einrichtung, die einen Flächendruck aufbringt, wesentlich niedriger.
- Gemäß dem Lösungsvorschlag nach dem Unteranspruch 4 ist es besonders vorteilhaft, wenn die Wiederverdichtungseinheit und die Kalibriervorrichtung durch ein gemeinsames Preßband umschlossen werden. Dieses die Wiederverdichtungseinheit und die Kalibriervorrichtung umschließende Preßband verhindert den in der drucklosen Übergangszone eintretenden Effekt der Entweichung der Luft über die Formlingsoberfläche nicht.
- Gemäß einer weiteren vorteihaften Ausgestaltung der erfindungsgemäßen Einrichtung ist der Preßdruck der Wiederverdichtungseinheit erheblich niedriger als derjenige der Hochdruckverdichtungseinheit. Mit dem Preßdruck der Wiederverdichtungseinheit muß nur die Rückfederung des bereits hochverdichteten Werkstoffstranges überwunden werden: Der erforderliche Preßdruck der Wiederverdichtungseinheit ist um so geringer, je höher die Hochverdichtung war.
- Eine weitere erfindungsgemäß vorteilhafte Maßnahme liegt darin, daß durch die Trennung der Hochdruckverdichtungseinheit und der Wiederverdichtungseinheit mit der Kalibriervorrichtung jede dieser beiden Einrichtungen verschiedene Geschwindigkeiten aufweisen kann. Wichtig ist dabei, daß die Kalibriervorrichtung mit der Wiederverdichtungseinheit eine höhere Geschwindigkeit aufweisen kann als die Hochdruckverdichtungseinheit am Anfang des Preßprozesses. Durch die Hochdruckverdichtung des Werkstoffstranges längt sich dieser. Ist die Hochdruckverdichtungseinheit unmittelbar der Kalibriervorrichtung vorgeordnet, so laufen beide Pressen mit gleicher Geschwindigkeit und es besteht die Gefahr einer Verwerfung des Werkstoffstranges in der Kalibriervorrichtung. Arbeiten die Einheiten unabhängig voneinander, so ist die Anpassung der einzelnen Pressengeschwindigkeiten an die Veränderung der Länge des Werkstolfstranges ohne weiteres möglich.
- In den Zeichnungen ist ein Ausführungsbeispiel der erfindungsgemäßen Einrichtung dargestellt.
- Es zeigen:
- Fig. 1 eine schematische Darstellung einer Einrichtung;
- Fig. 2 den zeitlichen Ablauf des Druckes in der Einrichtung ohne Überverdichtung des Formlings in der Hochdruckeinrichtung (Kurve 1), mit Überverdichtung des Formlings in der Hochdruckeinrichtung (Kurve 2) und mit kurzfristiger Überverdichtung des Formlings sowohl in der Hochdruck- als auch in der Wiederverdichtungseinrichtung (Kurve 3);
- Fig. 3 den zeitlichen Ablauf der Formlingsdicke ohne Überverdichtung des Formlings in der Hochdruckphase (Kurve 1), mit Überverdichtung des Formlings in der Hochdruckeinrichtung (Kurve 2) sowie mit kurzfristiger Überverdichtung des Formlings sowohl in der Hochdruck- als auch in der Wiederverdichtungseinrichtung (Kurve 3);
- Fig. 4 eine schematische Darstellung der Lage der Späne/Fasern im Verlauf des Herstellungsprozesses.
- Die schematisch in Fig. 1 dargestellte Einrichtung weist ein Streuaggregat 1, eine Hochdruckverdichtungspresse 2, eine Wiederverdichtungseinheit 3 und eine Kalibrierpresse 4 auf. Zwischen der Hochdruckverdichtungspresse 2 und der Wiederverdichtungseinheit 3 liegt die druckfreie Zone 5. Die Wiederverdichtungseinheit 3 weist zwei Walzen 6 auf, die den Formling mit einem Liniendruck beaufschlagen. Anhand eines Beispieles wird nachfolgend der Herstellungsprozeß beschrieben:
- Das auf die Transportbänder aus dem Streuaggregat 1 gestreute Vlies durchläuft zunächst die Hochdruckpresse 2. Diese beaufschlagt den Werkstoffstrang mit einem Flächendruck. Der Formling verbleibt etwa 10 sec in der Hochdruckpresse 2 und wird dabei auf etwa 14,6mm bei einer vorgegebenen Solldicke von 16mm zusammengedrückt. Diese Hochdruckverdichtung erfolgt mit einem spezifischen Preßdruck von 5 N/mm². Anschließend, nach dem Verlassen der Hochdruckpresse 2, durchläuft der Formling die druckfreie Zone 5. Die druckfreie Zeit beträgt etwa 25 sec und die Länge der druckfreien Zone 5 ca. 5m. Die Rückfederung des Formlings setzt unmittelbar nach dem Verlassen der Hochdruckpresse 2 ein. Am Ende der druckfreien Zone 5 und beim Einlauf in die Wiederverdichtungseinheit 3 ist der Formling auf etwa 21,5mm zurückgefedert. In der Wiederverdichtungseinheit 3 wird der Formling mit einem Liniendruck beaufschlagt, welcher durch die Walzen 6 aufgebracht wird. Um das Verdichten auf Solldicke (16mm) zu erreichen, ist ein Druck von etwa 0,5 N/mm² erforderlich. Der auf seine Solldicke wiederverdichtete Formling läuft jetzt in die Kalibrierpresse 4 ein. In dem oben beschriebenen Beispiel wurde der Formiing im zweiten Preßabschnitt (Wiederverdichtungseinheit) nicht überverdichtet, sondern auf seine Solldicke von 16mm wiederverdichtet.
- In der Fig. 2 ist schematisiert der zeitliche Verlauf des aufzubringenden Preßdruckes in der Einrichtung dargestellt. Ein Vergleich der Kurven 1 und 2 zeigt, daß im Falle der Überverdichtung des Formlings in der Hochdruckverdichtungseinheit 2 der durch die Wiederverdichtungseinheit 3 notwendige, aufzubringende Druck etwa die Hälfte des Druckes ohne Überverdichtung beträgt. Dies bedeutet, daß die Rückstellkräfte im Formling durch die Überverdichtung um etwa 50% reduziert werden können. Der in der Kalibriervorrichtung 4 ohne aktive Druckeinwirkung aufzubringende Kalibrierdruck verringert sich gegenüber dem Beispiel ohne Überverdichtung ebenfalls auf etwa die Hälfte (Kurve 2).
- In den oben angegebenen Beispielen federt der Formiing nach einer Überverdichtung mit einem spezifischen Druck von 5 N/mm², der etwa dem maximal mit verfügbaren kontinuierlichen Hochdruckpressen erreichbaren Druck entspricht, um mehr als ein Drittel über die gewünschte Solldicke zurück (Fig. 3, Kurve 2). Eine Wiederverdichtung vor Eintritt in die ohne aktive Druckanwendung arbeitende Kalibriereinrichtung 4 ist deshalb erforderlich.
- In Fig. 2, Kurve 3 ist schematisiert der Druckverlauf bei einer Beaufschlagung des Werkstoffstranges mit einem Liniendruck in der Hochdruckverdichtungseinheit 2 und einer Überverdichtung des Werkstolfstranges in der Wiederverdichtungseinheit 3 auch mittels Liniendruckes dargestellt. Der entsprechende Verlauf der Formlingsdicke ist schematisiert in Fig. 3, Kurve 3 dargestellt.
- Fig. 4 zeigt die Lage der Späne/Fasern im Formling in verschiedenen Stadien des Herstellungsproezesses. Nach dem Streuvorgang befinden sich die Späne in einem ungeordneten Zustand (I). In der Hochdruckverdichtungseinheit 1 werden sie durch die Verdichtung des Materials geordnet und in eine im wesentlichen parallele Lage zur Plattenebene gebracht (II). Während des Durchlaufes der druckfreien Zone 5 relaxiert der Formling, und die Späne nehmen eine zum Teil geordnete Position ein (III). Durch die Wiederverdichtung 3 werden die Späne entgültig in ihre zur Plattenebene parallele Lage gebracht (IV), und diese Lage wird dann in der anschließenden Kalibrierpresse 4 fixiert (V). Durch diese Lage der Späne (und zwar über den gesamten Querschnitt der Platte) erreichen die so hergestellten Platten eine maximale Biegefestigkeit.
Claims (7)
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT90115654T ATE91660T1 (de) | 1989-08-30 | 1990-08-16 | Verfahren und einrichtung zur kontinuierlichen herstellung von formkoerpern aus anorganisch gebundenen werkstoffen. |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE3928626A DE3928626C1 (de) | 1989-08-30 | 1989-08-30 | |
| DE3928626 | 1989-08-30 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP0415184A2 true EP0415184A2 (de) | 1991-03-06 |
| EP0415184A3 EP0415184A3 (en) | 1991-07-31 |
| EP0415184B1 EP0415184B1 (de) | 1993-07-21 |
Family
ID=6388152
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP90115654A Expired - Lifetime EP0415184B1 (de) | 1989-08-30 | 1990-08-16 | Verfahren und Einrichtung zur kontinuierlichen Herstellung von Formkörpern aus anorganisch gebundenen Werkstoffen |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US5135693A (de) |
| EP (1) | EP0415184B1 (de) |
| AT (1) | ATE91660T1 (de) |
| CA (1) | CA2023947C (de) |
| DE (2) | DE3928626C1 (de) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO1992003268A1 (de) * | 1990-08-15 | 1992-03-05 | BABCOCK-BSH AKTIENGESELLSCHAFT VORMALS BÜTTNER-SCHILDE-HAAS AG: Parkstrasse 29 | Verfahren zur herstellung von plattenförmigen körpern aus einer mischung von gips und faserstoff sowie anlage zur durchführung dieses verfahrens |
| WO1993004830A1 (de) * | 1991-09-05 | 1993-03-18 | Babcock-Bsh Aktiengesellschaft | Verfahren zur herstellung von gipsfaserplatten nach einem halbtrockenverfahren und anlage zur durchführung des verfahrens |
| EP0561270A1 (de) * | 1992-03-19 | 1993-09-22 | Fraunhofer-Gesellschaft Zur Förderung Der Angewandten Forschung E.V. | Verfahren zur Herstellung von Faserverbundwerkstoffen, insbesondere Doppelbodenplatten, sowie mit dem Verfahren hergestellte Platten |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| ITRE20020035A1 (it) * | 2002-04-24 | 2003-10-24 | Sacmi | Metodo ed impianto per la formatura di lastre o piastrelle ceramiche |
Family Cites Families (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2303087A (en) * | 1938-12-24 | 1942-11-24 | Paper Patents Co | Apparatus for compressing creped wadding |
| US2909804A (en) * | 1955-09-16 | 1959-10-27 | Perry G Means | Continuous hot pressing machine for the manufacture of compressed boards |
| US3521552A (en) * | 1968-07-29 | 1970-07-21 | Hans John Knapp | Endless caul belt continuous press |
| DE2130932A1 (de) * | 1971-06-22 | 1973-05-30 | Baehre & Greten | Vorrichtung zum kontinuierlichen herstellen von spanplatten |
| DE2247990A1 (de) * | 1972-09-29 | 1974-04-18 | Baehre & Greten | Vorrichtung zum kontinuierlichen herstellen von spanplatten |
| DE2722356C2 (de) * | 1977-05-17 | 1982-07-29 | Bison-Werke Bähre & Greten GmbH & Co KG, 3257 Springe | Verfahren und Vorrichtung zum kontinuierlichen Herstellen von Span-, Faser- o.dgl. Platten |
| DE3044671A1 (de) * | 1980-11-27 | 1982-06-03 | Küsters, Eduard, 4150 Krefeld | Verfahren und vorrichtung zur kontinuierlichen herstellung von strangfoermigen materialien |
| DE3107589C2 (de) * | 1981-02-27 | 1986-01-30 | Bison-Werke Bähre & Greten GmbH & Co KG, 3257 Springe | Vorrichtung zur kontinuierlichen Herstellung von Span-, Faser- oder dergleichen Platten |
| DE3206558A1 (de) * | 1982-02-24 | 1983-09-01 | Santrade Ltd., 6002 Luzern | Doppelbandpresse |
| DE3441839A1 (de) * | 1984-08-13 | 1986-02-20 | Fraunhofer-Gesellschaft zur Förderung der angewandten Forschung e.V., 8000 München | Verfahren und einrichtung zur kontinuierlichen herstellung von anorganisch gebundenen werkstoffen, insbesondere von werkstoffplatten |
| DE3539364A1 (de) * | 1985-11-06 | 1987-05-14 | Fraunhofer Ges Forschung | Verfahren zur kontinuierlichen herstellung von span- oder faserplatten |
| DE3734180C2 (de) * | 1987-10-09 | 1998-01-29 | Kuesters Eduard Maschf | Doppelbandpresse zur Herstellung von Holzspanplatten und dergleichen |
-
1989
- 1989-08-30 DE DE3928626A patent/DE3928626C1/de not_active Expired - Lifetime
-
1990
- 1990-08-16 EP EP90115654A patent/EP0415184B1/de not_active Expired - Lifetime
- 1990-08-16 DE DE9090115654T patent/DE59002018D1/de not_active Expired - Fee Related
- 1990-08-16 AT AT90115654T patent/ATE91660T1/de not_active IP Right Cessation
- 1990-08-22 US US07/571,245 patent/US5135693A/en not_active Expired - Fee Related
- 1990-08-24 CA CA002023947A patent/CA2023947C/en not_active Expired - Fee Related
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO1992003268A1 (de) * | 1990-08-15 | 1992-03-05 | BABCOCK-BSH AKTIENGESELLSCHAFT VORMALS BÜTTNER-SCHILDE-HAAS AG: Parkstrasse 29 | Verfahren zur herstellung von plattenförmigen körpern aus einer mischung von gips und faserstoff sowie anlage zur durchführung dieses verfahrens |
| US5368663A (en) * | 1990-08-15 | 1994-11-29 | Babcock Bsh Aktiengesellschaft Vormals Buttner-Schilde-Haas Ag | Process for producing plate-shaped bodies made of a mixture of plaster and fibrous materials and installation for implementing |
| WO1993004830A1 (de) * | 1991-09-05 | 1993-03-18 | Babcock-Bsh Aktiengesellschaft | Verfahren zur herstellung von gipsfaserplatten nach einem halbtrockenverfahren und anlage zur durchführung des verfahrens |
| US5531946A (en) * | 1991-09-05 | 1996-07-02 | Babcock Bsh Aktiengesellschaft Vormals Buttner-Schilde-Haas Ag | Process for the production of staff panels according to a semidry method and installation for implementing the process |
| EP0561270A1 (de) * | 1992-03-19 | 1993-09-22 | Fraunhofer-Gesellschaft Zur Förderung Der Angewandten Forschung E.V. | Verfahren zur Herstellung von Faserverbundwerkstoffen, insbesondere Doppelbodenplatten, sowie mit dem Verfahren hergestellte Platten |
Also Published As
| Publication number | Publication date |
|---|---|
| CA2023947A1 (en) | 1991-03-01 |
| DE59002018D1 (de) | 1993-08-26 |
| DE3928626C1 (de) | 1991-01-24 |
| CA2023947C (en) | 1994-04-12 |
| ATE91660T1 (de) | 1993-08-15 |
| US5135693A (en) | 1992-08-04 |
| EP0415184B1 (de) | 1993-07-21 |
| EP0415184A3 (en) | 1991-07-31 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2089197B1 (de) | Verfahren zum verpressen von pressgutmatten | |
| DE3914105C2 (de) | ||
| EP0238804B1 (de) | Vorrichtung zum Aufspannen von biegsamen Druckplatten auf dem Plattenzylinder von Rotationsdruckmaschinen | |
| EP0172930A1 (de) | Verfahren und Anlage zur Herstellung einer Holzwerkstoffplatte | |
| DE2163738A1 (de) | Biegebearbeitungseinrichtung | |
| EP0503134A2 (de) | Vorrichtung zum Schneiden von Blechen und insbesondere Metallbändern | |
| DE2608551A1 (de) | Verfahren und einrichtung zum herstellen von gewichts- oder volumengenauen halbzeug-, insbesondere knueppelabschnitten fuer kalt- oder warmverformung | |
| EP0415184B1 (de) | Verfahren und Einrichtung zur kontinuierlichen Herstellung von Formkörpern aus anorganisch gebundenen Werkstoffen | |
| DE4433641C1 (de) | Kontinuierliche Presse zum Verpressen von Preßgutmatten zu Preßgutplatten | |
| DE3916774C2 (de) | ||
| DE3430467C2 (de) | ||
| DE19857205B4 (de) | Verfahren zum Aufwickeln einer kontinuierlich zugeführten Materialbahn | |
| DE19828824C2 (de) | Verfahren und Presse zum kontinuierlichen Betrieb im Zuge der Herstellung von Spanplatten, Laminatplatten o. dgl. | |
| DE102019114443A1 (de) | Verfahren und Anlage zur Herstellung von Rahmenlängsträgern für Nutzfahrzeuge | |
| EP0401501B1 (de) | Verfahren zur Beeinflussung der Fliessfrontbewegung beim Auspressen von Pressmassen und Einrichtung zur Durchführung des Verfahrens | |
| DE69014382T2 (de) | Vorrichtung zum Verdichten und Schneiden von Abfällen, insbesondere Schrott. | |
| DE10141391C1 (de) | Verfahren zur Herstellung von dauernd weichbiegsamen Holz sowie Einrichtung hierzu | |
| EP1034878A2 (de) | Vorrichtung und Verfahren zum Vereinzeln von stabförmigen Werkstücken | |
| WO1996022224A1 (de) | Verfahren und vorrichtung zur formgebung und portionierung einer zähen masse | |
| AT409845B (de) | Verfahren zum abbremsen einer ablaufeinheit | |
| DE2455818A1 (de) | Verfahren zur herstellung von faserplatten im nassverfahren in einer heisspresse | |
| DE102024002332A1 (de) | Herstellung eines keramischen Druckgußbauteils | |
| DE102016105565A1 (de) | Verfahren zur Stahlbandführung in einer kontinuierlich arbeitenden Presse und Anlage | |
| DE102006039375B4 (de) | Wirkwerkzeug-Barre und Verfahren zu ihrer Herstellung | |
| DE19829533C1 (de) | Verfahren und Vorrichtungen zum Einbringen von Dämmstoffen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE CH DE DK ES FR GB GR IT LI LU NL SE |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: THOLE, VOLKER, DIPL.-ING. Inventor name: LEMPFER, KARSTEN, DR.-DIPL.-HOLZW. Inventor name: HILBERT, THOMAS, DIPL.-HOLZW. |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE CH DE DK ES FR GB GR IT LI LU NL SE |
|
| 17P | Request for examination filed |
Effective date: 19911210 |
|
| 17Q | First examination report despatched |
Effective date: 19920416 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE DK ES FR GB GR IT LI LU NL SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRE;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED.SCRIBED TIME-LIMIT Effective date: 19930721 Ref country code: DK Effective date: 19930721 Ref country code: NL Effective date: 19930721 Ref country code: SE Effective date: 19930721 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19930721 Ref country code: BE Effective date: 19930721 Ref country code: ES Free format text: THE PATENT HAS BEEN ANNULLED BY A DECISION OF A NATIONAL AUTHORITY Effective date: 19930721 |
|
| REF | Corresponds to: |
Ref document number: 91660 Country of ref document: AT Date of ref document: 19930815 Kind code of ref document: T |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Effective date: 19930816 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19930723 |
|
| REF | Corresponds to: |
Ref document number: 59002018 Country of ref document: DE Date of ref document: 19930826 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Effective date: 19930831 Ref country code: LI Effective date: 19930831 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19930831 |
|
| ET | Fr: translation filed | ||
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Effective date: 19940816 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19940831 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19940908 Year of fee payment: 5 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 19940816 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Effective date: 19960430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19960501 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |