EP0423749A1 - Ablage für Werkstückteile in Stufenpressen - Google Patents
Ablage für Werkstückteile in Stufenpressen Download PDFInfo
- Publication number
- EP0423749A1 EP0423749A1 EP90119894A EP90119894A EP0423749A1 EP 0423749 A1 EP0423749 A1 EP 0423749A1 EP 90119894 A EP90119894 A EP 90119894A EP 90119894 A EP90119894 A EP 90119894A EP 0423749 A1 EP0423749 A1 EP 0423749A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- stage
- tray according
- empty
- template
- sliding table
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 230000000750 progressive effect Effects 0.000 title abstract 2
- 239000000969 carrier Substances 0.000 claims abstract description 33
- 230000032258 transport Effects 0.000 claims description 17
- 238000000034 method Methods 0.000 claims description 7
- 230000008569 process Effects 0.000 claims description 6
- 238000003754 machining Methods 0.000 claims description 4
- 230000004888 barrier function Effects 0.000 claims description 2
- 238000006073 displacement reaction Methods 0.000 claims 1
- 238000006243 chemical reaction Methods 0.000 description 5
- 230000008859 change Effects 0.000 description 4
- 238000011161 development Methods 0.000 description 4
- 230000018109 developmental process Effects 0.000 description 4
- 239000002184 metal Substances 0.000 description 4
- 230000008901 benefit Effects 0.000 description 3
- 238000009420 retrofitting Methods 0.000 description 2
- 230000006978 adaptation Effects 0.000 description 1
- 230000007246 mechanism Effects 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D43/00—Feeding, positioning or storing devices combined with, or arranged in, or specially adapted for use in connection with, apparatus for working or processing sheet metal, metal tubes or metal profiles; Associations therewith of cutting devices
- B21D43/02—Advancing work in relation to the stroke of the die or tool
- B21D43/04—Advancing work in relation to the stroke of the die or tool by means in mechanical engagement with the work
- B21D43/05—Advancing work in relation to the stroke of the die or tool by means in mechanical engagement with the work specially adapted for multi-stage presses
- B21D43/057—Devices for exchanging transfer bars or grippers; Idle stages, e.g. exchangeable
Definitions
- the template carriers are staked in rotatable pegging bearings and are thereby mounted so that they can be pivoted through 90 ° about a vertical pivot axis.
- the templates can be brought into the transport direction in the working position and in a transverse direction for extension. In this way, a very space-saving arrangement can be achieved when changing tools or templates.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Automobile Manufacture Line, Endless Track Vehicle, Trailer (AREA)
- Shaping Metal By Deep-Drawing, Or The Like (AREA)
- Press Drives And Press Lines (AREA)
Abstract
Description
- Die Erfindung betrifft eine Ablage für Werkstückteile in einer nach der letzten Bearbeitungsstufe vorgesehenen Leerstufe einer Großteil-Stufenpresse nach dem Oberbegriff des Anspruchs 1.
- Zum automatischen Abstapeln der Werkstückteile bzw. Blechteile auf der Auslaufseite einer Großteil-Stufenpresse ist es erforderlich, diese außerhalb des Ständerbereiches durch die Greiferschienen lagerichtig abzulegen, so daß sie von einer Abstapelvorrichtung übernommen werden können. Durch das Ablegen der Blechteile außerhalb der Stufenpresse mittels den Greiferschienen entsteht nach der letzten Bearbeitungsstufe im Ständerbereich eine letzte Leerstufe, in der eine Ablage für die in der letzten Bearbeitungsstufe bearbeiteten Werkstücke vorhanden sein muß. Diese Teileablage für die Werkstücke, insbesondere für die Blechteile, muß mit dem Werkzeugsatz und dem teilgebundenen Zubehör automatisch umrüstbar sein.
- Aus der DE 37 37 556 A1 ist eine Ablage für Werkstückteile in einer Leerstufe im Pressenständerbereich zwischen zwei Bearbeitungsstufen bekannt. Dabei sind Schablonenträger zum Aufstecken von an die jeweilige Werkstückform angepaßten Schablonen an Tragrahmen befestigt, die ihrerseits an den jeweils angrenzenden Schiebetischen befestigt sind. Dabei ist jeder Schablonenträger um eine vertikale Drehachse schwenkbar gelagert. In den jeweiligen Bearbeitungsstufen befinden sich die Unterwerkzeuge auf Schiebetischen, die zur Umrüstung der Stufenpresse auf andere Werkzeuge einschließlich der Schablonen ausgefahren werden können. Dabei sind die Schablonen aufgrund der vertikalen Schwenkachse in Arbeitsposition parallel zur Transportachse und in Werkzeugwechselstellung rechtwinklig hierzu ausgerichtet.
- In der DE 37 37 555 A1 ist eine Teileablage in einer Leerstufe nach der letzten Bearbeitungsstufe beschrieben, bei welcher die beiden Schablonenträger mit den zugehörigen Schablonen quer zur Transportrichtung angeordnet sind. Sie werden dabei von zwei in und gegen Transportrichtung verschiebbaren Aufnahmevorrichtungen in die jeweilige Arbeitsstellung positioniert bzw. beim Werkzeugwechsel an eine Haltevorrichtung am Schiebetisch der letzten Bearbeitungsstufe üdergeben. Bei dieser bekannten Einrichtung können beide sich in der Leerstufe in Transportrichtung gegenüberliegenden Schablonenträger mit zugehörigen Schablonen an den nur auf einer Seite der Leerstufe befindlichen Schiebetisch übergeben und mit diesem heraustransportiert werden. Dies erfordert einen beachtlichen mechanischen und steuerungstechnischen Aufwand an der Übernahmevorrichtung für die Schablonenträger.
- Ist es aufgrund der Form der Werkstückteile darüber hinaus erforderlich, die Ablageschablonen parallel zur Transportrichtung während der Arbeitsstellung auszurichten, und ist hierbei nur auf einer Seite der Leerstufe ein Schiebetisch vorhanden, was bei der, der letzten Bearbeitungsstufe folgenden Leerstufe der Fall ist, so können sich Schwierigkeiten bei der Durchführung der Absteckung aller Schablonenträger an der einzigen, letzten verbleibenden Seite des letzten Schiebetisches ergeben.
- Die erfindungsgemäße Ablage für Werkstückteile stellt eine Weiterentwicklung bzw. eine Alternativlösung der zuvor beschriebenen Ablage dar. Sie hat den Vorteil, daß eine äußerst einfache und flexible Ablage in einer letzten Leerstufe der Stufenpresse geschaffen wird. Dabei soll auf einen technisch aufwendigen zusätzlichen Absteckmechanismus im seitlichen Bereich des letzten Schiebetisches zumindest für solche Schablonenträger verzichtet werden, die dieser Schiebetischseite in der Leerstufe in Transportrichtung gesehen gegenüberliegen. Der Kerngedanke der vorliegenden Erfindung liegt u. a. darin, für die Schablonenträge mit zugehörigen Schablonen eine Art separaten Schiebetisch zu schaffen, der unabhängig von dem Werkzeugschiebetisch der letzten Bearbeitungsstufe ist. Vorzugsweise werden jedoch die am Schiebetisch angrenzenden Schablonenträger mit diesem in herkömmlicher Art und Weise herausgefahren, während die in Transportrichtung gegenüberliegenden Schablonenträger auf dem separaten "Schiebetisch" aus der letzten Leerstufe herausfahrbar sind.
- In den Unteransprüchen sind weitere zweckmäßige und vorteilhafte Weiterbildungen des erfindungsgemäßen Grundgedankens angegeben.
- Besonders vorteilhaft ist die Weiterbildung dahingehend, daß die Schablonenträger entweder auf quer verfahrbaren Schlitten angeordent sind, die auf einer feststehenden Quertraverse laufen oder daß die Quertraverse selbst insgesamt verfahrbar ausgebildet ist.
- Vorteilhaft ist weiterhin, daß die Schablonenträger in drehbaren Abstecklagern abgesteckt und hierdurch um eine vertikale Schwenkachse um 90° schwenkbar gelagert sind. Hierdurch können die Schablonen in Arbeitsstellung in Transportrichtung und zum Ausfahren in eine Querrichtung hierzu gebracht werden. Hierdurch kann eine sehr platzsparende Anordnung beim Werkzeug bzw. Schablonenwechsel erzielt werden.
- Vorteilhaft ist weiterhin, daß ggf. mehrere Schablonen auf der Quertraverse angeordnet sind, wobei diese jeweils getrennt voneinander verfahrbar und innerhalb und/oder gleichzeitig außerhalb der Leerstufe angeordnet sein können. Dabei sind die Schlitten für die Schablonenträger jeweils unabhängig voneinander antreibbar.
- Weitere erfindungswesentliche Vorteile und Einzelheiten sind in der Zeichnung dargestellt und in der nachfolgenden Beschreibung eines Ausführungsbeispiels näher erläutert. Es zeigen
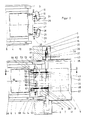
- Fig. 1 eine Draufsicht auf die letzte Bearbeitungsstufe mit nachfolgender letzter Leerstufe einer Großteil-Stufenpresse, mit einem Schiebetisch in Arbeitsposition und einem daneben angeordneten weiteren Schiebetisch in Umrüstposition, sowie den Schablonenanordnungen in der Leerstufe,
- Fig. 2 eine gleiche Draufsicht wie Fig. 1, jedoch mit dem in Fig. 1 jeweils ausgetauschten Schiebetischen in Arbeits- bzw. Umrüstpositionen sowie zugehöriger Leerstufenanordnung,
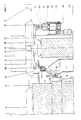
- Fig. 3 einen Schnitt nach der Linie A-B in Fig. 1 mit einer in Arbeitsstellung geschwenkten Teileablage am Schiebetisch sowie der Teileablage auf einer zusätzlichen Quertraverse und
- Fig. 4 einen Schnitt nach der Linie C-D in Fig. 2 mit in Werkzeugwechselstellung geschwenkten Schablonenträger.
- Wie in Figuren 1 und 2 in Draufsicht sowie in den Figuren 3 und 4 in Seitenansicht dargestellt, besteht die letzte Arbeitsstufe 1 einer Großteil-Stufenpresse aus gegenüberliegenden Pressenständern 2, 3 sowie aus einem, sich in der Bearbeitungsposition befindlichen Schiebetisch 4 mit darauf angeordnetem Stufenwerkzeug 5 und dem daraufliegenden, zu bearbeitenden Werkstück 6. Ein bereits in der letzten Bearbeitungsstufe 1 umgeformtes Werkstück 7 liegt in einer nachgeschalteten Leerstufe 8. Ein weiteres Werkstück 9 liegt in der, der Leerstufe 8 nachgeschalteten Ablegestufe 10 außerhalb der Stufenpresse. Die Werkstücke bzw. Blechteile werden von den im Schiebetischbereich befindlichen Greiferschienen 11, 12 und den im Ständerbereich befindlichen weiteren Greiferschienen 13, 14 von Stufe zu Stufe weitertransportiert.
- In der Leerstufe 8 befindet sich eine aus vier Schablonenträgern 15 bis 18 bestehende Ablage für Werkstückteile, mit darauf abgesteckten Schablonen 19 bis 22, die an die jeweilige Werkstückkontur angepaßt sind. Die Schablonenträger 15 und 17 sind auf einer Traverse 23 angeordnet, und hierbei alternativ in drehbaren Aufnahmen 24 bis 29 absteckbar und um 90° drehbar gelagert. Fig. 3 zeigt eine solche Anordnung in Transportrichtung in Arbeitsstellung, Fig. 4 eine Anordnung der Schablonen bzw. Schablonenträger quer hierzu in Werkzeugwechselstellung. Die Traverse 23 ist ihrerseits an zwei schwenkbar am Schiebetisch 4 befestigen Säulen oder Auslegern 30, 31 befestigt, die in Arbeitsstellung in eine Schräglage geschwenkt sind (s. Fig. 3, Winkel α), damit der Durchgang für den Schrott zum Schrottschacht 32 offen bleibt. Die horizontale Schwenkachse für die Säulen 30, 31 ist mit Bezugszeichen 68 gekennzeichnet (Fig. 3).
- Die beiden, den Schablonenträgern 15, 17 gegenüberliegenden Schablonenträger 16, 18 sind ebenfalls in zwei um 90° um eine vertikale Drehachse drehbare Abstecklager bzw. Aufnahme 33, 34 abgesteckt, die ihrerseits auf verfahrbaren Schlitten 36, 37 befestigt sind. Die Schlitten selbst sind auf einer an den Pressenständer 2, 3 befestigten Traverse 35 quer zur Transportrichtung 66 verschiebbar gelagert. Mittels den auf der Quertraverse 35 verfahrbaren Schlitten 36, 37 können die Schablonenträger aus der Leerstufe 8 herausgefahren werden.
- Im Bereich des Ständers 3 befinden sich jeweils zwei in Umrüstposition gefahrene und zu einem Wechsel-Werkzeug 55 gehörende Schablonenträger 39, 40, mit aufgesteckten, teilbezogenen Schablonen 41, 42. Die Schablonenträger 39, 40 sind ebenfalls in drehbare Abstecklager 45, 46 abgesteckt (s. Fig. 1) und auf quer zur Transportrichtung 66 verschiebbaren Schlitten 43, 44 befestigt und dabei um 90° drehbar gelagert. Die Querverschiebung der Schlitten 36, 37, 43, 44 erfolgt über Mitnehmer 47 und einem Zahnriemengetriebe 48 mittels eines Getriebemotors 49. Dabei hat jeder Schlitten mit aufgesetzten Schablonenträger einen separaten Antrieb. Wie in Figur 3 und 4 dargestellt, sind die Schlitten 36, 37 auf einer jeweiligen Befestigungsplatte 69 angeordnet, die ihrerseits auf einer Linearführung mit Rollen 70 geführt ist.
- Auf dem Wechsel-Schiebetisch 38 ist das zweite Paar der im Schiebetischbereich befindlichen Greiferschienen 50, 51 abgesteckt.
- Die am Wechseltisch 38 angebrachte Traverse 52 (s. Fig. 1) ist über die beiden Säulen oder Auslegern 53, 54 am zugehörigen Wechselschiebetisch 38 befestigt, die beim Umrüsten bzw. Aufsetzen des Unterwerkzeugs 55 ebenfalls in eine Schräglage um die horizontale Schwenkachse 68 schwenkbar gelagert sind, um eine bessere Zugänglichkeit zum Wechselschiebetisch 38 während des Umrüstvorgangs zu erzielen (s. Fig. 1). Der Schwenkvorgang geschieht dabei wiederum um die in Figur 3 und 4 dargestellte horizontale Schwenkachse 68.
- Auf der Traverse 52 am Wechselschiebetisch 38 sind wiederum in um 90° drehbaren Abstecklagern oder Aufnahmen die beim Werkzeugwechsel aufzubringenden Schablonenträger 62, 63 mit an die Kontur der Werkstücke angepaßten Schablonen 64, 65 alternativ absteckbar. Dabei sind mehrere Abstecklager 56 bis 61 nebeneinander angeordnet, um eine in ihrer Lage flexible Absteckung der Schablonenträger zur Anpassung an die Werkstückkontur zu gewährleisten. Auf der Traverse 23, 52 werden im allgemeinen jeweils nur zwei Schablonenträger mit zugehörigen Schablonen nebeneinander abgesteckt.
- Die zugehörige Position der Schlitten 36, 37 auf der Quertraverse 35 ist aufgrund des individuellen Antriebs jedes einzelnen Schlittens gewährleistet.
- Wie in Fig. 1 in Draufsicht dargestellt, werden demnach die Schablonenträger mit Schablonen für die Leerstufe 8 an unterschiedlichen Stellen umgerüstet. Dies geschieht zum einen über die an sich herkömmliche Umrüstung der Schablonen mit der Herausnahme der Schablonen über den Schiebetisch 4 bzw. über den Wechselschiebetisch 38. Dies betrifft die in Fig. 1 dargestellten Schablonenträger 15, 17 auf der Traverse 23 bzw. die Schablonenträger 62, 63 auf der Quertraverse 52. Diese Schablonenträger mit zugehörigen Schablonen werden über den Schiebetischen 4, 38 umgerüstet. Darüber hinaus werden die Schablonenträger 16, 18 der Leerstufe 8 auf den zugehörigen Schlitten 36, 37 bewegt, wobei die Quertraverse 35 als Führungsschiene dient. Anstelle der Schlitten 36, 37 kann ggf. auch der gesamte Querträger 35 seitlich herausfahrbar ausgebildet sein, um so einen separaten, kleinen Schiebetisch für die darauf angeordneten Schablonenträger mit Schablonen zu bilden.
- Grundsätzlich werden alle Schablonen vor dem Herausschwenken mittels den Abstecklagern in eine Position quer zur Transportrichtung 66 gebracht, so daß ein platzsparendes Herausfahren ermöglicht wird. In der in Fig. 1 dargestellten herausgefahrenen Position der Schablonenträger 39, 40 kann während des Bearbeitungsvorgangs in der Stufenpresse ein entsprechender Umrüstvorgang der Schablonen 41, 42 erfolgen, analog zum Vorgang der Schablonen 64, 65 beim Wechselschiebetisch 38. Hierfür kann eine Abschrankung 67 um diesen Umrüstbereich vorgesehen sein, um ein sicheres und ungefährdetes Umrüsten der in Umrüstposition stehenden Schablonenträger 39, 40 zu gewährleisten.
- Die Darstellung in Fig. 2 zeigt eine Draufsicht der geänderten Wechselstellung der Schiebetische 4, 38 bzw. der Wechselstellung der Schlitten auf der Quertraverse 35. Hierfür wird der in Fig. 1 in der Bearbeitungsstation befindliche Schiebetisch 4 auf die andere Seite der Stufenpresse herausgefahren und der Wechselschiebetisch 38 in die Stufenpresse eingefahren. Gleichermaßen fahren die beiden Schlitten 36, 37 mit den darauf angeordenten Schablonenträgern 16, 18 und Schablonen 21, 22 aus der Leerstufe 8 heraus (in Fig. 2 in die obere Position) während die Schlitten 43, 44 mit zugehörigen Schablonenträgern 39, 40 und aufgesteckte Schablonen 41, 42 in die Leerstufe 8 einfahren. Der Umrüstvorgang von Werkzeug und Schablonen geschieht dann auf der anderen Seite der Stufenpresse.
- Gemäß der Erfindung werden demnach zwei sich auf der Quertraverse 35 befindliche Schablonenträger jeweils über Schlitten quer zur Transportrichtung aus der Leerstufe herausgefahren bzw. nach Umrüstung wieder hereingefahren. Hierbei sind die Schablonenträger mittels vertikalen Schwenkachsen schwenkbar auf der Quertraverse gelagert.
- Um den jeweiligen Umrüstvorgang im Zusammenhang mit einem außerhalb der Stufenpresse angeordneten Wechsel- Schiebetisch zu vollziehen, befinden sich gleichermaßen auf der Quertraverse 35 zwei weitere Schablonenträger, die außerhalb der Leerstufe in einer Umrüststellung angeordnet sind. Es sind demnach jeweils vier unabhängig voneinander antreibbare Schlitten auf der Quertraverse 35 verfahrbar angeordnet, wobei sich je zwei Schlitten innerhalb der Leerstufe und je zwei Schlitten außerhalb der Leerstufe befinden. Die an den Schiebetischen 4, 38 über die Traversen 23, 52 angebrachten Schablonenträger mit zugehörigen Schablonen werden mit den Schiebetischen umgerüstet. Dies geschieht im Gleichklang mit den Schablonenträgern auf der Quertraverse 35.
- Die Erfindung ist nicht auf das dargestellte und beschriebene Ausführungsbeispiel beschränkt. Sie umfaßt auch vielmehr alle fachmännischen Weiterbildungen und Verbesserungen im Rahmen des erfindungsgemäßen Grundgedankens.
Claims (10)
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE3934685 | 1989-10-18 | ||
| DE3934685 | 1989-10-18 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0423749A1 true EP0423749A1 (de) | 1991-04-24 |
| EP0423749B1 EP0423749B1 (de) | 1993-03-03 |
Family
ID=6391675
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP90119894A Expired - Lifetime EP0423749B1 (de) | 1989-10-18 | 1990-10-17 | Ablage für Werkstückteile in Stufenpressen |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP0423749B1 (de) |
| DE (1) | DE59000969D1 (de) |
| ES (1) | ES2038475T3 (de) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0523478A1 (de) * | 1991-07-19 | 1993-01-20 | Umformtechnik ERFURT GmbH | Transferpressenlinie |
| FR2783730A1 (fr) * | 1998-09-28 | 2000-03-31 | Mueller Weingarten Maschf | Dispositif pour le transport de pieces |
| DE19850964C2 (de) * | 1998-09-28 | 2003-03-27 | Mueller Weingarten Maschf | Einrichtung zum Transport von Werkstücken |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3236145A1 (de) * | 1982-09-29 | 1984-03-29 | L. Schuler GmbH, 7320 Göppingen | Einrichtung zum ablegen von werkstuecken nach der letzten in einem pressenwerkzeug erfolgten bearbeitungstufe |
| DE3504765A1 (de) * | 1985-02-13 | 1986-08-21 | L. Schuler GmbH, 7320 Göppingen | Transferpresse |
| DE3737555A1 (de) * | 1987-11-05 | 1989-05-18 | Mueller Weingarten Maschf | Mit dem werkzeugsatz umruestbare teileablagen fuer stufenpressen mit uebergabe von zwei schablonentraeger an einem schiebetisch |
-
1990
- 1990-10-17 ES ES199090119894T patent/ES2038475T3/es not_active Expired - Lifetime
- 1990-10-17 EP EP90119894A patent/EP0423749B1/de not_active Expired - Lifetime
- 1990-10-17 DE DE9090119894T patent/DE59000969D1/de not_active Expired - Fee Related
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3236145A1 (de) * | 1982-09-29 | 1984-03-29 | L. Schuler GmbH, 7320 Göppingen | Einrichtung zum ablegen von werkstuecken nach der letzten in einem pressenwerkzeug erfolgten bearbeitungstufe |
| DE3504765A1 (de) * | 1985-02-13 | 1986-08-21 | L. Schuler GmbH, 7320 Göppingen | Transferpresse |
| DE3737555A1 (de) * | 1987-11-05 | 1989-05-18 | Mueller Weingarten Maschf | Mit dem werkzeugsatz umruestbare teileablagen fuer stufenpressen mit uebergabe von zwei schablonentraeger an einem schiebetisch |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0523478A1 (de) * | 1991-07-19 | 1993-01-20 | Umformtechnik ERFURT GmbH | Transferpressenlinie |
| FR2783730A1 (fr) * | 1998-09-28 | 2000-03-31 | Mueller Weingarten Maschf | Dispositif pour le transport de pieces |
| DE19850964C2 (de) * | 1998-09-28 | 2003-03-27 | Mueller Weingarten Maschf | Einrichtung zum Transport von Werkstücken |
Also Published As
| Publication number | Publication date |
|---|---|
| ES2038475T3 (es) | 1993-07-16 |
| EP0423749B1 (de) | 1993-03-03 |
| DE59000969D1 (de) | 1993-04-08 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0672480B1 (de) | Transportsystem | |
| EP0671228B1 (de) | Transporteinrichtung für Werkstücke in einer Presse | |
| DE3823947C2 (de) | ||
| DE1602798A1 (de) | Bohr- und Fraeswerk | |
| DE10042991A1 (de) | Gelenkarm-Transportsystem | |
| DE4309643C2 (de) | Umsetzeinrichtung für den Werkstücktransport | |
| DE19545570A1 (de) | Transfereinrichtung für Mehrstationenpressen | |
| EP1123761B1 (de) | Horizontales Transportsystem | |
| EP0383168B2 (de) | Grossteil-Stufenpresse | |
| EP0423749B1 (de) | Ablage für Werkstückteile in Stufenpressen | |
| DE3022717A1 (de) | Werkzeugmaschine mit einer automatischen werkzeugwechselvorrichtung | |
| DE102004051977A1 (de) | Vorrichtung zum Transport und zur Lageveränderung von Werkstücken | |
| EP0507098B1 (de) | Transporteinrichtung zum Transportieren von grossflächigen Teilen in einer Stufenpresse | |
| DE3101765A1 (de) | Werkzeugmaschine mit werkstueckzufuehrorganen | |
| DE2441095A1 (de) | Werkstueckspeicher fuer werkzeugmaschinen, insbesondere verzahnmaschinen | |
| EP0194594A2 (de) | Profil- und Gewindewalzmaschine | |
| DE69129077T2 (de) | Verfahren und vorrichtung zum schneiden von rohren, in welchem die rohre mittels einer rotierenden festhaltplatte in schneidposition gebracht werden | |
| DE3737556C2 (de) | ||
| DE3043361C2 (de) | Automatische Palettenwechseleinrichtung für Werkzeugmaschinen | |
| DE3115481A1 (de) | Werkstueckpaletten-speicher fuer ein bearbeitungszentrum | |
| DE3607323C2 (de) | ||
| EP0509972B1 (de) | Ladevorrichtung für Zapfenschneidemaschinen und ähnliche Maschinen | |
| EP0715911A1 (de) | Flexible Transfereinrichtung für Pressen | |
| DE3826827C2 (de) | Vorrichtung zum Positionieren einer Blechtafel | |
| EP0847818B1 (de) | Transferpresse |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): BE DE ES FR GB IT |
|
| 17P | Request for examination filed |
Effective date: 19910615 |
|
| 17Q | First examination report despatched |
Effective date: 19920804 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): BE DE ES FR GB IT |
|
| REF | Corresponds to: |
Ref document number: 59000969 Country of ref document: DE Date of ref document: 19930408 |
|
| ET | Fr: translation filed | ||
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19930416 |
|
| ITF | It: translation for a ep patent filed | ||
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2038475 Country of ref document: ES Kind code of ref document: T3 |
|
| BECA | Be: change of holder's address |
Free format text: 930303 MASCHINENFABRIK *MULLER-WEINGARTEN A.G.:SCHUSSENSTRASSE 34, W-88250 WEINGARTEN |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20041005 Year of fee payment: 15 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20041019 Year of fee payment: 15 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20041022 Year of fee payment: 15 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20041026 Year of fee payment: 15 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20051004 Year of fee payment: 16 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20051017 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20051018 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20051031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20060503 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20060630 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20060630 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20051018 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20061017 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20061017 |
|
| BERE | Be: lapsed |
Owner name: MASCHINENFABRIK *MULLER-WEINGARTEN A.G. Effective date: 20051031 |