EP0427676A1 - Querförderpresse - Google Patents
Querförderpresse Download PDFInfo
- Publication number
- EP0427676A1 EP0427676A1 EP90810844A EP90810844A EP0427676A1 EP 0427676 A1 EP0427676 A1 EP 0427676A1 EP 90810844 A EP90810844 A EP 90810844A EP 90810844 A EP90810844 A EP 90810844A EP 0427676 A1 EP0427676 A1 EP 0427676A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- stamp
- compact
- retaining pin
- spring
- pin
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 230000005540 biological transmission Effects 0.000 claims abstract description 7
- 238000000034 method Methods 0.000 claims description 9
- 230000033001 locomotion Effects 0.000 claims description 6
- 238000006073 displacement reaction Methods 0.000 claims description 5
- 238000007493 shaping process Methods 0.000 claims description 5
- 230000006835 compression Effects 0.000 claims description 2
- 238000007906 compression Methods 0.000 claims description 2
- 230000005484 gravity Effects 0.000 claims description 2
- 230000001360 synchronised effect Effects 0.000 claims 1
- 238000003825 pressing Methods 0.000 description 4
- 238000004519 manufacturing process Methods 0.000 description 3
- 238000009420 retrofitting Methods 0.000 description 2
- 241000722921 Tulipa gesneriana Species 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 230000001934 delay Effects 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 238000005242 forging Methods 0.000 description 1
- 230000003993 interaction Effects 0.000 description 1
- 238000009423 ventilation Methods 0.000 description 1
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21J—FORGING; HAMMERING; PRESSING METAL; RIVETING; FORGE FURNACES
- B21J13/00—Details of machines for forging, pressing, or hammering
- B21J13/08—Accessories for handling work or tools
- B21J13/14—Ejecting devices
Definitions
- the present invention relates to a method for removing a compact and a high-speed cross conveyor press according to the preambles of independent claims 1 and 4.
- High-speed cross conveyor presses in the sense of the present invention are automatic forging machines which have a plurality of forming stations arranged horizontally next to one another.
- a wire that is fed step by step with or without preheating is first divided into sections and then transported with the help of a gripper system from one forming station to the other, where it is formed between the punch and the die until the compact finally falls from the last forming station onto a conveyor belt.
- the high working frequency of 50 to 180 precision pressed parts per minute, the extremely limited space and the variety of the part shapes to be manufactured as well as the required easy accessibility and interchangeability of the forming tools place the highest demands on the design of the individual units and their functional interaction.
- a conventional ejector without self-control is shown in DE-AS 2 027 692, with pressed parts, such as articulated crosses, tripods, T-pieces, etc., being guided or held between the forming tools with ejectors and retaining pins on the die and die side.
- a holding pin is drawn into the stamp by self-control during stamp retraction. Thanks to this design, parts with deep stamping on the stamp side, so-called “tulips”, can fall down freely into the chute.
- US Pat. No. 3,911,718 shows, among other things, a holding pin-piston combination (part 35a, FIGS. 5 and 6) with which controlled retraction would be possible.
- the control required for this takes place via valves arranged outside the tool, so that such a proposal cannot lead to the desired success due to the inevitably associated switching time delays in high-speed forming presses.
- US Pat. No. 3,748,887 also shows holding pins which are controlled by pneumatic valves arranged outside the forming tool. In view of the relatively long connecting lines between the valve and the working cylinder, long switching times also result here, so that this control cannot be used in high-speed forming machines.
- the task underlying the present invention thus arose, while avoiding additional switching and control elements, that is to say with the elements already present on the machine in the tool area, of developing a control for the plunger-side holding pin, which is practically vibration-independent and absolute even at extreme output frequencies works synchronously in relation to the main drive of the machine and at the same time is easily accessible with an uncomplicated design and can therefore be replaced quickly.
- the stamp-side retaining pin should therefore take over the preformed compact from the penultimate forming station in the course of a press slide stroke, insert it into the die and, after the shaping has been carried out, withdraw together with the receding stamp so that the compact that is ejected from the die is no longer in the way and then falls down by gravity.
- a pressed part or compact 2 is fed on a multi-stage press with a horizontal pressing plane laterally in the direction of the arrow shown in the illustration from top to bottom of the forming station.
- the compact 2 is brought into its shaping position by a cross-tongs with pliers jaws 6a, 6b and then, during the pushing through and into the tools (die 3 and punch 4), held between an ejector 5 and a holding pin 1 (FIG. 2), so that the jaws 6a, 6b can be released from the compact.
- the ejector 5 is braked in its longitudinal movement by a known ejector brake B.
- the retaining pin 1 is a controlled retaining pin, since it can be displaced via an ejector pin 10, which is preferably arranged coaxially within the plunger 4 in a bearing bush 21 and is coupled to a known ejector drive.
- the control over the stamp-side ejector pin 10, as shown in FIG. 2 causes the compact 2 to be pushed against the braked ejector 5 by the stamp 4 into the die 3, so that the stamp 4 can then carry out its shaping work , as can be seen from Fig. 3.
- the retaining pin 1 is displaceably guided on its section facing the stamp head in a preferably coaxial stamp bore 16 and has on the stamp of the stamp End portion 17 facing away from the head a piston 8 which, together with the retaining pin 1, is displaceable in a coaxial bore 18 which is enlarged relative to the stamp bore between a front end position X 1 and a rear end position X 2.
- a line 20 leads with its mouth 19 at a pressure medium inlet point 9 lying along the displacement path, a pressure medium 7 from a source, not shown, into the coaxial bore 18. If the piston 8 has been displaced into a position just behind the reversing point 9 by the stamp-side ejector pin 10, as can be seen from FIG.
- the pressure medium 7 flows out of the line 20 into the cylinder space section 11b and pushes the holding pin 1 with a at the appropriate pressure high speed in its position shown in Fig. 2, in which it is present at the front end position X1 and at the same time pushes the compact 2 against the braked ejector 5.
- stamp-side ventilation channels could also be provided.
- the device described above which works with a pressure medium reversal, is replaced by a spring device.
- a spring 12 guided as a compression spring in a telescopic housing 22, is articulated between a bearing 13 within the plunger 4 and a bearing 14 on the retaining pin 1 or on its end section 17. If the retaining pin 1 is longitudinally displaced by the transmission element 10 or the advance of the plunger 4, as in the embodiment described above, the spring spring 12 passes through a spring turning point 15 (FIG. 7a) and loads the retaining pin on both sides of this turning point in the direction of the front or rear end position x1, X2. In the illustration in Fig. 7a, the retaining pin is in its front end position X1, in the illustration in Fig. 7b in its rear end position X2.
- the retaining pin reversals as structural units, each with line openings 19 arranged at different longitudinal distances between the end positions X 1 and X 2 or with different positions Spring-turning points 15 ready.
- the holding pin 1 on its piston 8 could also be displaced forwards and backwards relative to the plunger 4 via directional valves.
- This embodiment variant is particularly suitable for comparatively slow-running presses in which the reversing process does not require an extremely high reversing speed.
- the directional control valves should be mounted as close as possible to the piston 8 on the ram side.
- the first and second embodiments can be used on cross conveyor presses with high press stroke rates with up to over 180 strokes per minute.
- the actual reversing process of the holding pin takes up only a small fraction of the number of pressing strokes, which can be reliably achieved with these embodiments.
- the reversal effected according to the invention in connection with the actuation of the stamp-side ejector pin ensures a switching frequency that is precisely matched to the required number of production in short and in continuous operation.
- the control device accommodated in the stamp for example as an exchangeable component, is exposed to external influences fully protected and can be quickly and easily installed and removed on the stamp side.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Forging (AREA)
- Press Drives And Press Lines (AREA)
Abstract
Description
- Die vorliegende Erfindung betrifft ein Verfahren zur Entnahme eines Presslings sowie eine schnellaufende Querförderpresse gemäss den Oberbegriffen der unabhängigen Patentansprüche 1 und 4.
- Schnellaufende Querförderpressen im Sinne der vorliegenden Erfindung sind automatische Schmiedemaschinen, welche mehrere horizontal nebeneinander angeordneteumformstationen aufweisen. Dabei wird ein mit oder ohne Vorheizung schrittweise zugeführter Draht zunächst in Abschnitte unterteilt und diese dann mit Hilfe eines Greifersystems von einer Umformstation zur anderen transportiert und dort jeweils zwischen Stempel und Matrize umgeformt, bis der Pressling schliesslich aus der letzten Umformstation auf ein Förderband fällt. Die hohe Arbeitsfrequenz von 50 bis 180 Präzisions-Pressteilen pro Minute, die äusserst knappen Platzverhältnisse und die Vielfalt der herzustellenden Teileformen sowie die dadurch geforderte leichte Zugänglichkeit bzw. Auswechselbarkeit der Umformwerkzeuge stellen höchste Anforderungen an die Konstruktion der einzelnen Aggregate und deren funktionales Zusammenwirken.
- In Anbetracht der erwähnten, angestrebten Arbeitsfrequenz hat es sich als besonders schwierig erwiesen, Pressteile, welche eine dem Stempel zugewandte offene Hohlform aufweisen, aus der letzten Umformstufe störungsfrei auszuwerfen. Es ist bekannt, dass der Pressling nach dem Verlassen der vorletzten Umformstation durch ein Greiferpaar vor die letzte Umformmatrize gebracht und dort durch einen im Stempel gelagerten Haltestift gegen den Auswerfer gehalten und in die Matrizeeingeschcben wird, worauf die Umformung erfolgt. Nach der Umformung sollte der in Richtung auf die Matrize elastisch vorgespannte Haltestift jedoch so rasch wie möglich aus dem Auswerfbereich verschwinden, was mit den bisher bekannten Mitteln jedoch nicht für die hohe Arbeitsfrequenz von ca. 50 bis 180 Stück pro Minute möglich war. Bei diesen hohen Produktionskadenzen bleibt der Pressling an dem noch teilweise in dessen Hohlform hineinragenden Haltestift hängen, was schwere Beschädigungen der Maschine und Produktionsunterbrüche zur Folge haben kann.
- Vorrichtungen zur Auswerfersteuerung bzw. zur Bewegungsübertragung sind in den DE-PS 1 254 437 und 1 750 o33 beschrieben.
- Es wurde bereits versucht, den beweglich im Stempel gelagerten Haltestift pneumatisch oder hydraulisch hin- und herzubewegen und den Bewegungsablauf durch ein Ventil zu steuern. Dies hat sich jedoch als nicht realisierbar erwiesen, da das Ventil im Hinblick auf die extrem kurzen Schaltzeiten auf dem Pressschlitten angeordnet sein muss, dann aber den dort unvermeidlichen Vibrationen ausgesetzt ist und infolgedessen den an dasselbe gestellten Anforderungen an Präzision nicht mehr gewachsen sein kann.
- Einen konventionellen Auswerfer ohne Selbststeuerung zeigt die DE-AS 2 027 692, wobei hier mit matrizen- und stempelseitigen Auswerfern und Haltestifen Pressteile, wie Gelenkkreuze, Tripode, T-Stücke etc., zwischen den Umformwerkzeugen geführt bzw. gehalten werden. Im Gegensatz hierzu wird gemäss vorliegender Erfindung ein Haltestift während des Stempelrückzugs durch Selbststeuerung in den Stempel hineingezogen. Dank dieser Ausbildung können Teile mit stempelseitiger tiefer Einpressung, sogenannten "Tulpen", ungehindert nach unten in die Ausfallrutsche fallen.
- Die US-PS 3 911 718 zeigt unter anderem eine HaItestift-Kolben-Kombination (Teil 35a, Fig. 5 und 6), mit welcher ein gesteuertes Zurückziehen möglich wäre. Die hierzu erforderliche Steuerung erfolgt jedoch über ausserhalb des Werkzeuges angeordnete Ventile, so dass ein derartiger Vorschlag aufgrund der zwangsläufig damit verbundenen Schaltzeitverzögerungen bei schnellaufenden Umformpressen nicht zum angestrebten Erfolg führen kann.
- Auch die in der US-PS 3 748 887 dargestellte Einrichtung zeigt Haltestifte, die durch ausserhalb des Umformwerkzeugs angeordnete Pneumatikventile gesteuert werden. In Anbetracht der relativ langen Verbindungsleitungen zwischen Ventil und Arbeitszylinder ergeben sich auch hier lange Schaltzeiten, so dass diese Steuerung bei schnellaufenden Umformmaschinen nicht anwendbar ist.
- Es ergab sich somit die der vorliegenden Erfindung zugrundeliegende Aufgabe, unter Vermeidung zusätzlicher Schalt- und Steuerorgane, das heisst mit den an der Maschine im Werkzeugbereich bereits vorhandenen Elementen, eine Steuerung für den stempelseitigen Haltestift zu entwickeln, welche auch bei extremen Ausstossfrequenzen praktisch vibrationsunabhängig und absolut synchron in bezug auf den Hauptantrieb der Maschine arbeitet und gleichzeitig bei unkomplizierter Bauweise leicht zugänglich und damit rasch auswechselbar ist. Der stempelseitige Haltestift soll demnach im Verlaufe eines Pressschlittenhubes den vorgeformten Pressling von der vorletzten Umformstation übernehmen, in die Matrize einschieben und sich nach erfolgter Umformung zusammen mit dem zurückweichenden Stempel zurückziehen, um damit dem Pressling nicht mehr im Wege zu sein, der aus der Matrize ausgestossen wird und dann durch Schwerkraftwirkung nach unten fällt.
- Diese Aufgabe wird durch die vorliegende Erfindung gelöst, welche im kennzeichnenden Teil der unabhängigen Patentansprüche 1 und 4 definiert ist. Bevorzugte Ausführungsformen
- des Erfindungsgedankens ergeben sich aus den abhängigen Patentanprüchen.
- Ausführungsbeispiele der erfindungsgemäßen Querförderpresse werden nachstehend anhand der beiliegenden Zeichnung beschrieben. Es zeigen:
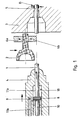
- Fig. 1 eine schematische Schnitt-Seitenansicht einer ersten Ausführungsform einer Querförderpresse mit den Merkmalen der Erfindung zu einem Funktionszeitpunkt, in welchem sich ein Preßling, von Preßzangen gehalten, kurz vor dem Erreichen einer Umformstufe befindet,
- Fig. 2 eine schematische Seitenansicht der Ausführungsform nach Fig. 1 zu einem Funktionszeitpunkt, in welchem der Preßling die Umformstufe erreicht hat und dort zwischen Haltestift und Auswerfer gehalten wird,
- Fig. 3 eine schematische Seitenansicht der Ausführungsform nach Fig. 1 zu einem Funktionszeitpunkt, in welchem sich der Stempel im vorderen Totpunkt (VTP) seines Hubs befindet,
- Fig. 4 eine schematische Seitenansicht der Ausführungsform nach Fig. 1 zu einem Funktionszeitpunkt, in welchem sich der Stempel auf dem Weg zum hinteren Totpunkt (HTP) seines Hubs befindet:
- Fig. 5 eine schematische Seitenansicht der Ausführungsform nach Fig. 1 zu einem Funktionszeitpunkt, in welchem der Preßling aus der Matrize ausgestoßen wird und nach unten fällt,
- Fig. 6 eine schematische Seitenansicht der Ausführungsform nach Fig. 1 zu einem Funktionszeitpunkt, in welchem ein neuer Preßling vor die Umformstation transpor tiert wurde und kurz vor einem Festhalten zwischen Haltestift und Auswerfer steht, und
- Fig. 7a und 7b eine zweite Ausführungsform einer Querförderpresse mit den Merkmalen nach der Erfindung mit einer abgewandelten Vorrichtung zur Haltestift-Umsteuerung.
- In Fig. 1 wird ein Preßteil oder Preßling 2 auf einer Mehrstufenpresse mit einer horizontalen Preßebene seitlich in Richtung des bei der Darstellung von oben nach unten weisenden Pfeils der abgebildeten Umformstation zugeführt. Dabei wird der Preßling 2 von einer Quertransportzange mit Zangenbacken 6a, 6b in seine Umformposition eingebracht und dann, während des Einstoßens durch und in die Werkzeuge (Matrize 3 und Stempel 4) zwischen einem Auswerfer 5 und einem Haltestift 1 festgehalten (Fig. 2), so daß sich die Zangenbacken 6a, 6b wieder vom Preßling lösen können. Der Auswerfer 5 wird in seiner Längsbewegung durch eine bekannte Auswerferbremse B abgebremst.
- Bei dem Haltestift 1 handelt es sich um einen gesteuerten Haltestift, da er über einen vorzugsweisen koaxial innerhalb des Stempels 4 in einer Lagerbüchse 21 geführten Auswerferstift 10, der mit einem bekannten Auswerferantrieb gekoppelt ist, verschoben werden kann. Die Steuerung über den stempelseitigen Auswerferstift 10 bewirkt, wie in Fig.2 dargestellt, daß der Preßling 2 vor Beginn des Einstoßens durch den Stempel 4 in die Matrize 3 gegen den gebremsten Auswerfer 5 gedrängt wird, so daß der Stempel 4 dann seine Umformarbeit ausführen kann, wie aus Fig. 3 ersichtlich ist.
- Der Haltestift 1 ist an seinem dem Stempelkopf zugewandten Abschnitt in einer vorzugsweise koaxialen Stempelbohrung 16 verschiebbar geführt und besitzt an seinem vom Stempel kopf abgewandten Endabschnitt 17 einen Kolben 8, der zusammen mit dem Haltestift 1 in einer gegenüber der Stempelbohrung erweiterten Koaxialbohrung 18 zwischen einer vorderen Endlage X₁ und einer hinteren Endlage X₂ verschiebbar ist. Eine Leitung 20 führt mit ihrer Mündung 19 an einer längs des Verschiebewegs liegenden Druckmedium-Einlaßstelle 9 ein Druckmedium 7 aus einer nicht dargestellten Quelle in die Koaxialbohrung 18 ein. Wenn der Kolben 8 durch den stempelseitigen Auswerferstift 10 in eine Position kurz hinter die Umsteuerungsstelle 9 verlagert wurde, wie es aus Fig. 1 ersichtlich ist, strömt das Druckmedium 7 aus der Leitung 20 in den Zylinderraumabschnitt 11b ein und schiebt den Haltestift 1 mit einer, bei entsprechendem Druck hohen Geschwindigkeit in seine in Fig. 2 dargestellte Position, in der er an der vorderen Endlage X₁ ansteht und gleichzeitig den Preßling 2 gegen den gebremsten Auswerfer 5 drängt.
- Bei der nachfolgenden Stempelverlagerung in die in Fig. 3 dargestellte Position wird der Haltestift 1, abgestützt am Preßling 2, in die Bohrung 18 zurückgeschoben, und der Kolben 8 wird wieder über die Umsteuerungsstelle 9 zurückgedrängt, bis er an seiner hinteren Endlage X₂ anstößt. Sobald der Kolben die Umsteuerungsstelle 9 passiert, strömt in den nun freigelegten Zylinderraumabschnitt 11a Druckmedium 7 aus der Leitung 20 ein, welches auf die entsprechende Kolbenringfläche einwirkt und den Kolben 8 an die hintere Endlage andrückt und dort festhält.
- Bei der in Fig. 4 dargestellten Rückbewegung des Stempels 4 wird somit der Haltestift 1, durch das Druckmedium 7 im Stempel festgehalten, aus der Matrize 3 herausbewegt. In Fig. 4 ist mit strichpunktierten Linien dargestellt, in welcher Position sich der Haltestift 1 befinden würde, wenn er nicht, wie vorstehend beschrieben, in die Matrize 4 zurückgezogen wäre. Aus dieser Dar stellung ist nachvollziehbar, daß ein derart in den Hohlraum eines Preßlings 2 hineinragender Haltestift ein rasches Ausstoßen des Preßlings aus der Matrize behindern und einen freien Fall nach unten, wie in Fig. 5 gezeigt, nicht ohne weiteres zulassen würde.
- Das bei dem Vorbeibewegen des Kolbens 8 an der Umsteuerungsstelle 9 in den jeweiligen Zylinderraumabschnitten 11a und 11b verdichtete Druckmedium kann durch die in Fig. 3 angedeuteten Toleranzspielräume S in den Führungen des Haltestifts 1 und der Lagerbüchse 21 des stempelseitigen Auswerferstifts 10 entweichen. Erforderlichenfalls könnten aber auch stempelseitige Entlüftungskanäle vorgesehen sein.
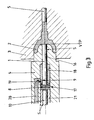
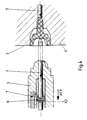
- Bei der abgewandelten Ausführungsform gemäß den Fig. 7a und 7b ist die vorstehend beschriebene mit einer Druckmedium-Umsteuerung arbeitende Vorrichtung ersetzt durch eine Springfeder-Einrichtung. Eine Springfeder 12 ist, als Druckfeder in einem Teleskopgehäuse 22 geführt, zwischen einer Lagerung 13 innerhalb des Stempels 4 und einer Lagerung 14 am Haltestift 1 bzw. an dessen Endabschnitt 17 angelenkt. Wenn der Haltestift 1 durch das Übertragungsorgan 10 oder den Vorschub des Stempels 4, wie bei der vorstehend beschriebenen Ausführungsform, längsverlagert wird, durchläuft die Springfeder 12 einen Federwendepunkt 15 (Fig. 7a) und belastet den Haltestift beidseits dieses Wendepunktes in Richtung auf die vordere oder hintere Endlage x₁, X₂. In der Darstellung in Fig. 7a befindet sich der Haltestift in seiner vorderen Endlage X₁, in der Darstellung in Fig. 7b in seiner hinteren Endlage X₂.
- Sowohl bei der über das Druckmedium 7 gesteuerten ersten Ausführungsform als auch bei der Springfeder-Einrichtung ist es günstig, für unterschiedliche Preßvorgänge die Umsteuerungsstelle 9 bzw. den Federwendepunkt 15 an verschiedenen Positionen langs des Verlagerungswegs des Haltestifts 1 vorzusehen.
- Um ein leichtes und schnelles Umrüsten des stempelseitigen Werkzeugs vornehmen zu können, ist es nach einer weiteren, nicht dargestellten Ausführungsform vorgesehen, die Haltestift-Umsteuerungen als Baueinheiten, jeweils mit in unterschiedlichen Längsabständen zwischen den Endlagen X₁ und X₂ angeordneten Leitungseinmündungen 19 bzw. mit unterschiedlich plazierten Springfeder-Wendepunkten 15 bereitzuhalten.
- Gemäß einer weiteren, ebenfalls nicht abgebildeten Ausführungsform könnte der Haltestift 1 an seinem Kolben 8 auch über Wegeventile nach vor- und rückwärts relativ zum Stempel 4 verlagert werden. Diese Ausführungsvariante eignet sich insbesondere für vergleichsweise langsam laufende Pressen, bei denen der Umsteuervorgang keine extrem hohe Umsteuergeschwindigkeit verlangt. Die Wegeventile sollten hierbei stempelseitig so nahe wie möglich am Kolben 8 montiert sein.
- Die erste und zweite Ausführungsform sind auf Querförderpressen mit hohen Preßhubzahlen mit bis über 180 Hüben pro Minute einsetzbar. Dabei nimmt der eigentliche Umsteuervorgang des Haltestifts nur einen geringen Bruchteil der Preßhubzahl in Anspruch was mit diesen Ausführungsformen zuverlässig realisierbar ist.
- Zusätzlich zu den bereits erwähnten Vorteilen sei noch ergänzt, daß die erfindungsgemäß bewirkte Umsteuerung in Verbindung mit der Ansteuerung des stempelseitigen Auswerferstifts eine auf die jeweils geforderte Produktionszahl präzise abgestimmte Schaltfrequenz im Kurzwie im Dauerbetrieb gewährleistet. Ferner ist die im Stempel, beispielsweise als austauschbares Bauelement untergebrachte Steuervorrichtung gegenüber äußeren Einwir kungen völlig geschützt und läßt sich stempelseitig rasch und einfach ein- und ausbauen.
- Die insgesamt einfache Konzeption und der robuste Aufbau der erfindungsgemäßen Umsteuer-Vorrichtung gestattet schließlich auch eine einfache Umrüstung bereits bestehender Werkzeuge.
Claims (10)
dadurch gekennzeichnet, daß
der Haltestift beim Stempelrücklauf nur soweit in den Stempel zurückgezogen wird, daß die Stirnfläche des Haltestifts in der eingezogenen Endlage desselben um mehrere Millimeter über die angrenzende Stirnfläche des Stempels hinausragt, um damit die sichere Ablösung des Preßlings vom Stempel zu gewährleisten.
dadurch gekennzeichnet, daß
der Haltestift (1) an seinem innerhalb des Stempels (4) liegenden Endabschnitt (17) mit einer Vorrichtung in Wirkungsverbindung steht, die den Haltestift (1) in seinen beiden Endlagen (X₁, X₂) festhält, bis derselbe durch äußere Kräfte - das heißt einerseits durch das stempelseitige Übertragungsorgan (10), andererseits durch den in der Matrize steckenden Preßling (2) verschoben wird.
dadurch gekennzelchnet, daß
der Haltestift (1) an seinem innerhalb des Stenpels (4) liegenden Endabschnitt (17) einen in einer vorzugsweise Koaxialbohrung (18) gleitend gelagerten Kolben (8) aufweist, und daß in die genannte Bohrung eine an eine Druckluftquelle angeschlossene Leitung (20) mündet, deren Mündung (19) zwi schen der hinteren und der vorderen Endlage (X₁, X₂) des Kolbens (8) liegt, derart, daß die über die Leitung zugeführte Druckluft danach trachtet, den Kolben sowohl in seiner hinteren als auch in seiner vorderen Endlage festzuhalten.
dadurch gekennzeichnet, daß
die Druckluft-Zufuhrleitung (20) in eine die vorzugsweise Koaxialbohrung (18) enthaltende Führungsbüchse einmündet, welche durch andere Führungsbüchsen, die in verschiedenen Längsabständen zwischen den Endlagen (X₁, X₂) angeordnete Leitungs-Einmündungen (19) besitzen, leicht austauschbar sind, um so den Umschaltzeitpunkt der Haltestift-Umsteuerung variieren zu können.
dadurch gekennzeichnet, daß
das Ubertragungsorgan (10) in einer Lagerbüchse (21) geführt ist, und daß diese Führung, wie auch die Führung des Haltestifts (1) in der Stempelbohrung (16), eine ausreichend große Toleranz besitzt, um nach dem jeweiligen Umsteuern des Kolbens (8) die im entsprechenden Stempelraumabschnitt (11a, b) eingeschlossene Druckluft durch die vorhandenen Toleranzspielräume (S) abströmen zu lassen.
dadurch gekennzeichnet, daß
die genannte Vorrichtung eine Springfeder (12) aufweist, welche mit ihrem einen Ende (14) am besagten Endabschnitt (17) des Haltestifts (1) und mit ihrem anderen Ende an einer Schwenklagerung (13) innerhalb des Stempels (4) angelenkt ist, derart, daß die Springfeder bei entsprechender Verlagerung des Haltestifts mittels des Übertragungsorgans (10) bzw. beim Vorschub des Stempels (4) einen Federwendepunkt (15) durchläuft und danach den Haltestift entsprechend in seine vorgeschobene oder seine zurückgezogene Position (Endlagen X₁ oder X₂) drängt.
dadurch gekennzeichnet, daß
die Springfeder (12) eine in einem Teleskopgehäuse (22) geführte Druckfeder ist.
der Haltestift (1) zusammen mit einer an seinem besagten Endabschnitt (17) vorgesehenen Springfeder-Einrichtung (12, 22) als eine Baueinheit in einer Führungsbüchse untergebracht ist, die durch andere derartige Baueinheiten mit in Verschieberichtung unterschiedlich plazierten Federwendepunkten (15) stempelseitig rasch austauschbar ist.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT90810844T ATE98536T1 (de) | 1989-11-09 | 1990-11-02 | Querfoerderpresse. |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CH403889 | 1989-11-09 | ||
| CH4038/89 | 1989-11-09 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0427676A1 true EP0427676A1 (de) | 1991-05-15 |
| EP0427676B1 EP0427676B1 (de) | 1993-12-15 |
Family
ID=4268657
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP90810844A Expired - Lifetime EP0427676B1 (de) | 1989-11-09 | 1990-11-02 | Querförderpresse |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US5099672A (de) |
| EP (1) | EP0427676B1 (de) |
| JP (1) | JPH0712498B2 (de) |
| AT (1) | ATE98536T1 (de) |
| DE (1) | DE59003881D1 (de) |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR960015733B1 (ko) * | 1994-07-16 | 1996-11-20 | 맹혁재 | 등속조인트의 외륜단조성형장치 및 그 단조성형방법 |
| JP5021257B2 (ja) * | 2006-09-08 | 2012-09-05 | Ntn株式会社 | 横型鍛造装置用金型 |
| JP5021256B2 (ja) * | 2006-09-08 | 2012-09-05 | Ntn株式会社 | 横型鍛造装置用金型 |
| JP5688568B2 (ja) * | 2008-07-15 | 2015-03-25 | 山野井精機株式会社 | 被加工金属部材に突起を形成する突起形成方法 |
| IT201900012591A1 (it) * | 2019-07-22 | 2021-01-22 | A Agrati S P A | Dispositivo per frenare lo spostamento assiale per inerzia dell’estrattore del pezzo mentre viene espulso fuori da un relativo gruppo di matrici di una machina stampatrice per la produzione di viteria e bulloneria |
| CN114535489B (zh) * | 2022-01-07 | 2024-05-07 | 浙江福达合金材料科技有限公司 | 一种铆钉型电触头脱模装置及方法 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1527998A1 (de) * | 1966-12-15 | 1970-04-09 | Walter Hoernlein Kg Metallware | Auswerfer fuer Blechstanzlinge od.dgl. |
| US3748887A (en) * | 1971-10-01 | 1973-07-31 | Ladish Co | Method and apparatus for locating stock in forming dies |
| DE2027692B2 (de) * | 1970-06-05 | 1974-01-03 | F.B. Hatebur Ag, Basel (Schweiz) | Quertransport-Warmgesenkschmiedepresse |
| US3911718A (en) * | 1974-06-12 | 1975-10-14 | Robert E Requarth | Hydraulic ejection device |
| US4222260A (en) * | 1978-05-15 | 1980-09-16 | Wsp Industries Corporation | Warm forging of connecting rod caps |
Family Cites Families (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1254437B (de) * | 1964-04-10 | 1967-11-16 | Fritz Bernhard Hatebur | Vorrichtung zur Steuerung von Hilfselementen, wie Pressschlittenauswerfer, Pressschlittenfuehrungshuelse od. dgl. fuer Doppeldruck- und Mehrstufenpressen |
| US3524338A (en) * | 1968-02-05 | 1970-08-18 | Continental Can Co | Stripping punch |
-
1990
- 1990-10-30 US US07/606,053 patent/US5099672A/en not_active Expired - Lifetime
- 1990-11-02 DE DE90810844T patent/DE59003881D1/de not_active Expired - Fee Related
- 1990-11-02 EP EP90810844A patent/EP0427676B1/de not_active Expired - Lifetime
- 1990-11-02 AT AT90810844T patent/ATE98536T1/de not_active IP Right Cessation
- 1990-11-09 JP JP2305925A patent/JPH0712498B2/ja not_active Expired - Fee Related
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1527998A1 (de) * | 1966-12-15 | 1970-04-09 | Walter Hoernlein Kg Metallware | Auswerfer fuer Blechstanzlinge od.dgl. |
| DE2027692B2 (de) * | 1970-06-05 | 1974-01-03 | F.B. Hatebur Ag, Basel (Schweiz) | Quertransport-Warmgesenkschmiedepresse |
| US3748887A (en) * | 1971-10-01 | 1973-07-31 | Ladish Co | Method and apparatus for locating stock in forming dies |
| US3911718A (en) * | 1974-06-12 | 1975-10-14 | Robert E Requarth | Hydraulic ejection device |
| US4222260A (en) * | 1978-05-15 | 1980-09-16 | Wsp Industries Corporation | Warm forging of connecting rod caps |
Also Published As
| Publication number | Publication date |
|---|---|
| US5099672A (en) | 1992-03-31 |
| ATE98536T1 (de) | 1994-01-15 |
| EP0427676B1 (de) | 1993-12-15 |
| JPH03165938A (ja) | 1991-07-17 |
| JPH0712498B2 (ja) | 1995-02-15 |
| DE59003881D1 (de) | 1994-01-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69322321T2 (de) | Vorrichtung zur Bildung von Kuppelgliedern für Reissverschlüsse | |
| DE2623380A1 (de) | Tiefziehpresse zum herstellen von topffoermigen gegenstaenden wie dosenruempfen o.dgl. | |
| DE2812695B2 (de) | Vorrichtung zum stempelseitigen Auswerfen eines Preßlings auf einer Querförderpresse zur spanlosen Metallumformung | |
| DE1300802B (de) | Werkstueckspannvorrichtung fuer Werkzeugmaschinen | |
| EP0427676B1 (de) | Querförderpresse | |
| DE2033106A1 (de) | Stauch oder Schmiedepresse | |
| DE3327258A1 (de) | Einrichtung und verfahren zum formen von ringen zu einem vorbestimmten profil | |
| DE1552182C3 (de) | Vorrichtung zum Radialpressen von Verzahnungen | |
| EP0574592B1 (de) | Vorrichtung zum Laden von Blöcken und gegebenenfalls Pressscheiben in eine liegende Metallstranggpresse | |
| DE733052C (de) | Doppeldruckpresse | |
| DE2537994B2 (de) | Anlage zur herstellung von aus gleichen formenteilen bestehenden giessformen | |
| DE2106251B2 (de) | Vorrichtung zum selbsttätigen Einlegen von Schallplatten-Etiketten in eine Schallplattenpresse | |
| DE233137C (de) | ||
| DE3805628A1 (de) | Schmiedemaschinen mit geschlossenem gesenk | |
| DE959787C (de) | Vorrichtung zum Herstellen von Hohlnieten | |
| DE2536142B2 (de) | Einrichtung zur Handhabung von Rotoren von Elektromotoren und zum Spritzgießen von Aluminiumkäfigwicklungen | |
| DE436410C (de) | Herstellung von Speichennippeln | |
| DE450032C (de) | Strangpresse | |
| DE596999C (de) | Selbsttaetige Mehrfachdruckpresse, insbesondere Doppeldruckpresse | |
| DE2225439A1 (de) | Bhndnietvorrichtung zum Setzen von rohrförmigen Blmdnieten | |
| DE444232C (de) | Bolzenkopfstauchmaschine | |
| DE443991C (de) | Vorrichtung zum Abscheren des beim Anstauchen von Koepfen an Bolzen entstehenden Grats | |
| DE1942847C (de) | Doppeldruckpresse | |
| AT56291B (de) | Bolzenstauchmaschine zur Herstellung von Nieten oder dgl. | |
| DE10047856C2 (de) | Vorrichtung und Verfahren zum Durchtrennen eines Profilstücks |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE FR GB IT LI NL SE |
|
| 17P | Request for examination filed |
Effective date: 19910708 |
|
| 17Q | First examination report despatched |
Effective date: 19921111 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE FR GB IT LI NL SE |
|
| REF | Corresponds to: |
Ref document number: 98536 Country of ref document: AT Date of ref document: 19940115 Kind code of ref document: T |
|
| ITF | It: translation for a ep patent filed | ||
| REF | Corresponds to: |
Ref document number: 59003881 Country of ref document: DE Date of ref document: 19940127 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19940104 |
|
| ET | Fr: translation filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| EAL | Se: european patent in force in sweden |
Ref document number: 90810844.2 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 19961007 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 19961008 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19971102 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19971103 |
|
| EUG | Se: european patent has lapsed |
Ref document number: 90810844.2 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20021106 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20021114 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20021120 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20021130 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20021210 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20030130 Year of fee payment: 13 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20031102 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20031130 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20031130 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20031130 |
|
| BERE | Be: lapsed |
Owner name: *HATEBUR UMFORMMASCHINEN A.G. Effective date: 20031130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040601 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040602 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20031102 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040730 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee |
Effective date: 20040601 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20051102 |