EP0443285A1 - Machine à roder, et plateau de rodage à sillon à pas variable pour une telle machine - Google Patents
Machine à roder, et plateau de rodage à sillon à pas variable pour une telle machine Download PDFInfo
- Publication number
- EP0443285A1 EP0443285A1 EP90403811A EP90403811A EP0443285A1 EP 0443285 A1 EP0443285 A1 EP 0443285A1 EP 90403811 A EP90403811 A EP 90403811A EP 90403811 A EP90403811 A EP 90403811A EP 0443285 A1 EP0443285 A1 EP 0443285A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- lapping
- distance
- lift
- rate
- circle
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 239000007787 solid Substances 0.000 claims abstract description 6
- 230000007717 exclusion Effects 0.000 claims abstract description 3
- 238000003825 pressing Methods 0.000 claims description 2
- 238000007789 sealing Methods 0.000 claims 1
- 238000006073 displacement reaction Methods 0.000 abstract description 3
- 239000000463 material Substances 0.000 description 5
- 229910003460 diamond Inorganic materials 0.000 description 3
- 239000010432 diamond Substances 0.000 description 3
- 238000003754 machining Methods 0.000 description 3
- 238000000034 method Methods 0.000 description 3
- PZNSFCLAULLKQX-UHFFFAOYSA-N Boron nitride Chemical compound N#B PZNSFCLAULLKQX-UHFFFAOYSA-N 0.000 description 2
- 241001644893 Entandrophragma utile Species 0.000 description 2
- 240000008042 Zea mays Species 0.000 description 2
- 239000000919 ceramic Substances 0.000 description 2
- 238000005520 cutting process Methods 0.000 description 2
- 239000007788 liquid Substances 0.000 description 2
- 241001415961 Gaviidae Species 0.000 description 1
- 229920000297 Rayon Polymers 0.000 description 1
- 238000005299 abrasion Methods 0.000 description 1
- PNEYBMLMFCGWSK-UHFFFAOYSA-N aluminium oxide Inorganic materials [O-2].[O-2].[O-2].[Al+3].[Al+3] PNEYBMLMFCGWSK-UHFFFAOYSA-N 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 239000012530 fluid Substances 0.000 description 1
- 238000010921 in-depth analysis Methods 0.000 description 1
- 230000001788 irregular Effects 0.000 description 1
- 230000001050 lubricating effect Effects 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 239000003921 oil Substances 0.000 description 1
- 238000005457 optimization Methods 0.000 description 1
- 239000002245 particle Substances 0.000 description 1
- 239000008188 pellet Substances 0.000 description 1
- 239000003208 petroleum Substances 0.000 description 1
- 239000002964 rayon Substances 0.000 description 1
- HBMJWWWQQXIZIP-UHFFFAOYSA-N silicon carbide Chemical compound [Si+]#[C-] HBMJWWWQQXIZIP-UHFFFAOYSA-N 0.000 description 1
- 229910010271 silicon carbide Inorganic materials 0.000 description 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B37/00—Lapping machines or devices; Accessories
- B24B37/11—Lapping tools
- B24B37/20—Lapping pads for working plane surfaces
- B24B37/26—Lapping pads for working plane surfaces characterised by the shape of the lapping pad surface, e.g. grooved
Definitions
- the invention relates to lapping plates for plane lapping machines and lapping machines equipped with such plates.
- Lapping is a machining operation in which the removal of material is obtained using an abrasive (silicon carbide, alumina, diamond, etc.) suspended in a fluid (water, oil, petroleum , etc ...) deposited on a surface (plate) animated by a relative movement with respect to that of the parts to be lapped.
- abrasive silicon carbide, alumina, diamond, etc.
- a fluid water, oil, petroleum , etc ...) deposited on a surface (plate) animated by a relative movement with respect to that of the parts to be lapped.
- the displacement of the abrasive particles relative to the surface of the parts causes the removal of material, while the suspensive liquid which can be completed with a lubricating liquid promotes cutting, allows the evacuation of lapping debris, lowers the direct friction between the surface of the plate and the surface of the parts and allows the dissipation of the calories released by the cut.
- a pressure applied to the rear of the lapping parts modulates the speed of material removal.
- the quality of the flatness obtained on the surface of the parts is directly linked to the flatness of the plate used as lapping support, and to the ratio between the diameter of the parts and the diameter of the lapping plate.
- the pieces are placed in bulk or in circular honeycomb plates, inside generally metallic rings which allow their movement to be confined to the surface of the plate.
- a metal disc rests (sometimes with the intermediary of a felt) on the rear face of the parts and transmits to them the pressure developed by a jack or a series of weights.
- the rings are distributed angularly around the axis of the plate at equal distances from its axis. They are generally 3 or 4 in number, their axes being fixed relative to that of the tray and located on spokes at 120 ° (three rings) or 90 ° (four rings).
- the lapping plates In the case of fine lapping of parts made of hard materials (ceramics, etc.) where flatnesses of the order are sought, or better than 0.6 ⁇ m and roughness of the order, or better than 0.25 ⁇ m Ra, the lapping plates have on their surface a spiral-shaped groove (of constant pitch and geometry) which allows the rapid evacuation of lapping debris thus avoiding the formation of a thick film between the parts and the plate which could affect flatness.
- the object of the invention is to overcome the aforementioned drawbacks, by virtue of a geometry of the plate which spontaneously lends itself to regular wear under the aforementioned conditions of use.
- a lapping machine comprising a lapping plate adapted to rotate about a main axis and having a useful lapping surface of annular shape comprised between an inner circle and an outer circle and in which a groove is cut. in a spiral, at least one confinement ring disposed at least almost entirely opposite the annular useful surface while being adapted to rotate around a fixed axis parallel to the main axis, this ring being intended to contain parts to be lapped and to confine their displacement against the useful surface, and an application disc coaxial with the ring for axially pressing said parts against this useful surface, this machine being characterized in that the pitch of this groove is variable, being such that, between these internal and external circles and to the exclusion of these, the rate of lift ⁇ of the plate at a distance R from the main axis defined by the ratio between the radial dimension of the solid part of the step to the total dimension of this step, is, with respect to the angular amplitude of an arc centered on the main axis, of radius equal
- the invention also provides a lapping plate, adapted to be integrated into such a lapping machine, comprising an annular working surface comprised between an internal circle and an external circle, in which is cut a spiral groove, characterized in that the pitch of this groove is variable, being such that, between these circles at a distance therefrom, the rate of lift ⁇ of this plateau at a distance R from the center of the plateau, defined by the ratio between the radial dimension of the solid part of the step to the total dimension of this step, is in a relationship at least approximately constant, independent of this distance R, with the amplitude of an arc of radius equal to this distance R, coaxial with this plate, intercepted internally by an arbitrary circle opposite the annular useful surface approximately tangent to said circles.
- Figures 1 to 3 together represent the main elements of a lapping machine denoted 1 as a whole.
- This machine comprises a plate 2 driven in rotation about an axis X-X, in vertical practice, by any suitable known drive means shown diagrammatically at 3 as a whole.
- This plate comprises an annular useful portion 4, commonly called “strip”, delimited by an outer circle of diameter D 0 and by an inner circle of diameter D1.
- lapping parts 100 for example cylindrical ceramic pellets, placed inside rings 5, here three in number, angularly offset by 120 ° with respect to each other.
- pressure discs 6 generally provided with a layer of felt 7, coaxial with these rings, subjected to the thrust P of jacks or weights not shown. Maintaining the position of these discs contributes in itself to maintaining the position of the rings.
- the plate 2 is arranged in a circular opening formed in a work table 8, the upper surface of which is flush with the useful surface of the plate, which allows loading and unloading of parts easily on the plate or towards the outside of this one, by simple sliding.
- a spiral groove 10 is formed in the useful surface of the tray.
- the pitch of this groove is not constant but varies to maintain constant, for each value of the distance to the axis XX, the ratio between the surface of the part to be ground in and the surface of the plate opposite.
- the quantity of material of the plate is less important in its center compared to its periphery with respect to the parts located along the rings: indeed, at the limits for a band of plate of width dx, one has an area of: ⁇ D1 dx at the internal edge of the strip ⁇ D 0 dx at the outer edge of the strip for the same area of facing pieces. Then, the quantity of parts is greater at the center of the rings than at their periphery (due to the circular shape of the rings). Indeed, a circular strip of plate of diameter D having for center the center of the plate, such as D1 ⁇ D ⁇ D 0 will intercept more parts when: only when D ⁇ D0 or D ⁇ D1.
- the inner circle of the rings 5 is approximately tangent to the circles of diameters D1 and D 0 preferably by freely projecting out of the strip 4.
- a minimum lift value is chosen which is lower near the outer periphery (point C of line 4 and FIG. 5C) than near the internal periphery (point A of FIG. 4 and FIG. 5A), the lift value being maximum halfway between these peripheries (point B in Figure 4 and Figure 5B).
- the path of the groove from ⁇ is for example carried out using a numerically controlled machine (horizontal or vertical depending on the diameter of the plate).
- the section of the groove is chosen according to the application of the plate (diamond running in, Borazon ).
- a starting value is imposed on the external periphery for the arbitrarily chosen lift rate, the value of K is deduced therefrom then the furrow is traced turn by turn, by calculating the step P by recurrence.
- the section of the groove is chosen according to the application of the plate (diamond lapping, Borazon ...); the tool is fixed on the carriage of a numerically controlled lathe (horizontal or vertical depending on the diameter of the plate).
- the invention has been found to lead to a very thorough optimization of the platforms since, instead of having to periodically provide for a plate correction (for example every ten hours of machine operating time) in the case of a groove with not constant, it was possible to continue without interruption the use of the plate of FIGS. 5A to 5C until almost complete wear and tear (almost complete consumption of the "teeth" between the turns of the groove), which corresponded to a duration of more than 100 hours of machine operation.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
- Grinding And Polishing Of Tertiary Curved Surfaces And Surfaces With Complex Shapes (AREA)
Abstract
Description
- L'invention concerne des plateaux de rodage pour machines à roder plan et des machines de rodage équipées de tels plateaux.
- La réalisation de surfaces très planes de grande qualité nécessite généralement l'utilisation de la technique du rodage.
- Le rodage est une opération d'usinage dans laquelle l'enlèvement de matière est obtenu à l'aide d'un abrasif (carbure de silicium, alumine, diamant, etc...) en suspension dans un fluide (eau, huile, pétrole, etc...) déposé sur une surface (plateau) animée d'un mouvement relatif vis-à-vis de celle des pièces à roder. Le déplacement des particules d'abrasif par rapport à la surface des pièces provoque l'enlèvement de matière, tandis que le liquide suspensif qui peut être complété d'un liquide lubrifiant favorise la coupe, permet l'évacuation des débris de rodage, abaisse le frottement direct entre la surface du plateau et la surface des pièces et permet la dissipation des calories dégagées par la coupe. Une pression appliquée à l'arrière des pièces à roder permet de moduler la vitesse d'enlèvement de matière.
- La qualité de la planéité obtenue à la surface des pièces est directement liée à la planéité du plateau utilisé comme support de rodage, et au rapport entre le diamètre des pièces et le diamètre du plateau de rodage.
- Les machines à roder plan sont construites de manière à ce que la trajectoire des pièces à la surface du plateau soit la résultante de la combinaison de deux mouvements circulaires :
- la rotation du plateau autour de son axe, et
- la rotation des pièces par rapport à des axes perpendiculaires à la surface du plateau et décalés vis à vis du centre de celui-ci.
- Les pièces sont placées en vrac ou dans des plaques circulaires alvéolées, à l'intérieur d'anneaux généralement métalliques qui permettent le confinement de leur déplacement à la surface du plateau. Un disque métallique repose (avec parfois l'intermédiaire d'un feutre) sur la face arrière des pièces et leur transmet la pression développée par un vérin ou une série de poids. Les anneaux sont distribués angulairement autour de l'axe du plateau à égales distances de son axe. Ils sont généralement au nombre de 3 ou 4, leurs axes étant fixes par rapport à celui du plateau et situés sur des rayons à 120° (trois anneaux) ou 90° (quatre anneaux).
- Le mouvement de rotation des anneaux peut être obtenu :
- librement : entraînement par la force résultante des forces de frottement différentielles générées par les vitesses linéaires relatives des pièces par rapport au centre du plateau,
- de façon forcée : entraînement par un moteur ou par une roue dentée entraînée par le plateau et engrenant dans une denture taillée dans le pourtour des anneaux.
- Dans le cas de rodage fin de pièces en matériaux durs (céramiques ...) où l'on recherche des planéités de l'ordre, ou meilleure que 0,6 µm et une rugosité de l'ordre, ou meilleure que 0,25 µm Ra, les plateaux de rodage comportent à leur surface un sillon en forme de spirale (de pas et de géométrie constants) qui permet l'évacuation rapide des débris de rodage évitant ainsi la formation d'un film épais entre les pièces et le plateau qui pourrait nuire à la planéité.
- Différentes machines disponibles sur le marché mondial utilisent les principes décrits précédemment (SPEEDFAM, PETER WOLTERS, STAHLI...).
- On conçoit qu'avec une telle disposition, un arrangement correct des pièces à l'intérieur des anneaux permet que celles-ci balayent la totalité de la surface du plateau et tendent à l'user dans son ensemble.
- Toutefois, cette disposition est suffisante lorsque l'on ne recherche pas une planéité très précise, mais elle s'avère insuffisante dès lors que l'on veut obtenir en grandes séries une planéité précise. Dans ce cas, il est nécessaire de maintenir plan le plateau de rodage et de compenser les phénomènes d'usure différentielle qu'il subit (creusement du plateau).
- Pour éviter l'usure irrégulière du plateau, plusieurs méthodes sont utilisées :
- inversion à intervalles réguliers du sens de rotation (forcée) des anneaux par rapport à la surface du plateau,
- précontrainte en bombé du plateau que l'on libère au fur et à mesure de son creusement,
- positionnement réglable de l'axe de rotation de chaque anneau par rapport au centre du plateau.
- Mais il est apparu que toutes ces méthodes sont peu efficaces et surtout peu productives. Si l'on peut partiellement compenser ou ralentir l'usure différentielle du plateau, c'est au prix de manipulations coûteuses, génératrices de temps morts, et nécessitant un personnel très qualifié effectuant régulièrement des contrôles sur les plateaux.
- L'invention a pour objet de pallier les inconvénients précités, grâce à une géométrie du plateau qui se prête spontanément à une usure régulière dans les conditions d'emploi précitées.
- Elle propose à cet effet, une machine à roder comportant un plateau de rodage adapté à tourner autour d'un axe principal et présentant une surface utile de rodage de forme annulaire comprise entre un cercle interne et un cercle externe et dans laquelle est taillé un sillon en spirale, au moins un anneau de confinement disposé au moins en quasi-totalité en regard de la surface utile annulaire en étant adapté à tourner autour d'un axe fixe parallèle à l'axe principal, cet anneau étant destiné à contenir des pièces à roder et à en confiner le déplacement contre la surface utile, et un disque d'application coaxial à l'anneau pour presser axialement lesdites pièces contre cette surface utile, cette machine étant caractérisée en ce que le pas de ce sillon est variable, étant tel que, entre ces cercles interne et externe et à l'exclusion de ceux-ci, le taux de portance λ du plateau à une distance R de l'axe principal défini par le rapport entre la dimension radiale de la partie pleine du pas à la dimension totale de ce pas, est, par rapport à l'amplitude angulaire d'un arc centré sur l'axe principal, de rayon égal à cette distance R, intercepté intérieurement par cet anneau de confinement, dans un rapport constant quelle que soit cette distance R.
- De manière préférée :
- ledit anneau de confinement déborde radialement de part et d'autre de la surface utile annulaire,
- le diamètre interne de l'anneau de confinement vaut entre 101 et 105 % de la distance entre les cercles interne et externe en étant approximativement centré à mi-chemin entre ces cercles,
- le taux de portance auprès du cercle interne est compris entre le taux de portance, minimal, auprès du cercle externe et le taux de portance, maximal, sensiblement à mi-chemin entre ces cercles,
- le taux de portance est supérieur à un seuil minimum de 25 %,
- l'anneau est monté libre en rotation autour de son axe,
- cet anneau de confinement fait partie d'une pluralité d'anneaux de confinement identiques régulièrement distribués angulairement autour de l'axe principal à égales distances de celui-ci.
- L'invention propose également un plateau de rodage, adapté à être intégré à une telle machine à roder, comportant une surface utile annulaire comprise entre un cercle interne et un cercle externe, dans laquelle est taillé un sillon en spirale, caractérisé en ce que le pas de ce sillon est variable, étant tel que, entre ces cercles à distance de ceux-ci, le taux de portance λ de ce plateau à une distance R du centre du plateau, défini par le rapport entre la dimension radiale de la partie pleine du pas à la dimension totale de ce pas, est dans un rapport au moins approximativement constant, indépendant de cette distance R, avec l'amplitude d'un arc de rayon égal à cette distance R, coaxial à ce plateau, intercepté intérieurement par un cercle arbitraire en regard de la surface utile annulaire approximativement tangent auxdits cercles.
- De manière préférée :
- ce cercle arbitraire déborde légèrement radialement de part et d'autre de la surface utile annulaire,
- ce cercle arbitraire a un diamètre valant entre 101 et 105 % de la distance entre ces cercles interne et externe,
- le taux de portance auprès du cercle interne est compris entre le taux de portance, minimal, auprès du cercle externe et le taux de portance, maximal, sensiblement à mi-chemin entre ces cercles,
- le taux de portance est supérieur à un seuil minimum de 25 %.
- Des objets, caractéristiques et avantages de l'invention ressortent de la description qui suit, donnée à titre d'exemple non limitatif, en regard des dessins annexés sur lesquels :
- la figure 1 est une vue partielle de dessus d'une machine à roder, sans disques de pression,
- la figure 2 en est une vue verticale en coupe selon la ligne II-II de la figure 1 passant par l'axe de rotation du plateau de rodage et l'axe de rotation d'un des anneaux de confinement,
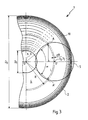
- la figure 3 est une vue schématique de dessus du plateau de rodage et d'un anneau,
- la figure 4 est un graphique montrant la corrélation entre le taux de portance du plateau et la longueur d'arc intercepté par l'anneau en diverses distances par rapport à l'axe,
- les figures 5, 5A à 5C sont des vues partielles en coupe du plateau, en une portion radialement interne, en une portion centrale et en une portion radialement externe de celui-ci.
- Les figures 1 à 3 représentent conjointement les principaux éléments d'une machine à roder notée 1 dans son ensemble.
- Cette machine comporte un plateau 2 entraîné en rotation autour d'un axe X-X, en pratique vertical, par tout moyen d'entraînement connu approprié schématisé en 3 dans son ensemble.
- Ce plateau comporte une portion utile annulaire 4, couramment appelée "bandeau", délimitée par un cercle extérieur de diamètre D0 et par un cercle intérieur de diamètre D₁.
- Contre cette surface annulaire utile sont appliquées des pièces à roder 100, par exemple des pastilles cylindriques en céramique, disposées à l'intérieur d anneaux 5, ici au nombre de trois, décalés angulairement de 120° les uns par rapport aux autres.
- Pour des raisons de lisibilité de la figure 2, les pièces qui y sont représentées sont largement distantes les unes des autres. En pratique, elles sont plutôt contigues ainsi que cela est schématisé à la figure 1.
- Ces anneaux, adaptés à tourner autour de leurs axes, sont fixes, parallèles à l'axe X-X, notés Y₁-Y₁, Y₂-Y₂ et Y₃-Y₃, distants d'une même distance H vis à vis de l'axe X-X.
- Si DA est le diamètre interne des anneaux et d le diamètre des pièces, on a

- Ces anneaux confinent le déplacement des pièces sur la surface libre du plateau, entre les cercles de diamètres D0 et D₁.
- La pression d'application des pièces 100 contre la surface utile du plateau leur est transmise par des disques de pression 6 généralement munis d'une couche de feutre 7, coaxiaux à ces anneaux, soumis à la poussée P de vérins ou poids non représentés. Le maintien en position de ces disques participe en soi au maintien en position des anneaux.
- En pratique, le plateau 2 est disposé dans une ouverture circulaire ménagée dans une table de travail 8 dont la surface supérieure affleure la surface utile du plateau, ce qui permet un chargement et un déchargement aisé des pièces sur le plateau ou vers l'extérieur de celui-ci, par simple glissement.
- Ces dispositions, classiques en soi, ne seront pas ici détaillées plus avant.
- De manière également classique, un sillon en spirale 10 est ménagé dans la surface utile du plateau.
- Mais à la différence des solutions classiques, le pas de ce sillon n'est pas constant mais varie pour maintenir constant, pour chaque valeur de la distance à l'axe X-X, le rapport entre la surface de pièce à roder et la surface de plateau en regard.
- Ce choix résulte de l'analyse approfondie des causes de l'usure différentielle des plateaux connus à sillon à pas constant.
- On a pu ainsi constater que l'usure est la combinaison de deux phénomènes :
- une usure plus importante du bandeau au fur et à mesure que l'on va de D0 vers D₁ (vers le centre du plateau) : creusement du plateau ;
- une usure plus importante de la zone centrale du bandeau par rapport à ses bords avec usure maximum à proximité de la zone contenant l'axe des anneaux.
- Ceci peut s'expliquer comme suit.
- Tout d'abord la quantité de matière du plateau est moins importante en son centre par rapport à sa périphérie vis-à-vis des pièces situées le long des anneaux : en effet, aux limites pour une bande de plateau de largeur dx, on a une surface de :
πD₁ dx au bord interne du bandeau
πD0 dx au bord externe du bandeau
pour une même surface de pièces en regard. Ensuite, la quantité de pièces est plus importante au centre des anneaux qu'à leur périphérie (du fait de la forme circulaire des anneaux). En effet, une bande circulaire de plateau de diamètre D ayant pour centre le centre du plateau, telle que D₁ < D < D0 interceptera plus de pièces lorsque :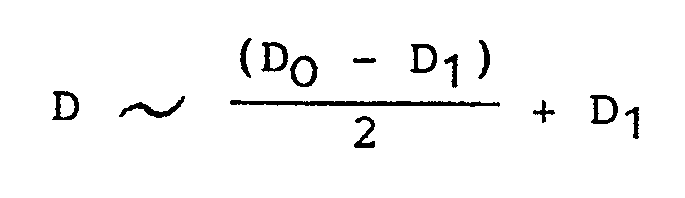
que lorsque D ∼ D₀ ou D ∼ D₁. - Dans la suite on appellera :
- P
- le pas du sillon 10 à la distance R de l'axe X-X,
- a
- la partie pleine du pas à cette distance R,
- b
- la partie creuse du pas à cette distance R,
- λ
- le taux de portance du plateau à cette distance R, défini par λ = a/P = a/(a + b)
- α
- l'angle de l'arc de rayon R intercepté par l'anneau de diamètre DA et de centre distant de H par rapport à l'axe X-X ; et
- L
- la longueur de cet arc.
- Pour toute valeur de R comprise entre D₁ et D0 (ou lorsque DA est trop petit, entre H-DA/2 et H + DA/2), on peut écrire, en négligeant les interstices entre pièces contigues à l'intérieur des anneaux, qu'il y a une aire :

de pièces à roder pour chaque anneau ; si N est le nombre d'anneaux on a pour chaque valeur de R une aire :
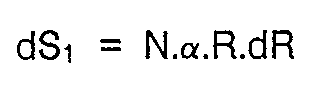
de pièce à roder. - Pour effectuer ce rodage, le plateau présente une bande annulaire de rayon R ayant, compte tenu de la valeur locale de la portance, une aire efficace d'abrasion :
- Pour obtenir une usure uniformément répartie de la surface utile du plateau, l'invention enseigne de maintenir le rapport dS₁/dS₂ constant, ce qui se traduit, après simplification, par :

où K est un coefficient arbitraire constant. - Le développement de l'expression de α en fonction de la variable R et des paramètres DA et H est à la portée de l'homme de métier. A titre d'Exemple on peut partir des relations des triangles quelconques, appliquées au triangle OAO' de la figure 3 :

ou p est le demi périmètre de ce triangle, c'est-à-dire :

Si l'on pose :

l'expression contenant α devient :
d'où l'on déduit l'expression de α et donc celle de λ :
on observe que cette expression devient nulle pour les valeurs extrêmes de R, à savoir X ou Y. C'est pourquoi l'invention préconise de ne respecter l'expression précitée que pour des valeurs de R distinctes de X et Y et comprises entre elles. - Plusieurs solutions sont possibles pour le choix du taux de portance auprès de ces valeurs extrêmes X et Y. On peut ainsi notamment choisir de rendre constant ce taux de portance à une valeur de seuil prédéterminé (par exemple 1/3, 1/4 voire 1/5...). On peut aussi choisir de rendre brutalement nul ce taux de portance à proximité de ces valeurs extrêmes, ce qui revient à choisir D₁/2 légèrement supérieur (de quelques pour cents) à Y et D0/2 légèrement inférieur (de quelques pour cents) à X.
- En pratique le choix de telle ou telle solution est d'une importance assez faible, dès lors que la relation précitée est respectée pour la quasi-totalité de l'intervalle (Y, X) par exemple sur 90 % voire 95 % de cet intervalle.
- On peut observer que dans l'exemple des figures 1 à 3, on a choisi la deuxième des solutions précitées, c est-à-dire que DA est (de peu) supérieur à (D0 - D₁)/2. L'amplitude de la différence est choisie en fonction du diamètre des pièces à roder (en pratique les pièces doivent toujours être en majorité (plus de 50 %) en regard de la surface utile du plateau).
- En règle générale on peut écrire que le cercle intérieur des anneaux 5 est approximativement tangent aux cercles de diamètres D₁ et D0 de préférence en débordant librement hors du bandeau 4.
- De manière préférée on choisit une valeur de portance minimale qui est plus faible auprès de la périphérie externe (point C de la ligne 4 et figure 5C) qu'auprès de la périphérie interne (point A de la figure 4 et figure 5A), la valeur de portance étant maximale à mi-chemin entre ces périphéries (point B de la figure 4 et figure 5B).
- Sur cette figure 4 est représentée la relation linéaire existant selon l'invention entre λ et α ; cette droite est à comparer à la ligne horizontale en pointillés, représentative d'un taux de portance constant, correspondant à l'état de la technique.
- Les figures 5A à 5C montrent le profil d'un exemple de plateau, selon un rayon. On observe que, à partir de la périphérie externe le taux de portance augmente à partir d'une valeur minimale d'environ 1/3 (figure 5C) jusqu'à un maximum d'environ 2/3 (figure 5B) pour redescendre à environ 1/2 (figure 5A). Ces valeurs correspondent aux valeurs suivantes :
- D₁ =
- 214
- D0 =
- 801
- H =
- 257
- DA =
- 153
- On notera que l'écart entre D₁/2 et (H - DA/2) vaut environ 3 mm et que l'écart entre (H + DA/2) et D0/2 vaut environ 9,5 mm.
- Il est à la portée de l'homme de métier de déterminer le tracé du sillon à partir de λ. L'usinage de ce sillon est par exemple effectué à l'aide d'une machine à commande numérique (horizontal ou vertical selon le diamètre du plateau). La section du sillon est choisie en fonction de l'application du plateau (rodage diamant, Borazon...).
- En fait, le tracé du sillon suppose une information complémentaire en ce qui concerne a, b ou P.
- En pratique, pour des raisons de facilité d'usinage on choisit b à une valeur constante (environ 2 mm dans l'exemple considéré) ; on en déduit aisément la relation entre P (ou a) et λ.
- A titre d'exemple, on impose à la périphérie externe une valeur de départ pour le taux de portance arbitrairement choisie, on en déduit la valeur de K puis on trace le sillon tour par tour, en calculant le pas P par récurrence.
- La section du sillon est choisie en fonction de l'application du plateau (rodage diamant, Borazon...) ; l'outil est fixé sur le chariot d'un tour à commande numérique (horizontal ou vertical selon le diamètre du plateau).
- Le choix de la valeur initiale du pas permet de déterminer la capacité de "coupe" du plateau :
- Pe faible =
- plateau efficace, mais durée de vie courte,
- Pe fort =
- plateau moins efficace ou nécessitant des machines puissantes (vérins pneumatiques pour appuyer sur les pièces et moteur d'entraînement du plateau puissant), mais durée de vie améliorée.
- L'invention s'est révélée conduire à une optimisation très poussée des plateaux puisque, au lieu d'avoir à prévoir périodiquement une rectification de plateau (par exemple toutes les dix heures de temps de fonctionnement machine) dans le cas d'un sillon à pas constant, on a pu poursuivre sans interruption l'utilisation du plateau des figures 5A à 5C jusqu'à usure quasi-complète (consommation quasi-complète des "dents" entre les spires du sillon), ce qui a correspondu à une durée de plus de 100 heures de fonctionnement machine.
- Il est apparu que la mise en oeuvre de tels plateaux à sillon à pas variable permettait de se dispenser de tout moyen spécifique pour l'entraînement des anneaux en rotation autour de leurs axes respectifs.
- Il va de soi que la description qui précède n'a été proposée qu'à titre d'exemple non limitatif et que de nombreuses variantes peuvent être proposées par l'homme de l'art sans sortir du cadre de l'invention.
pour des pièces à roder de diamètre compris entre 15 et 40 mm.
Claims (12)
- Machine à roder (1) comportant un plateau de rodage (2) adapté à tourner autour d'un axe principal (X-X) et présentant une surface utile de rodage (4) de forme annulaire comprise entre un cercle interne (D₁) et un cercle externe (D0) et dans laquelle est taillé un sillon (10) en spirale, au moins un anneau de confinement (5) disposé au moins en quasi-totalité en regard de la surface utile annulaire en étant adapté à tourner autour d'un axe fixe (Y₁-Y₁) parallèle à l'axe principal, cet anneau étant destiné à contenir des pièces à roder (100) et à en confiner le déplacement contre la surface utile, et un disque d'application (6) coaxial à l'anneau pour presser axialement lesdites pièces contre cette surface utile, cette machine étant caractérisée en ce que le pas (P) de ce sillon est variable, étant tel que, entre ces cercles interne et externe et à l'exclusion de ceux-ci, le taux de portance λ du plateau à une distance R de l'axe principal défini par le rapport entre la dimension radiale (a) de la partie pleine du pas à la dimension totale de ce pas, est, par rapport à l'amplitude angulaire (α) d'un arc centré sur l'axe principal, de rayon égal à cette distance R, intercepté intérieurement par cet anneau de confinement, dans un rapport constant quelle que soit cette distance R.
- Machine à roder selon la revendication 1, caractérisée en ce que ledit anneau de confinement déborde radialement de part et d'autre de la surface utile annulaire.
- Machine à roder selon la revendication 2, caractérisée en ce que le diamètre interne (DA) de l'anneau de confinement vaut entre 101 et 105 % de la distance (D0/2 - D₁/2) entre les cercles interne et externe en étant approximativement centré à mi-chemin entre ces cercles.
- Machine à roder selon l'une quelconque des revendications 1 à 3, caractérisée en ce que le taux de portance auprès du cercle interne est compris entre le taux de portance, minimal, auprès du cercle externe et le taux de portance, maximal, sensiblement à mi-chemin entre ces cercles.
- Machine à roder selon l'une quelconque des revendications 1 à 4, caractérisée en ce que le taux de portance est supérieur à un seuil minimum de 25 %.
- Machine à roder selon l'une quelconque des revendications 1 à 5, caractérisée en ce que l'anneau est monté libre en rotation autour de son axe.
- Machine à roder selon l'une quelconque des revendications 1 à 6, caractérisé en ce que cet anneau de confinement fait partie d'une pluralité d'anneaux de confinement identiques régulièrement distribués angulairement autour de l'axe principal à égales distances de celui-ci.
- Plateau de rodage (2) pour machine à roder, comportant une surface utile annulaire (4) comprise entre un cercle interne (D₁) et un cercle externe (D0), dans laquelle est taillé un sillon en spirale (10), caractérisé en ce que le pas de ce sillon est variable, étant tel que, entre ces cercles à distance de ceux-ci, le taux de portance λ de ce plateau à une distance R du centre du plateau, défini par le rapport entre la dimension radiale de la partie pleine du pas à la dimension totale de ce pas, est dans un rapport au moins approximativement constant, indépendant de cette distance R, avec l'amplitude d'un arc de rayon égal à cette distance R, coaxial à ce plateau, intercepté intérieurement par un cercle arbitraire (DA) en regard de la surface utile annulaire approximativement tangent auxdits cercles.
- Plateau de rodage selon la revendication 8, caractérisé en ce que ce cercle arbitraire déborde légèrement radialement de part et d'autre de la surface utile annulaire.
- Plateau de rodage selon la revendication 9, caractérisé en ce que ce cercle arbitraire a un diamètre valant entre 101 et 105 % de la distance (D0/2 - D₁/2) entre ces cercles interne et externe.
- Plateau de rodage selon l'une quelconque des revendications 8 à 10, caractérisé en ce le taux de portance auprès du cercle interne est compris entre le taux de portance, minimal, auprès du cercle externe et le taux de portance, maximal, sensiblement à mi-chemin entre ces cercles.
- Plateau de rodage selon l'une quelconque des revendications 8 à 11, caractérisé en ce que le taux de portance est supérieur à un seuil minimum de 25 %.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR9002290 | 1990-02-23 | ||
| FR9002290A FR2658747B1 (fr) | 1990-02-23 | 1990-02-23 | Machine a roder, et plateau de rodage a sillon a pas variable pour une telle machine. |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0443285A1 true EP0443285A1 (fr) | 1991-08-28 |
| EP0443285B1 EP0443285B1 (fr) | 1998-04-15 |
Family
ID=9394085
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP90403811A Expired - Lifetime EP0443285B1 (fr) | 1990-02-23 | 1990-12-31 | Machine à roder, et plateau de rodage à sillon à pas variable pour une telle machine |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US5131190A (fr) |
| EP (1) | EP0443285B1 (fr) |
| JP (1) | JPH0557604A (fr) |
| DE (1) | DE69032248T2 (fr) |
| ES (1) | ES2114859T3 (fr) |
| FR (1) | FR2658747B1 (fr) |
| PT (1) | PT96846B (fr) |
Families Citing this family (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| USRE37997E1 (en) | 1990-01-22 | 2003-02-18 | Micron Technology, Inc. | Polishing pad with controlled abrasion rate |
| JP3009565B2 (ja) * | 1993-08-18 | 2000-02-14 | 洋 橋本 | 研削具 |
| US6561964B1 (en) | 1994-07-22 | 2003-05-13 | Ranpak Corp. | Cushioning conversion machine and method |
| US5690540A (en) * | 1996-02-23 | 1997-11-25 | Micron Technology, Inc. | Spiral grooved polishing pad for chemical-mechanical planarization of semiconductor wafers |
| US5645469A (en) * | 1996-09-06 | 1997-07-08 | Advanced Micro Devices, Inc. | Polishing pad with radially extending tapered channels |
| US6273806B1 (en) | 1997-05-15 | 2001-08-14 | Applied Materials, Inc. | Polishing pad having a grooved pattern for use in a chemical mechanical polishing apparatus |
| US5921855A (en) * | 1997-05-15 | 1999-07-13 | Applied Materials, Inc. | Polishing pad having a grooved pattern for use in a chemical mechanical polishing system |
| US6203407B1 (en) | 1998-09-03 | 2001-03-20 | Micron Technology, Inc. | Method and apparatus for increasing-chemical-polishing selectivity |
| US6238271B1 (en) | 1999-04-30 | 2001-05-29 | Speed Fam-Ipec Corp. | Methods and apparatus for improved polishing of workpieces |
| US6837779B2 (en) * | 2001-05-07 | 2005-01-04 | Applied Materials, Inc. | Chemical mechanical polisher with grooved belt |
| US6783436B1 (en) * | 2003-04-29 | 2004-08-31 | Rohm And Haas Electronic Materials Cmp Holdings, Inc. | Polishing pad with optimized grooves and method of forming same |
| USD559064S1 (en) | 2004-03-17 | 2008-01-08 | Jsr Corporation | Polishing pad |
| USD559063S1 (en) | 2004-03-17 | 2008-01-08 | Jsr Corporation | Polishing pad |
| USD560457S1 (en) * | 2004-10-05 | 2008-01-29 | Jsr Corporation | Polishing pad |
| USD559065S1 (en) * | 2004-10-05 | 2008-01-08 | Jsr Corporation | Polishing pad |
| USD559648S1 (en) * | 2004-10-05 | 2008-01-15 | Jsr Corporation | Polishing pad |
| TWI449597B (zh) * | 2008-07-09 | 2014-08-21 | Iv Technologies Co Ltd | 研磨墊及其製造方法 |
| TWI532565B (zh) * | 2011-03-21 | 2016-05-11 | 智勝科技股份有限公司 | 研磨方法以及研磨系統 |
| US9469012B1 (en) | 2015-07-22 | 2016-10-18 | Pieter le Blanc | Spherical lapping machine |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2762172A (en) * | 1953-12-15 | 1956-09-11 | Marine Pumps Inc | Rotary lapping machine |
| FR2485422A1 (fr) * | 1980-06-26 | 1981-12-31 | Ideal Standard | Dispositif a roder et a polir pour le traitement de pieces a faces planes |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US783086A (en) * | 1904-04-07 | 1905-02-21 | John Kerwin Stewart | Grinding-machine. |
| BE547473A (fr) * | 1955-05-03 | |||
| US3457682A (en) * | 1966-11-25 | 1969-07-29 | Speedfam Corp | Lapping machine |
| US3921342A (en) * | 1973-12-17 | 1975-11-25 | Spitfire Tool & Machine Co Inc | Lap plate |
| JPS60242975A (ja) * | 1984-05-14 | 1985-12-02 | Kanebo Ltd | 平面研磨装置 |
| US4996798A (en) * | 1989-05-31 | 1991-03-05 | Moore Steven C | Ultra-precision lapping apparatus |
| US5020283A (en) * | 1990-01-22 | 1991-06-04 | Micron Technology, Inc. | Polishing pad with uniform abrasion |
-
1990
- 1990-02-23 FR FR9002290A patent/FR2658747B1/fr not_active Expired - Fee Related
- 1990-12-31 DE DE69032248T patent/DE69032248T2/de not_active Expired - Fee Related
- 1990-12-31 ES ES90403811T patent/ES2114859T3/es not_active Expired - Lifetime
- 1990-12-31 EP EP90403811A patent/EP0443285B1/fr not_active Expired - Lifetime
-
1991
- 1991-01-31 US US07/648,287 patent/US5131190A/en not_active Expired - Fee Related
- 1991-02-21 PT PT96846A patent/PT96846B/pt not_active IP Right Cessation
- 1991-02-22 JP JP3028641A patent/JPH0557604A/ja active Pending
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2762172A (en) * | 1953-12-15 | 1956-09-11 | Marine Pumps Inc | Rotary lapping machine |
| FR2485422A1 (fr) * | 1980-06-26 | 1981-12-31 | Ideal Standard | Dispositif a roder et a polir pour le traitement de pieces a faces planes |
Non-Patent Citations (1)
| Title |
|---|
| IBM TECHNICAL DISCLOSURE BULLETIN, vol. 21, no. 4, septembre 1978, pages 1486-1487, New York, US; P. FLEURY et al.: "Convex wafer fabrication" * |
Also Published As
| Publication number | Publication date |
|---|---|
| DE69032248T2 (de) | 1998-08-13 |
| EP0443285B1 (fr) | 1998-04-15 |
| ES2114859T3 (es) | 1998-06-16 |
| DE69032248D1 (de) | 1998-05-20 |
| FR2658747A1 (fr) | 1991-08-30 |
| PT96846A (pt) | 1992-12-31 |
| FR2658747B1 (fr) | 1992-07-03 |
| JPH0557604A (ja) | 1993-03-09 |
| US5131190A (en) | 1992-07-21 |
| PT96846B (pt) | 1998-08-31 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0443285B1 (fr) | Machine à roder, et plateau de rodage à sillon à pas variable pour une telle machine | |
| EP0072072B1 (fr) | Dispositif de forage | |
| EP1175280B1 (fr) | Procede de fabrication d'une surface d'une lentille ophtalmique et installation de mise en oeuvre du procede | |
| EP0281511B1 (fr) | Dispositif pour sectionner un fil métallique | |
| EP1546017B1 (fr) | Treuil du type dit a cabestan | |
| FR2688163A1 (fr) | Dispositif d'entretoisement pour les lames d'un train de scies et train de scies utilisant un tel dispositif. | |
| FR2551382A1 (fr) | Procede et dispositif pour le surfacage d'une lentille optique | |
| FR2771319A1 (fr) | Dispositif de serrage d'un organe tubulaire notamment au moyen de mors mobiles | |
| CA2498690A1 (fr) | Filament de coupe reduisant le bruit pour appareil de coupe de vegetaux | |
| EP3538795B2 (fr) | Ensemble de joint d'étanchéité, palier à roulement comprenant un tel ensemble, et procédé pour fabriquer cet ensemble | |
| FR2880570A1 (fr) | Tampon de polissage chimique-physique ayant une configuration de segment de rainure alternee radialement | |
| FR2698031A1 (fr) | Dispositif de honage par le bord. | |
| EP0788859B1 (fr) | Dispositif de sciage par fil | |
| FR2565849A1 (fr) | Broyeur a rouleaux | |
| EP1131186B1 (fr) | Dispositif de rodage ou polissage | |
| JP2857304B2 (ja) | 軸受装置及びその製造方法 | |
| FR2838365A1 (fr) | Machine de polissage mecanico-chimique d'une plaquette de materiau et dispositif de distribution d'abrasif equipant une telle machine | |
| FR2918652A1 (fr) | Dispositif rotatif de transfert et d'indexation d'objets metalliques, comportant des moyens d'entrainement sans contact. | |
| EP0120797B1 (fr) | Dispositif de retenue d'une phase liquide entre une paroi et une pièce tournante la traversant | |
| FR2487919A1 (fr) | Moteur a piston axial du type a flasque d'entrainement avec frein | |
| EP3204163B1 (fr) | Broyeur par compression de lit de matières | |
| EP0266333A2 (fr) | Segment de coupe pour lame de scie circulaire | |
| EP0319354B1 (fr) | Dispositif d'entraînement d'une couronne dentée par pignon flottant auto-alignant | |
| EP0239492B1 (fr) | Joint d'étanchéité tournant plat et son procédé d'usinage | |
| JPS6154544B2 (fr) |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): CH DE ES FR GB IT LI |
|
| 17P | Request for examination filed |
Effective date: 19920220 |
|
| 17Q | First examination report despatched |
Effective date: 19920629 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: CERAMIQUES TECHNIQUES DESMARQUEST |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: NORTON DESMARQUEST FINE CERAMICS |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): CH DE ES FR GB IT LI |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: KIRKER & CIE SA |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19980415 |
|
| REF | Corresponds to: |
Ref document number: 69032248 Country of ref document: DE Date of ref document: 19980520 |
|
| ITF | It: translation for a ep patent filed | ||
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2114859 Country of ref document: ES Kind code of ref document: T3 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19981230 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19981231 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19981231 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19981231 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19990101 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 19981231 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19991001 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000831 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20000114 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20051231 |