EP0456027A1 - Verfahren zum thermischen Regenerieren von in Giessereien anfallenden Altsanden, sowie zur Behandlung der im Sandkreislauf anfallenden Stäube - Google Patents
Verfahren zum thermischen Regenerieren von in Giessereien anfallenden Altsanden, sowie zur Behandlung der im Sandkreislauf anfallenden Stäube Download PDFInfo
- Publication number
- EP0456027A1 EP0456027A1 EP91106468A EP91106468A EP0456027A1 EP 0456027 A1 EP0456027 A1 EP 0456027A1 EP 91106468 A EP91106468 A EP 91106468A EP 91106468 A EP91106468 A EP 91106468A EP 0456027 A1 EP0456027 A1 EP 0456027A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- fluidized bed
- dust
- sand
- combustion
- post
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22C—FOUNDRY MOULDING
- B22C5/00—Machines or devices specially designed for dressing or handling the mould material so far as specially adapted for that purpose
- B22C5/08—Machines or devices specially designed for dressing or handling the mould material so far as specially adapted for that purpose by sprinkling, cooling, or drying
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10S—TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10S241/00—Solid material comminution or disintegration
- Y10S241/10—Foundry sand treatment
Definitions
- the invention relates to a method for the thermal regeneration of old sand accumulating in foundries according to the preamble of claim 1.
- Old foundry sand as it occurs in the processing of used sand molds, must first be processed at least roughly, whereby large lumps of sand are broken up using mechanical means, such as hammer mills, castings are discharged via magnetic separators and the dust components generated during mechanical processing are separated off using air classifiers before, after further mechanical treatment steps, if necessary, thermal treatment of the old sand can be carried out.
- mechanical means such as hammer mills
- castings are discharged via magnetic separators and the dust components generated during mechanical processing are separated off using air classifiers before, after further mechanical treatment steps, if necessary, thermal treatment of the old sand can be carried out.
- Fluidized bed processes are used in a large number of industrial processes, in which a fluidized bed is formed within a fluidized bed furnace made of dust or fine to coarse-grained solids and an inflow or fluidized gas blown in from below, in which both exothermic and endothermic processes take place.
- Dusty coal for example, is introduced into the fluidized bed as fine-grained solids for specifying exothermic reactions.
- a known fluidized bed process with an exothermic reaction in which, however, no fuel in the form of a solid substance is used for heating the fluidized bed, is the roasting of sulfidic ores, such as pyrites, galena or zinc blende within such a fluidized bed.
- Known Fluid bed processes with an endothermic reaction are drying, calcining, sintering of dusty to granular bulk material.
- a fluidized bed made of poured material, such as coal, waste, metallic dusts or the like, is formed within the fluidized bed furnace in the region of the furnace floor for an exothermic combustion process.
- the furnace floor is designed as a fumigation floor and has a discharge opening for the reaction product in the middle at the end of a conically tapering section.
- Free-flowing solids such as old-fashioned resin-containing sand, but also quartz sand or clay, are passed through a pipe system acting as a heat exchanger within the fluidized bed furnace, in order to be finally fed to an external collecting container from which the regenerate can then be drawn off.
- This known fluidized bed furnace arrangement is particularly suitable for processing or converting specifically heavy substances, e.g. for roasting sulfidic ores.
- the known method can be used with a correspondingly modified device structure for processing and converting specifically light substances, e.g. of resin-containing binders or binder residues, such as those adhering to used sand.
- a device is known in which the material taken off is subjected to a wind sifting, the air being heated directly by at least part of the solid material before being brought together with the material. After merging with the withdrawn fluidized bed material, the air absorbs heat from it, after which it is fed back to the combustion chamber of the fluidized bed furnace with the fine fraction of the layer material via an additional air-carrying tube.
- the present invention has for its object to provide a method for inerting dusts from the used sand found in foundries, such as in the reprocessing by separating cast iron and sand, sieving, classifying, mixing and the like Mechanical comminution measures arise, while at the same time minimizing the energy balance.
- the used sand is thermally processed after the dust components are separated off in a fluidized bed furnace, the used sand itself forming the fluidized bed.
- the endothermic treatment of the used sand takes place advantageously using the exothermic process of combustion of the organic dust component within the fluidized bed.
- the non-combustible components of the dust are rendered inert at the latest in the afterburning zone of the fluidized bed furnace above the fluidized bed.
- the mechanical treatment of the sand preceding this thermal treatment enables the dusts to be easily separated for the process sequence according to the invention, for example by suctioning and separating them in filter systems known per se.
- the dusts consist essentially of a fine-grained quartz fraction, optionally made of other inorganic substances such as clay particles and a not inconsiderable organic component made of dusty resin compounds. Such dust mixtures would have to be brought to special landfills if they were not returned to the process cycle, which means that they can only be disposed of at considerable expense.
- the inertization of the dusts according to the invention makes it unnecessary to place them in hazardous waste landfills and further improves the energy balance for the thermal processing step of the old sand.
- the dusts such as those obtained from the sand cycle of a foundry, are blown in easily over the bottom of the fluidized bed furnace into the fluidized bed by means of heat exchangers preheated air as a means of transport, which serves as the inflow gas for the fluidized bed.
- the inertization of the blown-in dust, insofar as these are incombustible components, takes place practically simultaneously with the thermal regeneration of the old foundry sand.
- the waste heat from the fluidized bed furnace is used to preheat the blowing air.
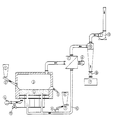
- the interior of the fluidized bed furnace is divided into the lower fluidized bed 4 and the upper post-combustion chamber 3, the fluidized bed being separated from the inflow chamber for the fluidizing gas by a sieve plate or similar perforated plate in the usual way.
- the used sand 1 obtained from the mechanical pre-cleaning, not shown, which has previously been freed of the fine-grain component or dusts accumulated there, is introduced into the fluidized bed furnace in the manner shown via a metering device 2.
- the used sand itself thus specifies the fluidized bed 4, the residence time of which is controlled within the furnace in such a way that the combustible binder residues still adhering to it are burned within the fluidized bed 4, optionally calcined.
- the regenerate 5 obtained during this thermal regeneration is discharged from the furnace in order to be available for the new formation of foundry molds.
- a layer of sand is first heated in the furnace until a predetermined target temperature of generally 500 ° C. to 900 ° C. is reached by means of external energy via a fuel gas, which can be metered via a valve 15 into an inflow accelerated by means of fan 14 is given.
- a fuel gas which can be metered via a valve 15 into an inflow accelerated by means of fan 14 is given.
- the dust obtained from the sand cycle is introduced into the fluidized bed 4 from below via a dust feed 6 and a metering feed 7 and an intermediate silo 9.
- Air which has been preheated by means of a heat exchanger 11 serves as a means of transport for the dust through a pipeline 10.
- the heat exchanger 11 is connected, on the one hand, to the outlet of the afterburning chamber 3 of the fluidized bed furnace and, on the other hand, is fed with a fan 8 via the fresh air, which then leaves the heat exchanger in the desired preheated form via the pipeline 10.
- the cooled hot air from the fluidized bed furnace is fed from the heat exchanger 11 to a separator 12, which can be, for example, a cyclone separator or a suitable filter device, by means of which the inertized or calcined dusts are cleaned into the environment via a fan 13 before the exhaust air is discharged.
- the dust with its organic combustible constituents is metered into the pipeline 10 via special lances or the like to form a combustible dust-air mixture.
- the fuel gas can be throttled or completely switched off via the valve 15, so that the heating of the fluidized bed and the maintenance of the desired temperature in the same takes place exclusively via the dust.
- the temperature-dependent dosage required for this can be done via a feedback circuit known per se can be controlled.
- the inertized dust obtained in the separator 12 is discharged from the described pipe system via a cellular wheel sluice 16 or the like and collected in a container 17.
- a pelletizing mixer can be added to this collecting vessel, for example, or it can be designed as such.
- the dust that is fed through the fluidized bed 4 and is fed through the line 10 is subjected to a post-combustion in the afterburning chamber 3, so that it is ensured in any case that it leaves the fluidized bed furnace in a completely inert form.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Molds, Cores, And Manufacturing Methods Thereof (AREA)
- Crucibles And Fluidized-Bed Furnaces (AREA)
- Physical Or Chemical Processes And Apparatus (AREA)
- Fluidized-Bed Combustion And Resonant Combustion (AREA)
- Processing Of Solid Wastes (AREA)
- Gasification And Melting Of Waste (AREA)
Abstract
Description
- Die Erfindung bezieht sich auf ein Verfahren zur thermischen Regenerierung von in Gießereien anfallendem Altsand gemäß Oberbegriff des Anspruches 1.
- Derartige Verfahren sind ganz allgemein bekannt. Gießerei-Altsand, so wie er bei der Aufbereitung benutzter Sandformen anfällt, muß zunächst zumindest grob aufbereitet werden, wobei mit mechanischen Mitteln, wie Hammermühlen große Sandklumpen zerschlagen werden, über Magnetabscheider Gußreste ausgetragen werden und über Windsichter die bei der mechanischen Aufbereitung anfallenden Staubkomponenten abgetrennt werden, bevor nach gegebenenfalls weiteren mechanischen Behandlungsstufen eine thermische Aufbereitung des Altsandes vorgenommen werden kann.
- Bei einer Vielzahl industrieller Verfahrensabläufe finden Wirbelschichtprozesse Anwendung, bei denen innerhalb eines Wirbelschichtofens aus Staub- bzw. fein- bis grobkörnigen Feststoffen und einem von unten eingeblasenen Anström- oder Wirbelgas eine Wirbelschicht ausgebildet wird, in welcher sowohl exotherme als auch endotherme Prozesse ablaufen. Als feinkörnige Feststoffe für die Vorgabe exothermer Reaktionen wird beispielsweise staubförmige Kohle in die Wirbelschicht eingebracht. Ein bekanntes Wirbelschichtenverfahren mit exothermer Reaktion, bei der jedoch kein Brennstoff in Form eines Festoffes für die Beheizung der Wirbelschicht eingesetzt wird, ist die Abröstung sulfidischer Erze, wie Pyrite, Bleiglanz oder Zinkblende innerhalb einer solchen Wirbelschicht. Bekannte Wirbelschichtprozesse mit endothermer Reaktions sind die Trocknung, Kalzinierung, Sinterung von staubförmigen bis körnigem Schüttgut.
- Bei einem bekannten Verfahren zur Übertragung der in der Wirbelschicht eines Wirbelschichtofens anfallenden Wärme auf einen wärmeverbrauchenden Prozeß (DE 3232481 A1) finden die exothermen und endothermen Prozesse innerhalb des Wirbelschichtofens getrennt voneinander statt. Hierfür wird innerhalb des Wirbelschichtofens im Bereich des Ofenbodens eine Wirbelschicht aus eingebrachtem Rieselstoff, wie Kohle, Müll, metallischen Stäuben oder dergleichen, für einen exothermen Verbrennungsvorgang ausgebildet. Der Ofenboden ist als Begasungsboden ausgebildet und besitzt mittig am Ende eines sich konisch verjüngenden Abschnittes eine Austragsöffnung für das Reaktionsprodukt. Rieselfähige Feststoffe, wie beispielsweise zu glühender harzhaltiger Altsand, aber auch Quarzsand oder Ton wird über ein als Wärmetauscher wirkendes Rohrsystem innerhalb des Wirbelschichtofens durch diesen hindurchgeleitet, um schließlich einem externen Sammelbehälter zugeführt zu werden, aus dem das Regenerat dann abgezogen werden kann. Diese bekannte Wirbelschichtofenanordnung ist besonders geeignet zum Aufbereiten oder Umwandeln von spezifisch schweren Stoffen, so z.B. für die Abröstung sulfidischer Erze. Gleichermaßen läßt sich das bekannte Verfahren bei entsprechend abgewandeltem Vorrichtungsaufbau zur Aufbereitung und Umwandelung spezifisch leichter Stoffe, so z.B. von harzhaltigen Bindemitteln oder Bindemittelresten, so wie sie Altsand anhaften, einsetzen.
- Unabhängig hiervon gehört es auch zum Stand der Technik kohlenstoffhaltige Materialien in Feuerungen mit stationärer Wirbelschicht zu verbrennen. Beim Betrieb der Feuerung wird Festmaterial aus der Wirbelschichtbrennkammer abgezogen, und zwar das aus der Asche und dem verwendeten Inertmaterial, wie beispielsweise Quarzsand bestehende Bettmaterial insgesamt. Dieses Material enthält Feinanteile, die der Wirbelschicht erneut zugeführt werden können. (DE PS 3107355).
- Aus der GB 20 77 614 A ist eine Vorrichtung bekannt, bei der das abgezogene Material einer Windsichtung unterzogen wird, wobei die Luft vor dem Zusammenführen mit dem Material von zumindest einem Teil des Festmaterials direkt erwärmt wird. Nach dem Zusammenführen mit dem abgezogenen Wirbelschichtmaterial nimmt die Luft von diesem Wärme auf, wonach sie mit dem Feinanteil des Schichtmaterials über ein zusätzlich durch Luft beaufschlagtes Förderrohr dem Brennraum der Wirbelschichtfeuerung wieder zugeführt wird.
- Von diesem Stand der Technik ausgehend liegt der vorliegenden Erfindung die Aufgabe zugrunde, ein Verfahren zur Inertisierung von Stäuben aus dem in Gießereien anfallendem Altsand zu schaffen, wie sie bei der Wiederaufbereitung durch das Trennen von Guß und Sand, das Sieben, Klassieren, Mischen und dergleichen mechanische Zerkleinerungsmaßnahmen entstehen, wobei gleichzeitig eine Minimierung der Energiebilanz ermöglicht werden soll.
- Die Lösung dieser Aufgabe wird erfindungsgemäß durch die im Kennzeichen des Anspruches 1 angegebenen Merkmale erreicht.
- Vorteilhafte Weiterbildungen und Ausgestaltungen dieser Verfahrensweise ergeben sich aus den Unteransprüchen.
- Dadurch, daß der bei der mechanischen Vorreinigung des Altsandes anfallende Staub mit einem erheblichen Anteil an organischen brennbaren Komponenten vor der thermischen Aufbereitung des Sandes abgetrennt wird, erhält man ein staubförmiges Material mit exothermer Energiebilanz. Die thermische Aufbereitung des Altsandes erfolgt nach der Abtrennung der anfallenden Staubkomponenten in einem Wirbelschichtofen, wobei der Altsand selbst die Wirbelschicht bildet. Die endotherme Aufbereitung des Altsandes geschieht in vorteilhafter Weise unter Ausnutzung des exothermen Prozesses der Verbrennung der organischen Staubkomponente innerhalb der Wirbelschicht. Die nicht brennbaren Komponenten des Staubes werden hierbei spätestens in der oberhalb der Wirbelschicht liegenden Nachverbrennungszone des Wirbelschichtofens inertisiert. Die dieser thermischen Aufbereitung vorgeschaltete mechanische Aufbereitung des Sandes ermöglicht für den erfindungsgemäßen Verfahrensablauf eine einfache Abtrennung der Stäube, etwa durch Absaugen und Abscheiden derselben in an sich bekannten Filteranlagen. Die Stäube bestehen im wesentlichen aus einer feinkörnigen Quarzfraktion, gegebenenfalls aus anderen anorganischen Stoffen, wie Tonpartikeln und aus einer nicht unerheblichen organischen Komponente aus staubförmigen Harzverbindungen. Derartige Staubgemische müßten, würden sie nicht in den Verfahrenskreislauf rückgeführt, Sonderdeponien zugeführt werden, das heißt, sie sind nur mit erheblichem Kostenaufwand zu entsorgen. Die erfindungsgemäße Inertisierung der Stäube macht das Verbringen derselben auf Sondermülldeponien überflüssig und verbessert darüberhinaus die Energiebilanz für den thermischen Aufbereitungsschritt des Altsandes erheblich.
- Das Einblasen der Stäube, so wie sie aus dem Sandkreislauf einer Gießerei gewonnen werden, erfolgt auf einfache Weise über den Boden des Wirbelschichtofens in die Wirbelschicht mittels über Wärmetauscher vorgewärmte Luft als Transportmittel, die als Anströmgas für die Wirbelschicht dient. Damit ist eine direkte Nutzung der brennbaren Bestandteile der Stäube zur Substitution der Primärenergie für die Beheizung des Wirbelschichtofens gegeben. Die Inertisierung des eingeblasenen Staubes, soweit es sich hierbei um unbrennbare Komponenten handelt, erfolgt somit praktisch gleichzeitig mit der thermischen Regenerierung des Gießerei-Altsandes. Die Abwärme des Wirbelschichtofens wird zur Vorwärmung der Einblasluft verwender.
- Die beiliegende Zeichnung zeigt eine beispielsweise Ausführungsform einer Vorrichtung zur Durchführung des Verfahrens anhand derer nachfolgend die Erfindung näher erläutert werden soll.
- Wie aus der Darstellung zu entnehmen, teilt sich der Innenraum des Wirbelschichtofens in die untere Wirbelschicht 4 und den oberen Nachverbrennungsraum 3, wobei in üblicher Weise die Wirbelschicht von der Anströmkammer für das Wirbelgas durch einen Siebboden oder dergleichen Lochplatte getrennt ist. Der aus der nicht dargestellten mechanischen Vorreinigung gewonnene Altsand 1, der zuvor von der Feinkorn-Komponente bzw. dort angefallenen Stäuben befreit worden ist, wird über eine Dosiervorrichtung 2 in der dargestellten Weise in den Wirbelschichtofen eingebracht. Der Altsand selbst gibt somit die Wirbelschicht 4 vor, dessen Verweilzeit innerhalb des Ofens so gesteuert wird, daß die an diesem noch anhaftenden brennbaren Binderreste innerhalb der Wirbelschicht 4 verbrannt werden, gegebenenfalls eine Kalzinierung erfolgt. Das bei dieser thermischen Regenerierung anfallende Regenerat 5 wird aus dem Ofen ausgetragen, um so der Neubildung von Gießereiformen zur Verfügung zu stehen.
- Während der Anfahrphase des Wirbelschichtofens 3, 4 wird zunächst eine Sandschicht im Ofen bis zur Erreichung einer vorgebenen Solltemperatur von im allgemeinen 500 °C bis 900 °C mittels Fremdenergie über ein Brenngas aufgeheizt, welches über ein Ventil 15 dosierbar in einen mittels Ventilator 14 beschleunigten Anstrom gegeben wird. Nach Erreichung der Solltemperatur innerhalb der Wirbelschicht 4 wird der aus dem Sandkreislauf gewonnene Staub über eine Staubaufgabe 6 und eine dosierende Zuführung 7 sowie ein Zwischensilo 9 von unten her in die Wirbelschicht 4 eingebracht. Als Transportmittel für den Staub durch eine Rohrleitung 10 dient hierbei Luft die mittels eines Wärmetauschers 11 vorgewärmt worden ist. Der Wärmetauscher 11 ist einerseits mit dem Auslaß der Nachverbrennungskammer 3 des Wirbelschichtofens verbunden und andererseits mit einem Geläse 8 über das Frischluft zugeführt wird, die den Wärmetauscher dann in der gewünschten vorgewärmten Form über die Rohrleitung 10 verläßt. Die abgekühlte Heißluft aus dem Wirbelschichtofen wird vom Wärmetauscher 11 einem Abscheider 12 zugeführt, der beispielsweise ein Zyklonabscheider oder eine geeignete Filtervorrichtung sein kann, mittels welcher die inertisierten bzw. kalzinierten Stäube vor dem Ausbringen der Abluft über einen Ventilator 13 in die Umwelt gereinigt werden.
- Vom Zwischensilo 9, wird der Staub mit seinen organischen brennbaren Bestandteilen über spezielle Lanzen oder dergleichen in die Rohrleitung 10 zur Bildung eines brennbaren Staubluftgemisches eindosiert. Je nach gegenwärtigem Heizwert des Staubes kann das Brenngas über das Ventil 15 gedrosselt bzw. ganz abgeschaltet werden, so daß die Beheizung der Wirbelschicht und die Aufrechterhaltung der Solltemperatur in derselben ausschließlich über den Staub erfolgt. Die hierfür erforderliche temperaturabhängige Dosierung kann über eine an sich bekannte Rückkopplungsschaltung gesteuert werden. In dem Abscheider 12 gewonnener inertisierter Staub wird über eine Zellenradschleuse 16 oder dergleichen Vorrichtung aus dem beschriebenen Rohrsystem ausgetragen und in einem Container 17 gesammtelt. Diesem Sammelgefäß kann beispielsweise ein Pelletisiermischer beigegeben sein oder er kann als solcher ausgebildet werden.
- Der durch die Wirbelschicht 4 beim Hindurchführen verbrennende über die Leitung 10 zugeführte Staub ist in der Nachverbrennungskammer 3 einer Nachverbrennung unterworfen, so daß in jedem Fall sichergestellt wird, daß er den Wirbelschichtofen in vollständig inertisierter Form verläßt.
Claims (5)
- Verfahren zum thermischen Regenerieren von in Gießereien anfallendem Altsand, sowie zur Behandlung der im Sandkreislauf anfallenden Stäube: , unter Verwendung eines Wirbelschichtofens mit einer Wirbelschicht und einem Nachverbrennungsraum sowie einem abluftseitigen Wärmetauscher,
dadurch gekennzeichnet,
daß die Beheizung der auf Reaktionstemperatur gebrachten Wirbelschicht wenigstens zu einem erheblichen Teil mit der bei der mechanischen Aufbereitung des Altsandes gewonnenen organischen Staubfraktion vorgenommen wird, daß die nicht brennbaren Komponenten der Staubfraktion spätestens in der Nachverbrennung des Wirbelschichtofens durch Sinter- und/oder Kalzinierungsprozesse inertisiert werden und daß das Regenerat und der über den Wärmetauscher gegebene inertisierte Staub getrennt aus dem Verfahrensablauf ausgebracht werden. - Verfahren nach Anspruch 1,
dadurch gekennzeichnet, daß der Staub temperaturabhängig dosiert in die Wirbelschicht eingebracht wird. - Verfahren nach Anspruch 1,
dadurch gekennzeichnet, daß der Staub mittels über Wärmetauscher vorgewärmter Luft in die in die Wirbelschicht eingeblasen wird. - Verfahren nach Anspruch 1,
dadurch gekennzeichnet, daß die Vorwärmung und Zündung bzw. Verbrennung des brennbaren Anteils des Staubes in der Wirbelschicht und die Nachverbrennung in der oberhalb der Wirbelschicht befindlichen Nachverbrennungskammer erfolgt. - Verfahren nach Anspruch 1,
dadurch gekennzeichnet, daß das Anfahren des Wirbelschichtofens bis zur Aufheizung der Wirbelschicht auf die Reaktionstemperatur mittels Fremdenergie, etwa mit Brenngas vorgenommen wird.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT91106468T ATE100742T1 (de) | 1990-05-10 | 1991-04-22 | Verfahren zum thermischen regenerieren von in giessereien anfallenden altsanden, sowie zur behandlung der im sandkreislauf anfallenden staeube. |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE4015031A DE4015031A1 (de) | 1990-05-10 | 1990-05-10 | Verfahren zum thermischen regenerieren von in giessereien anfallenden altsanden, sowie zur behandlung der im sandkreislauf anfallenden staeube |
| DE4015031 | 1990-05-10 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0456027A1 true EP0456027A1 (de) | 1991-11-13 |
| EP0456027B1 EP0456027B1 (de) | 1994-01-26 |
Family
ID=6406136
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP91106468A Expired - Lifetime EP0456027B1 (de) | 1990-05-10 | 1991-04-22 | Verfahren zum thermischen Regenerieren von in Giessereien anfallenden Altsanden, sowie zur Behandlung der im Sandkreislauf anfallenden Stäube |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US5289920A (de) |
| EP (1) | EP0456027B1 (de) |
| AT (1) | ATE100742T1 (de) |
| DE (2) | DE4015031A1 (de) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2700972A1 (fr) * | 1993-01-29 | 1994-08-05 | Neu Sechage Ind | Dispositif de traitement thermique de particules réfractaires. |
| CN105170901A (zh) * | 2015-10-26 | 2015-12-23 | 南车长江车辆有限公司 | 大型铸钢件湿型粘土砂处理系统及砂处理方法 |
| WO2016150835A1 (de) * | 2015-03-23 | 2016-09-29 | Maschinenfabrik Gustav Eirich Gmbh & Co. Kg | Formsandkühler |
| CN117564215A (zh) * | 2024-01-15 | 2024-02-20 | 济南二机床集团有限公司 | 一种型砂电加热装置及加热控制方法 |
Families Citing this family (29)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5251684A (en) * | 1991-12-06 | 1993-10-12 | Gmd Engineered Systems, Inc. | Method for controlling the oxidation and calcination of waste foundry sands |
| DE4212097A1 (de) * | 1992-04-10 | 1993-10-14 | Boenisch Dietmar | Verfahren und Vorrichtung zum Regenerieren von Giessereisand |
| DE4322947B4 (de) * | 1992-11-27 | 2006-02-02 | Förder- und Anlagentechnik GmbH | Anordnung zur Verbesserung der Verarbeitungsgeigenschaften von Sanden |
| CH688912A5 (de) * | 1993-06-17 | 1998-05-29 | Von Roll Umwelttechnik Ag | Verfahren zur thermischen Behandlung von Feststoffen, die bei der Reinigung von Rauchgasen anfallen. |
| DK171324B1 (da) * | 1994-06-29 | 1996-09-09 | Smidth & Co As F L | Anlæg til varmebehandling af stykformet materiale |
| US6000644A (en) * | 1997-07-31 | 1999-12-14 | General Kinematics Corporation | Method and apparatus for reclaiming foundry sand |
| US6691765B2 (en) * | 2001-08-07 | 2004-02-17 | Noram Technology, Ltd. | Products for the manufacture of molds and cores used in metal casting and a method for their manufacture and recycle from crushed rock |
| US6631808B2 (en) | 2001-08-07 | 2003-10-14 | Particle And Coating Technologies, Inc. | Air classifier system for the separation of particles |
| DE10260739B3 (de) | 2002-12-23 | 2004-09-16 | Outokumpu Oy | Verfahren und Anlage zur Herstellung von Metalloxid aus Metallverbindungen |
| DE10260737B4 (de) | 2002-12-23 | 2005-06-30 | Outokumpu Oyj | Verfahren und Anlage zur Wärmebehandlung von titanhaltigen Feststoffen |
| DE10260738A1 (de) | 2002-12-23 | 2004-07-15 | Outokumpu Oyj | Verfahren und Anlage zur Förderung von feinkörnigen Feststoffen |
| DE10260741A1 (de) | 2002-12-23 | 2004-07-08 | Outokumpu Oyj | Verfahren und Anlage zur Wärmebehandlung von feinkörnigen Feststoffen |
| DE10260733B4 (de) | 2002-12-23 | 2010-08-12 | Outokumpu Oyj | Verfahren und Anlage zur Wärmebehandlung von eisenoxidhaltigen Feststoffen |
| DE10260736A1 (de) * | 2002-12-23 | 2004-09-02 | Outokumpu Oyj | Verfahren und Anlage zur Wärmebehandlung von feinkörnigen Feststoffen |
| DE10260734B4 (de) | 2002-12-23 | 2005-05-04 | Outokumpu Oyj | Verfahren und Anlage zur Herstellung von Schwelkoks |
| DE10260731B4 (de) | 2002-12-23 | 2005-04-14 | Outokumpu Oyj | Verfahren und Anlage zur Wärmebehandlung von eisenoxidhaltigen Feststoffen |
| US8579999B2 (en) * | 2004-10-12 | 2013-11-12 | Great River Energy | Method of enhancing the quality of high-moisture materials using system heat sources |
| US7987613B2 (en) * | 2004-10-12 | 2011-08-02 | Great River Energy | Control system for particulate material drying apparatus and process |
| US8523963B2 (en) * | 2004-10-12 | 2013-09-03 | Great River Energy | Apparatus for heat treatment of particulate materials |
| US7275644B2 (en) * | 2004-10-12 | 2007-10-02 | Great River Energy | Apparatus and method of separating and concentrating organic and/or non-organic material |
| WO2012177545A2 (en) * | 2011-06-23 | 2012-12-27 | S & B Industrial Minerals North America, Inc. | Method for improvement of casting quality |
| DE102013001801B4 (de) | 2013-02-01 | 2014-12-18 | Bernd Federhen | Verfahren und Vorrichtung zur mechanischen Behandlung von Gießereisanden |
| CN104096794A (zh) * | 2013-04-08 | 2014-10-15 | 于彦奇 | 粘土砂热法再生机 |
| CN104759582A (zh) * | 2015-03-18 | 2015-07-08 | 兰贤光 | 一种旧树脂再生破碎设备 |
| CN105458174A (zh) * | 2016-01-21 | 2016-04-06 | 浙江卡博铜业有限公司 | 砂模铸造生产流水线 |
| MX2019010001A (es) | 2017-02-24 | 2019-12-16 | Kb Foundry Services Llc | Metodo y sistema para limpieza de arena. |
| DE102019130747A1 (de) * | 2019-11-14 | 2021-05-20 | WEBAC - Gesellschaft für Maschinenbau mbH | Anlage und verfahren zum regenerieren von altsand, vorrichtung zum betreiben einer derartigen anlage sowie verwendung von abluft |
| JP7567496B2 (ja) * | 2021-01-21 | 2024-10-16 | トヨタ自動車株式会社 | 流動加熱炉及び加熱方法 |
| US12390815B1 (en) | 2024-10-24 | 2025-08-19 | KB Foundry Services, LLC | Method and system for cleaning sand |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB2034679A (en) * | 1978-11-14 | 1980-06-11 | Coal Industry Patents Ltd | Heating slurries |
| GB2077614A (en) * | 1980-06-16 | 1981-12-23 | Ahlstroem Oy | Fluidized bed combuster |
| DE3232481A1 (de) * | 1981-09-04 | 1983-03-31 | Volkswagenwerk Ag, 3180 Wolfsburg | Verfahren zur uebertragung der in der wirbelschicht eines wirbelschichtofens anfallenden waerme auf einen waermeverbrauchenden prozess und wirbelschichtofen zur durchfuehrung des verfahrens |
| DE3903604C1 (en) * | 1989-02-08 | 1990-03-29 | Siempelkamp Giesserei Gmbh & Co, 4150 Krefeld, De | Process for regenerating moulding sand |
Family Cites Families (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2252217A1 (de) * | 1972-10-25 | 1974-05-09 | Halbergerhuette Gmbh | Verfahren zum rueckgewinnen von formgrundstoff |
| US4144088A (en) * | 1977-01-19 | 1979-03-13 | Kenzler Engineering Company, Inc. | Process of reclaiming used foundry sand |
| JPS54140A (en) * | 1977-06-02 | 1979-01-05 | Toshiba Tungaloy Co Ltd | Wet type clutch and friction disc for use in wet type brake |
| CH640159A5 (de) * | 1979-06-06 | 1983-12-30 | Foundry Design Corp Europ | Verfahren und anlage zum formen, nassentsanden und reinigen von gussstuecken. |
| EP0132493B1 (de) * | 1980-12-16 | 1988-06-15 | Cosworth Research And Development Limited | Vorrichtung und Verfahren zur Regenerierung von gebrauchtem Giessereisand |
| DE3107355C2 (de) * | 1981-02-27 | 1990-11-15 | L. & C. Steinmüller GmbH, 5270 Gummersbach | Verfahren zur Erzeugung einer Wirbelschicht mit Wirbelschichtmassenregulierung |
| IT1155658B (it) * | 1982-03-23 | 1987-01-28 | Fata Ind Spa | Sistema e metodo per il recupero delle sabbie contenute in forme ed anime di fonderia mediante calcinazione in un forno a letto fluidizzato |
| DE3636479A1 (de) * | 1986-10-27 | 1988-05-05 | Foerder & Anlagentechnik Gmbh | Verfahren und anordnung zur thermo-mechanischen regenerierung von schuettguetern, insbesondere von giesserei-altsand |
| DE3724541A1 (de) * | 1987-07-24 | 1989-02-02 | Applied Ind Materials | Verfahren und anlage zur herstellung von rohstoff-briketts fuer die erzeugung von silicium oder von siliciumcarbid oder von ferrosilicium |
| DE3825361A1 (de) * | 1988-07-26 | 1990-02-08 | Hermann Jacob | Verfahren und anlage zur regenerierung von giessereialtsandgemischen |
| US5069171A (en) * | 1990-06-12 | 1991-12-03 | Foster Wheeler Agency Corporation | Fluidized bed combustion system and method having an integral recycle heat exchanger with a transverse outlet chamber |
-
1990
- 1990-05-10 DE DE4015031A patent/DE4015031A1/de active Granted
-
1991
- 1991-04-22 EP EP91106468A patent/EP0456027B1/de not_active Expired - Lifetime
- 1991-04-22 DE DE91106468T patent/DE59100931D1/de not_active Expired - Fee Related
- 1991-04-22 AT AT91106468T patent/ATE100742T1/de not_active IP Right Cessation
- 1991-05-10 US US07/698,402 patent/US5289920A/en not_active Expired - Fee Related
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB2034679A (en) * | 1978-11-14 | 1980-06-11 | Coal Industry Patents Ltd | Heating slurries |
| GB2077614A (en) * | 1980-06-16 | 1981-12-23 | Ahlstroem Oy | Fluidized bed combuster |
| DE3232481A1 (de) * | 1981-09-04 | 1983-03-31 | Volkswagenwerk Ag, 3180 Wolfsburg | Verfahren zur uebertragung der in der wirbelschicht eines wirbelschichtofens anfallenden waerme auf einen waermeverbrauchenden prozess und wirbelschichtofen zur durchfuehrung des verfahrens |
| DE3903604C1 (en) * | 1989-02-08 | 1990-03-29 | Siempelkamp Giesserei Gmbh & Co, 4150 Krefeld, De | Process for regenerating moulding sand |
Non-Patent Citations (2)
| Title |
|---|
| GISSEREI-PRAXIS Nr. 17, 1984, BERLIN Seiten 293 - 295; H.BAUER: 'Neues Trockenverfahren zur Regenerierung von Giessereialtsand ' * |
| Kgt Giessereitechnik Gmbh 'Giessereialtsandregenerierung ( System GSR )' Abbildung * |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2700972A1 (fr) * | 1993-01-29 | 1994-08-05 | Neu Sechage Ind | Dispositif de traitement thermique de particules réfractaires. |
| WO2016150835A1 (de) * | 2015-03-23 | 2016-09-29 | Maschinenfabrik Gustav Eirich Gmbh & Co. Kg | Formsandkühler |
| US10124399B2 (en) | 2015-03-23 | 2018-11-13 | Maschinenfabrik Gustav Eirich Gmbh & Co. Kg | Molding sand cooler |
| CN105170901A (zh) * | 2015-10-26 | 2015-12-23 | 南车长江车辆有限公司 | 大型铸钢件湿型粘土砂处理系统及砂处理方法 |
| CN117564215A (zh) * | 2024-01-15 | 2024-02-20 | 济南二机床集团有限公司 | 一种型砂电加热装置及加热控制方法 |
| CN117564215B (zh) * | 2024-01-15 | 2024-04-05 | 济南二机床集团有限公司 | 一种型砂电加热装置及加热控制方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| ATE100742T1 (de) | 1994-02-15 |
| US5289920A (en) | 1994-03-01 |
| EP0456027B1 (de) | 1994-01-26 |
| DE59100931D1 (de) | 1994-03-10 |
| DE4015031A1 (de) | 1991-11-14 |
| DE4015031C2 (de) | 1993-06-17 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0456027B1 (de) | Verfahren zum thermischen Regenerieren von in Giessereien anfallenden Altsanden, sowie zur Behandlung der im Sandkreislauf anfallenden Stäube | |
| DE69133138T2 (de) | Aufbereitung von flugaschen durch ausbrennen von kohlenstoff in einem trockenen sprudel-wirbelbett | |
| DE4109136C2 (de) | Verfahren und Vorrichtung zum Aufbereiten schadstoffbelasteter Abfallstoffe | |
| US4491277A (en) | Method and apparatus for reclaiming foundry sand | |
| US4646661A (en) | Combustion furnace | |
| US4978076A (en) | Method for separating hazardous substances in waste foundry sands | |
| EP0293982B1 (de) | Verfahren zur Aufarbeitung von kontaminierten Mineralstoffen | |
| US5180421A (en) | Method and apparatus for recovering useful products from waste streams | |
| DE102009036950A1 (de) | Verfahren und Anlage zur Abscheidung von Quecksilber aus Abgasen eines Zementherstellungsprozesses | |
| EP0862019A1 (de) | Verfahren und Vorrichtung zur thermischen Behandlung von Flugstäuben aus Rostverbrennungsanlagen | |
| EP0299340B1 (de) | Verfahren zur Entfernung von Schwermetallverbindungen aus dem Filterstaub von Müllverbrennungsanlagen, Rauchgasentstaubunbs- und Gasreinigungsanlagen | |
| DE102007046260A1 (de) | Verfahren zur Reinigung des Rohgases aus einer Feststoffvergasung | |
| DE102021205828A1 (de) | Verfahren und Vorrichtung zur Herstellung eines calcinierten Materials | |
| DE4436939A1 (de) | Anlage zur thermischen Behandlung von mehlförmigen Rohmaterialien | |
| DE3023670A1 (de) | Verfahren und vorrichtung zum schwelen von oelschiefer | |
| DE60017808T2 (de) | Verfahren zur behandlung von pfannenschlacken | |
| EP0040857B1 (de) | Verfahren und Vorrichtung zur Abscheidung von gasförmigen und festen Schadstoffen aus Rückständen, die bei thermischen Prozessen, insbesondere der Pyrolyse von Abfallstoffen, anfallen | |
| AT393970B (de) | Verfahren zur verbrennung von gasen, welche mit staeuben beladen sind | |
| DE19606121A1 (de) | Verfahren zur Behandlung und Verwertung von Restabfall | |
| EP0504502A1 (de) | Verfahren und Vorrichtung zum Aufbereiten schadstoffbelasteter Abfallstoffe | |
| DE2257539C3 (de) | Verfahren zur kontinuierlichen Herstellung von pulverförmigem, aktivem Kalziumoxid aus dem organische Stoffe enthaltenden Abfallkalk der Zuckerindustrie | |
| DE2300889A1 (de) | Verfahren und anlage zum aufbereiten von bei metallurgischen prozessen entstehenden staubaehnlichen abfallstoffen | |
| DE3134989A1 (de) | "verfahren zur aufarbeitung von wasser-und/oder oelhaltigen metallischen und/oder metalloxidischen schleifstaeuben" | |
| DE3003124A1 (de) | Verfahren zur staubabscheidung aus einem gasstrom | |
| DE4321123A1 (de) | Verfahren und Vorrichtung zur Aufbereitung organisch belasteter, feinkörniger Schüttgüter |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE FR GB IT LI LU NL |
|
| 17P | Request for examination filed |
Effective date: 19911024 |
|
| 17Q | First examination report despatched |
Effective date: 19930512 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE FR GB IT LI LU NL |
|
| REF | Corresponds to: |
Ref document number: 100742 Country of ref document: AT Date of ref document: 19940215 Kind code of ref document: T |
|
| REF | Corresponds to: |
Ref document number: 59100931 Country of ref document: DE Date of ref document: 19940310 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19940302 |
|
| ET | Fr: translation filed | ||
| ITF | It: translation for a ep patent filed | ||
| EPTA | Lu: last paid annual fee | ||
| PLBI | Opposition filed |
Free format text: ORIGINAL CODE: 0009260 |
|
| 26 | Opposition filed |
Opponent name: KLOECKNER-HUMBOLDT-DEUTZ AG PATENTE, MARKEN UND LI Effective date: 19941022 |
|
| NLR1 | Nl: opposition has been filed with the epo |
Opponent name: KLOCKNER-HUMBOLDT-DEUTZ AG PATENTE, MARKEN UND LIZ |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: LU Payment date: 19950401 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 19950424 Year of fee payment: 5 Ref country code: AT Payment date: 19950424 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19950430 Year of fee payment: 5 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 19950628 Year of fee payment: 5 |
|
| PLBN | Opposition rejected |
Free format text: ORIGINAL CODE: 0009273 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: OPPOSITION REJECTED |
|
| 27O | Opposition rejected |
Effective date: 19950831 |
|
| NLR2 | Nl: decision of opposition | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19960412 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19960419 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19960422 Ref country code: AT Effective date: 19960422 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Effective date: 19960430 Ref country code: CH Effective date: 19960430 Ref country code: BE Effective date: 19960430 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19960620 Year of fee payment: 6 |
|
| BERE | Be: lapsed |
Owner name: KGT GIESSEREITECHNIK G.M.B.H. Effective date: 19960430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19961101 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee |
Effective date: 19961101 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Effective date: 19970422 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 19970422 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19971231 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19980101 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050422 |