EP0465289A1 - Machine de découpe d'un film mince en brins, et méthode de chargement des brins sur broche pour réembobinage par ladite machine - Google Patents
Machine de découpe d'un film mince en brins, et méthode de chargement des brins sur broche pour réembobinage par ladite machine Download PDFInfo
- Publication number
- EP0465289A1 EP0465289A1 EP91401632A EP91401632A EP0465289A1 EP 0465289 A1 EP0465289 A1 EP 0465289A1 EP 91401632 A EP91401632 A EP 91401632A EP 91401632 A EP91401632 A EP 91401632A EP 0465289 A1 EP0465289 A1 EP 0465289A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- spindle
- strands
- loading
- machine
- film
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000000034 method Methods 0.000 title claims abstract description 10
- 239000010409 thin film Substances 0.000 title claims description 5
- 238000004804 winding Methods 0.000 claims abstract description 27
- 238000004519 manufacturing process Methods 0.000 claims abstract description 4
- 239000010408 film Substances 0.000 claims description 37
- 235000012431 wafers Nutrition 0.000 claims description 23
- 230000037452 priming Effects 0.000 claims description 9
- 238000006073 displacement reaction Methods 0.000 claims description 5
- 238000000926 separation method Methods 0.000 claims description 4
- 230000000903 blocking effect Effects 0.000 claims description 2
- 235000012771 pancakes Nutrition 0.000 claims description 2
- 239000003990 capacitor Substances 0.000 abstract description 2
- 239000002985 plastic film Substances 0.000 abstract 1
- 229920006255 plastic film Polymers 0.000 abstract 1
- 239000000853 adhesive Substances 0.000 description 5
- 230000001070 adhesive effect Effects 0.000 description 5
- 241000234295 Musa Species 0.000 description 2
- 235000018290 Musa x paradisiaca Nutrition 0.000 description 2
- 239000004743 Polypropylene Substances 0.000 description 2
- 238000010438 heat treatment Methods 0.000 description 2
- 230000000977 initiatory effect Effects 0.000 description 2
- 239000004033 plastic Substances 0.000 description 2
- -1 polypropylene Polymers 0.000 description 2
- 229920001155 polypropylene Polymers 0.000 description 2
- 239000002390 adhesive tape Substances 0.000 description 1
- 230000006866 deterioration Effects 0.000 description 1
- 229940082150 encore Drugs 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 238000001465 metallisation Methods 0.000 description 1
- 230000003287 optical effect Effects 0.000 description 1
- 239000000123 paper Substances 0.000 description 1
- 230000002093 peripheral effect Effects 0.000 description 1
- 229920002492 poly(sulfone) Polymers 0.000 description 1
- 229920000515 polycarbonate Polymers 0.000 description 1
- 239000004417 polycarbonate Substances 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H18/00—Winding webs
- B65H18/02—Supporting web roll
- B65H18/021—Multiple web roll supports
- B65H18/0212—Turrets
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H19/00—Changing the web roll
- B65H19/22—Changing the web roll in winding mechanisms or in connection with winding operations
- B65H19/2284—Simultaneous winding at several stations, e.g. slitter-rewinders
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H35/00—Delivering articles from cutting or line-perforating machines; Article or web delivery apparatus incorporating cutting or line-perforating devices, e.g. adhesive tape dispensers
- B65H35/02—Delivering articles from cutting or line-perforating machines; Article or web delivery apparatus incorporating cutting or line-perforating devices, e.g. adhesive tape dispensers from or with longitudinal slitters or perforators
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2301/00—Handling processes for sheets or webs
- B65H2301/40—Type of handling process
- B65H2301/41—Winding, unwinding
- B65H2301/414—Winding
- B65H2301/4148—Winding slitting
- B65H2301/41486—Winding slitting winding on two or more winding shafts simultaneously
Definitions
- the present invention relates to a machine for cutting a wide strip of thin film into small width strands usable in particular for the manufacture of electrical capacitors of the laminated, wound or stacked type.
- a thin film cutting machine comprising a station for unwinding a mother reel of broadband film, a station for longitudinally cutting the film into small strands and a station for winding the strands into wafers on a core.
- a machine of this type is sold by the company KAMPF under the name "RKW3E".
- the film of the mother reel which may be made of paper (impregnated or not) or plastic (polycarbonate, polypropylene, polysulfone, etc.), metallized or not, is in the form of a wide strip of about 0.5 meters to be cut into strands of the order of a centimeter in width before being rewound into individual pancakes on cores.
- the winding station is in the form of a plurality of individual winding stations arranged in parallel around a drum for guiding the strands downstream of the cutting station.
- the mounting or loading of the strands on the station heads (core) must be carried out one by one sequentially by the operator. of the machine.
- the reduction in the width of the strands further increases the assembly time due to the increase in the number of strands and the increased difficulty of adjusting the spacing between interstations (precise adjustment in position being necessary to avoid breaks in the film strands, the thickness of which can drop to a few microns).
- the object of the invention is to facilitate the assembly and rewinding operations of the strands after cutting and in particular to significantly reduce the assembly times of the strands in the winding station (in particular the loading of the strands on a spindle).
- the invention provides a thin film cutting machine comprising a station for unwinding a mother reel of broadband film, a station for longitudinally cutting film into small width strands and a station for winding strands in wafer, characterized in that the winding station comprises at least one spindle carrying a plurality of wafers, said spindle being mounted on a spindle loading device of strands in the type of type comprising exhaust means and / or lateral loading of said spindle.
- the spindle loading device comprises a rotary barrel with an axis parallel to that of the spindle.
- the loading of a spindle (that is to say the securing of the strands with the spindle to allow rewinding of these in wafer) is carried out in block for a layer of strands by displacement or lateral escape of the or affected pins.
- the barrel carries two pins in predetermined diametric positions by an indexing device associated with the frame of the machine, a winding position and a standby position.
- a disengageable drive device is associated with each of the pins.
- the winding station comprises a main guide roller at the outlet from the cutting station and an auxiliary guide roller associated with each barrel downstream of said main roller.
- the rollers Preferably, the rollers have, on their cylindrical walls, parallel grooves opening at their ends.
- the barrel is positioned relative to the associated guide roller by a lifting device.
- the wafer-carrying pins are of the type with radial extension to allow longitudinal positioning and blocking of the kernel cores on the spindle. It is thus possible, for the operator, to position the various cores easily and quickly with great precision.
- the machine comprises a plurality of loading devices on a spindle, each carrying a wafer-carrying spindle intended to receive one of the strand plies obtained by cutting and dividing the film into a wide strip.
- the loading of the strands of a ply onto a new spindle is carried out by lateral retraction of the spindle loaded with said strands, said loaded spindle acting as a block transfer tool for the ply strands on the new spindle, and by cutting the strands of the ply immediately downstream of said new spindle after it has been placed in the winding position.
- a cutting bar 26 secured to the frame of the machine by an adjustable support (not shown) and dividing the film into a wide strip into small strands 28 of the order of half a centimeter.
- the unwinding station of the mother reel and the cutting station which have just been presented briefly are of conventional arrangement in the field of film cutting machines, in particular by reference to the KAMPF machine model "RKW3E", and can be, without departing from the scope of the invention, adapted to meet the needs of the user.
Landscapes
- Replacement Of Web Rolls (AREA)
Abstract
L'invention concerne une machine de découpe d'une large bande (14) de film plastique mince en brins de petite largeur utilisables pour la fabrication de condensateur électriques. Selon l'invention, la machine présente un poste de bobinage des brins en galette comportant au moins une broche (34, 36) portant une pluralité de galettes montées sur un dispositif de chargement sur broche des brins en nappe (48, 50). Le dispositif comprend un barillet rotatif (30, 32) d'axe parallèle à celui de la broche (34, 36) permettant l'échappement latéral de celle-ci. L'invention concerne également une méthode de chargement en bloc des brins en nappe sur les broches. <IMAGE>
Description
- La présente invention concerne une machine de découpe d'une large bande de film mince en brins de petite largeur utilisables notamment pour la fabrication de condensateurs électriques de type feuilleté, bobiné ou empilé.
- On connait une machine de découpe de film mince comportant un poste de déroulage d'une bobine-mère de film en large bande, un poste de découpe longitudinale du film en brins de petite largeur et un poste de bobinage des brins en galette sur noyau. Une machine de ce type est commercialisée par la société KAMPF sous l'appelation "RKW3E".
- A titre d'exemple, le film de la bobine-mère, qui peut être en papier (imprégné ou non) ou en plastique (polycarbonate, polypropylène, polysulfone, etc...) métallisé ou non, se présente sous la forme d'une large bande d'environ 0,5 mètre pour être découpé en brins de l'ordre du centimètre en largeur avant d'être réembobiné en galettes individuelles sur des noyaux. Dans la machine de type connu, le poste de bobinage se présente sous la forme d'une pluralité de stations individuelles de bobinage disposées en parallèle autour d'un tambour de guidage des brins en aval du poste de découpe. Il en résulte qu'à chaque changement de série de galettes et/ou à chaque changement de format des brins, le montage ou chargement des brins sur les têtes de station (noyau) doit être effectué un à un de façon séquentielle par l'opérateur de la machine. Par ailleurs, la réduction de la largeur des brins accroît encore le temps de montage du fait de l'augmentation du nombre de brins et de la difficulté accrue du réglage de l'espacement interstations (un réglage précis en position étant nécessaire pour éviter les ruptures des brins de film dont l'épaisseur peut descendre jusqu'à quelques microns).
- L'invention a pour but de faciliter les opérations de montage et de réembobinage des brins après découpe et notamment de réduire sensiblement les temps de montage des brins dans le poste de bobinage (en particulier le chargement des brins sur broche).
- A cet effet, l'invention propose une machine de découpe de film mince comportant un poste de déroulage d'une bobine-mère de film en large bande, un poste de découpe longitudinale du film en brins de petite largeur et un poste de bobinage des brins en galette, caractérisé en ce que le poste de bobinage comporte au moins une broche portant une pluralité de galettes, ladite broche étant montée sur un dispositif de chargement sur broche des brins en nappe du type comportant des moyens d'échappement et/ou de chargement latéral de ladite broche.
- Selon un mode de réalisation préféré de l'invention, le dispositif de chargement sur broche comporte un barillet rotatif d'axe parallèle à celui de la broche. Ainsi donc, le chargement d'une broche (c'est à dire de la solidarisation des brins avec la broche pour permettre le réembobinage de ceux-ci en galette) est effectué en bloc pour une nappe de brins par déplacement ou échappement latéral de la ou des broches concernées. Avantageusement, le barillet porte deux broches en positions diamétrales prédéterminées par un dispositif d'indexation associé au bâti de la machine, une position de bobinage et une position d'attente. Préférentiellement, un dispositif d'entraînement débrayable est associé à chacune des broches.
- Selon un autre aspect de l'invention, le poste de bobinage comporte un rouleau de guidage principal en sortie du poste de découpe et un rouleau de guidage auxiliaire associé à chaque barillet en aval dudit rouleau principal. De préférence, les rouleaux présentent, sur leurs parois cylindriques, des rainures parallèles débouchant à leurs extrémités. Avantageusement, le barillet est positionné par rapport au rouleau de guidage associé par un dispositif de relevage.
- Selon encore un autre aspect de l'invention adapté aux galettes de type à noyau central, les broches porte-galettes sont du type à expension radiale pour permettre le positionnement longitudinal et le blocage des noyaux des galettes sur la broche. Il est ainsi possible, pour l'opérateur, de positionner facilement et rapidement les divers noyaux avec beaucoup de précision.
- Selon encore un autre aspect de l'invention, la machine comporte une pluralité de dispositifs de chargement sur broche, porteur chacun d'une broche porte-galettes destinée à recevoir une des nappes de brins obtenue par découpe et division du film en bande large.
- Ainsi donc, en prenant soin de ne pas ranger dans la même nappe deux brins immédiatement voisins dans la bande large, il est possible d'éviter les chevauchements latéraux des brins et la détérioration éventuelle de la métallisation recouvrant une face du film.
- L'invention concerne également une méthode de montage des brins pour leur réembobinage par la machine de l'invention présentée ci-dessus selon ses diverses variantes. Plus particulièrement, la méthode comporte les étapes suivantes de chargement initial des brins :
- a) Montage de l'amorce du film en large bande sur une broche portée par un des dispositifs de chargement sur broche, ci-après appelée broche d'amorcage,
- b) Découpe du film en brins,
- c) Séparation des brins sous forme de nappes de brins parallèles en nombre égal à celui des dispositifs de chargement sur broche, chaque brin d'une nappe étant isolé de ses voisins immédiats sur le film en bande large, et mise en position de chaque nappe de brins sur un outil de transfert, à l'exception de la nappe restant associée à l'amorce du film en bande large et se trouvant de fait chargée sur la broche d'amorcage,
- d) Pour chaque dispositif de chargement sur broche non encore chargé, transfert en bloc de la nappe de brins associée à un outil de transfert vers une autre broche portée par le dispositif de chargement sur broche concerné et chargement latéral des brins sur ladite autre broche,
- e) Le cas échéant, mise en position de bobinage des broches chargées de brins.
- Selon une variante de la méthode selon l'invention, le chargement des brins d'une nappe sur une nouvelle broche est réalisé par escamotage latéral de la broche chargée desdits brins, ladite broche chargée faisant fonction d'outil de transfert en bloc de la nappe de brins sur la nouvelle broche, et par découpe des brins de la nappe immédiatement en aval de ladite nouvelle broche après sa mise en position de bobinage.
- Avantageusement, l'embobinage complet des galettes à partir d'une même nappe n'est réalisé qu'après chargement d'une nouvelle broche suivant un chargement initial réalisé sur une broche à paroi lisse. Par ailleurs, il est intéressant d'équiper les broches porte-galettes de noyaux de galette préencollés pour faciliter le chargement latéral des broches.
- D'autres caractéristiques et avantages de l'invention apparaîtront à la lecture de la description qui va suivre et qui se réfère aux dessins ci-annexés, dans lesquels :
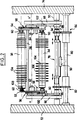
- la figure 1 est une vue schématique de profil de la machine de découpe selon l'invention,
- et la figure 2 est une vue schématique selon la direction F d'un des barillets de chargement de broche représenté à la figure 1.
- La machine de découpe, illustrée à la figure 1, comporte un bâti 10 (représenté partiellement) porteur entre autres, de la bobine-mère 12 du film en large bande 14 à découper en brins. Le film 14 chemine le long d'une pluralité de rouleaux et d'appareils connus et classiques dans ce type de machine de découpe et constituant, avec la bobine-mère 12, le poste de déroulage de celle-ci, soit successivement un dispositif de tension 16 du film, un premier rouleau à excentrique dit "rouleau banane" 18 utilisé pour éliminer les plissements indésirables à la surface du film, une cellule de contrôle optique 20, un second "rouleau banane" 22 et une paire de rouleaux intermédiaires 24. Le film en large bande 14 peut être de matière diverse: à titre d'exemple non limitatif, le film 14 est mince (entre 1 et 20 microns) en matière plastique métallisée (tel le polypropylène).
- A la sortie des rouleaux 24 est disposée une barre de découpe 26, solidarisée au bâti de la machine par un support réglable (non représenté) et divisant le film en bande large en brins de petite largeur 28 de l'ordre du demi-centimètre.
- Bien entendu, le poste de déroulage de la bobine-mère et le poste de découpe qui viennent d'être présentés succintement sont d'agencement conventionnel dans le domaine des machines de découpe de film, en particulier par référence à la machine KAMPF modèle "RKW3E", et peuvent être, sans sortir du cadre de l'invention, adaptés pour répondre aux besoins de l'utilisateur.
- L'invention concerne plus particulièrement le poste de bobinage des brins comportant une pluralité (en l'occurence deux dans la machine ici décrite à titre d'exemple non limitatif) de dispositifs de chargement sur broche des brins en nappe 30, 32 sur lesquels sont montées des broches 34, 36 (ici représentées déjà chargées des brins en nappe) et susceptibles de porter une pluralité de galettes obtenues par réembobinage des brins. Telles que représentées sur la figure 1, les broches chargées 34 et 36 occupent leur position de bobinage. Elles sont susceptibles de déplacement et/ou d'échappement latéral pour laisser place à de nouvelles broches, selon un mode opératoire expliqué en détail ultérieurement. A cette fin, les broches sont également susceptibles d'occuper une position d'attente dans laquelle sont illustrées deux autres broches 38 et 40 (vides) destinées à remplacer les broches 34 et 36, par déplacement latéral, une fois terminée la réalisation de galettes en cours. Ainsi donc, la position d'attente permet la mise en place sur la machine des broches vides par un opérateur et le retrait de la machine des broches pleines.
- Le poste de bobinage comporte également un ensemble de rouleaux d'entraînement et de guidage, plus particulièrement un rouleau de guidage principal 42 directement en aval de la barre de découpe 26 et un rouleau de guidage auxiliaire 44, 46 par dispositif de chargement de broche. Chaque rouleau auxiliaire permet l'entraînement et le guidage d'une nappe de brins parallèles et espacés 48 et 50 avant réembobinage en galette sur les broches 34 et 36 correspondantes. On remarque que les nappes de brins arrivent à la hauteur des broches 34 et 38 de façon latérale et tangentielle à celles-ci. Avantageusement, les trois rouleaux de guidage 42, 44 et 46 présentent sur leurs surfaces cylindriques des rainures parallèles ou crénelures débouchant aux extrémités des rouleaux de façon à chasser l'air emprisonné dont la présence est indésirable (tendance aux déplacements latéraux des brins avec risques de chevauchement).
- Dans le mode de réalisation de l'invention ici décrit, chaque dispositif de chargement sur broche des brins en nappe comporte un barillet 30, 32 dont l'axe de rotation X, X′ est parallèle aux axes des broches et des rouleaux de guidage 42, 44 et 46. Chaque barillet 30, 32 constitue des moyens de déplacement et/ou d'échappement latéral de la broche correspondante 34, 36. Si l'on considère les figures 1 et 2, illustrant plus particulièrement le barillet 30, celui-ci se compose de deux disques d'extrémité 52 et 54 solidarisés par des barres 56 et 58 et entre lesquels sont montées de façon amovible les broches 34 et 38 au moyen de paliers rigides à serrage rapide 60. Le barillet 30 est monté par deux liaisons de rotation 62 et 64 sur deux bras pivotants 66 et 68, eux-mêmes montés sur un axe de rotation 70 solidaire des montants 72, 74 appartenant au bâti de la machine. Le relevage du barillet 30 et la position relative précise de la broche 34 en position de bobinage par rapport au rouleau de guidage auxiliaire 44 est assuré par un dispositif de relevage du bras 76, du type à verins hydrauliques, illustré schématiquement sur la figure 1. Bien entendu le barillet 32 (et ses accessoires) est identique au barillet 30 (et ses accessoires). Les deux broches 34, 38 sont mises en rotation de façon séparée par un double dispositif d'entraînement débrayable 78 (illustré en détail à la figure 2) comportant un arbre d'entraînement principal 80 associé à deux engrenages primaires 82 et 84, lesquels sont associés à deux embrayages à friction 86 et 88 montés sur l'axe 70 et déplacés alternativement en translation en position active (embrayage 86) ou inactive (embrayage 88) par un double verin hydraulique 90. Chaque embrayage 86, 88 commande par courroie 92, 94 un engrenage secondaire 96, 98 entraînant respectivement les broches 34 et 38.
- Si l'on considère à nouveau la figure 1, on remarque que la disposition des deux broches est diamétrale sur les disques d'extrêmité 52, 54 pour occuper les deux positions de bobinage et d'attente présentées ci-devant, ces deux positions étant prédéterminées par rapport aux bras 66, 68 associés au bâti de la machine par deux dispositifs d'indexage à deux positions 100 et 102 disposés entre les bras 66, 68 et les disques d'extrémité correspondants 52 et 54. Bien entendu, sans sortir du cadre de l'invention, il est possible d'augmenter le nombre des broches portées par un barillet en respectant toutefois la symétrie autour de l'axe XX′. Il est à noter également que les barres d'espacement 56 et 58 du barillet sont également montées de façon diamétrale sur les disques mais perpendiculairement au diamètre correspondant aux broches 34 et 38.
- Telles que représentées sur la figure 2, les broches 34 et 38 portent une série de noyaux centraux sur lesquels sont (ou vont être) bobinés les divers brins pour former des galettes. Les noyaux 104 sont enfilés et positionnés longitudinalement sur les broches à l'aide d'un gabarit d'espacement puis bloqués sur celles-ci. Pour ce faire, les broches 34, 38 sont du type à expension radiale et comportent chacune une chambre périphérique à paroi souple susceptible de recevoir une pression pneumatique par un orifice d'extrémité 108, 110.
- La machine de découpe qui vient d'être décrite est mise en oeuvre de la façon suivante :
On décrira, en premier lieu, le chargement initial de la machine.
La barre de découpe étant en position de retrait, l'amorce du film en bande large est montée, non découpée, sur l'une des broches (celle en position de bobinage) d'un des barillets (par exemple le barillet 30). De façon optionnelle, on utilise comme broche d'amorçage une broche à paroi lisse (par exemple en carton) pourvue d'une bande adhésive le long d'une génératrice, ainsi disposée en lieu et place de la broche 34. Parallèlement, on met en place la broche 38 équipée de noyaux préencollés sur un bon tiers de leur circonférence. En ce qui concerne le barillet 32, la broche 36 est retirée momentanément tandis que la broche 40 est remplacée par une broche d'amorçage lisse, également munie d'une bande adhésive. - Ces opérations préliminaires étant effectuées, on remet la barre de découpe 26 en position de travail et on procède à un avancement limité du film découpé en brins non encore séparés jusqu'à faire venir la tête des brins en position centrale (représentée par la flèche D) sur le rouleau de guidage principal 42.
- On procède alors à la séparation des brins en deux nappes (une par barillet). Pour ce faire, on utilise un outil de transfert (non représenté) tel qu'une règle munie d'une face adhésive que l'on dispose dans un premier temps le long du rouleau de guidage auxiliaire 46, au voisinage du rouleau 42, la face adhésive de la règle de transfert étant en vis-à-vis de ce dernier rouleau, ou plus exactement du film découpé. Par coupe manuelle d'un brin sur deux et rabat du brin coupé sur la règle adhésive, on réalise deux nappes de brins parallèles et espacés, l'une référencée 48 associée à l'amorce du film monté sur la broche d'amorçage, l'autre référencée 50 associée à la règle de transfert. On remarque que la division en nappe permet de séparer chaque brin de ses deux voisins immédiats sur le film à large bande (réduisant ainsi les risques de chevauchement des brins). Par avancement lent du film et déplacement manuel de l'outil de transfert vers la broche d'amorçage lisse remplaçant la broche 40 (en passant par l'extérieur des barres d'espacement des barillets) on positionne en bloc la nappe 50 d'abord sur le rouleau 46 puis sur cette même broche d'amorçage par contact latéral (à l'aide de la bande adhésive). L'outil de transfert est ensuite désolidarisé de la broche d'amorçage par tout moyen de coupe convenable (par exemple un fil chauffant).
- Par rotation manuelle du barillet 32 d'un demi-tour dans le sens inverse à celui des aiguilles d'une montre, la broche d'amorçage est amenée dans la position de bobinage occupée par la broche 36. Pour terminer cette phase de chargement initial, on procède à un avancement en vitesse lente de la machine (avec embrayage des dispositifs d'entrainement des broches) pour centrer la séparation des brins sur les deux broches d'amorçage.
- Pendant toutes les opérations décrites précédemment, l'opérateur a la possibilité de manoeuvrer les dispositifs de relevage des bras 76 pour faciliter le chargement initial. A ce stade, il est possible, au choix de l'opérateur, soit de procéder au réembobinage des brins directement sur les broches d'amorcage en carton (avec séparation éventuelle ultérieure des galettes par tout moyen approprié), soit de procéder au remplacement automatique des broches d'amorçage par des broches équipées de noyaux préencollés disposées en attente (par exemple les broches 38 et 40). Le changement des broches et le chargement en brins des nouvelles broches s'effectue en bloc par nappe de brins par rotation des barillets d'un demi-tour dans le sens des aiguilles d'une montre (pour permettre l'échappement latéral de la broche chargée et la présentation latérale de la broche suivante) et découpe au fil chauffant des brins entre les broches d'un même barillet. Il est à noter que l'utilisation des broches à paroi souple gonflable permet de régler aisément le centrage des noyaux de galette sur les broches.
- En fin de réembobinage des galettes, le changement des broches est effectué, jusqu'à épuisement de la bobine-mère, de façon automatique par nappe de brins comme expliqué ci-dessus avec un gain de temps considérable par rapport aux machines de découpe à stations de bobinage unitaires ; le gain de temps est également très appréciable pour la phase de chargement initial.
- En cas de changement de format de découpe (changement de la largeur des brins), il suffit de découper la nappe 50, de passer la nappe 48 sur une broche d'amorçage et de procéder à un nouveau chargement initial.
- L'invention n'est pas limitée à l'utilisation du barillet comme dispositif de chargement sur broche des brins en nappe, mais concerne également tout agencement équivalent comportant des moyens de chargement et/ou d'échappement latéral de la broche, par exemple un agencement du type à glissière permettant le déplacement latéral des broches, ou un agencement du type à chaîne de transfert pour les broches.
Claims (14)
- Machine de découpe de film mince (14) comportant un poste de déroulage d'une bobine-mère (12) de film en large bande, un poste de découpe longitudinale (26) du film en brins de petite largeur et un poste de bobinage des brins en galette, caractérisé en ce que le poste de bobinage comporte au moins une broche (34, 36) portant une pluralité de galettes, ladite broche (34, 36) étant montée sur un dispositif (30, 32) de chargement sur broche des brins en nappe comportant des moyens de déplacement et/ou d'échappement latéral de ladite broche (34, 36).
- Machine de découpe selon la revendication 1, caractérisée en ce que le dispositif de chargement sur broche comporte un barillet (30, 32) rotatif d'axe parallèle à celui de la broche (34, 36).
- Machine selon la revendication 2, caractérisée en ce que le barillet (30, 32) porte deux broches (34-38, 36-40) en positions diamétrales prédéterminées par un dispositif d'indexation (100, 102) associé au bâti de la machine, une position de bobinage et une position d'attente.
- Machine selon l'une des revendications précédentes, caractérisée en ce qu'elle comporte un dispositif d'entraînement (78) débrayable associé à chacune des broches (34, 38).
- Machine selon l'une des revendications 2 à 4, caractérisée en ce que le poste de bobinage comporte un rouleau de guidage principal (42) en sortie du poste de découpe (26) et un rouleau de guidage auxiliaire (44, 46) associé à chaque barillet (30, 32) en aval dudit rouleau principal (42).
- Machine selon la revendication 5, caractérisée en ce que les rouleaux de guidage (42, 44, 46) présentent sur leurs parois cylindriques des rainures parallèles débouchant aux extrémités des rouleaux.
- Machine selon l'une des revendications 5 et 6, caractérisée en ce que le barillet (30, 32) est positionné par rapport au rouleau de guidage auxiliaire associé (44, 46) par un dispositif de relevage (76).
- Machine du type destiné à la fabrication de galettes sur noyau central selon l'une des revendications précédentes, caractérisée en ce que les broches porte-galettes (34, 38) sont du type à expension radiale pour permettre le positionnement longitudinal et le blocage des noyaux (104) des galettes sur la broche (34, 38).
- Machine selon l'une des revendications précédentes caractérisée en ce qu'elle comporte une pluralité de dispositifs de chargement (30, 32) sur broche porteur chacun d'une broche porte-galettes (34, 36) destinée à recevoir une (48, 50) des nappes de brins obtenue par découpe et division du film (14) en bande large.
- Méthode de montage des brins dans le poste de bobinage d'une machine selon la revendication 9, caractérisée en ce qu'elle comporte les étapes suivantes de chargement initial des brins sur broche :a) Montage de l'amorce du film en bande sur une broche portée par un (30) des dispositifs de chargement sur broche, ci-après appelée broche d'amorcage.b) Découpe du film en brins,c) Séparation des brins sous forme de nappes de brins parallèles (48, 50) en nombre égal à celui des dispositifs de chargement sur broche, chaque brin d'une nappe étant isolé de ses voisins immédiats sur le film en bande large, et mise en position de chaque nappe (50) de brins sur un outil de transfert, à l'exception d'une nappe (48) restant associée à l'amorce du film en bande et se trouvant de fait chargée sur la broche d'amorcage.d) Pour chaque dispositif de chargement sur broche non encore chargé (32), transfert en bloc de la nappe de brins associée à un outil de transfert vers une autre broche portée par le dispositif de chargement (32) sur broche concerné et chargement latéral des brins sur la dite autre broche.e) Le cas échéant, mise en position de bobinage des broches (34, 36) chargées des brins.
- Méthode selon la revendication 10, caractérisée en ce que le chargement des brins d'une nappe sur une nouvelle broche (38) est réalisé par escamotage latéral de la broche chargée desdits brins (34), ladite broche chargée (34) faisant fonction d'outil de transfert en bloc de la nappe (48) de brins sur ladite nouvelle broche (38), et par découpe des brins de la nappe (48) immédiatement en aval de ladite nouvelle broche (38) après sa mise en position de bobinage.
- Méthode selon la revendication 11, caractérisée en ce que l'embobinage complet des galettes à partir d'une même nappe de brins n'est réalisé qu'après chargement d'une nouvelle broche suivant un chargement initial réalisé sur une broche à paroi lisse.
- Méthode selon l'une des revendications 10 à 12, caractérisée en ce que les broches porte-galettes sont destinées à être découpées par galette à l'issue de l'opération de réembobinage.
- Méthode selon l'une des revendications 10 à 12, caractérisée en ce que les broches (34, 36) porte-galettes sont équipées de noyaux (104) de galette préencollés.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR9007839A FR2663620A1 (fr) | 1990-06-22 | 1990-06-22 | Machine de decoupe d'un film mince en brins et methode de chargement des brins sur broche pour reembobinage par ladite machine. |
| FR9007839 | 1990-06-22 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP0465289A1 true EP0465289A1 (fr) | 1992-01-08 |
Family
ID=9397899
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP91401632A Withdrawn EP0465289A1 (fr) | 1990-06-22 | 1991-06-18 | Machine de découpe d'un film mince en brins, et méthode de chargement des brins sur broche pour réembobinage par ladite machine |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP0465289A1 (fr) |
| FR (1) | FR2663620A1 (fr) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| ES2064222A2 (es) * | 1992-09-18 | 1995-01-16 | Iberica Ag Sa | Prensa para trabajar materiales laminares. |
| US5842663A (en) * | 1997-02-06 | 1998-12-01 | Kt Industries Inc. | Winding of tape into pads |
| WO2009051761A3 (fr) * | 2007-10-16 | 2009-09-24 | Gloucester Engineering Co., Inc. | Bobineuse de film étirable |
| CN105035825A (zh) * | 2015-06-24 | 2015-11-11 | 福建省骏旗机械工贸有限公司 | 分切复卷机 |
| CN112551226A (zh) * | 2020-12-15 | 2021-03-26 | 平阳县瑞欧机械有限公司 | 一种卷纸机的收卷机构 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1177431A (en) * | 1966-10-03 | 1970-01-14 | Paper Converting Machine Co | Multiple Web Winder |
| EP0088821A1 (fr) * | 1982-03-10 | 1983-09-21 | International Business Machines Corporation | Bobine pour bande avec dispositif d'alignement automatique |
| US4697755A (en) * | 1984-08-27 | 1987-10-06 | Hiroshi Kataoka | Rewinder with slitter |
-
1990
- 1990-06-22 FR FR9007839A patent/FR2663620A1/fr not_active Withdrawn
-
1991
- 1991-06-18 EP EP91401632A patent/EP0465289A1/fr not_active Withdrawn
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1177431A (en) * | 1966-10-03 | 1970-01-14 | Paper Converting Machine Co | Multiple Web Winder |
| EP0088821A1 (fr) * | 1982-03-10 | 1983-09-21 | International Business Machines Corporation | Bobine pour bande avec dispositif d'alignement automatique |
| US4697755A (en) * | 1984-08-27 | 1987-10-06 | Hiroshi Kataoka | Rewinder with slitter |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| ES2064222A2 (es) * | 1992-09-18 | 1995-01-16 | Iberica Ag Sa | Prensa para trabajar materiales laminares. |
| US5842663A (en) * | 1997-02-06 | 1998-12-01 | Kt Industries Inc. | Winding of tape into pads |
| WO2009051761A3 (fr) * | 2007-10-16 | 2009-09-24 | Gloucester Engineering Co., Inc. | Bobineuse de film étirable |
| US8430351B2 (en) | 2007-10-16 | 2013-04-30 | Gloucester Engineering Co., Inc. | Stretch film winder |
| CN105035825A (zh) * | 2015-06-24 | 2015-11-11 | 福建省骏旗机械工贸有限公司 | 分切复卷机 |
| CN112551226A (zh) * | 2020-12-15 | 2021-03-26 | 平阳县瑞欧机械有限公司 | 一种卷纸机的收卷机构 |
Also Published As
| Publication number | Publication date |
|---|---|
| FR2663620A1 (fr) | 1991-12-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US5909856A (en) | Duplex slitter/rewinder with automatic splicing and surface/center winding | |
| US4529141A (en) | Method and apparatus for rewinding, severing and transferring web-like material | |
| EP0475886B1 (fr) | Procédé et dispositif d'ouverture d'une galette de papier et de raccordement d'une extrémité d'une bande de papier à une extrémité d'une autre bande de papier | |
| RU2335446C2 (ru) | Автоматическое разматывающее устройство непрерывного действия для подачи материала в виде ленты с катушек | |
| RU2344064C2 (ru) | Разматывающее устройство для катушек материала в виде ленты, имеющее накопительные элементы временного действия для материала, разматываемого в фазе замены катушек, и соответствующий способ | |
| JPH0549576B2 (fr) | ||
| CN101970321B (zh) | 索引卷绕机上卷绕芯的设备 | |
| EP3307662B1 (fr) | Cantre pour bobine de fibre | |
| FR2518973A1 (fr) | Dispositif pour machines a bobiner sans axe | |
| EP0223632B1 (fr) | Dérouleur de bobines | |
| EP0283339B1 (fr) | Machine graphique avec dispositif de réception d'un support d'impression continu | |
| FR2663620A1 (fr) | Machine de decoupe d'un film mince en brins et methode de chargement des brins sur broche pour reembobinage par ladite machine. | |
| EP1393903B1 (fr) | Presse rotative pour rapporter des motifs sur un substrat en bande | |
| EP0944542B1 (fr) | Machine d'enroulement d'un element plat continu pour former des bobines | |
| MXPA01010852A (es) | Bobinadora de rollos de una sola estacion con registro continuo. | |
| EP0795504B1 (fr) | Machine à dérouler des bobines en continu comportant au moins un moyen de déroulage de deux bobines jumelées ou coaxiales simultanément | |
| EP3810537B1 (fr) | Dispositif de deroulage de bande et machine d'estampage d'elements en forme de feuilles | |
| FR2930243A1 (fr) | Dispositif de fourniture et installation de depose d'une bande de gomme. | |
| FR2544701A1 (fr) | Bobineuse a entrainement peripherique, notamment du type sans arbre support | |
| WO1999024342A1 (fr) | Machine d'enroulement de produit continu sous forme de feuille, pour former des bobines | |
| FR2625486A1 (fr) | Procede et installation de conditionnement automatique en rouleau ou en bobine des coupes d'une bande de matiere | |
| EP0358890B1 (fr) | Dispositif pour le rembobinage d'une bande de matière mince | |
| CA2511581C (fr) | Dispositif de pilotage d'entrainement de films dans un dispositif de realisation d'ensembles multicouches | |
| WO2000073184A1 (fr) | Dispositif d'approvisionnement en papier, en particulier, pour une ligne de fabrication de carton | |
| FR2751629A1 (fr) | Accumulateur tampon pour une ligne de traitement en continu utilisant un produit en forme de ruban fourni par une bobine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): DE ES FR GB IT |
|
| 17P | Request for examination filed |
Effective date: 19920213 |
|
| 17Q | First examination report despatched |
Effective date: 19930107 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 19930518 |