EP0467749A1 - Procédé de revêtement d'aluminium par trempé à chaud d'une bande d'acier et bande d'acier inoxydable ferritique - Google Patents
Procédé de revêtement d'aluminium par trempé à chaud d'une bande d'acier et bande d'acier inoxydable ferritique Download PDFInfo
- Publication number
- EP0467749A1 EP0467749A1 EP91401890A EP91401890A EP0467749A1 EP 0467749 A1 EP0467749 A1 EP 0467749A1 EP 91401890 A EP91401890 A EP 91401890A EP 91401890 A EP91401890 A EP 91401890A EP 0467749 A1 EP0467749 A1 EP 0467749A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- strip
- less
- seconds
- atmosphere
- coating
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000000576 coating method Methods 0.000 title claims abstract description 26
- 238000000034 method Methods 0.000 title claims abstract description 25
- 229910052782 aluminium Inorganic materials 0.000 title claims abstract description 24
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 title claims abstract description 24
- 239000011248 coating agent Substances 0.000 title claims abstract description 24
- 229910001220 stainless steel Inorganic materials 0.000 title claims abstract description 12
- 239000004411 aluminium Substances 0.000 title abstract description 7
- QVGXLLKOCUKJST-UHFFFAOYSA-N atomic oxygen Chemical compound [O] QVGXLLKOCUKJST-UHFFFAOYSA-N 0.000 claims abstract description 16
- 239000001301 oxygen Substances 0.000 claims abstract description 16
- 229910052760 oxygen Inorganic materials 0.000 claims abstract description 16
- 229910000831 Steel Inorganic materials 0.000 claims abstract description 13
- 239000010959 steel Substances 0.000 claims abstract description 13
- IJGRMHOSHXDMSA-UHFFFAOYSA-N Atomic nitrogen Chemical compound N#N IJGRMHOSHXDMSA-UHFFFAOYSA-N 0.000 claims description 21
- XUIMIQQOPSSXEZ-UHFFFAOYSA-N Silicon Chemical compound [Si] XUIMIQQOPSSXEZ-UHFFFAOYSA-N 0.000 claims description 18
- 239000000203 mixture Substances 0.000 claims description 15
- 230000001590 oxidative effect Effects 0.000 claims description 15
- 229910052710 silicon Inorganic materials 0.000 claims description 14
- 239000010703 silicon Substances 0.000 claims description 14
- 239000001257 hydrogen Substances 0.000 claims description 13
- 229910052739 hydrogen Inorganic materials 0.000 claims description 13
- 229910052757 nitrogen Inorganic materials 0.000 claims description 10
- 238000007598 dipping method Methods 0.000 claims description 6
- VYZAMTAEIAYCRO-UHFFFAOYSA-N Chromium Chemical compound [Cr] VYZAMTAEIAYCRO-UHFFFAOYSA-N 0.000 claims description 2
- 229910052804 chromium Inorganic materials 0.000 claims description 2
- 239000011651 chromium Substances 0.000 claims description 2
- 238000002791 soaking Methods 0.000 claims description 2
- UFHFLCQGNIYNRP-UHFFFAOYSA-N Hydrogen Chemical compound [H][H] UFHFLCQGNIYNRP-UHFFFAOYSA-N 0.000 description 9
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 8
- 238000001816 cooling Methods 0.000 description 6
- 239000011247 coating layer Substances 0.000 description 4
- 238000009434 installation Methods 0.000 description 4
- 229910052742 iron Inorganic materials 0.000 description 4
- 229910052751 metal Inorganic materials 0.000 description 3
- 239000002184 metal Substances 0.000 description 3
- 229910000838 Al alloy Inorganic materials 0.000 description 2
- KCZFLPPCFOHPNI-UHFFFAOYSA-N alumane;iron Chemical compound [AlH3].[Fe] KCZFLPPCFOHPNI-UHFFFAOYSA-N 0.000 description 2
- 239000007789 gas Substances 0.000 description 2
- 150000002431 hydrogen Chemical class 0.000 description 2
- 238000004020 luminiscence type Methods 0.000 description 2
- 238000005269 aluminizing Methods 0.000 description 1
- 239000012080 ambient air Substances 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 230000003628 erosive effect Effects 0.000 description 1
- 239000010410 layer Substances 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 229910001338 liquidmetal Inorganic materials 0.000 description 1
- 238000005259 measurement Methods 0.000 description 1
- QJGQUHMNIGDVPM-UHFFFAOYSA-N nitrogen group Chemical group [N] QJGQUHMNIGDVPM-UHFFFAOYSA-N 0.000 description 1
- 238000004611 spectroscopical analysis Methods 0.000 description 1
Images

Classifications
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/04—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor characterised by the coating material
- C23C2/12—Aluminium or alloys based thereon
Definitions
- the present invention relates to a process for coating aluminum by hot dipping of a steel strip, in particular ferritic stainless steel.
- the present invention also relates to a steel strip produced by such a method.
- EP-A-0 246 418 discloses an aluminizing process by hot dipping of a strip of ferritic stainless steel in which the strip is preheated to about 677 ° C. to clean its surface and this is heated. band above 843 ° C in a reducing atmosphere.
- the strip is cooled in an atmosphere containing at least 95% hydrogen and then, avoiding contact with ambient air, the strip is soaked in a bath of liquid aluminum and wrung out.
- This known method has several drawbacks.
- preheating strongly oxidizes the surface of the strip, which leads to passing the latter in a hydrogen atmosphere to reduce the oxides formed on its surface.
- This process is particularly applicable to the coating of pure aluminum.
- the present invention aims to remedy these drawbacks, on the one hand by avoiding the use of a gas containing at least 95% hydrogen, and on the other hand, by making it possible to produce coatings with an aluminum alloy- silicon.
- the invention also relates to a steel strip produced by the process mentioned above.
- the steel strip is a ferritic stainless steel strip containing at least 4% by weight and at most 25% by weight of chromium.
- the steel strip 8 in particular ferritic stainless steel, enters the installation through the preheating furnace 1, in which the atmosphere is a first non-oxidizing atmosphere containing less than 3% oxygen.
- the temperature of the strip 8 is less than 500 ° C. and preferably equal to 460 ° C., the residence time of any portion of said strip in this preheating oven is less than 60 seconds and preferably less than 45 seconds.
- the strip 8 passes through the laboratory oven 2, then is deflected by a roller 9 to enter the holding oven 3 where it circulates in staggered rows around the rollers 10.
- the atmosphere prevailing in the laboratory oven 2 and in the holding oven 3 is constituted by a second non-oxidizing atmosphere and this atmosphere is adjusted to have, at all points, a dew point below -40 ° C. and preferably lower than -50 ° C.
- the temperature of the strip 8 is less than 950 ° C. and preferably equal to 900 ° C., the residence time of any portion of said strip in this oven is less than 120 seconds and preferably less than 90 seconds.
- the temperature of the strip 8 is maintained at a temperature below 950 ° C. and preferably equal to 900 ° C., the residence time of any portion of said strip in this holding oven is less than 220 seconds and preferably less than 190 seconds.
- the strip 8 enters the cooling zone 4, then is deflected by a roller 11 to pass through the chute 5 and to plunge into the bath 6 of coating metal.
- the strip 8 is wrung out by gas blown through the nozzles 7 and discharged.
- the non-reactive atmosphere is composed of a mixture of nitrogen and hydrogen and the temperature of the strip is brought to a value close to the temperature of the bath 6 of coating metal, preferably between 660 ° C and 730 ° C.
- the temperature of the strip 8 practically does not vary and the atmosphere of the said chute is either a mixture of nitrogen and hydrogen, or pure nitrogen.
- the nitrogen used to make the mixture of nitrogen and hydrogen or to constitute the atmosphere of the chute 5, contains less than 20 ppm of oxygen and has a dew point below - 60 ° C.
- the hydrogen used to make the mixture of nitrogen and hydrogen has an oxygen content of less than 10 ppm and a dew point of less than - 60 ° C.
- the surface of the strip is not oxidized at the entrance to the cooling zone.
- the quantity of the oxygen element detected on the surface on different steel strips having been preheated to different temperatures T in the preheating furnace 1 increases considerably when the temperature of said strips tested exceeds 500 ° C.
- the light intensity is proportional to the quantity of oxygen contained on the surface in the steel strip, the erosion time being linked to the thickness of the layer analyzed.
- the cooling metal bath 6 is a mixture of aluminum and silicon containing up to about 11% silicon by weight.
- a first strip of ferritic stainless steel was coated by dipping in an almost pure aluminum bath under the following conditions:
- the ferritic stainless steel which constitutes the strip and of the Al Si 409 type and contains by weight:
- the method according to the invention makes it possible to avoid using pure hydrogen and also makes it possible to obtain coating layers with a high silicon content having a behavior under the adhesion test better than that obtained with coatings with very low silicon content.
Landscapes
- Chemical & Material Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Coating With Molten Metal (AREA)
- Heat Treatment Of Sheet Steel (AREA)
- Chemical Treatment Of Metals (AREA)
- Heat Treatment Of Articles (AREA)
- Heat Treatment Of Strip Materials And Filament Materials (AREA)
Abstract
Description
- La présente invention concerne un procédé de revêtement d'aluminium par trempé à chaud d'une bande d'acier notamment d'acier inoxydable ferritique.
- La présente invention concerne également une bande d'acier réalisée par un tel procédé.
- On connait dans le EP-A-0 246 418 un procédé d'aluminiage par trempé à chaud d'une bande d'acier inoxydable ferritique dans lequel on préchauffe la bande jusqu'à environ 677° C pour nettoyer sa surface et on chauffe cette bande au-dessus de 843° C dans une atmosphère réductrice.
- Ensuite, on refroidit la bande dans une atmosphère contenant au moins 95% d'hydrogène puis, en évitant tout contact avec l'air ambiant, on trempe ladite bande dans un bain d'aluminium liquide et on l'essore.
- Ce procédé connu présente plusieurs inconvénients.
- Tout d'abord, le préchauffage oxyde fortement la surface de la bande, ce qui conduit à faire passer celle-ci dans une atmosphère d'hydrogène pour réduire les oxydes formés à sa surface.
- Ce procédé s'applique notamment au revêtement d'aluminium pur.
- Or, au contact de l'acier, l'aluminium, lorsqu'il est pur, se combine au fer pour former un alliage fer-aluminium fragile ce qui limite l'aptitude à la déformation de la couche de revêtement et les propriétés d'emploi des bandes d'acier ainsi revêtues.
- La présente invention, a pour but de remédier à ces inconvénients, d'une part en évitant d'utiliser un gaz contenant au moins 95% d'hydrogène, et d'autre part, en permettant de réaliser des revêtements avec un alliage aluminium-silicium.
- En effet, la présence de silicium dans le bain de revêtement permet de contrôler la formation de l'alliage fer-aluminium fragile.
- La présente invention a donc pour objet un procédé de revêtement d'aluminium par trempé à chaud d'une bande d'acier notamment d'acier inoxydable ferritique, caractérisé en ce que :
- on préchauffe la bande jusqu'à une température inférieure à 500° C dans une première atmosphère non oxydante,
- on chauffe ladite bande jusqu'à une température inférieure à 950°C dans une deuxième atmosphère non oxydante,
- puis, on amène ladite bande dans une atmosphère non réactive à la température de revêtement,
- et enfin on trempe ladite bande dans un bain de revêtement.
- Selon d'autres caractéristiques :
- ladite première atmosphère non oxydante contient moins de 3% d'oxygène,
- ladite deuxième atmosphère non oxydante a un point de rosée inférieur à - 40°C et de préférence inférieur à - 50°C,
- ladite atmosphère non réactive est de l'azote,
- ladite atmosphère non réactive est un mélange azote-hydrogène,
- l'azote contient moins de 20ppm d'oxygène et a un point de rosée inférieur à - 60°C,
- l'hydrogène contient moins de 10ppm d'oxygène et a un point de rosée inférieur à - 60°C,
- le temps de séjour d'une portion quelconque de la bande dans ladite première atmosphère non oxydante est inférieur à 60 secondes et de préférence inférieur à 45 secondes,
- ladite deuxième atmosphère non oxydante est contenue dans une première zone formée par un four laboratoire et dans une deuxième zone formée par un four de maintien,
- le temps de séjour d'une portion quelconque de la bande dans le four laboratoire est inférieur à 120 secondes et de préférence inférieur à 90 secondes,
- le temps de séjour d'une portion quelconque de la bande (8) dans le four de maintien est inférieur à 220 secondes et de préférence inférieur à 190 secondes,
- ledit bain de revêtement est de l'aluminium,
- ledit bain de revêtement est un mélange d'aluminium et de silicium contenant au plus 11% en poids de silicium.
- L'invention a également pour objet une bande d'acier réalisée par le procédé mentionné ci-dessus.
- De préférence, la bande d'acier est une bande d'acier inoxydable ferritique contenant au moins 4% en poids et au plus 25% en poids de chrome.
- L'invention va maintenant être décrite plus en détail en regard des figures annexées, sur lesquelles :
- la Fig. 1 est une vue schématique d'une installation de revêtement en continu pour la mise en oeuvre du procédé selon l'invention,
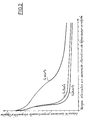
- la Fig. 2 représente des courbes caractéristiques d'une mesure en spectromètrie de décharge luminescence (SDL) donnant les quantités relatives de l'élément oxygène détectées en surface sur différentes températures T sous une première atmosphère non oxydante.
- Comme représenté sur la figure 1, l'installation de revêtement en continu comprend :
- un four de préchauffage 1,
- un four laboratoire 2,
- un four de maintien 3,
- une zone de refroidissement 4,
- une goulotte 5,
- un bain 6 de métal liquide de revêtement,
- et des buses d'essorage 7.
- La bande d'acier 8, notamment d'acier inoxydable ferritique, pénètre dans l'installation par le four de préchauffage 1, dans lequel l'atmosphère est une première atmosphère non oxydante contenant moins de 3% d'oxygène.
- A la sortie de ce four de préchauffage, la température de la bande 8 est inférieure à 500°C et de préférence égale à 460°C, le temps de séjour d'une portion quelconque de ladite bande dans ce four de préchauffage est inférieur à 60 secondes et de préférence inférieure à 45 secondes.
- Ensuite, la bande 8 traverse le four laboratoire 2, puis est déviée par un rouleau 9 pour pénétrer dans le four de maintien 3 où elle circule en quinconce autour des rouleaux 10.
- L'atmosphère qui règne dans le four laboratoire 2 et dans le four de maintien 3 est constituée par une seconde atmosphère non oxydante et cette atmosphère est réglée pour avoir, en tout point, un point de rosée inférieur à - 40°C et de préférence inférieur à -50°C.
- A la sortie du four laboratoire 2, la température de la bande 8 est inférieure à 950°C et de préférence égale à 900°C, le temps de séjour d'une portion quelconque de ladite bande dans ce four est inférieur à 120 secondes et de préférence inférieur à 90 secondes.
- Dans le four de maintien 3, la température de la bande 8 est maintenue à une température inférieure à 950°C et de préférence égale à 900°C, le temps de séjour d'une portion quelconque de ladite bande dans ce four de maintien est inférieure à 220 secondes et de préférence inférieur à 190 secondes.
- A la sortie du four de maintien 3, la bande 8 pénètre dans la zone de refroidissement 4, puis est déviée par un rouleau 11 pour traverser la goulotte 5 et pour plonger dans le bain 6 de métal de revêtement.
- Ensuite, après être déviée par un rouleau 12, la bande 8 est essorée par du gaz soufflé à travers les buses 7 et évacuée.
- Dans la zone de refroidissement 4, l'atmosphère non réactive est composée d'un mélange d'azote et d'hydrogène et la température de la bande est amenée à une valeur voisine de la température du bain 6 de métal de revêtement, de préférence comprise entre 660°C et 730°C.
- Dans la goulotte 5, la température de la bande 8 ne varie pratiquement pas et l'atmosphère de ladite goulotte est soit un mélange d'azote et d'hydrogène, soit de l'azote pur.
- L'azote utilisé pour réaliser le mélange d'azote et d'hydrogène ou pour constituer l'atmosphère de la goulotte 5, contient moins de 20ppm d'oxygène et a un point de rosée inférieur à - 60°C.
- L'hydrogène utilisé pour réaliser le mélange d'azote et d'hydrogène a une teneur en oxygène inférieure à 10ppm et un point de rosée inférieur à - 60°C.
- Etant donné les réglages des atmosphères indiquées ci-dessus, la surface de la bande n'est pas oxydée à l'entrée de la zone de refroidissement.
- De manière remarquable, comme il est mis en évidence sur la figure 2, la quantité de l'élément oxygène détectée en surface sur différentes bandes d'acier ayant été préchauffées à différentes températures T dans le four de préchauffage 1, augmente de façon conséquente lorsque la température desdites bandes testées dépasse 500°C.
- Dans les caractéristiques SDL, l'intensité lumineuse est proportionnelle à la quantité d'oxygène contenue en surface dans la bande d'acier, le temps d'érosion étant lié à l'épaisseur de la couche analysée.
- On remarque que la quantité d'oxygène en surface pour deux températures T = 400°C et T = 500°C est de même ordre de grandeur, alors que la quantité d'oxygène est relativement élevée pour la température T = 600°C.
- Lorsque la température de la bande dans le four de préchauffe 1 est maintenue à environ 500°C, il n'est pas nécessaire de maintenir une atmosphère d'hydrogène dans la zone de refroidissement et dans la goulotte.
- Le bain 6 de métal de refroidissement est un mélange d'aluminium et de silicium contenant jusqu'à environ 11% de silicium en poids.
- A titre d'exemple, une première bande d'acier inoxydable ferritique a été revêtue par trempé dans un bain d'aluminium presque pur dans les conditions suivantes :

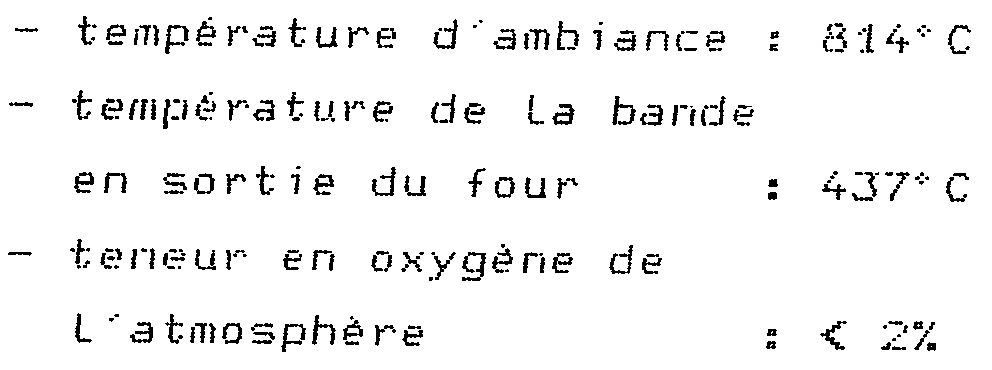


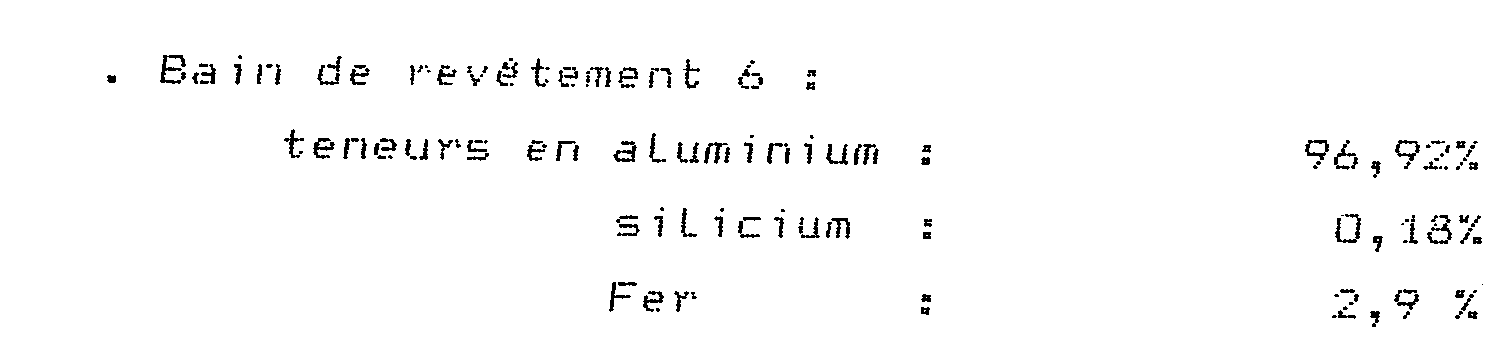
- La couche de revêtement obtenue à un poids au mètre carré de 89 g/m² et la composition suivante :
- Silicium
- : 1%
- Fer
- : 19%
- Aluminium
- : 80%
- L'acier inoxydable ferritique qui constitue la bande et du type Al Si 409 et contient en poids :

- Un essai d'adhérence à m plis alternés réalisé sur cette bande a donné un résultat de 60. Ce chiffre caractérise l'adhérence du revêtement sur la bande, lorsqu'il est égal à 0, l'adhérence est mauvaise, lorsqu'il est égal à 100, l'adhérence est bonne.
- Une deuxième bande d'acier inoxydable ferritique de même composition que la précédente a été revêtue par trempé dans un bain contenant un mélange d'aluminium et de silicium et dans les conditions suivantes :


- . Bain de revêtement 6 :
- teneurs en Aluminium
- : 87,6%
- Silicium
- : 9,1%
- Fer
- : 3,3%
- La couche de revêtement obtenue ainsi a un poids au mètre carré de 118 g/m² et la composition suivante :
- Aluminium
- : 86,8%
- Silicium
- : 6%
- Fer
- : 7,2%
- L'essai d'adhérence à m plis alternés a donné un résultat de 80.
- Ainsi, le procédé selon l'invention permet d'éviter d'utiliser de l'hydrogène pur et permet également d'obtenir des couches de revêtement à forte teneur en silicium ayant un comportement à l'essai d'adhérence meilleur que celui obtenu avec des revêtements à très faible teneur en silicium.
Claims (15)
- Procédé de revêtement d'aluminium par trempé à chaud d'une bande (8) d'acier, notamment d'acier inoxydable ferritique, caractérisé en ce que :- on préchauffe la bande (8) jusqu'à une température inférieure à 500°C dans une première atmosphère (1) non oxydante,- on chauffe ladite bande (8) jusqu'à une température inférieure à 950°C dans une deuxième atmosphère (2, 3) non oxydante,- puis, on amène ladite bande (8) dans une atmosphère (4) non réactive à la température de revêtement,- et enfin on trempe ladite bande (8) dans un bain de revêtement (6).
- Procédé selon la revendication 1, caractérisé en ce que ladite première atmosphère (1) non oxydante contient moins de 3% d'oxygène.
- Procédé selon la revendication 1, caractérisé en ce que ladite deuxième atmosphère (2) non oxydante a un point de rosée inférieur à - 40°C et de préférence inférieur à - 50°C.
- Procédé selon la revendication 1, caractérisé en ce que ladite atmosphère (3, 4) non réactive est de l'azote.
- Procédé selon la revendication 1, caractérisé en ce que ladite atmosphère (3, 4) non réactive est un mélange d'azote-hydrogène.
- Procédé selon les revendications 4 et 5, caractérisé en ce que l'azote contient moins de 20ppm d'oxygène et a un point de rosée inférieur à - 60°C.
- Procédé selon la revendication 5, caractérisé en ce que l'oxygène contient moins de 10ppm d'oxygène et a un point de rosée inférieur à - 60°C.
- Procédé selon les revendications 1 et 2, caractérisé en ce que le temps de séjour d'une portion quelconque de la bande (8) dans ladite première atmosphère (1) non oxydante est inférieur à 60 secondes et de préférence inférieur à 45 secondes.
- Procédé selon les revendications 1 et 2, caractérisé en ce que ladite deuxième atmosphère non oxydante est contenue dans une première zone formée par un four laboratoire (2) et dans une deuxième zone formée par un four de maintien (3).
- Procédé selon la revendication 9, caractérisé en ce que le temps de séjour d'une portion quelconque de la bande (8) dans le four laboratoire (2) est inférieur à 120 secondes et de préférence inférieur à 90 secondes.
- Procédé selon la revendication 9, caractérisé en ce que le temps de séjour d'une portion quelconque de la bande (8) dans le four de maintien (3) est inférieur à 220 secondes et de préférence inférieur à 190 secondes.
- Procédé selon la revendication 1, caractérisé en ce que ledit bain (6) de revêtement est de l'aluminium.
- Procédé selon la revendication 1, caractérisé en ce que ledit bain (6) de revêtement est un mélange d'aluminium et de silicium contenant au plus 11% de silicium.
- Bande d'acier, caractérisée en ce qu'elle est réalisée par le procédé selon l'une quelconque des revendications 1 à 13.
- Bande selon la revendication 14, caractérisée en ce qu'elle est formée par une bande d'acier inoxydable ferritique contenant au moins 4% en poids et au plus 25% en poids de chrome.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR9009048A FR2664617B1 (fr) | 1990-07-16 | 1990-07-16 | Procede de revetement d'aluminium par trempe a chaud d'une bande d'acier et bande d'acier obtenue par ce procede. |
| FR9009048 | 1990-07-16 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0467749A1 true EP0467749A1 (fr) | 1992-01-22 |
| EP0467749B1 EP0467749B1 (fr) | 1994-10-26 |
Family
ID=9398763
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP91401890A Expired - Lifetime EP0467749B1 (fr) | 1990-07-16 | 1991-07-08 | Procédé de revêtement d'aluminium par trempé à chaud d'une bande d'acier et bande d'acier inoxydable ferritique |
Country Status (8)
| Country | Link |
|---|---|
| US (1) | US5358744A (fr) |
| EP (1) | EP0467749B1 (fr) |
| JP (1) | JP3285893B2 (fr) |
| AT (1) | ATE113322T1 (fr) |
| DE (1) | DE69104789T2 (fr) |
| DK (1) | DK0467749T3 (fr) |
| ES (1) | ES2064945T3 (fr) |
| FR (1) | FR2664617B1 (fr) |
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2692596A1 (fr) * | 1992-06-22 | 1993-12-24 | Lorraine Laminage | Tôle revêtue et procédé de fabrication de cette tôle. |
| EP0584364A4 (en) * | 1992-02-12 | 1994-08-17 | Nisshin Steel Co Ltd | Al-si-cr-plated steel sheet excellent in corrosion resistance and production thereof |
| US5447754A (en) * | 1994-04-19 | 1995-09-05 | Armco Inc. | Aluminized steel alloys containing chromium and method for producing same |
| FR2720079A1 (fr) * | 1994-05-19 | 1995-11-24 | Lorraine Laminage | Procédé de revêtement d'aluminium par trempe à chaud d'une pièce, notamment d'une bande, en acier contenant au moins 0,1 % en poids de manganèse, notamment en acier inoxydable et/ou allié. |
| FR2807069A1 (fr) * | 2000-03-29 | 2001-10-05 | Usinor | Tole en acier inoxydable ferritique revetue utilisable dans le domaine de l'echappement d'un moteur de vehicule automobile |
| EP1936000A4 (fr) * | 2005-10-14 | 2010-03-10 | Nippon Steel Corp | Procédé de recuit/trempage à chaud de tôle d acier contenant du silicium et appareil de recuit/trempage à chaud en continu |
| JP2019011489A (ja) * | 2017-06-29 | 2019-01-24 | Jfeスチール株式会社 | 溶融Zn系めっき鋼板及びその製造方法 |
Families Citing this family (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101105986B1 (ko) * | 2004-04-29 | 2012-01-18 | 포스코강판 주식회사 | 가스 분압비 조절을 통하여 도금조건을 제어하는용융알루미늄 도금 스테인레스 강판의 제조방법 |
| AT500686B1 (de) * | 2004-06-28 | 2007-03-15 | Ebner Ind Ofenbau | Verfahren zur wärmebehandlung eines metallbandes vor einer metallischen beschichtung |
| JP2011224584A (ja) * | 2010-04-16 | 2011-11-10 | Jfe Steel Corp | 熱延鋼板の製造方法及び溶融亜鉛めっき鋼板の製造方法 |
| DE102010037254B4 (de) | 2010-08-31 | 2012-05-24 | Thyssenkrupp Steel Europe Ag | Verfahren zum Schmelztauchbeschichten eines Stahlflachprodukts |
| WO2012115291A1 (fr) * | 2011-02-23 | 2012-08-30 | Posco Coated & Color Steel Co., Ltd. | Procédé pour la fabrication d'acier plaqué par immersion à chaud |
| DE102012101018B3 (de) | 2012-02-08 | 2013-03-14 | Thyssenkrupp Nirosta Gmbh | Verfahren zum Schmelztauchbeschichten eines Stahlflachprodukts |
| KR20150084051A (ko) * | 2012-12-04 | 2015-07-21 | 제이에프이 스틸 가부시키가이샤 | 연속 용융 아연도금 강판의 제조 설비 및 제조 방법 |
| WO2018169830A1 (fr) * | 2017-03-13 | 2018-09-20 | The Regents Of The Universtiy Of California | Procédé de production de graphite pré-lithié à partir de batteries li-ion recyclées |
| KR102521021B1 (ko) * | 2018-03-08 | 2023-04-12 | 상라오 징코 솔라 테크놀러지 디벨롭먼트 컴퍼니, 리미티드 | 태양 전지 패널용 플럭스 도포 부재 및 방법, 그리고 태양 전지 패널의 인터커넥터 부착 장치 |
| KR102094127B1 (ko) * | 2018-07-31 | 2020-03-27 | 부산대학교 산학협력단 | 딥코팅 장치 및 딥코팅 방법 |
| KR20210055508A (ko) | 2019-11-07 | 2021-05-17 | 포스코강판 주식회사 | 용융 알루미늄 도금 페라이트계 스테인리스 강판의 미도금 방지를 위한 Fe-P 선도금 용액 및 선도금 방법 |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4053663A (en) * | 1972-08-09 | 1977-10-11 | Bethlehem Steel Corporation | Method of treating ferrous strand for coating with aluminum-zinc alloys |
| EP0134143A1 (fr) * | 1983-08-17 | 1985-03-13 | Nippon Steel Corporation | Procédé de plonge à chaud d'aluminium |
| US4591395A (en) * | 1983-05-05 | 1986-05-27 | Armco Inc. | Method of heat treating low carbon steel strip |
| EP0356783A2 (fr) * | 1988-08-29 | 1990-03-07 | Armco Steel Company L.P. | Procédé de revêtement par trempage à chaud continu d'une bande d'acier avec de l'aluminium |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2926103A (en) * | 1958-01-21 | 1960-02-23 | Continental Can Co | Aluminum cladding process and apparatus |
| US3320085A (en) * | 1965-03-19 | 1967-05-16 | Selas Corp Of America | Galvanizing |
| US3925579A (en) * | 1974-05-24 | 1975-12-09 | Armco Steel Corp | Method of coating low alloy steels |
| US3936543A (en) * | 1974-08-22 | 1976-02-03 | Armco Steel Corporation | Method of coating carbon steel |
| US4140552A (en) * | 1976-12-23 | 1979-02-20 | Armco Steel Corporation | Method of treating aluminum-killed and low alloy steel strip and sheet surfaces, in sulfur-bearing atmosphere, for metallic coating |
| US4144379A (en) * | 1977-09-02 | 1979-03-13 | Inland Steel Company | Drawing quality hot-dip coated steel strip |
| JPS57169089A (en) * | 1981-04-11 | 1982-10-18 | Nisshin Steel Co Ltd | Aluminum clad steel plate for enamel |
| US4675214A (en) * | 1986-05-20 | 1987-06-23 | Kilbane Farrell M | Hot dip aluminum coated chromium alloy steel |
| JPS6428351A (en) * | 1987-07-23 | 1989-01-30 | Nisshin Steel Co Ltd | Method for hot dip aluminizing hardly aluminizable steel sheet |
| JPH02163357A (ja) * | 1988-12-15 | 1990-06-22 | Nippon Steel Corp | 不メッキのない高耐食性アルミメッキCr含有鋼板の製造方法 |
-
1990
- 1990-07-16 FR FR9009048A patent/FR2664617B1/fr not_active Expired - Fee Related
-
1991
- 1991-07-08 DK DK91401890.8T patent/DK0467749T3/da active
- 1991-07-08 ES ES91401890T patent/ES2064945T3/es not_active Expired - Lifetime
- 1991-07-08 AT AT91401890T patent/ATE113322T1/de not_active IP Right Cessation
- 1991-07-08 DE DE69104789T patent/DE69104789T2/de not_active Expired - Fee Related
- 1991-07-08 EP EP91401890A patent/EP0467749B1/fr not_active Expired - Lifetime
- 1991-07-16 JP JP17555691A patent/JP3285893B2/ja not_active Expired - Fee Related
-
1993
- 1993-04-05 US US08/043,608 patent/US5358744A/en not_active Expired - Lifetime
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4053663A (en) * | 1972-08-09 | 1977-10-11 | Bethlehem Steel Corporation | Method of treating ferrous strand for coating with aluminum-zinc alloys |
| US4591395A (en) * | 1983-05-05 | 1986-05-27 | Armco Inc. | Method of heat treating low carbon steel strip |
| EP0134143A1 (fr) * | 1983-08-17 | 1985-03-13 | Nippon Steel Corporation | Procédé de plonge à chaud d'aluminium |
| EP0356783A2 (fr) * | 1988-08-29 | 1990-03-07 | Armco Steel Company L.P. | Procédé de revêtement par trempage à chaud continu d'une bande d'acier avec de l'aluminium |
Cited By (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0584364A4 (en) * | 1992-02-12 | 1994-08-17 | Nisshin Steel Co Ltd | Al-si-cr-plated steel sheet excellent in corrosion resistance and production thereof |
| EP0576348A1 (fr) * | 1992-06-22 | 1993-12-29 | Sollac | Tôle revêtue et procédé de fabrication de cette tôle |
| FR2692596A1 (fr) * | 1992-06-22 | 1993-12-24 | Lorraine Laminage | Tôle revêtue et procédé de fabrication de cette tôle. |
| US5591531A (en) * | 1994-04-19 | 1997-01-07 | Armco Inc. | Aluminized steel alloys containing chromium |
| US5447754A (en) * | 1994-04-19 | 1995-09-05 | Armco Inc. | Aluminized steel alloys containing chromium and method for producing same |
| EP0678588A1 (fr) * | 1994-04-19 | 1995-10-25 | Armco Inc. | Alliages d'acier aluminés contenant du chrome et procédé pour leur fabrication |
| AU687989B2 (en) * | 1994-04-19 | 1998-03-05 | Armco Inc. | Aluminized steel alloys containing chromium and method for producing same |
| EP0698671A1 (fr) * | 1994-05-19 | 1996-02-28 | Sollac S.A. | Procédé de revêtement d'aluminium par trempé à chaud d'une pièce, notamment d'une bande, en acier contenant au moins 0,1% en poids de manganèse, notamment en acier inoxydable et/ou allié |
| FR2720079A1 (fr) * | 1994-05-19 | 1995-11-24 | Lorraine Laminage | Procédé de revêtement d'aluminium par trempe à chaud d'une pièce, notamment d'une bande, en acier contenant au moins 0,1 % en poids de manganèse, notamment en acier inoxydable et/ou allié. |
| FR2807069A1 (fr) * | 2000-03-29 | 2001-10-05 | Usinor | Tole en acier inoxydable ferritique revetue utilisable dans le domaine de l'echappement d'un moteur de vehicule automobile |
| US6582835B2 (en) | 2000-03-29 | 2003-06-24 | Usinor | Coated ferrite stainless steel sheet usable in the automobile exhaust sector |
| EP1936000A4 (fr) * | 2005-10-14 | 2010-03-10 | Nippon Steel Corp | Procédé de recuit/trempage à chaud de tôle d acier contenant du silicium et appareil de recuit/trempage à chaud en continu |
| JP2019011489A (ja) * | 2017-06-29 | 2019-01-24 | Jfeスチール株式会社 | 溶融Zn系めっき鋼板及びその製造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| FR2664617B1 (fr) | 1993-08-06 |
| JPH04232238A (ja) | 1992-08-20 |
| DE69104789T2 (de) | 1995-03-16 |
| ATE113322T1 (de) | 1994-11-15 |
| US5358744A (en) | 1994-10-25 |
| DK0467749T3 (da) | 1995-04-03 |
| DE69104789D1 (de) | 1994-12-01 |
| ES2064945T3 (es) | 1995-02-01 |
| EP0467749B1 (fr) | 1994-10-26 |
| FR2664617A1 (fr) | 1992-01-17 |
| JP3285893B2 (ja) | 2002-05-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0467749B1 (fr) | Procédé de revêtement d'aluminium par trempé à chaud d'une bande d'acier et bande d'acier inoxydable ferritique | |
| CA2714220C (fr) | Procede de fabrication d'une bande metallique revetue presentant un aspect ameliore | |
| EP1999287B1 (fr) | Procede de recuit et de preparation en continu d'une bande d'acier a haute resistance en vue de sa galvanisation au trempe | |
| JP2516259B2 (ja) | 鋼製のストリップをアルミニウムを用いて連続的に溶融被覆する方法 | |
| EP0246418B1 (fr) | Alliage d'acier contenant du chrome couvert d'aluminium par immersion | |
| KR840002232B1 (ko) | 주석도금 강판제의 광택 용접 이음캔 | |
| EP0126696B1 (fr) | Procédé de fabrication en continu d'une bande d'acier survieillie portant un revêtement de Zn ou d'alliage Zn-Al | |
| KR101618914B1 (ko) | 아연계 합금층으로 이산 물품을 코팅하는 방법 | |
| FR2542669A1 (fr) | Realisation d'une force de pelage predeterminee a une interface cuivre/aluminium | |
| EP0710732B1 (fr) | Procédé de revêtement au trempé et sans alliation d'une tole d'acier à bas interstitiel | |
| EP0939141A1 (fr) | TÔle dotée d'un revêtement d'aluminium résistant à la fissuration | |
| BE1009317A6 (fr) | Dispositif et installation pour revetir une bande d'acier. | |
| CA2314533C (fr) | Tole d'acier a basse teneur en aluminium pour emballage | |
| EP0041010A1 (fr) | Fabrication d'un verre revêtu d'un film d'oxydes métalliques | |
| EP1300477B1 (fr) | Procédé de recuit continu pour l'obtention d'un état de surface améliorée | |
| EP0698671A1 (fr) | Procédé de revêtement d'aluminium par trempé à chaud d'une pièce, notamment d'une bande, en acier contenant au moins 0,1% en poids de manganèse, notamment en acier inoxydable et/ou allié | |
| EP0902098B1 (fr) | Procédé pour la fabrication d'une tôle d'acier galvanisé allié sans phases en surface | |
| FR2477449A1 (fr) | Procede de fabrication d'une boite soudee | |
| LU84649A1 (fr) | Procede de galvanisation en continu de bandes d'acier | |
| EP0710298B1 (fr) | Procede pour preparer une tole en acier revetue de zinc ou d'alliage de zinc en vue de mise en peinture par utilisation de la technique du bombardement ionique | |
| JPS6022047B2 (ja) | ビルド・アツプ防止に優れる熱処理炉内コンベアロ−ル | |
| BE668442A (fr) | ||
| FR2756846A1 (fr) | Procede de revetement au trempe d'une tole d'acier | |
| BE557365A (fr) | ||
| WO2002057504A1 (fr) | Procede de galvanisation de l'acier |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 19911125 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE DK ES FR GB GR IT LI LU NL SE |
|
| 17Q | First examination report despatched |
Effective date: 19921022 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: UGINE S.A. Owner name: SOLLAC |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE DK ES FR GB GR IT LI LU NL SE |
|
| REF | Corresponds to: |
Ref document number: 113322 Country of ref document: AT Date of ref document: 19941115 Kind code of ref document: T |
|
| REF | Corresponds to: |
Ref document number: 69104789 Country of ref document: DE Date of ref document: 19941201 |
|
| ITF | It: translation for a ep patent filed | ||
| EAL | Se: european patent in force in sweden |
Ref document number: 91401890.8 |
|
| REG | Reference to a national code |
Ref country code: GR Ref legal event code: FG4A Free format text: 3014080 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2064945 Country of ref document: ES Kind code of ref document: T3 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19950131 |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: T3 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: CD Ref country code: FR Ref legal event code: TP |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: KIRKER & CIE SA Ref country code: CH Ref legal event code: PUE Owner name: SOLLAC;UGINE S.A. TRANSFER- USINOR SACILOR |
|
| NLS | Nl: assignments of ep-patents |
Owner name: SOLLAC;USINOR SACILOR |
|
| NLT1 | Nl: modifications of names registered in virtue of documents presented to the patent office pursuant to art. 16 a, paragraph 1 |
Owner name: USINOR;SOLLAC |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: PC2A |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: TP Ref country code: FR Ref legal event code: CD |
|
| BECN | Be: change of holder's name |
Effective date: 19990208 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PUEA Free format text: SOLLAC;USINOR TRANSFER- SOLLAC;UGINE S.A. Ref country code: CH Ref legal event code: PK |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: PC2A |
|
| NLS | Nl: assignments of ep-patents |
Owner name: SOLLAC;UGINE S.A. |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20080616 Year of fee payment: 18 Ref country code: DK Payment date: 20080620 Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20080715 Year of fee payment: 18 Ref country code: SE Payment date: 20080619 Year of fee payment: 18 Ref country code: ES Payment date: 20080718 Year of fee payment: 18 Ref country code: LU Payment date: 20080728 Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20080623 Year of fee payment: 18 Ref country code: IT Payment date: 20080726 Year of fee payment: 18 Ref country code: NL Payment date: 20080624 Year of fee payment: 18 Ref country code: FR Payment date: 20080711 Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20080711 Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20080814 Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GR Payment date: 20080626 Year of fee payment: 18 |
|
| BERE | Be: lapsed |
Owner name: S.A. *UGINE Effective date: 20090731 Owner name: *SOLLAC Effective date: 20090731 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: EBP |
|
| EUG | Se: european patent has lapsed | ||
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20090708 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee |
Effective date: 20100201 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20100331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090731 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090731 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090708 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090708 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100202 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090731 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20090709 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100204 Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090709 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090708 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090708 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090709 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100201 |