EP0509621A1 - Verfahren und Vorrichtung zum Rückovalisieren von längsnahtgeschweissten Rohren - Google Patents
Verfahren und Vorrichtung zum Rückovalisieren von längsnahtgeschweissten Rohren Download PDFInfo
- Publication number
- EP0509621A1 EP0509621A1 EP92250085A EP92250085A EP0509621A1 EP 0509621 A1 EP0509621 A1 EP 0509621A1 EP 92250085 A EP92250085 A EP 92250085A EP 92250085 A EP92250085 A EP 92250085A EP 0509621 A1 EP0509621 A1 EP 0509621A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- tube
- rolling
- roller
- stroke
- pipe
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21C—MANUFACTURE OF METAL SHEETS, WIRE, RODS, TUBES, PROFILES OR LIKE SEMI-MANUFACTURED PRODUCTS OTHERWISE THAN BY ROLLING; AUXILIARY OPERATIONS USED IN CONNECTION WITH METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL
- B21C37/00—Manufacture of metal sheets, rods, wire, tubes, profiles or like semi-manufactured products, not otherwise provided for; Manufacture of tubes of special shape
- B21C37/06—Manufacture of metal sheets, rods, wire, tubes, profiles or like semi-manufactured products, not otherwise provided for; Manufacture of tubes of special shape of tubes or metal hoses; Combined procedures for making tubes, e.g. for making multi-wall tubes
- B21C37/08—Making tubes with welded or soldered seams
- B21C37/0807—Tube treating or manipulating combined with, or specially adapted for use in connection with tube making machines, e.g. drawing-off devices, cutting-off
- B21C37/0811—Tube treating or manipulating combined with, or specially adapted for use in connection with tube making machines, e.g. drawing-off devices, cutting-off removing or treating the weld bead
Definitions
- the invention relates to a method and a device for carrying out the method for the back ovalization of longitudinally welded, in particular austenitic and / or territical tubes after the weld thickening has been rolled in by means of an adjustable roll roller which deforms the weld seam against an internal support mandrel and which is mounted in a frame via one of the Length of the inner support mandrel corresponding section of the tube is moved and moved back to its starting position after completion of the rolling stroke.
- Another known method is based on the rolling in of the thickened seam with the aid of a roller which is arranged so as to be adjustable in a rolling stand which is fixed with respect to the moving tube. Internal and lower support rollers are assigned to the roller.
- a system based on the rolling process in which a roll stand that can be moved hydraulically in the longitudinal axis of the pipe is used, in which a roll roll is also hydraulically adjustable.
- the weld seam is smoothed by the roller during a rolling stroke, the rolling stroke usually being carried out against the welding direction.
- the roller presses the thickened seam against an inner mandrel arranged inside the tube, which advances non-positively to the tube at the welding speed.
- the stand is hydraulically returned to the starting position with the roller open, while the inner mandrel is pulled back into its basic position.
- the present invention is based on the object of creating a method for the back ovalization of longitudinally welded pipes after the weld thickening has been rolled in, which, even with smaller pipe diameters, with a relatively thick wall without internal lubrication of the mandrel or of the pipe is applicable.
- a method is proposed according to the invention, which is characterized in that the tube ovalized when the weld seam is rolled out, after the completion of each rolling stroke, is simultaneously compressed over the entire length of the rolling stroke in the direction of the main axes of the oval tube cross section.
- a device for carrying out the method according to the invention is characterized by two rulers arranged on both sides of the pipe along the roll stroke length, which can be pressed hydraulically against the pipe flanks with the contact surfaces adapted to the pipe circumference.
- the rulers or roller strips are arranged outside the movement path of the stand supporting the roller.
- the latter proposal makes it possible to return the stand with the roller to its starting position unhindered while the rulers or roller strips are being used.
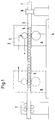
- FIG. 1 denotes the rolling roller, which is mounted so that it can be adjusted in the rolling stand 2.
- a support roller 4 is arranged on the side of the tube labeled 3 opposite the roller roller 1, which supports the tube against the effective rolling forces.
- the re-ovalization device according to the invention consists of a multiplicity of prism rollers, which are arranged one behind the other along the tube and are designated by 5, and which are arranged on one side of the tube 3 in a roller bar 6 (FIG. 2).
- a pipe straightening device is provided, with which the welded pipe is straightened to such an extent that it can pass through the device according to the invention without interference.
- a swirl stand 8 is provided on the outlet side of the arrangement according to the invention in order to prevent the pipe from twisting.
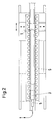
- an inner mandrel 9 is provided in the interior of the tube 3, which is carried along by friction when the welded tube is advanced and is positioned between the roller 1 and the support roller 4 during the roller stroke inside the tube.
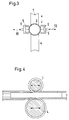
- the rolling roller 1 and the support roller 4 can be seen as well as the prism rollers 5 which can be placed laterally on the flanks of the tube 3 and which together with the strips 6 supporting them can be moved hydraulically away from the tube 3 in the direction of the arrow 10 and towards the tube 3 are. As indicated by the double arrow 11, the roller 1 can be adjusted against the tube.
- FIG. 4 roughly schematically indicates the rolling roller and supporting roller that can be moved in two directions of movement, the tube with the internal mandrel being shown in the area between the rolling roller 1 and the supporting roller 4.
- a rolling stroke begins with the positioning of the roller 1 against the thickening of the weld seam of the continuous tube 3.
- the rolling stroke takes place from the basic position A against or with the direction of passage of the tube 3.
- the inner mandrel 9 moves non-positively with the advance of the tube 3.
- the rolling stroke B dashed line
- the roller is released.
- the area of the tube 3 which is deformed flat oval by the rolling process is now rounded over the entire length of the rolling stroke by the setting of the lateral strips 6 with the prism rollers 5.
- the inner mandrel 5 is thus free over the entire length and is retracted into its basic position while the framework 2 is returned to its starting position A with the roller 1 open.
- the displacement of the inner mandrel 5 without lubrication is not critical because jamming no longer occurs in the tube, which is no longer oval and is rounded over its entire length corresponding to the mandrel. Only when the side strips 6 with their prismatic rollers open does the tube 3 form back into the flat oval shape in the elastic range and the inner mandrel runs non-positively at the beginning of the next rolling stroke.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
Abstract
Description
- Die Erfindung betrifft ein verfahren und eine Vorrichtung zur Durchführung des Verfahrens zum Rückovalisieren von längsnahtgeschweißten, insbesondere austenitischen und/oder territischen Rohren nach dem Einwalzen der Schweißnahtverdickung mittels einer anstellbaren, die Schweißnaht gegen einen innenliegenden Stützdorn verformenden Walzrolle, welche in einem Gerüst gelagert über einen der Länge des innenliegenden Stützdornes entsprechenden Abschnitt des Rohres bewegt und nach Abschluß des Walzhubes in ihre Ausgangsposition zurückbewegt wird.
- Zum Einebnen der Nantverdickung, die bei der kontinuierlichen WIG- und Plasma-Längsnahtschweißung von austenitischen und ferritischen Edelstahlrohren entsteht, sind verschiedene verfahren bekannt. So erfolgt beispielsweise ein Einhämmern der Nahtverdickung nach verschiedenen Hämmerverfahren, wobei eine Arbeitsrolle radial gegen das durchlaufende Rohr im Nahtbereich geschlagen wird. Innenliegende, tonnenförmige Werkzeuge und gegenüber dem Hammerwerkzeug angeordnete Stützrollen ermoglichen eine Verringerung der Nahtverdickung in Abhängigkeit von der elastischen Rückfederung in der jeweiligen Rohrabmessung.
- Ein anderes bekanntes Verfahren basiert auf dem Einwalzen der Nahtverdickung mit Hilfe einer Walzrolle, die in einem gegenüber dem bewegten Rohr feststehenden Walzgerüst anstellbar angeordnet ist. Der Walzrolle sind innenliegende sowie untere Stützrollen beigeordnet.
- Schließlich ist ein auf dem Einwalzverfahren basierendes System bekannt, bei dem ein in Rohr-Längsachse hydraulisch verfahrbares Walzgerüst Verwendung findet, in dem ebenfalls eine Walzrolle hydraulisch anstellbar gelagert ist. Die Schweißnaht wird während eines Walzhubes durch die Walzrolle geglättet, wobei der Walzhub üblicherweise entgegen der Schweißrichtung ausgeführt wird. Während des Walzens drückt die Walzrolle die Nahtverdickung gegen einen im Inneren des Rohres angeordneten Innendorn, der kraftschlüssig mit dem Rohr mit Schweißgeschwindigkeit vorläuft. Nach Beendigung des Arbeitshubes wird das Gerüst mit geoffneter Walzrolle hydraulisch in die Ausgangsposition zurückgebracht, wobei gleichzeitig der Innendorn in seine Grundposition zurückgezogen wird.
- Beim Einwalzen der Nahtverdickung kommt es darauf an. daß das Spiel zwischen dem innenliegende Dorn und der Innenwandung des Rohres möglichst gering ist, um eine sichere Abstützung während des Walzens zu erzielen. Infolge der wirksamen Verformungskraft der Schweißnaht wird das bearbeitete Rohr in eine ovale Querschnittsform gedrückt, wodurch der mit geringem Spiel im Rohrinneren liegende Dorn eine Reibung an der Rohrinnenfläche erfährt. Das bekannte Verfahren ist nur mit einer Innenschmierung in einem eingeengten Rohrbereich mit günstigem Durchmesser/Wandstärkenverhältnis einsetzbar.
- Um nach Beendigung des Einwalzens der Schweißnaht den Innendorn aus dem bearbeiteten Rohrabschnitt in seine Grundposition zurückziehen zu können, ist es bekannt, örtlich wirkende Reovalisierungsrollen einzusetzen. Mit Hilfe dieser Rollen soll durch Drucken des Rohres in seine kreisrunde Ausgangsquerschnittsform, der Innendorn von der Rohrinnenoberfläche befreit und damit rückziehbar gemacht werden. Dabei hat es sich als Nachteil herausgestellt, daß sich nach einer örtlichen Reovalisierung das Rohr im elastischen Bereich in eine ovale Querschnittsform zurückbildet, so daß es erneut zu einer Reibung zwischen Rohrinnenoberfläche und Dorn kommt, die das Zurückziehen des Dornes be- oder verhindern. Bei den erforderlich relativ großen Dornlängen führen derartige Aufschiebungen am Innendorn zu Beschädigungen der Rohrinnenoberfläche, auch bei innen geschmierten Rohren.
- Bei der Fahrweise ohne Innenschmierung führen kurze Werkzeugstandzeiten zu Produktionsunterbrechungen und schlechten Verbrauchsziffern.
- Der vorliegenden Erfindung liegt ausgehend von den geschilderten Problemen und Nachteilen die Aufgabe zugrunde, ein Verfahren zum Rückovalisieren von längsnahtgeschweißten Rohren nach dem Einwalzen der Schweißnahtverdickung zu schaffen, das bzw. die auch bei kleineren Rohrdurchmessern mit relativ dicker Wand ohne Innenschmierung des Dornes bzw. des Rohres anwendbar ist.
- Zur Lösung der Aufgabe wird erfindungsgemäß ein Verfahren vorgeschlagen, das dadurch gekennzeichnet ist, daß das beim Auswalzen der Schweißnaht ovalisierte Rohr nach Abschluß jedes Walzhubes gleichzeitig über die gesamte Walzhublänge in Richtung der Hauptachsen des ovalen Rohrquerschnittes zusammengedrückt wird. Durch diesen Verfahrensschritt, bei dem eine elastische Reovalisierung des gesamten während eines Walzhubes gewalzten Rohrbereiches gleichzeitig erfolgt, wird der Innendorn während der vorübergehenden Rohr-Rundung gelöst und kann beschädigungsfrei in eine Grundposition zurückgebracht werden.
- Eine Vorrichtung zur Durchführung des erfindungsgemäßen Verfahrens ist gekennzeichnet durch zwei beidseitig des Rohres entlang der Walzhublänge angeordnete Lineale, die mit dem Rohrumfang angepaßten Anlageflächen hydraulisch gegen die Rohrflanken pressbar sind.
- Alternativ und gleichwertig kann nach einem anderen Vorschlag der Erfindung vorgesehen sein, entlang der Walzhublänge beidseitig des Rohres zwei Rollenleisten anzuordnen, deren im Abstand hintereinander entlang dem Rohr angeordnete Rollen mit ihren entsprechend geformten Umfangskonturen hydraulisch gegen die Rohrflanken pressbar sind.
- Nach einem bevorzugten Merkmal der Erfindung ist vorgesehen, daß die Lineale oder Rollenleisten außerhalb der Bewegungsbahn des die Walzrolle lagernden Gerüstes angeordnet sind. Durch letzteren Vorschlag wird es ermöglicht, während des Einsatzes der Lineale oder Rollenleisten das Gerüst mit der Walzrolle unbehindert in seine Ausgangsposition zurückzuführen.
- Ein Ausführungsbeispiel der Erfindung ist in der Zeichnung dargestellt und wird nachfolgend beschrieben. Es zeigt:
- Fig. 1
- grob schematisch die Ansicht einer erfindungsgemäßen Reovalisierungsvorrichtung,
- Fig. 2
- die Draufsicht auf die Einrichtung nach Figur 1,
- Fig. 3
- einen Querschnitt durch das Rohr im Bereich des Gerüstes mit Walzrolle und
- Fig. 4
- einen Querschnitt durch die Walzrolle im Verformungszustand.
- Die Zeichnungen werden nachfolgend anhand der Funktionsweise der erfindungsgemäßen Vorrichtung erläutert:
In Figur 1 ist mit 1 die Walzrolle bezeichnet, die in dem Walzgerüst 2 anstellbar gelagert ist. Auf der der Walzrolle 1 gegenüberliegenden Seite des mit 3 bezeichneten Rohres ist eine Stützrolle 4 angeordnet, die das Rohr gegen die wirksamen Walzkräfte abstützt. Die erfindungsgemäße Reovalisierungseinrichtung besteht aus einer Vielzahl von hintereinander längs des Rohres angeordneten, mit 5 bezeichneten Prismenrollen, die in einer Rollenleiste 6 (Figur 2) beiseitig des Rohres 3 angeordnet sind. Am Einlauf der Reovalisierungseinrichtung ist bei 7 angedeutet eine Rohrrichteinrichtung vorgesehen, mit der das geschweißte Rohr soweit geradegerichtet wird, daß es störungsfrei die erfindungsgemäße Einrichtung durchlaufen kann. Ein Entdrallgerüst 8 ist auslaufseitig der erfindungsgemäßen Einordnung vorgesehen, um ein Verdrallen des Rohres zu verhindern. - Wie in Figur 2 erkennbar, ist im Inneren des Rohres 3 ein Innendorn 9 vorgesehen, der über Reibschluß beim Vorschub des geschweißten Rohres mitgenommen wird und zwischen der Walzrolle 1 und der Stützrolle 4 während des Walzhubes im Rohrinneren positioniert ist.
- In Figur 3 sind die Walzrolle 1 und die Stützrolle 4 ebenso erkennbar, wie die seitlich an die Flanken des Rohres 3 anlegbaren Prismenrollen 5, die zusammen mit den sie lagernden Leisten 6 in Pfeilrichtung 10 hydraulisch vom Rohr 3 weg und auf das Rohr 3 hin bewegbar sind. Wie mit dem Doppelpfeil 11 angedeutet, ist die Walzrolle 1 gegen das Rohr anstellbar.
- Figur 4 deutet grob schematisch die in zwei Bewegungsrichtungen bewegbare Walzrolle und Stutzrolle an, wobei im Bereich zwischen Walzrolle 1 und Stützrolle 4 das Rohr mit dem innenliegenden Dorn dargestellt ist.
- Die erfindungsgemäße Einrichtung arbeitet wie folgt:
Ein Walzhub beginnt mit dem Anstellen der Walzrolle 1 gegen die Schweißnahtverdickung des durchlaufenden Rohres 3. Der Walzhub erfolgt aus der Grundposition A gegen die oder mit der Durchlaufrichtung des Rohres 3. Hierbei bewegt sich der Innendorn 9 kraftschlüssig mit dem Vorschub des Rohres 3. Am Ende des Walzhubes B (gestrichelte Darstellung) wird die Walzrolle gelöst. Der durch den Walzvorgang flach oval verformte Bereich des Rohres 3 wird nun durch das Anstellen der seitlichen Leisten 6 mit den Prismenrollen 5 über die gesamte Länge des Walzhubes gerundet. Der Innendorn 5 wird so über die gesamte Länge frei und wird in seine Grundposition zurückgezogen, während das Gerüst 2 mit geöffneter Walzrolle 1 in seine Ausgangspositon A zurückgebracht wird. Das Verschieben des Innendorns 5 ohne Schmierung ist unkritisch, weil ein Verklemmen in dem auf seiner ganzen, dem Dorn entsprechenden Länge gerundeten, nicht mehr ovalen Rohr nicht mehr vorkommt. Erst mit dem Öffnen der seitlichen Leisten 6 mit ihren Prismenrollen formt sich das Rohr 3 im elastischen Bereich in die flach ovale Form zurück und der Innendorn läuft mit Beginn des nächsten Walzhubes kraftschlussig vor. - Gegenüber dem Stand der Technik mit nur örtlicher Reovalisierung wird erreicht, daß das erforderliche Lösen des Dornes 5 über die gesamte Dornlänge gleichzeitig erreicht wird, so daß auf die beim Stand der Technik notwendige Schmierung des Innenrohres bzw. Dornes verzichtet werden kann.
Claims (4)
- Verfahren zum Rückovalisieren von längsnahtgeschweißten, insbesondere austenitischen und/oder ferritischen Rohren nach dem Einwalzen der Schweißnahtverdickung mittels einer anstellbaren, die Schweißnaht gegen einen innenliegenden Stützdorn verformenden Walzrolle, welche in einem Gerüst gelagert über einen der Länge des innenliegenden Stützdornes entsprchenden Abschnitt des Rohres bewegt und nach Abschluß des Walzhubes in ihre Ausgangsposition zurückbewegt wird,
dadurch gekennzeichnet,
daß das beim Auswalzen der Schweißnaht ovalisierte Rohr nach Abschluß jedes Walzhubes gleichzeitig über die gesamte Walzhublänge in Richtung der Hauptachsen des ovalen Rohrquerschnittes zusammengedrückt wird. - Vorrichtung zur Durchführung des Verfahrens nach Anspruch 1,
gekennzeichnet durch
zwei beidseitig des Rohres (3) entlang der Walzhublänge angeordnete Lineale (6), die mit dem Rohrumfang angepaßten Anlageflächen mechanisch oder hydraulisch gegen die Rohrflanken pressbar sind. - Vorrichtung nach Anspruch 1,
gekennzeichnet durch
zwei beidseitig des Rohres (3) entlang der Walzhublänge angeordneten Rollenleisten (6), deren im Abstand hintereinander entlang dem Rohr angeordnete Rollen (5) mit ihren Umfangskonturen mechanisch oder hydraulisch gegen die Rohrflanken pressbar sind. - Vorrichtung nach Anspruch 2 und 3,
dadurch gekennzeichnet,
daß die Lineale oder Rollenleisten (6) außerhalb der Bewegungsbann des die Walzrolle (1) lagernden Gerüstes (2) angeordnet sind.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE4112740A DE4112740A1 (de) | 1991-04-16 | 1991-04-16 | Verfahren und vorrichtung zum rueckovalisieren von laengsnahtgeschweissten rohren |
| DE4112740 | 1991-04-16 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0509621A1 true EP0509621A1 (de) | 1992-10-21 |
| EP0509621B1 EP0509621B1 (de) | 1995-01-04 |
Family
ID=6429891
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP92250085A Expired - Lifetime EP0509621B1 (de) | 1991-04-16 | 1992-04-13 | Verfahren und Vorrichtung zum Rückovalisieren von längsnahtgeschweissten Rohren |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP0509621B1 (de) |
| DE (2) | DE4112740A1 (de) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2009050559A1 (en) * | 2007-10-16 | 2009-04-23 | Imec Tubes S.P.A. | Apparatus for reducing a weld bead |
| CN109277430A (zh) * | 2018-10-30 | 2019-01-29 | 宝鸡石油钢管有限责任公司 | 一种橇装化螺旋埋弧焊管生产线 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CH229659A (de) * | 1941-01-31 | 1943-11-15 | Kronprinz Ag | Verfahren und Vorrichtung zum Vergüten und Prüfen der Schweissnaht an längsgeschweissten Rohren. |
| US3590622A (en) * | 1968-12-18 | 1971-07-06 | Ernest N Calhoun | Apparatus for making tubing |
-
1991
- 1991-04-16 DE DE4112740A patent/DE4112740A1/de active Granted
-
1992
- 1992-04-13 DE DE59201114T patent/DE59201114D1/de not_active Expired - Fee Related
- 1992-04-13 EP EP92250085A patent/EP0509621B1/de not_active Expired - Lifetime
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CH229659A (de) * | 1941-01-31 | 1943-11-15 | Kronprinz Ag | Verfahren und Vorrichtung zum Vergüten und Prüfen der Schweissnaht an längsgeschweissten Rohren. |
| US3590622A (en) * | 1968-12-18 | 1971-07-06 | Ernest N Calhoun | Apparatus for making tubing |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2009050559A1 (en) * | 2007-10-16 | 2009-04-23 | Imec Tubes S.P.A. | Apparatus for reducing a weld bead |
| CN109277430A (zh) * | 2018-10-30 | 2019-01-29 | 宝鸡石油钢管有限责任公司 | 一种橇装化螺旋埋弧焊管生产线 |
Also Published As
| Publication number | Publication date |
|---|---|
| DE59201114D1 (de) | 1995-02-16 |
| DE4112740A1 (de) | 1992-10-22 |
| EP0509621B1 (de) | 1995-01-04 |
| DE4112740C2 (de) | 1993-06-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE3805814A1 (de) | Verfahren und vorrichtung zur schaffung eines im wesentlichen rechtwinkligen boerdelrandes an rohren | |
| EP0096087B1 (de) | Verfahren und Hohlprofil zum Verbinden mit anderen Profilen durch Aufmuffen, Aufbördeln, o. dgl. | |
| DE2746721A1 (de) | Rohrbiegemaschine | |
| DE102015212968A1 (de) | Verfahren und Vorrichtung zum Kalibrieren der Enden von metallischen Rohren | |
| DE2642743B2 (de) | Vorrichtung zum Herstellen einer Kraftfahrzeug-Achse | |
| DE2803365C3 (de) | Verfahren und Vorrichtung zur Herstellung von schraubenförmig verlaufenden Querrippen an einem Rohr durch Walzen | |
| EP0509621B1 (de) | Verfahren und Vorrichtung zum Rückovalisieren von längsnahtgeschweissten Rohren | |
| DE3019592C2 (de) | Vorrichtung zum Bearbeiten von Stahlrohren | |
| EP3391978A1 (de) | Verfahren zur herstellung eines rippenrohres und eines wärmetauschers | |
| DE4004008C1 (de) | ||
| DE2154438A1 (de) | Walzwerk zur spiralrohr-herstellung | |
| DE3873829T2 (de) | Verfahren zur herstellung eines metallrohres mit spiralrippen. | |
| DE1075082B (de) | Vorrichtung zur Verformung der inneren Oberfläche eines rohrförmigen Werkstückes | |
| EP0703014B1 (de) | Verfahren zum Walzen von Hohlblöcken auf einem Asselwalzwerk | |
| EP0074967A1 (de) | Verfahren und vorrichtung zur formänderung bei blechen und tafeln. | |
| DE1016675B (de) | Einrichtung zum Runden von Blechstreifen fuer die Herstellung von geschweissten Rohren mit Laengsnaht, insbesondere von solchen groesseren Durchmessers | |
| DE19602920C2 (de) | Verfahren und Vorrichtung zum Kalibrieren und Richten von nach dem UOE-Verfahren hergestellten Rohren | |
| DE10062836A1 (de) | Verfahren zur Herstellung eines rohrförmigen Hohlkörpers | |
| DE4311228C2 (de) | Verfahren zum Anbiegen der Randstreifen eines zu einem Schlitzrohr zu formenden ebenen Bleches | |
| DE2517248A1 (de) | Verfahren zur verfestigung der schweissnaht bei der herstellung von laengsnahtgeschweissten, duennwandigen nicht-eisenmetallrohren | |
| EP0589099A1 (de) | Verfahren zum Umformen von runden Rohren in Profilrohre mit polygonalen oder anderen von der Kreisform abweichenden Querschnitten | |
| EP1475277B1 (de) | Gasführungsrohr aus Metall für Luftsäcke von Kraftwagen und Verfahren zu dessen Herstellung | |
| DE3807002C1 (de) | ||
| EP0615794B1 (de) | Verfahren zur Herstellung einer Stopfenkammer beim Kaskadenziehen von Rohren und Vorrichtung zur Durchführung des Verfahrens | |
| DE19512646A1 (de) | Verfahren und Vorrichtung zum Fertigbiegen eines vorgebogenen Rohres |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 19920717 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): DE IT NL SE |
|
| 17Q | First examination report despatched |
Effective date: 19940407 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| ITF | It: translation for a ep patent filed | ||
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE IT NL SE |
|
| REF | Corresponds to: |
Ref document number: 59201114 Country of ref document: DE Date of ref document: 19950216 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19950430 Year of fee payment: 4 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| 26N | No opposition filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19961101 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee |
Effective date: 19961101 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 19980320 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19980520 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19990414 |
|
| EUG | Se: european patent has lapsed |
Ref document number: 92250085.5 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000201 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20050413 |