EP0512280B1 - Vorratskathode und Verfahren zu deren Herstellung - Google Patents
Vorratskathode und Verfahren zu deren Herstellung Download PDFInfo
- Publication number
- EP0512280B1 EP0512280B1 EP92106389A EP92106389A EP0512280B1 EP 0512280 B1 EP0512280 B1 EP 0512280B1 EP 92106389 A EP92106389 A EP 92106389A EP 92106389 A EP92106389 A EP 92106389A EP 0512280 B1 EP0512280 B1 EP 0512280B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- layer
- group
- metal
- upper layer
- weight
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images
Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01J—ELECTRIC DISCHARGE TUBES OR DISCHARGE LAMPS
- H01J1/00—Details of electrodes, of magnetic control means, of screens, or of the mounting or spacing thereof, common to two or more basic types of discharge tubes or lamps
- H01J1/02—Main electrodes
- H01J1/13—Solid thermionic cathodes
- H01J1/20—Cathodes heated indirectly by an electric current; Cathodes heated by electron or ion bombardment
- H01J1/28—Dispenser-type cathodes, e.g. L-cathode
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01J—ELECTRIC DISCHARGE TUBES OR DISCHARGE LAMPS
- H01J9/00—Apparatus or processes specially adapted for the manufacture, installation, removal, maintenance of electric discharge tubes, discharge lamps, or parts thereof; Recovery of material from discharge tubes or lamps
- H01J9/02—Manufacture of electrodes or electrode systems
- H01J9/04—Manufacture of electrodes or electrode systems of thermionic cathodes
- H01J9/042—Manufacture, activation of the emissive part
- H01J9/047—Cathodes having impregnated bodies
Definitions
- the present invention relates to a supply cathode according to the preamble of claim 1.
- Storage cathodes are also referred to as matrix cathodes or dispenser cathodes. They generally consist of a storage body which is pressed or sintered from a metal powder and which is impregnated with the actual emission material. Metals such as tungsten, molybdenum or chromium can be used as the metal powder for the storage body. It is also known to use mixtures of such metal powders. From DE-AS 10 68 818 it is known, for example, to build up the storage body in layers. From DE-OS 20 48 224 it is known to press the storage body into a cavity in a cathode sleeve. The porous matrix body can be impregnated with an emission material which consists, for example, of BaO-CaO-Al2O3, by impregnation, melting or the like.
- mixed metal cathodes i.e. cathodes, whose storage bodies are pressed and sintered from a metal powder mixture, have improved emission properties and better current stability.
- the storage bodies of mixed metal cathodes generally consist of metals from a first group such as tungsten, molybdenum or chromium and metals from a second group such as nickel (Ni), ruthenium (Ru), rhodium (Rh), palladium (Pd), rhenium (Re) , Osmium (Os), Iridium (Ir), Platinum (Pt), Scandium (Sc), Yttrium (Y), Lantan (La), Lanthanides, Titanium (Ti), Zircon (Zr), Hafnium (Hf), Niobium ( Nb), tantalum (Ta).
- a first group such as tungsten, molybdenum or chromium
- metals from a second group such as nickel (Ni), ruthenium (Ru), r
- the present invention is therefore based on the object of specifying a novel mixed metal supply cathode which, at least in the area of the emitting surface, has a higher content of a metal of the second group, in particular osmium, the aforementioned disturbing phenomena being largely reduced.
- Another The object of the invention is to provide a method for producing such a mixed metal supply cathode.
- a major advantage of the mixed metal supply cathode described is that it has a supply body which has a high content of one or more metals from the second group mentioned, in particular osmium. A high porosity and a low shrinkage are achieved. This results in storage cathodes with a very stable long-term behavior.
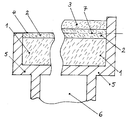
- the invention is explained in more detail below on the basis of the exemplary embodiment shown schematically in the figure.
- the left half shows a multi-layer supply cathode according to the invention which has been completed in the emission region.
- the right half shows the cathode in an intermediate process step of a preferred manufacturing process.
- the same parts are provided with the same reference numbers.
- a section of a supply cathode with the cathode carrier 5 made of a high-melting metal such as molybdenum is shown, which is usually also referred to as a cathode sleeve and has a cavity 6 for an electric heating element and a cup-shaped cavity for the multi-layer storage body 1, 2.
- the one of the two porous, interconnected, pressed and Sintered mixed metal layers 1 and 2 of the stock body is impregnated with an emission material which essentially consists of oxides of the earth's potassium metals (BaO and CaO) and contains at least one oxide of a metal from groups IIIa or IIIb of the periodic system, for example aluminum oxide.
- the storage body 1, 2 By pressing and sintering, the storage body 1, 2 is connected to the wall of the cup-shaped part of the cathode sleeve 5 in a heat-tight manner.
- the free surface 4 of the upper layer 2 forms the electron-emitting emission surface of the cathode.
- the sintered body forming the lower layer 1, like that of the upper layer 2, consists of a mixture of metals from a first group such as W, Mo, Cr and metals from a second group such as Ni, Ru, Rh, Pd, Re, Os, Ir, Pt , Sc, Y, La or lanthanides, Ti, Zr, Hf, Nb, Ta.
- a first group such as W, Mo, Cr
- metals from a second group such as Ni, Ru, Rh, Pd, Re, Os, Ir, Pt , Sc, Y, La or lanthanides, Ti, Zr, Hf, Nb, Ta.
- the two layers 1 and 2 differ, namely that the lower layer 1 has a higher proportion of a metal first group (Mo, W, Cr) as the upper layer 2.
- the proportion of the metal of the second group (Ni, Ru, Rh, Pd, Re, Os, Ir, Pt, Sc, Y , La, Ti, Zr, Hf, Nb, Ta) larger than in the lower layer 1.
- a preferred metal of the first group is tungsten.
- a preferred metal of the second group is osmium.
- the lower layer 1 is preferably thicker than the upper layer 2. However, both layers 1 and 2 are at least 0.01 mm thick.
- a preferred thickness of the lower layer 1 is 0.1 to 10 mm, in particular approximately 1 mm.
- the thickness of the upper layer 2 is 0.01 to 1 mm, in particular approximately 0.05 to 0.5 mm. In a preferred embodiment, the thickness of the lower layer 1 was approximately 0.9 mm and that of the upper layer 2 approximately 0.3 mm.
- the composition of the lower layer 1 is advantageously 50 to 100 percent by weight of metal of the first group, in particular W and the rest of metal of the second group, in particular Os.
- the composition of the upper layer 2 is expediently 30% by weight to 100% by weight of metal of the second group, in particular Os and the rest of metal of the first group, in particular W.
- the lower layer 1 was 0.9 mm thick and consisted of 80% by weight tungsten and 20% by weight osmium.
- the upper layer 2 was 0.3 mm thick and consisted of 50% by weight W and 50% by weight Os.
- the third sintered layer additionally applied in the three-layer process has the task, among other things, of forming a protective layer for the upper layer during sintering and to make the shrinkage of the upper layer with a high proportion of metal of the second group more controllable during sintering. It will be removed later.
- Powder mixtures of the following composition are preferably used.
- the lower layer an essentially from 50 wt.% To 100 wt.% Tungsten and the rest of the osmium metal powder mixture.
- a metal powder mixture consisting essentially of 30% by weight to 100% by weight of osmium and the rest of tungsten.
- a metal powder mixture consisting essentially of 50% by weight to 100% by weight of tungsten and the rest of osmium.
- a third layer 3 has been found for storage bodies with a high osmium content, e.g. > 50% by weight of the upper layer 2 has proven to be expedient. It may also be appropriate to use a neutral filler, e.g. To add emission material.
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Solid Thermionic Cathode (AREA)
- Powder Metallurgy (AREA)
Description
- Die vorliegende Erfindung betrifft eine Vorratskathode nach dem Oberbegriff des Patentanspruches 1.
- Vorratskathoden werden auch als Matrix-Kathoden oder Dispenser-Kathoden bezeichnet. Sie bestehen im allgemeinen aus einem Vorratskörper, der aus einem Metallpulver gepreßt oder gesintert ist und der mit dem eigentlichen Emissionsmaterial imprägniert ist. Als Metallpulver für den Vorratskörper kommen Metalle wie Wolfram, Molybdän oder Chrom in Frage. Es ist auch bekannt, Mischungen solcher Metallpulver zu verwenden. Aus der DE-AS 10 68 818 ist es z.B. bekannt, den Vorratskörper schichtförmig aufzubauen. Aus der DE-OS 20 48 224 ist es bekannt, den Vorratskörper in einer Höhlung einer Kathodenhülse einzupressen. Die Imprägnierung des porösen Matrix-Körpers mit einem Emissionsmaterial, das z.B. aus BaO-CaO-Al₂O₃ besteht, kann durch Tränken, Einschmelzen oder dergleichen erfolgen.
- Allgemein hat sich gezeigt, daß sogenannte Mischmetall-Kathoden, d.h also Kathoden, deren Vorratskörper aus einem Metallpulvergemisch gepreßt und gesintert sind, verbesserte Emissionseigenschaften und eine bessere Stromstabilität aufweisen. Die Vorratskörper von Mischmetall-Kathoden bestehen im allgemeinen aus Metallen einer ersten Gruppe wie Wolfram, Molybdän oder Chrom und Metallen einer zweiten Gruppe wie Nickel (Ni), Ruthenium (Ru), Rhodium (Rh), Palladium (Pd), Rhenium (Re), Osmium (Os), Iridium (Ir), Platin (Pt), Scandium (Sc), Yttrium (Y), Lantan (La), Lanthaniden, Titan (Ti), Zirkon (Zr), Hafnium (Hf), Niob (Nb), Tantal (Ta). Dabei zeigte sich, daß ein höherer Anteil von Metallen der zweiten Gruppe, insbesondere ein höherer Os-Anteil sich sehr positiv auf die Stabilität des Emissionsstromes auswirkt. Als nachteilig stellt sich jedoch heraus, daß bei der Herstellung häufig eine Schrumpfung des Sinterskörpers auftritt, wodurch sich schlechte Wärmeübergänge zur Kathodenhülse und unerwünschte Abdampfungen des Emissionsmaterials ergeben. Derartige Kathoden sind z.B. bekannt aus der EP-A- 0 019 992.
- Der vorliegenden Erfindung liegt daher die Aufgabe zugrunde, eine neuartige Mischmetall-Vorratskathode anzugeben, die zumindest im Bereich der emittierenden Oberfläche einen höheren Gehalt an einem Metall der zweiten Gruppe, insbesondere Osmium, aufweist, wobei die vorgenannten störenden Erscheinungen weitgehend reduziert sind. Eine weitere Aufgabe der Erfindung wird darin gesehen, ein Verfahren zur Herstellung einer solchen Mischmetall-Vorratskathode anzugeben.
- Diese Aufgabe wird durch die im Kennzeichen des Patentanspruches 1 bzw. die im Kennzeichen der Patentansprüche 6 oder 7 angegebenen Merkmale gelöst.
- Ein wesentlicher Vorteil der beschriebenen Mischmetall-Vorratskathode besteht darin, daß sie einen Vorratskörper aufweist, der einen hohen Gehalt an einem oder mehreren Metallen der genannten zweiten Gruppe, insbesondere an Osmium, aufweist. Dabei wird eine hohe Porosität und eine geringe Schrumpfung erreicht. Damit ergeben sich Vorratskathoden mit einem sehr stabilen Langzeitverhalten.
- Nachfolgend wird die Erfindung anhand des in der Figur schematisch dargestellten Ausführungsbeispiels näher erläutert. Die linke Hälfte zeigt eine im Emissionsbereich fertiggestellte erfindungsgemäße Mehrschicht-Vorratskathode. Die rechte Hälfte zeigt die Kathode in einem zwischenzeitlichen Verfahrensschritt eines bevorzugten Herstellungsverfahrens. Gleiche Teile sind mit gleichen Bezugsziffern versehen.
- Im Querschnitt ist ein Ausschnitt einer Vorratskathode mit dem Kathodenträger 5 aus einem hochschmelzenden Metall wie z.B. Molybdän dargestellt, das üblicherweise auch als Kathodenhülse bezeichnet wird und eine Höhlung 6 für ein elektrisches Heizelement und eine topfförmige Höhlung für den Mehrschicht-Vorratskörper 1,2 aufweist. Der aus den beiden porösen, miteinander verbundenen, verpreßten und gesinterten Mischmetallschichten 1 und 2 bestehende Vorratskörper ist mit einem Emissionsmaterial getränkt, das im wesentlichen aus Oxyden der Erdkalimetalle (BaO und CaO) besteht und wenigstens noch ein Oxid eines Metalls der Gruppen IIIa oder IIIb des periodischen Systems, z.B. Aluminiumoxid enthält. Durch Pressen und Sintern ist der Vorratskörper 1,2 gut wärmeschlüssig mit der Wand des topfförmigen Teils der Kathodenhülse 5 verbunden. Die freie Oberfläche 4 der oberen Schicht 2 bildet die Elektronen abgebende Emissionsfläche der Kathode. Durch formgebende Bearbeitung kann sie eben, gekrümmt oder anderweitig gestaltet werden.
- Der die untere Schicht 1 bildende Sinterkörper besteht ebenso wie der der oberen Schicht 2 aus einer Mischung von Metallen einer ersten Gruppe wie W, Mo, Cr und Metallen einer zweiten Gruppe wie Ni, Ru, Rh, Pd, Re, Os, Ir, Pt, Sc, Y, La oder Lanthaniden, Ti, Zr, Hf, Nb, Ta. Bezüglich der Zusammensetzung, insbesondere bezüglich der anteilsmäßigen Zusammensetzung unterscheiden sich beide Schichten 1 und 2 jedoch und zwar weist die untere Schicht 1 einen höheren Anteil an einem Metall der ersten Gruppe (Mo, W, Cr) auf als die obere Schicht 2. Entsprechend ist in der oberen Schicht 2 der Anteil des Metalls der zweiten Gruppe (Ni, Ru, Rh, Pd, Re, Os, Ir, Pt, Sc, Y, La, Ti, Zr, Hf, Nb, Ta) größer als in der unteren Schicht 1. Ein bevorzugtes Metall der ersten Gruppe ist Wolfram. Ein bevorzugtes Metall der zweiten Gruppe ist Osmium. Die untere Schicht 1 ist bevorzugt dicker als die obere Schicht 2. Beide Schichten 1 und 2 sind jedoch mindestens 0,01 mm dick. Eine bevorzugte Dicke der unteren Schicht 1 ist 0,1 bis 10 mm, insbesondere etwa 1 mm. Eine bevorzugte Dicke der oberen Schicht 2 ist 0,01 bis 1 mm, insbesondere etwa 0,05 bis 0,5 mm.
Bei einem bevorzugten Ausführungsbeispiel betrug die Dicke der unteren Schicht 1 etwa 0,9 mm und die der oberen Schicht 2 etwa 0,3 mm. - Die Zusammensetzung der unteren Schicht 1 beträgt zweckmäßig 50 bis 100 Gewichtsprozente Metall der ersten Gruppe, insbesondere W und Rest Metall der zweiten Gruppe, insbesondere Os. Die Zusammensetzung der oberen Schicht 2 beträgt zweckmäßig 30 Gew.% bis 100 Gew.% Metall der zweiten Gruppe, insbesondere Os und Rest Metall der ersten Gruppe, insbesondere W.
- Bei einem Ausführungsbeispiel war die untere Schicht 1 0,9 mm dick und bestand aus 80 Gew.% Wolfram und 20 Gew.% Osmium. Die obere Schicht 2 war 0,3 mm dick und bestand aus 50 Gew.% W und 50 Gew.% Os.
- Nachfolgend werden zwei bevorzugte Herstellungsverfahren beschrieben, ein Zweischichtverfahren und ein Dreischichtverfahren, wobei letzteres sich besonders dann bewährt hat, wenn die obere Schicht einen höheren Anteil an einem Metall der zweiten Gruppe (wie z.B. Osmium) oder Verbindungen dieser Metalle enthalten soll. Der bei dem Dreischichtverfahren zusätzlich aufgebrachten dritten Sinterschicht kommt unter anderem die Aufgabe zu, eine Schutzschicht für die obere Schicht beim Sintern zu bilden und die Schrumpfung der oberen Schicht mit hohem Anteil an Metall der zweiten Gruppe beim Sintern besser beherrschbar zu machen. Sie wird später wieder entfernt.
- Beim Zweischichtverfahren werden im wesentlichen folgende Verfahrensschritte durchgeführt:
- 1. Einfüllen der Metallpulvermischung für die untere Schicht 1 in die topfförmige Höhlung der Kathodenhülse 5.
- 2. Einebnen bzw. Formen und ggf. leichtes Andrücken der eingefüllten Pulvermischung.
- 3. Einfüllen der Metallpulvermischung für die obere Schicht 2 auf die Schicht 1.
- 4. Einebnen bzw. Formen und Pressen mit hohem Druck, z.B. 10 KN.
- 5. Sintern bei hohen Temperaturen z.B. zwischen 1800°C und 2200°C.
- 6. Imprägnieren des Vorratssinterkörpers mit Emissionsmaterial, z.B. durch Tauchen, Einschmelzen oder dergleichen.
- 7. Formgebung der Emissionsoberfläche 4 der oberen Schicht 2, z.B. durch mechanische Bearbeitung.
- Bei Durchführen eines bevorzugten Dreischichtverfahrens wird das vorstehende Zweischichtverfahren zweckmäßig ab Verfahrensschritt 3 wie folgt abgeändert:
- 4. Einebnen bzw. Formen und ggf. leichtes Andrücken der eingefüllten Pulvermischung für die obere Schicht 2.
- 5. Einfüllen der Pulvermischung für die dritte Schicht 3.
- 6. Einebnen bzw. Formen und Pressen aller drei eingefüllten Pulvermischungen mit hohem Druck, z. B. 10 kN.
- 7. Sintern bei hohen Temperaturen, z.B. zwischen 1800°C und 2200°C.
- 8. Imprägnieren des gesinterten Dreischichtkörpers mit Emissionsmaterial, z.B. durch Tauchen, Schmelzen oder dergleichen.
- 9. Abtragen der dritten Schicht 3 und ggf. des Randes der Kathodenhülse, z.B. durch mechanische Bearbeitung.
- 10. Formgebung der Emissionsoberfläche 4 der oberen Schicht 2, z.B. durch mechanische Bearbeitung.
- Bevorzugt werden Pulvermischungen folgender Zusammensetzung verwendet.
- Für die untere Schicht 1 ein im wesentlichen aus 50 Gew.% bis 100 Gew.% Wolfram und Rest Osmium Metallpulvergemisch.
- Für die obere Schicht 2 ein im wesentlichen aus 30 Gew.% bis 100 Gew.% Osmium und Rest Wolfram bestehendes Metallpulvergemisch.
- Für die dritte Schicht 3 ein im wesentlichen aus 50 Gew.% bis 100 Gew.% Wolfram und Rest Osmium bestehendes Metallpulvergemisch.
- Zweckmäßig ist es, für die untere Schicht 1 und die dritte Schicht 3 die gleiche Zusammensetzung zu wählen. Die Verwendung einer dritten Schicht 3 hat sich bei Vorratskörpern mit hohem Osmiumgehalt, z.B. > 50 Gew.% der oberen Schicht 2 als zweckmäßig erwiesen. Ferner kann es zweckmäßig sein, bei hohem Osmiumanteil zur Erhöhung der Porosität einen neutralen Füllstoff, z.B. Emissionsmaterial beizusetzen.
Claims (14)
- Vorratskathode mit einem porösen Vorratskörper, der mindestens zwei Metalle einer ersten Gruppe wie W, Mo, Cr und einer zweiten Gruppe wie Ni, Ru, Rh, Pd, Re, Os, Ir, Pt, Sc, Y, La, Lanthaniden, Ti, Zr, Hf, Nb, Ta enthält und der mit einem Emissionsmaterial imprägniert ist, das mindestens zwei Erdalkalimetalloxide wie CaO; BaO und mindestens ein Oxid eines Metalls der Gruppe IIIa oder IIIb des periodischen Systems wie z.B. Al₂O₃ enthält, dadurch gekennzeichnet, daß der Vorratskörper aus einer unteren (1) und einer oberen (2) aus Pulvern gepreßten und gesinterten porösen Schicht besteht, daß die beiden Schichten übereinander liegen und miteinander verbunden sind und im wesentlichen aus gleichen Metallen bestehen, daß die untere Schicht (1) einen höheren Anteil der Metalle der ersten Gruppe enthält als die obere Schicht und die obere Schicht einen höheren Anteil der Metalle der zweiten Gruppe aufweist als die untere Schicht und daß die untere Schicht dicker ist als die obere Schicht und jeweils eine Dicke zwischen 0,01 und 10mm aufweisen.
- Vorratskathode nach Anspruch 1, dadurch gekennzeichnet, daß in der oberen Schicht (2) Oxide oder andere Verbindungen der Metalle der zweiten Gruppe enthalten sind.
- Vorratskathode nach Anspruch 1 oder 2, dadurch gekennzeichnet, daß die untere Schicht (1) im wesentlichen 100 Gew.% bis 50 Gew.%, insbesondere etwa 80 Gew.% eines Metalls der ersten Gruppe, insbesondere W und als Rest ein Metall der zweiten Gruppe, insbesondere Os enthält.
- Vorratskathode nach einem der Ansprüche 1-3, dadurch gekennzeichnet, daß die obere Schicht (2) im wesentlichen 30 Gew.% bis 100 Gew.%, insbesondere etwa 50 Gew.% eines Metalls der zweiten Gruppe, insbesondere Os, bzw. einer Mischung aus mehreren Metallen der zweiten Gruppe oder deren Verbindungen und als Rest ein Metall der ersten Gruppe, insbesondere W, enthält.
- Vorratskathode nach einem der Ansprüche 1-4, dadurch gekennzeichnet, daß die Schichten (1,2) des Vorratskörpers in eine topfförmige Höhlung eines metallenen Kathodenteils (5) eingepreßt sind.
- Verfahren zum Herstellen einer Vorratskathode nach einem der Ansprüche 1-5, dadurch gekennzeichnet, daß zunächst die untere Schicht (1) vorzugsweise durch leichtes Pressen der die untere Schicht (1) bildenden Metallpulvermischung gebildet wird, daß dann die, die obere Schicht (2) bildende Metallpulvermischung auf die freie Oberfläche der unteren Schicht (1) aufgebracht und durch starkes Pressen die obere Schicht (2) sich mit der unteren Schicht (1) verzahnend gebildet wird, daß dann der Zweischichten-Preßkörper bei erhöhter Temperatur gesintert wird, daß dann der poröse, zweischichtige Sinterkörper mit dem Emissionsmaterial imprägniert wird und daß dann die freie Oberfläche der oberen Schicht (2) ggf. formgebend als Emissionsoberfläche (4) ausgebildet wird.
- Verfahren zum Herstellen einer Vorratskathode nach einem der Ansprüche 1-5, dadurch gekennzeichnet, daß zunächst die untere Schicht (1) vorzugsweise durch leichtes Pressen der die untere Schicht (1) bildenden Metallpulvermischung gebildet wird, daß dann die die obere Schicht (2) bildende Metallpulvermischung auf die freie Oberfläche der unteren Schicht (1) aufgebracht und vorzugsweise durch leichtes Pressen die obere Schicht (2) sich mit der unteren Schicht (1) verzahnend gebildet wird, daß dann eine Metallpulvermischung für eine dritte Schicht (3), die einen größeren Anteil an einem Metallpulver der ersten Gruppe wie W, Mo, Cr enthält als die Metallpulvermischung der oberen Schicht (2) auf die freie Oberfläche der oberen Schicht (2) aufgebracht wird, daß dann mit hohem Druck ein Dreischichten-Preßkörper gebildet wird, daß dann dieser Preßkörper bei hohen Temperaturen gesintert wird, daß dann der poröse Dreischichten-Sinterkörper mit dem Emissionsmaterial imprägniert wird, daß dann die dritte Schicht (3) mechanisch abgetragen wird und daß dann die Emissionsoberfläche (4) als freie Oberfläche der oberen Schicht (2) gebildet wird.
- Verfahren nach Anspruch 6 oder 7, dadurch gekennzeichnet, daß die Herstellung des imprägnierten Mehrschichtkathodenkörpers in einer topfförmigen Höhlung eines metallenen Kathodenteils (5) vorgenommen wird und daß bei der Bildung der Emissionsoberfläche (4) ggf. auch ein Teil der Berandung des die Höhlung bildenden topfförmigen Kathodenteils (5) abgetragen wird.
- Verfahren nach einem der Ansprüche 6-8, dadurch gekennzeichnet, daß das Sintern bei Temperaturen von 1500°C bis 2200°C, insbesondere 1800°C bis 2000°C vorgenommen wird.
- Verfahren nach einem der Ansprüche 6-9, dadurch gekennzeichnet, daß die untere Schicht (1) in einer Dicke von 0,1 mm bis 10 mm, insbesondere 0,5 mm bis 1,5 mm hergestellt wird.
- Verfahren nach einem der Ansprüche 6-10, dadurch gekennzeichnet, daß die obere Schicht (2) in einer Dicke von 0,01 mm bis 1 mm, insbesondere 0,05 mm bis 0,5 mm hergestellt wird.
- Verfahren nach einem der Ansprüche 6-11, dadurch gekennzeichnet, daß die wieder abzutragende dritte Schicht (3) in einer Dicke von 0,01 mm bis 1 mm, insbesondere 0,05 mm bis 0,5 mm hergestellt wird.
- Verfahren nach einem der Ansprüche 6-12, dadurch gekennzeichnet, daß die untere Schicht (1) und die dritte Schicht (3) mit einer Metallpulvermischung von 50 bis 100 insbesondere etwa 80 Gewichtsprozenten eines Metalls der ersten Gruppe, insbesondere W und Rest eines Metalls der zweiten Gruppe, insbesondere Os, hergestellt wird.
- Verfahren nach einem der Ansprüche 6-13, dadurch gekennzeichnet, daß die obere Schicht (2) mit einer Metallpulvermischung von 30 bis 100, insbesondere etwa 50 Gewichtsprozenten eines Metalls der zweiten Gruppe, insbesondere Os, und Rest eines Metalls der ersten Gruppe hergestellt wird.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE4114856 | 1991-05-07 | ||
| DE4114856A DE4114856A1 (de) | 1991-05-07 | 1991-05-07 | Vorratskathode und verfahren zu deren herstellung |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0512280A1 EP0512280A1 (de) | 1992-11-11 |
| EP0512280B1 true EP0512280B1 (de) | 1995-07-19 |
Family
ID=6431145
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP92106389A Expired - Lifetime EP0512280B1 (de) | 1991-05-07 | 1992-04-14 | Vorratskathode und Verfahren zu deren Herstellung |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US5318468A (de) |
| EP (1) | EP0512280B1 (de) |
| JP (1) | JPH05144369A (de) |
| DE (2) | DE4114856A1 (de) |
Families Citing this family (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE4142535A1 (de) * | 1991-12-21 | 1993-06-24 | Philips Patentverwaltung | Scandat-kathode und verfahren zur ihrer herstellung |
| GB2279495A (en) * | 1993-06-22 | 1995-01-04 | Thorn Microwave Devices Limite | Thermionic cathode |
| US5407633A (en) * | 1994-03-15 | 1995-04-18 | U.S. Philips Corporation | Method of manufacturing a dispenser cathode |
| DE4408941A1 (de) * | 1994-03-16 | 1995-09-21 | Licentia Gmbh | Vorratskathode |
| DE19828729B4 (de) * | 1998-06-29 | 2010-07-15 | Philips Intellectual Property & Standards Gmbh | Scandat-Vorratskathode mit Barium-Calcium-Aluminat-Schichtabfolge und korrespondierende elektrische Entladungsröhre |
| JP2001006521A (ja) * | 1999-06-22 | 2001-01-12 | Nec Kansai Ltd | カソード構体およびカラーブラウン管 |
| US7671523B2 (en) * | 2003-05-23 | 2010-03-02 | Lawrence Livermore National Security, Llc | Material for electrodes of low temperature plasma generators |
| RU2176833C1 (ru) * | 2000-11-30 | 2001-12-10 | Закрытое акционерное общество Научно-производственный центр "СОЛИТОН-НТТ" | Материал электродов генераторов низкотемпературной плазмы |
| RU2183362C1 (ru) * | 2001-04-04 | 2002-06-10 | Батурин Андрей Сергеевич | Способ изготовления матрицы автоэмиссионного катода |
| DE10121445A1 (de) * | 2001-05-02 | 2002-11-07 | Philips Corp Intellectual Pty | Verfahren zur Herstellung einer Vorratskathode für eine Kathodenstrahlröhre |
| US7545089B1 (en) * | 2005-03-21 | 2009-06-09 | Calabazas Creek Research, Inc. | Sintered wire cathode |
| RU2301474C2 (ru) * | 2005-04-29 | 2007-06-20 | Федеральное Государственное Унитарное Предприятие "Центральный Научно-Исследовательский Институт Конструкционных Материалов "Прометей" (Фгуп "Цнии Км "Прометей") | Электрод низкотемпературного плазмотрона |
| CN101834106B (zh) * | 2010-05-12 | 2012-10-24 | 安徽华东光电技术研究所 | 一种钨基浸渍阴极及其制备方法 |
| RU2640355C2 (ru) * | 2016-04-18 | 2017-12-28 | Общество с ограниченной ответственностью "Штерн" (ООО "Штерн") | Способ изготовления катода на основе массива автоэмиссионных эмиттеров |
| US11878442B2 (en) | 2018-06-08 | 2024-01-23 | Lockheed Martin Corporation | Additive manufacture of complex intermetallic and ceramic structures |
| CN109065424B (zh) * | 2018-07-03 | 2021-04-23 | 九江学院 | 一种铼浸渍钪钨基合金阴极的制备方法 |
Family Cites Families (20)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1068818B (de) * | 1954-06-16 | 1959-11-12 | ||
| US3010196A (en) * | 1957-09-25 | 1961-11-28 | Gen Motors Corp | Method for making composite metal members |
| US3373307A (en) * | 1963-11-21 | 1968-03-12 | Philips Corp | Dispenser cathode |
| BE759174A (fr) * | 1969-11-21 | 1971-05-19 | Philips Nv | Cathode a reserve et son procede de realisation |
| US3842309A (en) * | 1970-11-12 | 1974-10-15 | Philips Corp | Method of manufacturing a storage cathode and cathode manufactured by said method |
| CH579824A5 (de) * | 1974-10-25 | 1976-09-15 | Bbc Brown Boveri & Cie | |
| JPS52108770A (en) * | 1976-03-09 | 1977-09-12 | Hitachi Ltd | Manufacture for direct heat type cathode |
| US4165473A (en) * | 1976-06-21 | 1979-08-21 | Varian Associates, Inc. | Electron tube with dispenser cathode |
| JPS5488059A (en) * | 1977-12-26 | 1979-07-12 | Hitachi Ltd | Thermion emission cathode |
| GB2100502B (en) * | 1978-11-30 | 1983-08-03 | Varian Associates | Dispenser cathodes |
| GB2050045A (en) * | 1979-05-29 | 1980-12-31 | Emi Varian Ltd | Thermionic cathode |
| JPS5652835A (en) * | 1979-10-01 | 1981-05-12 | Hitachi Ltd | Impregnated cathode |
| SU890479A1 (ru) * | 1980-03-18 | 1981-12-15 | Предприятие П/Я В-2058 | Оксидный катод и способ его изготовлени |
| US4417173A (en) * | 1980-12-09 | 1983-11-22 | E M I-Varian Limited | Thermionic electron emitters and methods of making them |
| DE3122950A1 (de) * | 1981-06-10 | 1983-01-05 | Licentia Patent-Verwaltungs-Gmbh, 6000 Frankfurt | Verfahren zum herstellen einer vorratskathode |
| NL8403031A (nl) * | 1984-10-05 | 1986-05-01 | Philips Nv | Werkwijze voor het vervaardigen van een scandaatnaleveringskathode en scandaatnaleveringskathode vervaardigd volgens deze werkwijze. |
| GB2188771B (en) * | 1986-04-01 | 1990-12-19 | Ceradyne Inc | Dispenser cathode and method of manufacture therefor |
| NL8702727A (nl) * | 1987-11-16 | 1989-06-16 | Philips Nv | Scandaatkathode. |
| US4823044A (en) * | 1988-02-10 | 1989-04-18 | Ceradyne, Inc. | Dispenser cathode and method of manufacture therefor |
| KR910003698B1 (en) * | 1988-11-11 | 1991-06-08 | Samsung Electronic Devices | Cavity reservoir type dispenser cathode and method of the same |
-
1991
- 1991-05-07 DE DE4114856A patent/DE4114856A1/de not_active Withdrawn
-
1992
- 1992-04-14 DE DE59202904T patent/DE59202904D1/de not_active Expired - Lifetime
- 1992-04-14 EP EP92106389A patent/EP0512280B1/de not_active Expired - Lifetime
- 1992-04-24 US US07/873,370 patent/US5318468A/en not_active Expired - Lifetime
- 1992-05-01 JP JP11255592A patent/JPH05144369A/ja active Pending
Also Published As
| Publication number | Publication date |
|---|---|
| EP0512280A1 (de) | 1992-11-11 |
| DE59202904D1 (de) | 1995-08-24 |
| JPH05144369A (ja) | 1993-06-11 |
| DE4114856A1 (de) | 1992-11-12 |
| US5318468A (en) | 1994-06-07 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0512280A1 (de) | Vorratskathode und Verfahren zu deren Herstellung | |
| DE68910081T2 (de) | Schneidkörperblatt und Verfahren zu dessen Herstellung. | |
| DE3880794T2 (de) | Scandatkathode. | |
| DE3223736C2 (de) | Keramisches Dielektrikum | |
| DE4111074A1 (de) | Verfahren zur herstellung von trockenelektrolytkondensatoren | |
| DE2357716C3 (de) | Verfahren zur Herstellung einer geschichteten Röntgendrehanode | |
| EP0301321A1 (de) | Elektrisches Vielschichtbauelement und Verfahren zu dessen Herstellung | |
| EP0302294B1 (de) | Füllschichtbauteil mit einem gesinterten, monolithischen Keramikkörper und Verfahren zu dessen Herstellung | |
| DE19983980B3 (de) | Verfahren zur Herstellung einer Entladungs-Oberflächenbehandlungs-Elektrode, hiernach erhaltene Entladungs-Oberflächenbehandlungs-Elektrode und deren Verwendung | |
| DE1483706B2 (de) | Mehrschichten-Verbundmetall, insbesondere für hochbelastbare elektrische Kontakte und Verfahren zu seiner Herstellung | |
| EP0005279B1 (de) | Glühkathode | |
| DE69026032T2 (de) | Scandatkathode | |
| DE69113290T2 (de) | Herstellungsverfahren einer Impregnierungskathode und mittels eines solchen Verfahrens gewonnene Kathode. | |
| DE2822665A1 (de) | Gluehkathodenmaterial | |
| DE3106763C2 (de) | Verfahren zur Herstellung eines Überspannungsableiters mit bariumhaltiger Elektrodenbeschichtung | |
| DE4228681A1 (de) | Verfahren zur herstellung eines matrix-vorratskathodenaufbaus | |
| EP0673051B1 (de) | Vorratskathode | |
| DE3888882T2 (de) | Verfahren zum Herstellen einer Nachlieferungskathode. | |
| DE69010241T2 (de) | Scandatkathode. | |
| EP0545145A1 (de) | Herstellung eines Poren enthaltenden Kupferwerkstoffes als Halbzeug das einer Zerspanungsbehandlung unterworfen wird | |
| DE1276535B (de) | Vakuumdichte feuerfeste Metall-Keramik-Verbindung und Verfahren zu ihrer Herstellung | |
| DE3889696T2 (de) | Verfahren zur Herstellung einer Scandat-Kathode. | |
| DE2849606C3 (de) | Basismetallplattenmaterial für direkt erhitzte Oxidkathoden | |
| DE10039649B4 (de) | Verfahren zur Herstellung eines keramischen Vielschichtbauelements und entsprechendes Vielschichtbauelement | |
| DE2748566C3 (de) | Drehanode für eine Röntgenröhre und Verfahren zu ihrer Herstellung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): DE FR GB |
|
| 17P | Request for examination filed |
Effective date: 19930311 |
|
| 17Q | First examination report despatched |
Effective date: 19940318 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE FR GB |
|
| REF | Corresponds to: |
Ref document number: 59202904 Country of ref document: DE Date of ref document: 19950824 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19950801 |
|
| ET | Fr: translation filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: 732E |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: TP |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: 746 Effective date: 20000607 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20100324 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20100506 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20100430 Year of fee payment: 19 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20110414 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20111230 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110502 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20111101 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 59202904 Country of ref document: DE Effective date: 20111101 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110414 |