EP0512873A1 - Couronne d'extrémité de tamis cylindrique pour épurateur et classificateur de pâte à papier et son procédé de réalisation - Google Patents
Couronne d'extrémité de tamis cylindrique pour épurateur et classificateur de pâte à papier et son procédé de réalisation Download PDFInfo
- Publication number
- EP0512873A1 EP0512873A1 EP92400975A EP92400975A EP0512873A1 EP 0512873 A1 EP0512873 A1 EP 0512873A1 EP 92400975 A EP92400975 A EP 92400975A EP 92400975 A EP92400975 A EP 92400975A EP 0512873 A1 EP0512873 A1 EP 0512873A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- cylinder
- mold
- crown
- screen
- cylindrical screen
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images
Classifications
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21D—TREATMENT OF THE MATERIALS BEFORE PASSING TO THE PAPER-MAKING MACHINE
- D21D5/00—Purification of the pulp suspension by mechanical means; Apparatus therefor
- D21D5/02—Straining or screening the pulp
- D21D5/16—Cylinders and plates for screens
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/496—Multiperforated metal article making
- Y10T29/49602—Coil wound wall screen
Definitions
- the quality of filtration depends largely on the fineness of the slits (a few tenths of a millimeter) and on the regulation of this calibration.
- the perforations are made by milling in a thick sheet but the cost price is high.
- the U-shaped elements are either flat forming a closed crown and are stacked on top of each other, or wound in a spiral. A screen is thus obtained by winding on itself a single element with a U-shaped profile, as described in EP 89,402,248.2.
- the ends of the screen do not have a plane perpendicular to the axis of the screen on which the crown can easily come to bear and be welded or screwed.
- this helical flat iron does not facilitate the installation of an end crown which must remain perpendicular to the axis of the cylinder.
- the object of the invention is to solve these difficulties in mounting a steel crown and a method for producing and assembling the end crown of a cylindrical screen for a pulp cleaner and classifier.
- the crown is made in a single piece molded directly on the end of the cylinder with a hardenable or thermosetting material.
- the invention also relates to cylindrical screens for purifiers and classifiers of paper pulp characterized in that they are provided at their ends with a crown in one piece, made of thermosetting plastic material.
- the screen 1 of the figure is a spiral screen produced by winding a U-shaped profile, to give a cylinder according to patent EP 89,402,248.2.
- This cylinder does not form a plane.
- the end piece or crown 14 which must form a plane perpendicular to the axis 2 of the cylinder is, according to the invention, produced in a mold 3 in which the end 5 of the cylinder 4 plunges.
- the mold 3 is a circular hollow crown, the shape of which, in cross section, is that of the section of the crowns of the end of the usual scrubber; it has in particular an interior 6 or exterior flank against which the bottom 7 of the U-shaped profile rests, a flat bottom 8, and an exterior 9 or interior flank on the side of the end 10 of the wings of the U.
- the mold can be opened at the top 11 or closed with a cover and in this case the cover includes the passage (s) for the wings of the U-shaped elements.
- Its depth 12 is preferably at least equal to the total width 13 of a U-shaped element so that a complete circumference of a wing of the element plunges into the mold.
- This depth may be less particularly in the case of different chipmunks having no helical elements, and the end elements of which are planar and perpendicular to the axis 2 of the cylinder.
- the mold has closable holes 15 below and laterally, provided for the installation of inserts 16 to produce cavities, threaded or not, necessary for example either when mounting the sieve in the purifier or the filing cabinet, or at the extraction of the sieve from said purifier or filing cabinet, or even when it is blocked in rotation 17.
- the mold comprises means for positioning and blocking the cylinder; these means are intended to ensure the correct verticality of the cylinder in a perfectly horizontal mold, and to determine a distance between the lower end of the screen (ie the edge of the U-shaped element) and the bottom of the mold so the end of the screen does not touch the outside surface of the crown 14.
- the mold comprises at least two vertical extensions 18 which are crossed horizontally by a screw 19 bearing against the cylinder to block it.
- thermosetting plastic known per se, the cold mechanical properties of which are at least comparable to that of stainless steel.
- the cylinder 1 with its crown 14 is removed from the mold, then the operation is repeated on the opposite side of the cylinder.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Combined Means For Separation Of Solids (AREA)
- Paper (AREA)
- Filtering Materials (AREA)
Abstract
Procédé de réalisation et de montage de couronne d'extrémité de tamis cylindrique (1) pour épurateur et classificateur de pâte à papier caractérisé par le fait que la couronne est d'une seule pièce, moulée directement sur l'extrémité du cylindre avec un matériau plastique durcissable ou thermodurcissable.
Description
- On sait que la pâte à papier réalisée par recyclage de vieux papiers doit subir de nombreuses filtrations, épurations et séparations. Celles-ci sont généralement dans des épurateurs et classificateurs comportant des tamis cylindriques réalisés en tôle d'acier inoxydable et dont les perforations sont des trous ou des fentes.
- La qualité de la filtration dépend en grande partie de la finesse des fentes (de quelques dixièmes de millimètres) et de la régulante de ce calibrage.
- Selon une technique classique les perforations sont réalisées par fraisage dans une tôle épaisse mais le prix de revient est élevé.
- Afin de baisser ce prix de revient on réalise des tamis par juxtaposition d'éléments en forme de U. Les perforations sont réalisées dans une tôle de mince épaisseur, et sont alors plus faciles et plus rapides à réaliser.
- Les éléments en forme de U sont soit plans formant une couronne fermée et sont empilés les uns sur les autres, soit enroulés en spirale. On obtient ainsi un tamis par enroulement sur lui-même d'un seul élément à profil en U, comme cela est décrit au EP 89.402.248.2.
- Cependant avec des tamis ainsi réalisés on rencontre des difficultés à l'assemblage du tamis sur les couronnes d'extrémité qui viennent le centrer et le maintenir dans l'appareil.
- En effet, lorsque le tamis est réalisé par l'enroulement d'un profilé en U les extrémités du tamis ne présentent pas un plan perpendiculaire à l'axe du tamis sur lequel la couronne peut facilement venir en appui et être soudée ou vissée.
- Et lorsque le tamis est réalisé par enroulement en spirale d'un fer plat sur chant, sur une tôle mince perforée, ce fer plat hélicoïdal ne facilite pas la pose d'une couronne d'extrémité qui doit rester perpendiculaire à l'axe du cylindre.
- L'invention a pour objectif de résoudre ces difficultés de montage de couronne en acier et pour objet un procédé de réalisation et de montage de couronne d'extrémité de tamis cylindrique pour épurateur et classificateur de pâte à papier.
- Il est caractérisé par le fait que la couronne est réalisée en une seule pièce moulée directement sur l'extrémité du cylindre avec un matériau durcissable ou thermodurcissable.
- Ce procédé est encore caractérisé en ce que :
- le moule est une couronne circulaire creuse dont la section en coupe transversale a la forme des couronnes connues, de profondeur égale à au moins une largeur d'élément en U.
- le moule comporte des ouvertures obturables pour la mise en place d'implants prévus pour le montage du cylindre dans le moule et/ou dans l'épurateur ou le classificateur, ou l'extraction du tamis hors de l'épurateur (inserts pour l'extraction de l'épurateur, insert de blocage en rotation de la couronne et du tamis, etc...);
- le moule comporte des moyens de positionnement et calage relatifs du cylindre;
- lorsque le matériau est refroidi et durci on extrait le cylindre du moule, on le retourne et l'on procède aux mêmes opérations pour l'autre extrémité.
- L'invention porte encore sur les tamis cylindriques pour épurateurs et classificateurs de pâte à papier caractérisés en ce qu'ils sont munis à leurs extrémités d'une couronne en une seule pièce, en matériau plastique thermodurcissable.
- L'invention sera mieux comprise par la description d'un exemple de réalisation illustré au dessin annexé sur lequel:
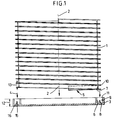
- la figure 1 représente une vue de profil d'un tamis au-dessus d'un moule;
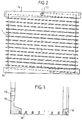
- la figure 2 représente une vue de profil du même tamis muni de ses couronnes, après démoulage;
- la figure 3 représente une vue en coupe verticale d'une variante d'une couronne moulée coomportant une extension de postionnement.
- Le tamis 1 de la figure est un tamis spiral réalisé par enroulement d'un profilé en forme de U, pour donner un cylindre selon le brevet EP 89.402.248.2.
- Les extrémités de ce cylindre ne forment pas un plan.
- La pièce d'extrémité ou couronne 14 qui doit former un plan perpendiculaire à l'axe 2 du cylindre est, selon l'invention, réalisée dans un moule 3 dans lequel plonge 4 l'extrémité 5 du cylindre.
- Le moule 3 est une couronne creuse circulaire dont la forme, en coupe transversale, est celle de la section des couronnes d'extrémité d'épurateur habituel; elle présente notamment un flanc intérieur 6 ou extérieur contre lequel s'appuie le fond 7 du profil en forme de U, un fond 8 plat, et un flanc extérieur 9 ou intérieur du côté de l'extrémité 10 des ailes du U.
- Le moule est peut être ouvert supérieurement 11 ou fermé d'un couvercle et dans ce cas le couvercle comporte le ou les passages pour les ailes des éléments en U.
- Sa profondeur 12 est de préférence au moins égale à la largeur totale 13 d'un élément en forme de U de telle sorte qu'une circonférence complète d'une aile de l'élément plonge dans le moule.
- Cette profondeur peut être inférieure notamment dans le cas des tamia différents ne comportant pas d'éléments en hélice, et dont les éléments d'extrémités sont plans et perpendiculaires à l'axe 2 du cylindre.
- De plus le moule comporte inférieurement et latéralement des trous obturables 15, prévus pour la pose d'inserts 16 pour réaliser des cavités, filetées ou non, nécéssaires par exemples soit au montage du tamis dans l'épurateur ou le classeur, soit à l'extraction du tamis dudit épurateur ou classeur, soit encore à son blocage en rotation 17.
- Le moule comporte des moyens de positionnement et blocage du cylindre; ces moyens sont destinés à assurer la bonne verticalité du cylindre dans un moule parfaitement horizontal, et à déterminer une distance entre l'extrémité inférieure du tamis (c'est à dire le bord de l'élément en U) et le fond du moule afin que l'extrémité du tamis n'effleure pas la surface extérieure de la couronne 14.
- Dans une variante illustrée sur la figure 3, le moule comporte au moins deux extensions verticales 18 qui sont traversées horizontalement par une vis 19 venant en appui contre le cylindre pour le bloquer.
- Bien entendu cette disposition n'est pas limitative et d'autres variantes pourront être prévues tout en restant dans le cadre de l'invention (on peut par exemple utiliser les inserts 16, 17 à cette fin).
- Le moule étant installé sur un plan horizontal on y introduit le cylindre verticalement et on le maintient suspendu dans cette position à un niveau prédéterminé dans le moule (par les moyens de positionnement et de blocage 18, 19. Puis on verse dans le moule un liquide plastique thermodurcissable, connu en soit dont les caractéristiques mécaniques à froid sont au moins comparables à celle de l'acier inoxydable.
- Après un temps de prise minimal on démoule le cylindre 1 muni de sa couronne 14, puis on recommence l'opération du côté opposé du cylindre.
- Comme on le voit l'opération est simple et rapide à réaliser. Elle apporte en outre de nombreux et considérables avantages :
- elle permet de s'adapter à toutes les formes des extrémités de cylindre;
- le plastique, en plus de ses propriétés de résistance mécanique, possède une certaine souplesse qui permet de mieux absorber les vibrations et suppressions dans l'épurateur;
- la précision de montage dans le tamis est constante;
- le poids du tamis est considérablement allégé;
- le coût matière est nettement moindre;
- le procédé est utilisable sur tout type de tamis cylindrique;
- le temps de réalisation (c'est-à-dire de finition d'un tamis) est considérablement réduit par rapport au temps de montage habituel des couronnes métalliques : il se limite au temps de durcissement du matériau.
- bien entendu l'invention ne se limite pas au procédé de moulage décrit et s'étend aux autres procédés connus, le choix du procédé dépendant généralement du matériau plastique ou composite choisi.
Claims (6)
- Procédé de réalisation et de montage de couronne d'extrémité de tamis cylindrique (1) pour épurateur et classificateur de pâte à papier caractérisé par le fait que la couronne (14) est d'une seule pièce, moulée directement sur l'extrémité du cylindre avec un matériau plastique durcissable ou thermodurcissable.
- Procédé selon la revendication 1 dans lequel le tamis cylindrique présente un profil composé d'une succession d'éléments en U obtenu par enroulement en spirale ou hélice, caractérisé en ce que le moule est une couronne circulaire creuse 3 dont la section en coupe transversale a la forme des couronnes connues et de profondeur (12) égale à au moins une largeur (13) d'élément en U.
- Procédé selon la revendication 2 caractérisé en ce que le moule (3) comporte des ouvertures (15) obturables pour la mise en place d'implants (16) prévus pour le montage du cylindre (1) dans le moule et/ou dans l'épurateur ou le classificateur, ou l'extraction du tamis hors de l'épurateur.
- Procédé selon la revendication 2 caractérisé en ce que le moule (3) comporte des moyens de positionnement et calage (18, 19) du cylindre (1).
- Tamis cylindrique pour épurateur ou classificateur de pâte à papier caractérisé en ce qu'il comporte à chaque extrémité une couronne de montage (14) réalisée en une seule pièce en matériau plastique durcissable ou thermodurcissable.
- Tamis selon la revendication 5, caractérisé en ce que la couronne (14) est moulée directement sur l'extrémité du cylindre.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR9105453 | 1991-05-03 | ||
| FR9105453A FR2676076B1 (fr) | 1991-05-03 | 1991-05-03 | Couronne d'extremite de tamis cylindrique pour epurateur et classificateur de pate a papier et son procede de realisation. |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP0512873A1 true EP0512873A1 (fr) | 1992-11-11 |
Family
ID=9412493
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP92400975A Withdrawn EP0512873A1 (fr) | 1991-05-03 | 1992-04-08 | Couronne d'extrémité de tamis cylindrique pour épurateur et classificateur de pâte à papier et son procédé de réalisation |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US5255791A (fr) |
| EP (1) | EP0512873A1 (fr) |
| JP (1) | JPH0625988A (fr) |
| FI (1) | FI921978A7 (fr) |
| FR (1) | FR2676076B1 (fr) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19833441A1 (de) * | 1998-07-24 | 2000-01-27 | Voith Sulzer Papiertech Patent | Verfahren zur Herstellung eines Schlitzsiebkorbes für faserstoffhaltige Suspensionen |
| WO2012069699A1 (fr) | 2010-11-23 | 2012-05-31 | Aikawa Fiber Technologies Oy. | Procédé de fabrication d'un cylindre de tamisage et cylindre de tamisage |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2725737B1 (fr) * | 1994-10-14 | 1997-01-31 | Lamort E & M | Perfectionnements aux tamis d'epuration, notamment pour la pate a papier |
| US5985146A (en) * | 1997-07-23 | 1999-11-16 | Trisep Corporation | Sanitary rigid shell spiral wound element |
| BR9916541A (pt) * | 1998-12-23 | 2001-09-11 | Thermo Black Clawson Inc | Cilindro de tela para uso em aparelho de peneiramento sob pressão, placa de tela cilìndrica, metálica, para peneiramento da matéria-prima de produção de papel, e, processo de produção de um cilindro de tela |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2732949A (en) * | 1956-01-31 | Treatment of thixotropic materials | ||
| EP0354846A1 (fr) * | 1988-08-12 | 1990-02-14 | E & M LAMORT | Tamis pour épurateur et classificateur de pâte à papier |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2300382A (en) * | 1942-10-27 | Method of making filters | ||
| US3101526A (en) * | 1960-02-12 | 1963-08-27 | Edward E Johnson Inc | Process for fabricating screens |
| DE3837423A1 (de) * | 1988-11-04 | 1990-05-10 | Bosch Gmbh Robert | Fluessigkeitsfilter |
| US5053129A (en) * | 1990-06-06 | 1991-10-01 | Kitson Ralph W | Filter device |
-
1991
- 1991-05-03 FR FR9105453A patent/FR2676076B1/fr not_active Expired - Fee Related
-
1992
- 1992-04-08 EP EP92400975A patent/EP0512873A1/fr not_active Withdrawn
- 1992-04-21 JP JP4126710A patent/JPH0625988A/ja active Pending
- 1992-04-30 FI FI921978A patent/FI921978A7/fi unknown
- 1992-05-01 US US07/876,928 patent/US5255791A/en not_active Expired - Fee Related
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2732949A (en) * | 1956-01-31 | Treatment of thixotropic materials | ||
| EP0354846A1 (fr) * | 1988-08-12 | 1990-02-14 | E & M LAMORT | Tamis pour épurateur et classificateur de pâte à papier |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19833441A1 (de) * | 1998-07-24 | 2000-01-27 | Voith Sulzer Papiertech Patent | Verfahren zur Herstellung eines Schlitzsiebkorbes für faserstoffhaltige Suspensionen |
| WO2012069699A1 (fr) | 2010-11-23 | 2012-05-31 | Aikawa Fiber Technologies Oy. | Procédé de fabrication d'un cylindre de tamisage et cylindre de tamisage |
Also Published As
| Publication number | Publication date |
|---|---|
| US5255791A (en) | 1993-10-26 |
| FI921978A0 (fi) | 1992-04-30 |
| FR2676076A1 (fr) | 1992-11-06 |
| FI921978L (fi) | 1992-11-04 |
| FR2676076B1 (fr) | 1993-08-06 |
| JPH0625988A (ja) | 1994-02-01 |
| FI921978A7 (fi) | 1992-11-04 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CA2713990C (fr) | Element filtrant pour filtre a disques | |
| FR2620628A2 (fr) | Procede pour realiser un ski et ski fait selon ce procede | |
| EP2181747B1 (fr) | Filtre a carburant avec dispositif de purge et cartouche filtrante pour un tel filtre | |
| FR2577824A1 (fr) | Cartouche jetable pour separateurs centrifuges | |
| FR2727895A1 (fr) | Procede pour la realisation d'une lentille optique en matiere synthetique polymerisable et appareillage correspondant | |
| FR2739903A1 (fr) | Dispositif de fixation rapide sur un arbre filete d'entrainement en rotation | |
| FR2676076A1 (fr) | Couronne d'extremite de tamis cylindrique pour epurateur et classificateur de pate a papier et son procede de realisation. | |
| FR2732155A1 (fr) | Dispositif de moule a compression pour la fabrication d'un isolateur composite | |
| EP0159961B1 (fr) | Filtre à anneaux superposés pour liquides | |
| FR2569591A1 (fr) | Plaque refractaire pour obturateurs coulissants de recipients metallurgiques | |
| FR2674776A1 (fr) | Crible a disques. | |
| CH665070A5 (fr) | Moteur electrique synchrone a rotor aimante et procede de fabrication de ce moteur. | |
| EP1091818B1 (fr) | Procede pour preparer un moule de coulee | |
| FR2872399A1 (fr) | Methode de fabrication d'un plateau pour robot culinaire destine a diviser des produits alimentaires par passage a travers une grille, plateau associe et cadre permettant la fabrication du plateau | |
| FR3066521A1 (fr) | Support pour dispositif de serrure a bandeau, et dispositif de serrure comprenant un tel support | |
| EP0707109B1 (fr) | Perfectionnements aux tamis d'épuration, notamment pour la pâte à papier | |
| FR2888271A1 (fr) | Panneaux, poteaux de cloture et cloture comprenant de tels panneaux et poteaux | |
| EP1086315A1 (fr) | Oscillateur fluidique, piece destinee a etre incorporee dans un oscillateur fluidique et procede de fabrication d'un tel oscillateur fluidique | |
| FR2472517A1 (fr) | Boitier notamment destine a des produits cosmetiques et son procede de realisation | |
| WO2005123455A1 (fr) | Clip de fixation integre a pene pivotant, notamment pour baguettes de caisse d’automobiles | |
| EP3636857B1 (fr) | Dispositif d'écrémage de piscine et piscine munie de celui-ci | |
| FR2480814A1 (fr) | Tamis classeur pour l'industrie du papier | |
| FR2635295A1 (fr) | Roue a rayons pour automobile | |
| FR2515095A1 (fr) | Procede de reproduction de formes et de finis par enroulement de filaments impregnes de matiere plastique dans un moule comportant une feuille de demoulage formee sous vide | |
| FR2622872A1 (fr) | Recipient metallique perfectionne muni d'un couvercle hermetique |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): DE ES FR GB IT SE |
|
| 17P | Request for examination filed |
Effective date: 19930125 |
|
| 17Q | First examination report despatched |
Effective date: 19940927 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 19950208 |