EP0561693A1 - Procédé et dispositif pour la réalisation de pièces de fonderie par injection de métal liquide - Google Patents
Procédé et dispositif pour la réalisation de pièces de fonderie par injection de métal liquide Download PDFInfo
- Publication number
- EP0561693A1 EP0561693A1 EP93400674A EP93400674A EP0561693A1 EP 0561693 A1 EP0561693 A1 EP 0561693A1 EP 93400674 A EP93400674 A EP 93400674A EP 93400674 A EP93400674 A EP 93400674A EP 0561693 A1 EP0561693 A1 EP 0561693A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- mold
- diffuser
- liquid metal
- conduit
- duct
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 229910001338 liquidmetal Inorganic materials 0.000 title claims abstract description 53
- 238000005266 casting Methods 0.000 title claims abstract description 26
- 238000002347 injection Methods 0.000 title claims abstract description 14
- 239000007924 injection Substances 0.000 title claims abstract description 14
- 238000000034 method Methods 0.000 title claims description 30
- 238000004519 manufacturing process Methods 0.000 claims abstract description 20
- 229910052751 metal Inorganic materials 0.000 description 20
- 239000002184 metal Substances 0.000 description 20
- 239000000463 material Substances 0.000 description 10
- 238000006073 displacement reaction Methods 0.000 description 6
- 230000000295 complement effect Effects 0.000 description 5
- 238000005520 cutting process Methods 0.000 description 3
- 230000000694 effects Effects 0.000 description 3
- 238000000926 separation method Methods 0.000 description 3
- 229910052782 aluminium Inorganic materials 0.000 description 2
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 2
- 238000004512 die casting Methods 0.000 description 2
- 238000009826 distribution Methods 0.000 description 2
- 239000012530 fluid Substances 0.000 description 2
- 238000000465 moulding Methods 0.000 description 2
- 230000035515 penetration Effects 0.000 description 2
- 238000007789 sealing Methods 0.000 description 2
- 239000007787 solid Substances 0.000 description 2
- 239000000243 solution Substances 0.000 description 2
- 244000000626 Daucus carota Species 0.000 description 1
- 235000002767 Daucus carota Nutrition 0.000 description 1
- 230000001627 detrimental effect Effects 0.000 description 1
- 230000012447 hatching Effects 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 238000001746 injection moulding Methods 0.000 description 1
- 230000001788 irregular Effects 0.000 description 1
- 238000003754 machining Methods 0.000 description 1
- 230000014759 maintenance of location Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 230000035939 shock Effects 0.000 description 1
- 238000007711 solidification Methods 0.000 description 1
- 230000008023 solidification Effects 0.000 description 1
- 230000007704 transition Effects 0.000 description 1
Images





Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D17/00—Pressure die casting or injection die casting, i.e. casting in which the metal is forced into a mould under high pressure
- B22D17/08—Cold chamber machines, i.e. with unheated press chamber into which molten metal is ladled
- B22D17/10—Cold chamber machines, i.e. with unheated press chamber into which molten metal is ladled with horizontal press motion
Definitions
- the present invention relates to a method and a device for its implementation, intended for the production of foundry parts, by injection of liquid metal under pressure into a mold conforming to the part to be produced.
- foundry parts such as for example aluminum
- these parts can be used in the automotive field, in the form of a casing, a piston in a braking device, ..........
- the castings thus produced have extremely varied shapes, precisely according to their applications.
- frontal attack the liquid metal is injected through an opening in an arc of a circle (of the order of 100 °) along the thickness of a wall of the part to be produced.
- This frontal attack method has drawbacks for the production of parts of great depth and in particular of parts having a blind bore, such as for example a relatively long cylindrical part having a bottom.
- the air in the mold cannot be completely exhausted and an air pocket is trapped in the distal part. of the mold and more particularly in the part corresponding to the bottom of the blind bore.
- a second method of making parts is known by injection of metal under pressure, commonly called “carrot feed with three-plate mold".
- the injection of the liquid metal is carried out, in the example of a part having an open cylindrical bore, over the entire cross section, at the end of the bore.
- a speed distribution of liquid metal which is not uniform. This causes turbulence and consequently entrainments of air which themselves cause porosity of the material constituting the part produced.
- the known three-plate mold process is also unsuitable for producing parts comprising a blind bore.
- the conduit bringing the liquid metal to the mold and emerging at the bottom of the bore is in the form of a truncated cone, the large section of which is on the side of the mold, while the small section of the conduit is on the liquid metal supply side.
- this arrangement is contrary to the flow conditions of the liquid metal, according to which the section (S2) of metal flow in line with the mold must be less than the flow section (S1) at the other end of the duct, on the liquid metal supply side. This difference in section is due to the conicity of the duct which is necessary for demolding the bunch of molds.
- the duct could be made in the form of an inverted truncated cone, that is to say having a small section on the side of the mold, and a large section on the opposite side so that the condition of the sections indicated above is fulfilled ( S2 ⁇ S1).
- it causes a difficulty in demolding causing the separation of the mold and the casting cluster in the form of a break, on the side of the mold and more precisely on the bottom face of the bore.
- the break is generally of irregular shape and it can happen that it causes a removal of material at the level of the part itself. Consequently, this configuration of the inverted cone duct is not practicable in the context of a three-plate mold process.
- Liquid metal injection molding follows specific rules and conditions which will be explained below. Indeed, the filling time of a mold is extremely short, of the order of a few hundredths of a second. The filling time depends on many parameters, such as the thickness of the walls of the part to be produced, the mold temperature ("cold” mold or “hot” mold), and the material itself. The liquid metal, when it enters the mold, appears, taking into account the extremely short filling times, in the form of a shower of very small droplets. The nature of the metal to be injected and the shape of the part therefore condition the volume and the weight of the latter; these elements in turn condition, with the filling time, the flow rate of the liquid metal, and therefore its speed of penetration.
- the latter must be greater than a minimum threshold value (fixed at approximately 20 meters per second) and which corresponds to a laminar flow; below this threshold value, the effects of solidification would hang overhead and hinder the flow of liquid metal.
- the speed must be lower than a maximum value (fixed at approximately 40 meters per second) to avoid wear of the parts subjected to a great stress taking into account thermal shocks and the speed of penetration of the liquid metal. All these factors and parameters linked together therefore condition the cross-section of the liquid metal, called the theoretical section, which is given and can be calculated for a given part and type of metal.
- This theoretical section (S2) is that of the surface of the liquid metal supply duct at the level of the mold. The fluid flow conditions require that this theoretical section is less than the section (S1) of the duct at the end opposite to that of the mold (on the side of the fluid supply).
- a third method of casting by injection of liquid metal is known, called under the English name "Peak-point". This method, although allowing the production of parts having a blind bore has drawbacks.
- the main liquid metal supply conduit consists, according to this peak-point process, of a plurality of conduits. Each conduit, in the case of a part having a cylindrical bore, has, at the level of the mold, a section in the form of an annular sector.
- Each duct in the general shape of a truncated cone that is to say that the section (S1) of each duct on the side opposite to the mold is larger than the section of the duct at the level of the mold (theoretical section S2); the main conduit (formed of the various conduits) therefore takes the form of a main conduit in which there is a truncated cone diffuser, which is therefore connected to the rest of the mold by bridges of material located between the surfaces defining the theoretical sections connecting the interior of the mold to the duct.
- the value of the theoretical section (S2) is imposed by the type of metal and the part to be produced.
- the total section of the part at the end of the duct on the mold side is limited by the shape of the part and, more particularly in the case of a cylindrical bore, by the thickness of the walls, since the metal is supplied with regard to these cylindrical walls.
- the part to be produced must have dimensions, and in particular a diameter, sufficient to allow on the one hand to meet the condition of theoretical section, and on the other hand to allow the presence of bridges of material of sufficiently large size to ensure connection and mechanical stability of the diffuser relative to the mold.
- the peak-point process is limited to the production of parts having a cylindrical bore with a diameter of at least 60 to 70 mm.
- the theoretical section S2 may not exceed a thickness of approximately 3mm in order to allow easy demolding.
- the present invention overcomes these drawbacks and proposes a method and a device for producing a foundry part by injection of liquid metal, such as aliminium, and in particular with a view to producing revolution parts having a blind bore, or a very long bore.
- liquid metal such as aliminium
- the method for producing foundry pieces by pressure injection of liquid metal inside a mold, by a conduit provided with openings opening into said mold, said conduit being connected to a source of pressurized liquid metal is characterized in that there is arranged inside said conduit near said openings, a diffuser, of substantially cylindrical shape, and being independent of said mold and said conduit.
- the diffuser is in the form of a truncated cone, the smallest section of which is arranged on the side of the mold.
- said diffuser is movable in translation relative to the duct.
- the invention also relates to a device for implementing the method mentioned above.
- the description which follows relates to the production of foundry parts by injection of liquid metal, such as aluminum, in a mold conforming to the part to be produced.
- Figure 1 shows a sectional view of an example of such a part, which will be repeated throughout the following description.
- a part constitutes for example a piston in a brake system cylinder for a motor vehicle.
- This piston is subjected to relatively high mechanical stresses and moreover must fulfill very tight sealing conditions (absence of porosity).
- the part shown in Figure 1 is of revolution, and has a blind bore.
- Figures 2a and 2b show a molding device of the prior art, called a frontal attack mold, comprising a mold consisting of two complementary parts 1 and 2 defining a chamber conforming to the part 3 to be produced.
- the liquid metal is brought under pressure via a conduit 4 connected to a source of liquid metal 5 pressurized by a piston 6.
- the supply of liquid metal inside the mold is carried out along an annular section of the edge of the mold (reference 7).
- the part Once the part has been produced, it is removed from the mold by separating parts 1 and 2 of the mold, and is in the form shown in FIG. 2c.
- the part itself (bearing the reference 8), to which is attached a block of solidified metal and called the bunch of casting 9, is then separated from the part by a conventional operation of cutting.
- FIGS. 3a and 3b show another method of pressure casting, known under the name three-plate mold, and in which the supply of liquid metal is carried out by the bottom 10 of the bore of the part, according to a surface section S2, called theoretical section.
- S2 a surface section
- this theoretical section is calculated and given for the type of part to be produced.
- the release of the part causes the casting cluster 9 to separate from the assembly formed by the part 12 to which the conical core 11 remains fixed.
- the breakage takes place at the level of the section called S1 said supply section, located between the pouring cluster 9 and the core 11.
- the part once removed from the mold therefore requires a cutting and finishing operation to remove the core 11 from the part 12 of foundry thus produced.
- this known method results in an inhomogeneous distribution of the displacement speeds of the liquid metal along the core 11, which causes air entrainments.
- the end of the core 13 complementary to the bore of the part is subjected to excessive heating which may be responsible for a heterogeneity of the material at the level of the section S2, that is to say near the bottom 10 of the bore, thus making the appearance of micro-air pockets in the part 12 likely.
- FIGS. 4a and 4b a device is shown for producing a foundry part according to the method of the prior art known under the English name "Peak-point", according to which the supply of liquid metal to the l interior of the mold conforming the part to be produced, is carried out by the bottom of the bore, according to a main duct divided into a series of ducts in the form of a truncated cone and emerging at the bottom 10 of the bore according to sections S2 in the shape of an arc of a circle (FIG. 4b)
- the liquid metal supply duct (between the supply source 5 and the part to be produced), is therefore in the form of a main duct comprising a plurality of substantially parallel conduits, four in number in the example shown.
- the main conduit therefore comprises a central part called a diffuser 16 which is integral with the central part 1 of the mold by bridges of material (four in number) located between the sections S2 in the plane of the bottom 10 of the bore of the part. .
- the material bridges have the general reference 13 (FIG. 4b).
- Figures 5a and 5b schematically show an embodiment of a mold according to the invention.
- the device comprises a mold consisting of an intermediate plate 1, a front movable part 2 in order to allow the release of the part 3 and a rear part 4.
- the supply of pressurized liquid metal is carried out by the bottom 10 of the bore, according to surface openings corresponding to the theoretical section S2 ( Figure 5b) in the form of a ring.
- a conduit 17 for supplying liquid metal connected to the source of liquid metal 5, maintained under pressure by a piston 6.
- the conduit 17 opens into the mold through said openings defining the section S2.
- a diffuser 18, of substantially cylindrical shape Inside the duct 17 is arranged a diffuser 18, of substantially cylindrical shape.
- the conduit 17 has the general shape of a truncated cone. It is the same for the diffuser 18, at least in its part disposed inside the conduit 17.
- the conduit 17 for supplying liquid metal to the mold is in the form of a truncated cone envelope hollowed out, the smallest section being arranged on the side of the workpiece (S2), while the largest section (supply section S1) is on the opposite side, that is to say turned on the side liquid metal supply.
- S1> S2 is therefore observed.
- Figure 6 shows in longitudinal section a detailed view of the device according to the invention shown in Figure 5a.
- the device according to the invention comprises a movable part 1, an intermediate plate 2 and a rear base 4.
- the movable part 1 and the intermediate plate 2 each have an attached part, respectively, mobile impression 1a and intermediate impression 2a, facing each other and delimiting between them a volume corresponding to the part 20 to be produced.
- the imprints 1a and 2a constitute the mold.
- the rear base 4 comprises a fixed frame 4a comprising in its thickness a bore inside which are arranged on the one hand the source 5 of liquid metal pressurized by the cylinder 6 and on the other hand a supply conduit 22
- the source of liquid metal 5 is connected to the conduit 22 for supplying liquid metal, generally in the form of a truncated cone, the small section of which S2 opens into the chamber 20 of the mold, and more particularly facing the bottom 24 of the bore 23 of the part to be produced.
- the supply duct 22 is shaped by an annular part 25, called a casting part, concentric with the casting part 20 and disposed on the side of the bottom 24 of the bore 23. More precisely, the casting part 25 is disposed between the imprint 2a of the intermediate plate 2, and the front face of the frame 4a.
- a diffuser of generally cylindrical shape and bearing the reference 26 Inside the supply duct 22 is provided a diffuser of generally cylindrical shape and bearing the reference 26.
- the diffuser 26 projects from the duct 22 on the side opposite the mold.
- the diffuser 26 is concentric with the duct 22.
- the end part of the diffuser 26 disposed inside the inlet 22 is preferably in the form of a truncated cone, with a taper between 1 ° and 10 °, and preferably of the order of 5 °.
- the smallest section S2 of the truncated cone 26a of the diffuser 26 faces the bottom 24 of the bore 23.
- the conduit 22 for supplying the liquid metal to the interior chamber 20 of the mold thus has a volume delimited by two concentric truncated cones; the external wall of the duct 22 is defined by the annular casting part 25, the frustoconical part 26a of the diffuser 26.
- the duct 22 therefore has a cross section S2 to the right of the mold, which is less than the cross section S1 of supply at the other end of the duct opposite the mold. The condition of the sections mentioned, namely S2 ⁇ S1 is therefore met.
- the liquid metal from the metal source 5 is brought to the conduit 22 (the metal is shown in black).
- the liquid metal is discharged from the conduit through the opening formed by the theoretical section S2 facing the mold, and therefore fills the interior chamber 20 of the mold to conform the part to be produced (represented by close hatching).
- FIG. 8 shows the relative arrangement of the parts of the assembly according to the invention, at a later stage, where on the one hand the mobile part assembly 1 and the intermediate plate 2 are moved apart by displacement translation of the fixed frame 4A of a value of a few centimeters (or even 10 to 20 cm), and on the other hand the diffuser 26 is moved in translation, along its axis, in a direction opposite to that of the movement of the assembly movable plate 1 and intermediate plate 2.
- the diffuser 26 is mounted movable in the fixed part of the frame 4 and is capable of being moved in translation towards the rear of the frame, by means which will be described later.
- the annular casting part 25 is shaped, in its internal wall, so as to present a circular shoulder on which is likely to bear the bottom 24 of the bore 23 of the room.
- the core 30 disposed inside the mold causes a thrust on the bore 23 in the direction of the base 4, while the same bore 23 is maintained, in the opposite direction, by the shoulder provided on the workpiece. casting 25.
- FIG. 9 shows how the foundry part produced is demolded by separation of the movable cavity 1a and the intermediate cavity 2b, in known manner.
- the next step shown in FIG. 11 consists in removing the pouring cluster 32 relative to the base 4a, by the action of the piston 6.
- the casting cluster 32 is made up of a mass of corresponding solid metal at the source of metal 5, the mass of solidified metal filling the supply duct 22 and the metal connecting the duct 22 and the source of metal 5.
- the device is capable of producing foundry parts of bore of different lengths, and this, without substantial modifications to the whole of the device.
- the device is capable of receiving diffusers 26 of different lengths. More particularly, the diffusers 26 respectively have end zones in truncated cones of different lengths.
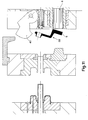
- Figure 12 shows in partial view, a device similar to those of Figures 6 to 11, in which the elements located in the upper part of the figure delimited by the common axis II, are shaped according to an embodiment corresponding to a bore "long". The same elements, arranged in the lower part of the device with respect to axis II, are intended for the production of a part provided with a "short" bore.
- the translation means of the diffuser 26 are now described in more detail below.
- the translation means of the diffuser 26 include, with reference to Figures 6 in particular, an arm 40 articulated on the rear part of the frame 4, along an axis 41 orthogonal to the axis of the mold or the translation axis of the diffuser 26.
- the articulated arm 40 carries at its end in contact with the diffuser 26, a gear arranged in an arc of a circle, and capable of coming into engagement with a complementary rack arranged on the opposite face of the mobile diffuser 26.
- the opposite end of the arm 40, relative to the gear 32 has a flat surface 43 perpendicular to the displacement plane of the diffuser 26, followed by a curved surface 44 whose concavity is turned towards the axis of rotation 41.
- the flat surface 43 is susceptible , for the position shown in FIG.
- the curved surface 44 is extended rearward, that is to say in the opposite direction relative to the part 20 to be molded, by a plane return 45 substantially vertical or slightly inclined towards the rear.
- the displacement means of the diffuser 26 also comprise an L-shaped element forming a stop 46, the large branch of the L of which is substantially parallel to the axis of translation of the diffuser 26 and the small branch of the L is perpendicular to the axis of translation of the diffuser and has a surface 46 complementary to the surface 45 of the arm 40.
- the stop 46 is fixed on the front movable part 2, cantilevered relative to the latter, so that part of the large branch of the L and the small branch of the L protrude relative to said front movable part 2.
- Figure 9 shows a position in which the translation of the movable part is continued, which allows the completion of the rotational movement of the arm 40, until the latter comes into abutment by its rear face 49 provided on the frame 4.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Molds, Cores, And Manufacturing Methods Thereof (AREA)
Abstract
Procédé pour la réalisation de pièces de fonderie par injection sous pression de métal liquide (5) à l'intérieur d'un moule (1A,2A), par un conduit (22) pourvu d'ouvertures débouchant dans ledit moule, ledit conduit étant relié à une source de métal liquide (5) sous pression, et étant déplaçable par rapport audit moule, caractérisé en ce que l'on dispose à l'intérieur dudit conduit à proximité desdites ouvertures, un diffuseur (26), de forme sensiblement cylindrique, et étant indépendant dudit moule. <IMAGE>
Description
- La présente invention concerne un procédé et un dispositif pour sa mise en oeuvre, destinés à la réalisation de pièces de fonderie, par injection de métal liquide sous pression dans un moule conformant la pièce à réaliser.
- Les exemples d'application et d'utilisation de pièces de fonderie, telles que par exemple en aluminium, sont nombreuses et variées. A titre d'exemple non limitatif, ces pièces peuvent être utilisées dans le domaine de l'automobile, sous la forme de carter, de piston dans un dispositif de freinage, ..........
- Les pièces de fonderie ainsi réalisées présentent des formes extrêmement variées, précisément en fonction de leurs applications.
- Cependant, ces pièces de fonderie présentent des caractéristiques communes et doivent répondre à un cahier des charges précis. Par exemple, elles sont utilisées dans un environnement tel qu'elles doivent répondre à des conditions d'étanchéité extrêmement sévères, ce qui requiert une absence totale de porosité après 2 l'opération d'usinage qui suit les opérations de fonderie.
- Or, la forme et la configuration de la majorité de ces pièces soulèvent un problème d'évacuation de l'air lors de l'injection du métal liquide dans le moule. En effet, il est à noter que ces procédés de coulées sous pression, par injection de métal liquide mettent en oeuvre des temps extrêmement courts, de l'ordre de quelques centièmes de secondes, pour une pièce par exemple d'un encombrement total de 20 x 20 x 20 cm. Dans ces conditions, il est extrêmement important que l'air soit évacué extrêmement rapidement et surtout totalement (ceci est d'autant plus important que le métal liquide refroidit très rapidement) afin d'éviter tout risque d'emprisonnement d'air. Ces poches d'air, même de dimensions réduites, entraînent une porosité inacceptable.
- On connaît plusieurs procédés de coulée sous pression, par injection de métal liquide. Ces procédés présentent des caractéristiques communes, à savoir la présence d'un conduit d'une part relié à une source de métal liquide sous pression, et d'autre débouchant, par des ouvertures de surfaces spécifiques, dans le moule.
- Les procédés connus à ce jour, seront décrits ci-après pour la commodité de la compréhension uniquement dans le cadre de la réalisation de pièces de fonderie présentant un alésage cylindrique.
- Selon un premier procédé connu, appelé communément "à attaque frontale", le métal liquide est injecté par une ouverture en arc de cercle (de l'ordre de 100°) suivant l'épaisseur d'une paroi de la pièce à réaliser. Ce procédé à attaque frontale présente des inconvénients pour la réalisation de pièces de grande profondeur et notamment de pièces présentant un alésage borgne, telle que par exemple une partie cylindrique relativement longue comportant un fond. En effet, compte-tenu du temps extrêmement court de remplissage du moule (quelques centièmes de seconde), l'air dans le moule ne peut être évacué complètement et il se forme une poche d'air emprisonnée dans la partie distale du moule et plus particulièrement dans la partie correspondant au fond de l'alésage borgne. Cette présence d'air dans la pièce est extrêmement préjudiciable aux conditions d'utilisation de la pièce, comme mentionné ci-dessus, compte-tenu de la porosité qui en résulte. En outre, la grappe de coulée, une fois la pièce réalisée, doit être détachée de la pièce réalisée, ce qui nécessite une opération de découpage délicate, et qui en outre augmente le prix de revient de réalisation de la pièce.
- La réalisation de pièces de fonderie portant un alésage borgne est donc impossible avec ce procédé connu à attaque frontale qui permet seulement de réaliser des pièces présentant un alésage ouvert à une extrémité. Au cas où la pièce doit présenter un alésage borgne, une solution connue consiste à rapporter une pièce complémentaire d'obturation qui est collée ou soudée à l'extrémité de l'alésage. Cette solution n'est pas satisfaisante sur le plan mécanique et de plus augmente le coût de réalisation d'une telle pièce.
- On connaît un second procédé de réalisation de pièces par injection de métal sous pression, appelé communément "alimentation par carotte avec moule trois plaques". Selon ce procédé connu, l'injection du métal liquide est réalisée, dans l'exemple d'une pièce présentant un alésage cylindrique ouvert, sur toute la section droite, à l'extrémité de l'alésage. On constate, à l'extrémité conique du noyau prévu à l'intérieur de l'alésage et qui dépasse de l'extrémité de ce dernier, une distribution de vitesse de métal liquide qui n'est pas uniforme. Ceci provoque des turbulences et en conséquence des entraînements d'air qui eux-mêmes entraînent une porosité du matériau constituant la pièce réalisée.
- Le procédé connu de moule trois plaques est également impropre à la réalisation de pièces comportant un alésage borgne. En effet, le conduit amenant le métal liquide au moule et débouchant au droit du fond de l'alésage, est en forme de tronc de cône, dont la grande section se trouve du côté du moule, tandis que la petite section du conduit se trouve du côté de l'alimentation en métal liquide. Or cette disposition est contraire aux conditions d'écoulement du métal liquide, selon lesquelles la section (S₂) d'écoulement du métal au droit du moule doit être inférieure à la section d'écoulement (S₁) à l'autre extrémité du conduit, du côté de l'alimentation en métal liquide. Cette différence de section est due à la conicité du conduit qui est nécessaire au démoulage de la grappe de coulée. On pourrait réaliser le conduit sous la forme d'un tronc de cône inversé, c'est-à-dire ayant une petite section du côté du moule, et une grande section du côté opposé afin que soit remplie la condition des sections indiquée précédemment (S₂<S₁). Cependant, elle entraîne une difficulté au démoulage provoquant la séparation du moule et de la grappe de coulée sous forme d'une cassure, du côté du moule et plus précisément sur la face du fond de l'alésage. Or la cassure est en général de forme irrégulière et il peut arriver qu'elle entraîne un enlèvement de matière au niveau de la pièce elle-même. En conséquence, cette configuration du conduit en cône inversé n'est pas praticable dans le cadre d'un procédé à moule trois plaques.
- La coulée par injection de métal liquide obéit à des règles et conditions précises qui seront expliquées ci-après. En effet, le temps de remplissage d'un moule est extrêmement court, de l'ordre de quelques centièmes de seconde. Le temps de remplissage dépend de nombreux paramètres, tels que l'épaisseur des parois de la pièce à réaliser, la température du moule (moule dit "froid" ou moule dit "chaud"), et le matériau lui-même. Le métal liquide, lorsqu'il pénètre dans le moule se présente, compte-tenu des temps de remplissage extrêmement courts, sous la forme d'une pluie de gouttelettes de très petite taille. La nature du métal à injecter et la forme de la pièce conditionnent donc le volume et le poids de cette dernière; ces éléments conditionnent à leur tour, avec le temps de remplissage, le débit du métal liquide, et donc sa vitesse de pénétration. Cette dernière doit être supérieure à une valeur de seuil minimal (fixée à environ 20 mètres par seconde) et qui correspond à un écoulement laminaire; en-dessous de cette valeur de seuil, les effets de la solidification pendraient le dessus et gêneraient l'écoulement du métal liquide. Par ailleurs, la vitesse doit être inférieure à une valeur maximale (fixée à environ 40 mètres par seconde) pour éviter l'usure des pièces soumises à une grande contrainte compte-tenu des chocs thermiques et de la vitesse de pénétration du métal liquide. Tous ces facteurs et paramètres liés entre eux conditionnent en conséquence la section de passage du métal liquide, appelée section théorique, qui est donnée et peut être calculée pour une pièce et un type de métal donnés. Cette section théorique (S₂) est celle de la surface du conduit d'amenée de métal liquide au niveau du moule. Les conditions d'écoulement du fluide requièrent que cette section théorique soit inférieure à la section (S₁) du conduit à l'extrémité opposée à celle du moule (du côté de l'alimentation en fluide).
- On connaît un troisième procédé de coulée par injection de métal liquide, appelé sous la dénomination anglaise "Peak-point". Ce procédé bien que permettant la réalisation de pièces présentant un alésage borgne présente des inconvénients. Le conduit principal d'amenée du métal liquide est constitué, selon ce procédé peak-point, d'une pluralité de conduits. Chaque conduit, dans le cas d'une pièce présentant un alésage de forme cylindrique, présente, au niveau du moule, une section en forme de secteur annulaire. Chaque conduit en forme générale de tronc de cône, c'est-à-dire que la section (S₁) de chaque conduit du côté opposé au moule est plus grande que la section du conduit au niveau du moule (section théorique S₂); le conduit principal (formé des différents conduits) se présente donc sous la forme d'un conduit principal dans lequel se trouve un diffuseur en tronc de cône, qui se trouve donc relié au reste du moule par des ponts de matière situés entre les surfaces définissant les sections théoriques reliant l'intérieur du moule au conduit. Or la valeur de la section théorique (S₂) est imposée par le type de métal et la pièce à réaliser. Par ailleurs, la section totale de la pièce à l'extrémité du conduit du côté du moule est limitée par la forme de la pièce et, plus particulièrement dans le cas d'un alésage cylindrique, par l'épaisseur des parois, puisque l'alimentation du métal se fait au regard de ces parois cylindriques. Il en résulte que la pièce à réaliser doit présenter des dimensions, et notamment un diamètre, suffisant pour d'une part permettre de répondre à la condition de section théorique, et d'autre part permettre la présence de ponts de matière de taille suffisamment grande pour assurer la liaison et la stabilité sur le plan mécanique du diffuseur par rapport au moule. Ainsi, le procédé peak-point est limité à la réalisation de pièces présentant un alésage cylindrique d'un diamètre d'au moins 60 à 70 mm. De plus, la section théorique S₂, ne peut dépasser une épaisseur d'environ 3mm afin de permettre un démoulage aisé.
- L'ensemble de ces contraintes fait que le procédé dit peak-point se trouve limité dans son application à des pièces de dimensions relativement grandes.
- On comprend de ce qui précède, que les procédés de l'art antérieur ne permettent pas de réaliser de façon aisée une pièce de fonderie présentant un alésage borgne.
- La présente invention remédie à ces inconvénients et propose un procédé et un dispositif pour réaliser une pièce de fonderie par injection de métal liquide, tel que de l'aliminium, et notamment en vue de la réalisation de pièces de révolution présentant un alésage borgne, ou un alésage de grande longueur.
- A cette fin selon l'invention, le procédé pour la réalisation de pièces de fonderie par injection sous pression de métal liquide à l'intérieur d'un moule, par un conduit pourvu d'ouvertures débouchant dans ledit moule, ledit conduit étant relié à une source de métal liquide sous pression, est caractérisé en ce que l'on dispose à l'intérieur dudit conduit à proximité desdites ouvertures, un diffuseur, de forme sensiblement cylindrique, et étant indépendant dudit moule et dudit conduit.
- De préférence, le diffuseur est en forme de tronc de cône, dont la plus petite section disposée du côté du moule.
- Avantageusement, ledit diffuseur est déplaçable en translation par rapport au conduit.
- L'invention concerne également un dispositif pour la mise en oeuvre du procédé mentionné ci-dessus.
- L'invention sera bien comprise à la lumière des dessins annexés, donnant à titre d'exemple une forme de réalisation de l'invention, et dans lesquels:
- La figure 1 est une vue en coupe d'un exemple de pièce de fonderie susceptible d'être réalisée par le procédé selon l'invention;
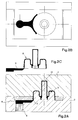
- Les figures 2a et 2b montrent respectivement en coupe axiale et en vue de dessus, un dispositif pour le moulage selon le procédé de l'art antérieur appelé "attaque frontale";
- La figure 2c montre la pièce et la grappe de coulée associées, sorties du moule montré aux figures 2a et 2b;
- Les figures 3a et 3b montrent, respectivement en coupe axiale et en vue de dessus, un moule pour la réalisation d'une pièce par le procédé de l'art antérieur appelé communément "moule trois plaques";
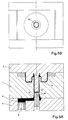
- Les figures 4a et 4b montrent, respectivement en coupe axiale et transversale, un moule pour la réalisation d'une pièce selon le procédé de l'art antérieur appelé "Peak-point";
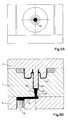
- Les figures 5a et 5b montrent, respectivement en section axiale et en coupe transversale, un dispositif selon l'invention pour la réalisation d'une pièce de fonderie
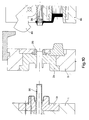
- La figure 6 montre une vue en coupe détaillée du dispositif selon l'invention;
- Les figures 7 à 11, montrent le dispositif de la figure 6, pour différentes positions correspondant chacune à une étape successive de la réalisation et du démoulage de la pièce; et
- La figure 12 montre en vue partielle une variante de réalisation du dispositif de la figure 6.
- La description qui suit se rapporte à la réalisation de pièces de fonderie par injection de métal liquide, tel que de l'aliminium, dans un moule conformant la pièce à réaliser.
- La figure 1 montre une vue en coupe d'un exemple d'une telle pièce, qui sera repris tout au long de la description qui suit. Une telle pièce constitue par exemple un piston dans un cylindre de système de freinage pour véhicule automobile. Ce piston est soumis à des contraintes mécaniques relativement élevées et par ailleurs doit remplir des conditions d'étanchéité (absence de porosité) très draconiens. En outre, il est à noter que la pièce montrée sur la figure 1 est de révolution, et présente un alésage borgne.
- Les figures 2a et 2b montrent un dispositif de moulage de l'art antérieur, appelé moule à attaque frontale, comprenant un moule constitué de deux parties complémentaires 1 et 2 définissant une chambre conformant la pièce 3 à réaliser. Le métal liquide est amené sous pression par l'intermédiaire d'un conduit 4 relié à une source de métal liquide 5 mis en pression par un piston 6. L'alimentation de l'intérieur du moule en métal liquide est réalisée le long d'une section annulaire du bord du moule (référence 7). La pièce une fois réalisée, est démoulée par séparation des parties 1 et 2 du moule, et se présente sous la forme représentée à la figure 2c. La pièce elle-même (portant la référence 8), à laquelle est attaché un bloc de métal solidifié et appelé grappe de coulée 9, est ensuite séparé de la pièce par une opération classique de découpage. On comprend, à la lumière des figures 2a, 2b et 2c, que la réalisation d'une telle pièce par ce procédé connu, entraîne, ainsi qu'il a été mentionné ci-dessus, la création d'une poche d'air au niveau du fond 10 de l'alésage borgne, qui entraîne une porosité importante incompatible avec les conditions d'utilisation d'une telle pièce.
- Les figures 3a et 3b montrent un autre procédé de coulée sous pression, connu sous la dénomination moule trois plaques, et dans lequel l'alimentation en métal liquide est réalisée par le fond 10 de l'alésage de la pièce, selon un section de surface S₂, appelée section théorique. Comme indiqué précédemment, cette section théorique est calculée et donnée pour le type de pièce à réaliser. Le démoulage de la pièce provoque la séparation de la grappe de coulée 9 d'avec l'ensemble formé par la pièce 12 à laquelle reste fixée la carotte conique 11. En d'autres termes, la cassure d'effectue au niveau de la section appelée S₁ dite section d'alimentation, se situant entre la grappe de coulée 9 et la carotte 11. La pièce une fois démoulée nécessite donc une opération de découpage et de finition pour enlever la carotte 11 de la pièce 12 de fonderie ainsi réalisée. Par ailleurs, ce procédé connu entraîne une répartition inhomogène des vitesses de déplacement du métal liquide le long de la carotte 11, qui provoque des entraînements d'air. En outre, l'extrémité du noyau 13 complémentaire de l'alésage de la pièce (du côté du fond 10 de l'alésage) se trouve soumis à un échauffement excessif qui peut être responsable d'une hétérogénéité de la matière au niveau de la section S₂, c'est-à-dire à proximité du fond 10 de l'alésage, rendant ainsi probable l'apparition de micro-poches d'air dans la pièce 12.
- Sur les figures 4a et 4b, est représenté un dispositif pour la réalisation d'une pièce de fonderie selon le procédé de l'art antérieur connu sous le dénomination anglaise "Peak-point", selon lequel l'alimentation en métal liquide de la l'intérieur du moule conformant la pièce à réaliser, est effectuée par le fond de l'alésage, selon un conduit principal divisé en une série de conduits en forme de tronc de cône et débouchant au niveau du fond 10 de l'alésage selon des sections S₂ en forme d'arc de cercle (figure 4b) Le conduit d'alimentation en métal liquide (entre la source d'alimentation 5 et la pièce à réaliser), se présente donc sous la forme d'un conduit principal comprenant une pluralité de conduits sensiblement parallèles, au nombre de quatre dans l'exemple représenté. La figure 4a montre les conduits 14 et 15 en forme de tronc de cône, dont la section la plus faible correspond à la section théorique S₂ tandis que la section la plus grande, du côté de la source d'alimentation en métal représente la section S₁ ou section d'alimentation. Le conduit principal comprend donc une pièce centrale appelée diffuseur 16 qui est solidaire de la partie centrale 1 du moule par des ponts de matière (au nombre de quatre) situés entre les sections S₂ dans le plan du fond 10 de l'alésage de la pièce. Les ponts de matière portent la référence générale 13 (figure 4b). On comprend, tel qu'il a été mentionné précédemment, que la section théorique S₂ et la section totale annulaire de l'alésage étant déterminées, il est très difficile ou impossible de prévoir un diffuseur 16 pour des pièces d'un diamètre relativement petit, diminuant d'autant les surfaces des ponts de matière 13 reliant le diffuseur à la pièce centrale 1 du moule. On voit que, pour une pièce présentant un alésage de taille réduite, les sections toriques S₂ tendraient à couvrir la quasi totalité de la section de l'alésage, réduisant à une surface extrêmement faible les ponts de matière susceptibles de relier le diffuseur au corps principal 1 du moule.
- Les figures 5a et 5b représentent schématiquement un forme de réalisation d'un moule selon l'invention.
- Le dispositif comporte un moule constitué d'une plaque intermédiaire 1, une partie mobile frontale 2 afin de permettre le démoulage de la pièce 3 et une partie arrière 4. L'alimentation en métal liquide sous pression est réalisée par le fond 10 de l'alésage, selon des ouvertures de surfaces correspondant à la section théorique S₂ (figure 5b) en forme d'anneau.
- Il est prévu dans la plaque intermédiaire 1 un conduit 17 d'alimentation en métal liquide, relié à la source de métal liquide 5, maintenue sous pression par un piston 6. Le conduit 17 débouche dans le moule par lesdites ouvertures définissant la section S₂. A l'intérieur du conduit 17 est disposé un diffuseur 18, de forme sensiblement cylindrique. Le conduit 17 présente la forme générale d'un tronc de cône. Il en est de même du diffuseur 18, au moins dans sa partie disposée à l'intérieur du conduit 17. Ainsi, le conduit 17 d'amenée de métal liquide vers le moule se présente sous la forme d'une enveloppe de tronc de cône évidée, la section la plus petite étant disposée du côté de la pièce à réaliser (S₂), tandis que la section la plus grande (section d'alimentation S₁) se trouve du côté opposé, c'est-à-dire tournée du côté de l'alimentation en métal liquide. La règle théorique S₁>S₂ se trouve donc respectée.
- La figure 6 montre en coupe longitudinale une vue détaillée du dispositif selon l'invention montré sur la figure 5a. Le dispositif selon l'invention comporte une partie mobile 1, une plaque intermédiaire 2 et un socle arrière 4. La partie mobile 1 et la plaque intermédiaire 2 comporte chacune une pièce rapportée respectivement empreinte mobile 1a et empreinte intermédiaire 2a, se faisant face et délimitant entre elles un volume correspondant à la pièce 20 à réaliser. Les empreintes 1a et 2a constituent le moule. Le socle arrière 4 comporte un bâti 4a fixe comportant dans son épaisseur un alésage à l'intérieur duquel sont disposées d'une part la source 5 de métal liquide mise en pression par le cylindre 6 et d'autre part un conduit d'alimentation 22. La source de métal liquide 5 est reliée au conduit 22 d'alimentation en métal liquide, en forme générale de tronc de cône, et dont la petite section S₂ débouche dans la chambre 20 du moule, et plus particulièrement face au fond 24 de l'alésage 23 de la pièce à réaliser. Le conduit d'alimentation 22 est conformé par une pièce annulaire 25, appelée pièce de coulée, concentrique à la pièce de fonderie 20 et disposée du côté du fond 24 de l'alésage 23. Plus précisément, la pièce de coulée 25 est disposée entre l'empreinte 2a de la plaque intermédiaire 2, et la face frontale du bâti 4a. A l'intérieur du conduit d'alimentation 22 est prévu un diffuseur de forme générale cylindrique et portant la référence 26. Le diffuseur 26 dépasse du conduit 22 du côté opposé au moule. Le diffuseur 26 est concentrique au conduit 22. La partie d'extrémité du diffuseur 26 disposée à l'intérieur d'amenée 22 est de préférence en forme de tronc de cône, avec une conicité comprise entre 1° et 10°, et de préférence de l'ordre de 5°. La plus petite section S₂ du tronc de cône 26a du diffuseur 26 fait face au fond 24 de l'alésage 23.
- Le conduit 22 d'amenée du métal liquide à la chambre 20 intérieure du moule, présente ainsi un volume délimité par deux troncs de cône concentriques; la paroi externe du conduit 22 est définie par la pièce de coulée annulaire 25, la partie tronconique 26a du diffuseur 26. Le conduit 22 présente donc une section droite S₂ au droit du moule, qui est inférieure à la section droite S₁ d'alimentation à l'autre extrémité du conduit opposé au moule. La condition des sections mentionnées à savoir S₂<S₁ se trouve donc respectée.
- Les conditions d'opération du dispositif selon l'invention, sont décrites ci-après.
- Partant de la situation montrée à la figure 6, le métal liquide partant de la source de métal 5 est amené jusqu'au conduit 22 (le métal est représenté en noir). Le métal liquide est évacué du conduit par l'ouverture constituée par la section théorique S₂ faisant face au moule, et remplit donc la chambre intérieure 20 du moule pour conformer la pièce à réaliser (représentée par des hachures rapprochées).
- Dès que le métal constituant la pièce est à l'état solide, l'ensemble de la partie mobile 1 et la plaque intermédiaire 2, ainsi que le système d'éjection, sont translatés le long de l'axe de la pièce par rapport au bâti fixe 4a. La translation est usuellement de l'ordre de quelques millimètres. La figure 7 montre la disposition respective des différentes pièces et éléments de l'ensemble à ce stade. Cette opération de translation provoque la séparation du métal présent dans le conduit 22 et la pièce elle-même. Cette séparation se réalise sous le forme d'une cassure du métal entre la base (section théorique S₂) du conduit et le fond 24 de l'alésage 23 de la pièce 20.
- La figure 8 montre la disposition relative des pièces de l'ensemble selon l'invention, à un stade ultérieur, où d'une part l'ensemble partie mobile 1, et plaque intermédiaire 2 sont éloignées par déplacement en translation du bâti fixe 4A d'une valeur de quelques centimètres (voire de 10 à 20 cm), et d'autre part le diffuseur 26 est déplacé en translation, suivant son axe, dans une direction opposée à celle du mouvement de l'ensemble plaque mobile 1 et plaque intermédiaire 2. Le diffuseur 26 est monté mobile dans la partie fixe du bâti 4 et est susceptible d'être déplacé en translation vers l'arrière du bâti, par des moyens qui seront décrits ultérieurement.
- Et il est à noter par référence aux figures 6 et 7, que la pièce annulaire de coulée 25 est conformée, dans sa paroi intérieure, de manière à présenter un épaulement circulaire sur lequel est susceptible de prendre appui le fond 24 de l'alésage 23 de la pièce. Ainsi, lors du déplacement de l'ensemble plaque mobile 1 et plaque intermédiaire 2 et par rapport au bâti fixe 4. En dans d'autres termes, pour passer de l'état montré à la figure 6 vers l'état montré à la figure 7, le noyau 30 disposé à l'intérieur du moule provoque une poussée sur l'alésage 23 dans la direction du socle 4, tandis que le même alésage 23 est maintenu, suivant la direction opposée, par l'épaulement prévu sur la pièce de coulée 25. Ceci permet la séparation du métal encore disposé dans le conduit 22, de la pièce réalisée, par cassure au niveau de la section la plus faible du conduit, c'est-à-dire la section théorique S₂ disposée au droit du fond 24 de l'alésage 23. Il convient également de noter que, lors de la translation mentionnée ci-dessus (état de la figure 6 vers l'état montré sur la figure 7) le diffuseur 26 est maintenu fixe à l'intérieur du socle 4a. Autrement dit, le diffuseur 26 est translaté avec le métal encore présent dans le conduit 22.
- La translation de l'ensemble partie mobile 1/plaque intermédiaire est poursuivie jusqu'au stade montré sur la figure 8. La figure 9 montre comment la pièce de fonderie réalisée est démoulée par séparation de l'enmpreinte mobile 1a et de l'empreinte intermédiaire 2b, de façon connue.
- Comme montré sur la figure 10, la translation de l'empreinte mobile 1a de laquelle est solidaire la pièce de fonderie réalisée 20, est poursuivie jusqu'à dégagement complet de la pièce 20 par rapport à la plaque intermédiaire 2.
- L'étape suivante montrée sur la figure 11, consiste en l'enlèvement de la grappe de coulée 32 par rapport au socle 4a, par l'action du piston 6. La grappe de coulée 32 est constituée d'une masse de métal solide correspondant a la source de métal 5, la masse de métal solidifiée emplissant le conduit d'amenée 22 et le métal reliant le conduit 22 et la source de métal 5.
- Selon une autre particularité avantageuse de l'invention, le dispositif est susceptible de réaliser des pièces de fonderie d'alésage de longueurs différentes, et ce, sans modifications substantielles de l'ensemble du dispositif. A cet effet, le dispositif est susceptible de recevoir des diffuseurs 26 de longueurs différentes. Plus particulièrement, les diffuseurs 26 présentent respectivement des zones terminales en troncs de cône de longueurs différentes. la figure 12 montre en vue partielle, un dispositif similaire à ceux des figures 6 à 11, dans lequel les éléments situés dans la partie supérieure de la figure délimitée par l'axe commun I-I, sont conformés selon une forme de réalisation correspondant à un alésage "long". Les mêmes éléments, disposés dans la partie inférieure du dispositif par rapport à l'axe I-I, sont destinés à la réalisation d'une pièce pourvue d'un alésage "court". Cette représentation symbolique est destinée à faciliter la compréhension et mettre en avant la différence de structure entre ces deux formes de différence de structure entre ces deux formes de réalisation. Il est important de noter que les seuls éléments différents pour l'une ou l'autre forme de réalisation, sont la longueur du noyau 30, la longueur de la partie terminale en tronc de cône 26a du diffuseur 26, et la localisation de l'épaulement prévu sur la pièce de coulée annulaire 25.
- Les moyens de translation du diffuseur 26 sont maintenant décrits ci-après plus en détail.
- Les moyens de translation du diffuseur 26 comprennent, en référence aux figures 6 notamment, un bras 40 articulé sur la partie arrière du bâti 4, selon un axe 41 orthogonal à l'axe du moule ou l'axe de translation du diffuseur 26. Le bras articulé 40 porte à son extrémité en contact avec le diffuseur 26, un engrenage disposé selon un arc de cercle, et susceptible de venir en prise avec une crémaillère complémentaire disposée sur la face en regard du diffuseur mobile 26. L'extrémité opposée du bras 40, par rapport à l'engrenage 32, présente une surface plane 43 perpendiculaire au plan de déplacement du diffuseur 26, suivie d'une surface courbe 44 dont la concavité est tournée vers l'axe de rotation 41. La surface plane 43 est susceptible, pour la position représentée à la figure 6, de porter contre une face complémentaire de la partie mobile frontale 2. La surface courbe 44 est prolongée vers l'arrière, c'est-à-dire dans la direction opposée par rapport à la pièce 20 à mouler, par un retour plan 45 sensiblement vertical ou légèrement incliné vers l'arrière. Les moyens de déplacement du diffuseur 26 comportent également un élément en forme de L formant butée 46, dont la grande branche du L est sensiblement parallèle à l'axe de translation du diffuseur 26 et la petite branche du L est perpendiculaire à l'axe de translation du diffuseur et comporte un surface 46 complémentaire à la surface 45 du bras 40. La butée 46 est fixée sur la partie mobile frontale 2, en porte-à-faux par rapport à cette dernière, de manière qu'une partie de la grande branche du L et la petite branche du L fasse saillie par rapport à ladite partie mobile frontale 2.
- Partant de la position représentée à la figure 6, la partie mobile frontale 2 et la plaque intermédiaire 1 sont translatées par rapport au bâti arrière 4 (figure 7). Lors du passage de l'une à l'autre de ces positions respectives, le bras 40 ne subit aucune rotation, du fait que le jeu existant entre les faces inclinées 45 (du bras 40) et 47 (de la butée 46) autorise un déplacement relatif de la butée 46 (entraînée par la partie frontale 2) sans entraîner de mouvement du bras 40. Ceci a pour effet de créer une retenue du système de la coulée dans sa section la plus faible.
- Le passage de la position représentée à la figure 7 vers la position représentée à la figure 8, entraîne la rotation du bras 40 sous l'effet de la translation de la butée 46, et notamment le doigt 48 de la butée 46 en se déplaçant et portant contre la surface 45 inclinée du bras 40, entraîne la rotation de celui-ci selon une rotation (sens inverse des aiguilles du montre); ceci entraîne l'engagement de l'engrenage 42 prévu sur la bras 40 avec la crémaillère prévue sur le diffuseur 26, et ainsi la translation du diffuseur 26 vers l'arrière, c'est-à-dire dans une direction opposée par rapport à celle de la pièce 20 moulée. En cette position (figure 8) il est à noter que le bras 40 porte contre la face arrière de la partie mobile frontale 2, non plus par la surface plane 43, mais la surface courbe 44.
- La représentation de la figure 9 montre une position dans laquelle la translation de la partie mobile est poursuivie, ce qui autorise l'achèvement du mouvement de rotation du bras 40, jusqu'à ce que ce dernier vienne en butée par sa face arrière 49 prévue sur le bâti 4.
- Dans cette position, le déplacement du diffuseur 26 est achevé. La partie courbe 44 du bras 40 permet la remise en face en position d'origine de l'ensemble lors de la fermeture de ce dernier (vers la droite sur la représentation des figures), c'est-à-dire de la position de la figure 11 à la position de la figure 6.
Claims (12)
- Procédé pour la réalisation de pièces de fonderie par injection sous pression de métal liquide à l'intérieur d'un moule, par un conduit sensiblement cylindrique dont une première extrémité débouche dans ledit moule, et la seconde extrémité est remiée à une source de métal liquide sous pression, caractérisé en ce que l'on dispose à l'intérieur dudit conduit, du côté de la première extrémité, un diffuseur indépendant dudit moule et conformé de manière à ménager un espace de forme générale d'anneau cylindrique entre le paroi intérieure dudit conduit et ledit diffuseur, ledit espace étant apte à être rempli de métal liquide sous pression.
- Procédé selon la revendication 1, caractérisé en ce que ledit diffuseur est en forme de tronc de cône, dont la plus petite section est disposée du côté dudit moule.
- Procédé selon l'une des revendications 1 ou 2, caractérisé en ce que ledit diffuseur est déplaçable en translation par rapport audit conduit.
- Dispositif pour la réalisation de pièces de fonderie par injection sous pression de métal liquide, à l'intérieur d'un moule, par un conduit sensiblement cylindrique et dont une première extrémité débouche dans ledit moule, et la seconde extrémité est reliée à une source de métal liquide sous pression, caractérisé en ce qu'il comprend en outre un diffuseur disposé à l'intérieur et du côté de la première extrémité du conduit, ledit diffuseur étant indépendant dudit moule et conformé de manière à ménager un espace de forme générale d'anneau cylindrique entre la paroi intérieure dudit conduit et ledit diffuseur, ledit espace étant apte à être rempli de métal liquide sous pression.
- Dispositif selon la revendication 4, caractérisé en ce que ledit diffuseur est en forme de tronc de cône, dont la plus petite section fait face audit moule.
- Dispositif selon l'une quelconques des revendications 4 ou 5, caractérisé en ce que ledit diffuseur est mobile en translation à l'intérieur dudit conduit.
- Dispositif selon l'une quelconque des revendications 4 à 6, caractérisé en ce qu'il comprend une pièce de coulée annulaire concentrique audit conduit, et pourvue d'un épaulement formant butée susceptible de porter contre la pièce de fonderie à réaliser.
- Dispositif selon l'une quelconques des revendications 4 à 7, caractérisé en ce qu'il est susceptible de recevoir des diffuseurs de longueurs différentes, pour permettre la réalisation de pièces de fonderie de longueurs respectivement différentes.
- Dispositif selon l'une quelconque des revendications 4 à 8, caractérisé en ce qu'il comprend des moyens de déplacement en translation du conduit par rapport au moule.
- Dispositif selon la revendication 9, caractérisé en ce que les moyens de déplacement en translation du diffuseur à l'intérieur dudit conduit, sont commandés par lesdits moyens de déplacement du conduit par rapport audit moule.
- Dispositif selon la revendication 5, caractérisé en ce que la conicité du diffuseur est comprise en 1° et 10°, et plus particulièrement entre 4° et 6°.
- Dispositif selon l'une quelconque des revendications 4 à 11, caractérisé en ce que ladite première extrémité dudit conduit constitue une surface annulaire, concentrique audit conduit.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR9203107 | 1992-03-16 | ||
| FR9203107A FR2688433A1 (fr) | 1992-03-16 | 1992-03-16 | Procede et dispositif pour la realisation de pieces de fonderie par injection de metal liquide. |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP0561693A1 true EP0561693A1 (fr) | 1993-09-22 |
Family
ID=9427713
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP93400674A Withdrawn EP0561693A1 (fr) | 1992-03-16 | 1993-03-16 | Procédé et dispositif pour la réalisation de pièces de fonderie par injection de métal liquide |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP0561693A1 (fr) |
| BR (1) | BR9300846A (fr) |
| FR (1) | FR2688433A1 (fr) |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE720066C (de) * | 1936-02-22 | 1942-04-23 | Karl Friedrich Wagner | Pressgiessmaschine zum Verarbeiten von Magnesium und seinen Legierungen |
| DE744642C (de) * | 1941-06-04 | 1944-01-21 | Jiri Horak | Pressgiessmaschine fuer Metall und Verfahren zum Betrieb derselben |
| GB625185A (en) * | 1946-03-05 | 1949-06-23 | Doehler Jarvis Corp | Die-casting apparatus |
| DE1076334B (de) * | 1954-07-17 | 1960-02-25 | Mahle Werk G M B H | Druckgiessmaschine mit kalter Druckkammer und in sie einmuendender Fuellkammer |
| EP0040919A2 (fr) * | 1980-05-16 | 1981-12-02 | Walter M. Goldhamer | Procédé et dispositif pour le moulage par injection pour la mise en oeuvre de ce procédé |
Family Cites Families (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5519443A (en) * | 1978-07-27 | 1980-02-12 | Honda Motor Co Ltd | Filling method of molten metal in vertical die-casting machine |
-
1992
- 1992-03-16 FR FR9203107A patent/FR2688433A1/fr not_active Withdrawn
-
1993
- 1993-03-16 EP EP93400674A patent/EP0561693A1/fr not_active Withdrawn
- 1993-03-16 BR BR9300846A patent/BR9300846A/pt not_active Application Discontinuation
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE720066C (de) * | 1936-02-22 | 1942-04-23 | Karl Friedrich Wagner | Pressgiessmaschine zum Verarbeiten von Magnesium und seinen Legierungen |
| DE744642C (de) * | 1941-06-04 | 1944-01-21 | Jiri Horak | Pressgiessmaschine fuer Metall und Verfahren zum Betrieb derselben |
| GB625185A (en) * | 1946-03-05 | 1949-06-23 | Doehler Jarvis Corp | Die-casting apparatus |
| DE1076334B (de) * | 1954-07-17 | 1960-02-25 | Mahle Werk G M B H | Druckgiessmaschine mit kalter Druckkammer und in sie einmuendender Fuellkammer |
| EP0040919A2 (fr) * | 1980-05-16 | 1981-12-02 | Walter M. Goldhamer | Procédé et dispositif pour le moulage par injection pour la mise en oeuvre de ce procédé |
Non-Patent Citations (1)
| Title |
|---|
| PATENT ABSTRACTS OF JAPAN vol. 4, no. 49 (M-7)(531) & JP-A-55 19 443 ( HONDA GIKEN KOGYO K.K. ) 12 Février 1980 * |
Also Published As
| Publication number | Publication date |
|---|---|
| FR2688433A1 (fr) | 1993-09-17 |
| BR9300846A (pt) | 1993-09-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2869986B1 (fr) | Moule pour former une piece de vehicule automobile en materiau polymere | |
| CA2954026C (fr) | Procede ameliore de fabrication d'une carapace, pour la realisation par moulage a cire perdue d'elements aubages de turbomachine d'aeronef | |
| CA2954024C (fr) | Procede de fabrication d'une aube bi-composant pour moteur a turbine a gaz et aube obtenue par un tel procede | |
| CA2958854C (fr) | Dispositif d'ejection pour moule comprenant une chaine de maillons coulissants | |
| FR2947469A1 (fr) | Dispositif, chenal de coulee et procede pour la coulee par basculement de pieces en metal leger, et pieces coulees avec ceux-ci | |
| EP0197830A1 (fr) | Procédé de réalisation d'un réflecteur pour projecteur, notamment de véhicule automobile, par injection moulage bi-matière; moule pour la mise en oeuvre de ce procédé et produit obtenu | |
| FR2971744A1 (fr) | Cadre pour module de refroidissement de moteur de vehicule | |
| CA2887335C (fr) | Procede de fabrication d'au moins une piece metallique de turbomachine | |
| EP3953082A1 (fr) | Procede de fabrication d'une pluralite de secteurs de distributeur par fonderie | |
| EP2229259A1 (fr) | Moule pour soudure aluminothermique a coulee directe | |
| EP4171916B1 (fr) | Dispositif d'éjection pour moule comprenant une chaîne de maillons coulissants et une cale de réglage | |
| CH643765A5 (fr) | Dispositif de coulage par centrifugation. | |
| EP0359611B1 (fr) | Procédé de moulage d'objets, moyens en vue de la mise en oeuvre de ce procédé et installations pourvues de ces moyens | |
| FR2688433A1 (fr) | Procede et dispositif pour la realisation de pieces de fonderie par injection de metal liquide. | |
| FR2874340A1 (fr) | Procede de fonderie de pieces en carapace, grappe et carapace pour sa mise en oeuvre, aube de turboreacteur obtenue par un tel procede, et moteur d'aeronef comportant de telles aubes | |
| EP2682257A1 (fr) | Procédé et dispositif de fabrication de pièces en matériau composite par RTM | |
| FR2773337A1 (fr) | Procede et installation de coulee sous basse pression dans un moule a coquille ceramique | |
| WO2024056977A1 (fr) | Grappe de modeles realises en cire et moule pour la fabrication par moulage a cire perdue d'une pluralite d'elements de turbomachine | |
| FR2975329A1 (fr) | Moule et procede pour moulage par injection d'une piece avec une partie en saillie | |
| FR2473370A1 (fr) | Procede et dispositif de moulage par pression pour la production d'un rotor a pales radiales | |
| FR2805190A1 (fr) | Dispositif pour le demoulage d'une piece moulee sous pression dans un moule a deux parties fixe et mobile | |
| FR2742683A1 (fr) | Dispositif tournant de coulee continue | |
| FR2538277A1 (fr) | Procede de moulage d'un rotor de frein a couronne et rotor de frein a couronne obtenu par ce procede | |
| EP1799423A1 (fr) | Dispositif d'injection-moulage a etancheite renforcee entre buse d'injection et matrice de moulage | |
| FR2793174A1 (fr) | Procede et dispositif pour la realisation par moulage d'une culasse de moteur a combustion interne |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): DE ES GB IT PT |
|
| 17P | Request for examination filed |
Effective date: 19940315 |
|
| 17Q | First examination report despatched |
Effective date: 19960517 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 19961228 |