EP0569780B1 - Verfahren und Vorrichtung zur Behandlung von metallischen Werkstücken - Google Patents
Verfahren und Vorrichtung zur Behandlung von metallischen Werkstücken Download PDFInfo
- Publication number
- EP0569780B1 EP0569780B1 EP93106899A EP93106899A EP0569780B1 EP 0569780 B1 EP0569780 B1 EP 0569780B1 EP 93106899 A EP93106899 A EP 93106899A EP 93106899 A EP93106899 A EP 93106899A EP 0569780 B1 EP0569780 B1 EP 0569780B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- workpieces
- electrolyte
- pipes
- throughflow
- plates
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images


Classifications
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D11/00—Electrolytic coating by surface reaction, i.e. forming conversion layers
- C25D11/02—Anodisation
- C25D11/04—Anodisation of aluminium or alloys based thereon
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D11/00—Electrolytic coating by surface reaction, i.e. forming conversion layers
- C25D11/005—Apparatus specially adapted for electrolytic conversion coating
Definitions
- the invention relates to a device and a method for the treatment of metallic workpieces, in particular of aluminum and aluminum alloys, in which the workpieces can be exposed to an electrolyte flow which is set in a treatment container, the electrolyte is continuously withdrawn from the treatment container below by a pump and via a pipe circle can be fed to a cooler and cooled in countercurrent to the natural movement of the electrolyte which is heating up in the treatment tank and can be fed into the top of the treatment tank.
- this object is achieved in that the workpieces are free or by means of a workpiece space are arranged at a distance from the side walls and the bottom in the treatment container that tubes or flow plates for electrolyte suction are formed between the workpieces or the workpiece space and the base and tubes or flow plates for the electrolyte return are formed in the upper region of the treatment container between the workpieces or the workpiece space and the side walls are.
- the electrolyte preferably penetrates the treatment tank essentially at a flow rate of essentially 0.6 to 3.0 m / sec, preferably 0.2 to 5.0 m / sec and with a circulation frequency of 4 to 12, optionally up to 300 Throughputs per hour.
- the electrolyte can be cooled in any way, for example by an external cooler or by an internal cooler housed in the treatment tank.
- the cooled electrolyte first meets the strongly heated part of the electrolyte located in the upper part of the electrolyte bath in order to gradually encounter less warm electrolytes as the electrolyte bath flows further downwards.
- the uniform, large-area electrolyte suction and return results in an intimate mixing in the treatment tank, which results in an electrolyte bath that is uniform in temperature over the entire volume of the same, with constant temperatures on the workpieces, which is a prerequisite for the build-up of uniformly thick oxide layers on the workpieces.
- the redissolution of aluminum is reduced to a minimum, which results in low sludge formation with favorable disposal.
- the pipes and flow plates for the suction and return of the electrolyte expediently extend essentially over the entire length of the workpieces or of the workpiece space, which promotes a uniform outflow and inflow of electrolyte.
- the tubes or flow plates for the electrolyte return are optionally arranged above and / or to the side of the workpieces or the workpiece space in the treatment tank.
- the tubes or flow plates for the return of the electrolyte preferably extend in the upper third of the height of the workpieces or the workpiece space in the treatment container. It is also advantageous if the cooled electrolyte passes into the electrolyte bath with a predetermined orientation.
- the tubes or flow plates for the return of electrolyte can have outlet openings and / or outlet nozzles arranged diametrically to the workpieces or the workpiece space and directed towards one another.
- the outlet openings and / or outlet nozzles expediently extend with outlet axes directed obliquely upwards and towards one another.
- the cooled electrolyte can thus initially be guided over a partial height through the areas of the electrolyte bath located next to the workpieces and then pass through next to and between the workpieces by deflection.
- pressure compensation vessels in particular further pipe sections or flow plate sections, to the tubes and / or flow plates for the suction and return of electrolyte, which preferably form pressure compensation chambers together with the tubes and / or flow plates for the return and / or suction.
- the pipe sections or flow plate sections serving as pressure compensation vessels can be made in one piece with the pipes and / or flow plates for return and suction.
- the treatment tank has pipes or flow plates for pickling solution suction, which lie against a pump device and between the work pieces or the work space and the floor, and heat sinks at a distance between the work pieces or the work space and the side walls of the treatment tank.
- nozzles opening out between the heat sinks and side walls are provided, as a result of which the pickling solution is cooled from above onto the workpieces or the workpiece space can be traced turbulently.
- the removal of workpiece particles is slowed down by the hydrogen developed during the pickling process, while the mountain areas of the workpiece surfaces are removed by the pickling liquid flowing into the workpieces while continuously removing the exothermic heat and carrying along the hydrogen that forms on the mountain areas.
- smoothing of workpiece surfaces and, as a result of low, essentially constant pickling temperatures, minimization of removal, reductions in the use of chemicals and, in turn, relief for disposal and the environment are achieved.
- the pickling solution can also be cooled by moving it past or moving it past or in external heat sinks.
- the pickling process can be advantageously intensified by sole or joint continuous, intermittent or cyclical swiveling or shifting movements of the pipes or flow plates and / or dispensing nozzles for the pickling solution.
- the same effects can also be achieved by corresponding movements of the workpieces and / or the workpiece space in the pickling bath.
- the device also allows measures for the electrolytic or chemical glossing of metallic materials, in particular aluminum or aluminum alloys, by using a chromic acid or chromic acid-free or alkaline electrolyte.
- 1 denotes a treatment container in which the electrolyte bath 2 is accommodated, the workpieces 4 or 4 connected to an anode 3 and accommodates a workpiece space and cathodes 5.
- the Joule heat generated during the electrolytic process moves automatically in the electrolyte bath 2 from bottom to top.
- pipes 6 extending over the entire length of the workpieces 4 are arranged, which are connected to a pump device 7 and a cooler 8 (FIG. 6).
- the tubes 6 have holes 9 for the suction of electrolyte.
- tubes 10 are formed which are connected to the cooler 8 and which open into the electrolyte bath 2 via nozzles 11 or perforations (not shown).
- the tubes 10 are connected to tube sections 12 (FIG. 2) serving as compensation chambers.
- the pipe sections 12 are expediently made in one piece with the pipes 10.
- tubes 6 with tube sections 6 ′ serving for pressure equalization are provided for the suction of electrolyte, the tubes 6, as can be seen in FIG. 7, each having holes 9 and the tubes 6 of FIG. 8 likewise Have perforations 9 for the transfer of electrolyte in the direction of the pump device 7, while the tubes 10 of FIGS. 6 and 8 can be provided with nozzles 11.
- electrolyte is introduced into the cooler 8 by the pump device 7 and from there via tubes 10 or flow plates is returned to the electrolyte bath 2 by means of nozzles 11.
- the cooled electrolyte flow first encounters more heated electrolyte and in the further course on less strongly heated electrolyte.
- the interaction of the cooled electrolyte flow with strongly heated amounts of electrolyte or in the later course between cooled electrolyte flow with less strongly heated electrolyte amounts ensures uniform mixing on all levels and the exclusion of unfavorable temperature differences in the electrolyte bath 2.
- FIG. 5 shows a device with tubes 6 and / or 10 and / or workpieces 4 or tubes 6 and / or 10 which can be pivoted and / or moved in the electrolyte bath in connection with pressure compensation tubes 12, 6 '(FIG. 6).
- the different possible directions of movement of the pipes or workpieces are indicated by directional arrows 15.
- 21 denotes a treatment container for an acidic or alkaline pickling solution 22, into which workpieces or a workpiece space 23 is accommodated.
- Suction tubes 24 for the pickling solution 22 are provided between the workpieces or workpiece space 23 and the bottom 21 'of the treatment container 21, which are in contact with a pump device 25 which in turn arranges the pickling liquid 22 via pipes 27 provided with nozzles 26 in the areas 28 between the treatment container 21 Promote heat sinks 29 and side walls 21 "of the treatment container 21.
- the heat sinks 29 lie with their lower ends 29 'over pipes 30 and a valve 31 to a cooling tower 32, which is connected to a cold water basin 34 via a further pipeline 33. From the cold water basin 34, the water serving as cooling liquid can be introduced into the upper ends 29 ′′ of the cooling body 29 by means of a cold water pump 35 via pipes 36.
- exothermic heat is generated under the action of the pickling solutions 22 during the removal of workpiece particles and moves upward in the pickling solution 22 in the direction of arrow 37.
- the pickling solution 22 which has a reduced temperature in the heat sinks 29, absorbs exothermic heat by moving against the exothermic heat, arrow direction 37, and is subsequently cooled in the cooling regions between the heat sinks 29 and the side walls 21 ".
- the suction takes place differently the pickling solution 22, which heats up during the downward movement, via separate suction pipes 24, which are connected to a pump device 25.
- the pump device 25 conveys pickling solution into the cooling areas between the heat sinks 29 and side walls 21 ′′ and further after diversion to the workpieces or workpiece space 23.
- a fresh water supply to the cold water basin 34 is designated with a valve 44.
- 45 shows possible directions of movement for workpieces or the workpiece space 23 and directions of movement for the drain pipes 24 or nozzles 26 (FIG. 10).
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Electrochemistry (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Electrical Discharge Machining, Electrochemical Machining, And Combined Machining (AREA)
- Cleaning And De-Greasing Of Metallic Materials By Chemical Methods (AREA)
- Electrolytic Production Of Metals (AREA)
- Control Of Resistance Heating (AREA)
Description
- Die Erfindung betrifft eine Vorrichtung und ein Verfahren zur Behandlung von metallischen Werkstücken, insbesondere aus Aluminium und Aluminium-Legierungen, bei der die Werkstücke einer in einem Behandlungsbehälter sich einstellenden Elektrolytströmung aussetzbar sind, der Elektrolyt durch eine Pumpe kontinuierlich dem Behandlungsbehälter unten entzogen und über einen Rohrkreis einem Kühler zuführbar und gekühlt im Gegenstrom zur natürlichen Bewegung des sich im Behandlungsbehälter erwärmenden Elektrolyten oben in den Behandlungsbehälter einspeisbar ist.
- Es ist bei einer gattungsgleichen Vorrichtung (FR-A-842 792) bekannt, unten am Mantel des Behandlungsbehälters ein Rohr für die Absaugung von Elektrolyt vorzusehen und den Elektrolyten vermittels einer Pumpe nach Durchleitung durch einen externen Kühler dem Behandlungsbehälter von oben zentrisch wieder zuzugeben.
- Es ist Aufgabe der Erfindung bei einer Vorrichtung obiger Gattung eine gleichmäßige Temperaturverteilung im Elektrolyten zu schaffen.
- Der Erfindung gemäß ist diese Aufgabe dadurch gelöst, daß die Werkstücke frei oder vermittels eines Werkstückraums im Abstand der Seitenwandungen und des Bodens im Behandlungsbehälter angeordnet sind, daß zwischen den Werkstücken bzw. dem Werkstückraum und dem Boden Rohre oder Durchflußplatten zur Elektrolytabsaugung und im oberen Bereich des Behandlungsbehälters zwischen den Werkstücken bzw. dem Werkstückraum und den Seitenwandungen Rohre oder Durchflußplatten zur Elektrolytrückführung ausgebildet sind. Bevorzugt durchsetzt dabei der Elektrolyt den Behandlungsbehälter im wesentlichen mit einer Fließgeschwindigkeit von im wesentlichen 0,6 bis 3,0 m/sec, vorzugsweise 0,2 bis 5,0 m/sec und mit einer Umwälzfrequenz von 4 bis 12, gegebenenfalls bis zu 300 Durchsätzen pro Stunde. Die Kühlung des Elektrolyten kann in beliebiger Weise, z.B. durch einen externen oder durch einen im Behandlungsbehälter untergebrachten internen Kühler erfolgen. Der gekühlte Elektrolyt trifft bei seiner Rückführung in das Elektrolytbad zunächst auf den im oberen Teil des Elektrolytbads befindlichen stark erwärmten Teil des Elektrolyten, um bei weiterer abwärts Durchströmung des Elektrolytbades nach und nach auf weniger warmen Elektrolyten aufzutreffen. Die gleichmässige großflächige Elektrolytabsaugung und -rückführung ergibt eine innige Vermischung im Behandlungsbehälter, wodurch sich ein in der Temperatur gleichmäßiges Elektrolytbad über das gesamte Volumen desselben mit konstanten Temperaturen an den Werkstücken einstellt, was zum Aufbau von in der Stärke gleichmäßigen Oxydschichten an den Werkstücken Voraussetzung ist. Außerdem wird die Rücklösung von Aluminium auf ein Minimum reduziert, wodurch sich eine geringe Schlammbildung mit günstiger Entsorgung ergibt.
- Zweckmäßig erstrecken sich die Rohre und Durchflußplatten für die Absaugung und Rückführung des Elektrolyten im wesentlichen über die ganze Länge der Werkstücke oder des Werkstückraumes, was einen gleichmäßigen Ab- und Zufluß von Elektrolyt fördert. Es versteht sich, daß die Rohre oder Durchflußplatten für die Elektrolytrückführung, wahlweise oberhalb und/oder seitlich der Werkstücke bzw. des Werkstückraumes im Behandlungsbehälter angeordnet sind. Bevorzugt erstrecken sich dabei die Rohre oder Durchflußplatten für die Rückführung des Elektrolyten im oberen Drittel der Höhe der Werkstücke oder des Werkstückraumes im Behandlungsbehälter. Vorteilhaft ist ferner wenn der gekühlte Elektrolyt mit vorbestimmter Ausrichtung in das Elektrolytbad übertritt. Hierzu können die Rohre bzw. Durchflußplatten für die Rückführung von Elektrolyt diametral zu den Werkstücken bzw. dem Werkstückraum angeordnete und zueinander gerichtete Austrittsöffnungen und/oder Austrittsdüsen aufweisen. Zweckmäßig erstrecken sich die Austrittsöffnungen und/ oder Austrittsdüsen mit schräg nach oben und zueinander gerichteten Austrittsachsen. Der gekühlte Elektrolyt kann so zunächst über eine Teilhöhe durch die neben den Werkstücken befindlichen Bereiche des Elektrolytbades geführt und nachfolgend durch Umlenkung neben und zwischen den Werkstücken hindurchtreten.
- Besonders günstige Vermischungen von durch den elektrolytischen Prozeß erwärmten Elektrolytmengen mit gekühlten Elektrolytmengen läßt sich noch dadurch erzielen, wenn die rückführungsseitigen Rohre und/oder Durchflußplatten und/oder Düsen für den Elektrolyten zu den Werkstücken bzw. dem Werkstückraum einzeln oder gemeinsam verschwenk- und/oder verschiebbar ausgebildet sind. Die Bewegungen der Rohre und/oder Durchflußplatten und/oder Düsen können dabei gleichermaßen kontinuierlich, intermittierend oder zyklisch verschwenk- oder verschiebbar erfolgen, wobei die Frequenzen der Bewegungen manuell oder selbsttätig steuerbar sind. Eine innige Vermischung der verschieden temperierten Elektrolytmengen kann auch dadurch vorteilhaft bewirkt werden, wenn die Werkstücke und/oder der Werkstückraum selbst schwenkbeweglich und/ oder verschiebbeweglich im Elektrolytbad ausgebildet sind. Die Bewegungsabläufe derselben können wiederum kontinuierlich, intermittierend oder zyklisch mit festen oder regelbaren Frequenzen erfolgen.
- Schließlich ist noch vorgesehen, den Rohren und/oder Durchflußplatten für Absaugung und Rückführung von Elektrolyt Druckausgleichsgefäße, insbesondere weitere Rohrabschnitte oder Durchflußplattenabschnitte, zuzuordnen, die bevorzugt gemeinsam mit den Rohren und/oder Durchflußplatten für die Rückführung und/oder Absaugung Druckausgleichskammern bilden. Die als Druckausgleichsgefäße dienenden Rohrabschnitte oder Durchflußplattenabschnitte können hierzu mit den Rohren und/oder Durchflußplatten für Rückführung und Absaugung einstückig ausgeführt sein.
- Zur Verbesserung der Oberflächenbeschaffenheit der aus einem metallischen Werkstoff, z.B. aus Aluminium oder Aluminium-Legierungen gebildeten Werkstücke wird eine Vorbehandlung durch Beizen vorgeschlagen, wobei die Werkstücke in ein Beizbad frei oder vermittels eines Werkstückraums einer sauren oder alkalischen Beizlösung aussetzbar sind. Hierzu weist der Behandlungsbehälter unten zwischen den Werkstücken bzw. dem Werkstückraum und dem Boden an eine Pumpeinrichtung anliegende Rohre oder Durchflußplatten zur Beizlösungsabsaugung und im Abstand zwischen den Werkstücken bzw. dem Werkstückraum und den Seitenwandungen des Behandlungsbehälters Kühlkörper auf. Weiter sind zwischen den Kühlkörpern und Seitenwandungen ausmündenden Düsen vorgesehen, wodurch die Beizlösung gekühlt von oben an die Werkstücke bzw. den Werkstückraum turbulent rückführbar ist. Hierbei wird in Talbereichen der Werkstückoberflächen der Abtrag von Werkstückteilchen durch den beim Beizvorgang entwikkelten Wasserstoff gebremst, während die Bergbereiche der Werkstückoberflächen durch die, die Werkstücke anströmende Beizflüssigkeit unter laufender Abführung der exothermen Wärme und der Mitführung des sich an den Bergbereichen bildenden Wasserstoffs abgetragen werden. Auf diese Weise sind bei kurzen Beizzeiten Glättungen von Werkstückoberflächen und infolge geringer im wesentlichen konstanter Beiztemperaturen Minimierungen des Abtrags, Reduzierungen des Chemikalieneinsatzes und dadurch wiederum Entlastungen für die Entsorgung und der Umwelt erzielt.
- Es versteht sich, daß die Kühlung der Beizlösung auch durch Vorbeiführen an oder Hindurchbewegen derselben an oder in externen Kühlkörpern möglich ist.
- Durch alleinige oder gemeinsame kontinuierliche, intermittierende oder zyklische Schwenk- oder Verschiebebewegungen der Rohre bzw. Durchflußplatten und/oder Abgabedüsen für die Beizlösung, läßt sich der Beizvorgang noch vorteilhaft intensivieren. Die gleichen Wirkungen sind auch durch entsprechende Bewegungen der Werkstücke und/oder des Werkstückraumes im Beizbad erreichbar. Schließlich erlaubt die Vorrichtung auch Maßnahmen zum elektrolytischen oder chemischen Glänzen von metallischen Werkstoffen, insbesondere von Aluminium oder Aluminium-Legierungen durch den Einsatz eines chromsauren oder chromsäurefreien bzw. alkalischen Elektrolyten.
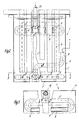
- Wie die Erfindung ausführbar ist, zeigen die in der Zeichnung dargestellten Ausführungsbeispiele. Hierin bedeuten:
- Fig. 1
- eine Vorrichtung im Querschnitt,
- Fig. 2
- den Längsschnitt zu Fig. 1 nach der Linie II-II der Fig. 1,
- Fig. 3
- einen Schnitt nach der Linie III-III der Fig. 2,
- Fig. 4
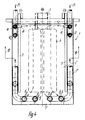
- eine Vorrichtung im Querschnitt in abgewandelter Ausführung,
- Fig. 5
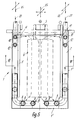
- eine Vorrichtung gemäß Fig. 4 in abgewandelter Ausführung, im Querschnitt mit Bewegungsangaben,
- Fig. 6
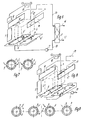
- ein Fließbild einer Vorrichtung, schematisch zur Fig. 1,
- Fig. 7
- Absaugrohre für eine Vorrichtung gemäß Fig. 6, im Schnitt, nach der Linie VII-VII der Fig. 6,
- Fig. 8
- ein Fließbild einer Vorrichtung, in abgewandelter Ausführung, zur Fig. 4,
- Fig. 9
- Absaugrohre im Schnitt nach der Linie IX-IX der Fig. 8,
- Fig. 10
- eine Vorrichtung zum Beizen von Werkstücken im Querschnitt mit Bewegungsangaben,
- Fig. 11
- ein Fließbild einer Vorrichtung gemäß Fig. 10,
- Fig. 12
- eine Vorrichtung zum Beizen in abgewandelter Ausführung im Querschnitt,
- Fig. 13
- ein Fließbild einer Vorrichtung gemäß Fig. 12 und
- Fig. 14
- eine Darstellung des Prozeßablaufes beim Beizvorgang.
- In den Fig. 1 bis 5 ist mit 1 ein Behandlungsbehälter bezeichnet, in dem das Elektrolytbad 2 untergebracht ist, das mit einer Annode 3 verbundene Werkstücke 4 bzw. einen Werkstückraum sowie Kathoden 5 aufnimmt. Die beim elektrolytischen Prozeß erzeugte Joule'sche Wärme bewegt sich im Elektrolytbad 2 selbsttätig von unten nach oben. Zwischen den Werkstücken 4 und dem Boden 1' des Behandlungsbehälters 1 sind beim Ausführungsbeispiel über die ganze Länge der Werkstücke 4 sich erstreckende Rohre 6 angeordnet, die mit einer Pumpeinrichtung 7 und einem Kühler 8 (Fig. 6) in Verbindung stehen. Die Rohre 6 weisen zur Absaugung von Elektrolyt Lochungen 9 auf. Im oberen Bereich des Behandlungsbehälters 1 sind mit dem Kühler 8 in Verbindung stehende Rohre 10 ausgebildet, die über Düsen 11 oder Lochungen (nicht gezeigt) in das Elektrolytbad 2 ausmünden. Die Rohre 10 stehen mit als Ausgleichskammern dienenden Rohrabschnitten 12 (Fig.2) in Verbindung. Zweckmäßig sind die Rohrabschnitte 12 mit den Rohren 10 einstückig ausgeführt.
- Bei den Fließbildern der Fig. 6 und 8 sind für die Absaugung von Elektrolyt Rohre 6 mit zum Druckausgleich dienenden Rohrabschnitten 6' vorgesehen, wobei die Rohre 6, wie in Fig. 7 erkennbar, jeweils Lochungen 9 und die Rohre 6 der Fig. 8 ebenfalls Lochungen 9 für den Übertritt von Elektrolyt in Richtung Pumpeinrichtung 7 aufweisen, während die Rohre 10 der Fig. 6 und 8 mit Düsen 11 versehen sein können.
- Über die Dauer des elektrolytischen Prozesses steigt Joule'sche Wärme von unten nach oben, mit zunehmender Temperaturerhöhung im Elektrolytbad 2 auf. Über die Lochungen 9 der Rohre 6 bzw. Durchflußplatten, wird Elektrolyt durch die Pumpeinrichtung 7 in den Kühler 8 eingebracht und von dort über Rohre 10 bzw. Durchflußplatten vermittels Düsen 11 in das Elektrolytbad 2 rückgeführt. Hierbei trifft die gekühlte Elektrolytströmung zunächst auf stärker erwärmten Elektrolyt und im weiteren Verlauf auf weniger stark erwärmten Elektrolyt. Die Wechselwirkung der gekühlten Elektrolytströmung mit stark erwärmten Elektrolytmengen bzw. im späteren Verlauf zwischen gekühlter Elektrolytströmung mit weniger stark erwärmten Elektrolytmengen sorgt für eine gleichmäßige Vermischung in allen Ebenen und für den Ausschluß von ungünstigen Temperaturdifferenzen im Elektrolytbad 2.
- Schließlich zeigt Fig. 5 eine Vorrichtung mit im Elektrolytbad verschwenk- und/oder verschiebbeweglichen Rohren 6 und/oder 10 und/oder Werkstücken 4 bzw. Rohren 6 und/oder 10 in Verbindung mit Druckausgleichsrohren 12,6' (Fig.6). Die verschieden möglichen Bewegungsrichtungen der Rohre bzw. Werkstücke sind durch Richtungspfeile 15 gekennzeichnet.
- Mit 16,17 sind Anschlüsse am Kühler 8 für die Zu- und Abführung von Kühlmedium, mit 19 und 20 die Zuleitung und Ableitung des Kühlers 8 für Elektrolyt und mit 18 eine Stromquelle bezeichnet.
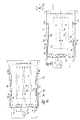
- In Fig. 10 ist mit 21 ein Behandlungsbehälter für eine sauere oder alkalische Beizlösung 22 bezeichnet, in die Werkstücke oder ein Werkstückraum 23 untergebracht ist. Zwischen den Werkstücken oder Werkstückraum 23 und Boden 21' des Behandlungsbehälters 21 sind Absaugrohre 24 für die Beizlösung 22 vorgesehen, die an einer Pumpeinrichtung 25 anliegen, die ihrerseits die Beizflüssigkeit 22 über mit Düsen 26 versehene Rohre 27 in die Bereiche 28 zwischen im Behandlungsbehälter 21 angeordneten Kühlkörpern 29 und Seitenwandungen 21" des Behandlungsbehälters 21 fördern. Wie insbesondere das zugehörige Fließbild gemäß Fig. 11 erkennen läßt, liegen die Kühlkörper 29 mit ihren unteren Enden 29' über Rohrleitungen 30 und einem Ventil 31 an einen Kühlturm 32 an, der über eine weitere Rohrleitung 33 mit einem Kaltwasserbecken 34 in Verbindung steht. Aus dem Kaltwasserbecken 34 kann vermittels einer Kaltwasserpumpe 35 über Rohrleitungen 36 das als Kühlflüssigkeit dienende Wasser in die oberen Enden 29" der Kühlkörper 29 eingebracht werden.
- Bei Beizvorgängen an Werkstücken wird unter der Einwirkung der Beizlösungen 22 bei der Abtragung von Werkstückteilchen exotherme Wärme erzeugt, die sich in Pfeilrichtung 37 in der Beizlösung 22 nach oben bewegt. In Abhängigkeit von der Beiztemperatur wird gleichzeitig eine mehr oder weniger große Schlammbildung durch die abgetragenen Werkstückteilchen bewirkt. Die an den Kühlkörpern 29 in der Temperatur verminderte Beizlösung 22 nimmt durch Bewegen entgegen der exothermen Wärme, Pfeilrichtung 37, exotherme Wärme auf und wird nachfolgend in den Kühlbereichen zwischen den Kühlkörpern 29 und den Seitenwandungen 21" gekühlt. Durch Kühlung der Beizlösung und Bewegung im Gegenstrom, Pfeilrichtung 38, zur exothermen Wärme 37 ist eine in engen Grenzen konstante Beibehaltung eingestellter Beiztemperaturen erzielbar. Dies führt zu einer Verringerung der Beizzeit um etwa 30 bis 50 Prozent. Bei ihrer Rückleitung trifft die gekühlte Beizflüssigkeit 22, wie in Fig. 14 dargestellt, jeweils auf Spitzenbereiche 39 der Werkstücksoberfläche 40 und trägt diese ab, während ein Abtragen in den Talbereichen 41 der Werkstückoberfläche 40 durch den dort eingeschlossenen Wasserstoff 42 begrenzt ist. Durch den Abtrag der Spitzenbereiche 39 erfolgt in kurzer Zeit und mit verminderter Schlammbildung eine Glättung der Werkstückoberfläche 40.
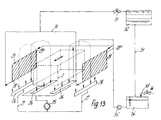
- Bei der Vorrichtung der Fig. 12 und dem zugehörigen Fließbildern der Fig. 13 erfolgt abweichend die Absaugung der sich bei der Abwärtsbewegung erwärmenden Beizlösung 22 über getrennte Absaugrohre 24, die gemeinsam mit einer Pumpeinrichtung 25 in Verbindung stehen. Die Pumpeinrichtung 25 fördert, wie vor beschrieben, Beizlösung in die Kühlbereiche zwischen den Kühlkörpern 29 und Seitenwandungen 21" und weiter nach Umleitung an den Werkstücken bzw. Werkstückraum 23.
- Mit 43 ist eine Frischwasserzuführung an das Kaltwasserbecken 34 mit einem Ventil 44 bezeichnet. Mit 45 sind mögliche Bewegungsrichtungen für Werkstücke bzw. den Werkstückraum 23 und Bewegungsrichtungen für die Abflußrohre 24 oder Düsen 26 (Fig.10) dargestellt.
Claims (20)
- Vorrichtung zur anodischen Oxidation von metallischen Werkstücken, insbesondere aus Aluminium und Aluminium-Legierungen, bei der die Werkstücke einer in einem Behandlungsbehälter sich einstellenden Elektrolytströmung aussetzbar sind, der Elektrolyt durch eine Pumpe kontinuierlich dem Behandlungsbehälter unten entzogen und über einen Rohrkreis einem Kühler zuführbar und gekühlt im Gegenstrom zur natürlichen Bewegung des sich im Behandlungsbehälter erwärmenden Elektrolyten oben in den Behandlungsbehälter einspeisbar ist, dadurch gekennzeichnet, daß die Werkstücke (4) frei oder vermittels eines Werkstückraums im Abstand der Seitenwandungen (1") und des Bodens (1') im Behandlungsbehälter angeordnet sind, daß zwischen den Werkstücken (4) bzw. dem Werkstückraum und dem Boden (1') Rohre (6) oder Durchflußplatten zur Elektrolytabsaugung und im oberen Bereich des Behandlungsbehälters (1) zwischen den Werkstücken (4) bzw. dem Werkstückraum und den Seitenwandungen (1") Rohre (10) oder Durchflußplatten zur Elektrolytrückführung ausgebildet sind.
- Verfahren zur anodischen Oxidation von metallischen Werkstücken, insbesondere aus Aluminium und Aluminium-Legierungen unter Verwendung einer Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, daß der Elektrolyt im wesentlichen mit einer Fließgeschwindigkeit von 0,6 bis 3,0 m/sec. und einer Umwälzfrequenz von 4 bis 12 pro Stunde den Behandlungsbehälter (1) durchsetzt.
- Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, daß der Kühler für die Elektrolytströmung als externer Kühler ausgebildet ist.
- Vorrichtung nach Anspruch 1, gekennzeichnet durch einen im Behandlungsbehälter intern angeordneten Kühler für die Elektrolytströmung.
- Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, daß sich die Rohre (6,10) oder Durchflußplatten für die Absaugung und Rückführung von Elektrolyt im wesentlichen über die ganze Länge der Werkstücke (4) oder des Werkstückraums erstrecken.
- Vorrichtung nach Anspruch 1 und 5, dadurch gekennzeichnet, daß die Rohre (10) oder Durchflußplatten für die Elektrolytrückführung im oberen Drittel der Höhe der Werkstücke (4) oder des Werkstückraums im Behandlungsbehälter (1) ausgebildet sind.
- Vorrichtung nach Anspruch 1 und 5, dadurch gekennzeichnet, daß die Rohre (10) oder Durchflußplatten für die Elektrolytrückführung oberhalb und/oder neben den Werkstücken (4) bzw. dem Werkstückraum im Behandlungsbehälter (1) angeordnet sind.
- Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, daß die Rohre (10) und/oder Durchflußplatten für die Elektrolytrückführung diametral zu den Werkstücken bzw. dem Werkstückraum angeordnete und zueinander gerichtete Austrittsöffnungen und/oder Austrittsdüsen (11) aufweisen.
- Vorrichtung nach Anspruch 8, dadurch gekennzeichnet, daß die Austrittsöffnungen bzw. Austrittsdüsen (11) mit schräg nach oben und zueinander gerichteten Austrittsachsen ausgebildet sind.
- Vorrichtung nach Anspruch 1,5,6,7,8 und 9, dadurch gekennzeichnet, daß die rückführungsseitigen Rohre (10) und/oder Durchflußplatten und/oder Düsen (11) für den Elektrolyten zu den Werkstücken (4) bzw. dem Werkstückraum einzeln oder gemeinsam verschwenk- und/oder verschiebbar ausgebildet sind.
- Vorrichtung nach Anspruch 10, dadurch gekennzeichnet, daß die Rohre (10) und/oder Durchflußplatten und/ oder Düsen kontinuierlich, intermittierend oder zyklisch verschwenk- oder verschiebbar ausgebildet sind.
- Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, daß die Werkstücke (4) und/oder der Werkstückraum schwenkbeweglich und/oder verschiebebeweglich im Elektrolytbad (2) ausgebildet sind.
- Vorrichtung nach Anspruch 12, dadurch gekennzeichnet, daß die Werkstücke (4) und/oder der Werkstückraum kontinuierlich, intermittierend oder zyklisch schwenk- und/oder verschiebebeweglich im Elektrolytbad (2) ausgebildet sind.
- Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, daß den Rohren (6, 10) und/oder Durchflußplatten für Absaugung und/oder Rückführung von Elektrolyt Druckausgleichsgefäße, insbesondere Rohrabschnitte (12,6') bzw. Durchflußplattenabschnitte zugeordnet sind, die gemeinsam mit den Rohren (6, 10) und/oder den Durchflußplatten Druckausgleichskammern bilden.
- Vorrichtung nach Anspruch 14, dadurch gekennzeichnet, daß die als Druckausgleichgefäße dienenden Rohrabschnitte (12,6') bzw. Durchflußplattenabschnitte mit den Rohren (6, 10) und/oder Durchflußplatten für Absaugung und Rückführung von Elektrolyt einstückig ausgebildet sind.
- Vorrichtung zur Vorbehandlung von metallischen Werkstücken, z.B. aus Aluminium oder Aluminiumlegierungen, insbesondere Beizen zur anodischen Oxidation, bei dem die Werkstücke in einem Beizbad frei oder vermittels eines Werkstückraums einer sauren oder alkalischen Beizlösung aussetzbar sind, dadurch gekennzeichnet, daß der Behandlungsbehälter (21) unten zwischen den Werkstücken (4) bzw. dem Werkstückraum (23) und dem Boden (21') an eine Pumpeinrichtung (25) anliegende Absaugrohre (24) oder Absaugdurchflußplatten und im Abstand zwischen den Werkstücken (4) bzw. dem Werkstückraum (23) und den Seitenwandungen (21") des Behandlungsbehälters (21) Kühlkörper (29) für die Beizlösung aufweist und daß die Beizlösung (22) über zwischen Kühlkörper (29) und Seitenwandungen (21") ausmündenden Düsen (26) förderbar und gekühlt turbulent von oben an die Werkstücke (4) bzw. dem Werkstückraum (23) rückführbar ist.
- Vorrichtung nach Anspruch 16, gekennzeichnet durch extern ausgebildete Kühlkörper für die Beizlösung.
- Vorrichtung nach Anspruch 16, dadurch gekennzeichnet, daß die Rohre (24), Durchflußplatten und/oder Düsen (26) für die Beizlösung (22) zu den Werkstücken (4) bzw. zum Werkstückraum (23) einzeln oder gemeinsam kontinuierlich, intermittierend oder zyklisch schwenk- oder verschiebebeweglich im Behandlungsbehälter (21) ausgebildet sind.
- Vorrichtung nach Anspruch 16, dadurch gekennzeichnet, daß die Werkstücke und/oder der Werkstückraum (23) kontinuierlich, intermittierend oder zyklisch verschwenk- und/oder verschiebebeweglich im Behandlungsbehälter (21) angeordnet sind.
- Verfahren zum elektrolytischen oder chemischen Glänzen von metallischen Werkstücken, insbesondere aus Aluminium oder Aluminiumlegierungen unter Verwendung einer Vorrichtung nach Anspruch 1 und 16, gekennzeichnet durch einen chromsauren oder chromsäurefreien bzw. alkalischen Elektrolyten.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE4214696A DE4214696A1 (de) | 1992-05-02 | 1992-05-02 | Verfahren zur anodischen oxydation von metallischen werkstuecken |
| DE4214696 | 1992-05-02 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0569780A1 EP0569780A1 (de) | 1993-11-18 |
| EP0569780B1 true EP0569780B1 (de) | 1996-11-27 |
Family
ID=6458122
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP93106899A Expired - Lifetime EP0569780B1 (de) | 1992-05-02 | 1993-04-28 | Verfahren und Vorrichtung zur Behandlung von metallischen Werkstücken |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP0569780B1 (de) |
| AT (1) | ATE145676T1 (de) |
| DE (2) | DE4214696A1 (de) |
| ES (1) | ES2096797T3 (de) |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR842792A (fr) * | 1937-09-27 | 1939-06-19 | Ig Farbenindustrie Ag | Dispositif pour la production de couches protectrices par traitement anodique de la surface intérieure de corps creux métalliques |
| US2745798A (en) * | 1951-11-06 | 1956-05-15 | Batist R Haueisen | Method of coating metal surfaces |
| JPS517081B1 (de) * | 1971-04-17 | 1976-03-04 | ||
| DE3934681A1 (de) * | 1989-10-18 | 1991-04-25 | Kurt Hausmann | Verfahren und vorrichtung zur bildung einer oxydschicht auf einem traegermetall |
-
1992
- 1992-05-02 DE DE4214696A patent/DE4214696A1/de not_active Withdrawn
-
1993
- 1993-04-28 ES ES93106899T patent/ES2096797T3/es not_active Expired - Lifetime
- 1993-04-28 AT AT93106899T patent/ATE145676T1/de active
- 1993-04-28 DE DE59304571T patent/DE59304571D1/de not_active Expired - Fee Related
- 1993-04-28 EP EP93106899A patent/EP0569780B1/de not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| DE59304571D1 (de) | 1997-01-09 |
| EP0569780A1 (de) | 1993-11-18 |
| ATE145676T1 (de) | 1996-12-15 |
| DE4214696A1 (de) | 1993-11-04 |
| ES2096797T3 (es) | 1997-03-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE2538584A1 (de) | Verfahren und vorrichtung zum stufenweisen elektrolytischen behandeln einer grossen metallflaeche | |
| DE3100635C2 (de) | Verfahren zum Regenerieren von galvanischen Bädern und Vorrichtung zur Durchführung des Verfahrens | |
| DE3421286A1 (de) | Reaktionsbehaelter fuer das und verfahren zum entfernen von material von einem substrat durch aetzen | |
| DE2627088A1 (de) | Anlage und verfahren zur behandlung von metallbeizloesungen | |
| EP0792391B1 (de) | Vorrichtung zur elektrolytischen behandlung von plattenförmigen werkstücken, insbesondere von leiterplatten | |
| DE2724091A1 (de) | Verfahren zum reinigen und/oder tauchbeschichten von kunstharzgegenstaenden und vorrichtung zur durchfuehrung des verfahrens | |
| CH681206A5 (de) | ||
| EP0569780A1 (de) | Verfahren zur Anodischen Oxydation von metallischen Werkstücken | |
| EP0694090B1 (de) | Verfahren und vorrichtung zur elektrolytischen oberflächenbeschichtung von werkstücken | |
| DE19616402A1 (de) | Vorrichtung zum Behandeln von Substraten in einem Fluid-Behälter | |
| DE9306365U1 (de) | Vorrichtung zur anodischen Oxydation von metallischen Werkstücken | |
| DE1621626B1 (de) | Verfahren und vorrichtung zur kontinuierlichen oberflaechenbehandlung der kantenbereiche von metallblech | |
| DE3325316A1 (de) | Verfahren und vorrichtung zum metallbeschichten, insbesondere zum verkupfern von zylindrischen koerpern | |
| DE69516151T2 (de) | Verfahren und vorrichtung zum chemischen fräsen | |
| EP1167578B1 (de) | Vorrichtung zur Behandlung von metallischem Stranggut, insbesondere zum Beizen von Walzband | |
| DE1146325B (de) | Vorrichtung zur Konstanthaltung der Salzkonzentration der Behandlungs-fluessigkeiten, insbesondere beim Galvanisieren und Phosphatieren | |
| DE2256062C3 (de) | Verfahren und Einrichtung zum kontinuierlichen galvanischen Verchromen der Außenoberfläche von Stangenmaterial oder Rohren | |
| DE60532C (de) | Vorrichtung zum Abkühlen von Zuckerwerk und dergl | |
| AT214961B (de) | Verfahren und Vorrichtung zum Entschlammen von Warmbädern in der Härtetechnik | |
| AT163183B (de) | Verfahren und Vorrichtung zur Zersetzung von Alkaliamalgam | |
| AT222453B (de) | Verfahren und Vorrichtung zur vorzugsweise kontinuierlichen einseitigen Anodisierung von Metallfolien oder- bändern | |
| DE2729694C2 (de) | Vorrichtung zum bereichsweisen elektrolytischen Plattieren kontinuierlich durchlaufender Waren | |
| DE130327C (de) | ||
| DE2450365B2 (de) | Verfahren und Vorrichtung zum kontinuierlichen Abschrecken eines elektrolytisch verzinnten und aufgeschmolzenen Stahlbandes | |
| DE2936177A1 (de) | Verfahren und vorrichtung zur behandlung von kokillenwaenden |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT CH DE DK ES FR GB IT LI NL SE |
|
| 17P | Request for examination filed |
Effective date: 19940513 |
|
| 17Q | First examination report despatched |
Effective date: 19950522 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT CH DE DK ES FR GB IT LI NL SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19961127 Ref country code: DK Effective date: 19961127 |
|
| REF | Corresponds to: |
Ref document number: 145676 Country of ref document: AT Date of ref document: 19961215 Kind code of ref document: T |
|
| REF | Corresponds to: |
Ref document number: 59304571 Country of ref document: DE Date of ref document: 19970109 |
|
| ITF | It: translation for a ep patent filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19970227 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2096797 Country of ref document: ES Kind code of ref document: T3 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19970220 |
|
| ET | Fr: translation filed | ||
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: PATENTANWALTSBUERO DR. W. GRIMM |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: THE PATENT HAS BEEN ANNULLED BY A DECISION OF A NATIONAL AUTHORITY Effective date: 19970429 |
|
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19980511 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19980512 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 19980605 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 19980619 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19990428 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19990430 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19990430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF THE APPLICANT RENOUNCES Effective date: 19990512 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 19990428 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19991231 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20001204 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20050428 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20060621 Year of fee payment: 14 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20071102 |