EP0569945A1 - Verfahren und Vorrichtung zur Regelung des Sandaustrages bei der thermischen Regenerierung von Giesserei-Altsand in Wirbelschichtöfen - Google Patents
Verfahren und Vorrichtung zur Regelung des Sandaustrages bei der thermischen Regenerierung von Giesserei-Altsand in Wirbelschichtöfen Download PDFInfo
- Publication number
- EP0569945A1 EP0569945A1 EP93107669A EP93107669A EP0569945A1 EP 0569945 A1 EP0569945 A1 EP 0569945A1 EP 93107669 A EP93107669 A EP 93107669A EP 93107669 A EP93107669 A EP 93107669A EP 0569945 A1 EP0569945 A1 EP 0569945A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- sand
- fluidized bed
- outlet
- bed furnace
- pneumatic conveyor
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F27—FURNACES; KILNS; OVENS; RETORTS
- F27B—FURNACES, KILNS, OVENS OR RETORTS IN GENERAL; OPEN SINTERING OR LIKE APPARATUS
- F27B7/00—Rotary-drum furnaces, i.e. horizontal or slightly inclined
- F27B7/20—Details, accessories or equipment specially adapted for rotary-drum furnaces
- F27B7/33—Arrangement of devices for discharging
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22C—FOUNDRY MOULDING
- B22C5/00—Machines or devices specially designed for dressing or handling the mould material so far as specially adapted for that purpose
- B22C5/18—Plants for preparing mould materials
Definitions
- the invention relates to a method and a device for regulating the sand discharge from fluidized bed furnaces, in which the foundry sand to be regenerated is entered on one side of the fluidized bed furnace and is discharged on the other side after a fluidized bed pass.
- thermo-mechanical regeneration of bulk materials in particular foundry sand
- Pre-warmed foundry sand is entered on one side of a furnace.
- the bottom of the furnace is provided with openings in the form of nozzles through which flammable gases and combustion air get into the upper furnace area, so that a fluidized bed is created and the material to be regenerated is guided in a fluid bed to the sand discharge, which is opposite the feeding device.
- the regulation of the thermal regeneration process is carried out by a metering device on the sand feed and by a retaining web, which is located shortly before the sand discharge.
- the retaining web serves to stabilize the layer height of the fluidized bed, and has undersides on its underside for the passage of non-fluidizable material such as, for example, cast splatter, ceramic particles or the like, so that it is not possible for the foreign hearth to become clogged.
- the processes in the fluidized bed furnace can only be achieved by influencing the temperature and changing the flow rate of the gas flowing through the porous floor.
- the latter options have an unfavorable effect on continuous process control and an increase in air speed can only take place within extremely limited limits, since there are immediate significant effects on the fluidized bed. With these limited possibilities it can happen that considerable quality differences can occur in the result of the thermal regeneration.
- complex designs are required to operate the furnace and also the feeding devices, which are often operated using gravity without additional funding are to keep above the downstream facilities, so that in addition to a very large building height also correspondingly high costs for support structures arise.
- the sand discharge can be regulated from the fluidized bed furnace in a simple manner with minimal effort.
- the cone is influenced by the fact that the air supply is regulated by the bottom of the pneumatic conveyor provided with openings. This can be done in a simple manner by switching the air flow on and off or by regulating the volume flow through the openings to be led.
- the air supply leads to the fact that annealed sand is moved from the pouring cone in the direction of a pneumatic conveying trough and can be fed from there for further treatment.
- the sand outlet of the outlet pipe is released, and sand that has been burned further can leave the fluidized-bed furnace and, with the air supply switched off or reduced, form the cone again through the openings in the floor in such a way that the sand outlet closes again becomes.
- the control of the air supply through the bottom of the pneumatic conveyor could be cycle-time controlled. This already has the advantage that the sand discharge from the fluidized bed furnace is regulated without additional mechanical closure elements, which would place high demands on reliability given the high temperatures.
- valve regulating the air supply to the pneumatic conveyor can be connected directly via a bypass line, which is connected to the wind chamber, without additional Control elements can be regulated by means of flaps or membranes.
- pressure sensors in the wind chamber, which direct control signals to a control unit.
- the control unit regulates the air supply valve according to the pressure prevailing in the wind chamber.
- the temperature in the fluidized bed can also be measured by means of thermal sensors and used together with the pressure values or alone to regulate the air supply and thus the sand discharge from the fluidized bed furnace.
- the outlet pipe for the annealed old foundry sand can be relatively short and have a relatively small angle of inclination, so that the sand outlet is only insignificantly below the level of the fluidized bed formed and a low overall height is therefore required.
- a further possibility for regulating the sand outlet can be achieved in that the position of the pneumatic conveyor with respect to the height and also in the horizontal direction to the sand outlet of the outlet pipe is displaceable, so that the shape of the pouring cone formed and in turn the control sensitivity can be changed.
- the sand that has been annealed can be fed from the bulk cone at almost the same level for further treatment.
- the air supply provides a first cooling of the still hot sand.
- the sand leaves the pneumatic conveyor via a conveyor trough and is collected in a blow room and from there by the air flow that comes out a blow nozzle emerges, torn into a blow pipe and fed to a cooler, which is preferably designed as a fluid bed cooler.
- a baffle can be arranged above the outlet of the blow pipe, against which the sand is thrown and on which contaminants still adhering flake off.
- the use of a fluid bed cooler is particularly useful in view of the desired low overall height.
- the flow rate of the sand to be transported from the blow vessel into the cooler can be regulated by changing the distance between the blow nozzle and the entry into the blow tube with a constant air flow leaving the blow nozzle.
- the fluidized bed furnace and cooler can be arranged on one level, as a result of which the overall height is reduced, a complex support structure is dispensed with and, as a result, the investment costs are reduced.
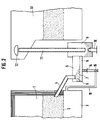
- the old foundry sand to be regenerated is thermally treated in a fluidized bed furnace 1.
- the material to be regenerated is fed to the fluidized bed-like fluidized bed via a feed device, not shown.
- the fluidized bed is supported on a bottom 2 provided with openings and is maintained by means of a gas flow consisting of combustible gases and air.
- outlet pipe 4 for the sand outlet of the finished foundry sand.
- the outlet pipe 4 ends in a pneumatic conveyor 5 above a base 7, which also has openings which are pore-shaped or nozzle-shaped.
- a sand cone 6 is formed by the sand which has run out through the outlet pipe 4 above the bottom 7 and which, with a sufficient size, closes the outlet from the outlet pipe 4.
- the sand outlet from the outlet pipe 4 is released in that an air supply takes place through the openings in the bottom 7 of the pneumatic conveyor 5 and sand is fed from the pouring cone via a conveyor trough 8 for further treatment.
- the position of the pneumatic conveyor 5 or only of its base 7 can be adjusted in the vertical and horizontal direction by means of simple mechanical devices, as is to be made visible with the arrow cross shown in FIG. 1.
- the shape of the pouring cone 6 can be changed. This results in a better or worse fine adjustment of the controllability of the sand outlet depending on the shape of the pouring cone 6, as required.
- the somewhat pre-cooled sand by means of the supplied air leaves the pneumatic conveyor 5 via a conveyor trough 8 into a blower chamber 9 and is conveyed from there into a blower tube 11 by means of a cold air stream that emerges from a blower nozzle 10 and bounces there above the outlet the blow pipe 11 against a baffle bell 12, with any contaminants still adhering to it, and passes from the baffle bell 12 into an underlying fluidized bed cooler 13, in which the annealed sand is cooled further and then fed to a possible mechanical regeneration stage or subjected to a screening to remove dust particles becomes.
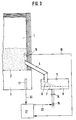
- FIG. 2 shows an additional bypass duct 16 which connects the wind chamber 3 directly to the control valve 15, which regulates the air supply which flows through the openings in the base 7 into the pneumatic conveyor 5.
- the pressure in the wind chamber 3, which is proportional to the height of the fluidized bed, can control the control valve 15 in such a way that it only switches on or off, or implement proportional control in a somewhat more complex form.
- the control valve 15 can be actuated solely by mechanical means, in that the pressure in the bypass channel 16 acts directly on membranes or flaps which influence the opening of the control valve 15.
- the setting of the control valve 15 should be such that when the wind chamber pressure exceeds a target value, ie an upper limit value, the air supply with the control valve 15 is either switched on or increased, so that the cone of debris 6, which exits the sand, is reduced the discharge pipe 4 releases. This reduces the wind chamber pressure to a lower limit value, the air supply with the control valve 15 is either reduced or even switched off, and the pouring cone 6 is built up again until the sand outlet of the outlet pipe 4 is closed.
- a target value ie an upper limit value
- a temperature sensor 18 is used in the fluidized bed. Both sensors 17 and 18 are connected to a control unit 21 via lines 19 and 20. In the control unit 21, a comparison of the measured pressures and temperature with target value curves takes place, and according to the comparison result, the control valve 15 is controlled via the control line 22 and the air supply through the air supply line 14 and the openings of the bottom 7 into the pneumatic conveyor 5 regulated to influence the cone 6.
- control can be reduced to the evaluation of only one measurement signal, either of the pressure in the wind chamber or the temperature in the fluidized bed, and only a corresponding sensor can be installed in the fluidized bed furnace.
- the size of the pneumatic conveyor 5 is essentially determined by the volume of the old foundry sand to be regenerated. For larger volumes, several outflow pipes 14 with subsequent pneumatic conveyors 5 can be used in a parallel arrangement.
- the spatial extent of the pneumatic conveyor 5 is much smaller than the others Individual elements required for regeneration. Due to the simple and the associated great robustness, there is little susceptibility to failure.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Molds, Cores, And Manufacturing Methods Thereof (AREA)
- Crucibles And Fluidized-Bed Furnaces (AREA)
- Fluidized-Bed Combustion And Resonant Combustion (AREA)
- Devices And Processes Conducted In The Presence Of Fluids And Solid Particles (AREA)
Abstract
Description
- Die Erfindung betrifft ein Verfahren und eine Vorrichtung zur Regelung des Sandaustrages aus Wirbelschichtöfen, bei denen der zu regenerierende Gießerei-Altsand auf einer Seite des Wirbelschichtofens eingegeben und nach fließbettförmigem Durchlauf auf der anderen Seite ausgetragen wird.
- Aus der DE-OS 36 36 479 ist ein Verfahren und eine Anordnung zur thermo-mechanischen Regenerierung von Schüttgütern, insbesondere von Gießerei-Altsand, bekannt. Hierbei wird vorgewärmter Gießerei-Altsand an einer Seite eines Ofens eingegeben. Der Boden des Ofens ist dabei mit Öffnungen in Form von Düsen versehen, durch die brennbare Gase und Verbrennungsluft in den oberen Ofenbereich gelangen, so daß ein Wirbelbett entsteht und das zu regenerierende Gut fließbettförmig zum Sandaustrag, der der Aufgabeeinrichtung gegenüberliegt, geführt wird. Die Regelung des Vorganges der thermischen Regenerierung wird durch eine Dosiereinrichtung an der Sandaufgabe und durch einen Rückhaltesteg, der sich kurz vor dem Sandaustrag befindet, durchgeführt. Der Rückhaltesteg dient dabei dazu, daß die Schichthöhe des Wirbelbettes stabilisiert wird, und verfügt an seiner Unterseite über Ausnehmungen zum Durchtreten von nichtfluidisierbarem Material wie z.B. Gußspritzern, Keramikteilchen o.ä., so daß ein Zusetzen des Ofenherdes durch diese Fremdkörper nicht möglich ist. Weiterhin können die Vorgänge im Wirbelschichtofen nur durch die Beeinflussung der Temperatur und die Änderung der Strömungsgeschwindigkeit des durch den porösen Boden strömen-den Gases erreicht werden. Die letztgenannten Möglichkeiten wirken sich jedoch ungünstig auf eine kontinuierliche Verfahrensführung aus und eine Erhöhung der Luftgeschwindigkeit kann nur in äußerst geringen Grenzen erfolgen, da sich sofort erhebliche Auswirkungen auf das Wirbelbett ergeben. Mit diesen beschränkten Möglichkeiten kann es dazukommen, daß erhebliche Qualitätsunterschiede im Ergebnis der thermischen Regenerierung auftreten können.
- Ein weiterer Nachteil ergibt sich daraus, daß der aus dem Wirbelschichtofen abgeführte thermisch behandelte Gießerei-Altsand immer in einen Kühler oder eine andere ähnliche Einrichtung, die sich unterhalb des Ofens befindet, gegeben wird. Dadurch sind aufwendige Konstruktionen erforderlich, um den Ofen und auch die Aufgabeeinrichtungen, die häufig unter Ausnutzung der Schwerkraft ohne zusätzliche Fördermittel betrieben werden, oberhalb der nachgeschalteten Einrichtungen zu halten, so daß neben einer erforderlichen sehr großen Gebäudehöhe auch entsprechend hohe Kosten für Stützkonstruktionen entstehen.
- Es ist daher Aufgabe der Erfindung, den Sandaustrag aus einer Einrichtung zur thermischen Regenerierung von Gießerei-Altsand auf einfache, kostengünstige Weise zu regeln und die Qualität des regenerierten Sandes konstant zu halten und dabei die Möglichkeit zu schaffen, die Nachbehandlung des geglühten Regenerierungsgutes auf nahezu dem gleichen Höhenniveau, auf dem sich der Ofen befindet, durchzuführen.
- Erfindungsgemäß wird diese Aufgabe durch die im kennzeichnenden Teil der Ansprüche 1 und 7 genannten Merkmale erreicht. In vorteilhafter Weise werden das erfindungsgemäße Verfahren und die Vorrichtung durch die in den Unteransprüchen genannten Merkmale weitergebildet.
- Durch den als Auslaßsteuerorgan wirkenden Schüttkegel, der durch den ausgetragenen thermisch behandelten Sand auf einem Boden, der über Öffnungen verfügt, eines pneumatischen Förderers gebildet wird und in der Lage ist, bei voller Ausbildung den Sandaustritt des Auslaufrohres des Wirbelschichtofens vollständig zu verschließen, kann der Sandaustrag aus dem Wirbelschichtofen auf einfache Weise mit geringstem Aufwand geregelt werden. Der Schüttkegel wird dabei dadurch beeinflußt, daß die Luftzufuhr durch den mit Öffnungen versehenen Boden des pneumatischen Förderers geregelt wird. Dies kann in einfacher Weise durch Einund Ausschalten der Luftströmung erfolgen oder durch Regelung des Volumenstromes, der durch die Öffnungen geführt wird. Die Luftzufuhr führt dazu, daß geglühter Sand vom Schüttkegel in Richtung einer pneumatischen Förderrinne bewegt wird und von dort einer Weiterbehandlung zugeführt werden kann. In dem Moment, in dem sich der Schüttkegel verkleinert, wird der Sandaustritt des Auslaufrohres freigegeben, und es kann weiter fertiggeglühter Sand den Wirbelschichtofen verlassen und den Schüttkegel bei abgeschalteter bzw. verringerter Luftzufuhr durch die Öffnungen des Bodens wieder so ausbilden, daß der Sandaustritt erneut verschlossen wird. In einfachster Form könnte die Steuerung der Luftzufuhr durch den Boden des pneumatischen Förderers taktzeitgesteuert erfolgen. Hierbei entsteht bereits der Vorteil, daß der Sandaustritt aus dem Wirbelschichtofen ohne zusätzliche mechanische Verschlußelemente geregelt wird, die bei den herrschenden hohen Temperaturen hohe Anforderungen an die Zuverlässigkeit stellen würden.
- Mit nur geringem Aufwand ist es möglich, die Wirbelschichthöhe im Ofen, wobei der Sand fließbettartig durch den Ofen geführt wird, auf ein gewünschtes Maß einzustellen, indem der Druck unterhalb des Wirbelbettes in der Windkammer des Wirbelschichtofens gemessen und als Steuersignal für die Regelung der Luftzufuhr, die den Boden des pneumatischen Förderers durchströmt und den Schüttkegel beeinflußt, verwendet wird. Der in der Windkammer gemessene Druck ist proportional der Wirbelschichthöhe, so daß diese mit den benannten Mitteln konstant gehalten werden kann.
- Das die Luftzufuhr zum pneumatischen Förderer regelnde Ventil kann direkt über eine Bypass-Leitung, die mit der Windkammer verbunden ist, ohne zusätzliche Steuerelemente mittels Klappen oder Membranen reguliert werden.
- Es ist auch möglich, Drucksensoren in der Windkammer anzuordnen, die Steuersignale an eine Steuereinheit richten. Die Steuereinheit regelt das Luftzufuhrventil entsprechend dem in der Windkammer herrschenden Druck. Zusätzlich kann außerdem die Temperatur im Wirbelbett mittels Thermosensoren gemessen und gemeinsam mit den Druckwerten oder allein zur Regelung der Luftzufuhr und damit des Sandaustrittes aus dem Wirbelschichtofen verwendet werden.
- Das Auslaufrohr für den fertiggeglühten Gießerei-Altsand kann relativ kurz sein und einen relativ geringen Neigungswinkel aufweisen, so daß sich der Sandaustritt nur unwesentlich unterhalb der Ebene des ausgebildeten Wirbelbettes befindet und somit eine geringe Gesamthöhe erforderlich wird.
- Eine weitere Möglichkeit zur Regelung des Sandaustrittes kann dadurch erreicht werden, daß der pneumatische Förderer in seiner Lage bezüglich der Höhe und auch in Horizontalrichtung zum Sandaustritt des Auslaufrohres verschiebbar ist, so daß die Gestalt des ausgebildeten Schüttkegels und dadurch wiederum die Regelempfindlichkeit veränderbar ist.
- Mit dem pneumatischen Förderer kann der fertiggeglühte Sand vom Schüttkegel nahezu auf gleicher Ebene der weiteren Behandlung zugeführt werden. Durch die Luftzufuhr ist eine erste Kühlung des noch heißen Sandes gegeben. Der Sand verläßt den pneumatischen Förderer über eine Förderrinne und wird in einem Blasraum aufgefangen und von dort durch den Luftstrom, der aus einer Blasdüse austritt, in ein Blasrohr gerissen und einem Kühler, der vorzugsweise als Fließbettkühler ausgeführt ist, Zugeführt. Dabei kann oberhalb des Austrittes des Blasrohres eine Prallglocke angeordnet sein, gegen die der Sand geschleudert wird und an der noch anhaftende Verunreinigungen abplatzen. Die Verwendung eines Fließbettkühlers bietet sich besonders unter dem Aspekt der gewünschten geringen Bauhöhe an.
- Die Fördermenge des aus dem Blasgefäß in den Kühler zu transportierenden Sandes kann dadurch geregelt werden, daß der Abstand zwischen Blasdüse und Eintritt in das Blasrohr bei konstanter Luftströmung, die die Blasdüse verläßt, verändert wird.
- Mit der Erfindung können Wirbelschichtofen und Kühler in einer Ebene angeordnet werden, wodurch sich die gesamte Bauhöhe reduziert, eine aufwendige Stützkonstruktion entfällt und im Ergebnis eine Senkung der Investitionskosten auftritt.
- Nachfolgend soll die Erfindung anhand von Ausführungsbeispielen näher erläutert werden. Dabei zeigen:
- Fig. 1
- eine schematische Darstellung der erfindungsgemäßen Vorrichtung;
- Fig. 2
- eine verbesserte Ausführungsform der Vorrichtung, und
- Fig. 3
- eine Regeleinrichtung zur Steuerung des Sandaustrittes.
- Der zu regenerierende Gießerei-Altsand wird in einem Wirbelschichtofen 1 thermisch behandelt. Das zu regenerierende Gut wird über eine nicht dargestellte Aufgabeeinrichtung dem fließbettartigen Wirbelbett zugeführt. Das Wirbelbett ist auf einem mit Öffnungen versehenen Boden 2 abgestützt und wird mittels einer Gasströmung, die aus brennbaren Gasen und Luft besteht, aufrechterhalten.
- Auf der der Aufgabeeinrichtung gegenüberliegenden Seite des Wirbelschichtofens 1 befindet sich ein Auslaufrohr 4 für den Sandaustritt des fertigbehandelten Gießerei-Altsandes. Das Auslaufrohr 4 endet in einem pneumatischen Förderer 5 oberhalb eines Bodens 7, der ebenfalls über Öffnungen, die Poren- oder düsenförmig ausgebildet sind, verfügt. Dabei wird durch den durch Auslaufrohr 4 ausgelaufenen Sand oberhalb des Bodens 7 ein Schüttkegel 6 gebildet, der bei ausreichender Größe den Austritt aus dem Auslaufrohr 4 verschließt. Der Sandaustritt aus dem Auslaufrohr 4 wird dadurch freigegeben, daß durch die Öffnungen im Boden 7 des pneumatischen Förderers 5 eine Luftzufuhr erfolgt und Sand vom Schüttkegel über eine Förderrinne 8 der weiteren Nachbehandlung zugeführt wird.
- Die Lage des pneumatischen Förderers 5 oder nur seines Bodens 7 ist dabei in vertikaler und horizontaler Richtung mittels einfacher mechanischer Vorrichtungen einstellbar, wie das mit dem auf der Fig. 1 erkennbaren Pfeilkreuz sichtbar gemacht werden soll. Je nach Einstellung der horizontalen Lage und des Abstandes des Sandaustrittes aus dem Auslaufrohr 4 vom Boden 7 des pneumatischen Förderers 5 kann die Form des Schüttkegels 6 verändert werden. Daraus ergibt sich je nach Bedarf eine bessere oder schlechtere Feineinstellung der Regelbarkeit des Sandaustrittes je nach Form des Schüttkegels 6.
- Der mittels der zugeführten Luft etwas vorgekühlte Sand verläßt den pneumatischen Förderer 5 über eine Förderrinne 8 in einen Blasraum 9 und wird von dort aus mittels eines kalten Luftstromes, der aus einer Blasdüse 10 austritt, in ein Blasrohr 11 gefördert und prallt dort oberhalb des Austrittes aus dem Blasrohr 11 gegen eine Prallglocke 12, wobei eventuell noch anhaftende Verunreinigungen abplatzen, und gelangt von der Prallglocke 12 in einen darunterliegenden Fließbettkühler 13, in dem der geglühte Sand weiter gekühlt wird und anschließend einer eventuellen mechanischen Regenerierungsstufe zugeführt oder einer Sichtung zur Entfernung von Staubteilchen unterzogen wird.
- In der Fig. 2 ist ein zusätzlicher Bypaßkanal 16 dargestellt, der die Windkammer 3 direkt mit dem Regelventil 15 verbindet, das die Luftzufuhr, die durch die Öffnungen des Bodens 7 strömt, in den pneumatischen Förderer 5 regelt. Dabei kann der der Wirbelschichthöhe proportionale Druck in der Windkammer 3 das Regelventil 15 so ansteuern, daß es lediglich ein- oder ausschaltet, oder in etwas aufwendigerer Form eine Proportionalregelung realisieren. Die Ansteuerung des Regelventils 15 kann dabei allein mit mechanischen Mitteln erfolgen, indem der Druck im Bypaßkanal 16 direkt auf Membranen oder Klappen wirkt, die die Öffnung des Regelventils 15 beeinflussen. Die Einstellung des Regelventils 15 sollte dabei so sein, daß, wenn der Windkammerdruck einen Soll-Wert, d.h. einen oberen Grenzwert überschreitet, die Luftzufuhr mit dem Regelventil 15 entweder eingeschaltet oder erhöht wird, so daß sich dadurch der Schüttkegel 6 abbaut, der den Sandaustritt des Ausflußrohres 4 freigibt. Verringert sich dadurch der Windkammerdruck bis auf einen unteren Grenzwert, wird in umgekehrter Weise die Luftzufuhr mit dem Regelventil 15 entweder verringert oder sogar abgeschaltet, und es erfolgt ein erneuter Aufbau des Schüttkegels 6 bis zum Verschluß des Sandaustrittes des Auslaufrohres 4.
- In einer Ausführungsform, wie sie in Fig. 3 dargestellt ist, wird neben einem Drucksensor 17 in der Windkammer ein Temperatursensor 18 in der Wirbelschicht verwendet. Beide Sensoren 17 und 18 sind über Leitungen 19 und 20 mit einer Steuereinheit 21 verbunden. In der Steuereinheit 21 erfolgt ein Vergleich der gemessenen Drücke und Temperatur mit Soll-Wert-Kurven, und entsprechend dem Vergleichsergebnis wird das Regelventil 15 über die Steuerleitung 22 angesteuert und die Luftzufuhr durch die Luftzuführleitung 14 und die Öffnungen des Bodens 7 in den pneumatischen Förderer 5 zur Beeinflussung des Schüttkegels 6 geregelt.
- In vereinfachter Form kann die Regelung auf die Auswertung nur eines Meßsignales entweder des Druckes in der Windkammer oder der Temperatur in der Wirbelschicht reduziert werden und nur ein entsprechender Sensor im Wirbelschichtofen angebracht werden.
- Die Baugröße des pneumatischen Förderers 5 wird im wesentlichen durch das Volumen des zu regenerierenden Gießerei-Altsandes bestimmt. Bei größeren Volumenmengen können auch mehrere Ausflußrohre 14 mit anschließenden pneumatischen Förderern 5 in paralleler Anordnung Verwendung finden.
- Die räumliche Ausdehnung der bzw. des pneumatischen Förderers 5 ist dabei wesentlich kleiner als die anderen zur Regenerierung erforderlichen Einzelelemente. Durch den einfachen und die damit verbundene große Robustheit ist eine geringe Störanfälligkeit gegeben.
Claims (14)
- Verfahren zur Regelung des Sandaustrages über ein auf der gegenüberliegenden Seite einer Sandaufgabe eines Wirbelschichtofens angeordnetes Auslaufrohr bei der thermischen Regenerierung von Gießerei-Altsand, bei dem der Boden des Wirbelschichtofens Öffnungen aufweist, durch die heiße Gase in das Wirbelbett gelangen,
dadurch gekennzeichnet,
daß durch die Erhöhung der Luftzufuhr in einem dem Wirbelschichtofen (1) nachgeschalteten pneumatischen Förderer (5) durch dessen mit Öffnungen versehenen Boden (7) ein zwischen dem Ende des Auslaufrohres (4) und dem Boden (7) ausgebildeter Schüttkegel (6) abgebaut und der Sandaustritt aus dem Auslaufrohr (4) freigegeben wird. - Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß die Luftzufuhr in Abhängigkeit des in der Windkammer (3) des Wirbelschichtofens (1) gemessenen Druckes derart geregelt wird, daß bei Überschreiten eines vorgegebenen oberen Grenzwertes der Volumenstrom der Luftzufuhr bis zur Erreichung eines unteren Druckgrenzwertes eingeschaltet oder erhöht wird.
- Verfahren nach Anspruch 1 und 2, dadurch gekennzeichnet, daß die Luftzufuhr in Abhängigkeit des in der Windkammer (3) des Wirbelschichtofens (1) gemessenen Druckes und der Temperatur im Wirbelschichtofen (1) geregelt wird.
- Verfahren nach Anspruch 1 bis 3, dadurch gekennzeichnet, daß die Lage des Bodens (7) gegenüber dem Austritt des Auslaufrohres (4) verändert wird.
- Verfahren nach Anspruch 1 bis 4, dadurch gekennzeichnet, daß der thermisch behandelte Gießerei-Altsand mittels des pneumatischen Förderers (5) einem Blasgefäß (9) zugeführt und dort mittels einer Blasdüse (10) über ein Blasrohr (11) gegen eine Prallglocke (12) geschleudert wird.
- Verfahren nach Anspruch 5, dadurch gekennzeichnet, daß die Gutbeladung des Förderstromes durch die Änderung des Abstandes zwischen Blasdüse (10) und dem Eintritt des Blasrohres (11) geregelt wird.
- Vorrichtung zur Regelung des Sandaustrages über ein auf der gegenüberliegenden Seite einer Sandaufgabe eines Wirbelschichtofens angeordnetes Auslaufrohr bei der thermischen Regenerierung von Gießerei-Altsand, bei dem der Boden des Wirbelschichtofens Öffnungen aufweist, durch die heiße Gase in das Wirbelbett gelangen,
dadurch gekennzeichnet,
daß der Sandaustritt aus dem Auslaufrohr (4) in einem Abstand oberhalb des mit Öffnungen versehenen Bodens (7) eines pneumatischen Förderers (5), der sich unterhalb des mit Öffnungen versehenen Bodens (2) des Wirbelschichtofens (1) befindet, so angeordnet ist, daß sich ein Schüttkegel (6) ausbildet, der den Sandaustritt verschließen kann, und der durch den Boden (7) geführte Luftstrom ein- und ausschaltbar oder regelbar ist. - Vorrichtung nach Anspruch 7, dadurch gekennzeichnet, daß am Lufteintritt (14) des pneumatischen Förderers (5) ein Ventil (15) vorhanden ist, das in Abhängigkeit vom in der Windkammer (3) des Wirbelschichtofens (1) herrschenden Druckes geöffnet oder geschlossen ist.
- Vorrichtung nach Anspruch 7 und 8, dadurch gekennzeichnet, daß das Ventil (15) über eine Bypaßleitung (16) mit der Windkammer (3) verbunden ist und der Druck in der Bypaßleitung (16) den Öffnungsgrad des Ventiles direkt regelt.
- Vorrichtung nach Anspruch 7 und 8, dadurch gekennzeichnet, daß das Ventil (15) in Abhängigkeit des mit einem Drucksensor (17) gemessenen Druckes in der Windkammer (3) und/oder der mit einem Temperatursensor (18) in der Wirbelschicht gemessenen Temperatur regelbar ist.
- Vorrichtung nach Anspruch 7 bis 10, dadurch gekennzeichnet, daß der Abstand und/oder die Lage-zwischen dem Sandaustritt des Auslaufrohres (4) und dem Boden (7) des pneumatischen Förderers (5) veränderbar ist.
- Vorrichtung nach einem der Ansprüche von 7 bis 11, dadurch gekennzeichnet, daß der pneumatische Förderer (5) mittels einer Förderrinne (8) mit einem Blasgefäß (9) verbunden und der thermisch behandelte Gießerei-Altsand durch ein Blasrohr (11) durch einen aus einer Blasdüse (10) gerichteten Luftstrom einem Fließbettkühler (13) zuführbar ist.
- Vorrichtung nach Anspruch 12, dadurch gekennzeichnet, daß der Abstand zwischen Blasrohreintritt und Blasdüse (10) veränderbar ist.
- Vorrichtung nach Anspruch 12 und 13, dadurch gekennzeichnet, daß oberhalb des Blasrohraustrittes eine Prallglocke (12) angeordnet ist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE4215867A DE4215867A1 (de) | 1992-05-14 | 1992-05-14 | Verfahren und Vorrichtung zur Regelung des Sandaustrages bei der thermischen Regenerierung von Gießerei-Altsand in Wirbelschichtöfen |
| DE4215867 | 1992-05-14 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0569945A1 true EP0569945A1 (de) | 1993-11-18 |
| EP0569945B1 EP0569945B1 (de) | 1997-04-23 |
Family
ID=6458828
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP93107669A Expired - Lifetime EP0569945B1 (de) | 1992-05-14 | 1993-05-11 | Verfahren und Vorrichtung zur Regelung des Sandaustrages bei der thermischen Regenerierung von Giesserei-Altsand in Wirbelschichtöfen |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US5404655A (de) |
| EP (1) | EP0569945B1 (de) |
| JP (1) | JPH07115114B2 (de) |
| KR (1) | KR960010018B1 (de) |
| AT (1) | ATE152016T1 (de) |
| DE (2) | DE4215867A1 (de) |
| ZA (1) | ZA933172B (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AT14432U1 (de) * | 2014-06-05 | 2015-11-15 | Binder Co Ag | Verfahren zur Expansion von sandkornförmigem Rohmaterial |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0979694B1 (de) | 1998-08-11 | 2003-07-23 | Fata Aluminium Division of Fata Group S.p.A. | Einrichtung und Verfahren zum kontinuierlichen Regenerieren von Altsand |
| FI128118B (fi) | 2017-10-25 | 2019-10-15 | Finn Recycling Oy | Hiekan terminen elvytys tai puhdistus |
| CN113136218B (zh) * | 2020-01-17 | 2025-07-11 | 北京航天石化技术装备工程有限公司 | 一种固体热载体炉床层差压的控制系统 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2231445A1 (de) * | 1971-07-01 | 1973-01-18 | Ciba Geigy Ag | Verfahren und vorrichtung zur herstellung eines granulats |
| DE2708961A1 (de) * | 1977-03-02 | 1978-09-07 | Freier Grunder Eisen Metall | Verfahren und vorrichtung zur herabsetzung des harzanteils von gebrauchtem giessereisand |
| US4144088A (en) * | 1977-01-19 | 1979-03-13 | Kenzler Engineering Company, Inc. | Process of reclaiming used foundry sand |
| DE3636479A1 (de) * | 1986-10-27 | 1988-05-05 | Foerder & Anlagentechnik Gmbh | Verfahren und anordnung zur thermo-mechanischen regenerierung von schuettguetern, insbesondere von giesserei-altsand |
| DD296867A5 (de) * | 1989-08-23 | 1991-12-19 | �������@���������@���Kk�� | Verfahren zur regenerierung von gebrauchten gruenem formsand |
Family Cites Families (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3123328C2 (de) * | 1981-06-12 | 1986-03-13 | Johannes Möller Hamburg GmbH & Co KG, 2000 Hamburg | Anordnung zum Austragen von heißer Asche insbesondere aus Wirbelschichtreaktoren und Wirbelschichtöfen |
| DE58906032D1 (de) * | 1988-12-23 | 1993-12-02 | Buehler Ag | Verfahren und Vorrichtung zum kontinuierlichen Kristallisieren von Polyestermaterial. |
-
1992
- 1992-05-14 DE DE4215867A patent/DE4215867A1/de not_active Withdrawn
-
1993
- 1993-05-06 ZA ZA933172A patent/ZA933172B/xx unknown
- 1993-05-11 AT AT93107669T patent/ATE152016T1/de not_active IP Right Cessation
- 1993-05-11 DE DE59306233T patent/DE59306233D1/de not_active Expired - Fee Related
- 1993-05-11 EP EP93107669A patent/EP0569945B1/de not_active Expired - Lifetime
- 1993-05-12 US US08/060,255 patent/US5404655A/en not_active Expired - Fee Related
- 1993-05-13 JP JP5111723A patent/JPH07115114B2/ja not_active Expired - Lifetime
- 1993-05-13 KR KR1019930008208A patent/KR960010018B1/ko not_active Expired - Fee Related
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2231445A1 (de) * | 1971-07-01 | 1973-01-18 | Ciba Geigy Ag | Verfahren und vorrichtung zur herstellung eines granulats |
| US4144088A (en) * | 1977-01-19 | 1979-03-13 | Kenzler Engineering Company, Inc. | Process of reclaiming used foundry sand |
| DE2708961A1 (de) * | 1977-03-02 | 1978-09-07 | Freier Grunder Eisen Metall | Verfahren und vorrichtung zur herabsetzung des harzanteils von gebrauchtem giessereisand |
| DE3636479A1 (de) * | 1986-10-27 | 1988-05-05 | Foerder & Anlagentechnik Gmbh | Verfahren und anordnung zur thermo-mechanischen regenerierung von schuettguetern, insbesondere von giesserei-altsand |
| DD296867A5 (de) * | 1989-08-23 | 1991-12-19 | �������@���������@���Kk�� | Verfahren zur regenerierung von gebrauchten gruenem formsand |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AT14432U1 (de) * | 2014-06-05 | 2015-11-15 | Binder Co Ag | Verfahren zur Expansion von sandkornförmigem Rohmaterial |
Also Published As
| Publication number | Publication date |
|---|---|
| ATE152016T1 (de) | 1997-05-15 |
| DE4215867A1 (de) | 1993-11-18 |
| ZA933172B (en) | 1993-12-07 |
| US5404655A (en) | 1995-04-11 |
| EP0569945B1 (de) | 1997-04-23 |
| JPH0679398A (ja) | 1994-03-22 |
| KR960010018B1 (ko) | 1996-07-25 |
| KR930023689A (ko) | 1993-12-21 |
| DE59306233D1 (de) | 1997-05-28 |
| JPH07115114B2 (ja) | 1995-12-13 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69911915T2 (de) | Wirbelschichttrocknungsklassierer | |
| DE3529144C2 (de) | ||
| DE2651266A1 (de) | Pulverzufuhrvorrichtung fuer eine stranggussanlage | |
| DE2455496C2 (de) | Einrichtung zur Trockenkühlung von Koks | |
| DE4218024A1 (de) | Verfahren und vorrichtung zum verhindern einer staubanlagerung in einem verbrennungs- oder schmelzofen | |
| DE3225449A1 (de) | Verfahren und vorrichtung zum messen und/oder regeln des massestromes von feststoffteilchen | |
| EP0569945B1 (de) | Verfahren und Vorrichtung zur Regelung des Sandaustrages bei der thermischen Regenerierung von Giesserei-Altsand in Wirbelschichtöfen | |
| DE2158317C3 (de) | Bandpelletisieranlage | |
| DE3123328C2 (de) | Anordnung zum Austragen von heißer Asche insbesondere aus Wirbelschichtreaktoren und Wirbelschichtöfen | |
| DE4244921C2 (de) | Feuerungsanlage für feste Brennstoffe | |
| DD227355A5 (de) | Verfahren und vorrichtung zur herstellung von kugelfoermigen metallischen partikeln | |
| CH615271A5 (de) | ||
| EP0045365B1 (de) | Metalleinlauf in Stranggiessvorrichtungen mit bewegten Kokillenwänden | |
| EP0582049A1 (de) | Verfahren und Vorrichtung zum Ausschleusen von Feststoffen | |
| DE2151844C2 (de) | Verfahren und Vorrichtung zum Konditionieren von Tabak | |
| DE4322947B4 (de) | Anordnung zur Verbesserung der Verarbeitungsgeigenschaften von Sanden | |
| DE3501627C2 (de) | Verfahren und Vorrichtung zum reduzierenden Brennen von Ziegeleiprodukten in einem Tunnelofen | |
| DE900391C (de) | Verfahren und Vorrichtung zum Raffinieren schmelzfluessiger Metalle, insbesondere Leichtmetalle | |
| DE1097414B (de) | Verfahren und Vorrichtung zum kontinuierlichen Behandeln von koernigen oder stueckigen Feststoffen mit Gasen zum Zweck der Trocknung, Kuehlung, Reinigung, Entgasung oder Begasung | |
| EP0726231B1 (de) | Verfahren und Vorrichtung zur thermischen Behandlung von Feststoffen | |
| DE102009037368A1 (de) | Verfahren und Vorrichtung zum Dosieren von geschmolzenem Metall | |
| EP1470379B1 (de) | sERFAHREN UND VORRICHTUNGEN ZUM ERWÄRMEN EINES KONTINUIERLICHEN FESTSTOFFSTROMS | |
| DE3546071A1 (de) | Vorrichtung zur herstellung von metallpulver durch zerstaeuben | |
| EP0350452A2 (de) | Feuerungssystem mit Luft-Abgas-Schornstein | |
| DE3712166A1 (de) | Verfahren und vorrichtung zur verteilung von fluidisierungsgas in einem wirbelschichtreaktor |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE DK FR GB IT LI LU NL SE |
|
| 17P | Request for examination filed |
Effective date: 19931112 |
|
| 17Q | First examination report despatched |
Effective date: 19951124 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| ITF | It: translation for a ep patent filed | ||
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE DK FR GB IT LI LU NL SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19970423 Ref country code: DK Effective date: 19970423 |
|
| REF | Corresponds to: |
Ref document number: 152016 Country of ref document: AT Date of ref document: 19970515 Kind code of ref document: T |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19970511 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19970511 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19970424 |
|
| REF | Corresponds to: |
Ref document number: 59306233 Country of ref document: DE Date of ref document: 19970528 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19970531 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19970531 Ref country code: BE Effective date: 19970531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19970723 |
|
| ET | Fr: translation filed | ||
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| BERE | Be: lapsed |
Owner name: KGT GIESSEREITECHNIK G.M.B.H. Effective date: 19970531 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19980501 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19980529 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19980623 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19990511 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 19990511 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000301 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050511 |