EP0664231A1 - Ancrage de la carcasse d'un pneumatique - Google Patents
Ancrage de la carcasse d'un pneumatique Download PDFInfo
- Publication number
- EP0664231A1 EP0664231A1 EP95100187A EP95100187A EP0664231A1 EP 0664231 A1 EP0664231 A1 EP 0664231A1 EP 95100187 A EP95100187 A EP 95100187A EP 95100187 A EP95100187 A EP 95100187A EP 0664231 A1 EP0664231 A1 EP 0664231A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- carcass
- bead
- tire according
- sidewall
- wires
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B60—VEHICLES IN GENERAL
- B60C—VEHICLE TYRES; TYRE INFLATION; TYRE CHANGING; CONNECTING VALVES TO INFLATABLE ELASTIC BODIES IN GENERAL; DEVICES OR ARRANGEMENTS RELATED TO TYRES
- B60C15/00—Tyre beads, e.g. ply turn-up or overlap
- B60C15/0009—Tyre beads, e.g. ply turn-up or overlap features of the carcass terminal portion
- B60C15/0018—Tyre beads, e.g. ply turn-up or overlap features of the carcass terminal portion not folded around the bead core, e.g. floating or down ply
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B60—VEHICLES IN GENERAL
- B60C—VEHICLE TYRES; TYRE INFLATION; TYRE CHANGING; CONNECTING VALVES TO INFLATABLE ELASTIC BODIES IN GENERAL; DEVICES OR ARRANGEMENTS RELATED TO TYRES
- B60C9/00—Reinforcements or ply arrangement of pneumatic tyres
- B60C9/02—Carcasses
- B60C9/023—Carcasses built up from narrow strips, individual cords or filaments, e.g. using filament winding
Definitions
- the present invention relates to tires. More particularly, it relates to the arrangement of the reinforcing wires in the sidewalls and in the beads; it also relates to the anchoring of the carcass wires in the bead.
- the carcass reinforcement of tires is currently constituted by one or more plies, most often radial, turned around around one or more bead wires arranged in the beads.
- the beads constitute the means for fixing the tire on the rim.
- the rigidity of the bead thus formed is very great.
- the object of the invention is to propose a new way of placing the carcass reinforcement wire in order to be able to ensure as progressive a change as possible in the bending stiffness of the sidewall of the tire when one approaches the bead, while allowing the anchoring of a very large number of carcass wires.
- Another object pursued by the invention is to propose a reinforcement structure for tires which easily lends itself to mechanized manufacturing.
- the tire according to the invention comprising at least one carcass anchored on each side of the tire downwards in a bead, the base of which is intended to be mounted on a rim seat, each bead extending upwards by a sidewall, the flanks upwardly joining a tread, the carcass comprising sections of carcass wire disposed adjacent to one another and forming in the upper part of the sidewall a single circumferential alignment of sections of wire going from top to bottom in the sidewall, said carcass being anchored in said bead by means of circumferentially oriented wires, is characterized in that, by moving radially from the top of the flank towards the bottom of the bead, said alignment is divided into at least two circumferential alignments separated axially, separated by a filling element.
- the term “thread” generally designates both monofilaments and multifilaments, or assemblies such as cables, twists or else any equivalent type of assembly, and this, whatever the material and the treatment of these threads, for example surface treatment or coating or pre-sizing to promote adhesion to the rubber.
- section means that it is not a single-wire carcass, made from a single continuous wire arranged along an adequate path.
- a section is a piece of wire identified by a cut.
- a section has two cut edges, at least one of which is in the present invention disposed in a bead, at a location close to its base.
- a carcass will be said to be radial when its wires are arranged at 90 °, but also, according to the terminology in use, at an angle close to 90 °.
- the carcass cords are distributed on either side of a filling element, which may include cords oriented circumferentially.
- a filling element which may include cords oriented circumferentially.
- each of said alignments of the bead is bordered laterally by at least one stack of wires oriented circumferentially.
- a rubber with high elasticity is interposed, that is to say a rubber mixture having a Shore A hardness greater than 70, between the circumferentially oriented wires and each alignment carcass yarn.
- the circumferentially oriented wires are not in direct contact with the radially oriented wires.
- each flank 1 the carcass wire 3 forms a single circumferential alignment 30 of sections of wire, and that, starting from a flank to join the base of a bead 2, the carcass is divided into two circumferential alignments of wires 31, 32 deviating axially progressively from one another.
- the sections of wire are arranged so that, in the flanks, two adjacent sections of carcass wire come from different alignments of the bead 2. In other words, in the sidewall, there is alternation of wires coming of each of the alignments 31 and 32 of the bead 2.
- the two alignments 31 and 32 are separated by a filling element, which makes it possible to very gradually increase the bending stiffness.
- the number of wires is halved in an alignment inside the bead, compared to the number of wires present in the alignment of the sidewall.
- This arrangement is very advantageous since the radius is smaller at the height of the bead, there is less room for accommodating the aligned wires than in the sidewall.
- the invention makes it possible to use a higher density of wires.
- the number of carcass yarns is increased from which a separate additional carcass will have to be used, due to the lack of space in the bead to house all of the yarns.
- the invention also makes it possible to well impregnate the threads with rubber and to ensure perfect cohesion of the bead, because this distribution of the threads favors the perfect positioning of all the sections of carcass thread.
- This variant is very particularly interesting because, at the sidewall 1 of the tire, there is a single circumferential alignment of sections of threads (that is to say a single layer of threads) .
- This is such as to allow very great flexibility of the sidewalls: the bending stiffness of the sidewall when crushing a tire provided with such a reinforcement structure remains low, much lower than when there are two plies of carcass as in architectures commonly used when the number of carcass cords is multiplied, for highly stressed tires, or when less resistant cords are used.
- a laminated composite bead is produced inside the bead 2, axially on either side of each alignment 31, 32 of the bead, is disposed at least one stack of circumferentially oriented wires 61, 62 and 62, 63, with the interposition of a layer 5 of rubber compound having a Shore A hardness greater than 70.
- Layers 5 can be obtained in the tire vulcanized because, when the tire was assembled, rubber was deposited for the sole purpose of producing said layers, or because it was used to obtain the windings 61, 62, 63, and / or possibly to form the carcass, wire sufficiently coated with rubber so that, after molding, the layers 5 that have just been described appear.
- the wire used for the circumferentially oriented wire stacks is preferably brass plated wire.
- the wires are substantially concentric and superimposed.
- Tg considered are measured by differential thermal analysis.
- an SBR solution is used.
- said layer 5 of rubber has a high sulfur content and additives are used adhesion promoters (for example metal salts of cobalt or nickel) in well adjusted proportions.
- adhesion promoters for example metal salts of cobalt or nickel
- a sulfur content of between 5 and 8% of the total weight of elastomer and cobalt in an amount of 0.2% of the total weight of elastomer is used.
- the radially lowest end of the carcass wires is arranged radially at a level below the lowest part of the adjacent circumferential wire pile (s).
- the carcass wire 3 is continuous from one bead to another and passes under the tread.
- the various means of reinforcing the structure of the tire under the tread are not part of the present invention. It suffices to point out that they can be formed by all the appropriate reinforcement methods, such as for example wires arranged so as to ensure a triangulated belt.
- the stacks of windings of adjacent circumferential wires are multiplied to reinforce the beads.
- the grouping of several adjacent piles like 61, 64 or 63, 65, plus other possible piles creates a kind of bundles of wires. It is obvious that another solution could consist in placing all of these wires in a manner other than in stacks oriented substantially radially, as soon as all of the wires occupy an approximately equivalent radial section.
- the density of the circumferentially oriented yarns is lower in the sidewall 1 than in the beads 2. It is desirable that the density variation be gradual, so as to ensure as smooth a transition as possible between the bead and the sidewall pneumatic.
- each of the stacks of circumferentially wound wire for example the stacks 61, 62, 63, may terminate radially upward in an area of lower density.
- the rubber components located on both sides of the other carcass respect the following relationship: where E i or E j is the module in the radial direction, e i or e j the thickness of each constituent "i" or "j" of rubber respectively outside 70 and inside 71 of the assembly carcass wire alignments.
- E i or E j is the module in the radial direction
- e i or e j the thickness of each constituent "i" or "j" of rubber respectively outside 70 and inside 71 of the assembly carcass wire alignments.
- the proposed reinforcement structure allows a progressive evolution of the rigidities between the sidewall and the bead.
- This structure offers the tire designer very large latitudes for adjusting this rigidity and its evolution by very simply playing on the density of the circumferentially oriented wires, and possibly on the number of circumferential alignments of carcass wires in the beads, and on the nature of the threads.
- This composite structure makes it possible to obtain a good seat for the bead on its rim, while being compact and making the best use of the materials used.
- the proposed structure has no reinforcement discontinuity, which is very favorable to the endurance of the tire, and which also unexpectedly leads to better comfort of the tire.
- the tire In order to position the reinforcement cords as precisely as possible, it is very advantageous to make the tire on a rigid support, for example a rigid core imposing the shape of its internal cavity. All the constituents of the tire are applied to this core, in the order required by the final architecture, which are arranged directly in their final place, without undergoing any shaping at any time during manufacture.
- the tire can be molded and vulcanized as described in US Pat. No. 4,895,692.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Tires In General (AREA)
- Tyre Moulding (AREA)
Abstract
Description
- La présente invention concerne les pneumatiques. Plus particulièrement, elle concerne la disposition des fils de renforcement dans les flancs et dans les bourrelets ; elle concerne également l'ancrage des fils de carcasse dans le bourrelet.
- Le renforcement de carcasse des pneumatiques est à l'heure actuelle constitué par une ou plusieurs nappes, le plus souvent radiales, retournées autour d'une ou de plusieurs tringles disposées dans les bourrelets. Les bourrelets constituent le moyen permettant de fixer le pneumatique sur la jante. La rigidité du bourrelet ainsi constitué est très grande.
- Il est souhaitable d'assurer une évolution progressive de la rigidité du bourrelet lorsque l'on se déplace radialement vers le haut en direction du flanc. Dans la technique actuelle, il est assez difficile d'assurer une telle évolution progressive de rigidité entre le flanc et le bourrelet. Le flanc doit présenter une souplesse importante, et le bourrelet doit au contraire présenter une importante rigidité. En effet, les renforts que l'on dispose dans cette partie du pneumatique présentent toujours inévitablement une discontinuité : à l'extrémité radialement supérieure du retournement de carcasse, on passe sans transition dans une zone dépourvue de ce retournement de carcasse, zone qui est donc inévitablement moins rigide. Pour rappel, "radialement vers le haut", ou "radialement supérieur" signifie vers les plus grands rayons.
- Dans le cas des carcasses radiales, l'état de la technique connaît déjà d'autres principes de conception qui permettent d'éviter les retournements autour d'une tringle. A titre d'exemple, on peut citer le brevet US 3 072 171, dans lequel on proposait de supprimer le retournement des nappes de carcasse, et de disposer des fils orientés circonférentiellement à côté des fils de carcasse orientés radialement. Dans la structure connue, il est cependant difficile d'assurer un ancrage suffisamment résistant des fils de carcasse aux fils orientés circonférentiellement, ce qui fait que cette proposition n'a jamais connu d'application réelle.
- Le but de l'invention est de proposer une nouvelle façon de disposer le fil de renforcement de carcasse afin de pouvoir assurer une évolution aussi progressive que possible de la rigidité de flexion du flanc du pneumatique lorque l'on se rapproche du bourrelet, tout en permettant l'ancrage d'un très grand nombre de fils de carcasse.
- Un autre but poursuivi par l'invention est de proposer une structure de renforcement pour pneumatique qui se prête aisément à une fabrication mécanisée.
- Le pneumatique selon l'invention, comportant au moins une carcasse ancrée de chaque côté du pneumatique vers le bas dans un bourrelet dont la base est destinée à être montée sur un siège de jante, chaque bourrelet se prolongeant vers le haut par un flanc, les flancs rejoignant vers le haut une bande de roulement, la carcasse comportant des tronçons de fil de carcasse disposés de façon adjacente et formant dans la partie haute du flanc un seul alignement circonférentiel de tronçons de fil allant de haut en bas dans le flanc, ladite carcasse étant ancrée dans ledit bourrelet au moyen de fils orientés circonférentiellement, est caractérisé en ce que, en se déplaçant radialement depuis le haut du flanc vers le bas du bourrelet, ledit alignement se divise en au moins deux alignements circonférentiels écartés axialement, séparés par un élément de remplissage.
- Dans le présent mémoire, le terme "fil" désigne en toute généralité aussi bien des monofilaments que des multifilaments, ou des assemblages comme des câbles, des retors ou bien encore n'importe quel type d'assemblage équivalant, et ceci, quels que soit la matière et le traitement de ces fils, par exemple traitement de surface ou enrobage ou préencollage pour favoriser l'adhésion sur le caoutchouc. Le terme "tronçon" signifie qu'il ne s'agit pas d'une carcasse mono-fil, fabriquée à partir d'un seul fil continu disposé selon une trajectoire adéquate. Un tronçon est un morceau de fil individualisé par une coupe. Un tronçon comporte deux bords coupés, dont un au moins est dans la présente invention disposé dans un bourrelet, à un endroit proche de sa base. Une carcasse sera dite radiale lorsque ses fils sont disposés à 90°, mais aussi, selon la terminologie en usage, à un angle proche de 90°.
- Dans le bourrelet réalisé conformément à la présente invention, en passant du flanc au bourrelet, les fils de carcasse se répartissent de part et d'autre d'un élément de remplissage, qui peut comporter des fils orientés circonférentiellement. De préférence, afin que chacun des tronçons de fil de carcasse contribue de manière sensiblement identique à la reprise des efforts dus au gonflage, chacun desdits alignements du bourrelet est bordé latéralement par au moins une pile de fils orientés circonférentiellement.
- Pour les pneumatiques subissant des sollicitations importantes, afin d'assurer une bonne transmission des efforts entre les tronçons de fil de carcasse et les fils orientés circonférentiellement, on interpose un caoutchouc à haut module d'élasticité, c'est à dire un mélange de caoutchouc ayant une dureté Shore A supérieure à 70, entre les fils orientés circonférentiellement et chaque alignement de fils de carcasse. Ainsi, les fils orientés circonférentiellement ne sont pas au contact direct des fils orientés radialement.
- On sait que dans la technique actuelle, la ou les nappes de carcasse sont retournées autour d'une tringle. La tringle remplit alors une fonction d'ancrage de carcasse, c'est à dire reprend la tension se développant dans les fils de carcasse sous l'effet de la pression de gonflage. L'agencement revendiqué ici assure la fonction d'ancrage de la carcasse.
- On sait aussi que, toujours dans l'état de la technique, la même tringle assure en outre une fonction de serrage du bourrelet sur sa jante. L'agencement revendiqué ici est également capable d'assurer un serrage suffisant.
- Il va sans dire que l'invention peut être utilisée en adjoignant d'un côté et/ou de l'autre de la structure revendiquée d'autres éléments faisant aussi partie de la carcasse ou de son ancrage, comme certaines variantes vont l'illustrer. De même, l'invention peut être utilisée en multipliant les carcasses de même nature, ou encore en adjoignant un autre type de carcasse à une carcasse conforme à l'invention. Tous les détails de réalisation sont donnés dans la description qui suit, à consulter avec les figures suivantes :
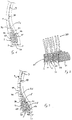
- La figure 1 est une coupe radiale montrant essentiellement un flanc et un bourrelet d'un pneumatique selon l'invention ;
- La figure 2 est une vue en perspective, montrant schématiquement la disposition des fils de renforcement ;
- La figure 3 est une coupe radiale montrant une deuxième variante d'exécution de l'invention ;
- Aux figures 1 à 3, on voit que, dans chaque flanc 1, le fil 3 de carcasse forme un seul alignement 30 circonférentiel de tronçons de fil, et que, en partant d'un flanc pour rejoindre la base d'un bourrelet 2, la carcasse se divise en deux alignements circonférentiels de fils 31, 32 s'écartant axialement progressivement l'un de l'autre.
- De préférence, les tronçons de fil sont disposés de façon à ce que, dans les flancs, deux tronçons de fil de carcasse adjacents soient issus d'alignements différents du bourrelet 2. Autrement dit, dans le flanc, il y a alternance des fils issus de chacun des alignements 31 et 32 du bourrelet 2.
- Cela aboutit à une disposition en quinconce qui apparaît très bien à la perspective de la figure 2. Les deux alignements 31 et 32 sont séparés par un élément de remplissage, qui permet d'élèver très progressivement la rigidité de flexion. En outre, on divise par deux le nombre de fils dans un alignement à l'intérieur du bourrelet, par rapport au nombre de fils présents dans l'alignement du flanc. Cette disposition est très intéressante car le rayon étant plus petit à hauteur du bourrelet, il y a moins de place pour loger les fils alignés que dans le flanc. L'invention permet d'utiliser une plus grande densité de fils. Autrement dit, grâce à l'invention, on augmente le nombre de fils de carcasse à partir duquel il faudra recourir à une carcasse supplémentaire distincte, faute de place dans le bourrelet pour loger l'ensemble des fils.
- L'invention permet également de bien imprégner les fils par du caoutchouc et d'assurer la parfaite cohésion du bourrelet, parce que cette répartition des fils favorise la parfaite mise en place de tous les tronçons de fil de carcasse.
- Il pourrait bien entendu y avoir, dans le bourrelet, plus de deux alignements circonférentiels de fils s'écartant axialement progressivement les uns des autres, tous issus d'un alignement du flanc. Dans ce cas, on divise par plus de deux le nombre de fils de chaque alignement du bourrelet par rapport au nombre de fil de l'alignement du flanc dont ils sont issus.
- Cette variante, tout comme celle illustrée par la figure 3, est tout particulièrement intéressante parce que, au niveau du flanc 1 du pneumatique, il y a un seul alignement circonférentiel de tronçons de fils (c'est à dire une seule couche de fils). Ceci est de nature à autoriser une très grande souplesse des flancs : la rigidité de flexion du flanc à l'écrasement d'un pneumatique pourvu d'une telle structure de renforcement reste faible, bien plus faible que lorsqu'il y a deux nappes de carcasse comme dans des architectures couramment employées lorsque l'on multiplie le nombre de fils de carcasse, pour les pneumatiques fortement sollicités, ou lorsque l'on utilise des fils moins résistants.
- Afin d'assurer un parfait ancrage d'une carcasse, on réalise un bourrelet composite stratifié. A l'intérieur du bourrelet 2, axialement de part et d'autre de chaque alignement 31, 32 du bourrelet, est disposée au moins une pile de fils orientés circonférentiellement 61, 62 et 62, 63, avec interposition d'une couche 5 de mélange de caoutchouc ayant une dureté Shore A supérieure à 70.
- Les couches 5 peuvent être obtenue, dans le pneumatique vulcanisé parce que, au moment de l'assemblage du pneumatique, l'on a déposé du caoutchouc à la seule fin de réaliser lesdites couches, ou bien parce qu'on a utilisé, pour obtenir les enroulements 61, 62, 63, et/ou éventuellement pour former la carcasse, du fil suffisamment enrobé de caoutchouc pour que, après moulage il apparaisse les couches 5 que l'on vient de décrire.
- Le fil employé pour les piles de fil orienté circonférentiellement est de préférence du fil métallique laitonné. Dans chaque pile 61, 62, 63, les fils sont sensiblement concentriques et superposés. Quant à la manière d'obtenir lesdites piles de fil, on peut superposer des anneaux de diamètre progressivement croissant, ou bien on peut par exemple bobiner plusieurs tours de fil.
- Les expérimentations ont révélé des résultats très intéressants en endurance en utilisant, pour les couches de caoutchouc 5, un mélange contenant un élastomère synthétique SBR utilisé seul, ou en coupage avec du polybutadiène, ledit SBR ayant une température de transition vitreuse (Tg) comprise entre -70°C et -30°C et ledit polybutadiène ayant une Tg comprise entre -40°C et -10°C, le ou lesdits élastomères synthétiques étant utilisés en proportion totalisée d'au moins 40 % du poids total d'élastomère, le solde étant constitué par du caoutchouc naturel. Les Tg considérées sont mesurées par analyse thermique différentielle.
- De préférence, on utilise un SBR solution. Par exemple, on utilise un mélange contenant 50 % de SBR solution ayant une Tg valant -48°C, contenant 50 % de NR, avec addition de charges renforçantes et de résine pour obtenir la durété Shore A souhaitée.
- Pour obtenir un bon collage d'une couche 5 de caoutchouc à la fois sur les fils métalliques laitonnés des piles 61, 62 et sur les fils textiles 3 de la carcasse, et pour garantir une bonne endurance de ce collage à haute température, ladite couche 5 de caoutchouc comporte un taux de soufre important et on emploie des additifs promoteurs d'adhésion (par exemple des sels métalliques de cobalt ou de nickel) en proportions bien ajustées. On utilise par exemple un taux de soufre compris entre 5 et 8 % du poids total d'élastomère et du cobalt en quantité de 0.2 % du poids total d'élastomère.
- Il n'est pas nécessaire d'ajouter un mélange de caoutchouc formulé spécifiquement et uniquement pour assurer l'imprégnation du fil de carcasse 3, ou des enroulements de fil formant les piles 61 ou 62. Le même type de mélange que celui formulé pour les couches 5 assure les fonctions de calandrage et de liaison entre les tronçons de fil d'une même pile, et entre les différentes piles de fil, par imprégnation lors du moulage.
- Afin d'assurer une excellente reprise de la tension apparaissant dans les fils de carcasse sous l'effet de la pression de gonflage, il est souhaitable que l'extrémité radialement la plus basse des fils de carcasse soit disposée radialement à un niveau inférieur à la partie la plus basse de la ou des piles de fils circonférentiels adjacentes.
- De préférence, le fil 3 de carcasse est continu d'un bourrelet à l'autre et passe sous la bande de roulement. Les différents moyens de renforcement de la structure du pneumatique sous la bande de roulement ne font pas partie de la présente invention. Il suffit de signaler qu'ils peuvent être constitués par toutes les méthodes de renforcement adéquates, comme par exemple des fils disposés de façon à assurer une ceinture triangulée. En outre, dans le bourrelet, on peut bien sûr disposer un mélange de caoutchouc très raide, du genre utilisé pour les bourrages sur tringle dans les pneumatiques classiques. Ce caoutchouc de bourrage est diposé d'un côté et/ou de l'autre du renforcement de carcasse, et/ou il est utilisé comme élément de remplissage.
- A la figure 3, on voit une autre variante de réalisation de l'invention. A l'intérieur du bourrelet 2, on a ajouté les enroulements circonférentiels de fil 63 et 64. Il ne subsiste entre les fils que des couches minces de caoutchouc, c'est-à-dire des couches pas plus épaisses que le diamètre des fils des enroulement ou des alignements. Ces couches minces peuvent être obtenues après moulage parce que lors de l'assemblage du pneumatique on a enroulé du fil enrobé de caoutchouc pour obtenir les piles 64 et 65 et aussi le cas échéant les piles 61, 62 et 63.
- Au besoin, on multiplie les piles d'enroulements de fils circonférentiels adjacentes pour renforcer le bourrelets. Le groupement de plusieurs piles adjacentes comme 61, 64 ou 63, 65, plus d'autres piles éventuelles crée une sorte de paquets de fils. Il est bien évident qu'une autre solution pourrait consister à disposer l'ensemble de ces fils d'une autre manière que en piles orientées sensiblement radialement, dès lors que l'ensemble des fils occupe une section radiale approximativement équivalente.
- A la même figure, on voit qu'il existe des enroulements de fil 66 orientées circonférentiellement remontant radialement vers le haut dans la partie du flanc 1 située sous l'équateur. Cela permet de donner des allures différentes des formes d'équilibre naturel d'une carcasse radiale gonflée. On peut ainsi maîtriser parfaitement la forme et les rigidités du pneumatique lorsqu'il est gonflé sur la roue. On peut bien entendu utiliser des fils de nature différente dans les flancs et dans le bourrelet, ou à l'intérieur de ceux-ci. Bien entendu, cette disposition peut être utilisée avec n'importe laquelle des variantes décrites.
- De préférence, la densité des fils orientés circonférentiellement est plus faible dans le flanc 1 que dans les bourrelets 2. Il est souhaitable que la variation de densité soit progressive, de façon à assurer une transition aussi progressive que possible entre le bourrelet et le flanc du pneumatique. D'une manière similaire, chacune des piles de fil enroulé circonférentiellement, par exemple les piles 61, 62, 63, peut se terminer radialment vers le haut par une zone de densité moindre.
- Afin d'assurer une transition aussi progressive que possible entre la zone de contact avec la jante et l'équateur, au dessus de la zone de contact avec la jante et en dessous de l'équateur, les constituants en caoutchouc situés de part et d'autre de la carcasse respectent la relation suivante :

où Ei ou Ej est le module dans la direction radiale, ei ou ej l'épaisseur de chaque constituant "i" ou "j" en caoutchouc respectivement à l'extérieur 70 et à l'intérieur 71 de l'ensemble des alignements de fil de carcasse. Lorsqu'il y a plusieurs alignements de carcasse dans cette partie du pneumatique, pour l'application de cette formule, on considère seulement les constituants à l'extérieur du fil le plus extérieur, et respectivement à l'intérieur du fil le plus intérieur. - Lorsque le module de tous les constituants employés est comparable, cela signifie qu'il convient de faire passer la carcasse le plus possible du coté intérieur du flanc. On peut aussi utiliser des gommes plus molles (c'est à dire de module plus faible) du coté intérieur du flanc. Cela assure un bon compromis entre l'endurance du pneu et le confort qu'il procure.
- On voit que la structure de renforcement proposée permet une évolution progressive des rigidités entre le flanc et le bourrelet. Cette structure propose au concepteur de pneumatique de très grandes latitudes de réglage de cette rigidité et de son évolution en jouant très simplement sur la densité des fils orientés circonférentiellement, et éventuellement sur le nombre d'alignements circonférentiels de fils de carcasse dans les bourrelets, et sur la nature des fils.
- Cette structure composite permet d'obtenir une bonne assise du bourrelet sur sa jante, tout en étant peu encombrante et en utilisant au mieux les matériaux employés.
- La structure proposée ne présente aucune discontinuité de renforcement, ce qui est très favorable à l'endurance du pneumatique, et ce qui conduit aussi, de façon inattendue à un meilleur confort du pneumatique.
- Afin de positionner les fils de renforcement de façon aussi précise que possible, il est très avantageux de confectionner le pneumatique sur support rigide, par exemple un noyau rigide imposant la forme de sa cavité intérieure. On applique sur ce noyau, dans l'ordre requis par l'architecture finale, tous les constituants du pneumatique, qui sont disposés directement à leur place finale, sans subir de conformation à aucun moment de la confection. Dans ce cas, le pneumatique peut être moulé et vulcanisé comme exposé dans le brevet US 4 895 692.
Claims (13)
- Pneumatique comportant au moins une carcasse ancrée de chaque côté du pneumatique vers le bas dans un bourrelet (2) dont la base (20) est destinée à être montée sur un siège de jante, chaque bourrelet se prolongeant vers le haut par un flanc (1), les flancs (1) rejoignant vers le haut une bande de roulement, la carcasse comportant des tronçons de fil (3) de carcasse disposés de façon adjacente et formant dans la partie haute du flanc un seul alignement (30) circonférentiel de tronçons de fil allant de haut en bas dans le flanc (1), ladite carcasse étant ancrée dans ledit bourrelet (2) au moyen de fils orientés circonférentiellement, caractérisé en ce que, en se déplaçant radialement depuis le haut du flanc vers le bas du bourrelet, ledit alignement (30) se divise en au moins deux alignements (31, 32) circonférentiels écartés axialement, séparés par un élément de remplissage.
- Pneumatique selon la revendication 1, caractérisé en ce que chacun desdits alignements (31, 32) du bourrelet est bordé latéralement par au moins une pile (61, 63 ou 62) de fils orientés circonférentiellement.
- Pneumatique selon l'une des revendications 1 ou 2, caractérisé en ce qu'une couche (5) de mélange de caoutchouc ayant une dureté Shore A supérieure à 70 est interposée entre les fils orientés circonférentiellement et chaque alignement de fils de carcasse.
- Pneumatique selon l'une des revendications 1 ou 3, caractérisé en ce que, axialement de part et d'autre des alignements (31, 32) du bourrelet, est disposée au moins une pile de fils orientés circonférentiellement (61, 62 et 62, 63).
- Pneumatique selon l'une des revendications 1 à 4, caractérisé en ce que l'extrémité radialement la plus basse des fils de carcasse est disposée radialement à un niveau inférieur à la partie la plus basse de la ou des piles de fils circonférentiels adjacentes.
- Pneumatique selon l'une des revendications 1 à 5, caractérisé en ce que, dans la partie du flanc située juste au dessus de la zone de contact avec la jante, et en dessous de l'équateur, les constituants en caoutchouc situés de part et d'autre de l'ensemble des alignements de fil de carcasse respectent la relation suivante :

- Pneumatique selon la revendication 3, caractérisé en ce que la couche (5) de mélange de caoutchouc est un mélange contenant un élastomère synthétique SBR dont la Tg est comprise entre -70°C et -30°C, en proportion d'au moins 40 % du poids total d'élastomère.
- Pneumatique selon la revendication 7, caractérisé en ce que le SBR est utilisé en coupage avec du PB dont la Tg est comprise entre -40°C et -10°C, la proportion totale d'élastomère synthétique SBR et PB valant au moins 40 % du poids total d'élastomère.
- Pneumatique selon la revendication 7 ou 8, caractérisé en ce que le SBR utilisé est du type solution.
- Pneumatique selon l'une des revendications 7 à 9, caractérisé en ce que le taux de soufre du mélange de ladite couche (5) est compris entre 5 et 8 % du poids total d'élastomère et ledit mélange comporte des additifs promoteurs d'adhésion.
- Pneumatique selon l'une des revendications 1 à 10, caractérisé en ce que le bourrelet comporte des fils orientés circonférentiellement disposés en plusieurs piles adjacentes.
- Pneumatique selon l'une des revendications 1 à 11, caractérisé en ce qu'il comporte une pile (66) de fil orienté circonférentiellement dans la partie du flanc (1) située sous l'équateur.
- Pneumatique selon la revendication 12, caractérisé en ce que la densité de fils orientés circonférentiellement est plus faible dans le flanc (1) que dans le bourrelet (2).
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR9400794 | 1994-01-21 | ||
| FR9400794A FR2715348A1 (fr) | 1994-01-21 | 1994-01-21 | Ancrage de la carcasse d'un pneumatique. |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0664231A1 true EP0664231A1 (fr) | 1995-07-26 |
| EP0664231B1 EP0664231B1 (fr) | 1999-08-25 |
Family
ID=9459383
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19950100187 Expired - Lifetime EP0664231B1 (fr) | 1994-01-21 | 1995-01-09 | Ancrage de la carcasse d'un pneumatique |
Country Status (8)
| Country | Link |
|---|---|
| EP (1) | EP0664231B1 (fr) |
| JP (1) | JP3535909B2 (fr) |
| CN (1) | CN1056346C (fr) |
| BR (1) | BR9500261A (fr) |
| DE (1) | DE69511590T2 (fr) |
| ES (1) | ES2136210T3 (fr) |
| FR (1) | FR2715348A1 (fr) |
| RU (1) | RU95101238A (fr) |
Cited By (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2000026014A1 (fr) * | 1998-10-30 | 2000-05-11 | Pirelli Pneumatici S.P.A. | Procede pour fabriquer une structure de carcasse destinee a des pneumatiques de vehicule, et structure de carcasse ainsi obtenue |
| WO2000034059A1 (fr) * | 1998-12-07 | 2000-06-15 | Pirelli Pneumatici S.P.A. | Pneumatique pour roue de vehicule a structure de talon perfectionnee |
| EP0983876A3 (fr) * | 1998-09-01 | 2001-05-02 | Bridgestone Corporation | Bandages pneumatiques |
| US6318432B1 (en) | 1997-11-28 | 2001-11-20 | Pirelli Pneumatici S.P.A. | Tire for vehicle wheels |
| US6457504B1 (en) * | 1998-07-31 | 2002-10-01 | Pirelli Pneumatici S.P.A. | Carcass structure for vehicle tires |
| US6623584B2 (en) | 1998-10-30 | 2003-09-23 | Pirelli Pneumatici S.P.A. | Method of manufacturing a carcass structure and a vehicle tire |
| RU2213009C2 (ru) * | 1997-12-30 | 2003-09-27 | Пирелли Пнеуматичи С.П.А. | Способ изготовления шин для колес транспортного средства |
| US6763868B1 (en) | 1998-07-31 | 2004-07-20 | Pirelli Pneumatici S.P.A. | Tire for a two-wheeled vehicle and carcass structure for the tire |
| US6766839B2 (en) | 1998-12-07 | 2004-07-27 | Pirelli Pneumatici S.P.A. | Tire for vehicle wheels with improved bead structure |
| US6899154B2 (en) | 2000-01-28 | 2005-05-31 | Pirelli Pneumatici S.P.A. | Carcass structure for a tire and tire provided with the carcass structure |
| US6941992B2 (en) | 1998-10-30 | 2005-09-13 | Pirelli Pneumatici S.P.A. | Tire for a vehicle wheel and method of manufacturing the tire |
| WO2005113887A1 (fr) | 2004-05-12 | 2005-12-01 | Societe De Technologie Michelin | Cable metallique pour pneumatique |
| US6972063B2 (en) | 1998-12-23 | 2005-12-06 | Pirelli Pneumatici S.P.A. | Method of manufacturing a tire for a vehicle wheel |
| US7276131B2 (en) | 1997-11-28 | 2007-10-02 | Pirelli Pneumatici S.P.A. | Method of making a tire for a vehicle wheel |
| US9676234B2 (en) | 2010-12-06 | 2017-06-13 | Sumitomo Rubber Industries, Ltd. | Strip, method for manufacturing the same, and method for manufacturing pneumatic tire |
| US10239271B2 (en) | 2010-11-05 | 2019-03-26 | Sumitomo Rubber Industries, Ltd. | Strip, method for manufacturing the same, and method for manufacturing pneumatic tire |
Families Citing this family (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| TR200101726T2 (tr) * | 1998-12-17 | 2001-12-21 | Pirelli Pneumatici S.P.A. | Taşıt tekerlekleri için bir lastiğin bileşenlerinin üretilmesi için bir yöntem ve bir düzenek. |
| FR2794064B1 (fr) * | 1999-05-25 | 2001-08-10 | Michelin Soc Tech | Bourrelet sans tringle pour pneumatique |
| JP2001097010A (ja) * | 1999-09-30 | 2001-04-10 | Bridgestone Corp | 空気入りタイヤ |
| AU5030301A (en) * | 2000-01-28 | 2001-08-07 | Pirelli Pneumatici S.P.A. | A carcass structure for tyres for vehicle wheels, and a tyre comprising said carcass structure |
| CN1319764C (zh) * | 2001-05-21 | 2007-06-06 | 米其林技术公司 | 具有双锚式固定胎体帘布层的轮胎 |
| CN100408359C (zh) * | 2002-06-27 | 2008-08-06 | 倍耐力轮胎公司 | 增强胎圈结构的车辆轮胎 |
| US6966351B2 (en) * | 2003-09-22 | 2005-11-22 | The Goodyear Tire & Rubber Company | Tire bead configuration |
| JP2005193758A (ja) | 2004-01-06 | 2005-07-21 | Yokohama Rubber Co Ltd:The | 空気入りタイヤ |
| JP4496461B2 (ja) * | 2004-02-12 | 2010-07-07 | 横浜ゴム株式会社 | 空気入りタイヤ及びその製造方法 |
| JP4540452B2 (ja) | 2004-11-19 | 2010-09-08 | 株式会社ブリヂストン | 空気入りタイヤの製造装置及び製造方法 |
| FR3105097A1 (fr) * | 2019-12-19 | 2021-06-25 | Compagnie Generale Des Etablissements Michelin | Pneumatique comprenant un bourrelet perfectionné |
Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR408540A (fr) * | 1909-10-23 | 1910-03-29 | Georges Schulainere | Système d'enveloppe perfectionnée à fils métalliques indépendants qui travaillent individuellement |
| FR1169474A (fr) * | 1957-03-14 | 1958-12-29 | Mft Fr Pneumatiques Michelin | Pneumatique sans tringles |
| FR1256432A (fr) * | 1959-05-08 | 1961-03-17 | Dunlop Sa | Perfectionnements aux enveloppes pneumatiques |
| US3072171A (en) * | 1959-05-08 | 1963-01-08 | Dunlop Rubber Co | Pneumatic tyres |
| FR2132509A1 (fr) * | 1971-04-05 | 1972-11-24 | Kleber Colombes | |
| DE2424993A1 (de) * | 1973-05-23 | 1974-12-12 | Pneumatiques Caoutchouc Mfg | Luftreifen fuer kraftfahrzeuge |
| DE2513782A1 (de) * | 1974-03-29 | 1975-10-09 | Pneumatiques Caoutchouc Mfg | Fahrzeugreifen |
| US4510291A (en) * | 1982-09-09 | 1985-04-09 | The Yokohama Rubber Co., Ltd. | Rubber compositions for tire treads |
| EP0582196A1 (fr) * | 1992-08-05 | 1994-02-09 | Sedepro | Ancrage de la carcasse d'un pneumatique |
-
1994
- 1994-01-21 FR FR9400794A patent/FR2715348A1/fr active Pending
-
1995
- 1995-01-09 EP EP19950100187 patent/EP0664231B1/fr not_active Expired - Lifetime
- 1995-01-09 DE DE1995611590 patent/DE69511590T2/de not_active Expired - Fee Related
- 1995-01-09 ES ES95100187T patent/ES2136210T3/es not_active Expired - Lifetime
- 1995-01-10 CN CN95101121A patent/CN1056346C/zh not_active Expired - Fee Related
- 1995-01-19 BR BR9500261A patent/BR9500261A/pt not_active IP Right Cessation
- 1995-01-20 RU RU95101238/11A patent/RU95101238A/ru unknown
- 1995-01-23 JP JP02727995A patent/JP3535909B2/ja not_active Expired - Fee Related
Patent Citations (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR408540A (fr) * | 1909-10-23 | 1910-03-29 | Georges Schulainere | Système d'enveloppe perfectionnée à fils métalliques indépendants qui travaillent individuellement |
| FR1169474A (fr) * | 1957-03-14 | 1958-12-29 | Mft Fr Pneumatiques Michelin | Pneumatique sans tringles |
| FR1256432A (fr) * | 1959-05-08 | 1961-03-17 | Dunlop Sa | Perfectionnements aux enveloppes pneumatiques |
| US3072171A (en) * | 1959-05-08 | 1963-01-08 | Dunlop Rubber Co | Pneumatic tyres |
| FR2132509A1 (fr) * | 1971-04-05 | 1972-11-24 | Kleber Colombes | |
| DE2424993A1 (de) * | 1973-05-23 | 1974-12-12 | Pneumatiques Caoutchouc Mfg | Luftreifen fuer kraftfahrzeuge |
| DE2513782A1 (de) * | 1974-03-29 | 1975-10-09 | Pneumatiques Caoutchouc Mfg | Fahrzeugreifen |
| US4510291A (en) * | 1982-09-09 | 1985-04-09 | The Yokohama Rubber Co., Ltd. | Rubber compositions for tire treads |
| EP0582196A1 (fr) * | 1992-08-05 | 1994-02-09 | Sedepro | Ancrage de la carcasse d'un pneumatique |
Cited By (22)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US6318432B1 (en) | 1997-11-28 | 2001-11-20 | Pirelli Pneumatici S.P.A. | Tire for vehicle wheels |
| US7276131B2 (en) | 1997-11-28 | 2007-10-02 | Pirelli Pneumatici S.P.A. | Method of making a tire for a vehicle wheel |
| US7909953B2 (en) | 1997-12-30 | 2011-03-22 | Pirelli Pneumatici S.P.A. | Method for making tires for vehicle wheels |
| RU2213009C2 (ru) * | 1997-12-30 | 2003-09-27 | Пирелли Пнеуматичи С.П.А. | Способ изготовления шин для колес транспортного средства |
| US7041185B2 (en) | 1997-12-30 | 2006-05-09 | Pirelli Pneumatici S.P.A. | Method of making a tire |
| US6457504B1 (en) * | 1998-07-31 | 2002-10-01 | Pirelli Pneumatici S.P.A. | Carcass structure for vehicle tires |
| US6763868B1 (en) | 1998-07-31 | 2004-07-20 | Pirelli Pneumatici S.P.A. | Tire for a two-wheeled vehicle and carcass structure for the tire |
| US6783619B2 (en) | 1998-07-31 | 2004-08-31 | Pirelli Pneumatici S.P.A. | Method for manufacturing a tyre |
| US6929045B1 (en) | 1998-09-01 | 2005-08-16 | Bridgestone Corporation | Pneumatic radial tires |
| EP0983876A3 (fr) * | 1998-09-01 | 2001-05-02 | Bridgestone Corporation | Bandages pneumatiques |
| US6623584B2 (en) | 1998-10-30 | 2003-09-23 | Pirelli Pneumatici S.P.A. | Method of manufacturing a carcass structure and a vehicle tire |
| US6941992B2 (en) | 1998-10-30 | 2005-09-13 | Pirelli Pneumatici S.P.A. | Tire for a vehicle wheel and method of manufacturing the tire |
| US7096910B2 (en) | 1998-10-30 | 2006-08-29 | Pirelli Pneumatici S.P.A. | Tire for a vehicle wheel |
| WO2000026014A1 (fr) * | 1998-10-30 | 2000-05-11 | Pirelli Pneumatici S.P.A. | Procede pour fabriquer une structure de carcasse destinee a des pneumatiques de vehicule, et structure de carcasse ainsi obtenue |
| US6766839B2 (en) | 1998-12-07 | 2004-07-27 | Pirelli Pneumatici S.P.A. | Tire for vehicle wheels with improved bead structure |
| WO2000034059A1 (fr) * | 1998-12-07 | 2000-06-15 | Pirelli Pneumatici S.P.A. | Pneumatique pour roue de vehicule a structure de talon perfectionnee |
| US6972063B2 (en) | 1998-12-23 | 2005-12-06 | Pirelli Pneumatici S.P.A. | Method of manufacturing a tire for a vehicle wheel |
| US7416007B2 (en) | 1998-12-23 | 2008-08-26 | Pirelli Pneumatici S.P.A. | Tyre for a vehicle wheel |
| US6899154B2 (en) | 2000-01-28 | 2005-05-31 | Pirelli Pneumatici S.P.A. | Carcass structure for a tire and tire provided with the carcass structure |
| WO2005113887A1 (fr) | 2004-05-12 | 2005-12-01 | Societe De Technologie Michelin | Cable metallique pour pneumatique |
| US10239271B2 (en) | 2010-11-05 | 2019-03-26 | Sumitomo Rubber Industries, Ltd. | Strip, method for manufacturing the same, and method for manufacturing pneumatic tire |
| US9676234B2 (en) | 2010-12-06 | 2017-06-13 | Sumitomo Rubber Industries, Ltd. | Strip, method for manufacturing the same, and method for manufacturing pneumatic tire |
Also Published As
| Publication number | Publication date |
|---|---|
| EP0664231B1 (fr) | 1999-08-25 |
| RU95101238A (ru) | 1996-12-10 |
| ES2136210T3 (es) | 1999-11-16 |
| JPH07215006A (ja) | 1995-08-15 |
| CN1056346C (zh) | 2000-09-13 |
| BR9500261A (pt) | 1995-10-17 |
| DE69511590T2 (de) | 1999-12-16 |
| FR2715348A1 (fr) | 1995-07-28 |
| JP3535909B2 (ja) | 2004-06-07 |
| CN1109827A (zh) | 1995-10-11 |
| DE69511590D1 (de) | 1999-09-30 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0664231B1 (fr) | Ancrage de la carcasse d'un pneumatique | |
| EP0582196B1 (fr) | Ancrage de la carcasse d'un pneumatique | |
| EP0664232B1 (fr) | Ancrage de la carcasse d'un pneumatique | |
| EP0664233B1 (fr) | Ancrage de la carcasse d'un pneumatique | |
| EP1237738B1 (fr) | Pneumatique avec zone basse comportant une concentration de fils | |
| FR2663884A1 (fr) | Pneumatique comportant une gomme de flanc formee de deux couches de caoutchouc, et son procede de fabrication. | |
| EP1237739A1 (fr) | Bourrelet pour pneumatique a mobilite etendue | |
| EP1254034B1 (fr) | Bourrelet pour pneumatique a mobilite etendue | |
| EP1545909A1 (fr) | Pneumatique pour deux roues | |
| EP1441915B1 (fr) | Pneumatique avec demi-carcasses doubles et renforts de sommet abaisses | |
| EP2542428B1 (fr) | Pneumatique pour vehicules comportant une bande de roulement constituee de plusieurs melanges et une armature de carcasse formee d'au moins deux couches. | |
| WO2003037656A1 (fr) | Pneumatique avec demi-carcasses doubles et zone sommet adaptee | |
| EP1011992B1 (fr) | Armature de sommet pour pneumatique | |
| WO2002000451A1 (fr) | Pneumatique avec demi-carcasses doubles | |
| EP0823341A1 (fr) | Enveloppe de pneumatique dépourvue de tringle | |
| EP1554133B1 (fr) | Pneumatique a mobilite etendue avec bourrelet a repartition d'effort symetrique | |
| EP1534542B1 (fr) | Pneumatique avec ancrage non-lineaire de structure de renfort | |
| EP1101633B1 (fr) | Pneumatique avec zone basse découplée | |
| EP2379342A1 (fr) | Pneumatique pour vehicules comportant une armature de carcasse interrompue et une bande de roulement constituee de plusieurs melanges | |
| EP1560720B1 (fr) | Pneumatique a mobilite etendue avec zone d'ancrage decouplee | |
| FR2900097A1 (fr) | Pneumatique a mobilite etendue comportant deux structures de renfort et une zone basse souple. | |
| EP1893421B1 (fr) | Pneumatique avec flancs ondules | |
| EP1515860B1 (fr) | Pneumatique avec nappe sommet imbriquee dans une nappe carcasse | |
| WO2003093034A2 (fr) | Pneumatique avec bourrelet muni dune structure filaire repartie en deux zones |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): DE ES FR GB IT LU |
|
| 17P | Request for examination filed |
Effective date: 19960126 |
|
| 17Q | First examination report despatched |
Effective date: 19970224 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE ES FR GB IT LU |
|
| REF | Corresponds to: |
Ref document number: 69511590 Country of ref document: DE Date of ref document: 19990930 |
|
| ITF | It: translation for a ep patent filed | ||
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2136210 Country of ref document: ES Kind code of ref document: T3 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19991122 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050109 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: LU Payment date: 20060118 Year of fee payment: 12 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: TP |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: 732E |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20080130 Year of fee payment: 14 |
|
| PGRI | Patent reinstated in contracting state [announced from national office to epo] |
Ref country code: IT Effective date: 20080301 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20080125 Year of fee payment: 14 Ref country code: GB Payment date: 20080124 Year of fee payment: 14 Ref country code: DE Payment date: 20080122 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20080111 Year of fee payment: 14 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070109 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20090109 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090801 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20091030 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090109 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20090110 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090202 Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090110 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090109 |