EP0669423B1 - Doppelsiebpartie - Google Patents
Doppelsiebpartie Download PDFInfo
- Publication number
- EP0669423B1 EP0669423B1 EP94120938A EP94120938A EP0669423B1 EP 0669423 B1 EP0669423 B1 EP 0669423B1 EP 94120938 A EP94120938 A EP 94120938A EP 94120938 A EP94120938 A EP 94120938A EP 0669423 B1 EP0669423 B1 EP 0669423B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- screen
- double
- section according
- roller
- forming
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images


Classifications
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F9/00—Complete machines for making continuous webs of paper
- D21F9/003—Complete machines for making continuous webs of paper of the twin-wire type
- D21F9/006—Complete machines for making continuous webs of paper of the twin-wire type paper or board consisting of two or more layers
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F11/00—Processes for making continuous lengths of paper, or of cardboard, or of wet web for fibre board production, on paper-making machines
- D21F11/02—Processes for making continuous lengths of paper, or of cardboard, or of wet web for fibre board production, on paper-making machines of the Fourdrinier type
- D21F11/04—Processes for making continuous lengths of paper, or of cardboard, or of wet web for fibre board production, on paper-making machines of the Fourdrinier type paper or board consisting on two or more layers
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F9/00—Complete machines for making continuous webs of paper
- D21F9/003—Complete machines for making continuous webs of paper of the twin-wire type
Definitions
- the invention relates to a twin wire section for forming a fibrous web from a fiber suspension, in particular for forming a layer of a multilayer paper or cardboard web.
- DE 40 31 038 shows a twin wire former, the Twin-wire zone begins with a first group of drainage strips, then transferred to a forming roll with the twin wire zone over the forming roller runs out and ends up running over a vacuumed box, after which the two twin sieves separate.
- This design strives for the highest possible moisture content when leaving the Forming roller to ensure a high gap strength of the multilayered web achieve. There is a risk here that in the script described "jagged waterline" in the tips too wet fabric up to Gummi point reaches and is squeezed there.
- DE 44 02 273 A1 shows a paper machine for producing a multilayer Paper web with at least two twin wire formers, the outer sides have the most uniform paper properties possible.
- US 4,207,144 shows and describes the wet end of a paper machine a headbox, a subsequent pre-dewatering section, which is made up of a single sieve and then a twin sieve zone, formed from the said sieve and an outer enveloping it Sieve.
- This device only has scrapers in the pre-dewatering zone on. However, it does not contain rigid drainage strips in one Sieve loop and also no flexible drainage strips another sieve loop.
- the object of the invention is achieved in that the tips on the Forming roller are drained more, i.e. becomes a jagged waterline straightened and no too wet material gets to the rubber area.
- Farther constructive configurations are specified (claims 4-12), the one result in a considerable reduction in the overall height and thus cost-saving Act.
- claim 17 a radical reduction in the overall length and structurally favorable arrangement in the building, in which the lower sieve in the basement and the delivery point just above the Paper machine floor is specified.
- the twin wire zone directly on the Forming roller does not end at a distance afterwards because the outer wire runs off the forming roller in front of the inner sieve. Because the forming roller is smooth and is not open, the web continues safely with the inner screen. The Risk of damage to the train as a result of minimal The speed difference between the two sieves is therefore this Smaller version because the sieves separate before e.g. as a consequence of Differences in tension between the two screens, a shift between the web and gives the seven.
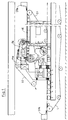
- FIG. 1 shows a twin wire former according to the invention in connection with a Fourdrinier machine for the production of a two-ply paper web. It is in the lower area, a fourdrinier wire L is shown, on which in a known manner one-sided drainage a first layer of paper is produced. About that a twin-wire former with a first is arranged Sieve D1 and a second sieve D2 shown. The first sieve D1, on top of that a headbox STA stock suspension is abandoned, drained via a Pre-drainage section VE the abandoned stock suspension.
- Pre-dewatering section VE is the second sieve D2 over a pivotable Roll fed
- the two screens D1 and D2 subsequently the Sandwich the pre-dewatered stock suspension and make one double-sided drainage ZE with the help of across the entire web width running drainage ledges.
- This bilateral drainage can proceed in any known manner. In the example case are on the Fixed strips attached at the top, in the gaps on the opposite side drainage strips that can be pressed on elastically are provided.
- the paper web guided between the twin sieves over the forming roller smooth surface FW guided, the screen D2 from the paper web triggers while the screen D1 is still against the forming roller FW, whereby a the paper web remains securely on the screen D1.
- Figure 2 shows a sketch of a similar design as Figure 1.
- the corresponding reference numerals specified The difference between the twin-wire section of Figure 1 and Figure 2 consists essentially of the design of the two-sided Drainage ZE.
- Figure 2 follows by opposite Drainage strips formed double-sided, flat drainage one Series of fixed drainage strips in the loop of the sieve D2 arranged fixed drainage strips, the one after the twin sieve give a curved course at the top.
- Figure 3 also shows an arrangement similar to Figure 1 and Figure 2, but with the difference that the flat, double-sided drainage ZE in the loop of the sieve D1 a formation shoe curved downwards is connected downstream, which is then followed by the forming roller FW.
- FIG 4 shows a situation of a wire section, in which also a two-layer Paper web is created by placing stock suspension over a headbox a first screen D1 is placed.
- a pre-drainage VE begins with the one-sided drainage of the first layer.
- the twin-wire web of D1 and D2 then one Forming roller with a smooth surface FW is supplied, from which the Screen D1 separates in the manner according to the invention while screen D2 is still on rests on the surface, so that the paper web continues with the screen D2.
- the screen D2 is then another over a deflection roller Headbox fed to the already formed web a new one Feeds stock suspension and transferred directly to a second twin-wire section.
- both layers of paper are then placed on the Sieve D2 lying at a transfer point to a further belt B forwarded.
- Figure 5 shows a situation similar to Figure 3, but is the curved one Forming shoe FS from Figure 3 in this case by a one-sided Drainage via rigid strips on the drainage box E, which one straight line of the sieve, replaced. Furthermore, one straight-line pre-drainage VE is dispensed with, and the stock suspension becomes according to a gap former directly between the sieves D1 and D2, the run over a breast roller, initiated.
- FIG. 6 shows a twin-wire section according to the invention for producing a two-ply paper, with a first sieve D1 stock suspension is abandoned and pre-dewatered via a pre-drainage line VE becomes.
- a second sieve D2 is connected to the sieve D1 from above Pre-dewatering section VE supplied from above, so that the two screens D1 and D2 sandwich the resulting paper web.
- Directly to the Merging the two screens D1 and D2 closes a two-sided Drainage ZE1, after which the sandwich-like sieves over a forming roller FW are redirected.
- the sieve D1 detaches from the Paper web and the screen D2, while the screen D2 is still on the Forming roller FW rests so that the paper web remains on the wire D2.
- the sieve D2 together with the first layer lying thereon is Paper web fed to a second twin-wire section, with new material over a headbox is inserted into a gap through the screen D2 and a screen D3 coming from above is formed.
- the a first drainage of the newly added stock suspension is one Breast roll BW provided in the loop of the sieve D2.
- the breast roller BW can also be suctioned.
- the drainage strips in the sieve loop D2 exemplary can be pressed elastically onto the screen D2, while those in the screen D3 arranged drainage strips are provided fixed.
- the twin sieve is over a Drainage box E with fixed drainage strips inside the Sieve loop D2 guided and then passed through a separating suction, the one easy separation of the sieve D3 from the sieve D2 and those on it allows lying paper web.
- the screen D2 guides the paper web continue to a transfer point, from which the paper web with the help of a belt B is directed for further processing.
Landscapes
- Paper (AREA)
- Electroluminescent Light Sources (AREA)
Description
Claims (18)
- Doppelsiebpartie mit einem ersten und einem zweiten endlosen Sieb (D1, D2), zum Formen einer Faserstoffbahn aus einer Fasersuspension, insbesondere zum Formen einer Lage einer mehrlagigen oder mehrschichtigen Papier- oder Kartonbahn, wobei die Lage an einem dritten Sieb mit einer weiteren Lage zusammengeführt wird, mit den folgenden Merkmalen:gekennzeichnet durch die folgenden Merkmale:1.1 in der vom ersten und zweiten Sieb (D1, D2) gebildeten Doppelsiebzone befinden sich in der Schlaufe des einen Siebes ein Entwässerungskasten (ZE), der (das eine Sieb berührende) starre Leisten aufweist, und in der Schlaufe des anderen Siebes einige nachgiebig an das andere Sieb andrückbare Stützleisten sowie in der Schlaufe eines der beiden Siebe eine Formierwalze (FW), die mit diesem Sieb eine Umschlingszone bildet;1.2 die Formierwalze (FW) hat einen glatten, geschlossenen Walzenmantel;1.3 das in der Umschlingungszone äußere Sieb (D2) trennt sich in einem Abstand vor dem Ende der Umschlingungszone von der Bahn und dem inneren Sieb (D1).
- Doppelsiebpartie nach Anspruch 1, dadurch gekennzeichnet, daß sie einen Gap-Former enthält.
- Doppelsiebpartie nach Anspruch 1, dadurch gekennzeichnet, daß sie ein Hybrid-Former ist (mit langem Untersieb und kurzem Obersieb).
- Doppelsiebpartie nach Anspruch 3, gekennzeichnet durch die folgenden Merkmale:4.1 das eine Sieb (hier: Obersieb) läuft über eine in Schwenkhebeln gelagerte Siebwalze in die Doppelsiebzone;4.2 der Entwässerungskasten ist an den Schwenkhebeln befestigt (und somit zusammen mit der Siebwalze schwenkbar).
- Doppelsiebpartie nach Anspruch 4, gekennzeichnet durch die folgenden Merkmale:5.1 die zur Lagerung der Schwenkhebel dienenden Schwenklager sind in nur kleinem Abstand von der "Formier-Ebene" des Untersiebes und "stromabwärts" vom Entwässerungskasten angeordnet;5.2 die äußeren die Lager der die Siebwalze tragenden Enden der Schwenkhebel sind auf dem Gestell des Untersiebes bzw. auf einem übergreifenden Portal abgestützt.
- Doppelsiebpartie nach Anspruch 5, dadurch gekennzeichnet, daß die äußeren Enden der Schwenkhebel auf einer in der Höhe variablen Stützeinrichtung ruhen.
- Doppelsiebpartie nach Anspruch 5 oder 6, dadurch gekennzeichnet, daß die Schwenkhebel ungefähr die Form eines liegenden L aufweisen.
- Doppelsiebpartie nach Anspruch 7, dadurch gekennzeichnet, daß die Schwenkachse am Ende des kurzen Schenkels liegt und das Siebwalzenlager am Ende des langen Schenkels.
- Doppelsiebpartie nach Anspruch 7 oder 8, dadurch gekennzeichnet, daß eine im wesentlichen in horizontaler Richtung wirkende Hubeinrichtung etwa in der Mitte des langen Schenkels angreift.
- Doppelsiebpartie nach einem der Ansprüche 1-9, dadurch gekennzeichnet, daß eine Obersieb-Regulierwalze unterhalb der "Formier-Ebene" des Untersiebes angeordnet ist.
- Doppelsiebpartie nach einem der Ansprüche 1-9, dadurch gekennzeichnet, daß eine Obersieb-Spannwalze unterhalb der "Formier-Ebene" des Untersiebes angeordnet ist.
- Doppelsiebpartie nach einem der Ansprüche 1-9, dadurch gekennzeichnet, daß der höchste "Punkt" (P) des Obersieb-Laufweges nur um das 1- bis 2-fache des Durchmessers (D) der (auf den Schwenkhebeln gelagerten) Siebwalze oberhalb der "Formier-Ebene" (F) des Untersiebes liegt.
- Doppelsiebpartie nach einem der Ansprüche 1-12, dadurch gekennzeichnet, daß die Siebe (D1, D2) auf wenigstens angenähert geraden Strecken vom Bereich der genannten Stützleisten zur Formierwalze (FW) laufen.
- Doppelsiebpartie nach einem der Ansprüche 1-12, dadurch gekennzeichnet, daß die Siebe (D1, D2) über einen nach unten gewölbten und im Obersieb befindlichen zusätzlichen Entwässerungskasten (E) zur Formierwalze (FW) laufen.
- Doppelsiebpartie nach einem der Ansprüche 1-12, dadurch gekennzeichnet, daß die Siebe (D1, D2) über einen nach oben gewölbten und im Untersieb befindlichen zusätzlichen Entwässerungskasten (E) zur Formierwalze (FW) laufen.
- Doppelsiebpartie nach einem der Ansprüche 1-12, dadurch gekennzeichnet, daß die Siebe (D1, D2) in Richtung nach unten von der Formierwalze (FW) ablaufen.
- Doppelsiebpartie nach einem der Ansprüche 1-12, dadurch gekennzeichnet, daß die Siebe (D1, D2) in Richtung nach oben von der Formierwalze (FW) ablaufen.
- Doppelsiebpartie nach Anspruch 17, dadurch gekennzeichnet, daß das (in der Umschlingszone der Formierwalze) innere Sieb (D2) oberhalb der Formierwalze (FW) mit dem dritten Sieb (D3) eine zweite Doppelsiebzone bildet, daß deren Einlaufzwickel ein zusätzlicher Stoffauflauf zugeordnet ist, und daß das genannte innere Sieb die Bahn zu einer Abnahmestelle (B) führt.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE4402274 | 1994-01-27 | ||
| DE4402274A DE4402274C2 (de) | 1994-01-27 | 1994-01-27 | Doppelsiebpartie |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0669423A1 EP0669423A1 (de) | 1995-08-30 |
| EP0669423B1 true EP0669423B1 (de) | 1998-07-01 |
Family
ID=6508751
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP94120938A Expired - Lifetime EP0669423B1 (de) | 1994-01-27 | 1994-12-30 | Doppelsiebpartie |
Country Status (8)
| Country | Link |
|---|---|
| US (1) | US5584967A (de) |
| EP (1) | EP0669423B1 (de) |
| JP (1) | JPH07300790A (de) |
| CN (1) | CN1117100A (de) |
| AT (1) | ATE167908T1 (de) |
| CA (1) | CA2141280A1 (de) |
| DE (1) | DE4402274C2 (de) |
| FI (1) | FI112098B (de) |
Families Citing this family (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE4402274C2 (de) * | 1994-01-27 | 1995-04-06 | Voith Gmbh J M | Doppelsiebpartie |
| US5935382A (en) * | 1996-05-31 | 1999-08-10 | Valmet-Karlstad Ab | Method and board machine for manufacturing a paperboard web |
| DE19651493A1 (de) * | 1996-12-11 | 1998-06-18 | Voith Sulzer Papiermasch Gmbh | Siebpartie und Verfahren zum Formen einer mehrlagigen Faserstoffbahn |
| SE516329C2 (sv) * | 1999-12-15 | 2001-12-17 | Metso Paper Karlstad Ab | Arrangemang och förfarande för formning av en flerskiktad pappers- eller kartongbana |
| CN1208515C (zh) * | 1999-12-15 | 2005-06-29 | 麦特索纸业公司 | 多层纸或纸板幅的成形装置和方法 |
| DE10129761A1 (de) * | 2001-06-20 | 2003-01-02 | Voith Paper Patent Gmbh | Siebpartie und Verfahren zur Bildung einer Faserstoffbahn aus einer Faserstoffsuspension in einer Siebpartie einer Papier- oder Kartonmaschine |
| KR100419382B1 (ko) * | 2001-07-04 | 2004-02-19 | 주식회사 이페이퍼텍 | 다층기능지 제조방법 및 장치와 그 결과물 |
| KR20010096675A (ko) * | 2001-07-05 | 2001-11-08 | 최정헌 | 다층기능지 제조방법과 장치 및 그 결과물 |
| DE10257296A1 (de) * | 2002-12-07 | 2006-02-02 | Voith Paper Patent Gmbh | Doppelsiebformer |
| US7879192B2 (en) * | 2006-05-22 | 2011-02-01 | Paperchine Inc. | Multiply former apparatus |
| DE102007000771A1 (de) | 2007-09-26 | 2009-04-02 | Voith Patent Gmbh | Doppelsiebformer |
| JP5283409B2 (ja) * | 2008-03-25 | 2013-09-04 | 大王製紙株式会社 | 段ボール用ライナーの製造方法 |
| JP2009293138A (ja) * | 2008-06-03 | 2009-12-17 | Daio Paper Corp | 段ボール用中芯原紙の製造方法 |
| DE102009000696A1 (de) | 2009-02-06 | 2010-08-12 | Voith Patent Gmbh | Verfahren zur Herstellung einer mehrlagigen Faserstoffbahn und Blattbildungsvorrichtung zur Durchführung des Verfahrens |
| US10280565B2 (en) | 2016-02-26 | 2019-05-07 | Ecolab Usa Inc. | Drainage management in multi-ply papermaking |
| CN110735351A (zh) * | 2019-11-21 | 2020-01-31 | 中冶美利云产业投资股份有限公司 | 一种配有顶网成型器的长网造纸机 |
Family Cites Families (17)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS547884B2 (de) * | 1973-03-12 | 1979-04-11 | ||
| US3876498A (en) * | 1973-09-14 | 1975-04-08 | Beloit Corp | Controlled forming wire separation on impervious roll of twin-wire papermaking machine |
| CH606602A5 (de) * | 1975-10-02 | 1978-11-15 | Escher Wyss Gmbh | |
| US4207144A (en) * | 1976-10-20 | 1980-06-10 | J. M. Voith, Gmbh | Papermaking machines |
| US4146424A (en) * | 1977-06-08 | 1979-03-27 | Beloit Corporation | Twin wire former with wire orientation control |
| FI70615C (fi) * | 1982-08-23 | 1986-09-24 | Ahlstroem Oy | Anordning foer att paoverka en pao en vira avvattnad fiberbana |
| US4532008A (en) * | 1983-07-22 | 1985-07-30 | The Black Clawson Company | Horizontal twin wire machine |
| JPS6170091A (ja) * | 1984-09-12 | 1986-04-10 | 三菱重工業株式会社 | 紙原料の均一分散装置 |
| FI82272C (fi) * | 1987-07-13 | 1991-02-11 | Valmet Paper Machinery Inc | Banformningsparti foer pappersmaskin. |
| FI885607A7 (fi) * | 1988-12-01 | 1990-06-02 | Ahlstroem Valmet | Anordning foer styrning av viror i en pappersmaskins former. |
| DE4005420C2 (de) * | 1990-02-21 | 1995-06-08 | Voith Gmbh J M | Doppelsiebformer |
| FI91788C (fi) * | 1990-09-12 | 1994-08-10 | Valmet Paper Machinery Inc | Paperikoneen kaksiviirainen rainanmuodostusosa |
| DE4031038C2 (de) * | 1990-10-01 | 1997-01-23 | Voith Sulzer Papiermasch Gmbh | Vorrichtung zum Herstellen eines mehrlagigen Papiers oder Kartons |
| DE9115632U1 (de) * | 1991-12-17 | 1992-11-12 | J.M. Voith Gmbh, 7920 Heidenheim | Doppelsiebformer |
| DE9201722U1 (de) * | 1992-02-12 | 1992-04-23 | J.M. Voith Gmbh, 7920 Heidenheim | Doppelsiebpartie für eine Papiermaschine |
| DE4402273C2 (de) * | 1994-01-27 | 1995-11-23 | Voith Gmbh J M | Papiermaschine zur Herstellung mehrlagiger Papierbahnen |
| DE4402274C2 (de) * | 1994-01-27 | 1995-04-06 | Voith Gmbh J M | Doppelsiebpartie |
-
1994
- 1994-01-27 DE DE4402274A patent/DE4402274C2/de not_active Expired - Fee Related
- 1994-12-30 AT AT94120938T patent/ATE167908T1/de not_active IP Right Cessation
- 1994-12-30 EP EP94120938A patent/EP0669423B1/de not_active Expired - Lifetime
-
1995
- 1995-01-23 CN CN95101360A patent/CN1117100A/zh active Pending
- 1995-01-26 US US08/378,658 patent/US5584967A/en not_active Expired - Lifetime
- 1995-01-26 FI FI950337A patent/FI112098B/fi not_active IP Right Cessation
- 1995-01-27 CA CA002141280A patent/CA2141280A1/en not_active Abandoned
- 1995-01-27 JP JP7012129A patent/JPH07300790A/ja active Pending
Also Published As
| Publication number | Publication date |
|---|---|
| DE4402274C2 (de) | 1995-04-06 |
| FI950337A7 (fi) | 1995-07-28 |
| US5584967A (en) | 1996-12-17 |
| CN1117100A (zh) | 1996-02-21 |
| EP0669423A1 (de) | 1995-08-30 |
| JPH07300790A (ja) | 1995-11-14 |
| FI112098B (fi) | 2003-10-31 |
| FI950337A0 (fi) | 1995-01-26 |
| ATE167908T1 (de) | 1998-07-15 |
| CA2141280A1 (en) | 1995-07-28 |
| DE4402274A1 (de) | 1994-06-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE4402274C2 (de) | Doppelsiebpartie | |
| EP0851058B1 (de) | Siebpartie zum Formen einer mehrlagigen Faserstoffbahn | |
| DE3244142C2 (de) | ||
| DE4402273A1 (de) | Papiermaschine zur Herstellung mehrlagiger Papierbahnen | |
| DE2641714B2 (de) | Tissue-Papiermaschine | |
| DE69020106T2 (de) | Doppelsiebformer in einer Papiermaschine. | |
| DE3107926C2 (de) | ||
| EP0665914B1 (de) | Doppelsieb-blattbildner | |
| DE69429390T2 (de) | Formiervorrichtung für mehrschichtige Faserbahnen | |
| DE2754622C3 (de) | Naßpartie einer Papiermaschine | |
| WO2015185295A1 (de) | Einrichtung zum herstellen einer faserstoffbahn | |
| EP0863254B1 (de) | Verfahren und Papiermaschine zur Herstellung einer mehrlagigen Faserstoffbahn | |
| DE19702575A1 (de) | Maschine zur Herstellung einer Faserstoffbahn | |
| EP3622112A1 (de) | Vorrichtung und verfahren zur herstellung einer faserstoffbahn | |
| EP1280959B1 (de) | Doppelsiebformer | |
| EP3433420B1 (de) | Vorrichtung und verfahren zur herstellung einer mehrlagigen faserstoffbahn | |
| DE19756203A1 (de) | Naßpartie und Verfahren zur Herstellung einer Faserstoffbahn | |
| EP1422340A1 (de) | Verfahren und Siebpartie einer Maschine zur Herstellung einer mehrlagigen Faserstoffbahn | |
| EP1975314B1 (de) | Maschine zur Herstellung einer Tissuebahn | |
| DE102016218101A1 (de) | Vorrichtung und Verfahren zur Herstellung einer Faserstoffbahn in einer Papiermaschine | |
| DE10231512A1 (de) | Siebpartie zur Herstellung einer mehrlagigen Faserstoffbahn | |
| WO2016083172A1 (de) | Vorrichtung zur herstellung einer faserstoffbahn | |
| DE4400782A1 (de) | Doppelsieb-Former | |
| DE19706923A1 (de) | Siebpartie, Verfahren zum Herstellen einer Siebpartie sowie Verfahren zur Blattbildung in einer Siebpartie | |
| DE1903931A1 (de) | Papiermaschine,insbesondere zum Herstellen mehrlagiger Papierbahnen bei hoher Geschwindigkeit |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT CH DE ES FR GB IT LI NL SE |
|
| 17P | Request for examination filed |
Effective date: 19951128 |
|
| 17Q | First examination report despatched |
Effective date: 19961216 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT CH ES FR GB IT LI NL SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19980701 Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 19980701 Ref country code: ES Free format text: THE PATENT HAS BEEN ANNULLED BY A DECISION OF A NATIONAL AUTHORITY Effective date: 19980701 |
|
| REF | Corresponds to: |
Ref document number: 167908 Country of ref document: AT Date of ref document: 19980715 Kind code of ref document: T |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19980703 |
|
| ET | Fr: translation filed | ||
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19981231 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19981231 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19991122 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19991216 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 19991220 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20001230 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20001230 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20001230 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20010831 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20111223 Year of fee payment: 18 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20121231 |