EP0676504A1 - Schotterloses Oberbausystem für zumindest ein Eisenbahngleis und Verfahren zur Herstellung - Google Patents
Schotterloses Oberbausystem für zumindest ein Eisenbahngleis und Verfahren zur Herstellung Download PDFInfo
- Publication number
- EP0676504A1 EP0676504A1 EP95104104A EP95104104A EP0676504A1 EP 0676504 A1 EP0676504 A1 EP 0676504A1 EP 95104104 A EP95104104 A EP 95104104A EP 95104104 A EP95104104 A EP 95104104A EP 0676504 A1 EP0676504 A1 EP 0676504A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- concrete
- rail
- support base
- support plates
- slab
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000000034 method Methods 0.000 title claims description 10
- 239000004567 concrete Substances 0.000 claims abstract description 66
- 238000004873 anchoring Methods 0.000 claims abstract description 30
- 238000009415 formwork Methods 0.000 claims description 21
- 238000004519 manufacturing process Methods 0.000 claims description 12
- 238000005266 casting Methods 0.000 claims description 11
- 238000005553 drilling Methods 0.000 claims description 5
- 238000003780 insertion Methods 0.000 claims 1
- 230000037431 insertion Effects 0.000 claims 1
- 230000004308 accommodation Effects 0.000 abstract 1
- 239000004570 mortar (masonry) Substances 0.000 description 4
- 239000011150 reinforced concrete Substances 0.000 description 3
- 230000002787 reinforcement Effects 0.000 description 3
- 241000209035 Ilex Species 0.000 description 2
- 238000011065 in-situ storage Methods 0.000 description 2
- 238000004382 potting Methods 0.000 description 2
- 230000008439 repair process Effects 0.000 description 2
- 241001295925 Gegenes Species 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- 230000008901 benefit Effects 0.000 description 1
- 238000005056 compaction Methods 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 239000000835 fiber Substances 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 230000008520 organization Effects 0.000 description 1
- 238000009417 prefabrication Methods 0.000 description 1
- 230000008569 process Effects 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- 238000011144 upstream manufacturing Methods 0.000 description 1
Images

Classifications
-
- E—FIXED CONSTRUCTIONS
- E01—CONSTRUCTION OF ROADS, RAILWAYS, OR BRIDGES
- E01B—PERMANENT WAY; PERMANENT-WAY TOOLS; MACHINES FOR MAKING RAILWAYS OF ALL KINDS
- E01B37/00—Making, maintaining, renewing, or taking-up the ballastway or the track, not provided for in a single one of groups E01B27/00 - E01B35/00
-
- E—FIXED CONSTRUCTIONS
- E01—CONSTRUCTION OF ROADS, RAILWAYS, OR BRIDGES
- E01B—PERMANENT WAY; PERMANENT-WAY TOOLS; MACHINES FOR MAKING RAILWAYS OF ALL KINDS
- E01B1/00—Ballastway; Other means for supporting the sleepers or the track; Drainage of the ballastway
- E01B1/002—Ballastless track, e.g. concrete slab trackway, or with asphalt layers
-
- E—FIXED CONSTRUCTIONS
- E01—CONSTRUCTION OF ROADS, RAILWAYS, OR BRIDGES
- E01B—PERMANENT WAY; PERMANENT-WAY TOOLS; MACHINES FOR MAKING RAILWAYS OF ALL KINDS
- E01B29/00—Laying, rebuilding, or taking-up tracks; Tools or machines therefor
- E01B29/005—Making of concrete parts of the track in situ
-
- E—FIXED CONSTRUCTIONS
- E01—CONSTRUCTION OF ROADS, RAILWAYS, OR BRIDGES
- E01B—PERMANENT WAY; PERMANENT-WAY TOOLS; MACHINES FOR MAKING RAILWAYS OF ALL KINDS
- E01B9/00—Fastening rails on sleepers, or the like
- E01B9/02—Fastening rails, tie-plates, or chairs directly on sleepers or foundations; Means therefor
Definitions
- the invention relates to a ballastless superstructure system for at least one railroad track consisting of two railroad rails, in particular for high-speed lines, on a concrete carriageway slab that is concreted on a specified substructure.
- the invention further relates to methods for producing a superstructure system according to the invention.
- the term system denotes a defined principle of organization for the components belonging to the system. It goes without saying that the substructure for the concrete carriageway slab has a predetermined degree of compaction which meets the requirements of a likewise predetermined quality assurance program. The requirement criteria are mostly the same for all ballastless track systems. It is understood that the concrete slab is a reinforcement, e.g. B. may have a fiber reinforcement.
- a track yoke is prefabricated, which consists of the rails and the sleepers of the railroad track and this is supported on the concrete carriageway slab. If necessary, the track yoke is adjusted.
- the Gjisjoch is cast in concrete above the concrete slab between laterally raised boundaries, with the grouting concrete filling the gap between the sleepers.
- the concrete carriageway slab should be provided with raised concrete edge beams on the side. This is expensive because the rails of the railroad track must first be assembled to form the track yoke and this bulky unit must be manipulated, set down and adjusted before the casting with which concrete can be carried out.
- the invention is based on the technical problem of creating a superstructure system which no longer requires a special track yoke or sleepers in the form of precast reinforced concrete during manufacture and can therefore be manufactured much more easily, but nevertheless meets all requirements and in particular the considerable stresses involved in high-speed lines occur, is sufficient.
- the invention is based on the knowledge that, in the case of a ballastless superstructure system, prefabrication of a track yoke or prefabricated sleepers made of reinforced concrete can be dispensed with if support bases made from in-situ concrete are made in situ on the concrete carriageway slab, and also with rail support slabs is made of steel, which are included as integrating components in the support base and functional anchoring of the support base, the rail support plates and thus the rails with their rail fastening devices and the concrete roadway plate, via known anchoring dowels concreted into casting chambers of the concrete roadway slab, so that this unit all requirements and demands are met. It is understood that the elements of the superstructure system according to the invention are designed according to the stresses.
- the grouting concrete, from which the support base consist is generally composed in such a way that it meets all requirements in terms of strength.
- the term grouting concrete also includes mortars of appropriate strength.
- the support base can be surrounded by a formwork frame that functions as a component of the support base, for example it also performs a reinforcement function.
- the formwork frame is regularly removed again after the support base has been manufactured.
- the rail support plate can be used as a lost formwork component for the support base and consequently can be embedded in the support base in the superstructure system according to the invention.
- the superstructure system according to the invention can be manufactured in a very simple manner, using automatic or semi-automatic machine units.
- a method for producing a ballastless superstructure system according to the teaching of the invention is the subject of claims 6 and 7.
- Another manufacturing method for a ballastless superstructure system according to the invention is the subject of claims 8 and 9.
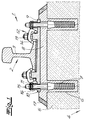
- FIG. 1 shows a section of a ballastless superstructure system 1 according to the invention for at least one railroad track 2 consisting of two railroad tracks 3.
- the superstructure system 1 may be intended in particular for high-speed lines. In the exemplary embodiment, only one railroad track 3 is drawn.
- FIGS. 1 and 2 it can be seen that a concrete slab 5 is arranged on a given substructure 4. It can have been produced with the usual production facilities for concrete slabs.
- Anchoring dowel holes in the form of casting chambers 6, which are intended for receiving anchoring dowels 7, are sunk into the concrete carriageway slab 5.
- 1 shows a support base 8 and a rail mounting plate 9 arranged on the support base 8 with recesses 10 on the edge for the anchoring screws 11. These may be bores.
- the rail rail 3 is arranged on the rail support plate 9 and is fastened to the rail support plate 9 with the aid of rail fastening devices 12 connected to the rail support plate 9.
- the rail fastening devices 12 are rail fastening screws 13 with corresponding spring elements 14, which are only indicated.
- the support base 8 has been concreted on the concrete slab 5. It can also be seen that the support base 8 is anchored to the concrete carriageway slab 5 by inserting support base concrete introduced into the casting chambers 6, the anchoring dowels 7 having been concreted in at the same time. The anchoring screws 11 are clamped against the rail support plate 9 via the anchoring screw heads 15. The rail support plate 9 is precisely fitted to the support base 8. 1 also shows the support collar 16 for the anchoring screws 11 the anchoring screw heads 15.
- the support base 8 shown in FIG. 1 is surrounded by a formwork frame 17.
- the rail support plate 9 also forms a lost formwork component for the support base 8 and is embedded in this.
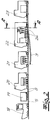
- FIG. 2 explains the manufacturing method for the ballastless superstructure system according to the invention, which is shown in detail in FIG. 1 and has been explained for FIG. 1.
- FIG. 2 It can be seen in FIG. 2 that a concrete slab 5 was first concreted, with the help of a paver 18, which is similar to a paver in road construction. This is followed by concreting the support base 8 on the previously concrete slab 5, fresh in fresh. To this extent, a concreting car 19 is used. When the support base 8 has hardened, the support base is ground to a precise height and position. For this purpose, an automatic grinding machine 20 is used.
- the potting chambers 6 are introduced into the support base and into the concrete carriageway slab 5 with a corresponding automatic drill 21. This can also be used to clean and dry the bores at the same time.
- a formwork frame 17 is placed with a panel setting machine 22 to the support bases 8 to be produced and then the grouting concrete is poured in.
- the rail support plates are put on and adjusted 9.
- the automatic plate setting machine 22 does all this with a concrete pouring device.
- the pulling and screwing of the railroad tracks 3 with the rail fastening devices 12 is followed, for which purpose a special rail setting machine 23 is provided.
- This method for producing a ballastless superstructure system works as follows: First, the grouting chambers 6 are introduced into the concrete carriageway slab 5 by drilling. Then the formwork frames 17 for the support base 8, viewed in the plan view surrounding the casting chambers 6, are placed on the concrete slab 5. Following this, the rail support plates 9 are arranged as lost upper formwork elements within the formwork frame 17 and the anchoring dowels 7 are inserted into the rail support plates 9. They also encompass the casting chambers 6 in the concrete slab 5.
- the grouting concrete is poured in in the mold space formed from the formwork frame 17 and the rail support plates 9 with concreting the support base 8, concreting the anchoring dowels 7 in the grouting chambers and anchoring the support base 8 with the rail support plates 9 and the concrete carriageway panel 5.
- the railroad rails 3 are then drawn in and with the rail fastening device 12 screwed.
- the grouting chambers 6 are also introduced, the formwork frames 17 are placed, the rail support plates 9 are arranged and adjusted, and the grouting concrete is filled in with automatically or semi-automatically operating, mobile machine units 21, 22. This also applies to the pulling in and screwing of the railroad rails 3 with the rail fastening devices 12.
- the automatic plate setting machine 22 includes convertible frames 24 which can be temporarily fixed on the concrete carriageway 5 in such a way that they can be aligned precisely with the finished track level.
- the frame 24 there are fixing and adjusting pliers 25 with rail-like holding pieces 26 or similar devices.
- the railroad tracks 3 are fed endlessly in the direction of installation and adjusted in the machine unit 23 and screwed to the rail support plate 9. -
- the hardening process The built-in mortar is usually dependent on the strength-building components and the temperature of the mortar and the surrounding area of the concrete road.
- the automatic plate setting device therefore includes devices for influencing the temperature. These can also be upstream or downstream.
- the plate setting machine 22 has several of the frames 24 described, which can also be arranged one behind the other and which can work in different working cycles. 3 two of these frames 24 are shown.
- the measures according to the invention are also important if repairs are to be carried out on railway tracks 3 which are mounted ballast-free on a concrete carriageway slab 5, in which only the rail supports with the components 8, 9 and 12 are to be replaced. In such a case, new ones can be placed between the rail supports in need of repair.
Landscapes
- Engineering & Computer Science (AREA)
- Architecture (AREA)
- Civil Engineering (AREA)
- Structural Engineering (AREA)
- Mechanical Engineering (AREA)
- Railway Tracks (AREA)
- Road Paving Structures (AREA)
- Machines For Laying And Maintaining Railways (AREA)
- Train Traffic Observation, Control, And Security (AREA)
- Road Paving Machines (AREA)
- Revetment (AREA)
- Investigation Of Foundation Soil And Reinforcement Of Foundation Soil By Compacting Or Drainage (AREA)
- Superconductors And Manufacturing Methods Therefor (AREA)
- Metal Rolling (AREA)
- Pressure Welding/Diffusion-Bonding (AREA)
Abstract
Description
- Die Erfindung betrifft ein schotterloses Oberbausystem für zumindest ein Eisenbahngleis aus zwei Eisenbahnschienen, insbesondere für Hochgeschwindigkeitsstrecken, auf einer Betonfahrbahnplatte, die auf einem vorgebenen Unterbau betoniert ist. Die Erfindung betrifft fernerhin Verfahren zur Herstellung eines erfindungsgemäßen Oberbausystems. Der Ausdruck System bezeichnet ein definiertes Ordnungsprinzip für die zum System gehörenden Bauteile. Es versteht sich, daß der Unterbau für die Betonfahrbahnplatte einen vorgegebenen Verdichtungsgrad aufweist, der den Anforderungen eines ebenfalls vorgegebenen Qualitätssicherungsprogramms genügt. Die Anforderungskriterien sind zumeist für alle schotterlosen Oberbausysteme gleich. Es versteht sich, daß die Betonfahrbahnplatte eine Bewehrung, z. B. eine Faserbewehrung, aufweisen kann.
- Bei einem bekannten Oberbausystem (DE 39 01 347 A1) wird ein Gleisjoch vorgefertigt, welches aus den Schienen und den Schwellen des Eisenbahngleises besteht und dieses wird auf der Betonfahrbahnplatte abgestützt. Erforderlichenfalls wird das Gleisjoch justiert. Das Gleisjoch ist oberhalb der Betonplatte zwischen seitlich hochgezogenen Begrenzungen in Beton eingegossen, wobei der Vergußbeton den Schwellenzwischenraum ausfüllt. Dazu soll die Betonfahrbahnplatte mit seitlich hochgezogenen Betonrandbalken versehen sein. Das ist aufwendig, weil die Schienen des Eisenbahngleises zunächst zu dem Gleisjoch zusammengebaut werden müssen und dieses sperrige Aggregat manipuliert, abgesetzt und justiert werden muß, ehe das Vergießen mit dem Beton durchgeführt werden kann. Bei einem anderen Oberbausystem (DE 38 40 795 A1) sind Schwellen in Form von Stahlbetonfertigteilen in den noch nicht erhärteten Beton der Betonfahrbahnplatten eingerüttelt, wozu eine besondere Lehre eingesetzt werden muß. Die Schienen des Eisenbahngleises werden mit den Schwellen nachträglich verbunden. Auch das ist aufwendig.
- Der Erfindung liegt das technische Problem zugrunde, ein Oberbausystem zu schaffen, welches bei der Herstellung ein besonderes Gleisjoch oder Schwellen in Form von Stahlbetonfertigteilen nicht mehr benötigt und daher wesentlich einfacher hergestellt werden kann, nichtsdestoweniger jedoch allen Anforderungen und insbesondere den erheblichen Beanspruchungen, die in Hochgeschwindigkeitsstrecken auftreten, genügt.
- Zur Lösung dieser Aufgabe ist Gegenstand der Erfindung ein schotterloses Oberbausystem für zumindest ein Eisenbahngleis aus zwei Eisenbahnschienen, insbesondere für Hochgeschwindigkeitsstrecken, auf einer Betonfahrbahnplatte, die auf einem vorgegebenen Unterbau betoniert ist, - mit
- 1.1) auf der Betonfahrbahnplatte angeordneten Auflagersockeln aus Beton für das Eisenbahngleis,
- 1.2) in die Betonfahrbahnplatte eingesenkten Verankerungsdübelbohrungen in Form von Vergußkammern für die Aufnahme von Verankerungsdübeln,
- 1.3) auf den Auflagersockeln angeordneten Schienenauflagerplatten mit randseitigen Ausnehmungen für die Verankerungsschrauben,
- 1.4) auf den Schienenauflagerplatten angeordneten Schienen, die mit Hilfe von mit den Schienenauflagerplatten verbundenen Schienenbefestigungsvorrichtungen an den Schienenauflagerplatten befestigt sind,
- Die Erfindung geht von der Erkenntnis aus, daß bei einem schotterlosen Oberbausystem auf Vorfertigung eines Gleisjochs oder vorgefertigte Schwellen aus Stahlbeton verzichtet werden kann, wenn mit in situ auf der Betonfahrbahnplatte aus Ortbeton gefertigten Auflagersockeln sowie mit Schienenauflagerplatten aus Stahl gearbeitet wird, die als integrierende Bestandteile in die Auflagersockel einbezogen sind und über an sich bekannte, in Vergußkammern der Betonfahrbahnplatte einbetonierte Verankerungsdübel eine funktionelle Verschmelzung der Auflagersockel, der Schienenauflagerplatten und damit der Schienen mit ihren Schienenbefestigungsvorrichtungen und der Betonfahrbahnplatte bewirken, so daß diese Einheit allen Anforderungen und Beanspruchungen genügt. Es versteht sich, daß die Elemente des erfindungsgemäßen Oberbausystems den Beanspruchungen entsprechend ausgelegt werden. Der Vergußbeton, aus dem die Auflagersockel bestehen, wird im allgemeinen so zusammengesetzt, daß er in festigkeitsmäßiger Hinsicht allen Anforderungen genügt. Der Ausdruck Vergußbeton umfaßt auch Mörtel entsprechender Festigkeit.
- Im einzelnen bestehen mehrere Möglichkeiten der weiteren Ausbildung und Gestaltung eines erfindungsgemäßen, schotterlosen Oberbausystems. So können die Auflagersockel mit einem Schalungsrahmen umgeben sein, der als Bestandteil des Auflagersockels funktioniert, beispielsweise auch eine Bewehrungsfunktion übernimmt. Regelmäßig wird der Schalungsrahmen nach Herstellung der Auflagersockel wieder entfernt. Die Schienenauflagerplatte kann als verlorenes Schalungsbauteil für den Auflagersockel eingesetzt und folglich in dem erfindungsgemäßen Oberbausystem in den Auflagersockel eingebettet sein.
- Von besonderem Vorteil ist die Tatsache, daß das erfindungsgemäße Oberbausystem auf sehr einfache Weise hergestellt werden kann, und zwar unter Verwendung von automatisch oder halbautomatisch arbeitenden Maschinenaggregaten. Ein Verfahren zur Herstellung eines schotterlosen Oberbausystems nach der Lehre der Erfindung ist Gegenstand der Patentansprüche 6 und 7. Ein anderes Herstellungsverfahren für ein erfindungsgemäßes, schotterloses Oberbausystem ist Gegenstand der Patentansprüche 8 und 9. Stets besteht die Möglichkeit, die automatisch oder halbautomatisch arbeitenden Maschinenaggregate zu einem Fertigungszug zumindest funktionell zusammenzufassen.
- Im folgenden wird die Erfindung anhand einer lediglich ein Ausführungsbeispiel darstellenden Zeichnung ausführlicher erläutert. Es zeigen
- Fig. 1
- einen Schnitt durch ein erfindungsgemäßes Oberbausystem, quer zur Laufrichtung der Schienen, ausschnittsweise,
- Fig. 2
- ein Schema für ein Herstellungsverfahren des erfindungsgemäßen Oberbausystems und
- Fig. 3
- in gegenüber der Fig. 2 wesentlich vergrößertem Maßstab einen Schnitt in Richtung A-A durch den Gegenstand der Fig. 2.
- In Fig. 1 erkennt man einen Ausschnitt aus einem erfindungsgemäßen, schotterlosen Oberbausystem 1 für zumindest ein Eisenbahngleis 2 aus zwei Eisenbahnschienen 3. Das Oberbausystem 1 mag insbesondere für Hochgeschwindigkeitsstrecken bestimmt sein. Es ist im Ausführungsbeispiel nur eine Eisenbahnschiene 3 gezeichnet.
- Betrachtet man die Fig. 1 und 2, so erkennt man, daß auf einem vorgegebenen Unterbau 4 eine Betonfahrbahnplatte 5 angeordnet ist. Sie kann mit den üblichen Fertigungseinrichtungen für Betonfahrbahnplatten hergestellt worden sein. In die Betonfahrbahnplatte 5 sind Verankerungsdübelbohrungen in Form von Vergußkammern 6, die für die Aufnahme von Verankerungsdübeln 7 bestimmt sind, eingesenkt. Man erkennt in der Fig. 1 einen Auflagersockel 8 sowie eine auf dem Auflagersockel 8 angeordnete Schienenaufnahmeplatte 9 mit randseitigen Ausnehmungen 10 für die Verankerungsschrauben 11. Es mag sich dabei um Bohrungen handeln.
- Auf der Schienenauflagerplatte 9 ist die Eisenbahnschiene 3 angeordnet, die mit Hilfe von mit der Schienenauflagerplatte 9 verbundenen Schienenbefestigungsvorrichtungen 12 an der Schienenauflagerplatte 9 befestigt ist. Bei den Schienenbefestigungsvorrichtungen 12 handelt es sich im Ausführungsbeispiel um Schienenbefestigungsschrauben 13 mit entsprechenden, nur angedeuteten Federelementen 14.
- Man erkennt, daß der Auflagersockel 8 auf der Betonfahrbahnplatte 5 betoniert worden ist. Man erkennt fernerhin, daß der Auflagersockel 8 durch in die Vergußkammern 6 eingeführten Auflagersockelbeton mit der Betonfahrbahnplatte 5 verankert ist, wobei gleichzeitig die Verankerungsdübel 7 einbetoniert worden sind. Die Verankerungsschrauben 11 sind über die Verankerungsschraubenköpfe 15 gegen die Schienenauflagerplatte 9 verspannt. Die Schienenauflagerplatte 9 ist paßgenau an den Auflagersockel 8 angeschlossen. Man erkennt in der Fig. 1 auch die Verankerungsschrauben 11 umgebende Abstützkragen 16 für die Verankerungsschraubenköpfe 15. Der in der Fig. 1 dargestellte Auflagersockel 8 ist von einem Schalungsrahmen 17 umgeben. Die Schienenauflagerplatte 9 bildet zugleich ein verlorenes Schalungsbauteil für den Auflagersockel 8 und ist in diesen eingebettet.
- Die Fig. 2 erläutert das Herstellungsverfahren für das erfindungsgemäße schotterlose Oberbausystem, welches ausschnittsweise in der Fig. 1 dargestellt und zur Fig. 1 erläutert worden ist.
- Man erkennt in der Fig. 2, daß zunächst eine Betonfahrbahnplatte 5 betoniert wurde, und zwar mit Hilfe eines Fertigers 18, der einem Straßenfertiger im Straßenbau ähnlich ist. Im Anschluß daran erfolgt das Betonieren der Auflagersockel 8 auf die zuvor betonierte Betonfahrbahnplatte 5, frisch in frisch. Insoweit wird mit einem Betonierwagen 19 gearbeitet. Wenn die Auflagersockel 8 erhärtet sind, erfolgt ein höhen- und lagegenaues Abschleifen der Auflagersockel. Hierzu wird mit einem Schleifautomaten 20 gearbeitet.
- Das Einbringen der Vergußkammern 6 in die Auflagersockel und in die Betonfahrbahnplatte 5 erfolgt mit einem entsprechenden Bohrautomaten 21. Mit diesem kann gleichzeitig auch ein Säubern und Trocknen der Bohrungen durchgeführt werden.
- Im Anschluß daran wird mit einem Plattensetzautomaten 22 zu den herzustellenden Auflagersockeln 8 ein Schalungsrahmen 17 gesetzt und danach wird der Vergußbeton eingefüllt. Gleichzeitig erfolgt das Aufsetzen und Justieren der Schienenauflagerplatten 9. Das alles erledigt der Plattensetzautomat 22 mit Betonvergußeinrichtung. Nachgeschaltet wird das Einziehen und Verschrauben der Eisenbahnschienen 3 mit den Schienenbefestigungsvorrichtungen 12, wozu eine besondere Schienensetzmaschine 23 vorgesehen ist.
- Man entnimmt aus der vorstehenden Darlegung, daß das Betonieren der Auflagersockel 8, das Abschleifen der Auflagersockel 8, das Bohren der Vergußkammern 6, das Aufsetzen der Schalungsrahmen 17 und das Aufsetzen, Justieren und Fixieren der Schienenauflagerplatten 9 mit automatisch oder halbautomatisch arbeitenden, fahrbaren Maschinenaggregaten 18, 19, 20, 21 und 22 durchgeführt werden kann. Das gilt auch für das Einziehen und Verschrauben der Schienen.
- Betrachtet man die Fig. 2, so wird deutlich, daß auch eine andere Arbeitsweise möglich ist, bei der die Verfahrensschritte 6.1) und 6.2) des Patentanspruches 6 entfallen. Dieses Verfahren zur Herstellung eines schotterlosen Oberbausystems nach der Lehre der Erfindung arbeitet wie folgt: Zuerst werden die Vergußkammern 6 durch Bohren in die Betonfahrbahnplatte 5 eingebracht. Danach werden die Schalungsrahmen 17 für die Auflagersockel 8, in der Draufsicht betrachtet die Vergußkammern 6 umgebend, auf die Betonfahrbahnplatte 5 aufgesetzt. Im Anschluß daran werden die Schienenauflagerplatten 9 als verlorene obere Schalungselemente innerhalb der Schalungsrahmen 17 angeordnet und die Verankerungsdübel 7 werden in die Schienenauflagerplatten 9 eingesetzt. Sie fassen dabei auch in die Vergußkammern 6 in der Betonfahrbahnplatte 5 ein. Nunmehr erfolgt ein Einfüllen des Vergußbetons in den aus den Schalungsrahmen 17 und den Schienenauflagerplatten 9 gebildeten Formraum mit Betonieren der Auflagersockel 8, Einbetonieren der Verankerungsdübel 7 in den Vergußkammern und Verankern der Auflagersockel 8 mit den Schienenauflagerplatten 9 und der Betonfahrbahnplatte 5. Danach werden die Eisenbahnschienen 3 eingezogen und mit der Schienenbefestigungsvorrichtung 12 verschraubt. Auch hier erfolgt das Einbringen der Vergußkammern 6, das Aufsetzen der Schalungsrahmen 17, das Anordnen und Justieren der Schienenauflagerplatten 9 sowie das Einfüllen des Vergußbetons mit automatisch oder halbautomatisch arbeitenden, fahrbaren Maschinenaggregaten 21, 22. Das gilt auch für das Einziehen und Verschrauben der Eisenbahnschienen 3 mit den Schienenbefestigungsvorrichtungen 12.
- Die Fig. 2 läßt erkennen, daß die automatisch oder halbautomatisch arbeitenden Maschinenaggregate 21, 22 und 23 zu einem Fertigungszug funktionell zusammengeschaltet werden können.
- In der Fig. 3 erkennt man Einzelheiten des Plattensetzautomaten 22. Insbesondere erkennt man, daß zu dem Plattensetzautomaten 22 umsetzbare Rahmen 24 gehören, die temporär an der Betonfahrbahn 5 derart festlegbar sind, daß sie genau auf das fertige Gleisplanum ausgerichtet werden können. An dem Rahmen 24 befinden sich Fixier- und Justierzangen 25 mit schienengleichen Haltestücken 26 oder ähnlichen Vorrichtungen. Die Eisenbahnschienen 3 werden in Vorbaurichtung endlos zugeführt und in dem Maschinenaggregat 23 justiert und mit der Schienenauflagerplatte 9 verschraubt. - Der Erhärtungsprozeß des eingebauten Mörtels ist üblicherweise abhängig von den festigkeitsbildenden Bestandteilen und der Temperatur des Mörtels und den ihn umgebenden Bereich der Betonfahrbahn. Zu dem Plattensetzautomaten gehören deshalb Vorrichtungen zur Beeinflussung der Temperatur. Diese können auch vor- oder nachgeschaltet sein. Der Plattensetzautomat 22 besitzt mehrere der beschriebenen Rahmen 24, die auch hintereinander angeordnet sein können und die in unterschiedlichem Arbeitstakt arbeiten können. In der Fig. 3 sind zwei dieser Rahmen 24 gezeigt.
- Die erfindungsgemäßen Maßnahmen sind auch von Bedeutung, wenn bei Eisenbahngleisen 3, die schotterfrei auf einer Betonfahrbahnplatte 5 montiert sind, Reparaturen durchzuführen sind, bei denen lediglich die Schienenauflager mit den Bauteilen 8, 9 und 12 zu erneuern sind. In seinem solchen Falle kann man zwischen den reparaturbedürftigen Schienenauflagern neue setzen.
Claims (10)
- Schotterloses Oberbausystem (1) für zumindest ein Eisenbahngleis (2) aus zwei Eisenbahnschienen (3), insbesondere für Hochgeschwindigkeitsstrecken, auf einer Betonfahrbahnplatte (5) , die auf einem vorgegebenen Unterbau betoniert ist, - mit1.1) auf der Betonfahrbahnplatte (5) angeordneten Auflagersockeln (8) aus Beton für das Eisenbahngleis (2),1.2) in die Betonfahrbahnplatte (5) eingesenkten Verankerungsdübelbohrungen in Form von Vergußkammern (6) für die Aufnahme von Verankerungsdübeln (7),1.3) auf den Auflagersockeln (8) angeordneten Schienenauflagerplatten (9) mit randseitigen Ausnehmungen (10) für die Verankerungsschrauben (11),1.4) auf den Schienenauflagerplatten (9) angeordneten Eisenbahnschienen (3), die mit Hilfe von mit den Schienenauflagerplatten (9) verbundenen Schienenbefestigungsvorrichtungen (12) an den Schienenauflagerplatten (9) befestigt sind,wobei die Auflagersockel (8) auf der Betonfahrbahnplatte (5) betoniert sowie durch in die Vergußkammern (6) eingeführten, die Verankerungsdübel (7) einbetonierenden Auflagersockelbeton mit der Betonfahrbahnplatte (5) verankert sind und wobei die Verankerungsschrauben (11) über die Verankerungsschraubenköpfe (15) gegen die Schienenauflagerplatten (9) verspannt sind.
- Oberbausystem nach Anspruch 1, wobei die Schienenauflagerplatten (9) paßgenau an die Auflagersockel (8) angeschlossen sind.
- Oberbausystem nach einem der Ansprüche 1 oder 2, wobei die Schienenauflagerplatten (9) die Ausnehmungen für die Verankerungsschrauben (11) umgebende Abstützkragen (16) für die Verankerungsschraubenköpfe (15) aufweisen.
- Oberbausystem nach einem der Ansprüche 1 bis 3, wobei die Auflagersockel (8) von einem Schalungsrahmen (17) umgeben sind.
- Oberbausystem nach einem der Ansprüche 1 bis 4, wobei die Schienenauflagerplatten (9) als verlorene Schalungsbauteile für die Auflagersockel (8) in diese eingebettet sind.
- Verfahren zur Herstellung eines schotterlosen Oberbausystems nach einem der Ansprüche 1 bis 3 auf einer Betonfahrbahnplatte mit den Verfahrensschritten6.1) Betonieren der Auflagersockel auf die zuvor betonierte Betonfahrbahnplatte frisch auf frisch,6.2) höhen- und lagegenaues Abschleifen der Auflagersockel,6.3) Einbringen der Vergußkammern in die Betonfahrbahnplatte durch Bohren,6.4) Setzen von Schalungsrahmen für die Auflagersockel und Einfüllen des Vergußbetons,6.5) Aufsetzen und Justieren der Schienenauflagerplatten,6.6) Anziehen und Verschrauben der Schienen mit den Schienenbefestigungsvorrichtungen,wobei das Betonieren der Auflagersockel, das Abschleifen der Auflagersockel, das Bohren der Vergußkammern, das Aufsetzen der Schalungsrahmen sowie das Aufsetzen, Justieren und Fixieren der Schienenauflagerplatten mit automatisch oder halbautomatisch arbeitenden, fahrbaren Maschinenaggregaten durchgeführt wird.
- Verfahren nach Anspruch 6, wobei auch das Einziehen und Verschrauben der Schienen mit einem automatisch oder halbautomatisch arbeitenden, fahrbaren Maschinenaggregat durchgeführt wird.
- Verfahren zur Herstellung eines schotterlosen Oberbausystems nach einem der Ansprüche 1 bis 5 auf einer Betonfahrbahnplatte mit den Verfahrensschritten8.1) Einbringen der Vergußkammern durch Bohren in die Betonfahrbahnplatte,8.2) Aufsetzen von die Vergußkammern in der Draufsicht umgebenden Schalungsrahmen für die Auflagersockel auf die Betonfahrbahnplatte,8.3) Anordnen und Justieren der Schienenauflagerplatten einschließlich von vormontierten Verankerungsdübeln als verlorene obere Schalungselemente mit Hilfe einer Haltevorrichtung innerhalb der Schalungsrahmen,8.4) Einfüllen des Vergußbetons in den aus den Schalungsrahmen und den Schienenauflagerplatten gebildeten Formraum und Betonieren der Auflagersockel und Vergußkammern,8.5) Einziehen und Verschrauben der Schienen mit den Schienenbefestigungsvorrichtungen,wobei das Einbringen der Vergußkammern, das Aufsetzen der Schalungsrahmen, das Anordnen und Justieren der Schienenauflagerplatten sowie das Einfüllen des Vergußbetons mit automatisch oder halbautomatisch arbeitenden, verfahrbaren Maschinenaggregaten durchgeführt wird.
- Verfahren nach Anspruch 8, wobei auch das Einziehen und Verschrauben der Schienen mit automatisch oder halbautomatisch arbeitenden fahrbaren Maschinenaggregaten erfolgt.
- Verfahren nach den Ansprüchen 6 bis 9, wobei die automatisch oder halbautomatisch arbeitenden Maschinenaggregate als Fertigungszug zumindest funktionell zusammengeschaltet werden.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP96108134A EP0735189B1 (de) | 1994-04-07 | 1995-03-21 | Verfahren zur Herstellung eines schotterlosen Oberbausystems für zumindest ein Eisenbahngleis |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE4411889 | 1994-04-07 | ||
| DE4411889A DE4411889A1 (de) | 1994-04-07 | 1994-04-07 | Schotterloses Oberbausystem für zumindest ein Eisenbahngleis und Verfahren zur Herstellung |
Related Child Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP96108134A Division EP0735189B1 (de) | 1994-04-07 | 1995-03-21 | Verfahren zur Herstellung eines schotterlosen Oberbausystems für zumindest ein Eisenbahngleis |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0676504A1 true EP0676504A1 (de) | 1995-10-11 |
| EP0676504B1 EP0676504B1 (de) | 1998-04-08 |
Family
ID=6514763
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP95104104A Expired - Lifetime EP0676504B1 (de) | 1994-04-07 | 1995-03-21 | Verfahren zur Herstellung eines schotterlosen Oberbausystems für zumindest ein Eisenbahngleis |
| EP96108134A Expired - Lifetime EP0735189B1 (de) | 1994-04-07 | 1995-03-21 | Verfahren zur Herstellung eines schotterlosen Oberbausystems für zumindest ein Eisenbahngleis |
Family Applications After (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP96108134A Expired - Lifetime EP0735189B1 (de) | 1994-04-07 | 1995-03-21 | Verfahren zur Herstellung eines schotterlosen Oberbausystems für zumindest ein Eisenbahngleis |
Country Status (8)
| Country | Link |
|---|---|
| EP (2) | EP0676504B1 (de) |
| CN (1) | CN1131351C (de) |
| AT (2) | ATE164898T1 (de) |
| CZ (2) | CZ285120B6 (de) |
| DE (3) | DE4411889A1 (de) |
| ES (2) | ES2114752T3 (de) |
| PL (1) | PL177215B1 (de) |
| RU (1) | RU2148685C1 (de) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO1997027366A1 (de) * | 1996-01-26 | 1997-07-31 | Leonhard Weiss Gmbh & Co. | Verfahren und einrichtung zur herstellung eines schotter- und schwellenlosen bahngleises |
| GR1004786B (el) * | 2003-11-24 | 2005-01-25 | Γεωργιος Ντινοπουλος | Σταθερη επιδομη χωρις στρωτηρες με σκυροδετηση μετα τη ρυθμιση |
| WO2013150482A1 (en) * | 2012-04-05 | 2013-10-10 | Rte Technologie Gmbh | Fixed slab track for rail vehicles, and rail fastening element therefore |
| CN109944618A (zh) * | 2019-03-20 | 2019-06-28 | 中铁十六局集团第二工程有限公司 | 一种无砟轨道胀锚螺栓孔道定位装置 |
| CN115627665A (zh) * | 2022-12-06 | 2023-01-20 | 中国铁路设计集团有限公司 | 一种快速支撑的整体装配式预制轨道结构施工方法 |
Families Citing this family (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE4436260C2 (de) * | 1994-10-11 | 2003-04-30 | Zueblin Ag | Verfahren zur Befestigung von Gleisen im schotterlosen Eisenbahnoberbau und Vorrichtung zur Durchführung dieses Verfahrens |
| AT409392B (de) * | 1996-01-26 | 2002-07-25 | Zueblin Ag | Verfahren zur herstellung eines schotterlosen oberbaus |
| DE19616649C1 (de) * | 1996-04-26 | 1997-05-22 | Hochtief Ag Hoch Tiefbauten | Vorrichtung zur höhenpositionsgenauen Herstellung eines Betonkörpers auf der Oberfläche einer Betonplatte, insbesondere für feste Fahrbahnen aus Beton für den Schienenverkehr |
| DE19616648C1 (de) * | 1996-04-26 | 1997-05-22 | Hochtief Ag Hoch Tiefbauten | Vorrichtung zur höhenpositionsgenauen Herstellung eines Betonkörpers auf der Oberfläche einer Betonplatte, insbesondere für feste Fahrbahnen aus Beton für den Schienenverkehr |
| DE19627672C2 (de) * | 1996-07-10 | 1999-02-18 | Hochtief Ag Hoch Tiefbauten | Verfahren zur Herstellung einer mit Schienenauflagerelementen aus Beton versehenen Betonfahrbahnplatte einer Schnellfahrbahnstrecke und Verbundankersetzmaschine zur Durchführung des Verfahrens |
| DE19808812C2 (de) * | 1996-09-24 | 2000-06-08 | Zueblin Ag | Verfahren zur Herstellung einer festen Fahrbahn |
| DE19705267C1 (de) * | 1997-02-12 | 1998-09-10 | Zueblin Ag | Verfahren zum Steuern eines fahrbaren Geräteträgers für den Bau einer festen Fahrbahn |
| DE19824397C1 (de) * | 1998-05-30 | 1999-07-29 | Hochtief Ag Hoch Tiefbauten | Verfahren und Vorrichtung zum Herstellen eines schotterlosen Oberbausystems für zumindest ein Eisenbahngleis aus zwei Eisenbahnschienen, insbesondere für Hochgeschwindigkeitsstrecken |
| DE19824395C1 (de) * | 1998-05-30 | 1999-07-22 | Hochtief Ag Hoch Tiefbauten | Verfahren zum Herstellen eines schotterlosen Oberbausystems für zumindest ein Eisenbahngleis aus zwei Eisenbahnschienen, insbesondere für Hochgeschwindigkeitsstrecken und dabei verwendbare Vorrichtung |
| DE19824396C1 (de) * | 1998-05-30 | 1999-09-30 | Hochtief Ag Hoch Tiefbauten | Verfahren zum Herstellen eines schotterlosen Oberbausystems für zumindest ein Eisenbahngleis aus zwei Eisenbahnschienen, insbesondere für Hochgeschwindigkeitsstrecken und dabei verwendbare Vorrichtung |
| DE19915763B4 (de) * | 1999-02-20 | 2008-11-20 | Ed. Züblin Ag | Verfahren zum Einbringen von Schwellen in feste Fahrbahnen mit Hilfe taschenförmiger Vertiefungen |
| DE10054041A1 (de) | 2000-10-31 | 2002-05-08 | Joerg Schwarzbich | Verfahren zur Herstellung eines Schienenunterbaus |
| DE10226407A1 (de) * | 2002-06-13 | 2003-12-24 | Boegl Max Bauunternehmung Gmbh | Verfahren und Vorrichtung zur Herstellung eines präzisen Betonfertigteiles |
| DE10310754B4 (de) * | 2003-01-28 | 2006-01-26 | Naumburger Bauunion Gmbh & Co. Bauunternehmung Kg | Verfahren zur Herstellung einer festen Schienenfahrbahn; Feste Schienenfahrbahn |
| DE10328895A1 (de) * | 2003-06-26 | 2005-01-20 | Rte Technologie Gmbh | Verfahren zum Herstellen einer Gleisfahrbahn für Schienenfahrzeuge |
| EP2468954A1 (de) * | 2010-12-27 | 2012-06-27 | Sonneville AG | Verfahren zum Herstellen einer festen Fahrbahn für Schienenfahrzeuge mit einem Rettungsweg für Strassenfahrzeuge |
| RU2497996C1 (ru) * | 2012-05-11 | 2013-11-10 | Федеральное государственное бюджетное образовательное учреждение высшего профессионального образования "Петербургский государственный университет путей сообщения" | Способ изготовления системы верхнего строения пути |
| CN107905046A (zh) * | 2017-11-10 | 2018-04-13 | 成都天府轨谷科技有限公司 | 轨道变形调整装置及应用所述装置的磁浮铁路轨道 |
| WO2026062168A1 (de) | 2024-09-20 | 2026-03-26 | Voestalpine Railway Systems GmbH | Schalungselement zur herstellung eines schienenstützkörpers |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1082552A (en) * | 1964-06-09 | 1967-09-06 | Franz Clouth Rheinische Gummie | Railway rail mountings |
| FR2122863A5 (de) * | 1971-01-19 | 1972-09-01 | Lechler Chemie Gmbh | |
| DE2422942A1 (de) * | 1974-05-11 | 1975-11-20 | Zueblin Ag | Verfahren zur herstellung von eisenbahnoberbauten sowie fertigteile und vorrichtung zur durchfuehrung des verfahrens |
| DE3341681A1 (de) * | 1983-11-18 | 1985-05-30 | Phoenix Ag, 2100 Hamburg | Elastisches schienenlager |
| DE3413417A1 (de) * | 1984-04-10 | 1985-10-17 | Klöckner & Co KGaA, 4100 Duisburg | Schwellenlose schienenbefestigung |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1250315A (de) * | 1968-08-29 | 1971-10-20 | ||
| FR2204198A5 (de) * | 1972-10-24 | 1974-05-17 | Bernard Raoul | |
| GB2024289B (en) * | 1978-06-30 | 1983-03-30 | Clouth Gummiwerke Ag | Resilient rail support |
| DE2830138A1 (de) * | 1978-07-08 | 1980-01-17 | Zueblin Ag | Schotterloser gleisoberbau und verfahren zur herstellung des gleisoberbaus |
-
1994
- 1994-04-07 DE DE4411889A patent/DE4411889A1/de not_active Withdrawn
-
1995
- 1995-03-21 EP EP95104104A patent/EP0676504B1/de not_active Expired - Lifetime
- 1995-03-21 AT AT96108134T patent/ATE164898T1/de not_active IP Right Cessation
- 1995-03-21 DE DE59501846T patent/DE59501846D1/de not_active Expired - Fee Related
- 1995-03-21 EP EP96108134A patent/EP0735189B1/de not_active Expired - Lifetime
- 1995-03-21 DE DE59501812T patent/DE59501812D1/de not_active Expired - Fee Related
- 1995-03-21 ES ES96108134T patent/ES2114752T3/es not_active Expired - Lifetime
- 1995-03-21 ES ES95104104T patent/ES2114705T3/es not_active Expired - Lifetime
- 1995-03-21 AT AT95104104T patent/ATE164897T1/de not_active IP Right Cessation
- 1995-04-06 CZ CZ95877A patent/CZ285120B6/cs not_active IP Right Cessation
- 1995-04-06 CZ CZ98427A patent/CZ42798A3/cs not_active IP Right Cessation
- 1995-04-06 RU RU95105171/28A patent/RU2148685C1/ru not_active IP Right Cessation
- 1995-04-07 PL PL95308045A patent/PL177215B1/pl not_active IP Right Cessation
- 1995-04-07 CN CN95104574A patent/CN1131351C/zh not_active Expired - Fee Related
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1082552A (en) * | 1964-06-09 | 1967-09-06 | Franz Clouth Rheinische Gummie | Railway rail mountings |
| FR2122863A5 (de) * | 1971-01-19 | 1972-09-01 | Lechler Chemie Gmbh | |
| DE2422942A1 (de) * | 1974-05-11 | 1975-11-20 | Zueblin Ag | Verfahren zur herstellung von eisenbahnoberbauten sowie fertigteile und vorrichtung zur durchfuehrung des verfahrens |
| DE3341681A1 (de) * | 1983-11-18 | 1985-05-30 | Phoenix Ag, 2100 Hamburg | Elastisches schienenlager |
| DE3413417A1 (de) * | 1984-04-10 | 1985-10-17 | Klöckner & Co KGaA, 4100 Duisburg | Schwellenlose schienenbefestigung |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO1997027366A1 (de) * | 1996-01-26 | 1997-07-31 | Leonhard Weiss Gmbh & Co. | Verfahren und einrichtung zur herstellung eines schotter- und schwellenlosen bahngleises |
| GR1004786B (el) * | 2003-11-24 | 2005-01-25 | Γεωργιος Ντινοπουλος | Σταθερη επιδομη χωρις στρωτηρες με σκυροδετηση μετα τη ρυθμιση |
| WO2013150482A1 (en) * | 2012-04-05 | 2013-10-10 | Rte Technologie Gmbh | Fixed slab track for rail vehicles, and rail fastening element therefore |
| CN109944618A (zh) * | 2019-03-20 | 2019-06-28 | 中铁十六局集团第二工程有限公司 | 一种无砟轨道胀锚螺栓孔道定位装置 |
| CN115627665A (zh) * | 2022-12-06 | 2023-01-20 | 中国铁路设计集团有限公司 | 一种快速支撑的整体装配式预制轨道结构施工方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| PL308045A1 (en) | 1995-10-16 |
| CZ285140B6 (cs) | 1999-05-12 |
| DE4411889A1 (de) | 1995-10-12 |
| EP0735189A1 (de) | 1996-10-02 |
| RU95105171A (ru) | 1997-02-20 |
| DE59501846D1 (de) | 1998-05-14 |
| CZ285120B6 (cs) | 1999-05-12 |
| DE59501812D1 (de) | 1998-05-14 |
| EP0735189B1 (de) | 1998-04-08 |
| CN1112624A (zh) | 1995-11-29 |
| PL177215B1 (pl) | 1999-10-29 |
| ES2114752T3 (es) | 1998-06-01 |
| CZ87795A3 (en) | 1995-12-13 |
| CN1131351C (zh) | 2003-12-17 |
| EP0676504B1 (de) | 1998-04-08 |
| ATE164897T1 (de) | 1998-04-15 |
| CZ42798A3 (cs) | 1999-05-12 |
| ATE164898T1 (de) | 1998-04-15 |
| ES2114705T3 (es) | 1998-06-01 |
| RU2148685C1 (ru) | 2000-05-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0735189B1 (de) | Verfahren zur Herstellung eines schotterlosen Oberbausystems für zumindest ein Eisenbahngleis | |
| EP1564331B1 (de) | Hebevorrichtung | |
| DE19837360C2 (de) | Einbauverfahren für eine feste Schienenfahrbahn | |
| EP0715021A1 (de) | Schotterloses Oberbausystem für zumindest ein Eisenbahngleis | |
| EP1882777B1 (de) | Verfahren zum Herstellen einer festen Fahrbahn für Schienenfahrzeuge | |
| DE3042725A1 (de) | Verfahren zur herstellung einer elastisch gelagerten, schotterlosen oberbaukonstruktion fuer schienenbahnen | |
| DE102005026819A1 (de) | Feste Fahrbahn für Schienenfahrzeuge | |
| DE2830138A1 (de) | Schotterloser gleisoberbau und verfahren zur herstellung des gleisoberbaus | |
| DE4442498A1 (de) | Fahrbare Betoniermaschine | |
| DE2830137A1 (de) | Verfahren zur herstellung von gleisoberbauten sowie stahlbetonfertigteile und verlegegeraet zur durchfuehrung des verfahrens | |
| EP1169516B1 (de) | Verfahren zur erneuerung einer gleisanlage | |
| EP0905319B1 (de) | Verfahren zur Herstellung einer Festen Fahrbahn für schienengebundenen Verkehr, sowie eine Feste Fahrbahn zur Durchführung des Verfahrens | |
| DE19516163C1 (de) | Verfahren zur positionsgenauen Herstellung oder Einrichtung von Schienenstützpunkten und Maschinensystem für die Durchführung des Verfahrens | |
| EP2010713B1 (de) | Fahrweg und verfahren zur herstellung von betonfertigteilplatten | |
| EP1576240A1 (de) | Verfahren zum herstellen einer festen fahrbahn und fahrweg | |
| DE19707296A1 (de) | Verfahren zur Herstellung einer festen Fahrbahn und dazu geeigneter Betonfertigteile | |
| EP0715022A1 (de) | Verfahren zur positionsgenauen Herstellung oder Einrichtung von Schienenstützpunkten und Maschinensystem für die Durchführung des Verfahrens | |
| EP1636424B1 (de) | Verfahren zum herstellen einer gleisfahrbahn fur schienenfahrzeuge | |
| EP1216326A1 (de) | Verfahren zur herstellung eines schallgedämmten gleises | |
| DE19627672C2 (de) | Verfahren zur Herstellung einer mit Schienenauflagerelementen aus Beton versehenen Betonfahrbahnplatte einer Schnellfahrbahnstrecke und Verbundankersetzmaschine zur Durchführung des Verfahrens | |
| DE10216573B4 (de) | Verfahren zur Lagerung eines Betonbauteiles und Feste Fahrbahn | |
| EP1891271B1 (de) | Heberichtschwelle | |
| AT500876A1 (de) | Verfahren zum herstellen einer festen fahrbahn für schienenfahrzeuge | |
| EP0724667A1 (de) | Schotterloser oberbau mit betonschwellen | |
| DE4428163C1 (de) | Verfahren zur Herstellung einer festen Fahrbahn für schienengebundenen Verkehr im Weichenbereich |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 19950321 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE DK ES FR GB IT LI NL |
|
| 17Q | First examination report despatched |
Effective date: 19951207 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE DK ES FR GB IT LI NL |
|
| REF | Corresponds to: |
Ref document number: 164897 Country of ref document: AT Date of ref document: 19980415 Kind code of ref document: T |
|
| XX | Miscellaneous (additional remarks) |
Free format text: TEILANMELDUNG 96108134.6 EINGEREICHT AM 22/05/96. |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: KELLER & PARTNER PATENTANWAELTE AG Ref country code: CH Ref legal event code: EP |
|
| ITF | It: translation for a ep patent filed | ||
| ET | Fr: translation filed | ||
| REF | Corresponds to: |
Ref document number: 59501812 Country of ref document: DE Date of ref document: 19980514 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2114705 Country of ref document: ES Kind code of ref document: T3 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19980513 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20020327 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20020328 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20030319 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20030325 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030331 |
|
| BERE | Be: lapsed |
Owner name: *HOCHTIEF A.G. VORM. GEBR. HELFMANN Effective date: 20030331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20031127 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DK Payment date: 20040123 Year of fee payment: 10 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040321 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20040324 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20040326 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20040330 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20040401 Year of fee payment: 10 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20041001 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee |
Effective date: 20041001 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050321 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050321 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050322 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050331 Ref country code: DK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050331 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20051001 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20050321 |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: EBP |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20050322 |