EP0683122A1 - Klebemittel zum Verbinden von auf angetriebenen Rollen gewickelten Materialbahnen - Google Patents
Klebemittel zum Verbinden von auf angetriebenen Rollen gewickelten Materialbahnen Download PDFInfo
- Publication number
- EP0683122A1 EP0683122A1 EP95810211A EP95810211A EP0683122A1 EP 0683122 A1 EP0683122 A1 EP 0683122A1 EP 95810211 A EP95810211 A EP 95810211A EP 95810211 A EP95810211 A EP 95810211A EP 0683122 A1 EP0683122 A1 EP 0683122A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- adhesive
- web
- printing material
- layer
- material web
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H19/00—Changing the web roll
- B65H19/10—Changing the web roll in unwinding mechanisms or in connection with unwinding operations
- B65H19/102—Preparing the leading end of the replacement web before splicing operation; Adhesive arrangements on leading end of replacement web; Tabs and adhesive tapes for splicing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2301/00—Handling processes for sheets or webs
- B65H2301/40—Type of handling process
- B65H2301/41—Winding, unwinding
- B65H2301/414—Winding
- B65H2301/4148—Winding slitting
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2301/00—Handling processes for sheets or webs
- B65H2301/40—Type of handling process
- B65H2301/46—Splicing
- B65H2301/4602—Preparing splicing process
- B65H2301/46022—Preparing splicing process by detecting mark on rotating new roll and/or synchronize roll with trailing web speed
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2301/00—Handling processes for sheets or webs
- B65H2301/40—Type of handling process
- B65H2301/46—Splicing
- B65H2301/4606—Preparing leading edge for splicing
- B65H2301/46075—Preparing leading edge for splicing by adhesive tab
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2511/00—Dimensions; Position; Numbers; Identification; Occurrences
- B65H2511/50—Occurence
- B65H2511/51—Presence
- B65H2511/514—Particular portion of element
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2701/00—Handled material; Storage means
- B65H2701/10—Handled articles or webs
- B65H2701/13—Parts concerned of the handled material
- B65H2701/131—Edges
- B65H2701/1311—Edges leading edge
Definitions
- the invention relates to an adhesive for connecting webs of material wound on driven rolls, in particular for connecting printing material webs of a web-fed rotary printing press when changing webs on the fly.
- the printing material for example paper
- the printing material web is unwound from a roll that is clamped in a roll changer.
- the reel changer is upstream of the printing unit.
- the unrolled one is advantageously replaced by a new printing material web roll in the flying roll change.
- a reel changer has at least two reels with integrated tensioning devices, in which the running as well as the new substrate web reel are clamped with a prepared adhesive joint.
- the new printing material web roll is accelerated by means of a drive device until its peripheral speed corresponds to the web speed of the running printing material web.
- the reliable connection of the adhesive joint of the new printing material web roll to the end piece of the running printing material web which is also carried out with a device integrated in the roll changer for covering and capping the running printing material web, is only possible without incorrect gluing or web break if the adhesive joint on the new printing material web roll is more suitable Way has been prepared.
- the tear-off force of the adhesive bump from the new printing material web must be so great that the adhesive bump does not become detached during storage in the intermediate roll store, during subsequent transport and loading into the roll changer or when accelerating the new printing material web roll in the roll changer.
- the location of the adhesive joint on the circumference of the new printing material web should be able to be determined as precisely as possible regardless of its location or the type of loading in the roll changer.
- the adhesive joint should also be able to be torn off without great effort when re-gluing onto the running printing material web, whereby it should be noted that the web tension distribution remains as uniform as possible over the web width during the wrapping.
- the adhesive joint must be able to transmit the occurring web tension value of the connected web width and not tear it off.
- the now printed material web is cut lengthwise into individual partial webs before being introduced into the folder.
- the partial webs are brought together via one or more former and, if necessary, folded lengthways.
- the partial web packages which have been brought together to form individual strands are brought together again in the folder, cross-cut and lined up in accordance with the required product on a delivery of the folder in the form of a shingled stream.
- connection between the two webs should offer the longitudinal cutting devices the lowest possible cutting resistance; it should be possible to fold it as bulge-free as possible in the area of the former - and it should be able to withstand the web tension that occurs for each partial web.
- the printed copies are taken over by a subordinate transport system and transported for further processing or to a forwarding agency.
- the stream of flakes must be deliberately divided, since the specimens containing parts of glue joints cannot be sold and must therefore be eliminated via a so-called waste switch.
- the glue bumps are normally not visible - they may be covered by several web layers - the excretion is controlled by gluing materials onto the web of material in the area of the glue bump in the area of the glue bump that are detected without contact, for example by means of inductive or capacitive proximity switches can.
- EP 0 418 527 A2 discloses an adhesive joint preparation in which a roll start edge is cut off at an angle of less than 90 ° to the side edge of the printing material web, in particular at an angle between 60 ° and 80 °. Then the leading edge of the roll is glued to the next web layer underneath with a connecting strip that spans the entire width of the web.
- This known connecting strip is divided longitudinally into three zones, of which the zone located above the start edge of the roll is self-adhesive on both sides, the central zone is non-adhesive and the zone sitting on the next layer is self-adhesive on one side.
- the central zone is provided with a perforation running in the longitudinal direction of the strip.
- the connecting strip is applied so that the middle, with the perforation provided zone comes to lie along the edge of the roll. The bevelling of the leading edge of the roll improves the tear-off behavior when gluing the new one onto the running substrate.
- this known method requires a time-consuming preparation of the adhesive joint, because the course of the connecting strip, but in particular the perforation, must exactly match the edge of the web over the entire width of the web.
- This known type of glue joint formation should also make it necessary for the tensioning device to be zeroed when loading the new printing material web roll with regard to the location of the glue joint or other suitable measures for detecting the adhesive joint must be taken in order to precisely press the new one onto the expiring one Web and a correspondingly synchronized capping of the old printing material web can be guaranteed.
- this known adhesive joint can only be cut by the longitudinal cutting devices with increased cutting resistance and cannot be folded without bulges in the former.
- Another type of adhesive joint preparation is known from EP 0 129 238 A1.
- the leading edge of the new printing material web which runs at right angles to the web side edge, is glued to the next layer of this new printing material web with several adhesive strips.
- the adhesive strips each have an adhesive zone on both sides of a central non-adhesive zone. They are aligned when glued to the start edge and attached so that the middle zone comes to lie above the start edge. After gluing, a perforation is cut in the middle zone by means of an appropriately designed device in order to make it easier for the adhesive strips to be torn open when the beginning of the web is glued onto the running printing material web.
- an approximately T-shaped adhesive strip for preparing an adhesive joint on the starting edge of a printing material web in which the starting edge has the shape of one or more adjacent triangles, at the tips of which such an adhesive strip is used to stick the tips onto the next one Web position is attached. Furthermore, on the topmost layer in the unwinding direction behind the adhesive joint prepared in this way, a further adhesive strip made of an electrically conductive material and aligned exactly with the adhesive joint is applied. The detection of this further adhesive strip by a suitably designed proximity switch triggers the signal for pressing the new one onto the running printing material web and the signal for cutting the running printing material web.
- the invention has set itself the task of simplifying the preparatory work for connecting two webs of material that are unwound via driven rollers and to ensure that the two webs of material are pressed on as precisely as possible in the region of the adhesive joint.
- Claims 12 and 15 are directed to preferred applications of the subject matter of claim 1, while claim 17 relates to a method for preparing an adhesive joint on a roll of a printing material web of a rotary printing press.
- a switching function is simultaneously integrated in the adhesive for connecting material webs wound on driven rollers.
- the adhesive and thus the adhesive joint itself can be detected with a suitable agent.
- the preparation of the adhesive joint is simplified and therefore cheaper, since at least the additional process step of attaching the means for recognizing the position of the adhesive joint is eliminated. Complicated adjustments of the tensioning device are also not necessary.
- the term switching function in connection with the adhesive according to the invention means that the adhesive is characterized by its suitability for detection by suitable sensors.
- the adhesive can be an independently manageable adhesive strip or can only be formed when the adhesive joint is being prepared, preferably by spraying become.
- the adhesive according to the invention can advantageously also be used in the case of a similarly changing web in other areas, for example for changing plastic webs and films.
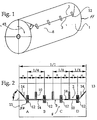
- FIG. 1 shows a paper roll as an example for a printing material web roll which has been prepared for insertion in a roll changer of a rotary printing press. After damaged web layers have been removed, the wound printing material web 1 is just cut off at the web start 2 along a web start edge 3 at right angles to the roll side edge 11. By cutting the side edges of the leading edge 3 obliquely at an angle ⁇ , the shape of the leading edge 3 has been completed.
- FIG. 2 shows an adhesive joint 13 in which the web edge 3 is connected in the middle of partial webs A, B, C and D with an adhesive, namely switching adhesive strip 12, to the next web layer 8 lying under the web edge 3.
- a perforation 34 (FIGS. 6 and 7) of the adhesive strips 12 runs approximately along the start edge 3 of the web.
- the web edge 3 is reinforced with a double-sided adhesive tape 10, which can run along the entire web edge 3 if necessary.
- the type and form of reinforcement depends on the degree of automation in reel preparation. A full automation of the adhesive joint preparation inside or outside of the roll changer is possible, since after cutting the web edge 3, the adhesive strips 12 can be glued in the correct position to the roll side and web edge 3.
- the drive device of the reel changer is equipped with a circumferential drive, for example a drive with belts 22 (indicated in FIG. 3), the adhesive tapes 10 are omitted in the areas in which the circumferential drive 22 acts, or are each covered with a masking tape 14. This is not necessary for reel changers with a pure center drive.
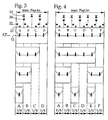
- Figure 3 shows a schematic overview of printing material webs with the adhesive joint 13 with a maximum of four possible configurations of partial webs A, B, C and D.
- the devices 21 for scanning the switching adhesive strip 12 and thus the location of the adhesive joint 13 on the circumference of the new printing material web are like that Adhesive strips 12 are also arranged in the middle of each partial web A, B, C and D.
- the location of the devices for the peripheral drive 22, the longitudinal section 19 and the former 20 are also indicated schematically.
- the arrangement of the adhesive strips 12 located in the adhesive joint 13 makes it clear that the adhesive joint can also be detected after the folder independently of the division of the printing material webs into partial webs.
- the switching adhesive strips 12 are outside of those provided by the devices predefined cut and fold lines are applied to the longitudinal cuts 19 and the funnels 20 in order to facilitate the cutting and folding of the strips.
- FIG. 4 shows configurations of six-page-wide printing material webs with an adhesive joint designed according to the invention. The statements made with regard to FIG. 3 apply equally to the arrangement of the switching adhesive strips 12.
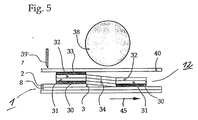
- FIG. 5 shows a schematic representation of a section through two printing material webs 1 and 40 to be glued together in the area of the connections.
- the new printing material web 1 which is wound on a roll, not shown, rotating in the direction of arrow 45, is guided against the old printing material web 40, which also runs from a roll, also not shown, after or while the web speed is being synchronized.
- an adhesive strip 12 made up of several layers has been used.
- This adhesive strip 12 has a carrier layer 31 for absorbing mechanical loads, which with one of its two outer zones, both of which are provided with adhesive layers 30, in the area of the leading edge 3 and with the other zone in an adjacent area of the next next sheet layer 8 of the new one underneath Printing material web 1 is glued on.
- the adhesive strip 12 has a switching function layer 32, which allows the adhesive strip 12 to be detected and thus the start edge 3 of the new printing material web 1 to be detected.
- the switching function layer 32 arranged above the adhesive layer 30 in the area of the web edge 3 there is another adhesive layer 33 for adhering the new printing material web 1 to the running, old printing material web 40.
- the switching function layer 32 is designed as an aluminum layer.
- an electrically conductive strip preferably an aluminum strip, takes on the double function of Switching function layer and carrier layer.
- other detectable properties can also be used for the switching function layer, in particular also those properties that are suitable for detection by optical sensors.
- the switching adhesive strip 12 is detected by a sensor, not shown, for example a proximity switch. Its output signal is used for a suitable control for a pressure roller 38, so that this pressure roller 38 is pressed against the running printing material web 40 at the moment in which the web leading edge 3 passes under the pressure roller 38.
- the printing substrate web 40 running through is cut in synchronism with the pressing by means of a schematically illustrated cutting device 39.
- the beginning of the web edge of the new web 1 connected to the running web 40 lifts off the wound new roll, while the adhesive strip 12 still sticks to the next web layer 8 lying below the leading edge 3.
- the adhesive layer 30 could, for example, be provided with a weaker adhesive in the area that is glued to the next sheet layer 8 than the adhesive in the area of the leading edge 3.
- the adhesive strip 12 is in its Provide central, adhesive-free zone with perforations 34 to form a predetermined breaking point.
- the two measures mentioned can also be combined with one another.
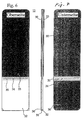
- FIGS. 6 and 7 show an exemplary adhesive strip 12 in the form of a rectangle in section and on its top and bottom.
- the carrier and conductive layer 31, 32 are formed by a laminated aluminum foil.
- the central zone 34 of the switching adhesive strip 12, which is provided with perforations, is arranged off-center as seen in the longitudinal direction of the strip 12. It lies in an area of the adhesive strip 12 that extends from approximately the middle can range up to about a quarter of the length of the strip 12.
- the adhesive layers 30 and 33 are each formed on the top as well as on the underside up to close to the perforation 34.
- FIG. 8 shows an alternative adhesive joint in which the beginning of the web 3 has been pulled off twice at an angle ⁇ at the beginning of the roll 2 using a triangular template 18 which has a length of three partial webs.
- the triangular template 18 has been placed on the printing material web 1 at right angles to the roll side edge 11.
- the web edge 3 is connected to the next layer 8 underneath at the points shown in FIG. 9, namely the tips of the web edge 3 formed during peeling. It is important to ensure that the edge 3 of the web coincides approximately with the front end of each switching adhesive strip 49.
- the adhesive joint 23 formed in this way is in turn reinforced by means of double-sided adhesive tape 10 — along the entire edge 3 of the web if necessary.
- the type and shape of the reinforcements in turn depend on the degree of automation of the roll preparation. A full automation of the adhesive joint preparation is possible, since after cutting the leading edge 3 by means of the guided triangle template 18, the switching adhesive strips 49 can be glued in the correct position to the roll side and leading edge 11, 3. With regard to the location of the attachment of the switching adhesive strips 49 used in this exemplary embodiment, what has been said about the rectangular switching adhesive strips 12 applies.
- FIGS. 3 and 4 corresponding schematic representations of 4/4 and 6/6 wide printing material web configurations for the printing material webs prepared with the triangular template 18 are shown in FIGS. 10 and 11.
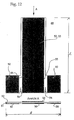
- FIG. 12 shows a top view of the switching adhesive strip 49 preferred for the alternative adhesive joint 23.
- This switching adhesive strip 49 has the shape of a butterfly or has a simple T-shape.
- a laminated aluminum foil in turn forms the carrier and guide layer 51, 52, which is provided in the zone of the T trunk on the upper side, namely the side of the guide layer 52, with an adhesive layer 53 for sticking to the old, running printing material web.
- This switching adhesive strip 49 is provided with three adhesive zones 50 on the lower side facing the new printing material web.
- the middle adhesive zone 50 fills the T-trunk. Two side adhesive layers 50 are applied to the two zones of the T-beam.
- Adhesive-free zones 55 are formed between the T-bar zones and the T-trunk on both sides of the adhesive layer 50 of the T-trunk zone, which serve as predetermined breaking points when the T-bars are torn by incisions 54 at the attachment of the T-bar.
- An adhesive strip 49 with this configuration of the predetermined breaking point with break lines running parallel to the longitudinal side of the web has proven to be particularly advantageous with regard to the tear-off security.
- the three adhesive zones 50 and the adhesive zone 53 each extend into the immediate vicinity of the break lines defined by the recesses 54 in the adhesive-free zones 55.
- the explanations for the rectangular strip 12 apply.
- the choice of the shape of the adhesive joint 13 or 23 according to the exemplary embodiments corresponding to FIGS. 1 to 4, 6 and 7 and FIGS. 8 to 13 depends not least on the width of the printing material web, the web quality and also on the production speed to be maintained.
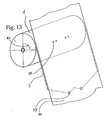
- FIG. 13 shows again the gluing of the two printing material webs 40 and 1 using the T-shaped switching adhesive strip 49.
- the role of the new printing material web 1 has just one revolution after gluing the new printing material web 1 to the running web 40 completed.
- FIG. 14 shows a fully automated adhesive joint preparation for applying an adhesive fluid.
- a movable device 64 for applying adhesive fluids 60 and 61 is moved up to the new printing material web 1, and the beginning of the web 2 of the new web 1 is lifted from the underlying web layer 8, for example by means of blown compressed air.
- a support 67 which can be moved vertically in the application device 64 is moved under the lifted web start 2.
- a first adhesive fluid 60 is sprayed onto the upper side of the web start 2 by means of a first nozzle arrangement 65 and a second adhesive fluid 61 is sprayed onto the next next layer 8 below it by means of a second nozzle arrangement 66.
- these two spray devices 65, 66 other suitable application devices are also conceivable.
- the two adhesive fluids 60 and 61 can be applied uniformly over the entire width of the printing material web 1 or also unevenly, for example distributed over a certain point, over the width of the printing material web.
- the new printing material web 1 can be pivoted about a common pivot point 72 in a roll stand 70 via a common swivel arm 71 with the old, running printing material web 40.
- the swivel arm 71 pivots counterclockwise into the position shown in FIG.
- the application device 64 is moved away from the new printing material web roll and the beginning of the web 2 is glued onto the next layer 8 located underneath in the area of the second adhesive fluid 61.
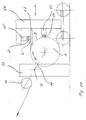
- FIG. 15 shows the printing substrate web 40 that is running and the new web 1 after swiveling immediately before gluing.
- the pressing of the running printing material web 40 against the outer circumference of the new web 1 in the area of Adhesive joint 63 prepared in this way takes place in the manner described for FIG. 5.
- a material 69 neutralizing this adhesive fluid 61 is applied to the adhesive fluid 61 by means of an arrangement 68 in order to glue the new printing material web a second time 1 to prevent in this area.
- the conductive fluid 60, 61 in question is preferably admixed with electrically conductive constituents.
- the first adhesive fluid 60 is preferably a more adhesive material than the second adhesive fluid 61. This makes it easier to tear off the beginning of the web 2 after it has been glued to the running printing material web 40.
- a powdery material 69 is preferably used as the neutralizing material.
Landscapes
- Replacement Of Web Rolls (AREA)
- Adhesives Or Adhesive Processes (AREA)
Abstract
Description
- Die Erfindung betrifft ein Klebemittel zum Verbinden von auf angetriebenen Rollen gewickelten Materialbahnen, insbesondere zum Verbinden von Bedruckstoffbahnen einer Rollenrotationsdruckmaschine bei deren fliegendem Bahnwechsel.
- Bei Rotationsdruckmaschinen wird der Bedruckstoff, z.B. Papier dem Druckwerk, in Form einer Bedruckstoffbahn zugeführt. Die Bedruckstoffbahn wird von einer Rolle abgewickelt, die in einem Rollenwechsler eingespannt ist. Der Rollenwechsler ist dem Druckwerk vorgelagert. Um die insbesondere im Zeitungsdruck einzuhaltende Bedingung des unterbrechungsfreien Druckens erfüllen zu können, erfolgt das Ersetzen einer abgewickelten durch eine neue Bedruckstoffbahnrolle vorteilhafterweise im fliegenden Rollenwechsel. Zu diesem Zweck verfügt ein Rollenwechsler wenigstens über zwei Rollen mit integrierten Spannvorrichtungen, in denen die ablaufende, ebenso wie die neue Bedruckstoffbahnrolle mit vorbereitetem Klebestoß eingespannt sind. Damit die neue Bedruckstoffbahnrolle mit der Bahn des ablaufenden Bedruckstoffes fliegend verbunden werden kann, wird die neue Bedruckstoffbahnrolle mittels einer Antriebsvorrichtung solange beschleunigt, bis deren Umfängsgeschwindigkeit der Bahngeschwindigkeit der ablaufenden Bedruckstoffbahn entspricht. Das zuverlässige Verbinden des Klebstoßes der neuen Bedruckstoffbahnrolle mit dem Endstück der ablaufenden Bedruckstoffbahn, das mit einer ebenfalls im Rollenwechsler integrierten Vorrichtung zum Umkleben und Kappen der ablaufenden Bedruckstoffbahn erfolgt, ist jedoch ohne Fehlklebung oder Bahnriß nur möglich, wenn der Klebestoß auf der neuen Bedruckstoffbahnrolle in geeigneter Weise vorbereitet worden ist.
- Hierzu muß die Abreißkraft des Klebestoßes von der neuen Bedruckstoffbahn so groß sein, daß sich der Klebestoß bei der Lagerung im Rollenzwischenlager, beim anschließenden Transport und der Beschickung in den Rollenwechsler oder auch beim Beschleunigen der neuen Bedruckstoffbahnrolle im Rollenwechsler nicht ablöst. Der Ort des Klebestoßes am Umfang der neuen Bedruckstoffbahn sollte unabhängig von seinem Ort der Aufbringung oder der Art der Beschickung in den Rollenwechsler so exakt wie möglich festgelegt werden können. Der Klebestoß sollte sich ferner beim Umkleben auf die ablaufende Bedruckstoffbahn ohne großen Kraftaufwand abreißen lassen, wobei zu beachten ist, daß die Bahnzugverteilung über die Bahnbreite während des Umklebens möglichst gleichmäßig bleibt. Schließlich muß der Klebstoß den auftretenden Bahnzugwert der verbundenen Bahnbreite übertragen können und nicht abreißen.
- Nach dem Abwickeln der Bedruckstoffbahn im Rollenwechsler und dem Bedrucken dieser Bahn in der bzw. den Druckeinheiten wird die nun bedruckte Stoffbahn vor dem Einführen in den Falzapparat längs in einzelne Teilbahnen geschnitten. Danach werden die Teilbahnen je nach gefordertem Produkt - meist sind mehrere Stoffbahnen von verschiedenen Rollenwechslern und Druckwerken beteiligt - über einen oder mehrere Falztrichter zusammengeführt und, soweit notwendig, längs gefaltet. Dann werden die zu Einzelsträngen zusammengeführten Teilbahnpakete im Falzapparat noch einmal zusammengeführt, quergeschnitten und entsprechend dem geforderten Produkt auf einer Auslage des Falzapparates in Form eines Schuppenstroms aufgereiht. Die mit diesem Produktionsprozess verbundenen Bahnrißrisiken sollten vermieden oder zumindest reduziert werden.
- Die Verbindung zwischen den beiden Bahnen sollte den Längsschnitteinrichtungen einen möglichst niedrigen Schnittwiderstand bieten; sie sollte im Bereich der Falztrichter möglichst wulstfrei gefaltet werden können - und sie sollte für jede Teilbahn dem auftretenden Bahnzug standhalten können.
- Die Druckexemplare werden von einem nachgeordneten Transportsystem übernommen und zur Weiterverarbeitung oder zur Spedition transportiert. Dabei muß der Schuppenstrom gezielt aufgeteilt werden, da die Exemplare, die Teile von Klebstößen enthalten, nicht verkauft werden können und demzufolge über eine sogenannte Makulaturweiche ausgeschieden werden müssen. Da die Klebestöße normalerweise nicht sichtbar sind - sie werden möglicherweise durch mehrere Bahnschichten abgedeckt - wird das Ausscheiden dadurch gesteuert, daß zum Schalten der Makulaturweiche im Bereich des Klebstoßes Materialien auf die Stoffbahn aufgeklebt werden, die berührungslos, beispielsweise mittels induktiver oder kapazitiver Näherungsschalter, detektiert werden können.
- In manchen Anwendungsfällen, in denen entweder die Einzelstränge ab den Trichtern nicht zusammengeführt, sondern parallel verarbeitet - beispielsweise im Doppelzweifalz - oder die im Zweifalz aufgereihten Exemplare im Falzapparat über eine sogenannte Splitweiche in zwei Schuppenströme - beispielsweise Doppeldreifalz - aufgeteilt werden, gilt es zu berücksichtigen, daß die Klebestöße der einzelnen Bedruckstoffbahnen im Falzapparat aufgetrennt und in zwei Auslagen ausgelegt werden. In solchen Fällen müssen die geteilten Klebestöße vor jeder Makulaturweiche separat detektiert und ausgeschieden werden. Auch dies geschieht zum Schalten der Makulaturweichen dadurch, daß im Bereich des Klebestoßes Materialien derart auf die Bahn aufgeklebt werden, daß sie unabhängig von der Aufteilung der Einzelbahn über oder im Falzapparat berührungslos, z.B. mittels induktiver oder kapazitiver Näherungsschalter, detektiert werden können.
- Schließlich gilt es bei der Vorbereitung eines Klebstoßes einer Bedruckstoffbahn für den fliegenden Rollenwechsel noch zu berücksichtigen, daß sich die Bahnbreiten z.B. im Hinblick auf sechs plattenbreite Rotationsdruckmaschinen im Zeitungsdruck erheblich vergrößern, wobei das Flächengewicht der Bahn möglichst klein gehalten werden soll.
- Aus der EP 0 418 527 A2 ist eine Klebestoßvorbereitung bekannt, bei der eine Rollenanfangskante unter einem Winkel kleiner als 90° zur Seitenkante der Bedruckstoffbahn, insbesondere unter einem Winkel zwischen 60° und 80°, abgeschnitten wird. Anschließend wird die Rollenanfangskante mit einem Verbindungsstreifen, der die gesamte Breite der Bahn überspannt, auf der darunterliegenden nächsten Bahnlage festgeklebt. Dieser bekannte Verbindungsstreifen ist längs in drei Zonen unterteilt, von denen die über der Rollenanfangskante liegende Zone beidseitig selbstklebend, die mittlere Zone nicht klebend und die auf der nächsten Lage sitzende Zone einseitig selbstklebend ausgebildet sind. Die mittlere Zone ist mit einer in Streifenlängsrichtung verlaufenden Perforierung versehen. Der Verbindungsstreifen wird so aufgebracht, daß die mittlere, mit der Perforation versehene Zone entlang der Rollenanfangskante zu liegen kommt. Das Abschrägen der Rollenanfangskante bewirkt ein besseres Abreißverhalten beim Ankleben der neuen auf die ablaufende Bedruckstoffbahn.
- Dieses bekannte Verfahren erfordert jedoch ein aufwendiges Vorbereiten des Klebestoßes, weil der Verlauf des Verbindungsstreifens, insbesondere aber der Perforierung über die ganze Bahnbreite mit der Bahnanfangskante exakt übereinstimmen muß. Diese bekannte Art der Klebestoßausbildung dürfte es auch erforderlich machen, daß die Spannvorrichtung bei der Beschickung mit der neuen Bedruckstoffbahnrolle hinsichtlich des Ortes des Klebestoßes genullt werden muß oder sonstige geeignete Maßnahmen zum Erfassen des Klebestoßes ergriffen werden müssen, um ein exaktes Andrücken der neuen auf die ablaufende Bahn und ein entsprechend zu diesem Andrückvorgang synchronisiertes Kappen der alten Bedruckstoffbahn gewährleistet werden können. Desweiteren kann dieser bekannte Klebestoß durch die Längsschnitteinrichtungen nur mit erhöhtem Schnittwiderstand geschnitten und im Falztrichter nicht wulstfrei gefaltet werden.
- Eine weitere Art der Klebestoßvorbereitung ist aus der EP 0 129 238 A1 bekannt. Dabei wird die im rechten Winkel zur Bahnseitenkante verlaufende Bahnanfangskante der neuen Bedruckstoffbahn mit mehreren Klebestreifen auf der nächsten Lage dieser neuen Bedruckstoffbahn festgeklebt. Die Klebestreifen besitzen beidseitig einer mittleren nicht klebenden Zone jeweils eine Klebezone. Sie werden beim Aufkleben nach der Bahnanfangskante ausgerichtet und so angebracht, daß die mittlere Zone über der Bahnanfangskante zu liegen kommt. Nach dem Aufkleben wird in der mittleren Zone durch eine entsprechend ausgelegte Vorrichtung eine Perforierung geschnitten, um das Aufreißen der Klebestreifen beim Umkleben des Bahnanfangs auf die ablaufende Bedruckstoffbahn zu erleichtern.
- Auch bei diesem bekannten Rollenwechsel dürfte eine wie bereits vorstehend geschilderte Justierung der Spannvorrichtung oder sonstige Maßnahmen notwendig werden, um das exakte Ankleben der neuen auf die ablaufende Bahn und das dazu synchronisierte Kappen der ablaufenden Bahn sicherzustellen. Das nachträgliche Perforieren der Klebestreifen ist ebenfalls aufwendig, da einerseits der Klebestreifen sauber perforiert und andererseits die darunterliegende Bahnlage nicht verletzt werden darf. Ein weiteres Fehlklebungs- und Bahnrißrisiko besteht darin, daß das bahnseitige Ende der Bahnanfangskante und den beiden äußeren Klebestreifen bis zur Seitenkante der Bahnrolle weder geheftet noch schräg angeschnitten ist.
- Desweiteren ist die Verwendung eines in etwa T-förmigen Klebestreifens zur Vorbereitung eines Klebestoßes auf der Anfangskante einer Bedruckstoffbahn bekannt, bei dem die Bahnanfangskante die Form eines oder mehrerer nebeneinander liegender Dreiecke aufweist, an deren Spitzen jeweils solch ein Klebestreifen zum Ankleben der Spitzen auf die nächste Bahnlage angebracht ist. Ferner ist auf der obersten Lage in Abwickelrichtung hinter dem derart vorbereiteten Klebestoß ein exakt zum Klebestoß ausgerichteter weiterer Klebestreifen aus einem elektrisch leitfähigen Material aufgebracht. Das Erfassen dieses weiteren Klebestreifens durch einen entsprechend ausgebildeten Näherungsschalter löst das Signal zum Andrücken der neuen auf die ablaufende Bedruckstoffbahn und das Signal zum Kappen der ablaufenden Bedruckstoffbahn aus.
- Auch dieses Verfahren ist noch aufwendig, da dieser weitere Klebestreifen hinsichtlich seiner Lage zum eigentlichen Klebestoß sehr genau angebracht werden muß.
- Die Erfindung hat es sich zur Aufgabe gemacht, die Vorbereitungsarbeiten, die zum Verbinden zweier Materialbahnen, die über angetriebene Rollen abgewickelt werden, zu vereinfachen und ein Andrücken der beiden Materialbahnen so exakt wie möglich im Bereich des Klebestoßes zu gewährleisten.
- Diese Aufgabe wird durch den Gegenstand von Anspruch 1 gelöst.
- Die Ansprüche 12 und 15 sind auf bevorzugte Anwendungen des Gegenstands von Anspruch 1 gerichtet, während Anspruch 17 ein Verfahren zur Vorbereitung eines Klebestoßes an einer Rolle einer Bedruckstoffbahn einer Rotationsdruckmaschine betrifft.
- Die jeweils nachgeordneten Ansprüche betreffen vorteilhafte und nicht glatt selbstverständliche Ausgestaltungen der Erfindung.
- Erfindungsgemäß ist in dem Klebemittel zum Verbinden von auf angetriebenen Rollen gewickelten Materialbahnen neben der Klebefunktion gleichzeitig eine Schaltfunktion integriert. Dies bedeutet, daß das Klebemittel und damit der Klebestoß selbst mit einem geeigneten Mittel detektierbar ist. Dadurch kann auf zusätzliche Mittel, die zu Erfassung der Lage des Klebestoßes am äußeren Umfang der Materialbahn bislang notwendig sind, verzichtet werden. Ungenauigkeiten hinsichtlich der relativen Lage des Klebestoßes und des oder der zusätzlichen Mittel zur Ermittlung der Lage des Klebestoßes bzw. der Bahnanfangskante, die bei den bekannten Klebemitteln und Verfahren zur Vorbereitung des Klebestoßes nie gänzlich vermieden werden können, treten nicht mehr auf. Schließlich wird auch die Vorbereitung des Klebestoßes vereinfacht und damit verbilligt, da zumindest der zusätzliche Verfahrensschritt des Anbringens des Mittels zum Erkennen der Lage des Klebestoßes entfällt. Aufwendige Justierungen der Spannvorrichtung entfallen ebenfalls. Der Begriff Schaltfunktion im Zusammenhang mit dem erfindungsgemäßen Klebemittel bedeutet, daß sich das Klebemittel durch seine Eignung zur Erfassung durch geeignete Sensoren auszeichnet.
- Das Klebemittel kann ein selbständig handhabbarer Klebestreifen sein oder selbst erst bei der Vorbereitung des Klebstoßes, bevorzugterweise durch Aufsprühen, gebildet werden.
- Wenn auch die Erfindung besonders bevorzugt zum Vorbereiten eines Klebstoßes zwischen einer neuen und einer ablaufenden Bedruckstoffbahn einer Rollenrotationsdruckmaschine verwendet wird, wobei die beiden Bahnen fliegend, d.h. während des kontinuierlich laufenden Betriebs der Maschine, gewechselt werden, so läßt sich das erfindungsgemäße Klebemittel mit Vorteil auch bei ähnlich ablaufendem Bahnwechsel in anderen Bereichen, beispielsweise für den Wechsel von Kunststoffbahnen und -folien, verwenden.
- Bevorzugte Ausführungsbeispiele der Erfindung werden anhand der nachfolgenden Zeichnungen erläutert. Dabei werden weitere Merkmale und Vorteile der Erfindung offenbart. Es zeigen:
- Figur 1
- eine schematische Darstellung einer Bedruckstoffbahnrolle von 4/4-tel Breite, deren Klebestoß mit einem Klebemittel mit integrierter Schaltfunktion hergestellt ist;
- Figur 2
- eine Draufsicht auf eine Ausführung des Klebestoßes nach Figur 1 bei manueller Vorbereitung des Klebestoßes;
- Figur 3
- eine schematische Darstellung von Bedruckstoffbahnen mit maximal vier unterschiedlichen Bahnbreiten, die für den Klebestoß entsprechend der Figuren 1 und 2 ausgebildet sind;
- Figur 4
- eine schematische Darstellung von Bedruckstoffbahnen mit maximal sechs unterschiedlichen Bahnbreiten, die für den Klebestoß entsprechend der Figuren 1 und 2 ausgebildet sind;
- Figur 5
- das Aneinanderkleben zweier Bedruckstoffbahnen in einer schematischen Schnittdarstellung;
- Figur 6
- die Oberseite eines Klebemittels, das als rechteckförmiger Klebestreifen ausgebildet ist;
- Figur 7
- die Unterseite des Klebestreifens nach Figur 6;
- Figur 8
- ein zweites Ausführungsbeispiel einer für einen Klebestoß vorbereiteten Bedruckstoffbahnrolle;
- Figur 9
- eine Draufsicht auf die Ausführung des Klebestoßes nach Figur 8;
- Figur 10
- eine schematische Darstellung von Bedruckstoffbahnen mit maximal vier unterschiedlichen Bahnbreiten, die für den Klebestoß entsprechend der Figuren 8 und 9 ausgebildet sind;
- Figur 11
- eine schematische Darstellung von Bedruckstoffbahnen mit maximal sechs unterschiedlichen Bahnbreiten, die für den Klebestoß entsprechend den Figuren 8 und 9 ausgebildet sind;
- Figur 12
- die Unterseite eines Klebemittels, das als Klebestreifen in T-Form ausgebildet ist zur Vorbereitung des Klebestoßes nach den Figuren 8 bis 11;
- Figur 13
- eine schematische Darstellung des Anklebens der neuen Bedruckstoffbahn auf die ablaufende alte Bedruckstoffbahn unter Verwendung eines Klebestreifens entsprechend Figur 12;
- Figur 14
- eine Vorrichtung zum Vorbereiten eines Klebestoßes durch Aufsprühen des Klebemittels auf eine Bedruckstoffbahnrolle; und
- Figur 15
- das Ankleben der neuen Bedruckstoffbahn von Figur 14 an eine ablaufende alte Bahn.
- In Figur 1 ist eine Papierrolle als Beispiel für eine Bedruckstoffbahnrolle dargestellt, die zum Einsetzen in einen Rollenwechsler einer Rotationsdruckmaschine vorbereitet worden ist. Nachdem beschädigte Bahnlagen entfernt worden sind, wird die aufgewickelte Bedruckstoffbahn 1 am Bahnanfang 2 entlang einer Bahnanfangskante 3 rechtwinklig zur Rollenseitenkante 11 gerade abgeschnitten. Durch schräges Anschneiden der Seitenkanten der Bahnanfangskante 3 unter einem Winkel β ist die Form der Bahnanfangskante 3 vervollständigt worden.
- Figur 2 zeigt einen Klebestoß 13, bei dem die Bahnanfangskante 3 jeweils in der Mitte von Teilbahnen A, B, C und D mit einem Klebemittel, nämlich Schaltklebestreifen 12, mit der unter der Bahnanfangskante 3 liegenden nächsten Bahnlage 8 verbunden ist. Dabei ist darauf zu achten, daß eine Perforierung 34 (Figuren 6 und 7) der Klebestreifen 12 in etwa entlang der Bahnanfangskante 3 verläuft. Die Bahnanfangskante 3 ist mit einem Doppelklebeband 10, das bei Bedarf entlang der gesamten Bahnanfangskante 3 verlaufen kann, verstärkt. Die Art und Form der Verstärkung hängt vom Automatisierungsgrad der Rollenvorbereitung ab. Eine volle Automatisierung der Klebestoßvorbereitung innerhalb oder außerhalb des Rollenwechslers ist möglich, da nach dem Zuschneiden der Bahnanfangskante 3 die Klebestreifen 12 lagerichtig zur Rollenseiten- und Bahnanfangskante 3 aufgeklebt werden können. Falls die Antriebsvorrichtung des Rollenwechslers mit einem Umfangsantrieb, beispielsweise einem Antrieb mit Gurten 22 (in Fig. 3 angedeutet), ausgerüstet ist, werden die Klebebänder 10 in den Bereichen, in denen der Umfangsantrieb 22 angreift, weggelassen oder jeweils mit einem Abdeckband 14 abgedeckt. Bei Rollenwechslern mit reinem Zentrumsantrieb ist dies nicht notwendig.
- Figur 3 zeigt eine schematische Übersicht von Bedruckstoffbahnen mit dem Klebestoß 13 bei maximal vier möglichen Konfigurationen von Teilbahnen A, B, C und D. Die Vorrichtungen 21 zum Abtasten des Schaltklebestreifens 12 und somit des Ortes des Klebestoßes 13 am Umfang der neuen Bedruckstoffbahn sind wie die Klebestreifen 12 auch jeweils in der Mitte jeder Teilbahn A, B, C und D angeordnet. Die Lage der Einrichtungen für den Umfangsantrieb 22, den Bahnlängsschnitt 19 und die Falztrichter 20 sind ebenfalls schematisch angedeutet. Die Anordnung der im Klebestoß 13 befindlichen Klebestreifen 12 macht deutlich, daß der Klebestoß unabhängig von der Aufteilung der Bedruckstoffbahnen in Teilbahnen auch jeweils nach dem Falzapparat detektiert werden kann.
- Erfindungsgemäß sind die Schaltklebestreifen 12 außerhalb der durch die Einrichtungen für die Bahnlängsschnitte 19 und die Trichter 20 vorgegebenen Schnitt- und Falzlinien aufgebracht, um das Schneiden und Falzen der Bahnen zu erleichtern.
- In Figur 4 sind Konfigurationen von sechs-seitenbreiten Bedruckstoffbahnen mit einem erfindungsgemäß ausgebildeten Klebestoß dargestellt. Zur Anordnung der Schaltklebestreifen 12 gilt das zu Figur 3 Gesagte gleichermaßen.
- Figur 5 zeigt in schematischer Darstellung einen Schnitt durch zwei aneinander zu klebende Bedruckstoffbahnen 1 und 40 im Bereich der Verbindungen. Die neue Bedruckstoffbahn 1, die auf eine nicht dargestellte, in Richtung des Pfeiles 45 rotierende Rolle aufgewickelt ist, wird nach oder noch während der Synchronisation der Bahngeschwindigkeit gegen die alte, von einer ebenfalls nicht dargestellten Rolle ablaufende Bedruckstoffbahn 40 geführt. Zur Vorbereitung des Klebestoßes ist ein aus mehreren Schichten aufgebauter Klebestreifen 12 verwendet worden. Dieser Klebestreifen 12 weist eine Trägerschicht 31 zum Aufnehmen mechanischer Belastungen auf, die mit einer ihrer beiden äußeren Zonen, die beide mit Klebschichten 30 versehen sind, im Bereich der Bahnanfangskante 3 und mit der anderen Zone in einem benachbarten Bereich der darunterliegenden nächsten Bahnlage 8 der neuen Bedruckstoffbahn 1 aufgeklebt ist. Von der neuen Bedruckstoffbahn 1 aus gesehen über der Trägerschicht 31 weist der Klebestreifen 12 eine Schaltfunktionsschicht 32 auf, die ein Detektieren des Klebestreifens 12 und somit ein Detektieren der Bahnanfangskante 3 der neuen Bedruckstoffbahn 1 gestattet. In der über der Klebeschicht 30 im Bereich der Bahnanfangskante 3 angeordneten Zone der Schaltfunktionsschicht 32 liegt eine weitere Klebeschicht 33 zum Ankleben der neuen Bedruckstoffbahn 1 an die ablaufende, alte Bedruckstoffbahn 40.
- Im Ausführungsbeispiel ist die Schaltfunktionsschicht 32 als Aluminiumschicht ausgebildet. Nach einer weiteren Ausführung der Erfindung übernimmt ein elektrisch leitender Streifen, vorzugsweise ein Aluminiumstreifen die Doppelfunktion der Schaltfunktionsschicht und Trägerschicht. Anstatt der elektrischen Leitfähigkeit können auch andere detektierbare Eigenschaften für die Schaltfunktionsschicht genutzt werden, insbesondere auch solche Eigenschaften, die zur Erkennung durch optische Sensoren geeignet sind.
- Der Schaltklebestreifen 12 wird von einem nicht dargestellten Sensor, beispielsweise einem Näherungsschalter, detektiert. Dessen Ausgangssignal wird einer geeigneten Ansteuerung für eine Andrückwalze 38 benutzt, so daß diese Andrückwalze 38 in dem Moment gegen die ablaufende Bedruckstoffbahn 40 gedrückt wird, in dem die Bahnanfangskante 3 unter der Andrückwalze 38 durchläuft. Synchron zum Andrücken wird die ablaufende Bedruckstoffbahn 40 mittels einer schematisch dargestellten Kappeinrichtung 39 durchgetrennt. Im weiteren Verlauf hebt die Bahnanfangskante der mit der ablaufenden Bahn 40 verbundenen neuen Bahn 1 von der aufgewickelten neuen Rolle ab, während der Klebestreifen 12 noch an der unterhalb der Bahnanfangskante 3 liegenden nächsten Bahnlage 8 klebt. Um ein sicheres Lösen der Bahnanfangskante 3 zu gewährleisten, könnte beispielsweise die Klebeschicht 30 in dem Bereich, der auf die nächste Bahnlage 8 geklebt ist mit einem schwächeren Klebstoff versehen sein als der Klebstoff im Bereich der Bahnanfangskante 3. Im Ausführungsbeispiel istjedoch der Klebestreifen 12 in seiner mittleren, klebstofffreien Zone zur Ausbildung einer Sollbruchstelle mit Perforationen 34 versehen. Die beiden genannten Maßnahmen können auch miteinander kombiniert werden.
- Die Figuren 6 und 7 zeigen einen beispielhaft in Form eines Rechtecks ausgebildeten Klebestreifen 12 im Schnitt und an seiner Ober- und Unterseite. In diesem Ausführungsbeispiel wird die Träger- und Leitschicht 31, 32 durch eine kaschierte Aluminiumfolie gebildet. Die mittlere, mit Perforationen versehene Zone 34 des Schaltklebestreifens 12 ist in Längsrichtung des Streifens 12 gesehen außermittig angeordnet. Sie liegt in einem Bereich des Klebestreifens 12, der von etwa der Mitte bis zu etwa einem Viertel der Länge des Streifens 12 reichen kann. Dabei nimmt die Zone des Schaltklebestreifens 12, die beidseitig mit Klebeschichten 30 und 33 versehen ist, den größeren Teil der Länge des Schaltklebestreifens 12 ein. Die Klebeschichten 30 und 33 sind jeweils sowohl an der Ober- als auch an der Unterseite bis nahe an die Perforierung 34 angrenzend ausgebildet.
- Figur 8 zeigt einen alternativ ausgebildeten Klebestoß, bei dem am Rollenanfang 2 mit Hilfe einer Dreieckschablone 18, die eine Länge von drei Teilbahnen aufweist, die Bahnanfangskante 3 in einem Winkel β zweifach abgezogen worden ist. Dabei ist die Dreieckschablone 18 rechtwinklig zur Rollenseitenkante 11 auf der Bedruckstoffbahn 1 aufgesetzt worden. Danach wird die Bahnanfangskante 3 an den in Figur 9 dargestellten Stellen, nämlich den beim Abziehen gebildeten Spitzen der Bahnanfangskante 3, mit Schaltklebestreifen 49 mit der darunterliegenden, nächsten Bahnlage 8 verbunden. Dabei ist darauf zu achten, daß die Bahnanfangskante 3 ungefähr mit dem vorderen Ende jedes Schaltklebestreifens 49 übereinstimmt. Zuletzt wird der derart gebildete Klebestoß 23 wiederum mittels eines Doppelklebebandes 10 - bei Bedarf entlang der gesamten Bahnanfangskante 3 - verstärkt. Die Art und die Form der Verstärkungen hängen wiederum vom Automatisierungsgrad der Rollenvorbereitung ab. Eine volle Automatisierung der Klebestoßvorbereitung ist möglich, da nach dem Zuschneiden der Bahnanfangskante 3 mittels der geführten Dreieckschablone 18, die Schaltklebestreifen 49 lagerichtig zur Rollenseiten- und Bahnanfangskante 11, 3 aufgeklebt werden können. Hinsichtlich des Ortes der Anbringung der in diesem Ausführungsbeispiel verwendeten Schaltklebestreifen 49 gilt das zu den rechteckförmigen Schaltklebestreifen 12 Gesagte.
- Den Figuren 3 und 4 entsprechende schematische Darstellungen von 4/4-tel und 6/6-tel breiten Bedruckstoffbahnkonfigurationen für die mit der Dreieckschablone 18 vorbereiteten Bedruckstoffbahnen sind in den Figuren 10 und 11 dargestellt.
- Figur 12 zeigt in Draufsicht den für den alternativen Klebestoß 23 bevorzugten Schaltklebestreifen 49. Dieser Schaltklebestreifen 49 weist die Form eines Schmetterlings auf oder besitzt eine einfache T-Form. Eine kaschierte Aluminiumfolie bildet wiederum die Träger- und Leitschicht 51, 52, die in der Zone des T-Stammes auf der oberen Seite, nämlich der Seite der Leitschicht 52, mit einer Klebeschicht 53 zum Ankleben an die alte, ablaufende Bedruckstoffbahn versehen ist. An der zur neuen Bedruckstoffbahn weisenden unteren Seite ist dieser Schaltklebestreifen 49 mit drei Klebezonen 50 versehen. Die mittlere Klebezone 50 füllt den T-Stamm aus. Zwei seitliche Klebeschichten 50 sind auf den beiden Zonen des T-Balkens aufgebracht. Zwischen den T-Balkenzonen und dem T-Stamm sind zu beiden Seiten der Klebeschicht 50 der T-Stammzone klebstofffreie Zonen 55 ausgebildet, die durch Einschnitte 54 am Ansatz der T-Balken als Sollbruchstellen beim Abreißen der aufgeklebten Bahnanfangskante dienen. Ein Klebestreifen 49 mit dieser Ausbildung der Sollbruchstelle mit parallel zur Bahnlängsseite verlaufenden Bruchlinien erweist sich hinsichtlich der Abreißsicherheit als besonders vorteilhaft. Wie bereits im Falle des rechteckförmigen Schaltklebestreifens 12 reichen auch bei diesem T-förmigen Schaltklebestreifen 49 die drei Klebezonen 50 und die Klebezone 53 jeweils bis in die unmittelbare Nähe der durch die Ausnehmungen 54 in den klebstofffreien Zonen 55 definierten Bruchlinien. Hinsichtlich des Schichtaufbaus gelten die Ausführungen zum Rechteckstreifen 12.
- Die Wahl der Form des Klebstoßes 13 bzw. 23 nach den Ausführungsbeispielen entsprechend den Figuren 1 bis 4, 6 und 7 sowie den Figuren 8 bis 13 hängt nicht zuletzt von der Bedruckstoffbahnbreite, der Bahnqualität und auch von der einzuhaltenden Produktionsgeschwindigkeit ab.
- In Figur 13 ist nochmals das Ankleben der beiden Bedruckstoffbahnen 40 und 1 unter Verwendung des T-förmigen Schaltklebestreifens 49 dargestellt. Dabei hat die Rolle der neuen Bedruckstoffbahn 1 gerade eine Umdrehung nach dem Ankleben der neuen Bedruckstoffbahn 1 an die ablaufende Bahn 40 vollzogen.
- Figur 14 zeigt eine vollautomatisierte Klebstoßvorbereitung zum Aufbringen eines Kleberfluids. Eine verfahrbare Vorrichtung 64 zum Aufbringen von Kleberfluiden 60 und 61 wird an die neue Bedruckstoffbahn 1 herangefahren, und der Bahnanfang 2 der neuen Bahn 1 wird von der darunterliegenden Bahnlage 8 beispielsweise mittels angeblasener Druckluft abgehoben. Eine in der Aufbringvorrichtung 64 vertikal verfahrbare Auflage 67 wird unter den abgehobenen Bahnanfang 2 gefahren. Anschließend werden ein erstes Kleberfluid 60 mittels einer ersten Düsenanordnung 65 auf die Oberseite des Bahnanfangs 2 und ein zweites Kleberfluid 61 mittels einer zweiten Düsenanordnung 66 auf die darunterliegende nächste Bahnlage 8 aufgesprüht. Statt dieser beiden Sprühvorrichtungen 65, 66 sind auch andere geeignete Auftragseinrichtungen denkbar. Die beiden Kleberfluide 60 und 61 können gleichmäßig über die gesamte Breite der Bedruckstoffbahn 1 oder auch ungleichmäßig, beispielsweise punktuell verteilt, über die Breite der Bedruckstoffbahn aufgebracht werden.
- Die neue Bedruckstoffbahn 1 ist über einen gemeinsamen Schwenkarm 71 mit der alten, ablaufenden Bedruckstoffbahn 40 um einen gemeinsamen Drehpunkt 72 in einem Rollenständer 70 schwenkbar. Der Schwenkarm 71 schwenkt nach dem Aufbringen der beiden Kleberfluide 60 und 61 gegen den Uhrzeigersinn in die in Figur 15 dargestellt Lage. Nach dem Aufbringen der beiden Kleberfluide 60 und 61 wird die Aufbringvorrichtung 64 von der neuen Bedruckstoffbahnrolle weggefahren und der Bahnanfang 2 wird auf die darunterliegende nächste Lage 8 im Bereich des zweiten Kleberfluids 61 aufgeklebt.
- Figur 15 zeigt die ablaufende Bedruckstoffbahn 40 und die neue Bahn 1 nach dem Schwenken unmittelbar vor dem Ankleben. Das Andrücken der ablaufenden Bedruckstoffbahn 40 an den äußeren Umfang der neuen Bahn 1 im Bereich des derart vorbereiteten Klebestoßes 63 erfolgt in der zur Figur 5 geschilderten Weise. Nachdem der mit dem zweiten Kleberfluid 61 versehene Bereich der unter dem Bahnanfang 2 liegenden Bahnlage 8 den Bereich der Andrückrolle 38 verlassen hat, wird ein dieses Klebefluid 61 neutralisierendes Material 69 mittels einer Anordnung 68 auf das Kleberfluid 61 aufgebracht, um ein zweites Ankleben der neuen Bedruckstoffbahn 1 in diesem Bereich zu verhindern.
- Ein oder beide Kleberfluide 60 und/oder 61, bevorzugterweise das erste Kleberfluid 60, zeichnet sich durch seine Schaltfunktionseigenschaft aus. Vorzugsweise sind dem betreffenden Kleberfluid 60, 61 elektrisch leitfähige Bestandteile beigemischt.
- Bevorzugterweise handelt es sich bei dem ersten Kleberfluid 60 um ein stärker klebendes Material als bei dem zweiten Kleberfluid 61. Dadurch wird das Abreißen des Bahnanfangs 2 nach dem Ankleben an die ablaufende Bedruckstoffbahn 40 erleichtert. Als neutralisierendes Material wird bevorzugterweise ein puderförmiges Material 69 verwendet.
Claims (19)
- Klebemittel zum Verbinden von auf angetriebenen Rollen gewickelten Materialbahnen, insbesondere zum Herstellen eines Klebestoßes zwischen einer neuen und einer ablaufenden Bedruckstoffbahn (1, 40) bei dem fliegenden Bahnwechsel in einer Rollenrotationsdruckmaschine,
dadurch gekennzeichnet, daß
im Klebemittel (12; 49; 60, 61) selbst eine Klebe- und eine Schaltfunktion integriert sind, die eine Erfassung der Verbindung der beiden Materialbahnen (1, 40) direkt an der Verbindungsstelle (23) erlaubt. - Klebemittel nach Anspruch 1, dadurch gekennzeichnet, daß die integrierte Schaltfunktion berührungslos, insbesondere induktiv oder kapazitiv, erfaßbar ist.
- Klebemittel nach Anspruch 1 oder 2, dadurch gekennzeichnet, daß das Klebemittel ein Klebestreifen (12; 49) mit einer Schaltfunktionsschicht (32) ist, die zumindest bereichsweise reflektierend oder elektrisch leitend ist.
- Klebemittel nach Anspruch 3, dadurch gekennzeichnet, daß das Klebemittel durch eine Anordnung von Schichten gebildet wird mit zumindest einer Trägerschicht (31) zum Aufnehmen mechanischer Belastungen, der Schaltfunktionsschicht (32), einer auf der Schaltfunktionsschicht (32) liegenden oberen Klebeschicht (33; 53) und einer auf der Trägerschicht (31) liegenden unteren Klebeschicht (30; 50), wobei eine Schicht (31, 32, 30, 33) auch mehrere oder alle der vorstehenden Funktionen übernehmen kann, so daß eine gesonderte Schicht für solche Funktionen entfallen kann.
- Klebemittel nach Anspruch 4, dadurch gekennzeichnet, daß das Klebemittel (12; 49) in einem Bereich der unteren Klebeschicht (30; 50), mit dem das Klebemittel (12; 49) auf einen Bahnanfang (2) der neuen Materialbahn (1) geklebt ist, eine höhere Klebekraft besitzt, als in dem Restbereich der unteren Klebeschicht (30; 50).
- Klebemittel nach einem der Ansprüche 3 bis 5, dadurch gekennzeichnet, daß das Klebemittel in etwa die Form eines rechteckigen Klebebandes (12) besitzt, das etwa dreimal so lang wie breit ist und eine Perforation (34) als Sollbruchlinie aufweist, die bei etwa einem Viertel bis zur Hälfte der Länge des Klebebandes (12) angeordnet ist.
- Klebemittel nach Anspruch 6, dadurch gekennzeichnet, daß die obere Klebeschicht (33) nur zur einen Seite der Perforation (34) und die untere Klebeschicht (30) zu deren beiden Seiten aufgebracht sind.
- Klebemittel nach einem der Ansprüche 3 bis 5, dadurch gekennzeichnet, daß das Klebemittel in etwa die Form eines Schmetterlings oder eine T-Form (49) besitzt mit einer größten Länge, die etwa doppelt so groß wie die größte Breite ist, und daß die zwischen dem T-Stamm und den beiden T-Balken liegenden Flächenabschnitte (55) jeweils mit einer Ausnehmung (54) als Sollbruchstelle versehen sind.
- Klebemittel nach Anspruch 8, dadurch gekennzeichnet, daß nur der T-Stammbereich des Klebebandes (49) bis nahe zu der jeweiligen Ausnehmung (54) eine obere Klebeschicht (53) aufweist und die untere Klebeschicht 50 auch die beiden T-Balkenbereiche bis nahe zu der jeweiligen Ausnehmung (54) überdeckt.
- Klebemittel nach Anspruch 1 oder 2, dadurch gekennzeichnet, daß als Klebemittel ein oder mehrere Klebefluide (60, 61), insbesondere sprühbare Klebefluide (60, 61) verwendet werden.
- Klebemittel nach Anspruch 10, dadurch gekennzeichnet, daß Klebefluide (60, 61) unterschiedlicher Klebekraft verwendet werden.
- Bedruckstoffbahn einer Rotationsdruckmaschine mit einem für den fliegenden Bahnwechsel als Klebestoß vorbereiteten Bahnanfang (2), dadurch gekennzeichnet, daß zur Vorbereitung des Klebstoßes (13; 23; 63) ein Klebemittel (12) nach einem der vorstehenden Ansprüche verwendet wird.
- Bedruckstoffbahn nach Anspruch 12, dadurch gekennzeichnet, daß das Klebemittel (12) außerhalb der Schnitt- und Falzbereiche und des Eingriffsbereichs von umfangseitigen Antriebsmitteln (22) der Bedruckstoffbahn (1), insbesondere in etwa in der Mitte von Teilbahnen (A bis F) der Bedruckstoffbahn (1), aufgebracht wird.
- Bedruckstoffbahn nach Anspruch 12 oder 13, dadurch gekennzeichnet, daß der zur Herstellung des Klebstoßes (23) vorbereitete Bahnanfang (2) durch die Verwendung einer Dreieckschablone (18) vorgegeben ist, die eine Breite von drei Teilbahnen (A bis F) besitzt, wobei das eine Schmetterlingsform oder eine T-Form aufweisende Klebemittel (49) jeweils im Bereich der durch die Dreieckform der Schablone (18) vorgegebenen Spitzen des Bahnanfangs (2) aufgebracht wird.
- Klebestoß zwischen einer neuen Bedruckstoffbahn (1) und einer ablaufenden Bedruckstoffbahn (40) einer Rollenrotationsdruckmaschine, dadurch gekennzeichnet, daß für den Klebestoß (13; 23; 63) ein Klebemittel (12; 49; 60, 61), insbesondere nach einem der Ansprüche 1 bis 11, verwendet wird, das durch einen geeigneten Näherungsschalter erfaßbar ist.
- Klebestoß nach Anspruch 15, dadurch gekennzeichnet, daß die Erkennung des Klebestoßes (13; 23; 63) durch den Näherungsschalter ein Signal zum Andrücken der neuen Bahn (1) an die ablaufende Bahn (40) und das Durchtrennen der ablaufenden Bahn (40) und/oder das Stellen einer Makulaturweiche auslöst.
- Verfahren zum Herstellen eines Klebestoßes (63) zwischen einer ablaufenden Bedruckstoffbahn (40) und einem Bahnanfang (2) einer Ersatz-Bedruckstoffbahn (1), insbesondere von Rotationsdruckmaschinen, bei dema) der Bahnanfang (2) der aufgewickelten Ersatz-Bedruckstoffbahn (1) von der Ersatz-Bedruckstoffbahnrolle abgehoben wird,b) auf den Bahnanfang (2) ein durch einen Näherungsschalter detektierbares erstes Klebemittel (60) und auf die nächste Bahnlage (8) ein demgegenüber schwächer klebendes zweites Klebemittel (61) aufgetragen werden,c) der Bahnanfang (2) durch das zweite Klebemittel (61) an der Ersatz-Bedruckstoffbahn (1) befestigt wird,d) der Bahnanfang (2) mit dem ersten Klebemittel (60) an der ablaufenden Bahn (40) befestigt und die ablaufende Bahn (40) durchtrennt wird, und bei deme) das freiliegende zweite Klebemittel (61) unwirksam gemacht wird.
- Verfahren nach Anspruch 17, dadurch gekennzeichnet, daß als erstes Klebemittel (60) ein elektrisch leitendes Klebemittel verwendet wird.
- Verfahren nach Anspruch 17 oder 18, dadurch gekennzeichnet, daß das erste und das zweite Klebemittel (60, 61) jeweils über die gesamte Bahnbreite gleichmäßig oder punktuell aufgesprüht werden.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE4413663 | 1994-04-20 | ||
| DE4413663A DE4413663A1 (de) | 1994-04-20 | 1994-04-20 | Klebemittel zum Verbinden von auf angetriebenen Rollen gewickelten Materialbahnen |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0683122A1 true EP0683122A1 (de) | 1995-11-22 |
| EP0683122B1 EP0683122B1 (de) | 1999-11-24 |
Family
ID=6515927
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP95810211A Expired - Lifetime EP0683122B1 (de) | 1994-04-20 | 1995-03-30 | Klebemittel zum Verbinden von auf angetriebenen Rollen gewickelten Materialbahnen |
Country Status (6)
| Country | Link |
|---|---|
| EP (1) | EP0683122B1 (de) |
| AT (1) | ATE186896T1 (de) |
| DE (2) | DE4413663A1 (de) |
| DK (1) | DK0683122T3 (de) |
| ES (1) | ES2141322T3 (de) |
| FI (1) | FI951853A7 (de) |
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0818408A1 (de) * | 1996-07-13 | 1998-01-14 | Beiersdorf Aktiengesellschaft | Klebeband und Verfahren zu seiner Herstellung |
| WO2003018451A1 (de) * | 2001-08-29 | 2003-03-06 | Tesa Ag | Maschinell erkennbares klebeband |
| WO2003018454A1 (de) * | 2001-08-29 | 2003-03-06 | Tesa Ag | Maschinell erkennbares klebeband |
| EP1043255A3 (de) * | 1999-03-31 | 2004-01-28 | Tokyo Kikai Seisakusho Ltd. | Lasche zum Sichern des Endes einer Papierbahn auf einer Papierrolle |
| EP1544142A1 (de) * | 2003-12-21 | 2005-06-22 | 3M Innovative Properties Company | Maschinell erkennbare Bande zum Stossverbinden |
| WO2017028991A1 (de) * | 2015-08-14 | 2017-02-23 | Krones Aktiengesellschaft | Vorratsrolle mit mindestens einer soll-bruchstelle und verfahren zum umgang mit einer solchen vorratsrolle |
| WO2017029013A1 (de) * | 2015-08-14 | 2017-02-23 | Krones Aktiengesellschaft | Vorratsrolle mit wenigstens einem distanzhalter und verfahren zum umgang mit einer solchen vorratsrolle |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE4447859B4 (de) * | 1994-10-04 | 2007-02-22 | Maschinenfabrik Wifag | Rollenrotationsdruckmaschine |
| DE19808805A1 (de) * | 1998-03-03 | 1999-09-09 | Wolff Walsrode Ag | Schaltklebebänder für die "Auf-Stoß-Verklebung" von Bahn- und Schlauchmaterialien |
| DE102017121670A1 (de) * | 2017-09-19 | 2019-03-21 | Krones Aktiengesellschaft | Vorratsrolle mit Haftmarkierung und Verfahren zum Umgang mit Flach- und/oder Bandmaterial |
Citations (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US1739381A (en) * | 1927-08-27 | 1929-12-10 | Wood Newspaper Mach Corp | Method of preparing paper rolls for the web change |
| US2377971A (en) * | 1943-12-15 | 1945-06-12 | Wood Newspaper Mach Corp | Means for use in splicing webs |
| US2386346A (en) * | 1944-03-11 | 1945-10-09 | Wood Newspaper Mach Corp | Web splicing |
| GB594632A (en) * | 1944-02-16 | 1947-11-14 | Wood Newspaper Mach Corp | Improvements in web splicing tab for controlling the severance of an old web after asplice in printing or other web-fed machines |
| US3724033A (en) * | 1971-05-10 | 1973-04-03 | Witton Ltd James | Paster tabs |
| US3983276A (en) * | 1974-10-30 | 1976-09-28 | Fuji Photo Film Co., Ltd. | Adhesive tape |
| US4812198A (en) * | 1987-03-31 | 1989-03-14 | Kabushiki Kaisha Kaneda Kikai Seisakusho | Tab attaching device used in an automatic device for preparing paper rolls for web pasting |
| DE9201286U1 (de) * | 1992-02-03 | 1992-05-07 | Bosse, Rolf, Dr.-Ing., 8011 Grasbrunn | Fliegender Rollenkleber |
| GB2257931A (en) * | 1991-05-15 | 1993-01-27 | Gary Anthony Barrett | Improvements relating to the joining of coiled stock |
| WO1993012025A1 (en) * | 1991-12-13 | 1993-06-24 | Sequa Corporation | Splicer tape system |
| US5275344A (en) * | 1992-09-28 | 1994-01-04 | Dennis Ray | Paster tab |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3475213A (en) * | 1965-09-13 | 1969-10-28 | Minnesota Mining & Mfg | Electrically conductive adhesive tape |
| IE67319B1 (en) * | 1989-10-11 | 1996-03-20 | Waterford Res & Dev Ltd | Antistatic adhesive tape |
| DE4033900C2 (de) * | 1990-04-03 | 1995-07-27 | Voith Gmbh J M | Splice-Stelle am Bahnanfang eines Wickels zum Verbinden des Bahnanfangs mit dem Bahnende eines anderen Wickels |
| DE4113974A1 (de) * | 1991-04-29 | 1992-11-05 | Henkel Kgaa | Zusammensetzung aus elektrisch isolierenden polymeren und elektrisch leitfaehigen fuellstoffen |
| DE4210329A1 (de) * | 1992-03-30 | 1993-10-07 | Koenig & Bauer Ag | Anordnung zum Verbinden aufeinanderfolgender, zu Rollen gewickelter Papierbahnen |
| DE4339309A1 (de) * | 1993-01-19 | 1994-07-21 | Heidelberger Druckmasch Ag | Bahnverbindungsklebeband für eine neue Bahnrolle |
-
1994
- 1994-04-20 DE DE4413663A patent/DE4413663A1/de not_active Withdrawn
-
1995
- 1995-03-30 DE DE59507267T patent/DE59507267D1/de not_active Expired - Fee Related
- 1995-03-30 ES ES95810211T patent/ES2141322T3/es not_active Expired - Lifetime
- 1995-03-30 AT AT95810211T patent/ATE186896T1/de not_active IP Right Cessation
- 1995-03-30 DK DK95810211T patent/DK0683122T3/da active
- 1995-03-30 EP EP95810211A patent/EP0683122B1/de not_active Expired - Lifetime
- 1995-04-19 FI FI951853A patent/FI951853A7/fi unknown
Patent Citations (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US1739381A (en) * | 1927-08-27 | 1929-12-10 | Wood Newspaper Mach Corp | Method of preparing paper rolls for the web change |
| US2377971A (en) * | 1943-12-15 | 1945-06-12 | Wood Newspaper Mach Corp | Means for use in splicing webs |
| GB594632A (en) * | 1944-02-16 | 1947-11-14 | Wood Newspaper Mach Corp | Improvements in web splicing tab for controlling the severance of an old web after asplice in printing or other web-fed machines |
| US2386346A (en) * | 1944-03-11 | 1945-10-09 | Wood Newspaper Mach Corp | Web splicing |
| US3724033A (en) * | 1971-05-10 | 1973-04-03 | Witton Ltd James | Paster tabs |
| US3983276A (en) * | 1974-10-30 | 1976-09-28 | Fuji Photo Film Co., Ltd. | Adhesive tape |
| US4812198A (en) * | 1987-03-31 | 1989-03-14 | Kabushiki Kaisha Kaneda Kikai Seisakusho | Tab attaching device used in an automatic device for preparing paper rolls for web pasting |
| GB2257931A (en) * | 1991-05-15 | 1993-01-27 | Gary Anthony Barrett | Improvements relating to the joining of coiled stock |
| WO1993012025A1 (en) * | 1991-12-13 | 1993-06-24 | Sequa Corporation | Splicer tape system |
| DE9201286U1 (de) * | 1992-02-03 | 1992-05-07 | Bosse, Rolf, Dr.-Ing., 8011 Grasbrunn | Fliegender Rollenkleber |
| US5275344A (en) * | 1992-09-28 | 1994-01-04 | Dennis Ray | Paster tab |
Cited By (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0818408A1 (de) * | 1996-07-13 | 1998-01-14 | Beiersdorf Aktiengesellschaft | Klebeband und Verfahren zu seiner Herstellung |
| EP1043255A3 (de) * | 1999-03-31 | 2004-01-28 | Tokyo Kikai Seisakusho Ltd. | Lasche zum Sichern des Endes einer Papierbahn auf einer Papierrolle |
| WO2003018451A1 (de) * | 2001-08-29 | 2003-03-06 | Tesa Ag | Maschinell erkennbares klebeband |
| WO2003018454A1 (de) * | 2001-08-29 | 2003-03-06 | Tesa Ag | Maschinell erkennbares klebeband |
| US7264194B2 (en) | 2001-08-29 | 2007-09-04 | Tesa Ag | Machine-detectable adhesive tape |
| KR100809136B1 (ko) * | 2001-08-29 | 2008-02-29 | 테사 악티엔게젤샤프트 | 플라잉 릴 교체용 접착 테이프 |
| EP1544142A1 (de) * | 2003-12-21 | 2005-06-22 | 3M Innovative Properties Company | Maschinell erkennbare Bande zum Stossverbinden |
| WO2017028991A1 (de) * | 2015-08-14 | 2017-02-23 | Krones Aktiengesellschaft | Vorratsrolle mit mindestens einer soll-bruchstelle und verfahren zum umgang mit einer solchen vorratsrolle |
| WO2017029013A1 (de) * | 2015-08-14 | 2017-02-23 | Krones Aktiengesellschaft | Vorratsrolle mit wenigstens einem distanzhalter und verfahren zum umgang mit einer solchen vorratsrolle |
Also Published As
| Publication number | Publication date |
|---|---|
| DE4413663A1 (de) | 1995-10-26 |
| ATE186896T1 (de) | 1999-12-15 |
| ES2141322T3 (es) | 2000-03-16 |
| DK0683122T3 (da) | 2000-05-15 |
| FI951853A0 (fi) | 1995-04-19 |
| EP0683122B1 (de) | 1999-11-24 |
| FI951853L (fi) | 1995-10-21 |
| DE59507267D1 (de) | 1999-12-30 |
| FI951853A7 (fi) | 1995-10-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69320962T2 (de) | Vorrichtung und verfahren zum spleissen eines nachlaufenden bahnendes mittels klebeband | |
| EP0450312B1 (de) | Verfahren zum Verbinden des Bahnanfanges eines Wickels an einer Splice-Stelle mit dem Bahnende einer von einem anderen Wickel ablaufenden Bahn | |
| EP0442038B1 (de) | Verfahren und Vorrichtung zum automatischen Wechseln einer vollen Wickelrolle gegen eine neue Wickelhülse | |
| DE69405861T2 (de) | Spleissband, spleissungsverfahren und ein spleiss der dieses band verwendet | |
| DE69720214T2 (de) | Anwickelvorrichtung für eine aufzuwickelnde materialbahn | |
| EP0566880B1 (de) | Anordnung zum Verbinden aufeinanderfolgender, zu Rollen gewickelter Papierbahnen | |
| EP1423322B1 (de) | Maschinell erkennbares klebeband | |
| DE4141242C2 (de) | ||
| EP0633211B1 (de) | Verfahren zur Vorbereitung einer Bedruckstoffbahn für den fliegenden Rollenwechsel und eine insbesondere derart hergestellte Rolle | |
| EP0610590A1 (de) | Einrichtung zum Aufbringen eines Klebebandes auf den Bahnanfang eines Bahnwickels | |
| EP1432631B1 (de) | Maschinell erkennbares klebeband | |
| DE4000745C2 (de) | ||
| EP0683122B1 (de) | Klebemittel zum Verbinden von auf angetriebenen Rollen gewickelten Materialbahnen | |
| EP1423321B1 (de) | Maschinell erkennbares klebeband | |
| EP0963909B1 (de) | Verfahren und Vorrichtung zum Herstellen einer am Umfang verpackten Materialbahnrolle und Materialbahnrolle | |
| EP1630116B1 (de) | Klebeband zur Herstellung einer Splice-Verbindung | |
| DE9201286U1 (de) | Fliegender Rollenkleber | |
| EP1640301B1 (de) | Klebeband zur Herstellung einer Verbindung beim fliegenden Rollenwechsel mit einem spaltbaren System | |
| EP1140679B1 (de) | Verfahren und vorrichtung zum verbinden von materialbahnen | |
| DE3504536C2 (de) | ||
| DE10309049A1 (de) | Verfahren und Vorrichtung zum Überführen einer Materialbahn | |
| EP1733983B1 (de) | Verfahren zum Erzeugen einer Klebestelle an einer Wickelrolle und Vorrichtung zum Aufwickeln einer Materialbahn zu einer Wickelrolle | |
| EP1432632B1 (de) | Abdeckband | |
| EP1438247B1 (de) | Klebeband für fliegenden rollenwechsel | |
| DE3606319A1 (de) | Verfahren zur verklebung von bewegten materialbahnen sowie klebeband und vorrichtung zur durchfuehrung des verfahrens |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE DK ES FR GB IT LI NL SE |
|
| 17P | Request for examination filed |
Effective date: 19960312 |
|
| 17Q | First examination report despatched |
Effective date: 19970228 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE DK ES FR GB IT LI NL SE |
|
| REF | Corresponds to: |
Ref document number: 186896 Country of ref document: AT Date of ref document: 19991215 Kind code of ref document: T |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19991203 |
|
| REF | Corresponds to: |
Ref document number: 59507267 Country of ref document: DE Date of ref document: 19991230 |
|
| ET | Fr: translation filed | ||
| ITF | It: translation for a ep patent filed | ||
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2141322 Country of ref document: ES Kind code of ref document: T3 |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: T3 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20030227 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20030311 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20030319 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DK Payment date: 20030321 Year of fee payment: 9 Ref country code: BE Payment date: 20030321 Year of fee payment: 9 Ref country code: AT Payment date: 20030321 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20030324 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20030325 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20030430 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20030623 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040330 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040330 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040331 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040331 Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040331 Ref country code: DK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040331 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040331 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040331 |
|
| BERE | Be: lapsed |
Owner name: MASCHINENFABRIK *WIFAG Effective date: 20040331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20041001 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20041001 |
|
| EUG | Se: european patent has lapsed | ||
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20040330 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20041130 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee |
Effective date: 20041001 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050330 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20040331 |