EP0687519A1 - Verfahren und Vorrichtung zum Verschweissen von Blechbauteilen, insbesondere von verzinkten Stahlblechen mittels Laserstrahlen - Google Patents
Verfahren und Vorrichtung zum Verschweissen von Blechbauteilen, insbesondere von verzinkten Stahlblechen mittels Laserstrahlen Download PDFInfo
- Publication number
- EP0687519A1 EP0687519A1 EP94109231A EP94109231A EP0687519A1 EP 0687519 A1 EP0687519 A1 EP 0687519A1 EP 94109231 A EP94109231 A EP 94109231A EP 94109231 A EP94109231 A EP 94109231A EP 0687519 A1 EP0687519 A1 EP 0687519A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- welding
- line contact
- sheet metal
- clamping
- top plate
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K33/00—Specially-profiled edge portions of workpieces for making soldering or welding connections; Filling the seams formed thereby
- B23K33/004—Filling of continuous seams
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/20—Bonding
- B23K26/21—Bonding by welding
- B23K26/24—Seam welding
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K26/00—Working by laser beam, e.g. welding, cutting or boring
- B23K26/60—Preliminary treatment
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K2101/00—Articles made by soldering, welding or cutting
- B23K2101/18—Sheet panels
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K2103/00—Materials to be soldered, welded or cut
- B23K2103/02—Iron or ferrous alloys
- B23K2103/04—Steel or steel alloys
Definitions
- the invention relates to a method for welding sheet metal components, in particular galvanized steel sheets by means of laser beams, in which clamping forces between the steel sheets to be welded in the immediate vicinity of the welding point are applied to the steel sheets by a moving tensioning device and the latter are then welded to one another by a focused laser beam.
- the invention further relates to a device for welding sheet metal components, in particular galvanized steel sheets by means of laser beams, with a laser, an optical system for positioning the laser beam welding the steel sheets and with a rotating tensioning device, from which clamping forces can be applied to the steel sheets in the immediate vicinity of the welding point .
- the joining gap represents an essential process parameter. It limits the welding speed or does not make reliable welding possible.
- a tensioning roller as a running tensioning element, which is mounted on the working head of a robot and, during welding, prints on the steel sheets next to the welding point.
- the clamping force is, for example, a pneumatic cylinder upset.
- the leading machine used must be able to absorb this clamping force.
- the weld spatter is created by the suddenly evaporating zinc, which escapes through the melt.
- the zinc In order to achieve a spatter-free weld with good seam quality, the zinc must be removed from the joint area or a sufficiently large volume must be made available in which the zinc vapor can escape during the weld.
- the invention has for its object to provide a method and a device according to the type mentioned, with which or by means of simplified, considerable space for the clamping device saving clamping of the sheet metal components to be welded a spatter-free joining of the latter and thus a spatter-free welding can be achieved with perfect seam quality. Furthermore, a reduction in the coefficient of friction of the clamping technology carried along as well as a reduction of the joint gap with the accompanying clamping technology should be ensured.
- This object is achieved in that the welding focus of the laser beam causes a directional deformation of the top plate up to its line contact with the bottom plate and then the top plate and the bottom plate are welded to the line contact.
- the directional deformation of the top sheet is preferably used as a plastic and elastic deformation to reduce the joint gap of the sheet metal components.
- the line contact leading to the welding focus is also generated at intervals by the stroke movement of a piezoelectric element which is coupled to the moving tensioning device and set in vibration, and degassing pockets are produced to the side of the line contact.
- the deformation of the top plate to form the line contact between the top plate and the bottom plate leading to the welding focus can be carried out by introducing residual compressive stresses into the upper region of the top plate such that tensile stresses occur in the bottom region of the top plate and the line contact is formed away from the bottom plate by arching the top plate and degassing pockets are generated.
- the directional deformation of the top plate allows the zinc vapor generated during welding to escape into the degassing pockets formed on the side of the line contact.
- the invention ensures a practically spatter-free welding of galvanized steel sheets with perfect seam quality.
- the deformation of the top plate can preferably be brought about by excitation of a piezoelectric vibrator, the vibrations of which are transmitted to pressure pieces integrated in the piezoelectric vibrator, which are moved on the surface of the top plate and the latter is acted upon in accordance with the vibrations of the piezoelectric vibrator.
- the directional deformation of the top plate can also be brought about by a magnetostrictive element.
- the device according to the invention is characterized in that the tensioning device can be brought into engagement with the upper plate in the welding direction in relation to the welding focus, and that a vibrating piezo element in between a tensioning element of the tensioning device which exerts the clamping force on the upper plate and its generation of clamping force the tensioning device is integrated, which can be moved together with the tensioning element and from which pressure can be exerted on the tensioning element at intervals during the tensioning process.
- the mechanical stroke of the piezo element is preferably approximately 0.3 mm and the forces exerted by the piezo element are in the kN range.
- the tensioning element can be formed by a piezoelectric vibrator, in which pressure pieces are integrated, which can be moved on the surface of the top sheet and of which the latter can be acted upon in the welding direction in front of the welding focus in accordance with the vibrations of the piezoelectric vibrator.
- the piezo element is supported on the inert mass of the clamping device and presses the top plate down according to its stroke.
- the invention enables the use of guiding machines in the laser welding of sheet metal components which have a hand load that is significantly lower than that of conventional guiding machines. Furthermore, the invention provides for a considerable reduction in the installation space required. So reduced compared to the tensioning roller usually used so far, the space of the tensioning device of the device according to the invention is considerable. The invention makes it possible that even very small radii on the sheet metal components can be avoided when welding them.
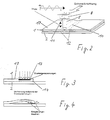
- FIG. 1 shows the basic structure of the device for welding sheet metal components 1, 2 by means of a laser beam 3a, which is focused by laser optics 3 at the welding point.
- a moving clamping element 5 of a clamping device 6 of the device allows the joining gap 7 between the upper plate 1 and the lower plate 2 to become zero at the welding point 4 and is combined with a moving piezo element 8 and can be pressurized by the latter.
- the piezo element 8 is supported on the inert mass 9 of the tensioning device and, during its stroke, presses the top plate 1 in intervals in accordance with its stroke due to the piezoelectric effect (see diagram in FIG. 1, which shows the course of the oscillation of the piezo crystal over time) .
- the inert mass 9 slips in the pulse pause of the piezoelectric element, the piezo element 8 presses again, etc., until the joining gap 7 is "nailed".
- a pressure tappet forming the clamping element 5 of the device which is connected at its upper end 11 to the piezo element 8 and is pressurized by the latter according to its stroke, precedes the welding focus in the welding direction and is generated by the line contact 10 between the upper and lower plates 1 or 2 side degassing pockets 10 with a sufficiently large volume, in the the zinc vapor can escape on the line contact during the subsequent welding.
- 3 and 4 illustrate a further possibility of realizing the degassing pockets 12 for the zinc vapor by forming the line contact 10 between the top plate 1 and the bottom plate 2 by introducing residual compressive stresses into the top plate 1 (see FIG. 3). 4, in the upper region 13 of the upper plate 1 compressive stresses and in the lower region 14 of the upper plate 1 tensile stresses, whereby the upper plate 1 forms the line contact 10 with the lower plate 2 and the degassing pockets 12 in the out Fig. 4 clearly deformed.
- the aforementioned deformation of the top plate 1 can be brought about by a piezoelectric vibrator 15 with corresponding pressure pieces 16 which are moved over the surface 17 of the top plate 1.
- the piezoelectric oscillator 16 runs ahead of the laser beam 2 in the welding direction.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Plasma & Fusion (AREA)
- Laser Beam Processing (AREA)
Abstract
Description
- Die Erfindung betrifft ein Verfahren zum Verschweißen von Blechbauteilen, insbesondere von verzinkten Stahlblechen mittels Laserstrahlen, bei dem zwischen den zu verschweißenden Stahlblechen in unmittelbarer Nähe der Schweißstelle Spannkräfte von einer mitlaufenden Spanneinrichtung auf die Stahlbleche aufgebracht und letztere dann durch einen fokussierten Laserstrahl miteinander verschweißt werden.
- Die Erfindung betrifft ferner eine Vorrichtung zum Verschweißen von Blechbauteilen, insbesondere von verzinkten Stahlblechen mittels Laserstrahlen, mit einem Laser, einer Optik zur Positionierung des die Stahlbleche verschweißenden Laserstrahls und mit einer mitlaufenden Spanneinrichtung, von der in unmittelbarer Nähe der Schweißstelle Spannkräfte auf die Stahlbleche aufbringbar sind.
- Beim Laserstrahlschweißen von Blechbauteilen stellt der Fügespalt einen wesentlichen Verfahrensparameter dar. Er begrenzt die Schweißgeschwindigkeit bzw. macht eine sichere Schweißung nicht möglich.
- Um den Fugespalt zu reduzieren, ist es bekannt, eine Spannrolle als mitlaufendes Spannelement zu, verwenden, die am Arbeitskopf eines Roboters montiert ist und beim Schweißen neben der Schweißstelle auf die Stahlbleche druckt. Die Spannkraft wird dabei z.B. durch einen Pneumatikzylinder aufgebracht. Die verwendete Führungsmaschine muß diese Spannkraft aufnehmen können.
- Beim Verschweißen der verzinkten Stahlbleche mittels Laser entstehen die Schweißspritzer durch das schlagartig verdampfende Zink, das durch die Schmelze entweicht. Um eine spritzerfreie Schweißung mit guter Nahtqualität zu realisieren, muß das Zink aus dem Fügebereich entfernt oder ein genügend großes Volumen zur Verfügung gestellt werden, in das der Zinkdampf bei der Schweißung entweichen kann.
- Werden mittels eines fokussierten Laserstrahls verzinkte Stahlbleche derart verschweißt, daß der Fügespalt zu Null wird und die verzinkten Blechseiten im Fügespalt liegen, treten im erhöhten Maße Schweißspritzer auf. Dadurch wird eine schlechte Nahtqualität erzielt und die Lebensdauer der Schutzgläser der Schweißoptiken stark reduziert.
- Der Erfindung liegt die Aufgabe zugrunde, ein Verfahren und eine Vorrichtung gemäß der eingangs erwähnten Art zur Verfügung zu stellen, mit dem bzw. der durch vereinfachtes, erheblichen Bauraum für die Spanneinrichtung einsparendes Spannen der zu verschweißenden Blechbauteile ein spritzerfreies Fügen letzterer und somit eine spritzerfreie Schweißung mit einwandfreier Nahtqualität erzielbar sind. Weiterhin soll für eine Reduzierung des Reibwertes der mitgeführten Spanntechnik sowie für eine Fügespaltreduzierung bei mitlaufender Spanntechnik gesorgt werden.
- Diese Aufgabe wird erfindungsgemäß dadurch gelöst, daß dem Schweißfokus des Laserstrahls vorlaufend eine gerichtete Verformung des Oberbleches bis zu dessen Linienberührung mit dem Unterblech bewirkt und anschließend das Oberblech und das Unterblech auf der Linienberührung verschweißt werden.
- Vorzugsweise wird die gerichtete Verformung des Oberbleches als plastische und elastische Verformung zur Reduzierung des Fügespaltes der Blechbauteile verwendet.
- Vorzugsweise werden weiterhin die dem Schweißfokus vorlaufende Linienberührung intervallmäßig durch die Hubbewegung eines mit der mitlaufenden Spanneinrichtung gekoppelten, in Schwingung versetzten Piezoelementes erzeugt und seitlich der Linienberührung Entgasungstaschen hergestellt.
- Vorteilhafterweise kann die Verformung des Oberbleches unter Bildung der dem Schweißfokus vorlaufenden Linienberührung des Oberbleches mit dem Unterblech durch Einbringen von Druckeigenspannungen in den oberen Bereich des Oberbleches derart erfolgen, daß im unteren Bereich des Oberbleches Zugspannungen auftreten und die Linienberührung unter Wölbung des Oberbleches vom Unterblech weg gebildet und Entgasungstaschen erzeugt werden.
- Durch die gerichtete Verformung des Oberbleches kann der beim Schweißen entstehende Zinkdampf in die seitlich von der Linienberührung gebildeten Entgasungstaschen entweichen.
- Die Erfindung gewährleistet eine praktisch spritzerfreie Schweißung von verzinkten Stahlblechen bei einwandfreier Nahtqualität.
- Vorzugsweise kann die Verformung des Oberbleches durch Erregung eines piezoelektrischen Schwingers bewirkt werden, dessen Schwingungen auf in den piezoelektrischen Schwinger integrierte Druckstücke übertragen werden, die auf der Oberfläche des Oberbleches bewegt werden und von denen letzteres entsprechend den Schwingungen des piezoelektrischen Schwingers beaufschlagt wird.
- Die gerichtete Verformung des Oberbleches kann auch durch ein magnetostriktives Element bewirkt werden.
- Die erfindungsgemäße Vorrichtung zeichnet sich dadurch aus, daß die Spanneinrichtung in Schweißrichtung im Verhältnis zum Schweißfokus vorlaufend mit dem Oberblech in Eingriff bringbar ist, und daß zwischen einem die Spannkraft auf das Oberblech ausübenden, mitlaufenden Spannelement der Spanneinrichtung und deren Spannkrafterzeugung ein in Schwingungen versetzbares Piezoelement in der Spanneinrichtung integriert ist, das zusammen mit dem Spannelement bewegbar und von dem während des Spannvorgangs intervallmäßig Druck auf das Spannelement ausübbar ist.
- Vorzugsweise beträgt der mechanische Hub des Piezoelementes etwa O,3 mm und liegen die von dem Piezoelement ausgeübten Kräfte im kN-Bereich.
- Das Spannelement kann von einem piezoelektrischen Schwinger gebildet sein, in dem Druckstücke integriert sind, die auf der Oberfläche des Oberbleches bewegbar und von denen letzteres in Schweißrichtung vor dem Schweißfokus entsprechend den Schwingungen des piezoelektrischen Schwingers beaufschlagbar ist.
- Das Piezoelement stützt sich an der trägen Masse der Spanneinrichtung ab und drückt das Oberblech entsprechend seinem Hub nieder. Die Masse rutscht in der Impulspause des piezoelektrischen Elementes nach, das Piezoelement übt erneut Druck aus usw., bis der Fügespalt sozusagen "zugenagelt" ist.
- Die Erfindung ermöglicht den Einsatz von Führungsmaschinen beim Laserschweißen von Blechbauteilen, die eine zu herkömmlichen Führungsmaschinen wesentlich kleinere Handlast aufweisen. Weiterhin sorgt die Erfindung für eine beträchtliche Reduzierung des erforderlichen Bauraums. So verringert sich im Vergleich zu der bislang üblicherweise eingesetzten Spannrolle der Bauraum der Spanneinrichtung der erfindungsgemäßen Vorrichtung beachtlich. Die Erfindung macht es möglich, daß auch sehr kleine Radien an den Blechbauteilen bei deren Verschweißung umfahren werden können.
- Von besonderem Vorteil ist, daß sich durch das Vorsehen eines Piezoelementes zwischen dem Stempel und der Spannkrafterzeugung der Spanneinrichtung und durch die Hubbewegung des Piezoelementes aufgrund seiner Inschwingungsversetzung während des Spannvorgangs der Reibwert des mitgeführten Spannelementes, d.h. des Stempels reduzieren läßt, und zwar offensichtlich basierend auf dem Puls-Pausenverhältnis des schwingenden Piezokristalls. Es treten somit geringere Querkräfte auf, die verhältnismäßig einfach aufgefangen werden können.
- Die Erfindung wird nun anhand der Zeichnungen erläutert. In diesen sind:
- Fig. 1 die Darstellung eines prinzipiellen Aufbaus der Vorrichtung zum Verschweißen von Blechbauteilen bei Einsatz eines Piezoelementes als mitlaufendes Spannelement,
- Fig. 2 eine schaubildliche Darstellung, aus der die Erzeugung einer Linienberührung zwischen Ober- und Unterblech bei Einsatz eines dem Schweißfokus in Schweißrichtung vorlaufenden, von einem Piezoelement beaufschlagbaren Stempels,
- Fig. 3 eine Darstellung, aus der die Einbringung von Druckeigenspannungen in das Oberblech hervorgeht,
- Fig. 4 eine Darstellung, die die Verformung des Oberbleches unter Bildung von Entgasungstaschen nach Einbringung der Druckeigenspannungen in das Oberblech gemäß Fig. 3 wiedergibt, und
- Fig. 5 die Darstellung eines prinzipiellen Aufbaus einer anderen Ausführungsform der Vorrichtung zum Verschweißen von Blechbauteilen mit einem zum Laserstrahl in Schweißrichtung vorlaufenden piezoelektrischen Schwinger.
- Aus Fig. 1 geht der prinzipielle Aufbau der Vorrichtung zum Verschweißen von Blechbauteilen 1, 2 mittels eines Laserstrahls 3a hervor, der durch eine Laseroptik 3 an der Schweißstelle fokussiert ist. Ein mitlaufendes Spannelement 5 einer Spanneinrichtung 6 der Vorrichtung läßt den Fügespalt 7 zwischen dem Oberblech 1 und dem Unterblech 2 an der Schweißstelle 4 zu Null werden und ist mit einem mitlaufenden Piezoelement 8 kombiniert und von diesem druckmäßig beaufschlagbar. Das Piezoelement 8 stützt sich an der trägen Masse 9 der Spanneinrichtung und drückt bei seinem Hub infolge des piezoelektrischen Effektes (vgl. Diagramm in Fig. 1, das den Verlauf der Schwingung des Piezokristalls über die Zeit zeigt) das Oberblech 1 entsprechend seinem Hub intervallmäßig nieder. Die träge Masse 9 rutscht in der Impulspause des piezoelektrischen Elementes nach, das Piezoelement 8 drückt erneut usw., bis der Fügespalt 7 "zugenagelt" ist. Durch geschickte Anordnung des Piezoelementes 8 kann ein mechanischer Hub bis ca. O,3 mm erzielt werden, wobei Kräfte mit kN-Bereich erreichbar sind und der benötigte Bauraum verhältnismäßig gering ist.
- Aus Fig. 2 geht deutlich die Erzeugung einer Linienberührung 10 zwischen dem Ober- und dem Unterblech 1 bzw. 2 durch gerichtete Verformung des Oberbleches 1 hervor. Hierbei läuft ein das Spannelement 5 der Vorrichtung bildender Druckstößel, der an seinem oberen Ende 11 mit dem Piezoelement 8 verbunden und von diesem entsprechend dessen Hub druckmäßig beaufschlagt wird, dem Schweißfokus in Schweißrichtung voraus und erzeugt durch die Linienberührung 10 zwischen dem Ober- und dem Unterblech 1 bzw. 2 seitliche Entgasungstaschen 10 mit genügend großem Volumen, in das der Zinkdampf bei der anschließenden Schweißung auf der Linienberührung entweichen kann.
- Die Fig. 3 und 4 veranschaulichen eine weitere Möglichkeit zur Realisierung der Entgasungstaschen 12 für den Zinkdampf unter Bildung der Linienberührung 10 zwischen dem Oberblech 1 und dem Unterblech 2 durch das Einbringen Von Druckeigenspannungen in das Oberblech 1 (vgl. Fig. 3). Hierbei entstehen, wie Fig. 4 verdeutlicht, in dem oberen Bereich 13 des Oberbleches 1 Druckspannungen und in dem unteren Bereich 14 des Oberbleches 1 Zugspannungen, wodurch sich das Oberblech 1 unter Ausbildung der Linienberührung 10 mit dem Unterblech 2 sowie der Entgasungstaschen 12 in der aus Fig. 4 ersichtlichen Weise verformt.
- Die Einbringung der genannten Verformung des Oberbleches 1 kann, wie aus Fig. 5 hervorgeht, durch einen piezoelektrischen Schwinger 15 mit entsprechenden Druckstücken 16 erfolgen, die über die Oberfläche 17 des Oberbleches 1 bewegt werden. Der piezoelektrische Schwinger 16 läuft, wie aus Fig. 5 ersichtlich ist, in Schweißrichtung dem Laserstrahl 2 voraus.
-
- 1
- Oberblech
- 2
- Unterblech
- 3
- Laseroptik, 3a Laserstrahl
- 4
- Schweißstelle
- 5
- Spannelement, Druckstößel
- 6
- Spanneinrichtung
- 7
- Fügespalt
- 8
- Piezoelement
- 9
- träge Masse
- 10
- Linienberührung
- 11
- oberes Ende des Druckstößels
- 12
- Entgasungstaschen
- 13
- obere Bereich des Oberbleches
- 14
- untere Bereich des Oberbleches
- 15
- piezoelektrischer Schwinger
- 16
- Druckstücke
- 17
- Oberfläche des Oberbleches
Claims (9)
- Verfahren zum Verschweißen von Blechbauteilen, insbesondere von verzinkten Stahlblechen mittels Laserstrahlen, bei dem zwischen den zu verschweißenden Stahlblechen in unmittelbarer Nähe der Schweißstelle Spannkräfte von einer mitlaufenden Spanneinrichtung auf die Stahlbleche aufgebracht und letztere dann durch einen fokussierten Laserstrahl miteinander verschweißt werden, dadurch gekennzeichnet, daß dem Schweißfokus des Laserstrahls vorlaufend eine gerichtete Verformung des Oberbleches bis zu dessen Linienberührung mit dem Unterblech bewirkt und anschließend das Oberblech und das Unterblech auf der Linienberührung verschweißt werden.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß die gerichtete Verformung des Oberbleches als plastische und elastische Verformung zur Reduzierung des Fügespaltes der Blechbauteile verwendet wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß die dem Schweißfokus vorlaufende Linienberührung zwischen dem Ober- und dem Unterblech intervallmäßig durch die Hubbewegung eines mit der mitlaufenden Spanneinrichtung gekoppelten, in Schwingungen versetzten Piezoelementes erzeugt und seitlich der Linienberührung Entgasungstaschen hergestellt werden.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß die Verformung des Oberbleches durch Einbringen von Druckeigenspannungen in den oberen Bereich des Oberbleches unter Bildung der dem Schweißfokus vorlaufenden Linienberührung des Oberbleches mit dem Unterblech derart erfolgt, daß im unteren Bereich des Oberbleches Zugspannungen auftreten, letzteres sich vom Unterblech weg nach oben wölbt und seitlich der Linienberührung Entgasungstaschen gebildet werden.
- Verfahren nach Anspruch 3, dadurch gekennzeichnet, daß die Verformung des Oberbleches durch Erregen eines piezoelektrischen Schwingers bewirkt wird, dessen Schwingungen auf in den piezoelektrischen Schwinger integrierte Druckstücke übertragen werden, die auf der Oberfläche des Oberbleches bewegt werden und von denen letzteres entsprechend den Schwingungen des piezoelektrischen Schwingers beaufschlagt wird.
- Verfahren nach Anspruch 1 und 2, dadurch gekennzeichnet, daß die gerichtete Verformung des Oberbleches durch ein magnetostriktives Element bewirkt wird.
- Vorrichtung zum Verschweißen von Blechbauteilen, insbesondere von verzinkten Stahlblechen mittels Laserstrahlen, mit einem Laser, einer Laseroptik und mit einer mitlaufenden Spanneinrichtung, von der in unmittelbarer Nähe der Schweißstelle auf die Stahlbleche Spannkräfte aufbringbar sind, dadurch gekennzeichnet, daß die Spanneinrichtung (6) in Schweißrichtung im Verhältnis zum Schweißfokus (4) vorlaufend mit dem Oberblech (1) in Eingriff bringbar ist, und daß zwischen einem die Spannkraft auf das Oberblech (1) ausübenden, mitlaufenden Spannelement (5) der Spanneinrichtung (6) und deren Spannkrafterzeugung ein in Schwingungen versetzbares Piezoelement (8) in der Spanneinrichtung (6) integriert ist, das zusammen mit dem Spannelement (5) bewegbar und von dem während des Spannvorgangs intervallmäßig Druck aus das Spannelement (5) ausübbar ist.
- Vorrichtung nach Anspruch 7, dadurch gekennzeichnet, daß der mechanische Hub des Piezoelementes (8) etwa 0,3 mm beträgt, und daß die von dem Piezoelement (8) ausgeübten Kräfte im kN-Bereich liegen.
- Vorrichtung nach Anspruch 7 und 8, dadurch gekennzeichnet, daß das Spannelement (5) von einem piezoelektrischen Schwinger (15) gebildet ist, in dem Druckstücke (16) integriert sind, die auf der Oberfläche (17) des Oberbleches 1 bewegbar und von denen letzteres in Schweißrichtung vor dem Schweißfokus (4) entsprechend den Schwingungen des piezoelektrischen Schwingers (15) beaufschlagbar ist.
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE59407495T DE59407495D1 (de) | 1994-06-15 | 1994-06-15 | Verfahren und Vorrichtung zum Verschweissen von verzinkten Stahlblechen mittels Laserstrahlen |
| EP94109231A EP0687519B1 (de) | 1994-06-15 | 1994-06-15 | Verfahren und Vorrichtung zum Verschweissen von verzinkten Stahlblechen mittels Laserstrahlen |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP94109231A EP0687519B1 (de) | 1994-06-15 | 1994-06-15 | Verfahren und Vorrichtung zum Verschweissen von verzinkten Stahlblechen mittels Laserstrahlen |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0687519A1 true EP0687519A1 (de) | 1995-12-20 |
| EP0687519B1 EP0687519B1 (de) | 1998-12-16 |
Family
ID=8216020
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP94109231A Expired - Lifetime EP0687519B1 (de) | 1994-06-15 | 1994-06-15 | Verfahren und Vorrichtung zum Verschweissen von verzinkten Stahlblechen mittels Laserstrahlen |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP0687519B1 (de) |
| DE (1) | DE59407495D1 (de) |
Cited By (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2001083156A1 (de) * | 2000-04-28 | 2001-11-08 | Astrium Gmbh | Laserstrahl-schweissvorrichtung und verfahren zum laserstrahlschweissen |
| WO2002087816A3 (en) * | 2001-04-27 | 2003-03-06 | Honda Motor Co Ltd | Method and appratus for laser beam welding of overlapping sheets |
| AT410523B (de) * | 2001-05-03 | 2003-05-26 | Va Tech Transport & Montagesysteme Gmbh & Co | Andrückvorrichtung und verfahren zum schweissen von blechen |
| US6576864B2 (en) | 2000-12-22 | 2003-06-10 | Koninklijke Philips Electronics N.V. | Method of laser welding |
| WO2003090968A1 (de) * | 2002-04-24 | 2003-11-06 | Daimlerchrysler Ag | Verfahren und einrichtung zum schweissen von werkstücken |
| WO2004035256A1 (de) * | 2002-10-11 | 2004-04-29 | Daimlerchrysler Ag | Verfahren und vorrichtung zum schweissen von werkstücken |
| DE10315127B3 (de) * | 2003-04-03 | 2004-07-08 | Thyssenkrupp Drauz Gmbh | Spannkopf für eine Laserschweißvorrichtung |
| DE10346264A1 (de) * | 2003-10-06 | 2005-04-28 | Daimler Chrysler Ag | Verfahren zum Verbinden zweier Werkstücke durch Schmelzschweißen |
| DE102017214025A1 (de) * | 2017-08-11 | 2019-02-14 | Thyssenkrupp Ag | Spannwerkzeug zum Zusammenspannen von zu verschweißenden Blechen und Verfahren |
| CN112025096A (zh) * | 2020-07-24 | 2020-12-04 | 沈阳富创精密设备有限公司 | 一种不锈钢水冷基座环及其焊接工艺方法 |
| CN115229308A (zh) * | 2022-09-23 | 2022-10-25 | 华侨大学 | 一种铝合金薄板焊接装置及焊接方法 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3235547A1 (de) * | 1982-09-25 | 1984-03-29 | EHVAK-Maschinen GmbH, 6056 Heusenstamm | Verfahren und vorrichtungen zum festen verbinden von bau- bzw. konstruktionselementen |
| EP0337182A2 (de) * | 1988-04-14 | 1989-10-18 | Bayerische Motoren Werke Aktiengesellschaft, Patentabteilung AJ-3 | Verbindungsbereich zweier beschichteter Dünnbleche |
| EP0365229A1 (de) * | 1988-10-15 | 1990-04-25 | Btg International Limited | Schweissen von beschichteten Metallen |
-
1994
- 1994-06-15 EP EP94109231A patent/EP0687519B1/de not_active Expired - Lifetime
- 1994-06-15 DE DE59407495T patent/DE59407495D1/de not_active Expired - Lifetime
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3235547A1 (de) * | 1982-09-25 | 1984-03-29 | EHVAK-Maschinen GmbH, 6056 Heusenstamm | Verfahren und vorrichtungen zum festen verbinden von bau- bzw. konstruktionselementen |
| EP0337182A2 (de) * | 1988-04-14 | 1989-10-18 | Bayerische Motoren Werke Aktiengesellschaft, Patentabteilung AJ-3 | Verbindungsbereich zweier beschichteter Dünnbleche |
| EP0365229A1 (de) * | 1988-10-15 | 1990-04-25 | Btg International Limited | Schweissen von beschichteten Metallen |
Cited By (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2001083156A1 (de) * | 2000-04-28 | 2001-11-08 | Astrium Gmbh | Laserstrahl-schweissvorrichtung und verfahren zum laserstrahlschweissen |
| US6576864B2 (en) | 2000-12-22 | 2003-06-10 | Koninklijke Philips Electronics N.V. | Method of laser welding |
| GB2389552B (en) * | 2001-04-27 | 2005-02-02 | Honda Motor Co Ltd | Laser beam welding method and apparatus |
| WO2002087816A3 (en) * | 2001-04-27 | 2003-03-06 | Honda Motor Co Ltd | Method and appratus for laser beam welding of overlapping sheets |
| GB2389552A (en) * | 2001-04-27 | 2003-12-17 | Honda Motor Co Ltd | Method and apparatus for laser beam welding of overlapping sheets |
| US7385157B2 (en) | 2001-04-27 | 2008-06-10 | Honda Giken Kogyo Kabushiki Kaisha | Laser beam welding method and apparatus |
| AT410523B (de) * | 2001-05-03 | 2003-05-26 | Va Tech Transport & Montagesysteme Gmbh & Co | Andrückvorrichtung und verfahren zum schweissen von blechen |
| WO2003090968A1 (de) * | 2002-04-24 | 2003-11-06 | Daimlerchrysler Ag | Verfahren und einrichtung zum schweissen von werkstücken |
| WO2004035256A1 (de) * | 2002-10-11 | 2004-04-29 | Daimlerchrysler Ag | Verfahren und vorrichtung zum schweissen von werkstücken |
| DE10315127B3 (de) * | 2003-04-03 | 2004-07-08 | Thyssenkrupp Drauz Gmbh | Spannkopf für eine Laserschweißvorrichtung |
| DE10346264A1 (de) * | 2003-10-06 | 2005-04-28 | Daimler Chrysler Ag | Verfahren zum Verbinden zweier Werkstücke durch Schmelzschweißen |
| DE102017214025A1 (de) * | 2017-08-11 | 2019-02-14 | Thyssenkrupp Ag | Spannwerkzeug zum Zusammenspannen von zu verschweißenden Blechen und Verfahren |
| DE102017214025B4 (de) | 2017-08-11 | 2021-10-07 | Thyssenkrupp Ag | Spannwerkzeug zum Zusammenspannen von mittels Laserschweißen zu verschweißenden Blechen und dazugehöriges Verfahren |
| CN112025096A (zh) * | 2020-07-24 | 2020-12-04 | 沈阳富创精密设备有限公司 | 一种不锈钢水冷基座环及其焊接工艺方法 |
| CN115229308A (zh) * | 2022-09-23 | 2022-10-25 | 华侨大学 | 一种铝合金薄板焊接装置及焊接方法 |
| CN115229308B (zh) * | 2022-09-23 | 2023-03-03 | 华侨大学 | 一种铝合金薄板焊接装置及焊接方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| EP0687519B1 (de) | 1998-12-16 |
| DE59407495D1 (de) | 1999-01-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1750893B1 (de) | Laser-hybrid-schweissverfahren und -schweissbrenner mit verwendung eines drahtes mit zink- und/oder kohlenstoff- und/oder aluminiumgehalt | |
| DE69203810T2 (de) | Laserschweissverfahren von unterschiedlich dicken Blechen. | |
| EP1440761B1 (de) | Verfahren zum Besäumen eines tiefgezogenen Blechteils | |
| DE19729368A1 (de) | Vorrichtung und Verfahren zum mechanischen Fügen von Blechen, Profilen und/oder Mehrblechverbindungen | |
| EP0687519B1 (de) | Verfahren und Vorrichtung zum Verschweissen von verzinkten Stahlblechen mittels Laserstrahlen | |
| EP3703897B1 (de) | Verfahren und vorrichtung zum verbinden von warmbrammen mittels reibschweissen | |
| DE102018205526A1 (de) | Stanznietvorrichtungen | |
| EP0602413A1 (de) | Verfahren zur Herstellung von Latentwärmespeicherzellen eines Kraftfahrzeug-Wärmespeichers und Vorrichtung für die Durchführung des Verfahrens | |
| WO2002081140A1 (de) | Verfahren und vorrichtung zum verbinden von beschichteten blechen durch laserschweissen | |
| DE10031377B4 (de) | Verfahren zum Verbinden zweier Bleche durch Laserschweißen | |
| DE10218986B4 (de) | Verfahren zur Herstellung eines Kraftstoffbehälters, sowie ein danach hergestellter Kraftstoffbehälter | |
| DE10131883B4 (de) | Verfahren zum Verschweißen von Metallbauteilen | |
| DE102005003584B4 (de) | Verfahren und Vorrichtung zum Entgasen von mindestens zwei aufeinander gespannten, einen Beschichtungswerkstoff aufweisenden Blechen beim Laserschweißen | |
| DE69311462T2 (de) | Verfahren zum Laserschweissen von mindestens zwei Metallblechen unterschiedlicher Dicke | |
| DE102006030060A1 (de) | Verfahren zum stirnseitigen Schweißen von Blechen | |
| DE102015006421A1 (de) | Verfahren und Vorrichtung zum Fügen von Bauteilen | |
| EP0688627A1 (de) | Verfahren zur Vor- oder Nachbehandlung von zu erzeugenden bzw, erzeugten Schweissnähten von Bauteilen | |
| EP1829640B1 (de) | Verfahren und Vorrichtung zum Spannen von mittels eines Hochenergie-Schweißstrahls zu verschweißenden, einen Beschichtungswerkstoff aufweisenden Blechen | |
| EP0722806A1 (de) | Vorrichtung zum Schweissen von Werkstücken mit Laserstrahlung | |
| DE202021101463U1 (de) | Lasergeschweißte Schweißkonstruktion | |
| DE2939997A1 (de) | Verfahren und vorrichtung zur aufbringung von kontaktkoerpern auf kontakttraeger | |
| DE19819721A1 (de) | Vorrichtung zum mechanischen Fügen von aufeinanderliegenden Fügeteilen | |
| DE4443826C2 (de) | Verfahren und Vorrichtung zum Schweißen von Werkstücken mit Laserstrahlung | |
| EP1669156A1 (de) | Vorrichtung zur Spalterzeugung für das Fügen von mehr als zwei in einer Spanneinrichtung aufeinander gespannten, einen Beschichtungswerkstoff aufweisenden Blechen, mit zwei federnden Schenkeln und jedem dieser Schenkel zugeordnetes Spaltelement und Tastelement | |
| EP3126087A1 (de) | SCHWEIßELEKTRODENEINHEIT |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): CH DE FR GB IT LI NL SE |
|
| 17P | Request for examination filed |
Effective date: 19960617 |
|
| 17Q | First examination report despatched |
Effective date: 19970731 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): CH DE FR GB IT LI NL SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19981216 Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 19981216 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19981216 Ref country code: FR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19981216 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REF | Corresponds to: |
Ref document number: 59407495 Country of ref document: DE Date of ref document: 19990128 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19990316 |
|
| EN | Fr: translation not filed | ||
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| GBV | Gb: ep patent (uk) treated as always having been void in accordance with gb section 77(7)/1977 [no translation filed] |
Effective date: 19981216 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19990630 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19990630 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20100830 Year of fee payment: 17 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 59407495 Country of ref document: DE Effective date: 20120103 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120103 |