EP0687859A2 - Schneidbrenner - Google Patents
Schneidbrenner Download PDFInfo
- Publication number
- EP0687859A2 EP0687859A2 EP95108886A EP95108886A EP0687859A2 EP 0687859 A2 EP0687859 A2 EP 0687859A2 EP 95108886 A EP95108886 A EP 95108886A EP 95108886 A EP95108886 A EP 95108886A EP 0687859 A2 EP0687859 A2 EP 0687859A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- cutting
- ignition
- gas
- oxygen
- heating
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000005520 cutting process Methods 0.000 title claims abstract description 68
- 239000001301 oxygen Substances 0.000 claims abstract description 63
- 229910052760 oxygen Inorganic materials 0.000 claims abstract description 63
- QVGXLLKOCUKJST-UHFFFAOYSA-N atomic oxygen Chemical compound [O] QVGXLLKOCUKJST-UHFFFAOYSA-N 0.000 claims abstract description 61
- 239000007789 gas Substances 0.000 claims abstract description 49
- 238000010438 heat treatment Methods 0.000 claims abstract description 48
- 239000000203 mixture Substances 0.000 claims abstract description 32
- 239000002737 fuel gas Substances 0.000 claims description 35
- 239000000567 combustion gas Substances 0.000 abstract 1
- 150000002926 oxygen Chemical class 0.000 abstract 1
- 206010016754 Flashback Diseases 0.000 description 4
- 238000000034 method Methods 0.000 description 3
- 230000001154 acute effect Effects 0.000 description 2
- 238000002485 combustion reaction Methods 0.000 description 2
- 239000000446 fuel Substances 0.000 description 2
- HSFWRNGVRCDJHI-UHFFFAOYSA-N alpha-acetylene Natural products C#C HSFWRNGVRCDJHI-UHFFFAOYSA-N 0.000 description 1
- 230000004888 barrier function Effects 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 230000018109 developmental process Effects 0.000 description 1
- 125000002534 ethynyl group Chemical group [H]C#C* 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 238000002844 melting Methods 0.000 description 1
- 230000008018 melting Effects 0.000 description 1
- 238000012544 monitoring process Methods 0.000 description 1
- 238000012545 processing Methods 0.000 description 1
- 230000001105 regulatory effect Effects 0.000 description 1
- 238000011144 upstream manufacturing Methods 0.000 description 1
Images
Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F23—COMBUSTION APPARATUS; COMBUSTION PROCESSES
- F23D—BURNERS
- F23D14/00—Burners for combustion of a gas, e.g. of a gas stored under pressure as a liquid
- F23D14/38—Torches, e.g. for brazing or heating
- F23D14/42—Torches, e.g. for brazing or heating for cutting
Definitions
- the invention relates to a cutting torch according to the preamble of claim 1.
- the fuel gas / heating oxygen mixture and the cutting oxygen jet are set on valves of the cutting torch.
- fuel gas e.g. acetylene
- oxygen are mixed in a ratio of 1: 1.
- the fuel gas is drawn in by the flowing heating oxygen and mixes in the mixing nozzle and the fuel gas / heating oxygen supply line. After ignition, this gas mixture burns as a flame at the flame cutting nozzle.
- Ignition devices arranged inside the cutting torch have proven to be advantageous for igniting the fuel gas / heating oxygen mixture, since they pollute less and there are also no collision risks with workpieces or workpiece devices with these internal ignition burners compared to so-called external ignition burners.
- ignition gases are taken separately from the supply lines for the fuel gas and the heating oxygen and mixed in a separate mixer (DE-OS 39 41 370, DE-OS 41 43 144, DE-OS 39 41 371) or the ignition gas separately Supply sources removed and led to an ignition gas quantity control device (DE-OS 3 52 79 55).
- a cutting torch has become known from US Pat. No. 3,255,803, in which the ignition gas flows from the heating channel into the cutting oxygen via a transverse bore and here via a Ignition device is ignited.
- the disadvantages associated with such a transverse bore namely flashover of the pilot flame in the heating channel and unilateral influence on the heating flame when cutting oxygen is flowing, are to be prevented according to DE-OS 35 16 511 by a threaded screw arranged in the transverse bore.
- the advantage of these ignition devices is that the ignition gas is already removed from the cutting torch as a premixed fuel gas / heating oxygen mixture and no complex control devices for the ignition gas are required.
- the invention is therefore based on the object of guiding the ignition gas removed from the fuel gas / heating oxygen mixture into the cutting oxygen feed line in such a way that the cutting oxygen or the pilot flame can be reliably prevented from influencing the fuel gas / heating oxygen mixture.
- an ignition gas line is on the distribution channel for the heating channels of the cutting nozzle connected via which the premixed fuel gas / heating oxygen mixture is removed as ignition gas and fed to the cutting oxygen feed line.
- the pilot gas mixture can advantageously be regulated separately by an adjusting valve on each cutting torch and on each cutting nozzle, so that tolerances such. B. in the pilot gas line or the adjustment fittings for fuel gas and heating oxygen, or the setting of the heating gases can be compensated.
- the ignition gas volume can be adapted to the respective cutting nozzle.
- the cutting torch By removing the pilot gas from the distributor channel, the cutting torch can be operated at fuel gas pressures of 0.2 bar or more, because the back pressure built up in the distributor channel has an almost constant value independent of the inlet pressures of the heating gases, which is sufficient for the pilot gas to be at the required pressure which is connected to a flame arrester downstream of the control valve and is therefore adjustable.
- the cutting torch according to the invention is highly safe, since flashbacks of the pilot flame do not lead to flashbacks in the distributor channel and fuel gas / fuel mixture feed line due to the flame arresters arranged in the pilot gas line.
- the ignition device of the cutting torch is easy to use and requires little maintenance and does not require any complex control.
- the cutting torch can be operated with all fuel gases without structural changes, because the cutting torch is designed according to the type of fuel gas and the pilot gas mixture can be removed from the heating flame previously adjusted in the correct ratio and adjusted in quantity via an adjusting valve of the flame cutting nozzle.
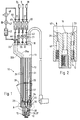
- a cutting torch 10 is shown in partial section, which essentially consists of a valve body 11, a burner head 12, an injector with a gas mixture-carrying line and a Burner head 12 with the valve body 11 connecting guide tube 13.
- a nozzle not shown, is attached to the burner head 12.
- the nozzle is preferably in two parts and is designed as a slot nozzle.
- the heating nozzle is screwed into the internal thread 14 (FIG. 2) by means of an external thread formed at its upper end and the cutting nozzle into the internal thread 15 of the burner head 12.
- heating nozzle and the cutting nozzle in one piece, or to fasten it to the torch head 12 by means of a pressure screw (not shown).
- the cutting channel arranged in the middle of the cutting nozzle is connected to the cutting oxygen supply line 16 of the torch head 12.
- the cutting oxygen supply line 16 extends over the cutting oxygen tube 17 into the valve body 11.
- the cutting nozzle is connected to the cutting oxygen supply source 19 by means of a connection 18 via a connecting bore (not shown in detail) in the valve body 11.
- a backflow preventer with a flame barrier 20 and an adjusting valve 21, with which the cutting oxygen is adjusted are arranged in the flow direction upstream of the connecting piece 18.
- the cutting channel of the cutting nozzle, not shown, the cutting oxygen channel 16 and the cutting oxygen tube 17 as well as the connecting bore, not shown, to the threaded connector 18 are preferably formed in a straight line within the cutting torch 10 and thus enable advantageously the arrangement of a sensor for flame monitoring in the cutting oxygen pipe / duct.
- the heating nozzle is connected via the fuel gas / heating oxygen mixture feed line 23 (FIG. 2) to the injector arranged in the valve body 11.
- the injector is connected via connecting pieces 22, 26 for the fuel gas and the heating oxygen, adjusting valves 43, 44 and non-return valves 27 with flame arresters, 8 flame arresters with the fuel gas and heating oxygen supply sources 24, 9.
- the fuel gas / fuel mixture tube 23 arranged within the guide tube 13 of the cutting torch 10 and connected via the injector to the connecting pieces 22, 26 is not shown in FIG. 1.
- An electrical ignition device which is designated 28 in its entirety, is arranged within the cutting torch 10.
- the electrical ignition device 28 consists of a separate ignition gas line 29 and an ignition electrode 30, which is connected via an ignition cable 31 to an ignition transformer, not shown.
- the ignition electrode 30 is screwed into the burner head 12 in a gas-tight manner at an acute angle 35 of preferably 9 °.
- the ignition electrode 30 is attached in a gas-tight manner by means of a stuffing box 33 and a pressure screw 34 which can be screwed into the burner head 12.
- the ignition gas line 29 opens on the inflow side (arrow A) in front of the ignition chamber 37 at an acute angle 39 from preferably 21 ° into the cutting oxygen supply line 16.
- the distance between the ignition space 37 and the ignition gas line 29 is designed such that the fuel gas oxygen mixture (ignition gas mixture) flowing out of the ignition gas line 29 is directed directly into the spark region between the counter electrode 38 and the ignition electrode 30.
- the other end of the ignition gas line 29 is connected gas-tight to the valve body 11 via a capillary tube.
- the ignition gas line 29 is led to the connecting piece 32 and the non-return valve 41 with a flame arrester via a connecting bore 29a arranged in the valve body 11.
- the ignition gas line 29 runs back into the burner 10 via connecting piece 50 (connecting bore 29 b).
- the ignition gas line 29 is connected there to the distribution channel 45 (see FIG. 2).
- the distribution channel 45 supplies the heating slots of the nozzle (not shown in more detail) with the fuel gas / heating oxygen mixture which is introduced into the distribution channel 45 via the fuel gas / heating oxygen mixture feed line 23.
- a dynamic pressure which is almost independent of the amount of fuel gas / heating oxygen mixture forms, so that the fuel gas / heating oxygen mixture automatically flows as a premixed pilot gas into the channel of the ignition gas line 29 arranged in the burner head 12 and opening into the distribution channel 45.
- the pilot gas is led out of the cutting torch 10 in the direction of arrow 46 through the pilot gas line 29 designed as a capillary tube. It flows through a flame arrester 42, an addressing valve 47 (solenoid valve) and an adjusting valve 48 or an orifice to the non-return valve 41 with flame arrester and via the capillary tube arranged between the valve body 11 and the torch head 12 into the cutting torch 10 back. It is fed into the cutting oxygen feed line 16 opposite the ignition electrode 30 and ignited. The pilot flame emerges from the cutting oxygen channel of the nozzle and ignites the fuel gas / heating oxygen mixture emerging from the heating slots. The ignition process is controlled depending on the time and ends, for example, after 4 seconds.
- the addressing valve 47 is closed, so that when the cutting oxygen is switched on there is no connection between the cutting oxygen supply line 16 and the fuel gas / heating oxygen mixture supply line.
- the ignition gas mixture can also be taken directly from the injector or the subsequent fuel gas / heating oxygen mixture feed line 23.
- the pilot gas mixture can be taken directly from the mixing room or from the subsequent mixture line.
- the shut-off valve 47 can of course also be arranged inside the burner, for example at the outlet of the burner head at point 46.
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Combustion & Propulsion (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Gas Burners (AREA)
Abstract
Description
- Die Erfindung betrifft einen Schneidbrenner nach dem Oberbegriff des Anspruches 1.
- Mit thermischen Bearbeitungswerkzeugen, insbesondere mit Schneidbrennern, werden aus großflächigen Blechen einzelne Werkstücke ausgeschnitten, wobei der Schneidvorgang mit einer Brenngas-Heizsauerstoffflamme und einem Schneidsauerstoffstrahl ausgeführt wird. Mit der Brenngas-Heizsauerstoffflamme des Schneidbrenners wird das Werkstück auf seine Zündtemperatur, die unter dem Schmelzpunkt liegt, vorgewärmt. Durch Öffnen eines Ventiles wird Sauerstoff unter Druck zugeführt, worauf der Werkstoff verbrennt.
- Das Brenngas-Heizsauerstoffgemisch und der Schneidsauerstoffstrahl werden an Ventilen desSchneidbrenners eingestellt. Bei der normalen Einstellung des Brenngas-Heizsauerstoffgemisches werden Brenngas (z.B. Acetylen) und Sauerstoff im Verhältnis 1:1 gemischt. Im Injektor wird das Brenngas durch den strömenden Heizsauerstoff angesaugt und vermischt sich in der Mischdüse und der Brenngas-Heizsauerstoffzuleitung. Dieses Gasgemisch verbrennt nach dem Zünden an der Brennschneiddüse als Flamme.
- Zum Zünden des Brenngas-Heizsauerstoffgemisches haben sich innerhalb des Schneidbrenners angeordnete Zündeinrichtungen als vorteilhaft herausgestellt, da diese weniger verschmutzen und sich auch mit diesen Innenzündbrennern gegenüber sogenannten Außenzündbrennern keinerlei Kollisionsgefahren mit Werkstücken bzw. Werkstückvorrichtungen ergeben.
- Es sind eine Vielzahl von Innenzündeinrichtungen bekannt geworden, die jeweils spezifische Vor- und Nachteile aufweisen.
- So werden bei einigen Zündeinrichtungen aus den Versorgungsleitungen für das Brenngas und den Heizsauerstoff jeweils separat Zündgase entnommen und in einem separaten Mischer gemischt (DE-OS 39 41 370, DE-OS 41 43 144, DE-OS 39 41 371) oder das Zündgas separaten Versorgungsquellen entnommen und zu einer Zündgasmengenregelvorrichtung geführt (DE-OS 3 52 79 55).
- Weiterhin ist aus der US-PS 3,255,803 ein Schneidbrenner bekannt geworden, bei dem das Zündgas über eine Querbohrung von dem Heizkanal in den Schneidsauerstoff strömt und hier über eine Zündeinrichtung gezündet wird. Die Nachteile, die mit einer derartigen Querbohrung verbunden sind, nämlich Überschlag der Zündflamme in den Heizkanal und einseitige Beeinflußung der Heizflamme bei strömenden Schneidsauerstoff, sollen nach der DE-OS 35 16 511 durch eine in der Querbohrung angeordnete Gewindeschraube verhindert werden.
- Der Vorteil dieser Zündeinrichtungen besteht darin, daß dem Schneidbrenner das Zündgas bereits als ein vorgemischtes Brenngas-Heizsauerstoffgemisch entnommen wird und keine aufwendigen Regeleinrichtungen für das Zündgas erforderlich sind. Es wäre jedoch wünschenswert, wenn keine unmittelbare Verbindung zwischen den Heizkanälen und dem Schneidsauerstoffkanal der Düse vorhanden wäre, da insbesondere bei geringen Mischgasdrücken die Beeinflußung durch den Schneidsauerstoff zum Erlöschen der Heizflamme führen kann und Flammenrückschläge in den Heizkanal nicht ausgeschlossen werden können.
- Der Erfindung liegt daher die Aufgabe zugrunde, das dem Brenngas-Heizsauerstoffgemisch entnommene Zündgas so in die Schneidsauerstoffzuleitung zu leiten, daß eine Beeinflußung des Brenngas-Heizsauerstoffgemisches durch den Schneidsauerstoff oder die Zündflamme sicher ausgeschlossen werden kann.
- Diese Aufgabe wird bei einem gattungsgemäßen Verfahren durch die kennzeichnenden Merkmale des Anspruches 1 gelöst. Vorteilhafte Weiterbildungen der Erfindung sind in den Unteransprüchen angegeben.
- Gemäß der Erfindung ist an dem Verteilerkanal für die Heizkanäle der Schneiddüse eine Zündgasleitung angeschlossen, über die das vorgemischte Brenngas-Heizsauerstoffgemisch als Zündgas entnommen und zu der Schneidsauerstoffzuleitung geleitet wird. Dabei steht an der Entnahmestelle des zündfähigen Zündgases bei einem Flammenrückschlag in die Schneiddüse kein Zündgas mehr an, weil die Verbrennung des Brenngas-Heizsauerstoff-Gemisches in der durchmessergrößeren Brenngas-Heizsauerstoff-Gemischzuleitung stattfindet und somit kein Zündgas mehr zur Verfügung steht, das bei unkontrollierter Verbrennung im Zündsystem zu Beschädigungen führen könnte. Durch die in der Zündgasleitung angeordnete Armatur kann die Zündgasleitung geöffnet oder geschlossen werden. Somit ist die Verbindung zwischen dem Verteilerkanal und der Schneidsauerstoffzuleitung nur während des Zündvorganges geöffnet. Hierdurch kann der Schneidsauerstoff nicht in die Heizkanäle strömen und die Heizflamme beeinflussen. Vorteilhaft läßt sich das Zündgasgemisch durch ein Einstellventil auf jeden Schneidbrenner und auf jede Schneiddüse separat einregulieren, so daß Toleranzen z. B. in der Zündgasleitung oder den Einstellarmaturen für Brenngas und Heizsauerstoff, bzw. der Einstellung der Heizgase ausgeglichen werden können. Zur Geräuschminimierung kann das Zündgasvolumen an die jeweilige Schneiddüse angepaßt werden.
- Durch die Entnahme des Zündgases aus dem Verteilerkanal kann der Schneidbrenner bei Brenngasdrücken ab 0,2 bar betrieben werden, weil der im Verteilerkanal sich aufbauende Staudruck unabhängig von den Eingangsdrücken der Heizgase einen nahezu konstanten Wert aufweist, der ausreicht, daß das Zündgas mit erforderlichem Druck an dem einer Flammensperre nachgeschalteten Einstellventil ansteht und damit regelbar ist.
- Der Schneidbrenner nach der Erfindung ist in hohem Maße sicher, da Flammenrückschläge der Zündflamme aufgrund der in der Zündgasleitung angeordneten Flammensperren nicht zu Flammenrückschlägen in den Verteilerkanal und Brenngas-Heizsauerstoff-Gemischzuleitung führen.
- Die Zündeinrichtung des Schneidbrenners ist einfach zu handhaben und wartungsarm und erfordert keine aufwendige Steuerung. Hinzu kommt, daß der Schneidbrenner ohne bauliche Änderung mit allen Brenngasen betrieben werden kann, weil der Schneidbrenner der Brenngasart entsprechend ausgelegt ist und das Zündgasgemisch der vorher im richtigen Verhältnis einregulierten Heizflamme entnommen und mengenmäßig über ein Einstellventil der Brennschneiddüse angepasst werden kann.
- Ein Ausführungsbeispiel der Erfindung ist in der Zeichnung dargestellt und wird im folgendem näher beschrieben.
- Es zeigen
- Fig. 1 eine schematische Teilschnittdarstellung des erfindungsgemäßen Schneidbrenners, bei dem aus Übersichtlichkeitsgründen die Brenngas-Heizsauerstoff-Gemischzuleitung im Brennerkörper nicht eingezeichnet ist.
- Fig. 2 eine vergrößerte Darstellung des Brennerkopfes im Schnitt.
- In Figur 1 ist im Teilschnitt ein Schneidbrenner 10 dargestellt, der im wesentlichen aus einem Ventilkörper 11, einem Brennerkopf 12, einem Injektor mit gasgemischführender Leitung und einem den Brennerkopf 12 mit dem Ventilkörper 11 verbindenden Führungsrohr 13 besteht. An dem Brennerkopf 12 wird eine nicht dargestellte Düse befestigt. Die Düse ist vorzugsweise zweiteilig und als Schlitzdüse ausgebildet. Die Heizdüse wird hierbei mittels einem an ihrem oberen Ende ausgebildeten Außengewinde in das Innengewinde 14 (Fig. 2) und die Schneiddüse in das Innengewinde 15 des Brennerkopfes 12 eingeschraubt.
- Selbstverständlich ist es auch möglich, die Heizdüse und die Schneiddüse einteilig auszubilden, oder mittels einer nicht näher dargestellten Druckschraube am Brennerkopf 12 zu befestigen.
- Der in der Mitte der Schneiddüse angeordnete Schneidkanal steht mit der Schneidsauerstoffzuleitung 16 des Brennerkopfes 12 in Verbindung. Die Schneidsauerstoffzuleitung 16 erstreckt sich über das Schneidsauerstoffrohr 17 bis in den Ventilkörper 11. Über eine in dem Ventilkörper 11 verlaufende nicht näher dargestellte Verbindungsbohrung ist die Schneiddüse mittels Anschluß 18 an die Schneidsauerstoffversorgungsquelle 19 angeschlossen. In der Schneidsauerstoffzuleitung 16 ist in Strömungsrichtung vor dem Anschlußstutzen 18 eine Rückströmsicherung mit Flamensperre 20 und ein Einstellventil 21 angeordnet, mit dem der Schneidsauerstoff eingestellt wird.
- Der nicht näher dargestellte Schneidkanal der Schneiddüse, der Schneidsauerstoffkanal 16 und das Schneidsauerstoffrohr 17 sowie die nicht näher dargestellte Verbindungsbohrung zu dem Gewindestutzen 18 sind vorzugsweise innerhalb des Schneidbrenners 10 geradlinig ausgebildet und ermöglichen so vorteilhaft die Anordnung eines Sensors zur Flammenüberwachung im Schneidsauerstoffrohr / -kanal.
- Die nicht dargestellte Heizdüse ist über die Brenngas-Heizsauerstoff-Gemischzuleitung 23 (Fig. 2) mit dem im Ventilkörper 11 angeordneten Injektor verbunden. Der nicht dargestellte Injektor ist über Anschlußstutzen 22, 26 für das Brenngas und den Heizsauerstoff, Einstellventile 43, 44 und Rückströmsicherungen 27 mit Flammensperren, 8 Flammensperren mit den Brenngas- und Heizsauerstoffversorgungsquellen 24, 9 verbunden. Das innerhalb des Führungsrohres 13 des Schneidbrenners 10 angeordnete und über den Injektor mit den Anschlußstutzen 22, 26 verbundene Brenngas-Heizsauerstoffgemischrohr 23 ist aus Übersichtsgründen in Figur 1 nicht dargestellt.
- Innerhalb des Schneidbrenners 10 ist eine elektrische Zündeinrichtung angeordnet, die in ihrer Gesamtheit mit 28 bezeichnet ist. Die elektrische Zündeinrichtung 28 besteht aus einer separaten Zündgasleitung 29 und einer Zündelektrode 30, die über ein Zündkabel 31 mit einem nicht näher dargestellten Zündtrafo verbunden ist. Die Zündelektrode 30 ist unter einem spitzen Winkel 35 von vorzugsweise 9° gasdicht in dem Brennerkopf 12 eingeschraubt.
- Nach einer weiteren bevorzugten Ausbildung wird die Zündelektrode 30 mittels einer Stopfbuchse 33 und einer in den Brennerkopf 12 einschraubbaren Druckschraube 34 gasdicht befestigt.
- Auf der gegenüberliegenden Seite der Zündelektrode 30 mündet die Zündgasleitung 29 einströmseitig (Pfeil A) vor dem Zündraum 37 unter einem spitzen Winkel 39 von vorzugsweise 21° in die Schneidsauerstoffzuleitung 16. Der Abstand zwischen Zündraum 37 und Zündgasleitung 29 ist so ausgelegt, daß das aus der Zündgasleitung 29 strömende Brenngassauerstoffgemisch (Zündgasgemisch) direkt in den Funkenbereich zwischen Gegenelektrode 38 und Zündelektrode 30 gerichtet ist. Die Zündgasleitung 29 ist über ein Kapillarrohr mit ihrem anderen Ende gasdicht mit dem Ventilkörper 11 verbunden. Über eine in dem Ventilkörper 11 angeordnete Verbindungsbohrung 29a ist die Zündgasleitung 29 zu dem Anschlußstutzen 32 und der Rückströmsicherung 41 mit Flammensperre geführt. Nach der Rückströmsicherung 41 mit Flammensperre verläuft die Zündgasleitung 29 über Anschlußstutzen 50 zurück in den Brenner 10 (Verbindungsbohrung 29 b). Die Zündgasleitung 29 ist dort mit dem Verteilerkanal 45 (s. Fig 2) verbunden. Der Verteilerkanal 45 versorgt die Heizschlitze der nicht näher dargestellten Düse mit dem Brenngas-Heizsauerstoffgemisch, das über die Brenngas-Heizsauerstoff-Gemischzuleitung 23 in den Verteilerkanal 45 eingeleitet wird. In dem Verteilerkanal 45 bildet sich bei eingeschraubter Düse ein von der Brenngas-Heizsauerstoffgemisch-Menge nahezu unabhängiger Staudruck, so daß das Brenngas-Heizsauerstoffgemisch selbsttätig als vorgemischtes Zündgas in den im Brennerkopf 12 angeordneten und in den Verteilerkanal 45 mündenden Kanal der Zündgasleitung 29 strömt.
- Das Zündgas wird durch die als Kapillarrohr ausgebildete Zündgasleitung 29 in Pfeilrichtung 46 aus dem Schneidbrenner 10 herausgeführt. Es strömt über eine Flammensperre 42, ein Adressierventil 47 (Magnetventil) und ein Einstellventil 48 oder eine Blende zu der Rückströmsicherung 41 mit Flammensperre und über das zwischen Ventilkörper 11 und Brennerkopf 12 angeordnete Kapillarrohr in den Schneidbrenner 10 zurück. Es wird in die Schneidsauerstoffzuleitung 16 gegenüber der Zündelektrode 30 eingespeist und gezündet. Die Zündflamme tritt aus dem Schneidsauerstoffkanal der Düse aus und zündet das aus den Heizschlitzen austretende Brenngas-Heizsauerstoffgemisch. Der Zündvorgang wird zeitabhängig gesteuert und ist beispielsweise nach 4 Sekunden beendet. Danach wird das Adressierventil 47 geschlossen, so daß beim Zuschalten des Schneidsauerstoffs keine Verbindung zwischen der Schneidsauerstoffzuleitung 16 und der Brenngas-Heizsauerstoff-Gemischzuleitung besteht. Das Zündgasgemisch kann auch direkt am Injektor oder der sich anschließenden Brenngas-Heizsauerstoff-Gemischzuleitung 23 entnommen werden. Bei Gleichdruckbrennern kann das Zündgasgemisch dem Mischraum direkt oder der sich anschließenden Gemischleitung entnommen werden. Das Absperrventil 47 kann selbstverständlich auch innerhalb des Brenners angeordnet sein, z.B. am Ausgang des Brennerkopfes an der Stelle 46.
Claims (3)
- Schneidbrenner, bestehend aus einem Ventilkörper, einem Brennerkopf, und einer Düse, deren Heizkanäle über einen Verteilerkanal mit einer Brenngas-Heizsauerstoff-Gemischzuleitung verbunden ist und deren Schneidsauerstoffkanal mit einer Schneidsauerstoffzuleitung verbunden ist, in die eine Zündgasleitung mündet und die Zuleitungen mit Gasversorgungen verbunden sind,
dadurch gekennzeichnet,
daß die Zündgasleitung (29) mit dem Veteilerkanal (45) oder der Brenngas-Heizsauerstoff-Gemischzuleitung (23) verbunden ist und mindestens ein Ventil (47) in der Zündgasleitung (29) angeordnet ist. - Schneidbrenner nach Anspruch 1
dadurch gekennzeichnet,
daß in der Zündgasleitung (29) vor dem Ventil (47) eine Flammensperre (42) und nach dem Ventil (47) ein Einstellventil (48) oder eine Blende angeordnet ist. - Schneidbrenner nach einem der Ansprüche 1 und 2
dadurch gekennzeichnet,
daß die Zündgasleitung (29) von dem Verteilerkanal (45) bis aus dem Ventilkörper (11) heraus und in den Schneidbrenner (19) wieder zurück bis in den Brennerkopf (12) geführt ist, wo sie in die Schneidsauerstoffzuleitung (16) mündet.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE4420935A DE4420935C1 (de) | 1994-06-16 | 1994-06-16 | Schneidbrenner |
| DE4420935 | 1994-06-16 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP0687859A2 true EP0687859A2 (de) | 1995-12-20 |
| EP0687859A3 EP0687859A3 (de) | 1997-05-14 |
| EP0687859B1 EP0687859B1 (de) | 2001-03-14 |
Family
ID=6520663
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP95108886A Expired - Lifetime EP0687859B1 (de) | 1994-06-16 | 1995-06-09 | Schneidbrenner |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP0687859B1 (de) |
| DE (2) | DE4420935C1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2837914A1 (fr) | 2002-03-29 | 2003-10-03 | Air Liquide | Bloc allumeur pour chalumeau et chalumeau le comprenant |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB2326934A (en) * | 1997-07-01 | 1999-01-06 | Drax Torches Ltd | Burners |
| FR2792395B1 (fr) | 1999-04-13 | 2001-07-13 | Soudure Autogene Francaise | Dispositif d'allumage pour bruleur et bruleur equipe d'un tel dispositif |
| CN106002078B (zh) * | 2016-07-13 | 2017-11-03 | 江阴德玛斯特钻具有限公司 | 摩擦焊机的除飞边装置 |
| CN109631080B (zh) * | 2019-01-30 | 2023-11-07 | 徐慕庆 | 一种自动点火装置 |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3255803A (en) | 1962-08-23 | 1966-06-14 | Harris Calorific Co | Torch with igniter |
| DE3516511A1 (de) | 1985-05-08 | 1986-11-13 | Messer Griesheim Gmbh, 6000 Frankfurt | Schneidbrenner |
| DE3527955A1 (de) | 1985-08-03 | 1987-02-12 | Messer Griesheim Gmbh | Schneidbrenner |
| DE3941370A1 (de) | 1989-12-15 | 1991-06-20 | Messer Griesheim Gmbh | Verfahren zum zuenden der hauptflammengase von einzelnen schneidbrennern |
| DE3941371A1 (de) | 1989-12-15 | 1991-06-20 | Messer Griesheim Gmbh | Verfahren zum zuenden eines brenners fuer die materialbearbeitung |
| DE4143144A1 (de) | 1991-12-28 | 1993-07-01 | Gce Rhoena Autogengeraete Gmbh | Maschinenschneidbrenner mit innenzuendeinrichtung |
Family Cites Families (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE4235856A1 (de) * | 1992-10-23 | 1994-05-05 | Messer Griesheim Gmbh | Verfahren und thermisches Bearbeitungswerkzeug zum Zünden eines Brenngas-Heizsauerstoffgemisches |
-
1994
- 1994-06-16 DE DE4420935A patent/DE4420935C1/de not_active Expired - Fee Related
-
1995
- 1995-06-09 EP EP95108886A patent/EP0687859B1/de not_active Expired - Lifetime
- 1995-06-09 DE DE59509086T patent/DE59509086D1/de not_active Expired - Lifetime
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3255803A (en) | 1962-08-23 | 1966-06-14 | Harris Calorific Co | Torch with igniter |
| DE3516511A1 (de) | 1985-05-08 | 1986-11-13 | Messer Griesheim Gmbh, 6000 Frankfurt | Schneidbrenner |
| DE3527955A1 (de) | 1985-08-03 | 1987-02-12 | Messer Griesheim Gmbh | Schneidbrenner |
| DE3941370A1 (de) | 1989-12-15 | 1991-06-20 | Messer Griesheim Gmbh | Verfahren zum zuenden der hauptflammengase von einzelnen schneidbrennern |
| DE3941371A1 (de) | 1989-12-15 | 1991-06-20 | Messer Griesheim Gmbh | Verfahren zum zuenden eines brenners fuer die materialbearbeitung |
| DE4143144A1 (de) | 1991-12-28 | 1993-07-01 | Gce Rhoena Autogengeraete Gmbh | Maschinenschneidbrenner mit innenzuendeinrichtung |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2837914A1 (fr) | 2002-03-29 | 2003-10-03 | Air Liquide | Bloc allumeur pour chalumeau et chalumeau le comprenant |
Also Published As
| Publication number | Publication date |
|---|---|
| DE4420935C1 (de) | 1995-07-20 |
| EP0687859A3 (de) | 1997-05-14 |
| EP0687859B1 (de) | 2001-03-14 |
| DE59509086D1 (de) | 2001-04-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69207073T2 (de) | Zufuhranlage für die Brennstoff- und Wassereinspritzung in den Verbrennungsteil einer rotierenden Maschine und Verfahren zum Betrieb der Brennstoffzufuhranlage | |
| DE825197C (de) | Spritzpistole zum Druckgasspritzen von schmelzbaren Materialien | |
| DE4446842A1 (de) | Verfahren und Vorrichtung zum Zuleiten eines gasförmigen Brennstoffs in einen Vormischbrenner | |
| DE19724861C1 (de) | Gasbrenner für einen Heizkessel | |
| DE3321697C2 (de) | ||
| DE4420935C1 (de) | Schneidbrenner | |
| EP0386732A2 (de) | Verbrennungseinrichtung für einen Zweistoffbrenner | |
| EP0212190B1 (de) | Einrichtung zum Schneiden von Werkstücken | |
| DE2819108C2 (de) | Vorrichtung zum Zünden des Heizgases eines Maschinenschneidbrenners | |
| DE3827750C2 (de) | ||
| DE3524773A1 (de) | Verfahren zum automatischen rberwachen einer flamme | |
| DE4143144C2 (de) | Maschinenschneidbrenner mit Innenzündeinrichtung | |
| DE3516511A1 (de) | Schneidbrenner | |
| EP0432522A2 (de) | Verfahren zum Zünden der Hauptflammgase von einzelnen Schneidbrennern | |
| DE4235856A1 (de) | Verfahren und thermisches Bearbeitungswerkzeug zum Zünden eines Brenngas-Heizsauerstoffgemisches | |
| DE3624504C1 (en) | Cutting torch with a nozzle, in particular block cutting nozzle | |
| DE3941371A1 (de) | Verfahren zum zuenden eines brenners fuer die materialbearbeitung | |
| DE19542373A1 (de) | Brennerkopf für Gasbrenner | |
| DE2819132C2 (de) | Gasemischender Schneidbrenner | |
| DE1112025B (de) | Vorrichtung zum Konstanthalten der Zusammensetzung einer Mischung von Luft und brennbarem Gas | |
| DE3301355C2 (de) | Starthilfeeinrichtung für eine Hochdruckbrennkammer | |
| DE2547475A1 (de) | Duese zum schweissen, heizen, flaemmen, schneiden und verfahren zum schneiden | |
| DE820884C (de) | Schneidbrenner | |
| AT283082B (de) | Verfahren und brenner zum brennschneiden groszer materialdicken | |
| DE19512762A1 (de) | Verfahren zum Zünden eines Brenners, insbesondere Maschinenstarkschneidbrenners, für die Materialbearbeitung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): DE FR GB IT |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): DE FR GB IT |
|
| 17P | Request for examination filed |
Effective date: 19971114 |
|
| 17Q | First examination report despatched |
Effective date: 19990420 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE FR GB IT |
|
| REF | Corresponds to: |
Ref document number: 59509086 Country of ref document: DE Date of ref document: 20010419 |
|
| ITF | It: translation for a ep patent filed | ||
| ET | Fr: translation filed | ||
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20010612 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20100706 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20100621 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20100618 Year of fee payment: 16 Ref country code: DE Payment date: 20100625 Year of fee payment: 16 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20110609 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110609 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20120229 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 59509086 Country of ref document: DE Effective date: 20120103 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110630 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120103 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110609 |