EP0690280A1 - Wärmeübergang im Tunnelofen - Google Patents
Wärmeübergang im Tunnelofen Download PDFInfo
- Publication number
- EP0690280A1 EP0690280A1 EP95108333A EP95108333A EP0690280A1 EP 0690280 A1 EP0690280 A1 EP 0690280A1 EP 95108333 A EP95108333 A EP 95108333A EP 95108333 A EP95108333 A EP 95108333A EP 0690280 A1 EP0690280 A1 EP 0690280A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- zone
- tunnel furnace
- burners
- tunnel
- furnace according
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000001816 cooling Methods 0.000 claims abstract description 24
- 238000010438 heat treatment Methods 0.000 claims abstract description 22
- 238000010304 firing Methods 0.000 claims abstract description 20
- 239000000463 material Substances 0.000 claims description 14
- 238000009423 ventilation Methods 0.000 claims description 13
- 238000002485 combustion reaction Methods 0.000 claims description 8
- 238000000034 method Methods 0.000 claims description 8
- 239000000919 ceramic Substances 0.000 claims description 5
- 239000000446 fuel Substances 0.000 claims description 3
- 230000001020 rhythmical effect Effects 0.000 claims 1
- 230000000694 effects Effects 0.000 abstract description 2
- 239000007789 gas Substances 0.000 description 12
- 238000004056 waste incineration Methods 0.000 description 4
- 230000005855 radiation Effects 0.000 description 3
- 238000007664 blowing Methods 0.000 description 2
- 230000004087 circulation Effects 0.000 description 2
- 238000013016 damping Methods 0.000 description 2
- 230000010355 oscillation Effects 0.000 description 2
- 208000023514 Barrett esophagus Diseases 0.000 description 1
- 239000004568 cement Substances 0.000 description 1
- 238000009841 combustion method Methods 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 230000018109 developmental process Effects 0.000 description 1
- 239000002737 fuel gas Substances 0.000 description 1
- 239000002920 hazardous waste Substances 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 230000007246 mechanism Effects 0.000 description 1
- 238000000465 moulding Methods 0.000 description 1
- 230000010349 pulsation Effects 0.000 description 1
- 239000002910 solid waste Substances 0.000 description 1
- 230000001360 synchronised effect Effects 0.000 description 1
- 238000009966 trimming Methods 0.000 description 1
Images


Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F27—FURNACES; KILNS; OVENS; RETORTS
- F27B—FURNACES, KILNS, OVENS OR RETORTS IN GENERAL; OPEN SINTERING OR LIKE APPARATUS
- F27B9/00—Furnaces through which the charge is moved mechanically, e.g. of tunnel type; Similar furnaces in which the charge moves by gravity
- F27B9/30—Details, accessories or equipment specially adapted for furnaces of these types
- F27B9/3005—Details, accessories or equipment specially adapted for furnaces of these types arrangements for circulating gases
Definitions
- the invention relates to a method for firing ceramic products or the like according to the preamble of patent claim 1 and a tunnel kiln for carrying out such a method according to the preamble of patent claim 3.
- Tunnel kilns are divided into three zones: the heating, the burning and the cooling zone.
- the firing material passes through these zones one after the other, stored on firing trolleys or the like, a gas flow opposite to the pushing-through direction of the firing material being generated by ventilation devices in the cooling zone and suction devices in the heating zone. This ensures that the heat generated in the firing zone by burners continuously heats the firing material in the heating zone and the cold air supplied at the end of the cooling zone continuously cools the firing material again.
- the heat transfer to the material to be fired takes place both during heating up and cooling down essentially through the two mechanisms of radiant heat transfer and forced convection through the flow generated in the tunnel kiln.
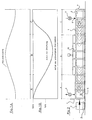
- the total heat transfer to the firing material in the heating zone A, the firing zone B, which is equipped with gas burners or the like, and the cooling zone C is shown in FIG. 1A, the respective proportion of heat transfer by radiation or heat transfer by convection in FIG. 1B. It can be seen that the total heat transfer is greatest in the combustion zone B and the proportion of the radiation clearly predominates. In order to increase the throughput speed of the tunnel oven, it is therefore necessary to increase the heat transfer in the heating zone and the cooling zone and thus to obtain a uniform heat transfer over the entire length of the tunnel oven.
- Pulsating burners are suitable for causing the furnace gases to vibrate in the area of the combustion zone.
- This method is very effective in a furnace with a large, predominantly liquid, powdery or gaseous combustion chamber, for example in a waste incineration plant, but not in a tunnel furnace, the combustion channel of which is largely the entire length of the combustion material, which acts as a filter that dampens the pressure oscillations is filled out.
- tunnel ovens especially in the ceramic industry and unlike waste incineration plants or cement tube ovens, a large number of burners with relatively low output, which are grouped together, are in operation. A pulsation is only effective if at least one whole burner group works pulsating.
- the object of the invention is therefore to provide a method and a device with which the heat transfer takes place more uniformly over the entire length of the tunnel furnace.
- the object is achieved according to the invention by the method described in claim 1 and the tunnel furnace described in claim 3.
- the tunnel furnace according to the invention has at least one ventilation device, the output of which can be pulsed.
- a suction device is advantageously provided in the heating zone, the output of which can also be pulsed.
- An advantage of the invention is that the heat transfer takes place more uniformly over the entire tunnel kiln and the kiln throughput can thus be increased.
- Another advantage is that the increase in the speed at which the furnace gases flow past the moldings is more evenly distributed in the furnace cross section.
- the gas flow can be modulated by changing the flow cross section of the ventilation device, the suction device or the tunnel oven itself.
- the kiln 2 is moved through a tunnel kiln 1 shown in longitudinal section in FIG. 2, for example on trolley 3, in the direction of the filled-in arrow.
- the combustible material passes through a gate 4 on the entry side first into the heating zone A, then into the combustion zone B provided with burners 10 and finally into the cooling zone C.
- a ventilation device 9 arranged in the area of the cooling zone C and one arranged in the area of the heating zone A.
- Suction device 6 generates a gas flow (open arrows) opposite to the direction in which the fuel is pushed through.
- the fired material is heated in zone A by the heated fuel gases, reaches its maximum temperature in the area of the firing zone B, mainly due to the radiant heat transfer from the burners 10 arranged in the furnace ceiling and the side walls, and is cooled again in the cooling zone C by counter-flowing air.
- the ventilation device 9 and the suction device 6 can be operated in a pulsed modulation.
- FIG. 3 The output of a blower 13 is modulated by a rotary valve 11 with a speed-controlled drive 12.
- a pressure vessel is also conceivable, which periodically opens when a certain excess pressure is reached and thus provides for a modulation of the gas flow.
- ventilation and suction devices can also be provided, which are suitably synchronized depending on the desired frequency of the pulses that propagate at the speed of sound in the tunnel oven.
- the ventilation device 9 then consists of a fan with constant output and an orifice device arranged behind it in the airway for changing the flow cross section. It is also possible to vary the flow cross-section within the tunnel furnace using appropriate devices. The power of the suction device (6) can also be changed by changing the suction cross section.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Tunnel Furnaces (AREA)
- Furnace Details (AREA)
Abstract
Bei einem Verfahren zum Brennen von Keramikprodukten in einem Tunnelofen aufweisend eine Aufheizzone (A), eine Brennzone (B) und eine Abkühlzone (C) wird der von einer Belüftungsvorrichtung (9) in der Abkühlzone (C) zu einer Absaugvorrichtung (6) in der Aufwärmzone (A) strömende Gasstrom pulsartig moduliert. Dadurch wird insbesondere in der Aufheizzone (A) und der Abkühlzone (C) der Konvektions-Wärmeübergang auf das Brenngut erhöht und damit ein über die gesamte Ofenlänge gleichmäßigerer Wärmeübergang erzielt. <IMAGE>
Description
- Die Erfindung betrifft ein Verfahren zum Brennen von Keramikprodukten oder ähnlichen gemäß dem Oberbegriff des Patentanspruches 1 sowie einen Tunnelofen zur Durchführung eines solchen Verfahrens gemäß dem Oberbegriff des Patentanspruches 3.
- Tunnelöfen, insbesondere in der keramischen Industrie, sind in drei Zonen eingeteilt: die Aufheiz-, die Brenn- und die Kühlzone. Das Brenngut durchläuft, auf Brennwagen oder ähnlichem gelagert, diese Zonen nacheinander, wobei durch Belüftungseinrichtungen in der Kühlzone und Absaugeinrichtungen in der Aufheizzone ein der Durchschubrichtung des Brennguts entgegengesetzter Gasstrom erzeugt wird. Dieser sorgt dafür, daß die in der Brennzone von Brennern erzeugte Wärme das Brenngut in der Aufheizzone kontinuierlich aufheizt und die am Ende der Kühlzone zugeführte Kaltluft das Brenngut kontinuierlich wieder abkühlt.
- Die Wärmeübertragung auf das Brenngut (Wärmeübergang) erfolgt sowohl beim Aufheizen als auch beim Abkühlen im wesentlichen durch die beiden Mechanismen Strahlungswärmeübertragung und erzwungene Konvektion durch die im Tunnelofen erzeugte Strömung. Der gesamte Wärmeübergang auf das Brenngut in der Aufheizzone A, der Brennzone B, die mit Gasbrennern oder ähnlichem ausgestattet ist, und der Abkühlzone C ist in Figur 1A, der jeweilige Anteil der Wärmeübertragung durch Strahlung bzw. Wärmeübertragung durch Konvektion in Figur 1B dargestellt. Man erkennt, daß im Bereich der Brennzone B der gesamte Wärmeübergang am größten ist und der Anteil der Strahlung deutlich überwiegt. Um die Durchlaufgeschwindigkeit des Tunnelofens zu erhöhen, ist es daher notwendig, den Wärmeübergang in der Aufheizzone und der Kühlzone zu erhöhen und damit über die gesamte Länge des Tunnelofens einen gleichmäßigen Wärmeübergang zu erhalten.
- Es ist bekannt, separat in der Aufheizzone (Ziegeleitechnisches Jahrbuch 1992, Seite 92) oder in der Abkühlzone (europäische Patentanmeldung Nr. 0 348 603 A3) installierte Luftumwälzungen vorzusehen, um den Wärmeübergang aufgrund der erzwungenen Konvektion zu erhöhen. Nachteilig hierbei ist jedoch, daß der Wärmeübergang von der Strahlrichtung der zusätzlichen Einblasvorrichtungen abhängig ist. Es entstehen dadurch Zonen mit hohem Wärmeübergang in der direkten Nähe des Luftstrahls der Einblasvorrichtung und Zonen niedrigeren Wärmeübergangs in den Teilen des Brenngutbesatzes, die durch den Strahl nicht erreicht werden. Außerdem ist der erforderliche Aufwand an die Umwälzung bewirkenden Einrichtungen relativ hoch.
- Eine weitere Maßnahme zur Erhöhung der erzwungenen Konvektion ist der Einsatz von Hochgeschwindigkeitsbrennern mit hohen Impulsströmen (Ziegeleitechnisches Jahrbuch 1982, Seite 94). Jedoch wird hierdurch die Konvektion insbesondere in der Brennzone erhöht anstatt in der Aufheiz- und Kühlzone.
- Eine weitere Methode, den Wärmeübergang im Ofen zu erhöhen, ist der Einsatz pulsierender Brenner, die beispielsweise aus Müllverbrennungsanlagen bekannt sind (Chip R. Stewart et. al. "Application of Pulse Combustion to Solid and Hazardous Waste Incineration", 1991; Brenchly, D. L., et. al, Battelle Report PNL-5301/UC-95, Dezember 1984; Prospekt Cello Hi-Efficiency Burners, Atlanta 1992). Pulsierende Brenner sind geeignet, die Ofengase im Bereich der Brennzone in Schwingung zu versetzen. Diese Methode ist in einem Ofen mit großem, vorwiegend flüssigem, pulverförmigem oder gasförmigem Brenngut gefülltem Brennraum, zum Beispiel in einer Müllverbrennungsanlage, sehr wirkungsvoll, nicht aber in einem Tunnelofen, dessen Brennkanal in der gesamten Länge durch das als die Druckschwingungen dämpfendes Filter wirkendes Brenngut weitgehend ausgefüllt ist. Außerdem sind in Tunnelöfen, besonders in der keramischen Industrie und anders als bei Müllverbrennungsanlagen oder Zementrohr-Öfen, jeweils eine Vielzahl von Brennern mit relativ kleiner Leistung, die in Gruppen zusammengefaßt sind, in Betrieb. Ein Pulsieren ist nur dann wirkungsvoll, wenn wenigstens eine ganze Brennergruppe pulsierend arbeitet.
- Nachteilig beim Einsatz pulsierender Brenner in Tunnelöfen ist auch, daß sich der Puls aufgrund der Dämpfungswirkung des Brenngutbesatzes nicht ausreichend in die Aufheiz- und Kühlzone fortsetzt. Die Erhöhung des Wärmeübergangs findet deshalb nicht dort statt, wo sie am meisten gebraucht wird.
- Aufgabe der Erfindung ist es deshalb, ein Verfahren und eine Vorrichtung zu schaffen, mit denen der Wärmeübergang über die gesamte Länge des Tunnelofens gleichmäßiger erfolgt.
- Die Aufgabe wird erfindungsgemäß gelöst durch das in Anspruch 1 beschriebene Verfahren und den in Anspruch 3 beschriebenen Tunnelofen.
- Durch die pulsartig modulierte Gasströmung in der Aufheizzone und in der Abkühlzone wird dort durch eine Steigerung der erzwungenen Konvektion eine Erhöhung des Wärmeübergangs erzielt.
- Der erfindungsgemäße Tunnelofen weist zur Erzeugung einer solchen pulsartig modulierten Gasströmung im Bereich der Abkühlzone wenigstens eine Belüftungsvorrichtung auf, deren Leistung pulsartig modulierbar ist. Je nach Länge des Tunnelofens und der Dämpfung durch den Besatz ist vorteilhaft in der Aufheizzone eine Absaugvorrichtung vorgesehen, deren Leistung ebenfalls pulsartig modulierbar ist.
- Ein Vorteil der Erfindung liegt darin, daß der Wärmeübergang über den gesamten Tunnelofen gleichmäßiger erfolgt und somit der Ofendurchsatz erhöht werden kann.
- Ein weiterer Vorteil liegt darin, daß die Erhöhung der Geschwindigkeit, mit denen die Ofengase an den Formlingen vorbeiströmen, im Ofenquerschnitt gleichmäßiger verteilt ist.
- Weitere Ausbildungen der Erfindung betreffen ein Brennverfahren und einen Tunnelofen, bei denen die Ofengase im Tunnelofen mit einer solchen Frequenz angeregt werden, daß sie in eine Eigenschwingung versetzt werden. Dies kann sowohl eine Schwingung längs des Tunnelofens als auch quer zum Tunnelofen sein.
- Gemäß weiteren Ausführungsformen des erfindungsgemäßen Tunnelofens kann die Gasströmung durch eine Veränderung des Strömungsquerschnitts der Belüftungsvorrichtung, der Absaugvorrichtung oder des Tunnelofens selbst moduliert werden.
- Weitere Ausbildungen des erfindungsgemäßen Tunnelofens betreffen den Einsatz von Brennern, die pulsartig modulierbar betrieben werden können sowie zusätzlich den Einsatz von Hochgeschwindigkeitsbrennern.
- Im folgenden wird ein Ausführungsbeispiel der Erfindungen anhand der Zeichnungen beschrieben, in denen
- Figur 1A
- den Wärmeübergang auf das Brenngut in der Aufheizzone A, der Brennzone B und der Kühlzone C zeigt,
- Figur 1B
- jeweils den Strahlungsanteil und den Konvektionsanteil am Wärmeübergang aus Figur 1A zeigt,
- Figur 2
- einen Längsschnitt durch ein Ausführungsbeispiel eines erfindungsgemäßen Tunnelofens zeigt,
- Figur 3
- einen Ausschnitt der Kühlzone des Tunnelofens aus Figur 2 zeigt, und
- Figur 4
- schematisch die erfindungsgemäße Erhöhung des Wärmeübergangs zeigt.
- Durch einen in Figur 2 im Längsschnitt dargestellten Tunnelofen 1 wird das Brenngut 2 beispielsweise auf Wagen 3 in Richtung des ausgefüllten Pfeiles hindurchbewegt. Das Brenngut gelangt durch ein Tor 4 auf der Einfahrseite zuerst in die Aufheizzone A, dann in die mit Brennern 10 versehene Brennzone B und schließlich in die Abkühlzone C. Durch eine im Bereich der Abkühlzone C angeordnete Belüftungsvorrichtung 9 und eine im Bereich der Aufheizzone A angeordnete Absaugvorrichtung 6 wird eine der Durchschubrichtung des Brennguts entgegensetzte Gasströmung (offene Pfeile) erzeugt. Das Brenngut wird in Zone A durch die erwärmten Brenngase erwärmt, erreicht im Bereich der Brennzone B, hauptsächlich aufgrund des Strahlungswärmeübergangs von den in der Ofendecke und den Seitenwänden angeordneten Brennern 10, seine Maximaltemperatur und wird in der Kühlzone C durch entgegenströmende Luft wieder abgekühlt. Die Belüftungsvorrichtung 9 und die Absaugvorrichtung 6 können pulsartig moduliert betrieben werden.
- Eine Möglichkeit hierzu ist in Figur 3 dargestellt. Die Leistung eines Gebläses 13 wird durch eine Drehklappe 11 mit drehzahlgeregeltem Antrieb 12 moduliert. Anstatt der Drehklappe 11 ist jedoch auch ein Druckgefäß denkbar, das periodisch bei Erreichen eines gewissen Überdrucks öffnet und so für eine Modulation des Gasstromes sorgt. Es können auch mehrere Belüftungs- und Absaugvorrichtungen vorgesehen sein, die je nach gewünschter Frequenz der Pulse, die sich mit Schallgeschwindigkeit im Tunnelofen fortpflanzen, geeignet synchronisiert sind.
- Eine weitere Möglichkeit zur Modulation des Gasstromes liegt darin, den Durchflußquerschnitt des Gases zu verändern. Die Belüftungsvorrichtung 9 besteht dann aus einem Gebläse mit konstanter Leistung sowie einer im Luftweg dahinter angeordneten Blendenvorrichtung zu Veränderung des Strömungsquerschnitts. Es ist auch möglich, den Strömungsquerschnitt innerhalb des Tunnelofens durch entsprechende Vorrichtungen zu variieren. Ebenso kann die Leistung der Absaugvorrichtung (6) durch Veränderung des Ansaugquerschnittes verändert werden.
- In Figur 4 ist entsprechend Figur 1A der Wärmeübergang auf das Brenngut in der Aufheizzone A, der Brennzone B und der Abkühlzone C eines herkömmlichen Tunnelofens (durchgezogene Linie) und eines erfindungsgemäßen Tunnelofens (gestrichelte Linie) schematisch dargestellt. Man erkennt, daß im Bereich der Aufheizzone und der Abkühlzone, in denen nach Figur 1B der Konvektions-Wärmeübergang am größten ist, der Wärmeübergang erfindungsgemäß am stärksten zunimmt. Dadurch erzielt man eine gleichmäßigere Verteilung des Wärmeübergangs entlang des gesamten Tunnelofens.
Claims (10)
- Verfahren zum Brennen von Keramikprodukten oder ähnlichem, wobei das Brenngut in einem Tunnelofen nacheinander eine Aufheizzone (A), eine mit Brennern (10) versehene Brennzone (B) und eine Abkühlzone (C) durchläuft und wobei von der Abkühlzone (C) zur Aufheizzone (A) eine der Durchschubrichtung des Brennguts entgegengerichtete Gasströmung aufrechterhalten wird, dadurch gekennzeichnet, daß die Gasströmung wenigstens im Bereich der Aufheizzone (A) und im Bereich der Abkühlzone (C) pulsartig moduliert wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß die Gasströmung mit einer solchen Frequenz moduliert wird, daß das Ofengas in eine Eigenschwingung versetzt wird.
- Tunnelofen, insbesondere für die keramische Industrie, aufweisend eine Aufheizzone (A), eine Brennzone (B) mit Brennern (10) und eine Abkühlzone (C), in dem zur Aufrechterhaltung einer der Durchschubrichtung des Brennguts entgegengesetzten Gasströmung im Bereich der Abkühlzone (C) wenigstens eine Belüftungsvorrichtung (9) und im Bereich der Aufheizzone (A) wenigstens eine Absaugvorrichtung (6) vorgesehen ist, dadurch gekennzeichnet, daß wenigstens eine Belüftungsvorrichtung (9) eine pulsartig modulierbare Belüftungsleistung aufweist.
- Tunnelofen nach Anspruch 3, dadurch gekennzeichnet, daß die Belüftungvorrichtung (9) ein Gebläse aufweist und daß im Strömungsweg hinter dem Gebläse eine Einrichtung zu gesteuerten rhythmischen Veränderung des Strömungsquerschnittes vorgesehen ist.
- Tunnelofen nach Anspruch 4, dadurch gekennzeichnet, daß die Einrichtung zur Veränderung des Strömungsquerschnitts innerhalb des Tunnelofens vorgesehen ist.
- Tunnelofen nach Anspruch 3, dadurch gekennzeichnet, daß die Belüftungsvorrichtung (9) ein Gebläse (13) und eine im Strömungsweg hinter dem Gebläse (13) angeordnete drehzahlgesteuerte Drehklappe (11) zu Veränderung der Belüftungsleistung aufweist.
- Tunnelofen nach einem der Ansprüche 3 bis 6, dadurch gekennzeichnet, daß auch die Absaugleistung der Absaugvorrichtung (6) pulsartig modulierbar ist.
- Tunnelofen nach Anspruch 7, dadurch gekennzeichnet, daß die Absaugvorrichtung (6) einen veränderbaren Ansaugquerschnitt aufweist.
- Tunnelofen nach einem der Ansprüche 3 bis 8, dadurch gekennzeichnet, daß wenigstens einer der Brenner (10) in der Brennzone (B) einen pulsartig modulierbaren Gasstrom erzeugt.
- Tunnelofen nach einem der Ansprüche 3 bis 9, dadurch gekennzeichnet, daß die Brenner (10) Hochgeschwindigkeitsbrenner sind.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE4423221A DE4423221A1 (de) | 1994-07-01 | 1994-07-01 | Wärmeübergang im Tunnelofen |
| DE4423221 | 1994-07-01 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP0690280A1 true EP0690280A1 (de) | 1996-01-03 |
Family
ID=6522086
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP95108333A Withdrawn EP0690280A1 (de) | 1994-07-01 | 1995-05-26 | Wärmeübergang im Tunnelofen |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US5613847A (de) |
| EP (1) | EP0690280A1 (de) |
| DE (1) | DE4423221A1 (de) |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AT410843B (de) * | 2000-03-22 | 2003-08-25 | Wienerberger Ziegelind | Tunnelbrennofen |
| US6682586B2 (en) | 2001-10-09 | 2004-01-27 | Heritage Environmental Services, Llc. | Assemblies and methods for processing zinc-bearing materials |
| US7637739B2 (en) * | 2004-09-30 | 2009-12-29 | Fives North American Combustion, Inc. | Heating method and apparatus |
| US7018201B1 (en) * | 2005-05-23 | 2006-03-28 | Sunsweet Growers, Inc. | Dual-zone dehydration tunnel |
| GB0800940D0 (en) * | 2008-01-18 | 2008-02-27 | Milled Carbon Ltd | Recycling carbon fibre |
| US8506291B2 (en) * | 2009-04-06 | 2013-08-13 | Donald B. Gibson | Modular mobile furnace train |
| US10641552B2 (en) * | 2015-12-23 | 2020-05-05 | Tesla, Inc. | Heat-recovering temperature-gradient based oven system |
| MX2018008696A (es) | 2016-01-15 | 2019-01-14 | Corning Inc | Cocción en horno con gradientes diferenciales de temperatura. |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1288752B (de) * | 1965-03-01 | 1969-02-06 | Andreas Haessler | Verfahren zum Betrieb von Tunneloefen u. dgl. fuer das Brennen von keramischen Erzeugnissen |
| DE1301436B (de) * | 1965-03-01 | 1969-08-21 | Andreas Haessler | Verfahren zum Betrieb von Tunneloefen u. dgl. fuer das Brennen von keramischen Erzeugnissen |
| SU663735A1 (ru) * | 1975-12-31 | 1979-05-25 | Московский вечерний металлургический институт | Термическа печь |
| DE3324050A1 (de) * | 1983-07-04 | 1985-01-17 | Wolfgang Dr.-Ing. 6312 Laubach Leisenberg | Vorrichtung zur impulsweisen einbringung eines gasfoermigen mediums in einen brennofen oder dgl. |
| EP0348603A2 (de) * | 1988-06-29 | 1990-01-03 | Hans Lingl Anlagenbau und Verfahrenstechnik GmbH & Co. KG | Regelsystem für einen im Gegenstrom betriebenen Tunnelofen |
| DE3835360A1 (de) * | 1988-10-17 | 1990-04-19 | Keller Spezialtechnik Gmbh | Tunnelofen |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3887326A (en) * | 1971-02-08 | 1975-06-03 | Ici Ltd | Kilns and furnaces |
| US4047886A (en) * | 1975-11-24 | 1977-09-13 | Commissariat A L'energie Atomique | Furnace for the continuous sintering of pellets of ceramic nuclear fuel material |
| DE2643406C3 (de) * | 1976-09-27 | 1980-07-03 | Haessler, Andreas, Ing.(Grad.), 7904 Erbach | Tunnelofen mit Direktbefeuerung |
| FR2405448B1 (fr) * | 1977-10-07 | 1985-06-28 | Welko Ind Spa | Installation pour le controle de la conduite des fours a rouleaux pour la cuisson de matieres ceramiques ou similaires |
| DE3540764C1 (de) * | 1985-11-16 | 1987-05-21 | Riedhammer Ludwig Gmbh | Durchlaufofen |
| US4778384A (en) * | 1985-11-19 | 1988-10-18 | Lingl Jr Hans | Multitrain tunnel kiln especially adapted for the underside cooling of kiln cars |
| DE3604501C1 (de) * | 1986-02-13 | 1993-01-14 | Hans Lingl Anlagenbau Und Verfahrenstechnik Gmbh & Co Kg, 7910 Neu-Ulm | Verfahren und Vorrichtung zur Unterwagenkuehlung von Ofenwagen in einem Tunnelofen |
| US4718847A (en) * | 1987-03-24 | 1988-01-12 | Ian Manson | Kiln system |
| DE3934705A1 (de) * | 1989-10-18 | 1991-04-25 | Werner Strohmenger | Tunnelofen |
| DE4014505A1 (de) * | 1990-05-07 | 1991-11-14 | Wolfgang Prof Dr In Leisenberg | Modulationsverfahren |
-
1994
- 1994-07-01 DE DE4423221A patent/DE4423221A1/de not_active Withdrawn
-
1995
- 1995-05-26 EP EP95108333A patent/EP0690280A1/de not_active Withdrawn
- 1995-06-30 US US08/491,343 patent/US5613847A/en not_active Expired - Fee Related
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1288752B (de) * | 1965-03-01 | 1969-02-06 | Andreas Haessler | Verfahren zum Betrieb von Tunneloefen u. dgl. fuer das Brennen von keramischen Erzeugnissen |
| DE1301436B (de) * | 1965-03-01 | 1969-08-21 | Andreas Haessler | Verfahren zum Betrieb von Tunneloefen u. dgl. fuer das Brennen von keramischen Erzeugnissen |
| SU663735A1 (ru) * | 1975-12-31 | 1979-05-25 | Московский вечерний металлургический институт | Термическа печь |
| DE3324050A1 (de) * | 1983-07-04 | 1985-01-17 | Wolfgang Dr.-Ing. 6312 Laubach Leisenberg | Vorrichtung zur impulsweisen einbringung eines gasfoermigen mediums in einen brennofen oder dgl. |
| EP0348603A2 (de) * | 1988-06-29 | 1990-01-03 | Hans Lingl Anlagenbau und Verfahrenstechnik GmbH & Co. KG | Regelsystem für einen im Gegenstrom betriebenen Tunnelofen |
| DE3835360A1 (de) * | 1988-10-17 | 1990-04-19 | Keller Spezialtechnik Gmbh | Tunnelofen |
Non-Patent Citations (6)
| Title |
|---|
| BRENCHLY, D. L., BATTELLE REPORT PNL-5301/UC-95, December 1984 (1984-12-01) |
| CHIP R. STEWART: "Application of Pulse Combustion to Solid and Hazardous Waste Incineration", APPLICATION OF PULSE COMBUSTION TO SOLID AND HAZARDOUS WASTE INCINERATION, 1991 |
| DATABASE WPI Section 768 Derwent World Patents Index; AN DW8006 * |
| G BICKLEY REMMEY JR: "jet firing with pulse/proportional control", AMERICAN CERAMIC SOC BUL, no. 73, 1 March 1994 (1994-03-01), pages 93 - 96, XP000433012 * |
| JAHRBUCH, ZIEGELEITECHNISCHES, 1982, pages 94 |
| PROSPEKT CELLO HI-EFFICIENCY BURNERS, ATLANTA, 1992 |
Also Published As
| Publication number | Publication date |
|---|---|
| DE4423221A1 (de) | 1996-01-04 |
| US5613847A (en) | 1997-03-25 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE4423221A1 (de) | Wärmeübergang im Tunnelofen | |
| DE2357057B2 (de) | Verfahren und vorrichtung zur luftmengenregelung in einem tunnelofen | |
| DE2451197C2 (de) | ||
| DE3632918C2 (de) | ||
| DE2810043A1 (de) | Verfahren und einrichtung zur verguetung von teerhaltigem feuerfestem material | |
| EP1136777B1 (de) | Tunnelbrennofen. | |
| DE1808236A1 (de) | Strahlungsheizofen mit Regulierung der Atmosphaere | |
| EP0134907B1 (de) | Vorrichtung zur impulsweisen Einbringung eines gasförmigen Mediums in einem Brennofen oder dgl. | |
| DE2924667C2 (de) | ||
| DE3517866A1 (de) | Verfahren zur direktbefeuerung eines tunnelofens sowie tunnelofen zur durchfuehrung des verfahrens | |
| DE3923887A1 (de) | Tunnelofen | |
| DE1907494C3 (de) | Hubbalkenofen | |
| DE294878C (de) | ||
| DE3201366A1 (de) | Waermebehandlungsofen | |
| DE2514356A1 (de) | Pyroscrubber | |
| DE1408351B1 (de) | Verfahren zum Brennen von Kohleelektroden in Tunneloefen | |
| DE4116300A1 (de) | Verfahren und schraegschachtofen zum brennen von stueckigen oder koernigen schuettguetern, wie kalkstein, dolomit oder sonstigen karbonatischen gesteinen | |
| AT387456B (de) | Tunnelofen zum brennen keramischer erzeugnisse | |
| DE3132186C2 (de) | Vorrichtung zur Vergleichmäßigung der oberen und unteren Besatztemperaturen im Vorwärmbereich von keramischen Tunnelöfen | |
| EP0662596A2 (de) | Tunnelofen | |
| DE1217838B (de) | Vorrichtung zum Beheizen von Brennoefen | |
| AT316003B (de) | Gasgeheiztes Strahlungs-Sackrohr | |
| DE2700922A1 (de) | Verfahren zum beheizen oder kuehlen von brennoefen sowie vorrichtungen zur durchfuehrung dieses verfahrens | |
| AT64591B (de) | Verfahren und Einrichtung zur Erzeugung von Ölgas. | |
| AT22759B (de) | Gasesse für Kettengliederschweißung u. dgl. |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 19950526 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE FR GB IT LI NL |
|
| 17Q | First examination report despatched |
Effective date: 19970306 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 19970717 |