EP0717133A2 - Hybridgarn und daraus hergestelltes schrumpffähiges und geschrumpftes, permanent verformbares Textilmaterial, seine Herstellung und Verwendung - Google Patents
Hybridgarn und daraus hergestelltes schrumpffähiges und geschrumpftes, permanent verformbares Textilmaterial, seine Herstellung und Verwendung Download PDFInfo
- Publication number
- EP0717133A2 EP0717133A2 EP95119533A EP95119533A EP0717133A2 EP 0717133 A2 EP0717133 A2 EP 0717133A2 EP 95119533 A EP95119533 A EP 95119533A EP 95119533 A EP95119533 A EP 95119533A EP 0717133 A2 EP0717133 A2 EP 0717133A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- filaments
- hybrid yarn
- shrinking
- weight
- shrinkage
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Classifications
-
- D—TEXTILES; PAPER
- D02—YARNS; MECHANICAL FINISHING OF YARNS OR ROPES; WARPING OR BEAMING
- D02G—CRIMPING OR CURLING FIBRES, FILAMENTS, THREADS, OR YARNS; YARNS OR THREADS
- D02G3/00—Yarns or threads, e.g. fancy yarns; Processes or apparatus for the production thereof, not otherwise provided for
- D02G3/22—Yarns or threads characterised by constructional features, e.g. blending, filament/fibre
- D02G3/40—Yarns in which fibres are united by adhesives; Impregnated yarns or threads
- D02G3/402—Yarns in which fibres are united by adhesives; Impregnated yarns or threads the adhesive being one component of the yarn, i.e. thermoplastic yarn
-
- D—TEXTILES; PAPER
- D04—BRAIDING; LACE-MAKING; KNITTING; TRIMMINGS; NON-WOVEN FABRICS
- D04B—KNITTING
- D04B1/00—Weft knitting processes for the production of fabrics or articles not dependent on the use of particular machines; Fabrics or articles defined by such processes
- D04B1/14—Other fabrics or articles characterised primarily by the use of particular thread materials
- D04B1/16—Other fabrics or articles characterised primarily by the use of particular thread materials synthetic threads
-
- D—TEXTILES; PAPER
- D04—BRAIDING; LACE-MAKING; KNITTING; TRIMMINGS; NON-WOVEN FABRICS
- D04B—KNITTING
- D04B21/00—Warp knitting processes for the production of fabrics or articles not dependent on the use of particular machines; Fabrics or articles defined by such processes
- D04B21/14—Fabrics characterised by the incorporation by knitting, in one or more thread, fleece, or fabric layers, of reinforcing, binding, or decorative threads; Fabrics incorporating small auxiliary elements, e.g. for decorative purposes
- D04B21/16—Fabrics characterised by the incorporation by knitting, in one or more thread, fleece, or fabric layers, of reinforcing, binding, or decorative threads; Fabrics incorporating small auxiliary elements, e.g. for decorative purposes incorporating synthetic threads
-
- D—TEXTILES; PAPER
- D10—INDEXING SCHEME ASSOCIATED WITH SUBLASSES OF SECTION D, RELATING TO TEXTILES
- D10B—INDEXING SCHEME ASSOCIATED WITH SUBLASSES OF SECTION D, RELATING TO TEXTILES
- D10B2331/00—Fibres made from polymers obtained otherwise than by reactions only involving carbon-to-carbon unsaturated bonds, e.g. polycondensation products
- D10B2331/02—Fibres made from polymers obtained otherwise than by reactions only involving carbon-to-carbon unsaturated bonds, e.g. polycondensation products polyamides
- D10B2331/021—Fibres made from polymers obtained otherwise than by reactions only involving carbon-to-carbon unsaturated bonds, e.g. polycondensation products polyamides aromatic polyamides, e.g. aramides
-
- D—TEXTILES; PAPER
- D10—INDEXING SCHEME ASSOCIATED WITH SUBLASSES OF SECTION D, RELATING TO TEXTILES
- D10B—INDEXING SCHEME ASSOCIATED WITH SUBLASSES OF SECTION D, RELATING TO TEXTILES
- D10B2505/00—Industrial
- D10B2505/02—Reinforcing materials; Prepregs
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/29—Coated or structually defined flake, particle, cell, strand, strand portion, rod, filament, macroscopic fiber or mass thereof
- Y10T428/2913—Rod, strand, filament or fiber
- Y10T428/2922—Nonlinear [e.g., crimped, coiled, etc.]
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/29—Coated or structually defined flake, particle, cell, strand, strand portion, rod, filament, macroscopic fiber or mass thereof
- Y10T428/2913—Rod, strand, filament or fiber
- Y10T428/2922—Nonlinear [e.g., crimped, coiled, etc.]
- Y10T428/2924—Composite
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/29—Coated or structually defined flake, particle, cell, strand, strand portion, rod, filament, macroscopic fiber or mass thereof
- Y10T428/2913—Rod, strand, filament or fiber
- Y10T428/2922—Nonlinear [e.g., crimped, coiled, etc.]
- Y10T428/2925—Helical or coiled
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/29—Coated or structually defined flake, particle, cell, strand, strand portion, rod, filament, macroscopic fiber or mass thereof
- Y10T428/2913—Rod, strand, filament or fiber
- Y10T428/2973—Particular cross section
- Y10T428/2976—Longitudinally varying
Definitions
- the present invention relates to a hybrid yarn containing reinforcing filaments and thermoplastic matrix filaments, and to shrinkable and shrinkable, permanently deformable, e.g. deep-drawable, textile fabrics. Furthermore, the invention relates to the fiber-reinforced thermoplastic molded articles produced by deforming the deformable textile surfaces according to the invention, which, due to the unidirectional or multidirectionally arranged, essentially elongated reinforcing filaments, have a selectively adjustable high strength in one or more directions.
- Hybrid yarns made from infusible (e.g. glass or carbon fiber) and meltable fibers (e.g. polyester fiber) are known.
- patent applications EP-A-0.156.599, EP-A-0.156.600, EP-A-0.351.201 and EP-A-0.378.381 and Japanese publication JP-A-04 / 353,525 relate to hybrid yarns made from non-meltable fibers, eg glass fibers, and thermoplastic, eg polyester fibers.
- EP-A-0,551,832 and DE-A-2,920,513 also relate to mixed yarns, which, however, are bonded but previously exist as hybrid yarns.
- EP-B-0.325.153 a textile fabric made of polyester yarns with a craquelé effect is known, which partly consists of cold-drawn, more shrinking and partly of warm-drawn, normal-shrinking polyester fibers. With this material, the craquelé effect is brought about by triggering the shrinkage of the higher-shrinking fibers.
- EP-B-0,336,507 discloses a method for compacting a textile fabric made of polyester yarns, which partly consists of cold-drawn, more shrinking and partly of warm-drawn, normal-shrinking polyester fibers. With this material, compression is brought about by triggering the shrinkage of the higher-shrinking fibers.
- hybrid yarns which have a high-melting or infusible filament portion and a thermoplastic lower-melting filament portion to produce fabrics which are heated to above the melting point of the thermoplastic, lower-melting yarn component in fiber-reinforced, rigid thermoplastic sheets, so-called “organic sheets”. can be transferred.
- a fundamentally different way of producing fiber-reinforced thermoplastic molded articles is to produce a textile surface which essentially consists only of reinforcing yarns, to insert them as a whole or in the form of smaller sections into molds or to place them on molds, with a melted or in a solution or To disperse the dispersing agent dissolved or dispersed matrix resin and to harden the resin by cooling or evaporation of the solvent or dispersing agent.
- This method can also be varied in such a way that the reinforcing textile is impregnated into or onto the mold before it is placed or laid on and / or that the reinforcing textile and a thermoplastic matrix resin are pressed into the desired shape in closed molds under pressure, one Working temperature is selected at which the matrix resin flows and encloses the reinforcing fibers without gaps.
- Reinforcing textiles for this technology are known, for example, from German Utility Model 85/21, 108.
- the material described there consists of superimposed longitudinal and transverse thread layers which are connected to one another by additional longitudinal threads made of thermoplastic material.
- a similar reinforcement textile material is known from EP-A-0,144,939. This textile reinforcement consists of warp and weft threads, which are wrapped with threads made of thermoplastic material, which cause the reinforcing fibers to be welded together by heating.
- Another reinforcing textile material is known from EP-A-0,268,838. This also consists of a layer of longitudinal threads and a layer of transverse threads, which are not interwoven, but one of the thread layers is said to have a significantly higher heat-shrinking capacity than the other. In the material known from this document, the cohesion is achieved by means of auxiliary threads which do not glue the layers of the reinforcing threads but instead fix them loosely to one another so as to be displaceable.
- a method known from DE-A-4,042,063 is used to improve the deformability of reinforcing inserts.
- length-deformable materials namely, are provided in the fabric provided as textile reinforcement heat shrinking, auxiliary threads incorporated.
- the shrinkage is triggered by heating and the textile material is contracted somewhat, so that the reinforcing threads are curled or held in a loose wrap.
- DE-A-3,408,769 discloses a method for producing fiber-reinforced molded articles made of thermoplastic material, in which flexible textile structures are used which consist of largely unidirectionally oriented reinforcing fibers and a matrix made up of thermoplastic yarns or fibers. When they are finally shaped, these semi-finished products are deformed by heatable profile nozzles, whereby practically all thermoplastic fibers are melted.
- a layered semi-finished product for the production of fiber-reinforced thermoplastic molded articles is known from EP-A-0,369,395.
- This material consists of a thermoplastic layer in which a multiplicity of spaced parallel reinforcing threads with very low elongation at break is embedded, which have deflections at regular intervals, which form a thread reservoir.
- those semi-finished products are most advantageous which have a textile character, ie which are drapable, and which contain both the reinforcing fibers and the matrix material.
- Those that have a precisely defined weight ratio of reinforcing fibers to matrix material would be particularly advantageous.
- the previously known drapable semi-finished products, which have a defined ratio of reinforcing fibers and matrix material can indeed be placed in compression molds and pressed into shaped bodies, but often do not have the ideal arrangement and extension of the reinforcing fibers after the deformation because of the compression during pressing.
- Reinforcing inserts such as those known from DE-A-4,042,063, are indeed three-dimensionally deformable, for example by deep drawing, with the desired arrangement and stretching of the reinforcing fibers generally being achieved can, but must be embedded in the matrix material in an additional step.
- Deep-drawable fiber-reinforced semi-finished products such as those known from EP-A-0,369,395, are difficult to produce because of the complicated wave-like arrangement of the reinforcing yarns.
- a sheet-like semifinished product which has a textile character, either shrinkable (semifinished product I) or shrunk and permanently deformable, for example deep-drawn, (semifinished product II) and both contains the reinforcing fibers as well as the matrix material in a defined weight ratio.
- Such an advantageous semi-finished product can be produced by weaving, knitting or knitting, but also by cross-laying or other known processes for the production of sheet-like textiles on known machines, starting from a hybrid yarn which is an object of this invention.
- fibers For the purposes of this invention and in the following description, the terms “fibers”, “fiber materials”, “fiber components” and terms composed with these terms also mean “filaments”, “filament materials”, filament components “and terms combined therewith “Fiber or filament components” are not to be understood as meaning the components of the fibers or filaments, but rather the fibrous or filament components of the hybrid yarns, semi-finished products and fiber-reinforced thermoplastic molded articles according to the invention.
- the filaments are expediently intermingled with one another.
- This has the advantage that the hybrid yarn can be processed more easily into flat structures on conventional machines because of the improved thread closure, e.g. can be woven or knitted and that in the production of fiber-reinforced thermoplastic molded articles from the sheet-like textile material, because of the intimate mixture of the reinforcing and matrix fibers, very short flow paths of the molten matrix material and an excellent gapless embedding of the reinforcing filaments in the thermoplastic matrix result.
- the degree of swirling is expediently at an opening length, measured with an ITEMAT needle test device (according to US Pat. No. 2,985,995), of ⁇ 200 mm, preferably in the range from 5 to 100 mm, in particular in the range from 10 to 30 mm.
- the hybrid yarn according to the invention expediently has a total denier from 100 to 24000 dtex, preferably from 150 to 18000 dtex, in particular from 200 to 10000 dtex.
- the proportion of the less shrinking filaments (A) is 20 to 90, preferably 35 to 85, in particular 45 to 75% by weight, the proportion of the higher shrinking filaments (B) 10 to 80, preferably 15 to 45, in particular 25 to 55% by weight and the proportion of further fiber components 0 to 70, preferably 0 to 50, in particular 0 to 30% by weight of the invention Hybrid yarn.
- thermoplastic fiber the melting point of which is at least 10 ° C. lower than the melting point of the slightly shrinking fiber, is 10 to 80, preferably 15 to 45, in particular 20 to 40% by weight of the hybrid yarn according to the invention.
- the maximum dry heat shrinkage difference ⁇ S MAX between the less shrinking (A) and the higher shrinking (B) type of filament is more than 2.5% points, for example 2.5 to 90% points, preferably 5 to 75% points, especially 10-60% points.
- lower values of the dry heat shrinkage difference can also be selected.
- the less shrinking filaments (A) which form the reinforcing filaments in the end product, ie the fiber-reinforced three-dimensional thermoplastic molded body have a dry heat shrinkage maximum of less than 3%.
- These less shrinking filaments (A) expediently have an initial modulus of over 600 cN / tex, preferably from 800 to 25000 cN / tex, in particular from 2000 to 20,000 cN / tex, a fineness-related maximum tensile strength of over 60 cN / tex, preferably from 80 to 220 cN / tex, in particular from 100 to 200 cN / tex and a maximum tensile force elongation of 0.01 to 20%, preferably from 0.1 to 7.0%, in particular from 1.0 to 5.0%.
- the less shrinking filaments (A) have individual titers of 0.1 to 20 dtex, preferably 0.4 to 16 dtex, in particular 0.8 to 10 dtex. In cases where drapability is not important, reinforcement filaments with individual titers greater than 20 dtex can also be used.
- the less shrinking filaments (A) are either inorganic filaments, or filaments made of so-called high-performance polymers or pre-shrunk and / or fixed organic filaments made of other organic polymers suitable for producing high-strength filaments.
- inorganic filaments are glass filaments, carbon filaments filaments made of metals or metal alloys such as steel, aluminum or tungsten; Non-metals such as boron; or metal or non-metal oxides, carbides or nitrides, such as aluminum oxide, zirconium oxide, boron nitride, boron carbide or silicon carbide; Ceramic filaments, filaments made of slag, stone or quartz.
- Preferred as inorganic, less shrinking filaments (A) are metal, glass, ceramic or carbon filaments, in particular glass filaments.
- Glass filaments used as less shrinking filaments (A) preferably have titers from 0.15 to 3.5 dtex, in particular from 0.25 to 1.5 dtex.
- LCP liquid-crystalline polyesters
- BBB poly (bis- benzimidazo-benzophenanthroline)
- PAI polybenzimidazole
- PBO poly (p-phenylene benzobisoxazole
- PBT poly (p-phenylene benzo bisthiazole)
- PBT Polyether ketone
- PEEK polyether ether ketone
- PEEKK polyether ether ketone ketone
- PEI polyether sulfone
- PI polyimides
- aramids such as poly- (m-phenylene-isophthalamide) (PMIA), poly- (m- phenylene terephthalamide) (PMTA), poly (p-phenylene isophthalamide) (PPIA), poly (p-phenylene pyromellitimide) (PPPI), poly (p-phenylene) (PPP), poly (phenylene stylene stylene stylene stylene-isophthalamide)
- the less shrinking filaments (A) are preferably pre-shrunk and / or fixed aramid, polyester, polyacrylonitrile, polypropylene, PEK, PEEK or polyoxymethylene filaments, in particular pre-shrunk and / or fixed aramid filaments or high-modulus polyester filaments.
- the shrinkability of the higher shrinking filaments (B) must be at least so great that when their shrinkage is triggered (for example by heating) the reinforcing filaments are crimped, ie assume a corrugated position which, when later deformed, is produced from the hybrid yarn according to the invention
- Semi-finished product, in which an increase in area occurs, is reversed again, so that the reinforcement filaments in the three-dimensionally deformed, fiber-reinforced thermoplastic molded body (end product) are again essentially in an elongated form.
- the higher shrinking filaments (B) expediently have a dry heat shrinkage maximum of over 20%. However, the dry heat shrinkage maximum can also be selected lower for end products with a relatively slight three-dimensional deformation.
- the more shrinking filaments should pull the reinforcing filaments together so that they are crimped, i.e. form a wavy line.
- the shrinking force of the more shrinking filaments must do justice to this task.
- the higher shrinking filaments (B) therefore expediently have a dry heat shrinkage tension maximum of 0.1 to 3.5 cN / tex, preferably of 0.25 to 2.5 cN / tex.
- the higher shrinking filaments (B) have an initial modulus of over 200 cN / tex, preferably from 220 to 650 cN / tex, in particular from 300 to 500 cN / tex, a fineness-related maximum tensile force of over 12 cN / tex, preferably from 40 to 70 cN / tex, especially from 40 to 65 cN / tex and a maximum tensile strength elongation of 20 to 50%, preferably 15 to 45%, in particular 20 to 35%.
- titers 0.5 to 25 dtex, preferably 0.7 to 15 dtex, in particular 0.8 to 10 dtex.
- the higher shrinking filaments (B) are synthetic organic filaments. Insofar as they can be produced with the required dry heat shrinkage maximum and the required dry heat shrinkage stress, they can consist of the high-performance polymers mentioned above. It should only be noted here that the dry heat shrinkage difference ⁇ S MAX between the filament types (A) and (B) is achieved, for example filaments (B) made of polyetherimide (PEI).
- PEI polyetherimide
- spinnable polymers such as vinyl polymers such as polyolefins, polyvinyl esters, polyvinyl ethers, polyacrylic and methacrylates, polyvinyl aromatics, polyvinyl halides and a wide variety of copolymers, block and graft polymers, are also suitable as polymer material from which the higher-shrinking filaments (B) are made.
- Liquid crystal polymers or polymer mixtures Special representatives of these groups are polyethylene, polypropylene, polybutene, polypentene, polyvinyl chloride, polymethyl methacrylate, poly- (meth) acrylonitrile, possibly modified polystyrene, or multi-phase plastics such as ABS.
- Polyaddition, polycondensation, polyoxidation or cyclization polymers are also suitable. Special representatives of these groups are polyamides, polyurethanes, polyureas, polyimides, polyesters, polyethers, polyhydantoins, polyphenylene oxide, polyphenylene sulfide, polysulfone polycarbonates, and their mixed forms, their mixtures and combinations with one another and with other polymers or polymer precursors, for example polyamide-6, polyamide -6.6, polyethylene terephthalate or bisphenol A polycarbonate.
- the higher shrinking filaments (B) are preferably stretched polyester, polyamide or polyetherimide filaments. Polyester-POY filaments and in particular polyethylene terephthalate filaments are particularly preferred as higher shrinking filaments (B).
- the higher shrinking filaments (B) are at the same time the thermoplastic filaments (matrix filaments) whose melting point is at least 10 ° C. below the melting point of the lower shrinking filaments (reinforcing filaments) of the hybrid yarn according to the invention.
- the three-dimensionally deformed thermoplastic molded articles produced from the hybrid yarns according to the invention via the sheet-like semifinished products should contain auxiliaries and additives such as fillers, stabilizers, matting agents or color pigments.
- auxiliaries and additives such as fillers, stabilizers, matting agents or color pigments.
- at least one of the filament types of the hybrid yarn additionally contains such auxiliaries and additives, in an amount of up to 40% by weight, preferably up to 20% by weight, in particular up to 12% by weight. % of the weight of the fiber components.
- the matrix fibers preferably contains the additional auxiliaries and additives in an amount of up to 40% by weight, preferably up to 20% by weight .-%, in particular up to 12 wt .-% of the weight of the fiber components.
- Preferred auxiliaries and additives which may be contained in the thermoplastic fiber content are fillers, stabilizers and / or pigments.
- the hybrid yarn described above is shrinkable overall due to the shrinkable fiber type (B) contained therein. If this hybrid yarn is subjected to a heat treatment at a temperature at which the fiber type (B) shrinks, the fibers of the type (A) form a crimp, that is to say they form a series of small or larger arcs, by their unchanged length in the now accommodate shorter yarn lengths.
- This shrunk yarn is thus characterized in that the filaments of the type (A) are crimped and the filaments of the type (B) are shrunk. This yarn is also the subject of the present invention.
- End products which are produced from the hybrid yarn according to the invention are the fiber-reinforced thermoplastic molded articles. These are made from the hybrid yarn Manufactured via flat textile fabrics (semi-finished products I and II) which, when the reinforcement filaments contained therein are present in a crimped state, are permanently three-dimensionally deformable.
- the present invention also relates to textile fabrics (semifinished product I) consisting of or containing a portion of the hybrid yarn according to the invention described above which significantly influences its shrinkage capacity.
- the fabrics according to the invention can be woven fabrics, knitted fabrics or knitted fabrics, stabilized scrims or possibly bonded nonwoven fabrics.
- the fabric is preferably a knitted or knitted fabric or a stabilized, unidirectional or multidirectional fabric, but in particular a fabric.
- the woven surfaces can have all known fabric constructions such as the plain weave and its derivatives, e.g. Ribbed, panama, barley grain or mock leno weave, twill weave and its multiple derivatives, of which only, for example, herringbone twill, flat twill, braided twill, lattice twill, cross twill, pointed twill, zigzag twill, shadow twill or shadow cross twill are mentioned with floss, or the satin weave with various flaps Length.
- the plain weave and its derivatives e.g. Ribbed, panama, barley grain or mock leno weave
- twill weave and its multiple derivatives of which only, for example, herringbone twill, flat twill, braided twill, lattice twill, cross twill, pointed twill, zigzag twill, shadow twill or shadow cross twill are mentioned with floss, or the satin weave with various flaps Length.
- the density of each of the fabric surfaces is in the range of 10 to 60 threads / cm in warp and weft depending on the application for which the material is intended and the titer of the yarns used in the production. Within this range, the densities of the fabric layers can be different or, preferably, the same.
- the textile surfaces are knitted or knitted.
- the knitted textile surfaces can be warp knitted or weft knitted, whereby the constructions can be varied widely by means of handles or floats.
- a knitted or knitted textile material according to the invention can have right / right, left / left or a right / left stitch structure and their known variants as well as jacquard patterns.
- the right / right stitch structure includes, for example, their variants clad, openwork, ribbed, offset, wave, catch or nub as well as the interlock binding right / right / crossed.
- the left / left mesh structure also includes, for example, their variants clad, broken, interrupted, offset, translated, catch or pimple.
- the right / left stitch structure also includes, for example, their variants plated, deposited, perforated, plush, lining, catch or pimple.
- the woven or mesh weaves are selected according to the intended use of the textile material according to the invention, whereby purely technical expediency can be decisive, but occasionally also decorative aspects can be taken into account.
- these flat structures according to the invention have very good permanent deformability, in particular deep-drawing ability, if the reinforcing filaments contained therein are in a crimped state.
- Another object of the present invention is therefore permanently deformable textile fabrics (semi-finished product II) consisting of, or containing a portion of the hybrid yarn of claim 1 which significantly influences their shrinkability, the less shrinking filaments (A) of the hybrid yarn contained therein being crimped.
- the less shrinking filaments of the hybrid yarn contained therein are preferably crimped by 5 to 60%, preferably 12 to 48%, in particular 18 to 36%.
- the present invention also relates to fiber-reinforced molded parts consisting of 20 to 90, preferably 35 to 85, in particular 45 to 75% by weight of a sheet-like reinforcing material made from low-shrinking filaments, which is embedded in 10 to 80, preferably 15 to 45, especially 25 to 55% by weight of a thermoplastic matrix, 0 to 70, preferably 0 to 50, in particular 0 to 30% by weight of further fiber components and additionally up to 40% by weight, preferably up to 20% by weight, in particular up to to 12% by weight of the weight of the fiber and matrix components of auxiliaries and additives.
- Sheet-like reinforcement materials which are embedded in the thermoplastic matrix can consist of sheets of parallel filaments which are arranged unidirectionally or e.g. are multidirectionally aligned and essentially stretched in superimposed layers. However, they can also consist of knitted or knitted fabrics, but preferably of woven fabrics.
- the fiber-reinforced molded part according to the invention contains fillers, stabilizers and / or pigments as auxiliaries and additives.
- a characteristic of these molded parts is that they are produced by deforming a textile fabric from the hybrid yarn described above, in which the reinforcing filaments are crimped, at a temperature which is above the melting point of the thermoplastic filaments and below the melting point of the less shrinking filaments. It is important that they are produced by stretching deformation, the reinforcing filaments crimped in the semifinished product being stretched and drawn at least in the region of the deformed parts.
- the melting point of the filaments used to produce the hybrid yarn according to the invention was determined in the differential scanning calorimeter (DSC) at a heating rate of 10 ° C./min.
- DSC differential scanning calorimeter
- the filament was loaded with a tension of 0.0018 cN / dtex and the shrinkage temperature diagram was recorded. Both values can be taken from the curve shape obtained.
- a shrinkage force-temperature curve was recorded continuously at a heating rate of 10 ° C / min and with an inlet and outlet speed of the filament in and out of the oven. Both desired values can be taken from the curve.
- the determination of the opening length as a measure of the degree of swirling was carried out according to the principle of the hook drop test described in US Pat. No. 2,985,995 using an ITEMAT test device.
- the swirling is preferably set so that the degree of swirling is at an opening length of less than 200 mm, preferably in the range from 5 to 100 mm, in particular in the range from 10 to 30 mm.
- the first of these steps is a method for producing a textile fabric (semi-finished product I) by weaving, knitting, knitting, laying or tangling the hybrid yarn according to the invention together with other yarns, where appropriate, the hybrid yarn used according to the invention having the features described above and the proportion of the hybrid yarn is chosen so that it significantly affects the shrinkage of the fabric.
- the hybrid yarn used according to the invention having the features described above and the proportion of the hybrid yarn is chosen so that it significantly affects the shrinkage of the fabric.
- Sufficient of the hybrid yarn according to the invention is preferably used here so that the proportion of the hybrid yarn in the total amount of the woven, knitted, knitted, laid or tangled yarn is 30 to 100% by weight, preferably 50 to 100% by weight, in particular 70 to 100% by weight .-%.
- the fabric is preferably produced by weaving with a thread density of 4 to 20 threads / cm or by unidirectional or multidirectional laying of the hybrid yarns and stabilization of the scrim by cross-laid binding threads or by local or full-surface bonding.
- the second of these processing steps of the hybrid yarn according to the invention into the end product consists in a process for the production of a permanently deformable sheet (semi-finished product II), whereby after the fabrication of a sheet by weaving, knitting, knitting, laying or tangling a hybrid yarn, the result may be obtained together with other yarns
- Sheets are subjected to a heat treatment at a temperature below the melting temperature of the lowest melting fiber material or an infrared treatment until they are shrunk in at least one direction by 3 to 120% of their initial size.
- the heat treatment is preferably carried out at a temperature of from 85 to 250 ° C., preferably from 95 to 220 ° C.
- the permanently deformable fabrics according to the invention in which the reinforcing filaments (A) contained therein are present in a crimped state, can of course also be obtained by using the above-described methods by weaving, knitting, knitting, laying or tangling a hybrid yarn, if necessary produced together with other yarns using a shrinked hybrid yarn according to the invention, in which the filaments (A) are already in crimped form and the filaments (B) are in shrinked form, the proportion of the hybrid yarn being chosen so that it makes it stretchable Fabric significantly influenced. It should only be noted here that the tensile load during the manufacture of the fabric does not exceed the tensile stress of the shrunk hybrid yarns according to the invention.
- the last step in the processing of the hybrid yarn according to the invention consists in a method for producing a fiber-reinforced molded part consisting of 20 to 90, preferably 35 to 85, in particular 45 to 75% by weight of a preferably sheet-like reinforcement material made from low-shrinking filaments, which is embedded in 10 to 80, preferably 15 to 45, in particular 25 to 55% by weight of a thermoplastic matrix, and 0 to 70, preferably 0 to 50, in particular 0 to 30% by weight of further fiber components and additionally up to 40% by weight , preferably up to 20% by weight, in particular up to 12% by weight, of the weight of the fiber and matrix constituents, auxiliaries and additives, which is characterized in that a permanently deformable textile fabric (semifinished product II) described above according to the invention is used a temperature which is above the melting point of the thermoplastic filaments and below the melting point of the low-shrinking filaments becomes.
- the following exemplary embodiments illustrate the production of the hybrid yarn according to the invention, the semifinished products I and II according to the invention and a fiber-reinforced thermoplastic molded body according to the invention.
- the polyester POY yarn has a dry heat shrinkage maximum of 65%, with a peak temperature of 100 ° C and a dry heat shrinkage tension maximum of 0.3 cN / tex at a peak temperature of 95 ° C; its melting point is 250 ° C.
- the swirled hybrid yarn obtained has a total titer of 2260 dtex; the opening length, measured with the ITEMAT device, is 19.4 mm.
- the yarn has a tenacity of 25.8 cN / tex and an elongation at break of 3.5%.
- Samples of the hybrid yarn were shrunk at 95, 150 or 220 ° C for 1 minute. The shrinkage obtained was 56-57%.
- the KD diagram of the shrunk yarn shows that the PET filaments are first stretched. After a stretch of 130 - 150%, the glass filaments start to wear, shortly afterwards the yarn tears off.
- a multifilament high modulus aramid yarn from dtex 220f200 dtex and a multifilament yarn made from polyethylene terephthalate POY yarn with a titer of 2 x dtex 111f128 are fed together to a swirling nozzle, in which they are swirled by a stream of compressed air.
- the polyester POY yarn has a dry heat shrinkage maximum of 65%, with a peak temperature of 100 ° C and a dry heat shrinkage tension maximum of 0.3 cN / tex at a peak temperature of 95 ° C; its melting point is 250 ° C.
- the swirled hybrid yarn obtained has a total titer of 440 dtex, the opening length, measured with the ITEMAT device, is 21 mm, the maximum Shrinkage results at 98 ° C and is 68%.
- a fabric with a plain weave is made from the hybrid yarn produced according to Example 1.
- the thread density in the warp is 12.6, in the weft 10.6 threads per cm.
- This fabric (semi-finished product I) is shrunk free in the oven at 200 ° C. for 1 minute. This results in a shrinkage of 50% in the warp and in the weft direction.
- the fabric thus obtained (semifinished product II) has very good permanent deformability.
- the maximum possible area enlargement during deep drawing is over 250%.
- a fabric with a plain weave is made from the hybrid yarn produced according to Example 1.
- the thread density in the warp is 10.4, in the weft 10.6 threads per cm.
- This fabric (semi-finished product I) is shrunk in the oven for 1 minute at 200 ° C on the stenter. A shrinkage of 4% in the warp and in the weft direction is permitted.
- the fabric thus obtained (semi-finished product II) has sufficient permanent deformability. The possible increase in area when deforming is about 8%.
- a fabric with a plain weave is made from the hybrid yarn produced according to Example 1.
- the thread density in the warp is 7.4, in the weft 8.2 threads per cm.
- This fabric (semi-finished product I) is shrunk in the oven for 1 minute at 200 ° C on the stenter. A shrinkage of 12% in the warp direction and 15% in the weft direction is permitted.
- the fabric thus obtained (semifinished product II) has good permanent deformability. The possible increase in area when deforming is about 30%.
- a fabric with a plain weave is made from the hybrid yarn produced according to Example 1.
- the thread density in the warp is 12.6, in the weft 5.2 threads per cm.
- This fabric (semi-finished product I) is shrunk free in the oven at 200 ° C. for 1 minute. This results in a shrinkage of 50% in the warp direction, in the weft direction there is no shrinkage.
- the fabric thus obtained (semifinished product II) has good permanent deformability.
- the maximum possible area enlargement during deep drawing is approx. 50%.
- a semifinished product II produced according to Example 15 is drawn into a fender mold and heated to 280 ° C. for 3 minutes. After cooling to about 80 ° C., the raw molded fender body can be removed from the deep-drawing mold.
- the fiber-reinforced thermoplastic molded body obtained has excellent strength. The reinforcement filaments are very evenly distributed and largely stretched.
- the molded body is finished by trimming, smoothing and painting.
Landscapes
- Engineering & Computer Science (AREA)
- Textile Engineering (AREA)
- Mechanical Engineering (AREA)
- Yarns And Mechanical Finishing Of Yarns Or Ropes (AREA)
- Woven Fabrics (AREA)
- Treatments For Attaching Organic Compounds To Fibrous Goods (AREA)
- Laminated Bodies (AREA)
- Nonwoven Fabrics (AREA)
- Treatment Of Fiber Materials (AREA)
- Knitting Of Fabric (AREA)
Abstract
Description
- Die vorliegende Erfindung betrifft ein Hybridgarn, enthaltend Verstärkungsfilamente und thermoplastische Matrixfilamente, und daraus hergestellte schrumpffähige und geschrumpfte, permanent verformbare, z.B. tiefziehfähige, textile Flächengebilde. Ferner betrifft die Erfindung die durch Verformen der erfindungsgemäßen verformbaren Textilflächen hergestellten faserverstärkten Thermoplast-Formkörper, die aufgrund der uni- oder multidirektional angeordneten, im wesentlichen gestreckten Verstärkungsfilamente eine gezielt einstellbare hohe Festigkeit in einer oder mehreren Richtungen aufweisen.
- Hybridgarne aus unschmelzbaren (z.B. Glas- oder Kohlenstoffaser) und schmelzbaren Fasern (z.B. Polyesterfaser) sind bekannt. So betreffen beispielsweise die Patentanmeldungen EP-A-0,156,599, EP-A-0,156,600, EP-A-0,351,201 und EP-A-0,378,381 und die Japanische Druckschrift JP-A-04/353,525 Hybridgarne aus nichtschmelzbaren Fasern, z.B. Glasfasern, und thermoplastischen, z.B. Polyester-Fasern.
Auch die EP-A-0,551,832 und die DE-A-2,920,513 betreffen Mischgarne, die allerdings gebondet werden, vorher aber als Hybridgarn vorliegen. Aus dem Europäischen Patent EP-B-0,325,153 ist ein textiles Flächengebilde aus Polyestergarnen mit einem Craquelé-Effekt bekannt, das zum teil aus kaltverstreckten, höher schrumpfenden und zum Teil aus warmverstreckten, normalschrumpfenden Polyesterfasern besteht. Bei diesem Material wird der Craquelé-Effekt durch Auslösen des Schrumpfs der höherschrumpfenden Fasern herbeigeführt.
Aus der EP-B-0,336,507 ist ein Verfahren zum Verdichten eines textilen Flächengebildes aus Polyestergarnen bekannt, das zum teil aus kaltverstreckten, höher schrumpfenden und zum Teil aus warmverstreckten, normalschrumpfenden Polyesterfasern besteht. Bei diesem Material wird die Verdichtung durch Auslösen des Schrumpfs der höherschrumpfenden Fasern herbeigeführt. - Es ist auch bekannt aus Hybridgarnen, die einen hochschmelzenden oder unschmelzbaren Filamentanteil und einen thermoplastischen niedriger schmelzenden Filamentanteil aufweisen, Flächengebilde herzustellen, die durch Erwärmen über den Schmelzpunkt der thermoplastischen, niedriger schmelzenden Garnkomponente in faserverstärkte, steife Thermoplast-Platten, sog. "organische Bleche" überführt werden können.
- Verschiedene Wege der Herstellung faserverstärkter Thermoplasthalbzeuge sind beschrieben worden in Chemiefasern/Textiltechnik 39./91. Jahrgang (1989) Seiten T185 bis T187, T224 bis T228 und T236 bis T240. Die Herstellung ausgehend von flächenförmigen Textilmaterialien aus Hybridgarnen wird dort als ein eleganter Weg beschrieben, der den Vorteil bietet, daß das Mischungsverhältnis von Verstärkungs- und Matrixfasern sich sehr exakt einstellen läßt und daß die Textilmaterialien sich aufgrund ihrer Drapierfähigkeit gut in Preßformen einlegen lassen (Chemiefasern/Textiltechnik 39./91. Jahrgang (1989), Seite T186).
Wie aus Seite T238/T239 dieser Publikation hervorgeht, ergeben sich Probleme allerdings bei der zweidimensionalen Verformung der Textilmaterialien. Da die Dehnungsfähigkeit der Verstärkungsfäden in der Regel vernachlässigbar klein ist, können Textilflächen aus herkömmlichen Hybridgarnen, nur noch aufgrund ihrer Bindung verformt werden.
Dieser Verformbarkeit sind jedoch in der Regel enge Grenzen gesetzt, wenn Faltenbildung vermieden werden soll (T239), eine Erfahrung die durch Computersimulationen bestätigt wurde.
Der Ausweg, die Textilien aus Verstärkungs- und Matrixfäden in Formen zu pressen ist mit dem Nachteil behaftet, daß dann eine partielle Stauchung eintritt, was zu einer Verlagerung und/oder Kräuselung der Verstärkungsfäden, verbunden mit einem Abfall der Verstärkungswirkung, führt.
Eine weitere in Seite T239/T240 angesprochene Möglichkeit, dreidimensional verformte Formteile mit unverlagerten Verstärkungsfäden herzustellen, bestünde in der Herstellung dreidimensional gewebter Vorformlinge, was aber erheblichen maschinellen Aufwand, sowohl bei der Herstellung der Vorformlinge als auch bei der Thermoplast-Imprägnierung oder -Beschichtung, bedingt. - Ein grundsätzlich anderer Weg, faserverstärkte Thermoplastformkörper herzustellen, besteht darin, eine Textilfläche herzustellen, die im wesentlichen nur aus Verstärkungsgarnen besteht, diese als Ganze oder in Form von kleineren Abschnitten in Formen einzulegen oder auf Formen aufzulegen, mit einem geschmolzenen oder in einem Lösungs- oder Dispergiermittel gelösten oder dispergierten Matrixharz zu imprägnieren und das Harz durch Abkühlen oder Abdampfen des Lösungas- oder Dispergiermittels auszuhärten.
Diese Methode kann auch in der Weise variiert werden, daß das Verstärkungstextil vor dem Ein- oder Auflegen in bzw. auf die Form imprägniert wird und/oder daß das Verstärkungstextil und ein thermoplastisches Matrixharz in geschlossenen Formen unter Druck in die gewünschte Form gepreßt wird wobei eine Arbeitstemperatur gewählt wird, bei der das Matrixharz fließt und die Verstärkungsfasern lückenlos einschließt.
Verstärkungstextilien für diese Technologie sind beispielsweise aus dem Deutschen Gebrauchsmuster 85/21, 108 bekannt. Das dort beschriebene Material besteht aus übereinanderliegenden Längs- und Querfadenschichten, die durch zusätzliche Längfäden aus thermoplastischem Material miteinander verbunden sind. Ein ähnliches Verstärkungstextilmaterial ist aus der EP-A-0,144,939 bekannt. Diese Textilbewehrung besteht aus Kett und Schußfäden, die mit Fäden aus thermoplastischem Material umwickelt sind, die durch Erhitzen ein Verschweißen der Verstärkungsfasern bewirken. - Ein weiteres Verstärkungstextilmaterial ist aus der EP-A-0,268,838 bekannt. Auch dieses besteht aus einer Schicht von Längfäden und einer Schicht von Querfäden, die nicht miteinander verwebt sind, wobei jedoch die eine der Fadenlagen ein wesentlich höheres Hitze-Schrumpfvermögen haben soll, als die andere. Bei dem aus dieser Druckschrift bekannten Material erfolgt der Zusammenhalt durch Hilfsfäden, die die Schichten der Verstärkungsfäden nicht verkleben sondern gegeneinander verschiebbar lose aneinander fixieren.
- Zur Verbesserung der Verformbarkeit von Verstärkungseinlagen dient ein aus der DE-A-4,042,063 bekanntes Verfahren. Bei diesem werden in das als Textilbewehrung vorgesehene Flächengebilde längenverformbare, nämlich hitzeschrumpfende, Hilfsfäden eingearbeitet. Durch Erwärmen wird der Schrumpf ausgelöst und das Textilmaterial etwas zusammengezogen, sodaß die Verstärkungsfäden gewellt oder in loser Umschlingung gehalten werden.
- Aus der DE-A-3,408,769 ist eine Verfahren bekannt zur Herstellung von faserverstärkten Formkörpern aus thermoplastischem Material, bei dem flexible textile Gebilde eingesetzt werden, die aus weitgehend unidirektional ausgerichteten Verstärkungsfasern und aus einer aus thermoplastischen Garnen oder Fasern aufgebauten Matrix bestehen. Diese Halbzeuge werden bei Ihrer endgültigen Formgebung durch heizbare Profildüsen verformt, wobei praktisch alle thermoplastischen Fasern aufgeschmolzen werden.
- Ein schichtförmiges Halbzeug zur Herstellung von faserverstärkten, Thermoplast-Formkörpern ist aus der EP-A-0,369,395 bekannt. Dieses Material besteht aus einer Thermoplastschicht in die eine Vielzahl beabstandeter paralleler Verstärkungsfäden mit sehr geringer Reißdehnung eingebettet ist, die in regelmäßigen Abständen Auslenkungen aufweisen, die ein Fadenreservoir bilden. Bei der Verformung dieser schichtförmigen Halbzeuge werden die Auslenkungen der Verstärkungfäden gerade gezogen, wodurch das Reißen vermieden wird.
- Vom fertigungstechnischen Standpunkt her sind solche Halbzeuge am vorteilhaftesten, die einen textilen Charakter haben, d.h. die drapierfähig sind, und die sowohl die Verstärkungsfasern als auch das Matrixmaterial enthalten. Besonders vorteilhaft wären dabei solche, die ein genau festgelegtes Gewichtsverhältnis von Verstärkungsfasern zu Matrixmaterial aufweisen. Die bisher bekannten drapierfähigen Halbzeuge, die ein definiertes Verhältnis von Verstärkungsfasern und Matrixmaterial aufweisen, können zwar in Preßformen eingelegt und zu Formkörpern verpreßt werden, haben aber nach dem Verformen wegen der Stauchung beim Pressen oft nicht mehr die ideale Anordnung und Streckung der Verstärkungsfasern.
Verstärkungseinlagen, wie z.B. die aus der DE-A-4,042,063 bekannten, sind zwar dreidimensional verformbar, z.B. durch Tiefziehen, wobei in der Regel die gewünschte Anordnung und Streckung der Verstärkungsfasern erreicht werden kann, müssen aber in einem zusätzlichen Arbeitsgang in das Matrixmaterial eingebettet werden.
Tiefziehfähige faserverstärkte Halbzeuge, wie die aus der EP-A-0,369,395 bekannten, sind wegen der komplizierten wellenförmigen Anordnung der Verstärkungsgarne schwierig herzustellen. - Es wurde nun gefunden, daß man die Nachteile des Standes der Technik weitgehend überwinden kann durch ein flächenförmiges Halbzeug, das textilen Charakter hat, entweder schrumpffähig (Halbzeug I) oder das geschrumpft und permanent verformbar, z.B. tiefziefähig,(Halbzeug II) ist und dabei sowohl die Verstärkungsfasern als auch das Matrixmaterial in definiertem Gewichtsverhältnis enthält.
Ein solches vorteilhaftes Halbzeug kann durch Weben, Wirken oder Stricken, aber auch durch Kreuzlegen oder andere bekannte Verfahren zur Herstellung flächenförmiger Textilien auf bekannten Maschinen hergestellt werden, ausgehend von einem Hybridgarn, das ein Gegenstand dieser Erfindung ist. - Im Sinne dieser Erfindung und in der folgenden Beschreibung sind unter den Begriffen "Fasern", "Fasermaterialien", "Faserbestandteile" und mit diesen Ausdrücken zusammengesetzten Begriffen auch "Filamente", "Filamentmaterialien", Filamentbestandteile" und damit zusammengesetzte Begriffe zu verstehen. Unter den "Faser- bzw, Filamentbestandteilen" sind nicht die Bestandteile der Fasern bzw. Filamente zu verstehen, sondern die faserförmigen bzw. filamentförmigen Bestandteile der erfindungsgemäßen Hybridgarne, Halbzeuge und faserverstärkten thermoplastischen Formkörper.
- Das erfindungsgemäße Hybridgarn ist dadurch gekennzeichnet, daß es aus mindestens zwei Sorten von Filamenten besteht, wobei mindestens eine Sorte (A) einen geringeren Hitzeschrumpf und mindestens eine Sorte (B) einen höheren Hitzeschrumpf als die übrigen Filamente des Hybridgarns aufweisen, wobei
- -
- die erste Sorte (A) von Filamenten ein Trockenhitze-Schrumpfmaximum von unter 7,5%
- -
- die zweite Sorte (B) von Filamenten ein Trockenhitze-Schrumpfmaximum über 10% aufweist und
- -
- ihr Trockenhitze-Schrumpfspannungsmaximum so groß ist, daß die Gesamt-Schrumpfkraft des Anteils der zweiten Sorte von Filamenten ausreicht, eine Kräuselung der vorhandenen, geringer schrumpfenden Filamente zu erzwingen,
- -
- die gegebenenfalls anwesenden, weiteren Filamentsorten (C) Trockenhitze-Schrumpfmaxima im Bereich von 2 bis 200% aufweisen
- -
- und wobei mindestens eine der Filamentsorten (B) und/oder (C) des Hybridgarns ein Thermoplastfilament ist, dessen Schmelzpunkt mindestens 10°C, vorzugsweise 20 bis 100°C, insbesondere 30 bis 70°C unter dem Schmelzpunkt der niedriger schrumpfenden Komponente des Hybridgarns liegt.
- Zweckmäßigerweise sind die Filamente miteinander verwirbelt. Dies hat den Vorteil, daß das Hybridgarn wegen des verbesserten Fadenschlusses auf üblichen Maschinen leichter zu Flächengebilden verarbeitet, z.B. verwebt verstrickt oder verwirkt, werden kann und daß bei der Herstellung von faserverstärkten thermoplastischen Formkörpern aus dem flächenförmigen Textilmaterial wegen der innigen Mischung der Verstärkungs- und der Matrixfasern sehr kurze Fließwege des geschmolzenen Matrixmaterials und eine ausgezeichnete lückenlose Einbettung der Verstärkungsfilamente in die Thermoplastmatrix resultieren. Zweckmäßigerweise liegt der Verwirbelungsgrad bei einer Öffnungslänge, gemessen mit einem Nadeltestgerät ITEMAT (gemäß US-A-2,985,995), von < 200 mm, vorzugsweise im Bereich von 5 bis 100 mm, insbesondere im Bereich 10 bis 30 mm.
- Das erfindungsgemäße Hybridgarn hat zweckmäßigerweise einen Gesamttiter von 100 bis 24000 dtex, vorzugsweise von 150 bis 18000 dtex, insbesondere von 200 bis 10000 dtex.
- Der Anteil der geringer schrumpfenden Filamente (A) beträgt 20 bis 90, vorzugsweise 35 bis 85, insbesondere 45 bis 75 Gew.-%,
der Anteil der höher schrumpfenden Filamente (B) 10 bis 80, vorzugsweise 15 bis 45, insbesondere 25 bis 55 Gew.-% und der Anteil weiterer Faserbestandteile 0 bis 70, vorzugsweise 0 bis 50, insbesondere 0 bis 30 Gew.-% des erfindungsgemäßen Hybridgarns. - Der Anteil der Thermoplastfaser, deren Schmelzpunkt mindestens 10°C tiefer liegt als der Schmelzpunkt der gering schrumpfenden Faser, beträgt 10 bis 80, vorzugsweise 15 bis 45, insbesondere 20 bis 40 Gew.-% des erfindungsgemäßen Hybridgarns.
- Um eine ausreichende Tiefziefähigkeit sicherzustellen beträgt die maximale Trockenhitze-Schrumpfdifferenz ΔSMAX zwischen der geringer schrumpfenden (A) und der höher schrumpfenden (B) Filamentsorte mehr als 2,5 %-Punkte, z.B. 2,5 bis 90%-Punkte, vorzugsweise 5 bis 75 %-Punkte, insbesondere 10-60 %-Punkte. Für geringere Ansprüche an die Verformbarkeit, z.B. die Tiefziefähigkeit, können auch geringere Werte der Trockenhitze-Schrumpfdifferenz gewählt werden.
- Vorteilhafterweise haben die geringer schrumpfenden Filamente (A), die im Endprodukt, d.h. dem faserverstärkten dreidimensionalen Thermoplastformkörper die Verstärkungsfilamente bilden, ein Trockenhitze-Schrumpfmaximum von unter 3%.
Diese geringer schrumpfenden Filamente (A) haben zweckmäßigerweise einen Anfangsmodul von über 600 cN/tex, vorzugsweise von 800 bis 25000 cN/tex, insbesondere von 2000 bis 20000 cN/tex, eine feinheitsbezogene Höchstzugkraft von über 60 cN/tex, vorzugsweise von 80 bis 220 cN/tex, insbesondere von 100 bis 200 cN/tex und eine Höchstzugkraftdehnung von 0,01 bis 20%, vorzugsweise von 0,1 bis 7,0 %, insbesondere von 1,0 bis 5,0 %. - Im Interesse eines typisch textilen Charakters mit guter Drapierbarkeit weisen die geringer schrumpfenden Filamente (A) Einzeltiter von 0.1 bis 20 dtex, vorzugsweise 0,4 bis 16 dtex, insbesondere 0,8 bis 10 dtex auf.
In Fällen, in denen die Drapierbarkeit keine große Rolle spielt, können auch Verstärkungsfilamente mit größeren Einzeltitern als 20 dtex eingesetzt werden. - Die geringer schrumpfenden Filamente (A) sind entweder anorganische Filamente, oder Filamente aus sogenannten Hochleistungspolymeren oder vorgeschrumpfte und/oder fixierte organische Filamente aus anderen, zur Herstellung hochfester Filamente geeigneten organischen Polymeren.
- Beispiele für anorganische Filamente sind Glasfilamente, Kohlenstoffilamente Filamente aus Metallen oder Metallegierungen wie Stahl, Aluminium oder Wolfram; Nichtmetallen wie Bor; oder Metall- oder Nichtmetalloxiden, -carbiden oder nitriden, wie Aluminiumoxid, Zirkonoxid, Bornitrid, Borcarbid oder Siliciumcarbid; Keramikfilamente, Filamente aus Schlacke, Stein oder Quarz.
Bevorzugt als anorganische geringer schrumpfende Filamente (A) sind Metall-, Glas-, Keramik- oder Kohlenstoffilamente, insbesondere Glasfilamente. - Als geringer schrumpfende Filamente (A) eingesetzte Glasfilamente haben vorzugsweise Titer von 0,15 bis 3,5 dtex, insbesondere von 0,25 bis 1,5 dtex.
- Filamente aus Hochleistungspolymeren im Sinne dieser Erfindung sind Filamente aus Polymeren, die ohne oder mit nur geringer Verstreckung, ggf. nach einer dem Spinnvorgang nachgeschalteten Wärmebehandlung, Filamente mit sehr hohem Anfangsmodul und sehr hoher Reißfestigkeit (= feiheitsbezogener Höchstzugkraft) liefern. Solche Filamente sind eingehend beschrieben in Ullmann's Encyclopedia of Industrial Chemistry, 5.Auflage (1989), Band A13, Seiten 1 bis 21 sowie Band 21, Seiten 449 bis 456. Sie bestehen beispielsweise aus flüssigkristallinen Polyestern (LCP), Poly-(bis-benzimidazo-benzophenanthrolin) (BBB), Poly-(amid-imiden) (PAI), Polybenzimidazol (PBI), Poly-(p-phenylenbenzo-bisoxazol)(PBO), Poly-(p-phenylenbenzo-bisthiazol)(PBT), Polyetherketon (PEK), Polyetheretherketon (PEEK), Polyetheretherketonketon (PEEKK), Polyetherimiden (PEI), Polyethersulfon (PESU), Polyimiden (PI), Aramiden wie Poly-(m-phenylen-isophthalamid)(PMIA), Poly-(m-phenylen-terephthalamid)(PMTA), Poly-(p-phenylen-isophthalamid)(PPIA), Poly-(p-phenylen-pyromellitimid)(PPPI), Poly-(p-Phenylen) (PPP), Poly-(phenylensulfid)(PPS), Poly-(p-phenylen-terephthalamid)(PPTA) oder Polysulfon (PSU).
- Vorzugsweise sind die geringer schrumpfenden Filamente (A) vorgeschrumpfte und/oder fixierte Aramid-, Polyester-, Polyacrylnitril-, Polypropylen-, PEK-, PEEK- oder Polyoxymethylen-Filamente, insbesondere vorgeschrumpfte und/oder fixierte Aramidfilamente oder Hochmodul-Polyesterfilamente.
- Die Schrumpffähigkeit der höher schrumpfenden Filamente (B) muß mindestens so groß sein, daß, wenn ihr Schrumpf (z.B. durch Erhitzen) ausgelöst wird, die Verstärkungsfilamente gekräuselt werden, d.h. eine wellenförmige Lage annehmen, die bei einer späteren Verformung eines aus dem erfindungsgemäßen Hybridgarn hergestellten Halbzeugs, bei dem eine Flächenvergrößerung eintritt, wieder rückgängig gemacht wird, sodaß die Verstärkungsfilamente in dem dreidimensional verformten, faserverstärkten Thermoplast-Formkörper (Endprodukt) wieder im wesentlichen in gestreckter Form vorliegen.
Die höher schrumpfenden Filamente (B) weisen zweckmäßigerweise ein Trockenhitze-Schrumpfmaximum von über 20% auf. Für Endprodukte mit relativ geringfügiger dreidimensionaler Verformung kann aber das Trockenhitze-Schrumpfmaximum auch niedriger gewählt werden. - Wie oben ausgeführt, sollen die stärker schrumpfenden Filamente die Verstärkungsfilamente so zusammenziehen, daß diese gekräuselt werden, d.h. eine Wellenlinie bilden. Dieser Aufgabe muß die Schrumpfkraft der stärker schrumpfenden Filamente gerecht werden.
- Die höher schrumpfenden Filamente (B) weisen daher zweckmäßigerweise ein Trockenhitze-Schrumpfspannungsmaximum von 0,1 bis 3,5 cN/tex, vorzugsweise von 0,25 bis 2,5 cN/tex, auf.
- Die höher schrumpfenden Filamente (B) haben einen Anfangsmodul von über 200 cN/tex, vorzugsweise von 220 bis 650 cN/tex, insbesondere von 300 bis 500 cN/tex eine feinheitsbezogene Höchstzugkraft von über 12 cN/tex, vorzugsweise von 40 bis 70 cN/tex, insbesondere von 40 bis 65 cN/tex
und eine Höchstzugkraftdehnung von 20 bis 50%, vorzugsweise von 15 bis 45 %, insbesondere von 20 bis 35 %. - Sie haben, je nach der geforderten Schmiegsamkeit (Drapierfähigkeit) des Halbzeugs Einzeltiter von 0.5 bis 25 dtex, vorzugsweise 0,7 bis 15 dtex, insbesondere 0,8 bis 10 dtex.
- Die höher schrumpfenden Filamente (B) sind synthetische organische Filamente. Soweit sie mit dem erforderlichen Trockenhitze-Schrumpfmaximum und der erforderlichen Trockenhitze-Schrumpfspannung herstellbar sind können sie aus den oben genannten Hochleistungspolymeren bestehen. Hierbei ist nur zu beachten, daß die oben angegebene Trockenhitze-Schrumpfdifferenz ΔSMAX zwischen den Filamentsorten (A) und (B) erreicht wird.Als Beispiel seien Filamente (B) aus Polyetherimid (PEI) genannt.
Als Polymermaterial, aus denen die höher schrumpfenden Filamente (B) bestehen, kommen aber auch andere spinnfähige Polymere in Betracht wie z.B. Vinylpolymere wie Polyolefine, Polyvinylester, Polyvinylether, Polyacryl- und methacrylate, Polyvinylaromaten, Polyvinylhalogenide sowie die verschiedensten Copolymere, Block- und Pfropfpolymere, Liquid-crystal-Polymere oder auch Polymergemische.
Spezielle Vertreter dieser Gruppen sind Polyethylen, Polypropylen, Polybuten, Polypenten, Polyvinylchlorid, Polymethylmethacrylat, Poly-(meth)acrylnitril, ggf. modifiziertes Polystyrol, oder Mehrphasenkunststoffe wie ABS.
Ferner kommen in Betracht Polyadditions-, Polykondensations-, Polyoxidations-oder Cyclisierungspolymere. Spezielle Vertreter dieser Gruppen sind Polyamide, Polyurethane, Polyharnstoffe, Polyimide, Polyester, Polyether, Polyhydantoine, Polyphenylenoxid, Polyphenylensulfid, Polysulfone Polycarbonate, sowie deren Mischformen, deren Mischungen und Kombinationen untereinander und mit anderen Polymeren oder Polymer-Vorstufen, beispielsweise Polyamid-6, Polyamid-6,6, Polyethylenterephthalat oder Bisphenol-A-Polycarbonat. - Vorzugweise sind die höher schrumpfenden Filamente (B) verstreckte Polyester-, Polyamid- oder Polyetherimidfilamente.
Besonders bevorzugt als höher schrumpfende Filamente (B) sind Polyester-POY-Filamente und insbesondere Polyethylenterephthalat-Filamente. - Besonders bevorzugt ist es, daß die höher schrumpfenden Filamente (B) gleichzeitig die Thermoplastfilamente (Matrixfilamente) sind, deren Schmelzpunkt mindestens 10°C unter dem Schmelzpunkt der niedriger schrumpfenden Filamente (Verstärkungsfilamente) des erfindungsgemäßen Hybridgarns liegt.
- In vielen Fällen wird es gewünscht, daß die aus den erfindungsgemäßen Hybridgarnen über die flächenförmigen Halbzeuge hergestellten dreidimensional verformten Thermoplast-Formkörper Hilfs- und Zusatzstoffe, wie z.B. Füller, Stabilisatoren, Mattierungsmittel oder Farbpigmente enthalten sollen. In diesen Fällen ist es zweckmäßig, daß zumindest eine der Filamentsorten des Hybridgarns zusätzlich derartige Hilfs- und Zusatzstoffe enthält, in einer Menge von bis zu 40 Gew.-%, vorzugsweise bis zu 20 Gew.-%, insbesondere bis zu 12 Gew.-% des Gewichts der Faserbestandteile.
Vorzugsweise enthält der Anteil der Thermoplastfaser, deren Schmelzpunkt mindestens 10°C tiefer liegt als der Schmelzpunkt der gering schrumpfenden Fasern, d.h. die Matrixfasern, die zusätzlichen Hilfs- und Zusatzstoffe in einer Menge von bis zu 40 Gew.-%, vorzugsweise bis zu 20 Gew.-%, insbesondere bis zu 12 Gew.-% des Gewichts der Faserbestandteile.
Bevorzugte Hilfs-und Zusatzstoffe, die in dem Thermoplast-Faseranteil enthalten sein können, sind Füller, Stabilisatoren und/oder Pigmente. - Das oben beschriebene Hybridgarn ist aufgrund der darin enthaltenen schrumpffähigen Fasersorte (B) insgesamt schrumpffähig. Wird dieses Hybridgarn einer Wärmebehandlung unterzogen bei einer Temperatur, bei der die Fasersorte (B) schrumpft, so bilden die Fasern der Sorte (A) eine Kräuselung aus, d.h. sie bilden eine Folge von kleinen oder größeren Bögen aus, um ihre unveränderte Länge in der nunmehr geringeren Garnlänge unterzubringen.
Dieses geschrumpfte Garn ist somit dadurch gekennzeichnet, daß die Filamente der Sorte (A) gekräuselt und die Filamente der Sorte (B) geschrumpft sind. Auch dieses Garn ist Gegenstand der vorliegenden Erfindung. - Endprodukte, die aus dem erfindungsgemäßen Hybridgarn hergestellt werden, sind die faserverstärkten Thermoplastformkörper. Diese werden aus dem Hybridgarn über flächenförmige, textile Flächengebilde (Halbzeuge I und II) hergestellt, die, wenn die darin enthaltenen Verstärkungsfilamente in gekräuseltem Zustand vorliegen, dreidimensional permanent verformbar sind.
- Ein Gegenstand der vorliegenden Erfindung sind auch textile Flächengebilde (Halbzeug I) bestehend aus, oder enthaltend einen ihr Schrumpfvermögen signifikant beeinflussenden Anteil des oben beschriebenen erfindungsgemäßen Hybridgarns.
Die erfindungsgemäßen Flächengebilde können Gewebe, Gestricke oder Gewirke, stabilisierte Gelege oder ggf. gebondete Wirrvliese sein.
Vorzugsweise ist das Flächengebilde ein Gewirke oder Gestrick oder ein stabilisiertes, unidirektionales oder multidirektionales Gelege, insbesondere aber ein Gewebe. - Im Prinzip können die gewebten Flächen alle bekannten Gewebekonstruktionen aufweisen wie die Leinwandbindung und deren Ableitungen, wie z.B. Ripse-, Panama-, Gerstenkorn- oder Scheindreherbindung, die Köperbindung und deren vielfache Ableitungen, von denen nur beispielsweise Fischgratköper, Flachköper, Flechtköper, Gitterköper, Kreuzköper, Spitzköper, Zickzackköper, Schattenköper oder Schatten-Kreuzköper genannt seien, oder die Atlasbindung mit Flottierungen verschiedener Länge. (Wegen der Bindungsbezeichnungen vergl. DIN 61101) Die Dichte jeder der Gewebeflächen liegt je nach der Anwendung für die das Material vorgesehen ist und je nach dem Titer der bei der Herstellung eingesetzten Garne im Bereich von 10 bis 60 Fäden/cm in Kette und Schuß. Innerhalb dieses Bereichs können die Dichten der Gewebelagen unterschiedlich oder, vorzugsweise, gleich sein.
- In einer weiteren bevorzugten Ausführungsform der erfindungsgemäßen Textilmaterialien sind die textilen Flächen gewirkt oder gestrickt.
Die gewirkten textilen Flächen können kettengewirkt oder kuliergewirkt sein, wobei die Konstruktionen durch Henkel oder Flottungen in weitem Umfang variiert sein können. (Vergl. DIN 62050 und 62056)
Ein gestricktes oder gewirktes erfindungsgemäßes Textilmaterial kann Rechts/Rechts, Links/Links oder eine Rechts/Links-Maschenstruktur und deren bekannte Varianten sowie Jacquard-Musterungen aufweisen.
Die Rechts/Rechts-Maschenstruktur beinhaltet beispielsweise auch deren Varianten plattiert, durchbrochen, gerippt, versetzt, Welle, Fang oder Noppe sowie die Interlock-Bindung Rechts/Rechts/Gekreuzt.
Die Links/Links-Maschenstruktur beinhaltet beispielsweise auch deren Varianten plattiert, durchbrochen, unterbrochen, versetzt, übersetzt, Fang oder Noppe. Die Rechts/Links-Maschenstruktur beinhaltet beispielsweise auch deren Varianten plattiert, hinterlegt, durchbrochen, Plüsch, Futter, Fang oder Noppe. - Die Gewebe- oder Maschenbindungen werden nach dem beabsichtigten Einsatzzweck des erfindungsgemäßen Textilmaterials ausgewählt, wobei rein technische Zweckmäßigkeit ausschlaggebend, gelegentlich aber auch zusätzlich dekorative Gesichtspunkte berücksichtigt werden können.
- Wie bereits oben ausgeführt, weisen diese erfindungsgemäßen Flächengebilde dann eine sehr gute permanente Verformbarkeit, insbesondere Tiefziefähigkeit auf, wenn die darin enthaltenen Verstärkungsfilamente in gekräuseltem Zustand vorliegen.
Ein weiterer Gegenstand der vorliegenden Erfindung sind daher permanent verformbare textile Flächengebilde (Halbzeug II) bestehend aus, oder enthaltend einen ihr Schrumpfvermögen signifikant beeinflussenden Anteil des Hybridgarns des Anspruchs 1, wobei die geringer schrumpfenden Filamente (A) des darin enthaltenen Hybridgarns gekräuselt sind.
Vorzugsweise sind die geringer schrumpfenden Filamente des darin enthaltenen Hybridgarns um 5 bis 60 %, vorzugsweise 12 bis 48 %, insbesondere 18 bis 36 % eingekräuselt. - Gegenstand der vorliegenden Erfindung sind auch faserverstärkte Formteile, bestehend aus 20 bis 90, vorzugsweise 35 bis 85, insbesondere 45 bis 75 Gew.-%, eines flächenförmigen Verstärkungsmaterials aus gering schrumpfenden Filamenten, das eingebettet ist in 10 bis 80, vorzugsweise 15 bis 45, insbesondere 25 bis 55 Gew.-% einer Thermoplastmatrix, 0 bis 70, vorzugsweise 0 bis 50, insbesondere 0 bis 30 Gew.-% weiterer Faserbestandteile und zusätzlich bis zu 40 Gew.-%, vorzugsweise bis zu 20 Gew.-%, insbesondere bis zu 12 Gew.-% des Gewichts der Faser- und Matrixbestandteile Hilfs- und Zusatzstoffe.
- Flächenförmige Verstärkungsmaterialien die in die Thermoplastmatrix eingebettet sind, können aus Scharen paralleler Filamente bestehen, die unidirektional angeordnet oder z.B. in übereinanderliegenden Schichten multidirektional ausgerichtet und im wesentlichen gestreckt sind. Sie können aber auch aus Geweben Gewirken oder Gestricken, vorzugweise aber aus Geweben, bestehen.
- Das erfindungsgemäße faserverstärkte Formteil enthält je nach den Erfordernissen des Anwendungsfalles als Hilfs-und Zusatzstoffe Füller, Stabilisatoren und/oder Pigmente.
Ein Charakteristikum dieser Formteile ist, daß sie durch Verformung eines textilen Flächengebildes aus dem oben beschriebenen Hybridgarn, in dem die Verstärkungsfilamente gekräuselt sind, bei einer Temperatur, die über dem Schmelzpunkt der Thermoplastfilamente und unter dem Schmelzpunkt der geringer schrumpfenden Filamente liegt, hergestellt werden.
Dabei ist es von Bedeutung daß sie durch dehnende Verformung hergestellt werden, wobei die im Halbzeug gekräuselten Verstärkungsfilamente zumindest im Bereich der verformten Partien gestreckt und geradegezogen werden. - Der Schmelzpunkt der zur Herstellung des erfindungsgemäßen Hybridgarns eingesetzten Filamente wurde im Differential Scanning Calorimeter (DSC) mit einer Aufheizgeschwindigkeit von 10°C/min bestimmt.
Zur Bestimmung des Trockenhitze-Schrumpfs und der Temperatur des maximalen Trockenhitze-Schrumpfs der eingesetzten Filamente wurde das Filament mit einer Spannung von 0,0018 cN/dtex belastet und das Schrumpf-Temperatur-Diagramm aufgenommen. Aus dem erhaltenen Kurvenverlauf können beide Werte entnommen werden.
Zur Bestimmung der maximalen Schrumpfkraft wurde eine Schrumpfkraft-Temperatur-Kurve kontinuierlich aufgenommen mit einer Aufheizgeschwindigkeit von 10°C/min und mit einer Ein- und Auslaufgeschwindigkeit des Filaments in den bzw. aus dem Ofen. Aus dem Kurvenverlauf sind beide gewünschten Werte zu entnehmen. - Die Bestimmung der Öffnungslänge als Maßzahl für den Grad der Verwirbelung erfolgte nach dem Prinzip des Nadeltest ("Hook drop test"), beschrieben in US-A-2,985,995 unter Benutzung eines ITEMAT-Prüfgeräts.
- Ein weiterer Gegenstand dieser Erfindung ist ein Verfahren zur Herstellung des erfindungsgemäßen Hybridgarns, das dadurch gekennzeichnet ist, daß Filamente (A) mit geringerem Hitzeschrumpf, Filamenten (B) mit höherem Hitzeschrumpf und ggf. weitere Filamentsorten (C) in einer Verwirbelungseinrichtung, der sie mit einem Overfeed von 0 bis 50 % zugeleitet werden, verwirbelt werden, wobei
- die erste Sorte (A) von Filamenten ein Trockenhitze-Schrumpfmaximum von unter 7,5%
- die zweite Sorte (B) von Filamenten ein Trockenhitze-Schrumpfmaximum über 10% aufweist und
- ein Trockenhitze-Schrumpfspannungsmaximum der höher schrumpfenden Filamente so groß ist, daß die Gesamt-Schrumpfkraft des Anteils der zweiten Sorte von Filamenten ausreicht, eine Kräuselung der eingesetzten, geringer schrumpfenden Filamente zu erzwingen,
- die gegebenenfalls eingesetzten, weiteren Filamentsorten (C) Trockenhitze-Schrumpfmaxima im Bereich von 2 bis 200% aufweisen
- und wobei mindestens eine der Filamentsorten (B) und/oder (C) ein Thermoplastfilament ist, dessen Schmelzpunkt mindestens 10°C, vorzugsweise 20 bis 100°C, insbesondere 30 bis 70°C unter dem Schmelzpunkt der niedriger schrumpfenden Filamente liegt.
- Die Verwirbelung wird vorzugsweise so eingestellt, daß der Verwirbelungsgrad bei einer Öffnungslänge von unter 200 mm, vorzugsweise im Bereich von 5 bis 100 mm, insbesondere im Bereich von 10 bis 30 mm liegt.
- Auch die Verfahrensschritte, die erforderlich sind, um aus dem erfindungsgemäßen Hybridgarn einen faserverstärkten Thermoplast-Formkörper herzustellen sind Gegenstände der vorliegenden Erfindung.
- Der erste dieser Schritte ist ein Verfahren zur Herstellung eines textilen Flächengebildes (Halbzeug I) durch Verweben, Stricken, Wirken, Legen oder Wirrablage des erfindungsgemäßen Hybridgarns ggf. gemeinsam mit anderen Garnen, wobei das eingesetzte erfindungsgemäße Hybridgarn die oben beschriebenen Merkmale aufweist und wobei der Anteil des Hybridgarns so gewählt wird, daß er das Schrumpfvermögen des Flächengebildes signifikant beeinflußt. Vorzugsweise wird hierbei soviel des erfindungsgemäßen Hybridgarns eingesetzt, daß der Anteil des Hybridgarns an der Gesamtmenge des verwebten, verstrickten, verwirkten, gelegten oder wirrabgelegten Garns 30 bis 100 Gew.-%, vorzugsweise 50 bis 100 Gew.-%, insbesondere 70 bis 100 Gew.-% beträgt.
- Vorzugsweise erfolgt die Herstellung des Flächengebildes durch Weben mit einer Fadendichte von 4 bis 20 Fäden/cm oder durch unidirektionales oder multidirektionales Legen der Hybridgarne und Stabilisierung des Geleges durch quergelegte Bindefäden oder durch örtliches oder ganzflächiges Bonden.
- Der zweite dieser Verarbeitungsschritte des erfindungsgemäßen Hybridgarns zum Endprodukt besteht in einem Verfahren zur Herstellung eines permanent verformbaren Flächengebildes (Halbzeug II), wobei nach der Herstellung eines Flächengebildes durch Verweben, Stricken, Wirken, Legen oder Wirrablage eines Hybridgarns ggf. gemeinsam mit anderen Garnen das erhaltene Flächengebilde einer Wärmebehandlung bei einer Temperatur unterhalb der Schmelztemperatur des am niedrigsten schmelzenden Fasermaterials oder einer Infrarotbehandlung unterzogen wird bis es zumindest in einer Richtung um 3 bis 120 % seiner Anfangsgröße geschrumpft wird.
Vorzugsweise wird die Wärmebehandlung bei einer Temperatur von 85 bis 250°C, vorzugsweise von 95 bis 220°C ausgeführt. - Besonders bevorzugt und zweckmäßig ist es, das Ausmaß des Schrumpfs, durch entsprechende Wahl der Temperatur und Dauer der Wärmebehandlung, so einzustellen, daß der Schrumpf etwa der bei der Verarbeitung zum faserverstärkten Thermoplastformkörper erfolgenden Dehnung entspricht.
- Alternativ können die erfindungsgemäßen permanent verformbaren Flächengebilde, in denen die darin enthaltenen Verstärkungsfilamente (A) in gekräuseltem Zustand vorliegen, selbstverständlich auch dadurch erhalten werden, daß man sie nach den oben beschreibenen Verfahren durch Weben, Stricken, Wirken, Legen oder Wirrablage eines Hybrisgarns, ggf. gemeinsam mit anderem Garnen, herstellt unter Einsatz eines erfindungsgemäßen, geschrumpften Hybridgarns, in dem die Filamente (A) bereits in gekräuselter und die Filamente (B) in geschrumpfter Form vorliegen, wobei der Anteil des Hybridgarns so gewählt wird, daß er sie Dehnbarkeit des Flächengebildes signifikant beeinflußt.
Zu beachten ist dabei lediglich, daß die Zugbelastung bei der Herstellung des Flächengebildes nicht die Streckspannung der erfindungsgemäßen geschrumpften Hybridgarne übersteigt. - Der letzte Schritt der Verarbeitung des erfindungsgemäßen Hybridgarns besteht in einem Verfahren zur Herstellung eines faserverstärkten Formteils, bestehend aus 20 bis 90, vorzugsweise 35 bis 85, insbesondere 45 bis 75 Gew.-%, eines vorzugsweise flächenförmigen Verstärkungsmaterials aus gering schrumpfenden Filamenten, das eingebettet ist in 10 bis 80, vorzugsweise 15 bis 45, insbesondere 25 bis 55 Gew.-% einer Thermoplastmatrix, sowie 0 bis 70, vorzugsweise 0 bis 50, insbesondere 0 bis 30 Gew.-% weiterer Faserbestandteile und zusätzlich bis zu 40 Gew.-%, vorzugsweise bis zu 20 Gew.-%, insbesondere bis zu 12 Gew.-% des Gewichts der Faser- und Matrixbestandteile Hilfs- und Zusatzstoffe, das dadurch gekennzeichnet ist, daß ein oben beschriebenes, erfindungsgemäßes permanent verformbares textiles Flächengebilde (Halbzeug II) bei einer Temperatur, die über dem Schmelzpunkt der Thermoplastfilamente und unter dem Schmelzpunkt der gering schrumpfenden Filamente liegt, hergestellt wird.
- Die folgenden Ausführungsbeispiele veranschaulichen die Herstellung des erfindungsgemäßen Hybridgarns, der erfindungsgemäßen Halbzeuge I und II und eines erfindungsgemäßen, faserverstärkten Thermoplast-Formkörpers.
- Ein Multifilament-Glasgarn von 2 x 680 dtex und ein Multifilamentgarn aus Polyethylenterephthalat-POY-Garn vom Titer 5 x dtex 300f64 (= 1500 dtex) werden gemeinsam einer Verwirbelungsdüse zugeführt, in der sie durch einen Druckluftstrom verwirbelt werden. Das Polyester-POY-Garn hat ein Trockenhitze-Schrumpfmaximum von 65 %, mit einer Peaktemperatur von 100°C und ein Trockenhitze-Schrumpfspannungsmaximum von 0,3 cN/tex bei einer Peaktemperatur von 95°C; sein Schmelzpunkt beträgt 250°C.
Das erhaltene verwirbelte Hybridgarn hat einen Gesamttiter von 2260 dtex; die Öffnungslänge, gemessen mit dem ITEMAT-Gerät beträgt 19,4 mm. Das Garn hat eine feinheitsbezogene Festigkeit von 25,8 cN/tex und eine Reißdehnung von 3,5 %.
Proben des Hybridgarns wurden bei 95, 150 oder 220°C 1 Minute geschrumpft. Der dabei erhaltene Schrumpf betrugt 56-57 %. Das KD-Diagramm der geschrumpften Garne zeigt, daß zunächst eine Dehnung der PET-Filamente erfolgt. Nach einer Dehnung von 130 - 150 % beginnen die Glasfilamente zu tragen, kurz danach reißt das Garn ab. - Ein Multifilament-Hochmodul-Aramidgarn von dtex 220f200 dtex und ein Multifilamentgarn aus Polyethylenterephthalat-POY- Garn vom Titer 2 x dtex 111f128 werden gemeinsam einer Verwirbelungsdüse zugeführt, in der sie durch einen Druckluftstrom verwirbelt werden.
Das Polyester-POY-Garn hat ein Trockenhitze-Schrumpfmaximum von 65 %, mit einer Peaktemperatur von 100°C und ein Trockenhitze-Schrumpfspannungsmaximum von 0,3 cN/tex bei einer Peaktemperatur von 95°C; sein Schmelzpunkt beträgt 250°C.
Das erhaltene verwirbelte Hybridgarn hat einen Gesamttiter von 440 dtex, die Öffnungslänge, gemessen mit dem ITEMAT-Gerät beträgt 21 mm, der maximale Schrumpf ergibt sich bei 98°C und beträgt 68 %. - In analoger Weise wie in den Beispielen 1 und 2 beschrieben können die erfindungsgemäßen Hybridgarne der Tabelle hergestellt werden. Die in der Tabelle benutzten Abkürzungen haben die folgenden Bedeutungen:
- PET
- = Polyethylenterephthalat; PBT = Polybutylenterephthalat
- PEI
- = Polyetherimid (®ULTEM der Fa. GE Plastics)
- POY
- = Teilorientiertes Garn, gesponnen mit einer Spinnabzugsgeschwindigkeit von 3500 m/min, unverstreckt.
- Aus dem gemäß Beispiel 1 hergestellten Hybridgarn wird ein Gewebe mit Leinwandbindung angefertigt.
Die Fadendichte beträgt in der Kette 12,6, im Schuß 10,6 Fäden pro cm. Dieses Gewebe (Halbzeug I) wird im Ofen 1 Minute bei 200°C frei geschrumpft. Dabei ergibt sich ein Schrumpf von 50 % in Kett- und in Schußrichtung. Das so erhaltene Gewebe (Halbzeug II) hat eine sehr gute permanente Verformbarkeit. Die maximal mögliche Flächenvergrößerung beim Tiefziehen liegt bei über 250 %. - Aus dem gemäß Beispiel 1 hergestellten Hybridgarn wird ein Gewebe mit Leinwandbindung angefertigt.
Die Fadendichte beträgt in der Kette 10,4, im Schuß 10,6 Fäden pro cm. Dieses Gewebe (Halbzeug I) wird im Ofen 1 Minute bei 200°C auf dem Spannrahmen geschrumpft. Dabei wird ein Schrumpf von 4 % in Kett- und in Schußrichtung zugelassen.
Das so erhaltene Gewebe (Halbzeug II) hat eine ausreichende permanente Verformbarkeit. Die mögliche Flächenvergrößerung beim Verformen liegt bei etwa 8 %. - Aus dem gemäß Beispiel 1 hergestellten Hybridgarn wird ein Gewebe mit Leinwandbindung angefertigt.
Die Fadendichte beträgt in der Kette 7,4, im Schuß 8,2 Fäden pro cm. Dieses Gewebe (Halbzeug I) wird im Ofen 1 Minute bei 200°C auf dem Spannrahmen geschrumpft. Dabei wird ein Schrumpf von 12 % in Kettrichtung und von 15 % in Schußrichtung zugelassen.
Das so erhaltene Gewebe (Halbzeug II) hat eine gute permanente Verformbarkeit. Die mögliche Flächenvergrößerung beim Verformen liegt bei etwa 30 %. - Aus dem gemäß Beispiel 1 hergestellten Hybridgarn wird ein Gewebe mit Leinwandbindung angefertigt.
Die Fadendichte beträgt in der Kette 12,6, im Schuß 5,2 Fäden pro cm. Dieses Gewebe (Halbzeug I) wird im Ofen 1 Minute bei 200°C frei geschrumpft. Dabei ergibt sich ein Schrumpf von 50 % in Kettrichtung, in Schußrichtung ergibt sich kein Schrumpf.
Das so erhaltene Gewebe (Halbzeug II) hat eine gute permanente Verformbarkeit. Die maximal mögliche Flächenvergrößerung beim Tiefziehen liegt bei ca. 50 %. - Ein gemäß Beispiel 15 hergestelltes Halbzeug II wird in eine Kotflügelform gezogen und 3 Minuten auf 280°C erwärmt. Nach dem Abkühlen auf etwa 80°C kann der rohe Kotflügel-Formkörper der Tiefziehform entnommen werden.
Der erhaltene faserverstärkte Thermoplast-Formkörper hat eine ausgezeichnete Festigkeit. Die Verstärkungsfilamente sind darin sehr gleichmäßig verteilt und weitgehend gestreckt. - Der Formkörper wird durch Beschneiden, Glätten und Lackieren fertiggestellt.
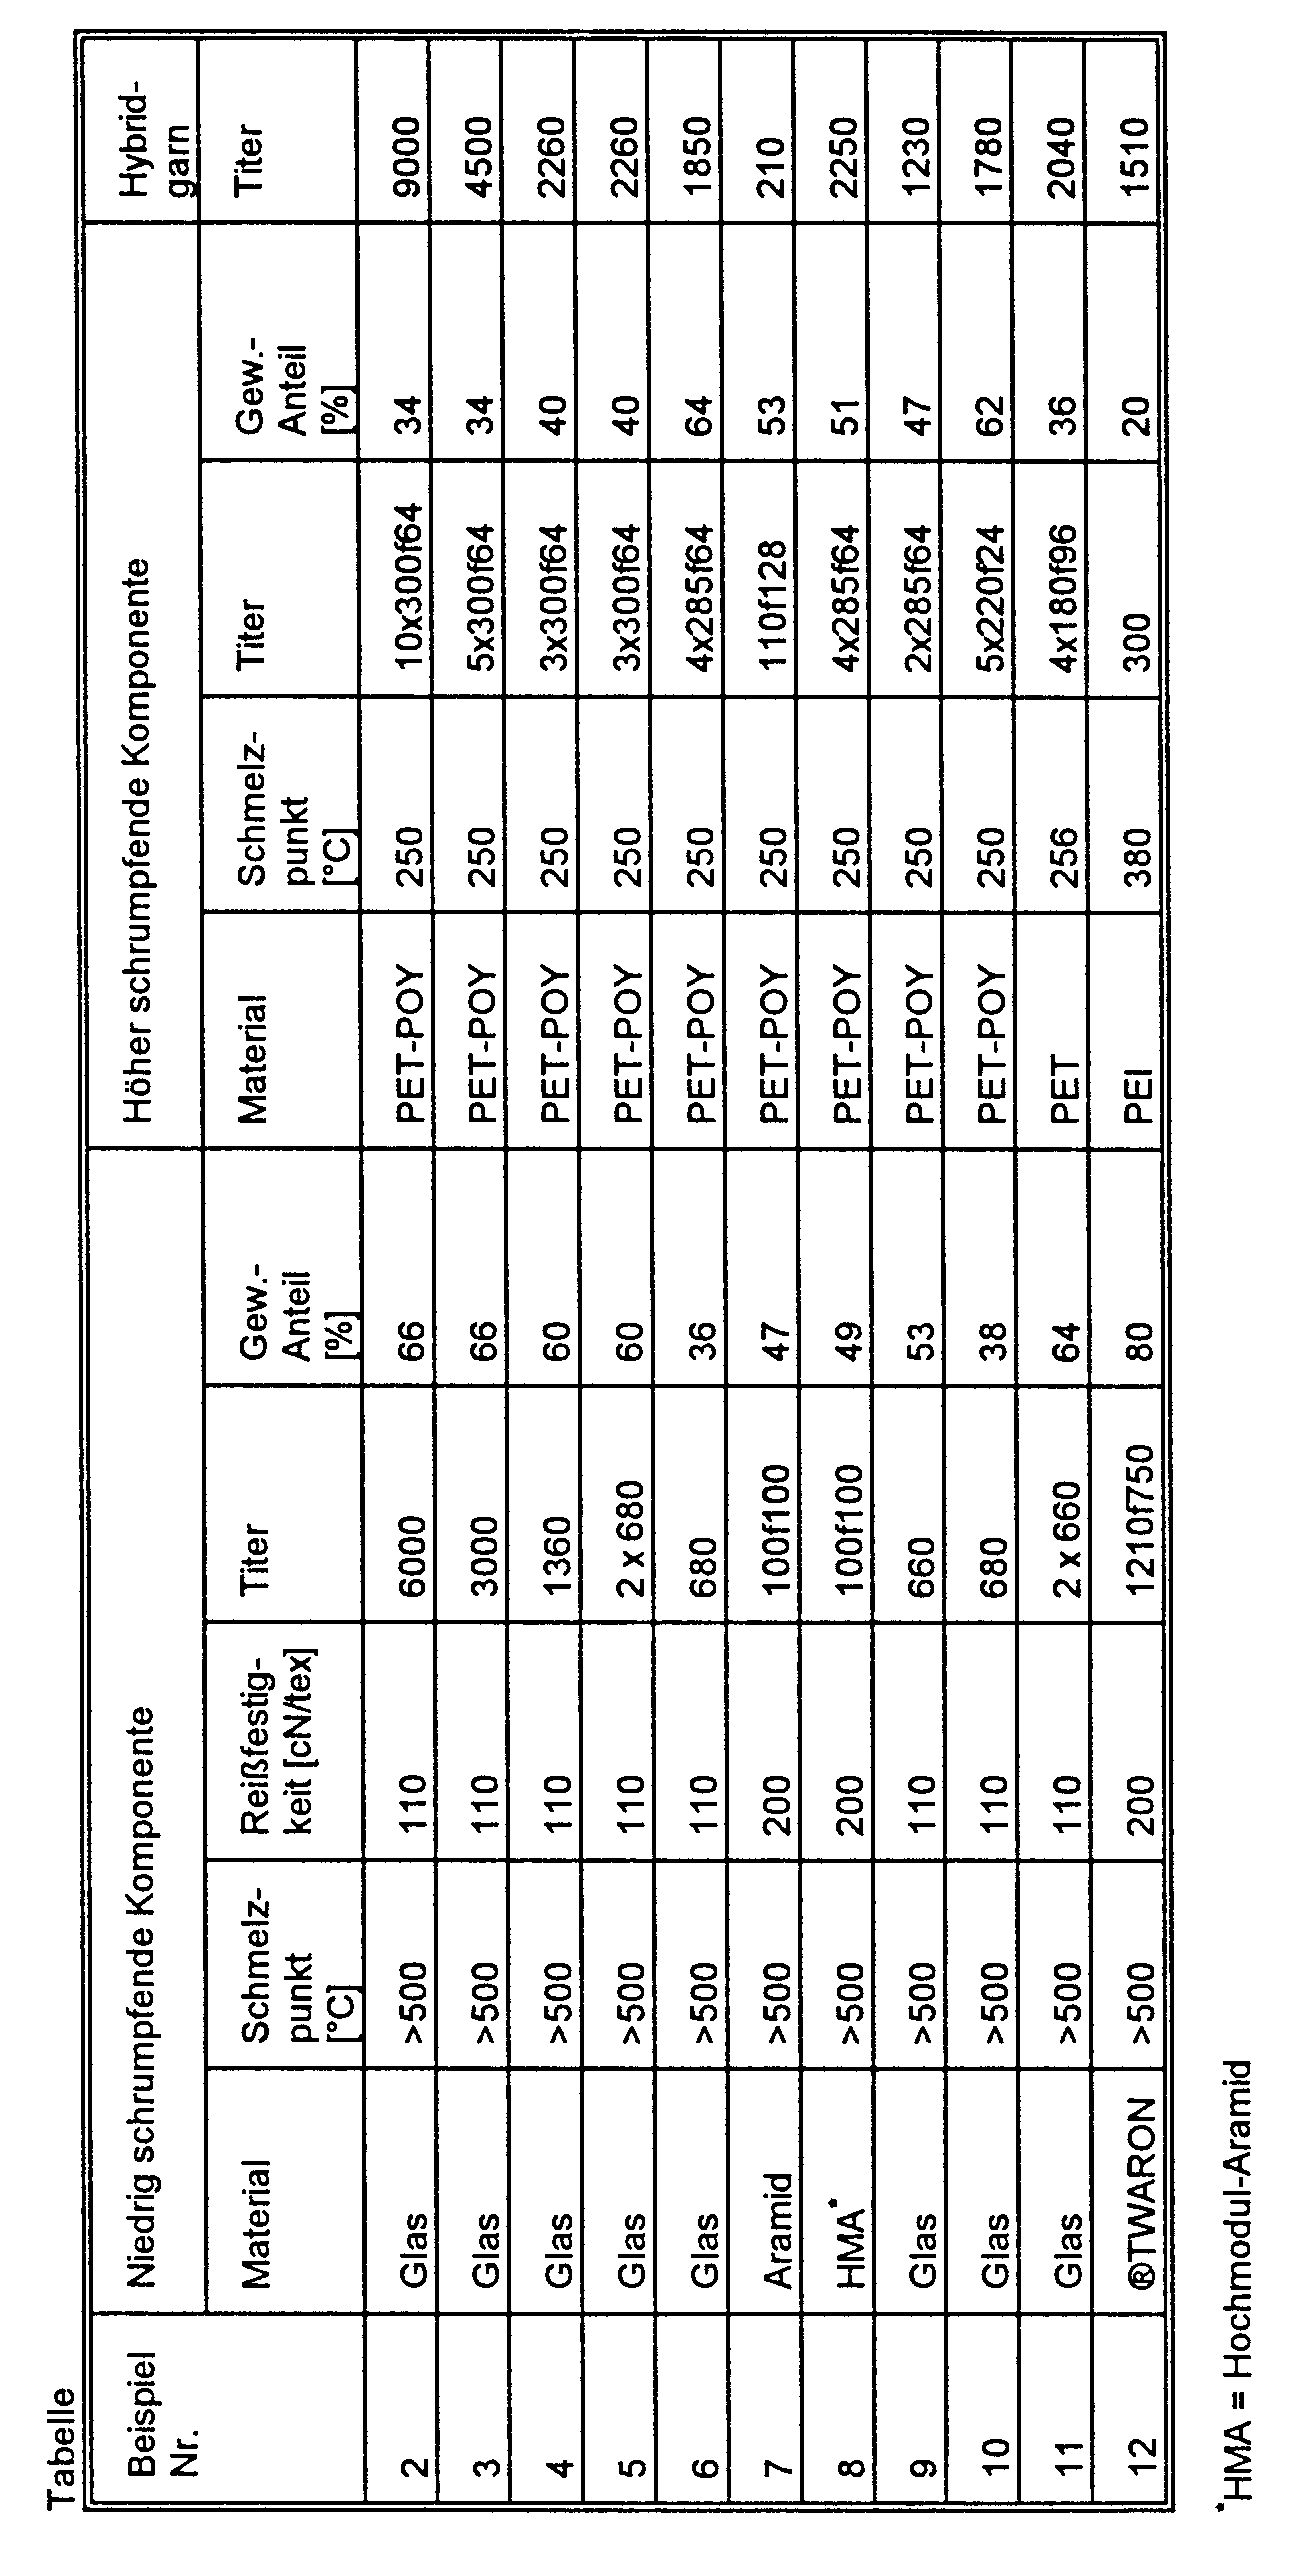
Claims (40)
- Hybridgarn, bestehend aus mindestens zwei Sorten von Filamenten, wobei mindestens eine Sorte (A) einen geringeren Hitzeschrumpf und mindestens eine Sorte (B) einen höheren Hitzeschrumpf als die übrigen Filamente des Hybridgarns aufweisen, dadurch gekennzeichnet, daß- die erste Sorte (A) von Filamenten ein Trockenhitze-Schrumpfmaximum von unter 7,5%- die zweite Sorte (B) von Filamenten ein Trockenhitze-Schrumpfmaximum über 10% aufweist und- ihr Trockenhitze-Schrumpfspannungsmaximum so groß ist, daß die Gesamt-Schrumpfkraft des Anteils der zweiten Sorte von Filamenten ausreicht, eine Kräuselung der vorhandenen, geringer schrumpfenden Filamente zu erzwingen,- die gegebenenfalls anwesenden, weiteren Filamentsorten (C) Trockenhitze-Schrumpfmaxima im Bereich von 2 bis 200% aufweisen- und wobei mindestens eine der Filamentsorten (B) und/oder (C) des Hybridgarns ein Thermoplastfilament ist, dessen Schmelzpunkt mindestens 10 °C, vorzugsweise 20 bis 100°C, insbesondere 30 bis 70°C unter dem Schmelzpunkt der niedriger schrumpfenden Komponente des Hybridgarns liegt.
- Hybridgarn gemäß Anspruch 1, dadurch gekennzeichnet, daß die Filamente miteinander verwirbelt sind.
- Hybridgarn gemäß mindestens einem der Ansprüche 1 und 2, dadurch gekennzeichnet, daß es einen Gesamttiter von 100 bis 24000 dtex, vorzugsweise von 150 bis 18000 dtex, insbesondere von 200 bis 10000 dtex hat.
- Hybridgarn gemäß mindestens einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, daß der Anteil der geringer schrumpfenden Filamente (A) 20 bis 90, vorzugsweise 35 bis 85, insbesondere 45 bis 75 Gew.-%, der Anteil der höher schrumpfenden Filamente (B) 10 bis 80, vorzugsweise 15 bis 45, insbesondere 25 bis 55 Gew.-% und der Anteil weiterer Faserbestandteile 0 bis 70, vorzugsweise 0 bis 50, insbesondere 0 bis 30 Gew.-% des Hybridgarns beträgt.
- Hybridgarn gemäß mindestens einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, daß der Anteil der Thermoplastfaser, deren Schmelzpunkt mindestens 10°C tiefer liegt als der Schmelzpunkt der gering schrumpfenden Faser, 10 bis 80, vorzugsweise 15 bis 45, insbesondere 20 bis 40 Gew.-% des Hybridgarns beträgt.
- Hybridgarn gemäß mindestens einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, daß die maximale Trockenhitze-Schrumpfdifferenz ΔSMAX zwischen der geringer schrumpfenden (A) und der höher schrumpfenden (B) Filamentsorte mehr als 2,5 %-Punkte, vorzugsweise 5 bis 75 %-Punkte, insbesondere 10-60 %-Punkte beträgt.
- Hybridgarn gemaß mindestens einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, daß die geringer schrumpfenden Filamente (A) ein Trockenhitze-Schrumpfmaximum von unter 3% aufweisen.
- Hybridgarn gemäß mindestens einem der Ansprüche 1 bis 7, dadurch gekennzeichnet, daß die geringer schrumpfenden Filamente (A) einen Anfangsmodul von über 600 cN/tex, vorzugsweise von 800 bis 25000 cN/tex, insbesondere von 2000 bis 20000 cN/tex, eine feinheitsbezogene Höchstzugkraft von über 60 cN/tex, vorzugsweise von 80 bis 220 cN/tex, insbesondere von 100 bis 200 cN/tex und eine Höchstzugkraftdehnung von 0,01 bis 20%, vorzugsweise von 0,1 bis 7,0 %, insbesondere von 1,0 bis 5,0 % haben.
- Hybridgarn gemäß mindestens einem der Ansprüche 1 bis 8, dadurch gekennzeichnet, daß die geringer schrumpfenden Filamente (A) anorganische oder vorgeschrumpfte und/oder fixierte organische Filamente sind.
- Hybridgarn gemäß mindestens einem der Ansprüche 1 bis 9, dadurch gekennzeichnet, daß die geringer schrumpfenden Filamente (A) Metall-, Glas-, Keramik- oder Kohlenstoffilamente sind.
- Hybridgarn gemäß mindestens einem der Ansprüche 1 bis 10, dadurch gekennzeichnet, daß die geringer schrumpfenden Filamente (A) Glasfilamente sind.
- Hybridgarn gemäß mindestens einem der Ansprüche 1 bis 11, dadurch gekennzeichnet, daß die geringer schrumpfenden Filamente (A) vorgeschrumpfte und/oder fixierte Aramidfilamente oder Hochmodul-Polyesterfilamente sind.
- Hybridgarn gemäß mindestens einem der Ansprüche 1 bis 12, dadurch gekennzeichnet, daß die höher schrumpfenden Filamente (B) ein Trockenhitze-Schrumpfmaximum von über 20% aufweisen.
- Hybridgarn gemäß mindestens einem der Ansprüche 1 bis 13, dadurch gekennzeichnet, daß die höher schrumpfenden Filamente (B) ein Trockenhitze-Schrumpfspannungsmaximum von 0,1 bis 3,5 cN/tex, vorzugsweise von 0,25 bis 2,5 cN/tex, aufweisen.
- Hybridgarn gemäß mindestens einem der Ansprüche 1 bis 14, dadurch gekennzeichnet, daß die höher schrumpfenden Filamente (B) synthetische organische Filamente sind.
- Hybridgarn gemäß mindestens einem der Ansprüche 1 bis 15, dadurch gekennzeichnet, daß die höher schrumpfenden Filamente (B) verstreckte Polyester-, Polyamid- oder Polyetherimidfilamente sind.
- Hybridgarn gemäß mindestens einem der Ansprüche 1 bis 16, dadurch gekennzeichnet, daß die höher schrumpfenden Filamente (B) Polyester-POY-Filamente sind.
- Hybridgarn gemäß mindestens einem der Ansprüche 1 bis 17, dadurch gekennzeichnet, daß die höher schrumpfenden Filamente (B) Polyethylenterephthalat-Filamente sind.
- Hybridgarn gemäß mindestens einem der Ansprüche 1 bis 18, dadurch gekennzeichnet, daß zumindest eine der Filamentsorten des Hybridgarns zusätzlich Hilfs- und Zusatzstoffe enthält, in einer Menge von bis zu 40 Gew.-%, vorzugsweise bis zu 20 Gew.-%, insbesondere bis zu 12 Gew.-% des Gewichts der Faserbestandteile.
- Textiles Flächengebilde bestehend aus, oder enthaltend einen sein Schrumpfvermögen signifikant beeinflussenden Anteil des Hybridgarns des Anspruchs 1.
- Textiles Flächengebilde gemäß Anspruch 20, dadurch gekennzeichnet, daß das Flächengebilde ein Gewebe, Gestrick oder Gewirke, ein stabilisiertes Gelege oder ein ggf. gebondetes Wirrvlies ist.
- Textiles Flächengebilde gemäß mindestens einem der Ansprüche 20 und 21, dadurch gekennzeichnet, daß das Flächengebilde ein Gewebe ist.
- Textiles Flächengebilde gemäß mindestens einem der Ansprüche 20 bis 22, dadurch gekennzeichnet, daß ein stabilisiertes, unidirektionales Gelege ist.
- Permanent verformbares textiles Flächengebilde bestehend aus, oder enthaltend einen sein Schrumpfvermögen signifikant beeinflussenden Anteil des Hybridgarns des Anspruchs 1, wobei die geringer schrumpfenden Filamente (A) des darin enthaltenen Hybridgarns gekräuselt sind.
- Permanent verformbares textiles Flächengebilde gemäß Anspruch 24, dadurch gekennzeichnet, daß die geringer schrumpfenden Filamente des darin enthaltenen Hybridgarns um 5 bis 60 %, vorzugsweise 12 bis 48 % insbesondere 18 bis 36 % eingekräuselt sind.
- Faserverstärktes Formteil, bestehend aus 20 bis 90, vorzugsweise 35 bis 85, insbesondere 45 bis 75 Gew.-%, eines flächenförmigen Fasermaterials aus gering schrumpfenden Filamenten, das eingebettet ist in 10 bis 80, vorzugsweise 15 bis 45, insbesondere 25 bis 55 Gew.-% einer Thermoplastmatrix, 0 bis 70, vorzugsweise 0 bis 50, insbesondere 0 bis 30 Gew.-% weiterer Faserbestandteile und zusätzlich bis zu 40 Gew.-%, vorzugsweise bis zu 20 Gew.-%, insbesondere bis zu 12 Gew.-% des Gewichts der Faser- und Matrixbestandteile Hilfs- und Zusatzstoffe.
- Faserverstärktes Formteil gemäß Anspruch 26, dadurch gekennzeichnet, daß es als Hilfs-und Zusatzstoffe Füller, Stabilisatoren und/oder Pigmente enthält.
- Faserverstärktes Formte gemäß mindestens einem der Ansprüche 26 und 27, dadurch gekennzeichnet, daß es durch Verformung eines textilen Flächengebildes des Anspruchs 24 bei einer Temperatur, die über dem Schmelzpunkt der Thermoplastfilamente und unter dem Schmelzpunkt der geringer schrumpfenden Filamente liegt, hergestellt wird.
- Faserverstärktes Formteil gemäß mindestens einem der Ansprüche 26 bis 28, dadurch gekennzeichnet, daß es durch dehnende Verformung hergestellt wird.
- Verfahren zur Herstellung eines Hybridgarns des Anspruchs 1, dadurch gekennzeichnet, daß Filamente (A) mit geringerem Hitzeschrumpf, Filamenten (B) mit höherem Hitzeschrumpf und ggf. weitere Filamentsorten (C) in einer Verwirbelungseinrichtung verwirbelt werden, dadurch gekennzeichnet, daß- die erste Sorte (A) von Filamenten ein Trockenhitze-Schrumpfmaximum von unter 7,5%- die zweite Sorte (B) von Filamenten ein Trockenhitze-Schrumpfmaximum über 10% aufweist und- ein Trockenhitze-Schrumpfspannungsmaximum der höher schrumpfenden Filamente so groß ist, daß die Gesamt-Schrumpfkraft des Anteils der zweiten Sorte von Filamenten ausreicht, eine Kräuselung der eingesetzten, geringer schrumpfenden Filamente zu erzwingen,- die gegebenenfalls eingesetzten, weiteren Filamentsorten (C) Trockenhitze-Schrumpfmaxima im Bereich von 2 bis 200% aufweisen- und wobei mindestens eine der Filamentsorten (B) und/oder (C) ein Thermoplastfilament ist, dessen Schmelzpunkt mindestens 10°C, vorzugsweise 20 bis 100°C, insbesondere 30 bis 70°C unter dem Schmelzpunkt der niedriger schrumpfenden Filamente liegt.
- Verfahren zur Herstellung des textilen Flächengebildes des Anspruchs 20 durch Verweben, Stricken, Wirken, Legen oder Wirrablage eines Hybridgarns ggf. gemeinsam mit anderen Garnen, dadurch gekennzeichnet, daß das eingesetzte Hybridgarn die im Anspruch 1 genannten Merkmale aufweist und daß der Anteil des Hybridgarns so gewählt wird, daß er das Schrumpfvermögen des Flächengebildes signifikant beeinflußt.
- Verfahren gemäß Anspruch 31, dadurch gekennzeichnet, daß der Anteil des Hybridgarns an der Gesamtmenge des verwebten, verstrickten, verwirkten, gelegten oder wirrabgelegten Garns 30 bis 100 Gew.-%, vorzugsweise 50 bis 100 Gew.-%, insbesondere 70 bis 100 Gew.-% beträgt.
- Verfahren gemäß mindestens einem der Ansprüche 31 und 32, dadurch gekennzeichnet, daß die Herstellung des Flächengebildes durch Weben mit einer Fadendichte von 4 bis 20 Fäden/cm erfolgt.
- Verfahren zur Herstellung eines permanent verformbaren Flächengebildes des Anspruchs 24, dadurch gekennzeichnet, daß nach der Herstellung eines Flächengebildes durch Verweben, Stricken, Wirken, Legen oder Wirrablage eines Hybridgarns ggf. gemeinsam mit anderen Garnen gemäß Anspruch 20, das Flächengebilde einer Wärmebehandlung bei einer Temperatur unterhalb der Schmelztemperatur des am niedrigsten schmelzenden Fasermaterials oder einer Infrarotbehandlung unterzogen wird bis es zumindest in einer Richtung um 3 bis 120 % seiner Anfangsgröße geschrumpft ist.
- Verfahren gemäß Anspruch 34, dadurch gekennzeichnet, daß die Wärmebehandlung bei einer Temperatur von 85 bis 250°C, vorzugsweise von 95 bis 220°C ausgeführt wird.
- Verfahren gemäß mindestens einem der Ansprüche 34 und 35, dadurch gekennzeichnet, daß das Ausmaß des Schrumpfs, durch entsprechende Wahl der Temperatur und Dauer der Wärmebehandlung, so eingestellt wird, daß der Schrumpf etwa der bei der Verarbeitung erfolgenden Dehnung entspricht.
- Verfahren zur Herstellung eines faserverstärkten Formteils des Anspruchs 26, bestehend aus 20 bis 90, vorzugsweise 35 bis 85, insbesondere 45 bis 75 Gew.-%, eines flächenförmigen Fasermaterials aus gering schrumpfenden Filamenten, das eingebettet ist in 10 bis 80, vorzugsweise 15 bis 45, insbesondere 25 bis 55 Gew.-% einer Thermoplastmatrix, sowie 0 bis 70, vorzugsweise 0 bis 50, insbesondere 0 bis 30 Gew.-% weiterer Faserbestandteile und zusätzlich bis zu 40 Gew.-%, vorzugsweise bis zu 20 Gew.-%, insbesondere bis zu 12 Gew.-% des Gewichts der Faser- und Matrixbestandteile Hilfs- und Zusatzstoffe, dadurch gekennzeichnet, daß es durch Verformung eines textilen Flächengebildes des Anspruchs 12 bei einer Temperatur, die über dem Schmelzpunkt der Thermoplastfilamente und unter dem Schmelzpunkt der gering schrumpfenden Filamente liegt, hergestellt wird.
- Verwendung eines Hybridgarns des Anspruchs 1 zur Herstellung eines Flächengebildes des Anspruchs 20.
- Verwendung des Flächengebildes des Anspruchs 20 zur Herstellung eines permanent verformbaren Flächengebildes des Anspruchs 24.
- Verwendung des permanent verformbaren Flächengebildes des Anspruchs 24 zur Herstellung eines faserverstärkten Formteils des Anspruchs 26.
Applications Claiming Priority (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19944444917 DE4444917A1 (de) | 1994-12-16 | 1994-12-16 | Hybridgarn und daraus hergestelltes schrumpffähiges und geschrumpftes, permanent verformbares Textilmaterial, seine Herstellung und Verwendung |
| DE4444917 | 1994-12-16 | ||
| DE19506316 | 1995-02-23 | ||
| DE1995106316 DE19506316A1 (de) | 1995-02-23 | 1995-02-23 | Hybridgarn und daraus hergestelltes schrumpffähiges und geschrumpftes, permanent verformbares Textilmaterial, seine Herstellung und Verwendung |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP0717133A2 true EP0717133A2 (de) | 1996-06-19 |
| EP0717133A3 EP0717133A3 (de) | 1997-01-22 |
| EP0717133B1 EP0717133B1 (de) | 2001-03-21 |
Family
ID=25942933
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP95119533A Expired - Lifetime EP0717133B1 (de) | 1994-12-16 | 1995-12-12 | Hybridgarn und daraus hergestelltes schrumpffähiges und geschrumpftes, permanent verformbares Textilmaterial, seine Herstellung und Verwendung |
Country Status (15)
| Country | Link |
|---|---|
| US (1) | US5688594A (de) |
| EP (1) | EP0717133B1 (de) |
| JP (1) | JPH08260276A (de) |
| KR (1) | KR960023340A (de) |
| AT (1) | ATE199946T1 (de) |
| AU (1) | AU693292B2 (de) |
| CA (1) | CA2165402A1 (de) |
| CZ (1) | CZ332795A3 (de) |
| DE (1) | DE59509109D1 (de) |
| DK (1) | DK0717133T3 (de) |
| ES (1) | ES2154710T3 (de) |
| FI (1) | FI956013L (de) |
| NO (1) | NO955098L (de) |
| PL (1) | PL311862A1 (de) |
| TW (1) | TW382642B (de) |
Cited By (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0761859A1 (de) * | 1995-08-23 | 1997-03-12 | Hoechst Trevira GmbH & Co. KG | Textiler Verbundstoff, Verfahren zu dessen Herstellung, dessen Verwendung sowie Gelege enthaltend Hybridgarne |
| EP0801159A3 (de) * | 1996-04-09 | 1998-09-16 | Hoechst Trevira GmbH & Co. KG | Schrumpfarme Hybridgarne, Verfahren zu deren Herstellung und deren Verwendung |
| WO2009052844A1 (en) * | 2007-10-24 | 2009-04-30 | Pirelli Tyre S.P.A. | Tire having a structural element reinforced with a hybrid yarn |
| EP1790762A3 (de) * | 2005-11-28 | 2009-05-06 | Takata Corporation | Gurtband für Fahrzeugsicherheitsgurt, Sicherheitsgurt und Sicherheitsgurtsvorrichtung |
| DE102011017328A1 (de) | 2011-04-17 | 2012-10-18 | Heraeus Noblelight Gmbh | Bestrahlungsvorrichtung für Faserverbundmaterial |
| DE102013014902A1 (de) | 2013-09-06 | 2015-03-12 | Audi Ag | Verfahren zur Modifizierung eines flächigen Endlosfaserhalbzeugs |
| EP3553213A3 (de) * | 2018-04-12 | 2020-02-26 | Don & Low Limited | Verbesserungen an oder im zusammenhang mit polymermaterialien |
| CN110846760A (zh) * | 2019-11-14 | 2020-02-28 | 昆山怡家居纺织有限公司 | 一种花式纱线地毯的制造方法 |
Families Citing this family (29)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP3645395B2 (ja) * | 1997-03-21 | 2005-05-11 | クヴァドラント、プラスティック、コンポジーテス、アクチェンゲゼルシャフト | 扁平複合材料 |
| US6146759A (en) | 1999-09-28 | 2000-11-14 | Land Fabric Corporation | Fire resistant corespun yarn and fabric comprising same |
| US6410140B1 (en) * | 1999-09-28 | 2002-06-25 | Basf Corporation | Fire resistant corespun yarn and fabric comprising same |
| KR100611839B1 (ko) * | 2000-04-17 | 2006-08-11 | 주식회사 휴비스 | 폴리에스테르 혼섬사 및 폴리에스테르 직물 |
| US6620212B1 (en) | 2000-09-22 | 2003-09-16 | Mckinnon-Land, Llc | Method of dyeing a corespun yarn and dyed corespun yarn |
| US7119036B2 (en) * | 2001-02-09 | 2006-10-10 | E. I. Du Pont De Nemours And Company | Protective apparel fabric and garment |
| JP2002360316A (ja) | 2001-06-08 | 2002-12-17 | Ykk Corp | 編込みスライドファスナー |
| US6715191B2 (en) * | 2001-06-28 | 2004-04-06 | Owens Corning Fiberglass Technology, Inc. | Co-texturization of glass fibers and thermoplastic fibers |
| US8071492B2 (en) * | 2001-08-20 | 2011-12-06 | Pbi Performance Products, Inc. | Textile fabric for the outer shell of a firefighter's garment |
| US7309667B2 (en) * | 2001-10-12 | 2007-12-18 | Deutsche Institute Fur Textilund Faserforschung Stuttgart | Woven fabric and a method for the production thereof |
| US6651643B2 (en) * | 2001-11-01 | 2003-11-25 | Mathew McPherson | Blended fiber bow string construction |
| US20050186875A1 (en) * | 2004-02-03 | 2005-08-25 | Norfab Corporation | Firefighter garment outer shell fabric utilizing core-spun dref yarn |
| KR101345434B1 (ko) * | 2004-09-03 | 2013-12-27 | 데이진 화이바 가부시키가이샤 | 복합 섬유 |
| US20070224422A1 (en) * | 2006-03-25 | 2007-09-27 | Youssef Fakhreddine | Colorfast dyed poly ether imide articles including fiber |
| US20080006970A1 (en) * | 2006-07-10 | 2008-01-10 | General Electric Company | Filtered polyetherimide polymer for use as a high heat fiber material |
| US9416465B2 (en) * | 2006-07-14 | 2016-08-16 | Sabic Global Technologies B.V. | Process for making a high heat polymer fiber |
| US7571594B2 (en) * | 2006-07-28 | 2009-08-11 | Milliken & Company | Composite yarn and process for producing the same |
| DE102007028373B4 (de) | 2007-06-11 | 2012-12-20 | Technische Universität Dresden | Faserverbundwerkstoff und Verfahren zur Herstellung von Faserverbundwerkstoffen |
| JP5404396B2 (ja) * | 2007-07-19 | 2014-01-29 | ダイワボウホールディングス株式会社 | 熱接着性複合繊維およびその製造方法、ならびに繊維集合物 |
| US8474115B2 (en) | 2009-08-28 | 2013-07-02 | Ocv Intellectual Capital, Llc | Apparatus and method for making low tangle texturized roving |
| WO2012092505A1 (en) | 2010-12-29 | 2012-07-05 | Syscom Advanced Materials | Metal and metallized fiber hybrid wire |
| CN103403071B (zh) * | 2011-02-23 | 2016-07-06 | 东丽株式会社 | 纤维增强复合材料 |
| US9797212B2 (en) | 2014-03-31 | 2017-10-24 | Schlumberger Technology Corporation | Method of treating subterranean formation using shrinkable fibers |
| JP6262641B2 (ja) * | 2014-12-08 | 2018-01-17 | 東洋紡Stc株式会社 | 熱収縮繊維からなる包装用糸条、組み物または布帛およびそれらを用いた包装方法 |
| RU2612696C2 (ru) * | 2015-12-25 | 2017-03-13 | Владимир Анатольевич Власов | Защитный материал и защитные изделия из такого материала |
| JP6642918B2 (ja) | 2016-07-14 | 2020-02-12 | 三菱重工業株式会社 | 接合部材の組立方法および接合部材 |
| IL293453A (en) | 2019-12-05 | 2022-07-01 | Southern Mills Inc | Fireproof fabrics are made from long yarns with the same fiber length and fiber yarns |
| EP4378981A1 (de) | 2022-12-02 | 2024-06-05 | Fraunhofer-Gesellschaft zur Förderung der angewandten Forschung e.V. | Polymilchsäure basierter monomaterialverbundwerkstoff mit verbesserter thermischer belastbarkeit |
| WO2026134126A1 (ja) * | 2024-12-18 | 2026-06-25 | 三菱瓦斯化学株式会社 | 混繊糸、成形品の製造方法、および、混繊糸の製造方法 |
Citations (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2985995A (en) | 1960-11-08 | 1961-05-30 | Du Pont | Compact interlaced yarn |
| DE2920513A1 (de) | 1978-05-22 | 1979-11-29 | Ashaway Line & Twine Mfg | Schnur und verfahren zu deren herstellung |
| EP0144939A2 (de) | 1983-12-01 | 1985-06-19 | Kurashiki Boseki Kabushiki Kaisha | Basisstoffbahn für Verstärkung |
| DE3408769A1 (de) | 1984-03-09 | 1985-09-12 | Bayer Ag, 5090 Leverkusen | Verfahren zur herstellung von faserverstaerkten formkoerpern und profilen |
| EP0156600A1 (de) | 1984-03-15 | 1985-10-02 | Celanese Corporation | Verbundfasermischung |
| EP0156599A1 (de) | 1984-03-15 | 1985-10-02 | BASF Aktiengesellschaft | Mischungen aus Verbund-Kohlestoffasern und thermoplastischen Fasern |
| DE8521108U1 (de) | 1984-07-27 | 1986-01-09 | Etablissements Les Fils D'auguste Chomarat Et Cie. S.A., Paris | Textilbewehrung Bahn- oder streifenförmige für die Herstellung von Schichtgebilden |
| EP0268838A2 (de) | 1986-10-24 | 1988-06-01 | Verseidag-Industrietextilien Gmbh | Flächengebilde aus Fasern, insbesondere als Verstärkungseinlage für Kunststoffteile |
| EP0351201A2 (de) | 1988-07-13 | 1990-01-17 | Hoechst Celanese Corporation | Nichtschrumpffähiges Mischgarn |
| EP0369395A2 (de) | 1988-11-14 | 1990-05-23 | E.I. Du Pont De Nemours And Company | Faserverstärkte Harzmatten |
| EP0378381A2 (de) | 1989-01-11 | 1990-07-18 | Hoechst Celanese Corporation | Metall enthaltende Kohlenstoffasern |
| EP0325153B1 (de) | 1988-01-20 | 1992-05-13 | Rhône-Poulenc Viscosuisse SA | Gemustertes, textiles Flächengebilde aus Polyesterfäden |
| DE4042063A1 (de) | 1990-12-28 | 1992-07-02 | Schwarz Gerhard | Verfahren zur herstellung von flaechigen fadenverbunden insbesondere aus hochfesten faeden, die damit hergestellten kunststoff/faden-verbundwerkstoffen neue eigenschaften verleihen |
| EP0336507B1 (de) | 1988-04-06 | 1992-07-22 | Rhone-Poulenc Viscosuisse Sa | Verfahren zum Verdichten von textilen Flächengebilden, Flächengebilde hergestellt nach dem Verfahren und dessen Anwendung |
| JPH04353525A (ja) | 1991-05-30 | 1992-12-08 | Toyobo Co Ltd | コンポジット用混繊糸及びその成形体 |
| EP0551832A1 (de) | 1992-01-15 | 1993-07-21 | Hoechst Aktiengesellschaft | Bondiertes Fadenbündel, Verfahren zu dessen Herstellung und daraus erhältliche textile Flächengebilde |
Family Cites Families (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CS175764B1 (de) * | 1974-09-06 | 1977-05-31 | ||
| US4539249A (en) * | 1983-09-06 | 1985-09-03 | Textile Products, Incorporated | Method and apparatus for producing blends of resinous, thermoplastic fiber, and laminated structures produced therefrom |
| US4818318A (en) * | 1984-03-15 | 1989-04-04 | Hoechst Celanese Corp. | Method of forming composite fiber blends |
| US4874563A (en) * | 1984-03-15 | 1989-10-17 | Basf Structural Materials Inc. | Process for preparing tows from composite fiber blends |
| US4581225A (en) * | 1984-04-25 | 1986-04-08 | Eli Lilly And Company | Sustained release intranasal formulation and method of use thereof |
| JPS6244170A (ja) * | 1985-08-19 | 1987-02-26 | Agency Of Ind Science & Technol | モルテイエレラ属糸状菌体の超臨界流体による抽出方法 |
| JP2545957B2 (ja) * | 1988-12-15 | 1996-10-23 | 日東紡績株式会社 | プリント配線基板及び同基板用織物 |
| DE4013946A1 (de) * | 1990-04-30 | 1991-10-31 | Hoechst Ag | Verwirbeltes multifilamentgarn aus hochmodul-einzelfilamenten und verfahren zum herstellen eines solchen garnes |
| DE4121638C2 (de) * | 1990-08-17 | 1993-11-04 | Amann & Soehne | Garn, insbesondere naehgarn, sowie verfahren zur herstellung eines derartigen garnes |
| DE4036926A1 (de) * | 1990-11-20 | 1992-05-21 | Basf Ag | Verfahren zur herstellung von hybridgarn |
| DE4218860A1 (de) * | 1992-06-09 | 1993-12-16 | Chemnitz Textiltech Forsch | Verfahren zur Herstellung von Flächengebilden mit hohem Umformvermögen |
| JPH06294033A (ja) * | 1993-04-06 | 1994-10-21 | Toyobo Co Ltd | 熱可塑性コンポジット用ハイブリッド成形材料 |
| WO1994027606A1 (en) * | 1993-05-28 | 1994-12-08 | Unisearch Limited | Method of treating helicobacter pylori infection |
| US5591525A (en) * | 1994-04-07 | 1997-01-07 | Shakespeare | Polymeric cable |
-
1995
- 1995-12-12 DE DE59509109T patent/DE59509109D1/de not_active Expired - Fee Related
- 1995-12-12 DK DK95119533T patent/DK0717133T3/da active
- 1995-12-12 AT AT95119533T patent/ATE199946T1/de not_active IP Right Cessation
- 1995-12-12 ES ES95119533T patent/ES2154710T3/es not_active Expired - Lifetime
- 1995-12-12 EP EP95119533A patent/EP0717133B1/de not_active Expired - Lifetime
- 1995-12-14 AU AU40457/95A patent/AU693292B2/en not_active Ceased
- 1995-12-14 FI FI956013A patent/FI956013L/fi not_active Application Discontinuation
- 1995-12-15 US US08/573,235 patent/US5688594A/en not_active Expired - Fee Related
- 1995-12-15 NO NO955098A patent/NO955098L/no unknown
- 1995-12-15 TW TW084113476A patent/TW382642B/zh not_active IP Right Cessation
- 1995-12-15 PL PL95311862A patent/PL311862A1/xx unknown
- 1995-12-15 CA CA002165402A patent/CA2165402A1/en not_active Abandoned
- 1995-12-15 CZ CZ953327A patent/CZ332795A3/cs unknown
- 1995-12-16 KR KR1019950050865A patent/KR960023340A/ko not_active Ceased
- 1995-12-18 JP JP7328919A patent/JPH08260276A/ja active Pending
Patent Citations (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2985995A (en) | 1960-11-08 | 1961-05-30 | Du Pont | Compact interlaced yarn |
| DE2920513A1 (de) | 1978-05-22 | 1979-11-29 | Ashaway Line & Twine Mfg | Schnur und verfahren zu deren herstellung |
| EP0144939A2 (de) | 1983-12-01 | 1985-06-19 | Kurashiki Boseki Kabushiki Kaisha | Basisstoffbahn für Verstärkung |
| DE3408769A1 (de) | 1984-03-09 | 1985-09-12 | Bayer Ag, 5090 Leverkusen | Verfahren zur herstellung von faserverstaerkten formkoerpern und profilen |
| EP0156600A1 (de) | 1984-03-15 | 1985-10-02 | Celanese Corporation | Verbundfasermischung |
| EP0156599A1 (de) | 1984-03-15 | 1985-10-02 | BASF Aktiengesellschaft | Mischungen aus Verbund-Kohlestoffasern und thermoplastischen Fasern |
| DE8521108U1 (de) | 1984-07-27 | 1986-01-09 | Etablissements Les Fils D'auguste Chomarat Et Cie. S.A., Paris | Textilbewehrung Bahn- oder streifenförmige für die Herstellung von Schichtgebilden |
| EP0268838A2 (de) | 1986-10-24 | 1988-06-01 | Verseidag-Industrietextilien Gmbh | Flächengebilde aus Fasern, insbesondere als Verstärkungseinlage für Kunststoffteile |
| EP0325153B1 (de) | 1988-01-20 | 1992-05-13 | Rhône-Poulenc Viscosuisse SA | Gemustertes, textiles Flächengebilde aus Polyesterfäden |
| EP0336507B1 (de) | 1988-04-06 | 1992-07-22 | Rhone-Poulenc Viscosuisse Sa | Verfahren zum Verdichten von textilen Flächengebilden, Flächengebilde hergestellt nach dem Verfahren und dessen Anwendung |
| EP0351201A2 (de) | 1988-07-13 | 1990-01-17 | Hoechst Celanese Corporation | Nichtschrumpffähiges Mischgarn |
| EP0369395A2 (de) | 1988-11-14 | 1990-05-23 | E.I. Du Pont De Nemours And Company | Faserverstärkte Harzmatten |
| EP0378381A2 (de) | 1989-01-11 | 1990-07-18 | Hoechst Celanese Corporation | Metall enthaltende Kohlenstoffasern |
| DE4042063A1 (de) | 1990-12-28 | 1992-07-02 | Schwarz Gerhard | Verfahren zur herstellung von flaechigen fadenverbunden insbesondere aus hochfesten faeden, die damit hergestellten kunststoff/faden-verbundwerkstoffen neue eigenschaften verleihen |
| JPH04353525A (ja) | 1991-05-30 | 1992-12-08 | Toyobo Co Ltd | コンポジット用混繊糸及びその成形体 |
| EP0551832A1 (de) | 1992-01-15 | 1993-07-21 | Hoechst Aktiengesellschaft | Bondiertes Fadenbündel, Verfahren zu dessen Herstellung und daraus erhältliche textile Flächengebilde |
Cited By (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0761859A1 (de) * | 1995-08-23 | 1997-03-12 | Hoechst Trevira GmbH & Co. KG | Textiler Verbundstoff, Verfahren zu dessen Herstellung, dessen Verwendung sowie Gelege enthaltend Hybridgarne |
| US5856243A (en) * | 1995-08-23 | 1999-01-05 | Hoechst Trevira Gmbh & Co Kg | Textile composite, manufacture thereof, use thereof, and net comprising hybrid yarn |
| EP0801159A3 (de) * | 1996-04-09 | 1998-09-16 | Hoechst Trevira GmbH & Co. KG | Schrumpfarme Hybridgarne, Verfahren zu deren Herstellung und deren Verwendung |
| US5879800A (en) * | 1996-04-09 | 1999-03-09 | Hoechst Trevira Gmbh & Co Kg | Low -shrinkage hybrid yarns production thereof and use thereof |
| US6109016A (en) * | 1996-04-09 | 2000-08-29 | Hoechst Trevira Gmbh & Co. Kg | Low-shrinkage hybrid yarns production thereof and use thereof |
| CN1982515B (zh) * | 2005-11-28 | 2010-12-15 | 高田株式会社 | 乘员约束带用织带、安全带、安全带装置 |
| EP1790762A3 (de) * | 2005-11-28 | 2009-05-06 | Takata Corporation | Gurtband für Fahrzeugsicherheitsgurt, Sicherheitsgurt und Sicherheitsgurtsvorrichtung |
| US7563735B2 (en) | 2005-11-28 | 2009-07-21 | Takata Corporation | Webbing for a seat belt |
| WO2009052844A1 (en) * | 2007-10-24 | 2009-04-30 | Pirelli Tyre S.P.A. | Tire having a structural element reinforced with a hybrid yarn |
| US8640753B2 (en) | 2007-10-24 | 2014-02-04 | Pirelli Tyre S.P.A. | Tire having a structural element reinforced with a hybrid yarn |
| US8813467B2 (en) | 2007-10-24 | 2014-08-26 | Pirelli Tyre, S.P.A. | Tire having a structural element reinforced with a hybrid yarn |
| CN101835632B (zh) * | 2007-10-24 | 2015-12-16 | 倍耐力轮胎股份公司 | 具有由混杂股线增强的结构元件的轮胎 |
| DE102011017328A1 (de) | 2011-04-17 | 2012-10-18 | Heraeus Noblelight Gmbh | Bestrahlungsvorrichtung für Faserverbundmaterial |
| WO2012143076A1 (de) | 2011-04-17 | 2012-10-26 | Heraeus Noblelight Gmbh | Bestrahlungsvorrichtung für faserverbundmaterial |
| DE102013014902A1 (de) | 2013-09-06 | 2015-03-12 | Audi Ag | Verfahren zur Modifizierung eines flächigen Endlosfaserhalbzeugs |
| DE102013014902B4 (de) | 2013-09-06 | 2018-08-23 | Audi Ag | Verfahren zur Modifizierung eines flächigen Endlosfaserhalbzeugs |
| EP3553213A3 (de) * | 2018-04-12 | 2020-02-26 | Don & Low Limited | Verbesserungen an oder im zusammenhang mit polymermaterialien |
| CN110846760A (zh) * | 2019-11-14 | 2020-02-28 | 昆山怡家居纺织有限公司 | 一种花式纱线地毯的制造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| FI956013A7 (fi) | 1996-06-17 |
| EP0717133B1 (de) | 2001-03-21 |
| CZ332795A3 (en) | 1997-09-17 |
| AU4045795A (en) | 1996-06-27 |
| JPH08260276A (ja) | 1996-10-08 |
| DE59509109D1 (de) | 2001-04-26 |
| ES2154710T3 (es) | 2001-04-16 |
| NO955098D0 (no) | 1995-12-15 |
| US5688594A (en) | 1997-11-18 |
| NO955098L (no) | 1996-06-17 |
| DK0717133T3 (da) | 2001-04-23 |
| TW382642B (en) | 2000-02-21 |
| FI956013A0 (fi) | 1995-12-14 |
| AU693292B2 (en) | 1998-06-25 |
| PL311862A1 (en) | 1996-06-24 |
| KR960023340A (ko) | 1996-07-18 |
| EP0717133A3 (de) | 1997-01-22 |
| ATE199946T1 (de) | 2001-04-15 |
| FI956013L (fi) | 1996-06-17 |
| CA2165402A1 (en) | 1996-06-17 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0717133B1 (de) | Hybridgarn und daraus hergestelltes schrumpffähiges und geschrumpftes, permanent verformbares Textilmaterial, seine Herstellung und Verwendung | |
| EP0737763B1 (de) | Hybridgarn und daraus hergestelltes permanent verformbares Textilmaterial, seine Herstellung und Verwendung | |
| EP0728859B1 (de) | Verformbare, hitzestabilisierbare textile Schlingenpolware | |
| DE68919825T2 (de) | Thermisches Formgebungsverfahren und Gestrick zur Verwendung in dieser Methode. | |
| EP0728860B1 (de) | Verformbare, hitzestabilisierbare textile Polware | |
| DE69818118T2 (de) | Hohle Polyesterfasern und diese enthaltende Textilien | |
| EP0733732B1 (de) | Verformbare, hitzestabilisierbare offene Netzstruktur | |
| DE2555741C2 (de) | Wildlederartiges Textilprodukt | |
| DE3885814T2 (de) | Gewebe für Schichtstoffe mit faserverstärktem thermoplastischen Harz. | |
| DE69628861T2 (de) | Bekleidung für in Kontakt mit heissem Glas stehende Werkzeuge | |
| DE4113360B4 (de) | Treibriemen | |
| WO2011113751A1 (de) | Vernähte multiaxiale gelege | |
| DE69622667T2 (de) | Abriebbeständiges chenillegarn und gewebe und verfahren zu seiner herstellung | |
| DE3935264B4 (de) | Formmasse für thermoplastische Verbundstoffe | |
| EP0206097B1 (de) | Garn für verformbare Flächengebilde und Verfahren zur Herstellung des Garns | |
| DE3408769A1 (de) | Verfahren zur herstellung von faserverstaerkten formkoerpern und profilen | |
| EP0551832B1 (de) | Bondiertes Fadenbündel, Verfahren zu dessen Herstellung und daraus erhältliche textile Flächengebilde | |
| DE4003178A1 (de) | Zahnrad mit einem zahnbereich aus einem harz | |
| DE4444917A1 (de) | Hybridgarn und daraus hergestelltes schrumpffähiges und geschrumpftes, permanent verformbares Textilmaterial, seine Herstellung und Verwendung | |
| DE69122851T2 (de) | Hitzebeständiger vliesstoff und verfahren zu seiner herstellung | |
| DE19506316A1 (de) | Hybridgarn und daraus hergestelltes schrumpffähiges und geschrumpftes, permanent verformbares Textilmaterial, seine Herstellung und Verwendung | |
| EP0432439A2 (de) | Faden | |
| EP2952614B1 (de) | Textilgewebe und Sitzbezug sowie Fahrzeugsitz mit einem solchen | |
| EP0325153B1 (de) | Gemustertes, textiles Flächengebilde aus Polyesterfäden | |
| DE3025781A1 (de) | Gardinen- oder dekostoffbahn aus einem baendchenfoermigen garn |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT CH DE DK ES FR GB IT LI SE |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE CH DE DK ES FR GB GR IE IT LI LU NL PT SE |
|
| 17P | Request for examination filed |
Effective date: 19970722 |
|
| 17Q | First examination report despatched |
Effective date: 19990715 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| 17Q | First examination report despatched |
Effective date: 19990715 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AT CH DE DK ES FR GB IT LI SE |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: HOECHST TREVIRA GMBH & CO. KG |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT CH DE DK ES FR GB IT LI SE |
|
| REF | Corresponds to: |
Ref document number: 199946 Country of ref document: AT Date of ref document: 20010415 Kind code of ref document: T |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2154710 Country of ref document: ES Kind code of ref document: T3 |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: T3 |
|
| REF | Corresponds to: |
Ref document number: 59509109 Country of ref document: DE Date of ref document: 20010426 |
|
| ITF | It: translation for a ep patent filed | ||
| ET | Fr: translation filed | ||
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20010625 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20011221 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20011224 Year of fee payment: 7 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: 732E |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20021212 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: PC2A |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20021231 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20021231 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: TP |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20031118 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20031218 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20031222 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20031229 Year of fee payment: 9 Ref country code: DK Payment date: 20031229 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20040221 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20041212 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20041213 Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20041213 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050103 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050701 |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: EBP |
|
| EUG | Se: european patent has lapsed | ||
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20041212 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050831 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20051212 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20041213 |