EP0745540A1 - Zuschnittbogen und daraus hergestellte Zigarettenpackung - Google Patents
Zuschnittbogen und daraus hergestellte Zigarettenpackung Download PDFInfo
- Publication number
- EP0745540A1 EP0745540A1 EP95108490A EP95108490A EP0745540A1 EP 0745540 A1 EP0745540 A1 EP 0745540A1 EP 95108490 A EP95108490 A EP 95108490A EP 95108490 A EP95108490 A EP 95108490A EP 0745540 A1 EP0745540 A1 EP 0745540A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- flap
- cigarette
- line
- face
- surface field
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
- 235000019504 cigarettes Nutrition 0.000 title claims description 86
- 230000003313 weakening effect Effects 0.000 claims description 28
- 239000000853 adhesive Substances 0.000 claims description 24
- 230000001070 adhesive effect Effects 0.000 claims description 23
- 239000000463 material Substances 0.000 claims description 17
- 238000005520 cutting process Methods 0.000 claims description 14
- -1 polypropylene Polymers 0.000 claims description 14
- 239000004743 Polypropylene Substances 0.000 claims description 8
- 229920001155 polypropylene Polymers 0.000 claims description 8
- 239000004698 Polyethylene Substances 0.000 claims description 7
- 229920000573 polyethylene Polymers 0.000 claims description 7
- 229920000728 polyester Polymers 0.000 claims description 6
- 238000007789 sealing Methods 0.000 claims description 5
- 239000003292 glue Substances 0.000 claims description 4
- 229920000298 Cellophane Polymers 0.000 claims description 3
- 230000035699 permeability Effects 0.000 claims description 3
- 239000000123 paper Substances 0.000 description 23
- 238000000576 coating method Methods 0.000 description 14
- 239000011248 coating agent Substances 0.000 description 13
- 229910052782 aluminium Inorganic materials 0.000 description 5
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 5
- 238000004519 manufacturing process Methods 0.000 description 5
- 238000004806 packaging method and process Methods 0.000 description 5
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N Silicium dioxide Chemical compound O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 description 4
- 229910003460 diamond Inorganic materials 0.000 description 4
- 239000010432 diamond Substances 0.000 description 4
- 229910052751 metal Inorganic materials 0.000 description 4
- 239000002184 metal Substances 0.000 description 4
- 239000004033 plastic Substances 0.000 description 4
- 229920003023 plastic Polymers 0.000 description 4
- 229920006254 polymer film Polymers 0.000 description 4
- 229920000642 polymer Polymers 0.000 description 3
- VTYYLEPIZMXCLO-UHFFFAOYSA-L Calcium carbonate Chemical compound [Ca+2].[O-]C([O-])=O VTYYLEPIZMXCLO-UHFFFAOYSA-L 0.000 description 2
- ATJFFYVFTNAWJD-UHFFFAOYSA-N Tin Chemical compound [Sn] ATJFFYVFTNAWJD-UHFFFAOYSA-N 0.000 description 2
- GWEVSGVZZGPLCZ-UHFFFAOYSA-N Titan oxide Chemical compound O=[Ti]=O GWEVSGVZZGPLCZ-UHFFFAOYSA-N 0.000 description 2
- 238000004049 embossing Methods 0.000 description 2
- 235000012239 silicon dioxide Nutrition 0.000 description 2
- 239000000377 silicon dioxide Substances 0.000 description 2
- NIPNSKYNPDTRPC-UHFFFAOYSA-N N-[2-oxo-2-(2,4,6,7-tetrahydrotriazolo[4,5-c]pyridin-5-yl)ethyl]-2-[[3-(trifluoromethoxy)phenyl]methylamino]pyrimidine-5-carboxamide Chemical compound O=C(CNC(=O)C=1C=NC(=NC=1)NCC1=CC(=CC=C1)OC(F)(F)F)N1CC2=C(CC1)NN=N2 NIPNSKYNPDTRPC-UHFFFAOYSA-N 0.000 description 1
- AFCARXCZXQIEQB-UHFFFAOYSA-N N-[3-oxo-3-(2,4,6,7-tetrahydrotriazolo[4,5-c]pyridin-5-yl)propyl]-2-[[3-(trifluoromethoxy)phenyl]methylamino]pyrimidine-5-carboxamide Chemical compound O=C(CCNC(=O)C=1C=NC(=NC=1)NCC1=CC(=CC=C1)OC(F)(F)F)N1CC2=C(CC1)NN=N2 AFCARXCZXQIEQB-UHFFFAOYSA-N 0.000 description 1
- 238000004026 adhesive bonding Methods 0.000 description 1
- 229910000019 calcium carbonate Inorganic materials 0.000 description 1
- 230000006835 compression Effects 0.000 description 1
- 238000007906 compression Methods 0.000 description 1
- 239000000839 emulsion Substances 0.000 description 1
- 230000007613 environmental effect Effects 0.000 description 1
- 239000005038 ethylene vinyl acetate Substances 0.000 description 1
- 239000011888 foil Substances 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 239000004922 lacquer Substances 0.000 description 1
- 150000002739 metals Chemical class 0.000 description 1
- 238000000034 method Methods 0.000 description 1
- 239000000203 mixture Substances 0.000 description 1
- 239000005026 oriented polypropylene Substances 0.000 description 1
- TWNQGVIAIRXVLR-UHFFFAOYSA-N oxo(oxoalumanyloxy)alumane Chemical compound O=[Al]O[Al]=O TWNQGVIAIRXVLR-UHFFFAOYSA-N 0.000 description 1
- 238000012856 packing Methods 0.000 description 1
- 239000003973 paint Substances 0.000 description 1
- 239000011101 paper laminate Substances 0.000 description 1
- 229920001200 poly(ethylene-vinyl acetate) Polymers 0.000 description 1
- 229920000058 polyacrylate Polymers 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 229920003048 styrene butadiene rubber Polymers 0.000 description 1
- 229920001169 thermoplastic Polymers 0.000 description 1
- 239000004416 thermosoftening plastic Substances 0.000 description 1
- 210000003813 thumb Anatomy 0.000 description 1
- 239000004408 titanium dioxide Substances 0.000 description 1
- 238000001771 vacuum deposition Methods 0.000 description 1
- 239000002966 varnish Substances 0.000 description 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D85/00—Containers, packaging elements or packages, specially adapted for particular articles or materials
- B65D85/07—Containers, packaging elements or packages, specially adapted for particular articles or materials for compressible or flexible articles
- B65D85/08—Containers, packaging elements or packages, specially adapted for particular articles or materials for compressible or flexible articles rod-shaped or tubular
- B65D85/10—Containers, packaging elements or packages, specially adapted for particular articles or materials for compressible or flexible articles rod-shaped or tubular for cigarettes
- B65D85/1018—Container formed by a flexible material, i.e. soft-packages
- B65D85/1027—Opening devices
Definitions
- the present invention relates to a blank and a cigarette pack made therefrom, which consists of a single wrapper, the wrapper having first and second main surfaces, first and second side surfaces, upper and lower end faces and a device for opening the cigarette pack , which is located in the region of the edge between the upper end face and the first side face, and the device for opening is a tongue extending the upper end face and projecting beyond the first side face.
- Conventional cigarette packs usually consist of several wrappers.
- the cigarettes are first wrapped in an inner wrapper, which is usually a tinfoil paper.
- an inner wrapper which is usually a tinfoil paper.
- a soft cup or a hard box both of which are usually made of paper.
- a transparent film for example made of polypropylene, is used as the outer wrapper.
- packagings which consist of only a single wrapper.
- DE-PS 634 802 describes a package made of thin cardboard for pillars and the like, which has a tongue as a tear-open device which projects beyond the edge between the upper end face and one of the side faces.
- the tongue is formed by a zigzag fold, so that when the package is torn open one corner of the package is fully opened. It is not possible to reclose the pack.
- a second covering is usually also provided for this pack.
- US-A-3 115 293 describes single-pack cigarette packs formed from a paper-metal foil-paper laminate. Similar packages are also described in US-A-2 688 434, where the wrapping material consists of a combination of paper and tinfoil paper. Both packs also have a tear-open device with which a corner of the upper end face can be completely released. In both cases, it is not possible to reseal the pack after removing a cigarette.
- EP-A-0 582 953 describes cigarette packs in which a side surface and part of the front and rear main surfaces can be severed by means of a tear tape, so that a corner of the packs forms a type of lid which is lifted for the removal of cigarettes and then again can be traced back.
- These cigarette packs are made of thermoplastic.
- FR-A-2 130 640 describes cigarette packs which consist of a single wrapper made of a polyethylene-aluminum-paper-polyethylene laminate. These packs have an opening device at the upper edge of a side surface, which consists of a semicircular, depressible area. After this area has been pressed in, a side area of the upper end face can be opened along opening lines which run at the edges between the main faces and the upper end face.
- the previously known packaging all have the disadvantage that they either contain to a greater extent environmentally harmful materials such as plastics or metals, in particular aluminum foil, are difficult to open or are too permeable, so that the moisture and aroma of the cigarettes cannot be preserved for a sufficiently long time .
- the object of the present invention is therefore to provide a cigarette pack which can be opened easily and is sufficiently tight.
- a blank and a cigarette pack made therefrom which consists of a single wrapper, the wrapper comprising a first and a second main surface, a first and a second side surface, an upper and a lower end face and a device for opening the cigarette pack in the region of an edge between the upper end face and the first side face, and the device for opening is a tongue which extends the upper end face and projects beyond the first side face, the blank in the middle having a first side face field, a first and a second laterally adjoining main surface area and second side area areas adjoining this laterally , the said fields having at their upper edges and their lower edges an upper and a lower first side surface field flap, an upper and a lower first main surface field flap, an upper and lower second main surface field flap as well as upper and lower second side surface flap flaps, and an incision is provided on the The outer edge of the upper first side surface field flap begins, in which the upper first side surface field flap runs in the direction of the first side surface field, is bent in front of
- a cigarette pack can be produced from this blank sheet, the upper end face being formed by first folding the upper first and second side panel flaps inward, then folding the upper first main panel flap and finally the upper second main panel flap inward.
- a cigarette pack produced in this way has a tongue which extends the upper end face, is formed by the incision and projects beyond the first side face and can be used to tear open the pack.
- the incision forming the tongue of the pack is designed such that it is rounded on the outer edge of the upper first side surface field flap, parallel to the boundary line between the upper first side surface field flap and the upper first main surface field flap in the direction of the first side surface field, just before the top edge of the first side surface field is curved in the direction of the border line and until just behind this boundary line runs.
- This causes the corners of the tongue to be rounded in the finished cigarette pack, which improves the handling of the pack.
- the width of the tongue is determined by the length of the incision.
- the width of the tongue is advantageously slightly smaller than the width of the first side surface; therefore, the incision is made up to just before the upper edge of the first side surface field.
- the blank (and the package produced from it) preferably has lines of weakness which can be formed, for example, by small slits, perforations, reduction in the thickness of the wrapping material, compression in combination with incisions of shallow depth and mixtures thereof. These lines of weakness can be continuous or only partially formed.
- a first line of weakness can run in the blank sheet along the top edge of the first side surface field or at a short distance from it in the first side surface field and can be continued along the top edges of the first and second main surface fields or at a short distance therefrom.
- this first line of weakness then runs along the edge of the upper end face with the first side face and partly along the edges of the upper end face with the two main faces or at a short distance therefrom in the main faces and the side face. This further facilitates opening and is now conveniently possible with one hand, by grasping the package and snapping it from below with the thumb against the protruding tongue, the package tearing along the line of weakness so that the corner part of the end face opens. If the line of weakness runs somewhat below the edges in the main surfaces and the side surface, this has the advantage that after opening the cigarette packet the (filter) ends of the Cigarettes easily survive and are therefore easier to grip.
- the blank sheet may include a second line of weakness that extends from the first end point of the first line of weakness in the first major surface field to the outer edge of the upper first major surface field flap and from the second end point of the first weak line in the second major surface field to the outer edge of the upper first side surface field flap or to the outer edge of the second major end flap.
- the second weakening line connects the end points of the first weakening line to one another and runs in the upper end face and, if appropriate, a short distance in the two main faces.
- the cutting sheet can have a third line of weakness, which is guided from the end point of the incision at an angle of approximately 45 degrees to the outer edge of the upper first main surface area flap.
- the third line of weakness runs from the point of intersection of the edges between the upper end face and the first main surface on the one hand and the upper end surface and the first side surface on the other hand to the inner region of the upper end face. If the consumer wants to open the cigarette pack by gripping and tearing the tongue, this is facilitated by this third line of weakness.
- the inside of the first weakening line can be covered, especially if the weakening line is formed by incisions or perforations and not only by reducing the thickness of the wrapping material.
- a sealing medium can be sprayed onto the inside of the first weakening line or the inside can be provided with a thin layer of glue.
- Another alternative is the application of a strip of paper, polyester, polypropylene, polyethylene or cellophane coated with adhesive or self-adhesive in whole or in part. The strip is advantageously applied in such a way that it extends evenly on both sides of the line of weakness (for example with a total width of 3-4 mm with an adhesive coating of 1.5-2 mm).
- the strip in the finished cigarette pack hangs down over the first line of weakness like a curtain, prevents loss of moisture and aroma, but is in no way a hindrance when opening the pack.
- the strip can also be attached in such a way that it only extends upwards, into the region of the upper end lobes and just covers the line of weakness. With this variant, too, the loss of moisture and aroma is avoided and the opening is not obstructed.
- the strip then also serves to reinforce the front edge of the opened corner part of the end face.
- the strip can also be attached in such a way that it is only glued to the first side surface area and the main surface areas in its lower region.
- the inside of the first line of weakness can also be covered by the cigarettes or cigarette filters of the pack. This is particularly preferred since the desired goal of the high tightness of the pack is achieved in a very simple manner and without additional procedural measures easier handling is achieved.
- the first weakening line (for example through slits, incisions or perforations) is only formed at the points on the inside of which the finished cigarette packs contain cigarettes during the production of the blank sheet.
- such a blank preferably contains one or more further perforations and / or incisions at locations on the inside of which there are no cigarettes in the finished cigarette pack. These further perforations, slots or incisions are preferably made in the middle of the first side surface.
- the width of the first side surface is less than three times the cigarette diameter and two cigarettes are placed in the corners of the side surface, there is a cavity behind this further perforation and this further incision in the middle of the first side surface.
- the consumer can therefore press against the center of the first side surface to open the cigarette pack.
- the further incision makes it even easier to press in, tear open along the first line of weakness and open the cigarette pack.
- the inside of the further incision can be covered as described above, preferably by means of a sprayed-on sealing medium or a drop of glue.
- the wrapping material As a material for the wrapping, the usual plastic used for the manufacture of cigarette packs, for example polyester, polyethylene or polypropylene (for example oriented polypropylene, which may also contain calcium carbonate or titanium dioxide) or Laminates of different plastics are used.
- the wrapping material preferably consists of a material with a paper content of at least 90% by weight, in particular 95% by weight (based on the entire wrapping material).
- a paper can be used, as described in EP-A-0 615 701.
- the paper can also be provided with a polymer film and / or a metallic and / or a non-metallic coating.
- a polymer film for example made of polyester, polyethylene or polypropylene (see above) can either be laminated to the paper or extruded together with it, for example layer sequences paper-polymer or paper-polymer-paper are possible.
- the paper can have a metallic coating (for example 0.01-0.1 g / m 2 ) on the inside and / or outside, preferably made of aluminum, this metallic coating either with the paper or the polymer film can be laminated or evaporated onto it in a vacuum.
- the metal content of the sheathing is preferably 0.5% by weight or less and the thickness of the metal layer in the case of vacuum coating is 10-50 nm, preferably approximately 20 nm.
- the paper can be laminated against cardboard.
- the covering preferably has a moisture permeability of 0.5 to 40 g / m 2 .24 hours at 23 ° C. and 85% relative atmospheric humidity (measured according to DIN standard 53 122).
- the preferred basis weight is 50-130 g / m 2 , the then accounts for 60 to 100 g / m 2 of the paper, with a minimum of about 25 g / m 2 for a single paper layer.
- the basis weight of a plastic used in combination with the paper can be, for example, 4 to 30 g / m 2 per layer.
- the wrapping material can be provided with lacquers (for example 1-3 g / m 2 ) and adhesive areas (for example made of heat-sealable adhesive (for example 5 to 7 g / m 2 )) and can be printed (for example gravure or flexographic printing processes) ).
- the adhesive areas can be applied to the entire surface. However, they are preferably only partially applied, while the remaining areas can be provided with a coating which protects the printing underneath.
- the wrapping material is a laminate, the various layers can be connected to one another using a conventional adhesive (for example 1-2 g / m 2 ), for example a styrene-butadiene copolymer or ethylene-vinyl acetate copolymer.
- a possible layer sequence of a paper-polymer laminate that can be used as a wrapping material is therefore (from the outside in) heat-sealable adhesive + coating / heat-sealable adhesive + printing / paper / adhesive / aluminum / polypropylene / adhesive / paper / heat-sealable adhesive ( partial) or heat sealable adhesive + coating / heat sealable adhesive + printing / paper / adhesive / aluminum / adhesive / silicon dioxide / heat sealable adhesive (partial) or heat sealable adhesive / printing (paints + varnishes) / paper / coating / aluminum / coating / heat sealable adhesive ( partially), where appropriate, a silicon dioxide coating can optionally be carried out before the lower heat-sealable adhesive coating.
- the cigarette packs of the present invention can and are opened very easily as described sufficiently impermeable, since they are either completely closed or the weakening lines can also be covered if necessary.
- the folding at the corners can be a diamond folding described in more detail below, as an alternative to the usual folding of the corners.
- the cigarette packs according to the invention can be manufactured on conventional cigarette manufacturing machines. They can be made either from a pre-cut blank sheet or from blank material that is pulled off a bobbin and cut to the individual blank sheets on the cigarette making machines.
- the second variant is preferred because it is practically easier to carry out and cheaper.
- the blank sheet 40 initially has a first 41 and second 44, 45 side surface areas and a first 42 and a second 43 main surface area with their upper edges 50, 52, 54, 56 and 58 and lower edges 51, 53, 55, 57 and 59.
- first weakening line 20 which runs at a short distance from the upper edges 50, 52 and 54 in the two main surface areas 42 and 43 and in the first side surface area 41, is rounded at its end points 73 and 75 and into a second weakening line 23 merges, which initially runs vertically from the end point 73 to the upper edge 74 and from the end point 75 in the direction of the outer edge 76, is bent inward shortly before this outer edge 76 is reached and finally ends at the outer edge 71 of the upper first side surface field flap 60.
- FIG. 1 also shows an incision 70, which begins at the outer edge 71, runs vertically in the direction of the first side surface field 41, is bent in an arc just before reaching the upper edge 50 in the direction of a boundary line 72 between the upper first side surface field flap 60 and the upper first main surface field flap 62 and ends in the top first major surface field flap 62 at an end point 77.
- Fig. 1 shows various dotted fold lines, generally with are identified by reference numerals 80-83 and partially coincide with the upper and lower edges of the side and main surface areas 41-45.
- the boundary line 72 is not shown in dotted lines in FIG. 1, since this boundary line 72 is not a fold line.
- the fold lines 81 in the end face panel tabs can either be direct extensions of the fold lines 80 or, as shown in Fig. 1, be slightly bent.
- the cigarettes are placed on the inside of the blank sheet 40 and the sheet is first folded along the fold lines 80.
- the adhesive areas (not shown in FIG. 1) come into contact with one another on the inside and outside of the cutting sheet 40 and can be connected to one another in the usual way, for example by brief heat treatment.
- the side surface area 41 is located on one narrow side of this tubular packaging, and the second side area is formed on the opposite side by the side surface areas 44 and 45 lying one above the other.
- the upper 60 and lower 61 first side surface panel flaps and the superimposed upper 66, 68 and lower 67, 69 second side surface panel flaps are first turned inward in any order. It is apparent that this will result in folding along fold lines 81 and 83. Subsequently, the major surface area flaps are folded inward along the fold lines 82.
- the folds can be carried out in any order, it is only important that the upper first main surface area flap 62 is folded in before the upper second main surface area flap 64.
- the final manufacture of the packaging is achieved by gluing the superimposed surfaces together reached. For example, this bonding can be carried out by heat sealing (for example at approximately 120 ° C. to 150 ° C.), either in sections or all at once, insofar as the cut sheet 40 is coated with areas of a heat-sealable material which are not shown in FIG. 1.
- the fold lines 80 can be pretreated by an embossing roll to reduce the stiffness of the blank sheet. If the finished cigarette pack is seen in cross-section from above, this leads to rounded edges of the cigarette pack and at the same time to an increase in the stability of the pack.
- FIGS. 2 and 3 show a further example of a cutting sheet 40 according to the invention, namely FIG. 2 the sheet from the inside and FIG. 3 the sheet from the outside.
- the cutting sheet 40 of FIGS. 2 and 3 differs from the cutting sheet of FIG. 1 in several ways.
- the beginning 84 of the incision 70 is rounded.
- the end points 73 and 75 of the first weakening line 20 are not rounded, but form a 90 ° corner with the second weakening line 23, the second weakening line 23 extending from both end points 73 and 75 perpendicular to the outer edges 74 and 76.
- a further weakening line 25 can be seen in FIGS. 2 and 3, which, in addition to the second weakening line 23, provides additional relief for the finished cigarette box in removing the opened corner part of the pack (if this is desired by the consumer).
- FIGS. 2 and 3 show a third weakening line 24 which leads from the end point 77 of the incision 70 at an angle of approximately 45 degrees to the outer edge 76.
- Adhesive e.g., a water-based polymer as an emulsion, preferably polyethylene, polypropylene, polyester or an acrylic polymer
- coated areas which are generally designated by the reference numeral 90. It can be seen that the sheet 40 can be folded such that the coated areas can be sealed against themselves.
- FIG. 4 shows a cigarette packet 30, for example made from a sheet 40 according to FIGS. 2 and 3, which consists of a wrapper 10 and which has a front 11 and a rear 12 main surface, a first 13 and a second 14 side surface, an upper 15 and one 16 lower end face and a device 18 for opening the cigarette pack.
- the device 18 is located in the region of the edge 17 between the upper end face 15 and the first side face 13 and consists of a protruding tongue 19.
- FIG. 4 also shows the first weakening line 20, which is designed here as a perforation line and just below the edge 17 runs in the first side surface 13 and continues into the first 11 and second 12 main surface.
- FIG. 4 also shows the third weakening line 24, which runs from the intersection of the edges 17 and 21 to the inner region of the upper end face 15.
- the consumer has various options for opening the cigarette pack. It can either grip the tongue 19 and tear the upper end face 15 along the third line of weakness 24. Or, as shown by the double arrow in FIG. 4, it can press or snap against the tongue 19 from below, so that the package breaks open along the first line of weakness 20 and the upper corner can be raised.
- FIG. 5 shows the cigarette pack of FIG. 4 (again with its surfaces 11 to 16) in the open state, the cigarettes in the pack not being shown here.
- the consumer After removing a cigarette, the consumer has the option of either closing the box again or, for example by pulling on the tongue 19, pulling off the opened corner.
- FIGS. 6 and 7 show a slightly different way of applying the heat-sealable areas 90 (and furthermore the fold lines 80-83, the incision 70 and the first 20 and second 23 lines of weakness).
- FIG. 8 shows a further variant of a blank sheet which is similar to the blanking blank according to FIG. 2.
- the first weakening line 20 is not formed by a perforation line, but consists of incisions 26.
- FIG. 9 shows a detail of a cigarette packet 30 produced with the blank 40 of FIG. 8, namely the opened upper corner, the upper face is not shown.
- the incisions 26 are made such that they are covered from the inside by the filters 96 of the cigarettes 95.
- Figures 8 and 9 also show a further incision 27 in the middle of the front side surface 13.
- FIG. 9 shows that the edges of the cigarette pack are rounded (by embossing the side fold lines 80). Another alternative is that the additional incision 27 is missing. Even then, the pack can be easily opened by pressing on the center of the first side surface 13.
- FIG. 10 shows examples of the preferred diamond folding using the example of the corner between first side surface field 41, lower first side surface field flap 61, first main surface field 42 and lower first main surface field flap 63.
- a cutout 34 may be provided between fields 41 and 42 .
- This cutout 34 ends before the fold line 82, the remaining section being completed by a fold line 80A.
- FIG. 11 shows a cut 34 on one side. The end of the cut 34 is continued by a fold line 80B running at an angle of 45 degrees to the point of intersection with the fold line 82.
- 12 and 13 show two further alternatives for the design of the incision 34, the incision 34 here running along the fold line 80 and ending with a 90 ° cut or a rounded cut.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Packaging Of Annular Or Rod-Shaped Articles, Wearing Apparel, Cassettes, Or The Like (AREA)
- Cartons (AREA)
Abstract
Description
- Die vorliegende Erfindung betrifft einen Zuschnittbogen und eine daraus hergestellte Zigarettenpackung, die aus einer einzigen Umhüllung besteht, wobei die Umhüllung eine erste und eine zweite Hauptfläche, eine erste und eine zweite Seitenfläche, eine obere und eine untere Stirnfläche und eine Einrichtung zum Öffnen der Zigarettenpackung hat, die sich im Bereich der Kante zwischen der oberen Stirnfläche und der ersten Seitenfläche befindet, und die Einrichtung zum Öffnen eine die obere Stirnfläche verlängernde und über die erste Seitenfläche überstehende Zunge ist.
- Herkömmliche Zigarettenpackungen bestehen üblicherweise aus mehreren Umhüllungen. Die Zigaretten werden dabei zunächst in eine innere Umhüllung, bei der es sich üblicherweise um ein Stanniolpapier handelt, eingeschlagen. Hierauf folgt ein Weichbecher oder eine Hard-Box, die beide in der Regel aus Papier bestehen. Um die Feuchtigkeit und das Aroma der Zigaretten zu bewahren, folgt schließlich als äußerste Umhüllung ein transparenter Film, beispielsweise aus Polypropylen.
- Neben diesen herkömmlichen Zigarettenpackungen sind auch Verpackungen bekannt, die nur aus einer einzigen Umhüllung bestehen. Beispielsweise beschreibt die DE-PS 634 802 eine Packung aus dünner Pappe für Stumpen und dergleichen, die als Aufreißvorrichtung eine Zunge aufweist, die über die Kante zwischen oberer Stirnfläche und einer der Seitenflächen übersteht. Die Zunge wird durch eine zickzackartige Faltung gebildet, so daß beim Aufreißen der Packung die eine Packungsecke vollständig geöffnet wird. Ein Wiederverschließen der Packung ist nicht möglich. Darüber hinaus ist für diese Packung auch meistens eine zweite Umhüllung vorgesehen.
- US-A-3 115 293 beschreibt Zigarettenpackungen aus einer einzigen Umhüllung, die aus einem Papier-Metallfolie-Papier-Laminat gebildet sind. Ähnliche Packungen werden auch in der US-A-2 688 434 beschrieben, wobei hier das Umhüllungsmaterial aus einer Kombination aus Papier und Stanniolpapier besteht. Beide Packungen weisen ferne eine Aufreißvorrichtung auf, mit der eine Ecke der oberen Stirnfläche komplett freigesetzt werden kann. Ein Wiederverschließen der Packung nach der Entnahme einer Zigarette ist in beiden Fällen nicht möglich.
- Die EP-A-0 582 953 beschreibt Zigarettenpackungen, bei denen durch ein Aufreißband eine Seitenfläche und ein Teil der vorderen und hinteren Hauptfläche durchtrennt werden kann, so daß eine Ecke der Packungen eine Art Deckel bildet, der zur Entnahme von Zigaretten angehoben und nachher wieder zurückgeführt werden kann. Diese Zigarettenpackungen bestehen aus thermoplastischem Kunststoff.
- Aus der DE-U-94 10 586 sind mit dem Anmeldungsgegenstand ähnliche Zuschnittbögen und daraus hergetellte Zigarettenpackungen aus u.a. einer einzigen Papierumhüllung bekannt, die jedoch mindestens zwei Öffnungseinrichtungen aufweisen, wobei eine Öffnungseinrichtung eine über den Packungsrand überstehende Zunge ist.
- Die FR-A-2 130 640 beschreibt Zigarettenpackungen, die aus einer einzigen Umhüllung aus einem Polyethylen-Aluminium-Papier-Polyethylen-Laminat bestehen. Diese Packungen verfügen über eine Öffnungsvorrichtung am oberen Rand einer Seitenfläche, die aus einem halbkreisförmigen, eindrückbaren Bereich besteht. Nach dem Eindrücken dieses Bereichs kann ein Seitenbereich der oberen Stirnfläche entlang von Öffnungslinien, die an den Kanten zwischen den Hauptflächen und der oberen Stirnfläche verlaufen, geöffnet werden.
- Die bisher bekannten Verpackungen weisen alle den Nachteil auf, daß sie entweder in höherem Maße umweltbelastende Materialien wie Kunststoffe oder Metalle, insbesondere Alufolie, enthalten, schwer zu öffnen oder aber zu durchlässig sind, so daß Feuchtigkeit und Aroma der Zigaretten nicht ausreichend lange bewahrt werden kann.
- Aufgabe der vorliegenden Erfindung ist es daher, eine Zigarettenpackung zur Verfügung zu stellen, die leicht geöffnet werden kann und ausreichend dicht ist.
- Diese Aufgabe wird durch einen Zuschnittbogen und eine daraus hergestellte Zigarettenpackung gelöst, die aus einer einzigen Umhüllung besteht, wobei die Umhüllung eine erste und eine zweite Hauptfläche, eine erste und eine zweite Seitenfläche, eine obere und eine untere Stirnfläche und eine Einrichtung zum Öffnen der Zigarettenpackung im Bereich einer Kante zwischen der oberen Stirnfläche und der ersten Seitenfläche aufweist, und die Einrichtung zum Öffnen eine die obere Stirnfläche verlängernde und über die erste Seitenfläche überstehende Zunge ist, wobei der Zuschnittbogen in der Mitte ein erstes Seitenflächenfeld, ein erstes und ein zweites sich seitlich anschließendes Hauptflächenfeld und sich an diese seitlich anschließende zweite Seitenflächenfelder aufweist, wobei die genannten Felder an ihren Oberkanten und ihren Unterkanten einen oberen und einen unteren ersten Seitenflächenfeldendlappen, einen oberen und einen unteren ersten Hauptflächenfeldendlappen, einen oberen und unteren zweiten Hauptflächenfeldendlappen sowie obere und untere zweite Seitenflächenfeldendlappen aufweisen und ein Einschnitt vorgesehen ist, der an der Außenkante des oberen ersten Seitenflächenfeldendlappens beginnt, in dem oberen ersten Seitenflächenfeldendlappen in Richtung des ersten Seitenflächenfeldes verläuft, vor oder an der Oberkante des ersten Seitenflächenfeldes abgebogen und mindestens bis zu der Grenzlinie zwischen oberem ersten Seitenflächenfeldendlappen und oberem ersten Hauptflächenfeldendlappen weitergeführt wird, und wobei der Zuschnittbogen keine weiteren Mittel zur Bildung von Öffnungseinrichtungen hat.
- Aus diesem Zuschnittbogen läßt sich eine Zigarettenpackung herstellen, wobei die obere Stirnfläche dadurch ausgebildet wird, daß zunächst die oberen ersten und zweiten Seitenflächenfeldendlappen nach innen umgefaltet werden, dann der obere erste Hauptflächenendlappen und schließlich der obere zweite Hauptflächenfeldendlappen nach innen eingeschlagen werden. Eine derart hergestellte Zigarettenpackung weist eine die obere Stirnfläche verlängernde, durch den Einschnitt gebildete und über die erste Seitenfläche hinausragende Zunge auf, die zum Aufreißen der Packung verwendet werden kann.
- Vorzugsweise ist der die Zunge der Packung bildende Einschnitt so ausgebildet, daß er an der Außenkannte des oberen ersten Seitenflächenfeldendlappens abgerundet ist, parallel zu der Grenzlinie zwischen oberem ersten Seitenflächenfeldendlappen und oberem ersten Hauptflächenfeldendlappen in Richtung des ersten Seitenflächenfelds verläuft, kurz vor der Oberkante des ersten Seitenflächenfelds bogenförmig in Richtung der Grenzlinie abgebogen wird und bis kurz hinter diese Grenzlinie verläuft. Dies bewirkt, daß in der fertigen Zigarettenpackung die Ecken der Zunge abgerundet sind, was die Handhabung der Packung verbessert.
- Die Breite der Zunge wird durch die Länge des Einschnitts bestimmt. Vorteilhafterweise ist die Breite der Zunge geringfügig kleiner als die Breite der ersten Seitenfläche; daher wird der Einschnitt bis kurz vor die Oberkante des ersten Seitenflächenfeldes geführt.
- Vorzugsweise weist der Zuschnittbogen (und die daraus hergestellte Packung) Schwächungslinien auf, die beispielsweise durch kleine Schlitze, Perforationen, Verringerung der Dicke des Umhüllungsmaterials, Stauchungen in Kombination mit Einschnitten geringer Tiefe und Mischungen daraus gebildet sein können. Diese Schwächungslinien können durchgehend oder auch nur partiell ausgebildet sein.
- Dabei kann eine erste Schwächungslinie in dem Zuschnittbogen entlang der Oberkante des ersten Seitenflächenfeldes oder in geringem Abstand dazu in dem ersten Seitenflächenfeld verlaufen und entlang der Oberkanten der ersten und zweiten Hauptflächenfelder oder in geringem Abstand dazu in diesen weitergeführt sein. Bei der daraus hergestellten Zigarettenpackung verläuft dann diese erste Schwächungslinie entlang der Kante der oberen Stirnfläche mit der ersten Seitenfläche und teilweise entlang der Kanten der oberen Stirnfläche mit den beiden Hauptflächen oder in einem geringen Abstand dazu in den Hauptflächen und der Seitenfläche. Hierdurch wird das Öffnen weiter erleichtert und ist jetzt bequem mit einer Hand möglich, indem die Packung ergriffen wird und von unten mit dem Daumen gegen die überstehende Zunge geschnippt wird, wobei die Packung entlang der Schwächungslinie einreißt, so daß das Eckteil der Stirnfläche aufklappt. Verläuft die Schächungslinie etwas unterhalb der Kanten in den Hauptflächen und der Seitenfläche, so hat dies den Vorteil, daß nach dem Öffnen der Zigarettenpackung die (Filter-)Enden der Zigaretten leicht überstehen und daher besser zu greifen sind.
- Der Zuschnittbogen kann eine zweite Schwächungslinie enthalten, die von dem ersten Endpunkt der ersten Schwächungslinie in dem ersten Hauptflächenfeld zu der Außenkante des oberen ersten Hauptflächenfeldendlappens und von dem zweiten Endpunkt der ersten Schwächungslinie in dem zweiten Hauptflächenfeld zu der Außenkante des oberen ersten Seitenflächenfeldendlappens oder zu der Außenkante des zweiten Hauptflächenendlappens verläuft. Bei den aus diesem Zuschnittbogen hergestellten Zigarettenpackungen verbindet die zweite Schwächungslinie die Endpunkte der ersten Schwächungslinie miteinander und verläuft in der oberen Stirnfläche und gegebenenfalls ein kurzes Stück in den beiden Hauptflächen. Dies hat den Vorteil, daß der Verbraucher die Wahl hat, nach dem Öffnen der Zigarettenpackung diese entweder wieder durch Herunterklappen des Eckteils der Stirnfläche zu verschließen oder, insbesondere wenn nur noch wenige Zigaretten in der Packung sind, das Eckteil der oberen Stirnfläche entlang der zweiten Schwächungslinie abzureißen, um dadurch besser an die restlichen Zigaretten zu gelangen.
- Der Zuschnittbogen kann eine dritte Schwächungslinie aufweisen, die von dem Endpunkt des Einschnitts in einem Winkel von ca. 45 Grad zu der Außenkante des oberen ersten Hauptflächenfeldendlappens geführt ist. Bei den aus diesem Zuschnittbogen hergestellten Zigarettenpackungen verläuft die dritte Schwächungslinie vom Kreuzungspunkt der Kanten zwischen oberer Stirnfläche und erster Hauptfläche einerseits und oberer Stirnfläche und erster Seitenfläche andererseits zum Innenbereich der oberen Stirnfläche. Wenn der Verbraucher die Zigarettenpackung durch Ergreifen und Einreißen der Zunge öffnen will, wird dies durch diese dritte Schwächungslinie erleichtert.
- Um einen Feuchtigkeits- und Aromaverlust zu vermeiden, kann die Innenseite der ersten Schwächungslinie abgedeckt werden, insbesondere, wenn die Schwächungslinie durch Einschnitte oder Perforationen und nicht nur durch Dickeverringerung des Umhüllungsmaterials gebildet ist. Hierfür sind verschiedene Varianten möglich. Beispielsweise kann auf die Innenseite der ersten Schwächungslinie ein Siegelmedium aufgesprüht oder die Innenseite mit einer dünnen Leimschicht versehen werden. Eine andere Alternative ist die Anbringung eines ganz oder teilweise mit Klebstoff beschichteten oder selbstklebenden Papier-, Polyester-, Polypropylen-, Polyethylen- oder Cellophanstreifens. Vorteilhafterweise wird der Streifen so angebracht, daß er sich gleichmäßig zu beiden Seiten der Schwächungslinie erstreckt (beispielsweise mit einer Gesamtbreite von 3 - 4 mm mit einer Klebstoffbeschichtung auf 1,5 - 2 mm). Wird dabei der Streifen nur im Bereich der oberen Endlappen aufgeklebt, so hängt der Streifen in der fertigen Zigarettenpackung innen über die erste Schwächungslinie wie eine Vorhang nach unten, verhindert Feuchtigkeits- und Aromaverlust, ist aber beim Öffnen der Packung in keiner Weise hinderlich. Andererseits kann der Streifen auch so angebracht werden, daß er sich nur nach oben, in den Bereich der oberen Endlappen erstreckt und gerade die Schwächungslinie abdeckt. Auch bei dieser Variante wird der Feuchtigkeits- und Aromaverlust vermieden und die Öffnung nicht behindert. Der Streifen dient dann auch weiterhin zur Verstärkung der Vorderkante des aufgeklappten Eckteils der Stirnfläche. Selbstverständlich kann der Streifen auch so angebracht werden, daß er nur in seinem unteren Bereich auf das erste Seitenflächenfeld und die Hauptflächenfelder aufgeklebt ist.
- Die Abdeckung der Innenseite der ersten Schwächungslinie kann auch durch die Zigaretten oder Zigarettenfilter der Packung erfolgen. Dies ist besonders bevorzugt, da auf sehr einfache Weise und ohne zusätzliche Verfahrensmaßnahmen das gewünschte Ziel der hohen Dichtigkeit der Packung bei leichter Handhabbarkeit erreicht wird. Hierzu wird bei der Herstellung des Zuschnittbogens die erste Schwächungslinie (beispielsweise durch Schlitze, Einschnitte oder Perforationen) nur an den Stellen ausgebildet, an deren Innenseite bei den fertigen Zigarettenpackungen sich Zigaretten befinden. Vorzugsweise enthält ein derartiger Zuschnittbogen jedoch eine oder mehrere weitere Perforationen und/oder Einschnitte an Stellen, an deren Innenseite sich bei der fertigen Zigarettenpackung keine Zigaretten befinden. Vorzugsweise sind diese weiteren Perforationen, Schlitze oder Einschnitte in der Mitte der ersten Seitenfläche angebracht. Wenn die Breite der ersten Seitenfläche kleiner als der dreifache Zigarettendurchmesser ist und zwei Zigaretten in den Ecken der Seitenfläche angebracht sind, ist hinter dieser weiteren Perforation und diesem weiteren Einschnitt in der Mitte der ersten Seitenfläche ein Hohlraum. Zum Öffnen der Zigarettenpackung kann der Verbraucher daher gegen die Mitte der ersten Seitenfläche drücken. Durch den weiteren Einschnitt wird das Eindrücken, Aufreißen entlang der ersten Schwächungslinie und Öffnen der Zigarettenpackung zusätzlich erleichtert. Um einen Feuchtigkeits- und Aromaverlust zu vermeiden, kann die Innenseite des weiteren Einschnitts wie oben beschrieben abgedeckt werden, vorzugsweise durch ein aufgesprühtes Siegelmedium oder einen Leimtropfen.
- Die Anbringung von entsprechenden Abdeckungen gegenüber der zweiten und dritten Schwächungslinie ist dagegen nicht erforderlich, da diese im Bereich der Stirnflächen liegen, so daß bei der Faltung mehrere übereinanderliegende Schichten gebildet werden, die einen Feuchtigkeits- und Aromaverlust ausreichend unterbinden.
- Als Material für die Umhüllung kann üblicher, für die Herstellung von Zigarettenpackung verwendeter Kunststoff, beispielsweise Polyester, Polyethylen oder Polypropylen (beispielsweise orientiertes Polypropylen, das gegebenenfalls noch Calciumcarbonat oder Titandioxid enthält) oder Laminate verschiedener Kunststoffe eingesetzt werden. Vorzugsweise besteht das Umhüllungsmaterial jedoch aus Umweltgründen aus einem Material mit einem Papiergehalt von mindestens 90 Gew.-%, insbesondere 95 Gew.-% (bezogen auf das gesamte Umhüllungsmaterial). Beispielsweise kann ein Papier verwendet werden, wie es in der EP-A-0 615 701 beschrieben ist. Das Papier kann, um die Durchlässigkeit noch weiter herabzusetzen, auch mit einer Polymerfolie und/oder einer metallischen und/oder einer nichtmetallischen Beschichtung versehen sein. Eine Polymerfolie, beispielsweise aus Polyester, Polyethylen oder Polypropylen (vgl. oben) kann entweder auf das Papier laminiert werden oder zusammen mit diesem extrudiert werden, wobei z.B. Schichtfolgen Papier-Polymer oder Papier-Polymer-Papier möglich sind. Anstelle der Polymerfolie oder in Ergänzung dazu kann das Papier eine metallische Beschichtung (z.B. 0,01 - 0,1 g/m2) auf der Innen- und/oder Außenseite, vorzugsweise aus Aluminium, aufweisen, wobei diese metallische Beschichtung entweder mit dem Papier oder der Polymerfolie laminiert oder auf diese im Vakuum aufgedampft werden kann. Vorzugsweise ist der Metallgehalt der Umhüllung 0,5 Gew.-% oder kleiner und die Dicke der Metallschicht bei Vakuumbeschichtung 10 - 50 nm, vorzugsweise ca. 20 nm. Anstelle der metallischen Beschichtung oder in Ergänzung dazu kann auch eine nichtmetallische Beschichtung vorgesehen sein, die vorzugsweise aus SiOx mit x = 1 bis 3 ( Stärke z.B. 100-300 nm) oder Aluminiumoxid besteht. Als Alternative kann das Papier auch gegen Karton laminiert sein.
- Vorzugsweise hat die Umhüllung eine Feuchtigkeitsdurchlässigkeit von 0,5 bis 40 g/m2 · 24 Stunden bei 23°C und 85% relativer Luftfeuchtigkeit (gemessen nach DIN-Norm 53 122).
- Bei Verwendung von Papier als Umhüllungsmaterial hat es ein Flächengewicht von 50-130 g/m2. Auch wenn die oben beschriebenen weiteren Beschichtungen des Papiers vorhanden sind, ist das bevorzugte Flächengewicht 50 - 130 g/m2, wobei der auf das Papier entfallende Anteil dann 60 bis 100 g/m2 mit einem Minimum von ca. 25 g/m2 für eine einzelne Papierlage ausmacht. Das Flächengewicht eines in Kombination mit dem Papier verwendeten Kunststoff kann beispielsweise 4 - 30 g/m2 pro Lage sein.
- Selbstverständlich kann das Umhüllungsmaterial wie üblich mit Lackierungen (z.B. 1 - 3 g/m2) und Klebebereichen (beispielsweise aus heißsiegelfähigem Klebstoff (z.B. 5 bis 7 g/m2)) versehen werden sowie bedruckt sein (z. B. Tief- oder Flexodruckverfahren). Die Klebebereiche können auf die gesamte Oberfläche aufgetragen sein. Vorzugsweise sind sie jedoch nur partiell aufgetragen, während die restlichen Bereiche mit einer Lackierung versehen werden können, die den darunterliegenden Bedruck schützt. Soweit das Umhüllungsmaterial ein Laminat ist, können die verschiedenen Schichten mit einem üblichen Klebstoff (z.B. 1 - 2 g/m2) miteinander verbunden sein, beispielsweise einem Styrol-Butadien-Copolymer oder Ethylen-Vinylacetat-Copolymer.
- Eine mögliche Schichtfolge eines Papier-Polymer-Laminats, das als Umhüllungsmaterial eingesetzt werden kann, ist daher (von außen nach innen) heißsiegelfähiger Klebstoff + Lackierung/heißsiegelfähiger Klebstoff + Bedruck/Papier/Klebstoff/Aluminium/Polypropylen/Klebstoff/Papier/heißsiegelfähiger Klebstoff (partiell) oder hießsiegelfähiger Klebstoff + Lackierung/heißsiegelfähiger Klebstoff + Bedruck/Papier/Klebstoff/Aluminium/Klebstoff/Siliciumdioxid/heißsiegelfähiger Klebstoff (partiell) oder heißsiegelfähiger Klebstoff/Bedruck (Farben + Lacke)/Papier/Lackierung/Aluminium/Lackierung/heißsiegelfähiger Klebstoff (partiell), wobei gegebenenfalls vor der unteren heißsiegelfähigen Klebstoffbeschichtung noch eine Siliciumdioxidbeschichtung erfolgen kann.
- Die Zigarettenpackungen der vorliegenden Erfindung können wie beschrieben sehr leicht geöffnet werden und sind ausreichend undurchlässig, da sie entweder vollständig verschlossen sind oder gegebenenfalls die Schwächungslinien zusätzlich abgedeckt werden können. Um die Dichtigkeit der Packung noch weiter zu erhöhen, kann - als Alternative zu der üblichen Faltung der Ecken - die Faltung an den Ecken eine unten näher beschriebene Diamant-Faltung sein.
- Die erfindungsgemäßen Zigarettenpackungen können auf üblichen Zigarettenherstellungsmaschienen gefertigt werden. Sie können entweder aus einem vorgeschnittenen Zuschnittbogen oder aus Zuschnittmaterial, das von einer Bobine abgezogen und auf den Zigarettenherstellungsmaschienen zu den einzelnen Zuschnittbögen zugeschnitten wird, hergestellt werden. Die zweite Variante ist bevorzugt, da sie Praktisch einfacher durchzuführen und billiger ist.
- Die Erfindung wird im weiteren anhand eines Ausführungsbeispiels erläutert. Es zeigen:
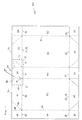
- Fig. 1 einen Zuschnittbogen, der für die Herstellung der Zigarettenpackung der vorliegenden Erfindung verwendet werden kann,
- Fig. 2 die Innenseite eines Zuschnittbogens,
- Fig. 3 die Außenseite des Zuschnittbogens der Fig. 2,
- Fig. 4 eine Zigarettenpackung im geschlossenen Zustand,
- Fig. 5 die Zigarettenpackung der Fig. 4 im geöffneten Zustand,
- Fig. 6 die Innenseite des Zuschnittbogens der Fig. 1 mit darauf aufgebrachten heißsiegelfähigen Bereichen,
- Fig. 7 die Außenseite des Zuschnittbogens der Fig. 1 mit darauf aufgebrachten heißsiegelfähigen Bereichen,
- Fig. 8 einen weiteren Zuschnittbogen,
- Fig. 9 einen Ausschnitt einer aus dem Zuschnittbogen der Fig. 8 hergestellten Zigarettenpackung, und
- Fig. 10 - 13 Beispiele für Diamant-Faltungen.
- Fig. 1 zeigt einen für die Herstellung der erfindungsgemäßen Zigarettenpackungen verwendbaren Zuschnittbogen 40. Der Zuschnittbogen 40 weist zunächst ein erstes 41 und zweite 44, 45 Seitenflächenfelder sowie ein erstes 42 und ein zweites 43 Hauptflächenfeld mit ihren Oberkanten 50, 52, 54, 56 und 58 und Unterkanten 51, 53, 55, 57 und 59 auf. An den Schmalseiten der Seitenflächenfelder 41, 44 und 45 befinden sich obere 60, 66 und 68 Seitenflächenfeldendlappen und untere 61, 67 und 69 Seitenflächenfeldendlappen, an den Schmalseiten der Hauptflächenfelder 42 und 43 obere 62 und 64 sowie untere 63 und 65 Hauptflächenfeldendlappen. Fig. 1 zeigt weiterhin eine erste Schwächungslinie 20, die in einem geringen Abstand zu den Oberkanten 50, 52 und 54 in den beiden Hauptflächenfeldern 42 und 43 und im ersten Seitenflächenfeld 41 verläuft, an ihren Endpunkten 73 und 75 abgerundet ist und in eine zweite Schwächungslinie 23 übergeht, die von dem Endpunkt 73 zu der Oberkante 74 und von dem Endpunkt 75 zunächst senkrecht in Richtung der Außenkante 76 verläuft, kurz vor Erreichen dieser Außenkante 76 nach innen abgebogen wird und schließlich an der Außenkante 71 des oberen ersten Seitenflächenfeldendlappens 60 endet. Die Fig. 1 zeigt weiterhin einen Einschnitt 70, der an der Außenkante 71 beginnt, senkrecht in Richtung des ersten Seitenflächenfeldes 41 verläuft, kurz vor Erreichen der Oberkante 50 bogenförmig in Richtung einer Grenzlinie 72 zwischen oberem ersten Seitenflächenfeldendlappen 60 und oberem ersten Hauptflächenfeldendlappen 62 abgebogen wird und in dem oberen ersten Hauptflächenfeldendlappen 62 an einem Endpunkt 77 endet. Schließlich zeigt die Fig. 1 verschiedene gepunktete Faltungslinien, die allgemein mit den Bezugsziffern 80-83 gekennzeichnet sind und teilweise mit den Ober- und Unterkanten der Seiten- und Hauptflächenfelder 41-45 zusammenfallen. (Im Unterschied zu den Faltungslinien 80-83 ist die Grenzlinie 72 in der Fig. 1 nicht gepunktet dargestellt, da es sich bei dieser Grenzlinie 72 nicht um eine Faltungslinie handelt.) Die Faltungslinien 81 in den Endflächenfeldlappen können entweder direkte Verlängerungen der Faltungslinien 80 sein oder aber, wie in Fig. 1 gezeigt, leicht abgebogen sein.
- Zur Herstellung der erfindungsgemäßen Zigarettenpackungen werden die Zigaretten auf die Innenseite des Zuschnittbogens 40 gelegt und der Bogen zunächst entlang der Faltungslinien 80 gefaltet. Hierdurch kommen die in Fig. 1 nicht gezeigten Klebebereiche auf der Innen- und Außenseite des Zuschnittbogens 40 in Kontakt miteinander und können auf übliche Weise, beispielsweise durch kurze Wärembehandlung, miteinander verbunden werden. Dadurch entsteht zunächst eine schlauchartige Verpackung mit einem annähernd rechteckigen Querschnitt. Auf der einen Schmalseite dieser schlauchartigen Verpackung befindet sich das Seitenflächenfeld 41, auf der gegenüberliegenden Seite wird die zweite Seitenfläche durch die übereinanderliegenden Seitenflächenfelder 44 und 45 gebildet. Als nächster Schritt werden zunächst in beliebiger Reihenfolge die oberen 60 und unteren 61 ersten Seitenflächenfeldendlappen und die übereinanderliegenden oberen 66, 68 und unteren 67, 69 zweiten Seitenflächenfeldendlappen nach innen eingeschlagen. Es ist offensichtlich, daß es dabei zu einer Faltung entlang der Faltungslinien 81 und 83 kommt. Im Anschluß daran werden die Hauptflächenfeldendlappen entlang der Faltungslinien 82 nach innen eingeschlagen. Die Faltungen können in beliebiger Reihenfolge erfolgen, entscheidend ist nur, daß der obere erste Hauptflächenfeldendlappen 62 vor dem oberen zweiten Hauptflächenfeldendlappen 64 nach innen umgeschlagen wird. Auch hier wird die endgültige Herstellung der Verpackung durch Verkleben der aufeinanderliegenden Flächen miteinander erreicht. Beispielsweise kann diese Verklebung durch Heißversiegelung (z.B. bei ca. 120°C bis 150°C), entweder abschnittsweise oder auf einmal erfolgen, soweit der Zuschnittbogen 40 mit in Fig. 1 nicht gezeigten Bereichen eines heißsiegelfähigen Materials beschichtet ist.
- Die Faltungslinien 80 können, um die Steifheit des Zuschnittbogens zu verringern durch eine Prägewalzung vorbehandelt werden. Diese führt dann, wenn die fertige Zigarettenpackung von oben im Querschnitt gesehen wird, zu abgerundeten Kanten der Zigarettenpackung und gleichzeitig zu einer Erhöhung der Stabilität der Packung.
- Die Figuren 2 und 3 zeigen ein weiteres Beispiel eines erfindungsgemäßen Zuschnittbogens 40, und zwar Fig. 2 den Bogen von innen und Fig. 3 den Bogen von außen. Zur besseren Übersicht sind in den Fig. 2 und 3 die Faltungslinien und die Einteilung der verschiedenen Felder nicht gezeigt, jedoch sind diese ebenso wie in der Fig. 1. Der Zuschnittbogen 40 der Figuren 2 und 3 unterscheidet sich von dem Zuschnittbogen der Fig. 1 in mehrfacher Hinsicht. Zunächst ist der Beginn 84 des Einschnitts 70 abgerundet. Weiterhin sind die Endpunkte 73 und 75 der ersten Schwächungslinie 20 nicht abgerundet, sondern bilden mit der zweiten Schwächungslinie 23 eine 90°-Ecke, wobei die zweite Schwächungslinie 23 von beiden Endpunkten 73 und 75 senkrecht zu den Außenkanten 74 und 76 verläuft. Schließlich ist in den Figuren 2 und 3 noch eine weitere Schwächungslinie 25 zu sehen, die für die fertige Zigarettenschachtel neben der zweiten Schwächungslinie 23 eine zusätzliche Erleichterung bei der Entfernung des aufgeklappten Eckteils der Packung ergibt (falls dies vom Verbraucher gewünscht wird).
- Weiterhin zeigen Fig. 2 und 3 eine dritte Schwächungslinie 24 die von dem Endpunkt 77 des Einschnitts 70 in einem Winkel von ca. 45 Grad zu der Außenkante 76 führt. In den beiden Figuren 2 und 3 sind auch die mit heißversiegelbarem Klebstoff (beispielsweise ein wasserbasierendes Polymer als Emulsion, vorzugsweise Polyethylen, Polypropylen, Polyester oder ein Acrylpolymer) beschichteten Bereiche gezeigt, die allgemein mit der Bezugsziffer 90 gekennzeichnet sind. Es ist ersichtlich, daß die Faltung des Bogens 40 derart erfolgen kann, daß die beschichteten Bereiche gegen sich selbst gesiegelt werden können.
- Fig. 4 zeigt eine beispielsweise aus einem Bogen 40 gemäß den Figuren 2 und 3 hergestellte Zigarettenpackung 30, die aus einer Umhüllung 10 besteht und die eine vordere 11 und eine hintere 12 Hauptfläche, eine erste 13 und zweite 14 Seitenfläche, eine obere 15 und eine untere 16 Stirnfläche und eine Einrichtung 18 zum Öffnen der Zigarettenpackung aufweist. Die Einrichtung 18 befindet sich im Bereich der Kante 17 zwischen oberer Stirnfläche 15 und erster Seitenfläche 13 und besteht aus einer überstehenden Zunge 19. Die Fig. 4 zeigt weiterhin die erste Schwächungslinie 20, die hier als eine Perforationslinie ausgebildet ist und kurz unterhalb der Kante 17 in der ersten Seitenfläche 13 verläuft und in die erste 11 und zweite 12 Hauptfläche weitergeführt wird. Die Endpunkte dieser ersten Schwächungslinie 20 sind durch die zweite Schwächungslinie 23 miteinander verbunden, die von den Endpunkten nach oben, über die Kanten 21 und 22, die zwischen der oberen Stirnfläche 15 und den Hauptflächen 11 und 12 gebildet sind, und in der oberen Stirnfläche 15 verläuft. Fig. 4 zeigt weiterhin die dritte Schwächungslinie 24, die vom Kreuzungspunkt der Kanten 17 und 21 zum Innenbereich der oberen Stirnfläche 15 verläuft. Zum Öffnen der Zigarettenpackung hat der Verbraucher verschiedene Wahlmöglichkeiten. Er kann entweder die Zunge 19 erfassen und die obere Stirnfläche 15 entlang der dritte Schwächungslinie 24 einreißen. Oder er kann, wie in Fig. 4 durch den Doppelpfeil dargestellt, von unten gegen die Zunge 19 drücken oder schnippen, so daß die Packung entlang der ersten Schwächungslinie 20 aufbricht und die obere Ecke angehoben werden kann.
- Fig. 5 zeigt die Zigarettenpackung der Figur 4 (wiederum mit ihren Flächen 11 bis 16) im geöffneten Zustand, wobei die in der Packung befindlichen Zigaretten hier nicht gezeigt sind. Nach der Entnahme einer Zigarette hat der Verbraucher die Möglichkeit entweder die Schachtel wieder zu verschließen oder, beispielsweise durch Ziehen an der Zunge 19, die geöffnete Ecke abzuziehen.
- Ein weiteres Beispiel eines erfindungsgemäßen Zuschnittbogens ist in den Figuren 6 und 7 dargestellt, wobei Fig. 6 die Innenseite der späteren Zigarettenpackung, die Fig. 7 die Außenseite der späteren Zigarettenpackung ist. Die Figuren 6 und 7 zeigen eine geringfügig abgeänderte Auftragungsweise der heißsiegelfähigen Bereiche 90 (und weiterhin die Faltlinien 80 - 83, den Einschnitt 70 und die erste 20 und zweite 23 Schwächungslinie).
- Fig. 8 zeigt eine weitere Variante eines Zuschnittbogens, der dem Zuschnittgoben gemäß Fig. 2 ähnlich ist. Im Unterschied zur Fig. 2 ist die erste Schwächungslinie 20 jedoch nicht durch eine Perforationslinie gebildet, sondern besteht aus Einschnitten 26. Fig. 9 zeigt einen Ausschnitt einer mit dem Zuschnittbogen 40 der Fig. 8 hergestellten Zigarettenpackung 30, und zwar die geöffnete obere Ecke, wobei die obere Stirnfläche nicht gezeigt ist. Wie sich aus der Fig. 9 ergibt, sind die Einschnitte 26 so angebracht, daß sie von innen durch die Filter 96 der Zigaretten 95 abgedeckt werden. Die Figuren 8 und 9 zeigen darüber hinaus einen weiteren Einschnitt 27 in der Mitte der vorderen Seitenfläche 13. Aufgrund der Anordnung der Zigaretten in der Packung befindet sich ein Hohlraum hinter diesen weiterem Einschnitt 27, so daß zum Öffnen der Zigarettenpackung der Verbraucher durch einen leichten Druck gegen diesen weiteren Einschnitt 27 die erste Schwächungslinie 20 eindrücken, auftrennen und die obere Ecke der Zigarettenpackung wegklappen kann. Anstelle der in Fig. 8 und 9 gezeigten Einschnitte 26 und 27 können selbstverständlich auch andere Arten der Schwächung, beispielsweise Perforationen mit ähnlicher Länge vorhanden sein. Weiterhin zeigt Fig. 9, daß hier die Kanten der Zigarettenpackung (durch Prägewalzung der seitlichen Faltungslinien 80) abgerundet sind. Eine weitere Alternative ist, daß der zusätzliche Einschnitt 27 fehlt. Auch dann kann die Packung leicht durch Druck auf die Mitte der ersten Seitenfläche 13 geöffnet werden.
- Die Fig. 10, 11, 12 und 13 zeigen Beispiele der bevorzugten Diamant-Faltung am Beispiel der Ecke zwischen erstem Seitenflächenfeld 41, unterem erstem Seitenflächenfeldendlappen 61, erstem Hauptflächenfeld 42 und unterem erstem Hauptflächenfeldendlappen 63. Beispielsweise kann gemäß Fig. 10 zwischen den Feldern 41 und 42 ein Ausschnitt 34 vorgesehen sein. Dieser Ausschnitt 34 endet vor der Faltungslinie 82, wobei der restliche Abschnitt durch eine Faltungslinie 80A vervollständig wird. Anstelle des Einschnitts 34 zeigt Fig. 11 einen einseitigen Einschnitt 34. Das Ende des Einschnitts 34 wird durch eine unter einem Winkel von 45 Grad verlaufende Faltungslinie 80B bis zu dem Schnittpunkt mit der Faltungslinie 82 fortgeführt. Die Fig. 12 und 13 zeigen zwei weitere Alternativen der Ausführung des Einschnitts 34, wobei hier der Einschnitt 34 entlang der Faltungslinie 80 verläuft und mit einem 90°-Zuschnitt bzw. einem abgerundeten Zuschnitt endet. Der Endpunkt der Einschnitte 34 der Fig. 12 und 13 wird wieder durch eine im Winkel von 45 Grad verlaufende Faltungslinie 80B zu der Faltungslinie 82 fortgeführt. Diese besonderen Zuschnitte ergeben beim Falten diamantförmige Ecken, die besonders dicht sind und daher einen Aroma- und Feuchtigkeitsverlust verhindern. Diese Diamant-Faltung kann selbstverständlich auch für andere Ecken der erfindungsgemäßen Zigarettenpackung verwendet werden.
Claims (14)
- Zuschnittbogen (40) zur Herstellung einer Zigarettenpackung (30), die aus einer einzigen Umhüllung (10) besteht, wobei die Umhüllung eine erste (11) und eine zweite (12) Hauptfläche, eine erste (13) und eine zweite (14) Seitenfläche, eine obere (15) und eine untere (16) Stirnfläche und eine Einrichtung (18) zum Öffnen der Zigarettenpackung im Bereich einer Kante (17) zwischen der oberen Stirnfläche (15) und der ersten Seitenfläche (13) aufweist, und die Einrichtung (18) zum Öffnen eine die obere Stirnfläche (15) verlängernde und über die erste Seitenfläche (13) überstehende Zunge (19) ist, wobei der Zuschnittbogen (40) in der Mitte ein erstes Seitenflächenfeld (41), ein erstes (42) und ein zweites (43) sich seitlich anschließendes Hauptflächenfeld und sich an diese seitlich anschließende zweite Seitenflächenfelder (44, 45) aufweist, wobei die genannten Felder an ihren Oberkanten (50, 52, 54, 56 und 58) und ihren Unterkanten (51, 53, 55, 57 und 59) einen oberen (60) und einen unteren (61) ersten Seitenflächenfeldendlappen, einen oberen (62) und einen unteren (63) ersten Hauptflächenfeldendlappen, einen oberen (64) und unteren (65) zweiten Hauptflächenfeldendlappen sowie obere (66, 68) und untere (67, 69) zweite Seitenflächenfeldendlappen aufweisen und ein Einschnitt (70) vorgesehen ist, der an der Außenkante (71) des oberen ersten Seitenflächenfeldendlappens (60) beginnt, in dem oberen ersten Seitenflächenfeldendlappen (60) in Richtung des ersten Seitenflächenfeldes (41) verläuft, vor oder an der Oberkante (50) des ersten Seitenflächenfeldes (41) abgebogen und mindestens bis zu der Grenzlinie (72) zwischen oberem ersten Seitenflächenfeldendlappen (60) und oberem ersten Hauptflächenfeldendlappen (62) weitergeführt wird,
dadurch gekennzeichnet, daß
der Zuschnittbogen (40) keine weiteren Mittel zur Bildung von Öffnungseinrichtungen hat. - Zuschnittbogen (40) nach Anspruch 1, dadurch gekennzeichnet, daß der Einschnitt (70) an der Außenkante (71) in Richtung der Grenzlinie (72) abgerundet ist, in geringem Abstand zu der Grenzlinie (72) in dem ersten Seitenflächenfeldendlappen (60) verläuft, kurz vor der Oberkante (50) bogenförmig abgebogen und bis kurz hinter die Grenzlinie (72) weitergeführt wird.
- Zuschnittbogen (40) nach Anspruch 1 oder 2, dadurch gekennzeichnet, daß er weiterhin eine erste Schwächungslinie (20) aufweist, die entlang der Oberkante (50) oder in geringem Abstand dazu in dem ersten Seitenflächenfeld (41) verläuft und entlang der Oberkante (52) des ersten Hauptflächenfeldes (42) und der Oberkante (54) des zweiten Hauptflächenfeldes (43) oder in geringem Abstand dazu in dem ersten (42) und zweiten (43) Hauptflächenfeld weitergeführt ist.
- Zuschnittbogen (40) nach Anspruch 3, dadurch gekennzeichnet, daß er eine zweite Schwächungslinie (23) aufweist, die von dem ersten Endpunkt (73) der ersten Schwächungslinie (20) in dem ersten Hauptflächenfeld (42) zu der Außenkante (74) des oberen ersten Hauptflächenfeldendlappens (62) und von dem zweiten Endpunkt (75) der ersten Schwächungslinie (20) in dem zweiten Hauptflächenfeld (43) zu der Außenkante (71) des oberen ersten Seitenflächenfeldendlappens (60) oder zu der Außenkante (76) des oberen zweiten Hauptflächenfeldendlappens (64) verläuft.
- Zuschnittbogen (40) nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, daß er eine dritte Schwächungslinie (24) aufweist, die von dem Endpunkt (77) des Einschnitts (70) in einem Winkel von ca. 45 Grad zu der Außenkante (74) des oberen ersten Hauptflächenfeldendlappens (62) verläuft.
- Zuschnittbogen (40) nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, daß eine oder mehrere der Schwächungslinien (20, 23, 24) perforiert sind.
- Zuschnittbogen (40) nach Anspruch 6, dadurch gekennzeichnet, daß die erste Schwächungslinie (20) auf der die Innenseite der Zigarettenpackung bildenden Seite des Zuschnittbogens (40) mit einer Abdeckung versehen ist.
- Zuschnittbogen (40) nach Anspruch 7, dadurch gekennzeichnet, daß die Abdeckung ein ganz oder teilweise mit Klebstoff beschichteter Papier-, Polyester-, Polypropylen-, Polyethylen- oder Cellophanstreifen, Leim oder ein aufgesprühtes Siegelmedium ist.
- Zuschnittbogen (40) nach einen der Ansprüche 1 bis 8, dadurch gekennzeichnet, daß das Material der Umhüllung (10) zu mindestens 90 Gew.-%, insbesondere mindestens 95 Gew.-%, bezogen auf das gesamte Material der Umhüllung (10), aus Papier besteht.
- Zuschnittbogen (40) nach einem der Ansprüche 1 bis 9, dadurch gekennzeichnet, daß das Material der Umhüllung (10) eine Feuchtigkeitsdurchlässigkeit von 0,5 - 40 g/m2 · 24h bei 23°C und 85% relativer Luftfeuchtigkeit hat.
- Zigarettenpackung (30), herstellbar aus einem Zuschnittbogen (40) nach einem der Ansprüche 1 bis 10, wobei die obere Stirnfläche (15) gebildet wird durch Falten der oberen ersten (60) und zweiten (66, 68) Seitenflächenfeldendlappen nach innen, Falten des oberen ersten Hauptflächenfeldendlappens (62) und dann des oberen zweiten Hauptflächenfeldendlappens (64) nach innen.
- Zigarettenpackung (30) nach Anspruch 11, dadurch gekennzeichnet, daß die erste Schwächungslinie (20) durch Perforationen und/oder Einschnitte (26) gebildet ist, wobei alle Perforationen und/oder Einschnitte (26) auf der Innenseite der Zigarettenpackung (30) durch Zigaretten (95) oder Zigarettenfilter (96) der Zigarettenpackung (30) abgedeckt werden.
- Zigarettenpackung (30) nach Anspruch 12, dadurch gekennzeichnet, daß die erste Schwächungslinie (20) in der ersten Seitenfläche (13) eine(n) oder mehrere weitere(n) Perforation(en) und/oder Einschnitt(e) (27) aufweist, die/der auf der Innenseite der Zigarettenpackung (30) nicht durch Zigaretten (95) oder Zigarettenfilter (96) der Zigarettenpackung (30) abgedeckt ist/sind.
- Zigarettenpackung (30) gemäß Anspruch 13, dadurch gekennzeichnet, daß die/der weitere(n) Perforation(en) und/oder Einschnitt(e) (27) durch einen ganz oder teilweise mit einem Klebstoff beschichteten Papier-, Polyester-, Polypropylen-, Polyethylen- oder Cellophanstreifen, Leim oder ein aufgesprühtes Siegelmedium abgedeckt ist/sind.
Priority Applications (7)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP95108490A EP0745540A1 (de) | 1995-06-02 | 1995-06-02 | Zuschnittbogen und daraus hergestellte Zigarettenpackung |
| MYPI96002056A MY148957A (en) | 1995-06-02 | 1996-05-29 | Cutting chart and cigarette packet produced therefrom |
| US08/656,572 US5819924A (en) | 1995-06-02 | 1996-05-31 | Easy top opening packet |
| JP16093296A JP3825834B2 (ja) | 1995-06-02 | 1996-05-31 | 裁断紙およびそれから製造されるシガレットパック |
| KR1019960019499A KR100483667B1 (ko) | 1995-06-02 | 1996-06-01 | 담뱃갑원판지를이용하여제작된담뱃갑 |
| CN96110750A CN1072594C (zh) | 1995-06-02 | 1996-06-01 | 样坯和由此制成的烟盒 |
| BR9602591A BR9602591A (pt) | 1995-06-02 | 1996-06-03 | Folha de peça recortada e embalagem de cigarros produzível de uma folha de peça recortada |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP95108490A EP0745540A1 (de) | 1995-06-02 | 1995-06-02 | Zuschnittbogen und daraus hergestellte Zigarettenpackung |
| US08/656,572 US5819924A (en) | 1995-06-02 | 1996-05-31 | Easy top opening packet |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP0745540A1 true EP0745540A1 (de) | 1996-12-04 |
Family
ID=26138653
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP95108490A Ceased EP0745540A1 (de) | 1995-06-02 | 1995-06-02 | Zuschnittbogen und daraus hergestellte Zigarettenpackung |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US5819924A (de) |
| EP (1) | EP0745540A1 (de) |
| JP (1) | JP3825834B2 (de) |
| CN (1) | CN1072594C (de) |
| BR (1) | BR9602591A (de) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19802800A1 (de) * | 1998-01-26 | 1999-07-29 | Focke & Co | (Zigaretten-)Packung aus faltbarem Verpackungsmaterial |
| EP1206398A1 (de) | 1999-08-24 | 2002-05-22 | Focke & Co. (GmbH & Co.) | Verfahren zum herstellen von (zigaretten-)packungen |
| EP2006214A1 (de) * | 2007-06-18 | 2008-12-24 | Philip Morris Products S.A. | Verpacktes Bündel von Rauchartikeln |
| WO2011091827A1 (en) * | 2010-01-28 | 2011-08-04 | Philip Morris Products S.A. | Film wrapper |
| RU2805900C1 (ru) * | 2020-08-19 | 2023-10-24 | Джапан Тобакко Инк. | Упаковочный материал для табачных изделий и упаковка для табачных изделий |
Families Citing this family (23)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN1327427C (zh) * | 1996-01-18 | 2007-07-18 | 索尼公司 | 带状记录媒体的走带驱动装置 |
| DE19831621A1 (de) * | 1998-07-15 | 2000-01-20 | Focke & Co | Zigarettenpackung mit Öffnungshilfe |
| US6386438B1 (en) * | 2000-06-28 | 2002-05-14 | Graphic Packaging Corporation | Carton blank, carton and method of forming the carton |
| US7165675B2 (en) | 2003-07-08 | 2007-01-23 | Hewlett-Packard Development Company, L.P. | Media wrapper and method of using the same |
| EP1977975A1 (de) * | 2007-04-05 | 2008-10-08 | Philip Morris Products S.A. | Verfahren zur Herstellung eines versiegelten Bündels von Konsumartikeln |
| EP2141091B1 (de) * | 2007-05-01 | 2016-03-23 | Japan Tobacco Inc. | Verpackung für stabförmigen rauchartikel und rohling dafür |
| KR100902948B1 (ko) * | 2007-08-17 | 2009-06-12 | 니시엔터프라이즈주식회사 | 광고 기능을 갖는 담배 케이스 및 그 제조방법 |
| AR074838A1 (es) | 2008-12-23 | 2011-02-16 | Philip Morris Prod | Paquete que se puede volver a cerrar |
| ITBO20090546A1 (it) * | 2009-08-13 | 2011-02-14 | Gd Spa | Metodo di realizzazione di un pacchetto di sigarette e pacchetto di sigarette. |
| USD662412S1 (en) * | 2011-04-01 | 2012-06-26 | The Quaker Oats Company | Carton blank |
| US20150201673A1 (en) * | 2014-01-23 | 2015-07-23 | Ismail Houmani | Humidity Controlled Cigar Package |
| WO2016030518A1 (en) * | 2014-08-29 | 2016-03-03 | Philip Morris Products S.A. | Container with wrapper with detachable tab |
| CN105599391A (zh) * | 2015-09-22 | 2016-05-25 | 滁州卷烟材料厂 | 一种带折叠纹路的铝箔纸及其生产方法 |
| FR3053668B1 (fr) * | 2016-07-05 | 2020-05-22 | Republic Technologies (Na) Llc | Boitier distributeur d'articles fragiles notamment de tubes pour cigarettes |
| EP3568356B1 (de) | 2017-01-13 | 2021-11-03 | Graphic Packaging International, LLC | Karton mit oberseitigem verschluss |
| JP6457006B2 (ja) * | 2017-03-30 | 2019-01-23 | 南澤 広之 | 紙巻きたばこ等の物品の包装体 |
| GB201706847D0 (en) * | 2017-04-28 | 2017-06-14 | British American Tobacco Investments Ltd | A Pack |
| US11638504B2 (en) * | 2020-03-16 | 2023-05-02 | Gpcp Ip Holdings Llc | Paper wraps, paper wrapped products, and methods of making the same |
| WO2022012961A2 (en) * | 2020-07-15 | 2022-01-20 | Philip Morris Products S.A. | Method to make a container for consumer goods and container for consumer goods |
| GB202011620D0 (en) * | 2020-07-27 | 2020-09-09 | Nicoventures Holdings Ltd | A package |
| GB202011616D0 (en) * | 2020-07-27 | 2020-09-09 | Nicoventures Trading Ltd | A Package |
| WO2022038720A1 (ja) * | 2020-08-19 | 2022-02-24 | 日本たばこ産業株式会社 | たばこ商品用包材及びたばこ商品用パッケージ |
| GB202200806D0 (en) * | 2022-01-21 | 2022-03-09 | British American Tobacco Investments Ltd | A package |
Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE634802C (de) | 1935-04-09 | 1936-09-03 | Eleste Ludwig Sternweiler | Packung mit Aufreissvorrichtung fuer Stumpen u. dgl. |
| US2688434A (en) | 1949-05-03 | 1954-09-07 | Udel Bernard | Cigarette package having opening means |
| US2767900A (en) * | 1953-06-22 | 1956-10-23 | Bouteloup Michel | Cigarette package or the like with opening means |
| US3115293A (en) | 1961-09-12 | 1963-12-24 | American Can Co | Dispensing package |
| FR2130640A1 (de) | 1971-03-26 | 1972-11-03 | Akerlund & Rausing Ab | |
| EP0582953A2 (de) | 1992-08-12 | 1994-02-16 | Hoechst Aktiengesellschaft | Zigarettenverpackung aus Kunststoffolie |
| DE9410586U1 (de) | 1993-07-06 | 1994-08-18 | Fabriques de Tabac Réunies S.A., Neuenburg/Neuchâtel | Verpackung für Zigarettenbündel mit mehr als einem Öffnungsmittel |
| EP0615701A1 (de) | 1993-03-13 | 1994-09-21 | JULIUS GLATZ GmbH | Papier für Innerliner in Zigarettenpackungen |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US1824948A (en) * | 1929-01-04 | 1931-09-29 | Francis X Fields | Cigarette wrapper and package |
| GB371064A (en) * | 1931-01-27 | 1932-04-21 | Carl Wilhelm Hartmann | Improvements in cartons or packets |
| US2709548A (en) * | 1953-06-09 | 1955-05-31 | Gilbert Jack Hite | Cigarette package |
| US2944726A (en) * | 1958-02-11 | 1960-07-12 | Wayne W Mccauley | Flip-top package |
| DE1167258B (de) * | 1960-01-29 | 1964-04-02 | Arenco Ab | Packung fuer Zigaretten oder aehnliche Gegenstaende |
| DE3601470A1 (de) * | 1986-01-20 | 1987-07-23 | Hauni Werke Koerber & Co Kg | Klappdeckelschachtel |
| US4913292A (en) * | 1989-03-22 | 1990-04-03 | Westvaco Corporation | Flip-top dispensing container |
| ES2065770T3 (es) * | 1992-08-28 | 1995-02-16 | Tabac Fab Reunies Sa | Embalaje, principalmente para paquete de productos de la industria del tabaco, esbozo y procedimiento de ensambladura de dicho embalaje. |
-
1995
- 1995-06-02 EP EP95108490A patent/EP0745540A1/de not_active Ceased
-
1996
- 1996-05-31 US US08/656,572 patent/US5819924A/en not_active Expired - Fee Related
- 1996-05-31 JP JP16093296A patent/JP3825834B2/ja not_active Expired - Fee Related
- 1996-06-01 CN CN96110750A patent/CN1072594C/zh not_active Expired - Fee Related
- 1996-06-03 BR BR9602591A patent/BR9602591A/pt not_active IP Right Cessation
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE634802C (de) | 1935-04-09 | 1936-09-03 | Eleste Ludwig Sternweiler | Packung mit Aufreissvorrichtung fuer Stumpen u. dgl. |
| US2688434A (en) | 1949-05-03 | 1954-09-07 | Udel Bernard | Cigarette package having opening means |
| US2767900A (en) * | 1953-06-22 | 1956-10-23 | Bouteloup Michel | Cigarette package or the like with opening means |
| US3115293A (en) | 1961-09-12 | 1963-12-24 | American Can Co | Dispensing package |
| FR2130640A1 (de) | 1971-03-26 | 1972-11-03 | Akerlund & Rausing Ab | |
| EP0582953A2 (de) | 1992-08-12 | 1994-02-16 | Hoechst Aktiengesellschaft | Zigarettenverpackung aus Kunststoffolie |
| EP0615701A1 (de) | 1993-03-13 | 1994-09-21 | JULIUS GLATZ GmbH | Papier für Innerliner in Zigarettenpackungen |
| DE9410586U1 (de) | 1993-07-06 | 1994-08-18 | Fabriques de Tabac Réunies S.A., Neuenburg/Neuchâtel | Verpackung für Zigarettenbündel mit mehr als einem Öffnungsmittel |
Cited By (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19802800A1 (de) * | 1998-01-26 | 1999-07-29 | Focke & Co | (Zigaretten-)Packung aus faltbarem Verpackungsmaterial |
| WO1999037559A1 (de) * | 1998-01-26 | 1999-07-29 | Focke & Co. (Gmbh & Co.) | (zigaretten-)packung aus faltbarem verpackungsmaterial |
| US6390290B1 (en) | 1998-01-26 | 2002-05-21 | Focke & Co. (Gmbh & Co.) | Foldable material (cigarette) packaging |
| CN1128751C (zh) * | 1998-01-26 | 2003-11-26 | 福克有限公司 | 可折叠材料制成的卷烟盒 |
| EP1206398A1 (de) | 1999-08-24 | 2002-05-22 | Focke & Co. (GmbH & Co.) | Verfahren zum herstellen von (zigaretten-)packungen |
| US6878224B1 (en) | 1999-08-24 | 2005-04-12 | Focke & Co. | Method for producing (cigarette) packets |
| EP2006214A1 (de) * | 2007-06-18 | 2008-12-24 | Philip Morris Products S.A. | Verpacktes Bündel von Rauchartikeln |
| WO2011091827A1 (en) * | 2010-01-28 | 2011-08-04 | Philip Morris Products S.A. | Film wrapper |
| RU2805900C1 (ru) * | 2020-08-19 | 2023-10-24 | Джапан Тобакко Инк. | Упаковочный материал для табачных изделий и упаковка для табачных изделий |
Also Published As
| Publication number | Publication date |
|---|---|
| CN1072594C (zh) | 2001-10-10 |
| JPH0940051A (ja) | 1997-02-10 |
| BR9602591A (pt) | 1998-10-06 |
| US5819924A (en) | 1998-10-13 |
| CN1148026A (zh) | 1997-04-23 |
| JP3825834B2 (ja) | 2006-09-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0545136B1 (de) | Weichpackung für Papiertaschentücher | |
| EP1373097B1 (de) | Cigarettenpackung | |
| DE69719795T2 (de) | Verpackung für rauchartikel | |
| DE19635190A1 (de) | Verpackung für Schüttgüter | |
| EP0553660B1 (de) | Packung zur Aufnahme von Taschentüchern, Zuschnitt hierfür sowie Verfahren zum Herstellen einer derartigen Packung | |
| DE2847161C2 (de) | Aroma- und feuchtigkeitsdicht verschlossener Inneneinschlag für eine Gruppe von Zigaretten od. dgl. | |
| EP1863720B1 (de) | Wiederverschliessbare folien-verpackung, insbesondere flow-wrap-verpackung | |
| US5819924A (en) | Easy top opening packet | |
| EP1097092A1 (de) | Zigarettenpackung mit öffnungshilfe | |
| DE1913600B2 (de) | Zigarettenpackung aus Schichtstoff | |
| DE112018004965T5 (de) | Starre Schachtel für Tabakartikel | |
| DE10208189A1 (de) | Verfahren zum Verpacken von Zigaretten und Zigarettenpackung | |
| DE69300056T2 (de) | Mit mehr als einer Öffnungsmöglichkeit versehene Zigarettenverpackung. | |
| EP0226834A2 (de) | Tütenförmige Verpackung | |
| EP0694015B1 (de) | Einschlagpackung | |
| DE3531566A1 (de) | Packung fuer zigaretten oder dergleichen | |
| EP1010638A1 (de) | Wiederverschliessbare, feuchtigkeitsdichte Schlauchbeutelpackung | |
| DE69825620T2 (de) | Verfahren zur herstellung von randversiegelten verpackungsbehälterzuschnitten | |
| DE4000857A1 (de) | Aufreisspackung | |
| DE102013011502B4 (de) | Verfahren und Bearbeitungseinheit eines Verpackungsblattes, das anfänglich geprägt wird | |
| DE102009046507A1 (de) | Wiederverschließbare Verpackung mit Doppelklebstelle | |
| EP0378586B1 (de) | Zigarettenpackung der softpack-type sowie verfahren zu deren herstellung | |
| DE2827873C2 (de) | Wiederverschließbare, quaderförmige Faltschachtel | |
| DE102018126879A1 (de) | Verpackung | |
| DE3927561A1 (de) | Verpackung sowie zuschnitt und verfahren zur herstellung derselben |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE DK ES FR GB GR IE IT LI LU MC NL PT SE |
|
| AX | Request for extension of the european patent |
Free format text: LT PAYMENT 960517;LV PAYMENT 960517;SI PAYMENT 960517 |
|
| 17P | Request for examination filed |
Effective date: 19970528 |
|
| 17Q | First examination report despatched |
Effective date: 19981217 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: PHILIP MORRIS PRODUCTS S.A. |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN REFUSED |
|
| 18R | Application refused |
Effective date: 20011229 |
|
| REG | Reference to a national code |
Ref country code: HK Ref legal event code: WD Ref document number: 1011666 Country of ref document: HK |