EP0763385A1 - Verfahren zur Förderung eines pulverförmigen Gutes mittels eines Injectors - Google Patents
Verfahren zur Förderung eines pulverförmigen Gutes mittels eines Injectors Download PDFInfo
- Publication number
- EP0763385A1 EP0763385A1 EP96111824A EP96111824A EP0763385A1 EP 0763385 A1 EP0763385 A1 EP 0763385A1 EP 96111824 A EP96111824 A EP 96111824A EP 96111824 A EP96111824 A EP 96111824A EP 0763385 A1 EP0763385 A1 EP 0763385A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- air
- conveying
- injector
- gas
- powder
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B7/00—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas
- B05B7/14—Spraying apparatus for discharge of liquids or other fluent materials from two or more sources, e.g. of liquid and air, of powder and gas designed for spraying particulate materials
- B05B7/1404—Arrangements for supplying particulate material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B13/00—Machines or plants for applying liquids or other fluent materials to surfaces of objects or other work by spraying, not covered by groups B05B1/00 - B05B11/00
- B05B13/06—Machines or plants for applying liquids or other fluent materials to surfaces of objects or other work by spraying, not covered by groups B05B1/00 - B05B11/00 specially designed for treating the inside of hollow bodies
- B05B13/0618—Machines or plants for applying liquids or other fluent materials to surfaces of objects or other work by spraying, not covered by groups B05B1/00 - B05B11/00 specially designed for treating the inside of hollow bodies only a part of the inside of the hollow bodies being treated
Definitions
- the invention relates to a method for conveying a powdery material by means of an injector, in which metering gas is supplied after the material has been introduced into a conveying gas. Furthermore, the invention relates to an application of the method according to claim 4, a device for conveying a powdery material by means of an injector and use of the device.
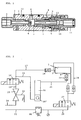
- FIG. 1 shows such an injector 1.
- air is blown into the injector space 5 via a nozzle 4, which has a powder feed 6 for introducing the powder into the feed jet from a storage container (not shown).
- the powder conveyed in the air jet arrives in the room 10, where metering air is fed to the powder stream via a connection 8 and a channel 9.
- the powder-air mixture is led to the coating point via a hose and lines connected to the hose connection 11.
- the conveying air and metering air which are taken from a conventional compressed air source, have been set either by separate control valves or by two valves arranged on a common shaft, so that only one setting button had to be actuated to set both valves.
- the previous one has been used Setting the conveying air and dosing air proved to be very difficult.
- the ratio of conveying air (which determines the amount of powder removed from the storage container) and metering air (which influences the speed of the powder-air mixture in the line and the homogeneity of the mixture) is very difficult with long conveying paths and / or high demands on homogeneity Correctly adjustable and also with two coupled adjustment valves, it has been shown that a good adjustment is only possible in a narrow working area.
- the known coating of the can seams at the end of the frame welding machine is particularly delicate. On the one hand, the powder must be fed in via the injector via a long line, since the line has to be passed through the welding machine along the frame forming and welding path.
- the powder must arrive in a constant amount and homogeneously distributed at the can body that is conveyed past the coating nozzle.
- the can bodies are conveyed, for example, at a rate of 18 cans per second (or with a standard can size of approx. 100 m / min), which is insufficient to a large extent with even a brief fluctuation in the homogeneity of the powder-air mixture or the absolute amount of powder coated cans.
- the invention is therefore based on the object of enabling a coating by means of an injector in which these disadvantages do not occur and in which excellent coating quality can be achieved even under very delicate conditions, in particular in the case of welding seam coating of can bodies.
- This object is achieved in a method of the type mentioned at the outset in that the feed gas and the metering gas are taken from a source which emits a constant amount of gas into the injector.
- the constant source means that the sum of the conveying gas and metering gas is always constant, and it has been shown that a constant flow rate in the conveying line and a constant powder discharge can be achieved as a result.
- the constant source can feed a permanently set injector, where the setting is only e.g. by changing the nozzle or changing the dosing gas channel.
- an external, i.e. Adjustment of the delivery arranged outside the injector is provided, this being done only by adjusting one of the gas flows, preferably by adjusting the metering gas.
- the constant source automatically causes a corresponding change (increase or decrease) in the other gas flow.
- the method is preferably used for coating can bodies, but use for a different purpose and for another good to be conveyed is also possible.
- a device for achieving the object has the features of claim 5.
- the preferred use of this device lies in the powder coating of can bodies, but other uses are also possible here in which a good is conveyed by means of an injector.
- the injector 1 from FIG. 1 shown as an example of a fundamentally known injector has a housing 12.
- the injector space 5, into which the nozzle 4 of the injector projects, is formed in this.
- the nozzle 4 is fed with gas, generally with compressed air, this compressed air flow forming the conveying air flow.
- a connection 6 opens into the injector chamber 5, through which the material to be conveyed is discharged from a storage container (not shown) into the injector chamber, in which a negative pressure prevails due to the conveying air jet.
- the material to be conveyed is taken along by the conveying air flow.
- the conveying air flow passes through a sleeve 7.
- a connection 8 is provided in the housing 12 for the dosing gas, which is usually also compressed air.
- the dosing gas which is usually also compressed air.
- the metering air is fed into the space 10 into which the conveying air flow also enters.
- the two air flows combine and leave the injector 1 through the connector 11, to which a line is connected which leads the powder-air mixture to the application site.
- the storage container which can have a capacity of 3-4 kg of powder, for example, becomes the coating powder through the injector with air pressure (for example in the range from 6 to 10 bar) conveyed into a line which enters the can welding machine in the known manner in the round apparatus, passes the welding area and then opens into a nozzle which sprays the powder-air mixture onto the inside of the can to weld it.
- the coating powder is usually charged electrostatically.
- the coating powders are known and commercially available and the coating method is known as such.
- the setting of the conveying air and dosing air is very delicate, so that enough powder is distributed homogeneously at a sufficient speed (approx. 12 m / sec) to the nozzle in order to achieve a uniform coating.
- FIG. 2 shows schematically a pneumatic diagram with the injector 1 shown therein as a block with the conveying air connection 3 and the dosing air connection 8.
- the conveying air and the dosing air come from a compressed air source, not shown, to which a control valve 15 is connected via a line 24, which is connected to it Output line 15 'provides a constant amount of air.
- the amount of air can be predetermined by an electrical control signal via the control line 23 by a controller (not shown).
- the valve 15 then automatically keeps the amount of air emitted by it constant.
- a valve which is also referred to as a mass controller, can e.g. the mass flow controller type F 201 C from Bronkhorst, the Netherlands.
- a switchable valve 16 can be arranged as the main valve, through which the air supply to the injector can be switched on and off.
- the air quantity emitted from the mass controller 15 then reaches the conveying air connection of the injector 1 via line 17 and check valve 18.
- the air reaches the metering air connection 8 via lines 19 and 21 and the check valve 22.
- the mass controller 15 keeps the entire air flow constant for powder conveyance. The higher the setpoint value specified by the control on line 23, the higher the powder speed in the powder line.
- the constant air flow is made up of the conveying air and the dosing air.
- the metering air is set with the flow controller 20. If you turn up the dosing air, less powder is delivered at the same speed. If the dosing air is throttled, more powder is delivered at the same speed, since more delivery air is supplied.
- the dosing air is fed into the injector to equalize the air after the powder has been conveyed, the sum of the conveying air and dosing air in the injector 1 is constant.
- a commercially available flow controller from Vögtlin AG, Switzerland, can be used as the metering air controller 20.
- a purge air line 25 can be provided, through which purge air can be directed into the injector via a pressure regulator 26 and a main valve 27 via lines 29 and 28.
Landscapes
- Nozzles (AREA)
- Air Transport Of Granular Materials (AREA)
- Feeding, Discharge, Calcimining, Fusing, And Gas-Generation Devices (AREA)
- Paints Or Removers (AREA)
Abstract
Description
- Die Erfindung betrifft ein Verfahren zur Förderung eines pulverförmigen Gutes mittels eines Injectors, bei welchem nach der Einbringung des Gutes in ein Fördergas Dosiergas zugeführt wird. Ferner betrifft die Erfindung eine Anwendung des Verfahrens gemäss Anspruch 4, eine Vorrichtung zur Förderung eines pulverförmigen Gutes mittels eines Injectors sowie eine Verwendung der Vorrichtung.
- Es ist bekannt, pulverförmige Güter mittels eines Injectors zu fördern. Insbesondere beim Fördern von pulverförmigem Beschichtungspulver ist es weiter bekannt, einen Injector zu verwenden, bei dem nach der Einbringung des Beschichtungspulvers in die Förderluft Dosierluft zugeführt wird. Figur 1 zeigt einen solchen Injector 1. Bei diesem wird über eine Düse 4 Luft in den Injectorraum 5 eingeblasen, der eine Pulverzufuhr 6 zur Einbringung des Pulvers in den Förderstrahl aus einem nicht dargestellten Vorratsbehälter aufweist. Das im Luftstrahl geförderte Pulver gelangt in den Raum 10, wo dem Pulverstrom über einen Anschluss 8 und einen Kanal 9 Dosierluft zugeführt wird. Über einen am Schlauchanschluss 11 angeschlossenen Schlauch und Leitungen wird das Pulver-Luftgemisch zur Beschichtungsstelle geführt. Die Einstellung von Förderluft und Dosierluft, die dabei einer herkömmlichen Druckluftquelle entnommen werden, erfolgte bisher entweder durch separate Stellventile oder durch zwei auf einer gemeinsamen Welle angeordnete Ventile, so dass nur ein Einstellknopf zur Einstellung beider Ventile betätigt werden musste. Insbesondere bei solchen Anwendungen, bei denen das Pulver-Luftgemisch einen relativ langen Leitungsweg bis zur Beschichtungsstelle zurücklegen muss (z.B. einen Weg von 1 Meter oder mehr) oder wo ein sehr homogenes Pulver-Luftgemisch erforderlich ist, hat sich die bisherige Einstellung von Förderluft und Dosierluft als sehr schwierig erwiesen. Das Verhältnis von Förderluft (die die aus dem Vorratsbehälter entnommene Menge Pulver bestimmt) und Dosierluft (die die Geschwindigkeit des Pulver-Luftgemisches in der Leitung und die Homogenität des Gemisches beeinflusst) ist bei langen Förderwegen und/oder hohen Anforderungen an die Homogenität nur sehr schwierig korrekt einstellbar und auch mit zwei gekoppelten Einstellventilen hat es sich gezeigt, dass eine gute Einstellung nur in einem engen Arbeitsbereich möglich ist. Besonders heikle Verhältnisse liegen beim bekannten Beschichten der Schweissnähte von Dosenzargen am Ende der Zargenschweissmaschine vor. Einerseits muss die Zufuhr des Pulvers mittels des Injectors über eine lange Leitung erfolgen, da die Leitung durch die Schweissmaschine hindurch entlang dem Zargenformungs- und Schweissweg geführt werden muss. Andererseits muss für eine qualitativ gute Beschichtung der Schweissnaht das Pulver in konstanter Menge und homogen verteilt bei der an der Beschichtungsdüse vorbeigeförderten Dosenzarge ankommen. Die Förderung der Dosenzargen erfolgt dabei z.B. mit einer Rate von 18 Dosen pro Sekunde (bzw. bei einer Standarddosengrösse mit ca 100 m/min), was bei auch nur kurzzeitiger Schwankung der Homogenität des Pulver-Luftgemisches oder der absoluten Pulvermenge zu einer grossen Zahl unzureichend beschichteter Dosen führen kann.
- Der Erfindung liegt daher die Aufgabe zugrunde, eine Beschichtung mittels eines Injectors zu ermöglichen, bei der diese Nachteile nicht auftreten und bei welcher auch bei sehr heiklen Verhältnissen, insbesondere bei der Schweissnahtbeschichtung von Dosenzargen, eine ausgezeichnete Beschichtungsqualität erzielbar ist.
- Diese Aufgabe wird bei einem Verfahren der eingangs genannten Art dadurch gelöst, dass das Fördergas und das Dosiergas aus einer in den Injector eine konstante Gasmenge abgebenden Quelle entnommen werden.
- Es hat sich gezeigt, dass die Speisung des Injectors aus einer Konstantquelle (einer derart geregelten Quelle, dass die an den Injector abgegebene Luftmenge stets konstant ist) das Problem löst. Die konstante Quelle bewirkt, dass die Summe aus Fördergas und Dosiergas stets konstant ist, und es hat sich gezeigt, dass dadurch eine konstante Strömungsgeschwindigkeit in der Förderleitung und ein konstanter Pulveraustrag erzielbar ist.
- Die konstante Quelle kann einen fest eingestellten Injector speisen, bei dem die Einstellung also nur z.B. durch Auswechslung der Düse oder Änderung des Dosiergaskanals erfolgt. Vorzugsweise wird aber eine externe, d.h. ausserhalb des Injectors angeordnete Einstellung der Förderung vorgesehen, wobei dies nur durch die Einstellung eines der Gasströme, bevorzugterweise durch eine Einstellung der Dosiergases erfolgt. Die konstante Quelle bewirkt bei der Änderung der Einstellung (Änderung der Drosselung) des einen Gasstromes automatisch eine entsprechende Änderung (Zunahme oder Abnahme) des anderen Gasstromes.
- Bevorzugterweise wird das Verfahren beim Beschichten von Dosenzargen eingesetzt, ein Einsatz zu einem anderen Zweck und für ein anderes zu förderndes Gut ist aber ebenfalls möglich.
- Eine Vorrichtung zur Lösung der Aufgabe weist die Merkmale des Anspruchs 5 auf. Die bevorzugte Verwendung dieser Vorrichtung liegt bei der Pulverbeschichtung von Dosenzargen, doch sind auch hier andere Verwendungen möglich, bei denen ein Gut mittels eines Injectors gefördert wird.
- Im folgenden werden Ausführungsbeispiele anhand der Zeichnungen näher erläutert. Dabei zeigt
- Figur 1 einen Injector mit grundsätzlich bekannten Aufbau in Schnittansicht; und
- Figur 2 ein Pneumatikschema zur Erläuterung des Verfahrens bzw. der Vorrichtung.
- Der als Beispiel für einen grundsätzlich bekannten Injector gezeigte Injector 1 von Figur 1 weist ein Gehäuse 12 auf. In diesem ist der Injectorraum 5 ausgebildet, in den die Düse 4 des Injectors hineinragt. Über den Anschluss 3 wird die Düse 4 mit Gas, in der Regel mit Druckluft gespiesen, wobei dieser Druckluftstrom den Förderluftstrom bildet. In den Injectorraum 5 mündet ein Anschluss 6, durch welchen aus einem Vorratsbehälter (nicht dargestellt) das zu fördernde Gut in den Injectorraum abgegeben wird, in welchem aufgrund des Förderluftstrahles ein Unterdruck herrscht. Das zu fördernde Gut wird durch den Förderluftstrom mitgenommen. Der Förderluftstrom durchläuft eine Hülse 7. Ausserhalb der Hülse ist im Gehäuse 12 ein Anschluss 8 für das Dosiergas vorgesehen, welches in der Regel ebenfalls Druckluft ist. Durch den zwischen der Hülse 7 und einer Führungshülse 13, die einen Teil der Hülse 7 im Abstand umgibt, gebildeten Kanal 9 wird die Dosierluft dem Raum 10 zugeleitet, in den auch der Förderluftstrom eintritt. Die beiden Luftströme vereinigen sich und verlassen den Injector 1 durch das Anschlussstück 11, an dem eine Leitung angeschlossen ist, die das Pulver-Luftgemisch an den Anwendungsort führt.
- Bei der bevorzugten Anwendung der Förderung von Beschichtungspulver für das Beschichten der Schweissnähte von Dosenzargen wird aus dem Vorratsbehälter, der z.B. ein Fassungsvermögen von 3-4 kg Pulver aufweisen kann, das Beschichtungspulver durch den Injector mit Luftdruck (z.B. im Bereich von 6 bis 10 bar) in eine Leitung gefördert, die auf bekannte Weise beim Rundapparat in die Dosenschweissmaschine eintritt, den Schweissbereich passiert und danach in eine Düse mündet, die das Pulver-Luftgemisch auf die doseninnenseitige Schweissnaht aufsprüht, um diese zu beschichten. Dazu wird das Beschichtungspulver in der Regel elektrostatisch aufgeladen. Durch Erhitzung des auf der Schweissnaht befindlichen Pulvers wird eine zusammenhängende, nach Erkaltung feste Nahtbeschichtung erzielt. Entsprechende Beschichtungspulver sind bekannt und handelsüblich und das Beschichtungsverfahren ist als solches bekannt. Wie bereits erwähnt, ist die Einstellung von Förderluft und Dosierluft dabei sehr heikel, damit genügend Pulver homogen verteilt mit genügender Geschwindigkeit (ca. 12 m/sec) zu der Düse gefördert wird, um eine gleichmässige Beschichtung zu erreichen.
- Gemäss der Erfindung wird nun die Förderluft und die Dosierluft aus einer Quelle mit konstanter Luftfördermenge entnommen. Die Quelle variiert also den Luftdruck derart, dass die durch sie abgegebene Menge immer konstant ist. Figur 2 zeigt schematisch ein Pneumatikschema mit dem darin als Block dargestellten Injector 1 mit dem Förderluftanschluss 3 und dem Dosierluftanschluss 8. Die Förderluft und die Dosierluft stammen aus einer nicht dargestellten Druckluftquelle, an die über eine Leitung 24 ein Regelventil 15 angeschlossen ist, das an seiner Ausgangsleitung 15' eine konstante Luftmenge liefert. Die Luftmenge kann durch ein elektrisches Steuersignal über die Steuerleitung 23 von einer Steuerung (nicht dargestellt) vorgegeben werden. Das Ventil 15 hält dann selbsttätig die von ihm abgegebene Luftmenge konstant. Ein solches Ventil, das auch als Massenregler bezeichnet wird, kann z.B. der Massendurchflussregler Typ F 201 C der Firma Bronkhorst, Niederlande, sein.
- Nach dem Massenregler 15 kann ein schaltbares Ventil 16 als Hauptventil angeordnet sein, durch welches die Luftzufuhr zum Injector ein- und ausschaltbar ist. Die aus dem Massenregler 15 abgegebene Luftmenge gelangt dann einerseits via Leitung 17 und Rückschlagventil 18 zum Förderluftanschluss des Injectors 1. Andererseits gelangt die Luft via Leitungen 19 und 21 und dem Rückschlagventil 22 zum Dosierluftanschluss 8. Vorzugsweise ist im Dosierluftleitungsstrang ein einstellbarer Durchflussregler 20 mit dem Einstellglied 20' vorgesehen, mit dem die Dosierluft zur Anpassung an die jeweiligen Förderverhältnisse einstellbar ist. Sofern diese Verhältnisse konstant sind, könnte auch auf diesen Einstellregler verzichtet werden.
- Der Massenregler 15 hält den gesamten Luftstrom für die Pulverförderung konstant. Je höher der Sollwert von der Steuerung an der Leitung 23 vorgegeben ist, desto höher ist die Pulvergeschwindigkeit in der Pulverleitung. Der konstante Luftstrom setzt sich aus der Förderluft und der Dosierluft zusammen. Mit dem Durchflussregler 20 wird die Dosierluft eingestellt. Dreht man die Dosierluft auf, so wird bei gleicher Geschwindigkeit weniger Pulver gefördert. Drosselt man die Dosierluft, so wird bei gleicher Geschwindigkeit mehr Pulver gefördert, da mehr Förderluft geliefert wird. Die Dosierluft wird zum Luftausgleich nach der Pulverförderung in den Injector geleitet, die Summe aus Förderluft und Dosierluft ist im Injector 1 konstant. Als Dosierluft-Regler 20 kann ein handelsüblicher Durchflussregler der Firma Vögtlin AG, Schweiz, verwendet werden.
- Zur Reinigung des Injectors 1, wenn dieser nicht in Betrieb ist, kann eine Spülluftleitung 25 vorgesehen sein, durch welche über einen Druckregler 26 und ein Hauptventil 27 via die Leitungen 29 und 28 Spülluft in den Injector leitbar ist.
Claims (8)
- Verfahren zur Förderung eines pulverförmigen Gutes mittels eines Injectors (1), bei welchem nach der Einbringung des Gutes in einen Fördergasstrom Dosiergas zugeführt wird, dadurch gekennzeichnet, dass das Fördergas und das Dosiergas aus einer eine konstante Gasmenge abgebenden Quelle (15) dem Injector (1) zugeführt wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass die Fördermenge durch Einstellung des Dosiergasstromes zwischen Quelle und Injector eingestellt wird.
- Verfahren nach Anspruch 2, dadurch gekennzeichnet, dass das Dosiergas durch einen zwischen Quelle und Injector angeordneten Durchflussregler (20) einstellbar ist.
- Anwendung des Verfahrens zur Förderung pulverförmigen Beschichtungsmaterials zur Beschichtung der Schweissnähte von Dosenzaren.
- Vorrichtung zur Förderung eines pulverförmigen Gutes mit einem Injectors (1), bei welchem nach der Einbringung des Gutes in einen Fördergasstrom Dosiergas zugeführt wird, dadurch gekennzeichnet, dass eine Quelle (15) vorgesehen ist, die eine konstante Gasmenge abgibt, und dass der Fördergasanschluss (3) und der Dosiergasanschluss (8) des Injectors (1) mit der Quelle (15) verbunden sind.
- Vorrichtung nach Anspruch 5, dadurch gekennzeichnet, dass die Quelle (15) von einem Massendurchflussregler gebildet ist.
- Vorrichtung nach Anspruch 5 oder 6, dadurch gekennzeichnet, dass zwischen der Quelle (15) und dem Dosiergasanschluss (8) ein einstellbarer Durchflussregler (20) vorgesehen ist.
- Verwendung der Vorrichtung nach einem der Ansprüche 5 bis 7 zur Förderung eines pulverförmigen Beschichtungsmittels zur Beschichtung der Schweissnähte von Dosenzargen.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CH262595 | 1995-09-18 | ||
| CH2625/95 | 1995-09-18 | ||
| CH262595 | 1995-09-18 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0763385A1 true EP0763385A1 (de) | 1997-03-19 |
| EP0763385B1 EP0763385B1 (de) | 2003-04-23 |
Family
ID=4237972
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP96111824A Expired - Lifetime EP0763385B1 (de) | 1995-09-18 | 1996-07-23 | Verfahren zur Förderung eines pulverförmigen Gutes mittels eines Injectors |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US5906858A (de) |
| EP (1) | EP0763385B1 (de) |
| JP (1) | JP2878199B2 (de) |
| DE (1) | DE59610361D1 (de) |
| TW (1) | TW334357B (de) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US6194027B1 (en) | 1997-11-03 | 2001-02-27 | Itw Gema Ag | Method and equipment for powder spray coating |
| US6217654B1 (en) | 1997-11-03 | 2001-04-17 | Itw Gema Ag | Method and equipment for powder spray coating |
| EP1240947A1 (de) * | 2001-03-13 | 2002-09-18 | ITW Gema AG | Pulversprüheinrichtung für Beschichtungspulver |
| WO2006024417A1 (de) * | 2004-09-02 | 2006-03-09 | Weitmann & Konrad Gmbh & Co. Kg | Vorrichtung und verfahren zum erzeugen eines homogenen puder-luft-gemisches |
| CN112316855A (zh) * | 2020-10-06 | 2021-02-05 | 大连理工大学 | 一种改进的对计量盘密封力可调的微粉计量装置及对应调节方法 |
| EP1477231B2 (de) † | 2003-05-16 | 2021-12-01 | Dürr Systems AG | Vorrichtung zur Hohlraumkonservierung und Vorzerstäuber |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19838269A1 (de) * | 1998-08-22 | 2000-02-24 | Itw Gema Ag | Pulverbeschichtungsvorrichtung |
| GB0100756D0 (en) | 2001-01-11 | 2001-02-21 | Powderject Res Ltd | Needleless syringe |
| DE102004052949A1 (de) * | 2004-10-29 | 2006-05-04 | Nordson Corp., Westlake | Verfahren und Vorrichtung zur Überwachung von Strömungsverhältnissen in einem Leitungsstrang |
| EP1958899B1 (de) * | 2007-02-16 | 2013-08-21 | J. Wagner AG | Vorrichtung zum Fördern von Fluid |
| GB0708758D0 (en) | 2007-05-04 | 2007-06-13 | Powderject Res Ltd | Particle cassettes and process thereof |
| GB201906310D0 (en) * | 2019-05-03 | 2019-06-19 | Schenck Process Uk Ltd | Material conveying apparatus with shut down valves |
| CN115121391B (zh) * | 2022-07-12 | 2024-01-26 | 航天科工哈尔滨风华有限公司 | 一种用于电弧增材制造的喷粉装置及方法 |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2026498A1 (de) * | 1969-06-02 | 1970-12-17 | Ransburg Electro-Coating Corp., Indianapolis, Ind. (V.St.A.) | Vorrichtung und Verfahren zum Verteilen teilchenförmigen Materials |
| US4290555A (en) * | 1979-02-21 | 1981-09-22 | Nippon Sanso K. K. | Method for supplying powder to be used in home spray coating operation |
| US5131350A (en) * | 1989-08-11 | 1992-07-21 | Ransburg-Gema Ag | Electrostatic powder coating device |
| DE4403022A1 (de) * | 1993-03-02 | 1994-09-08 | Frei Siegfried | Verfahren und Vorrichtung zum Auftragen von Pulverlack in einer Pulverlackieranlage |
| DE4409493A1 (de) * | 1993-03-26 | 1994-09-29 | Peter Ribnitz | Luftteilerventil |
| EP0636420A2 (de) * | 1993-07-26 | 1995-02-01 | ITW Gema AG | Pulverfördervorrichtung, insbesondere für Beschichtungspulver |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4002372A (en) * | 1975-12-01 | 1977-01-11 | General Shale Products Corporation | Pulverulent material metering and delivery system and method |
| FR2391136A1 (fr) * | 1977-05-18 | 1978-12-15 | Pechiney Aluminium | Procede d'autoregulation d'un transport pneumatique |
| DE3368210D1 (en) * | 1982-04-27 | 1987-01-22 | Siegfried Frei | Process for applying powder in strip form and powder application device |
| DE3708462A1 (de) * | 1987-03-16 | 1988-09-29 | Gema Ransburg Ag | Pneumatische foerdereinrichtung |
| DE3827014A1 (de) * | 1988-04-14 | 1989-10-26 | Erich Kraemer | Verfahren und vorrichtung zum zufuehren eines pulverfoermigen materials zu einer versorgungseinrichtung |
| FR2671061A1 (fr) * | 1990-12-26 | 1992-07-03 | Pechiney Aluminium | Dispositif de separation d'une matiere en lit fluidise et de detection de colmatage. |
| JPH07187387A (ja) * | 1993-12-27 | 1995-07-25 | Chichibu Onoda Cement Corp | 流量制御装置を有する塗料自動供給装置 |
-
1996
- 1996-07-23 EP EP96111824A patent/EP0763385B1/de not_active Expired - Lifetime
- 1996-07-23 DE DE59610361T patent/DE59610361D1/de not_active Expired - Fee Related
- 1996-07-30 TW TW085109270A patent/TW334357B/zh active
- 1996-08-07 US US08/692,606 patent/US5906858A/en not_active Expired - Fee Related
- 1996-08-29 JP JP8228861A patent/JP2878199B2/ja not_active Expired - Fee Related
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2026498A1 (de) * | 1969-06-02 | 1970-12-17 | Ransburg Electro-Coating Corp., Indianapolis, Ind. (V.St.A.) | Vorrichtung und Verfahren zum Verteilen teilchenförmigen Materials |
| US4290555A (en) * | 1979-02-21 | 1981-09-22 | Nippon Sanso K. K. | Method for supplying powder to be used in home spray coating operation |
| US5131350A (en) * | 1989-08-11 | 1992-07-21 | Ransburg-Gema Ag | Electrostatic powder coating device |
| DE4403022A1 (de) * | 1993-03-02 | 1994-09-08 | Frei Siegfried | Verfahren und Vorrichtung zum Auftragen von Pulverlack in einer Pulverlackieranlage |
| DE4409493A1 (de) * | 1993-03-26 | 1994-09-29 | Peter Ribnitz | Luftteilerventil |
| EP0636420A2 (de) * | 1993-07-26 | 1995-02-01 | ITW Gema AG | Pulverfördervorrichtung, insbesondere für Beschichtungspulver |
Cited By (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US6194027B1 (en) | 1997-11-03 | 2001-02-27 | Itw Gema Ag | Method and equipment for powder spray coating |
| US6217654B1 (en) | 1997-11-03 | 2001-04-17 | Itw Gema Ag | Method and equipment for powder spray coating |
| EP1240947A1 (de) * | 2001-03-13 | 2002-09-18 | ITW Gema AG | Pulversprüheinrichtung für Beschichtungspulver |
| EP1477231B2 (de) † | 2003-05-16 | 2021-12-01 | Dürr Systems AG | Vorrichtung zur Hohlraumkonservierung und Vorzerstäuber |
| WO2006024417A1 (de) * | 2004-09-02 | 2006-03-09 | Weitmann & Konrad Gmbh & Co. Kg | Vorrichtung und verfahren zum erzeugen eines homogenen puder-luft-gemisches |
| US7607451B2 (en) | 2004-09-02 | 2009-10-27 | Weitmann & Konrad Gmbh & Co. Kg | Device and method for the production of a powder-air mixture |
| CN112316855A (zh) * | 2020-10-06 | 2021-02-05 | 大连理工大学 | 一种改进的对计量盘密封力可调的微粉计量装置及对应调节方法 |
| CN112316855B (zh) * | 2020-10-06 | 2021-09-24 | 大连理工大学 | 一种改进的对计量盘密封力可调的微粉计量装置及对应调节方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| EP0763385B1 (de) | 2003-04-23 |
| JP2878199B2 (ja) | 1999-04-05 |
| JPH09142657A (ja) | 1997-06-03 |
| US5906858A (en) | 1999-05-25 |
| TW334357B (en) | 1998-06-21 |
| DE59610361D1 (de) | 2003-05-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0823286B1 (de) | Injectoranordnung zur Förderung eines pulverförmigen Gutes | |
| EP0412289B1 (de) | Elektrostatische Pulverbeschichtungseinrichtung | |
| DE2252474C2 (de) | Vorrichtung zum Steuern des Pulverdurchsatzes durch elektrostatische Pulverbeschichtungsanlagen oder -geräte | |
| DE69834306T2 (de) | Vorrichtung und Verfahren zum Auftrag einer Beschichtung | |
| DE69419084T2 (de) | Apparat zum Aufbringen eines Pulvers sowie zur Herstellung eines Pulverstromes | |
| EP0763385B1 (de) | Verfahren zur Förderung eines pulverförmigen Gutes mittels eines Injectors | |
| DE3030762A1 (de) | Vorrichtung und verfahren zur elektrostatischen pulverbeschichtung | |
| DE2849269C2 (de) | Verfahren zum Pulversprühen und pneumatische Pulversprüheinrichtung | |
| EP1427536A1 (de) | Vorrichtung zum fördern von pulver und verfahren zu deren betrieb | |
| EP0913203B1 (de) | Verfahren und Vorrichtung zum Pulver-Sprühbeschichten | |
| EP0780160A1 (de) | Pulver-Sprühbeschichtungsvorrichtung | |
| EP1123163B1 (de) | Verfahren und vorrichtung zum dosieren und mischen unterschiedlicher komponenten | |
| DE19748376A1 (de) | Verfahren und Vorrichtung zum Pulver-Sprühbeschichten | |
| DE102005042380A1 (de) | Vorrichtung und Verfahren zum Erzeugen eines Schaummaterials | |
| DE2930121A1 (de) | Spruehverfahren und sprueheinrichtung, insbesondere zum sruehbeschichten von gegenstaenden mit pulver | |
| DE10111891A1 (de) | Pulversprüheinrichtung für Beschichtungspulver | |
| DE2253633A1 (de) | Vorrichtung zum verspruehen von pulvern | |
| DE4409493A1 (de) | Luftteilerventil | |
| EP0514945B1 (de) | Wasser/Sand-Dosiergerät | |
| EP0997184A1 (de) | Vorrichtung zum Fördern und Mischen von Schüttgut | |
| DE69331148T2 (de) | Pulverauftragesystem für schwer zu handhabende pulver | |
| EP0137450B1 (de) | Verfahren und Vorrichtung zum Befeuchten schüttfähiger Feststoffe | |
| DE4403022A1 (de) | Verfahren und Vorrichtung zum Auftragen von Pulverlack in einer Pulverlackieranlage | |
| WO1992016345A1 (de) | Verfahren und vorrichtung zum herstellen eines polyurethan-reaktionsgemisches | |
| EP2105207B1 (de) | Vorlagebehälter für pulverförminge Medien, Anlage zum Fördern von pulverförmigen Medien sowie Verfahren zum Betreiben einer solchen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): CH DE GB LI |
|
| 17P | Request for examination filed |
Effective date: 19970919 |
|
| RAP3 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: ELPATRONIC AG |
|
| 17Q | First examination report despatched |
Effective date: 19991213 |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Designated state(s): CH DE GB LI |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20030423 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REF | Corresponds to: |
Ref document number: 59610361 Country of ref document: DE Date of ref document: 20030528 Kind code of ref document: P |
|
| GBV | Gb: ep patent (uk) treated as always having been void in accordance with gb section 77(7)/1977 [no translation filed] |
Effective date: 20030423 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040203 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20040126 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20040702 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050731 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050731 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |