EP0788848A1 - Verfahren zur Herstellung eines Rohrs mit Abschnitten unterschiedlicher Querschnittskonfiguration - Google Patents
Verfahren zur Herstellung eines Rohrs mit Abschnitten unterschiedlicher Querschnittskonfiguration Download PDFInfo
- Publication number
- EP0788848A1 EP0788848A1 EP97101610A EP97101610A EP0788848A1 EP 0788848 A1 EP0788848 A1 EP 0788848A1 EP 97101610 A EP97101610 A EP 97101610A EP 97101610 A EP97101610 A EP 97101610A EP 0788848 A1 EP0788848 A1 EP 0788848A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- section
- tube
- shaping
- forming section
- base region
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21C—MANUFACTURE OF METAL SHEETS, WIRE, RODS, TUBES, PROFILES OR LIKE SEMI-MANUFACTURED PRODUCTS OTHERWISE THAN BY ROLLING; AUXILIARY OPERATIONS USED IN CONNECTION WITH METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL
- B21C37/00—Manufacture of metal sheets, rods, wire, tubes, profiles or like semi-manufactured products, not otherwise provided for; Manufacture of tubes of special shape
- B21C37/06—Manufacture of metal sheets, rods, wire, tubes, profiles or like semi-manufactured products, not otherwise provided for; Manufacture of tubes of special shape of tubes or metal hoses; Combined procedures for making tubes, e.g. for making multi-wall tubes
- B21C37/15—Making tubes of special shape; Making tube fittings
- B21C37/16—Making tubes with varying diameter in longitudinal direction
- B21C37/18—Making tubes with varying diameter in longitudinal direction conical tubes
- B21C37/185—Making tubes with varying diameter in longitudinal direction conical tubes starting from sheet material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21C—MANUFACTURE OF METAL SHEETS, WIRE, RODS, TUBES, PROFILES OR LIKE SEMI-MANUFACTURED PRODUCTS OTHERWISE THAN BY ROLLING; AUXILIARY OPERATIONS USED IN CONNECTION WITH METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL
- B21C37/00—Manufacture of metal sheets, rods, wire, tubes, profiles or like semi-manufactured products, not otherwise provided for; Manufacture of tubes of special shape
- B21C37/06—Manufacture of metal sheets, rods, wire, tubes, profiles or like semi-manufactured products, not otherwise provided for; Manufacture of tubes of special shape of tubes or metal hoses; Combined procedures for making tubes, e.g. for making multi-wall tubes
- B21C37/065—Manufacture of metal sheets, rods, wire, tubes, profiles or like semi-manufactured products, not otherwise provided for; Manufacture of tubes of special shape of tubes or metal hoses; Combined procedures for making tubes, e.g. for making multi-wall tubes starting from a specific blank, e.g. tailored blank
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21C—MANUFACTURE OF METAL SHEETS, WIRE, RODS, TUBES, PROFILES OR LIKE SEMI-MANUFACTURED PRODUCTS OTHERWISE THAN BY ROLLING; AUXILIARY OPERATIONS USED IN CONNECTION WITH METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL
- B21C37/00—Manufacture of metal sheets, rods, wire, tubes, profiles or like semi-manufactured products, not otherwise provided for; Manufacture of tubes of special shape
- B21C37/06—Manufacture of metal sheets, rods, wire, tubes, profiles or like semi-manufactured products, not otherwise provided for; Manufacture of tubes of special shape of tubes or metal hoses; Combined procedures for making tubes, e.g. for making multi-wall tubes
- B21C37/08—Making tubes with welded or soldered seams
- B21C37/0803—Making tubes with welded or soldered seams the tubes having a special shape, e.g. polygonal tubes
Definitions
- the invention relates to a method for producing a tube with sections of different cross-sectional configurations.
- Welded tubes are formed from steel strip or blanks into tubes and then welded along their joints. This creates hollow bodies with a round cross-section.
- Pipes with cross-sectional extensions at the ends are often required. These widenings are produced by mechanical widening, in that the pipe end is widened with the aid of a mandrel by tensile and / or compressive forces.
- the cross-sectional extensions that can be achieved are however limited by the deformability of the material used. Accordingly, only comparatively small changes in geometry can be made.
- the expansion of the material structure in the expansion area frequently also occurs as a result of the expansion. This is undesirable in many cases because the hardening reduces the material's ability to change shape.
- a complex annealing treatment is then necessary to eliminate the structural change in order to ensure a ductility of the widened pipe ends that is sufficient for subsequent processing steps.
- the invention is based on the object of making a method for producing a tube with sections of different cross-sectional configuration simpler and more economical, in particular also improving the possibilities in the design of the tube configuration.
- a board is first provided, which has a rectangular base region, on the at least one forming section is integrated in one piece.
- the circuit board is the true-to-length development of the outer circumferential surface of the pipe to be produced, including any surfaces that protrude over the circumference of the pipe as tabs or the like.
- the board is formed into a hollow cylindrical body. This involves a tubular shaping of the base area and a spiral shaping of the shaping section. The longitudinal edges of the base area then lie exactly against one another, while the blank is wound up in the forming section with partially overlapping areas.
- This forming process can be carried out economically and with high accuracy in a die, the blank being first made into a semicircular profile in a first partial step and into the hollow cylindrical shape in a further partial step.
- the final shaping can be a widening of the forming section with an active medium acting from the inside, for example a mandrel. If a tab projecting from the circumference of the tube is to be formed, the shaping section only needs to be directed into the corresponding position.
- the joints are connected in the subsequent joining process. This is usually done by welding. Various methods are available for this, such as laser, shielding gas, inductive or resistance welding.
- the method according to the invention is particularly well suited for the production of a tube with a frustoconical cross-sectional widening at at least one end.
- a circuit board with a rectangular base region is then used, which is followed at one end by a shaping section of a trapezoidal configuration.
- the circuit board is symmetrical along its longitudinal plane. The board is the development of the outer surface of the pipe to be manufactured.
- the final shaping of the tube is carried out by expanding the spiral-shaped forming section in a trumpet-like manner. This is expediently done in a suitable die by thorning out the end region so that it unwinds completely and the final geometry of the stepped tube is achieved. This is followed by the welding of the butt edges.
- a ramp-like sliding area can be assigned to the forming section. This is particularly advantageous if several forming sections of different geometries are linked together.
- a sliding area can be formed, for example, by providing a short trapezoidal extension as an auxiliary surface at the front end of the board. This auxiliary surface ensures that a problem-free rolling up of the board is possible due to the initially point-like contact.
- a further advantageous measure according to claim 6 is that the blank is provided with blank thicknesses which change in certain regions in the rolling direction before the forming by a specific rolling deformation. If necessary, the rolled blank is trimmed as required before it is sent for further processing.
- the use-specifically shaped board has deliberately varying board thicknesses, in order to convey various areas precisely to the wall thicknesses corresponding to the later use of the tube made from the board, which are matched to the respective loads and thus also the locally differing voltage peaks that these areas have in practice Subject to use.
- a pipe can be produced with sections of different cross-sectional configuration and sections of different wall thickness.
- the area-reduced wall thickness is particularly suitable for the production of components that are under external stress, but in which the stresses that occur due to the component design are distributed over the component at different heights. This is often the case, in particular, with components of motor vehicles. If such components are designed according to the maximum load, this inevitably leads to oversizing in less stressed areas. This not only results in a higher use of materials, but also in unnecessary weight.
- the rolling direction can be adapted to the particular configuration of the later pipe.
- the starting boards can also be partially rolled twice or, if necessary, several times in different directions.
- the respective thickness can also be varied in stages as required.
- the rolling is expediently carried out in a two-roll stand.
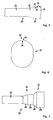
- FIG. 1 shows a section of a circuit board 1 which is used to produce a tube which is expanded at the end.
- the circuit board 1 has a rectangular base region 2, which is followed by a trapezoidal forming section 3.
- the plate 1 is symmetrical with respect to its central longitudinal axis MLA and represents the true-to-length development of the pipe to be produced.
- the blank 1 is formed into a hollow cylindrical body.
- the forming section 3 is rolled up in a spiral, as shown in FIG. 2. Here there is an overlap of the forming section 3 in the areas 4 and 5.
- the base region 2 is formed into a tubular shape.
- the longitudinal edges 6 and 7 of the base region 2 are then opposite one another.
- the hollow cylindrical body is fixed in a suitable die and the forming section 3 is thorned out, whereby it is converted into the final frustoconical geometry. Due to the blank cut precisely adapted to the tube shape, an exact contact of the longitudinal edges 8 and 9 of the forming section 3 and the longitudinal edges 6, 7 of the base region 2 is achieved.
- the tube is finished by welding the longitudinal edges 6, 7 or 8, 9.
- FIG. 4 shows the end section of a tube 10 with a cylindrical middle section 11, which is followed by a frustoconical length section 12 and a cylindrical length section 13.
- the tube 10 is formed symmetrically to the central longitudinal axis MLA.
- the circuit board 14 which is used to manufacture the tube 10, is shown in dashed lines.
- the circuit board 14 is the development of the lateral surface of the tube 10.
- the rectangular base region 11 ' can be seen, to which a trapezoidal forming section 15 and another rectangular forming section 16 are connected. Due to the adapted blank cut an exact contact of the joints 17, 17 ', 18, 18', 19, 19 'on the end-shaped tube 10 is achieved.
- FIG. 5 shows a circuit board 20 with a rectangular base region 21 and a trapezoidal one formed forming section 22 and a further rectangular forming section 23.
- a ramp-like sliding area 26 is formed.
- the sliding area 26 is formed by a short trapezoidal extension 27.
- the approach 27 acts as an auxiliary surface and ensures that the roll-up process of the circuit board 20 can take place without problems due to the initially point-like contact.
- FIG. 6 Another solution to support the reeling process is shown in FIG. 6.
- a sliding area 28 is realized by a changeover 29 on a butt edge 30 of a forming section 31.
- FIG. 1 A shoulder 34, consisting of a frustoconical transition section 35 and a cylindrical longitudinal section 36, adjoins the cylindrical central section 33.
- Another shoulder 37 is formed by the frustoconical length section 38 and the cylindrical length section 39.
- FIGS. 8 to 11 show a tube 40 with a holder 42 protruding from the circumference 41.
- the holder 42 is arranged in the middle region 43 of the tube 40.
- a board with a rectangular base region, to which the holder 42 is attached as a forming section 44 is again assumed.
- the board is then rolled up, so that the situation shown in Figure 10 results.
- the forming section 44 is in some areas on the outer surface 45 of the tube 40.
- the shaping section 44 is brought into the desired position in a suitable manner, so that the holder 42 results.
- FIG. 12 shows a section of a blank 48, in which areas 49 to 52 have been stretched by a specific rolling deformation, with blank thicknesses s 1 to s 4 changing in the rolling direction WR.
- the areas 49-52 merge seamlessly into one another.
- the circuit board 48 has an approximately smooth surface 57 on the underside 56. Of course, the board 48 can also be stretched on both sides.
- the areas 50-52 are part of a rectangular base area 58 of the circuit board 48.
- the area 49 has a trapezoidal configuration and forms the shaping section 59, which is integrally attached to the base area 58.
- a tube can be produced from the board 48 with sections of different cross-sectional configurations and sections of different wall thicknesses s 1 to s 4 .
- the regions 49-52 have exactly those circuit board thicknesses s 1 to s 4 which are matched to the respective loads and tensions to which the regions 49-52 are subject in the practical use of the tube produced from the circuit board 48 .
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Lining Or Joining Of Plastics Or The Like (AREA)
- Branch Pipes, Bends, And The Like (AREA)
- Shaping Of Tube Ends By Bending Or Straightening (AREA)
- Rod-Shaped Construction Members (AREA)
Abstract
Description
- Die Erfindung betrifft ein Verfahren zur Herstellung eines Rohrs mit Abschnitten unterschiedlicher Querschnittskonfiguration.
- Geschweißte Rohre werden aus Bandstahl oder Platinen zu Rohren geformt und anschließend entlang ihrer Stöße geschweißt. Dabei entstehen Hohlkörper mit rundem Querschnitt.
- Häufig werden Rohre mit an den Enden vorliegenden Querschnittserweiterungen benötigt. Diese Aufweitungen werden durch mechanisches Aufweiten hergestellt, indem das Rohrende mit Hilfe eines Dorns durch Zug- und/oder Druckkräfte aufgeweitet wird. Die dabei erzielbaren Querschnittserweiterungen sind jedoch durch das Formänderungsvermögen des verwendeten Werkstoffs begrenzt. Dementsprechend können nur vergleichsweise geringe Geometrieänderungen vorgenommen werden. Auch tritt häufig durch das Aufweiten eine Verfestigung des Werkstoffgefüges im Aufweitungsbereich ein. Dies ist in vielen Fällen unerwünscht, da die Verfestigung das Formänderungsvermögen des Werkstoffs herabsetzt. Zur Beseitigung der Gefügeveränderung ist dann eine aufwendige Glühbehandlung notwendig, um eine für nachfolgende Bearbeitungsschritte hinreichende Duktilität der aufgeweiteten Rohrenden sicherzustellen.
- Mehraufwand ist auch erforderlich, wenn die Rohre mit Haltern, Laschen oder ähnlichem ausgerüstet sein müssen. Derartige Anbauteile werden üblicherweise nach der Rohrfertigung schweißtechnisch am Rohr festgelegt. Damit ist nicht nur fertigungstechnischer Mehraufwand verbunden, sondern es kann auch infolge der Schweißung zu nachträglichen Gefügeveränderungen des Werkstoffs im Schweißbereich kommen.
- Der Erfindung liegt ausgehend vom Stand der Technik die Aufgabe zugrunde, ein Verfahren zur Herstellung eines Rohrs mit Abschnitten unterschiedlicher Querschnittskonfiguration einfacher und ökonomischer zu gestalten, wobei insbesondere auch die Möglichkeiten in der Gestaltung der Rohrkonfiguration verbessert werden.
- Diese Aufgabe wird erfindungsgemäß durch das im Anspruch 1 charakterisierte Verfahren gelöst.
- Zur Herstellung eines Rohrs mit Abschnitten unterschiedlicher Querschnittskonfiguration wird zunächst eine Platine bereitgestellt, welche über einen rechteckigen Basisbereich verfügt, an den mindestens ein Umformabschnitt einstückig angegliedert ist. Die Platine ist die längengetreue Abwicklung der äußeren Umfangsfläche des herzustellenden Rohrs einschließlich etwaiger über den Umfang des Rohrs als Laschen oder ähnlichem abstehender Flächen.
- Im nächsten Schritt wird die Platine zu einem hohlzylindrischen Körper geformt. Dabei erfolgt eine rohrförmige Umformung des Basisbereichs und eine spiralförmige Umformung des Umformabschnitts. Die Längskanten des Basisbereichs liegen dann exakt aneinander an, während die Platine im Umformabschnitt aufgewickelt ist mit teilweise überlappenden Bereichen.
- Dieser Umformvorgang kann wirtschaftlich und mit hoher Genauigkeit in einem Gesenk vorgenommen werden, wobei zunächst die Platine in einem ersten Teilschritt zu einem Halbkreisprofil und in einem weiteren Teilschritt in die hohlzylindrische Form gebracht wird.
- Hieran schließt sich die Endformgebung des Rohrs an, bei der mittels geeigneter Wirkmedien auf den Umformabschnitt eingewirkt wird und so die endgültige Geometrie des Rohrs erreicht wird.
- Bei der Endformgebung kann es sich um ein Aufweiten des Umformabschnitts handeln mit einem von innen angreifenden Wirkmedium, beispielsweise einem Dorn. Soll eine vom Umfang des Rohrs abstehende Lasche geformt werden, braucht der Umformabschnitt lediglich in die entsprechende Stellung gerichtet werden.
- Im nachfolgenden Fügeprozeß werden die Stöße verbunden. Dies geschieht üblicherweise durch Verschweißen. Hierzu stehen unterschiedliche Verfahren zur Verfügung, wie das Laser-, Schutzgas-, Induktiv- oder Widerstandsschweißen.
- Mit dem erfindungsgemäßen Verfahren erhält man ein Rohr mit Abschnitten unterschiedlicher Querschnittskonfiguration, wobei schädliche Verformungen oder Schwächungen des Rohrwerkstoffs im Bereich einer Querschnittsänderung vermieden werden bzw. nur in einem vertretbaren Umfang auftreten.
- Nach den Merkmalen des Anspruchs 2 ist es auch möglich, zunächst die im Basisbereich liegenden Stoßkanten ganz oder teilweise zu fügen, bevor die Endformung vorgenommen wird. Dies kann bei einer komplizierteren geometrischen Konfiguration eines Rohrs zu einer Erleichterung der weiteren Fertigungsschritte führen.
- Das erfindungsgemäße Verfahren ist besonders gut für die Herstellung eines Rohrs mit einer kegelstumpfförmigen Querschnittserweiterung an mindestens einem Ende geeignet, wie dies Anspruch 3 vorsieht.
- Danach wird eine Platine verwendet mit einem rechteckigen Basisbereich, an den sich an einem Ende ein Umformabschnitt trapezförmiger Konfiguration anschließt. Entlang ihrer Längsebene ist die Platine symmetrisch ausgebildet. Die Platine ist die Abwicklung der Mantelfläche des herzustellenden Rohrs.
- Nachdem die Platine zu einem rohrförmigen Hohlkörper umgeformt ist, wird die Endformgebung des Rohrs vorgenommen, indem der spiralartig aufgewickelte Umformabschnitt trompetenartig aufgeweitet wird. Zweckmäßig geschieht dies in einer geeigneten Matrize durch Aufdornen des Endbereichs, so daß sich dieser vollständig abwickelt und die endgültige Geometrie des abgesetzten Rohrs erreicht wird. Hieran schließt sich dann das Verschweißen der Stoßkanten an.
- Mit dieser Vorgehensweise können nahezu beliebige Querschnittserweiterungen in den Endbereichen eines Rohrs erreicht werden. Das Formänderungsvermögen des verwendeten Werkstoffs begrenzt die Formgebung der Rohre erheblich weniger als bisher. Verfestigungen des Werkstoffs im Bereich der Aufweitungen werden minimiert. Demzufolge kann auch in der Regel auf eine thermische Nachbehandlung zur Egalisierung nachteiliger Werkstoffveränderungen verzichtet werden.
- Eine vorteilhafte Weiterbildung des erfindungsgemäßen Verfahrens ist im Anspruch 4 zu sehen. Durch die Verwendung einer Platine, bei der sich an den trapezförmigen Umformabschnitt weitere trapezförmige und/oder rechteckige Umformabschnitte anschließen, ist eine breite Geometrievariation der Endbereiche eines Rohrs möglich.
- Auf diese Weise können Rohre hergestellt werden, bei denen sich an den trompetenartig aufgeweiteten Bereich weitere zylindrische oder kegelstumpfförmige Abschnitte anschließen.
- Um zu vermeiden, daß die Stoßkanten des Umformabschnitts beim Aufrollvorgang direkt aneinanderstoßen, kann dem Umformabschnitt ein rampenartiger Aufgleitbereich zugeordnet werden. Dieser ist insbesondere dann von Vorteil, wenn mehrere Umformabschnitte unterschiedlicher Geometrie aneinandergegliedert sind.
- Ein Aufgleitbereich kann beispielsweise dadurch gebildet werden, daß am stirnseitigen Ende der Platine ein kurzer trapezförmiger Ansatz als Hilfsfläche vorgesehen wird. Diese Hilfsfläche sorgt dafür, daß aufgrund der anfangs punktförmigen Berührung ein problemloses Aufrollen der Platine möglich ist.
- Möglich ist es aber auch, den Aufgleitbereich durch eine Umstellung an einer Stoßkante eines Umformabschnitts auszubilden.
- Eine weitere vorteilhafte Maßnahme besteht nach Anspruch 6 darin, daß die Platine vor der Umformung durch eine gezielte walzende Verformung mit in Walzrichtung bereichsweise wechselnden Platinendicken versehen wird. Falls erforderlich, wird die gewalzte Platine bedarfsgerecht beschnitten, bevor sie der Weiterverarbeitung zugeführt wird. Die verwendungsspezifisch geformte Platine weist bewußt variierende Platinendicken auf, um entsprechend der späteren Verwendung des aus der Platine gefertigten Rohrs diversen Bereichen genau diejenigen Wanddicken zu vermitteln, die auf die jeweiligen Belastungen und damit auch die örtlich voneinander abweichenden Spannungsspitzen abgestimmt sind, denen diese Bereiche im praktischen Einsatz unterliegen.
- Auf diese Weise kann ein Rohr hergestellt werden mit Abschnitten unterschiedlicher Querschnittskonfiguration und Abschnitten unterschiedlicher Wanddicke. Das bereichsweise wanddickenreduzierte Rohr ist besonders geeignet für die Herstellung von Bauteilen, die unter äußerer Belastung stehen, bei denen aber die auftretenden Spannungen aufgrund der Bauteilkonstruktion verteilt über das Bauteil in unterschiedlicher Höhe vorliegen. Dies ist insbesondere bei Komponenten von Kraftfahrzeugen häufig der Fall. Werden derartige Bauteile nach der Maximalbelastung ausgelegt, führt dies zwangsläufig zu einer Überdimensionierung in weniger belasteten Bereichen. Hieraus resultiert dann nicht nur ein höherer Materialeinsatz, sondern auch unnötiges Gewicht. Diese Nachteile werden nunmehr dadurch vermieden, daß die Rohre, die zur Herstellung der Bauteile dienen, entsprechend der späteren Belastung in einzelnen Bereichen der Bauteile unterschiedlich dimensioniert werden.
- Grundsätzlich kann die Walzrichtung der jeweiligen Konfiguration des späteren Rohrs angepaßt werden. Dabei können die Ausgangsplatinen auch zweimal oder ggf. mehrfach in verschiedenen Richtungen partiell gewalzt werden. Dadurch kann die jeweilige Dicke entsprechend den Erfordernissen beliebig auch stufenweise variiert werden. Zweckmäßig erfolgt das Walzen in einem Zweiwalzengerüst. Durch Variation der Walzengeometrie im Walzeneinlauf kann die Symmetrie bezüglich der Mittelquerebene in gewissen Grenzen beeinflußt werden.
- Die Erfindung ist nachfolgend anhand von in den Zeichnungen dargestellten Ausführungsbeispielen näher beschrieben. Es zeigen:
- Figur 1
- in der Draufsicht den Ausschnitt einer Platine für ein endseitig erweitertes Rohr;
- Figur 2
- einen vertikalen Querschnitt durch einen spiralförmig gerollten Umformabschnitt;
- Figur 3
- einen vertikalen Querschnitt durch den rohrförmig gerollten Mittelabschnitt;
- Figur 4
- in der Draufsicht den Endabschnitt eines Rohrs mit einem kegelstumpfförmigen Längenabschnitt, an den sich ein zylinderförmiger Längenabschnitt anschließt, sowie die Abwicklung des Endabschnitts;
- Figur 5
- eine weitere Ausführungsform einer Platine;
- Figur 6
- einen vertikalen Querschnitt durch einen Umformabschnitt mit einer Umstellung;
- Figur 7
- den Endabschnitt eines mehrfach abgesetzten Rohrs;
- Figur 8
- eine weitere Ausführungsform eines Rohrs in der Draufsicht;
- Figur 9
- das Rohr gemäß Figur 8 in perspektivischer Darstellung;
- Figur 10
- einen vertikalen Querschnitt durch das Rohr der Figur 8 vor der Endformgebung;
- Figur 11
- den vertikalen Querschnitt durch das Rohr gemäß der Figur 8 nach der Endformgebung und
- Figur 12
- in perspektivischer Darstellungsweise einen Ausschnitt aus einer Platine mit bereichsweise unterschiedlichen Platinendicken.
- Die Figur 1 zeigt einen Ausschnitt aus einer Platine 1, die zur Herstellung eines endseitig erweiterten Rohrs dient. Die Platine 1 verfügt über einen rechteckigen Basisbereich 2, an den sich ein trapezförmig ausgebildeter Umformabschnitt 3 anschließt. Die Platine 1 ist zu ihrer Mittellängsachse MLA symmetrisch ausgebildet und stellt die längengetreue Abwicklung des herzustellenden Rohrs dar.
- Umformtechnisch wird die Platine 1 zu einem hohlzylindrischen Körper geformt. Der Umformabschnitt 3 wird dabei spiralförmig aufgerollt, wie dies in Figur 2 dargestellt ist. Hier kommt es zu einer Überlappung des Umformabschnitts 3 in den Bereichen 4 und 5.
- Aus der Figur 3 geht hervor, daß der Basisbereich 2 rohrförmig umgeformt ist. Die Längskanten 6 und 7 des Basisbereichs 2 liegen sich dann gegenüber.
- Bei der Endformgebung wird der hohlzylindrische Körper in einer geeigneten Matrize fixiert und der Umformabschnitt 3 aufgedornt, wobei er in die endgültige kegelstumpfförmige Geometrie überführt wird. Durch den präzise auf die Rohrform angepaßten Platinenschnitt wird eine exakte Anlage der Längskanten 8 und 9 des Umformabschnitts 3 sowie der Längskanten 6, 7 des Basisbereichs 2 erreicht.
- In einem nachfolgenden Verfahrensschritt wird das Rohr durch Verschweißen der Längskanten 6, 7 bzw. 8, 9 fertiggestellt.
- In der Figur 4 ist der Endabschnitt eines Rohrs 10 dargestellt mit einem zylindrischen Mittelabschnitt 11, an den sich ein kegelstumpfförmiger Längenabschnitt 12 und ein zylinderförmiger Längenabschnitt 13 anschließt.
- Zur Mittellängsachse MLA ist das Rohr 10 symmetrisch ausgebildet.
- In gestrichelter Linienführung ist die Platine 14 dargestellt, die zur Herstellung des Rohrs 10 dient. Die Platine 14 ist die Abwicklung der Mantelfläche des Rohrs 10. Man erkennt den rechteckigen Basisbereich 11', an den sich ein trapezförmiger Umformabschnitt 15 und ein weiterer rechteckiger Umformabschnitt 16 anschließen. Durch den angepaßten Platinenschnitt wird eine exakte Anlage der Stöße 17, 17', 18, 18', 19, 19' am endgeformten Rohr 10 erreicht.
- Aus der Figur 5 geht eine Platine 20 hervor mit einem rechteckigen Basisbereich 21 sowie einem trapezförmig ausgebildeten Umformabschnitt 22 und einem weiteren rechteckigen Umformabschnitt 23. Um zu vermeiden, daß die Stoßkanten 24, 25 des Umformabschnitts 23 beim Aufrollvorgang aneinanderstoßen, ist ein rampenartiger Aufgleitbereich 26 ausgebildet. Der Aufgleitbereich 26 wird durch einen kurzen trapezförmigen Ansatz 27 gebildet. Der Ansatz 27 fungiert als Hilfsfläche und sorgt dafür, daß aufgrund der anfangs punktförmigen Berührung der Aufrollvorgang der Platine 20 ohne Probleme erfolgen kann.
- Eine andere Lösung zur Unterstützung des Aufrollvorgangs ist ist Figur 6 dargestellt. Hier wird ein Aufgleitbereich 28 durch eine Umstellung 29 an einer Stoßkante 30 eines Umformabschnitts 31 realisiert.
- Mit dem erfindungsgemäßen Verfahren können Rohre mit Abschnitten unterschiedlicher Querschnittskonfiguration auf einfache und ökonomische Weise hergestellt werden. Die Anzahl von Absätzen kann je nach Anwendungsfall variieren. Aus der Figur 7 geht ein solches Rohr 32 mit Mehrfachabsätzen hervor. An den zylindrischen Mittelabschnitt 33 schließt sich ein Absatz 34, bestehend aus einem kegelstumpfförmigen Übergangsabschnitt 35 und einem zylindrischen Längenabschnitt 36, an. Ein weiterer Absatz 37 wird von dein kegelstumpfförmigen Längenabschnitt 38 und dem zylinderförmigen Längenabschnitt 39 gebildet.
- In den Figuren 8 bis 11 ist ein Rohr 40 dargestellt mit einem vom Umfang 41 abstehenden Halter 42. Der Halter 42 ist im Mittelbereich 43 vom Rohr 40 angeordnet.
- Bei der Herstellung wird wiederum von einer Platine ausgegangen mit einem rechteckigen Basisbereich, dem der Halter 42 als Umformabschnitt 44 angegliedert ist. Die Platine wird dann aufgerollt, so daß sich die in Figur 10 dargestellte Situation ergibt. Der Umformabschnitt 44 liegt dabei bereichsweise an der Mantelfläche 45 vom Rohr 40 an. Zur Endformgebung wird der Umformabschnitt 44 in geeigneter Weise in die gewünschte Stellung gebracht, so daß sich der Halter 42 ergibt.
- Im Anschluß daran erfolgt das Verschweißen der Längskanten 46 und 47.
- Die Figur 12 zeigt einen Ausschnitt einer Platine 48, bei der durch eine gezielte walzende Verformung Bereiche 49 bis 52 abgestreckt worden sind mit in Walzrichtung WR wechselnden Platinendicken s1 bis s4. In den Übergängen 53, 54, 55 gehen die Bereiche 49-52 stufenlos ineinander über. In der hier gewählten Darstellungsweise weist die Platine 48 auf der Unterseite 56 eine annähernd glatte Oberfläche 57 auf. Selbstverständlich kann die Platine 48 auch beidseitig abgestreckt sein.
- Die Bereiche 50-52 sind Teil eines rechteckigen Basisbereichs 58 der Platine 48. Der Bereich 49 hat eine trapezförmige Konfiguration und bildet den Umformabschnitt 59, der sich einstückig an den Basisbereich 58 angliedert.
- Aus der Platine 48 kann ein Rohr hergestellt werden mit Abschnitten unterschiedlicher Querschnittskonfiguration und Abschnitten unterschiedlicher Wanddicke s1 bis s4. Bei der verwendungsspezifisch verformten Platine 48 weisen die Bereiche 49-52 genau diejenigen Platinendicken s1 bis s4 auf, die auf die jeweiligen Belastungen und Spannungen abgestimmt sind, denen die Bereiche 49-52 in der praktischen Verwendung des aus der Platine 48 hergestellten Rohrs unterliegen.
-
- 1 -
- Platine
- 2 -
- Basisbereich v. 1
- 3 -
- Umformabschnitt
- 4 -
- Bereich v. 3
- 5 -
- Bereich v. 3
- 6 -
- Längskante v. 2
- 7 -
- Längskante v. 2
- 8 -
- Längskante v. 3
- 9 -
- Längskante v. 3
- 10 -
- Rohr
- 11 -
- Mittelabschnitt v. 10
11' - Basisbereich - 12 -
- Längenabschnitt v. 10
- 13 -
- Längenabschnitt v. 10
- 14 -
- Platine
- 15 -
- Umformabschnitt
- 16 -
- Umformabschnitt
- 17 -
- Stoß
17' - Stoß - 18 -
- Stoß
18' - Stoß - 19 -
- Stoß
19' - Stoß - 20 -
- Platine
- 21 -
- Basisbereich
- 22 -
- Umformabschnitt
- 23 -
- Umformabschnitt
- 24 -
- Stoßkante
- 25 -
- Stoßkante
- 26 -
- Aufgleitbereich
- 27 -
- Ansatz
- 28 -
- Aufgleitbereich
- 29 -
- Umstellung
- 30 -
- Stoßkante
- 31 -
- Umformabschnitt
- 32 -
- Rohr
- 33 -
- Mittelabschnitt
- 34 -
- Absatz
- 35 -
- Übergangsabschnitt
- 36 -
- Längenabschnitt
- 37 -
- Absatz
- 38 -
- Längenabschnitt
- 39 -
- Längenabschnitt
- 40 -
- Rohr
- 41 -
- Umfang v. 40
- 42 -
- Halter
- 43 -
- Mittelbereich
- 44 -
- Umformabschnitt
- 45 -
- Mantelflache v. 40
- 46 -
- Längskante
- 47 -
- Längskante
- 48 -
- Platine
- 49 -
- Bereich v. 48
- 50 -
- Bereich v. 48
- 51 -
- Bereich v. 48
- 52 -
- Bereich v. 48
- 53 -
- Übergang
- 54 -
- Übergang
- 55 -
- Übergang
- 56 -
- Unterseite v. 48
- 57 -
- Oberfläche v. 48
- 58 -
- Basisbereich
- 59 -
- Umformabschnitt
- MLA-
- Mittellängsachse
- s1 -
- Platinendicke v. 49
- s2 -
- Platinendicke v. 50
- s3 -
- Platinendicke v. 51
- s4 -
- Platinendicke v. 52
- WR -
- Walzrichtung
Claims (6)
- Verfahren zur Herstellung eines Rohrs mit Abschnitten unterschiedlicher Querschnittskonfiguration, gekennzeichnet durch folgende Maßnahmen:a) Bereitstellung einer Platine (1, 14, 20, 48) mit einem rechteckigen Basisbereich (2, 11', 21, 43), an den mindestens ein Umformabschnitt (3, 15, 44, 59) einstückig angegliedert ist,b) rohrförmige Umformung des Basisbereichs (2, 11', 21, 43) und spiralförmige Umformung des Umformabschnitts (3, 15, 44, 59),c) Endformgebung des Rohrs,d) Fügen der Stoßkanten (6, 7, 8, 9, 17, 17', 18, 18'. 19, 19', 46, 47).
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß die im Basisbereich liegenden Stoßkanten (6, 7, 17, 17') mindestens bereichsweise vor der Endformgebung gefügt werden.
- Verfahren nach Anspruch 1 oder 2 zur Herstellung eines Rohrs mit einer kegelstumpfförmigen Querschnittserweiterung an mindestens einem Ende, gekennzeichnet durch die Verwendung einer Platine (1, 14, 21) mit einem Umformabschnitt (3, 15, 22) trapezförmiger Konfiguration an einem Ende und symmetrischer Ausbildung entlang ihrer Mittellängsachse (MLA).
- Verfahren nach Anspruch 3, gekennzeichnet durch die Verwendung einer Platine (14, 21), bei der sich an den trapezförmigen Umformabschnitt (15, 22) weitere trapezförmige und/oder rechteckige Umformabschnitte (16, 23) anschließen.
- Verfahren nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, daß dem Umformabschnitt (23, 31) ein rampenartiger Aufgleitbereich (26, 28) zugeordnet ist.
- Verfahren nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, daß vor der Umformung der Platine (48) eine gezielte walzende Verformung der Platine (48) mit in Walzrichtung (WR) bereichsweise wechselnden Platinendicken (s1-s4) erfolgt.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19604368 | 1996-02-07 | ||
| DE19604368A DE19604368C2 (de) | 1996-02-07 | 1996-02-07 | Verfahren zur Herstellung eines Rohrs mit Abschnitten unterschiedlicher Querschnittskonfiguration |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0788848A1 true EP0788848A1 (de) | 1997-08-13 |
| EP0788848B1 EP0788848B1 (de) | 2000-12-27 |
Family
ID=7784711
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP97101610A Expired - Lifetime EP0788848B1 (de) | 1996-02-07 | 1997-02-03 | Verfahren zur Herstellung eines Rohrs mit Abschnitten unterschiedlicher Querschnittskonfiguration |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US5836189A (de) |
| EP (1) | EP0788848B1 (de) |
| DE (1) | DE19604368C2 (de) |
| ES (1) | ES2155637T3 (de) |
| PT (1) | PT788848E (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP1537922B1 (de) * | 2003-12-04 | 2009-02-25 | HONDA MOTOR CO., Ltd. | Herstellung von Profilen mit einem sich in Längsrichtung verändernden Querschnitt |
Families Citing this family (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US6220537B1 (en) * | 1997-03-07 | 2001-04-24 | Daiwa Seiko, Inc. | Fishing spinning reel having smoothly shaped rail portion |
| DE10135411C2 (de) * | 2001-07-25 | 2003-05-28 | Gfu Ges Fuer Umformung Und Mas | Verfahren zur Herstellung von Gasverteilerrohren, insbesondere für Fahrzeug-Airbags |
| US20040250404A1 (en) * | 2003-01-14 | 2004-12-16 | Cripsey Timothy J. | Process for press forming metal tubes |
| WO2004101187A2 (en) * | 2003-05-08 | 2004-11-25 | Prototube, Inc. | Process for press forming metal tubes |
| US20060096099A1 (en) * | 2003-05-08 | 2006-05-11 | Noble Metal Processing, Inc. | Automotive crush tip and method of manufacturing |
| DE102004017343A1 (de) * | 2004-04-06 | 2005-11-03 | Muhr Und Bender Kg | Verfahren zur Herstellung von Profilen mit in Längsrichtung veränderlichem Querschnitt |
| EP1586390A1 (de) * | 2004-04-13 | 2005-10-19 | Corus Staal BV | Rohrförmiger Rohling und Verfahren zu seiner Herstellung |
| EP1586391A1 (de) * | 2004-04-13 | 2005-10-19 | Corus Staal BV | Rohrförmiger Rohling und Verfahren zu seiner Herstellung |
| DE202004014874U1 (de) * | 2004-09-22 | 2004-11-18 | Benteler Automobiltechnik Gmbh | Hohlbauteil für eine Fahrwerkskomponente |
| DE102005011764A1 (de) * | 2005-03-11 | 2006-09-14 | Muhr Und Bender Kg | Rohre mit integriertem Flansch, insbesondere aus flexibel gewalztem Material, für Fahrwerk- und Karosseriestrukturteile |
| JP2007263080A (ja) * | 2006-03-29 | 2007-10-11 | Toyota Motor Corp | 段付きチューブの製造方法 |
| DE102007023173A1 (de) | 2007-05-22 | 2008-11-27 | Benteler Automobiltechnik Gmbh | Verfahren zur Bearbeitung der Enden von Rohren |
| JP4925470B2 (ja) * | 2008-07-01 | 2012-04-25 | 雅幸 井爪 | 印刷機用版製造装置 |
| DE102008033114A1 (de) * | 2008-07-15 | 2010-01-21 | Bayerische Motoren Werke Aktiengesellschaft | Verfahren zur Herstellung eines Rohrs |
| DE102010027093A1 (de) | 2010-07-13 | 2012-01-19 | Benteler Automobiltechnik Gmbh | Verfahren zur Herstellung eines Hohlprofils aus Metall |
| CA2868973C (en) * | 2012-04-02 | 2016-11-01 | Jfe Steel Corporation | Uoe steel pipe and structure |
| CN104275365B (zh) * | 2013-07-10 | 2016-09-14 | 祥伟自动科技股份有限公司 | 空心阶管的制造方法 |
| JP6456024B2 (ja) * | 2014-01-31 | 2019-01-23 | キヤノン株式会社 | ローラ、カートリッジ、画像形成装置、及び筒状軸の製造方法 |
| CN115156347B (zh) * | 2022-07-26 | 2025-04-15 | 东风汽车集团股份有限公司 | 一种不等截面管梁的成型方法及模具 |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3648008A (en) * | 1968-12-11 | 1972-03-07 | Nippon Kokan Kk | Method of making tapered poles |
| JPS6037219A (ja) * | 1983-08-11 | 1985-02-26 | Nippon Steel Corp | 管長手方向に肉厚差をもった金属管の製造方法 |
| DE3802445A1 (de) * | 1988-01-28 | 1989-08-10 | Kurt Dr Ing Gruber | Stahlband zur herstellung geschweisster stahlrohre |
| JPH03291115A (ja) * | 1990-04-04 | 1991-12-20 | Sango:Kk | 板材から軸芯が屈曲するテーパ管を製造する方法 |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE104875C (de) * | ||||
| US4455855A (en) * | 1982-01-25 | 1984-06-26 | Kabushiki Kaisha Sanyo Seiki | Forming rolls of pipe-producing apparatus |
| DE9116427U1 (de) * | 1991-12-18 | 1992-11-26 | Welser Profile Ag, Ybbsitz | Hohlprofil |
-
1996
- 1996-02-07 DE DE19604368A patent/DE19604368C2/de not_active Expired - Fee Related
-
1997
- 1997-02-03 ES ES97101610T patent/ES2155637T3/es not_active Expired - Lifetime
- 1997-02-03 EP EP97101610A patent/EP0788848B1/de not_active Expired - Lifetime
- 1997-02-03 PT PT97101610T patent/PT788848E/pt unknown
- 1997-02-06 US US08/795,574 patent/US5836189A/en not_active Expired - Lifetime
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3648008A (en) * | 1968-12-11 | 1972-03-07 | Nippon Kokan Kk | Method of making tapered poles |
| JPS6037219A (ja) * | 1983-08-11 | 1985-02-26 | Nippon Steel Corp | 管長手方向に肉厚差をもった金属管の製造方法 |
| DE3802445A1 (de) * | 1988-01-28 | 1989-08-10 | Kurt Dr Ing Gruber | Stahlband zur herstellung geschweisster stahlrohre |
| JPH03291115A (ja) * | 1990-04-04 | 1991-12-20 | Sango:Kk | 板材から軸芯が屈曲するテーパ管を製造する方法 |
Non-Patent Citations (2)
| Title |
|---|
| PATENT ABSTRACTS OF JAPAN vol. 16, no. 129 (M - 1228) 2 April 1992 (1992-04-02) * |
| PATENT ABSTRACTS OF JAPAN vol. 9, no. 164 (M - 395) 10 July 1985 (1985-07-10) * |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP1537922B1 (de) * | 2003-12-04 | 2009-02-25 | HONDA MOTOR CO., Ltd. | Herstellung von Profilen mit einem sich in Längsrichtung verändernden Querschnitt |
Also Published As
| Publication number | Publication date |
|---|---|
| ES2155637T3 (es) | 2001-05-16 |
| US5836189A (en) | 1998-11-17 |
| DE19604368C2 (de) | 1999-12-30 |
| PT788848E (pt) | 2001-04-30 |
| EP0788848B1 (de) | 2000-12-27 |
| DE19604368A1 (de) | 1997-08-14 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0788848B1 (de) | Verfahren zur Herstellung eines Rohrs mit Abschnitten unterschiedlicher Querschnittskonfiguration | |
| EP0788849B1 (de) | Verfahren zur Herstellung von Rohren mit Abschnitten unterschiedlicher Wanddicke | |
| EP1648631B1 (de) | Verfahren zum herstellen eines längsgeschlitzten hohlprofils mit mehreren, im querschnitt verschiedenen längsabschnitten aus einer ebenen blechplatine | |
| DE60101789T2 (de) | Verfahren zur herstellung eines rohrförmigen bauteils | |
| DE1452122B1 (de) | Verfahren zum Herstellen beispielsweise U-,Winkel-,Rinnen-,Rohr- oder ähnliche Formen aufweisender,hochfester,dehnungsarmer Blechprofile und Einrichtung zur Durchführung des Verfahrens | |
| DE2648877C3 (de) | Verfahren zum Herstellen von Rohren | |
| DE102019127525A1 (de) | Verfahren zum Formen eines Fahrzeugkarosserieelements | |
| EP0942794A1 (de) | Verfahren zur herstellung eines formteiles sowie nach diesem hergestelltes formteil | |
| EP2720813B1 (de) | Verfahren zur herstellung geschlitzter hohlprofile | |
| DE102015114943A1 (de) | Verfahren zur Herstellung eines geschlossenen Hohlprofils für eine Fahrzeugachse | |
| DE19640568A1 (de) | Verfahren zur Herstellung von rohrförmigen Seitenaufprallträgern | |
| EP1954420B1 (de) | Verfahren und vorrichtung zum kernlosen einformen von hohlprofilen | |
| DE2624872C3 (de) | Verfahren zum Herstellen von ungeteilten Felgen | |
| EP1000677B1 (de) | Verfahren zur Herstellung eines Bauteils mittels Innenhochdruck-Umformen | |
| EP2170540B1 (de) | Verfahren zur herstellung von warmgefertigten nahtlosen rohren mit optimierten ermüdungseigenschaften im verschweissten zustand | |
| DE20314146U1 (de) | Gewichtsoptimierte Luftreifenfelge und Vorrichtung zu deren Herstellung | |
| DE102014224469B4 (de) | Verfahren zum Herstellen einer, wenigstens einen metallenen Werkstoff aufweisenden Raumform, sowie Raumform | |
| DE102008056273B4 (de) | Verfahren zur Herstellung eines geschlossenen Hohlprofils, nach diesem Verfahren hergestelltes geschlossenes Hohlprofil sowie Vorrichtung zur Herstellung eines derartigen geschlossenen Hohlprofils | |
| EP1110637B1 (de) | Verfahren zum Herstellen eines Formbauteils | |
| EP3590617B1 (de) | Verfahren zur herstellung eines trägerprofils aus einem blech und trägerprofil hergestellt nach dem verfahren | |
| WO2003011489A1 (de) | Verfahren zur herstellung eines metallrohres, insbesondere eines gasverteilerrohres für fahrzeug-airbags | |
| EP2959985B1 (de) | Profilträger mit einer erhöhten biegefestigkeit aus kaltband sowie verfahren zur herstellung eines solchen | |
| DE102021106434A1 (de) | Fertigungslinie und Verfahren zur Herstellung von Kurzrohren aus metallischem Werkstoff | |
| DE102013012583A1 (de) | Verfahren zur Herstellung eines Energieaufnahmeelements und Energieaufnahmeelement | |
| DE19750858A1 (de) | Rohrkokille |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 19970528 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): ES FR GB IT PT SE |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| 17Q | First examination report despatched |
Effective date: 20000619 |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): ES FR GB IT PT SE |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: 8566 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): ES FR GB IT PT SE |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20010103 |
|
| ITF | It: translation for a ep patent filed | ||
| ET | Fr: translation filed | ||
| REG | Reference to a national code |
Ref country code: PT Ref legal event code: SC4A Free format text: AVAILABILITY OF NATIONAL TRANSLATION Effective date: 20001228 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2155637 Country of ref document: ES Kind code of ref document: T3 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20120224 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20130227 Year of fee payment: 17 Ref country code: GB Payment date: 20130218 Year of fee payment: 17 Ref country code: FR Payment date: 20130301 Year of fee payment: 17 Ref country code: SE Payment date: 20130219 Year of fee payment: 17 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PT Payment date: 20130204 Year of fee payment: 17 |
|
| REG | Reference to a national code |
Ref country code: PT Ref legal event code: MM4A Free format text: LAPSE DUE TO NON-PAYMENT OF FEES Effective date: 20140804 |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: EUG |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20140203 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20141031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140204 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140804 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140228 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140203 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20150327 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140204 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140203 |