EP0812636A1 - Verfahren und Vorrichtung zum Herstellen von rotationssym-metrischen Werkstücken, insbesondere Fahrzeugrädern - Google Patents
Verfahren und Vorrichtung zum Herstellen von rotationssym-metrischen Werkstücken, insbesondere Fahrzeugrädern Download PDFInfo
- Publication number
- EP0812636A1 EP0812636A1 EP97109632A EP97109632A EP0812636A1 EP 0812636 A1 EP0812636 A1 EP 0812636A1 EP 97109632 A EP97109632 A EP 97109632A EP 97109632 A EP97109632 A EP 97109632A EP 0812636 A1 EP0812636 A1 EP 0812636A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- pressure rollers
- blank
- tool
- roller
- swivel
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21H—MAKING PARTICULAR METAL OBJECTS BY ROLLING, e.g. SCREWS, WHEELS, RINGS, BARRELS, BALLS
- B21H1/00—Making articles shaped as bodies of revolution
- B21H1/02—Making articles shaped as bodies of revolution discs; disc wheels
- B21H1/04—Making articles shaped as bodies of revolution discs; disc wheels with rim, e.g. railways wheels or pulleys
Definitions
- the invention relates to a method for producing rotationally symmetrical metallic workpieces which have flanges extending to both sides on the peripheral edge of a circular disk-shaped central part, in particular one-piece vehicle wheels, the two flanges being formed from the round rim by means of a tool roll engaging the circumference of a rotating sheet metal blank and whereby pressure rollers arranged at a constant distance from the tool roll act on both sides of the blank edge.
- cup-shaped workpieces on both sides are conventionally either produced in two parts, the two parts being connected to one another by a joining process, or they are produced by casting technology. These conventional manufacturing methods are associated with a relatively great effort.
- a cutting roller is used as the tool roller, which performs a splitting function.
- Support rollers only support the two split-off parts of the blank in order to hold them against the flanks of the tool roll.
- a radial crack forms, the course of which cannot be controlled.
- the object of the invention is therefore to design a method of the type mentioned at the outset so that it can be used to produce relatively large, thin-walled workpieces, in particular vehicle wheels, with sufficient accuracy and without error.
- the tool roll is a forming roller and that compressive stresses are generated in the forming zone by the pressure rollers.
- the stresses generated in the forming zone by the forming roller are superimposed by the axially acting pressure rollers, which on the one hand prevent any crack formation that precedes the forming rollers and on the other hand do not allow the sheet metal disc to deflect or buckle to the side or form wrinkles.
- the interaction of the forming roller with the two pressure rollers creates a stress state in the forming zone which is comparable to the stress state during backward extrusion.
- the workpiece is thus formed essentially exclusively by a flow process that takes place in the compressive stress range and therefore does not allow any free crack formation in the material. This means that even relatively thin sheet blanks with a relatively large size can be used Flanges can be made on both sides in the desired wall thickness.
- the invention also relates to an advantageous device for carrying out the method.
- the device has a rotatably drivable clamping device for the sheet metal blank and a radially adjustable tool carrier on which the forming roller is mounted, two pressure rollers acting on both sides of the blank edge being supported on the tool carrier, one of which is mounted on the tool carrier at least one can be swiveled sideways, according to the invention characterized in that the axes of rotation of the pressure rollers run at an angle to the axis of rotation of the clamping device for the sheet metal blank, and the tool roller is a forming roller with a rounded peripheral edge, to each of which a roller cone-shaped tapered roller section adjoins.
- the tool unit consisting of the forming roller and the two pressure rollers is fed against the rotating sheet blank while maintaining the mutual assignment of these rollers and executes the forming process, the forming ratios remaining unchanged regardless of the respective radial infeed position.
- the device shown has a clamping device 1 for a sheet metal blank 2.
- the clamping device 1 is connected to a rotary drive (not shown) and is mounted in a machine frame 3.
- a tool carrier 5 which can be advanced radially to the axis of rotation of the clamping device 1 by means of a feed drive 4 carries a forming roller 6 which is freely rotatably mounted therein and whose axis of rotation runs parallel to the axis of rotation of the clamping device 1.
- the forming roller 6 is aligned with the circumference of the sheet metal blank 2.
- each pressure roller 7 is mounted in a swivel bracket 8, which in turn is mounted on a support body 9, which is attached to the tool holder 5 and is radially adjustable relative to the axis of rotation of the sheet metal blank 2.
- the axes of rotation of the pressure rollers 7 run at an angle of, for example, approximately 45 ° to the axis of rotation of the clamping device 1 for the sheet metal disc 2.
- the swivel bracket 8 can be swiveled by means of a swivel drive 10, which is designed, for example, as a hydraulic cylinder.
- the swivel bracket 8 acts with a Pivot stop 11 together, which limits the pivoting movement of the pivot support 8.
- a swivel stop for the swivel bracket 8 can instead also be arranged on the inside. Due to the pivoting, the associated pressure roller 7 can be lifted so far from the workpiece made from the sheet metal blank 2 that the finished workpiece can be removed.
- the forming roller 6 has a rounded peripheral edge 12, to which a roller section 13 which tapers in the shape of a truncated cone is connected on both sides.
- the pressure rollers 7 pressing from both sides against the sheet metal disc 2 likewise have a rounded peripheral edge 14, which is adjoined on both sides by a roller section 15 which tapers in the shape of a truncated cone.
- the rounded peripheral edge 14 of the pressure rollers 7 in each case forms a roller portion engaging the sheet metal blank 2 and a roller portion engaging the inside of the associated flange 2a produced.
- the tool carrier 5 with the pressure rollers 7 and the shaping roller 6 mounted thereon are moved radially against the blank edge of the rotating sheet metal blank 2.
- the rim edge is formed in one flow process, the two side flanges 2a being formed.
- the pressure rollers 7 acting on the forming zone there superimpose additional compressive stresses on the tensions generated by the forming roller 6, which lead to the flow process.
- the constant distance between the forming roller 6 and the pressure rollers 7 during the forming process determines the wall thickness of the flanges 2a produced in the process.
- the distance between the forming roller 6 and the pressure rollers 7 can be changed during the forming operation in order to change the wall thickness of the flanges 2a in certain areas.
- asymmetrical flanges can also be produced in this way.
- a change in this distance and thus the wall thickness of the flanges 2a is achieved in that the support body 9, which is mounted on the tool carrier 5 on a pivot pin 16, is pivoted by means of an adjusting screw 17.
- a radial adjustment of the pivot pin 18 takes place, on which the pivot carrier 8 is mounted on the support body 9.
- the quarter turn actuator 1o is actuated.
- the swiveling movement of the swivel support 8 lifts the pressure roller 7 so far from the workpiece that it can be removed.
- both pressure rollers 7 are mounted on pivot supports 8 in the manner described and shown in FIG. 2, so that both pressure rollers 7 can be pivoted away on both sides.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Shaping Metal By Deep-Drawing, Or The Like (AREA)
Abstract
Zur Herstellung von rotationssymmetrischen metallischen Werkstücken, insbesondere von einteiligen Fahrzeugrädern, greift eine Umformwalze (6) am Umfang einer rotierenden Blechronde (2) an. In gleichbleibendem Abstand zur Umformwalze (6) sind beidseitig am Rondenrand angreifende Druckwalzen (7) angeordnet, durch die in der Umformzone Druckspannungen erzeugt werden. Durch einen Fließvorgang wird der Rondenrand zu zwei sich nach beiden Seiten erstreckenden Flanschen (2a) umgeformt. Mindestens eine der beiden Druckwalzen (7) ist seitlich wegschwenkbar zum Herausnehmen des Werkstücks. <IMAGE>
Description
- Die Erfindung betrifft ein Verfahren zum Herstellen von rotationssymmetrischen metallischen Werkstücken, die am Umfangsrand eines kreisscheibenförmigen Mittelteils sich nach beiden Seiten erstreckende Flansche aufweisen, insbesondere von einteiligen Fahrzeugrädern, wobei mittels einer am Umfang einer rotierenden Blechronde angreifenden Werkzeugrolle die beiden Flansche aus dem Rondenrand geformt werden und wobei im gleichbleibendem Abstand zur Werkzeugrolle angeordnete Druckwalzen beidseitig am Rondenrand angreifen.
- Solche nach beiden Seiten napfförmigen Werkstücke, für die die Fahrzeugräder typische Ausführungsbeispiele darstellen, werden herkömmlich entweder zweiteilig hergestellt, wobei beide Teile durch ein Fügeverfahren miteinander verbunden werden, oder sie werden gießtechnisch gefertigt. Diese herkömmlichen Herstellungsverfahren sind mit verhältnismäßig großem Aufwand verbunden.
- Neuere Entwicklungen in der Umformtechnik haben gezeigt, daß durch das Aufspalten des Rondenrandes einer ebenen Blechronde in radialer Richtung und anschließender Drückwalzoperation die Möglichkeit besteht, beidseitig napfförmige Werkstücke der beschriebenen Art einteilig und in einem einzigen Fertigungsablauf herzustellen.
- Mehreren bekannten Verfahren ist gemeinsam, daß mittels einer scharfkantigen schmalen Spaltwalze der Rand der Blechronde durch eine radial Wirkbewegung gespalten wird (DE-PS 1 206 838, DE 32 39 675 C2). Die hierbei im Spaltgrund erzeugten Zugspannungen führen zur Ausbildung eines radialen Risses, der der Spaltwalze vorausläuft und die Spaltung des Materials bewirkt. Diese weitgehend unkontrollierte Rißbildung führt zu Werkstückfehlern, die den Einsatz dieses Verfahrens für hochbeanspruchte Werkstücke, wie Fahrzeugräder, ausschließen.
- Eine weitere Schwierigkeit dieser bekannten Verfahren besteht darin, daß der Rand der Blechronde gegenüber der Spaltwalze seitlich ausweicht. Deshalb ist bei einem bekannten Verfahren (EP 01 09 654 A1) schon vorgeschlagen worden, die Spaltwalze in der Weise asymmetrisch auszuführen, daß sie die Blechronde nach einer Seite gegen eine dort angeordnete, zusammen mit der Spaltwalze radial verschiebbare Stützrolle drückt. Dadurch wird aber das beschriebene Problem des unkontrolliert vor der Spaltwalze vorauslaufenden Risses nicht gelöst.
- Um ein Ausweichen der Ronde zu verhindern, ist bei einem anderen bekannten Verfahren (DE 30 40 620 A1) vorgesehen, beiderseits der Blechronde anliegende Zentrierscheiben anzuordnen, die aus Stufenringen aufgebaut sind, die entsprechend dem Fortschreiten des Spaltvorgangs abgenommen werden. Auch hierbei wird die Problematik des unkontrolliert vorauslaufenden Risses nicht gelöst; außerdem ist das Abnehmen der Stufenringe so umständlich, daß dieses Verfahren für einen weitgehend automatisch ablaufenden Fertigungsvorgang nicht geeignet ist.
- Bei einem bekannten Verfahren (DE 16 02 594 A1) wird als Werkzeugrolle eine Schneidrolle verwendet, die eine Spaltfunktion ausübt. Stutzrollen stützen nur die beiden abgespaltenen Rondenteile, um diese in Anlage an den Flanken der Werkzeugrolle zu halten. Auch hierbei bildet sich ein radialer Riß, dessen Verlauf nicht kontrollierbar ist.
- Es ist auch bekannt (DE 35 39 835 C1), an einer angenähert zylindrischen Spaltwalze am Umfang eine umlaufende, verhältnismäßig kleine Schneidspitze vorzusehen, durch die während des Verformungsvorgangs ein seitliches Ausweichen des Rondenrandes verhindert werden soll. Wegen der Verwendung einer Schneidspitze tritt aber auch hierbei ein der Schneidspitze vorauseilender Riß in der Blechronde auf.
- Mit dem zuletzt genannten bekannten Verfahren sollte eine Verbesserung eines bekannten Verfahrens (EP 0 143 032 B1) der eingangs genannten Gattung erzielt werden, bei dem eine zylindrische Umformwalze gegen den Umfang einer rotierenden Blechronde gedrückt wird, die durch einen Stauchvorgang unter Vermeidung eines Spaltens die nach beiden Seiten gerichteten Flansche aus dem Rondenrand durch Umformung erzeugt. Die für diesen Umformvorgang erforderlichen, verhältnismäßig hohen radialen Kräfte führen aber bei dünnen Blechronden zum Ausknicken und/oder zur Faltenbildung. Deshalb ist dieses bekannte Verfahren für den Einsatz in der Praxis, insbesondere zur Herstellung von Fahrzeugrädern und ähnlichen Werkstücken, nicht geeignet.
- Aufgabe der Erfindung ist es daher, ein Verfahren der eingangs genannten Gattung so auszubilden, daß damit verhältnismäßig große, dünnwandige Werkstücke, insbesondere Fahrzeugräder, mit ausreichender Genauigkeit fehlerlos hergestellt werden können.
- Diese Aufgabe wird erfindungsgemäß dadurch gelöst, daß die Werkzeugrolle eine Umformwalze ist und daß durch die Druckwalzen Druckspannungen in der Umformzone erzeugt werden.
- Den in der Umformzone durch die Umformwalze erzeugten Spannungen werden durch die axial angreifenden Druckwalzen Druckspannungen überlagert, die einerseits jegliche der Umformwalzen vorauseilende Rißbildungen verhindern und andererseits ein seitliches Ausweichen bzw. Ausknicken der Blechronde oder eine Faltenbildung nicht zulassen.
- Durch das Zusammenwirken der Umformwalze mit den beiden Druckwalzen entsteht in der Umformzone ein Spannungszustand, der dem Spannungszustand beim Rückwärtsfließpressen vergleichbar ist. Die Werkstückumformung erfolgt somit im wesentlichen durch ausschließlich durch einen Fließvorgang, der im Druckspannungsbereich erfolgt und daher keinerlei freie Rißbildung im Werkstoff zuläßt. Damit können auch an verhältnismäßig dünnen Blechronden mit verhältnismäßig großem Durchmesser nach beiden Seiten Flansche in der jeweils gewünschten Wanddicke hergestellt werden.
- Die Erfindung betrifft auch eine vorteilhafte Vorrichtung zur Durchführung des Verfahrens. Ausgehend von der bekannten Vorrichtung (EP 0 143 032 B1) ist die Vorrichtung mit einer drehantreibbaren Aufspanneinrichtung für die Blechronde und einem radial zustellbaren Werkzeugträger, an dem die Umformwalze gelagert ist, wobei an dem Werkzeugträger zwei beiderseits am Rondenrand angreifende Druckwalzen gelagert sind, von denen mindestens eine seitlich wegschwenkbar ist, erfindungsgemäß dadurch gekennzeichnet, daß die Drehachsen der Druckwalzen im Winkel zur Drehachse der Aufspanneinrichtung für die Blechronde verlaufen und die Werkzeugrolle eine Umformwalze mit abgerundeter Umfangskante ist, an die sich beiderseits jeweils ein sich kegelstumpfförmig verjüngender Walzenabschnitt anschließt. Die aus der Umformwalze und den beiden Druckwalzen bestehende Werkzeug-Einheit wird unter Beibehaltung der gegenseitigen Zuordnung dieser Walzen gegen die sich drehende Blechronde zugestellt und führt dabei den Umformvorgang aus, wobei die Umformverhältnisse unabhängig von der jeweiligen radialen Zustellposition unverändert bleiben.
- Weitere vorteilhafte Ausgestaltungen des Erfindungsgedankens sind Gegenstand weiterer abhängiger Ansprüche.
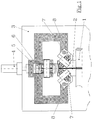
- Die Erfindung wird nachfolgend an einem Ausführungsbeispiel einer Vorrichtung zur Durchführung des Verfahrens näher erläutert, die in der Zeichnung dargestellt ist. Es zeigt:
- Fig. 1 in schematischer Darstellungsweise eine Vorrichtung zur Herstellung von einteiligen Fahrzeugrädern aus Blechronden und
- Fig. 2 Einzelheiten der Vorrichtung nach Fig. 1.
- Die dargestellte Vorrichtung weist eine Aufspanneinrichtung 1 für eine Blechronde 2 auf. Die Aufspanneinrichtung 1 ist mit einem (nicht dargestellten) Drehantrieb verbunden und ist in einem Maschinengestell 3 gelagert. Ein mittels eines Zustellantriebs 4 radial zur Drehachse der Aufspanneinrichtung 1 zustellbarer Werkzeugträger 5 trägt eine darin frei drehbar gelagerte Umformwalze 6, deren Drehachse parallel zur Drehachse der Aufspanneinrichtung 1 verläuft. Die Umformwalze 6 ist auf den Umfang der Blechronde 2 ausgerichtet.
- Am Werkzeugträger 5 sind beiderseits der Blechronde 2 zwei an deren Rondenrand angreifende Druckwalzen 7 angeordnet. Jede Druckwalze 7 ist in einem Schwenkträger 8 gelagert, der wiederum an einem Stützkörper 9 gelagert ist, der am Werkzeugträger 5 angebracht ist und gegenüber diesem radial zur Drehachse der Blechronde 2 verstellbar ist.
- Die Drehachsen der Druckwalzen 7 verlaufen in einem Winkel von beispielsweise etwa 45° zur Drehachse der Aufspanneinrichtung 1 für die Blechronde 2.
- Mittels eines Schwenkantriebs 10, der beispielsweise als Hydraulikzylinder ausgeführt ist, kann der Schwenkträger 8 geschwenkt werden. Der Schwenkträger 8 wirkt mit einem Schwenkanschlag 11 zusammen, der die Schwenkbewegung des Schwenkträgers 8 begrenzt. Ein Schwenkanschlag für den Schwenkträger 8 kann stattdessen auch innenliegend angeordnet sein. Durch die Schwenkung kann die zugeordnete Druckwalze 7 so weit von dem aus der Blechronde 2 hergestellten Werkstück abgehoben werden, daß das fertige Werkstück herausgenommen werden kann.
- Wie man aus Fig. 2 erkennt, weist die Umformwalze 6 eine abgerundete Umfangskante 12 auf, an die sich beiderseits jeweils ein sich kegelstumpfförmig verjüngender Walzenabschnitt 13 anschließt.
- Die von beiden Seiten gegen die Blechronde 2 drückenden Druckwalzen 7 weisen ebenfalls eine abgerundete Umfangskante 14 auf, an die sich beiderseits ein kegelstumpfförmig verjüngender Walzenabschnitt 15 anschließt. Die abgerundete Umfangskante 14 der Druckwalzen 7 bildet jeweils einen an der Blechronde 2 angreifenden Walzenabschnitt und einen an der Innenseite des zugeordneten erzeugten Flansches 2a angreifenden Walzenabschnitt.
- Zur Durchführung des Umformvorgangs wird der Werkzeugträger 5 mit den daran gelagerten Druckwalzen 7 und der Umformwalze 6 radial gegen den Rondenrand der sich drehenden Blechronde 2 verfahren. Der Rondenrand wird dabei in einem Fließvorgang umgeformt, wobei die beiden seitlichen Flansche 2a gebildet werden. Die auf die Umformzone einwirkenden Druckwalzen 7 überlagern dort den von der Umformwalze 6 erzeugten Spannungen zusätzliche Druckspannungen, die zu dem Fließvorgang führen.
- Der während des Umformvorgangs gleichbleibende Abstand zwischen der Umformwalze 6 und den Druckwalzen 7 bestimmt die Wanddicke der dabei erzeugten Flansche 2a. Stattdessen kann während des Umformvorgangs eine Veränderung des Abstands zwischen der Umformwalze 6 und den Druckwalzen 7 erfolgen, um die Wanddicke der Flansche 2a bereichsweise zu ändern. Beispielsweise können auf diese Weise auch asymmetrisch ausgebildete Flansche erzeugt werden. Eine Veränderung dieses Abstandes und damit der Wanddicke der Flansche 2a wird dadurch erreicht, daß der am Werkzeugträger 5 auf einem Gelenkzapfen 16 gelagerte Stützkörper 9 mittels einer Verstellschraube 17 geschwenkt wird. Dabei erfolgt eine radiale Verstellung des Gelenkzapfens 18, an dem der Schwenkträger 8 am Stützkörper 9 gelagert ist.
- Nach Fertigstellung des Werkstücke wird der Schwenkantrieb 1o betätigt. Die Schwenkbewegung des Schwenkträgers 8 hebt die Druckwalze 7 so weit vom Werkstück ab, daß dieses herausgenommen werden kann. Vorzugsweise sind beide Druckwalzen 7 in der beschriebenen und in Fig. 2 dargestellten Weise an Schwenkträgern 8 gelagert, so daß beide Druckwalzen 7 nach beiden Seiten weggeschwenkt werden können.
Claims (5)
- Verfahren zum Herstellen von rotationssymmetrischen metallischen Werkstücken, die am Umfangsrand eines kreisscheibenförmigen Mittelteils sich nach beiden Seiten erstreckende Flansche aufweisen, insbesondere von einteiligen Fahrzeugrädern, wobei mittels einer am Umfang einer rotierenden Blechronde (2) angreifenden Werkzeugrolle (6) die beiden Flansche (2a) aus dem Rondenrand geformt werden und wobei in gleichbleibendem Abstand zur Werkzeugrolle (6) angeordnete Druckwalzen (7) beidseitig am Rondenrand angreifen, dadurch gekennzeichnet, daß die Werkzeugrolle eine Umformwalze (6) ist und daß durch die Druckwalzen (7) Druckspannungen in der Umformzone erzeugt werden.
- Vorrichtung zur Durchführung des Verfahrens nach Anspruch 1, mit einer drehantreibbaren Aufspanneinrichtung (1) für die Blechronde (2) und einem radial zustellbaren Werkzeugträger (5) , an dem eine Werkzeugrolle (6) gelagert ist, wobei an dem Werkzeugträger (5) zwei beiderseits am Rondenrand angreifende Druckwalzen (7) gelagert sind, von denen mindestens eine seitlich wegschwenkbar ist, dadurch gekennzeichnet, daß die Drehachsen der Druckwalzen (7) im Winkel zur Drehachse der Aufspanneinrichtung (1) für die Blechronde (2) verlaufen und die Werkzeugrolle eine Umformwalze (6) mit abgerundeter Umfangskante (12) ist, an die sich beiderseits jeweils ein sich kegelstumpfförmig verjüngender Walzenabschnitt (13) anschließt.
- Vorrichtung nach Anspruch 2, dadurch gekennzeichnet, daß jede der beiden Druckwalzen (7) jeweils an einem Schwenkträger (8) gelagert ist und daß der Schwenkträger (8) an einem radial zur Drehachse der Blechronde (2) verstellbaren Stützkörper (9) am Werkzeugträger (5) gelagert ist.
- Vorrichtung nach Anspruch 3, dadurch gekennzeichnet, daß am Schwenkträger (8) ein Schwenkantrieb (10) angreift.
- Vorrichtung nach Anspruch 3, dadurch gekennzeichnet, daß der Schwenkträger (8) mit einem Schwenkanschlag (11) zusammenwirkt.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19623866 | 1996-06-14 | ||
| DE1996123866 DE19623866C2 (de) | 1996-06-14 | 1996-06-14 | Verfahren und Vorrichtung zum Herstellen von rotationssymmetrischen Werkstücken, insbesondere Fahrzeugrädern |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP0812636A1 true EP0812636A1 (de) | 1997-12-17 |
Family
ID=7797001
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP97109632A Withdrawn EP0812636A1 (de) | 1996-06-14 | 1997-06-13 | Verfahren und Vorrichtung zum Herstellen von rotationssym-metrischen Werkstücken, insbesondere Fahrzeugrädern |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP0812636A1 (de) |
| DE (1) | DE19623866C2 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102008059632A1 (de) | 2008-11-28 | 2010-06-02 | Manroland Ag | Verfahren zum Betreiben einer Bogendruckmaschine |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19820103C2 (de) * | 1998-05-06 | 2001-09-13 | Fritz Feldmeier | Umformmaschine mit rotierenden Umformwerkzeugen |
| DE10322752B4 (de) * | 2003-05-19 | 2007-05-10 | Prof. Dr.-Ing. Dipl.-Wirtsch.-Ing. Peter Groche | Verfahren zum Herstellen von Werkstücken aus Blech |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2338161A (en) * | 1942-03-28 | 1944-01-04 | Carnegie Illinois Steel Corp | Method of manufacturing sheave wheels |
| BE714551A (de) * | 1967-05-26 | 1968-09-30 | ||
| DE1602594A1 (de) * | 1967-02-09 | 1971-03-04 | Rationalisierung Eisen Blech M | Verfahren und Vorrichtung zum Aufspalten der Stirnseite von rotationssymmetrischen Werkstuecken |
| US4291559A (en) * | 1979-07-30 | 1981-09-29 | Martin Charles F | Sheave making apparatus and method |
| EP0083518A1 (de) * | 1981-12-29 | 1983-07-13 | Allevard Industries S.A. | Spaltmaschine für nicht flache Scheiben zur Fabrikation von Felgen mit Reifen |
| EP0143032B1 (de) * | 1983-10-21 | 1988-04-20 | Aubecq Auxi S.A. | Verfahren zur Herstellung von Mehrfachkeilriemenscheiben und Scheibe dazu |
| DE19602298A1 (de) * | 1996-01-23 | 1996-08-14 | Leifeld Gmbh & Co | Verfahren zur Herstellung eines rotationssymmetrischen Teiles |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3040620A1 (de) * | 1980-04-11 | 1981-10-29 | Wf Maschinenbau Und Blechformtechnik Gmbh & Co Kg, 4401 Sendenhorst | Spaltvorrichtung fuer ronden |
| FR2518910A1 (fr) * | 1981-12-29 | 1983-07-01 | Letang & Remy Ets | Machine permettant le refendage profond dans la peripherie de disques non plans destines a l'obtention de roues a bandage pneumatique |
| DE3239675C2 (de) * | 1982-10-27 | 1985-10-03 | Dr.Ing.H.C. F. Porsche Ag, 7000 Stuttgart | Verfahren zum Herstellen eines Fahrzeugrades |
| EP0109654A1 (de) * | 1982-11-17 | 1984-05-30 | Ardal og Sunndal Verk a.s. | Verfahren und Vorrichtung zum Spalten einer metallischen Scheibe mittels einer asymmetrischen Trennscheibe |
| DE3539835C1 (de) * | 1985-11-09 | 1986-09-11 | WF Maschinenbau und Blechformtechnik GmbH & Co KG, 4415 Sendenhorst | Vorrichtung zur Herstellung von Werkstücken, wie Poly-V-Scheiben, Felgen od. dgl. |
-
1996
- 1996-06-14 DE DE1996123866 patent/DE19623866C2/de not_active Expired - Fee Related
-
1997
- 1997-06-13 EP EP97109632A patent/EP0812636A1/de not_active Withdrawn
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2338161A (en) * | 1942-03-28 | 1944-01-04 | Carnegie Illinois Steel Corp | Method of manufacturing sheave wheels |
| DE1602594A1 (de) * | 1967-02-09 | 1971-03-04 | Rationalisierung Eisen Blech M | Verfahren und Vorrichtung zum Aufspalten der Stirnseite von rotationssymmetrischen Werkstuecken |
| BE714551A (de) * | 1967-05-26 | 1968-09-30 | ||
| US4291559A (en) * | 1979-07-30 | 1981-09-29 | Martin Charles F | Sheave making apparatus and method |
| EP0083518A1 (de) * | 1981-12-29 | 1983-07-13 | Allevard Industries S.A. | Spaltmaschine für nicht flache Scheiben zur Fabrikation von Felgen mit Reifen |
| EP0143032B1 (de) * | 1983-10-21 | 1988-04-20 | Aubecq Auxi S.A. | Verfahren zur Herstellung von Mehrfachkeilriemenscheiben und Scheibe dazu |
| DE19602298A1 (de) * | 1996-01-23 | 1996-08-14 | Leifeld Gmbh & Co | Verfahren zur Herstellung eines rotationssymmetrischen Teiles |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102008059632A1 (de) | 2008-11-28 | 2010-06-02 | Manroland Ag | Verfahren zum Betreiben einer Bogendruckmaschine |
Also Published As
| Publication number | Publication date |
|---|---|
| DE19623866A1 (de) | 1998-01-02 |
| DE19623866C2 (de) | 1999-09-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3351313B1 (de) | Verfahren und vorrichtung zum drückwalzen | |
| DE2624854C3 (de) | Rollendrückvorrichtung zum Herstellen eines becherförmigen Riemenscheiben-Rohteils | |
| DE68912874T4 (de) | Verfahren zum Fliessdrücken, Fliessdrückvorrichtung, Fliessdrücken von Rohmaterial, Fliessdrückverfahren und -vorrichtung für ein Fahrzeugrad. | |
| DE1906574A1 (de) | Verfahren und Vorrichtung zur Herstellung von Riemenscheiben | |
| WO2000018528A1 (de) | Verfahren und vorrichtung zum verbinden von sich überlappenden plattenförmigen bauteilen | |
| DE4102139C1 (de) | ||
| EP3278894B1 (de) | Drückwalzmaschine und umformverfahren zum herstellen eines rades | |
| DE19623866C2 (de) | Verfahren und Vorrichtung zum Herstellen von rotationssymmetrischen Werkstücken, insbesondere Fahrzeugrädern | |
| DE3936200C1 (de) | ||
| WO2019158428A1 (de) | Umformmaschine und verfahren zum umformen | |
| EP0997210B1 (de) | Verfahren zum Formen eines scheibenförmigen Teiles mit Nabe und Umformrolle für das Verfahren | |
| EP0828572B1 (de) | Verfahren zum herstellen von ringförmigen werkstücken aus metall mit profiliertem querschnitt und walzwerk zu dessen durchführung | |
| DE3019723C2 (de) | ||
| DE19724657C2 (de) | Verfahren und Vorrichtung zum Herstellen eines rotationssymmetrischen Körpers | |
| DE19801491A1 (de) | Verfahren und Vorrichtung zur Herstellung von Hohlkörpern durch Querwalzen | |
| EP0034806B1 (de) | Ringwalzwerk | |
| DE19525868A1 (de) | Verfahren zum Herstellen von ringförmigen Werkstücken aus Metall mit profiliertem Querschnitt und Walzwerk zu dessen Durchführung | |
| DE4240613C2 (de) | Topfförmiges Werkstück mit einer axialen Innenverzahnung und einer radialen Stirnverzahnung, Verfahren zur Herstellung des Werkstücks und Vorrichtung zur Durchführung des Verfahrens | |
| DE10144834A1 (de) | Vorrichtung zur Herstellung eines eine konzentrische Nabe aufweisenden Formkörpers | |
| DE1916358C3 (de) | Vertikaldrückmaschine für das Wölben und Bördeln großflächiger rotationssymmetrischer Werkstücke | |
| DE19718629A1 (de) | Verfahren zum Walzen von Kegelrädern auf einer Axial-Gesenkwalzmaschine und Werkzeuganordnung zu dessen Durchführung | |
| DE1916593C3 (de) | Verfahren zum Herstellen von Behälterböden und Bodenformmaschine zur Durchführung des Verfahrens | |
| EP1362652B1 (de) | Verfahren und Drückwalzmaschine zum spanlosen Anformen einer Nabe | |
| EP1382404B1 (de) | Verfahren, Rolle und Drückwalzmaschine zum spanlosen Anformen einer zylindrischen Nabe | |
| EP4086070A1 (de) | Vorrichtung und verfahren zur herstellung von kernpaketen für fahrzeugluftreifen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| AKX | Designation fees paid | ||
| RBV | Designated contracting states (corrected) | ||
| RBV | Designated contracting states (corrected) | ||
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 19980618 |