EP0818570A1 - Procédé et appareillage pour le prélèvement et le mouvement de produits manufacturés tubulaires - Google Patents
Procédé et appareillage pour le prélèvement et le mouvement de produits manufacturés tubulaires Download PDFInfo
- Publication number
- EP0818570A1 EP0818570A1 EP97830340A EP97830340A EP0818570A1 EP 0818570 A1 EP0818570 A1 EP 0818570A1 EP 97830340 A EP97830340 A EP 97830340A EP 97830340 A EP97830340 A EP 97830340A EP 0818570 A1 EP0818570 A1 EP 0818570A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- station
- manufactured
- manufactured product
- product
- products
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images





Classifications
-
- D—TEXTILES; PAPER
- D05—SEWING; EMBROIDERING; TUFTING
- D05B—SEWING
- D05B23/00—Sewing apparatus or machines not otherwise provided for
- D05B23/007—Sewing units for assembling parts of knitted panties or closing the stocking toe part
Definitions
- the present invention relates to a method and a apparatus for the removal and movement of tubular manufactured products, especially knitted socks.
- the main aim of the present invention is to propose an operational process and an apparatus which make it possible to solve the mentioned technical problem in a simple, economical and reliable manner.
- the advantages which derive from the present invention basically consist of what is possible operate, even fully automatically and with maximum operational precision, the removal of manufactured goods from a pile or a container where these are accumulated pell-mell and orient them one by one so that each presents the respective ends turned according to a predetermined direction and thus allow automatic feeding of a machine for sew the tights placed downstream of switchgear, at operational speed greater than that permitted by the processes conventional manual feed and at a cost very reduced; that an apparatus in accordance with the invention is relatively simple to manufacture, economical and reliable even after a long time of use.
- one or more several of the abovementioned sampling phases, movement and / or relaxation of manufactured products are carried out by means of pneumatic suction according to the direction of the movement and / or even relaxation.
- each of said stations (A, B, U) can be fixed or otherwise mobile.
- the increase in the thickness of the end of the manufactured product retained in the second station (B) mentioned above is operated by means of the passage of the manufactured product through a aperture or filter of a minor magnitude of the maximum thickness of the manufactured product itself, according to the oriented direction of the second station (B) at the exit station (U), as well as intercept the thicker end, if it has retained in the second station (B).
- a nozzle (21) for blowing compressed air in correspondence with the area for taking manufactured products from the pile (M) and thus releasing those which have been levied by others possibly adhering to the same.
- Said tube (2) is advantageously of the type with a telescopic structure, the movement of which is controlled by at least one director (22).
- an optical sensor (460) which is intended to detect the possible presence of a portion of the manufactured product (1) retained in the second station (B).
- said tube (2) is provided, in correspondence with its mouth (20), with a valve (23) capable of reducing the opening with control, in such a way that during the product collection phase manufactured, the opening is minimal for interest a minumun of manufactured products and, successively to this operation, the opening either maximum to allow rapid passage of the product manufactured or products manufactured across the tube (2), by effect of the suction corresponding.
- conduits (3) and (30) are intended for the recovery of excess manufactured products (1), that is to say distant from the apparatus and intended to be returned to the container (M).
- the function of the device described, with reference to the case of manufactured products with ends of different thickness, is as follows.
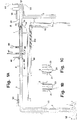
- the tube (2) In the cycle start position, the tube (2) is moved by the directors (22) so as to carry the mouth (20) in correspondence of the zone of accumulation of manufactured products (1) awaiting treatment (fig. 1A) and the respective suction means are activated to operate the removal of at least one manufactured product (1), with the valve (23) disposed in the position of minimal opening of the mouth (20), and by means compressed air at the outlet of the nozzle (21) is carried out the detachment of the manufactured products from the mass (M) adhering to these thus removed by the tube (2).
- the manufactured products of the cluster (M) can spontaneously adhere to each other, due to the specific nature of the material of which they are made up.
- the manufactured products are knitted fabric obtained by son of synthetic nature which tend, in fact, to produce such spontaneous adhesion effect.
- the valve (23) is disposed in the position of maximum opening of the mouth (20) but before, the plate (31) of the station (A) is disposed in the position of closing of the corresponding portion of the tube (30) (Fig. 2A) so as to determine, in said station (A), the stopping of the manufactured product or of the manufactured products (1) sampled by means of the tube (2).
- the producer (34) is activated to block the manufactured products by means of the body (33) (fig. 2B) passing through the guide (35) of the tube (30).
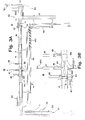
- the suction is inverted, so as to cause the distension of the manufactured products thus blocked along the common longitudinal axis of the complex of conduits (3, 4, 30) and the carriage (4) is moved in the direction indicated by the arrow F in fig. 3A to allow the search for the end portion of the manufactured product (1) which results further from the above station (A). More precisely, the carriage (4) is moved up to the raising, by any of the sensors (41), of the end or portion of the manufactured product (1) which results more distant from the blocking point of the station (A ).
- the finger (42) associated with the sensor (41) which has raised said end or portion of the manufactured product is actuated so as to compress it on the lower surface of the pad (44), suitably moved towards the manufactured product, which is thus interposed, and thus block it (fig. 3B).
- the finger (42) associated with the sensor (41) which has raised said end or portion of the manufactured product, is actuated so as to compress it on the lower surface of the pad (44), suitably moved towards the manufactured product, which is thus interposed, and thus block it (fig. 3B).
- the movement of the blade (46) is controlled by means of the director (47) and of the plate (48) by means of the director (49).
- the release of the manufactured product (1) is controlled from the grip of the finger (42) and of the buffer (44).
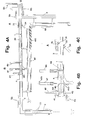
- an internal throttle is produced in the carriage (4) so as to allow only the passage of the thinner portion of the manufactured product (1), as well as if the part of the manufactured product which was previously blocked by means of the finger (42) and the buffer (44) is that corresponding to the thinner portion, by effect of the persistent suction towards the discharge station (U) the manufactured product results with the thicker portion already oriented towards this station (U) of the apparatus (FIG.
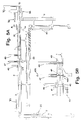
- the finer portion of the manufactured product results from the side of the outlet station (U) and we proceed as follows. After activating the suction in the duct (6) placed between the outlet section (U) and the station (A) (fig. 6A), so as to introduce the finest portion of the manufactured product (1), then said suction is interrupted and the portion of the manufactured product introduced into the conduit (6) is blocked to prevent movement thereof; afterwards we suck in the direction of the exit station (U) and we release the manufactured product from the grip of the elements (46) and (48) of the carriage (4).
- the thicker portion of the manufactured product (1) will be turned towards the exit station (U), as desired. Finally, the portion of the manufactured product which has been introduced into the tube (6) is released to allow it to exit through the station (U).
- the manufactured product is a stocking, of the type specially suitable for the manufacture of tights, for the thinner portion of the manufactured product we will hear the bottom part corresponding to the toe and for the thicker portion we will hear the tights body match.
- said tube (6) is of telescopic structure, the movement of which is controlled by a corresponding producer (60) supported by a fixed part (410) of the apparatus.
- the working position of the blade (46) that is to say the distance from its end (461) relative to the corresponding internal wall of the carriage (4), is adjustable by associated screw means (470) to the director rod (47) with limit switch function.
- (AS) is indicated a vacuum cleaner, with (D) a distributor, with (50) and (51) two conduits downstream of the valves (V2) and (V3) respectively, for the recovery of manufactured products (1) expelled by the apparatus and for their return to the container (M).
- the recovery bells (52,53) are in themselves already known by those skilled in the art.
- the tube (2) is advantageously associated with an optical sensor - not shown for simplification in the figures of the appended drawings - close to the mouth (20) in order to detect the presence of the manufactured products (1) in the container or in the pile (M) and in correspondence stopping and reversing the course of the directors (22) after the sampling.
- mechanical means can be provided to operate the aforementioned sampling, movement and relaxation of manufactured products, as by example of gripper or tracked means in corresponding fixed or mobile positions of the apparatus.
- Such operational means may be, for example, of the type described in patents on mentioned.
- the means (42,43,45,47,49) of station B are in a fixed position.
- rollers (R ', R', R "') are provided arranged in an intermediate position between the stations (A) and (B) and each time activated in torque (R', R "; R ', R"'). More precisely, the vertically aligned rollers (R ', R ") are intended to move the manufactured product, a reduced portion of which is retained in station (A), towards station (B ), until you have all the fabric of the manufactured product between the station (A) and the photocells (41). In this condition, the element (42) associated with the photocell (41) discovered last.
- a photocell (F) Upstream of the station (B) a photocell (F) is advantageously provided which, once discovered by the fabric moving towards the station (A), controls the slowing down of the rollers (R ', R ") for dragging the manufactured product , to allow more control on the part of the photocells (41) of the station (B).
- the horizontally aligned rollers (R ', R “') are activated only if it is necessary to send the elastic inside the conduit (6) for a line of predetermined length for then reversing the suction and obtaining the exit of the manufactured product through the exit station (U) with the point facing forward.
- rollers (R ', R ") can be controlled by a photocell (FW) placed in correspondence of an arrival position on the duct (6) or also by a timer, not shown in the figure.
- roller (R ') is mounted so as to be able to move away from the roller (R ") in the event of possible unloading of a manufactured product through the conduit (6).
- a valve (SV) can be provided to section the guide duct of the manufactured products being treated and to obtain a waiting zone (AT) intended for the parking of the manufactured products to be treated subsequently.
- a device called an “anti-twist” per se already known can be provided in correspondence of this waiting area.
- the container (1) which contains the manufactured products to be treated is advantageously mounted rotating around its own central vertical axis.
Landscapes
- Engineering & Computer Science (AREA)
- Textile Engineering (AREA)
- Eyeglasses (AREA)
- Manipulator (AREA)
- Sewing Machines And Sewing (AREA)
- Knitting Machines (AREA)
Abstract
Description
Le but principale de la présente invention est celui de proposer un procédé opérationnel et un appareillage qui permettent de résoudre le problème technique mentioné de façon simple, économique et fiable.
- la Fig. 1A réprésente une vue en coupe longitudinale d'un dispositif conformément à l'invention, en position de début de cycle de travail;
- les Fig. 1B et 1C réprésentent un détail du dispositif de la Fig. 1A;
- la Fig. 2A réprésente le dispositif de la Fig. 1A après l'aspiration d'au moins un produit manufacturé de l'amas (M);
- la Fig. 2B réprésente un détail du dispositif de la Fig. 2A;
- la Fig. 3A réprésente le dispositif de la Fig. 1A dans une phase de travail successive à celle de la Fig. 2A;
- la Fig. 3B réprésente un détail du dispositif de la Fig. 3A;
- la Fig. 3C réprésente une vue en plan des capteurs optiques et du tampon associés au chariot de la Fig. 3A;
- la Fig. 4A réprésente un dispositif de la Fig. 1A dans une phase opérationnelle successive à celle de la Fig. 3A;
- le Fig. 4B et 4C réprésentent deux détails du dispositif de la Fig. 4A;
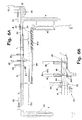
- la Fig. 5A réprésente le dispositif de la Fig. 1A dans une possible phase opérationnelle successive à celle de la Fig. 4A;
- la Fig. 5B réprésente un détail du dispositif de la Fig. 5A;
- la Fig. 6A réprésente le dispositif de la Fig. 1A dans une phase opérationnelle alternative par rapport à celle de la Fig. 5A;
- la Fig. 6B réprésente un détail du dispositif de la Fig. 6A;
- la Fig. 7 réprésente le dispositif de la Fig. 6A dans une phase successive de travail;
- la Fig. 8 réprésente un schéma simplifié d'une installation pneumatique que l'on peut associer au dispositif des figures précédentes;
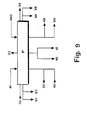
- la Fig. 9 réprésente un schéma fonctionnel simplifié des moyens de commande de l'appareillage illustré dans les figures précédentes, où avec (P) est indiquée une unité de commande programmable et en soi déjà connue;
- la Fig. 10 réprésente schématiquement un dispositif conformément à l'invention, selon une autre forme de réalisation.
- prélever au moins un produit manufacturé (1) du tas ou du récipient (M);
- mouvementer le produit manufacturé (1) ou les produits manufacturés ainsi prélevés vers et jusqu'à une première station d'arrêt (A) en aval de la station de prélèvement;
- dans ladite première station d'arrêt (A) retenir la portion plus en avant d'au moins un produit manufacturé (1);
- mouvementer chaque produit manufacturé (1) en direction opposé à celle de provenance dans la station d'arrêt (A), de façon à obtenir la détente correspondante de ces ici retenus et l'éloignement de ces qui sont libres, c'est-à-dire non retenus;
- relever la portion du produit manufacturé (1) qui résulte plus éloignée de ladite première station d'arrêt (A) et en opérer le blochage dans une deuxième station (B) dans une position intermédiaire entre la station de prélèvement des produits manufacturés et la première station (A) d'arrêt;
- libérer l'extrémité de chaque produit manufacturé qui a été retenue dans la première station d'arrêt (A);
- mouvementer chaque produit manufacturé en direction opposée à celle de la détente précédente, de manière à éloigner et décharger les produits manufacturés dont l'extrémité est libre, c'est-à-dire non retenue, dans ladite deuxième station (B) et de telle façon assurer que les phases successives intéressent un seul produit manufacturé (1);
- dans le cas où les extrémités des produits manufacturés (1) pendant le traitement ayent une épaisseur différente, rétenir ledit seul produit manufacturé (1) en correspondance d'une de ses portions à une distance prédéterminée de son extrémité qui a été bloquée dans ladite deuxième station (B) ;
- libérer aussi l'extrémité du produit manufacturé retenue dans ladite deuxième station (B);
- dans le cas où les extrémités des produits manufacturés en traitement ayent une épaisseur différente, relever l'épaisseur de l'extrémité du produit manufacturé (1) retenue dans ladite deuxième station (B); et
- mouvementer le produit manufacturé (1) ainsi traité vers et jusqu'à une troisième station de déchargement (U) , après avoir inversé son orientation si son extrémité plus épaisse resulte relevé dans ladite deuxième station (B).
En outre, avantageusement lesdites première et troisième station (A,U) son prévue dans des positions fixes et prédéterminées correspondantes, pendant que la position de ladite deuxième station (B) de pause est variable en relation à la configuration istantanée prise par les produits manufacturés (1). De toutes façons, conformément à une forme alternative de réalisation, chacune desdites stations (A,B,U) peut être fixe ou autrement mobile.
Pour ce qui concerne la réalisation du précité procédé, comnformément à une possible forme de réalisation de l'invention, un appareillage est prévu comprenant, en combinaison:
- des moyens pour la prélèvement d'au moins un produit manufacturé (1) d'un amas ou d'un récipient (M), avec un corps tubulaire (2) asservi à une installation d'aspiration et pourvu d'une bouche (20) qu'on peut placer, à commande, en correspondance de l'amas (M) , de manière à concerner une quelconque portion d'au moins un produit manufacturé (1);
- des moyens pour le mouvement de chaque produit manufacturé ainsi prélevé avec deux éléments tubulaires coaxiaux (3,30) qui présentent extrémités vis-à-vis et raccordées au moyen d'un chariot tubulaire (4) monté coulissant sur les parois desdits éléments (3,30) et asservi à un organe réalisateur (40) correspondant pour en permettre le mouvement le long d'un axe fondamentalement coïncident à celui qui est en comun aux portions d'extrémités vis-à-vis des éléments tubulaires (3,30) étant asservis aux moyens d'aspiration pneumatique agissants sur chacun de ces-ci;
- des moyens pour l'arrêt de chaque produit manufacturé en au moins un (30) desdits éléments (3,30), avec une plaque perforée (31) intérne audit élément, dans une première station fixe (A) du même, et articulée dans un point fixe pour en permettre la rotation, à commande d'un organe réalisateur (32) respectif, entre une première position de interception ou arrêt du produit manufacturé ou des produits manufacturés qui ont été prélevés et une deuxième position de passage libre des mêmes;
- des moyens pour retenir une portion d'au moins un produit manufacturé (1) en correspondance dedite station (A), avec un corps en forme de tige (33) asservi à un organe réalisateur (34) et dont l'extrémité libre est déstiné à agir, en position active, sur le produit manufacturé (1) en coopération avec la plaque (31) placée en position d'interception ou autrement avec la superficie d'une paroi intérne de l'élément tubulaire (30): ledit corps (33) étant passant dans un orifice (35) de guidage obtenu dans l'élément tubulaire (30) et l'organe réalisateur (34) respectif étant fixé en correspondance d'une paroi du même élément (30); en alternative, la plaque (31) peut être asservie à un mouvement de translation, plutôt que de rotation.
- des moyens pour relever l'extrémité libre du produit manufacturé (1) plus éloigné de la précitée station d'arrêt (A), avec une pluralité de capteurs optiques (41) portés par le précité chariot (4) et alignés selon un axe fondamentalement orthogonal à celui de mouvement du même;
- des moyens pour bloquer dans une deuxième station (B) ladite extrémité du produit manufacturé (1) dans la position relevée par lesdits moyens optiques, avec une pluralité de doigts (42), chacun desquels est associé à un capteur correspondant (41) et asservi à un réalisateur respectif (43), chaque doigt (42) étant articulé dans un point fixe pour en permettre la rotation à commande du capteur respectif (41) au moyen du réalisateur correspondant (43) et en porter l'extrémité libre à contact avec un tampon (44) placé du côté opposé et asservi à un réalisatuer correspondant (45), lesdits doigts (42) avec les réalisateurs respectifs (43) et ledit tampon (44) avec le réalisatuer respectif (43) étant solidaires au chariot (4) ;
- avantageusement, des moyens pour déterminer l'éventuelle présence de la portion plus épaisse du produit manufacturé en proximité de ladite deuxième station (B), avec une lame (46) placée passante dans une fente correspondante du chariot (4), orthogonalement à l'axe du mouvement de ce dernier en aval des moyens optiques (41) et asservie à un réalisateur correspondant (47) pour permettre de placer, à commande, l'extrémité libre respective (461) à une distance prédéterminée de la paroi intérne correspondante et opposée du chariot (4): telle distance étant opportunement sélectionée et réglable de façon à permettre le passage des parties du produit manufacturé (1) d'épaisseur mineure et rétenir celles d'épaisseur majeure et la lame (46) avec le réalisateur respectif (47) étant solidaires au chariot (4);
- des moyens, en aval de ladite lame (46), avec une deuxième plaque perforée (48) asservie à un réalisateur correspondant (49) pour intercepter, à commande, une portion correspondante du produit manufacturé (1) ;
- des moyens pour eventuellement inverser l'orientation du produit manufacturé (1), avec au moins un élément tubulaire (6) placé en aval de la deuxième station (B) et asservi à des moyens d'aspiration pneumatique pour permettre le mouvement du produit manufacturé à son intérieur.
Ledit tube (2) est avantageusement du type à structure télescopique, dont le mouvement est commandé par au moins un réalisateur (22).
A ladite lame (46) est avantageusement associé un capteur optique (460) lequel est destiné à relever l'eventuelle présence d'une portion du produit manufacturé (1) retenu dans la deuxième station (B).
| V2 | V3 | V4 | V5 | V6 | |
| OFF | OFF | ON | OFF | OFF | (FIG. 1A) |
| ON | ON | OFF | OFF | OFF | (FIG. 2A) |
| ON | ON | OFF | OFF | OFF | (FIG. 3A) |
| OFF | OFF | ON | OFF | OFF | (FIG. 3D) |
| OFF | OFF | ON | OFF | ON | (FIG. 5A) |
| OFF | OFF | OFF | ON | ON | (FIG. 6A) |
| OFF | OFF | ON | OFF | OFF | (FIG. 7) |
Dans le cas où le produit manufacturé soit un bas, du type spécialement apte à la fabrication des collants, pour portion plus fine du produit manufacturé on entendra la partie du bas en correspondance de la pointe du pied et pour portion plus épaisse on entendra celle en correspondance du corps du collant.
Avantageusement, conformément à l'invention, ledit tube (6) est à structure télescopique, dont le mouvement est commandé par un réalisateur correspondant (60) supporté par une partie fixe (410) de l'appareillage.
La position de travail de la lame (46), c'est-à-dire la distance de son extrémité (461) par rapport à la paroi intérne correspondante du chariot (4), est réglable par des moyens à vis (470) associés à la tige du realisateur (47) avec function de fin de course.
Au tube (2) est avantageusement associable un capteur optique - ne pas réprésenté pour simplification dans les figures des dessins annexés - en proximité de la bouche (20) pour relever la présence des produits manufacturés (1) du récipient ou du tas (M) et en correspondance arrêter et inverser la course des réalisateurs (22) après le prélévement.
En amont de la station (B) une photocellule (F) est avantageusement prévue laquelle, une fois découverte par le tissu en mouvement vers la station (A), commande le ralentissement des rouleaux (R', R") de traínement du produit manufacturé, pour permettre un contrôle plus sur de la part des photocellules (41) de la station (B). Les rouleaux (R', R"') horizontalement alignés sont activés seulement s'il faut envoyer l'élastique à l'intérieur du conduit (6) pour un trait de longueur prédéterminée pour après inverser l'aspiration et obtenir la sortie du produit manufacturé à travers la station de sortie (U) avec la pointe tournée vers l'avant. Le mouvement des rouleax (R', R") peut être contrôlé par une photocellule (FW) placée en correspondance d'une position d'arrivé sur le conduit (6) ou aussi par un temporisateur, ne pas représenté sur la figure. Le rouleau (R') est monté de manière à pouvoir s'éloigner du roulau (R") dans le cas de déchargement eventuel d'un produit manufacturé à travers le conduit (6).
En amont de la station (B) une vanne (SV) peut être prévue pour sectionner le conduit de guide des produits manufacturés en traitement et obtenir une zone d'attente (AT) déstinée au stationnement des produits manufacturés à traiter par la suite. En outre en correspondance de cette zone d'attente un dispositif appelé "anti-twist" en soi déjà connu peut être prévu.
Le récipient (1) qui contient les produits manufacturés à traiter est avantageusement monté tournant autour à son propre axe vertical central.
Claims (21)
- Procédé pour le prélèvement automatique d'un produit manufacturé tubulaire en matériel flexible et élastique, comme un bas tricoté, d'un amas ou d'un récipient (M) où plusieurs produits manufacturés sont cumulés pêle-mêle, le produit manufacturé en présentant deux portions d'extrémité ayant égal ou different épaisseur, et pour en orienter les extrémités selon une direction prédéterminée, caractérisé en ce que comprend les phases opérationnelles suivantes:prélever au moins un produit manufacturé (1) du tas ou du récipient (M);mouvementer le produit manufacturé (1) ou les produits manufacturés ainsi prélevés vers et jusqu'à une première station d'arrêt (A) en aval de la station de prélèvement;dans ladite première station d'arrêt (A) retenir la portion plus en avant d'au moins un produit manufacturé (1) ;mouvementer chaque produit manufacturé (1) en direction opposé à celle de provenance dans la station d'arrêt (A), de façon à obtenir la détente correspondante de ces ici retenus et l'éloignement de ces qui sont libres, c'est-à-dire non retenus;relever la portion du produit manufacturé (1) qui résulte plus éloignée de ladite premièr station d'arrêt (A) et en opérer le blochage dans une deuxième station (B) dans une position intermédiaire entre la station de prélèvement des produits manufacturés et la première station (A) d'arrêt;libérer l'extrémité de chaque produit manufacturé qui a été retenue dans la première station d'arrêt (A);mouvementer chaque produit manufacturé en direction opposée à celle de la détente précédente, de manière à éloigner et décharger les produits manufacturés dont l'extrémité est libre, c'est-à-dire non retenue, dans ladite deuxième station (B) et de telle façon assurer que les phases successives intéressent un seul produit manufacturé (1);dans le cas où les extrémités des produits manufacturés (1) pendant le traitement ayent une épaisseur différente, retenir ledit seul produit manufacturé (1) en correspondance d'une de ses portions à une distance prédéterminée de son extrémité qui a été bloquée dans ladite deuxième station (B) ;libérer aussi l'extrémité du produit manufacturé retenue dans ladite deuxième station (B);dans le cas où les extrémités des produits manufacturés en traitement ayent une épaisseur différente, relever l'épaisseur de l'extrémité du produit manufacturé (1) retenue dans ladite deuxième station (B); etmouvementer le produit manufacturé (1) ainsi traité vers et jusqu'à une troisième station de déchargement (U) , après avoir inversé son orientation si son extrémité plus épaisse resulte relevé dans ladite deuxième station (B).
- Procedé selon la revendication 1 caractérisé en ce que une ou plusieurs des phases précités de prélèvement, mouvement et/ou détente des produits manufacturés sont réalisés au moyens d'aspirations pneumatiques correspondantes réalisées selon la direction du mouvement et/ou de la détente même.
- Procédé selon la revendication 1 caractérisé en ce que il est aussi prévu de réaliser la phase précité de relèvement de l'extrémité libre du produit manufacturé dans ladite deuxième station (B) par de moyens optiques.
- Procécé selon la revendication 1 caractérisé en ce que une ou plusieurs desdites première, deuxième et troisième station (A,B,U) sont prévues dans des positions fixes ou autrement mobiles correspondantes.
- Procédé selon la revendication 1 caractérisé en ce que le relèvement de l'épaisseur de l'extrémité du produit manufacturé retenue dans la deuxième station (B) précitée est opéré au moyen du passage du produit manufacturé à travers une ouverture ou filtre d'une grandeur mineur de l'épaisseur maximal du produit manufacturé même, selon la direction orientée de la deuxième station (B) à la station de sortie (U), ainsi d'en intercepter l'extrémité plus épaisse, si celle-ci a été retenue dans la deuxième station (B).
- Appareillage pour le prélèvement et le mouvement de produits manufacturés tubulaires comme bas tricotés selon le procédé à la revendication 1 caractérisé en ce que comprend:des moyens pneumatiques pour prélever au moins un produit manufacturé (1) d'un amas ou d'un récipient (M);des moyens pneumatiques pour mouvementer le produit manufacturé (1) ou les produits manufacturés ainsi prélevés;des moyens placés dans ladite première station d'arrêt (A) pour retenir la portion plus avancée d'au moins un produit manufacturé (1);des moyens optiques pour relever la portion du produit manufacturé (1) qui résulte plus éloignée de ladite première station d'arrêt (A) et des moyens à tampon associés pour en réaliser le blocage dans une deuxième station (B) dans une position intermédiaire entre la station de prélèvement des produits manufacturés et la première station d'arrêt (A);des moyens mécaniques pour rétenir le produit manufacturé (1) en correspondance d'une des ses portions à une distance prédéterminée de son extrémité qui a été bloquée dans ladite deuxième station (B) .
- Appareillage selon la revendication 6 caractérisé en ce que lesdits moyens pour le prélèvement d'au moins un produit manufacturé (1) d'un amas ou récipient (M) comprennent un corps tubulaire (2) asservi à une installation d'aspiration et qui est pourvu d'une bouche (20) qu'on peut placer, à commande, en correspondance de l'amas (M), de manière à concerner une quelconque portion d'au moins un produit manufacturé (1).
- Appareillage selon la revendication 6 caractérisé en ce que lesdits moyens pour le mouvement des produits manufacturés (1) comprennent deux éléments tubulaires coaxiaux (3,30) qui présentent extrémités vis-à-vis et raccordés au moyen d'un chariot tubulaire (4) monté coulissant sur les parois desdits éléments (3,30) et asservi à un organe réalisateur (40) correspondant pour en permettre le mouvement le long d'un axe fondamentalement coïncident à celui qui est un comun aux portions d'extrémités vis-à-vis des éléments tubulaires (3,30): lesdits éléments tubulaires (3,30) étant asservis aux moyens d'aspiration pneumatique (AS) agissants sur chacun de ces-ci.
- Appareillage selon les revendications 6 et 8 caractérisé en ce que lesdits moyens pour l'arrêt de chaque produit manufacturé comprennent, en au moins un (30) desdits éléments (3,30), une plaque perforée (31) intérne audit élément, dans une première station fixe (A) du même, et articulée dans un point fixe pour en permettre la rotation, à commande d'un organe réalisateur (32) respectif, entre une première position de interception ou arrêt du produit manufacturé ou des produits manufacturés qui ont été prélevés et une deuxième position de passage libre des mêmes.
- Appareillage selon les revendications 6 et 8 caractérisé en ce que lesdits moyens pour retenir une portion d'au moins un produit manufacturé (1) en correspondance de ladite station (A), avec un corps en forme de tige (33) asservi à un organe réalisateur (34) et dont l'extrémité libre est déstiné à agir, en position active, sur le produit manufacturé (1) en coopération avec la plaque (31) placée en position d'interception ou autrement avec la superficie d'une paroi intérne de l'élément tubulaire (30): ledit corps (33) étant passant dans un orifice (35) de guidage obtenu dans l'élément tubulaire (30) et l'organe réalisateur (34) respectif étant fixé en correspondance d'une paroi du même élément (30).
- Appareillage selon les revendications 6 et 8 caractérisé en ce que lesdits moyens pour relever l'extrémité libre du produit manufacturé (1) plus éloigné de la précitées station d'arrêt (A), comprennet une pluralité de capteurs optiques (41) portés par le précité chariot (4) et alignés selon un axe fondamentalement orthogonal à celui de mouvement du même: auxdits moyens optiques étant associés des moyens pour bloquer dans une deuxième station (B) ladite extrémité du produit manufacturé (1) dans la position relevée par lesdits moyens optiques, avec une pluralité de doigts (42), chacun desquels est associé à un capteur correspondnat (41) et asservi à un réalisateur respectif, chaque doigt (42) étant articulé dans un point fixe pour en permettre la rotation à commande du capteur respectif (41) au moyen du réalisateur correspondant (43) et en porter l'extrémité libre à contact avec un tampon (44) placé du côté opposé et asservi à un réalisatuer correspondant (45), lesdits doigts (42) avec les réalisateurs respectifs (43) et ledit tampon (44) avec le réalisatuer respectif (43) étant solidaires au chariot (4) .
- Appareillage selon les revendications 6 et 8 caractérisé en ce que comprend des moyens pour déterminer l'éventuelle présence de la portion plus épaisse du produit manufacturé en proximité de ladite deuxième station (B), avec une lame (46) placée passante dans une fente correspondante du chariot (4), orthogonalement à l'axe du mouvement de ce dernier en aval des moyens optiques (41) et asservie à un réalisateur correspondant (47) pour permettre de placer, à commande, l'extrémité libre respective (461) à une distance prédéterminée de la paroi intérne correspondante et opposée du chariot (4) : telle distance étant opportunement sélectionée et réglable de façon à permettre le passage des parties du produit manufacturé (1) d'épaisseur mineure et rétenir celles d'épaisseur majeure et la lame (46) avec le réalisateur respectif (47) étant solidaires au chariot (4).
- Appareillage selon les revendications 6 et 8 caractérisé en ce que comprend des moyens, en aval de ladite lame (46), avec une deuxième plaque perforée (48) asservie à un réalisateur correspondant (49) pour intercepter, à commande, une portion correspondante du produit manufacturé (1).
- Appareillage selon la revendication 6 caractérisé en ce que comprend des moyens pour eventuellement inverser l'orientation du produit manufacturé (1), avec au moins un élément tubulaire (6) placé en aval de la deuxième station (B) et asservi à des moyens d'aspiration pneumatique pour permettre le mouvement du produit manufacturé à son intérieur.
- Appreillage selon la revendication 7 caractérisé en ce que à la bouche (20) du tube précité (2) est associé un gicleur (21) pour souffler de l'air comprimée en correspondance de la zone de prélèvement des produits manufacturés du tas (M) et ainsi libérer ces qui ont été prélévés par d'autres eventuellement adhérents aux mêmes.
- Appareillage selon la revendication 7 caractérisé en ce que ledit tube (2) est du type à structure télescopique, dont le mouvement est commandé par au moins un réalisateur (22).
- Appareillage selon la revendication 12 caractérisé en ce que à ladite lame (46) est associé un capteur optique (460) lequel est destiné à relever l'eventuelle présence d'une épaisse portion du produit manufacturé (1) retenu dans la deuxième station (B).
- Appareillage selon la revendication 7 caractérisé en ce que ledit tube (2) est pourvu, en correspondance de sa bouche (20), d'une vanne (23) apte à diminuer l'ouverture à commande, de manière que en phase de prélévement des produits manufacturés, l'ouverture soit minime pour interesser un minumun de produits manufacturés et, successivement à cette opération, l'ouverture soit maximale pour permettre le passage rapid du produit manufacturé ou des produits manufacturés à travers le tube (2), par effet de l'aspiration correspondante.
- Appareillage selon la revendication 14 caractérisé an ce que ledit tube (6) est à structure télescopique, dont le mouvement est commandé par un réalisateur correspondant (60) supporté par une partie fixe (410) de l'appareillage.
- Appareillage selon la revendication 12 caractérisé en ce que la position de travail de la lame (46), c'est-à-dire la distance de son extrémité (461) par rapport à la paroi intérne correspondante du chariot (4), est réglable par des moyens à vis (470) associés à la tige du realisateur (47) avec function de fin de course.
- Appareillage selon la revendication 6 caractérisé en ce que lesdits moyens de prélèvement des produits manufacturés (1) sont pourvus d'au moins un capteur optique de relèvement des mêmes.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| ITFI960163 | 1996-07-09 | ||
| IT96FI000163A IT1286671B1 (it) | 1996-07-09 | 1996-07-09 | Metodo ed apparecchiatura per il prelievo e la movimentazione di manufatti tubolari |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0818570A1 true EP0818570A1 (fr) | 1998-01-14 |
| EP0818570B1 EP0818570B1 (fr) | 2003-05-14 |
Family
ID=11351753
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP97830340A Expired - Lifetime EP0818570B1 (fr) | 1996-07-09 | 1997-07-07 | Appareillage pour le prélèvement et le mouvement de produits manufacturés tubulaires |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US5884822A (fr) |
| EP (1) | EP0818570B1 (fr) |
| JP (1) | JPH1072748A (fr) |
| DE (1) | DE69721901D1 (fr) |
| IT (1) | IT1286671B1 (fr) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP1039009A3 (fr) * | 1999-03-23 | 2001-03-21 | MATEC S.p.A. | Dispositif pour l'orientation automatique de produits tubulaires comme les bas ou analogues |
Families Citing this family (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US6155466A (en) * | 1997-06-02 | 2000-12-05 | Matec S.P.A. | Apparatus for stretching apart one end of a tubular article |
| IT1314867B1 (it) * | 2000-07-21 | 2003-01-16 | Matec Spa | Metodo per rilevare l'orientamento di un manufatto tessile presentante due estremita' differenti, apparecchiatura per attuare il suddetto |
| US6820497B2 (en) | 2001-01-03 | 2004-11-23 | Threadbear, Llc | Method and apparatus for detecting and controlling orientation of articles for further processing |
| ITPI20010021A1 (it) * | 2001-03-21 | 2002-09-21 | S R A S R L | Metodo ed apparecchiatura per l'orientamento longitudinale di articoli di calzetteria |
| US7524145B2 (en) | 2002-02-20 | 2009-04-28 | Herbert Kannegiesser Gmbh | Method and device for the pneumatic transport of preferably linen |
| ITFI20020106A1 (it) * | 2002-06-18 | 2003-12-18 | Matec Spa | Dispositivo e metodo per rilevare l'orientamento di manufatti come calze e calzini da uomo |
| US7044071B2 (en) * | 2003-01-24 | 2006-05-16 | B.B. & S Knitting Consultants | Apparatus and method for automatically orienting hosiery articles for closing toe ends thereof |
| RU2006140369A (ru) * | 2004-04-16 | 2008-05-27 | Голден Лейди Компани С.П.А. (It) | Установка для обработки полых трикотажных изделий, таких как носки или что-либо подобное |
| WO2007020667A1 (fr) * | 2005-08-19 | 2007-02-22 | Golden Lady Company S.P.A. | Dispositif et procede permettant de manipuler des articles tricotes tubulaires, tels que des bas et des chaussettes ou autres articles de ce genre |
| ITFI20060118A1 (it) * | 2006-05-19 | 2007-11-20 | Golden Lady Co Spa | Metodo e dispositivo per discriminare l'una rispetto all'altra due estremita' di un manufatto |
Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR1523778A (fr) * | 1967-05-19 | 1968-05-03 | Feinstrumpfwerke Esda Veb | Dispositif pour le retournage pneumatique d'articles bruts tubulaires, par exemple debas de femme de tricotage circulaire |
| FR2003556A1 (fr) * | 1968-03-09 | 1969-11-07 | Micheletti Arrigo | |
| US3696942A (en) * | 1970-09-30 | 1972-10-10 | Usm Corp | Means for transferring successive flexible work pieces |
| US4539924A (en) * | 1981-08-28 | 1985-09-10 | Consolidated Foods Corporation | Loading system for a toe closing assembly |
| EP0508014A2 (fr) * | 1991-03-26 | 1992-10-14 | Sara Lee Corporation | Système de manutention de matériaux |
| EP0521206A1 (fr) * | 1989-01-28 | 1993-01-07 | Sara Lee Corporation | Système de manutention de matériaux |
| WO1995027097A1 (fr) * | 1994-04-05 | 1995-10-12 | Monarch Knitting Machinery Corporation | Procede et appareil de manipulation d'objets souples |
| EP0737769A1 (fr) * | 1995-04-11 | 1996-10-16 | Detexomat Machinery Limited | Procédé et dispositif pour manipuler une longueur de matériau flexible |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| IT1250168B (it) * | 1991-06-03 | 1995-04-03 | Metalprogetti Snc | Impianto aereo di trasporto a nastro, in grado di smistare ordinatamente i capi che siano caricati su di esso alla rinfusa. |
| IT1257118B (it) * | 1992-10-01 | 1996-01-05 | Rosso Ind Spa In Persona Dell | Dispositivo abbinabile ad una rovesciacalze automatica, atto a separare senza interventi manuali calze completamente rovesciate da quelle solo parzialmente rovesciate. |
| IT1265876B1 (it) * | 1993-06-25 | 1996-12-12 | Solis Srl | Metodo e dispositivo per disporre due manufatti tubolari in una posizione prestabilita su di un corrispondente supporto |
| US5456392A (en) * | 1994-06-01 | 1995-10-10 | Majors; James W. | Sock sorting device |
| IT1283271B1 (it) * | 1996-03-18 | 1998-04-16 | Essedue S R L | Dispositivo stenditore di calze ad alimentazione pneumatica, utilizzabile con impianti di trasporto pneumatico di calze ad |
-
1996
- 1996-07-09 IT IT96FI000163A patent/IT1286671B1/it active IP Right Grant
-
1997
- 1997-07-07 DE DE69721901T patent/DE69721901D1/de not_active Expired - Lifetime
- 1997-07-07 EP EP97830340A patent/EP0818570B1/fr not_active Expired - Lifetime
- 1997-07-08 JP JP9197793A patent/JPH1072748A/ja active Pending
- 1997-07-08 US US08/889,633 patent/US5884822A/en not_active Expired - Fee Related
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR1523778A (fr) * | 1967-05-19 | 1968-05-03 | Feinstrumpfwerke Esda Veb | Dispositif pour le retournage pneumatique d'articles bruts tubulaires, par exemple debas de femme de tricotage circulaire |
| FR2003556A1 (fr) * | 1968-03-09 | 1969-11-07 | Micheletti Arrigo | |
| US3696942A (en) * | 1970-09-30 | 1972-10-10 | Usm Corp | Means for transferring successive flexible work pieces |
| US4539924A (en) * | 1981-08-28 | 1985-09-10 | Consolidated Foods Corporation | Loading system for a toe closing assembly |
| EP0521206A1 (fr) * | 1989-01-28 | 1993-01-07 | Sara Lee Corporation | Système de manutention de matériaux |
| EP0508014A2 (fr) * | 1991-03-26 | 1992-10-14 | Sara Lee Corporation | Système de manutention de matériaux |
| WO1995027097A1 (fr) * | 1994-04-05 | 1995-10-12 | Monarch Knitting Machinery Corporation | Procede et appareil de manipulation d'objets souples |
| EP0737769A1 (fr) * | 1995-04-11 | 1996-10-16 | Detexomat Machinery Limited | Procédé et dispositif pour manipuler une longueur de matériau flexible |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP1039009A3 (fr) * | 1999-03-23 | 2001-03-21 | MATEC S.p.A. | Dispositif pour l'orientation automatique de produits tubulaires comme les bas ou analogues |
| US6375393B1 (en) | 1999-03-23 | 2002-04-23 | Matec S.P.A. | Apparatus for the automatic orientation of tubular articles such as stockings |
Also Published As
| Publication number | Publication date |
|---|---|
| DE69721901D1 (de) | 2003-06-18 |
| JPH1072748A (ja) | 1998-03-17 |
| US5884822A (en) | 1999-03-23 |
| IT1286671B1 (it) | 1998-07-15 |
| ITFI960163A1 (it) | 1998-01-09 |
| EP0818570B1 (fr) | 2003-05-14 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0818570B1 (fr) | Appareillage pour le prélèvement et le mouvement de produits manufacturés tubulaires | |
| FR2472530A1 (fr) | Appareil de traitement d'une matiere en feuille maintenue sur un support par aspiration | |
| FR2502594A1 (fr) | Dispositif pour changer la direction de transport d'objets individuels | |
| EP0430900A2 (fr) | Procédé et dispositif pour retourner les chaussettes hors de la machine de traitement correspondante | |
| FR2549457A1 (fr) | Dispositif de recherche d'extremite de fil | |
| CH634205A5 (fr) | Dispositif de prelevement automatique d'un echantillon de filtre ou de cigarette. | |
| EP3548410B1 (fr) | Procédé de détection de l'extrémité d'un fil sur une bobine dans une machine textile produisant ou traitant un fil et dispositif pour la mise en oeuvre du procédé | |
| FR2715642A1 (fr) | Dispositif pour tourner des pièces reposant à plat pendant leur avance. | |
| FR3106586A1 (fr) | Dispositif permettant d'alimenter automatiquement sans discontinuer un Robot d'enfilage des chaussettes orientées dans le bon sens sur une formeuse par des bacs remplis de chaussettes en vrac | |
| EP0534915A1 (fr) | Procédé de couture automatique de deux bas pour la formation d'un collant et machine pour la mise en oeuvre dudit procédé | |
| CA2429859A1 (fr) | Procede de lacage selectif de fils sur des preformes textiles multidimensionnelles et dispositif pour sa mise en oeuvre | |
| FR2651163A1 (fr) | Dispositif pour recevoir et transferer des pieces a la sortie d'une tronconneuse. | |
| WO2005054102A1 (fr) | Dispositif de prelevement automatique pour le changement de bobine dans des machines pour la production de bobines de papier et similaires | |
| EP0610164B1 (fr) | Procédé et machine pour repasser et empiler les chaussettes en automatique | |
| FR2472532A1 (fr) | Machine pour enrouler du fil sur des bobines | |
| EP0887453A1 (fr) | Appareillage et procédé pour le positionnement de produits manufacturés textiles | |
| WO2001096649A1 (fr) | Machine de blanchisserie industrielle dite 'engageuse' | |
| BE458290A (fr) | ||
| FR2483377A1 (fr) | Procede et dispositif pour le transport automatique et pour la mise en position d'objets en forme de disque | |
| FR2651804A1 (fr) | Appareil pour traiter une pile de vetements en vue de leur couture. | |
| FR2622129A1 (fr) | Machine de conformation d'un troncon de fil ou de tube par pliages successifs | |
| EP1090172B1 (fr) | Dispositif permettant de retirer des dechets d'une nappe de fibres en mouvement et carde equipee d'un tel dispositif | |
| FR2520339A1 (fr) | Dispositif pour la production et la depose continues de boucles de fil | |
| EP0019981B1 (fr) | Machine pour la mise en place de valves sur des jantes pour pneus sans chambre | |
| EP1367167A1 (fr) | Dispositif et installation de transfert, entre un poste de stockage et au moins une forme d'un poste de formage ou de couture ou de repassage, de tube tricotés |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): DE FR GB IT |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;RO;SI |
|
| 17P | Request for examination filed |
Effective date: 19980401 |
|
| AKX | Designation fees paid |
Free format text: DE FR GB IT |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): DE FR GB IT |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: MATEC S.P.A. |
|
| 17Q | First examination report despatched |
Effective date: 20000308 |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| RTI1 | Title (correction) |
Free format text: APPARATUS FOR COLLECTING AND MOVING TUBULAR PRODUCTS |
|
| RTI1 | Title (correction) |
Free format text: APPARATUS FOR COLLECTING AND MOVING TUBULAR PRODUCTS |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Designated state(s): DE FR GB IT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20030514 Ref country code: GB Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20030514 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REF | Corresponds to: |
Ref document number: 69721901 Country of ref document: DE Date of ref document: 20030618 Kind code of ref document: P |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20030815 |
|
| GBV | Gb: ep patent (uk) treated as always having been void in accordance with gb section 77(7)/1977 [no translation filed] |
Effective date: 20030514 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040331 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| 26N | No opposition filed |
Effective date: 20040217 |