EP0832958B1 - Procédé et installation pour la production d'essences de craquage catalytique à faible teneur en soufre - Google Patents
Procédé et installation pour la production d'essences de craquage catalytique à faible teneur en soufre Download PDFInfo
- Publication number
- EP0832958B1 EP0832958B1 EP97402088A EP97402088A EP0832958B1 EP 0832958 B1 EP0832958 B1 EP 0832958B1 EP 97402088 A EP97402088 A EP 97402088A EP 97402088 A EP97402088 A EP 97402088A EP 0832958 B1 EP0832958 B1 EP 0832958B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- zone
- cut
- gasoline
- light
- line
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images
Classifications
-
- C—CHEMISTRY; METALLURGY
- C10—PETROLEUM, GAS OR COKE INDUSTRIES; TECHNICAL GASES CONTAINING CARBON MONOXIDE; FUELS; LUBRICANTS; PEAT
- C10G—CRACKING HYDROCARBON OILS; PRODUCTION OF LIQUID HYDROCARBON MIXTURES, e.g. BY DESTRUCTIVE HYDROGENATION, OLIGOMERISATION, POLYMERISATION; RECOVERY OF HYDROCARBON OILS FROM OIL-SHALE, OIL-SAND, OR GASES; REFINING MIXTURES MAINLY CONSISTING OF HYDROCARBONS; REFORMING OF NAPHTHA; MINERAL WAXES
- C10G67/00—Treatment of hydrocarbon oils by at least one hydrotreatment process and at least one process for refining in the absence of hydrogen only
-
- C—CHEMISTRY; METALLURGY
- C10—PETROLEUM, GAS OR COKE INDUSTRIES; TECHNICAL GASES CONTAINING CARBON MONOXIDE; FUELS; LUBRICANTS; PEAT
- C10G—CRACKING HYDROCARBON OILS; PRODUCTION OF LIQUID HYDROCARBON MIXTURES, e.g. BY DESTRUCTIVE HYDROGENATION, OLIGOMERISATION, POLYMERISATION; RECOVERY OF HYDROCARBON OILS FROM OIL-SHALE, OIL-SAND, OR GASES; REFINING MIXTURES MAINLY CONSISTING OF HYDROCARBONS; REFORMING OF NAPHTHA; MINERAL WAXES
- C10G65/00—Treatment of hydrocarbon oils by two or more hydrotreatment processes only
-
- C—CHEMISTRY; METALLURGY
- C10—PETROLEUM, GAS OR COKE INDUSTRIES; TECHNICAL GASES CONTAINING CARBON MONOXIDE; FUELS; LUBRICANTS; PEAT
- C10G—CRACKING HYDROCARBON OILS; PRODUCTION OF LIQUID HYDROCARBON MIXTURES, e.g. BY DESTRUCTIVE HYDROGENATION, OLIGOMERISATION, POLYMERISATION; RECOVERY OF HYDROCARBON OILS FROM OIL-SHALE, OIL-SAND, OR GASES; REFINING MIXTURES MAINLY CONSISTING OF HYDROCARBONS; REFORMING OF NAPHTHA; MINERAL WAXES
- C10G2400/00—Products obtained by processes covered by groups C10G9/00 - C10G69/14
- C10G2400/02—Gasoline
Definitions
- the present invention relates to a method and an installation for the production catalytic cracking gasolines with low sulfur content.
- the reformulated gasoline production meeting the new environmental standards notably requires that their concentration of olefins and / or aromatics (especially benzene) and sulfur (including mercaptans) be reduced.
- Catalytic cracking gasolines have high olefin contents, and the sulfur present in the gasoline pool is attributable to nearly 90% of FCC gasoline.
- US Patent 5,318,690 proposes a process with a fractionation of gasoline, a softening of the light fraction, while the heavy fraction is hydrodesulfurized, then converted to ZSM-5 and redesulfurized under mild conditions.
- This technique is based on a separation of the raw gasoline so as to obtain a light cut practically free from sulfur compounds other than mercaptans, so as to treat the cut only with softening to remove the mercaptans.
- the heavy cut contains a relatively large amount of olefins which are in saturated part during the hydrotreatment.
- the patent advocates cracking on ZSM-5 to produce olefins, but detriment of yield.
- these olefins can be reconstituted in the presence of H2S to form mercaptans, which has the drawback of calling a additional softening, or desulfurization.
- Another means commonly used by the refiner to treat this problem of sulfur in gasolines is to separate the boiling fraction of at least 180 ° C which contains most of the sulfur compounds other than mercaptans. This fraction is then downgraded with the LCO (light cycle oil) and is generally not valued, or it is used as a charge diluent.
- LCO light cycle oil
- the applicant has sought a process for the production of low sulfur catalytic cracking, which makes it possible to efficiently conserve all of the gasoline cut, reduce the sulfur content of the gasoline cut to very low levels, without loss of gasoline yield, and minimizing octane loss.
- the feedstock is a catalytic cracking gasoline whose boiling point range typically ranges from C5 up to 220 ° C.
- the end point of the petrol cut depends of course on the refinery and the market constraints, but generally remains within the limits indicated above.
- the sulfur content of these catalytic cracked gasoline (FCC) gasoline sections depends on the sulfur content of the FCC-treated feed as well as the end point of the cut. Light fractions naturally have a lower sulfur content than heavier cuts. Generally, the sulfur content of the entire gasoline cut from the FCC is greater than 100 ppm by weight and most often greater than 500 ppm by weight.
- the sulfur contents are often greater than 1000 ppm by weight, in some cases even reaching values of the order of 4000 to 5000 ppm by weight.
- the crude gasoline from catalytic cracking is fractionated into at least one light cut and at least one heavy cut.
- the light cut to a final boiling point less than or equal to 210 ° C, preferably less than or equal to 180 ° C, preferably less than or equal to 160 ° C and even more preferably less than or equal to 145 ° C.
- the light fraction of the petrol fraction contains relatively few sulfur compounds, which are predominantly in the form of mercaptans, whereas the sulfur compounds of the heavier fractions are present in the form of substituted or unsubstituted thiophenes, or of heterocyclic compounds such as benzothiophene. which, unlike mercaptans, can not be removed by extractive processes. These sulfur compounds are therefore removed by hydrotreatment.
- the light cut is relatively rich in olefins, and the sulfur is mainly present in the form of mercaptans, while the heavier cut is relatively poor in olefins and is characterized by significantly higher sulfur contents. More generally, and contrary to the prior art, the cutting point is chosen so as to maximize the olefin content in the light cut.
- the catalytic cracking gasoline fraction (FCC) is thus fractionated into at least two fractions, which are then subjected to different desulfurization treatments.
- the light fraction undergoes a desulfurization treatment constituted by a hydrogenation sweet, possibly preceded by a selective hydrogenation of diolefins.
- the Hydrogenation conditions are chosen mild to minimize the saturation of olefins of high octane number.
- the desulfurization is not complete but it virtually eliminates all sulfur compounds other than mercaptans from so that basically remain in the cut the mercaptans. They are then removed by softening. This softening step can be a softening extraction, or catalytic oxidation softening of fixed bed mercaptans.
- the hydrogenation of the dienes is a step which makes it possible to eliminate practically all the dienes present in the light fraction before the gentle hydrotreatment. It generally takes place in the presence of a catalyst comprising at least one Group VIII metal (and preferably Pt, Pd or Ni) and a support, at a temperature of 50-250 ° C. under a pressure of 4-50 bar. This step does not necessarily cause softening. It is particularly advantageous to operate under conditions such that at least partial softening of the gasoline is obtained, that is to say with the reduction of the mercaptan content.
- a catalyst comprising 0.1 to 1% of palladium deposited on a support operating under a pressure of 4-25 bar, at a temperature of 50-250 ° C, with a space velocity of the liquid ( LHSV) from 1 to 10 h -1 .
- the catalyst comprises palladium (0.1 to 1% by weight, and preferably 0.2-0.5% weight) deposited on an inert support such as alumina, silica, silica-alumina, or carrier containing at least 50% alumina.
- an inert support such as alumina, silica, silica-alumina, or carrier containing at least 50% alumina.
- Another metal may be combined to form a bimetallic catalyst, such as nickel (1-20% by weight, and preferably 5-15% by weight) or gold (Au / Pd expressed by weight greater than or equal to 0.1 and less than 1, and preferably between 0.2 and 0.8).
- a bimetallic catalyst such as nickel (1-20% by weight, and preferably 5-15% by weight) or gold (Au / Pd expressed by weight greater than or equal to 0.1 and less than 1, and preferably between 0.2 and 0.8).
- the choice of operating conditions is particularly important. We will operate the most generally under pressure in the presence of a quantity of hydrogen in small excess by relative to the stoichiometric value necessary to hydrogenate the diolefins.
- the hydrogen and the charge to be treated are injected in ascending or descending currents in a reactor preferably with a fixed bed of catalyst.
- the temperature is included more generally between 50 and 200 ° C, and preferably between 80 and 200 ° C, and preferably between 150 and 170 ° C.
- the pressure is sufficient to maintain more than 80% weight, and preferably more than 95% by weight, gasoline to be treated in the liquid phase in the reactor to know the most generally between 4 and 50 bar and preferably above 10 bar.
- a pressure is between 10-30 bar, and preferably between 12-25 bar.
- the space velocity is in these conditions established between 1-10 h -1 , preferably between 4-10 h -1 .
- the light fraction of the gasoline catalytic cracking fraction may contain about 1% by weight of diolefins.
- the diolefin content is reduced to less than 3000 ppm, or even less than 2500 ppm and better still less than 1500 ppm. In some cases it can be obtained less than 500 ppm.
- the diene content after selective hydrogenation can even be reduced to less than 250 ppm.
- the hydrogenation step takes place in a catalytic hydrogenation reactor which comprises a catalytic reaction zone traversed by the entire charge and the amount of hydrogen necessary to effect the desired reactions.
- the hydrogenation step takes place in a catalytic hydrogenation reactor which is arranged in a particular manner, namely at least two catalytic zones, the first being crossed by the liquid charge (and a amount of hydrogen less than the stoichiometry necessary to convert all the diolefins to mono-olefins), the second receiving the liquid charge from the first zone (as well as the rest of the hydrogen, that is to say a quantity of sufficient hydrogen to convert the remaining diolefins to mono-olefins and to at least partially isomerize the primary and secondary olefins to tertiary olefins), for example injected through a lateral tubing and dispersed using a suitable diffuser.
- the proportion of the first zone (by volume) is at most equal to 75% of the sum of the 2 zones and preferably of 15 to 30%.
- Another advantageous embodiment comprises hydrogenation of the dienes on a catalyst other than Pd, a mild hydrotreatment and a final oxidizing softening.
- the gentle hydrodesulphurization of the light fraction of the FCC gasoline fraction is intended, by using a conventional hydrotreating catalyst under mild conditions of temperature and pressure, to convert the sulfur compounds of the other section into H 2 S. mercaptans, so as to obtain an effluent containing as sulfur compounds only mercaptans.
- the cut thus produced has the same distillation range, and a slightly lower octane number due to the inevitable partial saturation of the olefins.
- the conditions of the hydrotreatment reactor must be adjusted to achieve the desired desulfurization level, and especially to minimize the octane loss resulting from the saturation of the olefins. At least 90% of the olefins are generally converted (the diolefins being totally or substantially completely hydrogenated), and preferably at most 80-85% of the olefins are converted.
- the temperature of the mild hydrotreating step is generally between 160 ° C and 380 ° C, preferably between 180 ° C and 360 ° C, and more preferably between 180 ° C and 320 ° C.
- Low to moderate pressures are generally sufficient, between 5 and 50 bar, preferably between 10 and 45 bar, and more preferably between 10 and 30 bar.
- the LHSV space velocity is between 0.5 and 10 h -1, preferably between 1 and 6 h -1.
- the catalyst (s) used in the mild hydrotreating reactor is a conventional hydrodesulfurization catalyst, comprising at least one Group VI metal and / or at least one Group VIII metal, on a suitable support. .
- the Group VI metal is usually molybdenum or tungsten, and the Group VIII metal is generally nickel or cobalt. Combinations such as Ni-Mo or Co-Mo are typical.
- the catalyst support is usually a porous solid such as alumina, silica-alumina or other porous solids such as magnesia, silica or TiO2, alone. or in admixture with alumina or silica-alumina.
- the lighter fraction of the gasoline fraction is then subjected to a non-hydrogenating desulphurization to remove the remaining sulfur compounds in the form of mercaptans.
- a non-hydrogenating desulphurization to remove the remaining sulfur compounds in the form of mercaptans.
- It may be an extractive softening process using sodium hydroxide or sodium or potassium cresylate. Extractive processes are sufficient as long as the processed section does not contain high molecular weight mercaptans. Softening can also be achieved by catalytic oxidation of mercaptans to disulfides.
- This catalytic oxidation of the mercaptans to disulfides can be carried out simply by mixing the gasoline to be treated with an aqueous solution of an alkaline base, such as sodium hydroxide, in which a catalyst based on a metal chelate is added in the presence of an oxidizing agent.
- an alkaline base such as sodium hydroxide
- a catalyst based on a metal chelate is added in the presence of an oxidizing agent.
- the alkaline base is not incorporated in the catalyst.
- the metal chelate used as a catalyst is generally a metal phthalocyanine, such as cobalt phthalocyanine, for example.
- the reaction is carried out at a pressure of between 1 and 30 bar, at a temperature of between 20 and 100 ° C, and preferably 20 and 80 ° C.
- the alkaline base may be incorporated into the catalyst by introducing an alkaline ion into a mixed oxide structure consisting essentially of combined aluminum and silicon oxides.
- alkali metal aluminosilicates more particularly sodium and potassium, characterized by an Si / Al atomic ratio of structure less than or equal to 5 (ie an SiO 2 / Al 2 O 3 molar ratio are used.
- these alkali aluminosilicates have the advantage of a very low solubility in an aqueous medium, which allows their prolonged use in the hydrated state to treat petroleum fractions to which a little water is added regularly or, optionally, alkaline solution.
- This step of softening (preferably carried out in a fixed bed) of the light gasoline fraction containing mercaptans can therefore be defined as comprising the passage, under oxidation conditions, of the gasoline to be treated (stabilized) in contact with a porous catalyst.
- a porous catalyst Preferably, according to the patent EP-A-638,628, it comprises from 10 to 98%, preferably from 50 to 95% by weight, of at least one inorganic solid phase consisting of an alkali aluminosilicate having an Si / Si atomic ratio. Al less than or equal to 5, preferably less than or equal to 3, from 1 to 60% by weight of activated carbon, from 0.02 to 2% by weight of at least one metal chelate and from 0 to 20% by weight at least one inorganic or organic binder.
- This porous catalyst has a basicity determined according to ASTM 2896 greater than 20 milligrams of potash per gram and a total BET surface area greater than 10 m 2 / g, and contains within its porosity a permanent aqueous phase representing 0, 1 to 40%, preferably 1 to 25%, by weight of the dry catalyst.
- said alkali aluminosilicate is obtained by reaction in a medium aqueous solution of at least one clay (kaolinite, halloysite, montmorillonite, etc.) with at least one compound (hydroxide, carbonate, acetate, nitrate, etc.) of at least one metal alkali, in particular sodium, and potassium, this compound being preferably hydroxide, followed by a heat treatment at a temperature between 90 and 600 ° C, preferably between 120 and 350 ° C.
- kaolinite, halloysite, montmorillonite, etc. at least one compound (hydroxide, carbonate, acetate, nitrate, etc.) of at least one metal alkali, in particular sodium, and potassium, this compound being preferably hydroxide, followed by a heat treatment at a temperature between 90 and 600 ° C, preferably between 120 and 350 ° C.
- the clay can also be heat treated and crushed before being brought into contact with the alkaline solution.
- kaolinite and all its thermal transformation products metalakaolin, inverse spinel phase, mullite
- metalakaolin, inverse spinel phase, mullite can be used according to the method of the invention.
- the clay is kaolin, kaolinite and / or metakaolin are the preferred basic chemical reagents.
- metal chelate it will be possible to deposit on the support any chelate used for this purpose in the prior art, in particular phthalocyanines, porphyrins or metal corrines. Particularly preferred are cobalt phthalocyanine and vanadium phthalocyanine.
- the metal phthalocyanine is preferably used in the form of a derivative thereof, with particular preference for its commercially available sulfonates, for example cobalt phthalocyanine mono- or disulfonate and mixtures thereof. this.
- water can be added, in adequate quantity, to the cut upstream of the catalyst in a continuous or discontinuous manner to maintain the degree of hydration within the desired range, that is, the water content of the support is maintained between 0.1 and 40% by weight of the support, and preferably between 1 and 25%.
- the temperature of the feed is set to a sufficient value, below 80 ° C, to solubilize the reaction water resulting from the transformation of mercaptans into disulfides.
- the temperature of the charge is thus chosen so as to maintain the water content of the support between 0.1 and 40% by weight of the support and, preferably, between 1 and 25% by weight thereof.
- This range of predetermined values of the water content of the support will, of course, depend on the nature of the catalyst support used in the softening reaction.
- this softening step can be eliminated when the light cut has been selectively hydrogenated to remove dienes and at the same time softening has been achieved.
- the sweetening yield may be such that the final softening step with an oxidizing agent may no longer be necessary.
- This case is true with a catalyst based on palladium as described above.
- the presence of this treatment step with a palladium catalyst can also make it possible to modify the softening step, for example by increasing the hourly speed, hence increasing productivity, or reducing the amount of catalyst, hence a reduced investment.
- a step of selective hydrogenation of the dienes can be used which is not softening.
- Hydrodesulfurization of the heaviest fraction of FCC gasoline is conducted following the same process as that used for the light fraction.
- the catalyst contains also at least one metal of G VIII and / or group VI, deposited on a support. Only the operating conditions are adjusted, in order to obtain the level of desulfurization desired, on this cup richer in sulfur.
- the temperature used is usually between 200 ° C and 420 ° C, preferably between 220 ° C and 400 ° C.
- the pressures operating procedures are generally between 20 and 80 bar and preferably between 30 and 50 bar. The effluent obtained is stripped to eliminate H2S and is sent to the pool petrol.
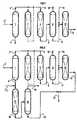
- the softening zone is located after the stripping and the installation further comprises a zone for selective hydrogenation of the dienes located between the fractionation column and the soft hydrotreating zone, said hydrogenation zone comprising a driving for the introduction of the light cut and driving for the release of the light cut dedienized.
- the plant also comprises a zone (15) for hydrotreating the heavy fraction, provided with a pipe (4) for introducing the heavy cut from the column (1), a pipe ( 16) for the outlet of the hydrotreated section and a line (17) supplying the hydrogen at the charge or the zone, said zone being followed by a stripping column (18) provided with a pipe for the introducing the hydrotreated cut, a pipe (19) for the outlet of H 2 S and a pipe (20) for the outlet of the hydrotreated cut.
- the cuts leaving the pipes (20) and (13) can be sent to the fuel storage via a pipe (21).
- Example 1 illustrates a process without a softening step on Pd
- the following example illustrates the process, in the case where the crude gasoline cut is fractionated into a light C5 cut less than 80 ° C, and a heavier fraction 180-220 ° C.
- Table 1 shows the characteristics of these different sections. Characteristics of the different FCC petrol cuts Chopped off Total gasoline (C5-220 ° C) Light fraction (C5-180 ° C) Heavy fraction (180-220 ° C) (% wt) (100) (70) (30) Olefin content (% wt) 44.0 56.4 10.0 Aromatic content (% wt) 23.0 4.6 66.0 Bromine index 68 90 16 Total sulfur (ppm wt) 200 154 307 Sulfur mercaptans (ppm wt) 106 74 0 RON 92.0 92.5 90.8 MY 80.0 80.7 78.4 (RON + MON) / 2 86.0 86.6 84.6
- the light cut of FCC gasoline is rich in olefins and contains almost all mercaptans.
- the heavier fraction which is richer in sulfur, contains sulfur compounds essentially in the form of thiophene derivatives.
- Table 2 below indicates the operating conditions used for the hydrotreatment of heavy gasoline, as well as the characteristics of the heavy gasoline thus desulfurized.
- the catalyst used is a CoMo supported alumina (HR 306C sold by the company Procatalyse). Characteristics of hydrodesulfurization of heavy gasoline.
- Table 3 below indicates the characteristics of the light gasoline desulfurized and softened.
- the temperature is 280 ° C.
- the pressure is 20 bar
- the LHV is 8 h -1
- the catalyst is the NiMo-based LD 145 sold by Procatalyse followed by CoMo catalyst (HR306 C sold by the company Procatalyse). Characteristics of the initial light gasoline, after mild hydrotreatment and then after softening.
- the softening is performed on a catalyst comprising sodalite (alkali aluminosilicate) and 20% of activated carbon, impregnated with an oxidizing agent such as sulfated cobalt phthalocyamine (impregnation of PeCo: 60 kg (m 3 of cata) prepared such that described in EP-A-638,628).
- an oxidizing agent such as sulfated cobalt phthalocyamine (impregnation of PeCo: 60 kg (m 3 of cata) prepared such that described in EP-A-638,628).
- the method and the installation according to the invention thus make it possible to obtain FCC containing less than 50 ppm sulfur, responding negatively to the "doctor test" and this with a loss in octane number barrel (RON + MON) / 2 lower than 8 points per compared to the same raw gasoline fraction of FCC before treatment, and preferably less than or equal to 6 points.
Landscapes
- Chemical & Material Sciences (AREA)
- Oil, Petroleum & Natural Gas (AREA)
- Engineering & Computer Science (AREA)
- Chemical Kinetics & Catalysis (AREA)
- General Chemical & Material Sciences (AREA)
- Organic Chemistry (AREA)
- Production Of Liquid Hydrocarbon Mixture For Refining Petroleum (AREA)
- Catalysts (AREA)
Description
Les essences de craquage catalytique présentent des teneurs en oléfines élevées, et le soufre présent dans le pool essence est imputable à près de 90 % à l'essence de FCC.
- traitement de la coupe légère avant l'hydrotraitement doux, en présence d'hydrogène avec un catalyseur contenant 0,1-1% de palladium déposé sur un support, à une température de 50-250°C, sous une pression de 4-50 bar;
- adoucissement extractif de l'effluent obtenu après hydrotraitement doux et strippage;
- adoucissement avec un agent oxydant, un catalyseur et une base alcaline incorporée ou non au catalyseur, de l'effluent obtenu après hydrotraitement doux et strippage.
La teneur en soufre de ces coupes essences produites par craquage catalytique (FCC) dépend de la teneur en soufre de la charge traitée au FCC, ainsi que du point final de la coupe. Les fractions légères ont naturellement une teneur en soufre plus faible que les coupes plus lourdes. Généralement, les teneurs en soufre de l'intégralité de la coupe essence provenant du FCC sont supérieures à 100 ppm poids et la plupart du temps supérieures à 500 ppm poids. Pour des essences ayant des points finaux supérieurs à 200°C, les teneurs en soufre sont souvent supérieures à 1000 ppm poids, pouvant même dans certains cas atteindre des valeurs de l'ordre de 4000 à 5000 ppm poids.
Selon l'invention, l'essence brute provenant du craquage catalytique est fractionnée en au moins une coupe légère et au moins une coupe lourde.
La coupe légère à un point d'ébullition final inférieur ou égal à 210°C, avantageusement inférieur ou égal à 180°C, de préférence inférieur ou égal à 160°C et encore plus préféré inférieur ou égal à 145°C.
La fraction légère de la coupe essence contient relativement peu de composés soufrés, qui sont présents en majorité sous forme de mercaptans, tandis que les composés soufrés des fractions plus lourdes sont présents sous forme de thiophènes substitués ou non, ou de composés hétérocycliques tels le benzothiophène, qui, contrairement aux mercaptans, ne peuvent pas être éliminés par les procédés extractifs. Ces composés soufrés sont par conséquent éliminés par hydrotraitement. La coupe légère est relativement riche en oléfines, et le soufre est essentiellement présent sous forme de mercaptans, tandis que la coupe plus lourde est relativement pauvre en oléfines et est caractérisée par des teneurs en soufre nettement plus élevées.
De façon plus générale, et contrairement à l'art antérieur le point de coupe est choisi de façon à maximiser la teneur en oléfines dans la coupe légère.
Pour ce faire, on emploiera avantageusement un catalyseur comprenant 0,1 à 1% de palladium déposé sur un support opérant sous une pression de 4-25 bar, à une température de 50-250 °C, avec une vitesse spatiale horaire du liquide (LHSV) de 1 à 10 h-1.
Selon une réalisation de l'invention, l'étape d'hydrogénation se déroule dans un réacteur catalytique d'hydrogénation qui comprend une zone réactionnelle catalytique traversée par la totalité de la charge et la quantité d'hydrogène nécessaire pour effectuer les réactions désirées.
La proportion de la première zone (en volume) est tout au plus égale à 75 % de la somme des 2 zones et de préférence de 15 à 30 %.
Un autre mode de réalisation avantageux comprend une hydrogénation des diènes sur un catalyseur différent du Pd, un hydrotraitement doux et un adoucissement oxydant final.
Les conditions du réacteur d'hydrotraitement doivent être ajustées pour atteindre le niveau de désulfuration désiré, et surtout pour minimiser la perte en octane résultant de la saturation des oléfines. On convertit généralement au plus 90 % des oléfines (les dioléfines étant totalement ou pratiquement totalement hydrogénées), et de préférence sont converties au plus 80-85 % des oléfines.
Le(s) catalyseur(s) utilisé(s) dans le réacteur d'hydrotraitement doux est un catalyseur conventionnel d'hydrodésulfuration, comprenant au moins un métal du groupe VI et/ou au moins un métal du groupe VIII, sur un support approprié. Le métal du groupe VI est généralement du molybdène ou du tungstène, et le métal du groupe VIII est généralement du nickel ou du cobalt. Des combinaisons telles que Ni-Mo ou Co-Mo sont typiques.Le support du catalyseur est habituellement un solide poreux tel qu'une alumine, une silice-alumine ou d'autres solides poreux tels que la magnésie, la silice ou TiO2, seuls ou en mélange avec l'alumine ou la silice-alumine.
Il peut s'agir d'un procédé d'adoucissement extractif utilisant de la soude ou du crésylate de sodium ou de potassium. Les procédés extractifs sont suffisants tant que la coupe traitée ne contient pas de mercaptans de haut poids moléculaire.
L'adoucissement peut également être réalisée par oxydation catalytique des mercaptans en disulfures. Cette oxydation catalytique des mercaptans en disulfures peut être réalisée simplement en mélangeant l'essence à traiter à une solution aqueuse d'une base alcaline, telle la soude, dans laquelle on ajoute un catalyseur à base d'un chélate métallique, en présence d'un agent oxydant.
Dans le cas où la teneur en mercaptans de l'essence est importante, il est préférable de réaliser la mise au contact de la coupe avec un lit fixe de catalyseur supporté, en présence d'une base alcaline et d'un agent oxydant. Dans une première variante, la base alcaline n'est pas incorporée au catalyseur. Il s'agit habituellement de la soude en solution aqueuse; elle est introduite dans le milieu réactionnel soit en continu, soit par intermittence, pour maintenir les conditions d'alcalinité et la phase aqueuse nécessaires à la réaction d'oxydation. L'agent oxydant, généralement de l'air, est avantageusement mélangé à la coupe essence à adoucir. Le chélate métallique utilisé comme catalyseur est généralement une phtalocyanine métallique, telle la phtalocyanine de cobalt par exemple. La réaction a lieu à une pression comprise entre 1 et 30 bar, à une température comprise entre 20 et 100°C, et de préférence 20 et 80°C. Il convient de renouveler la solution sodique qui s'épuise, d'une part en raison des impuretés provenant de la charge, d'autre part en raison de la variation de la concentration de la base, qui diminue du fait de l'apport d'eau par la charge et de la transformation des mercaptans en disulfures.
Dans une seconde variante préférée, la base alcaline peut être incorporée au sein du catalyseur en introduisant un ion alcalin dans une structure oxyde mixte constituée essentiellement d'oxydes d'aluminium et de silicium combinés.
Avantageusement, on emploie des aluminosilicates de métaux alcalins, plus particulièrement de sodium et de potassium, caractérisés par un rapport atomique Si/Al de leur structure inférieur ou égal à 5 (c'est à dire un rapport molaire SiO2/Al2O3 inférieur ou égal à 10), et qui sont associés intimement à du charbon actif et à un chélate métallique et présentent des performances catalytiques optimales en adoucissement lorsque le taux d'hydratation du catalyseur est compris entre 0,1 et 40% et de préférence entre 1 et 25% en poids de celui-ci. Outre leurs performances catalytiques supérieures, ces aluminosilicates alcalins présentent l'avantage d'une très faible solubilité en milieu aqueux, ce qui permet leur utilisation prolongée à l'état hydraté pour traiter des coupes pétrolières auxquelles on ajoute régulièrement un peu d'eau ou, éventuellement, de solution alcaline.
Cette étape d'adoucissement (de préférence réalisée en lit fixe) de la fraction essence légère contenant des mercaptans peut donc être définie comme comprenant le passage, dans des conditions d'oxydation, de l'essence à traiter (stabilisée) au contact d'un catalyseur poreux. De préférence, selon le brevet EP-A-638.628, il comprend de 10 à 98%, de préférence de 50 à 95% en poids, d'au moins une phase solide minérale constituée d'un aluminosilicate alcalin ayant un rapport atomique Si/Al inférieur ou égal à 5, de préférence inférieur ou égal à 3, de 1 à 60% en poids de charbon actif, de 0,02 à 2% en poids d'au moins un chélate métallique et de 0 à 20% en poids d'au moins un liant minéral ou organique. Ce catalyseur poreux présente une basicité déterminée selon la norme ASTM 2896 supérieure à 20 milligrammes de potasse par gramme et une surface totale BET supérieure à 10 m2/g, et contient à l'intérieur de sa porosité une phase aqueuse permanente représentant de 0,1 à 40%, de préférence de 1 à 25%, en poids du catalyseur sec.
- lorsque l'alcalin est majoritairement le potassium :
- la kaliophilite : K2O, Al2O3, SiO2(1,8 < < 2,4).
- le feldspathoïde appelé leucite : K2O, Al2O3, SiO2 (3,5 < < 4,5).
- les zéolithes du type :
- philipsite : (K, Na)O, Al2O3, SiO2 (3,0 < < 5,0).
- érionite ou offrétite : (K, Na, Mg, Ca)O, Al2O3, SiO2 (4 < < 8).
- mazzite ou zéolithe Oméga : (K, Na, Mg, Ca)O, Al2O3, SiO2 (4 < < 8).
- zéolithe L : (K, Na)O, Al2O3, SiO2 (5 < < 8).
- lorsque l'alcalin est le sodium :
- les aluminosilicates de sodium amorphes dont l'organisation cristalline ne peut être détectée par diffraction X et dont le rapport atomique Si/Al est inférieur ou égal à 5, et de préférence inférieur ou égal à 3.
- la sodalite Na2O, A12O3, SiO2 (1,8 < < 2,4). La sodalite peut contenir différents ions ou sels alcalins dans sa structure, comme par exemple Cl-, Br-, ClO3-, BrO3-, IO3-, NO3-, OH-, CO3--, SO3--, CrO4--, MoO4--, PO4---, etc... , sous forme de sels acalins, principalement de sodium. Ces différentes variétés conviennent pour la présente invention. Les variétés préférées pour la présente invention sont celles contenant l'ion OH- sous forme de NaOH et l'ion S-sous forme de Na2S.
- la néphéline Na2O, Al2O3, SiO2 (1,8 < < 2,4).
- les tectosilicates du type analcime, natrolite, mesolite, thomsonite, clinoptilolite, stilbite, zéolithe Na-P1, dachiardite, chabasite, gmelinite, cancrinite, la faujasite comprenant les zéolithes synthétiques X et Y, la zéolithe A.
Comme chélate métallique, on pourra déposer sur le support tout chélate utilisé dans ce but dans la technique antérieure, en particulier les phtalocyanines, les porphyrines ou les corrines métalliques. On préfère particulièrement la phtalocyanine de cobalt et la phtalocyanine de vanadium. On utilise, de préférence, la phtalocyanine métallique sous forme d'un dérivé de cette dernière, avec une préférence particulière pour ses sulfonates disponibles dans le commerce, comme par exemple le mono- ou le disulfonate de phtalocyanine de cobalt et des mélanges de ceux-ci.
- Température: 20 à 100°C, de préférence 20 à 80°C.
- Pression: 105 à 30.105 Pascal.
- Quantité d'agent oxydant air: 1 à 3 kg/kg de mercaptans.
- Vitesse spatiale horaire en VVH (volume de charge par volume de catalyseur et par heure): 1 à 10h-1 dans le cadre du procédé de l'invention.
Cet intervalle de valeurs prédeterminées de teneurs en eau du support dépendra, bien entendu, de la nature même du support catalytique utilisé lors de la réaction d'adoucissement. En effet, le demandeur a constaté, conformément au brevet FR-2.651.791, que si de nombreux supports catalytiques sont susceptibles d'être utilisés sans soude (ou sans base) aqueuse, leur activité ne se manifestera que lorsque leur teneur en eau (également appelée taux d'hydratation du support) est maintenue dans un intervalle de valeurs relativement étroit, variable suivant les supports, mais apparemment lié à la teneur du support en silicate et à la structure de ses pores.
La présence de cette étape de traitement avec un catalyseur au palladium peut permettre également de modifier l'étape d'adoucissement, par exemple en augmentant la vitesse horaire, d'où une productivité accrue, ou en réduisant la quantité de catalyseur, d'où un investissement réduit.
Lorsque l'étape finale d'adoucissement est employée, on peut utiliser une étape d'hydrogénation sélective des diènes qui ne soit pas adoucissante.
- une colonne (1) de fractionnement munie d'une conduite (2) pour l'introduction de l'essence brute provenant du craquage catalytique et comportant au moins 2 conduites, l'une (3) dans la partie haute de la colonne pour la sortie de la coupe légère, et une autre (4) dans la partie basse de la colonne pour la sortie de la coupe lourde ;
- une zone (5) d'hydrotraitement en présence d'hydrogène comportant un lit catalytique, une conduite (6) pour l'entrée de la coupe d'essence légère à traiter, ladite conduite étant reliée soit à la colonne (1) de fractionnement, soit à la zone de traitement (7) sur catalyseur au palladium, ladite zone d'hydrotraitement comportant également une conduite (8) pour la sortie de l'effluent hydrotraité,
- une zone (9) de strippage comportant une conduite pour l'introduction de l'essence légère hydrotraitée, une conduite (10) pour l'évacuation de H2S et une conduite (11) pour la sortie de l'essence légère strippée,
- éventuellement une zone (12) d'adoucissement située après la zone de strippage comportant une conduite pour l'introduction de l'essence légère strippée et une conduite (14) pour amener l'agent oxydant au niveau de ladite zone (selon la revendicalion 10)
- une zone (7) de traitement située avant la zone d'hydrotraitement et comportant une conduite (3) pour l'introduction de la coupe d'essence légère issue de la colonne de fractionnement, une conduite pour la sortie de la coupe d'essence légère traitée, ladite zone comportant également au moins un lit d'un catalyseur à 0,1-1% de palladium déposé sur un support, et ladite installation comportant en outre une conduite (13) pour la sortie de l'essence légère strippée et adoucie hors de l'installation, et reliée soit à la zone (9) soit à la zone (12) lorsqu'elle existe.
Dans un mode préféré, l'installation comporte également une zone (15) d'hydrotraitement de la fraction lourde, munie d'une conduite (4) pour l'introduction de la coupe lourde provenant de la colonne (1), une conduite (16) pour la sortie de la coupe hydrotraitée et une conduite (17) amenant l'hydrogène au niveau de la charge ou de la zone, ladite zone étant suivie d'une colonne (18) de strippage munie d'une conduite pour l'introduction de la coupe hydrotraitée, d'une conduite (19) pour la sortie de H2S et d'une conduite (20) pour la sortie de la coupe hydrotraitée. Les coupes sortant par les canalisations (20) et (13) peuvent être envoyées au stockage essence par une canalisation (21).
- premier mode, avec la zone (7) d'adoucissant mais sans la zone (12);
- deuxième mode, avec la zone (12) mais sans la zone (7);
- et troisième mode, avec les zones (12) et (7).
On n'a pas représenté les conduites pour amener l'hydrogène, qui alourdiraient les schémas, mais il est bien évident qu'en présence de la zone (7) ou d'une zone d'hydrogénation des diènes, il y a une conduite pour amener l'hydrogène au niveau de la coupe légère ou dans le réacteur directement. En l'absence de telles zones, la conduite débouche directement dans la zone d'hydrotraitement ou dans la coupe légère.
| Caractéristiques des différentes coupes essence FCC | |||
| Coupe | Essence totale (C5-220°C) | Fraction légère (C5-180°C) | Fraction lourde (180-220°C) |
| (% pds) | (100) | (70) | (30) |
| Teneur oléfines (% pds) | 44.0 | 56.4 | 10.0 |
| Teneur aromatiques (% pds) | 23.0 | 4.6 | 66.0 |
| Indice de brome | 68 | 90 | 16 |
| Soufre total (ppm pds) | 200 | 154 | 307 |
| Soufre mercaptans (ppm pds) | 106 | 74 | 0 |
| RON | 92.0 | 92.5 | 90.8 |
| MON | 80.0 | 80.7 | 78.4 |
| (RON + MON)/2 | 86.0 | 86.6 | 84.6 |
Le tableau 2 ci-après indique les conditions opératoires utilisées pour l'hydrotraitement de l'essence lourde, ainsi que les caractéristiques de l'essence lourde ainsi désulfurée.
Le catalyseur utilisé est un CoMo supporté alumine (HR 306C vendu par la société Procatalyse).
| Caractéristiques de l'hydrodésulfuration de l'essence lourde. Caractéristiques de l'essence lourde désulfurée | ||
| Caractéristiques essence lourde | Charge avant désulfuration | Essence lourde désulfurée |
| Intervalle de distillation (°C) | 180 - 220 | 180 - 220 |
| Teneur oléfines (% pds) | 10.0 | 2.6 |
| Indice de brome | 16 | 4.2 |
| Soufre total (ppm pds) | 307 | 10 |
| Soufre mercaptans (ppm pds) | 0 | 0 |
| RON | 90.8 | 88.8 |
| MON | 78.4 | 77.0 |
| Conditions opératoires | ||
| Température (°C) | 300 | |
| Pression (bar) | 30 |
| Caractéristiques de l'essence légère initiale, après hydrotraitement doux puis après adoucissement. | |||
| Caractéristiques essence légère | Charge essence légère | Essence légère désulfurée | Essence légère désulfurée et adoucie |
| Intervalle de distillation (°C) | C5 - 180 | C5 - 180 | C5 - 180 |
| MAV | 4 | ||
| Teneur oléfines (% pds) | 56.4 | 30.0 | 30.0 |
| Indice de brome | 90 | 47 | 47 |
| Soufre total (ppm pds) | 154 | 19 | 19 |
| Soufre mercaptans (ppm pds) | 74 | 19 | < 5 |
| RON | 92.5 | 86.5 | 86.5 |
| MON | 80.7 | 77.0 | 77.0 |
Claims (10)
- Procédé pour la production d'essence adoucie contenant moins de 50 ppm de soufre à partir d'essence brute de craquage catalytique contenant des oléfines, des mercaptans et des composés soufrés autres que les mercaptans, procédé dans lequel :1) l'essence brute est fractionnée en au moins une coupe légère à point d'ébullition final inférieur ou égal à 210°C contenant la majeure partie des oléfines et des mercaptans, et au moins une fraction lourde, lesdites fractions étant ensuite soumises à des traitements de désulfuration différents,2) la coupe légère est soumise à un hydrotraitement doux, en présence d'hydrogène, avec un catalyseur contenant au moins un métal du groupe VIII et/ou au moins un métal du groupe VI, à une température de 160-380°C, sous une pression de 10 à 30 bar, et l'effluent obtenu est strippé pour éliminer H2S,3) la fraction légère est soumise à un adoucissement au moins partiel et à une hydrogénation des diènes par traitement de la coupe légère avant l'hydrotraitement doux, en présence d'hydrogène avec un catalyseur contenant 0,1-1% de palladium déposé sur un support, à une température de 50-250°C, sous une pression de 4-25 bar, avec une vitesse spatiale horaire du liquide de 1 à 10 h-1,4) la fraction lourde est soumise à un hydrotraitement, en présence d'hydrogène avec un catalyseur contenant au moins un métal du groupe VI et/ou au moins un métal du groupe VIII, à une température de 200-420°C, sous une pression de 20-80 bar, et l'effluent obtenu est strippé pour éliminer H2S.
- Procédé selon la revendication 1, dans lequel la coupe légère est soumise, avant hydrotraitement doux, à ladite hydrogénation sélective des diènes et la coupe hydrotraitée et strippée est soumise à un adoucissement réalisé par l'un des procédés suivants:adoucissement extractif de l'effluent obtenu après hydrotraitement doux et strippage ;adoucissement avec un agent oxydant, un catalyseur et une base alcaline incorporée ou non au catalyseur, de l'effluent obtenu après hydrotraitement doux et strippage.
- Procédé selon l'une des revendications précédentes, dans lequel la coupe légère présente un point final d'ébullition inférieur ou égal à 180°C.
- Procédé selon l'une des revendications précédentes, dans lequel la coupe légère présente un point final d'ébullition inférieur ou égal à 160°C.
- Procédé selon l'une des revendications précédentes, dans lequel la coupe légère présente un point final d'ébullition inférieur ou égal à 145°C.
- Procédé selon l'une des revendications précédentes, dans lequel le traitement de la coupe légère, avant hydrotraitement doux, est réalisé avec un catalyseur contenant 0,1-1% de palladium et 1-20% pds de nickel.
- Procédé selon l'une des revendications précédentes, dans lequel le traitement de la coupe légère, avant l'hydrotraitement doux, est réalisé avec un catalyseur contenant 0,1-1% de palladium et de l'or, dans le rapport pondéral Au/Pd d'au moins 0,1 et inférieur à 1.
- Procédé selon l'une des revendications précédentes, dans lequel l'adoucissement extractif ou avec un agent oxydant est réalisé à 20-100°C sous une pression de 1-30 bar.
- Installation pour la production d'essences à faible teneur en soufre à partir d'essence de craquage catalytique, comprenant :et ladite installation comportant également:une colonne (1) de fractionnement munie d'une conduite (2) pour l'introduction de l'essence brute provenant du craquage catalytique et comportant au moins 2 conduites, l'une (3) dans la partie haute de la colonne pour la sortie de la coupe légère, et une autre (4) dans la partie basse de la colonne pour la sortie de la coupe lourde ;une zone (5) d'hydrotraitement en présence d'hydrogène comportant un lit catalytique avec un catalyseur contenant au moins un métal du groupe VIII et/ou au moins un métal du groupe VI, une conduite (6) pour l'entrée de la coupe d'essence légère à traiter, ladite conduite étant reliée à la zone de traitement (7) sur catalyseur au palladium, ladite zone d'hydrotraitement comportant également une conduite (8) pour la sortie de l'effluent hydrotraité,une zone (9) de strippage comportant une conduite pour l'introduction de l'essence légère hydrotraitée, une conduite (10) pour l'évacuation de H2S et une conduite (11) pour la sortie de l'essence légère strippée,une zone (7) d'adoucissement et d'hydrogénation des diènes située avant la zone d'hydrotraitement et comportant une conduite (3) pour l'introduction de la coupe d'essence légère issue de la colonne de fractionnement, une conduite pour la sortie de là coupe d'essence légère traitée, ladite zone comportant également au moins un lit d'un catalyseur à 0,1-1% de palladium déposé sur un support, et ladite installation comportant en outre une conduite (13) pour la sortie de l'essence légère strippée et adoucie hors de l'installation, reliée à la zone (12) ou à la zone (9).une zone (15) d'hydrotraitement de la fraction lourde avec un catalyseur contenant au moins un métal du groupe VI et/ou au moins un métal du groupe VIII, munie d'une conduite (4) pour l'introduction de la coupe lourde, provenant de la colonne, une conduite (16) pour la sortie de la coupe hydrotraitée et une conduite (17) amenant l'hydrogène au niveau de la charge ou de la zone, ladite zone étant suivie d'une colonne (18) de strippage munie d'une conduite pour l'introduction de la coupe hydrotraitée, d'une conduite (19) pour la sortie de H2S et d'une conduite (20) pour la sortie de la coupe hydrotraitée.
- Installation selon la revendication 9, comportant en outreune zone (12) située après la zone de strippage comportant une conduite pour l'introduction de l'essence légère strippée et une conduite (14) pour l'amenée de l'agent oxydant au niveau de ladite zone.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR9611691A FR2753717B1 (fr) | 1996-09-24 | 1996-09-24 | Procede et installation pour la production d'essences de craquage catalytique a faible teneur en soufre |
| FR9611691 | 1996-09-24 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0832958A1 EP0832958A1 (fr) | 1998-04-01 |
| EP0832958B1 true EP0832958B1 (fr) | 2005-08-17 |
Family
ID=9496062
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP97402088A Expired - Lifetime EP0832958B1 (fr) | 1996-09-24 | 1997-09-08 | Procédé et installation pour la production d'essences de craquage catalytique à faible teneur en soufre |
Country Status (6)
| Country | Link |
|---|---|
| US (2) | US6007704A (fr) |
| EP (1) | EP0832958B1 (fr) |
| JP (1) | JP4006483B2 (fr) |
| KR (1) | KR100456209B1 (fr) |
| DE (1) | DE69733985T2 (fr) |
| FR (1) | FR2753717B1 (fr) |
Families Citing this family (48)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19626126C2 (de) * | 1996-06-28 | 1998-04-16 | Fraunhofer Ges Forschung | Verfahren zur Ausbildung einer räumlichen Chipanordnung und räumliche Chipanordung |
| US6649043B1 (en) | 1996-08-23 | 2003-11-18 | Exxonmobil Research And Engineering Company | Regeneration of hydrogen sulfide sorbents |
| EP1098699B1 (fr) * | 1998-06-30 | 2003-05-14 | Eastman Chemical Company | Preparation d' un monoester de glycol |
| US6692635B2 (en) * | 1999-02-24 | 2004-02-17 | Institut Francais Du Petrole | Process for the production of gasolines with low sulfur contents |
| FR2790000B1 (fr) * | 1999-02-24 | 2001-04-13 | Inst Francais Du Petrole | Procede de production d'essences a faible teneur en soufre |
| US6475376B2 (en) * | 1999-06-11 | 2002-11-05 | Chevron U.S.A. Inc. | Mild hydrotreating/extraction process for low sulfur fuel for use in fuel cells |
| FR2797639B1 (fr) * | 1999-08-19 | 2001-09-21 | Inst Francais Du Petrole | Procede de production d'essences a faible teneur en soufre |
| US6602405B2 (en) * | 2000-01-21 | 2003-08-05 | Bp Corporation North America Inc. | Sulfur removal process |
| US6599417B2 (en) * | 2000-01-21 | 2003-07-29 | Bp Corporation North America Inc. | Sulfur removal process |
| FR2807061B1 (fr) | 2000-03-29 | 2002-05-31 | Inst Francais Du Petrole | Procede de desulfuration d'essence comprenant une desulfuration des fractions lourde et intermediaire issues d'un fractionnement en au moins trois coupes |
| US6596157B2 (en) * | 2000-04-04 | 2003-07-22 | Exxonmobil Research And Engineering Company | Staged hydrotreating method for naphtha desulfurization |
| AU2001253223A1 (en) * | 2000-04-18 | 2001-10-30 | Exxonmobil Research And Engineering Company | Selective hydroprocessing and mercaptan removal |
| US6656877B2 (en) | 2000-05-30 | 2003-12-02 | Conocophillips Company | Desulfurization and sorbents for same |
| US6946068B2 (en) * | 2000-06-09 | 2005-09-20 | Catalytic Distillation Technologies | Process for desulfurization of cracked naphtha |
| FR2811328B1 (fr) * | 2000-07-06 | 2002-08-23 | Inst Francais Du Petrole | Procede comprenant deux etapes d'hydrodesulfuration d'essence et une elimination intermediaire de l'h2s forme au cours de la premiere etape |
| JP4991083B2 (ja) * | 2000-09-22 | 2012-08-01 | バスフ・カタリスツ・エルエルシー | 構造的に強化された分解用触媒 |
| US6610197B2 (en) * | 2000-11-02 | 2003-08-26 | Exxonmobil Research And Engineering Company | Low-sulfur fuel and process of making |
| US20020148754A1 (en) * | 2001-02-08 | 2002-10-17 | Gong William H. | Integrated preparation of blending components for refinery transportation fuels |
| US6755974B2 (en) * | 2001-06-19 | 2004-06-29 | Exxonmobil Research And Engineering Company | Continuous naphtha treatment method |
| FR2834515B1 (fr) * | 2002-01-10 | 2006-03-10 | Atofina | Vapocraquage de naphta modifie |
| WO2003068892A2 (fr) * | 2002-02-12 | 2003-08-21 | The Penn State Research Foundation | Desulfuration profonde de combustibles hydrocarbones |
| US20050173297A1 (en) * | 2002-05-22 | 2005-08-11 | Yasuhiro Toida | Adsorption desulfurization agent for desulfurizing petroleum fraction and desulfurization method using the same |
| AR044779A1 (es) * | 2003-06-16 | 2005-10-05 | Shell Int Research | Un proceso y un catalizador para la hidrogenacion selectiva de las diolefinas de una corriente de olefinas y para la remocion de arsenico de la misma y un metodo de elaboracion de dicho catalizador |
| FR2857973B1 (fr) * | 2003-07-25 | 2008-02-22 | Inst Francais Du Petrole | Procede de desulfuration des essences par adsorption |
| US20070068849A1 (en) * | 2003-11-07 | 2007-03-29 | Yasuhiro Araki | Lead-free gasoline composition and method for production thereof |
| US8084383B2 (en) * | 2004-03-16 | 2011-12-27 | W.R. Grace & Co.-Conn. | Gasoline sulfur reduction catalyst for fluid catalytic cracking process |
| US7752659B2 (en) * | 2005-02-14 | 2010-07-06 | Lenovo (Singapore) Pte. Ltd. | Packet filtering in a NIC to control antidote loading |
| JP5219247B2 (ja) * | 2005-05-06 | 2013-06-26 | Jx日鉱日石エネルギー株式会社 | 低硫黄分解ガソリン基材の製造方法および無鉛ガソリン組成物 |
| JP5280624B2 (ja) * | 2005-12-01 | 2013-09-04 | Jx日鉱日石エネルギー株式会社 | 無鉛ガソリン組成物 |
| JP5280625B2 (ja) * | 2005-12-01 | 2013-09-04 | Jx日鉱日石エネルギー株式会社 | 無鉛ガソリン組成物 |
| JP5280623B2 (ja) * | 2005-12-01 | 2013-09-04 | Jx日鉱日石エネルギー株式会社 | 無鉛ガソリン組成物 |
| FR2900157B1 (fr) * | 2006-04-24 | 2010-09-24 | Inst Francais Du Petrole | Procede de desulfuration d'essences olefiniques comprenant au moins deux etapes distinctes d'hydrodesulfuration |
| FR2908781B1 (fr) * | 2006-11-16 | 2012-10-19 | Inst Francais Du Petrole | Procede de desulfuration profonde des essences de craquage avec une faible perte en indice d'octane |
| US8524043B2 (en) * | 2007-11-09 | 2013-09-03 | Ranfeng Ding | System for producing high quality gasoline by catalytic hydrocarbon recombination |
| WO2009094934A1 (fr) * | 2008-01-29 | 2009-08-06 | Beijing Grand Golden-Bright Engineering & Technologies Co., Ltd | Système et procédé pour la production d'essence de haute qualité |
| JP5706126B2 (ja) * | 2010-10-07 | 2015-04-22 | 出光興産株式会社 | 吸着剤の再生方法 |
| CN102443433B (zh) * | 2010-10-15 | 2014-07-30 | 中国石油化工股份有限公司 | 一种生产低硫汽油的方法 |
| CN102465031B (zh) * | 2010-11-04 | 2014-07-23 | 中国石油化工股份有限公司 | 一种重烃原料加氢处理方法 |
| WO2012066572A2 (fr) | 2010-11-19 | 2012-05-24 | Indian Oil Corporation Ltd. | Procédé de désulfuration profonde d'essence de craquage à perte d'octane minimale |
| CN102041086A (zh) * | 2011-01-17 | 2011-05-04 | 江苏佳誉信实业有限公司 | 一种高硫、高烯烃催化汽油的选择性加氢脱硫方法 |
| CN103087771B (zh) * | 2011-11-07 | 2015-06-03 | 中国石油化工股份有限公司 | 一种汽油深度脱硫的加氢方法 |
| CN107236571B (zh) * | 2016-03-29 | 2019-01-08 | 中国石油化工股份有限公司 | 一种生产催化裂化原料油的方法 |
| CN107903943A (zh) * | 2017-11-02 | 2018-04-13 | 中石化炼化工程(集团)股份有限公司 | 催化裂化柴油利用的方法及高辛烷值汽油或高辛烷值汽油调和组分 |
| CN107880934A (zh) * | 2017-11-02 | 2018-04-06 | 中石化炼化工程(集团)股份有限公司 | 催化裂化柴油利用的方法及高辛烷值汽油或高辛烷值汽油调和组分 |
| CN109097104B (zh) * | 2018-09-11 | 2019-11-08 | 福州大学 | 一种fcc汽油改质方法 |
| CN112955528B (zh) | 2018-11-07 | 2022-12-20 | 埃克森美孚化学专利公司 | C5+烃转化方法 |
| CN110643380B (zh) * | 2019-08-22 | 2020-10-13 | 中科合成油工程有限公司 | 一种将煤热解产物转化为汽油、柴油和氢气的方法 |
| CN120365954A (zh) * | 2021-06-01 | 2025-07-25 | 中国石油化工股份有限公司 | 汽油制备装置和汽油制备方法 |
Family Cites Families (30)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2025255A (en) * | 1934-02-07 | 1935-12-24 | Shell Dev | Method of treating cracked oil distillates |
| US2270667A (en) * | 1940-05-20 | 1942-01-20 | Shell Dev | Process for extraction |
| US2983669A (en) * | 1958-12-30 | 1961-05-09 | Houdry Process Corp | Hydrodesulfurization of selected gasoline fractions |
| US3221078A (en) * | 1961-07-06 | 1965-11-30 | Engelhard Ind Inc | Selective hydrogenation of olefins in dripolene |
| BE625074A (fr) * | 1961-11-24 | |||
| US3161586A (en) * | 1962-12-21 | 1964-12-15 | Universal Oil Prod Co | Hydrorefining of coke-forming hydrocarbon distillates |
| US3424673A (en) * | 1966-03-07 | 1969-01-28 | Sun Oil Co | Process for hydrodesulfurizing the lower boiling fraction of a cracked gas oil blend |
| US3451922A (en) * | 1967-04-28 | 1969-06-24 | Universal Oil Prod Co | Method for hydrogenation |
| US3457163A (en) * | 1967-06-16 | 1969-07-22 | Universal Oil Prod Co | Method for selective hydrogenation of diolefins with separation of gum formers prior to the reaction zone |
| DE1645689C3 (de) * | 1968-03-19 | 1978-08-17 | Air Products And Chemicals Inc., Philadelphia, Pa. (V.St.A.) | Verfahren zur Behandlung eines ungesättigten Kohlenwasserstoffdestillates |
| US3902991A (en) * | 1973-04-27 | 1975-09-02 | Chevron Res | Hydrodesulfurization process for the production of low-sulfur hydrocarbon mixture |
| US3847800A (en) * | 1973-08-06 | 1974-11-12 | Kvb Eng Inc | Method for removing sulfur and nitrogen in petroleum oils |
| US3957625A (en) * | 1975-02-07 | 1976-05-18 | Mobil Oil Corporation | Method for reducing the sulfur level of gasoline product |
| US4113603A (en) * | 1977-10-19 | 1978-09-12 | The Lummus Company | Two-stage hydrotreating of pyrolysis gasoline to remove mercaptan sulfur and dienes |
| FR2410038A1 (fr) * | 1977-11-29 | 1979-06-22 | Inst Francais Du Petrole | Procede d'hydrogenation selective d'essences contenant a la fois des composes generateurs de gommes et des composes indesirables du soufre |
| GB1565754A (en) * | 1978-03-08 | 1980-04-23 | British Petroleum Co | Selective hydrogenation |
| US4486297A (en) * | 1980-01-12 | 1984-12-04 | Jgc Corporation | Process for desulfurizing and refining hydrocarbon fraction containing large quantities of aromatic components |
| FR2523149A1 (fr) * | 1982-03-15 | 1983-09-16 | Catalyse Soc Prod Francais | Nouveau catalyseur supporte palladium-or, sa preparation et son utilisation dans les reactions d'hydrogenation selective d'hydrocarbures diolefiniques et/ou acetyleniques |
| US4897175A (en) * | 1988-08-29 | 1990-01-30 | Uop | Process for improving the color and color stability of a hydrocarbon fraction |
| US4908122A (en) * | 1989-05-08 | 1990-03-13 | Uop | Process for sweetening a sour hydrocarbon fraction |
| US4990242A (en) * | 1989-06-14 | 1991-02-05 | Exxon Research And Engineering Company | Enhanced sulfur removal from fuels |
| US5064525A (en) * | 1991-02-19 | 1991-11-12 | Uop | Combined hydrogenolysis plus oxidation process for sweetening a sour hydrocarbon fraction |
| US5503734A (en) * | 1991-08-15 | 1996-04-02 | Mobil Oil Corporation | Hydrocarbon upgrading process |
| US5318690A (en) * | 1991-08-15 | 1994-06-07 | Mobil Oil Corporation | Gasoline upgrading process |
| US5346609A (en) * | 1991-08-15 | 1994-09-13 | Mobil Oil Corporation | Hydrocarbon upgrading process |
| FR2689517B1 (fr) * | 1992-04-02 | 1995-07-28 | Inst Francais Du Petrole | Procede d'hydrogenation selective des hydrocarbures. |
| FR2720754B1 (fr) * | 1994-06-01 | 1996-07-26 | Inst Francais Du Petrole | Procédé et installation pour le traitement par hydrogénation sélective d'une essence de craquage catalytique. |
| EP0708167B1 (fr) * | 1994-10-22 | 1997-12-03 | Krupp Uhde GmbH | Procédé de production d'un produit précurseur contenant des hydrocurbures aromatiques pour la récupération d'aromates à partir de benzène brut de cokerie |
| JP3443474B2 (ja) * | 1995-02-03 | 2003-09-02 | 新日本石油株式会社 | 接触分解ガソリンの脱硫処理方法 |
| JP3450940B2 (ja) * | 1995-06-08 | 2003-09-29 | 新日本石油株式会社 | 接触分解ガソリンの脱硫方法 |
-
1996
- 1996-09-24 FR FR9611691A patent/FR2753717B1/fr not_active Expired - Lifetime
-
1997
- 1997-09-08 EP EP97402088A patent/EP0832958B1/fr not_active Expired - Lifetime
- 1997-09-08 DE DE69733985T patent/DE69733985T2/de not_active Expired - Lifetime
- 1997-09-22 KR KR1019970047976A patent/KR100456209B1/ko not_active Expired - Fee Related
- 1997-09-23 US US08/936,101 patent/US6007704A/en not_active Expired - Lifetime
- 1997-09-24 JP JP25872297A patent/JP4006483B2/ja not_active Expired - Fee Related
-
1999
- 1999-11-05 US US09/434,282 patent/US6838060B1/en not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| EP0832958A1 (fr) | 1998-04-01 |
| KR100456209B1 (ko) | 2005-01-27 |
| DE69733985D1 (de) | 2005-09-22 |
| US6007704A (en) | 1999-12-28 |
| JPH10102070A (ja) | 1998-04-21 |
| FR2753717B1 (fr) | 1998-10-30 |
| FR2753717A1 (fr) | 1998-03-27 |
| DE69733985T2 (de) | 2006-01-26 |
| US6838060B1 (en) | 2005-01-04 |
| JP4006483B2 (ja) | 2007-11-14 |
| KR19980024831A (ko) | 1998-07-06 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0832958A1 (fr) | Procédé et installation pour la production d'essences de craquage catalytique à faible teneur en soufre | |
| EP1138749B1 (fr) | Procédé de desulfuration d'essence comprenant une desulfuration des fractions lourde et intermediaire issues d'un fractionnement en au moins trois coupes | |
| EP1002853B1 (fr) | Procédé de production d'essences à faible teneur en soufre | |
| EP1174485B1 (fr) | Procédé comprenant deux étapes d'hydrodesulfuration d'essence avec élimination intermediaire de L'H2S | |
| EP2169032B1 (fr) | Catalyseur permettant de décomposer ou d'hydrogéner au moins partiellement les composes soufres insaturés | |
| KR100493874B1 (ko) | 촉매의 노화를 지연시키는 고도 모양 선택적 탈왁스 방법 | |
| EP1931751B1 (fr) | Procede de desulfuration des essences comportant une desulfuration par adsorption de la fraction legere et une hydrodesulfuration de la fraction lourde | |
| EP1849850A1 (fr) | Procédé de désulfuration d'essences oléfiniques comprenant au moins deux étapes distinctes d'hydrodésulfuration | |
| CA2299152C (fr) | Procede de production d'essences a faible teneur en soufre | |
| FR2993570A1 (fr) | Procede de production d'une essence legere basse teneur en soufre | |
| EP1369466A1 (fr) | Procédé d'hydrodésulfuration de coupes contenant des composés soufrés et des oléfines en présence d'un catalyseur supporté comprenant des métaux des groupes VIII et VIB | |
| EP1746144B1 (fr) | Nouveau procédé de désulfuration d'essences oléfiniques permettant de limiter la teneur en mercaptans | |
| EP1370627B1 (fr) | Procede de production d'essence a faible teneur en soufre | |
| EP0831140B1 (fr) | Procédé de purification d'essences brutes de craquage catalytique | |
| EP1370629B1 (fr) | Procede de production d'essence a faible teneur en soufre | |
| EP1370630B1 (fr) | Procede de production d'une essence desulfuree a partir d'une coupe essence contenant de l'essence de craquage | |
| FR2785833A1 (fr) | Catalyseur comprenant du nickel et son utilisation dans un procede d'hydrodesulfuration de charges hydrocarbonees |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): DE FR GB IT NL |
|
| 17P | Request for examination filed |
Effective date: 19981001 |
|
| AKX | Designation fees paid |
Free format text: DE FR GB IT NL |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): DE FR GB IT NL |
|
| 17Q | First examination report despatched |
Effective date: 20021202 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE FR GB IT NL |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REF | Corresponds to: |
Ref document number: 69733985 Country of ref document: DE Date of ref document: 20050922 Kind code of ref document: P |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20050912 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20060518 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: CD |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R081 Ref document number: 69733985 Country of ref document: DE Owner name: IFP ENERGIES NOUVELLES, FR Free format text: FORMER OWNER: INSTITUT FRANCAIS DU PETROLE, RUEIL-MALMAISON, HAUTS-DE-SEINE, FR Effective date: 20110331 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20150924 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20150915 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20151001 Year of fee payment: 19 Ref country code: IT Payment date: 20150930 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20150921 Year of fee payment: 19 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 69733985 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MM Effective date: 20161001 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20160908 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161001 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20170531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160930 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160908 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170401 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160908 |