EP0854345A1 - Wärmetauscher - Google Patents

Wärmetauscher Download PDF

Info

Publication number
EP0854345A1
EP0854345A1 EP97113078A EP97113078A EP0854345A1 EP 0854345 A1 EP0854345 A1 EP 0854345A1 EP 97113078 A EP97113078 A EP 97113078A EP 97113078 A EP97113078 A EP 97113078A EP 0854345 A1 EP0854345 A1 EP 0854345A1
Authority
EP
European Patent Office
Prior art keywords
heat exchanger
wall
exchanger element
element according
ribs
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Withdrawn
Application number
EP97113078A
Other languages
English (en)
French (fr)
Inventor
Manfred Dr.-Ing. Dzubiella
Rolf Peter Dr.-Ing. Strauss
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Viessmann Generations Group GmbH and Co KG
Original Assignee
Viessmann Werke GmbH and Co KG
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Viessmann Werke GmbH and Co KG filed Critical Viessmann Werke GmbH and Co KG
Priority to DE29724557U priority Critical patent/DE29724557U1/de
Priority to PCT/DE1998/000148 priority patent/WO1998031976A1/de
Priority to EP98104273A priority patent/EP0864836A3/de
Publication of EP0854345A1 publication Critical patent/EP0854345A1/de
Withdrawn legal-status Critical Current

Links

Images

Classifications

    • F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
    • F28—HEAT EXCHANGE IN GENERAL
    • F28F—DETAILS OF HEAT-EXCHANGE AND HEAT-TRANSFER APPARATUS, OF GENERAL APPLICATION
    • F28F3/00—Plate-like or laminated elements; Assemblies of plate-like or laminated elements
    • F28F3/02—Elements or assemblies thereof with means for increasing heat-transfer area, e.g. with fins, with recesses, with corrugations
    • F28F3/022—Elements or assemblies thereof with means for increasing heat-transfer area, e.g. with fins, with recesses, with corrugations the means being wires or pins

Definitions

  • the invention relates to a heat exchanger element for heat exchange between two media consisting of a wall that with essentially oriented transversely to it and essentially provide equally spaced rod ribs is.
  • Such heat exchanger elements are, for example, according to DE-A-34 14 395 known.
  • the beam forming the wall is in Formed a perforated plate, in the holes essentially slim-cylindrical heat-conducting bodies can be used.
  • the thermal conductors are also taken into account to be knife-shaped with appropriate adjustment of the Hole cross-sections in the wall.
  • Purpose of such training is the heat transfer surface of a heat exchanger wall enlarge what else, as far as the walls are concerned Sheet metal acts through sheet metal profiling in the form of ribs, Knobs or the like up to the roughening of the sheet metal surfaces is practiced, and, as far as the walls are casting technology manufactured acts, also by the same or similar surface profiles.
  • Heat exchanger elements are always designed accordingly Housing for guiding and supplying and discharging the am Media involved in heat exchange. Aside from the surface roughening mentioned above, but only boundary layers of the media involved, with the others, The aforementioned heat exchanger elements by very rough Structures are involved, these stand for a compact design Heat exchangers, i.e. the lowest possible space requirements contrary, since such coarse structures of heat transfer area enlargement correspondingly large dimensions of the equipped with the transfer area enlargements or provided walls and therefore also large dimensioned housing.
  • the invention is based on a heat exchanger element of the type mentioned at the outset, the task of doing this to improve that, based on the area size the heat exchanger wall, its effective transfer area enlargement is significantly increased, and thus weight and space requirements of a heat exchanger equipped with it reduced are.
  • ribs are what is also from the special description, in no way in principle only geometrically precisely defined structures in the sense the aforementioned DE-A-34 14 395 or DE-A-37 34 009, i.e. cylindrical To understand cones, but also those that For example, loop-shaped on one and / or other side protrude from the wall surface.
  • rod ribs with a diameter of 2 mm with spacing from each other also of a maximum of 2 mm the height or length of the rod ribs on the The condition to orientate is that the ratio of diameter for height ⁇ 0.3.
  • the height of the rod ribs can therefore be 60 mm, i.e. depending on the thinner the bar ribs, the shorter they become measured their height or length.
  • the heat exchanger element according to the invention and its advantageous Developments and embodiments are as follows based on the graphic representation of exemplary embodiments explained in more detail.
  • the heat exchanger element (hereinafter referred to briefly as WT element) still consists of a wall 1, which with in essentially oriented transversely to it and essentially with each other equally spaced rod ribs 2 is provided.
  • the bar rib trim of the wall 1 is formed in a brush-like manner and the product of diameter d and distance s of the bar ribs arranged on at least one side of the wall 1 is ⁇ 4 mm 2 and the ratio of diameter d to height h of the bar ribs is ⁇ 0.3.
  • the brush-like trim structure the WT element is best seen in Fig. 5, although this is a special embodiment acts.
  • the wall 1 is in the form of a Woven or knitted fabric or a layer made of nonwoven material, the bar ribs 2 parts of the woven or knitted fabric form. If nonwoven material is considered for wall 1 what is explained in more detail, the Rod ribs can be assigned in a different way.
  • the starting material must be a good heat conductor, it unless it is used retrospectively for good thermal conductivity concerned.
  • the thread material is silicon / carbon-based or treatment is in progress (Impregnation) suitable fiber material with material On this basis.
  • Rod ribs 2 forming thread material made of good heat-conducting wire formed on weaving or knitting machines be.
  • the rod ribs 2 arise in the form of terry loops allow.
  • the wall 1 form a double wall, being between the double wall parts 1 arranged the bar ribs 2 and with these parts are interwoven or forfeited.
  • a flat woven or knitted structure needs supporting structures as a wall for the WT element
  • an embodiment is preferred in which the wall 1 forming fabrics, knitted fabrics or fleece in the form of a tape 3 is formed, which is rolled up as a spiral 4 or in layers 5 folded or helically wrapped the wall 1 forms.
  • FIGS. 3 to 6 wherein 3 shows such a continuously produced band 3 shows, from which the narrow ribs 2 protrude.
  • Out such a volume 3 is then simply a WT element, for example. 4, 5 wrapped or in accordance with Fig. 6 folded into layers to form a surface element.
  • such tapes 3 can also be shown in FIG.
  • the formation of the WT element from a woven or knitted fabric is however not mandatory, i.e. you can also use one go out slightly flexible metal tape as a carrier tape 6 on which the rod ribs 2 are applied laterally in a suitable manner (For example, by solder connection), as illustrated in Fig. 12 is that as individual pieces of wire, meandering (Fig. 10) or linked to each other in the middle (Fig. 11) laterally, i.e. rest on the belt flanks F on the carrier belt 6.
  • Fig. 10 is also an exemplary representation for the The aforementioned terry loop-like design of the bar ribs 2.
  • By appropriate spacing of the rod ribs 2 from one another to reach in the transverse direction (arrow Q in FIG. 12), are between the carrier tape 6 tape layers 5 'from, for example. Nonwoven material arranged.
  • the brush-like WT element can also, as shown in FIG. 13, be formed from a material-uniform, inherently solid base body 7 made of heat-conducting material, ie, for example, from aluminum injection molding.
  • a material-uniform, inherently solid base body 7 made of heat-conducting material, ie, for example, from aluminum injection molding.
  • very fine structures of the brush-like trimmings as can be represented with woven or knitted fabrics, are not possible, ie the dimensioning of the rod ribs 2 moves in the largest dimensions according to the product of dxs ⁇ 4 mm 2 .
  • the wall 1 and the rod ribs 2 have a uniform material, form massive base body 7 ', the wall part 1 'between the rod ribs 2 with through openings 8 provided and the whole with a heat-conducting, the through openings 8 filling coating 9 is coated.
  • the base body 7 ' consists, for example, of a suitable one Plastic and the coating 9 from a good heat conductor Metal, which also closes the through openings 8 to on the one hand to achieve tightness of wall 1 and on the other unhindered heat transfer through the wall.
  • FIG. 15 If 1 nonwoven material is provided for the formation of the wall , reference is made to FIG. 15 in this regard.
  • the wall 1 is formed from a fleece 1 ′′
  • the rod ribs 2 in the form of needles N struck through the fleece 1 '' or with her legs S open U-shaped staples KR trained.
  • the heat exchanger element is shown in ribbed shape on both sides, i.e. the wall 1 is made up of two juxtaposed Fleece 1 '' formed between which one Layer L of heat-conducting material is arranged around the Heat conduction between the needles N and staples K 12 from the one to the other not random contacts of the needle heads or the base bars of the Krampen KR.
  • a special embodiment of the rod ribs 2 is finally 16, which is then provided in particular becomes a mass transfer if at the same time as the heat exchange between the media involved (e.g. moisture transport from one to the other Page).
  • the rod ribs 2 with a porous one Provide coating B permitting mass transport. Except of that with permeable wall material also a substance transport or substance exchange per se could be done by such a coating B the Rod ribs 2 themselves the entire flow cross-sections (see 17, 18) one with such a heat exchanger element equipped heat exchanger detected.
  • a coating B can be provided, for example, simply by adding the manufacture of the heat exchanger with a suitable material woven or wrapped wires.

Landscapes

  • Engineering & Computer Science (AREA)
  • Physics & Mathematics (AREA)
  • Thermal Sciences (AREA)
  • Mechanical Engineering (AREA)
  • General Engineering & Computer Science (AREA)
  • Heat-Exchange Devices With Radiators And Conduit Assemblies (AREA)

Abstract

Die Erfindung betrifft ein Wärmetauscherelement für den Wärmetausch zwischen zwei Medien, bestehend aus einer Wand (1), die mit im wesentlichen quer zu ihr orientierten und im wesentlichen untereinander gleich beabstandeten Stabrippen (2) versehen ist. Zur Lösung der Aufgabe, ein derartiges WT-Element dahingehend zu verbessern, daß, bezogen auf die Flächengröße der Wärmetauscherwand, deren wirksame Übertragungsflächenvergrößerung wesentlich erhöht ist, und damit Gewicht und Raumbeanspruchung eines damit ausgestatteten Wärmetauschers reduziert sind, ist der Stabrippenbesatz der Wand (1) bürstenartig ausgebildet, wobei das Produkt aus Durchmesser (d) und Abstand (s) der auf mindestens einer Seite der Wand (1) angeordneten Stabrippen (2) <= 4 mm<2> und das Verhältnis von Durchmesser (d) zur Höhe (h) der Stabrippen (2) <= 0,3 ist. <IMAGE>

Description

Die Erfindung betrifft ein Wärmetauscherelement für den Wärmetausch zwischen zwei Medien, bestehend aus einer Wand, die mit im wesentlichen quer zu ihr orientierten und im wesentlichen untereinander gleich beabstandeten Stabrippen versehen ist.
Derartige Wärmetauscherelemente sind bspw. nach der DE-A-34 14 395 bekannt. Der die Wand bildende Träger ist dabei in Form einer Lochplatte ausgebildet, in deren Löcher im wesentlichen schlank-zylindrische Wärmeleitkörper einsetzbar sind. In Betracht gezogen ist dabei aber auch, die Wärmeleitkörper messerförmig auszubilden bei entsprechender Anpassung der Lochquerschnitte in der Wand. Zweck einer derartigen Ausbildung ist es, die Wärmeübergangsfläche einer Wärmetauscherwand zu vergrößern, was sonst, soweit es sich bei den Wänden um Blech handelt, durch Blechprofilierung in Form von Rippen, Noppen od. dgl. bis hin zur Aufrauhung der Blechoberflächen praktiziert wird, und, soweit es sich bei den Wänden um gießtechnisch hergestellte handelt, ebenfalls durch gleiche oder ähnliche Oberflächenprofilierungen. Eingebunden sind derartige Wärmetauscherelemente dabei immer in entsprechend gestaltete Gehäuse zur Führung und Zu- und Ableitung der am Wärmetausch beteiligten Medien. Da es sich, abgesehen von den vorerwähnten Oberflächenaufrauhungen, die jedoch nur Grenzschichten der beteiligten Medien erfassen können, bei den anderen, vorerwähnten Wärmetauscherelementen um sehr grobe Strukturen handelt, stehen diese einer kompakten Bauweise von Wärmetauschern, d.h., einer möglichst geringen Raumbeanspruchung entgegen, da derartige Grobstrukturen von Wärmeübertragungsflächenvergrößerungen entsprechend große Abmessungen der mit den Übertragungsflächenvergrößerungen bestückten bzw. versehenen Wänden verlangen und damit auch entsprechend groß dimensionierte Gehäuse.
Daß es sich beim Wärmetauscherelement gemäß DE-A-34 14 395, von dem hier ausgegangen wird, nur um eine Grobstruktur handeln kann, ergibt sich daraus, daß für die Wärmeübertragungsfläche vergrößernden, die Wand durchgreifenden Wärmeleitkörper sogar in Betracht gezogen ist, diese hohl auszubilden und im inneren mit einer Scheidewand zu versehen, wobei dahingestellt bleiben muß, daß dies den Wärmeübergang wesentlich verbessert, da die Hohlräume strömungstechnisch Toträume darstellen. In Betracht gezogen ist diese Möglichkeit offenbar vielmehr unter dem Gesichtspunkt einer Gewichtsreduzierung, die mit Rücksicht auf das relativ hohe Gewicht derartiger Wärmetauscherelemente als von Interesse angesehen wurde. Bezüglich der "groben" Strukturierung solcher Wärmetauscherelemente ist auch noch auf die DE-A-37 34 009 zu verweisen, bei deren Gegenstand es sich um ein Wärmetauscherrohr handelt, das mit dessen Wandungen durchgreifenden Metallstiften bestückt ist.
Der Erfindung liegt, ausgehend von einem Wärmetauscherelement der eingangs genannten Art, die Aufgabe zugrunde, dieses dahingehend zu verbessern, daß, bezogen auf die Flächengröße der Wärmetauscherwand, deren wirksame Übertragungsflächenvergrößerung wesentlich erhöht ist, und damit Gewicht und Raumbeanspruchung eines damit ausgestatteten Wärmetauschers reduziert sind.
Diese Aufgabe ist mit einem Wärmetauscherelement nach der Erfindung dadurch gelöst, daß der Stabrippenbesatz der Wand bürstenartig ausgebildet und dabei das Produkt aus Durchmesser und Abstand der auf mindestens einer Seite der Wand angeordneten Stabrippen ≤ 4 mm2 und das Verhältnis von Durchmesser zur Höhe der Stabrippen ≤ 0,3 ist. Vorteilhafte Weiterbildungen und besondere Ausführungsformen ergeben sich nach den Unteransprüchen und werden im einzelnen im speziellen Beschreibungsteil näher erläutert.
Unter "Stabrippen" sind dabei, was sich ebenfalls aus der speziellen Beschreibung ergeben wird, keineswegs grundsätzlich nur geometrisch genau zu definierende Gebilde im Sinne der vorerwähnten DE-A-34 14 395 oder DE-A-37 34 009, d.h. zylindrische Zapfen zu verstehen, sondern auch solche, die bspw. schlaufenförmig nach der einen und/oder anderen Seite aus der Wandfläche herausragen.
Durch den erfindungsgemäß bürstenartigen Besatz mit den Maßgaben bzgl. Durchmesser, Abstand und Höhe der Stabrippen kann im Grunde nicht mehr von einer Übertragungsflächenvergröße-rung der Wärmetauscheerelemente die Rede sein, da der größere Teil der Wärmeübertragung und des Wärmetransportes bzw. der Wärmeleitung von den Stabrippen geleistet wird, ganz abgesehen vom Spezialfall, bei dem die Stabrippen ein besseres Wärmeleitvermögen haben als das Material, aus dem die Wand selbst gebildet ist, was in Sonderfällen von Interesse sein kann, wenn bspw. ein Wärmetransport in Wanderstreckungsrichtung unterbunden bzw. minimiert werden soll.
Um eine Vorstellung zu vermitteln, welche Dimensionierungen und Zuordnungen der Stabrippen nach den erfindungsgemäßen Maßgaben einen bürstenartigen Besatz repräsentieren, so kommen bspw. Stabrippen mit einem Durchmesser von 2 mm mit Ab-ständen voneinander von ebenfalls maximal 2 mm in Betracht, wobei sich dabei die Höhe bzw. Länge der Stabrippen an der Bedingung zu orientieren hat, daß das Verhältnis von Durchmesser zu Höhe ≤ 0,3 beträgt. Bei einem Durchmesser von 2 mm kann also die Höhe der Stabrippen 60 mm betragen, d.h., je dünner die Stabrippen werden, desto kürzer werden diese in ihrer Höhe bzw. Länge bemessen. Letztlich ist dabei die tatsächliche Längen- bzw. Höhenbemessung der Stabrippen aus dem Verhältnisbereich von Durchmesser zu Höhe ≤ 0,3 von der Steifigkeit des verwendeten Materials abhängig.
Das erfindungsgemäße Wärmetauscherelement und dessen vorteilhafte Weiterbildungen und Ausführungsformen werden nachfolgend anhand der zeichnerischen Darstellung von Ausführungsbeispielen näher erläutert.
Es zeigt schematisch
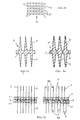
Fig. 1
in Draufsicht einen Abschnitt des erfindungsgemäßen Wärmetauscherelementes;
Fig. 2
den Abschnitt des Wärmetauscherelementes gemäß Fig. 1 in Seitenansicht;
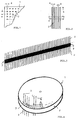
Fig. 3
perspektivisch eine besondere Ausführungsform eines Teiles des Wärmetauscherelementes;
Fig. 4
perspektivisch ein aus der Ausführungsform nach Fig. 3 gebildetes Wärmetauscherelement;
Fig. 5
einen Schnitt durch das Wärmetauscherelement gemäß Fig. 4;
Fig. 6
in Draufsicht eine andere Ausführungsform eines aus einem Band gemäß Fig. 3 gebildeten Wärmetauscherelementes;
Fig. 7-9
weitere Ausführungsformen;
Fig.10,11
besondere Ausführungsformen der Stabrippen;
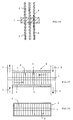
Fig. 12
in Draufsicht eine weitere Ausführungsform des Wärmetauscherelementes;
Fig.13,14
im Schnitt besondere Ausführungsformen des Wärmetauscherelementes;
Fig. 15
im Schnitt und stark vergrößert das Wärmetauscherelement bei Wandausbildung aus Vliesmaterial;
Fig. 16
im Schnitt und stark vergrößert einen Teilabschnitt eines Wärmetauscherelementes mit besonderer Ausführungsform der Stabrippen;
Fig. 17
im Schnitt eine beispielhafte Anordnung des Wärmetauscherelementes in einem Wärmetauschergehäuse und
Fig. 18
einen Schnitt längs Linie I-I durch den Wärmetauscher gemäß Fig. 15.
Das Wärmetauscherelement (nachfolgend kurz mit WT-Element bezeichnet) besteht nach wie vor aus einer Wand 1, die mit im wesentlichen quer zu ihr orientierten und im wesentlichen untereinander gleich beabstandeten Stabrippen 2 versehen ist.
Für ein solches WT-Element ist nun, und dies gilt für alle Ausführungsbeispiele, wesentlich, daß der Stabrippenbesatz der Wand 1 bürstenartig ausgebildet und das Produkt aus Durchmesser d und Abstand s der auf mindestens einer Seite der Wand 1 angeordneten Stabrippen ≤ 4 mm2 und das Verhältnis von Durchmesser d zur Höhe h der Stabrippen ≤ 0,3 ist.
Hierzu wird auf die Fig. 1, 2 verwiesen, wobei Fig. 2 die bevorzugte Ausführungsform darstellt, die einen Rippenbesatz auf beiden Seiten der Wand 1 vorsieht. Die bürstenartige Besatzstruktur der WT-Elementes wird am besten aus Fig. 5 deutlich, obgleich es sich dabei um eine besondere Ausführungsform handelt.
Im Vorgriff auf die nachfolgende Beschreibung sei auf die Fig. 17, 18 bezug genommen, die die bspw. Anordnung des WT-Elementes in einem Wärmetauschergehäuse G verdeutlichen, das mit Zu- und Abströmanschlüssen Z, A für die beiden am Wärmetausch beteiligten Medien versehen ist.
Bevorzugt und vorteilhaft, da auf diese Weise besonders einfach und rationell herstellbar, ist die Wand 1 in Form eines Gewebes oder Gewirkes oder einer Lage aus Vliesmaterial gebildet, wobei die Stabrippen 2 Teile des Gewebes oder Gewirkes bilden. Sofern Vliesmaterial für die Wand 1 in Betracht gezogen wird, müssen, was noch näher erläutert wird, die Stabrippen in anderer Weise zugeordnet werden. Bei gleichzeitiger Ausbildung der Stabrippen 2 während des Web- oder Wirkvorganges muß das Ausgangsmaterial gut wärmeleitend sein, es sei denn, es wird nachträglich für gute Wärmeleiteigenschaften gesorgt. So kommt bspw. als Fadenmaterial solches auf Silizium/Kohlenstoffbasis in Betracht, oder es erfolgt eine Behandlung (Tränkung) geeigneten Fasermaterials mit Material auf dieser Basis. Abgesehen davon kann zumindest das die Stabrippen 2 bildende Fadenmaterial aus gut wärmeleitendem, auf Web- oder Wirkmaschinen verarbeitbaren Draht gebildet sein. In diesem Zusammenhang sei darauf hingewiesen, daß heute Web- und Wirktechniken und einschlägige Maschinen zur Verfügung stehen, die die Herstellung einer solchen bürstenartigen Struktur ohne weiteres zulassen, wobei es auch möglich ist, die Stabrippen 2 in Form von Frottierschlaufen entstehen zu lassen.
Ebenfalls gestützt auf bekannte Web- und Wirktechniken und unter Verweis auf Fig. 8 ist es möglich, die Wand 1 in Form einer Doppelwand auszubilden, wobei zwischen den Doppelwandteilen 1 die Stabrippen 2 angeordnet und mit diesen Teilen verwoben oder verwirkt sind.
Da am Wärmetausch mindestens immer zwei Medien beteiligt sind, ist es für diese und die WT-Wand wesentlich, inwieweit diese strikt getrennt gehalten werden müssen, was in der Regel immer der Fall sein wird, wenn mindestens eines der Medien flüssig ist. Bei Wärmetausch von gasförmig zu gasförmig kann es dabei durchaus genügen, wenn das Gewebe oder Gewirke ausreichend dicht und fest geschlagen wird. Ist Dichtheit der Wand 1 erforderlich, so steht nichts entgegen, das gesamte Gebilde, wie vorerwähnt, mit einem Material ebenfalls auf Silizium/Kohlenstoffbasis zu tränken und damit gleichzeitig dicht zu machen. Dies würde im übrigen auch praktiziert werden, wenn es sich beim die Wand bildenden Material um Vliesmaterial handelte. Als Tränkungsmittel können dabei geeignete Harze, Keramikkleber od. dgl. ebenfalls in Betracht gezogen werden.
Da in der Regel ein flächig gewebtes oder gewirktes Gebilde als Wand für das WT-Element stützender Strukturen bedarf, wird eine Ausführungsform bevorzugt, bei der das die Wand 1 bildende Gewebe, Gewirke oder Vlies in Form eines Bandes 3 ausgebildet ist, das als Spirale 4 aufgerollt oder in Lagen 5 zusammengelegt oder schraubenlinienförmig gewickelt die Wand 1 bildet. Hierzu wird auf die Fig. 3 bis 6 verwiesen, wobei die Fig. 3 ein solches fortlaufend hergestelltes Band 3 zeigt, aus dem schmalseitig die Stabrippen 2 herausragen. Aus einem solchen Band 3 wird dann einfach ein WT-Element bspw. in der in Fig. 4, 5 dargestellten Form gewickelt oder gemäß Fig. 6 in Lagen zusammengefaltet zu einem Flächenelement um-geformt. Außerdem lassen sich solche Bänder 3 auch gemäß Fig. 9 schraubenlinienförmig, ebenfalls mit ihren Flankenflächen F dicht aneinanderliegend, um einen Kern K wickeln, wobei, sofern das Ganze mit einem Hüllrohr HR umgeben ist, zwei koaxiale Durchströmkanäle DK entstehen, in die die Stabrippen 2 einragen. Ausgehend von zusammengefalteten Bändern gemäß Fig. 6 läßt sich auch ein Wärmetauscherelement gemäß Fig. 7 herstellen, das bspw. vier Durchströmkanäle DK aufweist.
Die Bildung des WT-Elementes aus einem Gewebe oder Gewirke ist jedoch nicht zwingend, d.h., man kann auch von einem leicht biegsamen Metallband als Trägerband 6 ausgehen, an dem die Stabrippen 2 in geeigneter Weise seitlich appliziert sind (bspw. durch Lötverbindung), wie dies in Fig. 12 verdeutlicht ist, die als einzelne Drahtstücke, mäanderförmig verlaufend (Fig. 10) oder untereinander mittig verknüpft (Fig. 11) seitlich, d.h. an den Bandflanken F am Trägerband 6 anliegen. Fig. 10 ist dabei auch eine beispielhafte Darstellung für die vorerwähnte frottierschlaufenartige Gestaltung der Stabrippen 2. Um eine entsprechende Distanzierung der Stabrippen 2 untereinander in Querrichtung (Pfeil Q in Fig. 12) zu erreichen, sind zwischen dem Trägerband 6 Bandlagen 5' aus bspw. Vliesmaterial angeordnet.
Das bürstenartig ausgebildete WT-Element kann aber auch, wie in Fig. 13 dargestellt, aus einem materialeinheitlichen, in sich massiven Grundkörper 7 aus wärmeleitendem Material gebildet werden, d.h., bspw. aus Aluspritzguß. Feinststrukturen des bürstenartigen Besatzes, wie sie mit Gewebe oder Gewirken darstellbar sind, sind hierbei jedoch nicht möglich, d.h., die Dimensionierung der Stabrippen 2 bewegt sich in den Größtabmessungen nach Maßgabe des Produktes aus d x s ≤ 4 mm2.
Gleiches gilt auch für die Ausführungsform nach Fig. 14, bei der die Wand 1 und die Stabrippen 2 einen materialeinheitlichen, in sich massiven Grundkörper 7' bilden, wobei der Wandteil 1' zwischen den Stabrippen 2 mit Durchgangsöffnungen 8 versehen und das Ganze mit einer wärmeleitenden, die Durchgangsöffnungen 8 ausfüllenden Beschichtung 9 überzogen ist. Der Grundkörper 7' besteht hierbei bspw. aus einem geeigneten Kunststoff und die Beschichtung 9 aus einem gut wärmeleitenden Metall, das auch die Durchgangsöffnungen 8 zusetzt, um zum einen Dichtheit der Wand 1 zu erreichen und zum anderen einen unbehinderten Wärmetransport durch die Wand.
Sofern für die Ausbildung der Wand 1 Vliesmaterial vorgesehen ist, wird diesbezüglich auf Fig. 15 verwiesen. Hiernach sind bei Ausbildung der Wand 1 aus einem Vlies 1'' die Stabrippen 2 in Form von durch das Vlies 1'' geschlagenen Nadeln N oder mit ihren Schenkeln S offenbleibenden, u-förmigen Krampen KR ausgebildet. Dargestellt ist dabei das Wärmetauscherelement in beidesitig berippter Form, d.h., die Wand 1 ist aus zwei gegeneinandergelegten Vliesen 1'' gebildet, zwischen denen eine Lage L aus wärmeleitendem Material angeordnet ist, um die Wärmeleitung zwischen den Nadeln N bzw. Krampen K 12 von der einen zur anderen Seite nicht Zufallskontakten der Nadelköpfe bzw. der Basisstege der Krampen KR zu überlassen.
Eine besondere Ausführungsform der Stabrippen 2 ist schließlich noch in Fig. 16 verdeutlicht, die insbesondere dann vorgesehen wird, wenn gleichzeitig zum Wärmetausch ein Stoffaustausch zwischen den beteiligten Medien bewirkt werden soll (bspw. Feuchtigkeitstransport von der einen zur anderen Seite). Hierbei sind die Stabrippen 2 mit einer porösen, einen Stofftransport zulassenden Beschichtung B versehen. Abgesehen davon, daß bei durchlässig belassenem Wandmaterial ebenfalls per se schon ein Stofftransport bzw. Stoffaustausch erfolgen kann, würden durch eine solche Beschichtung B der Stabrippen 2 selbst die ganzen Strömungsquerschnitte (siehe Fig. 17, 18) eines mit einem solchen Wärmetauscherelement ausgerüsteten Wärmetauschers erfaßt. Eine solche Beschichtung B kann bspw. einfach dadurch vorgesehen werden, daß man bei der Herstellung des Wärmetauschers von mit geeignetem Material umwebten oder umwickelten Drähten ausgeht.
Da am einfachsten auch hinsichtlich der Herstellbarkeit Zu verwirklichen, wird, wie an sich schon vorerwähnt, die Ausführungsform des Wärmetauscherelementes bevorzugt, bei der gleichzeitig beim Aufwickeln oder Zusammenfalten eines Bandes mit geeignten maschinellen Hilfsmitteln die Stabrippen 2 einzeln oder im Verbund gemäß der Fig. 10,11 zugeführt werden.
Claims (18)

  1. Wärmetauscherelement für den Wärmetausch zwischen zwei Medien, bestehend aus einer Wand (1), die mit im wesentlichen quer zu ihr orientierten und im wesentlichen untereinander gleich beabstandeten Stabrippen (2) versehen ist,
    dadurch gekennzeichnet,
    daß der Stabrippenbesatz der Wand (1) bürstenartig ausgebildet und
    das Produkt aus Durchmesser (d) und Abstand (s) der auf mindestens einer Seite der Wand (1) angeordneten Stabrippen (2) ≤ 4 mm2 und das Verhältnis von Durchmesser (d) zur Höhe (h) der Stabrippen (2) ≤ 0,3 ist.
  2. Wärmetauscherelement nach Anspruch 1,
    dadurch gekennzeichnet,
    daß die Wand (1) in Form eines Gewebes oder Gewirkes oder einer Lage aus Vliesmaterial gebildet ist.
  3. Wärmetauscherelement nach Anspruch 2,
    dadurch gekennzeichnet,
    daß die Stabrippen (2) Teile des Gewebes oder Gewirkes bilden.
  4. Wärmetauscherelement nach Anspruch 2,
    dadurch gekennzeichnet,
    daß bei Ausbildung der Wand (1) aus einem Vlies (1'') die Stabrippen (2) in Form von durch das Vlies (1'') geschlagenen Nadeln (N) oder mit ihren Schenkeln (S) offenbleibenden, u-förmigen Krampen (KR) ausgebildet sind.
  5. Wärmetauscherelement nach Anspruch 4,
    dadurch gekennzeichnet,
    daß die Wand (1) aus zwei gegeneinandergelegten Vliesen (1'') gebildet und zwischen diesen eine Lage (L) aus wärmeleitendem Material angeordnet ist.
  6. Wärmetauscherelement nach Anspruch 2 oder 3,
    dadurch gekennzeichnet,
    daß mindestens das die Stabrippen (2) bildende Fadenmaterial ein Material auf Silizium/Kohlestoffbasis ist.
  7. Warmetauscherelement nach Anspruch 2 oder 3,
    dadurch gekennzeichnet,
    daß mindestens das die Stabrippen (2) bildende Fadenmaterial aus gut wärmeleitendem, auf Web- oder Wirkmaschinen verarbeitbarem Draht gebildet ist.
  8. Wärmetauscherelement nach einem der Ansprüche 3 und 7,
    dadurch gekennzeichnet
    daß die Stabrippen (2) in Form von Frottierschlaufen ausgebildet sind.
  9. Wärmetauscherelement nach einem der Ansprüche 2 bis 8,
    dadurch gekennzeichnet,
    daß die Stabrippen (2) mit einer pörösen, einen Stofftransport von einer Seite zur anderen zulassenden Beschichtung (B) versehen sind.
  10. Wärmetauscherelement nach einem der Ansprüche 2 bis 9,
    dadurch gekennzeichnet,
    daß das die Wand (1) bildende Gewebe, Gewirke oder Vlies in Form eines Bandes (3) ausgebildet ist, das als Spirale (4) aufgerollt oder in Lagen (5) zusammengelegt oder schraubenlinienförmig gewickelt die Wand (1) bildet.
  11. Wärmetauscherelement nach einem der Ansprüche 2 bis 9,
    dadurch gekennzeichnet,
    daß die Wand (1) in Form einer Doppelwand ausgebildet ist, wobei zwischen den Doppelwandteilen (1') die Stabrippen (2) angeordnet und mit diesen Teilen verwoben oder verwirkt sind.
  12. Wärmetauscherelement nach einem der Ansprüche 2 bis 11,
    dadurch gekennzeichnet,
    daß das die Wand (1) bildende Gewebe oder Gewirke oder Vlies mit einem temperaturbeständigen Füllmaterial gasund/oder flüssigkeitsdicht ausgebildet ist.
  13. Wärmetauscherelement nach Anspruch 1 und/oder 9,
    dadurch gekennzeichnet,
    daß die Wand (1) aus mehreren aneinanderliegenden Bandlagen (5') gebildet ist, zwischen denen die Stabrippen (2) eingebunden angeordnet sind.
  14. Wärmetauscherelement nach Anspruch 13,
    dadurch gekennzeichnet,
    daß die Stabrippen (2) als fortlaufender, mäandernder Fadenstrang (2') ausgebildet sind.
  15. Wärmetauscherelement nach Anspruch 13 oder 14,
    dadurch gekennzeichnet,
    daß die Stabrippen (2) an einem Trägerband (6) angeordnet sind und dieses zwischen den Bandlagen (5') angeordnet ist.
  16. Wärmetauscherelement nach Anspruch 1,
    dadurch gekennzeichnet,
    daß die Wand (1) und die Stabrippen (2) einen materialeinheitlichen, in sich massiven Grundkörper (7) aus wärmeleitendem Material bilden.
  17. Wärmetauscherelement nach Anspruch 1,
    dadurch gekennzeichnet,
    daß die Wand (1) und die Stabrippen (2) einen materialeinheitlichen, in sich massiven Grundkörper (7') bilden, wobei der Wandteil (1') zwischen den Stabrippen (2) mit Durchgangsöffnungen (8) versehen und das Ganze mit einer wärmeleitenden, die Durchgangsöffnungen (8) ausfüllenden Beschichtung (9) überzogen ist.
  18. Wärmetauscherelement nach einem der Ansprüche 1, 2, 6 bis 9 und 12,14,
    dadurch gekennzeichnet,
    daß die Wand (1) aus mehreren, mit ihren Flankenflächen (F) aneinanderliegenden Lagen (L) gebildet ist und zwischen den Lagen (L) die Stabrippen (2) angeordnet sind.
EP97113078A 1997-01-21 1997-07-30 Wärmetauscher Withdrawn EP0854345A1 (de)

Priority Applications (3)

Application Number Priority Date Filing Date Title
DE29724557U DE29724557U1 (de) 1997-01-21 1997-07-30 Wärmetauscherelement
PCT/DE1998/000148 WO1998031976A1 (de) 1997-01-21 1998-01-19 Wärmetauscherelement
EP98104273A EP0864836A3 (de) 1997-03-14 1998-03-10 Heizgerät

Applications Claiming Priority (2)

Application Number Priority Date Filing Date Title
DE1997101833 DE19701833A1 (de) 1997-01-21 1997-01-21 Wärmetauscher
DE19701833 1997-01-21

Publications (1)

Publication Number Publication Date
EP0854345A1 true EP0854345A1 (de) 1998-07-22

Family

ID=7817836

Family Applications (1)

Application Number Title Priority Date Filing Date
EP97113078A Withdrawn EP0854345A1 (de) 1997-01-21 1997-07-30 Wärmetauscher

Country Status (2)

Country Link
EP (1) EP0854345A1 (de)
DE (1) DE19701833A1 (de)

Cited By (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
WO2001077602A1 (en) * 2000-04-12 2001-10-18 Cheiros (Technology) Ltd. Improvements relating to heat transfer
EP3431913A1 (de) * 2017-07-17 2019-01-23 Eichenauer Heizelemente GmbH & Co. KG Erwärmungsvorrichtung für fluide in einem kfz

Families Citing this family (1)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
FI20002454L (fi) * 2000-11-09 2002-05-10 Hydrocell Ltd Oy Lämmönsiirrin

Citations (9)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
US2595457A (en) * 1947-06-03 1952-05-06 Air Preheater Pin fin heat exchanger
US3313343A (en) * 1964-03-26 1967-04-11 Trane Co Heat exchange apparatus
FR2453381A1 (fr) * 1979-04-03 1980-10-31 Ferodo Sa Perfectionnements apportes aux echangeurs de chaleur et, notamment aux appareils de ce genre qui comportent des tubes
DE3012286A1 (de) * 1980-03-29 1981-10-15 Grün, Ingo, Dr.-Ing., 4300 Essen Waermetauscher
DE3414395A1 (de) 1984-04-16 1985-10-24 Siemens AG, 1000 Berlin und 8000 München Waermetauscherprofil
DE3621208A1 (de) * 1986-06-25 1988-01-07 Laing Karsten Waermeuebertrager zur kompressorwaermenutzung
DE3734009A1 (de) 1987-10-08 1989-04-20 Oschatz Gmbh Waermetauscherrohr
US5507092A (en) * 1995-06-06 1996-04-16 Hisateru Akachi L-type heat sink
EP0743500A2 (de) * 1995-05-18 1996-11-20 Lbe Beheizungseinrichtungen Gmbh Rekuperatorbrenner

Family Cites Families (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
FR964508A (de) * 1950-08-18
DE2455338A1 (de) * 1974-11-22 1976-05-26 Gea Luftkuehler Happel Gmbh Vorrichtung zur waermeuebertragung

Patent Citations (9)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
US2595457A (en) * 1947-06-03 1952-05-06 Air Preheater Pin fin heat exchanger
US3313343A (en) * 1964-03-26 1967-04-11 Trane Co Heat exchange apparatus
FR2453381A1 (fr) * 1979-04-03 1980-10-31 Ferodo Sa Perfectionnements apportes aux echangeurs de chaleur et, notamment aux appareils de ce genre qui comportent des tubes
DE3012286A1 (de) * 1980-03-29 1981-10-15 Grün, Ingo, Dr.-Ing., 4300 Essen Waermetauscher
DE3414395A1 (de) 1984-04-16 1985-10-24 Siemens AG, 1000 Berlin und 8000 München Waermetauscherprofil
DE3621208A1 (de) * 1986-06-25 1988-01-07 Laing Karsten Waermeuebertrager zur kompressorwaermenutzung
DE3734009A1 (de) 1987-10-08 1989-04-20 Oschatz Gmbh Waermetauscherrohr
EP0743500A2 (de) * 1995-05-18 1996-11-20 Lbe Beheizungseinrichtungen Gmbh Rekuperatorbrenner
US5507092A (en) * 1995-06-06 1996-04-16 Hisateru Akachi L-type heat sink

Cited By (3)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
WO2001077602A1 (en) * 2000-04-12 2001-10-18 Cheiros (Technology) Ltd. Improvements relating to heat transfer
US6994155B2 (en) 2000-04-12 2006-02-07 Cheiros (Technology) Ltd. Heat transfer
EP3431913A1 (de) * 2017-07-17 2019-01-23 Eichenauer Heizelemente GmbH & Co. KG Erwärmungsvorrichtung für fluide in einem kfz

Also Published As

Publication number Publication date
DE19701833A1 (de) 1998-07-23

Similar Documents

Publication Publication Date Title
EP1035251B1 (de) Entwässerungsband für Papiermaschinen
DE2633752B2 (de) Erddrain
DE3532856C1 (de) Rundstrickmaschine mit Nadeln und Einschliessplatinen
EP0259326A1 (de) Textiles gewirke und verfahren zu seiner herstellung
EP1085120A1 (de) Band für den Umlauf in Maschinen sowie Verfahren zu dessen Herstellung
DE1696038B2 (de) Duesenkoerper zum ausziehen von faeden
DE7616515U1 (de) Nadelbett fuer eine strickmaschine
DE1919268C3 (de) Nadelplatte für Tuftingmaschinen od.dgl
DE3014118B1 (de) Kontaktorgan
DE2743294A1 (de) Gitterwalze
DE2610691B2 (de) Vorrichtung zum Führen der Stoffsuspension in einem Stoffauflauf einer Papiermaschine
DE3735709C2 (de) Papiermaschinenband
DE19534486C1 (de) Gliederband insbesondere für Papiermaschinen
DE69027314T2 (de) Verfahren zur verwendung einer turmfüllungpatrone
DE3844350C2 (de) Trägerkörper für einen katalytischen Reaktor zur Abgasreinigung
AT402412B (de) Bürstenplatte eines endlosen bürstenbandes für eine nadelmaschine
DE29724557U1 (de) Wärmetauscherelement
DE4206893A1 (de) Netz, insbesondere abstandshalternetz, oberflaechenschutznetz oder dergleichen
EP0292700B1 (de) Drahtgliederband
DE2443936C3 (de) Kettengewirktes Vorhangband mit Schlitzen
EP0705925B1 (de) Heizeinrichtung mit auswechselbaren Fadenführern
DE2910525C2 (de) Austauschkolonnenpackung
DE69810458T2 (de) Mit elastomerem material umhüllter stahldraht für ein siebgewebe und siebgewebe mit einem solchen draht
DE4008477C2 (de) Verfahren zur Herstellung von Netzen mit genauen und rechtwinkligen Maschen sowie Netz hergestellt nach diesem Verfahren
EP0219715A1 (de) Spiralgliederband mit Füllspiralen, die um den Steckdraht gewickelt sind

Legal Events

Date Code Title Description
PUAI Public reference made under article 153(3) epc to a published international application that has entered the european phase

Free format text: ORIGINAL CODE: 0009012

AK Designated contracting states

Kind code of ref document: A1

Designated state(s): AT BE CH DE ES FR GB IT LI NL

AX Request for extension of the european patent

Free format text: AL;LT;LV;RO;SI

17P Request for examination filed

Effective date: 19990107

AKX Designation fees paid

Free format text: AT BE CH DE ES FR GB IT LI NL

RBV Designated contracting states (corrected)

Designated state(s): AT BE CH DE ES FR GB IT LI NL

RTI1 Title (correction)

Free format text: HEAT EXCHANGER ELEMENT

17Q First examination report despatched

Effective date: 20010201

STAA Information on the status of an ep patent application or granted ep patent

Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN

18D Application deemed to be withdrawn

Effective date: 20010612