EP0867247A1 - Verfahren und Vorrichtung zur Herstellung von Verbundgussteilen - Google Patents
Verfahren und Vorrichtung zur Herstellung von Verbundgussteilen Download PDFInfo
- Publication number
- EP0867247A1 EP0867247A1 EP98890059A EP98890059A EP0867247A1 EP 0867247 A1 EP0867247 A1 EP 0867247A1 EP 98890059 A EP98890059 A EP 98890059A EP 98890059 A EP98890059 A EP 98890059A EP 0867247 A1 EP0867247 A1 EP 0867247A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- insert
- mold
- projection
- support surface
- tip
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000000034 method Methods 0.000 title claims description 16
- 239000002131 composite material Substances 0.000 title 1
- 229910052751 metal Inorganic materials 0.000 claims abstract description 6
- 239000002184 metal Substances 0.000 claims abstract description 6
- 238000004519 manufacturing process Methods 0.000 claims description 10
- 238000005266 casting Methods 0.000 claims description 8
- 238000009529 body temperature measurement Methods 0.000 claims description 2
- 238000005520 cutting process Methods 0.000 claims description 2
- 229910001338 liquidmetal Inorganic materials 0.000 claims description 2
- 238000003780 insertion Methods 0.000 claims 1
- 230000037431 insertion Effects 0.000 claims 1
- 239000000463 material Substances 0.000 description 7
- 238000000465 moulding Methods 0.000 description 3
- 150000003839 salts Chemical group 0.000 description 3
- 230000035515 penetration Effects 0.000 description 2
- 229910000861 Mg alloy Inorganic materials 0.000 description 1
- 229910045601 alloy Inorganic materials 0.000 description 1
- 239000000956 alloy Substances 0.000 description 1
- 238000013459 approach Methods 0.000 description 1
- 238000002485 combustion reaction Methods 0.000 description 1
- 230000006378 damage Effects 0.000 description 1
- 238000004512 die casting Methods 0.000 description 1
- 238000002474 experimental method Methods 0.000 description 1
- 239000000835 fiber Substances 0.000 description 1
- 230000002787 reinforcement Effects 0.000 description 1
- 238000003860 storage Methods 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D19/00—Casting in, on, or around objects which form part of the product
Definitions
- the invention relates to a method for producing hybrid parts, in which an insert part of metal is inserted into a mold consisting of at least two mold halves, and after closing the mold halves is held in a precisely determined position, whereupon liquid metal is poured into the mold, and the position of the insert through Two opposing support surfaces are defined, which are in different mold halves are formed.
- inserts are often fiber-reinforced.
- the insert which is in one first process step is prefabricated, inserted into the mold and from the actual casting material cast around.
- Such a method allows the production of hybrid parts from different Materials, each with optimized and coordinated properties.
- workpieces can be made from a magnesium alloy exist and have an insert made of a different material. Therefore it enables such a process, a workpiece at highly stressed areas with fiber reinforcement to be provided, while parts with lower loads are not reinforced for cost reasons are.
- DE 39 32 562 A relates to a device for producing light metal pistons for Internal combustion engines.
- An insert is provided between a mold half and a salt core is arranged.
- To prevent the salt core from floating, is supported on the opposite half of the mold with pin-like approaches. A play-free storage of salt core and insert is difficult with this device reachable.
- DE 40 17 955 A and DE 41 32 091 A also describe processes for the production of Cast workpieces made of different materials.
- EP 0 356 768 A and DE 36 20 510 A describe processes for the production known from castings, which are partially fiber-reinforced.
- the object of the present invention is to provide a method in which an accurate and secure positioning of inserts is guaranteed even if certain tolerances occur in the dimensions of the mold or insert.
- this is achieved in that at least one with a support surface protrudes a tip provided, and that with closed mold halves, the distance the tip of the projection to the opposite support surface is smaller than the minimum Extension of the insert in this direction and that the distance between the two support surfaces is greater than the corresponding maximum extent of the insert in this direction.
- the material of the tip of the projection is significantly harder than that of the insert.
- the method according to the invention is fundamentally suitable for all casting methods which are associated with work two or more mold halves, at least one of which is movable, such as that Diecast.
- the invention is particularly suitable for the so-called SC (shot control) processes, in which the piston stroke is controlled during the casting process.
- the shape of the support surfaces basically depends on the shape of the workpiece to be manufactured. Is it the insert, for example around a ring, at least three tips are required. In those described here Examples are based on parallel support surfaces, but not absolutely must be the case.
- the inventive method ensures that the Insert in a mold half rests securely on a support surface, creating a precisely defined one Position of the insert is reached. The tip presses against the other support surface of the projection in the insert, as far as is necessary.
- the dimensions of the individual components are chosen so that when using an insert with a dimension at the lower tolerance limit the tip of the projection in the Insert penetrates so far that a secure hold is guaranteed. Is the Dimension of the insert at the upper tolerance limit, then the protrusion continues one, the corresponding support surface being very close to the insert, or at most lightly touched.
- Another advantage of the invention is that the force is defined with which the Insert is clamped between the support surfaces. This tension cannot Only a safe concern can be achieved, for example, with a thermal sensor, it can also be a Overloading of the component and the molding can be prevented.
- the insert is preheated to a predetermined temperature. In this way a metallic connection of the materials can be achieved, which improves the strength properties improved.
- the invention further relates to a mold arrangement for producing hybrid parts, with at least two mold halves, with support surfaces for different mold halves Holding an insert are formed.
- This shape arrangement is according to the invention characterized in that from a support surface at least one with a tip Projection protrudes, and wherein the distance of the tip of the projection to the opposite Support area is smaller than the minimum extent of the insert in this direction and that the distance between the two support surfaces is greater than the corresponding one maximum extension of the insert in this direction.
- the Tip be conical or pyramid-shaped.
- the protrusion also be designed as a cutting edge.
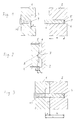
- the mold 1 and 2 consists of two mold halves 1 and 2, in which one Mold cavity 3 is arranged.
- a cylindrical insert 4 is inserted into the mold half 2.
- the mold half 2 In the area of an end face 5 of the insert 4, the mold half 2 has a support surface 6, which is provided with a projection 7, which ends in a tip 8.
- the mold half 1 has a support surface 9, which is intended to lie against the insert 4. Furthermore is in the mold half 1, a temperature sensor 10 is provided, which in the region of the support surface 9 on Insert 4 is present.
- the tip 8 penetrates into the insert 4 and presses the insert 4 against the opposite support surface 9. Then the mold cavity 3 is then filled with the casting alloy.
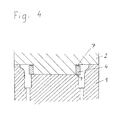
- a sleeve-like component for example a connecting rod, is produced, which is reinforced on its inner circumference by an insert 4.
- Appropriate Parts are designated in FIG. 4 with the same reference symbols.
- the mold half 2 are in At regular intervals three projections 7 are formed, which insert part 4 to an opposite one Press support surface 9 of mold half 1.
- a precise seat of the Insert reached.
- the length 1 of the insert 4 represents the sum of a and b following conditions for the proper functioning of the invention.
- the depth e of the mold cavity of the mold half 2 to the support surface 6 must be greater than b, that is e> b.
- the present invention enables high quality hybrid parts to be made with simple means to manufacture.
- the particular advantage of the present invention is that it is not necessary is to manufacture the inserts with high precision in order to achieve the smallest possible tolerances to reach.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Molds, Cores, And Manufacturing Methods Thereof (AREA)
Abstract
Description
- Fig. 1
- eine erfindungsgemäße Formanordnung mit einem Einlegeteil in geöffnetem Zustand,
- Fig. 2
- ist ein Detail von Fig. 1,
- Fig. 3
- die Formanordnung von Fig. 1 in geschlossenem Zustand, und
- Fig. 4
- ist eine weitere Ausführungsvariante der vorliegenden Erfindung.
Claims (7)
- Verfahren zur Herstellung von Hybridteilen, bei dem ein Einlegeteil (4) aus Metall in eine aus mindestens zwei Formhälften (1, 2) bestehende Form eingelegt wird, und nach dem Schließen der Formhälften (1, 2) in einer genau bestimmten Stellung gehalten wird, worauf flüssiges Metall in die Form gegossen wird, und wobei die Lage des Einlegeteiles (4) durch zwei einander gegenüberliegende Stützflächen (6, 9) definiert wird, die in unterschiedlichen Formhälften (1, 2) gebildet sind, dadurch gekennzeichnet , daß aus einer Stützfläche (6) mindestens ein mit einer Spitze versehener Vorsprung (7) vorragt, und daß bei geschlossenen Formhälften der Abstand der Spitze (8) des Vorsprunges (7) zur gegenüberliegenden Stützfläche (9) kleiner ist als die minimale Erstreckung des Einlegeteiles(4) in dieser Richtung und daß der Abstand zwischen den beiden Stützflächen (6, 9) größer ist als die entsprechende maximale Erstreckung des Einlegeteiles (4) in dieser Richtung.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß der Einlegeteil (4) vor dem Einlegen auf eine vorbestimmte Temperatur vorgewärmt wird.
- Verfahren nach einem der Ansprüche 1 oder 2, dadurch gekennzeichnet, daß vor und/oder während des Gußvorganges eine Temperaturmessung an einer Fläche (9) des Einlegeteiles durchgeführt wird.
- Formanordnung zur Herstellung von Hybridteilen, mit mindestens zwei Formhälften (1, 2), wobei in unterschiedlichen Formhälften Stützflächen (6, 9) zum Halten eines Einlegeteiles ausgebildet sind, dadurch gekennzeichnet, daß aus einer Stützfläche (6) mindestens ein mit einer Spitze (8) versehener Vorsprung (7) vorragt, und daß der Abstand der Spitze (8) des Vorsprunges (7) zur gegenüberliegenden Stützfläche (9) kleiner ist als die minimale Erstreckung des Einlegeteiles (4) in dieser Richtung und daß der Abstand zwischen den beiden Stützflächen (6, 9) größer ist als die entsprechende maximale Erstreckung des Einlegeteiles (4) in dieser Richtung.
- Formanordnung nach Anspruch 4, dadurch gekennzeichnet, daß der Vorsprung (7) kegelförmig oder pyramidenförmig ausgebildet ist.
- Formanordnung nach Anspruch 4, dadurch gekennzeichnet, daß der Vorsprung als Schneide ausgebildet ist.
- Formanordnung nach einem der Ansprüche 4 bis 6, dadurch gekennzeichnet, daß im Bereich einer Stützfläche (9), die der Stützfläche (6) mit dem Vorsprung (7) gegenüberliegt, ein Temperaturfühler (10) angeordnet ist.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT37897A AT405622B (de) | 1997-03-05 | 1997-03-05 | Verfahren zur herstellung von hybridteilen |
| AT37897 | 1997-03-05 | ||
| AT378/97 | 1997-03-05 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0867247A1 true EP0867247A1 (de) | 1998-09-30 |
| EP0867247B1 EP0867247B1 (de) | 2000-05-10 |
Family
ID=3489009
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19980890059 Expired - Lifetime EP0867247B1 (de) | 1997-03-05 | 1998-03-05 | Verfahren und Vorrichtung zur Herstellung von Verbundgussteilen |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP0867247B1 (de) |
| AT (1) | AT405622B (de) |
| DE (1) | DE59800144D1 (de) |
Citations (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1110371B (de) * | 1958-03-03 | 1961-07-06 | Licentia Gmbh | Verfahren zur Herstellung einer Ventilplatte fuer Motorkompressoren durch Spritzgiessen |
| US3314118A (en) * | 1964-11-10 | 1967-04-18 | Stanworth George | Moulding techniques |
| DE3620510A1 (de) * | 1985-06-20 | 1987-01-02 | Akebono Brake Ind | Verfahren zum giessen eines faserverstaerkten bremssattels |
| JPS62161456A (ja) * | 1986-01-10 | 1987-07-17 | Yamaha Motor Co Ltd | 成形用金型のインサ−ト移動防止装置 |
| DE3807347A1 (de) * | 1988-03-05 | 1989-09-14 | Werner Schatz | Formkoerper aus mehreren metallschichten sowie verfahren zu ihrer herstellung |
| EP0356768A2 (de) * | 1988-09-02 | 1990-03-07 | Bayerische Motoren Werke Aktiengesellschaft | Leichtmetall-Gussteil, insbesondere Druckgussteil |
| DE4017955A1 (de) * | 1989-06-07 | 1990-12-13 | Zahnradfabrik Friedrichshafen | Verfahren zur herstellung einer schaltgabel eines zahnraederwechselgetriebes |
| DE3932562A1 (de) * | 1989-09-29 | 1991-04-11 | Kolbenschmidt Ag | Vorrichtung zur herstellung von leichtmetallkolben fuer verbrennungskraftmaschinen |
| DE4132091A1 (de) * | 1990-09-22 | 1992-04-30 | Hoessle Sibylle | Verfahren zur herstellung eines eisen-magnesium-verbundwerkstueckes |
| JPH0557417A (ja) * | 1991-08-30 | 1993-03-09 | Toyoda Gosei Co Ltd | 金属鋳造方法 |
| JPH06238395A (ja) * | 1992-11-13 | 1994-08-30 | Ryobi Ltd | 砂中子保持装置 |
Family Cites Families (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2216039B1 (de) * | 1973-02-07 | 1975-03-07 | Broux Roland |
-
1997
- 1997-03-05 AT AT37897A patent/AT405622B/de not_active IP Right Cessation
-
1998
- 1998-03-05 EP EP19980890059 patent/EP0867247B1/de not_active Expired - Lifetime
- 1998-03-05 DE DE59800144T patent/DE59800144D1/de not_active Expired - Fee Related
Patent Citations (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1110371B (de) * | 1958-03-03 | 1961-07-06 | Licentia Gmbh | Verfahren zur Herstellung einer Ventilplatte fuer Motorkompressoren durch Spritzgiessen |
| US3314118A (en) * | 1964-11-10 | 1967-04-18 | Stanworth George | Moulding techniques |
| DE3620510A1 (de) * | 1985-06-20 | 1987-01-02 | Akebono Brake Ind | Verfahren zum giessen eines faserverstaerkten bremssattels |
| JPS62161456A (ja) * | 1986-01-10 | 1987-07-17 | Yamaha Motor Co Ltd | 成形用金型のインサ−ト移動防止装置 |
| DE3807347A1 (de) * | 1988-03-05 | 1989-09-14 | Werner Schatz | Formkoerper aus mehreren metallschichten sowie verfahren zu ihrer herstellung |
| EP0356768A2 (de) * | 1988-09-02 | 1990-03-07 | Bayerische Motoren Werke Aktiengesellschaft | Leichtmetall-Gussteil, insbesondere Druckgussteil |
| DE4017955A1 (de) * | 1989-06-07 | 1990-12-13 | Zahnradfabrik Friedrichshafen | Verfahren zur herstellung einer schaltgabel eines zahnraederwechselgetriebes |
| DE3932562A1 (de) * | 1989-09-29 | 1991-04-11 | Kolbenschmidt Ag | Vorrichtung zur herstellung von leichtmetallkolben fuer verbrennungskraftmaschinen |
| DE4132091A1 (de) * | 1990-09-22 | 1992-04-30 | Hoessle Sibylle | Verfahren zur herstellung eines eisen-magnesium-verbundwerkstueckes |
| JPH0557417A (ja) * | 1991-08-30 | 1993-03-09 | Toyoda Gosei Co Ltd | 金属鋳造方法 |
| JPH06238395A (ja) * | 1992-11-13 | 1994-08-30 | Ryobi Ltd | 砂中子保持装置 |
Non-Patent Citations (3)
| Title |
|---|
| PATENT ABSTRACTS OF JAPAN vol. 011, no. 393 (M - 654) 23 December 1987 (1987-12-23) * |
| PATENT ABSTRACTS OF JAPAN vol. 017, no. 365 (M - 1442) 9 July 1993 (1993-07-09) * |
| PATENT ABSTRACTS OF JAPAN vol. 018, no. 616 (M - 1710) 24 November 1994 (1994-11-24) * |
Also Published As
| Publication number | Publication date |
|---|---|
| ATA37897A (de) | 1999-02-15 |
| EP0867247B1 (de) | 2000-05-10 |
| DE59800144D1 (de) | 2000-06-15 |
| AT405622B (de) | 1999-10-25 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE3113294C2 (de) | ||
| DE3423155C2 (de) | ||
| DE4430957A1 (de) | Bremssattel für Scheibenbremse | |
| DE4117052A1 (de) | Fluessigkeitsgekuehlte kokille fuer das stranggiessen von metallen | |
| EP4235119B1 (de) | Monolithische wägezelle | |
| DE3515927A1 (de) | Spritzgiessvorrichtung und verfahren zur herstellung eines gegenstandes in einer derartigen vorrichtung | |
| DE3613191C2 (de) | ||
| DE2636131A1 (de) | Pulvermetallgegenstand mit einer abriebbestaendigen oberflaeche | |
| EP0867247B1 (de) | Verfahren und Vorrichtung zur Herstellung von Verbundgussteilen | |
| DE2659224C2 (de) | Tragvorrichtung für ein Modell für Präzisionsgießverfahren | |
| DE2659190A1 (de) | Verfahren zur herstellung eines an einer tragvorrichtung angegossenen gussmodelles | |
| EP1046446B1 (de) | Gussteil mit Gewindeloch sowie Vorrichtung und Verfahren zur seiner Herstellung | |
| DE19733135A1 (de) | Verfahren zur Herstellung eines aus zwei Teilelementen zusammengesetzten Bauteils | |
| DE102005024141A1 (de) | Angussvorrichtung für Spritzgießwerkzeuge | |
| EP0578705B1 (de) | Verfahren zum giessen eines motorenteils aus aluminiumlegierung, insbesondere eines zylinderkopfes | |
| DE2753228A1 (de) | Verfahren zur herstellung eines spanabhebenden werkzeugs, insbesondere drehstahl, mit diamantschneideinsatz | |
| EP0868954B1 (de) | Vorrichtung sowie Verfahren zur Herstellung eines Gusswerkstückes mit eingegossenem Einlegeteil | |
| WO1998009752A1 (de) | Verfahren zur herstellung eines gesinterten bauteils | |
| DE20114860U1 (de) | Vorrichtung zum Einbringen einer Öffnung in ein Werkstück | |
| DE102024001656B3 (de) | Formkörper für eine Gussform und Verfahren zur Herstellung des Formkörpers | |
| EP0342313B1 (de) | Verfahren und Vorrichtung zur kontrollierten Beeinflussung des Innen-und/oder Aussendurchmessers beim Abkühlvorgang von zu härtenden Werkstücken | |
| DE10006734C1 (de) | Verfahren zum Verbinden zweier Metalle | |
| DE2016313C3 (de) | Verbundgußkörper und Verfahren zu seiner Herstellung | |
| DE8806545U1 (de) | Vorrichtung zur kontrollierten Beeinflussung des Innen- und/oder Außendurchmessers beim Abkühlvorgang von zu härtenden Werkstücken | |
| DE2849823A1 (de) | Spritzgiessform fuer topfartige spritzlinge |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): CH DE FR GB IT LI |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| 17P | Request for examination filed |
Effective date: 19981009 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: TCG UNITECH AKTIENGESELLSCHAFT |
|
| AKX | Designation fees paid |
Free format text: CH DE FR GB IT LI |
|
| 17Q | First examination report despatched |
Effective date: 19990604 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): CH DE FR GB IT LI |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REF | Corresponds to: |
Ref document number: 59800144 Country of ref document: DE Date of ref document: 20000615 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: NOVAPAT INTERNATIONAL S.A. |
|
| ET | Fr: translation filed | ||
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20000627 |
|
| ITF | It: translation for a ep patent filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20010309 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20010313 Year of fee payment: 4 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20020305 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20020331 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20020331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20021001 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20020305 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20021129 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20050305 |