EP0955452A1 - Procédé de fixation d'un siège de soupape sur la culasse d'un moteur - Google Patents
Procédé de fixation d'un siège de soupape sur la culasse d'un moteur Download PDFInfo
- Publication number
- EP0955452A1 EP0955452A1 EP99400092A EP99400092A EP0955452A1 EP 0955452 A1 EP0955452 A1 EP 0955452A1 EP 99400092 A EP99400092 A EP 99400092A EP 99400092 A EP99400092 A EP 99400092A EP 0955452 A1 EP0955452 A1 EP 0955452A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- valve seat
- cylinder head
- valve
- seat
- determined position
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000000034 method Methods 0.000 title claims abstract description 13
- 238000003466 welding Methods 0.000 claims abstract description 12
- 238000003825 pressing Methods 0.000 claims abstract description 4
- 230000000694 effects Effects 0.000 claims abstract description 3
- 230000003100 immobilizing effect Effects 0.000 claims abstract description 3
- 229910052751 metal Inorganic materials 0.000 description 4
- 238000005219 brazing Methods 0.000 description 3
- 238000010438 heat treatment Methods 0.000 description 3
- 239000000463 material Substances 0.000 description 3
- 239000002184 metal Substances 0.000 description 3
- IJGRMHOSHXDMSA-UHFFFAOYSA-N Atomic nitrogen Chemical compound N#N IJGRMHOSHXDMSA-UHFFFAOYSA-N 0.000 description 2
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 2
- PXHVJJICTQNCMI-UHFFFAOYSA-N Nickel Chemical compound [Ni] PXHVJJICTQNCMI-UHFFFAOYSA-N 0.000 description 2
- 229910052782 aluminium Inorganic materials 0.000 description 2
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 2
- 238000002485 combustion reaction Methods 0.000 description 2
- 238000001816 cooling Methods 0.000 description 2
- ZOXJGFHDIHLPTG-UHFFFAOYSA-N Boron Chemical compound [B] ZOXJGFHDIHLPTG-UHFFFAOYSA-N 0.000 description 1
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 1
- 239000002253 acid Substances 0.000 description 1
- 239000000956 alloy Substances 0.000 description 1
- 229910045601 alloy Inorganic materials 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 229910052796 boron Inorganic materials 0.000 description 1
- 239000000567 combustion gas Substances 0.000 description 1
- 238000004891 communication Methods 0.000 description 1
- 229910052802 copper Inorganic materials 0.000 description 1
- 239000010949 copper Substances 0.000 description 1
- 230000007423 decrease Effects 0.000 description 1
- 150000004820 halides Chemical class 0.000 description 1
- 238000011065 in-situ storage Methods 0.000 description 1
- 230000001939 inductive effect Effects 0.000 description 1
- 229910052742 iron Inorganic materials 0.000 description 1
- 239000011159 matrix material Substances 0.000 description 1
- 229910052759 nickel Inorganic materials 0.000 description 1
- 229910052757 nitrogen Inorganic materials 0.000 description 1
- 230000003647 oxidation Effects 0.000 description 1
- 238000007254 oxidation reaction Methods 0.000 description 1
- 230000035515 penetration Effects 0.000 description 1
- 238000005554 pickling Methods 0.000 description 1
- 239000004848 polyfunctional curative Substances 0.000 description 1
- 238000004663 powder metallurgy Methods 0.000 description 1
- 230000000930 thermomechanical effect Effects 0.000 description 1
- WFKWXMTUELFFGS-UHFFFAOYSA-N tungsten Chemical compound [W] WFKWXMTUELFFGS-UHFFFAOYSA-N 0.000 description 1
- 229910052721 tungsten Inorganic materials 0.000 description 1
- 239000010937 tungsten Substances 0.000 description 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 1
Images
Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F01—MACHINES OR ENGINES IN GENERAL; ENGINE PLANTS IN GENERAL; STEAM ENGINES
- F01L—CYCLICALLY OPERATING VALVES FOR MACHINES OR ENGINES
- F01L3/00—Lift-valve, i.e. cut-off apparatus with closure members having at least a component of their opening and closing motion perpendicular to the closing faces; Parts or accessories thereof
- F01L3/22—Valve-seats not provided for in preceding subgroups of this group; Fixing of valve-seats
Definitions
- the present invention relates to a method of fixing a valve seat on the cylinder head of an engine, in particular of an internal combustion engine of a motor vehicle.
- a known solution consists in fitting and shrinking the valve seat in a housing of the cylinder head. On the one hand, this process requires cooling the seats to nitrogen at - 180 ° C and heating the cylinder heads to + 180 ° C, which generates a long operating time and risks causing deformations of the seat. valve and cylinder head because they are not metallurgically stabilized. This also results in a material discontinuity between the valve seat and the cylinder head, which risks reducing the heat transfer capacity between the valve seat subjected to the engine combustion gas and the cylinder head cooled by the internal water circuit. .
- Another widely used known solution consists in forcibly fitting the valve seat into a housing in the cylinder head. This simpler procedure than that described above does not, however, ensure metallurgical connections between the valve seat and the cylinder head. In addition, this solution increases the hoop stresses which may cause creep deformations during the subsequent operation of the engine.
- Another known solution consists in brazing or welding by friction the valve seat during its fitting in a housing of the cylinder head.
- the heat input to perform this welding operation is provided by the rotational movement of the valve seat in the cylinder head housing.
- This solution although avoiding the existence of oxide in the area of the interface between the valve seat and the cylinder head, requires high fitting pressures and torques, resulting in uncontrolled collapse of the valve housing. the cylinder head, which does not allow sufficient positioning accuracy to be obtained and which requires the provision of thick receiving walls likely to withstand friction pressures.
- it has been proposed to add a brazing operation with the addition of halide this operation however requiring heating to a temperature above 300 ° C. which again induces risks of dimensional imprecision of the parts after assembly.
- Another known solution consists in welding by electrical conduction or brazing a valve seat fitted and positioned in a housing of the cylinder head. Since the interface metallurgical bond is made by welding two oxidized surfaces, this results in the risk of de-adhesion. To avoid this risk, an additional previous step must be added, which consists of pickling the surfaces in contact, for example with a reducing acid.
- the improvement according to the present invention relates to a method of fixing a valve seat on the cylinder head of an engine, which consists in applying a surface of the seat to a surface receiving the cylinder head and, concomitantly, in causing a rotational movement of the valve seat along its axis by exerting a pressing force until it brings it into a determined position relative to the cylinder head, then immobilizing the seat relative to the cylinder head in this determined position by maintaining a determined bearing force which consists, in a subsequent step, in connecting the valve seat and the cylinder head to a current source to pass an electric current through their contacting surfaces, so as to cause a welding effect in the area of these surfaces in contact and thus the final fixing of the valve seat on the cylinder head.
- said surfaces in contact with the valve seat and the cylinder head are preferably of frustoconical shape.
- said valve seat preferably has on at least the surface receiving the valve a constant thickness in the direction perpendicular to said surfaces in contact.
- the valve seat has a thickness which increases in the closing direction of the valve, its angle preferably being less than 30 °.
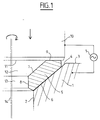
- a cylinder head 1 which includes a passage 2 for communication with the combustion chamber of an engine and which has, from an outer surface 3 and around the passage 2, a frustoconical reception surface 4, the top of which is situated on the side of the passage 2, the inlet of which is cylindrical and which is intended for receiving a valve seat 5.
- the valve seat 5 is in the form of a washer which comprises two opposite and parallel annular surfaces 6 and 7 with conicities equal to that of the receiving surface 4 of the cylinder head 1, a central cylindrical passage 8 and an annular surface radial end 9 located opposite its central passage 8.
- the inner surface 7 constitutes a bearing surface for a valve not shown and the outer surface 6 protrudes on either side of the surface 7, such that the valve seat 5 has a constant thickness on the interior surface 7.
- an assembly mandrel 10 of a machine adapted to carry at its end the valve seat 5.
- the mandrel 10 successively has a radial annular surface 11 capable of receiving the radial surface 9 in support. from the headquarters of valve 5, a frustoconical annular surface 12 capable of receiving the internal frustoconical surface 7 of the valve seat 5 and a cylindrical surface 13 capable of receiving the cylindrical surface of the passage 8 of the valve seat 5.
- the mandrel 10 advantageously comprises several parts radially extensible with respect to its axis 14 so as to be able to securely carry the valve seat 5.
- the mandrel 10 carrying as described above the valve seat 5 and the axis of the mandrel 10 being placed along the desired axis of positioning of the valve seat 5 relative to the cylinder head 1, also fixed on the aforementioned machine, moves the mandrel 10 towards the cylinder head 1 and causes it to rotate.
- an intense electric current is passed between the cylinder head 1 and the mandrel 10, shown diagrammatically in the form of a current source 13, this current passing through the contacting surfaces 4 and 6 of the cylinder head 1 and the valve seat 5.
- This current flow causes a metallurgical weld in the interface area of these contact surfaces.
- the material constituting the valve seat 5 is produced in powder metallurgy with an aluminum matrix added with copper and reinforced with metallic elements. hardeners such as iron, nickel, tungsten or boron, simultaneously ensuring good weldability compatibility with the aluminum constituting the cylinder head 1, the high electrical and thermal conductivities required and the thermomechanical operating characteristics of the engine.
- the speed of rotation of the mandrel can be between 1 and 10 revolutions per minute, under a pressing force inducing a compressive stress close to the elastic limit of the alloy constituting the cylinder head 1 , either equal or less than 100MPa.
- This arrangement generates a limited subsidence of the metal in the area of the receiving surface 4 of the cylinder head 1 while obtaining a localized creep of the layer of material heated by the friction resulting from the rotation of the valve seat 5. It is thus possible to obtain a moderate depression, for example between 0.1 and 1 millimeter, of the valve seat 5 in the cylinder head 1, until reaching the desired position which is perfectly well defined thanks to the tool constituted by the mandrel 10 .
- the moderate friction resulting from the rotation of the valve seat 5 on the receiving surface 4 of the cylinder head 1 makes it possible to remove the superficial oxide layers existing on the surfaces 4 and 6 of the cylinder head 1 and of the valve seat 5 all by preventing instantaneous oxidation by the air, and makes it possible to obtain the correct desired position of the valve seat 5 relative to the cylinder head 1.
- the contact pressure of the valve seat, 5 on the cylinder head 1, maintained during the abovementioned welding operation can be between 10 and 25 daN / mm2 and the welding operation can be carried out under a intensity current between 1 and 2.5 kA / mm2 exerted during three periods of an alternating current of 50 Hz.
- the metal interface between the cylinder head 1 and the valve seat 5 being free of oxide, its electrical conductivity is consequently high so that the welding by passage of electric current can be carried out while minimizing the heating induced in the cylinder head 1 and valve seat 5, thereby minimizing the risk of distortion and thermal deformation in these parts.
- the cycle time can be less than 30 seconds, the various operations being able to be advantageously carried out on a machine tool of a common type.
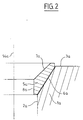
- valve seat 5a which can be mounted like that of the previous example and have the same advantages.
- the thickness of the valve seat 5a, between its conical surfaces 6a and 7a, decreases in the direction of closing of the valve.
- the angle between the surface 7a and the axis 14a being approximately 45 °, the angle between the surfaces 6a and 7a could advantageously be less than or equal to 30 °.
- This arrangement can make it possible to reduce the distance between the adjacent valve seats at the level of the external surface 3a of the cylinder head 1a and to minimize the protrusion of the surface 8a of the valve seat 5a in the channel 2a of the cylinder head 1a, in order to make the latter more compact.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Cylinder Crankcases Of Internal Combustion Engines (AREA)
Abstract
Description
- La présente invention concerne un procédé de fixation d'un siège de soupape sur la culasse d'un moteur, en particulier d'un moteur à combustion interne d'un véhicule automobile.
- Pour assurer cette fixation, plusieurs solutions ont déjà été proposées.
- Une solution connue consiste à enmancher et fretter le siège de soupape dans un logement de la culasse. Ce procédé nécessite d'une part de refroidir à l'azote vers - 180°C les sièges et de chauffer en étuve vers + 180°C les culasses, ce qui engendre un temps opératoire long et risque d'entraîner des déformations du siège de soupape et de la culasse du fait qu'ils ne sont pas métallurgiquement stabilisés. Il en résulte en outre une discontinuité matière entre le siège de soupape et la culasse, ce qui risque de diminuer la capacité de transfert thermique entre le siège de soupape soumis au gaz de combustion du moteur et la culasse refroidi par le circuit d'eau interne.
- Une autre solution connue largement utilisée consiste à enmancher à force le siège de soupape dans un logement de la culasse. Ce mode opératoire plus simple que celui décrit ci-dessus n'assure cependant pas de liaisons métallurgiques entre le siège de soupape et la culasse. De plus, cette solution augmente les contraintes de frettage qui risquent d'engendrer des déformations par fluage lors du fonctionnement ultérieur du moteur.
- Une autre solution connue consiste à braser ou à souder par friction le siège de soupape au cours de son emmanchement dans un logement de la culasse. L'apport de chaleur pour réaliser cette opération de soudage est assuré par le mouvement de rotation du siège de soupape dans le logement de la culasse. Cette solution, bien qu'évitant l'existence d'oxyde dans la zone de l'interface entre le siège de soupape et la culasse, nécessite des pressions d'emmanchement et des couples de rotations élevés, entraînant un affaissement non contrôlé du logement de la culasse, ce qui ne permet pas d'obtenir une précision suffisante de positionnement et ce qui oblige à prévoir des parois réceptrices épaisses susceptibles de résister aux pressions de friction. Pour remédier à ces inconvénients, on a proposé de rajouter une opération de brasure avec addition d'halogénure, cette opération nécessitant cependant un chauffage à une température supérieure à 300°C qui induit à nouveau des risques d'imprécision dimensionnelle des pièces après assemblage.
- Une autre solution connue consiste à souder par conduction électrique ou braser un siège de soupape emmanché et positionné dans un logement de la culasse. La liaison métallurgique d'interface s'effectuant par soudage de deux surfaces oxydées, il en résulte des risques de désadhérisation. Pour éviter ce risque, il faut ajouter une étape antérieure complémentaire qui consiste à décaper les surfaces en contact par exemple à l'aide d'un acide réducteur.
- Une autre solution connue consiste à recharger le siège de soupapé par un procédé de soudure par apport de métal par laser ou plasma. Ce rechargement in situ reste cependant coûteux et délicat à maitriser. Elle nécessite en outre, du fait de son imprécision en raison des difficultés d'accéssibilité de l'outil de projection dans le logement de la culasse, de reprendre pour finition le rechargement qui est particulièrement difficile à usiner.
- Le perfectionnement selon la présente invention a pour objet un procédé de fixation d'un siège de soupape sur la culasse d'un moteur, qui consiste à appliquer une surface du siège sur une surface de réception de la culasse et, concomittamment, à provoquer un mouvement de rotation du siège de soupape selon son axe en exerçant une force d'appui jusqu'à l'amener dans une position déterminée par rapport à la culasse, puis à immobiliser le siège par rapport à la culasse dans cette position déterminée en maintenant une force d'appui déterminée et qui consiste, dans une étape ultérieure, à connecter le siège de soupape et la culasse à une source de courant pour faire passer un courant électrique au travers de leurs surfaces en contact, de manière à provoquer un effet de soudage dans la zone de ces surfaces en contact et ainsi la fixation définitive du siège de soupape sur la culasse.
- Selon l'invention, lesdites surfaces en contact du siège de soupape et de la culasse sont de préférence de forme tronconique.
- Selon l'invention, ledit siège de soupape présente de préférence sur au moins la surface recevant la soupape une épaisseur constante dans la direction perpendiculaire auxdites surfaces en contact.
- Selon une autre variante de l'invention, le siège de soupape présente une épaisseur allant en croissant dans le sens de fermeture de la soupape, son angle étant de préférence inférieur à 30°.
- La présente invention et ses avantages seront mieux compris à l'étude d'un procédé de fixation de sièges de soupape sur une culasse d'un moteur, décrit à titre d'exemple non limitatif et illustré par le dessin sur lequel :
- la figure 1 montre une coupe axiale d'un siège de soupape sur une culasse et d'un appareillage ;
- et la figure 2 représente en coupe axiale un autre siège de soupape.
- En se reportant à la figure 1, on voit qu'on a représenté une culasse 1 qui comprend un passage 2 de communication avec la chambre de combustion d'un moteur et qui présente, à partir d'une surface extérieure 3 et autour du passage 2, une surface de réception tronconique 4, dont le sommet est situé du côté du passage 2 dont l'entrée est cylindrique et qui est destinée à la réception d'un siège de soupape 5.
- Le siège de soupape 5 se présente sous la forme d'une rondelle qui comprend deux surfaces annulaires opposées et parallèles 6 et 7 de conicités égales à celle de la surface de réception 4 de la culasse 1, un passage central cylindrique 8 et une surface annulaire radiale 9 d'extrémité située à l'opposé de son passage central 8. La surface intérieure 7 constitue une surface d'appui pour une soupape non représentée et la surface extérieure 6 dépasse de la part et d'autre de la surface 7, de telle sorte que le siège de soupape 5 présente une épaisseur constante sur la surface intérieure 7.
- On a également représenté un mandrin d'assemblage 10 d'une machine, adapté pour porter à son extrémité le siège de soupape 5. A cet effet, le mandrin 10 présente successivement une surface annulaire radiale 11 susceptible de recevoir en appui la surface radiale 9 du siège de soupape 5, une surface annulaire tronconique 12 susceptible de recevoir en appui la surface tronconique intérieure 7 du siège de soupape 5 et une surface cylindrique 13 susceptible de recevoir en appui la surface cylindrique du passage 8 du siège de soupape 5.
- Le mandrin 10 comprend avantageusement plusieurs parties radialement extensibles par rapport à son axe 14 de manière à pouvoir porter solidement le siège de soupape 5.
- Le mandrin 10 portant comme décrit ci-dessus le siège de soupape 5 et l'axe du mandrin 10 étant placé selon l'axe souhaité de positionnement du siège de soupape 5 par rapport à la culasse 1, également fixée sur la machine précitée, on déplace le mandrin 10 en direction de la culasse 1 et on provoque sa rotation.
- La surface tronconique 6 du siège de soupape 5 entrant en contact avec la surface de réception 4 de la culasse 1, on exerce une force axiale d'appui. Cette force d'appui axiale engendre un frottement et une pénétration du siège de soupape 5 dans la culasse 1.
- Lorsque le mandrin 11 et en conséquence le siège de soupape 5 atteignent une position souhaitée par rapport à la culasse 1, c'est-à-dire par exemple lorsque la surface radiale d'extrémité 9 du siège de soupape 5 arrive au niveau de la surface extérieure 3 de la culasse 1, on stoppe la rotation du mandrin 10 et on maintient une force d'appui déterminée su siège de soupape 5 sur la culasse 1.
- Après quoi, on fait passer un courant électrique intense entre la culasse 1 et le mandrin 10, représenté schématiquement sous la forme d'une source de courant 13, ce courant passant au travers des surfaces en contact 4 et 6 de la culasse 1 et du siège de soupape 5. Ce passage de courant provoque une soudure métallurgique dans la zone d'inteface de ces surfaces de contact.
- Après quoi, on provoque la rétraction du mandrin 10 et on retire ce mandrin, le siège de soupape 5 étant fixé définitivement à la culasse 1.
- De préférence, le matériau constituant le siège de soupape 5 est élaboré en métallurgie des poudres à matrice d'aluminium additionnée de cuivre et renforcée par des éléments métalliques durcissants tels que du fer, du nickel, du tungstène ou du bore, assurant simultanément une bonne compatibilité de soudabilité avec l'aluminium constituant la culasse 1, les conductibilités électriques et thermiques élevées nécessaires et les caractéristiques thermomécaniques de fonctionnement du moteur.
- Selon un exemple d'exécution, la vitesse de rotation du mandrin peut être comprise entre 1 et 10 tours par minute, sous un effort d'appui induisant une contrainte de compression proche de la limite d'élasticité de l'aliage constituant la culasse 1, soit égale ou inférieure à 100MPa.
- Cette disposition engendre un affaissement limité du métal dans la zone de la surface de réception 4 de la culasse 1 tout en obtenant un fluage localisé de la couche de matière chauffée par la friction résultant de la rotation du siège de soupape 5. Il est ainsi possible d'obtenir un enfoncement modéré, par exemple compris entre 0,1 et 1 millimètre, du siège de soupape 5 dans la culasse 1, jusqu'à atteindre la position souhaitée qui est parfaitement bien définie grâce à l'outil constitué par le mandrin 10.
- La friction modérée résultant de la rotation du siège de soupape 5 sur la surface de réception 4 de la culasse 1 permet d'enlever les couches d'oxyde superficielles existant sur les surfaces 4 et 6 de la culasse 1 et du siège de soupape 5 tout en empêchant une oxydation instantanée par l'air, et permet d'obtenir la position correcte désirée du siège de soupape 5 par rapport à la culasse 1.
- Dans un exemple, la pression d'appui du siège de soupape, 5 sur la culasse 1, maintenue lors de l'opération de soudage précitée peut être comprise entre 10 et 25 daN/mm2 et l'opération de soudage peut être réalisée sous un courant d'intensité compris entre 1 et 2,5 kA/mm2 exercé pendant trois périodes d'un courant alternatif de 50 Hz.
- L'interface métallique entre la culasse 1 et le siège de soupape 5 étant exempte d'oxyde, sa conductibilité électrique est en conséquence élevée de telle sorte que le soudage par passage de courant électrique peut être réalisé en minimisant le chauffage induit dans la culasse 1 et le siège de soupape 5, minimisant ainsi les risques de distorsion et déformation thermique dans ces pièces.
- Il résulte de ce qui précède qu'il est possible de réduire l'épaisseur des parois environnantes de la culasse 1 et de réduire l'épaisseur du siège de soupape 5 et qu'il est également possible d'augmenter les surfaces d'appui du siège de soupape 5 et en conséquence les diamètres de la soupape qui lui sera associée, tout en rendant plus compacte la culasse 1.
- Par ailleurs, compte tenu du fait que le procédé comprend une succession d'opérations élémentaires simples ne faisant intervenir qu'un seul outil constitué par le mandrin 10, le temps de cycle peut être inférieur à 30 secondes, les différentes opérations pouvant être effectuées avantageusement sur une machine-outil d'un type courant.
- Grâce à la soudure métallurgique exempte d'oxyde et de porosité entre la culasse 1 et le siège de soupape 5 et grâce aux faibles épaisseurs de parois susceptibles d'être choisies, on peut obtenir un transfert thermique élevé au travers du siège de soupape 5 et de la masse de la culasse 1, améliorant ainsi le refroidissement de la soupape associée au siège de soupape 5 et évitant la formation de points chauds dans la zone de cette soupape.
- En se reportant à la figure 2, on voit qu'on a représenté un siège de soupape 5a qui peut être monté comme celui de l'exemple précédent et présenter les mêmes avantages.
- Dans cette variante, l'épaisseur du siège de soupape 5a, entre ses surfaces coniques 6a et 7a, décroît dans le sens de la fermeture de la soupape.
- Selon une exécution possible, l'angle entre la surface 7a et l'axe 14a étant d'environ 45°, l'angle entre les surfaces 6a et 7a pourrait avantageusemnt être inférieur ou égal à 30°.
- Cette disposition peut permettre de diminuer la distance entre les sièges de soupapes adjacents au niveau de la surface extérieure 3a de la culasse 1a et de minimiser le dépassement de la surface 8a du siège de soupape 5a dans le canal 2a de la culasse 1a, afin de rendre plus compacte cette dernière.
Claims (4)
- Procédé de fixation d'un siège de soupape sur la culasse d'un moteur, caractérisé par le fait qu'il consiste à appliquer une surface du siège de soupape (5) sur une surface de réception (4) de la culasse (1) et, concomitamment, à provoquer un mouvement de rotation du siège de soupape selon son axe (14) en exerçant une force d'appui jusqu'à l'amener dans une position déterminée par rapport à la culasse, puis à immobiliser le siège de soupape (5) par rapport à la culasse (1) dans cette position déterminée en maintenant une force d'appui déterminée et qu'il consiste, dans une étape ultérieure, à connecter le siège de soupape (5) et la culasse (1) à une source de courant (15) pour faire passer un courant électrique au travers de leurs surfaces en contact (4, 6), de manière à provoquer un effet de soudage dans la zone de ces surfaces en contact et ainsi la fixation définitive du siège de soupape sur la culasse.
- Procédé selon la revendication 1, caractérisé par le fait que lesdites surfaces en contact (4, 6) du siège de soupape (5) et de la culasse(1) sont de forme tronconique.
- Procédé selon l'une des revendications 1 et 2, caractérisé par le fait que ledit siège de soupape (5) présente, sur au moins la surface recevant la soupape, une épaisseur constante dans la direction perpendiculaire auxdites surfaces en contact (6).
- Procédé selon l'une des revendications 1 et 2, caractérisé par le fait que ledit siège de soupape présente une épaisseur allant en croissant dans le sens de fermeture de la soupape, son angle étant de préférence inférieur à 30°.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR9800371 | 1998-01-15 | ||
| FR9800371A FR2773587B1 (fr) | 1998-01-15 | 1998-01-15 | Procede de fixation d'un siege de soupape sur la culasse d'un moteur |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP0955452A1 true EP0955452A1 (fr) | 1999-11-10 |
Family
ID=9521802
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP99400092A Withdrawn EP0955452A1 (fr) | 1998-01-15 | 1999-01-15 | Procédé de fixation d'un siège de soupape sur la culasse d'un moteur |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP0955452A1 (fr) |
| FR (1) | FR2773587B1 (fr) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN100526613C (zh) * | 2007-09-04 | 2009-08-12 | 南京金城机械有限公司 | 气门座的固定方法及其专用模具 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE4141100A1 (de) * | 1991-12-13 | 1993-06-17 | Audi Ag | Verfahren zum einsetzen eines ventilsitzringes |
| EP0773351A1 (fr) * | 1995-09-14 | 1997-05-14 | Yamaha Hatsudoki Kabushiki Kaisha | Procédé de fabrication d'une culasse avec des composants formant siège-soupape |
-
1998
- 1998-01-15 FR FR9800371A patent/FR2773587B1/fr not_active Expired - Fee Related
-
1999
- 1999-01-15 EP EP99400092A patent/EP0955452A1/fr not_active Withdrawn
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE4141100A1 (de) * | 1991-12-13 | 1993-06-17 | Audi Ag | Verfahren zum einsetzen eines ventilsitzringes |
| EP0773351A1 (fr) * | 1995-09-14 | 1997-05-14 | Yamaha Hatsudoki Kabushiki Kaisha | Procédé de fabrication d'une culasse avec des composants formant siège-soupape |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN100526613C (zh) * | 2007-09-04 | 2009-08-12 | 南京金城机械有限公司 | 气门座的固定方法及其专用模具 |
Also Published As
| Publication number | Publication date |
|---|---|
| FR2773587A1 (fr) | 1999-07-16 |
| FR2773587B1 (fr) | 2000-03-17 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0445035A1 (fr) | Procédé de soudage par friction | |
| FR2793862A1 (fr) | Procede d'assemblage d'un arbre a came et arbre a came ainsi fabrique | |
| FR2994115A1 (fr) | Ensemble d'outillage pour la fabrication d'une piece metallique de revolution et procede de fabrication d'une telle piece | |
| FR2973493A1 (fr) | Echangeur de chaleur et procede d'assemblage d'un tube de l'echangeur de chaleur | |
| FR2661340A1 (fr) | Tuyau d'acier a paroi multiple. | |
| BE1005512A3 (fr) | Installation de soudage par induction et bout a bout de tubes metalliques. | |
| FR2692504A1 (fr) | Procédé et dispositif de formage à tiède d'un flan de tôle en acier. | |
| FR2773587A1 (fr) | Procede de fixation d'un siege de soupape sur la culasse d'un moteur | |
| FR3068273B1 (fr) | Dispositif et procede d'assemblage de pieces pour nacelle de turboreacteur d'aeronef | |
| EP3390956B1 (fr) | Generateur de gaz | |
| EP0490800B1 (fr) | Cylindre pour la coulée continue sur un ou entre deux cylindres. | |
| FR2740525A1 (fr) | Convertisseur de couple hydrodynamique comprenant un passage dans le couvercle de carter | |
| FR2713740A1 (fr) | Procédé de fixation d'une bague d'arrêt à un embout mâle d'un tuyau. | |
| CA2954255A1 (fr) | Culasse, element et semelle de moteur a piston. | |
| EP2097203B1 (fr) | Procede de brasage et dispositif correspondant | |
| FR2745510A1 (fr) | Cylindre de coulee d'une installation de coulee continue sur un ou entre deux cylindres | |
| JP2002349216A (ja) | バルブシートの接合方法 | |
| WO2018015643A1 (fr) | Ligne d'echappement d'un vehicule dotee d'un batteur | |
| FR2810266A1 (fr) | Manchon permettant de relier de facon etanche deux parois planes espacees paralleles en tole de relativement faible epaisseur | |
| FR2812682A1 (fr) | Soupape de construction legere en plusieurs parties pour moteurs a combustion interne | |
| FR3054284A1 (fr) | Agencement de raccordement de conduite | |
| FR2852543A1 (fr) | Procede de fixation d'une bride de raccordement sur un couvercle de collecteur d'un echangeur de chaleur | |
| FR2767415A1 (fr) | Intensificateur d'image de rayons x a fenetre d'entree en aluminium | |
| FR2999967A1 (fr) | Procede de fixation de deux pieces metalliques entre elles | |
| FR3003491A1 (fr) | Soudage de feuillures aluminium par bossage. |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): DE ES GB IT |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| 17P | Request for examination filed |
Effective date: 20000509 |
|
| AKX | Designation fees paid |
Free format text: DE ES GB IT |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: RENAULT S.A.S. |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN WITHDRAWN |
|
| 18W | Application withdrawn |
Effective date: 20030212 |