EP0989061B1 - Procédés de croisillonnage de caisses pour six ou douze bouteilles, machines et croisillons les mettant en oeuvre - Google Patents
Procédés de croisillonnage de caisses pour six ou douze bouteilles, machines et croisillons les mettant en oeuvre Download PDFInfo
- Publication number
- EP0989061B1 EP0989061B1 EP99402317A EP99402317A EP0989061B1 EP 0989061 B1 EP0989061 B1 EP 0989061B1 EP 99402317 A EP99402317 A EP 99402317A EP 99402317 A EP99402317 A EP 99402317A EP 0989061 B1 EP0989061 B1 EP 0989061B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- box
- equal
- conveyor
- partition
- bottle
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B61/00—Auxiliary devices, not otherwise provided for, for operating on sheets, blanks, webs, binding material, containers or packages
- B65B61/20—Auxiliary devices, not otherwise provided for, for operating on sheets, blanks, webs, binding material, containers or packages for adding cards, coupons or other inserts to package contents
- B65B61/207—Auxiliary devices, not otherwise provided for, for operating on sheets, blanks, webs, binding material, containers or packages for adding cards, coupons or other inserts to package contents for inserting partitions between package contents
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B50/00—Making rigid or semi-rigid containers, e.g. boxes or cartons
- B31B50/74—Auxiliary operations
- B31B50/81—Forming or attaching accessories, e.g. opening devices, closures or tear strings
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31D—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER, NOT PROVIDED FOR IN SUBCLASSES B31B OR B31C
- B31D5/00—Multiple-step processes for making three-dimensional [3D] articles
- B31D5/0004—Multiple-step processes for making three-dimensional [3D] articles for making inserts, e.g. partitions, for boxes
- B31D5/0013—Multiple-step processes for making three-dimensional [3D] articles for making inserts, e.g. partitions, for boxes the inserts having interengaged slotted panels
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D5/00—Rigid or semi-rigid containers of polygonal cross-section, e.g. boxes, cartons or trays, formed by folding or erecting one or more blanks made of paper
- B65D5/42—Details of containers or of foldable or erectable container blanks
- B65D5/44—Integral, inserted or attached portions forming internal or external fittings
- B65D5/48—Partitions
- B65D5/48024—Partitions inserted
- B65D5/48026—Squaring or like elements, e.g. honeycomb element, i.e. at least four not aligned compartments
- B65D5/48032—Squaring or like elements, e.g. honeycomb element, i.e. at least four not aligned compartments made of paper, provided with an at least partial bottom
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B2105/00—Rigid or semi-rigid containers made by assembling separate sheets, blanks or webs
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B2120/00—Construction of rigid or semi-rigid containers
- B31B2120/20—Construction of rigid or semi-rigid containers provided with two or more compartments
- B31B2120/25—Construction of rigid or semi-rigid containers provided with two or more compartments formed by partitions or like inserts not integral with walls
Definitions
- the present invention relates to several methods of internal crisscrossing of corrugated boxes or similar mounted bottom glued for packing six or twelve bottles.
- the invention also relates to machines implementing said methods as well as braces particularly adapted to such machines.
- bottles and especially bottles of wine is made very widely today in a batch of six or twelve bottles that we must, therefore, pack very correctly in crates usually cardboard corrugated or the like having two rows of three bottles for crates of six and three rows of four bottles for cases of twelve. Bottles are placed in these cases by means of casters which must, most of the time, operate at a high rate.
- bottles that are arranged in each box following the two directions must must be rigged to avoid any contact between two successive bottles in one direction or the perpendicular direction.
- the height of the blades can be variable, but always between a maximum value corresponding to the height of the box outside the upper flaps and a minimum height corresponding to the setting of the bodies of bottles, thereby protecting the labels against friction due to to transport. This minimum height will be called later: " protected height " of the bottle.
- corrugated boxes for example example the American funds likely to receive six or twelve bottles, are mounted on formers and before being filled at the packing station, lockers six or twelve bottles are placed inside the same cases.
- This intermediate operation crisscrossing is therefore very important because it must be performed in the rates required by the line bottling. This result is hardly achieved except to use very cumbersome equipment, which comes up in final to limit the cadences on the same area case packing.
- crates appear under the insertion head of the crisscrossing in such a way that their lead over the conveyor is done according to the direction of their largest length in order to obtain maximum stability in their transport; on the other hand, we can see that the insertion vertical blades to form the cross on this type of crates requires storage magazines necessarily on one side or the other of the line of conveying, which usually requires two female drivers for the cruiser. To mitigate all these disadvantages, it is here proposed to take out the boxes of the shaper according to their smallest dimension, ensuring their stability by accumulating them against each other on the conveyor.
- the process according to the invention provides the decisive advantage of an increase of more than thirty per cent of the editing / editing rates in configuration six bottles, resulting from the same position crates which, in the process, advance on the conveyor according to their width, whereas classically we have the same boxes along their longitudinal axis in the axis of the conveyor to prevent their tipping in the operation; according to the method, the crates at the output of the former arrive on the conveyor against each other and parade tight, providing self-hold on the conveyor.
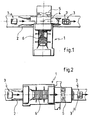
- the crisscrossers 1 of the prior art are conventionally arranged transversely to the axis of the conveyor 2 carrying the boxes 3 previously formed on a formeuse of crates (not shown).
- checkout 3 for six bottles is arranged on the conveyor 2 in out of formeuse and upstream of the cruiser 1, in such a way that its longitudinal axis coincides with the direction of advancement of the conveyor 2.
- the box 3 reaches then at point 4 under the insertion organ of the crisscrosser 1 where join a double element 5 extracted from a specific store and central blades 6 taken from a store located opposite the crisscross to gradually form a bin 7 which will then be inserted in box 3 still waiting at point 4, then moved so equipped by the conveyor 2 up to the bottle packer (not shown on the figure).
- Double element 5 and Blade 6 stores are located both sides of the conveyor line of the boxes 3, requiring monitoring of the cruiser 1 by minus two people; on the other hand, we see that the crisscrosser 1, located transversely to the packing lines, just impede the aisles between several parallel lines of case packer.
- the caster 1 is rotated 90 ° to arrange it in bridge longitudinal axis along the axis of the conveyor 2.
- the boxes mounted 3 at the output of the formeuse arrive on the conveyor 2 front face perpendicular to the direction of progress, corresponding to the length of the box, that is to say at 90 ° with respect to the diagram of FIG.
- FIGS. 3 it will now be described training and packing a locker 7 for six bottles already used in the prior art, especially on the cruiser of Figure 1, for example a cruiser of the Swiss manufacturer RODA.
- Locker 7 indifferently called after brace, is obtained by the combination of a blade 10, said central blade, with a double element 11 stored flat in a cruiser shop as depicted in top view in Figure 3b;
- the double element 11 comprises two identical wings 12 and 12 'made of corrugated cardboard and articulated head-to-tail at a flat bottom normally rectangular 13 thanks to two lines of folding 14, 14 ', parallel to each other and distant one on the other a value of a bottle diameter.
- Each cutout 15, 15 'issuing from the fold line 14, 14' of the corresponding wing extends in the median axis of each wing to a height sufficient for folding each wing 12,12 'according to the arrows P and Q of the figures 3d and 3e, the central blade 10 comes embedded therein precisely until the upper parts not cut-offs come into abutment on shoulders 16,16 ' provided for this purpose on the upper part of the blade 10, as shown in Figure 3e.
- the wings 12,12 ' have a height maximum equal to the height of the boxes as shown in Figure 3f; the width of the wings 12,12 'to their upper end is equal to about twice the diameter of the bottles as shown in Figure 3g; cut sides are advantageously provided on the part lower of the same wings up to their line of connection with the bottom 13 to reduce consumption cardboard and the weight of the spider; however, the length of the bottom 13, that is to say the length of the lines of folding 14,14 'is sufficient to ensure the rigidity of double element 11.
- the blade 10 is then lowered vertically V downwardly to come gradually bearing on the bottom 13 of the element 11, side rollers contributing to raise P and Q (Figure 3d) the wings 12,12 'of the element 11 around the folding lines 14,14 'which gradually surround the blade 10 having cut edges 17 at all its corners to facilitate the rotational movement of said wings which then abut on cuts 16,16' in position vertical parallel, according to Figure 3e; the downward movement along V brings the mounted assembly to the box 3 positioned on the conveyor 2 in line with the insertion head of the cruiser, such that the locker 7 comes exactly inside. of the box 3, as shown in plan view in Figure 3g.
- FIGS. 4-7 it will now be discloses a first method embodying the invention particularly intended for crisscrossing a crate for twelve bottles; such a process is remarkable in what, at a first station 20 ( Figure 6), is inserted into the box 3 a blade 21 (FIG. 4) parallel or substantially parallel to the front face 23 which is perpendicular to the direction of advancement of the conveyor 2, said blade 21 coming to be inserted between two support zones 22,22 'facing the two lateral faces 23,23 'of the box 3 to separate the latter in two substantially equal volumes 24,25; then we advance the box 3 on the conveyor 2 to a second station 26 where we form and insert a first bin 7 of six bottles, as described above in reference to FIG.
- the central blade 21 is arranged to pivot between its support zones 22, 22 'on the two lateral faces of the body 3; in this respect, blade 21, normally rectangular whose height and width correspond to the height and width of the box 3, is cut in accordance with the drawings of the FIG.
- the blade 21 is introduced at the first station 20 in a slightly inclined manner from top to bottom and back to front, to provide a Flared entry at the first volume 25 of the cashier 3 ( Figure 5), to facilitate the introduction of the first rack 7 which straightens the blade 21 by rotation on its supports 22,22 ', in order to clear the entrance of the second volume 24 and allow the insertion of the second bin 7.
- Figure 7 clearly shows one of the advantages of a such a process since a single operator 27 can driving both the box-formter 28 and the cruiser 1, given their proximity and their relative provision, as has already been said.
- this process is remarkable in that the body 3 being positioned directly above the head vertical insertion 51 of the cruiser, it forms first a cross twelve bottles from a double element 50, stored flat then extracted from a first store 52, having, when mounted, the general shape a U-shaped channel of the same type as in the variants previous and having two vertical wings 53,53 ' advantageously identical and articulated head-to-tail at a flat bottom 54 following two fold lines 55,55 ' normally distant from a bottle diameter, width normally equal to four times the diameter of a bottle and height at least equal to the height protected bottles and at most equal to the height of crates without flaps, across which according to the diagram A of FIG.
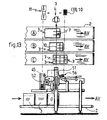
- FIG. 13 there will be finally described a fourth variant of the method implementing the invention for the normally regular crisscrossing of a box 3 twelve bottles.
- the cruiser has only one insertion station 51 to form the braces and insert them inside the crates.
- a first spider 7 for six bottles is first formed, in exactly the same way as in the first variant of the process.
- first, second and third blades 33,35,36 used in corresponding variants are advantageously the same and they will be detailed further with reference to Figure 9; on the other hand and according to a possible execution of the method, the insertion of blades 10,33,35,36 cooperating with one or the other double elements 11,31,50 respectively lockers 7,37,57 can only be partial inside a box, without however exceed the height open flaps of the same checkout ; the total introduction is then obtained advantageously by the heads of the packager who pushes down at the same time as the one or braces are driven at the bottom of the box 3 by effect of gravity of the bottles deposited on the bottom of the elements 11,31,50.
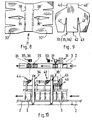
- the spider 31, made of corrugated cardboard or similar to make a locker of twelve bottles according to the second variant of the process results, as we have seen from double element folding 31 stored flat ( Figure 8) in general shape of U-shaped gutter comprising two wings 32,32 'normally the same width, at least at top, equal to four times the diameter of the bottles, articulated on both sides of a flat bottom around two Parallel fold lines 38.38 'distant one length at most equal to the diameter of the bottles and at least to a diameter of its neck, cooperating with three blades separators 33,35,36 with a maximum height equal to of the box 3 excluding flaps and of maximum width equal to three times the diameter of the bottles, deposited vertically across the double element 31 folded U, perpendicular to the fold lines 38,38 'one of which first central blade 33 is in the median plane transversal element 31 and the other two come from on both sides of the first, at a distance equal to bottle diameter; this brace is characterized in that that at least the central blade 33 cooperates with two cuts
- a cross-section 43 of width equal to a diameter of bottles, height equal to half height wings 32,32 'of the double element 31 which includes four cuts, corresponding open to the up and extending down to mid-height, for snap in pairs with each blade 35,36 inserted vertically from above on the double element 31 folded into U around the central blade 33.
- the spider 57 made corrugated cardboard or the like to make a locker of twelve bottles according to the third variant of the process, results as we have seen, the folding of a double element 50 stored flat, in the general shape of a U-shaped channel having two wings 53,53 'normally identical, of width at least at the apex equal to four times the diameter articulated bottles on both sides of a bottom flat 54 around two fold lines 55.55 'apart a length normally equal to a bottle diameter cooperating with three separating blades 33,35,36 having a height at most equal to that of the body 3 excluding flaps and maximum width equal to three times the diameter of a bottle, vertically placed across the element double 50 folded in U, perpendicular to the lines of folding 55,55 'including a first blade 33 is, as we have seen, arranged in the transverse plane of the element 50 at a distance from the leading edge 59,59 'of the spider in the forward direction of the body 3 normally equal to one bottle diameter; this brace is
- the slender cuts 39,39'58,58 'of the elements 31,50 present, from bottom to top, a variable width first equal to the thickness of the blade 33 at the line of corresponding fold 38,38 ', 55,55' which widen then up to a maximum of about a third of the height and finally shrink steadily until 0 to a height corresponding to the shoulder 40 of the blade 33; in this way, at the moment when the blade 33 is embedded in the cuts 39,39 ', 58,58' of the double element 31,50 for example in the same way as for the forming of the locker six bottles described with reference to FIGS.
- wings 32,32 ', 53,53' of the element 31,50 are located counter-tighten on the thickness of the blade 33 in the area stop of the shoulder 40 of the blade 33, which maintains together the two elements; in addition, to facilitate the vertical insertion of the blade 33 between the two wings 32,32 ', 53,53' of the double element 31,50 it is advantageous to soften all the lateral angles of the same blade, to give them a rounded profile, avoiding any hooking at the time of the embedding operation.
- a preferred form of the blade 33 is given in FIG.
- blade 33 and the two other blades 35,36 separators can be strictly identical for the assembly of the same locker, thus making a saving of tools and especially storage changes the same blades.
- the direction of the flutes corrugated cardboard used for making these lockers twelve bottles will be up and down for all blades 33,35,36 and in the directions of the lines of folding 38,38 ', 55,55' for the U-shaped double element 31 or 50.
- cruisers include all the means Known to Swiss RODA cruisers (not shown in detail in the figures) for the vertical insertion towards the bottom of planar dividers 21,33,35,36 stored in a first store 44,56 (figures 6,10 and 12), second folding means 45 also known RODA machines of a double element of lockers 11,31,50 taken from a second 46.52 store with two wings identical 12,12 ', 32,32', 53,53 'articulated to a plane background and horizontal by two lines of folding 14,14 ', 38,38', 55,55 'parallel, coupled with third means also known (not shown on the figures) vertical insertion down of said element cooperating with a central blade 10,33 extracted from a third store 47 in the second variant to form precranking, a linear conveyor 2 loading empty formed crates 3 open on the top and different known means that are not represented on figures, for the control of the progress and positioning crates on the same conveyor 2.
- the cruiser 1 implementing the first variant of the method is remarkable in that all means are supported by two parallel porticoes 20,26 that span the conveyor 2, one 30 disposed at the entrance to the crisscrosser 1 (that is to say on the left of FIG.
- the first gantry 30 disposed at the entrance (at right of Figure 10) of the cruiser supports the known means for forming the double U-shaped element 31 extracted of a magazine 46 and insert a central blade 33 extracted of another store 47 in the transverse median plane of the element 31 by second known means for introduce it vertically into a box 3 positioned at plumb with said means and the other gantry 34 at the output (at left of Figure 10) supports the known means for insert successively two separating blades 35,36 extracted from a last store 44, advantageously identical to the blade 33 and arranged on both sides of this one in the box 3 successively positioned at the plumb of the first means, by an incrementation controlled conveyor 2.
- the machines that we have just describe using the cruising process according to the invention are also able to form and to insert lockers six bottles into crates six bottles; it is enough, for the first machine, not to use the entrance gantry since there is no longer a central blade and insert, in each crate posing, a six-bottle bin as he has been told; as far as the second machine is concerned, understands that a setting is needed to change the dual element format requiring a number of simple adjustments of the stops relative to the means insertion; naturally, the portico 34 is no longer used in this variant.
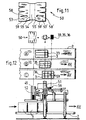
- this one is distinguished in that at first thanks to the member 45 is bent in U the double element 50 according to the representation of Figure 11, then by the head vertical insertion 51 one projects vertically and towards the bottom a blade 33 first bearing on the bottom 54 of the double element 50 whose wings 53,53 'are thus U-folded around the blade 33 as has been said, until insertion into the box 3 correctly positioned by known means at the head of the head insertion 51; thanks to positioning means classics in this type of machine, the crate is then shifted forward in the AV direction of the advancement of the conveyor 2 to be correctly positioned to the plumb of the insertion head 51 exactly in the median plane of said box; at that moment, the second blade 35 is inserted by the same insertion head 51; the cashier is at new advance at the same pace and positioned by means identical on the conveyor 2 always in line with the same head 51 to insert the last vertical blade 36 in the median plane of the volume between the last blade and the rear side wall of the body 3.
- This machine very close to the machine implementing the third variant also includes a single vertical insertion station 51 and a training member 45 for mounting six bottles lockers 7.
- the operation of this machine is in all respects identical to that which has been described about the previous machine, at least for this concerning the positioning means of the boxes 3 under the vertical insertion member 51; on the other hand for regarding the latter, the settings are provided to extract stores 52 and 56 respectively from double elements 11 and blades 10 to form trays six bottles 7 which will be successively inserted in box 3 which is initially positioned under the insertion member 51 so that its front face at a distance of one bottle diameter, then moved twice a distance equal to a diameter of bottle in the forward direction AV of the conveyor 2, for receive a first bin 7, then a separator 10 finally second bin 7.
- the machines that we just described to implement one or the other of cruising methods according to the invention are all able to insert lockers providing, once in square, 6 or 12 unequal dwellings by their section horizontally, which may be distributed differently in the internal volume of the body; it is enough for that to modify accordingly the relative position of the lines folds 14,38,55 to adjust the distance between wings 12,32,53 of 11,31,50 items of locker since a maximum position equal to the diameter of the bottle up to a minimum position equal to or slightly greater than diameter of the neck, modify if necessary the position notches on the wings of the locker elements and / or on separation blades by correspondingly adapting the crating positioning stops at each station inserting 20,26 or 30,34or 51 any operations that are globally within the reach of the skilled person.
- Horizontal fold lines arranged to good height on the wings and the blades involved come advantageously facilitate this flare and therefore boxing that can be manual or mechanized.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Wrapping Of Specific Fragile Articles (AREA)
- Container Filling Or Packaging Operations (AREA)
- Branching, Merging, And Special Transfer Between Conveyors (AREA)
- Containers Having Bodies Formed In One Piece (AREA)
- Distillation Of Fermentation Liquor, Processing Of Alcohols, Vinegar And Beer (AREA)
- Attitude Control For Articles On Conveyors (AREA)
- Pharmaceuticals Containing Other Organic And Inorganic Compounds (AREA)
Description
- la figure 1 représente, en vue de dessus schématique, une croisillonneuse classique pour caisse de six bouteilles ;
- la figure 2 représente, en vue de dessus schématique, une croisillonneuse positionnée selon l'invention également pour des caisses de six bouteilles ;
- la figure 3 représente, sous différentes vues 3a à 3g, les différentes étapes de la formation et de l'encaissage d'un casier de six bouteilles connues de l'art antérieur ;
- la figure 4 est une vue de face de la lame centrale insérée dans une caisse douze bouteilles conformément à une première variante du procédé conforme à l'invention déterminant selon une première étape deux volumes égaux dans la caisse ;
- la figure 5 est une vue en élévation schématique d'une caisse de douze bouteilles comportant une lame centrale conforme à la figure 4 en position inclinée telle qu'insérée juste avant l'insertion successive de casiers 6 bouteilles dans les deux volumes ainsi créés par la lame centrale.
- la figure 6 est une vue en élévation d'une machine mettant en oeuvre la première variante du procédé dont les étapes principales sont schématiquement représentées au-dessus des parties de la machine ;
- la figure 7 correspondant à une vue de dessus de la machine représentée à la figure précédente ;
- la figure 8 représente la forme d'une découpe à plat d'un élément double d'un casier de douze bouteilles utilisable avec la deuxième variante du procédé conforme à l'invention ;
- la figure 9 représente la forme d'une découpe à plat d'une lame centrale pouvant également servir de lame intermédiaire destinée à coopérer avec l'élément double de la figure 8, pour former un casier douze bouteilles ;
- la figure 10 représente une vue en élévation de machine mettant en oeuvre la deuxième variante du procédé conforme à l'invention schématisée au-dessus de la machine suivant ses principales étapes pour le croisillonnage de caisses douze bouteilles, de la même manière que la figure 6,
- la figure 11 représente la forme d'une découpe à plat d'un élément double d'un casier de douze bouteilles utilisable avec une troisième variante du procédé conforme à l'invention utilisable avec la croisillonneuse représentée dans la figure suivante,
- la figure 12 représente une vue en élévation de la machine mettant en oeuvre la troisième variante du procédé conforme à l'invention, schématisée au-dessus de la machine suivant ses principales étapes pour le croisillonnage de caisses de douze bouteilles.
- la figure 13 est une vue analogue à la figure 12 mais relative à une quatrième variante du procédé conforme à l'invention.
Claims (19)
- Procédé de croisillonnage interne d'une caisse (3) en carton ondulé ou similaire utilisant au moins un croisillon (7,37,57) pour déterminer des logements identiques ou inégaux destinés à recevoir six ou douze bouteilles, montée sur une formeuse puis transférée en sortie par un convoyeur linéraire (2) en position debout et ouverte sur le dessus, d'abord vers une croisillonneuse puis vers une encaisseuse, chaque croisillon (7,37,57) étant formé au moins à partir d'un élément double (11,31,50) ayant, lorsqu'il est monté, la forme générale d'une gouttière en U, comportant deux ailes verticales (12,12';32,32') avantageusement identiques et articulées tête-bêche à un fond plat (13,54) suivant deux lignes parallèles de pliage (14,14';38,38';55,55'), en travers duquel on repousse une lame centrale (10,33) qui vient en appui sur le fond (13,54) pour plier et maintenir les ailes (12,12';53,53') du U en position verticale et parallèle tout en entraínant l'ensemble vers le fond de la caisse, caractérisé en ce que la croisillonneuse et le magasin contenant les éléments doubles (11,31,50) s'étendent en pont, longitudinalement au-dessus et dans l'axe du convoyeur (2), les éléments doubles étant stockés à plat empilés dans le magasin avec leurs ailes (12,12';32,32';53,53') s'étendant transversalement à l'axe du convoyeur (2), les différents éléments de la croisillonneuse étant supportés par un ou deux portiques (20,26,30,34,51) qui enjambe le convoyeur (2) et en ce que la face frontale des caisses qui est perpendiculaire au sens d'avancement (AV) du convoyeur (2) coïncide avec le côté desdites caisses (3) dont la dimension correspond à trois bouteilles disposées côte à côte, dans le même sens ou tête-bêche.
- Procédé selon la revendication 1 notamment pour le croisillonnage normalement régulier d'une caisse douze bouteilles caractérisé en ce qu'une caisse (3) étant positionnée à l'aplomb de la tête d'insertion verticale d'un premier poste (20) de la croisillonneuse, l'on insère d'abord dans ladite caisse (3) une lame (21) parallèle ou sensiblement parallèle à la face frontale (23) venant s'intercaler entre deux zones d'appui (22,22') en regard sur les deux faces latérales de la caisse (3) pour séparer celle-ci en deux volumes sensiblement égaux (24,25), puis on avance la caisse (3) sur le convoyeur (2) jusqu'à un deuxième poste (26) où l'on forme et l'on insère un premier casier (7) prévu pour recevoir six bouteilles dans le même sens ou tête-bêche et formé à partir d'un élément double (11) ayant, lorsqu'il est monté, la forme générale d'une gouttière en U, comportant deux ailes verticales (12,12') avantageusement identiques et articulées tête-bêche à un fond plat (13) suivant deux lignes parallèles de pliage (14,14'), en travers duquel et passant par le plan médian de chaque aile (12,12'), on repousse verticalement une lame centrale (10) qui vient en appui sur le fond (13) pour plier et maintenir les ailes (12,12') du U en position verticale et parallèle tout en entraínant l'ensemble vers le bas, sans nécessairement aller au fond, au droit du premier volume (25) de la caisse (3) selon un plan parallèle à la face frontale (23) et situé à mi-distance entre la première lame (21) et la face frontale (23) de la caisse (3), puis on décale en avant la caisse (3) pour amener le deuxième volume (24) au droit dudit deuxième poste (26) et insérer de la même façon un deuxième casier identique (7) formé comme le premier, on dégage enfin la caisse (3) totalement croisillonnée vers l'encaisseuse et on recommence selon un cycle continu.
- Procédé selon la revendication 2 caractérisé en ce que la lame (21) agencée pour pivoter autour de ses deux zones d'appui (22,22') contre les deux faces latérales (23,23') de la caisse (3) est introduite au premier poste (20) de façon légèrement inclinée de haut en bas et d'arrière en avant pour procurer une entrée évasée au premier volume (25) facilitant l'insertion du premier casier (7) pour six bouteilles dont le mouvement descendant vient ensuite redresser la lame (21) par rotation sur ses appuis latéraux (22,22') et dégager ainsi l'entrée du deuxième volume (24) pour l'insertion du deuxième casier (7) pour six bouteilles.
- Procédé selon l'une quelconque des revendications 2 ou 3 pour le croisillonnage à logements identiques caractérisé en ce qu'on utilise une gouttière en U (11) dont la distance entre les ailes verticales (12,12') est égale à un diamètre de bouteille, la largeur des ailes est égale à deux fois le diamètre d'une bouteille et la hauteur des ailes est au moins égale à la hauteur protégée des bouteilles et au plus égale à la hauteur des caisses hors rabats.
- Procédé selon la revendication 1 pour le croisillonnage régulier d'une caisse pour douze bouteilles caractérisé en ce que la caisse (3) étant positionnée à l'aplomb de l'organe d'insertion verticale d'un premier poste (30) de la croisillonneuse on forme d'abord un croisillon douze bouteilles à partir d'un élément double (31), extrait d'un premier magasin, ayant lorsqu'il est monté, la forme générale d'une gouttière en U comportant deux ailes verticales (32,32'), avantageusement identiques et articulées tête-bêche à un fond plat (13) suivant deux lignes parallèles de pliage (38,38'), dont la de largeur d'ailes (32,32') est égale à quatre fois le diamètre d'une bouteille, dont la distance entre lesdites ailes est égale à un diamètre, et dont la hauteur des mêmes ailes est égale au minimum à la hauteur protégée des bouteilles et au maximum à la hauteur des caisses hors rabats, en travers duquel et passant par le plan médian desdites ailes (32,32') c'est-à-dire un plan perpendiculaire au sens d'avancement du convoyeur (2), on repousse une lame centrale (33) qui vient en appui sur le fond plat (13) pour plier suivant leurs lignes de pliage (38,38') et maintenir lesdites ailes (32,32') en position verticale et parallèle tout en entraínant l'ensemble ainsi constitué vers le bas à l'intérieur de la caisse (3) ouverte vers le haut et en attente sur le convoyeur (2), sans nécessairement aller jusqu'au fond, puis on avance la caisse (3) ainsi précroisillonnée en deux volumes identiques de part et d'autre de la lame centrale (33) jusqu'à un deuxième poste (34) où l'on insère verticalement dans un plan perpendiculaire au sens d'avancement du convoyeur (2) successivement une deuxième lame (35) puis une troisième lame (36) avantageusement identiques, à cheval sur l'élément double en U (31) venant, une nouvelle fois, partager en deux parties égales chacun des volumes de la caisse précroisillonnée, procurant de la sorte douze logements distincts et égaux à l'intérieur de ladite caisse (3).
- procédé selon la revendication 1 pour le croisillonnage à logements inégaux d'une caisse pour douze bouteilles caractérisé en ce que la caisse (3) étant positionnée à l'aplomb de l'organe d'insertion verticale d'un premier poste (30) de la croisillonneuse, on forme d'abord un croisillon douze bouteilles à partir d'un élément double (31) ayant lorsqu'il est monté, la forme générale d'une gouttière en U, comportant deux ailes verticales (32,32'), avantageusement identiques et articulées têtes bêche à un fond plat (13) suivant deux lignes parallèles de pliage (38,38'), en travers duquel et passant par le plan médian desdites ailes (32,32'), c'est-à-dire le plan perpendiculaire au sens d'avancement du convoyeur (2), on repousse une lame centrale (33) qui vient en appui sur le fond plat (13) pour plier suivant leurs deux lignes de pliage (38,38') et maintenir lesdites ailes (32,32') en position verticale et parallèle tout en entraínant vers le bas l'ensemble ainsi constitué à l'intérieur de la caisse (3) ouverte vers le haut et en attente sur le convoyeur (2), sans nécessairement aller jusqu'au fond, puis on avance la caisse (3) ainsi précroisillonnée en deux volumes identiques de part et d'autre de la lame centrale (33) jusqu'à un deuxième poste (34) où l'on insère verticalement dans un plan perpendiculaire au sens d'avancement du convoyeur (2) successivement une deuxième lame (35) et une troisième lame (36) avantageusement identique, à cheval sur l'élément double en U (31) venant, une nouvelle fois, partager en deux parties chacun des volumes de la caisse précroisillonnée, procurant de la sorte douze logements distincts éventuellement inégaux à l'intérieur de ladite caisse (3)
- Procédé selon la revendication 1 pour le croisillonnage normalement régulier d'une caisse (3) pour douze bouteilles caractérisé en ce que la caisse (3) étant positionnée à l'aplomb d'une unique tête d'insertion verticale (51) de la croisillonneuse, on forme d'abord un croisillon douze bouteilles à partir d'un élément double (50) extrait d'un premier magasin (52), ayant, lorsqu'il est monté, la forme générale d'une gouttière en U comportant deux ailes verticales (53,53') avantageusement identiques et articulées tête-bêche à un fond plat (54) suivant deux lignes parallèles de pliage (55,55') normalement distantes d'un diamètre de bouteille, de largeur normalement égale à quatre fois le diamètre d'une bouteille et de hauteur au moins égale à la hauteur protégée des bouteilles et au plus à la hauteur des caisses hors rabats, en travers duquel selon un plan perpendiculaire au plan de ses ailes (53,53') -c'est-à-dire perpendiculairement au sens d'avancement (AV) du convoyeur (2)- passant normalement au quart de la largeur desdites ailes (53,53') à partir de leurs bords d'attaque (59,59') dans le sens d'avancement (AV) des caisses (3), on repousse une première lame (33) provenant d'un deuxième magasin (56) qui vient en appui sur le fond (54) pour plier suivant leurs deux lignes de pliage parallèles (55,55') lesdites ailes (53,53') et les maintenir en position verticale et parallèle, tout en entraínant vers le bas l'ensemble ainsi constitué, à l'intérieur de la caisse (3) ouverte vers le haut en attente sur le convoyeur (2), sans nécessairement aller jusqu'au fond, puis on avance la caisse (3) ainsi précroisillonnée sur une distance normalement égale à un diamètre de bouteille (20) pour repositionner la caisse sous la même tête d'insertion (51) de la croisillonneuse de telle façon que l'on puisse insérer verticalement et parallèlement à la première lame (33), une deuxième lame (35) avantageusement identique à la première, à cheval sur la gouttière en U dans le plan médian du croisillon (57) en formation, puis après une nouvelle avance de la caisse (3) sur le convoyeur (2) d'une longueur normalement égale à un diamètre de bouteille, on insère enfin verticalement et parallèlement aux deux autres lame (33,35), une troisième lame (36) avantageusement identique aux précédentes venant partager le volume restant de la caisse (3) en deux parties normalement égales, procurant de la sorte douze logements distincts et normalement égaux à l'intérieur de ladite caisse (3).
- Procédé selon la revendication 1 pour le croisillonnage normalement régulier d'une caisse (3) pour douze bouteilles caractérisé en ce que la caisse (3) étant positionnée à l'aplomb d'une unique tête d'insertion verticale (51) de la croisillonneuse, on forme d'abord un premier croisillon (7) à partir d'un élément double (11) ayant, lorsqu'il est monté, la forme générale d'une gouttière en U et comportant deux ailes verticales (12,12') avantageusement identiques et articulées tête-bêche à un fond plat (13) par deux lignes de pliage (14,14') normalement distantes d'un diamètre de bouteille, de largeur normalement égale à deux fois le diamètre d'une bouteille et de hauteur au moins égale à la hauteur protégée des bouteilles et au plus égale à la hauteur des caisses hors rabat, en travers duquel et selon un plan médian perpendiculaire au plan de ses ailes (12,12'), c'est-à-dire perpendiculairement au sens d'avancement du convoyeur (2), on repousse une première lame ou séparateur (10), provenant d'un deuxième magasin (56) qui vient en appui sur le fond (13) de l'élément (11) pour plier les ailes (12,12') suivant leurs lignes de pliage (14,14') et les maintenir en position verticale et parallèle, tout en entraínant vers le bas, sans nécessairement aller jusqu'au fond, l'ensemble ainsi constitué, à l'intérieur de la caisse (3) ouverte vers le haut et en attente sur le convoyeur (2) en position telle que ce premier croisillon (7) occupe la première moitié du volume interne de la caisse (3) du côté du panneau frontal de ladite caisse, puis on avance la caisse (3) mi-croisillonnée sur une distance normalement égale à un diamètre de bouteille pour la repositionner sous la tête d'insertion (51) et insérer verticalement et parallèlement à la première lame (10), une deuxième lame (10) avantageusement identique à la première dans le plan médian de la caisse (3), puis la caisse (3) est encore avancée sur le convoyeur (2) d'une longueur normalement égale à un diamètre de bouteille et on insère enfin verticalement et dans le même sens que le premier croisillon (7), un deuxième croisillon (7) identique au premier, procurant en définitive douze logements distincts et normalement égaux à l'intérieur de la caisse (3) qui est enfin évacuée sur le convoyeur (2).
- Procédé de croisillonnage selon l'une quelconque des revendications 2 à 8 caractérisé en ce que l'insertion des lames (10,33,35,36) ainsi que du ou des éléments doubles (11,31,50) de casiers (7,37,57) pliés en U, n'est que partielle à l'intérieur d'une caisse (3), l'introduction totale étant obtenue par les têtes de l'encaisseuse qui les repoussent vers le bas en même temps que le ou les éléments doubles (11,31,50) en U sont entraínés au fond de la caisse (3) par l'effet de gravité des bouteilles disposées sur le fond plat du ou desdits éléments.
- Croisillon pour douze bouteilles en carton ondulé ou similaire mettant en oeuvre le procédé selon l'une ou l'autre des revendications 5 ou 6, comportant un élément double (31) en forme de gouttière en U, dont les ailes (32,32') ont une largeur, au moins au sommet, égale au plus à quatre fois le diamètre d'une bouteille et une hauteur au plus égale à la hauteur de la caisse (3) hors rabats, lesdites ailes étant articulées entre deux lignes parallèles de pliage (38,38') distantes d'une longueur au plus égale à un diamètre d'une bouteille et au moins égale à un diamètre de son goulot coopérant avec trois lames séparateurs (33,35,36) d'une hauteur maximum égale à la hauteur de la caisse hors rabats et de largeur maximum égale à trois fois le diamètre d'une bouteille, disposées verticalement en travers de l'élément double (31) plié en U, perpendiculairement aux lignes de pliage (38,38') dont une première lame dite lame centrale (33) est dans le plan médian transversal de l'élément (31) et les deux autres lames (35,36) venant de part et d'autre de la première à une distance au plus égale à un diamètre de bouteille caractérisé en ce qu'au moins la lame centrale (33) coopère avec deux découpes longilignes (39,39') se faisant face sur chaque aile (32,32') dans le plan médian transversal de l'élément double (31), issues de chaque ligne de pliage (38,38') sur une hauteur suffisante pour qu'au pliage de l'élément (31) la lame centrale (33) s'y encastre justement et lui procure par des épaulements adéquats (40) des butées latérales symétriques lorsque les ailes (32,32') sont verticales et parallèles entre elles, et en ce que au moins les deux autres lames (35,36) comportent deux découpes (41,41') symétriques par rapport à l'axe vertical des lames ouvertes sur leur base (42), déterminant entre elles une section droite de carton (43) au plus égale à un diamètre de bouteille, de hauteur égale à la demi-hauteur des ailes (32,32') de l'élément double (31) qui présente quatre découpes correspondantes ouvertes vers le haut et s'étendant vers le bas à mi-hauteur pour s'enclencher par paire avec chaque lame (35,36) insérée verticalement par le dessus sur l'élément double (31) plié en U autour de la lame centrale (33).
- Croisillon pour douze bouteilles en carton ondulé ou similaire mettant en oeuvre le procédé selon la revendication 7 comportant un élément double (50) en forme de gouttière en U dont les ailes (53,53') ont une largeur au moins au sommet égale au plus à quatre fois le diamètre d'une bouteille et une hauteur au plus égale à la hauteur de la caisse (3) hors rabats, lesdites ailes étant articulées entre deux lignes parallèles de pliage (55,55') distantes d'une longueur au plus égale à un diamètre d'une bouteille et au moins à un diamètre de son goulot coopérant avec trois lames séparatrices (33,35,36) d'une hauteur au plus égale à la hauteur de la caisse hors rabats et de largeur au plus égale à trois fois le diamètre d'une bouteille, disposées verticalement et en travers de l'élément double (50) plié en U, perpendiculairement aux lignes de pliage (55,55') caractérisé en ce que pour coopérer avec une première lame (33) l'élément double (50) comprend deux découpes longilignes (58,58') se faisant face sur chaque aile (53,53') s'étendant dans un plan transversal -c'est-à-dire perpendiculaire aux lignes de pliage (55,55')-, situées à une distance de la bordure latérale (59,59') de l'élément double (50) égale au plus à un diamètre de bouteille, les deux découpes longilignes (58,58') étant issues à partir d'une ligne de pliage (38,38') et s'étendant sur une hauteur suffisante pour qu'au pliage en U de l'élément (50) la première lame (33) vienne s'y encastrer justement et lui procure par des épaulements adéquats (40) des butées latérales symétriques lorsque les ailes (53,53') sont verticales et parallèles entre elles et en ce que au moins les deux autres lames (35,36) comportent deux découpes (41,41') symétriques par rapport à l'axe vertical des lames ouvertes sur leur base (42), déterminant entre elles une section droite de carton (43) au plus égale à un diamètre de bouteille, de hauteur égale à la demi-hauteur des ailes (58,58') de l'élément double (50) qui présente quatre découpes correspondantes ouvertes vers le haut et s'étendant vers le bas à mi-hauteur pour s'enclencher par paires avec chaque lame (35,36) insérées verticalement par le dessus sur l'élément double (50) plié en U autour de la première lame (33).
- Croisillon selon l'une quelconque des revendications 10 ou 11 caractérisé en ce que les découpes (39,39',58,58') de l'élément double (31,50) présentent de bas en haut une largeur variable, d'abord égale à l'épaisseur de la lame (33) au niveau de la ligne de pliage (38,55), puis s'élargissent jusqu'à un maximum situé environ au tiers de leur hauteur et se rétrécissent régulièrement jusqu'à zéro à une hauteur correspondant à la hauteur de l'épaulement (40) sur ladite lame (33).
- Croisillon selon l'une quelconque des revendications 10 à 12 caractérisé en ce que toutes les lames (10,33,35,36) sont identiques pour le ou les casiers (7,37,57) d'un même croisillonnage.
- Croisillon en carton ondulé selon l'une quelconque des revendications 10 à 13 caractérisé en ce que le sens des cannelures pour les lames (10,33,35,36) suit leur hauteur et pour les éléments doubles en U (11,31,50) suivant les lignes de pliage (14,14',38,38',55,55') de leurs ailes (12,12',32,32',53,53').
- Croisillonneuse notamment pour casier douze bouteilles mettant en oeuvre le procédé selon l'une quelconque des revendications 1 à 8 comprenant des premiers moyens d'insertion verticale vers le bas de séparateurs plans (21,33,35,36) stockés dans un premier magasin (44,56), des moyens de pliage (45) d'un élément double (11,31,50) de casier (7,57) extrait d'un second magasin (46,52), comportant deux ailes identiques (12,12';32,32';53,53') articulées à un fond plat et horizontal (13,54) par deux lignes de pliage (14,14';38,38';55,55') parallèles couplés à des troisièmes moyens d'insertion verticale vers le bas dudit élément coopérant avec une lame centrale (10,33) extraite d'un troisième magasin (47) pour former un précroisillonnage, un convoyeur linéaire (2) chargeant des caisses vides (3) formées et ouvertes vers le haut, et différents moyens de contrôle d'avancement et de positionnement desdites caisses sur ledit convoyeur (2) caractérisée en ce que la croisillonneuse et le magasin (46,52) contenant les éléments doubles (11,31,50) s'étendent en pont, longitudinalement au-dessus et dans l'axe du convoyeur (2), les éléments doubles (11,31,50) étant stockés à plat dans le magasin avec leurs ailes (12,12';32,32';53,53') s'étendant transversalement à l'axe du convoyeur (2), les différents éléments de la croisillonneuse étant supportés par un ou deux portiques (20,26,30,34,51) qui enjambe le convoyeur (2).
- Croisillonneuse selon la revendication 15 caractérisée en ce que tous les moyens sont supportés par deux portiques parallèles (20,26) qui enjambent le convoyeur (2), l'un des portiques (20) à l'entrée de la croisillonneuse étant destiné à insérer la lame centrale (21) extraite d'un premier magasin (44) dans une caisse (3) positionnée à l'aplomb dudit portique (20) pour former deux volumes internes identiques (24,25) grâce à des premiers moyens d'insertion verticale ou légèrement inclinée de bas en haut et d'avant en arrière dans la direction d'avancement du convoyeur (2) l'autre portique (26), en sortie de la croisillonneuse, étant destiné à former et insérer successivement des casiers six bouteilles, extraits d'un deuxième magasin (46) et d'un troisième magasin (47) d'éléments doubles (11) à plier, d'abord dans le premier volume (25) puis dans le deuxième volume (24) de la caisse (3) successivement positionnée à l'aplomb des troisièmes moyens par le déplacement contrôlé d'un convoyeur (2).
- Croisillonneuse selon la revendication 15 utilisant un croisillon conforme à la revendication 10 caractérisée en ce que tous les moyens sont supportés par deux portiques parallèles (30,34) qui enjambent le convoyeur (2), l'un des portiques (30), à l'entrée de la croisillonneuse étant destiné à former l'élément double (31) en U, extrait du second magasin (46) et insérer une lame centrale (33) extraite du troisième magasin (47) dans le plan médian transversal de l'élément (31) par des deuxièmes moyens, pour l'introduire verticalement dans une caisse (3) positionnée à l'aplomb desdits moyens et l'autre portique (34), en sortie de la croisillonneuse étant destiné à insérer successivement deux lames (35,36), extraites du premier magasin (44), de part et d'autre de la lame centrale (33), dans la caisse (3) successivement positionnée à l'aplomb des premiers moyens par un déplacement contrôlé du convoyeur (2).
- Croisillonneuse selon la revendication 15 caractérisée en ce que tous les moyens sont supportés par un unique portique qui enjambe le convoyeur (2) comprenant un moyen d'insertion verticale (51) assurant successivement l'insertion du casier (57) précroisillonné puis l'insertion des lames successives (35,36) séparatrices pour procurer le croisillonnage interne normalement régulier de la caisse (3), qui se déplace successivement dans le même sens (AV) sur le convoyeur 2.
- Croisillonneuse selon la revendication 15 caractérisée en ce que tous les moyens sont supportés par un unique portique qui enjambe le convoyeur (2), comprenant un organe d'insertion verticale (51) assurant successivement et dans l'ordre l'insertion d'un premier casier pour six bouteilles (7), d'un séparateur plan (10,33) puis d'un second casier pour six bouteilles (7), chaque caisse (3) qui est initialement positionnée sous l'organe d'insertion (51) de telle sorte que sa face frontale soit à une distance d'un diamètre de bouteille pour recevoir le premier casier (7), étant successivement déplacée d'une distance égale à un diamètre de bouteille dans le sens d'avance (AV) du convoyeur (2) pour recevoir le séparateur (10,33), puis d'une même distance pour recevoir le second casier (7).
Applications Claiming Priority (6)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR9811801 | 1998-09-22 | ||
| FR9811801A FR2783501B1 (fr) | 1998-09-22 | 1998-09-22 | Procede de croisillonnage de caisses pour six ou douze bouteilles, machines et casiers les mettant en oeuvre |
| FR9905713 | 1999-05-05 | ||
| FR9905713A FR2783502B1 (fr) | 1998-09-22 | 1999-05-05 | Procedes de croisillonnage de caisses pour six ou douze bouteilles, machines et croisillons les mettant en oeuvre |
| FR9909902A FR2783503B1 (fr) | 1998-09-22 | 1999-07-30 | Procedes de croisillonnage de caisses pour six ou douze bouteilles, machines et croisillons les mettant en oeuvre |
| FR9909902 | 1999-07-30 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0989061A1 EP0989061A1 (fr) | 2000-03-29 |
| EP0989061B1 true EP0989061B1 (fr) | 2003-12-17 |
Family
ID=27253465
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP99402317A Expired - Lifetime EP0989061B1 (fr) | 1998-09-22 | 1999-09-22 | Procédés de croisillonnage de caisses pour six ou douze bouteilles, machines et croisillons les mettant en oeuvre |
Country Status (6)
| Country | Link |
|---|---|
| EP (1) | EP0989061B1 (fr) |
| AT (1) | ATE256598T1 (fr) |
| DE (1) | DE69913628T2 (fr) |
| ES (1) | ES2213992T3 (fr) |
| FR (1) | FR2783503B1 (fr) |
| PT (1) | PT989061E (fr) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2801278B1 (fr) | 1999-11-22 | 2001-12-21 | Socar Parnalland | Croisillonnage de produits en lot avant encaissage ou suremballage |
| WO2013083865A1 (fr) * | 2011-12-05 | 2013-06-13 | Cartobol, S.A. | Séparateur pour caisses de bouteilles, procédé et machine permettant sa mise en place dans une caisse |
| ES2411955B1 (es) * | 2011-12-05 | 2014-06-03 | Cartobol, S.A. | Separador para cajas de botellas y procedimiento para su colocación en una caja |
| ES2485591B1 (es) * | 2013-02-12 | 2015-09-15 | Cartobol, S.A. | Separador para cajas de botellas y máquina para la colocación de dicho separador |
| DE102013202401A1 (de) * | 2013-02-14 | 2014-08-14 | Ligmatech Automationssysteme Gmbh | Vorrichtung zum Bestücken von Kartonagen und Verfahren zum Bestücken von Kartonagen |
Family Cites Families (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1432225A (en) * | 1973-04-07 | 1976-04-14 | Roda Sa Flli | Machine for and method of automatically inserting partition means into a preformed box or container |
-
1999
- 1999-07-30 FR FR9909902A patent/FR2783503B1/fr not_active Expired - Fee Related
- 1999-09-22 ES ES99402317T patent/ES2213992T3/es not_active Expired - Lifetime
- 1999-09-22 PT PT99402317T patent/PT989061E/pt unknown
- 1999-09-22 AT AT99402317T patent/ATE256598T1/de not_active IP Right Cessation
- 1999-09-22 EP EP99402317A patent/EP0989061B1/fr not_active Expired - Lifetime
- 1999-09-22 DE DE69913628T patent/DE69913628T2/de not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| EP0989061A1 (fr) | 2000-03-29 |
| DE69913628T2 (de) | 2004-09-23 |
| FR2783503A1 (fr) | 2000-03-24 |
| FR2783503B1 (fr) | 2001-03-02 |
| DE69913628D1 (de) | 2004-01-29 |
| ATE256598T1 (de) | 2004-01-15 |
| ES2213992T3 (es) | 2004-09-01 |
| PT989061E (pt) | 2004-05-31 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2007635B1 (fr) | Caisse présentoir avec couvercle téléscopique | |
| EP3033223B1 (fr) | Procede et dispositif de mise en place de renforts sur une decoupe d'emballage en carton | |
| EP0593382B1 (fr) | Procédé pour étiqueter automatiquement et en continu des articles tels que des fruits ou des légumes et dispositif pour sa mise en oeuvre | |
| WO2009112707A1 (fr) | Procede et dispositif pour la realisation de boites a partir d'un ensemble de decoupes | |
| EP2094479A1 (fr) | Machine de façonnage d'ebauches de caisses en carton | |
| CA2370696C (fr) | Caisse, ensemble de decoupes, procede d'ouverture d'une caisse, et procede et machine pour la fabrication d'une telle caisse | |
| WO1999024245A1 (fr) | Procede et machine a barillet pour la mise en volume de caisses ou analogue a partir d'une decoupe a plat en carton | |
| FR2792300A1 (fr) | Decoupe de materiau d'emballage pour la realisation d'une boite rigide avec couvercle articule pour un groupe ordonne de paquets de cigarettes et procede de fabrication correspondant | |
| EP3263469B1 (fr) | Machine d'extraction, de mise en volume, de remplissage et de fermeture de caisse americaine | |
| FR2799732A1 (fr) | Emballage en carton ou matiere similaire permettant d'extraire aisement son contenu | |
| FR2783503A1 (fr) | Procedes de croisillonnage de caisses pour six ou douze bouteilles, machines et croisillons les mettant en oeuvre | |
| FR2622178A1 (fr) | Dispositif de changement pour produits de grande longueur sur un transporteur a rouleaux | |
| FR2792290A1 (fr) | Ensemble de decoupes, caisse, procede et machine pour la fabrication de caisse a partir d'un tel ensemble | |
| EP3526024B1 (fr) | Procédé et dispositif de mise en forme d'un flan autour d'un mandrin | |
| FR2783502A1 (fr) | Procedes de croisillonnage de caisses pour six ou douze bouteilles, machines et croisillons les mettant en oeuvre | |
| EP0673870B1 (fr) | Procédé et installation pour réaliser des documents imprimés, document et emballage ainsi réalisés | |
| FR2783501A1 (fr) | Procede de croisillonnage de caisses pour six ou douze bouteilles, machines et casiers les mettant en oeuvre | |
| FR2858597A1 (fr) | Dispositif d'emballage automatique pour le remplissage de conteneurs au moyen de couches superposeees de produits, notamment de fruits tels que des oranges | |
| FR2692233A1 (fr) | Emballage de type fourreau pour un groupe d'objets tels que des contenants primaires. | |
| FR3043662A1 (fr) | Procede de realisation d'une caisse-outre. | |
| WO1999024247A1 (fr) | Procede et machine a barillet pour la mise en volume de caisses tambour ou analogue a partir de decoupes en carton | |
| BE1003769A3 (fr) | Boite en carton comportant une poignee. | |
| FR3077276A1 (fr) | Emballage de type pret a vendre realise en deux elements dont les fonds sont superposes. | |
| EP2723645B1 (fr) | Emballage d'objets disposes en une ou plusieurs couches | |
| FR2616747A1 (fr) | Machine automatique de preformage, de remplissage et de fermeture de coffrets livres plies a plat et coffret mis en oeuvre sur une telle machine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| RTI1 | Title (correction) |
Free format text: METHOD FOR INSERTING PARTITIONS IN BOXES FOR SIX OR TWELVE BOTTLES, MACHINES AND PARTITIONS USED |
|
| K1C3 | Correction of patent application (complete document) published |
Effective date: 20000329 |
|
| RTI1 | Title (correction) |
Free format text: METHOD FOR INSERTING PARTITIONS IN BOXES FOR SIX OR TWELVE BOTTLES, MACHINES AND PARTITIONS USED |
|
| 17P | Request for examination filed |
Effective date: 20000927 |
|
| AKX | Designation fees paid |
Free format text: AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| RTI1 | Title (correction) |
Free format text: METHOD FOR INSERTING PARTITIONS IN BOXES FOR SIX OR TWELVE BOTTLES, MACHINES AND PARTITIONS USED THEREFOR |
|
| 17Q | First examination report despatched |
Effective date: 20020301 |
|
| RTI1 | Title (correction) |
Free format text: METHOD FOR INSERTING PARTITIONS IN BOXES FOR SIX OR TWELVE BOTTLES, MACHINES AND PARTITIONS USED THEREFOR |
|
| RTI1 | Title (correction) |
Free format text: METHOD FOR INSERTING PARTITIONS IN BOXES FOR SIX OR TWELVE BOTTLES, MACHINES AND PARTITIONS USED THEREFOR |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| RTI1 | Title (correction) |
Free format text: METHOD FOR INSERTING PARTITIONS IN BOXES FOR SIX OR TWELVE BOTTLES, MACHINES AND PARTITIONS USED THEREFOR |
|
| RTI1 | Title (correction) |
Free format text: METHOD FOR INSERTING PARTITIONS IN BOXES FOR SIX OR TWELVE BOTTLES, MACHINES AND PARTITIONS USED THEREFOR |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: SMURFIT PARNALLAND |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20031217 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20031217 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: FRENCH |
|
| REF | Corresponds to: |
Ref document number: 69913628 Country of ref document: DE Date of ref document: 20040129 Kind code of ref document: P |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20040317 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20040317 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20040317 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: MICHELI & CIE INGENIEURS-CONSEILS |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) | ||
| REG | Reference to a national code |
Ref country code: PT Ref legal event code: SC4A Free format text: AVAILABILITY OF NATIONAL TRANSLATION Effective date: 20040316 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2213992 Country of ref document: ES Kind code of ref document: T3 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PT Payment date: 20040920 Year of fee payment: 6 Ref country code: GB Payment date: 20040920 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20040921 Year of fee payment: 6 Ref country code: CH Payment date: 20040921 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040922 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IE Payment date: 20040922 Year of fee payment: 6 Ref country code: AT Payment date: 20040922 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040930 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040930 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20040920 |
|
| BERE | Be: lapsed |
Owner name: *SMURFIT PARNALLAND Effective date: 20040930 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050531 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050922 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050922 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050922 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20050926 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20050928 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050930 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050930 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20060322 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20060401 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20050922 |
|
| REG | Reference to a national code |
Ref country code: PT Ref legal event code: MM4A Effective date: 20060322 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee |
Effective date: 20060401 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20060930 Year of fee payment: 8 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070403 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20060923 |
|
| BERE | Be: lapsed |
Owner name: *SMURFIT PARNALLAND Effective date: 20040930 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20060923 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070922 |