EP1000668A1 - Verfahren und Vorrichtung zum Auftragen von Beschichtungsmaterial beim Herstellen beschichteter und/oder imprägnierter Flächengebilde - Google Patents
Verfahren und Vorrichtung zum Auftragen von Beschichtungsmaterial beim Herstellen beschichteter und/oder imprägnierter Flächengebilde Download PDFInfo
- Publication number
- EP1000668A1 EP1000668A1 EP98121479A EP98121479A EP1000668A1 EP 1000668 A1 EP1000668 A1 EP 1000668A1 EP 98121479 A EP98121479 A EP 98121479A EP 98121479 A EP98121479 A EP 98121479A EP 1000668 A1 EP1000668 A1 EP 1000668A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- coating material
- roller
- rollers
- gap
- web
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C1/00—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating
- B05C1/04—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length
- B05C1/08—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length using a roller or other rotating member which contacts the work along a generating line
- B05C1/0856—Reverse coating rollers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C1/00—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating
- B05C1/04—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length
- B05C1/08—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length using a roller or other rotating member which contacts the work along a generating line
- B05C1/0826—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length using a roller or other rotating member which contacts the work along a generating line the work being a web or sheets
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C11/00—Component parts, details or accessories not specifically provided for in groups B05C1/00 - B05C9/00
- B05C11/02—Apparatus for spreading or distributing liquids or other fluent materials already applied to a surface ; Controlling means therefor; Control of the thickness of a coating by spreading or distributing liquids or other fluent materials already applied to the coated surface
- B05C11/023—Apparatus for spreading or distributing liquids or other fluent materials already applied to a surface
- B05C11/025—Apparatus for spreading or distributing liquids or other fluent materials already applied to a surface with an essentially cylindrical body, e.g. roll or rod
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21H—PULP COMPOSITIONS; PREPARATION THEREOF NOT COVERED BY SUBCLASSES D21C OR D21D; IMPREGNATING OR COATING OF PAPER; TREATMENT OF FINISHED PAPER NOT COVERED BY CLASS B31 OR SUBCLASS D21G; PAPER NOT OTHERWISE PROVIDED FOR
- D21H25/00—After-treatment of paper not provided for in groups D21H17/00 - D21H23/00
- D21H25/08—Rearranging applied substances, e.g. metering, smoothing; Removing excess material
- D21H25/12—Rearranging applied substances, e.g. metering, smoothing; Removing excess material with an essentially cylindrical body, e.g. roll or rod
Definitions
- the invention relates to a method and an apparatus for Application of coating material when producing coated and / or impregnated fabrics.
- a large number of methods and devices are known those for the production of coated and / or impregnated Fabrics are used.
- Substrates made of various materials, such as plastic, Sheet or glass fibers can be coated.
- fiber structures such as woven fabrics, fleece, knitted fabrics
- Both one-component and two-component systems can be used for coating or mixtures are provided that are in one liquid state, for example by extrusion or brushing be applied to the substrate.
- a special one known application of such methods is coating of fiber structures for the production of so-called "prepregs" in PCB manufacturing.
- prepregs so-called "prepregs" in PCB manufacturing.
- coating processes and coating devices known become.
- GB 2 171 934 A describes a method and an arrangement known for recycling coating material.
- a two-sided coating of a paper is carried out.
- the paper coated with the viscous material is through led a gap that is bounded on one side by a squeegee and on the other side of one in the Direction of movement of the paper-moving carrier roller.
- Means The flexible squeegee should be the thickness of the coated paper be determined. That of the squeegee and between the rotating one Roller and coating material pent up on the coated paper is returned to the application arrangement of the coating material and mixed again from there applied to the paper with new material.
- One of the essential requirements in the production of coated and / or impregnated fabrics is the high accuracy of the thickness of the fabrics.
- the invention has for its object a method and to provide a device which the disadvantages of the known avoids and with which in particular on simple and economic way a great accuracy of the thickness of the Fabric is accessible.
- This task is accomplished by a device or a method for applying coating material according to the independent Claims solved.
- the device for applying coating material has a dimensioning gap and an arrangement of at least two rollers.
- One of the two rollers forms one side of the dimensioning gap and moves against the direction of movement of the fabric, whereby excess coating material, not with the design gap fixed gap width, transported away from the roller. That so excess coating material is removed fed via a transport element to a second roller, the again already coated and impregnated fabrics in front of the design gap and the excess Applies material to it.
- a transport element use a squeegee with one side of the roller which is the excess coating material before the movement gap and which the excess Coating material e.g. by gravity on the roller that transfers the excess material back to the Applies fabrics. This creates a special small-scale closed circuit for the coating material.
- An arrangement of only one roller on one side of the dimensioning gap and a solid body on the other side of the dimensioning gap is particularly advantageous if it is a material coated on one side.
- a control arrangement can be provided depending on the amount the excess coating material an arrangement for Coating the fabric and there the amount of Coating material applied to the fabric will regulate.
- the dimensioning gap not only determines the amount of applied coating material, but also the thickness of the finished coated carrier material is checked. To step e.g. So fluctuations in the thickness of the carrier material, so this can be achieved by reducing the coating material accordingly be compensated.
- Both two-component plastic material can be used as coating material as well as one-component material become.
- the material can be solvent-based or solvent-free be and / or applied in a heated state become.
- Also known polymerizing plastics with additional Solvent content can be used.
- FIG. 1 is a schematically shown drying oven 1 with a web-shaped carrier material or flat structure 2 loaded.
- the carrier material 2 passes through Device 2a for applying coating material, in which the carrier material 2 with liquid plastic material is soaked.
- the coated carrier material 2 runs through the drying oven 1 in an ascending path 2b and one descending path 2c. During the dwell in the drying oven hardens the applied plastic material or coating material to the extent that the carrier web at the outlet 3 can be removed without sticking.
- Figure 2 shows an analog system in which a drying oven 1a with horizontal web guidance is provided.
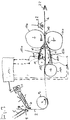
- Figure 3 shows the arrangement for applying coating material schematically in side view.
- the carrier material 2 is first guided past two commissioned works 4 and 5, the known by means of slot nozzles 6 and 7 curing coating material 8 namely epoxy resin Apply the carrier material 2.
- the carrier material 2 is a Fiberglass fabric known as 1060 or 1080 - 7628 is available from Porcher. Both sides of that Carrier material 2 applied coating material 8 penetrates into the tissue. Then the carrier material 2 by a Drive roller 9 guided and then through a dimensioning gap 10 promoted and in the direction of arrow 11 by one Drive roller, not shown, promoted.
- the dimensioning gap 10 is formed by two first rollers 11a and 11b formed.
- the relative position of the two rollers 11a and 11b is relative to each other by known adjustable roller bearings adjustable so that the design gap 10 also is adjustable.
- the rollers 11a and 11b are against the Direction of transport of the carrier material driven. Thereby Excess material jams in areas 12a and 12b in front of the design gap.
- the soaked and in the material thickness set carrier material can then e.g. one vertical drying system according to Figure 1 or a horizontal Drying system according to Figure 2 are supplied.
- a transport element 13a and 13b provided to excess coating material 14a and 14b back and up again to apply the carrier material 2.
- the transport elements 13a and 13b each have a doctor blade 15a and 15b and one this cooperating second roller 16a and 16b. The end the areas 12a and 12b conveyed back by the rollers 11a and 11b excess coating material 14a and 14b becomes via the doctor 15a to the second rollers 16a / 16b in Directed by arrows.
- the second rollers 16a and 16b are also against the direction of transport of the carrier material 2 driven so that the excess coating material 14a and 14b again conveyed onto the carrier material 2 becomes.
- this return circuit I and II of the two second rollers 16a and 16b can be seen particularly well.
- sensors 18 are arranged, which the Amount of pent-up superfluous and returned Measure the coating material. Are suitable for these purposes particularly good electro-optical or ultrasonic sensors.
- the Sensors 18 are connected to the inputs of a control arrangement 19 connected whose output to the motors 20, 21 of the extruder 4 and 5 is connected.
- the regulator 19 actuated the two motors 20 and 21 and thereby the Amount of coating material conveyed by extruders 4 and 5 8 reduced. In this way, the Measure the material supply so that it corresponds to the set one Width of the design gap 10 the exact quantities Coating material 8 can be supplied. Fluctuations are compensated for by the transport elements 13a and 13b.
- FIG. 4 shows an arrangement analogous to FIG. 3 Identical parts with the same reference numerals.
- the sensors 18 shown in FIG. 3 are not shown. she can depend on the accuracy requirement and tolerance fluctuations be used.
- the Drive roller 9 provided an ultrasonic sonotrode fed a supply device, not shown becomes.
- the sonotrode 24 vibrates in a known manner at an ultrasonic frequency. It acts on the carrier tape 2 with vibration amplitudes, which causes the applied coating material 8 is introduced into the carrier material 2. This ensures good penetration of the carrier material. Air pockets are expelled. This will also avoided that on the first rollers 11a and 11b, or 10 air bubbles enclosed in the base material 2 in the design gap and possibly too much excess coating material 14a and 14b is stripped.
- the new arrangement makes it extremely easy to use Way both the thickness of the impregnated or coated Carrier material 2 by simply adjusting the axes of the set first rollers 11a in the direction of arrow A as also feed fluctuations and tolerance fluctuations by means of equalize both return circuits I and II.
Landscapes
- Coating Apparatus (AREA)
- Application Of Or Painting With Fluid Materials (AREA)
Abstract
Die Vorrichtung zum Auftragen von Beschichtungsmaterial (8) auf ein Flächengebilde (2) weist zwei erste Walzen (11a, 11b) auf, die einen Bemessungs-Spalt (10) definieren. Ausserdem ist ein Transportelement (13a, 13b) vorgesehen, mit welchem überschüssiges Beschichtungsmaterial (14a, 14b) aus dem Bereichen (12a, 12b) mittels zweiten Walzen (16a, 16b) auf das Trägermaterial (2) zurücktransportiert wird. <IMAGE>
Description
Die Erfindung betrifft ein Verfahren und eine Vorrichtung zum
Auftragen von Beschichtungsmaterial beim Herstellen beschichteter
und/oder imprägnierter Flächengebilde.
Es sind eine Vielzahl von Verfahren und Vorrichtungen bekannt,
die zum Herstellen beschichteter und/oder imprägnierter
Flächengebilde verwendet werden. Damit können beispielsweise
Substrate aus verschiedenen Materialien, wie Kunststoff,
Blech oder Glasfasern beschichtet werden. Bei Fasergebilden
(wie Geweben, Flies, Gewirke) werden solche Verfahren
nicht nur zum Beschichten sondern vor allem zum Verfestigen
und Füllen der Fasergebilde eingesetzt.
Zur Beschichtung können sowohl Ein- als auch Zweikomponenten-Systeme
oder Mischungen vorgesehen werden, die in einem
flüssigen Zustand beispielsweise durch Extrusion oder Streichen
auf das Substrat aufgebracht werden. Eine besonders
bekannte Anwendung solcher Verfahren besteht im Beschichten
von Fasergebilden zur Herstellung sogenannter "Prepregs" in
der Leiterplatten-Herstellung. Dabei sind verschiedene Beschichtungsverfahren
und Beschichtungsvorrichtungen bekannt
geworden.
Aus der GB 2 171 934 A ist ein Verfahren und eine Anordnung
zum Rückführen von Beschichtungsmaterial bekannt. Hierbei
wird eine zweiseitige Beschichtung eines Papiers vorgenommen.
Das mit dem viskosen Material beschichtete Papier wird durch
einen Spalt geführt, der auf einer Seite begrenzt wird von
einem Rakel und auf der anderen Seite von einer sich in der
Bewegungsrichtung des Papiers bewegenden Trägerwalze. Mittels
des flexiblen Rakels soll die Dicke des beschichteten Papiers
bestimmt werden. Das vom Rakel und zwischen der sich drehenden
Walze und dem beschichteten Papier angestaute Beschichtungsmaterial
wird zurückgeführt in die Anordnung zum Aufbringen
des Beschichtungsmaterials und von dort erneut vermischt
mit neuem Material auf das Papier aufgebracht.
Eine der wesentlichen Anforderungen bei der Herstellung von
beschichteten und/oder imprägnierten Flächengebilden ist die
hohe Genauigkeit der Dicke der Flächengebilde.
Probleme können vor allem dadurch entstehen, dass schwankende
Mengen des Beschichtungsmaterials aufgetragen werden oder
dass zwar das Beschichtungsmaterial genau dosiert wird, aber
die Dicke des Trägermaterials variiert.
Der Erfindung liegt die Aufgabe zugrunde, ein Verfahren und
eine Vorrichtung anzugeben, welche die Nachteile des Bekannten
vermeidet und mit denen insbesondere auf einfache und
wirtschaftliche Weise eine grosse Genauigkeit der Dicke der
Flächengebilde erreichbar ist.
Diese Aufgabe wird durch eine Vorrichtung bzw. ein Verfahren
zum Auftragen von Beschichtungsmaterial gemäss den unabhängigen
Ansprüchen gelöst.
Die Vorrichtung zum Auftragen von Beschichtungsmaterial,
weist einen Bemessungs-Spalt auf und eine Anordnung von zumindest
zwei Walzen. Eine der beiden Walzen bildet eine Seite
des Bemessungs-Spaltes und bewegt sich entgegen der Bewegungsrichtung
des Flächengebildes, wodurch überschüssiges Beschichtungsmaterial,
das nicht durch den Bemessungs-Spalt mit
fester Spaltbreite, von der Walze abtransportiert. Das so
abtransportierte überschüssige Beschichtungsmaterial wird
über ein Transportelement einer zweiten Walze zugeführt, die
wiederum bereits beschichteten und imprägnierten Flächengebilde
vor dem Bemessungs-Spalt in Kontakt steht und das überschüssige
Material darauf aufträgt.
Bei zweiseitig beschichteten Flächengebilden ist es von
besonderem Vorteil auf beiden Seiten des Bemessungs-Spaltes
eine sich entgegen der Bewegunsrichtung bewegende Walze
vorzusehen mit der das überschüssige Beschichtungsmaterial
abgetragen wird. Diese beiden gegenläufigen Walzen sind dann
jeweils mit einem Transportelement und einer weiteren Walze
zum Aufbringen des überschüssigen Materials auf das bereits
beschichtete Flächengebilde von den beiden gegenüberliegenden
Seiten verbunden.
Es ist weiter von besonderem Vorteil, als Transportelement
ein Rakel einzusetzen, das mit einer Seite mit der Walze
verbunden ist, die das überschüssige Beschichtungsmaterial
vor dem Bewegungsspalt abträgt und welches das überschüssige
Beschichtungsmaterial z.B. durch Gravitation auf die Walze
überträgt, die das überschüssige Material wieder auf das
Flächengebilde aufträgt. Dadurch entsteht ein besonders
kleinräumig geschlossener Kreislauf für das Beschichtungsmaterial.
Eine Anordnung von nur einer Walze auf einer Seite des Bemessungs-Spaltes
und eines festen Körpers auf der anderen Seite
des Bemessungs-Spaltes, ist dann von besonderem Vorteil, wenn
es sich um ein einseitig beschichtetes Material handelt.
Es ist weiter von besonderem Vorteil, dass eine Regelanordnung
vorgesehen werden kann, die in Abhänigkeit von der Menge
des überschüssigen Beschichtungsmaterials eine Anordnung zur
Beschichtung des Flächengebildes und dort die Menge des
Beschichtungsmaterials die auf das Flächengebilde aufgebracht
wird, regelt.
Mit der erfindungsgemässen Vorrichtung und dem erfindungsgemässen
Verfahren kann erreicht werden, dass überschüssiges
Beschichtsmaterial in einem Kreislauf wieder auf das beschichtete
und/oder imprägnierte Flächengebilde zurückführbar
ist und dass ein Bemessungs-Spalt mit fester Spaltbreite
eingesetzt werden kann, durch den es ermöglicht wird, die
Dicke des durch den Spalt bewegten beschichteten und/oder
imprägnierten Flächengebildes sehr genau zu dimensionieren.
Durch den Bemessungs-Spalt wird nicht nur die Menge des
aufgetragenen Beschichtungsmaterials, sondern auch die Dicke
des fertig beschichteten Trägermaterials kontrolliert. Treten
z.B. also beim Trägermaterial Dicken-Schwankungen auf, so
kann dies durch entsprechende Reduktion des Beschichtungsmaterials
kompensiert werden.
Als Beschichtungsmaterial kann sowohl Zweikomponenten-Kunststoff-Material
als auch Einkomponenten-Material eingesetzt
werden. Das Material kann lösungsmittelhaltig oder lösungsmittelfrei
sein und/oder in erwärmtem Zustand aufgetragen
werden. Auch bekannte polymerisierende Kunststoffe mit zusätzlichem
Lösungsmittelanteil sind verwendbar.
Die Erfindung ist im Folgenden in Ausführungsbeispielen und
anhand der Zeichnungen näher erläutert. Es zeigen
- Figur 1
- die schematische Darstellung eines Trockenofens mit vertikaler Materialführung und einer Vorrichtung zum Auftragen von Beschichtungsmaterial;
- Figur 2
- einen Trockenofen mit horizontaler Bahnführung und einer Vorrichtung zum Auftragen von Beschichtungsmaterial;
- Figur 3
- eine Vorrichtung zum Auftragen von Beschichtungsmaterial mit den Merkmalen der Erfindung und
- Figur 4
- ein abgewandeltes Ausführungsbeispiel einer Vorrichtung gemäss Figur 3 in vergrössertem Massstab.
Gemäss Figur 1 wird ein schematisch dargestellter Trocknungsofen
1 mit einem bahnförmigen Trägermaterial bzw. Flächengebilde
2 beschickt. Das Trägermaterial 2 durchläuft eine
Vorrichtung 2a zum Auftragen von Beschichtungsmaterial, in
welcher das Trägermaterial 2 mit flüssigem Kuststoffmaterial
getränkt wird. Das beschichtete Trägermaterial 2 durchläuft
den Trocknungsofen 1 in einer aufsteigenden Bahn 2b und einer
absteigenden Bahn 2c. Während der Verweilzeit im Trocknungsofen
härtet das aufgetragene Kunststoffmaterial bzw. Beschichtungsmaterial
soweit aus, dass die Trägerbahn am Auslass
3 klebfrei abgeführt werden kann.
Figur 2 zeigt eine analoge Anlage, bei der ein Trocknungsofen
1a mit horizontaler Bahnführung vorgesehen ist.
Figur 3 zeigt die Anordnung zum Auftragen von Beschichtungsmaterial
schematisch in der Seitenansicht. Das Trägermaterial
2 wird dabei zunächst an zwei Auftragswerken 4 und 5 vorbeigeführt,
die mittels Schlitzdüsen 6 und 7 ein bekanntes
aushärtendes Beschichtungsmaterial 8 nämlich Epoxyharz auf
das Trägermaterial 2 auftragen. Das Trägermaterial 2 ist ein
Glasfasergewebe, das unter der Bezeichnung 1060 oder 1080 -
7628 bei Porcher erhältlich ist. Das beidseitig auf das
Trägermaterial 2 aufgebrachte Beschichtungsmaterial 8 dringt
in das Gewebe ein. Danach wird das Trägermaterial 2 um eine
Antriebswalze 9 geführt und sodann durch einen Bemessungs-Spalt
10 gefördert und in Richtung des Pfeils 11 von einer
nicht dargestellten Antriebswalze weitergefördert.
Der Bemessungs-Spalt 10 wird von zwei ersten Walzen 11a und
11b gebildet. Die Relativlage der beiden Walzen 11a und 11b
ist relativ durch bekannte verstellbare Walzen-Lager zueinander
einstellbar, sodass der Bemessungs-Spalt 10 ebenfalls
justierbar ist. Die Walzen 11a und 11b werden gegen die
Transportrichtung des Trägermaterials angetrieben. Dadurch
staut sich überschüssiges Material in den Bereichen 12a und
12b vor dem Bemessungs-Spalt. Durch die beiden Walzen 11a und
11b und den so definierten BemessungsSpalt 10 wird somit
zuverlässig die Dicke des weggeförderten imprägnierten Trägermaterials
2 bestimmt. Das durchtränkte und in der Materialdicke
eingestellte Trägermaterial kann sodann z.B. einer
vertikalen Trocknungsanlage gemäss Figur 1 oder einer horizontalen
Trocknungsanlage gemäss Figur 2 zugeführt werden.
Wenn sich im Staubereich 12a und 12b zuviel von den Walzen
11a und 11b zurückgehaltenes und überschüssiges Beschichtungsmaterial
ansammelt, kann dies zu Betriebsstörungen
führen. Dementsprechend ist im Ausführungsbeispiel gemäss
Figur 2 auf beiden Seiten des Trägermaterials je ein Transportelement
13a und 13b vorgesehen, um überschüssiges Beschichtungsmaterial
14a und 14b zurückzufördern und neu auf
das Trägermaterial 2 aufzutragen. Die Transportelemente 13a
und 13b weisen dabei je einen Rakel 15a und 15b und eine mit
diesem zusammenwirkende zweite Walze 16a und 16b auf. Das aus
den Bereichen 12a und 12b durch die Walzen 11a und 11b zurückgeförderte
überschüssige Beschichtungsmaterial 14a und
14b wird über den Rakel 15a zu den zweiten Walzen 16a/16b in
Richtung der Pfeile gefördert. Die zweiten Walzen 16a und 16b
werden ebenfalls gegen die Transportrichtung des Trägermaterials
2 angetrieben, sodass das überschüssige Beschichtungsmaterial
14a und 14b wieder auf das Trägermaterial 2 gefördert
wird. In Figur 4 ist dieser Rückführ-Kreislauf I und II
der beiden zweiten Walzen 16a und 16b besonders gut erkennbar.
Im Bereich 12a und zu den zweiten Walzen 16a und 16b
benachbart, sind jeweils Sensoren 18 angeordnet, welche die
Menge des aufgestauten überflüssigen und rückgeförderten
Beschichtungsmaterials messen. Für diese Zwecke eignen sich
besonders gut elektro-optische oder Ultraschall-Sensoren. Die
Sensoren 18 sind mit den Eingängen einer Regelanordnung 19
verbunden, deren Ausgang mit den Motoren 20, 21 der Extruder
4 und 5 verbunden ist. Messen die Sensoren 18 einen zu hohen
Überschuss an Beschichtungsmaterial werden durch den Regler
19 die beiden Motoren 20 und 21 betätigt und dadurch die
Menge des von den Extrudern 4 und 5 geförderten Beschichtungsmaterials
8 reduziert. Auf diese Weise lässt sich die
Materialzufuhr so dosieren, dass entsprechend der eingestellten
Breite des Bemessungs-Spaltes 10 die genauen Mengen
Beschichtungsmaterial 8 zugeführt werden können. Schwankungen
werden durch die Transportelemente 13a und 13b ausgeglichen.
Selbstverständlich ist es je nach Anwendungsfall möglich, nur
einen Extruder 4 vorzusehen, um das Trägermaterial 2 nur
einseitig zu beschichten. In einem solchen Fall ist es auch
denkbar, auf das untere Transportelement 13b zu verzichten,
sofern das aufgetragene Beschichtungsmaterial 8 das Trägermaterial
nicht so durchdringt, dass sich auch auf der Unterseite
der Bahn Überschuss ansammeln kann. In einem solchen
Fall ist es dann z.B. auch möglich, auf die erste Walze 11b
zu verzichten um sie z.B. durch ein stationäres Führungselement
oder eine Führungsschiene zu ersetzen, um den Bemessungs-Spalt
10 zu begrenzen.
Gemäss Figur 3 ist nach dem Bemessungs-Spalt 10 eine UV-Lampe
22 vorgesehen, welche die Aushärtung des aufgetragenen Kunststoffmaterials
beschleunigt.
Figur 4 zeigt eine Anordnung analog Figur 3. Dabei sind
gleiche Teile mit gleichen Bezugszeichen versehen. Die in
Figur 3 dargestellten Sensoren 18 sind nicht dargestellt. Sie
können je nach Genauigkeitsanforderung und Toleranzschwankungen
verwendet werden.
Im Ausführungsbeispiet gemäss Figur 4 ist zusätzlich nach der
Antriebswalze 9 eine Ultraschall-Sonotrode vorgesehen die von
einer nicht dargestellten Versorgungseinrichtung gespeist
wird. Die Sonotrode 24 schwingt in bekannter Weise mit Ultraschallfrequenz.
Sie beaufschlagt damit das Trägerband 2
mit Schwingungsamplituden, wodurch das aufgetragene Beschichtungsmaterial
8 in das Trägermaterial 2 eingebracht wird.
Dadurch wird gute Durchdringung des Trägermaterials gewährleistet.
Lufteinschlüsse werden ausgetrieben. Dadurch wird
auch vermieden, dass an den ersten Walzen 11a und 11b, bzw.
im Bemessungs-Spalt 10 Luftblasen im Trägermaterial 2 eingeschlossen
und gegebenenfalls zuviel überschüssiges Beschichtungsmaterial
14a und 14b abgestreift wird.
Mit der neuen Anordnung lässt sich auf hervorragend einfache
Weise sowohl die Dicke des imprägnierten bzw. beschichteten
Trägermaterials 2 durch einfaches Justieren der Achsen der
ersten Walzen 11a in Richtung des Pfeils A einstellen, als
auch Zufuhrschwankungen und Toleranzschwankungen mittels der
beiden Rückführ-Kreisläufe I und II ausgleichen.
Claims (13)
- Vorrichtung zum Auftragen von Beschichtungsmaterial beim Herstellen beschichteter und/oder imprägnierter Flächengebilde, wobei ein Bemessungs-Spalt (10) zur Bemessung der Dicke des durch den Spalt (10) bewegten, beschichteten und/oder imprägnierten Flächengebildes (2) mit fester Spaltbreite vorgesehen ist, der auf zumindest einer Seite von einer ersten Walze (11a, 11b) begrenzt ist, dadurch gekennzeichnet, dass die Walze (11a, 11b) sich entgegen der Bewegungsrichtung des Flächengebildes (2) bewegt und zum Abtragen von überschüssigem Beschichtungsmaterial (14a, 14b) ausgebildet ist, dass eine zweite Walze (16a, 16b) vorgesehen ist, die zum Auftragen des überschüssigen Beschichtungsmaterials (14a, 14b) auf das beschichtete und/oder imprägnierte Flächengebilde (2) vor dem Passieren des Spaltes (10) dient und dass ein Transportelement vorgesehen ist, zum Abtragen des überschüssigen Beschichtungsmaterials von der ersten Walze (11a, 11b) und zum Aufbringen des überschüssigen Beschichtungsmaterials auf die zweite Walze (16a, 16b).
- Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, dass das Transportelement (13a, 13b) als Rakel (15a, 15b), ausgebildet ist, der an der ersten Walze (11a, 11b) entlangstreift und der dazu ausgebildet ist das überschüssige Beschichtungsmaterial (14a, 14b) auf die zweite Walze (16a, 16b) zu fördern und dass die zweite Walze (16a, 16b) sich ebenfalls entgegen der Bewegungsrichtung des Flächengebildes (2) dreht.
- Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, dass der Bemessungs-Spalt (10) zwischen zwei Walzen (11a, 11b) gebildet wird, die sich jeweils entgegen der Bewegungsrichtung des Flächengebildes (2) bewegen.
- Vorrichtung nach Anspruch 3, dadurch gekennzeichnet, dass zu jeder der Walzen (11a, 11b) ein Transportelement (13a, 13b) vorgesehen ist, mit dem das überschüssige Beschichtungsmaterial (14a, 14b) von der Walze (11a, 11b) abgetragen wird und dass zu jeder Walze (11a, 11b) eine weitere Walze (16a, 16b) vorgesehen ist, die über das Transportelement (13a, 13b) abgetragenes Beschichtungsmaterial (14a, 14b) erhält und mit dem beschichteten und/oder imprägnierten Flächengebilde (2) in Kontakt steht um dieses Beschichtungsmaterial (14a, 14b) wieder aufzubringen.
- Vorrichtung nach Anspruch 4, dadurch gekennzeichnet, dass sich die weiteren Walzen (16a, 16b) jeweils ebenfalls entgegen der Bewegungsrichtung des Flächengebildes (2) bewegen und dass als Transportelement (13a, 13b) ein Rakel (15a, 15b) eingesetzt ist, das mit seinen gegenüberliegenden Seiten jeweils die erste Walze (11a, 11b), die den Spalt (10) bildet bzw. die zweite Walze (16a, 16b), die das überschüssige Material (14a, 14b) wieder auf das beschichtete und/oder imprägnierte Flächengebilde (2) aufbringt, derart in Wirkeingriff steht, dass das Material (14a, 14b) vor den ersten Walzen (11a, 11b) abgekratzt und auf die zweiten Walzen (16a, 16b) gefördert wird.
- Vorrichtung nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, dass eine Regelanordnung (19) vorgesehen ist mit der die Anordnung zur Beschichtung, insbesondere die Menge des aufgebrachten Beschichtungsmaterials (8), gesteuert wird und dass ein Sensor (18) vorgesehen ist, zur Messung der Menge des überschüssigen Beschichtungsmaterial (14a, 14b), und das diese Eingabegrösse der Regelanordnung (19) zugeführt wird.
- Vorrichtung nach Anspruch 6, dadurch gekennzeichnet, dass die Regelanordnung (19) das Überschreiten eines Grenzwertes von überschüssigem Beschichtungsmaterial (14a, 14b) misst.
- Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, dass eine Anordnung (22) zum Beaufschlagen des beschichteten und/oder imprägnierten Flächengebildes (2) mit Ultraschall vorgesehen ist und dass diese vor dem Bemessungs-Spalt (10) angeordnet sind.
- Vorrichtung nach einem der Ansprüche 1 bis 8, dadurch gekennzeichnet, dass die Spaltbreite des Bemessungs-Spaltes (10) einstellbar ist.
- Verfahren zum Auftragen von Beschichtungsmaterial beim Herstellen beschichteter und/oder imprägnierter Flächengebilde, dadurch gekennzeichnet, dass das mit viskosem Beschichtungsmaterial (8) beschichtete und/oder imprägnierte Flächengebilde (2) durch einen Bemessungs-Spalt (10) mit fester Spaltbreite (10), der auf zumindest einer Seite von einer sich gegenläufig zur Bewegungsrichtung des Flächengebildes (2) drehenden ersten Walze (11a, 11b) gebildet ist, bewegt wird, dass überschüssiges Beschichtungsmaterial (14a, 14b) mittels der Walze vom Flächengebilde (2) abgetragen wird, dass das überschüssige Beschichtungsmaterial (14a, 14b) von der Walze (11a, 11b) entfernt wird, einer zweiten Walze (16a, 16b) zugeführt wird und mittels der weiteren Walze (16a, 16b) auf das beschichtete Flächengebilde vor dem Passieren des Spaltes wieder aufgetragen wird.
- Verfahren nach Anspruch 10, dadurch gekennzeichnet, dass überschüssiges Beschichtungsmaterial (14a, 14b) auf beiden Seiten des Flächengebildes (2) mittels einer sich drehenden Walze (11a, 11b) abgetragen wird.
- Verfahren nach einem der Ansprüche 10 oder 11, dadurch gekennzeichnet, dass die Menge des überschüssigen Beschichtungsmaterials (14a, 14b), die sich vor dem Bemessungs-Spalt (10) bildet, mittels eines Sensors (18) gemessen wird.
- Verfahren nach einem der Ansprüche 10 bis 12, dadurch gekennzeichnet, dass die Menge des Beschichtungsmaterials (8), das auf das Flächengebilde (2) aufgebracht wird, in Abhängigkeit von der Menge des überschüssigen Beschichtungsmaterials (14a, 14b) vor dem Bemessungs-Spalt (10) geregelt wird.
Priority Applications (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP98121479A EP1000668A1 (de) | 1998-11-12 | 1998-11-12 | Verfahren und Vorrichtung zum Auftragen von Beschichtungsmaterial beim Herstellen beschichteter und/oder imprägnierter Flächengebilde |
| PCT/CH1999/000513 WO2000029126A1 (de) | 1998-11-12 | 1999-11-03 | Verfahren und vorrichtung zum auftragen von beschichtungsmaterial beim herstellen beschichteter und/oder imprägnierter flächengebilde |
| AU63229/99A AU6322999A (en) | 1998-11-12 | 1999-11-03 | Method and device for applying a coating material in the production of coated and/or impregnated flat products |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP98121479A EP1000668A1 (de) | 1998-11-12 | 1998-11-12 | Verfahren und Vorrichtung zum Auftragen von Beschichtungsmaterial beim Herstellen beschichteter und/oder imprägnierter Flächengebilde |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP1000668A1 true EP1000668A1 (de) | 2000-05-17 |
Family
ID=8232966
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP98121479A Withdrawn EP1000668A1 (de) | 1998-11-12 | 1998-11-12 | Verfahren und Vorrichtung zum Auftragen von Beschichtungsmaterial beim Herstellen beschichteter und/oder imprägnierter Flächengebilde |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP1000668A1 (de) |
| AU (1) | AU6322999A (de) |
| WO (1) | WO2000029126A1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112170090A (zh) * | 2020-09-18 | 2021-01-05 | 武汉钢铁有限公司 | 一种冷轧硅钢钢带环保涂层预涂敷方法及装置 |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| ATE399063T1 (de) | 2000-03-20 | 2008-07-15 | Solipat Ag | Vorrichtung und verfahren zum auftragen von beschichtungsmaterial |
| CN101992162B (zh) * | 2010-12-08 | 2013-10-16 | 殷小恒 | 胶条表面喷涂机 |
| CN116174254B (zh) | 2018-03-15 | 2025-11-11 | Io技术集团公司 | 多材料分配和涂覆系统 |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2930097A1 (de) * | 1979-07-25 | 1981-02-12 | Dyform Eng Ltd | Geraet zur beton-feinbearbeitung |
| JPS58207967A (ja) * | 1982-05-29 | 1983-12-03 | Yokoyama Seisakusho:Kk | 密閉型低粘度溶液循環ホツパ−を有する2本リバ−スロ−ル機構によるノズル塗工方法 |
| GB2171934A (en) | 1985-03-07 | 1986-09-10 | Waertsilae Oy Ab | Two-sided coating of paper webs |
| CH660563A5 (en) * | 1982-06-30 | 1987-05-15 | Ytong Ag | Process and device for continuous coating of a coating material onto panels |
-
1998
- 1998-11-12 EP EP98121479A patent/EP1000668A1/de not_active Withdrawn
-
1999
- 1999-11-03 WO PCT/CH1999/000513 patent/WO2000029126A1/de not_active Ceased
- 1999-11-03 AU AU63229/99A patent/AU6322999A/en not_active Abandoned
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2930097A1 (de) * | 1979-07-25 | 1981-02-12 | Dyform Eng Ltd | Geraet zur beton-feinbearbeitung |
| JPS58207967A (ja) * | 1982-05-29 | 1983-12-03 | Yokoyama Seisakusho:Kk | 密閉型低粘度溶液循環ホツパ−を有する2本リバ−スロ−ル機構によるノズル塗工方法 |
| CH660563A5 (en) * | 1982-06-30 | 1987-05-15 | Ytong Ag | Process and device for continuous coating of a coating material onto panels |
| GB2171934A (en) | 1985-03-07 | 1986-09-10 | Waertsilae Oy Ab | Two-sided coating of paper webs |
Non-Patent Citations (1)
| Title |
|---|
| PATENT ABSTRACTS OF JAPAN vol. 008, no. 052 (C - 213) 9 March 1984 (1984-03-09) * |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112170090A (zh) * | 2020-09-18 | 2021-01-05 | 武汉钢铁有限公司 | 一种冷轧硅钢钢带环保涂层预涂敷方法及装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| AU6322999A (en) | 2000-06-05 |
| WO2000029126A1 (de) | 2000-05-25 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0003790B1 (de) | Vorrichtung zum Beschichten einer sich bewegenden Bahn | |
| DE60214531T2 (de) | Variable vorrichtung zum elektrostatischen beschichten und verfahren | |
| DE2557551C2 (de) | Verfahren und Vorrichtung zum Auftragen von Flüssigkeiten, insbesondere von flüssigen Klebstoffen auf bahnförmiges Material | |
| DE3203087A1 (de) | Verfahren und vorrichtung zum beschichten oder imraegnieren eines bahnfoermig gefuehrten substrates | |
| DE2756133A1 (de) | Vorrichtung zum aufbringen einer viskosen fluessigkeit auf einem substrat | |
| EP3235388B1 (de) | Vorrichtung zum auftragen einer leimspur auf einen umhüllungsstreifen eines stabförmigen produktes der tabak verarbeitenden industrie | |
| EP2225046B1 (de) | Beschichtungsvorrichtung | |
| DE69505326T2 (de) | Verfahren und Vorrichtung zum Beschichten einer laufenden Filmbahn | |
| DE3438041C2 (de) | Luftmesser-Beschichter | |
| WO2000029126A1 (de) | Verfahren und vorrichtung zum auftragen von beschichtungsmaterial beim herstellen beschichteter und/oder imprägnierter flächengebilde | |
| EP3705251A1 (de) | Imprägnieranlage und verfahren zum imprägnieren eines textilen flächengebildes für kompositbauteile | |
| EP1136137A1 (de) | Vorrichtung und Verfahren zum Auftragen von Beschichtungsmaterial | |
| DE112006002587B4 (de) | Vorrichtung zum flächigen Auftragen eines 2-Komponenten Materials auf einen Träger | |
| EP0484738A1 (de) | Auftragsvorrichtung | |
| AT392742B (de) | Auftragswerk zum auftragen von beschichtungen | |
| EP0263266A2 (de) | Verfahren und Vorrichtung zum Auftragen einer flüssigen oder pastösen Substanz auf eine Materialbahn | |
| DE3927365A1 (de) | Auftragswerk zum auftragen von beschichtungen | |
| EP3578340B1 (de) | Anlage und druckkopf zum herstellen von dreidimensionalen strukturen | |
| DE3817800A1 (de) | Verfahren und anlage zur herstellung einer faserverstaerkten bahn aus kunstharz, insbesondere von prepreg | |
| DE102004032568B4 (de) | Rakelvorrichtung und Rakelverfahren | |
| DE3202800C1 (de) | Verwendung des Siebdruckverfahrens und Einrichtung zum örtlich gezielten Auftragen von Gleitmittel auf Tiefziehbleche | |
| DE3900672C2 (de) | ||
| DE2944393C2 (de) | Vorrichtung zum Aufbringen einer dünnen Schicht eines Beschichtungsmaterials auf eine laufende Materialbahn | |
| DE3010305C2 (de) | ||
| DE1729515C3 (de) | Vorrichtung zum kontinuierlichen Beschichten einer Bahn mit einem thermoplastischen Kunststoff |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| AKX | Designation fees paid | ||
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: 8566 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 20001118 |