EP1004510B1 - Verfahren und Vorrichtung zur Keimreduzierung und Reinigung von Packstoffbahnen für die Herstellung von Verpackungen - Google Patents
Verfahren und Vorrichtung zur Keimreduzierung und Reinigung von Packstoffbahnen für die Herstellung von Verpackungen Download PDFInfo
- Publication number
- EP1004510B1 EP1004510B1 EP99123401A EP99123401A EP1004510B1 EP 1004510 B1 EP1004510 B1 EP 1004510B1 EP 99123401 A EP99123401 A EP 99123401A EP 99123401 A EP99123401 A EP 99123401A EP 1004510 B1 EP1004510 B1 EP 1004510B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- steam
- sheet
- chamber
- packing material
- nozzle
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B55/00—Preserving, protecting or purifying packages or package contents in association with packaging
- B65B55/02—Sterilising, e.g. of complete packages
- B65B55/04—Sterilising wrappers or receptacles prior to, or during, packaging
- B65B55/10—Sterilising wrappers or receptacles prior to, or during, packaging by liquids or gases
- B65B55/103—Sterilising flat or tubular webs
Definitions
- the invention relates to a method and an apparatus for Germ reduction and cleaning of at least the product side Area of a packaging material web passing through a sterile flow chamber made of plastic using water vapor as Sterilant.
- the packaging material web in the process according to US-A-4,537,007 also heated by the hot water bath itself, if at all only drops into the flow chamber when wetted dropwise, the superheated steam, which apparently should also serve in particular to dry the packaging material web, should only be used unevenly Effect come because it hits wetted and unwetted packaging material areas.
- the steam is supplied to the flow-through or sterile chamber already in the overheated state, which requires an overheating unit outside the flow-through chamber and correspondingly insulated steam feed lines, whereby it must also be taken into account that only saturated steam networks are generally available in the installation rooms of packaging machines.
- the invention lies The task is based on a method and a device for its To create implementation with which the steam is rational first where it is converted into superheated steam where it is actually needed and as superheated steam on the dry entering Packaging material web in order to form a uniform, thin Condensate film is sprayed.
- This task is related to a first method according to the Invention by the characterizing part of the independent claim 1 listed features solved.
- the demands made are met because, on the one hand, a smaller amount of saturated steam has to be generated or supplied and, on the other hand, due to its conversion into superheated steam, a smaller but nevertheless necessary amount of condensate is obtained before the spraying and this condensate precipitating in a thin layer on the packaging material web is used specifically for thermal germ killing as a result of the temperature gradient between the superheated steam temperature and the packaging material web temperature level.
- the sterile flow chamber is a simple, box-shaped housing with slot-shaped inlet and outlet openings for the packaging material web, this housing with respect to Evaporation cavities according to the aforementioned two first publications has a volume that is many times larger.
- steam from a short distance nozzle opening distance to the packaging material web about 5-6 mm in the first procedure
- the sterile flow chamber no directing or guiding function for the superheated steam in with respect to the packaging material web, which is also not necessary, since how said, the more or less overheated steam immediately the packaging material web is sprayed on.
- the saturated steam supply to the device or to the nozzle can also be controlled or switched on and off in a known manner, on the one hand directly in relation to the nozzle jet intensity and on the other hand also with regard to the fact that the packaging material web is cycled to the rhythm of the following processing machine is conveyed through the sterile flow chamber, which is to be preferred insofar as the mechanical outlay is thereby reduced, since there is no need for a complex mechanical transition area (accumulation loop guide) for a packaging material web that continuously enters the sterile flow chamber and is then clocked into the subsequent processing machine.
- the device for carrying out the first method consists of a packaging material roll holder 1 with a downstream sterilization flow chamber 2 and means for controllable steam supply, behind which flow chamber 2 a sterile further processing section 3 is arranged, which is formed by a packaging machine.
- This flow chamber 2 is provided with inlet and outlet slots 2 ′, 2 ′′ for the packaging material web PB.
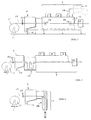
- FIGS. 1 The exemplary embodiments shown in FIGS.
- 1, 2 are a deep-drawing machine as a further processing section 3, with which on the packaging material web PB running through in time
- cups in subsequent stations F, F, S are formed, filled, closed and then the cups are separated from the packaging material strand individually or in groups in a punching station ST
- a cover film web DB to be fed to the closing station S, which of course also has to be sterilized, is over the closing station S a corresponding flow chamber 2 is arranged, which is only indicated by dashed lines at the top right in Fig.1
- the packaging material web PB is conveyed through the pass-through chamber 2 in a clocked manner, while according to FIG.
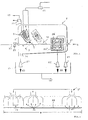
- the steam supply in the form of at least one substantially transversely to the direction of the packaging material passage, in the sterile flow chamber 2 provided with a condensate discharge 14 and open towards the atmosphere with a small outlet distance D is formed above the packaging material web passage plane E, its internal steam duct 4 leading to the nozzle opening 7 is provided with an adjustable and opposed.
- sensor-controlled energy supply device 6 for example, electrical heating resistor
- a temperature sensor 29 is arranged in front of the sterile flow chamber 2, with which influence is exerted on the energy supply and thus on the degree of overheating of the steam to be injected.
- control for the energy supply device 6 is also designated with 21, the steam pressure and steam quantity control with 22 and the saturated steam supply line with 23.
- the flow chamber 2 is provided with a condensate drain 14, specifically for condensate which precipitates on the walls of the flow chamber.
- the saturated steam supplied through the line 23 and from the valve 22 is converted into superheated steam directly in the nozzle itself before being applied to the packaging material web PB by a correspondingly regulated supply of energy and then onto the packaging material web PB conveyed through the open-air chamber 2 during the transport movement of which is sprayed transversely to this on at least the product side from a short distance D with essentially the same intensity over the width of the packaging material B, which, as has been shown, leads to an extremely effective germ reduction.
- the saturated steam supplied, for example, at 5.5 bar emerges at a nozzle 5 kept at approximately 300 ° C. by supplying energy via device 6 at approximately 200 ° C.
- the nozzle 5 is designed so that the steam jet sprayed out has essentially the same intensity over the entire width of the packaging material B.
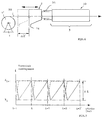
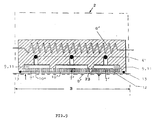
- a large width of the packaging material web PB this means that within a nozzle head 5 '(see FIG. 5) there are several chambers 24 which can be fed evenly with steam and which have slot openings 25 with a maximum width of 10 to 20 mm.
- a plurality of such nozzle designs are arranged side by side in a nozzle head 5 ', only three of which are shown in FIG. 1 clocked through the flow chamber 2, the saturated steam supply is effected in a clocked manner via a correspondingly also controlled on-off controller, which can be integrated in the controller 22, i.e.
- the spraying takes place only when the Packing material web PB moves with its affected section in the through-flow chamber 2, whereby, if the required disinfection rate requires it, it is entirely possible to arrange two nozzles 5 or nozzle heads 5 'one behind the other, as indicated by dashed lines in FIG. 4.
- the sterile flow chamber 2 has the first part of the downstream, sterile further processing section 3 in the form of a packaging material web which is also to be kept sterile Exchange barrel-receiving space 20 is formed, and behind this means FM are arranged for the timed withdrawal of the sterile packaging material web PB, which means are only indicated schematically, especially since these are the clock conveying means of the downstream packaging machine.
- a so-called condensate doctor blade 26 is also arranged in the through-flow chamber 2 behind the at least one nozzle 5, essentially transversely to the through-flow direction, from which the scraped-off condensate KO, for example, by means of an air-operated suction device that operates on the principle of a Venturi nozzle 27 is discharged.
- this suction device 27 has the advantage that it is completely insensitive to the kill media and their residues.
- the device Since, when the device is in operation, the steam is freely sprayed into the flow chamber 2 on the packaging material PB and the relaxing steam also spreads throughout the flow chamber and also precipitates on the walls thereof, as mentioned above, it is provided with a condensate drain 14, which leads to a Condensate drain 14 'provided collector 28, which also receives the condensate KO coming from the condensate doctor 26.
- the condensate drain 14 is also connected to a suction device 27, in which a strong air flow is supplied to the condensate flow, so that suction is generated at the condensate drain 14 (Venturi nozzle principle).
- a condensate suction device 26 ' is also expediently arranged on the underside of the packaging material web PB.
- the nozzle 5 which, if this requires the further treatment section 3 to be kept sterile, i.e. where the underside of the packaging material web is also passed through a so-called full tunnel 30 in a sterile manner (see FIG. 1), so that at least one is also in the through-flow chamber 2 from below arranged nozzle directed against the packaging material.
- the nozzle arrangement "with a short distance D to the packaging material web" it has a size of 4 to 8 mm.
- the nozzle 5 is arranged in the pass-through chamber 2 with respect to its distance and inclination (see arrows on the second nozzle shown in dashed lines) so that optimal distance and inclination settings can be made for the respectively treated packaging material web.
- the inclination of the nozzle shown in FIG. 4 in the direction of passage has proven to be particularly advantageous since the condensate film which forms under the nozzle on the web runs away from the nozzle with the packaging material web.
- a packing material storage loop receiving space 20 is required, for a perfect packaging material web transport the transition point between continuous steaming and To be able to guarantee timed further treatment.
- a packing material storage loop receiving space 20 is, as shown in Figure 6, advantageously provided that Pass-through chamber 2 in and against the running direction of the packaging material web PB slidable to store, the displacement path corresponds at least to the material feed rate per cycle.
- the procedure is such that saturated steam is fed to the nozzle and the saturated steam is heated before application to the packaging material web by controlled supply of energy immediately before it is sprayed out, and the superheated steam is injected into one over treating steam packaging section formed is sprayed over the entire surface in the steam storage space kept closed during the vapor deposition onto the packaging material PB with formation of a condensate film.
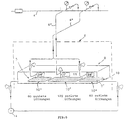
- the nozzle 5 according to FIGS. 8, 9 is designed in the form of a heatable steaming box 8 with an inner steam distribution chamber 9, which is closed off from the packaging material pass plane E with a nozzle plate 10 containing a plurality of nozzle openings 7 '.
- the nozzle plate 10 is advantageously formed from a central part 10 'and from two edge parts 10 ", the separately held distribution and distribution chambers 11 of which are connected to separate, controllable saturated steam supply lines 4".
- the steaming box 8 On the packaging material web side, the steaming box 8 is provided with a seal 13 delimiting a steam storage space 12.
- the device designed in this way can be operated both in a clocked manner and with a continuously running packaging material web PB.
- the stopped packaging material web section is pressed against the seal 13 from below with a plate 8 ′′ shown only in broken lines in FIG that a self-contained steam storage space 12 is available for the full-surface spraying with superheated steam, after its completion the plate 8 "is again slightly lowered and the residual steam (saturated steam / wet steam) can escape into the continuous flow chamber 2.
- the seal 13 can also be designed in the form of a circumferential, more or less flexible lip seal (not particularly shown), which then also delimits a vapor storage space 12, but which remains open all around due to a narrow gap between the seal 13 and the packaging material web PB.
- the packaging material web can also be conveyed continuously under the steaming box 8, which then, depending on the operating mode of the downstream packaging machine. and as mentioned above, a damming loop guide 20 according to FIG. 2 of the packaging material PB requires.
- the formation of such a steam storage space 12, which can also be provided for the nozzles 5 according to FIG. 4 (indicated by dots there), has proven to be advantageous in that, as has been shown, the edge areas of a continuous packaging material web are also suitable for this let the optimized disinfection be recorded with certainty.
- the vaporization box 8 forming the “nozzle” is provided with a controllable, electrical heating resistor 8 ′, which includes the entire upper part of the box 8, which also contains the saturated steam distribution lines 4, for converting the saturated steam into superheated steam Temperature.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Apparatus For Disinfection Or Sterilisation (AREA)
- Containers And Plastic Fillers For Packaging (AREA)
- Package Closures (AREA)
Description
Bereits seit 1985 war aber auch gemäß der den Oberbegriffen der Ansprüche 1,6,11 und 15 entsprechenden US-A-4,537,007 das Arbeiten mit überhitztem Dampf in Betracht gezogen, der auf durch eine Sterilisationskammer durchlaufende Packstoffbahn aufgedüst wird, wobei allerdings die Packstoffbahn vorher ein relativ heißes, kurz unterhalb der Siedegrenze gehaltenes Wasserbad passiert, das gleichzeitig die untere Einlauföffnung der Sterilisationskammer hermetisch abschließt.
Soweit bekannt, hat sich dieses Verfahren offenbar nicht in die Praxis umsetzen lassen. Die Gründe dafür dürften darin zu suchen sein, daß die üblicherweise für Verpackungszwecke aus dafür geeignetem Kunststoff bestehenden Packstoffbahnen nur schwer mit Wasser gleichmäßig benetzbar sind und bei diesem Verfahren gerade kein zusammenhängender Kondensatfilm auf der Packstoffbahn entsteht, der im heißen Zustand aber wesentliche Voraussetzung für eine befriedigende Keimabtötung ist. Da die Packstoffbahn beim Verfahren nach der US-A-4,537,007, zudem durch das heiße Wasserbad selbst erhitzt, wenn überhaupt nur tropfenweise benetzt in die Durchlaufkammer einläuft, dürfte der überhitzte Dampf, der offenbar insbesondere auch der Trocknung der Packstoffbahn dienen soll, nur ungleichmäßig zur Wirkung kommen, eben weil er auf benetzte und unbenetzte Packstoffbahnbereiche trifft. Außerdem wird der Dampf der Durchlauf- bzw. Sterilkammer bereits im überhitzten Zustand zugeführt, was außerhalb der Durchlaufkammer eines Überhitzungsaggregates bedarf und entsprechend isolierter Dampfzuleitungen, wobei außerdem zu berücksichtigen ist, daß in den Aufstellräumen von Verpackungsmaschinen in der Regel nur Sattdampfnetze zur Verfügung stehen.
Das an sich bekannte Prinzip der Keimreduktion durch feuchte Hitze wird also auch weiterhin mit der für die verminderte Kondensatbildung vorteilhaften Dampfüberhitzung beibehalten. Zu den Merkmalen "Sterildurchlaufkammer" und "mit im wesentlichen gleicher Intensität..." bzgl. des Aufdüsens sei auf Folgendes erklärend hingewiesen:
Diese Regelbarkeit erfolgt auch zweckmäßig mit Rücksicht auf die Temperatur der einlaufenden Packstoffbahn, d.h., die in der Regel bisherige Notwendigkeit, eine neue Packstoffbahnvorratsrolle auf die Temperatur im Aufstellraum der Verpackungsmaschine zu bringen, entfällt. Hat die einlaufende Packstoffbahn diesbezüglich noch eine per Temperatursensor gemessene Untertemperatur, so wird die aufzubringende Dampfmenge entsprechend reduziert, da sich auf einer kälteren Fläche bzw. Packstoffbahn Kondensat vermehrt niederschlägt.
In bekannter Weise regel- bzw. zu- und abschaltbar ist natürlich auch die Sattdampfzufuhr zur Vorrichtung bzw. zur Düse, und zwar zum einen direkt in Bezug auf die Düsenstrahlintensität und zum anderen auch mit Rücksicht darauf, daß die Packstoffbahn im Rhythmus der folgenden Verarbeitungsmaschine getaktet durch die Sterildurchlaufkammer gefördert wird, was insofern zu bevorzugen ist, als dadurch der maschinelle Aufwand geringer wird, denn ein aufwendiger maschineller Übergangsbereich (Stauschlaufenführung) für eine kontinuierlich in die Sterildurchlaufkammer einlaufende und dann getaktet in die anschließende Verarbeitungsmaschine einzuführende Packstoffbahn entfällt. Dies ist allerdings mit einem größeren Steuerungsaufwand verbunden, denn dann muß die Dampfzufuhr pro Fördertakt derart ein- und ausgeschaltet werden, daß die Bedingung der Aufdüsung des Dampfes während des Packstoffbahntransportes erfüllt wird. Bezgl. dieses Packstoffbahntransportes bzw. der Bewegung der Packstoffbahn während des Aufdüsens, sei darauf hingewiesen, daß dieses Bewegungsbedingung auch dadurch erfüllt werden kann, daß bei Stillstand der Packstoffbahn entweder die ganze Durchlaufkammer mit ihren darin befindlichen Elementen bewegt wird oder auch nur die Breitschlitzdüse in der dann stationären Durchlaufkammer. In diesem Zusammenhang sich ergebende vorteilhafte Weiterbildungen werden noch näher erläutert.
Es zeigt schematisch
- Fig.1
- die erfindungsgemäße Vorrichtung in Verbindung mit einer nachgeschalteten Weiterverarbeitungsstrecke für einen insgesamt getakteten Durchlauf der Packstoffbahn;
- Fig.2
- eine der Fig. 1 entsprechende Darstellung für eine kontinuierliche Packstoffbahnzufuhr zur erfindungsgemäßen Vorrichtung und nachfolgend getakteter Weiterführung in die Weiterbehandlungsstrecke;
- Fig.3
- die erfindungsgemäße Vorrichtung in Verbindung mit einer nachgeschalteten Verpackungsmaschine zur Herstellung von Schlauchbeuteln;
- Fig.4
- in bezug auf Fig. 1 vergrößert die erfindungsgemäße Vorrichtung zur Durchführung des Verfahrens;
- Fig.5
- stark schematisiert einen Schnitt durch eine Düse;
- Fig.6
- schematisch eine besondere Ausführungsform der Vorrichtung;
- Fig.7
- in Form eines Diagramms die Bewegungsabläufe der Durchlaufkammer und der Packstoffbahn bei getaktet bewegter Durchlaufkammer;
- Fig.8
- perspektivisch und schematisch die bevorzugte Ausfühform der Vorrichtung und
- Fig.9
- schematisch einen Längsschnitt durch die Düse nach Fig.7
Beim Ausführungsbeispiel nach Fig.1 wird die Packstoffbahn PB getaktet durch die Durchlaufkammer 2 gefördert, während nach Fig.2 der kontinuierliche Zulauf hinter der Durchlaufkammer 2 in eine getaktete Weiterförderung umgewandelt wird, wofür ein Packstoffbahn-Stauschlaufen-Aufnahmeraum 20 erforderlich ist.
Alle für derartige Förderungen und Bahnführungen notwendigen Mittel FM sind nur schematisch und gestrichelt in Fig.1 dargestellt und bedürfen auch keiner besonderen Erläuterung, da hinlänglich bekannt, zumal hier letztlich nur die der Weiterbehandlungsstrecke 3, wie auch immer diese im einzelnen gestaltet sein mag, vorgeschaltete Vorrichtung zur Heißdampfbehandlung der unverformten Packstoffbahn PB von Interesse ist. Nur der Vollständigkeit halber ist in Fig. 3 die Vorrichtung zum Sterilisieren in Verbindung mit einer Verpackungsmaschine SM zur Herstellung von Schlauchbeuteln veranschaulicht.
Für die Vorrichtung zur Durchführung des ersten Verfahrens ist unter Verweis auf die Fig. 4 wesentlich, daß die Dampfzufuhr in Form mindestens einer im wesentlichen quer zur Packstoffbahndurchlaufrichtung orientierten, in der mit einer Kondensatabführung 14 versehenen und gegen Atmosphäre nach unten offenen Sterildurchlaufkammer 2 mit geringer Mündungsdistanz D über der Packstoffbahndurchlaufebene E angeordneten Düse 5 ausgebildet ist, deren interne, zur Düsenöffnung 7 führende Dampfführung 4 mit einer regelbaren und gegf. sensorgesteuerten Energiezufuhreinrichtung 6 (bspw. elektrischer Heizwiderstand) versehen ist. Für die sensorische Erfassung der Temperatur der einlaufenden Packstoffbahn ist vor der Sterildurchlaufkammer 2 ein Temperatursensor 29 angeordnet, mit dem Einfluß auf die Energiezufuhr und damit auf den Überhitzungsgrad des auszudüsenden Dampfes genommen wird.
In Fig.4 ist ferner mit 21 die Regelung für die Energiezufuhreinrichtung 6 bezeichnet, mit 22 die Dampfdruck- und Dampfmengenregelung und mit 23 die Sattdampfzufuhrleitung. Ausserdem ist die Durchlaufkammer 2 mit einem Kondensatablauf 14 versehen, und zwar für sich an den Wänden der Durchlaufkammer niederschlagendes Kondensat.
Mit dieser Vorrichtung wird der durch die Leitung 23 und vom Ventil 22 geregelt zugeführte Sattdampf vor Aufbringung auf die Packstoffbahn PB durch entsprechend geregelte Energiezufuhr in überhitzten Dampf unmittelbar in der Düse selbst umgewandelt und dann auf die durch die gegen Atmosphäre offene Durchlaufkammer 2 geförderte Packstoffbahn PB während deren Transportbewegung quer zu dieser auf mindestens der Füllgutseite aus geringer Distanz D mit im wesentlichen gleicher Intensität über die Packstoffbahnbreite B aufgedüst, was, wie sich gezeigt hat, zu einer äußerst wirksamen Keimreduzierung führt.
Der bspw. mit 5,5 bar zugeführte Sattdampf tritt dabei und bei einer durch Energiezufuhr via Einrichtung 6 auf ca. 300° C gehaltenen Düse 5 mit ca. 200° C aus. Die Düse 5 ist dabei so gestaltet, daß der ausgedüste Dampfstrahl über die ganze Packstoffbahnbreite B im wesentlichen die gleiche Intensität hat. Bei großer Breite der Packstoffbahn PB heißt das, daß innerhalb eines Düsenkopfes 5' (siehe Fig.5) mehrere gleichmäßig mit Dampf beschickbare Kammern 24 vorgesehen sind, die Schlitzöffnungen 25 mit einer maximalen Breite von 10 bis 20 mm aufweisen. In einem Düsenkopf 5' sind je nach Breite der Packstoffbahn mehrere solcher Düsenausbildungen nebeneinander angeordnet, von denen in Fig.5 nur drei dargestellt sind.
Läuft die Packstoffbahn gemäß Fig. 1 getaktet durch die Durchlaufkammer 2, so wird über einen entsprechend mitgesteuerten Ein-Aus-Regler, der im Regler 22 mit integriert sein kann, die Sattdampfzufuhr entsprechend getaktet bewirkt, d.h. die Aufdüsung erfolgt dann nur, wenn sich die Packstoffbahn PB mit ihrem betroffenen Abschnitt in der Durchlaufkammer 2 bewegt, wobei es, falls dies die geforderte Entkeimungsrate verlangt, durchaus möglich ist, zwei Düsen 5 bzw. Düsenköpfe 5' hintereinander, wie gestrichelt in Fig.4 angedeutet, anzuordnen.
Wenn die Packstoffbahn PB kontinuierlich die Durchlaufkammer 2 durchlaufen soll, was eine Ein-Ausschaltung der Dampfzufuhr entbehrlich macht und letztlich für gleichmäßigere Bedampfungsverhältnisse sorgt, so ist hinter der Sterildurchlaufkammer 2 der erste Teil der nachgeordneten, sterilen Weiterbehandlungsstrecke 3 in Form eines ebenfalls steril zu haltenden Packstoffbahn-Stauschlaufen-Aufnahmeraumes 20 ausgebildet, und hinter diesem sind Mittel FM für den getakteten Abzug der sterilen Packstoffbahn PB angeordnet, welche Mittel nur schematisch angedeutet sind, zumal es sich dabei um die Taktfördermittel der nachgeordneten Verpackungsmaschine handelt.
Mit Rücksicht auf die Dampfverteilung in der Durchlaufkammer 2 ist zweckmäßig auch auf der Unterseite der Packstoffbahn PB eine Kondensatabsaugeinrichtung 26' angeordnet.
Gleiches gilt auch für die Düse 5, die, wenn dies die Sterilhaltung der Weiterbehandlungsstrecke 3 verlangt, also dort auch die Packstoffbahnunterseite steril durch einen sogenannten Volltunnel 30 (siehe Fig. 1) geführt wird, so wird in der Durchlaufkammer 2 ebenfalls mindestens eine von unten gegen die Packstoffbahn gerichtete Düse angeordnet.
Was die Maßgabe zur Düsenanordnung "mit geringer Distanz D zur Packstoffbahn" betrifft, so hat diese eine Größenordnung von 4 bis 8 mm. Vorteilhaft ist dabei die Düse 5 in der Durchlaufkammer 2 bzgl. ihrer Distanz und Neigung (siehe Pfeile an der gestrichelt dargestellten zweiten Düse) einstellbar angeordnet, so daß optimale Distanz- und Neigungseinstellungen für die jeweilig behandelte Packstoffbahn vorgenommen werden können. Die in Fig.4 dargestellte Neigung der Düse in Durchlaufrichtung hat sich als besonders vorteilhaft erwiesen, da dadurch der unter der Düse auf der Bahn entstehende Kondensatfilm mit der Packstoffbahn von der Düse wegläuft.
Dafür ist die Düse 5 nach den Fig.8,9 in Form eines beheizbaren Bedampfungskastens 8 mit innerer Dampfverteilerkammer 9 ausgebildet, die gegen die Packstoffbahndurchlaufebene E mit einer eine Vielzahl von Düsenöffnungen 7' enthaltenden Düsenplatte 10 abgeschlossen ist. Die Düsenplatte 10 ist dabei vorteilhaft aus einem Mittelteil 10' und aus zwei Randteilen 10" gebildet, deren getrennt gehaltenen Verteiler- und Zuteilkammern 11 an separate, regelbare Sattdampfzuleitungen 4" angeschlossen sind. Packstoffbahnseitig ist dabei der Bedampfungskasten 8 mit einer einen Dampfstauraum 12 begrenzenden Dichtung 13 versehen.
Je nach Gestaltung dieser Dichtung 13 läßt sich die derart ausgebildete Vorrichtung sowohl getaktet als auch mit kontinuierlich durchlaufender Packstoffbahn PB betreiben.
Bei Ausbildung der Dichtung 13 gemäß Fig.9, also bspw. in Form einer der Umfangskontur des Kastens folgenden O-Ringdichtung, wird der angehaltene Packstoffbahnabschnitt mit einer in Fig.9 nur gestrichelt dargestellten Platte 8" von unten gegen die Dichtung 13 gedrückt, so daß ein in sich geschlossener Dampfstauraum 12 für die ganzflächige Bedüsung mit Heißdampf vorliegt, nach deren Vollzug die Platte 8" wieder geringfügig abgesenkt wird und der Restdampf (Sattdampf/Naßdampf) in die Ddurchlaufkammer 2 entweichen kann.
Die Dichtung 13 kann aber auch in Form einer umlaufenden, mehr oder weniger nachgiebigen Lippendichtung (nicht besonders dargestellt) ausgebildet werden, die dann ebenfalls einen Dampfstauraum 12 begrenzt, der aber ringsum durch einen engen Spalt zwischen Dichtung 13 und Packstoffbahn PB offen bleibt. Bei kontinuierlicher Bedampfung mit Heißdampf kann dadurch die Packstoffbahn ebenfalls kontinuierlich unter dem Bedampfungskasten 8 gefördert werden, was dann, je nach Betriebsart der nachgeschalteten Verpackungsmaschine, gegf. und wie vorerwähnt eine Stauschlaufenführung 20 gemäß Fig.2 der Packstoffbahn PB erfordert.
Die Ausbildung eines solchen Dampfstauraumes 12, der übrigens auch bei den Düsen 5 nach Fig.4 vorgesehen werden kann (dort punktiert angedeutet), hat sich insofern als vorteilhaft erwiesen, als sich damit, wie sich gezeigt hat, auch die Randbereiche einer durchlaufenden Packstoffbahn für die optimierte Entkeimung mit Sicherheit erfassen lassen.
Bei dieser Ausführungsform ist, wie aus Fig.9 ersichtlich, der die "Düse" bildende Bedampfungskasten 8 mit einem regelbaren, elektrischen Heizwiderstand 8' versehen, der das ganze auch die Sattdampfverteilerleitungen 4" enthaltende Oberteil des Kastens 8 zur Umwandlung des Sattdampfes in Heißdampf auf Temperatur hält.
Claims (20)
- Verfahren zur Keimreduzierung und Reinigung mindestens der füllgutseitigen Fläche einer eine Sterilisationsdurchlaufkammer (2) passierenden Packstoffbahn (PB) mittels durch mindestens eine Düse (5) aufgedüsten überhitztem Dampf, wobei die sterilisierte Packstoffbahn anschließend in einen Steriltunnel (3) einer Verpackungsmaschine eingeführt wird und die Sterilisationsdurchlaufkammer (2) und der Steriltunnel in Bezug auf die Atmosphäre unter leichtem Überdruck gehalten werden, gehalten werden,
dadurch gekennzeichnet, daß der Düse (5) Sattdampf zugeführt und der Sattdampf vor Aufbringung auf den in der Sterilisationsdurchlaufkammer (2) befindlichen und trocken in die Kammer (2) eingeführten Packstoffbahnabschnitt durch geregelte Energiezufuhr unmittelbar vor seiner Ausdüsung überhitzt und dieser überhitzte Dampf mit im wesentlichen gleicher Intensität über der ganzen Länge mindestens einer Querlinie der Packstoffbahn auf diese unter Ausbildung eines Kondensatfilmes aufgedüst wird. - Verfahren nach Anspruch 1,
dadurch gekennzeichnet, daß der auf der in der Durchlaufkammer (2) bedampften Fläche der Packstoffbahn gebildete Kondensatfilm anschließend einer Kondensatabsaugung vor Verlassen der Sterilisationsdurchlaufkammer unterworfen wird. - Verfahren nach Anspruch 1 oder 2,
dadurch gekennzeichnet daß der Heißdampf geneigt zur Packstoffbahn und in deren Durchlaufrichtung aufgedüst wird. - Verfahren nach einem der Ansprüch 1 bis 3,
dadurch gekennzeichnet, daß der zu behandelnde Packstoffbahnabschnitt in Relativbewegung zum aufgedüsten Heißdampf gehalten wird. - Verfahren nach einem der Ansprüche 1 bis 4,
dadurch gekennzeichnet, daß bei getaktetem Transport der Packstoffbahn durch die Sterilisationsdurchlaufkammer (2) die Dampfaufdüsung entsprechend getaktet bewirkt wird. - Verfahren zur Keimreduzierung und Reinigung mindestens der füllgutseitigen Fläche einer eine Sterilisationsdurchlaufkammer (2) passierenden Packstoffbahn (PB) mittels durch mindestens eine Düse (5) aufgedüsten überhitztem Dampf, wobei die sterilisierte Packstoffbahn anschließend in einen Steriltunnel (3) einer Verpackungsmaschine eingeführt wird und die Sterilisationsdurchlaufkammer und der Steriltunnel in Bezug auf die Atmosphäre unter leichtem Überdruck gehalten werden,
dadurch gekennzeichnet, daß der Düse (5) Sattdampf zugeführt und der Sattdampf vor Aufbringung auf den in der Sterilisationsdurchlaufkammer (2) befindlichen, trocken in die Kammer im Schritttakt eingeführten Packstoffbahnabschnitt durch geregelte Energiezufuhr unmittelbar vor seiner Ausdüsung überhitzt und dieser überhitzte Dampf in einen über dem zu behandelnden Packstoffbahnabschnitt gebildeten Dampfstauraum (12) mit im wesentlichen gleicher Intensität ganzflächig im während der Bedampfung geschlossen gehaltenen Dampfstauraum auf die Packstoffbahn unter Ausbildung eines Kondensatfilmes aufgedüst wird. - Verfahren nach Anspruch 6,
dadurch gekennzeichnet, daß der auf der im Dampfstauraum (12) bedampften Fläche der Packstoffbahn gebildete Kondensatfilm bei geöffnetem Dampfstauraum anschließend einer Kondensatabsaugung vor Verlassen der Sterilisationsdurchlaufkammer (2) unterworfen wird. - Verfahren nach Anspruch 6 oder 7,
dadurch gekennzeichnet, daß das Ausdüsen des Heißdampfes bei geschlossen gehaltenem Dampfstauraum (12) bewirkt wird. - Verfahren nach einem der Ansprüche 1 bis 8,
dadurch gekennzeichnet, daß der entstehende Überschußdampf in der Sterilisationskammer (2) aus dieser abgesaugt wird. - Verfahren nach einem der Ansprüche 1 bis 9,
dadurch gekennzeichnet, daß die Überhitzung des zugeführten Sattdampfes in Abhängigkeit von der Temperatur der Packstoffbahn geregelt wird. - Vorrichtung zur Durchführung des Verfahrens nach Anspruch 1, bestehend aus einer Packstoffbahnrollenhalterung (1) mit nachgeordneter Sterilisationsdurchlaufkammer (2) mit einer Einrichtung (4) zur regelbaren Dampfzufuhr und mit mindestens einer Düse (5), wobei hinter der Sterilisationsdurchlaufkammer (2) ein Steriltunnel (3) einer an die Durchlaufkammer (2) angeschlossenen Verpackungsmaschine angeschlossen ist,
dadurch gekennzeichnet,
daβ die Packstoffbahn (PB) trocken in die Kammer (2) einführbar ist, daβ die Einrichtung (4) zur Dampfzufuhr
eine regelbar ausgebildete Sattdampfzufuhr (4) innerhalb der Sterildurchlaufkammer (2) zur mindestens einen die Breite der Packstoffbahn erfassenden Düse (5) aufweist, und daß eine regelbare Energiezufuhreinrichtung (6) zur Erhöhung der Sattdampf- auf Heißdampftemperatur unmittelbar vor der Ausdüsung angeordnet und die Düse (5) vor ihrer Öffnung (7) mit Elementen zur gleichmäßigen Heißdampfverteilung versehen ist. - Vorrichtung nach Anspruch 11,
dadurch gekennzeichnet, daß vor der Auslauföffnung (2') der Kammer (2) in dieser eine Kondensatfilmabsaugeinrichtung (26) angeordnet ist. - Vorrichtung nach Anspruch 11 oder 12,
dadurch gekennzeichnet daß die Energiezufuhreinrichtung (6) an einem unmittelbar vor der Düsenöffnung (7) befindlichen Dampfführungsstück (4') angeordnet ist. - Vorrichtung nach einem der Ansprüche 11 bis 13,
dadurch gekennzeichnet, daß die mindestens eine Düse (5) in ihrer Distanz und/oder Neigung zur Packstoffbahndurchlaufebene (E) einstellbar ausgebildet ist. - Vorrichtung zur Durchführung des Verfahrens nach Anspruch 6, bestehend aus einer Packstoffbahnrollenhalterung (1) mit nachgeordneter Sterilisationsdurchlaufkammer (2) mit einer Einrichtung (4) zur regelbaren Dampfzufuhr und mit mindestens einer Düse (5), wobei hinter der Sterilisationsdurchlaufkammer (2) ein Steriltunnel (3) einer an die Durchlaufkammer (2) angeschlossenen Verpackungsmaschine angeschlossen ist,
dadurch gekennzeichnet, daß die Packstoffbahn (PB) trocken in die Kammer (2) einführbar ist, daß die Einrichtung (4) zur Dampfzufuhr eine regelbar ausgebildete Sattdampfzufuhr aufweist, und
daß innerhalb der Sterildurchlaufkammer (2) die Düse (5) in Form eines beheizbaren, im Takt auf die Packstoffbahn aufsetzbaren Bedampfungskastens (8) mit innerer Dampfverteilerkammer (9) ausgebildet ist, welche Kammer (9) gegen die Packstoffbahndurchlaufebene (E) mit einer eine Vielzahl von Düsenöffnungen (7') enthaltenden Düsenplatten (10) unter Bildung eines Dampfstauraums (12) abgeschlossen ist und der Bedampfungskasten (8) mit einer regelbare Energiezufuhreinrichtung (6) zur Erhöhung der Sattdampf- auf Heißdampftemperatur und die Düse (5) vor ihrer Öffnung (7) mit Elementen zur gleichmäßigen Heißdampfverteilung versehen ist. - Vorrichtung nach Anspruch 15,
dadurch gekennzeichnet, daß vor der Auslauföffnung (2') der Kammer (2) in dieser eine Kondensatabsaugeinrichtung (26) angeordnet ist. - Vorrichtung nach Anspruch 15 oder 16,
dadurch gekennzeichnet, daß die Düsenplatte (10) aus einem Mittelteil (10') und zwei Randteilen (10") gebildet ist, deren getrennt gehaltenen Verteiler - und Zuteilkammern (11) an separate, regelbare Sattdampfzuleitungen (4'') angeschlossen sind. - Vorrichtung nach einem der Ansprüche 11 bis 17,
dadurch gekennzeichnet, daß der Bedampfungskasten (8) packstoffbahnseitig mit einer den Dampfstauraum (12) begrenzenden Dichtung (13) versehen ist. - Vorrichtung nach einem der Ansprüche 11 bis 18,
dadurch gekennzeichnet, daß die Sterilisationsdurchlaufkammer (2) mit einem Kondensatablauf (14) versehen ist. - Vorrichtung nach einem der Ansprüche 11 bis 19,
dadurch gekennzeichnet, daß vor dem Einlaß der Sterilisationsdurchlaufkammer (2) ein Temperatursensor (30) für die Packstoffbahn angeordnet ist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19854804A DE19854804A1 (de) | 1998-11-27 | 1998-11-27 | Verfahren und Vorrichtung zur Keimreduzierung und Reinigung von Packstoffbahnen für die Herstellung von Verpackungen |
| DE19854804 | 1998-11-27 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1004510A1 EP1004510A1 (de) | 2000-05-31 |
| EP1004510B1 true EP1004510B1 (de) | 2002-04-03 |
Family
ID=7889252
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP99123401A Expired - Lifetime EP1004510B1 (de) | 1998-11-27 | 1999-11-24 | Verfahren und Vorrichtung zur Keimreduzierung und Reinigung von Packstoffbahnen für die Herstellung von Verpackungen |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US6442915B1 (de) |
| EP (1) | EP1004510B1 (de) |
| DE (2) | DE19854804A1 (de) |
| ES (1) | ES2172973T3 (de) |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19903259C1 (de) * | 1999-01-28 | 2000-07-13 | Hassia Verpackung Ag | Vorrichtung zum Entkeimen von Packstoffbahnen |
| ATE444899T1 (de) * | 2002-02-08 | 2009-10-15 | Tetra Laval Holdings & Finance | Vorrichtung zur sterilisation von packstoffbahn in einer verpackungsmachine für fliessfähige nahrungsmittel |
| WO2004087502A2 (en) * | 2003-03-27 | 2004-10-14 | Swf Companies, Inc. | High-speed continuous action form-fill-seal apparatus |
| DE102005052826A1 (de) * | 2005-11-05 | 2007-05-10 | Hassia Verpackungsmaschinen Gmbh | Verfahren und Einrichtung zum Sterilisieren einer unverformten, taktschrittgeförderten Packstoffbahn |
| WO2008149377A1 (en) * | 2007-06-04 | 2008-12-11 | Harish Prabhakar Joshi | A process for aseptic packaging |
| DE102008035605B4 (de) * | 2008-07-31 | 2012-06-14 | Khs Gmbh | Transportstrecke zum Fördern von Kappen oder dergleichen Verschlüssen zum Verschließen von Flaschen oder dergleichen Behältern |
| JP6345802B2 (ja) * | 2014-04-11 | 2018-06-20 | テトラ ラバル ホールディングス アンド ファイナンス エス エイ | 包装材料の温度を検出するための温度センサーを備えたローラーデバイス |
Family Cites Families (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CH348786A (de) * | 1957-03-14 | 1960-09-15 | Alpura Ag | Verfahren und Vorrichtung zum sterilen Verpacken von sterilem Verbrauchsgut |
| GB831922A (en) * | 1957-03-26 | 1960-04-06 | Alpura Ag | Sterile packaging of sterile consumable material |
| CH580009A5 (de) * | 1973-07-04 | 1976-09-30 | Quader Ets | |
| SE399039B (sv) * | 1975-04-07 | 1978-01-30 | Ziristor Ab | Sett att rena steriliseringsmedelbemengd luft vid maskin for tillverkning av sterila forpackningar |
| SE401913B (sv) * | 1976-10-07 | 1978-06-05 | Tetra Pak Int | Anordning for sterilisering av en forpackningsmaterialbana |
| DE3016266A1 (de) | 1980-04-26 | 1981-10-29 | Robert Bosch Gmbh, 7000 Stuttgart | Verfahren und vorrichtung zum sterilisieren eines packstoffbandes |
| IT1205455B (it) * | 1982-01-29 | 1989-03-23 | Ettore Lattanzi | Procedimento ed impianto di sterilizzazione in continuo di nastro utilizzato per il confezionamento asettico di prodotti fluidi presterilizzati |
| DE3207426C2 (de) * | 1982-03-02 | 1985-04-04 | Hassia Verpackungsmaschinen GmbH, 6479 Ranstadt | Vorrichtung zur Herstellung von Behältern aus thermoplatischen Folienbändern |
| DE3439020A1 (de) * | 1984-10-25 | 1986-04-30 | Robert Bosch Gmbh, 7000 Stuttgart | Verfahren zum herstellen steriler packungen |
| US5429303A (en) * | 1993-03-20 | 1995-07-04 | V.I.B. Apparatebau Gmbh | Steam spray tube with linear acceleration channel |
| US5387403A (en) * | 1993-06-15 | 1995-02-07 | H. Ikeuchi & Co., Ltd. | Automatic sterilizing apparatus |
| DE19505197A1 (de) * | 1995-02-16 | 1996-09-05 | Hassia Verpackung Ag | Aseptisch arbeitende FFS-Maschine |
| DE19507639C2 (de) * | 1995-03-04 | 1997-09-18 | Hassia Verpackung Ag | Sterilisationseinrichtung an einer FFS-Verpackungsmaschine |
| DE19626705A1 (de) * | 1996-07-03 | 1998-01-08 | Bosch Gmbh Robert | Verfahren und Vorrichtung zum Sterilisieren einer Verpackungsmaterialbahn |
-
1998
- 1998-11-27 DE DE19854804A patent/DE19854804A1/de not_active Ceased
-
1999
- 1999-11-23 US US09/448,332 patent/US6442915B1/en not_active Expired - Fee Related
- 1999-11-24 EP EP99123401A patent/EP1004510B1/de not_active Expired - Lifetime
- 1999-11-24 DE DE59901108T patent/DE59901108D1/de not_active Expired - Fee Related
- 1999-11-24 ES ES99123401T patent/ES2172973T3/es not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| EP1004510A1 (de) | 2000-05-31 |
| US6442915B1 (en) | 2002-09-03 |
| ES2172973T3 (es) | 2002-10-01 |
| DE19854804A1 (de) | 2000-05-31 |
| DE59901108D1 (de) | 2002-05-08 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE3780687T2 (de) | System fuer saubere luft. | |
| DE69733437T2 (de) | System und verfahren zum herstellen, befüllen und siegeln von flexiblen beuteln | |
| DE2744638C3 (de) | Vorrichtung zum Sterilisieren einer Verpackungsmaterialbahn | |
| EP1152946A1 (de) | Aseptisch arbeitende verpackungsmaschinen und verfahren zu deren vorsterilisation | |
| EP3361926B1 (de) | Geschirrspüler mit einer vortrocknungseinrichtung, verfahren zum vortrocknen von geschirr | |
| EP0928845A2 (de) | Vorrichtung zum direkten oder indirekten Auftragen eines flüssigen oder pastösen Auftragsmediums auf eine laufende Materialbahn, insbesondere aus Papier oder Karton | |
| EP0418649B1 (de) | Verfahren und Vorrichtung zum Nassveredeln von Textilgut | |
| DE1696653C3 (de) | ||
| DE2223911A1 (de) | Verfahren zur Sterihsierung von Verpackungsmaterial und Vorrichtung zur Durchfuhrung des Verfahrens | |
| WO2022258709A1 (de) | Verfahren zu einer vorkonditionierung von einer auf fasermaterial basierenden verpackungsmaterialbahn in einem verpackungsformprozess sowie vorkonditioniervorrichtung zu einem durchführen des verfahrens | |
| DE69712991T2 (de) | Folientransferbeschichtungsverfahren und vorrichtung zur durchführung des verfahrens | |
| DE3818414C2 (de) | ||
| EP1004510A1 (de) | Verfahren und Vorrichtung zur Keimreduzierung und Reinigung von Packstoffbahnen für die Herstellung von Verpackungen | |
| DE2817487A1 (de) | Verfahren zum einziehen eines fadens in eine texturierduese und vorrichtung zur durchfuehrung des verfahrens | |
| EP1351858B1 (de) | Verfahren zum vorsterilisieren einer schlauchbeutel-verpackungsmaschine | |
| EP3511025B1 (de) | Reinigungs- und desinfektionsgerät sowie verfahren zum trocknen medizinischer und/oder zahnmedizinischer instrumente | |
| DE19910485C2 (de) | Aseptisch arbeitende Schlauchbeutelverpackungsmaschine | |
| WO1998001343A1 (de) | Verfahren und vorrichtung zum sterilisieren einer verpackungsmaterialbahn | |
| EP0041152B1 (de) | Vorrichtung und Verfahren zum Beseitigen von quer zur Bahnlaufrichtung entstandenen Verdickungen der Beschichtung | |
| DE2339128C3 (de) | Vorrichtung zum Sterilisieren von Verpackungsmaterial | |
| DE3033409C2 (de) | ||
| DE2132844C3 (de) | Trockenvorrichtung für eine Webmaschine | |
| DE4135909C2 (de) | Verfahren und Vorrichtung zum Mangeln textilen Gutes, insbesondere von Wäsche | |
| EP1660709A1 (de) | Verfahren zum kompressiven krumpfen und gummituch-krumpfanlage | |
| DE2164500A1 (de) | Maschine zum herstellen von mit fluessigen oder plastischen stoffen gefuellten sterilen packungen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): DE ES FR GB |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| 17P | Request for examination filed |
Effective date: 20000426 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| 17Q | First examination report despatched |
Effective date: 20001206 |
|
| AKX | Designation fees paid |
Free format text: DE ES FR GB |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE ES FR GB |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20020404 |
|
| REF | Corresponds to: |
Ref document number: 59901108 Country of ref document: DE Date of ref document: 20020508 |
|
| ET | Fr: translation filed | ||
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2172973 Country of ref document: ES Kind code of ref document: T3 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20030106 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20071031 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20071114 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20081023 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20081128 Year of fee payment: 10 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20081124 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20081124 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20081125 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20081125 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20100730 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20091130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100601 |