EP1036866A2 - Nähgarn sowie Verfahren zur Herstellung eines Nähgarnes - Google Patents
Nähgarn sowie Verfahren zur Herstellung eines Nähgarnes Download PDFInfo
- Publication number
- EP1036866A2 EP1036866A2 EP00103561A EP00103561A EP1036866A2 EP 1036866 A2 EP1036866 A2 EP 1036866A2 EP 00103561 A EP00103561 A EP 00103561A EP 00103561 A EP00103561 A EP 00103561A EP 1036866 A2 EP1036866 A2 EP 1036866A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- sewing thread
- roving
- yarn
- dtex
- fiber yarn
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000009958 sewing Methods 0.000 title claims abstract description 158
- 238000000034 method Methods 0.000 title claims abstract description 23
- 238000004519 manufacturing process Methods 0.000 title abstract description 10
- 239000000835 fiber Substances 0.000 claims abstract description 150
- 238000009987 spinning Methods 0.000 claims abstract description 41
- 238000010276 construction Methods 0.000 claims abstract description 7
- 229920000728 polyester Polymers 0.000 claims description 13
- 230000015572 biosynthetic process Effects 0.000 claims description 4
- 238000012549 training Methods 0.000 claims description 3
- 229920000742 Cotton Polymers 0.000 claims description 2
- 238000005538 encapsulation Methods 0.000 claims description 2
- 239000000758 substrate Substances 0.000 claims 1
- 239000011162 core material Substances 0.000 description 21
- 239000000463 material Substances 0.000 description 11
- 230000006835 compression Effects 0.000 description 3
- 238000007906 compression Methods 0.000 description 3
- 238000005259 measurement Methods 0.000 description 3
- -1 polyethylene terephthalate Polymers 0.000 description 3
- 229920000139 polyethylene terephthalate Polymers 0.000 description 3
- 239000005020 polyethylene terephthalate Substances 0.000 description 3
- 206010020112 Hirsutism Diseases 0.000 description 2
- 238000007796 conventional method Methods 0.000 description 2
- JXTHNDFMNIQAHM-UHFFFAOYSA-N dichloroacetic acid Chemical compound OC(=O)C(Cl)Cl JXTHNDFMNIQAHM-UHFFFAOYSA-N 0.000 description 2
- 239000000986 disperse dye Substances 0.000 description 2
- 210000000056 organ Anatomy 0.000 description 2
- 239000007858 starting material Substances 0.000 description 2
- 238000004804 winding Methods 0.000 description 2
- 238000010420 art technique Methods 0.000 description 1
- 230000000052 comparative effect Effects 0.000 description 1
- 238000001816 cooling Methods 0.000 description 1
- 239000011258 core-shell material Substances 0.000 description 1
- 230000006378 damage Effects 0.000 description 1
- 238000013461 design Methods 0.000 description 1
- 229960005215 dichloroacetic acid Drugs 0.000 description 1
- 238000009826 distribution Methods 0.000 description 1
- 239000000975 dye Substances 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000007431 microscopic evaluation Methods 0.000 description 1
- 229920000642 polymer Polymers 0.000 description 1
- 230000003685 thermal hair damage Effects 0.000 description 1
Classifications
-
- D—TEXTILES; PAPER
- D02—YARNS; MECHANICAL FINISHING OF YARNS OR ROPES; WARPING OR BEAMING
- D02G—CRIMPING OR CURLING FIBRES, FILAMENTS, THREADS, OR YARNS; YARNS OR THREADS
- D02G3/00—Yarns or threads, e.g. fancy yarns; Processes or apparatus for the production thereof, not otherwise provided for
- D02G3/44—Yarns or threads characterised by the purpose for which they are designed
- D02G3/46—Sewing-cottons or the like
-
- D—TEXTILES; PAPER
- D02—YARNS; MECHANICAL FINISHING OF YARNS OR ROPES; WARPING OR BEAMING
- D02G—CRIMPING OR CURLING FIBRES, FILAMENTS, THREADS, OR YARNS; YARNS OR THREADS
- D02G3/00—Yarns or threads, e.g. fancy yarns; Processes or apparatus for the production thereof, not otherwise provided for
- D02G3/22—Yarns or threads characterised by constructional features, e.g. blending, filament/fibre
- D02G3/38—Threads in which fibres, filaments, or yarns are wound with other yarns or filaments, e.g. wrap yarns, i.e. strands of filaments or staple fibres are wrapped by a helically wound binder yarn
Definitions
- the present invention relates to a sewing thread with the features the preamble of claim 1 and a method to produce such a sewing thread with Features of the preamble of claim 19.
- Sewing threads are known in different constructions, be it as sewing thread, as air-entangled yarns or as core yarns, each of the constructions listed above being theirs has individual advantages or weaknesses.
- Sewing threads designed as core threads have at least two rovings, these at least two, as core yarns trained rovings by twisting to manufacture Sewing thread are processed.
- Each of these rovings has the construction of a core yarn, such that each roving at least one core from a first multifilament yarn component comprises, this soul then with a second Fiber yarn component is wound.
- a roving a core-shell structure wherein the core through the inner multifilament soul that follows is also referred to as the first yarn component, and the Coat through a fiber yarn that spins the soul and that hereinafter also as the second yarn component or as the second Fiber yarn component is designated, is formed.
- the first multifilament yarn component to cover this first multifilament yarn component which is a major part of the strength of the finished Sewing thread provides, from unwanted damage
- the experts held it up today necessary for such a covering with fiber yarn must be so dense that the one made from two rovings Sewing thread seen at least in the cross section of the sewing thread about 45 individual fibers per roving, as a rule, however between 50 and 88 individual fibers per roving.
- the present invention is based on the object To provide sewing thread of the specified type that the Has construction of a core yarn and the cheaper than can be produced so far.
- the sewing thread according to the invention also exists as before known sewing thread described from at least two rovings, which twists together to form the sewing thread are.
- Each roving has the construction of a core yarn on, this core yarn at least one that Soul-forming first multifilament yarn component and a die Soul-spinning second fiber yarn component comprises.
- the finished sewing thread seen in the inventive Sewing thread at least the fiber thread wound a roving up to 41 individual fibers, preferably less than 41 individual fibers, so that in comparison to the prior art described above, the invention Sewing thread a much smaller number of fiber threads in the fiber yarn covering forming the sheath of the rovings owns.
- the invention differs Sewing thread from conventional sewing thread in that that the sewing thread according to the invention has at least one roving, in which the fiber yarn spinning is decidedly less Has individual fibers than in the prior art Case is.
- the improved sewing behavior of the sewing thread according to the invention which is up to 15% higher Sewing speeds or up to 20% longer seams with multidirectional Sewing and a higher number of with the Sewing thread according to the invention created buttonholes without thread break expresses, it is attributed to that in the invention Sewing thread provided fiber yarn covering of the roving with a maximum of 41 individual fibers or preferably less (seen across the cross section of the finished sewing thread) on the one hand the multifilament soul of each roving is still sufficient from mechanical and / or thermal damage protects and on the other hand due to the reduced number of individual fibers increased structuring in the wrapping has, so that even more air through such a reference the individual fiber count entrains reduced rewound, which improves cooling by the industrial Sewing heated thread guide organs or the needle brought about becomes.
- the sewing thread according to the invention has due to the reduction of the individual fibers in the fiber yarn spinning of the at least one roving compared to a conventional one Sewing thread containing at least 45 individual fibers in the fiber thread has a considerably reduced thickness on, so that even finer with the sewing thread according to the invention Seams can be created, which was previously conventional Coregarn remained locked.
- the sewing thread according to the invention in Compared to a conventional core yarn cheaper to produce.
- This advantage is in the invention Sewing thread is further emphasized by the fact that during spinning a small amount of fiber yarn in the roving must be processed so that the manufacturing speeds accordingly of the sewing thread according to the invention in Comparison to the manufacturing process of conventional sewing thread accordingly, preferably by 5% to about 15% can.
- a particularly suitable embodiment of the invention Sewing thread provides that the fiber yarn is spun maximum of all rovings seen in the cross section of the sewing thread 41, but preferably less than 41, individual fibers.
- Such a thing Sewing thread is then identical in comparison to one otherwise constructed conventional sewing thread the previously listed Advantages in a special measure and also has one extremely small thickness, without this the sewing Properties will deteriorate in any way.
- this embodiment of the sewing thread according to the invention at least one such roving includes, in which the fiber yarn spinning in cross section of the sewing thread seen a number of individual fibers between 20 individual fibers and has 38 individual fibers.
- this embodiment of the sewing thread according to the invention exclusively such rovings created in which the fiber yarn spinning of all rovings seen in cross section of the sewing thread between Have 20 individual fibers and 38 individual fibers, so owns such an embodiment of the sewing thread according to the invention even more improved sewing properties and can also even while reducing the use of materials and more Create increase in manufacturing speed.
- the individual fibers the mean of the fiber yarn spinning of each roving Stack length between 25 mm and 70 mm, preferably between 33 mm and 43 mm.
- Sewing thread addressed cover of the multifilament It is the soul of every roving when it comes to the inventive one Sewing thread of the total denier of the fibers used for the thread spinning of a roving used between 25 dtex and 200 dtex varies.
- the sewing thread according to the invention has such rovings that have a total titre between 70 dtex and 400 dtex own, these rovings designed as core yarns then in addition to the multifilament soul as a coat trained fiber yarn spinning with a maximum number of individual fibers of 41 individual fibers and in particular less than Has 41 individual fibers.
- Sewing thread A particularly good correlation between the thickness of the invention Sewing thread and the desired properties reached when the sewing thread according to the invention from two to four rovings of those described above or below still to be described type, which under formation of the Sewing threads are then twisted together.
- Such a thing Sewing thread then has in particular an overall titer as a finished one Sewing thread between 140 dtex (2 x 70 dtex) at a minimum and especially a maximum titer of 1,600 dtex (4 x 400 dtex) and is almost for all sewing operations that occur particularly suitable.
- a particularly high-strength embodiment of the invention Sewing thread is achieved when the soul multifile first yarn component of each roving or the Soul of at least one roving made of polyester, in particular made of high-strength polyester.
- a polyethylene terephthalate that also under the name of the high-strength standard in the trade Technical polyester fibers are offered, in particular the intrinsic viscosity between 0.5 dl / g and 0.75 dl / g, preferably between 0.55 dl / g and 0.63 dl / g, varies.
- this intrinsic viscosity is appropriate Polymer solutions in dichloroacetic acid determined at 25 ° C.
- the sewing thread according to the invention preferably has such rovings on which the multifilament first yarn component, the forms the soul of every roving, a filament number in particular between 16 and 300, preferably a single filament number between 24 and 96.
- Such embodiments have a particularly advantageous sewing behavior of the sewing thread according to the invention, in which the second yarn component, which is the spinning of each Roving forms, a fiber yarn made of polyester fibers and / or from cellulosic fibers, in particular from cotton fibers, is.
- a polyester fiber is used as the fiber yarn used for spinning, so this offers opposite the embodiments of the sewing thread according to the invention, the one Have encapsulation of cellulosic fibers, plus the additional
- the advantage that such a sewing thread is then exclusive consists of polyester and therefore in a one-step process using one class of dye, namely of disperse dyes, can be dyed.
- polyester stands for such in the present text Fibers or filaments made exclusively or largely consist of polyethylene terephthalate.
- a particularly good and less hairy cover is used ensured such embodiments of the sewing thread according to the invention, for those for the covering of each roving such fibers are selected, their single fiber titer between 0.6 dtex and 4 dtex, in particular between 0.8 dtex and 2 dtex, varies.
- Fibers, fiber yarns or staple fibers in the sense of the present Registration should all match such thread-like Denote structures that have a limited length, in particular have a length between 25 mm and 70 mm.
- each roving in the invention Sewing thread is a mass ratio of the first thread component to second fiber yarn component, which is the spinning of the first, yarn component serving as soul, from 50:50 to 75:25 and preferably from 58:42 to 68:32.
- a particularly suitable and easily colored embodiment of the sewing thread according to the invention provides that each roving is a first material that is identical Yarn component, i.e. a soul material, which with wound around a fiber yarn winding identical in material is.
- the present invention further relates to a method for producing the previously described embodiments of the sewing thread according to the invention.
- Sewing threads are initially at least two Rovings created, being used to create each roving a fuse made from fiber yarn together with the as Soul-serving multifilament yarn component of a spinning device is fed and spun there. After that the so created at least two rovings that are is core yarns, twisted together, whereby the inventive Sewing thread is formed.
- the sliver of the fiber yarn immediately before being fed to the Spinning device compressed so far that in the finished sewing thread the fiber yarn spinning of at least one roving over the Cross-section of the sewing thread seen a maximum of 41 individual fibers, preferably less than 41 individual fibers and in particular between 20 individual fibers and 38 individual fibers.
- the method according to the invention has the same Advantages that already exist for the sewing thread according to the invention are described so that to avoid repetition this is referred to.
- the inventive method is particularly is economically applicable while saving material, that it is faster compared to the conventional method is executable and that the created according to the invention Sewing thread excellent and universal sewing properties has, as described in detail above is.
- the inventive The process produced a sliver of the fiber yarn immediately before the feed to the spinning device is compressed so far that they are 10 times to 25 times the volume of the spun Rovings, especially 15 times to 20 times the volume of the spun roving. Due to the fact that that fed to the spinning device together with the core material Fibers of the fiber yarn usually only a limited one Thickness, i.e. in particular a thickness of about 1 to 5 layers of the fiber yarn, the volume of the fiber yarn sliver can are approximately equated with the width that the Fibrous thread fastener takes, so that the previously reproduced statement with regard to the compression approximately the following Statement corresponds. This means that in the invention Process the width occupied by the fuse 10 times to 25 times, especially 15 times up to 20 times the thickness of the spun roving becomes.
- Coefficient of twist ⁇ 'for the production of the roving is used between 80 and 130, of course the direction of rotation selected for twisting the thread to the direction of rotation of the roving.
- Nm means the yarn count (titer) in number metric.
- the first step was after conventional method spun a roving, where as The starting material for this roving is a multifilament core with a titer of 139 dtex with a fiber yarn with a Total titre of 65 dtex and a pre-rotation coefficient ⁇ 'of 110 was twisted in the S direction.
- the starting material for this roving is a multifilament core with a titer of 139 dtex with a fiber yarn with a Total titre of 65 dtex and a pre-rotation coefficient ⁇ 'of 110 was twisted in the S direction.
- a mass ratio of filament material (multifile core) of 68.1% and selected a fiber yarn proportion (fiber yarn spinning) of 31.9%
- the roving thus created then has a titer of effectively had 204 dtex.
- This roving was linear Strength of 1,040 cN or a specific strength of 50.98 cN / tex, the loop strength being 676 cN.
- the fibers used in the fiber yarn wrap had one Individual titers of 1.3 dtex and had a stack length of 38 mm.
- Cross sections were created from this standard sewing thread so the number of fibers of the fiber yarn winding of each roving to determine. For this purpose, five were over a length of 2 m Cross sections made. The number then became microscopic of the individual fibers in the fiber yarn spinning of each roving counted. After unwinding 50 m of the standard sewing thread this measurement was then repeated four times that a total of 25 cross sections were evaluated microscopically.
- the roving thus produced had an effective titer of 188 dtex and a mass distribution from filament to fiber content from 73.9 to 26.1.
- the linear strength of the roving thus produced was 1,060 cN, the specific strength was 56.38 cN / tex.
- the loop strength of the roving was 690 cN.
- the roving had an S twist.
- sewing thread E Two of these rovings were made with the formation of the sewing thread, which is hereinafter referred to as sewing thread E, with each other twisted, with the twist in the Z direction below the previous one specified rotation coefficient ⁇ was carried out.
- the sewing thread E is the number of fibers in the fiber covering of each roving averaged 37.69.
- the finished Sewing thread had a total titer of 407 dtex.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Textile Engineering (AREA)
- Yarns And Mechanical Finishing Of Yarns Or Ropes (AREA)
- Spinning Or Twisting Of Yarns (AREA)
Abstract
Description
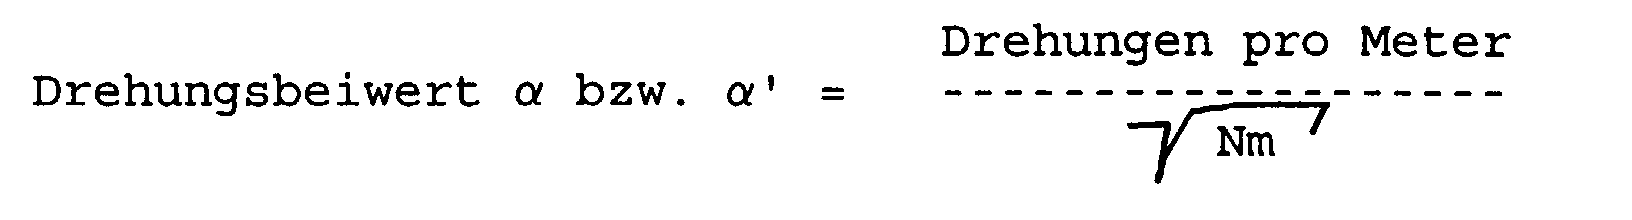
Claims (23)
- Nähgarn aus mindestens zwei Vorgarnen, die unter Ausbildung des Nähgarnes miteinander verzwirnt sind, wobei jedes Vorgarn die Konstruktion eines Coregarnes aufweist, das eine mindestens eine Seele ausbildende erste multifile Garnkomponente und eine die Seele umspinnende zweite Fasergarnkomponente umfaßt, dadurch gekennzeichnet, daß im Querschnitt des Nähgarnes gesehen die Fasergarnumspinnung des mindestens einen Vorgarnes weniger als 41 Einzelfasern aufweist.
- Nähgarn nach Anspruch 1, dadurch gekennzeichnet, daß die Fasergarnumspinnungen aller Vorgarne im Querschnitt des Nähgarnes gesehen weniger als 41 Einzelfasern aufweisen.
- Nähgarn nach Anspruch 1 oder 2, dadurch gekennzeichnet, daß die Fasergarnumspinnung des Vorgarnes bzw. die Fasergarnumspinnungen der Vorgarne im Querschnitt des Nähgarnes gesehen eine Einzelfaseranzahl zwischen 20 Einzelfasern und 38 Einzelfasern aufweist bzw. aufweisen.
- Nähgarn nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, daß die Einzelfasern der Fasergarnumspinnung eine mittlere Stapellänge zwischen 25 mm und 70 mm, vorzugsweise zwischen 33 mm und 43 mm, besitzen.
- Nähgarn nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, daß der Gesamttiter der Fasern der zweiten Garnkomponente zwischen 25 dtex und 200 dtex variiert.
- Nähgarn nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, daß jedes Vorgarn einen Gesamttiter zwischen 70 dtex und 400 dtex besitzt.
- Nähgarn nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, daß zwei bis vier Vorgarne unter Ausbildung des Nähgarnes miteinander verzwirnt sind.
- Nähgarn nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, daß die die Seele bildende multifile erste Garnkomponente aus Polyester, insbesondere aus hochfestem Polyester, besteht.
- Nähgarn nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, daß die Multifilamente der ersten Garnkomponente einen Einzelfilamenttiter zwischen 1 dtex und 6 dtex, insbesondere zwischen 1,5 dtex und 3 dtex, aufweisen.
- Nähgarn nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, daß die multifile erste Garnkomponente eine Filamentzahl zwischen 16 und 300, vorzugsweise eine Einzelfilamentzahl zwischen 24 und 96, besitzt.
- Nähgarn nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, daß die zweite Garnkomponente ein Fasergarn aus Polyester- und/oder aus cellulosischen Fasern, insbesondere aus Baumwollfasern, ist.
- Nähgarn nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, daß die Fasern der zweiten Garnkomponente einen Einzelfasertiter zwischen 0,6 dtex und 4 dtex, vorzugsweise zwischen 0,8 dtex und 2 dtex, besitzen.
- Nähgarn nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, daß jedes Vorgarn ein Massenverhältnis von erster Garnkomponente zur zweiten Fasergarnkomponente von 50 : 50 bis 75 : 25, aufweist.
- Nähgarn nach Anspruch 13, dadurch gekennzeichnet, daß jedes Vorgarn ein Massenverhältnis von erster Garnkomponente zur zweiten Fasergarnkomponente von 58 : 42 bis 68 : 32 aufweist.
- Nähgarn nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, daß die erste Garnkomponente und die zweite Fasergarnkomponente eines jeden Vorgarnes aus dem gleichen Fasersubstrat bestehen.
- Nähgarn nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, daß die spezifische Festigkeit des Vorgarnes zwischen 40 cN/tex und 55 cN/tex variiert.
- Nähgarn nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, daß die absolute Festigkeit des Vorgarnes zwischen 320 cN und 2.400 cN liegt.
- Nähgarn nach Anspruch 17, dadurch gekennzeichnet, daß die Schlingenfestigkeit des Vorgarnes zwischen 60 % und 70 % der absoluten Festigkeit beträgt.
- Verfahren zur Herstellung eines Nähgarnes nach einem der vorangehenden Ansprüche, bei dem mindestens zwei Vorgarne zunächst erstellt werden, wobei zur Erstellung eines jeden Vorgarnes eine aus Fasergarnen erstellte Lunte zusammen mit der als Seele dienenden multifilen Garnkomponente einer Spinneinrichtung zugeführt und dort versponnen wird und hiernach die mindestens beiden Vorgarne miteinander verzwirnt werden, dadurch gekennzeichnet, daß die Lunte des Fasergarnes unmittelbar vor dem Zuführen zur Spinneinrichtung so weit verdichtet wird, daß im fertigen Nähgarn die Fasergarnumspinnung von mindestens einem Vorgarn über den Querschnitt des Nähgarnes gesehen weniger als 41 Einzelfasern, vorzugsweise zwischen 20 Einzelfasern und 38 Einzelfasern, aufweist.
- Verfahren nach Anspruch 19, dadurch gekennzeichnet, daß die Lunte des Fasergarnes unmittelbar vor dem Zuführen zur Spinneinrichtung so weit verdichtet wird, daß sie dem 10-fachen bis 25-fachen Volumen des gesponnenen Vorgarnes entspricht.
- Verfahren nach Anspruch 19 oder 20, dadurch gekennzeichnet, daß die Lunte des Fasergarnes unmittelbar vor dem Zuführen zur Spinneinrichtung auf das 15-fache bis 20-fache Volumen des gesponnenen Vorgarnes verdichtet wird.
- Verfahren nach einem der Ansprüche 19 bis 21, dadurch gekennzeichnet, daß die Verdichtung der Lunte über Druckluft und/oder über ein Vakuum herbeigeführt wird.
- Verfahren nach einem der Ansprüche 19 bis 22, dadurch gekennzeichnet, daß die mindestens zwei Vorgarne mit einem Drehungsbeiwert α zwischen 115 und 160 unter Ausbildung des fertigen Nähgarnes verzwirnt werden.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19911757 | 1999-03-16 | ||
| DE19911757A DE19911757A1 (de) | 1999-03-16 | 1999-03-16 | Nähgarn sowie Verfahren zur Herstellung eines Nähgarnes |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP1036866A2 true EP1036866A2 (de) | 2000-09-20 |
| EP1036866A3 EP1036866A3 (de) | 2003-11-05 |
| EP1036866B1 EP1036866B1 (de) | 2010-12-22 |
Family
ID=7901202
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP00103561A Expired - Lifetime EP1036866B1 (de) | 1999-03-16 | 2000-02-19 | Nähgarn sowie Verfahren zur Herstellung eines Nähgarnes |
Country Status (6)
| Country | Link |
|---|---|
| US (2) | US6425237B1 (de) |
| EP (1) | EP1036866B1 (de) |
| AT (1) | ATE492668T1 (de) |
| DE (2) | DE19911757A1 (de) |
| ES (1) | ES2357484T3 (de) |
| PT (1) | PT1036866E (de) |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN1316084C (zh) * | 2001-08-16 | 2007-05-16 | 帝人株式会社 | 长丝机用缝纫纱 |
| US6701703B2 (en) * | 2001-10-23 | 2004-03-09 | Gilbert Patrick | High performance yarns and method of manufacture |
| CA2546905C (en) * | 2003-11-24 | 2014-08-05 | Michael Lefenfeld | Silica gel compositions containing alkali metals and alkali metal alloys |
| US7594381B1 (en) * | 2004-01-15 | 2009-09-29 | American & Efird, Inc. | Sewing thread |
| JP7249569B2 (ja) * | 2017-12-04 | 2023-03-31 | クラレトレーディング株式会社 | 撚糸及びそれを用いた撚糸構造体 |
| US11598027B2 (en) * | 2019-12-18 | 2023-03-07 | Patrick Yarn Mills, Inc. | Methods and systems for forming a composite yarn |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2507634B1 (fr) * | 1981-06-12 | 1986-06-06 | Baulip Fil Sarl | Procede et appareil pour le filage de fils a ame |
| DE4121638C2 (de) * | 1990-08-17 | 1993-11-04 | Amann & Soehne | Garn, insbesondere naehgarn, sowie verfahren zur herstellung eines derartigen garnes |
| DE4215212A1 (de) * | 1992-05-12 | 1993-11-18 | Amann & Soehne | Coregarn sowie Verfahren zur Herstellung eines Coregarnes |
| DE4215016A1 (de) * | 1992-05-12 | 1993-11-18 | Amann & Soehne | Hochfestes Nähgarn sowie Verfahren zur Herstellung eines derartigen Nähgarnes |
| DE19815053B4 (de) * | 1998-04-03 | 2006-01-05 | Saurer Gmbh & Co. Kg | Verfahren zum Herstellen eines Scheinzwirnes und Spinnmaschine hierfür |
| US6405519B1 (en) * | 2000-02-23 | 2002-06-18 | Burke Mills, Inc. | Composite, break-resistant sewing thread and method |
-
1999
- 1999-03-16 DE DE19911757A patent/DE19911757A1/de not_active Withdrawn
-
2000
- 2000-02-19 ES ES00103561T patent/ES2357484T3/es not_active Expired - Lifetime
- 2000-02-19 AT AT00103561T patent/ATE492668T1/de active
- 2000-02-19 PT PT00103561T patent/PT1036866E/pt unknown
- 2000-02-19 EP EP00103561A patent/EP1036866B1/de not_active Expired - Lifetime
- 2000-02-19 DE DE50016045T patent/DE50016045D1/de not_active Expired - Lifetime
- 2000-03-16 US US09/526,373 patent/US6425237B1/en not_active Expired - Fee Related
-
2002
- 2002-04-30 US US10/135,640 patent/US6546711B2/en not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| EP1036866B1 (de) | 2010-12-22 |
| US6425237B1 (en) | 2002-07-30 |
| ES2357484T3 (es) | 2011-04-26 |
| PT1036866E (pt) | 2011-01-04 |
| US6546711B2 (en) | 2003-04-15 |
| ATE492668T1 (de) | 2011-01-15 |
| EP1036866A3 (de) | 2003-11-05 |
| US20020139103A1 (en) | 2002-10-03 |
| DE19911757A1 (de) | 2000-09-21 |
| DE50016045D1 (de) | 2011-02-03 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE68916514T2 (de) | Polyester-baumwolle-mischgarne und dazu verwendete stapelfasern aus polyester. | |
| EP2463418B1 (de) | Verfahren zur Herstellung eines Nähgarnes oder Stickgarnes | |
| DE60025440T2 (de) | Weichelastische Garne und Verfahren zu ihrer Herstellung | |
| DE2447715C3 (de) | Vorgarn und Verfahren zu dessen Herstellung | |
| DE69607469T2 (de) | Polyesterfilamente und -kabel | |
| DE2428483B2 (de) | Garn bestehend aus einem ungedrehten spinnfaserbaendchen und mindestens einem dieses spinnfaserbaendchen umwindenden filamentgarn | |
| DE69803057T2 (de) | Polyestergarn | |
| EP2563959A1 (de) | Hybridgarn zur herstellung von formteilen | |
| DE2942131C2 (de) | ||
| EP0472873B1 (de) | Garn, insbesondere Nähgarn, sowie Verfahren zur Herstellung eines derartigen Garnes | |
| EP0463635B1 (de) | Garn, insbesondere ein Nähgarn | |
| DE19756209C2 (de) | Technische Grobgarne und Verfahren zur Herstellung derselben | |
| EP0022065A1 (de) | Falschdrall-streck-texturiertes Filamentgarn aus synthetischen Polymeren und Verfahren zu seiner Herstellung | |
| DE4433710A1 (de) | Verbundgarn mit ausgezeichneter faltenwurfverhindernder Steifigkeit, Steifigkeit und Elastizität | |
| DE3237989C2 (de) | Verfahren zum Spinnen eines echt gedrehten Fadens | |
| DE60113845T2 (de) | Gestreckter-fadenwickel und herstellungsverfahren | |
| EP1036866B1 (de) | Nähgarn sowie Verfahren zur Herstellung eines Nähgarnes | |
| DE2308138A1 (de) | Filamentgarn und verfahren zu seiner herstellung | |
| DE3844615A1 (de) | Garn, insbesondere naehgarn | |
| EP0569891B1 (de) | Garn sowie Verfahren zur Herstellung eines Garnes | |
| DE2462400C2 (de) | Verfahren zum Herstellen eines Umwindegarnes | |
| DE10024670B4 (de) | Verfahren zur Herstellung eines Garnes | |
| DE4035908C2 (de) | Garn, insbesondere Nähgarn, sowie Verfahren zur Herstellung eines derartigen Garnes | |
| DE19709677A1 (de) | Garn, insbesondere Nähgarn | |
| EP0602489B1 (de) | Nähgarn aus Synthese- und/oder Naturfasern |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK RO SI |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: 7D 02G 3/36 B Ipc: 7D 02G 3/28 B Ipc: 7D 02G 3/46 A |
|
| 17P | Request for examination filed |
Effective date: 20031115 |
|
| AKX | Designation fees paid |
Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| 17Q | First examination report despatched |
Effective date: 20071005 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: PT Ref legal event code: SC4A Free format text: AVAILABILITY OF NATIONAL TRANSLATION Effective date: 20101228 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D |
|
| REF | Corresponds to: |
Ref document number: 50016045 Country of ref document: DE Date of ref document: 20110203 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 50016045 Country of ref document: DE Effective date: 20110203 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: VDEP Effective date: 20101222 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2357484 Country of ref document: ES Kind code of ref document: T3 Effective date: 20110426 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20101222 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20101222 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20101222 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110323 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20101222 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110228 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110228 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20101222 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20101222 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110228 |
|
| 26N | No opposition filed |
Effective date: 20110923 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 50016045 Country of ref document: DE Effective date: 20110923 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110219 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 17 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20170227 Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PT Payment date: 20170216 Year of fee payment: 18 Ref country code: BE Payment date: 20170213 Year of fee payment: 18 Ref country code: GB Payment date: 20170215 Year of fee payment: 18 Ref country code: AT Payment date: 20170227 Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20170228 Year of fee payment: 18 Ref country code: IT Payment date: 20170221 Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20180228 Year of fee payment: 19 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 492668 Country of ref document: AT Kind code of ref document: T Effective date: 20180219 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20180219 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180820 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20180228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180219 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20181031 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180219 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180219 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180228 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180228 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20190801 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50016045 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180220 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190903 |