EP1115541B1 - Verfahren zum pressen zylindrischer verbundkörper - Google Patents
Verfahren zum pressen zylindrischer verbundkörper Download PDFInfo
- Publication number
- EP1115541B1 EP1115541B1 EP00956076A EP00956076A EP1115541B1 EP 1115541 B1 EP1115541 B1 EP 1115541B1 EP 00956076 A EP00956076 A EP 00956076A EP 00956076 A EP00956076 A EP 00956076A EP 1115541 B1 EP1115541 B1 EP 1115541B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- carrier plate
- moulding
- pressure
- sleeve
- pressure plates
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 239000002131 composite material Substances 0.000 title claims description 22
- 238000000034 method Methods 0.000 title claims description 22
- 238000003825 pressing Methods 0.000 title claims description 22
- 238000000465 moulding Methods 0.000 claims description 39
- 230000008569 process Effects 0.000 claims description 19
- 239000000919 ceramic Substances 0.000 claims description 12
- 238000009413 insulation Methods 0.000 claims description 7
- 239000000463 material Substances 0.000 claims description 6
- 238000010438 heat treatment Methods 0.000 claims description 5
- 238000007731 hot pressing Methods 0.000 claims description 5
- 238000005304 joining Methods 0.000 claims description 5
- 229910000831 Steel Inorganic materials 0.000 claims description 4
- 239000010959 steel Substances 0.000 claims description 4
- 238000004519 manufacturing process Methods 0.000 description 12
- 230000008901 benefit Effects 0.000 description 5
- 239000000843 powder Substances 0.000 description 3
- 230000008859 change Effects 0.000 description 2
- 230000006835 compression Effects 0.000 description 2
- 238000007906 compression Methods 0.000 description 2
- 230000009467 reduction Effects 0.000 description 2
- 239000011347 resin Substances 0.000 description 2
- 229920005989 resin Polymers 0.000 description 2
- 239000011230 binding agent Substances 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 238000004132 cross linking Methods 0.000 description 1
- 239000013529 heat transfer fluid Substances 0.000 description 1
- 230000007246 mechanism Effects 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B3/00—Producing shaped articles from the material by using presses; Presses specially adapted therefor
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B1/00—Producing shaped prefabricated articles from the material
- B28B1/008—Producing shaped prefabricated articles from the material made from two or more materials having different characteristics or properties
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B28—WORKING CEMENT, CLAY, OR STONE
- B28B—SHAPING CLAY OR OTHER CERAMIC COMPOSITIONS; SHAPING SLAG; SHAPING MIXTURES CONTAINING CEMENTITIOUS MATERIAL, e.g. PLASTER
- B28B3/00—Producing shaped articles from the material by using presses; Presses specially adapted therefor
- B28B3/02—Producing shaped articles from the material by using presses; Presses specially adapted therefor wherein a ram exerts pressure on the material in a moulding space; Ram heads of special form
- B28B3/025—Hot pressing, e.g. of ceramic materials
Definitions
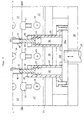
- a Carrier plate the thickness of which preferably corresponds to the length of the Corresponds to shaped sleeves, with parallel and regular spaced holes vertically through the support plate with one adapted to accommodate the molded sleeves Running diameter and in the center plane of the Carrier plate lying second holes to flow through with a heating medium or to hold heating cartridges are attached to this carrier plate by use of centering elements between two press plates it is clamped that the corresponding holes Press plate slidably arranged, individually sprung Press pins with the holes in the carrier plate Alignment of the compression sleeves and that the Guide sleeves of the individually sprung press pins with each a movable pressure plate on the carrier plate opposite side of the press plates are connected.
Landscapes
- Engineering & Computer Science (AREA)
- Ceramic Engineering (AREA)
- Manufacturing & Machinery (AREA)
- Chemical & Material Sciences (AREA)
- Mechanical Engineering (AREA)
- Press Drives And Press Lines (AREA)
- Press-Shaping Or Shaping Using Conveyers (AREA)
Description
Claims (15)
- Verfahren zur Herstellung von Verbundkörpern, insbesondere von zylindrischen keramischen Körpern für Glühstiftkerzen, bei dem die zu verbindenden Einzelteile der Verbundkörper durch Kaltpressen vorgeformt, in einem Fügeschritt zusammengefügt und in einem Warmpressvorgang verbunden werden und anschließend der Verbundkörper in einem Konfektioniervorgang seine Form erhält, dadurch gekennzeichnet, dassA: Der Fügeschritt einen Schritt aufweist, bei dem die Einzelteile (1, 2, 3) in eine Formhülse (10) eingelegt werden und die Formhülse (10) stirnseitig beiderseits mit je einem axial beweglichen Stempel (11, 12) verschlossen wird,B: Wenigstens eine so vorbereitete Formhülse (10) dann in eine Bohrung einer Isolierplatte (15) gelegt und von dort in eine erste Bohrung (20) einer beheizten Trägerplatte (27) gedrückt wird, die parallel zur Isolierplatte (15) liegt und an diese anschließt;C: Die beheizte Trägerplatte (27) mit der Formhülse (10) in einer Pressvorrichtung zwischen zwei beheizten Pressplatten (17) eingespannt und dann die in der Formhülse (10) befindlichen Einzelteile (1, 2, 3) über auf die beweglichen Stempel (11, 12) der Formhülse (10) beiderseits axial drückende Druckstifte (13) verpresst werden, die durch die beheizten Pressplatten (17) gehen;D: Die verpressten Einzelteile (1, 2, 3) unter Druck in der Formhülse (10) und diese in der heißen Trägerplatte (27) zwischen den heißen Pressplatten (17) während einer notwendigen Druckhaltezeit verbleiben;E: Dann die Druckstifte (13) zurückgefahren, die Pressvorrichtung geöffnet, die Trägerplatte (27) aus den Pressplatten (17) ausgefahren und die in der Formhülse (10) verpresste Masse in der Trägerplatte (27) aushärtet;F: Die Formhülse (10) aus der Trägerplatte (27) ausgestoßen wird und der Formkörper aus der Formhülse entformt wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dassA: Der Fügeschritt einen Schritt aufweist, bei dem die Einzelteile (1, 2, 3) in eine Formhülse (10) eingelegt werden und die Formhülse (10) stirnseitig beiderseits mit je einem axial beweglichen Stempel (11, 12) verschlossen wird,B: Wenigstens eine so vorbereitete Formhülse (10) dann in eine entsprechende Bohrung (14) einer Isolierplatte (15) gelegt und von dort in eine mit dieser fluchtenden Bohrung (20) einer beheizten Trägerplatte (27) aus Stahl gedrückt wird, die parallel zur Isolierplatte (15) liegt und an diese kurzzeitig anschließt;C: Die beheizte Trägerplatte (27) mit der Formhülse (10) in einer Pressvorrichtung zwischen zwei beheizten Pressplatten (17) eingespannt und dann die in der Formhülse (10) befindlichen Einzelteile (1, 2, 3) über auf die beweglichen Stempel (11, 12) der Formhülse (10) beiderseits axial drückende Druckstifte (13) verpresst werden, die durch die ebenfalls beheizten Pressplatten (17) gehen, wobei die Pressplatten (17) und die Trägerplatte (27) heiß bleiben;D: Die verpressten Einzelteile (1, 2, 3) unter Druck in der Formhülse (10) und diese in der heißen Trägerplatte (27) zwischen den heißen Pressplatten (17) während einer notwendigen Druckhaltezeit verbleiben;E: Dann die Druckstifte (13) zurückgefahren, die Pressvorrichtung geöffnet, die Trägerplatte (27) aus den Pressplatten (17) ausgefahren und die in der Formhülse (10) verpresste Masse drucklos in der heißen Trägerplatte (27) weiter aushärtet;F: Die Formhülse (10) aus der heißen Trägerplatte (27) ausgestoßen und abgekühlt wird und anschließend der abgekühlte Formkörper aus der Formhülse entformt wird.
- Verfahren zur Herstellung von Verbundkörpern nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass eine Trägerplatte (27) mehrere, insbesondere zylindrische Formhülsen (10) in paralleler Lage aufnimmt.
- Verfahren zur Herstellung von Verbundkörpern nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass in einer Presse die Trägerplatte (27) zwischen den zwei Pressplatten (17) derart eingespannt wird, dass die durch die beiden Pressplatten (17) hindurchgreifenden Druckstifte (13) mit den ersten Bohrungen (20) in der Trägerplatte (27) fluchten, so dass jeweils ein Druckstift (13) an den beweglichen Stempeln (11, 12) in den Formhülsen (10) angreift oder in die Formhülse (10) eingreift.
- Verfahren zur Herstellung von Verbundkörpern nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass jeder Druckstift (13) in den Führungshülsen (23) über Spannbolzen (22) mit Tellerfedern (19) vorgespannt ist und die in den Pressplatten (17) verschiebbaren Führungshülsen (23) mit zwei miteinander verschraubten, beweglichen Druckplatten (31a, 31b) starr verbunden sind.
- Verfahren zur Herstellung von Verbundkörpern nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass die Pressplatten (17) und die Trägerplatte (27) vertikal ausgerichtet sind und die Formhülsen (10) in den ersten Bohrungen (20) der letzteren horizontal liegen.
- Verfahren zur Herstellung von Verbundkörpern nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass die Trägerplatte (27) als Vielfach-Nutzen, insbesondere als 100-fach Nutzen gestaltet ist.
- Verfahren zur Herstellung von Verbundkörpern nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass die Trägerplatte (27) und die Pressplatten (17) zweite Bohrungen (16) zur Aufnahme der Heizpatronen oder zum Durchströmen mit einem Temperiermedium aufweisen.
- Verfahren zur Herstellung von Verbundkörpern nach Anspruch 8, dadurch gekennzeichnet, dass die zweiten Bohrungen (16) für die Heizpatronen oder für das Temperiermedium in der Trägerplatte (27) zwischen den die Formhülsen (10) aufnehmenden ersten Bohrungen (20) und in den Heizplatten (17) zwischen den die Führungshülsen (23) aufnehmenden Bohrungen liegen.
- Verfahren nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass die Presszeit annähernd 15 Minuten beträgt.
- Verfahren nach einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass die vorgeformten Einzelteile (1, 2, 3) einen in der Formhülse (10) zentral und axial liegenden Isolationskern (1) und je einen zu beiden Seiten des Isolationskerns (1) innerhalb der Formhülse (10) axial liegenden Leitkörper (2) so aufweisen, dass der Isolationskörper (1) die beiden Leitkörper (2) voneinander isoliert und der Isolationskörper (1) an zwei einander in radialer Richtung gegenüberliegenden Seiten zur Innenwand der Formhülse (10) freiliegt und der so in die Formhülse (10) eingelegte Vorpressling eine an die Innenwand der Formhülse (10) anliegende zylindrische Außenkontur hat, und dass eine der Stirnseiten dieser zylindrischen Außenkontur von einem zylindrischen Vorpressling in Form einer Kappe (3) gleichen Durchmessers abgeschlossen wird.
- Pressvorrichtung, die zur Herstellung von Verbundkörpern, insbesondere zylindrischer Keramikkörper von Glühstiftkerzen, gemäß dem Verfahren nach einem der vorangehenden Ansprüche eingerichtet ist, dadurch gekennzeichnet, dass in der Pressvorrichtung eine Trägerplatte (27) mit ersten Bohrungen (20) senkrecht durch die Trägerplatte mit einem zur Aufnahme der Formhülsen (10) angepassten Durchmesser zwischen zwei Pressplatten derart eingespannt ist, dass in den Pressplatten zurückgefahrene Druckstifte (13) mit den Formhülsen (10) in der Trägerplatte fluchten, so dass bei Bewegung der Druckstifte gegen die Trägerplatte (27) die zwischen den Stempeln (11, 12) der Formhülse (10) eingeschlossene Masse verpresst wird, wobei die Trägerplatte (27) und die Pressplatten (17) zweite Bohrungen (16) in der Plattenebene zwischen den ersten Bohrungen (20) zur Aufnahme von elektrischen Heizpatronen oder zum Durchströmen eines Wärmeträgermediums aufweisen.
- Pressvorrichtung nach Anspruch 12, dadurch gekennzeichnet, dass in der Pressvorrichtung eine Trägerplatte (27) mit regelmäßig beabstandeten ersten Bohrungen (20) senkrecht durch die Trägerplatte mit einem zur Aufnahme der Formhülsen (10) angepassten Durchmesser unter Verwendung von Zentrierhilfen (21) zwischen zwei Pressplatten derart eingespannt ist, dass in den Pressplatten zurückgefahrene gefederte Druckstifte (13) mit den Formhülsen (10) in der Trägerplatte fluchten, so dass bei beidseitiger Bewegung der Druckstifte gegen die Trägerplatte (27) die zwischen den Stempeln (11, 12) der Formhülse (10) eingeschlossene Masse verpresst wird, wobei die Trägerplatte (27) und die Pressplatten (17) zweite Bohrungen (16) in der Plattenebene zwischen den voneinander beabstandeten ersten Bohrungen (20) zur Aufnahme von elektrischen Heizpatronen oder zum Durchströmen eines Wärmeträgermediums aufweisen.
- Pressvorrichtung nach Anspruch 12 oder 13, dadurch gekennzeichnet, dass je eine Isolierplatte (15) zwischen den Pressplatten (17) und oberen Anschlagplatten (32) vorgesehen ist.
- Pressvorrichtung nach Anspruch 14, dadurch gekennzeichnet, dass die Isolierplatte (15) die Trägerplatte (27) und die Pressplatte (17) thermisch gegen den Rest der Pressvorrichtung isoliert.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19934761 | 1999-07-23 | ||
| DE19934761A DE19934761C1 (de) | 1999-07-23 | 1999-07-23 | Verfahren zum Pressen zylindrischer Verbundkörper |
| PCT/DE2000/002237 WO2001007223A1 (de) | 1999-07-23 | 2000-07-08 | Verfahren zum pressen zylindrischer verbundkörper |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1115541A1 EP1115541A1 (de) | 2001-07-18 |
| EP1115541B1 true EP1115541B1 (de) | 2003-10-01 |
Family
ID=7915912
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP00956076A Expired - Lifetime EP1115541B1 (de) | 1999-07-23 | 2000-07-08 | Verfahren zum pressen zylindrischer verbundkörper |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US6524414B1 (de) |
| EP (1) | EP1115541B1 (de) |
| JP (1) | JP2003505268A (de) |
| DE (2) | DE19934761C1 (de) |
| WO (1) | WO2001007223A1 (de) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102808869B (zh) * | 2012-08-17 | 2015-07-15 | 慈溪市鼎晨汽车零部件有限公司 | 一种离合器从动盘及其制造方法 |
| CN107415041B (zh) * | 2017-09-27 | 2022-12-09 | 刘子建 | 一种夹臂式多工位高压注浆机 |
| CN107756857B (zh) * | 2017-11-25 | 2024-04-30 | 秀山县佳沃农业发展有限公司 | 一种组合式秸秆压制机成型盘 |
| CN113442267B (zh) * | 2021-06-28 | 2022-06-28 | 邹平永和新型建材有限公司 | 一种珍珠岩复合煤矸石页岩烧结砌块的制备装置及方法 |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB472110A (en) * | 1935-01-25 | 1937-09-13 | Gen Motors Corp | Improvements in refractory bodies and method of making same |
| US2627765A (en) * | 1951-01-12 | 1953-02-10 | Hopkins Ethan Charles | Apparatus for making rotors for induction motors |
| JPS4844307A (de) | 1971-08-02 | 1973-06-26 | ||
| GB1383395A (en) * | 1972-03-06 | 1974-02-12 | Olin Energy Systems Ltd | Isostatic moulding apparatus and mandrel assembly therefor |
| US4009977A (en) | 1976-04-29 | 1977-03-01 | United States Steel Corporation | Apparatus for the triaxial compression of particulate material |
| US4382053A (en) * | 1980-08-01 | 1983-05-03 | United Kingdom Atomic Energy Authority | Hot pressing of ceramic materials |
| US4920640A (en) * | 1988-01-27 | 1990-05-01 | W. R. Grace & Co.-Conn. | Hot pressing dense ceramic sheets for electronic substrates and for multilayer electronic substrates |
| DE4425922B4 (de) * | 1994-07-21 | 2004-03-18 | Siemens Ag | Verfahren zur Herstellung einer Leuchtstoffkeramik durch Heißpressen |
| DE19857958A1 (de) | 1998-12-16 | 2000-06-21 | Bosch Gmbh Robert | Verfahren zur Herstellung eines Stiftheizer |
-
1999
- 1999-07-23 DE DE19934761A patent/DE19934761C1/de not_active Expired - Fee Related
-
2000
- 2000-07-08 US US09/787,807 patent/US6524414B1/en not_active Expired - Fee Related
- 2000-07-08 WO PCT/DE2000/002237 patent/WO2001007223A1/de not_active Ceased
- 2000-07-08 DE DE50003893T patent/DE50003893D1/de not_active Expired - Lifetime
- 2000-07-08 JP JP2001512081A patent/JP2003505268A/ja active Pending
- 2000-07-08 EP EP00956076A patent/EP1115541B1/de not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| WO2001007223A1 (de) | 2001-02-01 |
| DE19934761C1 (de) | 2000-11-30 |
| DE50003893D1 (de) | 2003-11-06 |
| EP1115541A1 (de) | 2001-07-18 |
| US6524414B1 (en) | 2003-02-25 |
| JP2003505268A (ja) | 2003-02-12 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1184104B1 (de) | Speisereinsatz | |
| DE19882375B4 (de) | Schmiedegesenkvorrichtung und Stauchschmiedeverfahren | |
| DE19632315C1 (de) | Verfahren und Vorrichtung zur gleichzeitigen Herstellung von Kleinstspritzgußteilen aus thermoplastischen oder vernetzenden Polymeren | |
| DE4410015A1 (de) | Spritzgießform | |
| EP0033712B1 (de) | Vorrichtung zum Herstellen von Fahrzeugrädern | |
| EP2988913B1 (de) | Werkzeug zur herstellung eines verbundstoff-bauteils mit wenigstens einer entlüftungsbohrung und darin angeordnetem auswerferstift | |
| DE112018007540T5 (de) | Fertigungsgerät für einen eingebetteten Magnetkern | |
| EP0893221A2 (de) | Werkzeug für Spritz- oder Druckguss | |
| DE3200193A1 (de) | Verfahren zur herstellung eines hohlen giessereikerns | |
| DE2131482A1 (de) | Vorrichtung zur Verdichtung von Presslingen | |
| EP0280204A2 (de) | Verfahren und Vorrichtung zum Anformen eines Flansches an einem Hohlkörper aus thermoplastischem Kunststoff | |
| DE69209748T2 (de) | Selbstklemmende Formzusammenbauten | |
| DE19934761C1 (de) | Verfahren zum Pressen zylindrischer Verbundkörper | |
| EP1344758B1 (de) | Verfahren zur Herstellung eines diamanthaltigen Werkzeugselementes und Vorrichtung hierfür | |
| DE3234587C2 (de) | Verfahren und Vorrichtung zum Herstellen von SMC-Teilen | |
| DE3211342A1 (de) | Kunststoffspritzpresse mit einer zufuehrvorrichtung zum zufuehren einer thermoplastischen masse | |
| DE102018111283A1 (de) | Vorrichtung und Verfahren zum kontinuierlichen Blasformen faserverstärkter thermoplastischer Hohlprofile mit einem konstanten oder sich änderndem Querschnitt | |
| DE3234545C2 (de) | Vorrichtung zum Herstellen von SMC-Teilen | |
| DE2014311A1 (de) | ||
| DE2952838C1 (de) | Presseinrichtung zum Herstellen eines Schleifwerkzeugs | |
| DE833093C (de) | Verfahren zur Herstellung von Massekernformteilen mit Vorspruengen und Pressform | |
| DE4435957A1 (de) | Verfahren zum Heißverformen einer Kunststoff-Schichtpreßstoffplatte | |
| EP1820620A1 (de) | Verfahren und Vorrichtung zur Herstellung von Reibbelägen | |
| EP3322547B1 (de) | Verfahren zum herstellen eines giesskerns und giesskern | |
| DE10256059B4 (de) | Heißprägewerkzeug |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| 17P | Request for examination filed |
Effective date: 20010801 |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE FR IT |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: GERMAN |
|
| REF | Corresponds to: |
Ref document number: 50003893 Country of ref document: DE Date of ref document: 20031106 Kind code of ref document: P |
|
| LTIE | Lt: invalidation of european patent or patent extension |
Effective date: 20031001 |
|
| ET | Fr: translation filed | ||
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20040702 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20100802 Year of fee payment: 11 Ref country code: IT Payment date: 20100727 Year of fee payment: 11 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20120330 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110801 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110708 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20140925 Year of fee payment: 15 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50003893 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160202 |