EP1136362B1 - Füllvorrichtung für Schüttgüter - Google Patents
Füllvorrichtung für Schüttgüter Download PDFInfo
- Publication number
- EP1136362B1 EP1136362B1 EP01890080A EP01890080A EP1136362B1 EP 1136362 B1 EP1136362 B1 EP 1136362B1 EP 01890080 A EP01890080 A EP 01890080A EP 01890080 A EP01890080 A EP 01890080A EP 1136362 B1 EP1136362 B1 EP 1136362B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- bulk material
- air flow
- filling
- filling nozzle
- flow channel
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 239000013590 bulk material Substances 0.000 title claims abstract description 39
- 238000010276 construction Methods 0.000 claims description 3
- 238000007789 sealing Methods 0.000 claims description 3
- 238000009423 ventilation Methods 0.000 claims 1
- 239000000945 filler Substances 0.000 abstract description 51
- 239000000463 material Substances 0.000 abstract description 18
- 238000005429 filling process Methods 0.000 description 4
- 239000000428 dust Substances 0.000 description 3
- 238000013022 venting Methods 0.000 description 3
- 210000003323 beak Anatomy 0.000 description 2
- 238000005516 engineering process Methods 0.000 description 2
- 230000007613 environmental effect Effects 0.000 description 2
- 238000000605 extraction Methods 0.000 description 2
- 230000002349 favourable effect Effects 0.000 description 2
- 230000001174 ascending effect Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 238000000034 method Methods 0.000 description 1
- 230000002441 reversible effect Effects 0.000 description 1
- 108010089746 wobe Proteins 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B39/00—Nozzles, funnels or guides for introducing articles or materials into containers or wrappers
- B65B39/04—Nozzles, funnels or guides for introducing articles or materials into containers or wrappers having air-escape, or air-withdrawal, passages
Definitions
- the invention relates to a filling device for bulk materials, comprising a bulk material supply device and a movable with respect to the bulk material feeder Filler, wherein the filler neck at least one with the bulk material supply device communicating inlet opening and at least one discharge opening for connection having the interior of a container to be filled.
- the filler neck is usually constructed in several parts and includes a rear opening flap, during the Aufsteckvorganges of the bag, the bulk material feeder closes, as well as a front opening flap, which together with the rear opening flap forms a taper of the filling nozzle towards the bag, so that at the discharge end of the filler neck a closed or to the contour of the Opening of the bag adapted beak arises.
- the filler neck pivots the filler neck down in a vertical position, wherein during the Abschwenkamba by appropriately controlled movements of the front and the rear opening flap its beak to a defined, the sack mouth adapted cross-section opens.
- a filling device for bags having a plurality of filler neck, in which on two opposite sides Air flow channels are formed extending from the lower to the upper opening extend the filler neck.
- Air flow channels are formed extending from the lower to the upper opening extend the filler neck.
- a Deflector vör At the upper end of the air flow channels is a Deflector vörrion that the ascending during the filling air flow with swirled product back into the funnel opening of the filler neck, whereby Material loss during filling can be avoided.
- the object of the present invention is to overcome the mentioned disadvantages of Turn off the devices of the prior art or mitigate.
- the filler neck at least one both with the discharge opening and the inlet opening of the filler neck communicating air flow channel, and that each air flow channel in Filler with associated channels in the bulk material feeder in conjunction Can be brought together with the at least one, communicating with them Air flow channel form a way to vent or to equalize the pressure.
- a manufacturing technology favorable embodiment of the invention is the at least an air flow passage formed along an inner wall of the filler neck, preferably he preferred from a range at or near the inlet opening of the filler neck a region at or near the discharge opening of the filler neck extends to the The air exiting the container as completely as possible in the air flow channel bring and deduce.
- the air flow channels of the filler directly to the outside to guide the bulk material filling device. Expedient are further on the Junction of each air flow channel in the filler neck with the associated Channel arranged in the bulk material supply seals. These serve on the one hand to prevent the escape of dust, and on the other hand, that in a possibly provided active suction, with the Air flow channels in the filler communicates the performance of the filler not lowered. It also proves to be favorable, the suction with a Control for selective adjustment of the suction power at different Provide air flow ducts in the filler neck, because thereby influencing the Flow behavior of the bulk material is possible, with a suitable setting to a significantly increased throughput of bulk material can lead to the container.
- air flow channels in the filler neck be incorporated into an air return system, so as to a material outlet to the Environment or to prevent the loss of valuable material.
- a particularly inexpensive to produce and durable construction of the invention Filling device for bulk materials is characterized in that the filler neck at least partially double-walled and the space between the Walls defining the at least one air flow channel.
- the filler neck can be constructed in several parts, wherein According to the invention, at least one air flow channel is formed in each of the parts.
- the parts of the filler neck are independently movable.
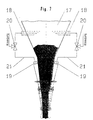
- Fig. 1 shows a first Longitudinal section through a filling device according to the invention
- Fig. 2 shows another Longitudinal section in a plane perpendicular to the sectional plane of Fig. 1 level
- the figures 3 to 6 the individual steps of filling a bag in longitudinal sectional views
- the Fig. 7 the entire filling device, provided with a suction and Air recirculation.
- the filling device shown a trained as a fixed chute bulk material feeder 1 and a pivotable filler neck (2 + 3), which has a front opening flap 2 and a rear opening flap 3, which are moved by a drive device 4.
- a bag 16 on the filler neck this is about Pivoted 45 ° to the side, whereby the rear opening flap 3 of the filler neck the Schurre the bulk material supply closes.
- the bag to be filled 16 is by means of a clamping system 5, 6 at a discharge opening 30 of the filler neck clamped and optionally additionally sealed laterally.
- the filler neck tapers by appropriate arrangement of the opening flaps 2, 3 of one of Bulk material feeder 1 (strictly speaking, the chute thereof) facing Inlet opening 31 to the discharge port 30 back.
- By appropriate tracking of Opening flaps 2, 3 during the Abschwenkvorgangs of the filler neck down in a vertical position becomes the discharge opening 30 of the contour of the bag mouth customized.
- channels 7, 8 are provided in the bulk material feeder 1 channels 7, 8 are provided.
- the channels 7, 8 in the bulk material supply device 1 by double-walled design of the chute created.
- the filler neck 2, 3 air flow channels 9, 10, which are arranged so that it closes in the vertical position of the filler neck by means of seals 11, 12 against the Environment sealed to the channels 7, 8 of the fixed bulk material supply device. 1 connect and communicate with it.
- the filling device in Filling position, i. with filler neck 2,3 pivoted vertically downwards, the bag 16 with its pre-opened sack mouth by means of the clamping device 5, 6 is clamped on the opening flaps 2, 3 of the filler neck and by Klemmund Sealing jaws 13, 14 is sealed laterally.
- the pre-opened bag 16 is shown in Fig. 3 on the filler neck, which the opening flaps. 2 and 3 comprises, attached and by means of the clamping device 5, 6 and the Klemmund Sealing jaws 13, 14 connected tightly thereto.
- the contents can be in the by the Rear opening flap 3 tightly closed Schurre 1 be pre-bunkered, or directly from a dosing device, not shown, which above the filling system is arranged to be retrieved without at this time material through the Dispensing opening of the filler escapes.
- FIG. 4 begins after the correct attachment of the bag through an electropneumatic test system was tested, the movable filler neck a Pivoting movement down, with already filling material passing through it in the plugged bag 16 flows.
- the inventive air flow channel 9 and continue on the channel 7 in the chute freely escape, with both the air flow channel 9 and the channel 7 to Recording the air pressure surge are free.
- Fig. 6 shows the filling device with the filler neck in the vertical end position (Filling position), in which the full filling jet of the filling material in the attached bag 16 flows.
- both the air flow channel of the front Opening flap 9 and the air flow channel 10 of the rear opening flap 3 free and, together with the channels 7, 8 communicating with them, form a path for venting or pressure equalization, which is also available for extraction.
- FIG. 7 shows an entire filling system consisting of a funnel 17 Pressure equalization or suction 18 and the connected filling device according to the invention with pressure equalization or suction 19.
- the filling device corresponds to that of the above description of FIGS. 3 to 6, however, expanded with an air return system 21 into the hopper 17, which is arranged above the filling device, wherein the air duct via a reversible valve associated with a vacuum generator 20 is passed, which controlled by a signal from pressure compensation operation by Direct return of the air in the hopper to defined suction below Use of the channels described in Fig. 3-6 switches over, the Switching time can be selected freely and adapted to the contents.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Basic Packing Technique (AREA)
- Supply Of Fluid Materials To The Packaging Location (AREA)
- Feeding, Discharge, Calcimining, Fusing, And Gas-Generation Devices (AREA)
- Confectionery (AREA)
Description
- daß während des Abschwenkvorganges des Füllstutzens sowohl ein Kanal in der feststehenden Schurre als auch ein Luftströmungskanal in der vorderen Öffnungsklappe des Füllstutzens, welcher über flexible Dichtungen gegenüber der Schurre abgedichtet ist, als Entlüftungs- und Druckausgleichskanal zur Verfügung steht;
- daß in abgeschwenkter, vertikaler Füllposition des Füllstutzens sowohl ein Kanal in der vorderen Öffnungsklappe 2 als auch in der hinteren Öffnungsklappe 3, welche über flexible Dichtungen gegenüber der Schurre abgedichtet sind, als Entlüftungs-, Druckausgleichs- und Absaugkanäle zur Verfügung stehen;
- daß, wie in Fig. 7 beschrieben, die Kanäle in ein Luftrückführsystem eingebunden werden können, welches wahlweise über ein ansteuerbares Ventil eine drucklose Rückführung in den Fülltrichter gewährleistet oder Luft (Staub) über ein Absaugsystem zwangsweise abzieht, wobei der Umschaltzeitpunkt frei wählbar ist; und
- daß während des Rückschwenkens des Füllstutzens zur Aufsteckposition über den Luftströmungskanal der vorderen Öffnungsklappe 2 intensiv abgesaugt werden kann, wodurch Nachneseln des Füllguts reduziert wird.
Claims (10)
- Füllvorrichtung für Schüttgüter, umfassend eine Schüttgut-Zufuhreinrichtung (1) und einen in bezug auf die Schüttgut-Zufuhreinrichtung beweglichen Füllstutzen (2+3), wobei der Füllstutzen zumindest eine mit der Schüttgut-Zufuhreinrichtung kommunizierende Einlaßöffnung (31) und zumindest eine Abgabeöffnung (30) zur Verbindung mit dem Inneren eines zu befüllenden Behälters, insbesondere Sackes (16) aufweist, dadurch gekennzeichnet, daß der Füllstutzen (2, 3) zumindest einen sowohl mit der Abgabeöffnung (30) als auch der Einlaßöffnung (31) des Füllstutzens kommunizierenden Luftströmungskanal (9,10) aufweist, und daß jeder Luftströmungskanal (9,10) im Füllstutzen (2,3) mit zugeordneten Kanälen (7, 8) in der Schüttgut-Zufuhreinrichtung in Verbindung bringbar ist, die zusammen mit dem zumindest einen, mit ihnen kommunizierenden Luftströmungskanal (9, 10) einen Weg zur Entlüftung bzw. zum Druckausgleich bilden.
- Füllvorrichtung für Schüttgüter nach Anspruch 1, dadurch gekennzeichnet, daß der zumindest eine Luftströmungskanal (9, 10) entlang einer Innenwand des Füllstutzens (2, 3) ausgebildet ist.
- Füllvorrichtung für Schüttgüter nach Anspruch 1 oder 2, dadurch gekennzeichnet, daß der zumindest eine Luftströmungskanal (9, 10) sich von einem Bereich an oder nahe der Einlaßöffnung (31) des Füllstutzens zu einem Bereich an oder nahe der Abgabeöffnung (30) des Füllstutzens erstreckt.
- Füllvorrichtung für Schüttgüter nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß an der Verbindungsstelle jedes Luftströmungskanals im Füllstutzen mit dem zugeordneten Kanal in der Schüttgut-Zufuhreinrichtung Dichtungen (11, 12, 15) angeordnet sind.
- Füllvorrichtung für Schüttgüter nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, daß der zumindest eine Luftströmungskanal im Füllstutzen mit einem, gegebenenfalls über ein Ventil (20) gesteuertes, Absaugsystem kommuniziert.
- Füllvorrichtung für Schüttgüter nach Anspruch 5, dadurch gekennzeichnet, daß das Absaugsystem mit einer Steuerung zur selektiven Einstellung der Absaugleistung an verschiedenen Luftströmungskanälen (9, 10) im Füllstutzen versehen ist.
- Füllvorrichtung für Schüttgüter nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, daß Luftströmungskanäle im Füllstutzen in ein Luftrückführsystem (18, 19, 20, 21) eingebunden sind.
- Füllvorrichtung für Schüttgüter nach einem der Ansprüche 1 bis 7, dadurch gekennzeichnet, daß der Füllstutzen (2, 3) zumindest teilweise doppelwandig aufgebaut ist und der Freiraum zwischen den Wänden den zumindest einen Luftströmungskanal (9, 10) definiert.
- Füllvorrichtung für Schüttgüter nach einem der Ansprüche 1 bis 8, dadurch gekennzeichnet, daß der Füllstutzen mehrteilig (2 + 3) aufgebaut ist, wobei in jedem der Teile zumindest ein Luftströmungskanal (9, 10) ausgebildet ist.
- Füllvorrichtung für Schüttgüter nach Anspruch 9, dadurch gekennzeichnet, daß die Teile (2, 3) des Füllstutzens unabhängig voneinander bewegbar sind.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT01890080T ATE273842T1 (de) | 2000-03-17 | 2001-03-16 | Füllvorrichtung für schüttgüter |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT4392000 | 2000-03-17 | ||
| AT0043900A AT410780B (de) | 2000-03-17 | 2000-03-17 | Füllvorrichtung für schüttgüter |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP1136362A2 EP1136362A2 (de) | 2001-09-26 |
| EP1136362A3 EP1136362A3 (de) | 2002-09-18 |
| EP1136362B1 true EP1136362B1 (de) | 2004-08-18 |
Family
ID=3674219
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP01890080A Expired - Lifetime EP1136362B1 (de) | 2000-03-17 | 2001-03-16 | Füllvorrichtung für Schüttgüter |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP1136362B1 (de) |
| AT (2) | AT410780B (de) |
| DE (1) | DE50103279D1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102014117110A1 (de) * | 2014-11-21 | 2016-05-25 | Haver & Boecker Ohg | Vorrichtung und Verfahren zum Füllen von Großsäcken |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2078313A (en) * | 1934-12-17 | 1937-04-27 | Bagpak Inc | Bag filling machine |
| IT1113977B (it) * | 1978-05-16 | 1986-01-27 | Windmoeller & Hoelscher | Tramoggia di carico per riempire sacchi di grande formato con materiali sfusi |
| US4526214A (en) * | 1983-07-29 | 1985-07-02 | Mcgregor Harold R | Bag filling apparatus |
| DE3541697A1 (de) * | 1985-11-26 | 1987-05-27 | Haver & Boecker | Absackstutzen zum abfuellen staubiger produkte in oben offene saecke |
| DE3726137A1 (de) * | 1987-08-06 | 1989-02-16 | Haver & Boecker | Vorrichtung zum fuellen von oben offenen saecken |
| US5349996A (en) * | 1992-07-27 | 1994-09-27 | Mcgregor Harold R | Bag filling apparatus having dust-tight spout |
-
2000
- 2000-03-17 AT AT0043900A patent/AT410780B/de not_active IP Right Cessation
-
2001
- 2001-03-16 DE DE50103279T patent/DE50103279D1/de not_active Expired - Fee Related
- 2001-03-16 AT AT01890080T patent/ATE273842T1/de not_active IP Right Cessation
- 2001-03-16 EP EP01890080A patent/EP1136362B1/de not_active Expired - Lifetime
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102014117110A1 (de) * | 2014-11-21 | 2016-05-25 | Haver & Boecker Ohg | Vorrichtung und Verfahren zum Füllen von Großsäcken |
Also Published As
| Publication number | Publication date |
|---|---|
| EP1136362A2 (de) | 2001-09-26 |
| ATE273842T1 (de) | 2004-09-15 |
| AT410780B (de) | 2003-07-25 |
| ATA4392000A (de) | 2002-12-15 |
| DE50103279D1 (de) | 2004-09-23 |
| EP1136362A3 (de) | 2002-09-18 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0166959B1 (de) | Vorrichtung zur Steuerung eines Schleusvorganges für ein Haufwerk von Schüttgutpartikeln | |
| DE68912535T2 (de) | Pneumatischer Förderer für körniges Material und Saugdüse für die Verwendung in einem solchen Förderer. | |
| EP0142763B1 (de) | Sackschneide- und Entleerungsgerät mit angeschlossenem Sammelentstaubungsfilter | |
| DE102021112255A1 (de) | Packmaschine und Verfahren zum Betreiben | |
| WO1995033650A1 (de) | Abfüllanlage für gefährliche schütt- oder fliessfähige medien | |
| DE2205203B2 (de) | Fahrbare Verladevorrichtung für feinkörniges und staubförtniges Schüttgut | |
| DE3726137C2 (de) | ||
| EP4149847B1 (de) | Reinigungsvorrichtung und verfahren zum reinigen | |
| AT410780B (de) | Füllvorrichtung für schüttgüter | |
| WO2021228818A1 (de) | Packmaschine und verfahren zum betreiben | |
| EP0548502B1 (de) | Füllvorrichtung | |
| EP0270012B1 (de) | Verfahren und Vorrichtung zum Einschleusen von Schüttgut | |
| DE3541697C2 (de) | ||
| DE1219392B (de) | Vorrichtung zum Befuellen von in wenigstens einer horizontalen Richtung an wechselnder Stelle befindlichen, nach oben offenen Einfuellstutzen | |
| DE3023356C2 (de) | Blasfördereinrichtung für Untertagebetriebe | |
| DE102004007403A1 (de) | Bogenausleger einer Druckmaschine | |
| EP4149845A1 (de) | Verlagerungsvorrichtung und verfahren zum verlagern | |
| EP4149846A1 (de) | Verlagerungsvorrichtung und verfahren zum verlagern | |
| EP0822141A1 (de) | Vertikale Schlauchbeutelmaschine und Verfahren zur Beschleunigung einer Produktportion in einer vertikalen Schlauchbeutelmaschine | |
| EP1167205A2 (de) | Befülleinrichtung | |
| DE3613464C2 (de) | Vorrichtung zum Transportieren von staubförmigem oder körnigem Gut - Baustoffmischungen - (Fördergut) zur Verwendung im Untertagebergbau | |
| DE3834810A1 (de) | Vorrichtung zum fuellen von ventilsaecken | |
| DE4103945C1 (en) | Bag filling machine with tube for bag valve - has tube shutter with stop part pulled by cable against tube mouth | |
| DE2303736C3 (de) | Durchflußsteuergerät für eine pneumatische Förderrinne | |
| DE2434470C3 (de) | Vorrichtung zum Abfüllen von fluidisierbarem Gut |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| 17P | Request for examination filed |
Effective date: 20020925 |
|
| AKX | Designation fees paid |
Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| 17Q | First examination report despatched |
Effective date: 20030616 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: STATEC ANLAGENTECHNIK GMBH |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20040818 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20040818 Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20040818 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20040818 Ref country code: GB Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20040818 Ref country code: FR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20040818 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20040818 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: GERMAN |
|
| REF | Corresponds to: |
Ref document number: 50103279 Country of ref document: DE Date of ref document: 20040923 Kind code of ref document: P |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20041118 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20041118 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20041118 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20041129 |
|
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050316 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050316 |
|
| GBV | Gb: ep patent (uk) treated as always having been void in accordance with gb section 77(7)/1977 [no translation filed] |
Effective date: 20040818 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050331 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050331 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050331 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050331 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20050519 |
|
| EN | Fr: translation not filed | ||
| BERE | Be: lapsed |
Owner name: *STATEC ANLAGENTECHNIK G.M.B.H. Effective date: 20050331 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20060620 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20060621 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070316 |
|
| BERE | Be: lapsed |
Owner name: *STATEC ANLAGENTECHNIK G.M.B.H. Effective date: 20050331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050118 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20071002 |