EP1145783A2 - Verfahren zur Herstellung von Bewehrungskörben aus Stahl - Google Patents
Verfahren zur Herstellung von Bewehrungskörben aus Stahl Download PDFInfo
- Publication number
- EP1145783A2 EP1145783A2 EP01107251A EP01107251A EP1145783A2 EP 1145783 A2 EP1145783 A2 EP 1145783A2 EP 01107251 A EP01107251 A EP 01107251A EP 01107251 A EP01107251 A EP 01107251A EP 1145783 A2 EP1145783 A2 EP 1145783A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- brackets
- mats
- mat
- gripper
- connection
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21F—WORKING OR PROCESSING OF METAL WIRE
- B21F27/00—Making wire network, i.e. wire nets
- B21F27/08—Making wire network, i.e. wire nets with additional connecting elements or material at crossings
- B21F27/10—Making wire network, i.e. wire nets with additional connecting elements or material at crossings with soldered or welded crossings
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21F—WORKING OR PROCESSING OF METAL WIRE
- B21F27/00—Making wire network, i.e. wire nets
- B21F27/12—Making special types or portions of network by methods or means specially adapted therefor
- B21F27/20—Making special types or portions of network by methods or means specially adapted therefor of plaster-carrying network
Definitions
- the invention relates to a method for producing reinforcement cages made of steel with at least two mats lying in two parallel planes and which are connected by means of brackets, the connection of the rods of the mats with each other and the connection of the bracket with the mats preferably by means of Welding takes place.
- the invention relates to an apparatus for performing the method.
- probation cages are made by hand manufactured. This results in a very high workload and high demands Logistics material supply, etc.
- the people involved in the work must be relative have a high level of qualification, i.e. they have to read technical drawings can and have other knowledge.
- the reinforcement cages are made mostly inaccurate, which requires a high proportion of rework and control.
- weld can be used as a load-bearing element are not considered statically.
- reinforcement cages Additional reinforcement necessary.
- the work tables are because of their size of 10 x 5 m not ergonomic.
- the object of the invention is to provide an improved method for producing To create reinforcement cages as well as a device that is largely automatic Manufacture of the reinforcement cages enables.
- the method according to the invention provides that the bracket by means of a gripper device removed from a supply device and mechanically on a mat put on and positioned and during the application and connection of the bracket with be held on the mat.
- the device according to the invention is by at least one gripper device, by means of which the stirrups are removed from a provision device and a mat fed and held during application and connection.
- the base steel material for the mats 11 is in the case of a provision device 1 Prepared form of ring material. It passes through a straightening machine 2 and is straight bent, cut and to a steel preparation and buffer storage 3 brought. Then the steel bars are placed on welding pallets 4 and welded to mats 11 by means of a welding device 5.
- the mats 11 are with exact dimensions and the cutouts for windows, doors u. Like. Made, which by the choice of rod spacing and diameter static aspects are taken into account. The load capacity of the bracket 7 can already be taken into account in the manufacture of the mats 11.
- the mats are then brought to the processing point 6, where they are used with the Brackets 7 connected, preferably welded.
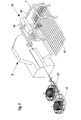
- the steel material for the Bracket 7 is stored in rollers 17 and is cut into brackets 7 in an automatic ironing machine 9 and bent.
- the bracket 7 are depending on the static needs of one Gripping device 10 of the provision device designed as an automatic ironing device 9 removed and welded to the mats at 6.
- the gripper arm 12 is provided with two grippers 13 and is rotatably supported in a housing 14 and can be raised and lowered.
- the housing 14 can be moved on a frame 15.
- the manufacture and application of the additional reinforcement is preferably carried out automatically.
- the system is preferably controlled by CAD devices 20.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Wire Processing (AREA)
- Butt Welding And Welding Of Specific Article (AREA)
- Conveying And Assembling Of Building Elements In Situ (AREA)
- Revetment (AREA)
Abstract
Description
- Die Fig. 1
- ein Fließdiagramm der erfindungsgemäßen Vorrichtung,
- die Fig. 2
- ein Schaubild eines Bügelautomaten und einer Greifervorrichtung und
- die Fig. 3
- eine Seitenansicht der Greifervorrichtung.
Claims (10)
- Verfahren zur Herstellung von Bewehrungskörben aus Stahl mit mindestens zwei Matten, die in zwei zueinander parallelen Ebenen liegen und die mittels Bügeln verbunden sind, wobei die Verbindung der Stäbe der Matten miteinander und die Verbindung der Bügel mit den Matten vorzugsweise mittels Schweißung erfolgt, dadurch gekennzeichnet, daß die Bügel (7) mittels einer Greifervorrichtung (10) einer Bereitstellungseinrichtung entnommen und maschinell auf eine Matte (11) aufgesetzt und positioniert und während der Aufbringung und Verbindung der Bügel (7) mit der Matte (11) gehalten werden.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß die Bügel (7) dem herzustellenden Bewehrungskorb entsprechend automatisch am Stabeisen geschnitten und gebogen werden.
- Verfahren nach Anspruch 1 oder 2, dadurch gekennzeichnet, daß die Herstellung der Bügel (7) mit einem Bügelautomaten (9) erfolgt und daß das Rohmaterial vom Ring kommt.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß die Stäbe der Matten (11) automatisch verschweißt werden, wobei die Stababstände individuell dem herzustellenden Bewehrungsstab angepaßt werden.
- Verfahren nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, daß Stäbe und/oder Bügel (7) mit individuell dem herzustellenden Bewehrungskorb angepaßten Durchmessern eingesetzt und automatisch verschweißt werden.
- Verfahren nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, daß die Matten (11) mit Ausbrüchen für Fenster, Türen od.dgl. gefertigt werden.
- Vorrichtung zur Durchführung des Verfahrens nach einem der Ansprüche 1 bis 6, gekennzeichnet durch mindestens eine Greifervorrichtung (10), mittels der die Bügel (7) von einer Bereitstellungseinrichtung entnommen und einer Matte (11) zugeführt und während der Aufbringung und Verbindung gehalten werden.
- Vorrichtung nach Anspruch 7, dadurch gekennzeichnet, daß die Greifervorrichtung (10) einen Greiferarm (12) umfaßt.
- Vorrichtung nach Anspruch 8, dadurch gekennzeichnet, daß der Greiferarm (12) drehbar angeordnet ist.
- Vorrichtung nach Anspruch 8, dadurch gekennzeichnet, daß der Greiferarm (12) heb- und senkbar gelagert ist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT6522000 | 2000-04-14 | ||
| AT6522000A AT410290B (de) | 2000-04-14 | 2000-04-14 | Verfahren zur herstellung von bewehrungskörben aus stahl |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1145783A2 true EP1145783A2 (de) | 2001-10-17 |
| EP1145783A3 EP1145783A3 (de) | 2002-07-24 |
Family
ID=3678233
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP01107251A Withdrawn EP1145783A3 (de) | 2000-04-14 | 2001-03-23 | Verfahren zur Herstellung von Bewehrungskörben aus Stahl |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP1145783A3 (de) |
| AT (1) | AT410290B (de) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| ITBO20090100A1 (it) * | 2009-02-20 | 2010-08-21 | Schnell Spa | Metodo e apparecchiatura per realizzare armature per cemento armato |
| WO2017067857A1 (de) * | 2015-10-21 | 2017-04-27 | Rapperstorfer Hubert | Fertigungsanlage zum fertigen von bewehrungselementen |
| US20170157664A1 (en) * | 2014-07-03 | 2017-06-08 | Skanska Sverige Ab | Arrangement and method for producing a reinforcement cage |
| CN117086229A (zh) * | 2023-09-11 | 2023-11-21 | 建科机械(天津)股份有限公司 | 盾构管片生产线及其生产方法 |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE8337882U1 (de) * | 1983-04-15 | 1985-06-13 | Ytong AG, 8000 München | Vorrichtung zur Herstellung eines Bewehrungskörpers |
| CH684934A5 (de) * | 1991-08-23 | 1995-02-15 | Mtf Datentechnik Ag | Verfahren und Vorrichtung zur Herstellung von Bewehrungen. |
| DE59601916D1 (de) * | 1995-03-24 | 1999-06-24 | Filzmoser Franz | Verfahren und Vorrichtung zum Herstellen von Bewehrungsmatten |
-
2000
- 2000-04-14 AT AT6522000A patent/AT410290B/de not_active IP Right Cessation
-
2001
- 2001-03-23 EP EP01107251A patent/EP1145783A3/de not_active Withdrawn
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| ITBO20090100A1 (it) * | 2009-02-20 | 2010-08-21 | Schnell Spa | Metodo e apparecchiatura per realizzare armature per cemento armato |
| WO2010095076A1 (en) * | 2009-02-20 | 2010-08-26 | Schnell S.P.A. | Method and apparatus for making reinforcements for reinforced concrete |
| US20170157664A1 (en) * | 2014-07-03 | 2017-06-08 | Skanska Sverige Ab | Arrangement and method for producing a reinforcement cage |
| WO2017067857A1 (de) * | 2015-10-21 | 2017-04-27 | Rapperstorfer Hubert | Fertigungsanlage zum fertigen von bewehrungselementen |
| US20180333764A1 (en) * | 2015-10-21 | 2018-11-22 | Hubert RAPPERSTORFER | Production plant for manufacturing reinforcement elements |
| CN117086229A (zh) * | 2023-09-11 | 2023-11-21 | 建科机械(天津)股份有限公司 | 盾构管片生产线及其生产方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| ATA6522000A (de) | 2002-08-15 |
| AT410290B (de) | 2003-03-25 |
| EP1145783A3 (de) | 2002-07-24 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2726230B1 (de) | Verfahren und einrichtung zur kontinuierlichen herstellung eines gitterträgers | |
| WO2017067857A1 (de) | Fertigungsanlage zum fertigen von bewehrungselementen | |
| DE3613956A1 (de) | Montageanlage zum zusammenbau von teilen | |
| EP4061593A1 (de) | Verfahren zur herstellung eines bewehrten betonbauteils, bewehrtes betonbauteil und fertigungssystem | |
| AT410290B (de) | Verfahren zur herstellung von bewehrungskörben aus stahl | |
| DE1659192A1 (de) | Abstandshalter fuer Betonarmierungsstaebe od.dgl. | |
| DE102019005478B4 (de) | Werkzeug für eine Handhabungseinrichtung sowie Verfahren zur Herstellung eines Werkzeuges für eine Handhabungseinrichtung | |
| DE19814091A1 (de) | Vorrichtung zur Herstellung von Bewehrungskörben für Rechteckrohre aus Beton | |
| DE2613579A1 (de) | Verfahren zum herstellen eines ebenen oder raeumlichen bewehrungsgebildes bzw. tragwerkes und vorrichtung zur durchfuehrung des verfahrens | |
| DE102006055154A1 (de) | System zum Lagern von Werkzeuganordnungen | |
| EP0355776B1 (de) | Verfahren zum Bewehren von Betonplatten, Vorrichtung zur Durchführung des Verfahrens sowie Gitterträger | |
| DE102018133552A1 (de) | Biegemaschine, Bearbeitungslinie und Verfahren zum Biegen | |
| EP0204852B1 (de) | Verfahren zum Bewehren von Betonplatten sowie Vorrichtung zur Durchführung des Verfahrens | |
| EP4427864A1 (de) | Verfahren und anlage zur herstellung einer dreidimensionalen bewehrungsstruktur | |
| EP0541880B1 (de) | Abstandhalter für eine untere Bewehrung | |
| DE3702916C2 (de) | Leichtbau - Konstruktionselement | |
| DE233658C (de) | ||
| DE3017054C2 (de) | Verfahren zum Positionieren des Werkzeugsatzes zwischen Pressenstößel und Pressentisch einer Presse, insbes. einer Ziehpresse oder Gesenkschmiedepresse | |
| DE1171864B (de) | Vorrichtung zum Wenden von Baustahl-matten um 180íÒ | |
| DE102024114142A1 (de) | Maschine und Verfahren zur Herstellung einachsiger Bewehrungsstahlstabmatten, sowie einachsige Bewehrungsstabmatte | |
| DE3115794C1 (de) | Verfahren zum Herstellen von aus verschweißten, relativ dünnen Längs- und Querdrähten gebildeten Drahtnetzen mit engen Teilungen | |
| DE20003638U1 (de) | Roboterzelle für Handhabungseinrichtungen | |
| DE2120776C (de) | Biegemaschine für Baustahlmatten | |
| DE7532271U (de) | Abstandhalter | |
| DE300887C (de) |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| RIC1 | Information provided on ipc code assigned before grant |
Free format text: 7B 21F 27/20 A, 7B 23K 11/00 B, 7E 04C 5/06 B |
|
| 17P | Request for examination filed |
Effective date: 20021021 |
|
| AKX | Designation fees paid |
Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| 17Q | First examination report despatched |
Effective date: 20040521 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 20041001 |