EP1161597B1 - Gleiskonstruktion mit gedämmter/elastischer lagerung von schienen an einer um dämm-material/elastikmaterial herum geformten stützschicht - Google Patents
Gleiskonstruktion mit gedämmter/elastischer lagerung von schienen an einer um dämm-material/elastikmaterial herum geformten stützschicht Download PDFInfo
- Publication number
- EP1161597B1 EP1161597B1 EP00916953A EP00916953A EP1161597B1 EP 1161597 B1 EP1161597 B1 EP 1161597B1 EP 00916953 A EP00916953 A EP 00916953A EP 00916953 A EP00916953 A EP 00916953A EP 1161597 B1 EP1161597 B1 EP 1161597B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- rail
- sheathing
- support layer
- rails
- track
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000010276 construction Methods 0.000 title claims abstract description 38
- 239000013013 elastic material Substances 0.000 title description 16
- 239000002250 absorbent Substances 0.000 title 1
- 239000011359 shock absorbing material Substances 0.000 title 1
- 239000000463 material Substances 0.000 claims abstract description 160
- 238000000034 method Methods 0.000 claims abstract description 51
- 238000004519 manufacturing process Methods 0.000 claims abstract description 47
- 239000010410 layer Substances 0.000 claims description 248
- 238000000465 moulding Methods 0.000 claims description 79
- 239000004567 concrete Substances 0.000 claims description 46
- 210000002105 tongue Anatomy 0.000 claims description 23
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 claims description 22
- 229920001971 elastomer Polymers 0.000 claims description 14
- 230000003313 weakening effect Effects 0.000 claims description 12
- 239000007799 cork Substances 0.000 claims description 11
- 239000005060 rubber Substances 0.000 claims description 11
- 239000000758 substrate Substances 0.000 claims description 11
- 238000011049 filling Methods 0.000 claims description 9
- 239000000853 adhesive Substances 0.000 claims description 8
- 230000001070 adhesive effect Effects 0.000 claims description 8
- 239000011810 insulating material Substances 0.000 claims description 8
- 239000004033 plastic Substances 0.000 claims description 8
- 229920003023 plastic Polymers 0.000 claims description 8
- 239000010426 asphalt Substances 0.000 claims description 7
- 230000007704 transition Effects 0.000 claims description 6
- 229920005830 Polyurethane Foam Polymers 0.000 claims description 5
- 239000011324 bead Substances 0.000 claims description 5
- 230000015572 biosynthetic process Effects 0.000 claims description 5
- 239000000203 mixture Substances 0.000 claims description 5
- 239000011248 coating agent Substances 0.000 claims description 4
- 238000000576 coating method Methods 0.000 claims description 4
- 239000011496 polyurethane foam Substances 0.000 claims description 4
- 238000003825 pressing Methods 0.000 claims description 4
- 239000002184 metal Substances 0.000 claims description 3
- 239000012790 adhesive layer Substances 0.000 claims description 2
- 239000012858 resilient material Substances 0.000 claims 8
- 230000008595 infiltration Effects 0.000 claims 3
- 238000001764 infiltration Methods 0.000 claims 3
- 238000010112 shell-mould casting Methods 0.000 description 56
- 238000009413 insulation Methods 0.000 description 34
- 238000004382 potting Methods 0.000 description 14
- 230000008901 benefit Effects 0.000 description 9
- 239000007787 solid Substances 0.000 description 9
- 238000013016 damping Methods 0.000 description 8
- 150000001875 compounds Chemical class 0.000 description 7
- 238000012549 training Methods 0.000 description 7
- 239000002390 adhesive tape Substances 0.000 description 6
- 239000000725 suspension Substances 0.000 description 6
- 239000000945 filler Substances 0.000 description 5
- 230000035515 penetration Effects 0.000 description 5
- 238000003860 storage Methods 0.000 description 5
- 230000009471 action Effects 0.000 description 4
- 230000005540 biological transmission Effects 0.000 description 4
- 230000000295 complement effect Effects 0.000 description 4
- 229940127573 compound 38 Drugs 0.000 description 4
- PIDFDZJZLOTZTM-KHVQSSSXSA-N ombitasvir Chemical compound COC(=O)N[C@@H](C(C)C)C(=O)N1CCC[C@H]1C(=O)NC1=CC=C([C@H]2N([C@@H](CC2)C=2C=CC(NC(=O)[C@H]3N(CCC3)C(=O)[C@@H](NC(=O)OC)C(C)C)=CC=2)C=2C=CC(=CC=2)C(C)(C)C)C=C1 PIDFDZJZLOTZTM-KHVQSSSXSA-N 0.000 description 4
- 238000009417 prefabrication Methods 0.000 description 4
- STBLNCCBQMHSRC-BATDWUPUSA-N (2s)-n-[(3s,4s)-5-acetyl-7-cyano-4-methyl-1-[(2-methylnaphthalen-1-yl)methyl]-2-oxo-3,4-dihydro-1,5-benzodiazepin-3-yl]-2-(methylamino)propanamide Chemical compound O=C1[C@@H](NC(=O)[C@H](C)NC)[C@H](C)N(C(C)=O)C2=CC(C#N)=CC=C2N1CC1=C(C)C=CC2=CC=CC=C12 STBLNCCBQMHSRC-BATDWUPUSA-N 0.000 description 3
- 238000005266 casting Methods 0.000 description 3
- 230000001413 cellular effect Effects 0.000 description 3
- 230000008859 change Effects 0.000 description 3
- 238000005253 cladding Methods 0.000 description 3
- 229940125878 compound 36 Drugs 0.000 description 3
- 238000012937 correction Methods 0.000 description 3
- 239000000806 elastomer Substances 0.000 description 3
- 238000001125 extrusion Methods 0.000 description 3
- 230000009969 flowable effect Effects 0.000 description 3
- 239000003292 glue Substances 0.000 description 3
- 230000002787 reinforcement Effects 0.000 description 3
- 238000007493 shaping process Methods 0.000 description 3
- 125000006850 spacer group Chemical group 0.000 description 3
- 229910000831 Steel Inorganic materials 0.000 description 2
- 238000004026 adhesive bonding Methods 0.000 description 2
- 230000002528 anti-freeze Effects 0.000 description 2
- 239000011384 asphalt concrete Substances 0.000 description 2
- 238000013461 design Methods 0.000 description 2
- 238000009415 formwork Methods 0.000 description 2
- 239000004814 polyurethane Substances 0.000 description 2
- 229920002635 polyurethane Polymers 0.000 description 2
- 230000003068 static effect Effects 0.000 description 2
- 239000010959 steel Substances 0.000 description 2
- 244000025254 Cannabis sativa Species 0.000 description 1
- 241000196324 Embryophyta Species 0.000 description 1
- 239000004820 Pressure-sensitive adhesive Substances 0.000 description 1
- SEQDDYPDSLOBDC-UHFFFAOYSA-N Temazepam Chemical compound N=1C(O)C(=O)N(C)C2=CC=C(Cl)C=C2C=1C1=CC=CC=C1 SEQDDYPDSLOBDC-UHFFFAOYSA-N 0.000 description 1
- 241000826860 Trapezium Species 0.000 description 1
- 238000013459 approach Methods 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 239000013590 bulk material Substances 0.000 description 1
- 230000000593 degrading effect Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 239000013536 elastomeric material Substances 0.000 description 1
- 239000003822 epoxy resin Substances 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 238000007667 floating Methods 0.000 description 1
- 239000006261 foam material Substances 0.000 description 1
- 239000008187 granular material Substances 0.000 description 1
- 230000005484 gravity Effects 0.000 description 1
- LNEPOXFFQSENCJ-UHFFFAOYSA-N haloperidol Chemical compound C1CC(O)(C=2C=CC(Cl)=CC=2)CCN1CCCC(=O)C1=CC=C(F)C=C1 LNEPOXFFQSENCJ-UHFFFAOYSA-N 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 230000003993 interaction Effects 0.000 description 1
- 238000002372 labelling Methods 0.000 description 1
- 230000007774 longterm Effects 0.000 description 1
- 230000001404 mediated effect Effects 0.000 description 1
- 239000012778 molding material Substances 0.000 description 1
- 238000012856 packing Methods 0.000 description 1
- 230000000149 penetrating effect Effects 0.000 description 1
- 239000002984 plastic foam Substances 0.000 description 1
- 229920000647 polyepoxide Polymers 0.000 description 1
- 238000002360 preparation method Methods 0.000 description 1
- 230000004044 response Effects 0.000 description 1
- 230000035939 shock Effects 0.000 description 1
- 229920001169 thermoplastic Polymers 0.000 description 1
- 239000010920 waste tyre Substances 0.000 description 1
- 238000003466 welding Methods 0.000 description 1
Images




Classifications
-
- E—FIXED CONSTRUCTIONS
- E01—CONSTRUCTION OF ROADS, RAILWAYS, OR BRIDGES
- E01B—PERMANENT WAY; PERMANENT-WAY TOOLS; MACHINES FOR MAKING RAILWAYS OF ALL KINDS
- E01B1/00—Ballastway; Other means for supporting the sleepers or the track; Drainage of the ballastway
- E01B1/002—Ballastless track, e.g. concrete slab trackway, or with asphalt layers
- E01B1/004—Ballastless track, e.g. concrete slab trackway, or with asphalt layers with prefabricated elements embedded in fresh concrete or asphalt
-
- E—FIXED CONSTRUCTIONS
- E01—CONSTRUCTION OF ROADS, RAILWAYS, OR BRIDGES
- E01B—PERMANENT WAY; PERMANENT-WAY TOOLS; MACHINES FOR MAKING RAILWAYS OF ALL KINDS
- E01B19/00—Protection of permanent way against development of dust or against the effect of wind, sun, frost, or corrosion; Means to reduce development of noise
- E01B19/003—Means for reducing the development or propagation of noise
-
- E—FIXED CONSTRUCTIONS
- E01—CONSTRUCTION OF ROADS, RAILWAYS, OR BRIDGES
- E01B—PERMANENT WAY; PERMANENT-WAY TOOLS; MACHINES FOR MAKING RAILWAYS OF ALL KINDS
- E01B21/00—Track superstructure adapted for tramways in paved streets
- E01B21/02—Special supporting means; Draining of rails
-
- E—FIXED CONSTRUCTIONS
- E01—CONSTRUCTION OF ROADS, RAILWAYS, OR BRIDGES
- E01B—PERMANENT WAY; PERMANENT-WAY TOOLS; MACHINES FOR MAKING RAILWAYS OF ALL KINDS
- E01B9/00—Fastening rails on sleepers, or the like
- E01B9/68—Pads or the like, e.g. of wood, rubber, placed under the rail, tie-plate, or chair
- E01B9/685—Pads or the like, e.g. of wood, rubber, placed under the rail, tie-plate, or chair characterised by their shape
-
- E—FIXED CONSTRUCTIONS
- E01—CONSTRUCTION OF ROADS, RAILWAYS, OR BRIDGES
- E01B—PERMANENT WAY; PERMANENT-WAY TOOLS; MACHINES FOR MAKING RAILWAYS OF ALL KINDS
- E01B2204/00—Characteristics of the track and its foundations
- E01B2204/01—Elastic layers other than rail-pads, e.g. sleeper-shoes, bituconcrete
Definitions
- the invention relates to a method for producing a track construction according to the preamble of claim 1.
- a method can be, for example, a Track superstructure produce, using a solid roadway with roadway material at least one rail having two rails and in which the rails at least with a rail foot in a respective Longitudinal recess of the lane taken and in it at least partially continuously insulated / elastically mounted with insulated / elastic Support the rails down and to the side over elastic material.
- a track superstructure a concrete slab of a solid Road with trough-like recesses (troughs) by a paver produced.
- these recesses are the (not by tie rods connected) rails (for example railroad tracks or tram rails) placed and at a distance from the trough bottom and in the distance adjusted from the trough sidewalls using Unterkeilungs / wedging elements made of cork.
- Cork is used because of this material favorable, namely damping transmission properties for has the transmission of structure-borne noise on the concrete slab.
- a disadvantage of this production method and on this rail system is that in practice the concrete slab by the paver or not at the most cost-effective with so much costly effort can be, as would be desirable. You will therefore often choose the trough-like recesses slightly larger and must, if necessary also rework manually. This has the consequence that comparatively large Amounts required by the relatively expensive cork-elastic potting compound are. The manual rework also has the consequence that no ideal trough with smooth vertical trough walls is present. It therefore becomes a gearing come between the casting material and the concrete. In this case the rails can only be changed badly. The latter will especially in curve areas usually in comparatively shorter Intervals may be required.
- the invention has the object, a method for Production of a track construction (possibly a track superstructure) as at the beginning described, which is less expensive and / or reproducible Delivers results.
- a method for Production of a track construction possibly a track superstructure as at the beginning described, which is less expensive and / or reproducible Delivers results.
- the object underlying the invention is achieved according to claim 1 essentially in that the Rails positioned before formation of the support layer according to a desired track layout and substantially continuously along the rail longitudinal extent with the Dämm slaughterung be provided, the latter the rail and Rail bridge essentially completely enveloped and a Rail casing forms, from which the rail head projects upwards. Thereafter, the support layer between the ground and the bottom of the Dämm slaughterung and around the Dämm harshung around shaped and Bonding brought.
- the rails can be easily positioned and adjusted if necessary as they are not yet arranged in longitudinal recesses or the like.
- the support layer are.
- a gearing between insulating layer and supporting layer, the one Replacing the rails would make it difficult to prevent or it can be a defined, possibly with regard to a position of the Rails desired interlocking between insulating layer and supporting layer be purposefully brought about. All you need is insulation to have a corresponding surface on which the Support layer material is brought to the plant.
- the material used Dämm Anlagenungsmaterial or elastic coating material is exact controllable, since no material is required, too large gaps between them between a finished support layer and the rails fill.
- the Dämm harshung can Moreover, a defined lateral support or defined Unterlagerung the rails are reached via the Dämm harshung, since the malleable Support layer material in forming the support layer to the outer shape the Dämm harshung can adapt. So, for example, do you want to lengthwise a rail track everywhere identical support conditions and / or Insulation conditions (damping conditions) and / or suspension conditions for the rails, so you can easily achieve that along the rail, the insulation layer identical is trained. Conversely, you can also specifically different Support conditions or insulation conditions (damping conditions) or set suspension conditions for the rails, the For example, for curve sections and straight sections differ.
- the supporting layer the example of concrete, asphalt, asphaltic concrete or bulk material with a curable portion of hardening material, such as adhesive material, can easily - depending on the material used - to the Dämm slaughterung around potted or shaped. Is the support layer material sufficiently flowable, so will automatically for one Proper investment of the flowable support layer material at the Dämm slaughterung or possibly an intended at this intermediate layer taken care of.
- the rails are spaced above a ground for the Support layer placed and adjusted for height, track and direction before the support layer material is introduced or the support layer is formed.
- the substrate may be a base course, such as a concrete base course, act or the planum of any track substructure.
- the conventional solid-roadway layer construction with an antifreeze layer, a hydraulically bound support layer and a concrete support plate is possible.
- the concrete support plate may be identical to the support layer, or the support layer may be one on a previously manufactured one Concrete support plate applied additional layer (preferably also a concrete layer) act.
- the underground can be be any stable ground on which a track construction is built can be.
- the construction of the underground will depend on what for a track construction it is, so if it is a Tram track construction or around a railway track construction is. In the latter case, it will depend on what speed or / and for which loads (passenger trains and / or Freight trains) the track construction is designed.
- At least partially (possibly removable) Intermediate layer are used, the outside of the insulation layering is attached or attached and when molding the Support layer, the support layer material at a distance from the Dämm harshung holds.
- the intermediate layer can be provided for this purpose Insulation layering before the action of the formable support layer material to protect, for example, when the support layer material contains water and the insulation layer is sensitive to water.
- a removable intermediate layer may also be provided, for example, that in the case of backing material that shrinks on setting defined cracks achieved between backing layer and insulation layer, which then with a suitable filling material can be filled by pouring. This is usually less expensive than if you have any shrinkage with wants to fill a filling compound; this is often a larger one Apparative effort be required to bring in pressing.
- the moldable support layer material when forming the backing layer in immediate abutment laterally and from below to the insulation layer or the intermediate layer covering it to be brought. This results in the advantages mentioned with regard to defined bearing of the rail and defined positive locking Intervention (toothing) or non-engagement between support layer on the one hand and insulating layer or intermediate layer on the other.
- the form a respective rail casing may be the rail foot or at least a lower portion of a Rail substantially completely wrap and extends preferably at least just below a railhead. So that Sheath moldings during molding of the backing layer in place and Stay in place, for example, by the itself to the shell moldings suppressed backing layer compound not suspended and from the rails are detached, it is particularly useful when the sheathing moldings glued to the rails. This also prevents one hand reliably the penetration of water between the rail and the shell molding and on the other hand serves to increase the longitudinal forces between rail and sheathing.
- the shell moldings offer great advantages: This can be particularly simple defined support conditions and / or suspension conditions or / and damping conditions and a defined Achieve sound insulation for the rails, since the sheathing moldings can be preformed in a defined manner. You can also without further produce a rail casing, the cross-sectional areas with different material properties, in particular different elastic properties and / or support properties. It is also possible shell moldings with different Cross sections, but still identical elastic properties and / or support properties. Of course can also be along by providing different cross sections the rail route changing elastic properties or / and support properties be set.
- a maximum material savings can be achieved.
- Such an outer shape of the rail casing but has the disadvantage that the rails can not be replaced so easily, for example because the rail casing over a large area of the support layer is overruled.
- the rail casing in Cross section is substantially rectangular or square or that the Rail casing tapers in cross-section downwards, preferably forming side surfaces of the rail casing, the not from the support layer or only at least one defined Fixing projection to be overlapped.
- the latter training of Rail casing with downwardly tapering cross section particularly advantageous, since in this way the rails together with their rail casing particularly easy from longitudinal recesses in the support layer can be lifted, which is reflected in the shaping of the support layer to the rail casing under investment of support layer material to the Forming rail sheathing surface.
- a security against unintentional, taking place during operation lifting the rails together with their rail casing from the Lssensaus traditions can be achieved in that said at least one fixing projection is provided, the rail sheathing in the longitudinal recesses (Troughs) stops.
- the fixing projection is designed in this way that in case of replacement of the rails, the rails together with their Rail casing nevertheless without much effort from the Lssensaus fundamentalungen the support layer can be removed.
- the rail casing at least one of the hardened support layer overlapped Side projection, in particular at least one of a side surface the jacket has projecting longitudinal ridge, preferably such that by applying lifting forces on the rail together with the rail casing the side projection with the support layer in the manner of L Kunststoffs a locking connection can be disengaged.
- At least one of a shell molding attached or attachable or with this one-piece cover lip or Abdecklasche is provided, which is a transition between the Rail casing and the adjacent support layer covered. For example, this can cause ingress of water between Rail casing and supporting layer can be prevented.
- the rail casing To support longitudinal forces coming from the rails on the rail casing be transferred and from the rail casing on the support layer to be transferred, the rail casing at least in regions, an outer surface having a transverse structure, for example, a sole having a transverse structure and / or a lateral structure having a lateral structure.
- a pressure sensitive adhesive on the outside attach the rail casing (the Dämm slaughterung), for example just before forming the support layer, so that an adhesive or adhesive Connection between supporting layer and rail casing (insulation layering) arises.
- the rails may be at a different location opposite the track construction site the insulation layering, possibly rail sheath, be provided.
- the Rails can be encased in the factory, for example, for example, by the rail manufacturer. You can do the rails but also only at the track construction site with the insulation layering, if necessary Rail casing, provided.
- the rails may be endless rails, wherein corresponding individual rails before storage of the same on the ground or on a rail holding the rails at a distance above the ground Holding assembly welded to endless rails. But you can also the rails as single rails first on the ground or on a holding arrangement at a distance above the ground holding the rail Approximately in position and only then to endless rails weld.
- any Outline deviations or deviations in shape of the rails to the Welds can in the case of prefabricated shell moldings simply be compensated by that on the inside of the shell moldings corresponding sections cut away or burned / melted away become.
- the rail casing directly on the rail for example by means of a Rails ummanteinden, possibly encapsulating cladding machine, the For example, have a movable along the rail sliding formwork could, such form deviations are automatically compensated.
- Such, from at least one formed directly on the rail Sheathing molding existing rail casing also has the great advantage that a seamless cladding of the rail (except the rail running profile) with the elastic material or insulating material (with the insulation layering or elastic layering) is possible. The usage Therefore, such a wrapping method is not limited to the case of Limited to endless rails.
- Separate track holding elements preferably made from the rails Concrete, metal or plastic, to be used on the ground or be placed at a distance above the ground with which the with the insulation layering, possibly the rail casing, provided Rails are brought into positive engagement and around the the Support layer material and thus the support layer is formed around.
- the track holding elements do not need it be designed, the occurring by rail operating forces (Operating pressures) record and endure. Rather, the Support the rails to the side and down primarily or alone over the insulation layering and the supporting layer take place.
- the track holding elements So only need an adjustment and fixing function during manufacture meet the support layer.
- the lane-holding elements are also made reinforced to the loads to withstand an emergency operation.
- the lane-holding elements may be assigned to the two rails, preferably have engagement sections designed as receiving cavities, with which the respective rail casing in positive engagement is brought.
- the rails may be relative to each other before forming the support layer, in particular with regard to the correct gauge and / or the inclination of the Rails to each other, adjusted and then relative to each other and possibly relative to the track holding elements are fixed, possibly by wedging / wedging of the rails in the receiving troughs.
- the rail casing and the track holding elements including the formation of the engaging sections, if necessary receiving troughs be coordinated with each other so that by manufacturing the positive engagement between the attached to the rails Jackets and the track holding elements at their engagement portions a self-adjustment of the rails relative to each other, in particular as regards the correct gauge and / or the inclination of the rails to each other (equivalent taper). In a sense, you need the rails with the rail casing only into the receiving troughs, to get a track-adjusted track.
- the track holding elements may be such that with them as well desired track constrictions / track extensions (for example in narrow bends) can be realized by, for example, the position of the Sheath receiving recesses relative to each other variable is. It is also conceivable that the recesses for the sheathing something wider, then with different spacers the to set the desired track.
- lane-holding elements can one before the introduction of the support layer material or the molding of the Support layer on the rails of the respective track at least one Put on touch-track rod, which during the molding of the support layer Transmitted to the rails transversal forces and so the rails in a desired relative position holds (about a lateral tilting of the rails prevents) and which, preferably after setting of the support layer material, is removed again.
- a filling material in particular a Glue or / and water protection mass
- Another advantageous possibility is not covered by the support layer material Surface areas of the insulation layering (rail sheathing if necessary) after setting of the support layer material with a covering compound, in particular gluing or / and water protection mass, cover.
- At least one cover in particular cover lip or cover flap, on a surface not covered by the backing layer material Insulation layering (possibly rail sheathing) and / or on a supporting layer surface attached, possibly glued, which is a transition between the insulation layer and the adjacent support layer covered, in particular for preventing ingress of water between Insulation layering and supporting layer.
- the insulation layering possibly the Sheath moldings, protect against the action of water or / and a penetration of water between the rail casing and the counteract solidified support layer material or / and the rails together the rail casing against lifting from the respective longitudinal recess secure and / or longitudinal forces from the rail-rail shroud arrangement transferred to the support layer.
- a particularly great advantage of the proposed tracking elements is in that the rails of the track, preferably after adjustment in terms of gauge (if required), but in any case before Forms of the support layer, simply according to track layout and / or Exaggeration and / or pitch can be adjusted, namely by appropriate Einjust réelle the tracking elements.
- the rails a track thus maintain their positioning relative to each other. you can thus adjust the track gauge and / or the equivalent Taper or, more generally, the relative positioning of the two Rails to each other by the Einjust réelle the track profile course or separate the cant or pitch.
- the adjustment in terms of track course, elevation and pitch This significantly simplifies.
- the term "adjustment" used here also means such a situation means that only a common fine adjustment of the rails of a track takes place by means of the track holding elements.
- the insulation coating, possibly rail casing, in different sections along a rail track can be formed differently.
- the insulation layer, possibly rail casing in at least one curved area the rail track in terms of cross-sectional shape and / or material of Sheath and / or with respect to damping and / or suspension or / and Support properties of at least one linear region deviate the rail route.
- the rail casing in a curved area to facilitate rail renewal rectangular or square in cross-section or downwards is formed tapered and in another, possibly straight line area for material savings in cross-section tapering upwards is trained.
- Dämm für smaterial or as a material for the shell moldings can at least one rubber-elastic material and / or at least one cork elastic material and / or at least one other, shock absorbing (especially pressure peaks degrading) and / or sound-insulating and / or elastic material can be used.
- foam materials on a two- or multi-component basis) to use.
- One possibility is a polyurethane foam to use. It can also be other cellular or non-cellular or mixed-cellular plastics are used.
- Other suitable Materials are elasticized 2-component epoxy resins or 2-component hot elastomers. A suitable material is definitely too mentioned in connection with the known manufacturing process Two-component material with cork content, under the trade name CORKELAST is available.
- Rail casing is proposed to further develop that they relate on its cross-section, is one-piece.
- Rail casing comprises several one piece over weakening sections related, relative mutually movable molding sections.
- the rail casing a left and a right molding portion includes, over a preferably provided in a sole region of the rail casing Weakening line, possibly film hinge, are mutually pivotable, such that the rail casing for attachment to the rail and Embrace the rail base is hinged.
- the rail casing based on its cross-section, form multiple parts, such as by a separate left and a separate right shell molding part provides, which together a at least the rail foot of the rail sheathing rail casing form.
- the rail casing or a sheathing molding of the rail casing can be at least one inner, extending in the longitudinal direction Include recess. This saves material become.
- a desired lateral force support for the Rail can have at least one longitudinally extending, transverse forces transferring pipe, if necessary plastic pipe, in the rail casing or be contained in the shell molding.
- Another possibility is that several parallel extending in the longitudinal direction, in cross section through Transverse webs transmitting webs separate recesses at least one material saving area of the rail casing or of the jacket molding. You can also do a parallel rail-to-rail mass with higher specific gravity than that Embed rail sheathing material in the rail casing which for suppressing or damping vibrations.
- the rail casing or its sheathing moldings can by extrusion or intrusion, if necessary using several material components be prepared for different cross-sectional areas. You can also make several prefabricated moldings to a molding of Assemble rail casing, glue together if necessary.
- the rail casing of at least one elastomeric material (more generally: an elastomer) or / and off at least one cork elastic material and / or at least one other, shock-absorbing and / or sound-insulating or / and be made of elastic material.
- a preferred embodiment of the rail casing is characterized by having a separate left and a separate right, at the side of the rail web between rail foot and rail head arranged (or to be arranged) shell molding and a includes separate rail foot cover. That preferably the Chamber area of the rail largely filling left or right Sheathing molding can be an open to the rail bridge, in Longitudinally extending recess to compensate for manufacturing tolerances have the rail.
- the rail foot cover preferably comprises a rail foot from below and from both sides and preferably in areas of encompassing lower shell molding (possibly as a rail foot covering profile Significant), the desired if one the lengths of the left and right shell molding significantly exceeds Length.
- the lower shell molding can from a elastic material with little or vanishing compressibility, For example, a rubber material (such as solid rubber) to be made. you But the lower shell molding but also from a harder Making material as the left and right shell molding, wherein the harder material, if desired, no essential or only one opposite the material of the left and right shell molding has lower elasticity. It is specially made on plastic materials thought.
- a rubber material such as solid rubber
- the rail foot cover can be a between rail foot and lower Sheath molding or / and an outside of the lower sheath molding provided intermediate layer of an elastic material include, which preferably has a significant compressibility. It For example, thought of a polyurethane foam material.
- the rail longitudinal section assigned separate components of the rail casing before the sheathing of the rail glued together or with each other can be connected positively engagement.
- rail Before wrapping the But rail can also at least some or all of a rail longitudinal section associated components of the casing as loose parts present (i.e., that these parts are not or not yet glued together and not or not otherwise interconnected).
- at least one or can several or all sheathing moldings of the rail casing glued to the rail at least one or can several or all sheathing moldings of the rail casing glued to the rail.
- the Connection of the sheathing moldings can also under the mediation of Be produced or manufactured rail.
- the inventive method can be advantageously carried out using a Rail casing, comprising at least one of insulating and / or made of elastic material, to the cross section of an associated Rail adapted shell molding for wrapping at least the Rail foot of the rail.
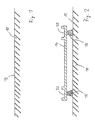
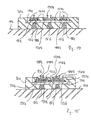
- a track superstructure according to the invention, as shown in FIG. 1 - 4 is first prepares a substrate 10 with a supporting surface 12.
- Substrate 10 may be a concrete base course, asphalt base course, Asphalt concrete carrier layer or the like act.
- a commonly used as a base layer for slab tracks Support layer is used as a substrate 10. It is doing, for example intended for a hydraulically bound base course (HGT).
- HAT hydraulically bound base course
- substrate 10 shown schematically may also be for any Track substructure, if necessary an antifreeze layer (FSS) or anti-pilfer layer (PSS) of the track substructure, stand.
- FSS antifreeze layer
- PSS anti-pilfer layer
- a track construction according to the invention also includes the respective track substructure, and the steps to Production of the track substructure are as process steps of the invention Manufacturing process for the production of a track construction considered.
- tracking members 14 on the background placed at a distance from the surface 12, for which the tracking elements be arranged on suitable support elements 16 (Fig. 2).
- the track holding members 14 and the support members 16 are preferably made Concrete produced. Also other materials, such as metal (in particular Steel), are for the production of the track holding elements and the supporting elements suitable. But it is useful, one on the other during the Production of the track superstructure used materials coordinated Materials to use, for example, tracking elements and support elements made of concrete, if the to be created, the track holding elements and the Supporting elements embedding fixed carriageway (see Fig. 4) made of concrete becomes. For example, an identical / approximated temperature response (same / adapted thermal expansion coefficients) can be achieved.
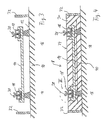
- the track holding elements 14 serve with a rail casing (in general: insulation layering or elastic layering) 18 provided rails 20 as shown in Fig. 3 is shown.
- the track holding elements 14 trough-like, extending in the rail longitudinal engagement sections (short: troughs) 22 on, with which the rails 20 attached rail sheaths 18 in positive engagement to be brought.
- prefabricated plastic profiles if desired of elastomer or thermoplastic plastic material
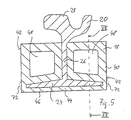
- provided rail sheaths 18 encase the rail foot 24 and the rail web 26 completely to below the rail head 28.
- the Rails 20 therefore have no direct contact with the track-holding elements 14.
- the shape of the engaging portions (troughs) 22 and the Rail sheathing 18 in attached to the rails 20 state is coordinated so that by engaging the Rail sheathing 18 with the troughs 22, the rails 20 a Track automatically (to some extent automatically) in terms of track and other relative position be adjusted relative to each other.
- This Counter-wedging and / or wedging elements are used, which are the Rails with their sheaths inside the troughs in a desired position relative to the tracking elements 14 and thus also relative to each other rail bring and hold there.
- the Position of the rail sheath receiving engagement portions be variable relative to each other.
- Engaging sections to design such that the sheaths in it sufficient setting clearance for setting the track extension (or optionally alternatively a track narrowing). Is the track change set, the set track by suitable spacers or Like. Be fixed.
- the rails are together in terms the exact track course, the elevation and the Longitudinal inclination adjusted. This is conveniently done by appropriate Adjustment of the track holding elements, for which the track holding elements 22 laterally crazy on the support elements 16 and / or by Sub-keyed or interposed spacer elements height adjusted become.
- the track-holding elements 14 on the Supporting elements 16 of FIG. 2 usually the track route at least roughly followed, so that then in the state shown in FIG In this regard, only corrections should be required.
- the support layer material may be, for example Concrete, asphalt or asphalt concrete. It is also conceivable bulk goods mixed with a settable (setting) adhesive mass use.
- the support layer 30 is referred to below as the roadway. In the event of of, for example, concrete as a support layer material (roadway material) this material be sufficiently flowable, so that the support elements 16, the Spurhalteium 14 and the rail sheathing 18 in the Roadway 30 forming concrete poured.
- this material be sufficiently flowable, so that the support elements 16, the Spurhalteettilus 14 and the rail sheathing 18 in the Roadway 30 forming concrete poured.
- For the side Definition of the support layer 30 are previously on the substrate 10 formwork walls 32 has been placed in position.
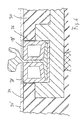
- the rail sheathing 18 upwards cover, for example with a potting compound 38 (possibly the same Potting compound such as the potting compound 36) to pour over.
- a potting compound 38 possibly the same Potting compound such as the potting compound 36
- the concrete surface 34 ' set slightly higher than the surface of the rail sheathing, so that in the region of the respective rail casing 18 a channel-like Recess remains filled with the potting compound 38 (optionally adhesive) becomes.
- the potting compound 38 may be, for example, a acting rubber-elastic mass, which serves the rail casing 18 to protect against external influences, especially water.
- the lateral potting compound 36 may also be a rubber-elastic Act mass.
- an asphalt layer can be left over the roadway or apply any other topcoat, if necessary, leaving one Channel-like recess area on both sides of the respective rail, the similar to the representation of FIG. 6 with a potting compound can be poured according to the potting compound 38.
- Training courses listed under the keywords "grass track” and "pavement surface” are known, are possible.
- the upper edge of the track (the Rails) in deviation from the illustrations in Figs. 4 and 6 also level with the surrounding surface, especially road surface, be.
- the Roadway 30 is made of concrete. As I said, but can also other materials are used; the previous versions then apply accordingly. It should be mentioned that the Roadway 30 can be formed with reinforcements 40, the in Fig. 4 are indicated schematically.
- An important advantage of the invention is that on the costly use from pavers can be dispensed with, since neither the production of the Underground 10 nor the production of the lane 30 the use of a requires such a paver. Nevertheless, a paver, if he is to Is available to be used.
- the order of the various measures mentioned above and Procedural steps is not mandatory.
- the support layer around the rail sheathing generally the insulation layering or elastic layering
- tracking elements and these supporting elements which are located above the ground can be dispensed with.
- the rails by means of a track area spanning support structure, for example, on the rail heads engages to hover at a distance above the ground 10.
- the Rails could then be attached to this support structure in terms of track, Track course, elevation, etc. be adjusted before the Support layer around the Dämm Anlagenung / Eiastik GmbH shaped around and is brought to the setting. But it is because of the advantages mentioned preferred to use the track-holding elements 14.
- the tracking elements 14 with respect to the distance from each other along the rail track following lane keeping elements a comparatively short length in Rail longitudinal direction have.
- the Extension of the track holding elements in the rail longitudinal direction about 10 - 30 cm.
- the longitudinal recesses of the roadway also in the bottom area of the recesses mainly on the Rail sheathing 18 below-lying roadway material (in particular Concrete).
- the lower side (the sole) of the rail casing 18 with a transverse structure for example transverse groove structure, can form, to a longitudinal forces receiving teeth between Rail casing 18 and 30 to reach roadway.
- Rail casing 18 will be explained in more detail.
- FIG. 5 reference is made.
- Rail casing 18 is of a one-piece casing molding 40 formed, which has a rectangular cross-section.
- the shell molding 40 accordingly has substantially vertical Side surfaces 42, which have the consequence that after molding the road this is formed with longitudinal recesses for the rail casing, which are defined by substantially vertical, smooth side walls.
- the jacket molding 40 is preferably on the rail (at shown embodiment without limiting the generality a Grooved rail), ie at the web 26 and / or glued to the rail 24.
- This has the advantage that longitudinal forces between rail 20 and rail casing 18 can be transferred, and that in the case of a Sticking also in the web area penetration of water between Rail 20 and rail casing 18 can be prevented.
- the shell moldings 40 are around factory prefabricated shell moldings, the one to the Have rail cross-section adapted recess.
- the sheathing moldings preferably be unfolded.
- This can be a line of weakness (If necessary, film hinge) 44 may be provided on the sole 46.
- a Such weakening line (film hinge) is indicated by dashed lines in Fig. 5 and shown somewhat clearer in the embodiment of FIG. alternative can also be a line of weakness corresponding to the variants of FIG. 10th be provided.
- the longitudinal extent of the shell moldings 40 is not limited per se, but depends on transportation, manufacturing and handling requirements from.
- a rail casing 18 is definitely off several, in the rail longitudinal direction successive shell moldings 40, unless you have the sheathing moldings molds on the rails or splashes and, so to speak, a seamless Rail casing 18 receives.
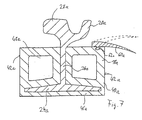
- FIG. 7 is identical to the embodiment of the Fig. 5 with the one exception that one of the shell molding 18a attached to the top cover lip 60a is provided, which serves the lateral transition area between Rail casing 18a or casing molding 40a and the to cover adjacent lane, so that entry of water between rail casing 18 and road at least more difficult if not prevented.
- the cover lip may differ from 7 in one piece with the shell molding 40a be formed, and it can be a corresponding Abdecklippe on the be provided on the other side of the rail 20a.
- the cover lip in one piece with the sheath molding or she is before forms of the support layer (Roadway) attached to the shell molding, so it should at least be compliant to the extent that they, as indicated by dashed lines in Fig. 7, after can be deflected to the top in the shaping of the support layer except Be reach of the moldable support layer material.
- the Cover lip does you bring the Cover lip, however, only later, so after molding and preferably Setting the support layer on the rail casing on, so is a such compliance is not required.
- the cover lip both at the Rail casing as well as on the support layer or one To attach backing layer covering layer, for example, to stick.
- cover lip 60a and sheath molding 40a by means of a Fixing profile 62 a of the cover lip 60 a can be achieved, which in a correspondingly contoured recess of the shell molding intervenes.
- a longitudinally extending mounting profile can also be consecutive mounting heads in the longitudinal direction the cover lip provided in corresponding openings of the Mold 40a engage or can be brought into engagement.
- the shell moldings of FIGS. 5 and 7 are in one piece in cross section. But they can also be multi-part in cross section.
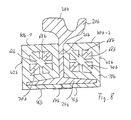
- you can the shell molding parts are formed in two parts in cross section, preferably, as shown in Fig. 8, a left and a right Sheath molding 40b-1 and 40b-2 are provided, of both Pages are infected to the rail and fixed there, preferably by sticking.
- the two encounter Sheath moldings on the sole 46b of the rail casing together.
- the joint is prevented from penetrating by an adhesive tape 64b backed up backing material (roadway material, especially concrete).
- the adhesive tape is applied after the moldings have been attached attach the rail to the moldings. But it is also possible that the Moldings before the attachment to the rail through the tape are connected so that the tape as a one unfolding of the moldings serves for the attachment to the rail enabling film hinge.
- FIG. 8 shows material saving regions 66b which (in cross-section) a plurality of recesses separated by webs 68b.
- the webs 70b transmit lateral forces, in particular between the rail 20b and the longitudinal recesses of the Lane side bounding, substantially vertical road surfaces.
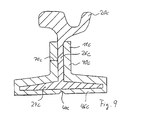
- Fig. 9 shows an embodiment of a one-piece in cross-section, itself upwardly tapered sheath molding 40c which is in its Cross-sectional outline up to a material thickness 70c substantially the Cross-sectional contour of the rail 20c in the region of the rail web 26c and of the rail foot 24c corresponds.
- This will provide maximum material savings achieved in the production of the shell moldings 40c.
- a disadvantage is that the sheath moldings 40 in the area of the rail foot during the shaping of the supporting layer (roadway) of Support layer material (roadway material) are overlapped.
- the rails Accordingly, they can only be removed while breaking the road and replace. In the case of straight track sections, in those expected with a comparatively low rail wear but this disadvantage may be acceptable.
- the rail casing 18c has on the sole 46c also as Film hinge markable weakening line 44c, already in the Connection with Fig. 5 was addressed and serves that one the sheath moldings for attachment to the rails and to Embrace the rail foot can open.
- the weakening line (man could also generally speak of a cross-sectional weakening) is in Trap of the embodiment of Fig. 9 of a cross-section wedge-shaped, outwardly open recess formed in the sole 46c.
- FIGS. 10 a) and 10 b) in two variants.
- Fig. 10a) is a wedge-shaped in cross-section recess in the sole 46c 'which is open to the rail foot 24c'.
- Fig. 10b) instead of a wedge-shaped recess, only one notch 24c "is provided.
- Fig. 10a is the Sheath molding 18c 'on a Breitfußschiene (Vignolschiene) 20d' shown attached.
- FIG. 11 An embodiment of a rail casing 18d with particular good properties in terms of removability of the respective Rail 20d including the rail casing 18d is shown in FIG. 11 shown.
- the rail casing has a trapezoidal Cross-section on, with the longer base side of the trapezium above and the shorter base side of the trapezoid is provided below.
- the trapeze is formed symmetrically with respect to a vertical axis. Because of that, that the rail casing 18d in cross section downwards Tapered form during the formation of the supporting layer or roadway Longitudinal recesses with complementary cross-section, ie after expand towards the top. Therefore, the rail sheaths 18d without any problems including the wrapped rails from the longitudinal recesses be lifted out.
- longitudinal ribs 72d are provided, which in itself during molding of the Support layer forming, complementary recesses in the roadway intervention.
- the longitudinal ribs 72d instead of those shown in FIG Arrangement in a medium altitude range alternatively also in one Lower height range, possibly in the height range of the sole or the rail foot can be arranged (see Fig.
- the cross-sectional shape of the rail casing 18d shown in FIG. 11 also very advantageous in that a certain Edzentri mecanics Sign the rail casing 18d in the associated troughs approximately used track holding elements and / or in the molding of the roadway existing longitudinal recesses in the roadway is given.
- Centering and possiblyadmijustage Sign can also possibly between Rail sheathing and road surface occurring, possibly a width of up to to 0.5 mm, usually at most 1 mm having shrinkage cracks be compensated.
- the sole region of the rail casing so that this in the case of shrinkage cracks by the Weight of the rail and the rest of the rail casing so compressible is that an immediate attachment between the side surfaces 42d of the rail casing and the opposite Boundary surfaces of the roadway is reached.
- Fig. 11 further shows that the material saving areas 66c also using in the rail casing 18d embedded pipes, possibly PVC pipes 76d formed may be, which are preferably designed so that they are sufficient Transverse forces transmitted.
- the pipes can also serve a defined Provide transverse support for the rail and / or lines or to record the like.
- the rail casing 18d may be partially made of different materials.
- the sheath molding 40d is made of two materials made, namely of a first material in the region of the sole 46 d and from a second material laterally and above the rail foot 24d and the rail web 26d.
- the sheath molding 40d may be made in one piece by co-extrusion or intrusion of several molding materials. But you can also think of it, the sole 46d and the rest Produce molding sections separately and then glue together.
- the sole 46d may be similar to the embodiments of FIG. 9 and 10 with a folding of the molding facilitating weakening line be executed.
- the rail casing 1 8d particularly good properties in terms of removability the rail including the rail casing has, are the Embodiments of the weakening line according to FIGS. 10 a) and 10 b) prefers.
- the rail casing can the supporting and cushioning properties be optimized for the rails.
- the Sole area be made of more elastic material than the to Side support serving areas at the side of the embraced rail. in the Case of a factory prefabrication of the shell moldings a high certainty that the desired Abstütz- / cushioning properties always guaranteed.
- the rail sheathing or sheathing moldings for example from a cork elastic material, like that under the Trade name CORKELAST available material to be manufactured. you can also think of elastomeric materials, rubber-elastic materials (For example, solid rubber) or plastic foam materials too use. The expert will depending on the requirements and circumstances Find other suitable materials and the appropriate material deploy.
- the rail sheathing or sheathing moldings You can also create sections or components of different types Have materials.
- the rail sheathing with a sole a transverse structure may have to receive a longitudinal forces To achieve toothing between rail casing and roadway.
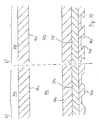
- Two examples of such a design of the sole 46e and 46f are in 12, which otherwise is a longitudinal section along line XII-XII of FIG. 5 by attached to the rail 20 rail casing 18 of the Fig. 5 corresponds.
- FIG. 12a is a trapezoidal Cross profile of the sole 46e provided, the only longitudinal forces between rail casing 18e and supporting layer transmits.
- a track construction according to the invention can also be a switch arrangement include, in the turnout components, such as a frog and movable tongues, mediated by a shell (in general: Dämm harshung or elastic layering) supported on a support layer are.
- the inventive Procedures are applied. An example of such a track construction and their preparation will be described below with reference to Figs. 13 - 15 explained, wherein - as far as appropriate - the same Reference numerals as in the description of the preceding embodiments with an adjustment of a small, the respective example characterizing Letter to be used.
- Fig. 13 shows a plan view of a track construction according to the invention in the area of a turnout 100g with a main track 102g and a Branch track 104g, each having a continuous rail 106g and 108g and a rail 112g and / or 1g 14g interrupted by a core 110g exhibit.
- the switch has two movable tongues 116g and 118g, of which the tongue 116g at its tongue root 120g in the area of soft-sided end of the broken rail 114g of the branch track 104g is articulated pivotally and of which the tongue 118g its tongue root 122g in the area of the soft - sided end of the pivoting rail 112g of the trunk track 102g pivotally is articulated.
- swivel joints between the rails and The tongues for providing a lateral mobility of the tongues could Side mobility of the tongues provided even by bending the tongues be.
- the rails and the turnout components shown are only shown purely schematically in FIG. Independently from the training shown here only for illustration
- the various components may be in the track construction shown to any track construction, so both for example to a railway track construction as well as for example a Tram track construction, trade.
- the rails 106g, 112g and 114g, 108g are out of the range of Weigh 100g according to any of the above Embodiments sheathed with shell moldings and on the Sheath moldings at one around the sheath moldings around shaped support layer (road) elastically or insulating stored, wherein Track holding elements 14g are used.
- the track holding members 14g can be formed according to the lane-holding member 14 of FIG. 1 - 4 and corresponding, the rail sheathing receiving troughs have.
- the outline of the embedded in the lane 30 track holding elements and the roadway 30g are indicated in Fig. 13 only by dashed lines.
- the Rail casing or corresponding sheaths for the Switch components (such as the frog and tongues) are not shown in FIG shown.
- FIGS. 14 and 15 correspond roughly to cross-sectional views according to the lines XIV-XIV and XV-XV in Fig. 13. Es but there are minor, not interesting differences here between the two track superstructures of FIG. 13 on the one hand and FIG. 14 and 15 on the other hand.
- the track superstructure of Figs. 14 and 15 may be substantially the same Way as shown in Figs. 1 -4 produced. Also in the area the points are placed on a surface 10h supporting elements 16h, on which track holding elements 16h are arranged.
- the track holding elements are in the illustrated embodiment as plates with an im essential plan surface trained.
- the jacketed switch components and rails are arranged, then adjusted, then for example by casting of support layer material 124h (concrete, for example), before finally (after sufficient curing of the cast support layer material) Support layer 30h is formed from the selected support layer material.
- FIG Rails prefabricated shell moldings 18h for example according to one of the discussed in connection with Figs. 1-12 Embodiments are used.
- sheath of the At the heart 110h itself is preferably at least one prefabricated Sheath molding 128h used, which is in the track direction changing cross section of the core is adjusted.
- the switch has the respective one Tongue and the associated continuous rail 106h and 108h receiving boxes 130h and 132h, in which the respective continuous Rail 106h and 108h fixed by wedging elements 134h is, at the same time as a sliding pad for the laterally pivotable Tongues 116h and 118h can serve. It could be separate instead of two Boxes 130h and 132h also a common, both continuous Rails 106h, 108h and both tongues 116h and 118h receiving Box to be used.
- the boxes are each sheathed with a Dämm fürung, wherein preferably prefabricated shell moldings 136h used again become.
- the boxes are in a jacketed state on a common Lane holder 14h placed, adjusted there and then fixed, for example, again by casting of support layer material, in particular concrete 124h. After the cast support layer material is sufficiently hardened, then finally the support layer 30h from the shaped support layer material shaped.
- the boxes are sufficient for the tongues
- the tongue pivot bearing and associated drive components for the pivoting of the tongues can have.
- plate-shaped track holding elements can also Track holding elements are used, the receiving areas for the encased rails or jacketed switch components limiting Have projections with sufficient adjustment margin.
- the Provide an adjustment for the rails and switch components in the area of the switch is appropriate insofar as that in the case Of Weichen often an individual adjustment of the track course local conditions is required. It is conceivable, however, for standard situations Lane-holding elements with, for example, trough-shaped engagement sections and preferably self-adjusting action for the rails and / or turnout components also provide for the switch area.
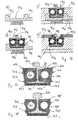
- FIG. 16 shows in the sub-figures a) to d) a sequence similar to Figs. 1 - 4.
- the Main difference compared to the embodiment of Figs. 1 - 4 is that the rail sheathing used 18j similar to the rail casing of the embodiment of Fig. 11 in cross section trapezoidal, tapering downwards and with lateral longitudinal ribs 72j are formed.
- the lateral longitudinal ribs 72j are complementary formed longitudinal grooves 73j in the lateral boundaries of the left and assigned to right receiving trough 22j into which the longitudinal ribs 72j interlock positively and so the rail casing 1 8j including the rail 20j fix.
- the longitudinal ribs 72, 72d are complementary formed longitudinal grooves 73j in the lateral boundaries of the left and assigned to right receiving trough 22j into which the longitudinal ribs 72j interlock positively and so the rail casing 1 8j including the rail 20j fix.
- the longitudinal ribs In between the tracking members 14j remaining longitudinal sections make the longitudinal ribs a corresponding Engaging with the around the rail sheathing and on the Support members 16 j stored track holding members 14 j formed around Support layer (usually a concrete slab) ago. It will be on the finishes concerning the longitudinal ribs 72, 72d of the embodiments of the Fig. 5 and 11 referenced.
- Fig. 16 is after sufficient Curing the support layer 30j still a cover layer 1 50j, for example applied from asphalt leaving a narrow area left and right of the rail head 28j. After completion of the topcoat The released area is left and right of the rail head with a Schienenvergußmaterial 38j, for example, a material Bitumen base or polyurethane base, potted.
- a Schienenvergußmaterial 38j for example, a material Bitumen base or polyurethane base, potted.
- tie rods can in a known per se and Way permanently connected to the two rails, for example screwed or welded or in the course of the production of Track structure according to the invention permanently connected to the rails, for example, screwed or welded.
- the in the Usually made of steel tie rods should in the course of manufacture the track construction also with a Dämm harshung or elastic layering be provided, for example, using appropriate Sheathing parts are sheathed to structure-borne sound bridges between the rails and the support layer to avoid.
- Lane keepers may even be omitted then when no tie rods connecting the rails are used become.
- a use during the molding of the support layer from above with the rails in Engaging stand-up tie rods is sufficient to tie the track ensure, so that the tracking elements are dispensable.
- a sufficiently accurate height adjustment can be Use of simple blocks (eg concrete blocks) or / and wedges serving wedges done.
- FIG. 17 Another, largely Fig. 11 corresponding embodiment of a rail casing according to the invention is shown in Fig. 17.
- the im Cross-section integrally formed, a sole 46k made of other material than the upper main part having shell molding 40k has on both sides of a lower and an upper longitudinal rib 72k on.
- In the left and Right upper surface edge portion of the molding is one each Cover lip or cover flap 60k attached to the side Transition region between rail casing 18k or casing molding 40k and the adjacent support layer to cover.
- reinforcements can be provided, for example laterally and partially below the rail foot 24k above the sole 46k.
- Corresponding reinforcements 152k are indicated in FIG. 17.
- Fig. 18 differs from the embodiment FIG. 17 with regard to the embodiment of the shell molding 40l primarily only by the cross-sectional shape of the Longitudinal ribs 72l. In the embodiment of FIG. 18, these are in Cross-section dovetail-shaped, with a particularly strong toothing with the supporting layer to be formed around the shell molding to reach.
- the rail casing with respect to a rail longitudinal section one or more parts, can be decided according to expediency become. So it may be with regard to a simple, inexpensive manufacturing often be useful, the rail casing based on a rail longitudinal section multipart, for example, with several Coating moldings. This is especially true when different Materials are used.
- the one rail longitudinal section associated components can at least in part be connected before wrapping the rail, For example, glued together or otherwise, For example, by positive engagement, be connected to each other. It is but also possible that the or some of the components (sheath molding) only connected in the course of wrapping the rail be glued together, for example, or in mutual Interlocking be brought.
- the components can also indirectly, connected by the rail, for example by gluing the used components to the rail or / and be brought into positive engagement with the rail.
- a "temporary" connecting the components for example, by means of adhesive tapes or the like sufficient to the Components during the molding of the support layer in its desired position to hold relative to each other and relative to the rail, as after completion the supporting layer usually subordinates the components under the mediation Support layer should be held together.
- FIG. 19 An example of a multi-part rail casing and a so can be produced track construction is shown in Fig. 19.
- the chamber fillers Although elastic, but essentially not or only slightly Compressible, because solid rubber under pressure its volume in the essentially retains and the force exerted by elastic evasion seeks to absorb.
- the chamber fillers 40m-1 and 40m-2 can each have a longitudinally extending, the rail bridge 26m open recess 160m have to adapt to the packing serve to the manufacturing tolerances of the rail.
- the chamber filling body For example, they can be vulcanized from scrap tires or rubber granules Be body.
- the chamber fillers In the manufacture of the track construction, the chamber fillers preferably glued to the rail, especially the rail web. Assign the chamber fillers to their left or right surface Transverse profiling, so acting on the rail longitudinal forces be supported.
- a separate Schienenfußummantelung 162m, 164m provided in the embodiment shown a rail foot 24m with an elastic liner 162m from below, from both sides and partially from above Rail foot covering profile 164m covered.
- the rail foot covering profile 164m is also preferably made of solid rubber material manufactured or alternatively, for example, from a relation to the Solid rubber material of the chamber filling harder material, for example Plastic.
- the Schienenfußummantelungsprofil made of an elastic, but essentially incompressible Material is made.
- the elastic intermediate layer 162m is however, preferably made of an elastic, compressible material manufactured to provide a defined countersinking of the rail.
- the elastic intermediate layer could also outside the rail foot covering profile 164m, in the cross section shown so between the track-holding element 14m and the Schienenfußummantelungsprofil 164m, be provided. If the rail foot covering profile 164m is not sufficient Damping or shielding of structure-borne sound results, the elastic should Liner on the side of the rail foot or laterally of the rail foot covering profile be pulled up, to structure-borne sound bridges avoid.
- a suitable material for the elastic liner 162m is for example polyurethane foam (PU foam). Especially suitable for The production of the intermediate layer is mixed cellular polyurethane.
- the various Components of the rail casing 18m different dimensions can have in the longitudinal direction.
- the Solid rubber chamber filler 40m-1, 40m-2 a length of the order of magnitude from 70 cm to 1 m
- the Schienenfußummantelungsprofil 164m a much larger longitudinal dimension could have.
- the rail foot covering profile 164m can namely be made particularly expedient as extrusion profile, ie in a sense as an "endless profile".
- the expert will be in the choice of Longitudinal extent of the different components expediency aspects as well as the costs and / or the expenditure of the production, Consider handling and transport.
- the invention relates to a method for producing a Track construction, in which rails with a Dämm fürung / elastic layering (possibly rail sheathing) are provided before the one Rail supporting support layer is made, and in which the Support layer then made of formable support layer material around the insulation layering / elastic layering shaped around and for setting is brought.
Landscapes
- Engineering & Computer Science (AREA)
- Architecture (AREA)
- Civil Engineering (AREA)
- Structural Engineering (AREA)
- Mechanical Engineering (AREA)
- Railway Tracks (AREA)
- Vibration Dampers (AREA)
Description
- Fig. 1 bis Fig. 4
- zeigen jeweils eine Querschnittsansicht eines Ausschnitts eines Ausführungsbeispiels eines erfindungsgemäßen Gleisoberbaus in vier aufeinander folgenden Bauphasen, die zur Veranschaulichung eines Ausführungsbeispiels eines erfindungsgemäßen Verfahrens zur Herstellung einer Gleiskonstruktion dienen;
- Fig. 5
- zeigt eine von einem vorgefertigten Ummantelungsformteil im Bereich des Schienenfußes und des Schienensteges ummantelte Schiene entsprechend den bei der Herstellung des Gleisoberbaus gemäß Fig. 1 - 4 eingesetzten Schienen und Ummantelungsformteilen;
- Fig. 6
- zeigt einen in Fig. 4 mit III bezeichneten Ausschnitt in Vergrößerung zur Veranschaulichung einer Variante des erfindungsgemäßen Gleisoberbaus;
- Fig. 7
- zeigt die Schiene mit Schienenummantelung entsprechend Fig. 5 samt einer an der Schienenummantelung angebrachten Abdecklasche;
- Fig. 8
- zeigt eine Schiene mit einer anders ausgebildeten Schienenummantelung umfassend ein gesondertes linkes und ein gesondertes rechtes Ummantelungsformteil, die mittels eines Klebebands verbunden sind;
- Fig. 9
- zeigt ein weiteres Ausführungsbeispiel einer erfindungsgemäßen Schienenummantelung mit einer Querschnittsschwächung zum Aufklappen der Ummantelung;
- Fig. 10
- zeigt in den Teilfiguren 10a) und 10b) zwei Varianten des Ausführungsbeispiels der Fig. 9;
- Fig. 11
- zeigt ein weiteres Ausführungsbeispiel einer erfindungsgemäßen Schienenummantelung mit einem aus mehreren Materialien hergestellten und integrierte Rohre aufweisenden Ummantelungsformteil;
- Fig. 12
- zeigt in Fig. 12a) und 12b) jeweils einen Längsschnitt durch ein an einer Schiene angebrachtes Ummantelungsformteil gemäß einer Varianten des Formteils der Fig. 5 mit Schnitt entsprechend Linie XII-XII der Fig. 5;
- Fig. 13
- zeigt eine Draufsicht auf einen erfindungsgemäßen Gleisoberbau im Bereich einer Weiche;
- Fig. 14
- zeigt einen Querschnitt durch einen erfindungsgemäßen Gleisoberbau im Bereich eines Herzstücks einer Weiche (entsprechend Linie XIV-XIV in Fig. 13);
- Fig. 15
- zeigt einen Querschnitt durch den Gleisoberbau der Fig. 14 im Bereich der beweglichen Zungen der Weiche (entsprechend Linie XV-XV in Fig. 13);
- Fig. 16
- zeigt in den Teilfiguren a) bis d) eine Sequenz ähnlich den Fig. 1 bis 4 für eine Ausführungsvariante des erfindungsgemäßen Verfahrens;
- Fig. 17
- zeigt ein weiteres Ausführungsbeispiel einer erfindungsgemäßen Schienenummantelung mit seitlichen Längsrippen;
- Fig. 18
- zeigt noch ein weiteres Ausführungsbeispiel einer erfindungsgemäßen Schienenummantelung mit seitlichen, schwalbenschwanzartigen Längsrippen;
- Fig. 19
- zeigt einen Ausschnitt eines Querschnitts eines erfindungsgemäßen Gleisoberbaus gemäß einem weiteren Ausführungsbeispiel.
Claims (40)
- Verfahren zur Herstellung einer Gleiskonstruktion mit wenigstens zwei wenigstens ein Gleis bildenden Schienen (20), die unter Vermittlung einer Dämmschichtung oder Elastikschichtung (18) (im folgenden ausschließlich Dämmschichtung genannt) und unter Vermittlung ihres Schienenfußes (24) und ihres Schienenstegs (26) entlang ihrer Schienenlängserstreckung kontinuierlich an einer gebundenen Stützschicht (30) elastisch bzw. gedämmt gelagert sind, wobei die Schienen (20) unter Vermittlung der Dämmschichtung (18) in vertikaler und seitlicher Richtung an der Stützschicht (30) kontinuierlich abgestützt sind,
dadurch gekennzeichnet, dass die Schienen (20) vor Bildung der Stützschicht (30) in beliebiger Reihenfolge im Abstand über einem Untergrund gemäß einem Soll-Gleisverlauf positioniert und zur Vermeidung von Körperschallbrücken zwischen den Schienen und der Stützschicht und zum Vorsehen der kontinuierlichen elastischen bzw. gedämmten Lagerung im wesentlichen durchgehend entlang der Schienenlängserstreckung mit der Dämmschichtung versehen werden, wobei die Dämmschichtung eine den Schienenfuß (24) und den Schienensteg (26) im wesentlichen vollständig umhüllende und entlang der Schienenlängserstreckung im Wesentlichen durchgehende, zumindest teilweise aus Dämm-Material oder Elastik-Material gebildete Schienenummantelung (18) umfaßt, aus der der Schienenkopf (28) nach oben vorsteht, und dass danach die Stützschicht (30) einschließlich zur vertikalen Abstützung der Schienen (20) unter Vermittlung der Dämmschichtung dienenden Stützschichtbereichen zwischen dem Untergrund und einer Unterseite der jeweiligen Dämmschichtung aus formbarem Stützschichtmaterial um die Dämmschichtung (18) herum geformt und zum Abbinden gebracht wird. - Verfahren nach Anspruch 1,
dadurch gekennzeichnet, daß die Gleiskonstruktion wenigstens eine Weichenanordnung (100g) umfaßt mit an der Stützschicht (30g) in vertikaler und seitlicher Richtung unter Vermittlung der Dämmschichtung abgestützten Weichenkomponenten, insbesondere umfassend wenigstens ein Herzstück (110g) und wenigstens zwei bewegliche Zungen (116g, 118g). - Verfahren nach Anspruch 2,
dadurch gekennzeichnet, daß die Weichenkomponenten (110g,116g,118g;110h,130h, 1 32h) vor Bildung der Stützschicht (30g;30h) in beliebiger Reihenfolge positioniert und mit der Dämmschichtung (128h,136h) versehen werden und daß danach die Stützschicht (30g;30h) aus dem formbaren Stützschichtmaterial um die Dämmschichtung herum geformt und zum Abbinden gebracht wird. - Verfahren nach einem der Ansprüche 1 - 3,
dadurch gekennzeichnet, daß die Schienen (20) oder/und Weichenkomponenten (110h,130h,132h) im Abstand über einem Untergrund (10) für die Stützschicht plaziert und nach Höhe, Spur und Richtung einjustiert werden, bevor die Stützschicht (30) geformt wird. - Verfahren nach einem der Ansprüche 1 - 4,
dadurch gekennzeichnet, daß zumindest bereichsweise eine ggf. entfernbare Zwischenschicht eingesetzt wird, die außen an der Dämmschichtung (18) angebracht ist oder angebracht wird und die beim Formen der Stützschicht (30) das Stützschichtmaterial im Abstand von der Dämmschichtung hält. - Verfahren nach einem der Ansprüche 1 - 5,
dadurch gekennzeichnet, daß das formbare Stützschichtmaterial beim Formen der Stützschicht (30) in unmittelbare Anlage seitlich und von unten an die Dämmschichtung (18;128h,136h) bzw. die diese abdeckende Zwischenschicht gebracht wird. - Verfahren nach einem der Ansprüche 1 - 6,
dadurch gekennzeichnet, daß zur Bildung der Dämmschichtung (18;128h,136h) Ummantelungsformteile zumindest teilweise aus Dämm-Material oder Elastik-Material eingesetzt werden. - Verfahren nach einem der Ansprüche 1 - 7,
dadurch gekennzeichnet, daß zum Versehen der Schienen mit der Dämmschichtung die Schienen wenigstens im Bereich des Schienenfußes mit Ummantelungsformteilen (40) zumindest teilweise aus Dämm-Material oder Elastikmaterial ummantelt werden, die eine jeweilige Schienenummantelung (18) bilden. - Verfahren nach einem der Ansprüche 1 - 8,
dadurch gekennzeichnet, daß die Ummantelungsformteile (40) an den Schienen oder/und Weichenkomponenten (110h,130h,132h) angeklebt werden. - Verfahren nach einem der Ansprüche 7 - 9,
dadurch gekennzeichnet, daß die Schienenummantelung (18,18a,18b) im Querschnitt im wesentlichen rechteckig oder quadratisch ist, oder
daß die Schienenummantelung (18d) sich im Querschnitt nach unten verjüngt, vorzugsweise unter Bildung von Seitenoberflächen (42d) der Schienenummantelung, die von der Stützschicht (30) nicht oder nur an wenigstens einem definierten Fixiervorsprung (72d) übergriffen werden. - Verfahren nach einem der Ansprüche 7 - 10,
dadurch gekennzeichnet,
daßdie Schienenummantelung (18d) wenigstens einen von der abgebundenen Stützschicht übergriffenen Seitenvorsprung (72d), insbesondere wenigstens eine von einer Seitenoberfläche der Ummantelung vorstehende Längswulst (72d) aufweist, vorzugsweise derart, daß durch Anwendung von Hebekräften auf die Schiene (20d) bzw. die Weichenkomponente samt der Schienenummantelung (18d) der Seitenvorsprung (72d) mit der Stützschicht in der Art des Lösens einer Rastverbindung außer Eingriff bringbar ist. - Verfahren nach einem der Ansprüche 7 - 11,
dadurch gekennzeichnet, daß wenigstens eine an einem Ummantelungsformteil angebrachte oder anbringbare oder mit diesem einteilige Abdecklippe oder Abdecklasche (60a) vorgesehen ist, die einen Übergang zwischen der Schienenummantelung (18a) und derangrenzenden Stützschicht (30) überdeckt, insbesondere zum Verhindern eines Eindringens von Wasser zwischen Schienenummantelung und Stützschicht. - Verfahren nach einem der Ansprüche 7 - 12,
dadurch gekennzeichnet, daß die Schienenummantelung wenigstens bereichsweise eine eine Querstruktur aufweisen Außenoberfläche, vorzugsweise eine eine Querstruktur aufweisende Sohle (46e;46f) oder/und eine eine Querstruktur aufweisende Seitenoberfläche, zur Abstützung von Längskräften aufweist. - Verfahren nach einem der Ansprüche 1 - 13,
dadurch gekennzeichnet, daß die Schienen oder/und Weichenkomponenten an einem gegenüber der Gleisbaustelle anderen Ort mit der Dämmschichtung, ggf. Schienenummantelung, versehen werden. - Verfahren nach einem der Ansprüche 1 - 13,
dadurch gekennzeichnet, daß die Schienen oder/und Weichenkomponenten an der Gleisbaustelle mit der Dämmschichtung, ggf. Schienenummantelung, versehen werden. - Verfahren nach einem der Ansprüche 4 - 15,
dadurch gekennzeichnet, daß sich vorzugsweise quer zum Gleis erstreckende, gegenüber den Schienen (20) oder/und Weichenkomponenten (110h,130h,132h) gesonderte Spurhalteelemente (14;14h), vorzugsweise aus Beton, Metall oder Kunststoff eingesetzt werden, die auf dem Untergrund oder im Abstand über dem Untergrund (10;10h) angeordnet werden, mit denen die mit der Dämmschichtung, ggf. der Schienenummantelung (18), versehenen Schienen (20) bzw. Weichenkomponenten (110h,130h,132h) in formschlüssigen oder kraftschlüssigen Eingriff gebracht werden und um die das Stützschichtmaterial (30;30h) herum geformt wird. - Verfahren nach Anspruch 16,
dadurch gekennzeichnet, daß die Spurhalteelemente (14) den beiden Schienen (20) zugeordnete, vorzugsweise als Aufnahmetröge ausgebildete Eingriffs- abschnitte (22) aufweisen, mit denen die jeweilige Schienenummantelung (18) in formschlüssigen Eingriff gebracht wird. - Verfahren nach einem der Ansprüche 1 - 17,
dadurch gekennzeichnet,
daßdie Schienen oder/und Weichenkomponenten (110h, 130h, 132h) vor dem Formen der Stützschicht relativ zueinander, insbesondere hinsichtlich der richtigen Spurweite oder/und der Neigung der Schienen zueinander, justiert und dann relativ zueinander und ggf. relativ zu den Spurhalteelementen fixiert werden, ggf. durch Einkeilung/Unterkeilung der Schienen in den Aufnahmetrögen. - Verfahren nach Anspruch 17,
dadurch gekennzeichnet,
daßdie Schienenummantelungen (18) und die Spurhalteelemente (14) einschließlich der Ausbildung der Eingriffsabschnitte (22), ggf. Aufnahmetröge, derart aufeinander abgestimmt sind, daß durch Herstellung des formschlüssigen Eingriffs zwischen den an den Schienen (20) angebrachten Schienenummantelungen (18) und den Spurhalteelementen (14) an deren Eingriffsabschnitten (22) eine Selbstjustage der Schienen relativ zueinander, insbesondere hinsichtlich der richtigen Spurweite oder/und der Neigung der Schienen zueinander, erfolgt. - Verfahren nach einem der Ansprüche 1 - 19,
dadurch gekennzeichnet, daß nach Abbinden des Stützschichtmaterials etwaige Schwindrisse zwischen der Dämmschichtung (18) und der Stützschicht (30) oder/und nach Entfernen einer die Dämmschichtung abdeckenden Zwischenschicht verbleibende Ritzen zwischen der Dämmschichtung und der Stützschicht durch Eingießen/Einpressen einer Füllmasse (36), insbesondere einer Verklebe- oder/und Wasserschutzmasse, ausgefüllt werden. - Verfahren nach einem der Ansprüche 1 - 20,
dadurch gekennzeichnet, daß vom Stütischichtmaterial (30) nicht abgedeckte Oberflächenbereiche der Dämmschichtung (18) nach Abbinden des Stützschichtmaterials mit einer Abdeckmasse (38), insbesondere Verklebeoder/und Wasserschutzmasse, abgedeckt werden. - Verfahren nach einem der Ansprüche 1 - 21,
dadurch gekennzeichnet, daß nach Aushärtung des Stützschichtmaterials wenigstens eine Abdeckung, insbesondere Abdecklippe oder Abdecklasche (60a), an einer vom Stützschichtmaterial nicht abgedeckten Oberfläche der Dämmschichtung oder/und an einer Stützschichtoberfläche angebracht, ggf. angeklebt wird, die einen Übergang zwischen der Dämmschichtung und der angrenzenden Stützschicht überdeckt, insbesondere zum Verhindern eines Eindringens von Wasser zwischen Dämmschichtung und Stützschicht. - Verfahren nach einem der Ansprüche 7 - 22,
dadurch gekennzeichnet, daß vor dem Formen der Stützschicht Stoßstellen zwischen aneinander angrenzenden Ummantelungsformteilen (40b-1,40b-2) gegen ein Eindringen von Stützschichtmaterial zwischen die Ummantelungsformteile gesichert werden, vorzugsweise durch Anbringen einer Aufklebeschicht (64b). - Verfahren nach einem der Ansprüche 16 - 23,
dadurch gekennzeichnet, daß die Schienen (20) und ggf. zugeordnete Weichenkomponenten des Gleises gemeinsam vor dem Formen der Stützschicht (30) nach Gleisstreckenverlauf oder/und Überhöhung oder/und Längsneigung einjustiert werden durch entsprechende Einjustierung der Spurhalteelemente (14). - Verfahren nach einem der Ansprüche 1 - 24,
dadurch gekennzeichnet, daß die Dämmschichtung, ggf. Schienenummantelung, in verschiedenen Abschnitten längs einer Schienenstrecke unterschiedlich ausgebildet wird. - Verfahren nach Anspruch 25,
dadurch gekennzeichnet,
daßdie Dämmschichtung, ggf. Schienenummantelung, in wenigstens einem Kurvenbereich der Schienenstrecke hinsichtlich Querschnittsform oder/und Material der Ummantelung oder/und hinsichtlich Dämpfungs- oder/und Federungs- oder/und Abstützungseigenschaften von wenigstens einem Linearbereich der Schienenstrecke abweicht. - Verfahren nach einem der Ansprüche 1 - 26,
dadurch gekennzeichnet, daß als Stützschichtmaterial ein Betonmaterial, ein Asphaltmaterial oder ein Asphaltbetonmaterial eingesetzt wird. - Verfahren nach einem der Ansprüche 1 - 27,
dadurch gekennzeichnet, daß als Dämmschichtungsmaterial wenigstens ein gummielastisches Material oder/und wenigstens ein korkelastisches Material oder/und wenigstens ein sonstiges, stoßabsorbierendes oder/und schallisolierendes oder/und elastisches Material eingesetzt wird. - Verfahren nach einem der Ansprüche 7-28, gekennzeichnet durch die Verwendung einer Schienenummantelung, umfassend wenigstens ein aus dämmendem oder/und elastischem Material hergestelltes, an den Querschnitt einer zugeordneten Schiene angepaßtes Ummantelungsformteil (40) zum Ummanteln wenigstens des Schienenfußes (24) der Schiene.
- Verfahren nach einem der Ansprüche 7-29, gekennzeichnet durch die Verwendung einer
Ummantelung, umfassend wenigstens ein aus dämmendem oder/und elastischem Material hergestelltes, an den Querschnitt einer zugeordneten Weichenkomponente angepaßtes Ummantelungsformteil zum Ummanteln wenigstens eines unteren Bereichs der Weichenkomponente. - Verfahren nach Anspruch 29 oder 30,
dadurch gekennzeichnet, daß die Ummantelung mehrere einteilig über Schwächungsabschnitte (44;44c) zusammenhängende, relativ zueinander bewegliche Formteilabschnitte umfaßt. - Verfahren nach Anspruch 31,
dadurch gekennzeichnet, daß die Ummantelung einen linken und einen rechten Formteilabschnitt umfaßt, die über eine vorzugsweise in einem Sohlenbereich der Ummantelung vorgesehene Schwächungslinie, ggf. Filmscharnier (44;44c), gegeneinander schwenkbar sind, und daß die Ummantelung zum Anbringen an der Schiene und Umgreifen des Schienenfußes bzw. zum Anbringen an der Weichenkomponente aufgeklappt wird. - Verfahren nach Anspruch 29 oder 30, dadurch gekennzeichnet, daß die Ummantelung ein gesondertes linkes (40m-1) und ein gesondertes rechtes (40m-2), seitlich des Schienenstegs (26m) zwischen Schienenfuß (24m) und Schienenkopf (28m) anzuordnendes Ummantelungsformteil und eine gesonderte Schienenfußummantelung (162m, 164m) umfaßt.
- Verfahren nach Anspruch 33, dadurch gekennzeichnet, daß das vorzugsweise den Kammerbereich der Schiene (20m) weitgehend ausfüllende linke bzw. rechte Ummantelungsformteil (40m-1, 40m-2) eine zum Schienensteg (26m) offene, sich in Längsrichtung erstreckende Aussparung (160m) insbesondere zum Ausgleich von Fertigungstoleranzen der Schiene aufweist.
- Verfahren nach Anspruch 33 oder 34, dadurch gekennzeichnet, daß die Schienenfußummantelung (162m, 1 64m) ein den Schienenfuß (24m) von unten und von beiden Seiten sowie vorzugsweise bereichsweisevon oben umgreifendes unteres Ummantelungsformteil (164m) umfaßt, das gewünschtenfalls eine die Längen des linken und des rechten Ummantelungsformteils (40m-1, 40m-2) deutlich übersteigende Länge aufweist.
- Verfahren nach einem der Ansprüche 33 bis 35, dadurch gekennzeichnet, daß das linke bzw. rechte Ummantelungsformteil (40m-1, 40m-2) sowie - sofern vorhanden - gewünschtenfalls das untere Ummantelungsformteil (164m) aus einem elastischem Material mit geringer oder verschwindender Kompressibilität, beispielsweise ein Gummimaterial, hergestellt ist.
- Verfahren nach Anspruch 36, dadurch gekennzeichnet, daß das untere Ummantelungsformteil (164m) aus einem härteren Material als das linke bzw. rechte Ummantelungsformteil (40m-1, 40m-2) hergestellt ist, wobei das härtere Material gewünschtenfalls keine wesentliche oder nur eine gegenüber dem Material des linken bzw. rechten Ummantelungsformteils geringere Elastizität aufweist.
- Verfahren nach einem der Ansprüche 35 bis 37, dadurch gekennzeichnet, daß die Schienenfußummantelung (162m, 164m) eine zwischen Schienenfuß (24m) und unterem Ummantelungsformteil (164m) oder/und eine außen am unteren Ummantelungsformteil (164m) vorgesehene Zwischenlage (162m) aus einem elastischen Material vorzugsweise mit deutlicher Kompressiblität, beispielsweise ein Polyurethanschaummaterial, umfaßt.
- Verfahren nach einem der Ansprüche 33 bis 38, dadurch gekennzeichnet, daß wenigstens einige der einem Schienenlängsabschnitt zugeordneten Komponenten der Ummantelung vor dem Ummanteln der Schiene miteinander verklebt oder miteinander durch formschlüssigen Eingriff verbunden werden oder/und daß wenigstens einige der einem Schienenlängsabschnitt zugeordneten Komponenten (40m-1, 40m-2, 164m) der Ummantelung vor dem Ummantein der Schiene als lose Teile bereitgestellt werden und dabei nicht miteinander verklebt und nicht auf andere Weise miteinander verbunden sind.
- Verfahren nach wenigstens einem der Ansprüche 29-39, dadurch gekennzeichnet, daß wenigstens ein Ummantelungsformteil (40) der Schienenummantelung (18) mit der Schiene (20) verklebt wird oder/und das mehrere einem gemeinsamen Schienenlängsabschnitt zugeordnete Ummantelungsformteile (40m-1, 40m-2, 164m) der Schienenummantelung (18m) im Zuge des Ummantelns wenigstens des Schienenfußes (24m) miteinander verbunden, beispielsweise miteinander verklebt oder in gegenseitigen formschlüssigen Eingriff gebracht werden.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19911467A DE19911467A1 (de) | 1999-03-15 | 1999-03-15 | Gleiskonstruktion mit gedämmter/elastischer Lagerung von Schienen an einer um Dämm-Material/Elastikmaterial herum geformten Stützschicht |
| DE19911467 | 1999-03-15 | ||
| PCT/EP2000/002306 WO2000055426A2 (de) | 1999-03-15 | 2000-03-15 | Gleiskonstruktion mit gedämmter/elastischer lagerung von schienen an einer um dämm-material/elastikmaterial herum geformten stützschicht |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1161597A2 EP1161597A2 (de) | 2001-12-12 |
| EP1161597B1 true EP1161597B1 (de) | 2005-08-31 |
Family
ID=7901024
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP00916953A Expired - Lifetime EP1161597B1 (de) | 1999-03-15 | 2000-03-15 | Gleiskonstruktion mit gedämmter/elastischer lagerung von schienen an einer um dämm-material/elastikmaterial herum geformten stützschicht |
Country Status (5)
| Country | Link |
|---|---|
| EP (1) | EP1161597B1 (de) |
| AT (1) | ATE303470T1 (de) |
| AU (1) | AU3811900A (de) |
| DE (2) | DE19911467A1 (de) |
| WO (1) | WO2000055426A2 (de) |
Families Citing this family (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE10064254A1 (de) | 2000-12-22 | 2002-07-04 | Knape Vermoegensverwaltungs Gm | Gleiskonstruktion |
| HRP20010072A2 (en) * | 2001-01-29 | 2002-02-28 | Mladenović Radomir | Process of manufacturing synthetic supports for tram gauges |
| BE1014197A3 (fr) * | 2001-02-16 | 2003-06-03 | Dirven Stuphane | Ensemble d'un rail et d'une jaquette en matiere elastique. |
| DE10138803A1 (de) * | 2001-08-14 | 2003-02-27 | Boegl Max Bauunternehmung Gmbh | Verfahren zum kontinuierlichen Lagern einer Schiene auf einer festen Fahrbahn sowie Justiereinrichtung und feste Fahrbahn |
| FR2832742B1 (fr) * | 2001-11-28 | 2004-07-09 | Cogifer Tf | Procede de construction d'ouvrages en beton et application a des voies ferrees pour trains, metros ou tramways |
| FR2835003B1 (fr) * | 2002-01-24 | 2004-02-27 | Alstom | Procede de construction d'une voie ferree sur une dalle de voie en beton |
| GB0223276D0 (en) * | 2002-10-08 | 2002-11-13 | Hyperlast Ltd | Cladding of rails |
| NL1021990C2 (nl) * | 2002-11-25 | 2004-05-26 | Edilon Bv | Railconstructie met bekledingsstructuur. |
| DE102004024230B4 (de) * | 2004-05-15 | 2008-01-31 | Leonhard Weiss Gmbh & Co. Kg | Gleis mit bündig innerhalb der Oberfläche einer festen Fahrbahn liegenden Rillenschienen |
| AT501807B1 (de) * | 2005-05-10 | 2007-01-15 | Gmundner Fertigteile Gmbh | Gleis |
| KR100854479B1 (ko) | 2007-11-15 | 2008-08-26 | (주) 아시아방재연구원 | 레일설치지그 및 이를 이용한 매립식 철도궤도 시공방법 |
| KR100948279B1 (ko) | 2009-09-02 | 2010-03-18 | 주식회사 이알에스 | 레일조정장치를 구비한 매립식 철도궤도 구조 |
| DE202011109278U1 (de) * | 2011-12-19 | 2013-03-21 | Kraiburg Elastik Gmbh | Schienenumkleidungselement und Schienenklemmvorrichtung für ein Schienenumkleidungssystem |
| DE102012022847A1 (de) * | 2012-11-23 | 2014-05-28 | Wirthwein Ag | Dämpfungsmodul zur Reduzierung von Schwingungen bzw. Lärmentwicklung an Schienen |
| AT520697B1 (de) | 2017-11-21 | 2022-06-15 | Getzner Werkstoffe Holding Gmbh | Weiche |
| CN111379199B (zh) * | 2020-03-30 | 2021-08-03 | 中铁二院工程集团有限责任公司 | 用于脱空式桩板结构的施工装置、施工系统及施工方法 |
| RU2746554C1 (ru) * | 2020-07-22 | 2021-04-15 | Общество с ограниченной ответственностью «Вагонпутьмашпроект» | Подрельсовое устройство железнодорожного пути и способ укладки по меньшей мере одного подрельсового устройства железнодорожного пути |
| CN114318965B (zh) * | 2022-02-17 | 2022-09-20 | 中国科学院地理科学与资源研究所 | 一种交通轨道减振结构及其实施方法 |
| US12630981B2 (en) | 2022-03-24 | 2026-05-19 | Paulo Akira Bonk | Railroad rail profile |
Family Cites Families (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US1745744A (en) * | 1929-05-23 | 1930-02-04 | Day William Patrick | Method of forming roadbeds for railways |
| US4239156A (en) * | 1977-12-23 | 1980-12-16 | The Broken Hill Proprietary Company Limited | Pad for railway rail fastenings |
| DE3345388A1 (de) * | 1983-12-15 | 1985-06-27 | Phoenix Ag, 2100 Hamburg | Elastisches stuetzlager fuer schienen von strassenbahnen |
| NL8502169A (nl) | 1985-07-31 | 1987-02-16 | Edilon Bv | Spoor, waarin spoorstaven via elastische steunlagen steun vinden tegen starre steunvlakken, en werkwijze voor het leggen van een dergelijk spoor. |
| FR2664309B1 (fr) * | 1990-07-05 | 1992-10-16 | Alveo Ag | Profile de remplissage lateral de rail de tramway ou similaire. |
| FR2691484B1 (fr) * | 1992-05-22 | 1994-07-29 | Vanotti Gerard | Procede de construction d'une voie ferree dans du beton. |
| NL9300891A (nl) | 1993-05-25 | 1994-12-16 | Edilon Bv | Spoorstaaf. |
| DE4408599A1 (de) | 1994-03-15 | 1995-09-21 | Euka Bauelemente Verkaufsgesel | Längsschwellengleis |
| DE4430967A1 (de) | 1994-08-31 | 1996-03-07 | Xaver Riebel Bauunternehmung G | Schienenlagerung |
| DE9417436U1 (de) * | 1994-11-03 | 1996-03-07 | Phoenix Ag, 21079 Hamburg | Schienenanordnung |
| DE19519745C2 (de) | 1995-05-30 | 2001-02-01 | Contitech Transp Bandsysteme G | Schotterloser Gleisoberbau |
| BE1010355A6 (fr) * | 1997-01-16 | 1998-06-02 | Stephane Dirven | Dispositif anti-bruit. |
| DE19706936A1 (de) * | 1997-02-20 | 1998-08-27 | Hermann Ortwein | Schiene für Schienenfahrzeuge |
| DE29705236U1 (de) | 1997-03-22 | 1997-06-26 | Leonhard Weiss GmbH & Co., 73037 Göppingen | Gleiseinrichtung |
| FR2775303B1 (fr) * | 1998-02-26 | 2000-06-23 | Alsthom Cge Alcatel | Procede de construction d'une voie de chemin de fer |
-
1999
- 1999-03-15 DE DE19911467A patent/DE19911467A1/de not_active Withdrawn
-
2000
- 2000-03-15 WO PCT/EP2000/002306 patent/WO2000055426A2/de not_active Ceased
- 2000-03-15 DE DE50011067T patent/DE50011067D1/de not_active Expired - Lifetime
- 2000-03-15 EP EP00916953A patent/EP1161597B1/de not_active Expired - Lifetime
- 2000-03-15 AT AT00916953T patent/ATE303470T1/de active
- 2000-03-15 AU AU38119/00A patent/AU3811900A/en not_active Abandoned
Also Published As
| Publication number | Publication date |
|---|---|
| WO2000055426A3 (de) | 2000-12-28 |
| ATE303470T1 (de) | 2005-09-15 |
| WO2000055426A2 (de) | 2000-09-21 |
| EP1161597A2 (de) | 2001-12-12 |
| AU3811900A (en) | 2000-10-04 |
| DE19911467A1 (de) | 2000-09-21 |
| DE50011067D1 (de) | 2005-10-06 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1161597A2 (de) | Gleiskonstruktion mit gedämmter/elastischer lagerung von schienen an einer um dämm-material/elastikmaterial herum geformten stützschicht | |
| DE4004208C2 (de) | Schalldämmvorrichtung an Straßenbahnschienen | |
| DE60132863T2 (de) | Schienenschutz | |
| EP0937181B1 (de) | Unterbau für ein gleis für schienenfahrzeuge | |
| DE69924777T2 (de) | Verfahren zum Herstellen eines Gleisoberbaus | |
| AT404037B (de) | Schotterloser oberbau mit schienen | |
| EP0726359B1 (de) | Schienengleis, insbesondere für Rasen | |
| DE4100881A1 (de) | Oberbau fuer eisenbahn-gleisanlagen | |
| CH678200A5 (de) | ||
| DE102007046249B4 (de) | Gleiskörper mit geklebten Trögen | |
| EP1219749A2 (de) | Gleiskonstruktion | |
| DE4411833A1 (de) | Schallgedämpftes Straßenbahngleis | |
| DE202015104683U1 (de) | Mehrteiliges Schienenlagerungssystem | |
| EP1288370A1 (de) | Schwellenblock, Schwellenblockeinheit, Verfahren und Form zur Herstellung eines Schwellenblockes bzw. einer Schwellenblockeinheit, Gleisbahn-Oberbau, und Verfahren zur Höhenkorrektur einer festen Fahrbahn | |
| EP3485089B1 (de) | Dämpfungsanordnung für gleise | |
| WO2006063550A1 (de) | Betonfahrbahn für schienenfahrzeuge | |
| DE29705236U1 (de) | Gleiseinrichtung | |
| WO1992002680A1 (de) | Schienengleicher bahnübergang | |
| AT404266B (de) | Schienengleicher bahnübergang | |
| EP0637645A1 (de) | Feste Fahrbahn für Schienengebundenen Verkehr | |
| EP1331310B1 (de) | Einrichtung zur elastischen Lagerung einer Rillenschiene | |
| DE4437826A1 (de) | Schotterloser Oberbau | |
| DE3833720A1 (de) | Verfahren zur herstellung eines oberbaus fuer schienenbahnen | |
| DE4409653A1 (de) | Feste Fahrbahn für schienengebundenen Verkehr | |
| DE102004045766B4 (de) | Fertigteilplatte und Verfahren zur Herstellung einer festen Fahrbahn mit einer derartigen Fertigteilplatte |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20010914 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| 17Q | First examination report despatched |
Effective date: 20040422 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20050831 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050831 Ref country code: GB Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050831 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050831 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050831 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH Ref country code: CH Ref legal event code: NV Representative=s name: A. BRAUN, BRAUN, HERITIER, ESCHMANN AG PATENTANWAE Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REF | Corresponds to: |
Ref document number: 50011067 Country of ref document: DE Date of ref document: 20051006 Kind code of ref document: P |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20051130 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20051130 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20051130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20051212 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060222 |
|
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| GBV | Gb: ep patent (uk) treated as always having been void in accordance with gb section 77(7)/1977 [no translation filed] |
Effective date: 20050831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20060331 Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20060331 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20060601 |
|
| EN | Fr: translation not filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061027 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20070911 Year of fee payment: 8 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PFA Owner name: KNAPE VERMOEGENSVERWALTUNGS GMBH & CO. KG Free format text: KNAPE VERMOEGENSVERWALTUNGS GMBH & CO. KG#TAXETSTRASSE 1#85551 KIRCHHEIM (DE) -TRANSFER TO- KNAPE VERMOEGENSVERWALTUNGS GMBH & CO. KG#TAXETSTRASSE 1#85551 KIRCHHEIM (DE) |
|
| BERE | Be: lapsed |
Owner name: KNAPE VERMOGENSVERWALTUNGS G.M.B.H. & CO. KG Effective date: 20080331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050831 Ref country code: FR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080331 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PCAR Free format text: NEW ADDRESS: HOLBEINSTRASSE 36-38, 4051 BASEL (CH) |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20160215 Year of fee payment: 17 Ref country code: CH Payment date: 20160323 Year of fee payment: 17 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20160322 Year of fee payment: 17 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50011067 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 303470 Country of ref document: AT Kind code of ref document: T Effective date: 20170315 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20171003 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170315 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170331 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170331 |