EP1288320A2 - Vorrichtung und Verfahren zur Herstellung von Metallschaum - Google Patents
Vorrichtung und Verfahren zur Herstellung von Metallschaum Download PDFInfo
- Publication number
- EP1288320A2 EP1288320A2 EP02450138A EP02450138A EP1288320A2 EP 1288320 A2 EP1288320 A2 EP 1288320A2 EP 02450138 A EP02450138 A EP 02450138A EP 02450138 A EP02450138 A EP 02450138A EP 1288320 A2 EP1288320 A2 EP 1288320A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- gas
- melt
- bubbles
- metal
- metal foam
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images
Classifications
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C1/00—Making non-ferrous alloys
- C22C1/08—Alloys with open or closed pores
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D25/00—Special casting characterised by the nature of the product
- B22D25/005—Casting metal foams
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F3/00—Manufacture of workpieces or articles from metallic powder characterised by the manner of compacting or sintering; Apparatus specially adapted therefor ; Presses and furnaces
- B22F3/10—Sintering only
- B22F3/11—Making porous workpieces or articles
- B22F3/1103—Making porous workpieces or articles with particular physical characteristics
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C1/00—Making non-ferrous alloys
- C22C1/08—Alloys with open or closed pores
- C22C1/083—Foaming process in molten metal other than by powder metallurgy
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C1/00—Making non-ferrous alloys
- C22C1/08—Alloys with open or closed pores
- C22C1/083—Foaming process in molten metal other than by powder metallurgy
- C22C1/086—Gas foaming process
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F3/00—Manufacture of workpieces or articles from metallic powder characterised by the manner of compacting or sintering; Apparatus specially adapted therefor ; Presses and furnaces
- B22F3/10—Sintering only
- B22F3/11—Making porous workpieces or articles
- B22F3/1103—Making porous workpieces or articles with particular physical characteristics
- B22F2003/1106—Product comprising closed porosity
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F2998/00—Supplementary information concerning processes or compositions relating to powder metallurgy
Definitions
- the invention relates to a device for introducing gas into a melt foamable metal by means of at least one tube for the production of metal foam
- the invention comprises a method for producing metal foam by Blowing gas into a foamable molten metal.
- Such a material is a metal foam, the on the one hand, in comparison with a solid material, a much smaller, specific one Has weight and on the other hand, different mechanical properties and a has completely different material behavior.
- An introduction of gas into the liquid metal can also according to EP-545957 B1 means of a vortex, wherein in the thus formed and solidified foam material There are pores with different diameters, from which a little reproducible material behavior results. Adjusting the pore size or Size distribution in the foam body is not sufficient possible.
- the invention seeks to remedy the situation and sets itself the goal of a device of to create the type mentioned above, with which gas in the form of approximately having the same volume, adjustable in size pores or bubbles in the Melt is einbringbar.
- Another object of the invention is the specification of a Method for creating a desired metal foam.
- the gas inlet tube projecting protrudes into the melt and at the projecting end has a gas outlet cross-section with an area of 0.006 to 0.2 mm and a tube end face of less than 4.0 mm 2 .
- the inventive geometric design of the gas inlet tube can created the first desired and stable gas bubble removal criteria in the melt which have substantially the same single bubble volume and accordingly resulting formed metal foam.
- the formation of the device can be made with advantage so that the Outlet opening of the gas introduction tube to an extent of at least the 5 times, preferably at least 10 times, the value of the largest Inner dimension of the outlet opening is formed protruding into the melt. In order to are particularly effective stable tear-off criteria of the bubbles in the melt reachable.
- the gas inlet tube a circular gas outlet opening and has a pipe end edge or annular pipe face, are special Economical pipe end formations for controlling the gas bubble size can be created.
- the projecting into the melt gas inlet tube at least in Area of the gas outlet end a kugelsegment-, truncated cone or having truncated pyramidal outer contour. It is advantageous, the outer contour the gas introduction tube so that the angle that the generator of the Stump surface with the axis of the gas inlet channel includes a value of less than 60 °, preferably less than 45 °.
- Plant technology but also with regard to the performance of the plant and the Product quality can also provide a substantial advantage if at least 2, preferably more than 2 gas inlet tubes, in particular each with the same mutual distance, preferably a value of greater than 10 times the Einrageausiqueses the outlet opening and the gas inlet tube in the Melting, in a replaceable nozzle in the melting vessel of Metal foam systems are arranged.
- gas inlet tubes in particular each with the same mutual distance, preferably a value of greater than 10 times the Einrageausiquesconcees the outlet opening and the gas inlet tube in the Melting, in a replaceable nozzle in the melting vessel of Metal foam systems are arranged.
- the invention aims at a further embodiment, with which also in continuous operation over long periods stable Gasblasenablinatekriterien Foaming a molten metal can be achieved.
- the object to provide an embodiment of the device with which also in the Continuous operation over long periods of stable gas bubble removal criteria Foaming a molten metal can be achieved is achieved by that the gas inlet tube at least in the region of the protruding end of a ceramic consists.
- the invention makes use of the knowledge that the ceramic formed parts of the device, optionally the entire device at Comparison with previously used steel-fabricated equipment with molten metal react significantly slower and at the same time with the same geometry the formation of a hydrophobic system with respect to a gas bubble formation in Allow entry of gas into the melt.
- the ceramic is an oxide ceramic, in particular an aluminum oxide ceramic.
- the further object of the invention is a method of the type mentioned specify with which high quality metal foam by blowing gas into it foamable metal can be created is achieved by a uniformity of the Diameter or the size of the individual bubbles and the size of the Gas bubbles through a geometric nozzle design and by adjusting the Influence parameters of the gas are controlled in the molten metal.
- Process engineering but also with regard to a high product quality can continue from Be advantageous if the gas at a pressure of 0.3 to 12 bar, preferably 0.7 to 5 bar, is blown into the foaming metal.
- Particularly lightweight or low density having metal foam body can be created when the metallic melt of light metal, preferably made of aluminum or an aluminum alloy. This can also be a achieved versatile material behavior at low mass of the part become.
- the foamability of the metal, but also the formation of the foam matrix or the foam wall can be substantially improved if SiC particles and / or Al 2 O 3 particles and other non-metallic particles and / or particles of intermetallic phases are used to prepare the foamable molten metal be used. It is favorable in terms of stability and strength, in particular buckling strength of the foam walls when particles for stabilizing the metal foam with a size of 1 to 50 microns, preferably 3 to 20 microns, used and evenly distributed in the foam matrix, with excellent results can be achieved if in the base metal, a foamable molten metal with a volume fraction of particles of 2 to 50 vol .-%, in particular from 18 to 28 vol .-% is created.
- an oxygen-containing gas preferably air
- substantially pure oxygen is injected, in Surprisingly, the beneficial effects of a on the particle content of Melt tuned gas bubbles minimum height to be increased because at the Surface of the particle and metal-laden gas bubble at the same time a reinforcing acting oxide layer is formed.
- the invention also aims to a flowable Metal foam with gas bubbles passing through walls of a liquid metal matrix solid reinforcing particles is limited. This goal is thereby achieved that the diameter of the largest gas bubbles broken by that the smallest gas bubbles gives a value of less than 2.5.
- a flowable Metal foam can be used with high accuracy when using different means Parts are shaped and allowed to solidify, depending on individual bubble size and Ratio of a specific density of the part and its compression behavior at Drucknapssbeaufschlagung be achieved. Foam parts with a density of each 0.09 to 0.11 experience, for example, only slightly increasing Compressive stresses of 0.25 to 0.8 MPa compression ratios up to 70%.
- a metal foam body which is both high-area and high punctiform mechanical stress withstand, is achieved by that at a Metal foam of the type mentioned the pores substantially spherical and / or ellipsoidal closed, with the largest each Diameter of the pores are distributed monomodally and the pores are essentially made out individual stabilized bubbles are formed and that the wall inner surfaces at least partially coated with an oxide.
- a metal foam body according to the invention exhibits an isotropic aspect mechanical properties favorable monomodal size distribution of spatial evenly distributed pores additionally an oxide-reinforced pore wall structure, whereby an increased load capacity achieved in use or a period of use of components with a metal foam unit can be increased. Because of a Formation of the pores such that the pores are substantially single, stabilized bubbles correspond to a flowable metal foam, is suitable Inventive metal foam body for use in components not only at high planar load, but also excellent at high punctiform occurring Burden.
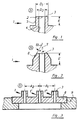
- a gas inlet tube 1 is shown, which with an extent E in a Melt protrudes.
- the gas inlet tube 1 has between inner surface 4 and outer surface 5 a constant wall thickness with a pipe end face 3, the into the melt S sticks up.
- FIG. 2 shows a gas introduction tube 1 with a Einragetress E in a melt S, which tube 1 in the exit region a frustoconical or truncated pyramidal Outer contour 6, which in the extension at an angle to the axis 7 of a Gas inlet channel has.
- a Gas inlet tube 1 can with high stability and strength of the base part a Pipe end face 3 formed with the smallest surface area up to a front edge become.
- Fig. 3 is an embodiment with a nozzle 8, which is preferably arranged detachably in a wall 9 of a melt vessel, removable.
- Three gas inlet tubes 1, 1 ', 1 "projecting into a melt S are arranged at a distance A 1 and A 2 from each other in the nozzle 8.
- Such easily exchangeable nozzle rods 8 are preferably used when metal foams having substantially the same single bubble volume but different Produce bubble sizes, because thereby the formation criteria: size of the gas outlet cross-section and size of the gas inlet tube end face, can be changed in the short term.
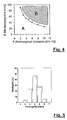
- Fig. 2 shows the pore size distribution of a Metal foam, in compliance with the AufMum lake invention was created. As can be seen by the histogram in Fig. 5, is at a monomodal distribution of pore sizes at a mean value of 4 mm Proportion of pores of about 6 mm proportionately only slightly higher than that of 2 mm, that is, the pore sizes are approximate to both sides of an average distributed to the same extent or the same frequency.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Manufacturing & Machinery (AREA)
- Manufacture And Refinement Of Metals (AREA)
- Solid-Phase Diffusion Into Metallic Material Surfaces (AREA)
- Powder Metallurgy (AREA)
- Manufacture Of Porous Articles, And Recovery And Treatment Of Waste Products (AREA)
- Processing And Handling Of Plastics And Other Materials For Molding In General (AREA)
- Manufacture Of Alloys Or Alloy Compounds (AREA)
- Chemically Coating (AREA)
Abstract
Description
Claims (20)
- Vorrichtung zum Einbringen von Gas in eine Schmelze aus schäumbarem Metall mittels mindestens eines Rohres zur Herstellung von Metallschaum, dadurch gekennzeichnet, dass das Gaseintragsrohr (1) vorspringend in die Schmelze (S) einragt und am einragenden Ende einen Gasaustrittsquerschnitt (2) mit einer Fläche von 0,006 bis 0,2 mm2 sowie eine Rohrstirnfläche (3) von kleiner 4,0 mm2 besitzt.
- Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, dass die Austrittsöffnung (2) des Gaseintragsrohres (1) in einem Ausmaß (E) von mindestens dem 5-fachen, vorzugsweise von mindestens dem 10-fachen, des Wertes der größten Innenabmessung (D2) der Austrittsöffnung (2) in die Schmelze einragend ausgebildet ist.
- Vorrichtung nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass das Gaseintragsrohr (1) eine kreisrunde Gasaustrittsöffnung (2) und eine Rohrstirnkante oder kreisringförmige Rohrstirnfläche (3) besitzt.
- Vorrichtung nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass das in die Schmelze (S) einragende Gaseintragsrohr (1) zumindest im Bereich des Gasaustrittsendes (2) eine kugelsegment-, kegelstumpf- oder pyramidenstumpfförmige Außenkontur (6) aufweist.
- Vorrichtung nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass der Winkel (α), den die Erzeugende (61) der Stumpfoberfläche (6) mit der Achse (7) des Gaseintrittskanales einschließt, einen Wert von kleiner als 60°, vorzugsweise von kleiner als 45°, aufweist.
- Vorrichtung nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, dass mindestens 2, vorzugsweise mehr als 2 Gaseintragsrohre (1,1',1"), insbesondere mit jeweils gleichem gegenseitigen Abstand (A1, A2), der vorzugsweise einen Wert von größer als dem 10-fachen des Einrageausmaßes (E) der Austrittsöffnung in die Schmelze aufweist, in einem austauschbaren Düsenstock (8) im Schmelzengefäß (9) von Metallschaumanlagen angeordnet sind.
- Vorrichtung zum Einbringen von Gas in eine Schmelze aus schäumbarem Metall mittels mindestens eines Rohres zur Herstellung von Metallschaum, wobei das Gaseintragsrohr vorspringend in die Schmelze einragt und am einragenden Ende einen Gasaustrittsquerschnitt mit einer Fläche von 0,006 bis 0,2 mm2 sowie eine Rohrstirnfläche von kleiner 4,0 mm2 besitzt, dadurch gekennzeichnet, dass das Gaseintragsrohr zumindest im Bereich des einragenden Endes aus einer Keramik besteht.
- Vorrichtung nach Anspruch 7, dadurch gekennzeichnet, dass die Keramik eine Oxidkeramik, insbesondere eine Aluminiumoxidkeramik, ist.
- Verfahren zur Herstellung von Metallschaum durch Einblasen von Gas in eine schäumbare Metallschmelze, dadurch gekennzeichnet, dass eine Gleichmäßigkeit des Durchmessers bzw. der Größe der jeweiligen Einzelblasen und die Größe der Gasblasen durch eine geometrische Düsengestaltung und eine Einstellung der Einströmparameter des Gases in die Metallschmelze gesteuert werden.
- Verfahren nach Anspruch 9, dadurch gekennzeichnet, dass die Gleichmäßigkeit der Größe der Einzelblasen mittels des Einragens des Gaseintragsrohres in die Schmelze erreicht und die Größe der Einzelblasen durch die Größe des Gasaustrittsquerschnittes, die Größe der Eintragsrohrstirnfläche und die Höhe des Gasdruckes gesteuert werden.
- Verfahren nach Anspruch 9 oder 10, dadurch gekennzeichnet, dass das Gas mit einem um einen Mittelwert schwingenden bzw. wechselnden Druck und/oder durch oszillierend bewegte Düsen in die Schmelze eingetragen wird.
- Verfahren nach einem der Ansprüche 9 oder 10, dadurch gekennzeichnet, dass das Gas mit einem Druck von 0,3 - 12 bar, vorzugsweise mit 0,7 bis 5 bar, eingeblasen wird.
- Verfahren nach einem der Ansprüche 9 bis 12, dadurch gekennzeichnet, dass die metallische Schmelze aus Leichtmetall, vorzugsweise aus Aluminium oder einer Aluminiumlegierung, erstellt wird.
- Verfahren nach einem der Ansprüche 9 bis 13, dadurch gekennzeichnet, dass zur Erstellung der schäumbaren Metallschmelze SiC-Partikel und/oder Al2O3-Partikel sowie weitere nichtmetallische Partikel und/oder intermetallische Phase eingesetzt werden.
- Verfahren nach einem der Ansprüche 9 bis 14, dadurch gekennzeichnet, dass Partikel zur Stabilisierung des Metallschaumes mit einer Größe von 1 bis 50 µm, vorzugsweise 3 bis 20 µm, verwendet werden.
- Verfahren nach einem der Ansprüche 9 bis 15, dadurch gekennzeichnet, dass die schäumbare Metallschmelze mit einem Volumsanteil an Partikeln von 2 bis 50 Vol.-%, vorzugsweise 18 bis 28 Vol.-%, erstellt wird.
- Verfahren nach einem der Ansprüche 9 bis 16 zur Herstellung von Metallschaum durch Einblasen von Gas in eine schäumbare Metallschmelze, wobei eine Gleichmäßigkeit des Durchmessers bzw. der Größe der jeweiligen Einzelblasen und die Größe der Gasblasen gesteuert werden, dadurch gekennzeichnet, dass das Gas mindestens in einem Abstand S (in Millimeter) gemäß
- Verfahren nach einem der Ansprüche 1 bis 17, dadurch gekennzeichnet, dass ein sauerstoffhältiges Gas, vorzugsweise Luft, insbesondere im Wesentlichen reiner Sauerstoff, eingeblasen wird.
- Fließfähiger Metallschaum mit Gasblasen, welche durch Wände aus einer flüssigen Metallmatrix mit festen Verstärkungspartikeln begrenzt sind, dadurch gekennzeichnet, dass der Durchmesser der größten Gasblasen gebrochen durch denjenigen der kleinsten Gasblasen einen Wert von kleiner als 2,5 ergibt.
- Metallschaumkörper mit räumlich gleichmäßig verteilten, von einer festen Wand umschlossenen Poren, wobei die Wand aus einer metallischen Matrix und in dieser eingelagerten Partikeln besteht, dadurch gekennzeichent, dass die Poren im Wesentlichen sphärisch und/oder ellipsoid geschlossen ausgeformt sind, wobei die jeweils größten Durchmesser der Poren monomodal verteilt sind und die Poren im Wesentlichen aus einzelnen stalbilisierten Blasen gebildet sind und dass die Wandinnenoberflächen zumindest teilweise mit einem Oxid überzogen sind.
Applications Claiming Priority (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT9362001 | 2001-06-15 | ||
| AT0093601A AT410104B (de) | 2001-06-15 | 2001-06-15 | Vorrichtung und verfahren zur herstellung von metallschaum |
| AT6212002 | 2002-04-22 | ||
| AT0062102A AT411532B (de) | 2002-04-22 | 2002-04-22 | Vorrichtung und verfahren zur herstellung von metallschaum |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP1288320A2 true EP1288320A2 (de) | 2003-03-05 |
| EP1288320A3 EP1288320A3 (de) | 2003-03-12 |
| EP1288320B1 EP1288320B1 (de) | 2006-04-19 |
Family
ID=25608370
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP02450138A Expired - Lifetime EP1288320B1 (de) | 2001-06-15 | 2002-06-14 | Vorrichtung und Verfahren zur Herstellung von Metallschaum |
Country Status (10)
| Country | Link |
|---|---|
| EP (1) | EP1288320B1 (de) |
| JP (1) | JP2003112253A (de) |
| AT (1) | ATE323785T1 (de) |
| CA (1) | CA2390745C (de) |
| CZ (1) | CZ302631B6 (de) |
| DE (1) | DE50206447D1 (de) |
| ES (1) | ES2263762T3 (de) |
| NO (1) | NO335092B1 (de) |
| PT (1) | PT1288320E (de) |
| SI (1) | SI1288320T1 (de) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP1419835A1 (de) * | 2002-09-09 | 2004-05-19 | Hütte Klein-Reichenbach Gesellschaft m.b.H. | Verfahren und Vorrichtung zur Herstellung von fliessfähigem Metallschaum |
| DE102005037305A1 (de) * | 2005-08-02 | 2007-03-29 | Hahn-Meitner-Institut Berlin Gmbh | Verfahren zur pulvermetallurgischen Herstellung von Metallschaumstoff und von Teilen aus Metallschaumstoff |
| DE102006031213B3 (de) * | 2006-07-03 | 2007-09-06 | Hahn-Meitner-Institut Berlin Gmbh | Verfahren zur Herstellung von Metallschäumen und Metallschaum |
| DE102008000100A1 (de) | 2008-01-18 | 2009-07-23 | Fraunhofer-Gesellschaft zur Förderung der angewandten Forschung e.V. | Leichtgewichtiger Grün- und Formkörper aus einem keramischen und/oder pulvermetallurgischen Material und Verfahren zu seiner Herstellung |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102013103672A1 (de) * | 2013-04-11 | 2014-10-30 | Fraunhofer-Gesellschaft zur Förderung der angewandten Forschung e.V. | Poren-Druckguss |
| CN112342423A (zh) * | 2020-09-15 | 2021-02-09 | 安徽省新方尊自动化科技有限公司 | 一种泡沫铝枪托的加工方法 |
Family Cites Families (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1217597A (en) * | 1968-10-03 | 1970-12-31 | Carrier Engineering Co Ltd | Improvements in air distribution devices for delivering air to enclosures |
| GR71466B (de) * | 1978-03-06 | 1983-05-30 | Alcan Res & Dev | |
| US5112697A (en) * | 1989-09-06 | 1992-05-12 | Alcan International Limited | Stabilized metal foam body |
| JPH03170630A (ja) * | 1989-11-29 | 1991-07-24 | Mitsubishi Heavy Ind Ltd | 発泡金属の製造方法 |
| JP3045773B2 (ja) * | 1991-05-31 | 2000-05-29 | アルキャン・インターナショナル・リミテッド | 粒子安定化発泡金属の成型スラブの製造方法と装置 |
| US5186886A (en) * | 1991-09-16 | 1993-02-16 | Westinghouse Electric Corp. | Composite nozzle assembly for conducting a flow of molten metal in an electromagnetic valve |
| DE4139020C2 (de) * | 1991-11-27 | 1994-02-24 | Pantec Paneltechnik Gmbh | Vorrichtung und Verfahren zur Herstellung eines Metallschaums |
| US5281251A (en) * | 1992-11-04 | 1994-01-25 | Alcan International Limited | Process for shape casting of particle stabilized metal foam |
| JP2000176613A (ja) * | 1998-12-17 | 2000-06-27 | Japan Science & Technology Corp | 溶融金属中への微細気泡の分散方法、その装置および微細気泡含有金属 |
| JP2000263194A (ja) * | 1999-03-15 | 2000-09-26 | Nippon Steel Corp | 溶湯噴射用ノズル |
| FR2792948B1 (fr) * | 1999-04-27 | 2001-06-08 | Pechiney Rhenalu | Procede et dispositif ameliores de degazage et de separation des inclusions d'un bain de metal liquide par injection de bulles de gaz |
-
2002
- 2002-06-11 JP JP2002204812A patent/JP2003112253A/ja active Pending
- 2002-06-11 CZ CZ20022036A patent/CZ302631B6/cs not_active IP Right Cessation
- 2002-06-12 NO NO20022795A patent/NO335092B1/no not_active IP Right Cessation
- 2002-06-14 AT AT02450138T patent/ATE323785T1/de active
- 2002-06-14 DE DE50206447T patent/DE50206447D1/de not_active Expired - Lifetime
- 2002-06-14 SI SI200230333T patent/SI1288320T1/sl unknown
- 2002-06-14 PT PT02450138T patent/PT1288320E/pt unknown
- 2002-06-14 CA CA002390745A patent/CA2390745C/en not_active Expired - Fee Related
- 2002-06-14 EP EP02450138A patent/EP1288320B1/de not_active Expired - Lifetime
- 2002-06-14 ES ES02450138T patent/ES2263762T3/es not_active Expired - Lifetime
Cited By (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP1419835A1 (de) * | 2002-09-09 | 2004-05-19 | Hütte Klein-Reichenbach Gesellschaft m.b.H. | Verfahren und Vorrichtung zur Herstellung von fliessfähigem Metallschaum |
| US7144636B2 (en) | 2002-09-09 | 2006-12-05 | Huette Klein-Reichenbach Gesellschaft M.B.H. | Process and device for manufacturing free-flowing metal foam |
| US7959852B2 (en) * | 2002-09-09 | 2011-06-14 | Hütte Klein-Reichenbach Gesellschaft M.B.H. | Process and device for manufacturing free-flowing metal foam |
| DE102005037305A1 (de) * | 2005-08-02 | 2007-03-29 | Hahn-Meitner-Institut Berlin Gmbh | Verfahren zur pulvermetallurgischen Herstellung von Metallschaumstoff und von Teilen aus Metallschaumstoff |
| DE102005037305B4 (de) * | 2005-08-02 | 2007-05-16 | Hahn Meitner Inst Berlin Gmbh | Verfahren zur pulvermetallurgischen Herstellung von Metallschaumstoff und von Teilen aus Metallschaumstoff |
| US8562904B2 (en) | 2005-08-02 | 2013-10-22 | Helmholtz-Zentrum Berlin Fuer Materialien Und Energie Gmbh | Method for the powder-metallurgical production of metal foamed material and of parts made of metal foamed material |
| DE102006031213B3 (de) * | 2006-07-03 | 2007-09-06 | Hahn-Meitner-Institut Berlin Gmbh | Verfahren zur Herstellung von Metallschäumen und Metallschaum |
| DE102008000100A1 (de) | 2008-01-18 | 2009-07-23 | Fraunhofer-Gesellschaft zur Förderung der angewandten Forschung e.V. | Leichtgewichtiger Grün- und Formkörper aus einem keramischen und/oder pulvermetallurgischen Material und Verfahren zu seiner Herstellung |
Also Published As
| Publication number | Publication date |
|---|---|
| ES2263762T3 (es) | 2006-12-16 |
| NO20022795D0 (no) | 2002-06-12 |
| JP2003112253A (ja) | 2003-04-15 |
| CA2390745C (en) | 2007-06-05 |
| SI1288320T1 (sl) | 2006-08-31 |
| NO20022795L (no) | 2002-12-16 |
| PT1288320E (pt) | 2006-08-31 |
| EP1288320B1 (de) | 2006-04-19 |
| NO335092B1 (no) | 2014-09-08 |
| DE50206447D1 (de) | 2006-05-24 |
| CA2390745A1 (en) | 2002-12-15 |
| EP1288320A3 (de) | 2003-03-12 |
| ATE323785T1 (de) | 2006-05-15 |
| CZ302631B6 (cs) | 2011-08-10 |
| CZ20022036A3 (cs) | 2003-02-12 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE3505659C2 (de) | Düse zum Zerstäuben eines hochschmelzenden flüssigen Metalls mittels Gas | |
| DE69526649T2 (de) | Sputter-target mit ultrafeinen orientierten körnern und verfahren zu deren herstellung | |
| DE69006359T2 (de) | Verfahren zur herstellung eines dispersionsverfestigten metallschaumes sowie verfahren zu seiner herstellung. | |
| EP0644271A1 (de) | Verfahren zur herstellung eines frei dispersen systems und einrichtung zur durchführung des verfahrens | |
| EP0556222A1 (de) | Verfahren zur herstellung von aluminiumoxidkugeln. | |
| AT411768B (de) | Verfahren und vorrichtung zur herstellung von fliessfähigem metallschaum | |
| EP1971444A1 (de) | Zweistoffdüse | |
| EP2044230B1 (de) | Verfahren zur herstellung von metallschäumen | |
| DE19758111C2 (de) | Verfahren und Vorrichtung zur Herstellung feiner Pulver durch Zerstäubung von Schmelzen mit Gasen | |
| DE102018125605A1 (de) | Verfahren zur additiven Fertigung eines Bauteils | |
| DE102019130108A1 (de) | Verfahren zur Herstellung eines Aluminiumgussteils und hierdurch hergestelltes Aluminiumgussteil | |
| DE102019214555A1 (de) | Vorrichtung zur Verdüsung eines Schmelzstromes mittels eines Gases | |
| EP1288320B1 (de) | Vorrichtung und Verfahren zur Herstellung von Metallschaum | |
| DE3883256T2 (de) | Vorrichtung und verfahren zur atomisierung von flüssigkeiten, insbesondere geschmolzenen metallen. | |
| DE4139020C2 (de) | Vorrichtung und Verfahren zur Herstellung eines Metallschaums | |
| DE2923493C2 (de) | Verfahren und Vorrichtung zum Entgasen von Metallschmelzen in einer Reaktionskammer | |
| DE4105154A1 (de) | Verfahren zur herstellung von metallpartikeln aus einer metallschmelze durch verduesung | |
| WO2000006323A1 (de) | Eingusssystem für das thixoformen | |
| DE69121242T2 (de) | Leichtgewichtmetall mit isolierten poren sowie seine herstellung | |
| AT410103B (de) | Verfahren zur herstellung eines leichtgewichtigen formkörpers und formkörper aus metallschaum | |
| AT410104B (de) | Vorrichtung und verfahren zur herstellung von metallschaum | |
| EP3231536A1 (de) | Verfahren zur pulvermetallurgischen herstellung von bauteilen aus titan oder titanlegierungen | |
| DE3732060C2 (de) | ||
| DE69011357T2 (de) | Schneidverfahren und Vorrichtung. | |
| EP3347122B1 (de) | Schaumerzeuger |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK RO SI |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK RO SI |
|
| 17P | Request for examination filed |
Effective date: 20030602 |
|
| AKX | Designation fees paid |
Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| AXX | Extension fees paid |
Extension state: SI Payment date: 20030602 |
|
| 17Q | First examination report despatched |
Effective date: 20040510 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| AX | Request for extension of the european patent |
Extension state: SI |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REF | Corresponds to: |
Ref document number: 50206447 Country of ref document: DE Date of ref document: 20060524 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN Ref country code: CH Ref legal event code: NV Representative=s name: ISLER & PEDRAZZINI AG |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20060630 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20060615 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060719 |
|
| REG | Reference to a national code |
Ref country code: GR Ref legal event code: EP Ref document number: 20060402166 Country of ref document: GR |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| REG | Reference to a national code |
Ref country code: PT Ref legal event code: SC4A Effective date: 20060707 |
|
| ET | Fr: translation filed | ||
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2263762 Country of ref document: ES Kind code of ref document: T3 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20070122 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PCAR Free format text: ISLER & PEDRAZZINI AG;POSTFACH 1772;8027 ZUERICH (CH) |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060419 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 15 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20170620 Year of fee payment: 16 Ref country code: FR Payment date: 20170621 Year of fee payment: 16 Ref country code: DE Payment date: 20170621 Year of fee payment: 16 Ref country code: GR Payment date: 20170614 Year of fee payment: 16 Ref country code: IE Payment date: 20170628 Year of fee payment: 16 Ref country code: GB Payment date: 20170620 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PT Payment date: 20170609 Year of fee payment: 16 Ref country code: AT Payment date: 20170623 Year of fee payment: 16 Ref country code: SE Payment date: 20170620 Year of fee payment: 16 Ref country code: IT Payment date: 20170622 Year of fee payment: 16 Ref country code: NL Payment date: 20170620 Year of fee payment: 16 Ref country code: BE Payment date: 20170620 Year of fee payment: 16 Ref country code: FI Payment date: 20170621 Year of fee payment: 16 Ref country code: LU Payment date: 20170620 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: TR Payment date: 20170609 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20170724 Year of fee payment: 16 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50206447 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: EUG |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20181214 Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180615 Ref country code: FI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180614 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MM Effective date: 20180701 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 323785 Country of ref document: AT Kind code of ref document: T Effective date: 20180614 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20180614 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20180630 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180701 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180614 |
|
| REG | Reference to a national code |
Ref country code: SI Ref legal event code: KO00 Effective date: 20190215 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190101 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180614 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180630 Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180614 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180614 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180630 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180630 Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180614 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190107 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180630 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20190916 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180615 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180614 |