EP1299576B1 - Anlage zur oberflächenbehandlung von kontinuierlich einen behandlungsbehälter durchlaufenden bändern - Google Patents
Anlage zur oberflächenbehandlung von kontinuierlich einen behandlungsbehälter durchlaufenden bändern Download PDFInfo
- Publication number
- EP1299576B1 EP1299576B1 EP01955327A EP01955327A EP1299576B1 EP 1299576 B1 EP1299576 B1 EP 1299576B1 EP 01955327 A EP01955327 A EP 01955327A EP 01955327 A EP01955327 A EP 01955327A EP 1299576 B1 EP1299576 B1 EP 1299576B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- container
- plant according
- treatment
- plant
- strips
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000004381 surface treatment Methods 0.000 title claims abstract description 5
- 239000007788 liquid Substances 0.000 claims abstract description 12
- 238000005554 pickling Methods 0.000 claims description 12
- 239000004743 Polypropylene Substances 0.000 claims description 6
- -1 polypropylene Polymers 0.000 claims description 6
- 229920001155 polypropylene Polymers 0.000 claims description 6
- 239000007921 spray Substances 0.000 claims description 3
- 239000002253 acid Substances 0.000 description 7
- 238000005096 rolling process Methods 0.000 description 4
- VEXZGXHMUGYJMC-UHFFFAOYSA-N Hydrochloric acid Chemical compound Cl VEXZGXHMUGYJMC-UHFFFAOYSA-N 0.000 description 2
- 238000010586 diagram Methods 0.000 description 2
- 238000000034 method Methods 0.000 description 2
- 229910001220 stainless steel Inorganic materials 0.000 description 2
- 239000010935 stainless steel Substances 0.000 description 2
- 230000002411 adverse Effects 0.000 description 1
- 238000001816 cooling Methods 0.000 description 1
- 239000012530 fluid Substances 0.000 description 1
- 239000007924 injection Substances 0.000 description 1
- 238000002347 injection Methods 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 210000004197 pelvis Anatomy 0.000 description 1
- 239000002689 soil Substances 0.000 description 1
- 239000000126 substance Substances 0.000 description 1
- 238000010792 warming Methods 0.000 description 1
- 238000009736 wetting Methods 0.000 description 1
Images


Classifications
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23G—CLEANING OR DE-GREASING OF METALLIC MATERIAL BY CHEMICAL METHODS OTHER THAN ELECTROLYSIS
- C23G3/00—Apparatus for cleaning or pickling metallic material
- C23G3/02—Apparatus for cleaning or pickling metallic material for cleaning wires, strips, filaments continuously
- C23G3/021—Apparatus for cleaning or pickling metallic material for cleaning wires, strips, filaments continuously by dipping
Definitions
- the invention relates to a system for surface treatment of continuous continuous bands, in particular pickling, in which the band with a the treatment liquid fed, closed by a lid Tray goes through.
- the surface of the strip Before further processing of rolled strips, the surface of the strip must be free from scale.
- the scale is produced as so-called Secondary scale when passing through the hot strip finishing line, on the cooling roller table as well as partially in the coiler, where the tapes to Coils or coils are wound.
- the tinder reaches a different Layer thickness and a different chemical education.
- Acid pickling of this kind can consist of several flat, arranged consecutively arranged pickling tank or containers, with z. B. eighteen percent preheated hydrochloric acid can be operated. The ribbon is pulled or pushed through the pickling tank, wherein the Scale layer in the acid dissolves. The acid itself impoverishes during the Pickling process in their concentration, so that the continuous feed fresher Acid is required.
- the treatment channel of this known pickling plant has in the bottom area arranged transversely to the strip running direction sliding or bysstechniksleitsteine, the support the band down. So also below the band between the Sliding and diesstechniksleitsteinen the desired turbulence arise are provided on the treatment channel side walls guide devices through the about the nozzle beam inflowing treatment medium approximately transversely is directed to the tape direction.
- the circulation volume of the required treatment liquid is very big.
- the floor slips used to support affect surface damaging to the tapes, which in particular is of great disadvantage in treated Siemensbändem.
- the invention is therefore based on the object at a plant of the above mentioned type to achieve a further optimized degree of treatment, in particular with a view to stainless steel bands to be added.
- a preferred embodiment of the invention provides that in the longitudinal direction the container extending treatment channel from the inlet side Diverging until about the center of the container and from there to the outlet side is formed mirror image.
- This channel education lies the realization on the basis that originating from the rolling process edge ripples due the action of the squeezing rollers on the inlet and outlet side initially less pronounced before then over the length of the container again assume their original ripple.
- the preferably asymmetrically divergent trained treatment channel, that is, the container bottom is more inclined in the longitudinal direction than the channel upwards There is a lid on the actual band optimized chambering. The thus achieved, extremely space-saving channel training brings a significant reduction in the required, umzurdicalzenden Treatment liquid with it.
- the invention of the container longitudinal walls, the bottom and a is on the cover arranged intermediate body limited treatment channel in terms of its contour and in particular in its height accordingly formed the theoretical band profile as a function of the strip tension.
- An embodiment of the invention provides one in addition to at least one container longitudinal wall trained drain chamber before. About this can in a simple way the required fluid exchange be made. If the Drain chamber advantageously also fluidly connected to the container is and has an overflow weir, the container can be with a operate defined filling level of the treatment liquid.
- the slope sections of Bodens provided with wear plates, which are preferably made of polypropylene. Even with very wide bands, where the tape sag correspond is so large that the edges come to rest on the channel floor, acts However, this contact does not adversely affect the tape surface, and in particular in stainless steel bands, a gentle band pass is maintained.
- This gentle band pass is further favored by the fact that advantageous the container longitudinal walls inside with - preferably made of polypropylene - Sliding strips are provided. These protect the tape, if this run, that is sideways should dodge.
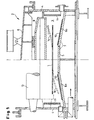
- Bands 1 shown in Figure 1 container 2 has a treatment channel 3, of the container longitudinal walls 4, one with a substantially horizontal middle section 5 and thereof to both longitudinal walls sloping slope sections 6a, 6b possessing bottom 7 and a lid 8 limited with attached intermediate cover or float 9 is.
- the continuous band 1 assumes a maximum strip tension one in Figure 1 Schematically shown band diagram 1a and with minimal strip tension a band diagram 1b shown schematically by dashed lines, which of course for the respective load case on the bandwidth mirror image so. Within this range of strip tension max. and strip tension min. surrendered the recognizable s-shaped slack.
- the height of the channel 3 is dimensioned that it satisfies this theoretical S-band progression, but beyond that if possible no additional space needed.
- the channel 3 is not only taking into account the tape sag but also including rolling from the process inevitable originating edge ripples of the band 1.
- Figure 3 are the Randwelltechniken 12 of the band 1 highlighted. These are due to the inlet and outlet side of each container 2 arranged pairs of squeezing rollers 13 less, that is, the wave height occurs initially lower and then takes in the direction of tape travel according to arrow 14 over the length of the container up to its center shown back to its original height.
- the history the band is in the other half of the container 2, not shown this mirror image.
- This one is by one patch lid 16 circumferentially closed due to a between the Bottom 7 of the container 2 and the longitudinal wall 4 existing distance 17th but fluidly connected to the treatment channel 3.
- an overflow weir 18 arranged so that for the out of the Treatment channel 3 according to the arrows 19 in the drain chamber 15 effluent treatment liquid a desired level height is given. From the drain chamber 15, the treatment liquid flows via drain pipes 20 from.
Landscapes
- Chemical & Material Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- General Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Cleaning And De-Greasing Of Metallic Materials By Chemical Methods (AREA)
- Coating Apparatus (AREA)
- Electroplating Methods And Accessories (AREA)
- Treatment Of Fiber Materials (AREA)
- ing And Chemical Polishing (AREA)
- Outside Dividers And Delivering Mechanisms For Harvesters (AREA)
Description
- Figur 1
- im Querschnitt einen Behälter einer Behandlungsanlage;
- Figur 2
- den Behälter nach Figur 1 im Längsschnitt, bis etwa zur Hälfte seiner Länge gezeigt;
- Figur 3
- eine der Darstellung nach Figur 2 entsprechende Längsansicht mit darin eingezeichneten Randwelligkeiten des zu behandelnden Bandes;
- Figur 4
- im Querschnitt als Einzelheit eine seitlich neben dem Becken ausgebildete Ablaufkammer; und
- Figur 5
- eine zwischen zwei Behandlungsbehältem angeordnete Spritzbeize.
Claims (12)
- Anlage zur Oberflächenbehandlung von kontinuierlich durchlaufenden Bändern, insbesondere Beizanlage, bei der das Band einen mit der Behandlungsflüssigkeit beschickten, durch einen Deckel verschlossenen Behälter durchläuft,
dadurch gekennzeichnet, daß der Boden (7) des Behälters (2) in Querrichtung wannenartig, einen im wesentlichen horizontalen Mittelabschnitt (5) und davon zu beiden Seiten hin abfallende Neigungsabschnitte (6a, 6b) besitzend ausgebildet ist. - Anlage nach Anspruch 1,
dadurch gekennzeichnet, daß ein sich in Längsrichtung des Behälters (2) erstreckender Behandlungskanal (3) von der Einlaufseite her bis etwa zur Behältermitte hin divergierend und von dort aus bis zur Auslaufseite spiegelbildlich ausgebildet ist. - Anlage nach Anspruch 2,
dadurch gekennzeichnet, daß der Behandlungskanal (3) asymmetrisch divergierend ausgebildet ist. - Anlage nach Anspruch 2 oder 3,
dadurch gekennzeichnet, daß der Behandlungskanal (3) von den Behälterlängswänden (4), dem Boden (7) und einem am Deckel (8) angeordneten Zwischenkörper (9) eingegrenzt ist. - Anlage nach einem der Ansprüche 1 bis 4,
gekennzeichnet durch,
eine neben mindestens einer Behälterlängswand (4) ausgebildete Ablaufkammer (15). - Anlage nach Anspruch 5,
dadurch gekennzeichnet, daß die Ablaufkammer (15) strömungstechnisch an den Behälter (2) angeschlossen ist und ein Überlaufwehr (18) aufweist. - Anlage nach Anspruch 5 oder 6,
dadurch gekennzeichnet, daß die Ablaufkammer (15) geschlossen und mit mindestens einem Ablaufrohr (20) versehen ist. - Anlage nach einem der Ansprüche 1 bis 7,
dadurch gekennzeichnet, daß die Neigungsabschnitte (6a, 6b) des Bodens (7) mit Schleißplatten (10) versehen sind. - Anlage nach Anspruch 8,
gekennzeichnet durch,
aus Polipropylen bestehende Schleißplatten (10) - Anlage nach einem der Ansprüche 1 bis 9,
dadurch gekennzeichnet, daß zwischen zwei in Bandlaufrichtung (14) vorgesehenen Behältem (2/I.; 2/II.) eine Spritzbeize (21) angeordnet ist. - Anlage nach einem der Ansprüche 1 bis 10,
dadurch gekennzeichnet, daß die Behälterlängswände (4) innen mit Gleitleisten (11) versehen sind. - Anlage nach Anspruch 11,
gekennzeichnet durch,
aus Polipropylen bestehende Gleitleisten (11).
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10032717A DE10032717A1 (de) | 2000-07-07 | 2000-07-07 | Anlage zur Oberflächenbehandlung von kontinuierlich einen Behandlungsbehälter durchlaufenden Bändern |
| DE10032717 | 2000-07-07 | ||
| PCT/EP2001/007587 WO2002004708A1 (de) | 2000-07-07 | 2001-07-03 | Anlage zur oberflächenbehandlung von kontinuierlich einen behandlungsbehälter durchlaufenden bändern |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1299576A1 EP1299576A1 (de) | 2003-04-09 |
| EP1299576B1 true EP1299576B1 (de) | 2004-04-14 |
Family
ID=7647914
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP01955327A Expired - Lifetime EP1299576B1 (de) | 2000-07-07 | 2001-07-03 | Anlage zur oberflächenbehandlung von kontinuierlich einen behandlungsbehälter durchlaufenden bändern |
Country Status (10)
| Country | Link |
|---|---|
| US (1) | US20040099292A1 (de) |
| EP (1) | EP1299576B1 (de) |
| AT (1) | ATE264411T1 (de) |
| BR (1) | BR0112248A (de) |
| CA (1) | CA2415255A1 (de) |
| DE (2) | DE10032717A1 (de) |
| ES (1) | ES2219548T3 (de) |
| RU (1) | RU2270278C2 (de) |
| TR (1) | TR200400864T4 (de) |
| WO (1) | WO2002004708A1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US12123100B2 (en) | 2018-07-19 | 2024-10-22 | Sms Group Gmbh | Pickling plant for surface treatment of strip steel |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AT413220B (de) * | 2002-11-29 | 2005-12-15 | Voest Alpine Ind Anlagen | Verfahren und vorrichtung zur, insbesondere kontinuierlichen, oberflächenbehandlung, insbesondere zur reinigung, eines metallbandes |
| RU2305721C1 (ru) * | 2006-06-02 | 2007-09-10 | Сергей Иванович Афанасьев | Способ обработки металлической ленты в рулоне и устройство для его осуществления |
| US9267210B2 (en) * | 2009-07-29 | 2016-02-23 | Siemens Industry, Inc. | Pickle line assembly with inclined expansion seal |
Family Cites Families (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US1393633A (en) * | 1920-07-10 | 1921-10-11 | James T Moltrup | Method of and apparatus for pickling rods, pipes, and the like |
| GB281575A (en) * | 1926-06-16 | 1927-11-16 | William Ewart Watkins | Process and apparatus for pickling and otherwise treating metal sheets |
| US2557764A (en) * | 1947-03-06 | 1951-06-19 | Henry A Roemer | Method of coating strip steel with a protective metal coating |
| US2580371A (en) * | 1948-08-04 | 1951-12-25 | Youngstown Welding & Engineeri | Method of and apparatus for pickling tubes |
| US2701546A (en) * | 1951-03-31 | 1955-02-08 | Youngstown Welding & Engineeri | Galvanizer |
| US3048504A (en) * | 1958-01-23 | 1962-08-07 | Nat Steel Corp | Method and apparatus for treating strip material |
| SE339157B (de) * | 1969-05-06 | 1971-09-27 | Eskilstuna Plastbelaeggning | |
| US3896828A (en) * | 1973-10-23 | 1975-07-29 | Interlake Inc | Treatment of pickle liquor rinse water |
| DE3629894A1 (de) * | 1986-08-29 | 1988-03-03 | Mannesmann Ag | Anlage zur oberflaechenbehandlung von kontinuierlich durchlaufenden baendern, insbesondere beizanlage |
| ATE57717T1 (de) * | 1987-02-05 | 1990-11-15 | Andritz Ag Maschf | Vorrichtung und verfahren zur oberflaechenbehandlung von baendern mit fluessigkeiten. |
| US5060683A (en) * | 1988-08-18 | 1991-10-29 | Continental Installers Corporation | Tension control for strip pickling |
| US5248372A (en) * | 1992-09-08 | 1993-09-28 | Production Machinery Corporation | Apparatus for pickling a metal sheet material |
| US5566694A (en) * | 1995-06-07 | 1996-10-22 | Allegheny Plastics, Inc. | Continuous pickling tank with expandable seals |
| US5958147A (en) * | 1997-05-05 | 1999-09-28 | Akzo Nobel N.V. | Method of treating a metal |
-
2000
- 2000-07-07 DE DE10032717A patent/DE10032717A1/de not_active Withdrawn
-
2001
- 2001-07-03 BR BR0112248-7A patent/BR0112248A/pt not_active IP Right Cessation
- 2001-07-03 WO PCT/EP2001/007587 patent/WO2002004708A1/de not_active Ceased
- 2001-07-03 RU RU2003103595/02A patent/RU2270278C2/ru not_active IP Right Cessation
- 2001-07-03 ES ES01955327T patent/ES2219548T3/es not_active Expired - Lifetime
- 2001-07-03 CA CA002415255A patent/CA2415255A1/en not_active Abandoned
- 2001-07-03 AT AT01955327T patent/ATE264411T1/de active
- 2001-07-03 DE DE50101996T patent/DE50101996D1/de not_active Expired - Lifetime
- 2001-07-03 EP EP01955327A patent/EP1299576B1/de not_active Expired - Lifetime
- 2001-07-03 TR TR2004/00864T patent/TR200400864T4/xx unknown
- 2001-07-03 US US10/312,749 patent/US20040099292A1/en not_active Abandoned
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US12123100B2 (en) | 2018-07-19 | 2024-10-22 | Sms Group Gmbh | Pickling plant for surface treatment of strip steel |
Also Published As
| Publication number | Publication date |
|---|---|
| ES2219548T3 (es) | 2004-12-01 |
| BR0112248A (pt) | 2003-06-24 |
| DE50101996D1 (de) | 2004-05-19 |
| RU2270278C2 (ru) | 2006-02-20 |
| TR200400864T4 (tr) | 2004-06-21 |
| CA2415255A1 (en) | 2003-01-06 |
| ATE264411T1 (de) | 2004-04-15 |
| EP1299576A1 (de) | 2003-04-09 |
| DE10032717A1 (de) | 2002-01-17 |
| WO2002004708A1 (de) | 2002-01-17 |
| US20040099292A1 (en) | 2004-05-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE4108516C2 (de) | Hochgeschwindigkeits-Beizvorrichtung und Hochgeschwindigkeits-Beizverfahren | |
| DE2161310C3 (de) | Verfahren zum wenigstens teilweisen Abscheiden von in einer Flüssigkeit verteilten Feststoffteilchen mit Hilfe der Schwerkraft und Vorrichtung zur Durchführung des Verfahrens | |
| EP0602437B1 (de) | Beizanlage und Verfahren zum Betreiben der Beizanlage | |
| DE2657131A1 (de) | Oberflaechenkondensator | |
| DE2035085A1 (de) | Vorrichtung und Verfahren zur bio logischen Behandlung von Abwassern und sonstigen Abfallprodukten | |
| DE69916999T2 (de) | Verfahren und Vorrichtung zur Hochgeschwindigkeitsbehandlung eines Bandes | |
| DE1947564A1 (de) | Vorrichtung zum Separieren von in Fluessigkeit susperndiertem Material | |
| DE3117061C2 (de) | ||
| DE1642871B1 (de) | Schraegklaerer zum abscheiden von schlamm aus fluessigkeiten | |
| EP0596052B1 (de) | Verfahren und einlaufvorrichtung zur beschickung von flachsandfängen bzw. absetzbecken/nachklärbecken | |
| EP0795629B1 (de) | Vorrichtung zum Oberflächenbehandeln von Bändern mit Flüssigkeiten | |
| DE2539422A1 (de) | Verfahren zum kuehlen heissgewalzter stangen, knueppel oder barren und kuehlsystem zur ausuebung des verfahrens | |
| EP0302057B1 (de) | Vorrichtung und verfahren zur oberflächenbehandlung von bändern mit flüssigkeiten | |
| DE2530270A1 (de) | Vorrichtung zur kontaktgabe zwischen einer fluessigkeit und einem gas | |
| DE4209054A1 (de) | Bandfilter zum ausbringen von fremdstoffpartikeln aus fluessigkeitsbaedern | |
| EP0512288B1 (de) | Bandfilter zum Ausbringen von Fremdstoffpartikeln aus Flüssigkeitsbädern | |
| DE3209890A1 (de) | Beizanlage zum kontinuierlichen beizen von metallbaendern | |
| EP1299576A1 (de) | Anlage zur oberflächenbehandlung von kontinuierlich einen behandlungsbehälter durchlaufenden bändern | |
| DD298835A5 (de) | Abwasserreinigungsvorrichtung | |
| DE19649814C2 (de) | Sedimentationsbecken mit rechteckigem Grundriß zum Abscheiden von Schlamm aus Abwasser | |
| AT411679B (de) | Verfahren zur reinigung von abwasser | |
| EP0699779B1 (de) | Vorrichtung zur Oberflächenbehandlung von Behandlungsgut mittels einer Behandlungsflüssigkeit, insbesondere Bandbeizanlage | |
| DE2627266A1 (de) | Vorrichtung zum behandeln des filterkuchens bei einem bewegten filter | |
| DE2204814C3 (de) | Belebungsbecken für Kläranlagen mit biologischer Abwasserreinigung | |
| DE1708607B2 (de) | Vorrichtung zur biologischen reinigung von abwasser |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20021212 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20040414 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20040414 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20040414 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| REF | Corresponds to: |
Ref document number: 50101996 Country of ref document: DE Date of ref document: 20040519 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: GERMAN |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20040714 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040731 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20040812 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2219548 Country of ref document: ES Kind code of ref document: T3 Ref country code: IE Ref legal event code: FD4D |
|
| ET | Fr: translation filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20050117 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050731 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050731 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: TR Payment date: 20060628 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20060714 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: LU Payment date: 20060719 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040914 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee |
Effective date: 20080201 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080201 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20071228 Year of fee payment: 7 Ref country code: GB Payment date: 20071228 Year of fee payment: 7 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20080703 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080703 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070703 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20080704 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20040414 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080704 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FI Payment date: 20101223 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20101223 Year of fee payment: 10 |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: EUG |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110703 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110704 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 50101996 Country of ref document: DE Representative=s name: HEMMERICH & KOLLEGEN, DE Ref country code: DE Ref legal event code: R081 Ref document number: 50101996 Country of ref document: DE Owner name: SMS GROUP GMBH, DE Free format text: FORMER OWNER: SMS SIEMAG AKTIENGESELLSCHAFT, 40237 DUESSELDORF, DE |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 16 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 17 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20200721 Year of fee payment: 20 Ref country code: FR Payment date: 20200721 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20200724 Year of fee payment: 20 Ref country code: BE Payment date: 20200727 Year of fee payment: 20 Ref country code: AT Payment date: 20200722 Year of fee payment: 20 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R071 Ref document number: 50101996 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MK Effective date: 20210703 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MK07 Ref document number: 264411 Country of ref document: AT Kind code of ref document: T Effective date: 20210703 |