EP1316432B1 - Procédé d'impression flexographique d'une feuille d'ouate de cellulose - Google Patents
Procédé d'impression flexographique d'une feuille d'ouate de cellulose Download PDFInfo
- Publication number
- EP1316432B1 EP1316432B1 EP01403066A EP01403066A EP1316432B1 EP 1316432 B1 EP1316432 B1 EP 1316432B1 EP 01403066 A EP01403066 A EP 01403066A EP 01403066 A EP01403066 A EP 01403066A EP 1316432 B1 EP1316432 B1 EP 1316432B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- ink
- sheet
- printed
- printing
- backing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000000034 method Methods 0.000 title claims abstract description 23
- 229920002678 cellulose Polymers 0.000 title abstract description 8
- 239000001913 cellulose Substances 0.000 title abstract description 8
- 239000002966 varnish Substances 0.000 claims abstract description 7
- 238000010521 absorption reaction Methods 0.000 claims abstract description 5
- 239000000049 pigment Substances 0.000 claims abstract description 5
- GWEVSGVZZGPLCZ-UHFFFAOYSA-N Titan oxide Chemical compound O=[Ti]=O GWEVSGVZZGPLCZ-UHFFFAOYSA-N 0.000 claims abstract 8
- 238000005034 decoration Methods 0.000 claims abstract 2
- 239000004925 Acrylic resin Substances 0.000 claims description 4
- 229920000178 Acrylic resin Polymers 0.000 claims description 4
- 230000002745 absorbent Effects 0.000 claims description 2
- 239000002250 absorbent Substances 0.000 claims description 2
- 239000004408 titanium dioxide Substances 0.000 abstract 1
- 239000000758 substrate Substances 0.000 description 13
- 238000010790 dilution Methods 0.000 description 10
- 239000012895 dilution Substances 0.000 description 10
- 238000012360 testing method Methods 0.000 description 8
- 238000001035 drying Methods 0.000 description 6
- 238000007774 anilox coating Methods 0.000 description 5
- 230000003287 optical effect Effects 0.000 description 5
- 229910010413 TiO 2 Inorganic materials 0.000 description 4
- 239000000835 fiber Substances 0.000 description 4
- 238000009434 installation Methods 0.000 description 4
- 239000003086 colorant Substances 0.000 description 3
- 238000009792 diffusion process Methods 0.000 description 3
- 238000007664 blowing Methods 0.000 description 2
- 238000005259 measurement Methods 0.000 description 2
- 238000012545 processing Methods 0.000 description 2
- 238000009877 rendering Methods 0.000 description 2
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 2
- 229920002522 Wood fibre Polymers 0.000 description 1
- 239000000654 additive Substances 0.000 description 1
- 239000002671 adjuvant Substances 0.000 description 1
- 239000011248 coating agent Substances 0.000 description 1
- 238000000576 coating method Methods 0.000 description 1
- 238000004040 coloring Methods 0.000 description 1
- 238000007796 conventional method Methods 0.000 description 1
- 238000000151 deposition Methods 0.000 description 1
- 239000004744 fabric Substances 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 239000000203 mixture Substances 0.000 description 1
- 230000035699 permeability Effects 0.000 description 1
- 229920000642 polymer Polymers 0.000 description 1
- 238000003908 quality control method Methods 0.000 description 1
- 239000002904 solvent Substances 0.000 description 1
- 239000003381 stabilizer Substances 0.000 description 1
- 239000000126 substance Substances 0.000 description 1
- 239000004094 surface-active agent Substances 0.000 description 1
- 230000009466 transformation Effects 0.000 description 1
- 230000000007 visual effect Effects 0.000 description 1
- 239000002025 wood fiber Substances 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41M—PRINTING, DUPLICATING, MARKING, OR COPYING PROCESSES; COLOUR PRINTING
- B41M1/00—Inking and printing with a printer's forme
- B41M1/02—Letterpress printing, e.g. book printing
- B41M1/04—Flexographic printing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41M—PRINTING, DUPLICATING, MARKING, OR COPYING PROCESSES; COLOUR PRINTING
- B41M3/00—Printing processes to produce particular kinds of printed work, e.g. patterns
- B41M3/06—Veined printings; Fluorescent printings; Stereoscopic images; Imitated patterns, e.g. tissues, textiles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41M—PRINTING, DUPLICATING, MARKING, OR COPYING PROCESSES; COLOUR PRINTING
- B41M1/00—Inking and printing with a printer's forme
- B41M1/26—Printing on other surfaces than ordinary paper
- B41M1/36—Printing on other surfaces than ordinary paper on pretreated paper, e.g. parchment, oiled paper, paper for registration purposes
Definitions
- the invention relates to the field of absorbent paper intended for sanitary or domestic use, for example as a household towel, tablecloth napkin.
- light weight papers ranging from 15 to 35 g / m 2 , generally consisting essentially of wood fibers.
- chemical additives may for example be added to improve one or the other of the properties: softness, absorption, etc.
- a papermaking process involves depositing the fibers suspended in water on a fabric to form a sheet.
- the sheet is drained and then transferred to a felt which will allow to apply it with a press against a drying cylinder.
- the sheet is peeled off and is creped by means of a doctor blade. It is finally reeled waiting for a transformation into a finished product.
- Such a technique presented in a summary way, is said to be conventional. It is referred to in the field as CWP. There are of course variants.
- Another technique is to dry the sheet after dewatering without exerting pressure, in part at least to a sufficient dryness to freeze the fibers within the sheet. If necessary, the drying is completed by applying the sheet to a heated cylinder. Thanks to this first drying, the sheet can be pressed onto the cylinder without destroying its structure. It retains part of its volume. This cylinder also allows its creping. The drying is carried out without pressure by blowing hot air through the sheet after draining.
- TAD makes it possible to obtain a thicker sheet with a greater mass volume than the conventional technique. It is characterized by a more open structure and greater permeability.
- one or more color patterns may be printed on the sheet.
- the flexographic printing technique is generally used. This method uses relief shapes such as flexible plates, made by insolation or with a laser engraved polymer coating, which will apply a liquid ink on the support. These forms are mounted on a cylinder plate. Flexographic printers are well known and can be of different types: central drum, individual back pressures or independent groups.
- a printer includes an inking system that takes the ink from a reservoir such as a doctor chamber, a screened cylinder or anilox on which microscopic cells have been engraved, and which measures the amount of ink and transfers it to a cliché cylinder.
- the sheet to be printed is driven between the latter and a counter-pressure cylinder.
- This method is widely used in the field for its robustness and the quality of printing that it allows.
- the print medium has a great influence on the quality of printing.
- the impressions on the sheets of cellulose wadding, CWP on the one hand and TAD on the other hand, performed under the same operating conditions differ substantially.
- the color palette is reduced.
- the finesse is less.
- the Applicant has set a goal of improving the print quality of the cellulose wadding.
- the process according to the invention comprising at least one printing unit with a plate carrier with which an ink is applied is characterized in that a sub-layer is applied beforehand. limiting the absorption of said ink by the cellulose wadding sheet, on the areas to be printed.
- the colored ink is deposited by the plate directly on the surface of the sheet. It penetrates part of the substrate by diffusion along the fibers in proportion that is greater as the material has a high absorbency.
- the coloring part or the pigment which has penetrated deeply into the support no longer fulfills its role, being masked by the surface fibers.
- the ink also tends to diffuse outside the boundaries of the print pattern.
- an undercoat varnish is applied.
- a varnish suitable for this application is based on acrylic resin.
- the varnish has the composition of an ink without pigment. It consists of about 60% solvent, such as water, about 35% acrylic resin and 5% adjuvants, such as surfactants, drying retarders and pH stabilizers.
- an ink comprising white pigments, in particular TiO 2 , is applied as an underlayer.
- Such an ink comprises for example about 60% of dry extract.
- the dry extract comprises from 40 to 80% of TiO 2 , the remainder being preferably an acrylic resin.
- the viscosity of the ink of the under layer is 20 to 35 seconds.
- the viscosity is measured according to the ISO standard with section 3.
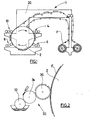
- the installation 1, here rotating central drum 2 comprises a plurality of inking groups 4, 6, 8, 10 arranged in series at its periphery.
- the whole is mounted on a frame 20.
- the sheet to be printed F comes in this example from a mother reel. It is applied on the drum 2 and passes successively under the different inking groups. These each contribute for one part to the realization of the desired pattern. Drying means are also provided. At the output of the printing installation the sheet F is rewound or driven to other processing stations not shown.
- the machine may comprise individual backpressure cylinders group by group.
- a printing unit 30 in Figure 2. It comprises three cylinders.
- a first cylinder 32 is immersed in a reservoir containing the ink. Instead of such a bubbler cylinder, it is possible to use a cylinder with doctor chambers.
- the cylinder 32 rotating transfers this ink to an anilox cylinder 34 whose function is to dose the ink.
- the cylinder 34 comprises cells calibrated on the surface. Their total volume as well as the speed of rotation determine the flow rate of ink transferred onto a plate carrier 36.
- the plates are fixed on this cylinder. properly engraved to reproduce the pattern with the color assigned to the printing unit.
- the drum 2 forms a counter-cylinder with a smooth surface and presses the sheet F against the plate mounted on the cylinder 36.
- the printing qualities were first compared between a substrate consisting of a CWP sheet and a substrate consisting of a TAD sheet.
- the same pattern was printed on a paper sample CWP of 21 g / m 2 and a sample of TAD paper of the same basis weight 21 g / m 2 .
- the optical density D.O. was measured with a densitometer for three different dilutions of the ink 100%, 300% and 500%.
- the substrate TAD because of its structure, offers a low optical density against a substrate manufactured using the CWP technique, regardless of the dilution.
- the colors are less intense, the rendering is paler.
- the color palette is therefore reduced.
- the characteristics of the process are as follows. For the printing of the underlayer, we used a shot having a lineament of 60 lines / inch. The tests were carried out with three different anilox cylinders whose volumes were respectively 4, 10 and 16 cm 3 / m 2 for a linearization of 100 lines / cm. The cylinder pressure was set to a minimum.
- the table below summarizes the results of tests performed on a TAD-type substrate printed with blue ink.
- Three different dilutions of the ink were tested: 100%, 300% and 500%.
- three tests were carried out, each with a sub-layer of different thickness, corresponding to the volume of the anilox, and one test without underlayer.
- the ink of the underlayer was based on TiO 2 .
- Annotation 0 in the "White Dilution" column means there is no underlay
- Optical Density is found to increase with the amount of ink applied as an undercoat.
- Optical Density is 20 to 50% higher
- Tests were carried out with the same ink, on the same substrate, first without underlayer and then with an underlayer of TiO 2 , the anilox volume of which was 10 cm 3 / m 2 .
- the tests consisted in printing a weft band, also called a range, having a line-of-line of 60 lines / inch, in order to precisely quantify the fattening of the screen points for covers of 3% to 10%.
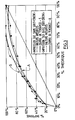
- Figure 3 shows a higher fattening for substrate S without underlayer. This deformation is due to the diffusion of the ink which is superior. Densitometer was measured a fattening greater than 5% to 20% for the substrate TAD.
Landscapes
- Health & Medical Sciences (AREA)
- Engineering & Computer Science (AREA)
- General Health & Medical Sciences (AREA)
- Textile Engineering (AREA)
- Vascular Medicine (AREA)
- Printing Methods (AREA)
- Laminated Bodies (AREA)
Description
- L'invention se rapporte au domaine des papiers absorbants destinés à un usage sanitaire ou domestique, par exemple comme essuie-tout ménager, nappe serviette de table.
- Dans ce domaine, on utilise des papiers de faible grammage allant de 15 à 35 g/m2 composés généralement, essentiellement de fibres de bois. Selon l'usage auquel ils sont destinés, on peut ajouter par exemple des additifs chimiques pour améliorer l'une ou l'autre des propriétés : douceur, absorption, etc.
- Un procédé de fabrication du papier consiste à déposer les fibres en suspension dans l'eau sur une toile pour former une feuille. On égoutte la feuille, puis on la transfère sur un feutre qui va permettre de l'appliquer avec une presse contre un cylindre de séchage. La feuille en est décollée et est crêpée au moyen d'une lame formant racle. Elle est enfin mise en bobine en attente d'une transformation en produit fini. Une telle technique, présentée de façon sommaire, est dite conventionnelle. On la désigne dans le domaine par CWP. Il existe bien sûr des variantes.
- Une autre technique consiste à sécher la feuille après égouttage sans exercer de pression, en partie au moins jusqu'à une siccité suffisante pour figer les fibres au sein de la feuille. Le cas échéant, on termine le séchage par application de la feuille sur un cylindre chauffé. Grâce à ce premier séchage, on peut presser la feuille sur le cylindre sans détruire sa structure. Elle conserve une partie de son volume. Ce cylindre permet en outre son crêpage. On réalise le séchage sans pression en soufflant de l'air chaud au travers de la feuille après son égouttage. Cette technique, que l'on désigne dans le domaine sous le sigle TAD, permet d'obtenir une feuille plus épaisse, de plus grand volume massique que la technique conventionnelle. Elle se caractérise par une structure plus ouverte et une perméabilité plus grande.
- Au cours de la transformation ultérieure en produit fini, on peut être amené à imprimer des motifs à une ou plusieurs couleurs sur la feuille.
- On utilise généralement la technique d'impression flexographique. Ce procédé met en oeuvre des formes en relief telles que des clichés souples, réalisés par insolation ou avec un revêtement en polymère gravé par laser, qui vont appliquer une encre liquide sur le support. Ces formes sont montées sur un cylindre porte-cliché. Les imprimeuses flexographiques sont bien connues et peuvent être de différents types : à tambour central, à contre-pressions individuelles ou à groupes indépendants.
- Une imprimeuse comprend un système d'encrage qui prélève l'encre depuis un réservoir tel qu'une chambre à racle, un cylindre tramé ou anilox sur lequel on a gravé des cellules microscopiques, et qui mesure la quantité d'encre et la transfère sur un cylindre porte-cliché. La feuille à imprimer est entraînée entre ce dernier et un cylindre de contre-pression.
- Ce procédé est largement utilisé dans le domaine pour sa robustesse et la qualité d'impression qu'il permet.
- On constate cependant que le support d'impression a une grande influence sur la qualité de l'impression. En particulier, les impressions sur les feuilles d'ouate de cellulose, CWP d'une part et TAD d'autre part, effectuées dans les mêmes conditions opératoires, diffèrent sensiblement. On observe sur les secondes des couleurs moins intenses, moins vives. La palette des couleurs est réduite. Enfin la finesse est moindre.
- La Demanderesse s'est fixé comme objectif d'améliorer la qualité d'impression de l'ouate de cellulose.
- En particulier, elle s'est fixé comme objectif d'améliorer la qualité d'impression de l'ouate de cellulose produit selon la technique à soufflage par air traversant dont la masse volumique est inférieure à 130 kg/m3, notamment à 70 kg/m3.
- Le procédé conforme à l'invention comprenant au moins une unité d'impression avec un porte-cliché avec lequel on applique une encre, est caractérisé par le fait que l'on applique au préalable une sous-couche limitant l'absorption de ladite encre par la feuille d'ouate de cellulose, sur les zones à imprimer.
- En effet, l'encre colorée est déposée par le cliché directement en surface de la feuille. Elle pénètre en partie dans le substrat par diffusion le long des fibres en proportion d'autant plus grande que la matière a un grand pouvoir absorbant. La partie colorante ou le pigment qui a pénétré en profondeur dans le support ne remplit plus son rôle, étant masquée par les fibres de surface. L'encre a également tendance à diffuser en dehors des limites du motif d'impression.
- En appliquant une sous-couche limitant l'absorption de l'encre par le substrat fibreux on constate, avec surprise, que la qualité de l'impression est nettement améliorée.
- Conformément à un premier mode de réalisation du procédé, on applique un vernis en sous-couche. En particulier, un vernis convenant à cette application est à base de résine acrylique. Avantageusement, le vernis a la composition d'une encre sans pigment. Il se compose d'environ 60% de solvant, tel que l'eau, d'environ 35 % de résine acrylique et de 5 % d'adjuvants, tels que des tensioactifs, des retardateurs de séchage et des stabilisateurs de pH.
- Conformément à un autre mode de réalisation de l'invention, on applique en sous-couche une encre comprenant des pigments blancs, notamment de TiO2. Une telle encre comprend par exemple environ 60% d'extrait sec. Conformément à l'invention l'extrait sec comprend de 40 à 80% de TiO2, le reste étant de préférence une résine acrylique.
- On a constaté, avec surprise, qu'une telle application convenait particulièrement bien dans le cas d'une feuille d'ouate de cellulose TAD. On explique ce résultat particulièrement favorable par le fait que ce type de papier présente une blancheur inférieure à celle du papier CWP. Les mesures donnent en moyenne une blancheur inférieure de 10% à celle du papier CWP.
- Conformément à une autre caractéristique, la viscosité de l'encre de la sous couche est de 20 à 35 secondes. La viscosité est mesurée selon la norme ISO avec la coupe 3.
- D'autres caractéristiques et avantages apparaîtront à la lecture de la description qui suit en regard des dessins annexés sur lesquels
- la figure 1 représente une installation d'impression à laquelle s'applique le procédé de l'invention ;
- la figure 2 représente une unité d'impression flexographique connue en soi ; et
- la figure 3 est un graphique représentant les courbes d'engraissement entre une impression avec sous-couche et une impression sans sous-couche.
- L'installation 1, ici à tambour central rotatif 2 comprend une pluralité de groupes encreurs 4, 6, 8, 10 disposés en série à sa périphérie. Le tout est monté sur un bâti 20. La feuille à imprimer F provient dans cet exemple d'une bobine mère. Elle est appliquée sur le tambour 2 et passe successivement sous les différents groupes encreurs. Ceux-ci contribuent chacun pour une part à la réalisation du motif désiré. Des moyens de séchage sont prévus également. En sortie de l'installation d'impression la feuille F est rembobinée ou entraînée vers d'autres postes de traitement non représentés. Bien sûr il ne s'agit que d'un mode de réalisation ; d'autres agencements sont possibles. Par exemple, au lieu d'un tambour central la machine peut comprendre des cylindres individuels de contre-pression groupe par groupe.
- On a représenté une unité d'impression 30 à la figure 2. Elle comprend trois cylindres. Une premier cylindre 32 plonge dans un réservoir contenant l'encre. Au lieu d'un tel cylindre barboteur, on peut utiliser un cylindre avec chambres à racles. Le cylindre 32 en tournant transfère cette encre sur un cylindre anilox 34 dont la fonction est de doser l'encre. Le cylindre 34 comporte des alvéoles calibrés en surface. Leur volume total ainsi que la vitesse de rotation déterminent le débit d'encre transféré sur un porte-cliché 36. On a fixé sur ce cylindre les plaques convenablement gravées pour reproduire le motif avec la couleur assignée à l'unité d'impression. Le tambour 2 forme contre-cylindre à surface lisse et presse la feuille F contre le cliche monté sur le cylindre 36.
- Conformément à l'invention on applique en 4, c'est à dire avec le premier groupe d'impression une sous-couche qui va faire obstacle à la diffusion de l'encre qui est appliqué sur la feuille par les groupes suivants 6, 8, 10. L'étendue de cette sous-couche est limitée à la surface du motif, c'est à dire aux zones qui reçoivent l'encre par les groupes qui suivent.
- On a procédé à diverses mesures pour vérifier les résultats de l'invention.
- On a tout d'abord comparé les qualités d'impression entre un substrat constitué d'une feuille CWP et un substrat constitué d'une feuille TAD.
- On a imprimé le même motif sur un échantillon de papier CWP de grammage 21 g/m2 et sur un échantillon de papier TAD de même grammage 21 g/m2. Il s'agissait d'un motif comprenant un décor associé à des éléments de contrôle de la qualité d'impression.
- On a mesuré la densité optique D.O. avec un densitomètre pour trois dilutions différentes de l'encre 100%, 300% et 500%.
- Le tableau ci-dessous récapitule les résultats :
D. O. Ecart Dilution 100% CWP 0,62 -32% TAD 0,42 Dilution 300% CWP 0,45 -29% TAD 0,32 Dilution 500% CWP 0,34 -26% TAD 0,25 - On constate que le substrat TAD en raison de sa structure, offre une faible densité optique au regard d'un substrat fabriqué selon la technique CWP, quelle que soit la dilution. Les couleurs sont moins intenses, le rendu est plus pâle. La palette des couleurs est donc réduite.
- Pour vérifier l'intérêt du procédé de l'invention, on a ensuite procédé à une série d'essais sur une machine pilote avec un groupe imprimeur à tambour central 4 couleurs, fourni par la société Cobden.
- Les caractéristiques du process sont les suivantes. Pour l'impression de la sous-couche, on a utilisé un cliché ayant une linéature de 60 lignes/pouce. Les essais ont été réalisés avec trois cylindres anilox différents dont les volumes étaient respectivement de 4, 10 et 16 cm3/m2 pour une linéature de 100 lignes /cm. La pression du cylindre était réglée à son minimum.
- Le tableau ci-dessous récapitule les résultats des essais réalisés sur un substrat de type TAD que l'on a imprimé avec une encre bleue. On a testé 3 dilutions différentes de l'encre : 100%, 300% et 500%. Pour chaque dilution de l'encre, on a réalisé trois essais, chacun avec une sous-couche d'épaisseur différente, correspondant au volume de l'anilox, et un essai sans sous-couche. L'encre de la sous-couche était à base de TiO2. L'annotation 0 dans la colonne « Dilution blanc » signifie qu'il n'y a pas de sous-couche
- On constate que la Densité Optique croît avec la quantité d'encre appliquée en sous-couche.
- D'une façon générale la Densité Optique est plus élevée de 20 à 50%
- Cela se traduit, dans l'impact visuel du produit décoré, par une intensité et une fraîcheur accrues des couleurs. On observe aussi une plus grande finesse de l'impression. Le rendu est jugé flatteur et attrayant.
Dilution Blanc Dilution Bleu Volume Blanc cm3/m2 Densité Optique Ecart 0 100% 0,42 100% 100% 4 0,53 26% 10 0, 57 36% 16 0,61 45 % 0 300% 0,32 100% 300% 4 0,33 3% 10 0,38 19% 16 0,4.1 28% 0 500% 0,25 100% 500% 4 0,31 24% 10 0,35 40% 16 0,38 52 % - On a procédé ensuite à une série d'essais pour vérifier le comportement du substrat au regard de l'engraissement, celui-ci émanant principalement d'une déformation des points de trames imprimés. Cette dérive s'apprécie par la différence de couverture de surface d'un motif imprimé par rapport à une couverture théorique correspondant à ce même motif gravé sur le cliché. L'amélioration de la qualité de l'impression, se traduit par une diminution de l'engraissement.
- On a réalisé des essais avec la même encre, sur le même substrat, d'abord sans sous-couche puis avec une sous-couche de TiO2 dont le volume de l'anilox était de 10cm3/m2.
- Les essais consistent à imprimer une bande de trame, appelée également gamme, possédant une linéature de 60 lignes/pouce, afin de quantifier précisément l'engraissement des points de trame pour des couvertures de 3% à 10%.
- On a reporté les résultats dans un repère avec le pourcentage théorique de surface du motif en abscisses et le pourcentage imprimé en ordonnées. On a tracé les courbes de tendance, appelées courbes d'engraissement, A pour le substrat avec sous-couche et S pour le substrat sans sous-couche.
- On observe sur la figure 3 un engraissement plus élevé pour le substrat S sans sous-couche. Cette déformation est due à la diffusion de l'encre qui est supérieure. Au densitomètre on a mesuré un engraissement supérieur de 5% à 20% pour le substrat TAD.
Claims (8)
- Procédé d'impression flexographique d'une feuille d'ouate de cellulose, adapté à un usage comme papier absorbant, de grammage compris entre 15 et 35 g/m2, notamment de masse volumique inférieure à 130 kg/m3, comprenant au moins un groupe d'impression avec un porte-cliché au moyen duquel on applique une encre sur la feuille, caractérisé par le fait que l'on applique au préalable une sous-couche limitant l'absorption de ladite encre par la feuille d'ouate de cellulose, sur les zones à imprimer.
- Procédé selon la revendication précédente, caractérisé par le fait qu'on applique un vernis en sous-couche.
- Procédé selon la revendication précédente, caractérisé par le fait que le vernis est à base de résine acrylique.
- Procédé selon la revendication 1, caractérisé par le fait qu'on applique une encre à base de TiO2 en sous-couche.
- Procédé selon la revendication précédente, caractérisé par le fait que 40% à 80% de l'extrait sec de l'encre est du TiO2, pour un extrait sec d'environ 60%.
- Procédé selon l'une des revendications 4 et 5, caractérisé par le fait que la viscosité de l'encre de sous-couche est comprise entre 20 s et 35 s, mesurée selon la norme ISO avec la coupe 3.
- Procédé selon l'une des revendications précédentes, caractérisé par le fait que le substrat est une feuille d'ouate de cellulose de masse volumique inférieure à 130 kg/m3, notamment à 70 kg/m3.
- Produit en ouate de cellulose de grammage compris entre 15 et 35 g/m2, de masse volumique inférieure à 130 kg/m3 et comportant un décor imprimé, caractérisé par le fait qu'il comporte une couche soit de pigments de TiO2 soit de vernis en sous-couche des zones imprimées.
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP01403066A EP1316432B1 (fr) | 2001-11-29 | 2001-11-29 | Procédé d'impression flexographique d'une feuille d'ouate de cellulose |
| DE60126294T DE60126294D1 (de) | 2001-11-29 | 2001-11-29 | Verfahren zum Flexodrucken von einem Zellstoffwatteblatt |
| AT01403066T ATE352426T1 (de) | 2001-11-29 | 2001-11-29 | Verfahren zum flexodrucken von einem zellstoffwatteblatt |
| PCT/FR2002/003742 WO2003045701A1 (fr) | 2001-11-29 | 2002-10-30 | Procede d'impression flexographique d'une feuille d'ouate de cellulose |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP01403066A EP1316432B1 (fr) | 2001-11-29 | 2001-11-29 | Procédé d'impression flexographique d'une feuille d'ouate de cellulose |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1316432A1 EP1316432A1 (fr) | 2003-06-04 |
| EP1316432B1 true EP1316432B1 (fr) | 2007-01-24 |
Family
ID=8182991
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP01403066A Expired - Lifetime EP1316432B1 (fr) | 2001-11-29 | 2001-11-29 | Procédé d'impression flexographique d'une feuille d'ouate de cellulose |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP1316432B1 (fr) |
| AT (1) | ATE352426T1 (fr) |
| DE (1) | DE60126294D1 (fr) |
| WO (1) | WO2003045701A1 (fr) |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US6918993B2 (en) | 2002-07-10 | 2005-07-19 | Kimberly-Clark Worldwide, Inc. | Multi-ply wiping products made according to a low temperature delamination process |
| KR101087339B1 (ko) | 2003-09-02 | 2011-11-25 | 킴벌리-클라크 월드와이드, 인크. | 실온에서 경화가능한 냄새가 적은 바인더 |
| US6991706B2 (en) | 2003-09-02 | 2006-01-31 | Kimberly-Clark Worldwide, Inc. | Clothlike pattern densified web |
| US20050045293A1 (en) * | 2003-09-02 | 2005-03-03 | Hermans Michael Alan | Paper sheet having high absorbent capacity and delayed wet-out |
| US7189307B2 (en) | 2003-09-02 | 2007-03-13 | Kimberly-Clark Worldwide, Inc. | Low odor binders curable at room temperature |
| US7297231B2 (en) | 2004-07-15 | 2007-11-20 | Kimberly-Clark Worldwide, Inc. | Binders curable at room temperature with low blocking |
| CN105368231B (zh) * | 2015-12-09 | 2017-11-10 | 杭华油墨股份有限公司 | 一种uv光油印前打底水性光油及其制备方法 |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5209953A (en) * | 1989-08-03 | 1993-05-11 | Kimberly-Clark Corporation | Overall printing of tissue webs |
| DE4300034A1 (de) * | 1993-01-02 | 1994-07-07 | Hobema Maschf Hermann | Verfahren zum Bedrucken von endlosen Mehrfachbahnen aus Papier, Tissue, Nonwoven o. dgl., sowie Druckmaschine zur Durchführung des Verfahrens |
| JP3321596B2 (ja) * | 1994-07-18 | 2002-09-03 | 凸版印刷株式会社 | 立体模様化粧紙及びその製造方法 |
| US5735989A (en) * | 1996-07-09 | 1998-04-07 | Hampshire Holographic Manufacturing Corp. | Process for transferring holographic images |
| JP4268261B2 (ja) * | 1999-05-12 | 2009-05-27 | 大日本印刷株式会社 | 化粧材およびその製造方法 |
-
2001
- 2001-11-29 DE DE60126294T patent/DE60126294D1/de not_active Expired - Lifetime
- 2001-11-29 AT AT01403066T patent/ATE352426T1/de not_active IP Right Cessation
- 2001-11-29 EP EP01403066A patent/EP1316432B1/fr not_active Expired - Lifetime
-
2002
- 2002-10-30 WO PCT/FR2002/003742 patent/WO2003045701A1/fr not_active Ceased
Also Published As
| Publication number | Publication date |
|---|---|
| WO2003045701A1 (fr) | 2003-06-05 |
| EP1316432A1 (fr) | 2003-06-04 |
| DE60126294D1 (de) | 2007-03-15 |
| ATE352426T1 (de) | 2007-02-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US5209953A (en) | Overall printing of tissue webs | |
| EP1023501A1 (fr) | Papier couche comportant un pseudo-filigrane et procede de fabrication | |
| MX2012002658A (es) | Un proceso unico para imprimir marcas distintivas de color multiple sobre sustratos de trama. | |
| JP2004505822A (ja) | 可変局部特性を有する印刷された基材 | |
| EP0989227B1 (fr) | Procédé de traitement des flocks d'un support flocké et produit obtenu par ce procédé | |
| US20140366757A1 (en) | Apparatus for applying indicia on web substrates | |
| MX2012002669A (es) | Un aparato para aplicar marcas distintivas que tienen una amplia gama de colores sobre sustratos de trama. | |
| EP1316432A1 (fr) | Procédé d'impression flexographique d'une feuille d'ouate de cellulose | |
| FR2960889A1 (fr) | Papier fin couche a toucher doux | |
| JPH03193999A (ja) | 色付きティシュウエブおよびその製造方法 | |
| MX2012002673A (es) | Un aparato para aplicar marcas distintivas que tienen una amplia gama de colores sobre sustratos de trama. | |
| EP1362953B1 (fr) | Procédé de marquage d'une feuille de papier, feuille ayant un motif de type filigrane | |
| EP2118366B1 (fr) | Feuille couchee blanche imprimable par offset et ayant un haut pouvoir de fluorescence et son procede de fabrication | |
| FR2944034A1 (fr) | Papier fin mat imprimable et son procede de preparation | |
| MX2012002670A (es) | Un aparato para aplicar marcas distintivas que tienen una amplia gama de colores sobre sustratos de trama. | |
| CA2099871C (fr) | Feuille imprimable marquee couchee et son procede de fabrication | |
| JP7353776B2 (ja) | 平滑紙及びその製造方法 | |
| EP4467717A1 (fr) | Papier de transfert pour impression par sublimation ayant des propriétés collantes | |
| BE1011405A3 (fr) | Procede de preparation de papier marque et dispositif permettant la mise en oeuvre dudit procede. | |
| RU2852214C1 (ru) | Способ получения полотна из волокнистого материала | |
| WO2004003294A2 (fr) | Procede de fabrication d'une feuille portant un motif en relief | |
| US433326A (en) | Process of preparing wood pulp | |
| MX2012002664A (es) | Un proceso unico para imprimir marcas distintivas de color multiple sobre sustratos de trama. | |
| MX2012002666A (es) | Un proceso unico para imprimir marcas distintivas de color multiple sobre sustratos de trama. | |
| MX2012002738A (es) | Un aparato para aplicar marcas distintivas que tienen una amplia gama de colores sobre sustratos de trama. |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK RO SI |
|
| 17P | Request for examination filed |
Effective date: 20031204 |
|
| AKX | Designation fees paid |
Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| 17Q | First examination report despatched |
Effective date: 20040226 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070124 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070124 Ref country code: AT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070124 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070124 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070124 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: FRENCH |
|
| REF | Corresponds to: |
Ref document number: 60126294 Country of ref document: DE Date of ref document: 20070315 Kind code of ref document: P |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070424 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070505 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070625 |
|
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| GBV | Gb: ep patent (uk) treated as always having been void in accordance with gb section 77(7)/1977 [no translation filed] |
Effective date: 20070124 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070124 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20071025 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070425 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070425 Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070124 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20071130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20071130 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20071130 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070124 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20071129 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070124 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 15 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20151022 Year of fee payment: 15 Ref country code: FR Payment date: 20151023 Year of fee payment: 15 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161130 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20170731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161130 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20161130 |