EP1321412B1 - Konische Kreuzspule und Verfahren zur Bildung des Wickelkörpers einer konischen Kreuzspule - Google Patents
Konische Kreuzspule und Verfahren zur Bildung des Wickelkörpers einer konischen Kreuzspule Download PDFInfo
- Publication number
- EP1321412B1 EP1321412B1 EP02025845A EP02025845A EP1321412B1 EP 1321412 B1 EP1321412 B1 EP 1321412B1 EP 02025845 A EP02025845 A EP 02025845A EP 02025845 A EP02025845 A EP 02025845A EP 1321412 B1 EP1321412 B1 EP 1321412B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- crossing angle
- winding
- bobbin
- central zone
- yarn
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000004804 winding Methods 0.000 title claims description 36
- 238000000034 method Methods 0.000 title claims description 13
- 235000013351 cheese Nutrition 0.000 description 26
- 239000000835 fiber Substances 0.000 description 6
- 230000009467 reduction Effects 0.000 description 6
- 238000004519 manufacturing process Methods 0.000 description 5
- 238000009987 spinning Methods 0.000 description 5
- 240000002129 Malva sylvestris Species 0.000 description 4
- 235000006770 Malva sylvestris Nutrition 0.000 description 4
- 238000007383 open-end spinning Methods 0.000 description 4
- 229920000742 Cotton Polymers 0.000 description 2
- 230000015572 biosynthetic process Effects 0.000 description 2
- 230000003247 decreasing effect Effects 0.000 description 2
- 238000010586 diagram Methods 0.000 description 2
- 230000008569 process Effects 0.000 description 2
- 230000001629 suppression Effects 0.000 description 2
- 230000008859 change Effects 0.000 description 1
- 230000007423 decrease Effects 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000002360 preparation method Methods 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 230000007704 transition Effects 0.000 description 1
- 238000009941 weaving Methods 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H54/00—Winding, coiling, or depositing filamentary material
- B65H54/02—Winding and traversing material on to reels, bobbins, tubes, or like package cores or formers
- B65H54/38—Arrangements for preventing ribbon winding ; Arrangements for preventing irregular edge forming, e.g. edge raising or yarn falling from the edge
- B65H54/385—Preventing edge raising, e.g. creeping arrangements
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H55/00—Wound packages of filamentary material
- B65H55/04—Wound packages of filamentary material characterised by method of winding
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2701/00—Handled material; Storage means
- B65H2701/30—Handled filamentary material
- B65H2701/31—Textiles threads or artificial strands of filaments
Definitions
- the invention relates to a conical cheese and a method for forming the bobbin of a conical cheese with a thread guide according to the preamble of claims 1 and 6.
- Yarn produced on rotor spinning machines differs from the ring spun yarn in the structure of the package and in the flow behavior.
- the rotor yarn is less hairy than the ring spun yarn and is therefore easier to unwind (easier lift off), but has a greater tendency to curl than the ring spun yarn, so that the wound yarn is pushed outwards in the edge region of the cheese from the overlying yarn layers.
- This can form beyond the normal spool stroke of, for example, 150 mm, grown up to a width of 170 to 180 mm cross-wound bobbin. In such a case, a desired coil structure with flat faces no longer comes off.
- Such phenomena occur with yarns of natural fibers such as cotton, especially coarse yarns, and are the more pronounced the coarser the yarn is.
- the decreasing crossing angle with increasing cross-wound bobbin diameter limits the maximum allowable Diameter in the production of precision spools from staple fiber yarns, especially since staple fiber yarns can not be wound with arbitrarily small crossing angles in order to avoid the defects occurring at the edges. For this reason, as described, for example, in DE 100 15 933 A1, crossing angles of less than 28 ° should be avoided in rotor spinning. As a result, the precision winding, in particular when winding staple fiber yarns, only very limited useful.
- step precision winding an approximately uniform crossing angle over the coil travel is sought. Also, with the step precision winding, the above-described density problems or problems with the stability of the coil edge in practice only slightly reduced, but not resolved.
- the generic DE-AS 26 32 014 shows a conical cheese, which is arigetrieben by circumferential friction of a roller.
- This drive roller has in the middle of a slightly protruding from its surface narrow friction zone with increased coefficient of friction.
- the drive should only take place in the predetermined region of the friction zone or the friction zone of the cross-wound bobbin. Nevertheless, the cross-wound bobbin to be wound with increasing bobbin diameter can make contact with the parts of the cylindrical drive device located to the left and right next to the predetermined friction zone. As a result, the coil is no longer driven solely in the friction zone, but also at other points of the circumference.
- New machine techniques especially in weaving, such as air jet looms, place increased demands on the running properties of the yarn.
- the requirements can not or insufficiently meet with the known coil designs.
- the invention has for its object to provide a comparison with known conical cheeses improved conical cheese and a process for their preparation on rotor spinning machines, especially when producing coarse yarns to create.
- the object is achieved by a method according to claim 1 and a cross-wound bobbin according to claim 6.
- the invention is based on the finding that when compared to the crossing angle in the middle part larger crossing angles in the edge region of the cheese, the crossing angle in the remaining wider middle part can be significantly reduced compared to usual crossing angles, without the disadvantages occurring in a reduction of the crossing angle over the entire winding width disadvantages To have to buy.
- the reduction of the crossing angle can be driven considerably far without leading to an inadmissible hardening of the cross-wound bobbin.
- the invention leads to an improved drape.des thread from the cheese.
- the thread run is quieter, counteracts looping and Garnverhakungen and thus allows higher yarn withdrawal speeds.
- the coil structure, in particular at the end faces of the cross-wound bobbin, is improved.
- the run length of the yarn with the same bobbin diameter is significantly increased compared to a conventional bobbin of the same winding type.
- the formation of the crossing angle ⁇ leads to an increase of the wound thread length, wherein an excellent stability of the conical bobbin can be achieved at high density.
- the crossing angle ⁇ advantageously increases steadily from the crossing angle ⁇ M of the central zone to the crossing angle ⁇ R of the edge zone.
- the edge zones can be dimensioned such that they occupy no more than 15% of the total winding width B WG .
- the coil contact pressure is known to be composed of the weight of the coil and the weight of the coil frame and the force resulting from the torque applied by, for example, a torque transducer.
- the coil contact pressure can be reduced so that not only the coil weight is compensated, but beyond discharge occurs.
- a reciprocating thread guide for example a belt thread guide
- a winding station for generating the traversing motion whose speed can be controlled separately from the reel speed
- the method according to the invention for producing a cross-wound bobbin without additional structural complexity and without replacement of Run thread guide elements by the appropriate means or programming the controller in a simple manner.
- the invention makes it possible to wind even coarse yarns with relatively low crossing angles. For example, the processing of cotton yarn with Nm 20 at a crossing angle ⁇ of 25 ° with the associated good flow properties and long run lengths still possible. Improved drainage characteristics reduce downtime by reducing the number of thread breaks during further processing of the bobbins. With the run length becoming larger as a result of the reduction in the crossing angle, it is possible to achieve a yarn quantity increased by about 15% to 25% on a conical cheese according to the invention is wound opposite a conventional coil with the same coil diameter. This leads to a significant reduction in the number of coils of a lot. This not only reduces downtime for the bobbin change at the spinning and winding stations, but also the transport costs and the transport volume during bobbin transport are reduced. The cost of handling the coils in subsequent yarn processing processes can be reduced.
- the invention improves productivity and makes it possible to reduce costs and thus to increase overall economy in yarn production and processing.
- FIG. 1 shows a winding device 1 at a spinning station of a rotor spinning machine producing a conical cheeses.
- the winding device 1 has a roller 2, which drives the conical cheese 3 by means of friction.
- the roller 2 rotates in the direction of arrow 4.
- the cheese 3. is supported by a pivoting creel 5 and rests on the roller 2.
- the roller 2 is acted upon by a contact pressure.
- the thread 6 is withdrawn in the direction of the arrow 7 by means of cooperating as a pair of rollers take-off rollers 8, 9 of the spinning box 10 of the spinning station with constant yarn speed and wound on a yarn 6 reciprocating yarn guide 11 as a bobbin 12 of the cheese 3.
- the yarn guide 11 is part of a traversing device 13 which is connected via an operative connection 14 with the motor 15 and driven by this.
- the roller 2 is driven via the shaft 16 by a motor 17. Both the motor 15 and the motor 17 are controlled by a microprocessor 18, wherein the crossing angle ⁇ of the conical cheese 3, depending on the position of the yarn guide 11, is controllable during the respective Spulenhubes.
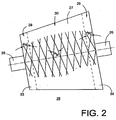
- the conical cheese 25 shown in Figure 2 shows a wound on the bobbin 26 according to the invention wound bobbin 27.
- the bobbin 27 has in the edge zones 28, 29, a cross winding with the crossing angle ⁇ R and in the middle zone 30, a cross winding with the crossing angle ⁇ M up.
- ⁇ R in the exemplary embodiment of FIG. 2 is 35 ° and ⁇ M is 25 °.
- the width of the zone 30 and the edge zones 28, 29 are each marked by a dashed line.
- the winding body 27 is shown in a simplified schematic diagram, the respective course of the laid thread 6 is only partially indicated, but can be different degrees of crossing ⁇ detect.
- the width B WG of the cheese 25 from the left spool edge 33 to the right spool edge 34 is in the embodiment 150 mm.
- the width B WG corresponds to a stroke of the yarn guide 11.
- FIG. 3 shows the progression of the size of the crossing angle ⁇ shown as curve 31 over the winding width B WG of the conical cross-wound bobbin, the values representing the stroke of the thread guide 11 in the representation of the cross-wound bobbin 25 of FIG. 2 from left to right (stroke of the thread guide 11) during the forward movement).
- the setting of the crossing angle ⁇ is made in a known per se and therefore not explained in more detail manner by controlling the rotational speed of the cheese 3, 25 and the speed of traversing movement of the yarn guide 11 during the stroke.
- the advantageously low crossing angle ⁇ of ⁇ M 25 ° in the lying between the edge zones 28, 29 zone 30 allows a higher run length with stable bobbin with the same finished diameter of, for example, 300 mm of the cheese 25, thereby 15% to 25% more yarn contains as usual coils of the same diameter.
- the running behavior of the cheeses 3, 25 is improved by a quieter yarn path and the suppression of loops and Garnverhakmaschine.
- the thread guide may alternatively be formed, for example, as a belt thread guide or as a grooved roller.
- the crossing angle ⁇ can advantageously assume alternative values in a range of 30 ° to 40 ° in the edge zones 28, 29 and in the middle zone 30 in a range of 15 ° to 28 °.
Landscapes
- Engineering & Computer Science (AREA)
- Textile Engineering (AREA)
- Winding Filamentary Materials (AREA)
- Filamentary Materials, Packages, And Safety Devices Therefor (AREA)
Description
- Die Erfindung betrifft eine konische Kreuzspule und ein Verfahren zur Bildung des Wickelkörpers einer konischen Kreuzspule mit einer Fadenführung gemäß dem Oberbegriff der Ansprüche 1 und 6.
- Auf Rotorspinnmaschinen hergestelltes Garn unterscheidet sich gegenüber dem Ringspinngarn im Spulenaufbau- und im Ablaufverhalten. Das Rotorgarn ist weniger haarig als das Ringspinngarn und läßt sich dadurch besser abspulen (leichteres Abheben), weist jedoch eine größere Rollneigung als das Ringspinngarn auf, so daß das aufgewickelte Garn im Kantenbereich der Kreuzspule von den darüberliegenden Garnlagen nach außen weggedrückt wird. Dadurch kann sich eine über den normalen Spulenhub von beispielsweise 150 mm hinausgehende, bis auf eine Breite von 170 bis 180 mm ausgewachsene Kreuzspule bilden. In einem solchen Fall kommt ein angestrebter Spulenaufbau mit planen Stirnflächen nicht mehr zustande. Derartige Erscheinungen treten bei Garnen aus natürlichen Fasern wie Baumwolle, insbesondere bei groben Garnen, auf und sind um so ausgeprägter, je gröber das Garn ist.
- Probleme an den Stirnflächen von Wickelkörpern können auch bereits in der Vorstufe der Garnherstellung bei aufgewickelten Faserlunten oder Vorgarnen auftreten. Die US 954,344 beschreibt, daß bei Lunten oder Vorgarnen, die gar nicht oder nur wenig gedreht sind, im Wickelaufbau an den Stirnflächen Ausbeulungen auftreten. Dieser nachteilige Effekt tritt hier auf, obwohl der Verlegewinkel bei im Stand der Technik üblichen mehr als 32° liegt. Begünstigt wird dies durch die weiche und lose Struktur der Faserstränge. Derartige Ausbeulungen können die Weiterverarbeitung der Wickelkörper erheblich beeinträchtigen. Nach der US 954,344 sollen die Ausbeulungen dadurch verhindert werden, daß der im übrigen gleichbleibende Verlegewinkel im Randbereich des Wickelkörpers erhöht wird.
- Wird in der Kreuzspulerei mit hohen Fadengeschwindigkeiten gearbeitet, kann es bei mittleren und groben Garnen aufgrund der Massenträgheit des Fadens dazu kommen, daß sich der Faden an den Umlenkstellen der Hubbewegung über die Spulenkante hinaus bewegt und ein sogenannter Überspringerfehler entsteht. Dieser Fehler führt zu Fadenbrüchen und behindert die Weiterverarbeitung des Garns.
- Die Wahrscheinlichkeit, daß derartige Fehler auftreten, wird erheblich durch den Kreuzungswinkel α beeinflußt. Beim Herstellen von Kreuzspulen kommt daher der Wahl des jeweiligen Fadenkreuzungswinkels große Bedeutung zu. Während bei der Herstellung einer Kreuzspule mit "wilder Wicklung" der Fadenkreuzungswinkel über die gesamte Spulenreise konstant bleibt, verändert sich der Fadenkreuzungswinkel bei einer Kreuzspule mit "Präzisionswicklung", indem er mit zunehmendem Kreuzspulendurchmesser abnimmt. Die Vorteile der Präzisionswicklung liegen unter anderem darin, daß eine Kreuzspule mit Präzisionswicklung mehr Lauflänge bei gleichem Spulenvolumen gegenüber einer Kreuzspule in wilder Wicklung aufweist. Der mit wachsendem Kreuzspulendurchmesser abnehmende Kreuzungswinkel begrenzt allerdings den zulässigen maximalen Durchmesser bei der Herstellung von Präzisionsspulen aus Stapelfasergarnen, da besonders bei Stapelfasergarnen zur Vermeidung der an den Kanten auftretenden Mängel nicht mit beliebig kleinen Kreuzungswinkeln gewickelt werden kann. Aus diesem Grund sollten, wie beispielsweise in der DE 100 15 933 A1 beschrieben, beim Rotorspinnen Kreuzungswinkel von weniger als 28° vermieden werden. Dadurch ist die Präzisionswicklung, insbesondere beim Wickeln von Stapelfasergarnen, nur sehr bedingt brauchbar.
- Bei einer dritten Wicklungsart, der "Stufen-Präzisionswicklung", wird ein über die Spulenreise annähernd gleichbleibender Kreuzungswinkel angestrebt. Auch mit der Stufen-Präzisionswicklung werden die oben geschilderten Dichteprobleme oder Probleme mit der Stabilität der Spulenkante in der Praxis lediglich etwas vermindert, aber nicht behoben.
- Die gattungsbildende DE-AS 26 32 014 zeigt eine konische Kreuzspule, die durch Umfangsreibung von einer Walze arigetrieben wird. Diese Antriebswalze weist in der Mitte eine etwas aus ihrer Oberfläche herausrageride schmale Reibzone mit erhöhtem Reibwert auf. Der Antrieb soll nur im vorbestimmten Bereich der Reibzone beziehungsweise der Friktionszone der Kreuzspule erfolgen. Dennoch kann die zu wickelnde Kreuzspule mit wachsendem Spulendurchmesser Kontakt mit den links und rechts neben der vorbestimmten Friktionszone liegenden Teilen der walzenförmigen Antriebseinrichtung aufnehmen. Dadurch wird die Spule nicht mehr allein in der Friktionszone, sondern auch an anderen Stellen des Umfanges angetrieben. Da bei konischen Spulen die Spulenumfangslänge über die Spulenachse gesehen unterschiedlich ist, wird die Drehzahl der Kreuzspule schwankend und unkontrollierbar. Um dies zu vermeiden, wird der Fadenkreuzungswinkel der in der DE-AS 26 32 014 beziehungsweise im parallelen US-Patent Nr. 4,266,734 gezeigten Kreuzspule in einem der schmalen Reibzone der Antriebswalze gegenüberliegenden, begrenzten Bereich im Vergleich zum Fadenkreuzungswinkel außerhalb dieser Friktionszone verkleinert ausgeführt. Dadurch ist die Druckfestigkeit des Wickelkörpers in dem vorbestimmten begrenzten Bereich leicht erhöht. Die Reibzone der Antriebswalze und der Bereich mit verkleinertem Fadenkreuzungswinkel der konischen Kreuzspule werden dabei schmal gehalten.
- Neue Maschinentechniken, vor allem in der Weberei, wie zum Beispiel Luftdüsenwebmaschinen, stellen erhöhte Anforderungen im Hinblick auf die Ablaufeigenschaften des Garns. Die Anforderungen lassen sich mit den bekannten Spulenausbildungen nicht oder nur unzureichend erfüllen.
- Der Erfindung liegt die Aufgabe zugrunde, eine gegenüber bekannten konischen Kreuzspulen verbesserte konische Kreuzspule und ein Verfahren zu ihrer Herstellung auf Rotorspinnmaschinen, insbesondere beim Erzeugen von groben Garnen, zu schaffen.
- Die Aufgabe wird durch ein Verfahren nach Anspruch 1 und eine Kreuzspule nach Anspruch 6 erfüllt.
- Die Unteransprüche sind auf vorteilhafte Ausführungen der Erfindung gerichtet.
- Die Erfindung geht von der Erkenntnis aus, daß bei gegenüber dem Kreuzungswinkel im Mittelteil größeren Kreuzungswinkeln im Randbereich der Kreuzspule der Kreuzungswinkel im verbleibenden breiteren Mittelteil deutlich gegenüber üblichen Kreuzungswinkeln herabgesetzt werden kann, ohne die bei einer Herabsetzung des Kreuzungswinkels über die gesamte Wickelbreite bekanntlich auftretenden Nachteile in Kauf zu nehmen zu müssen. Die Herabsetzung des Kreuzungswinkels kann dabei beträchtlich weit getrieben werden, ohne zu einer unzulässigen Verhärtung der Kreuzspule zu führen.
- Die .Erfindung führt zu einem verbesserten Ablauf.des Fadens von der Kreuzspule. Der Fadenablauf ist ruhiger, wirkt Schlingenbildung sowie Garnverhakungen entgegen und erlaubt somit höhere Fadenabzugsgeschwindigkeiten. Der Spulenaufbau, insbesondere an den Stirnflächen der Kreuzspule, ist verbessert. Die Lauflänge des Garns bei gleichem Spulendurchmesser zeigt sich gegenüber einer üblichen Spule gleichen Wicklungstyps deutlich erhöht.
- Die Ausbildung des Kreuzungswinkels α nach einem der Ansprüche 2 und 3 sowie 7 und 8 führt zu einer Vergrößerung der aufgewickelten Fadenlänge, wobei eine ausgezeichnete Stabilität des konischen Wickelkörpers bei hoher Dichte erzielt werden kann. Der Kreuzungswinkel α nimmt vorteilhaft vom Kreuzungswinkel αM der mittleren Zone zum Kreuzungswinkel αR der Randzone hin stetig zu. Die Randzonen können so bemessen sein, daß sie nicht mehr als jeweils 15% der gesamten Wickelbreite BWG einnehmen.
- Eine jeweils mit zunehmendem Spulendurchmesser vorgenommene Reduzierung des Spulenauflagedruckes nach Anspruch 4 sowie eine Reduzierung der Fadenspannung nach Anspruch 5 sichert das Unterdrücken einer unerwünscht hohen Garnpressung bei erfindungsgemäßen Kreuzwinkeln α, die kleiner als 28° sind. Der Spulenauflagedruck setzt sich bekanntlich aus dem Gewicht der Spule und dem Gewicht des Spulenrahmens zusammen sowie aus der Kraft, die aus dem von beispielsweise einem Drehmomentengeber aufgebrachten Drehmoment resultiert. Der Spulenauflagedruck kann dabei so reduziert werden, daß nicht nur das Spulengewicht kompensiert wird, sondern eine darüber hinausgehende Entlastung eintritt.
- Ist an einer Spulstelle bereits ein hin- und herbewegter Fadenführer, zum Beispiel ein Riemenfadenführer, zur Erzeugung der Changierbewegung vorhanden, dessen Geschwindigkeit separat von der Spulendrehzahl steuerbar ist, läßt sich das erfindungsgemäße Verfahren zur Herstellung einer erfindungsgemäßen Kreuzspule ohne zusätzlichen baulichen Aufwand und ohne Auswechseln von Fadenführungselementen durch die entsprechende Einrichtung beziehungsweise Programmierung der Steuerung auf einfache Weise ausführen.
- Die Erfindung erlaubt es, auch grobe Garne mit relativ geringen Kreuzungswinkeln aufzuwickeln. Zum Beispiel ist die Verarbeitung von Baumwollgarn mit Nm 20 bei einem Kreuzungswinkel α von 25° mit den damit verbundenen guten Ablaufeigenschaften und großen Lauflängen noch möglich. Verbesserte Ablaufeigenschaften führen zur Verringerung von Stillstandszeiten durch Senkung der Anzahl der Fadenbrüche bei der Weiterverarbeitung der Garnspulen. Mit der durch die Verkleinerung des Kreuzungswinkels größer werdenden Lauflänge kann erreicht werden, daß auf einer erfindungsgemäßen konischen Kreuzspule eine um ca. 15% bis 25% erhöhte Garnmenge gegenüber einer üblichen Spule mit gleichem Spulendurchmesser aufgewickelt ist. Dies führt zu einer deutlichen Verminderung der Anzahl von Spulen einer Partie. Dadurch vermindern sich nicht nur Stillstandszeiten für die Spulenwechsel an den Spinn- und Spulstellen, sondern auch der Transportaufwand und das Transportvolumen beim Spulentransport werden reduziert. Der Aufwand für die Handhabung der Spulen bei nachfolgenden Garnverarbeitungsprozessen kann gesenkt werden.
- Die Erfindung verbessert die Produktivität und ermöglicht es, Kosten zu senken und so insgesamt die Wirtschaftlichkeit bei der Garnherstellung und -verarbeitung zu erhöhen.
- Weitere Einzelheiten der Erfindung werden anhand der Figuren erläutert.
- Es zeigt:
- Fig. 1
- eine Seitenansicht einer Spinnstelle zur Durchführung des erfindungsgemäßen Verfahrens in vereinfachter schematischer Darstellung,
- Fig. 2
- die vereinfachte Prinzipdarstellung einer erfindungsgemäßen konischen Kreuzspule,
- Fig. 3
- den Verlauf des Kreuzungswinkels α über einen Hub vereinfacht als Kurve dargestellt.
- Figur 1 zeigt eine Wickeleinrichtung 1 an einer konische Kreuzspulen herstellenden Spinnstelle einer Rotorspinnmaschine. Die Wickeleinrichtung 1 weist eine Walze 2 auf, die mittels Friktion die konische Kreuzspule 3 antreibt.
- Die Walze 2 rotiert in Richtung des Pfeils 4. Die Kreuzspule 3. wird durch einen schwenkbaren Spulenrahmen 5 gehaltert und liegt auf der Walze 2 auf. Die Walze 2 wird dabei mit einem Anpreßdruck beaufschlagt. Der Faden 6 wird in Richtung des Pfeils 7 mittels der als Walzenpaar zusammenwirkenden Abzugswalzen 8, 9 von der Spinnbox 10 der Spinnstelle mit konstanter Fadengeschwindigkeit abgezogen und über einen den Faden 6 hin- und herbewegenden Fadenführer 11 als Wickelkörper 12 der Kreuzspule 3 aufgewickelt. Der Fadenführer 11 ist Teil einer Changiereinrichtung 13, die über eine Wirkverbindung 14 mit dem Motor 15 verbunden und von diesem angetrieben ist. Die Walze 2 wird über die Welle 16 von einem Motor 17 angetrieben. Sowohl der Motor 15 als auch der Motor 17 werden von einem Mikroprozessor 18 gesteuert, wobei der Kreuzungswinkel α der konischen Kreuzspule 3, abhängig von der Position des Fadenführers 11, während des jeweiligen Spulenhubes steuerbar ist.
- Die in Figur 2 dargestellte konische Kreuzspule 25 zeigt einen einen auf die Spulenhülse 26 erfindungsgemäß aufgewundenen Wickelkörper 27. Der Wickelkörper 27 weist jeweils in den Randzonen 28, 29 eine Kreuzwicklung mit dem Kreuzungswinkel αR und in der mittleren Zone 30 eine Kreuzwicklung mit dem Kreuzungswinkel αM auf. Dabei beträgt αR im Ausführungsbeispiel der Figur 2 35° und αM beträgt 25°. Die Breite der Zone 30 sowie der Randzonen 28, 29 ist jeweils durch eine gestrichelte Linie markiert. Der Wickelkörper 27 wird in vereinfachter Prinzipdarstellung gezeigt, wobei der jeweilige Verlauf des verlegten Fadens 6 nur teilweise angedeutet ist, aber unterschiedlich große Kreuzungswinkel α erkennen läßt. Die Breite BWG der Kreuzspule 25 von der linken Spulenkante 33 bis zur rechten Spulenkante 34 beträgt im Ausführungsbeispiel 150 mm. Die Breite BWG entspricht einem Hub des Fadenführers 11.
- Durch Trägheitskräfte, die bei den hohen Geschwindigkeiten der Changierbewegung auch bei der relativ geringen Masse des Fadens 6, insbesondere bei groben Fäden, wirksam werden können und die durch Bewegungsumkehr beim hin- und herbewegten Fadenführer 11 auftreten, erfolgt der Obergang von einem Wert des Kreuzungswinkels α zu einem anderen Wert nicht abrupt, so wie in der Prinzipdarstellung der Figur 2 abgebildet, sondern fließend.
- Insoweit kommt die Darstellung der Figur 3 der tatsächlichen Ausbildung der Kreuzungswinkel α der Kreuzspule 25 beziehungsweise dem Fadenverlauf auf den Mantelflächen näher als die Darstellung der Figur 2.
- Figur 3 zeigt den als Kurve 31 über die Wickelbreite BWG der konischen Kreuzspule 25 dargestellten Verlauf der Größe des Kreuzungswinkels α, wobei die Werte den Hub des Fadenführers 11 in der Darstellung der Kreuzspule 25 der Figur 2 von links nach rechts (Hub des Fadenführers 11 während der Hinbewegung) repräsentieren. Am linken Umkehrpunkt des Fadenführers 11 beziehungsweise der linken Spulenkante 33 durchläuft der Kreuzungswinkel α den Nullpunkt und erreicht in der linken Randzone 28 den Wert von αR = 35°. Von αR = 35° sinkt der Wert nach einem Übergangsbereich bis auf αM = 25° ab. Der Wert von αM = 25° wird in der mittleren Zone 30 konstant gehalten. An der rechten Seite der Kreuzspule 25 steigt der Wert von αM = 25° wieder auf αR = 35° in der rechten Randzone 29 an und durchläuft anschließend am rechten Umkehrpunkt des Fadenführers 11 beziehungsweise der rechten Spulenkante 34 erneut den Nullpunkt. Die Breite der mittleren Zone 30, in der der Kreuzungswinkel α beim Wert von αM = 25° liegt, nimmt mehr als 60% der Wickelbreite BWG ein. Der Verlauf der Größe des Kreuzungswinkels α während des Hubes des Fadenführers 11 in der Rückbewegung nach links ist in Figur 3 gestrichelt angedeutet.
- Das Einstellen des Kreuzungswinkels α wird auf an sich bekannte und daher hier nicht näher erläuterte Weise durch Steuerung der Rotationsgeschwindigkeit der Kreuzspule 3, 25 und der Geschwindigkeit der Changierbewegung des Fadenführers 11 während des Hubes vorgenommen. Die mit einem Kreuzungswinkel α von αR = 35° in den Randzonen 28, 29 ausgeführte Kreuzspule 25 hat stabile Spulenkanten 33, 34, ohne daß unzulässig hoher Preßdruck ausgeübt wird. Dadurch werden Ausbeulungen an den Stirnflächen der Kreuzspule 25 vermieden. Der vorteilhaft niedrige Kreuzungswinkel α von αM = 25° in der zwischen den Randzonen 28, 29 liegenden Zone 30 ermöglicht eine höhere Lauflänge mit stabilem Wickelkörper bei gleichem Fertigdurchmesser von zum Beispiel 300 mm der Kreuzspule 25, die dadurch 15% bis 25% mehr Garn enthält als übliche Spulen gleichen Durchmessers.
- Das Ablaufverhalten der Kreuzspule 3, 25 ist verbessert durch ruhigeren Fadenlauf und das Unterdrücken von Schlingenbildung und Garnverhakungen.
- Die Erfindung ist nicht auf die dargestellten Ausführungsbeispiele beschränkt. Der Fadenführer kann alternativ beispielsweise als Riemenfadenführer oder als Nutenwalze ausgebildet sein. Der Kreuzungswinkel α kann vorteilhaft in einem Bereich von 30° bis 40° in den Randzonen 28, 29 und in der mittleren Zone 30 in einem Bereich von 15° bis 28° alternative Werte annehmen.
Claims (8)
- Verfahren zur Bildung des Wickelkörpers (12; 27) einer konischen Kreuzspule (3; 25) aus Rotorgarn (6) mit einer Fadenführung (11), die derart eingestellt wird, daß innerhalb eines Spulenhubes in einer mittleren Zone (30) des Spulenhubes der Kreuzungswinkel α kleiner als im übrigen Teil des Spulenhubes ausgeführt wird,
dadurch gekennzeichnet,
daß in der mittleren Zone (30) ein Kreuzungswinkel αM kleiner als 28° sowie größer als 15° ausgeführt wird und daß die mittlere Zone (30) mit dem Kreuzungswinkel αM über mehr als 50% der gesamten Wickelbreite BWG erzeugt wird. - Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß der Kreuzungswinkel αM in der mittleren Zone (30) mit einem Wert zwischen 20° und 26° gebildet wird.
- Verfahren nach Anspruch 1 oder 2, dadurch gekennzeichnet, daß der Kreuzungswinkel αM in der mittleren Zone (30) mindestens 8° kleiner ausgebildet wird als der maximale Kreuzungswinkel αR in den Randzonen (28, 29).
- Verfahren nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß mit zunehmendem Spulendurchmesser der Spulenauflagedruck reduziert wird.
- Verfahren nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, daß mit zunehmendem Spulendurchmesser die Fadenspannung reduziert wird.
- Kreuzspule (3; 25) mit konischem Wickelkörper (12; 27), bei dem jeweils innerhalb einer Garnlage der Kreuzungswinkel α in einer mittleren Zone (30) des Spulenhubes kleiner ist als im übrigen Teil des Spulenhubes, dadurch gekennzeichnet, daß der Kreuzungswinkel αM in der mittleren Zone (30) kleiner ist als 28° sowie größer als 15° und daß die mittlere Zone (30) mehr als 50% der gesamten Wickelbreite BWG einnimmt.
- Kreuzspule nach Anspruch 6, dadurch gekennzeichnet, daß der Kreuzungswinkel αM in der mittleren Zone (30) mindestens 8° kleiner ausgebildet ist als der maximale Kreuzungswinkel αR in den Randzonen (28, 29).
- Kreuzspule nach Anspruch 6 oder 7, dadurch gekennzeichnet, daß der Kreuzungswinkel αM in der mittleren Zone (30) zwischen 20° und 26° groß ist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10162778A DE10162778A1 (de) | 2001-12-20 | 2001-12-20 | Konische Kreuzspule und Verfahren zur Bildung des Wickelkörpers einer konischen Kreuzspule |
| DE10162778 | 2001-12-20 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP1321412A2 EP1321412A2 (de) | 2003-06-25 |
| EP1321412A3 EP1321412A3 (de) | 2003-09-17 |
| EP1321412B1 true EP1321412B1 (de) | 2006-04-05 |
Family
ID=7710053
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP02025845A Expired - Lifetime EP1321412B1 (de) | 2001-12-20 | 2002-11-19 | Konische Kreuzspule und Verfahren zur Bildung des Wickelkörpers einer konischen Kreuzspule |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US6886771B2 (de) |
| EP (1) | EP1321412B1 (de) |
| CN (1) | CN1269711C (de) |
| DE (2) | DE10162778A1 (de) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102005001094A1 (de) * | 2005-01-08 | 2006-07-20 | Saurer Gmbh & Co. Kg | Verfahren und Vorrichtung zum Betreiben einer Arbeitsstelle einer Kreuzspulen herstellenden Textilmaschine |
| DE102007062632A1 (de) * | 2007-12-22 | 2009-06-25 | Oerlikon Textile Gmbh & Co. Kg | Für das Färben vorgesehene Spule und Vorrichtung zur Herstellung einer solchen Spule |
| JP2012250810A (ja) * | 2011-06-02 | 2012-12-20 | Murata Machinery Ltd | 糸巻取装置 |
| CN107089555A (zh) * | 2017-06-14 | 2017-08-25 | 深圳市铁工机自动化技术有限公司 | 一种用于塑料导爆管的环绕式集线桶 |
| CN112458577B (zh) * | 2020-11-13 | 2022-12-13 | 广东新会美达锦纶股份有限公司 | 加捻机卷绕装置提升dty卷重工艺 |
Family Cites Families (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US954344A (en) * | 1909-12-06 | 1910-04-05 | Draper Co | Cylindrical ball of yarn. |
| US1789702A (en) | 1927-05-24 | 1931-01-20 | Du Pont Rayon Co | Skeining |
| US2281747A (en) * | 1939-11-15 | 1942-05-05 | Foster Machine Co | Winding apparatus |
| US2301713A (en) * | 1940-01-04 | 1942-11-10 | Warren A Seem | Yarn package and method of winding same |
| GB1113065A (en) | 1964-05-11 | 1968-05-08 | Klinger Mfg Co Ltd | Method and apparatus for forming a package of yarn |
| US3638872A (en) * | 1968-03-28 | 1972-02-01 | Du Pont | Process for winding a yarn package |
| GB1429647A (en) | 1972-06-16 | 1976-03-24 | Ici Ltd | Yarn packages and winding methods therefor |
| US3991950A (en) * | 1973-02-09 | 1976-11-16 | Kabushiki Kaisha Toyoda Jidoshokki Seisakusho | Method and apparatus for making yarn packages of cheese form by a textile machine |
| DE2518646C2 (de) | 1975-04-26 | 1986-08-21 | W. Schlafhorst & Co, 4050 Mönchengladbach | Vorrichtung zur Steuerung des Auflagedruckes einer Textilspule auf eine Stütz- oder Antriebswalze |
| DE2632014C3 (de) * | 1976-07-16 | 1980-08-21 | W. Schlafhorst & Co, 4050 Moenchengladbach | Wickelvorrichtung |
| US4771960A (en) * | 1985-02-20 | 1988-09-20 | Teijin Seiki Co., Ltd. | Method for winding a cross-wound package |
| DE3825413A1 (de) * | 1988-07-27 | 1990-02-01 | Schlafhorst & Co W | Verfahren zur fadenverlegung auf einer kreuzspule |
| DE4310905A1 (de) * | 1993-04-02 | 1994-10-06 | Schlafhorst & Co W | Verfahren und Vorrichtung zur Fadenverlegung auf einer Kreuzspule |
| JP2859557B2 (ja) | 1995-04-11 | 1999-02-17 | 村上 和子 | 織機用糸のラージパッケージおよびそれを製造するワインダー |
| TW368490B (en) * | 1997-02-27 | 1999-09-01 | Barmag Barmer Maschf | Method of and apparatus for winding a continuously advancing textile yarn into a core supported package by controlling the acceleration and/or deceleration of the yarn guide to modify the yarn deposit in the package edges |
| JP3365975B2 (ja) | 1999-05-28 | 2003-01-14 | 東レエンジニアリング株式会社 | 糸条巻取り方法 |
| DE10015933B4 (de) | 2000-03-30 | 2015-09-03 | Saurer Germany Gmbh & Co. Kg | Verfahren zum Herstellen einer Stufenpräzisionswicklung |
| ITMI20010682A1 (it) * | 2000-04-20 | 2002-09-30 | Schlafhorst & Co W | Procedimento per produrre una bobina incrociata e bobina incrociata ottenuta con esso |
-
2001
- 2001-12-20 DE DE10162778A patent/DE10162778A1/de not_active Withdrawn
-
2002
- 2002-11-19 EP EP02025845A patent/EP1321412B1/de not_active Expired - Lifetime
- 2002-11-19 DE DE50206302T patent/DE50206302D1/de not_active Expired - Lifetime
- 2002-12-20 CN CN02157599.1A patent/CN1269711C/zh not_active Expired - Fee Related
- 2002-12-20 US US10/325,131 patent/US6886771B2/en not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| EP1321412A3 (de) | 2003-09-17 |
| US20030116673A1 (en) | 2003-06-26 |
| CN1426947A (zh) | 2003-07-02 |
| EP1321412A2 (de) | 2003-06-25 |
| US6886771B2 (en) | 2005-05-03 |
| CN1269711C (zh) | 2006-08-16 |
| DE10162778A1 (de) | 2003-07-03 |
| DE50206302D1 (de) | 2006-05-18 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3140440B1 (de) | Textilmaschine sowie verfahren zum betrieb einer solchen | |
| WO2020178779A1 (de) | Verfahren zur herstellung von garn mit einer ringspinnmaschine und ringspinnmaschine | |
| EP2595907B1 (de) | Verfahren zum herstellen einer textilspule und arbeitsstelle zur durchführung des verfahrens | |
| DE10015933B4 (de) | Verfahren zum Herstellen einer Stufenpräzisionswicklung | |
| DE10342266B4 (de) | Verfahren zum Herstellen einer Kreuzspule | |
| EP1321547B1 (de) | Zylindrische Kreuzspule und Verfahren zur Bildung des Wickelkörpers einer zylindrischen Kreuzspule | |
| DE102015009191A1 (de) | Verfahren zur Herstellung einer Kreuzspule | |
| EP1321412A2 (de) | Konische Kreuzspule und Verfahren zur Bildung des Wickelkörpers einer konischen Kreuzspule | |
| DE69720434T2 (de) | Kohlenstoff-faserbündel und verpackungskörper dafür | |
| EP3140232B1 (de) | Textilmaschine, die der herstellung von vorgarn dient, sowie verfahren zum betrieb einer solchen | |
| EP2060524B1 (de) | Textilspule, auf die ein Faden in Kreuzbewicklung aufgewunden ist und Vorrichtung zur Herstellung derselben | |
| EP1358120B1 (de) | Kreuzwickelspule | |
| EP0483617B1 (de) | Verfahren zur Herstellung einer Garnspule | |
| WO2005082758A1 (de) | Kreuzwickelspule und verfahren zur herstellung | |
| DE102013021972A1 (de) | Herstellung einer konischen Kreuzspule aus S-gedrehtem Garn | |
| DE19548887B4 (de) | Verfahren zum Aufwickeln von Fäden | |
| DE10062937B4 (de) | Verfahren und Vorrichtung zum Antreiben einer Spule in einer Offenend-Spinnvorrichtung und Hilfsantriebsrolle hierfür | |
| EP2468669B1 (de) | Verfahren zur Herstellung einer Färbespule | |
| DE4009370A1 (de) | Verfahren zum herstellen einer kreuzspule und danach hergestellte kreuzspule | |
| DE102013003286A1 (de) | Verfahren zum Betreiben einer Arbeitsstelle einer Kreuzspulen herstellenden Textilmaschine | |
| EP0512257B1 (de) | Verfahren und Vorrichtung zum Steuern der Spindeldrehzahl einer Streckzwirnmaschine | |
| DE19919297C2 (de) | Verfahren und Vorrichtung zum Herstellen eines strangartigen Verbundes aus Glasfasern | |
| DE2310202C3 (de) | Auflaufspulstelle mit Antrieb der Spule am Umfang | |
| DE555299C (de) | Zwirnmaschine, insbesondere fuer Kunstseide | |
| DE3011367A1 (de) | Flyer |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR IE IT LI LU MC NL PT SE SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK RO SI |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR IE IT LI LU MC NL PT SE SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK RO SI |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: SAURER GMBH & CO. KG |
|
| 17P | Request for examination filed |
Effective date: 20040317 |
|
| AKX | Designation fees paid |
Designated state(s): CH DE IT LI |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): CH DE IT LI |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20060405 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REF | Corresponds to: |
Ref document number: 50206302 Country of ref document: DE Date of ref document: 20060518 Kind code of ref document: P |
|
| PLBI | Opposition filed |
Free format text: ORIGINAL CODE: 0009260 |
|
| 26 | Opposition filed |
Opponent name: RIETER INGOLSTADT SPINNEREIMASCHINENBAU AG Effective date: 20070102 |
|
| PLAX | Notice of opposition and request to file observation + time limit sent |
Free format text: ORIGINAL CODE: EPIDOSNOBS2 |
|
| PLAF | Information modified related to communication of a notice of opposition and request to file observations + time limit |
Free format text: ORIGINAL CODE: EPIDOSCOBS2 |
|
| RAP2 | Party data changed (patent owner data changed or rights of a patent transferred) |
Owner name: OERLIKON TEXTILE GMBH & CO. KG |
|
| PLBB | Reply of patent proprietor to notice(s) of opposition received |
Free format text: ORIGINAL CODE: EPIDOSNOBS3 |
|
| PLAY | Examination report in opposition despatched + time limit |
Free format text: ORIGINAL CODE: EPIDOSNORE2 |
|
| PLAB | Opposition data, opponent's data or that of the opponent's representative modified |
Free format text: ORIGINAL CODE: 0009299OPPO |
|
| R26 | Opposition filed (corrected) |
Opponent name: RIETER INGOLSTADT GMBH Effective date: 20070102 |
|
| PLBC | Reply to examination report in opposition received |
Free format text: ORIGINAL CODE: EPIDOSNORE3 |
|
| RAP2 | Party data changed (patent owner data changed or rights of a patent transferred) |
Owner name: OERLIKON TEXTILE GMBH & CO. KG |
|
| PLBD | Termination of opposition procedure: decision despatched |
Free format text: ORIGINAL CODE: EPIDOSNOPC1 |
|
| PLBP | Opposition withdrawn |
Free format text: ORIGINAL CODE: 0009264 |
|
| PLBM | Termination of opposition procedure: date of legal effect published |
Free format text: ORIGINAL CODE: 0009276 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: OPPOSITION PROCEDURE CLOSED |
|
| 27C | Opposition proceedings terminated |
Effective date: 20110610 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R081 Ref document number: 50206302 Country of ref document: DE Owner name: SAURER GERMANY GMBH & CO. KG, DE Free format text: FORMER OWNER: OERLIKON TEXTILE GMBH & CO. KG, 42897 REMSCHEID, DE Effective date: 20130918 Ref country code: DE Ref legal event code: R081 Ref document number: 50206302 Country of ref document: DE Owner name: SAURER SPINNING SOLUTIONS GMBH & CO. KG, DE Free format text: FORMER OWNER: OERLIKON TEXTILE GMBH & CO. KG, 42897 REMSCHEID, DE Effective date: 20130918 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: SCHMAUDER AND PARTNER AG PATENT- UND MARKENANW, CH Ref country code: CH Ref legal event code: PUE Owner name: SAURER GERMANY GMBH AND CO. KG, DE Free format text: FORMER OWNER: SAURER GMBH AND CO. KG, DE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PCOW Free format text: NEW ADDRESS: LEVERKUSER STRASSE 65, 42897 REMSCHEID (DE) |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R081 Ref document number: 50206302 Country of ref document: DE Owner name: SAURER SPINNING SOLUTIONS GMBH & CO. KG, DE Free format text: FORMER OWNER: SAURER GERMANY GMBH & CO. KG, 42897 REMSCHEID, DE |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20191128 Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20191129 Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20191121 Year of fee payment: 18 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50206302 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20201130 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20201130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20201119 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210601 |