EP1350576A2 - Mitnahmesysteme in Vorrichtungen zum Ziehen oder Bremsen von Metallbändern - Google Patents
Mitnahmesysteme in Vorrichtungen zum Ziehen oder Bremsen von Metallbändern Download PDFInfo
- Publication number
- EP1350576A2 EP1350576A2 EP03014045A EP03014045A EP1350576A2 EP 1350576 A2 EP1350576 A2 EP 1350576A2 EP 03014045 A EP03014045 A EP 03014045A EP 03014045 A EP03014045 A EP 03014045A EP 1350576 A2 EP1350576 A2 EP 1350576A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- strip
- belt
- chain
- braking
- eddy current
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B39/00—Arrangements for moving, supporting, or positioning work, or controlling its movement, combined with or arranged in, or specially adapted for use in connection with, metal-rolling mills
- B21B39/02—Feeding or supporting work; Braking or tensioning arrangements, e.g. threading arrangements
- B21B39/08—Braking or tensioning arrangements
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21C—MANUFACTURE OF METAL SHEETS, WIRE, RODS, TUBES, PROFILES OR LIKE SEMI-MANUFACTURED PRODUCTS OTHERWISE THAN BY ROLLING; AUXILIARY OPERATIONS USED IN CONNECTION WITH METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL
- B21C47/00—Winding-up, coiling or winding-off metal wire, metal band or other flexible metal material characterised by features relevant to metal processing only
- B21C47/003—Regulation of tension or speed; Braking
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21C—MANUFACTURE OF METAL SHEETS, WIRE, RODS, TUBES, PROFILES OR LIKE SEMI-MANUFACTURED PRODUCTS OTHERWISE THAN BY ROLLING; AUXILIARY OPERATIONS USED IN CONNECTION WITH METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL
- B21C47/00—Winding-up, coiling or winding-off metal wire, metal band or other flexible metal material characterised by features relevant to metal processing only
- B21C47/006—Winding-up, coiling or winding-off metal wire, metal band or other flexible metal material characterised by features relevant to metal processing only winding-up or winding-off several parallel metal bands
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21C—MANUFACTURE OF METAL SHEETS, WIRE, RODS, TUBES, PROFILES OR LIKE SEMI-MANUFACTURED PRODUCTS OTHERWISE THAN BY ROLLING; AUXILIARY OPERATIONS USED IN CONNECTION WITH METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL
- B21C47/00—Winding-up, coiling or winding-off metal wire, metal band or other flexible metal material characterised by features relevant to metal processing only
- B21C47/34—Feeding or guiding devices not specially adapted to a particular type of apparatus
- B21C47/345—Feeding or guiding devices not specially adapted to a particular type of apparatus for monitoring the tension or advance of the material
- B21C47/3458—Endlessly revolving chain systems
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H20/00—Advancing webs
- B65H20/06—Advancing webs by friction band
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H23/00—Registering, tensioning, smoothing or guiding webs
- B65H23/04—Registering, tensioning, smoothing or guiding webs longitudinally
- B65H23/06—Registering, tensioning, smoothing or guiding webs longitudinally by retarding devices, e.g. acting on web-roll spindle
- B65H23/10—Registering, tensioning, smoothing or guiding webs longitudinally by retarding devices, e.g. acting on web-roll spindle acting on running web
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B38/00—Methods or devices for measuring, detecting or monitoring specially adapted for metal-rolling mills, e.g. position detection, inspection of the product
- B21B38/02—Methods or devices for measuring, detecting or monitoring specially adapted for metal-rolling mills, e.g. position detection, inspection of the product for measuring flatness or profile of strips
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B39/00—Arrangements for moving, supporting, or positioning work, or controlling its movement, combined with or arranged in, or specially adapted for use in connection with, metal-rolling mills
- B21B39/006—Pinch roll sets
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2404/00—Parts for transporting or guiding the handled material
- B65H2404/30—Chains
- B65H2404/35—Arrangement of chains facing each other for forming a transport nip
- B65H2404/351—Arrangement of chains facing each other for forming a transport nip the nip being formed between elongate members bridging two chains running synchronously and in parallel
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2555/00—Actuating means
- B65H2555/10—Actuating means linear
- B65H2555/13—Actuating means linear magnetic, e.g. induction motors
Definitions
- the invention is based on the problem, on the one hand the possible uses to expand the known brake scaffold and on the other hand in particular for the entry, exit and entrainment conditions of the carriage-like Roller blocks in the conveyor area are targeted, for the different tasks to achieve different behavior.
- a low hardness of the coating is preferably relative to a thick coating selected.
- the metal tape is embedded so that the shape defects of the metal strip in cross section and the band ripples can be easily compensated.
- the open spaces created allow that the squeezed volume of the elastic coating flow specifically can.
- the coating receives a filler, e.g. a flat steel. This will achieved that the squeezing by means of the form factor of the functional task can be adjusted while the desired inclination the coating in the direction of pull can be done almost without restriction.
- a filler e.g. a flat steel.
- a sensible application is that only one rotating Carriage chain, is designed as a revolving table. In doing so forces into it by means of permanent magnets or electromagnets Belt initiated to apply braking or tensile forces. magnetizable Metal tape is attracted to the Protective belt of the car chain pulled and it will be according to the ⁇ -value driving forces generated.
- the heating of metal strip is achieved when the energy is above that circulating system is supplied conductively or inductively. This effect can also be used in galvanic or other processes.
- the brake scaffold or the control frame can be around a belt tension measuring frame be expanded. Here these aggregates hang in leaf springs.
- the reaction forces of the strip tension are falsified using measuring cells detected. This measuring system is only able to measure horizontal forces with high repeatability, and, depending on the measuring range, can be set to a few Newtons.
- Strips such as copper or aluminum strip
- special effects possible by the targeted feeding of the Chains with the roller blocks in a relatively short clamping and driving area by means of straight guide rails, which at the same time support allow the clamping forces.
- Through inlet and outlet curves on the straight guide rails of the The targeted feeding of the roller blocks is achieved.
- a special shape enables a very elastic transition. Squeezing is done by inserting shaped sheets the elastic coating is specifically reduced.
- the design of the electric linear drive has the advantage that Load the hinges of the chain trolley straps only from the Deflection and centrifugal forces take place while the loads are being applied Belt pulls only work in the driving area.
- the dimensioning the hinge can thus be limited to the deflection and centrifugal forces become. This minimizes wear.
- the driving distance can be designed so that the metal belt conductive or inductive current is supplied.
- This solution comes preferably in galvanic processes, when the strip is heated, for Measuring processes on the belt and for building up magnetic fields, which are used for Initiation of restraining forces are used.
- Power supplies become current-conducting in the carriage-like roller blocks Materials introduced.
- the current can then be switched on specifically, when the roller blocks pass through the driving area.
- the energy supply can be switched off at any time.
- the belt can be pulled through the opposite speed of the chain carriage and the restraining force be regulated by changing the frequency.
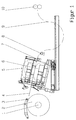
- the arrangement shown has the great advantage that the individual Tape strips without deflection roller tangentially fed to the take-up reel 1, 2 become.
- the retreats built up in the brake scaffold 5, 6 are without loss of deflection and without relative movements to the point of impact brought. This creates ideal conditions for a uniform specific belt tension distribution created.
- the tangential inlet is constantly adjusted.
- the number 1 shows the winding mandrel of the winding reel, 2 the wound coil, 3 the third separation for the Tape strips, 4 the metal tape, 5 the upper roller, 6 the lower one Circulating roll, 7 the second separation and 8 the first separation to feed the metal strip from the loop 9 to the brake stand at right angles. 10 is the splitting shear.
- the brake scaffold 20 hangs in the control frame 21 by means of leaf springs 24.
- the belt tension can be changed by means of load cells 23 without being distorted by deflections with a very low hysteresis and very high repeatability be measured.
- the brake and train frame 20 exists from the stand, oppositely arranged revolving rollers 5 and 6, which are installed in guides 18 of the stand 20 and of which the upper revolving roller 5 by means of piston rods 18 acted upon by a cylinder is turned against the lower roller 6.
- the chains 11 and 11a are composed of a large number of coupled, cart-like roller blocks that span the entire Extend the width of a band 4 arriving in the direction of arrow 25 and with at least two-sided support wheels 26 and side guide rollers 27 unroll on a running track or lie on it sideways. The career is led to a driving area in which the opposite Roll blocks 11 grasp the tape 4 on both sides and clamp between them.
- the coating supports 13 have an elastic coating 12 Mistake.
- the coating width corresponds to the chain pitch T and extends within the axes of the support wheels 26 of two adjacent, i.e. consecutive blocks. The axes form simultaneously a defined pivot point.
- the coating 12 is free 30 designed so that a particularly elastic adjustment on the inlet and outlet side the crushed coating becomes possible.
- the pinch height the coating should be as low as possible to avoid the Keep flexing work as low as possible.
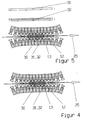
- the coating get a very high elasticity in the direction of tape tension about the different inclination of the coating To enable belt speeds for the individual slit strips, as shown in Fig. 5.
- This form of training is for metal strips with the highest surface demands of great interest as contact to the Braking system is present.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Registering, Tensioning, Guiding Webs, And Rollers Therefor (AREA)
- Coating Apparatus (AREA)
- Braking Arrangements (AREA)
- Advancing Webs (AREA)
- Coating With Molten Metal (AREA)
- Transmissions By Endless Flexible Members (AREA)
- Metal Extraction Processes (AREA)
- Lining Or Joining Of Plastics Or The Like (AREA)
- Auxiliary Devices For And Details Of Packaging Control (AREA)
- Attitude Control For Articles On Conveyors (AREA)
Abstract
Description
- Fig. 1
- ein Spaltbandbremsgerüst;
- Fig. 2
- die Vorderansicht eines Bremsgerüstes mit Steuer- und Meßrahmen, teilweise geschnitten;
- Fig. 3
- die Seitenansicht eines Bremsgerüstes mit Steuer- und Meßrahmen, teilweise geschnitten;
- Fig. 4 und 5
- eine mögliche elastische Beschichtung unter unterschiedlichen Belastungszuständen;
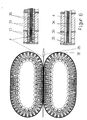
- Fig. 6
- Vor- und Rückzüge durch Wirbelstromfelder; und
- Fig. 7
- Vor- und Rückzüge durch Magnetfelder.
Claims (11)
- Vorrichtung zum Ziehen oder Bremsen von Metallbändern bzw. Blechen, insbesondere für mehrere Schmalbänder (Spaltbänder) mit bandweise getrennter Bremswirkung, vorzugsweise in Bandlinien mit endlos umlaufenden Kettensystemen (26, 27), die das Band bzw. Blech (4) mitnehmen, gekennzeichnet durch einen linearen Bandzug mittels Wirbelstromsystem.
- Vorrichtung nach Anspruch 1, gekennzeichnet durch einen durch die Bewegung gegen die Bandlaufrichtung erzeugten linearen Bandzug.
- Vorrichtung nach einem der Ansprüche 1 oder 2, gekennzeichnet durch Magnetfelder bewirkte Mitnahme- und/oder Rückhaltekräfte.
- Vorrichtung nach einem der Ansprüche 1 bis 3, gekennzeichnet durch Kettensysteme (26, 27) mit wagenartigen Rollenblöcken (11), die Magnetspulen (34) oder Permanentmagnete (33) tragen.
- Vorrichtung nach einem der Ansprüche 1 bis 4, gekennzeichnet durch die Bewegung eines Wirbelstromsystems gegen die Bandlaufrichtung.
- Vorrichtung nach einem der Ansprüche 1 bis 4, gekennzeichnet durch die Bewegung eines Wirbelstromsystems mit der Bandlaufrichtung.
- Vorrichtung nach einem der Ansprüche 4 bis 6, gekennzeichnet durch einen die Permanentmagneten (33) abdeckenden Schutzgurt (36).
- Vorrichtung nach einem der Ansprüche 1 bis 7, gekennzeichnet durch eine Regelung des Abstandes zwischen zusammenwirkenden Kettensystemen (26, 27).
- Vorrichtung nach Anspruch 8, gekennzeichnet durch Spindelantriebe zur stufenlosen Abstandsverstellung.
- Vorrichtung nach einem der Ansprüche 1 bis 9, gekennzeichnet durch nur ein Kettensystem pro Gerüst (Fig. 7).
- Vorrichtung nach einem der Ansprüche 1 bis 10, gekennzeichnet durch das Anordnen von Biegegerüsten und Bandschleifvorrichtungen zwischen Umlauf-Gerüsten.
Applications Claiming Priority (7)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE29820111 | 1998-11-11 | ||
| DE29820111U | 1998-11-11 | ||
| DE1998152078 DE19852078A1 (de) | 1998-11-11 | 1998-11-11 | Elastische Beschichtung in Vorrichtungen zum Ziehen und Bremsen von Metallbändern |
| DE19852078 | 1998-11-11 | ||
| DE29909850U DE29909850U1 (de) | 1998-11-11 | 1999-04-19 | Elastische Beschichtung in Vorrichtung zum Ziehen oder Bremsen von Metallbändern |
| DE29909850U | 1999-04-19 | ||
| EP99971746A EP1054743B1 (de) | 1998-11-11 | 1999-11-10 | Mitnahmesysteme in vorrichtungen zum ziehen oder bremsen von metallbändern |
Related Parent Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP99971746.5 Division | 1999-11-10 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP1350576A2 true EP1350576A2 (de) | 2003-10-08 |
| EP1350576A3 EP1350576A3 (de) | 2004-02-04 |
| EP1350576B1 EP1350576B1 (de) | 2005-04-27 |
Family
ID=27218807
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP99971746A Expired - Lifetime EP1054743B1 (de) | 1998-11-11 | 1999-11-10 | Mitnahmesysteme in vorrichtungen zum ziehen oder bremsen von metallbändern |
| EP03014045A Expired - Lifetime EP1350576B1 (de) | 1998-11-11 | 1999-11-10 | Mitnahmesysteme in Vorrichtungen zum Ziehen oder Bremsen von Metallbändern |
Family Applications Before (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP99971746A Expired - Lifetime EP1054743B1 (de) | 1998-11-11 | 1999-11-10 | Mitnahmesysteme in vorrichtungen zum ziehen oder bremsen von metallbändern |
Country Status (8)
| Country | Link |
|---|---|
| US (2) | US6502734B1 (de) |
| EP (2) | EP1054743B1 (de) |
| AT (2) | ATE243573T1 (de) |
| BR (1) | BR9906891A (de) |
| CA (1) | CA2317432C (de) |
| DE (2) | DE59911996D1 (de) |
| ES (2) | ES2203253T3 (de) |
| WO (1) | WO2000027554A1 (de) |
Families Citing this family (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| ATE243573T1 (de) * | 1998-11-11 | 2003-07-15 | Norbert Umlauf | Mitnahmesysteme in vorrichtungen zum ziehen oder bremsen von metallbändern |
| WO2005035158A1 (de) * | 2003-10-08 | 2005-04-21 | Norbert Umlauf | Anlage zum berührungslosen aufbringen des bandzuges bei elektrisch leitfähigen metallbändern |
| ATE374726T1 (de) * | 2004-04-29 | 2007-10-15 | Terex Demag Gmbh & Co Kg | Seilaufwickelsystem zum auf- und abwickeln von kranstahlseilen |
| DE102005036570A1 (de) * | 2004-12-16 | 2006-07-06 | Steinert Elektromagnetbau Gmbh | Verfahren zur Abbremsung eines laufenden Metallbandes und Anlage zur Durchführung des Verfahrens |
| DE102006054385B4 (de) * | 2006-11-17 | 2014-11-13 | Sms Siemag Aktiengesellschaft | Vorrichtung und deren Verwendung zum Ziehen oder Bremsen eines metallischen Guts |
| DE102006054383B4 (de) * | 2006-11-17 | 2014-10-30 | Sms Siemag Aktiengesellschaft | Verfahren, Vorrichtung und deren Verwendung zum Ziehen oder Bremsen eines metallischen Guts |
| KR100867221B1 (ko) * | 2008-03-10 | 2008-11-06 | 주식회사 이피이 | 트레버스 해소장치를 이용한 장조장 포설 시스템 |
| DE102008029326A1 (de) | 2008-06-20 | 2009-12-24 | Sms Siemag Aktiengesellschaft | Verfahren und Vorrichtung zum Streckrichten eines Metallbandes |
| US9242284B2 (en) | 2013-03-15 | 2016-01-26 | Norbert Umlauf | Method and apparatus for straightening metal bands |
| PL226814B1 (pl) * | 2015-05-29 | 2017-09-29 | Przedsiębiorstwo Concept Stal B&S Lejman Spółka Jawna | Zwijarka doblachy |
| US10738828B2 (en) | 2015-06-09 | 2020-08-11 | Novelis Inc. | Non-contact magnetic steering |
| CN107774728A (zh) * | 2016-08-31 | 2018-03-09 | 扬中凯悦铜材有限公司 | 铜排拉拔收卷一体化装置 |
| US20180319613A1 (en) * | 2017-05-04 | 2018-11-08 | Butech, Inc. | Traction tensioning machine |
| CN107617650A (zh) * | 2017-09-18 | 2018-01-23 | 攀钢集团攀枝花钢铁研究院有限公司 | 一种开卷装置 |
| CN109500175A (zh) * | 2018-10-29 | 2019-03-22 | 通鼎互联信息股份有限公司 | 一种金属带轧纹前张力装置 |
| EP3858770A4 (de) * | 2018-11-02 | 2021-08-04 | JFE Steel Corporation | Zügelvorrichtung, verfahren zur kontrolle der schlängelung eines stahlbands und verfahren zur herstellung eines stahlbandes |
| CN110905430A (zh) * | 2019-12-25 | 2020-03-24 | 安徽蓝海之光科技有限公司 | 一种井下瓦斯封孔自动推进装置 |
| CN111924643B (zh) * | 2020-08-12 | 2022-09-30 | 广西电网有限责任公司来宾供电局 | 一种上下压靠型电缆输送机 |
| CN112047012A (zh) * | 2020-08-28 | 2020-12-08 | 福州隋德洛贸易有限公司 | 一种半导体器件传送机 |
Family Cites Families (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3283980A (en) * | 1964-11-19 | 1966-11-08 | Bucciconi Eng Co | Apparatus for handling metal sheeting |
| DE1288865B (de) | 1965-06-25 | 1969-02-06 | Creil Const Mec | Bremsvorrichtung fuer mehrere nebeneinanderlaufende Baender aus elektrisch leitendemMaterial |
| US3481523A (en) * | 1967-06-13 | 1969-12-02 | Us Industries Inc | Strip stock feeding device |
| FR1543492A (fr) * | 1967-09-15 | 1968-10-25 | Somenor Soc Metallurg Du Nord | Dispositif électromagnétique de tension, de freinage ou d'entraînement de produits métallurgiques |
| US3620432A (en) * | 1969-09-26 | 1971-11-16 | Vernon V Emery | Machine for drawing extruded plastic tubing or rod from an extruder |
| US3945547A (en) * | 1970-04-03 | 1976-03-23 | Wean United Inc. | Tractive apparatus |
| GB1393268A (en) * | 1972-12-19 | 1975-05-07 | Philips Electronic Associated | Magnetic conveyor |
| US3826442A (en) * | 1973-01-30 | 1974-07-30 | Smithe Machine Co Inc F L | Apparatus for controlling the tension on web material |
| US3973770A (en) * | 1975-04-16 | 1976-08-10 | Stephen Montenbruck | Paper conveying system |
| US4039109A (en) * | 1975-07-23 | 1977-08-02 | Rhodes Herbert M | Apparatus for pulling a line |
| DE3208158C3 (de) * | 1982-03-06 | 1993-02-11 | Norbert Umlauf | Vorrichtung zum Ziehen oder Bremsen von Metallbändern |
| DE3563945D1 (en) | 1985-03-16 | 1988-09-01 | Norbert Umlauf | Device for feeding or braking metal strips |
| US5158274A (en) * | 1988-06-15 | 1992-10-27 | Hitachi, Ltd. | Group supervisory system for moving sheets between multiple automatons |
| DE19524289C2 (de) * | 1995-07-06 | 1999-07-15 | Thyssen Magnettechnik Gmbh | Vorrichtung zum Bremsen von elektrisch leitfähigen Bändern |
| ATE243573T1 (de) * | 1998-11-11 | 2003-07-15 | Norbert Umlauf | Mitnahmesysteme in vorrichtungen zum ziehen oder bremsen von metallbändern |
-
1999
- 1999-11-10 AT AT99971746T patent/ATE243573T1/de not_active IP Right Cessation
- 1999-11-10 US US09/600,091 patent/US6502734B1/en not_active Expired - Fee Related
- 1999-11-10 WO PCT/EP1999/008606 patent/WO2000027554A1/de not_active Ceased
- 1999-11-10 DE DE59911996T patent/DE59911996D1/de not_active Expired - Lifetime
- 1999-11-10 ES ES99971746T patent/ES2203253T3/es not_active Expired - Lifetime
- 1999-11-10 EP EP99971746A patent/EP1054743B1/de not_active Expired - Lifetime
- 1999-11-10 DE DE59906096T patent/DE59906096D1/de not_active Expired - Fee Related
- 1999-11-10 CA CA002317432A patent/CA2317432C/en not_active Expired - Fee Related
- 1999-11-10 BR BR9906891-5A patent/BR9906891A/pt not_active IP Right Cessation
- 1999-11-10 ES ES03014045T patent/ES2242125T3/es not_active Expired - Lifetime
- 1999-11-10 AT AT03014045T patent/ATE294034T1/de active
- 1999-11-10 EP EP03014045A patent/EP1350576B1/de not_active Expired - Lifetime
-
2002
- 2002-11-14 US US10/294,878 patent/US6585140B2/en not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| EP1054743B1 (de) | 2003-06-25 |
| CA2317432C (en) | 2009-01-27 |
| WO2000027554A1 (de) | 2000-05-18 |
| CA2317432A1 (en) | 2000-05-18 |
| EP1054743A1 (de) | 2000-11-29 |
| BR9906891A (pt) | 2000-10-17 |
| US6502734B1 (en) | 2003-01-07 |
| ATE294034T1 (de) | 2005-05-15 |
| US20030066857A1 (en) | 2003-04-10 |
| US6585140B2 (en) | 2003-07-01 |
| EP1350576B1 (de) | 2005-04-27 |
| EP1350576A3 (de) | 2004-02-04 |
| ATE243573T1 (de) | 2003-07-15 |
| DE59906096D1 (de) | 2003-07-31 |
| ES2242125T3 (es) | 2005-11-01 |
| DE59911996D1 (de) | 2005-06-02 |
| ES2203253T3 (es) | 2004-04-01 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1054743B1 (de) | Mitnahmesysteme in vorrichtungen zum ziehen oder bremsen von metallbändern | |
| DE3635961C2 (de) | ||
| DE2440564C2 (de) | Maschine zum funkenerosiven Schneiden mittels einer Drahtelektrode | |
| EP0540893B1 (de) | Vorrichtung zum Verseilen von strangförmigem Gut insbesondere grösseren Querschnittes mit wechselnder Schlagrichtung | |
| EP0760739B1 (de) | Transportvorrichtung für eine bewegte materialbahn, insbesondere eine reckanlage für kunststoff-folienbahnen | |
| DE69431134T2 (de) | Vorrichtung zur Regelung des Bandzuges in Durchlaufglühanlagen für Stahlband | |
| EP0498962A1 (de) | Verfahren und Einrichtung zur Herstellung eines Wickels | |
| DE102005036570A1 (de) | Verfahren zur Abbremsung eines laufenden Metallbandes und Anlage zur Durchführung des Verfahrens | |
| DE19719994B4 (de) | Verfahren zur Beeinflussung der Spannungsverteilung in Metallbändern oder -tafeln aus insbesondere nichtferromagnetischem Material | |
| EP1456421A1 (de) | Verfahren und einrichtung zum kontrollierten richten und k h len von aus einem warmband-walzwerk auslaufendem breitem metallband, insbesondere von stahlband oder blech | |
| DE3600372A1 (de) | Foerdervorrichtung zum einfuehren von bandmaterial in bandbearbeitungsmaschinen | |
| DE2439260B1 (de) | Spannvorrichtung für kontinuierlich durchlaufende Bänder | |
| EP0290868A1 (de) | Vorrichtung zum positionstreuen Transport von Behältnissen | |
| DE3643026C2 (de) | ||
| DE102006054383B4 (de) | Verfahren, Vorrichtung und deren Verwendung zum Ziehen oder Bremsen eines metallischen Guts | |
| DE1963529C3 (de) | Vorrichtung zum Fordern von elektrisch leitenden Gegenstanden | |
| DE19852078A1 (de) | Elastische Beschichtung in Vorrichtungen zum Ziehen und Bremsen von Metallbändern | |
| EP1670601B1 (de) | Anlage zum berührungslosen aufbringen des bandzuges bei elektrisch leitfähigen metallbändern | |
| DE10115389A1 (de) | Mitnahmesysteme in Vorrichtungen zum Ziehen oder Bremsen von Rohren, Drähten, Bändern und Profilen für elektrisch leitfähige Metalle | |
| DE10001333C1 (de) | Vorrichtung zum Herstellen eines gewebten Bandes mit einer Krümmung, insbesonde eines gekrümmten flachen Leitungsverbundes | |
| DE2638267C3 (de) | Bandzugregelvorrichtung an einer Durchlaufglühanlage | |
| DE3925193A1 (de) | Bandspeicher fuer metallbaender in walzstrassen | |
| EP0116336A2 (de) | Vorrichtung zur Aufnahme und Steuerung einer Ausgleichsschlaufe in einem kontinuierlich herangeführten und schrittweise weiterbewegten Metallband | |
| DE29909850U1 (de) | Elastische Beschichtung in Vorrichtung zum Ziehen oder Bremsen von Metallbändern | |
| DE2418695A1 (de) | Vorrichtung zur steuerung der breite und der querzugspannung von laufenden materialbahnen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AC | Divisional application: reference to earlier application |
Ref document number: 1054743 Country of ref document: EP Kind code of ref document: P |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: 7B 65G 23/18 B Ipc: 7B 65H 51/14 B Ipc: 7B 21C 47/00 A Ipc: 7B 65G 54/02 B |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| 17P | Request for examination filed |
Effective date: 20040521 |
|
| AKX | Designation fees paid |
Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AC | Divisional application: reference to earlier application |
Ref document number: 1054743 Country of ref document: EP Kind code of ref document: P |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050427 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050427 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REF | Corresponds to: |
Ref document number: 59911996 Country of ref document: DE Date of ref document: 20050602 Kind code of ref document: P |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050727 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050727 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050727 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: KELLER & PARTNER PATENTANWAELTE AG |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20050803 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20051010 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2242125 Country of ref document: ES Kind code of ref document: T3 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20051110 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20051130 Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20051130 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| ET | Fr: translation filed | ||
| 26N | No opposition filed |
Effective date: 20060130 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20150113 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20150112 Year of fee payment: 16 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PCAR Free format text: NEW ADDRESS: EIGERSTRASSE 2 POSTFACH, 3000 BERN 14 (CH) |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20150121 Year of fee payment: 16 Ref country code: ES Payment date: 20150128 Year of fee payment: 16 Ref country code: IT Payment date: 20150126 Year of fee payment: 16 Ref country code: DE Payment date: 20150112 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20150112 Year of fee payment: 16 Ref country code: GB Payment date: 20150121 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20150112 Year of fee payment: 16 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 59911996 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 294034 Country of ref document: AT Kind code of ref document: T Effective date: 20151110 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20151110 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20151130 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20151130 Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20151110 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MM Effective date: 20151201 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20160729 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20151110 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20151201 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160601 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20151110 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20151130 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20170306 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20151111 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20151130 |