EP1352696A2 - Verfahren zur Herstellung von Schaummetall-Verbundformkörpern - Google Patents
Verfahren zur Herstellung von Schaummetall-Verbundformkörpern Download PDFInfo
- Publication number
- EP1352696A2 EP1352696A2 EP03000266A EP03000266A EP1352696A2 EP 1352696 A2 EP1352696 A2 EP 1352696A2 EP 03000266 A EP03000266 A EP 03000266A EP 03000266 A EP03000266 A EP 03000266A EP 1352696 A2 EP1352696 A2 EP 1352696A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- metal
- foam
- finished
- solid
- semi
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F7/00—Manufacture of composite layers, workpieces, or articles, comprising metallic powder, by sintering the powder, with or without compacting wherein at least one part is obtained by sintering or compression
- B22F7/002—Manufacture of composite layers, workpieces, or articles, comprising metallic powder, by sintering the powder, with or without compacting wherein at least one part is obtained by sintering or compression of porous nature
- B22F7/004—Manufacture of composite layers, workpieces, or articles, comprising metallic powder, by sintering the powder, with or without compacting wherein at least one part is obtained by sintering or compression of porous nature comprising at least one non-porous part
- B22F7/006—Manufacture of composite layers, workpieces, or articles, comprising metallic powder, by sintering the powder, with or without compacting wherein at least one part is obtained by sintering or compression of porous nature comprising at least one non-porous part the porous part being obtained by foaming
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F3/00—Manufacture of workpieces or articles from metallic powder characterised by the manner of compacting or sintering; Apparatus specially adapted therefor ; Presses and furnaces
- B22F3/10—Sintering only
- B22F3/11—Making porous workpieces or articles
- B22F3/1121—Making porous workpieces or articles by using decomposable, meltable or sublimatable fillers
- B22F3/1125—Making porous workpieces or articles by using decomposable, meltable or sublimatable fillers involving a foaming process
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F2998/00—Supplementary information concerning processes or compositions relating to powder metallurgy
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F2999/00—Aspects linked to processes or compositions used in powder metallurgy
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/12—All metal or with adjacent metals
- Y10T428/12479—Porous [e.g., foamed, spongy, cracked, etc.]
Definitions
- the present invention relates generally to novel foam metal moldings, and in particular a new method for targeted and reproducible Manufacture of these new moldings.
- the powder metallurgical starting material is in one heated chamber heated outside a foam mold and ready for foaming brought, after which the quantity matched to the volume capacity of the mold Metal foam in its entirety is pressed into the mold, one relative in itself complex technology.
- US Pat. No. 3,087,807 A describes a method according to which one of the desired final shape of the finished foam metal body in its shape appropriately shaped semifinished product is placed in a hollow shell and heated there is foamed.
- the individual metal foam molded body is on its own alone is not yet functional and it, e.g. in the case of noise protection components, Wall panels or the like, requires any brackets or e.g. cavities Openings or the like which should e.g. for mounting brackets, connections and / or Connecting elements are provided.
- the invention has set itself the task of creating a method in which a subsequent attachment of components, holding elements, as described above, Cavities, recesses or the like. essentially unnecessary.
- the new procedure should furthermore the use of costly raw material, e.g. of how Semi-finished product described above based on a compact Spare metal powder / blowing agent / cover sheet composite and with foam metal products guide integrated or integrated solid elements with precisely controllable end positioning.
- the essence of the invention is, in particular, that the foaming process not only serves to form the metal foam itself, but also that the developing one Metal foam is in situ and integral with the solid parts, of what type they are now individual are, connects. Subsequent material weaknesses, e.g. by Drilling holes, threads or the like. for the attachment of functional parts, Holding elements or the like. can be avoided and it is due to the in-situ foaming of the Solid parts whose integration and anchoring in the finished metal foam body optimal extent reached.
- the individual solid body to be absorbed by the developing metal foam or functional component can, as is expressed above, entirely from the foam surrounded, e.g. for a modification of the foam structure by the (Solid) insert (s) is taken care of.
- Reinforcement elements e.g. Rods, wires, nets or the like
- the metal foam can only do that Anchoring area or the like a functional component, e.g. a fastener, enclose, the actual functional area, for example, the surface of the Towering over the metal foam body, emerging from it or the like.
- a functional component e.g. a fastener
- a particularly intimate bond between the or more solid body (s) and Metal foam can be selected according to the first embodiment of the material Achieve claim 2.
- claim 2 includes, as a third variant, a selection of for effective integration of the (solid) parts into the foam metal body in question Materials, material phases, layers or the like.
- the support itself can advantageously be supported essential and desired material closure through measures to increase the mechanical bond between foam metal and individual solid bodies, e.g. by enlarging or by special design of its surface, like this is provided according to the third preferred embodiment of claim 3.
- the solid bodies to be integrated into the foam can e.g. by pouring, Continuous casting, extrusion, extrusion, rolling or the like. be made.
- the insert components have particularly high technological requirements should be sufficient, e.g. high hardness, abrasion resistance, chem. Durability or the like should have, as disclosed in claim 4, the use of Solid bodies or components made of powder technology, compacted, e.g. sintered, material possible.
- Shaped articles or components made of materials to be foamed are preferred Melting temperatures which are above the melting temperature of the metal to be foamed Base body are used, as in the second variant of this claim intended.
- a major advantage of the new process of in-situ foaming is the im Claim 5 specified first embodiment, which consists in that the or structures, bodies or to be integrated into the foam of the matrix metal Functional components together with foamable semi-finished bodies in the Shaping mold can be introduced, which is essentially a geometry which have the geometry of the finished composite product obtained after foaming is similar.
- the method according to the invention has the essential advantage that it leads to for the first time an actually exact final positioning of the solid parts to the desired ones Possibility of placing the foam body in a position that is also accurate in terms of its angle or position, a procedure as it is according to the second embodiment of the Claim 5 is provided, is of particular advantage.
- Claim 6 shows a first preferred variant of the method, in which the holding elements serving for an exact positioning of the solid parts in the foam matrix "rise” or the like, so to speak, so that they can be integrated into the same material ,
- Holding elements in whatever form they are, are preferred with a higher melting temperature than that of the matrix metal forming the foam, see also the third embodiment according to claim 6.
- the invention is in no way limited to "full" solid bodies, rather, as can be seen in claim 9 in its first embodiment, the installation of hollow solid bodies, that is to say hollow bodies, but with a practically solid conversion, can also be provided.
- metal foam body with externally accessible or e.g. they also penetrating recesses, cavities or the like. to create what is one hand subsequent introduction of such empty spaces saved, but on the other hand has the advantage that the hollow body forming the boundary of the empty spaces there together with the surrounding and integrating metal foam a significant mechanical reinforcement bring.
- metal foam body with externally accessible or e.g. they also penetrating recesses, cavities or the like.
- the hollow body forming the boundary of the empty spaces there together with the surrounding and integrating metal foam a significant mechanical reinforcement bring.
- the largest possible area for the contact of the foamable compacted semi-finished goods with or for heating, shaping and Dimensioning provided mold or mold base and on the other hand, to prevent undesired slipping or uncontrolled movement when the mold is manipulated Rolling away of the semi-finished body and thus an irregular or undesirable It is according to one to avoid material density distribution in the mold before foaming third variant of claim 9 cheap, a semi-finished product with bodies with at least a flat or flat surface, i.e. underside, with which this Semi-finished product body on the mold bottom or a composite sheet inserted there rest.
- the invention relates to the composite foam body produced by the new method according to claim 10 .
- a foamable is semi-finished product obtained by powder metallurgy.
- a foamable is semi-finished product obtained by powder metallurgy.
- Powder mixture made of aluminum or an aluminum alloy, mixed homogeneously with a blowing agent - preferably titanium hydride - and optionally other powdery ones
- Additives that are on a compacting, e.g. a conforming system, by pressing, Extrusion, rolling or in a comparable way to a piece goods, that is to say rods, Plates, profiles or the like
- Semi-finished forms is compacted, usually a density of the like available semi-finished goods is achieved, which is preferably about 95% of theoretical Density of the metal matrix is.
- Sandwich panels with one or two sides are known Cover plates, foils or the like, which were roll-plated in a first step, in the end these cover plates with the matrix metal of the foamable semi-finished product connect, contour this layer composite if necessary and then through Heating to the melting temperature of the foamable semi-finished product Form foam body, which is then finally with the metal cover plates connects materially, see e.g. DE 196 12 781 C1.
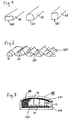
- FIG. 1 shows particularly preferred forms of profiles of the to be used, by compacting Foamable semi-finished product made of metal and blowing agent powder; 2 that Scheme of a mat formed with the aforementioned semi-finished bodies and FIG. 3 a Scheme of a suitable for performing the method according to the invention loaded mold.
- FIG. 1 shows three particularly preferred within the scope of the present invention
- Forms of foamable semi-finished bodies to be used according to the invention 60 in Oblique view, etc. one with a flat rectangular shape, one with more than semicircular and one with a square cross section.
- At least one of the Side surfaces, designated 601 in the drawing are substantially flat and flat other surfaces can have any shape, e.g. domed or otherwise shaped his.
- the advantage of the flat surfaces 601 is that the semi-finished bodies 60 have a large surface contact lie on the bottom of a mold or on a sandwich sheet stored there can, which increases the risk of relocation or slipping when moving or manipulation of the mold is significantly reduced.
- Another major advantage is that also an improvement in the heat transfer from the mold bottom in the semi-finished product 60 is reached through this flat surface 601.
- FIG. 2 shows a further, particularly preferred possibility, an undesirable one Displacement of the semi-finished body 60 both in the mold and mutually prevent.
- a sectional view shows how the semi-finished product body 60 is also flatter here Underside 601 by means of threads, wires 605 or the like, e.g. from the same material as that Foamable matrix metal, woven into a kind of mat 600, which is essential for Stabilization of the arrangement in the mold contributes.
- FIG. 3 shows an interior space 1112 which is advantageously charged within the scope of the invention a foaming and shaping mold 100 in a sketchy schematic form: on the - Here flat - mold bottom 11 is a lower solid bottom plate 670 for formation a foam metal-solid metal composite body, on which with its flat sides 601 semi-finished product body 60 based on extruded compact parts from one Metal, e.g. Al powder, and a blowing agent, e.g. TiH powder, which are arranged at When the foam temperature is reached, form the matrix metal foam.
- a foaming and shaping mold 100 in a sketchy schematic form: on the - Here flat - mold bottom 11 is a lower solid bottom plate 670 for formation a foam metal-solid metal composite body, on which with its flat sides 601 semi-finished product body 60 based on extruded compact parts from one Metal, e.g. Al powder, and a blowing agent, e.g. TiH powder, which are arranged at When the foam temperature is reached, form the matrix metal
- Hollow cylinder or the like advantageously from a metal foam that can be dissolved or contained therein rising, somewhat higher melting metal a curved composite sheet 671 in Position held, which ultimately swells with that when the mold 100 is heated Matrix metal foam 600 welded material-tight.
- a lower one located at the bottom of a mold 100 To occupy sandwich sheet 670 with the semi-finished bodies 60, it is e.g. only necessary in each case flat pieces of the semi-finished mat 600 explained above and shown in FIG. 2 cut to length or contoured and with them e.g. to each other or partially arranged one above the other to define the base of the future foam body.
- the Retaining wires 605 can be made from metal compatible with the matrix metal or from one at the temperature of the heating and foaming to be burned decomposing or otherwise destructible material.
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Composite Materials (AREA)
- Materials Engineering (AREA)
- Powder Metallurgy (AREA)
- Laminated Bodies (AREA)
- Manufacture Of Alloys Or Alloy Compounds (AREA)
Abstract
Description
- daß zumindest ein schäumfähiger, kompaktierter Halbzeug-Körper oder eine Mehrzahl derartiger Halbzeug-Körper zusammen mit mindestens einer bzw. einem - aus einem bei der Schmelztemperatur des Matrix-Metalls bzw. Schäumtemperatur nicht schäumfähigen, Material bzw. Massiv-Material bzw. -Metall gebildeten Struktur bzw. Körper und/oder (technischen) Funktions-Bauteil aus der Gruppe Drähte, Seile, Stangen, Netze, Gitter, Folien, Platten, Bleche, Wabenkörper, Profile, Rohre, Buchsen, Verankerungselemente, Schraubschäfte od.dgl., in die Schäum- und Formgebungs-Kokille eingebracht und in gewünschter Position gehalten wird, wonach die Erhitzung unter Ausbildung des die Struktur bzw. den (Massiv-)Körper und/oder Funktions-Bauteil integral und satt umschließenden Metallschaums in der dem Kokillen-Innenraum entsprechenden Form bzw. Gestalt vorgenommen wird,
- wobei das Material bzw. Matrix-Metall des bei der jeweiligen Schäum-Temperatur gebildeten Metall-Schaumes mit der bzw. dem gesamten Struktur bzw. (Massiv-)Körper und/oder Funktions-Bauteil oder mit einem Teil derselben bzw. desselben in Kontakt gebracht wird, und
- daß nach entsprechender Abkühlung der erhaltene Verbund-Formkörper bzw. -Bauteil mit im Metallschaum fest gebundener Struktur bzw. fest gebundenem (Massiv-)Körper und/oder Funktions-Bauteil entformt wird.

Ist zwischen dem Schaummetall und dem Deckblech keine innige Verbindung gewünscht, so werden dort günstigerweise Trennmittel aufgebracht, wie z.B. Graphit, eine Eloxalschicht od.dgl.
Eine an den Außenseiten der Schenkeln des Aluminium-Vollprofils angebrachte Rille kann den Rand eines Deckbleches aufnehmen, das rechtwinkelig gekantet, in die Rille geschoben wird. Die Verbindung Deckblechkante/Aluminium-Vollprofil kann durch Kleben oder Löten, Schweißen, aber auch durch andere Fügetechniken hergestellt werden.
Claims (10)
- Verfahren zur Herstellung von Formkörpern, Werkstücken bzw. Bauteilen aus bzw. mit Schaummetall auf Basis von Aluminium bzw. Aluminium-Legierungen oder anderen Metallen bzw. Legierungen, wobei Halbzeug-Körper, -Stangen, -Profile, -Platten od.dgl., aus schäumfähigem, durch Kompaktieren eines Gemisches mindestens eines Pulvers des Matrix-Metalls mit mindestens einem bei erhöhter Temperatur ein Schäumgas freisetzenden Treibmittel auf Basis mindestens eines Metallhydrids oder eines anderen Treibmittels auf pulvermetallurgischem Wege erhaltenem Halbzeug-Material in eine Schäum- und Formgebungs-Kokille od.dgl. eingebracht, dort in jeweils gewünschter geometrischer Anordnung, Flächen- und/oder Raumverteilung angeordnet werden und in der genannten Kokille unter Erhitzung auf eine Temperatur im Bereich der Schmelztemperatur des Matrix-Metalles gebracht werden, der Schäumvorgang nach Füllung des Innenraums der genannten Kokille mit dem gebildeten Schaummetall mit einem gewünschten Füllgrad beendet wird und schließlich die so erhaltenen Schaummetall-Formkörper, -Werkstücke bzw. -Bauteile ausgeformt bzw. ausgebracht werden, dadurch gekennzeichnet,daß zumindest ein schäumfähiger, kompaktierter Halbzeug-Körper oder eine Mehrzahl derartiger Halbzeug-Körper zusammen mit mindestens einer bzw. einem - aus einem bei der Schmelztemperatur des Matrix-Metalls bzw. Schäumtemperatur nicht schäumfähigen, Material bzw. Massiv-Material bzw. -Metall gebildeten Struktur bzw. Körper und/oder (technischen) Funktions-Bauteil aus der Gruppe Drähte, Seile, Stangen, Netze, Gitter, Folien, Platten, Bleche, Wabenkörper, Profile, Rohre, Buchsen, Verankerungselemente, Schraubschäfte od.dgl., in die Schäum- und Formgebungs-Kokille eingebracht und in gewünschter Position gehalten wird, wonach die Erhitzung unter Ausbildung des die Struktur bzw. den (Massiv-)Körper und/oder Funktions-Bauteil integral und satt berührungsbindenden oder umschließenden Metallschaums in der dem Kokillen-Innenraum entsprechenden Form bzw. Gestalt vorgenommen wird,wobei das Material bzw. Matrix-Metall des bei der jeweiligen Schäum-Temperatur gebildeten Metall-Schaumes mit der bzw. dem gesamten Struktur bzw. (Massiv-)Körper und/oder Funktions-Bauteil oder mit einem Teil derselben bzw. desselben in Kontakt gebracht wird, unddaß nach entsprechender Abkühlung der erhaltene Verbund-Formkörper bzw. -Bauteil mit im Metallschaum fest gebundener Struktur bzw. fest gebundenem (Massiv-)Körper und/oder Funktions-Bauteil entformt wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet,daß beim Aufschäumen eine Metall-Matrix gebildet wird, welche sich beim Kontakt mit der bzw. den Struktur(en) bzw. mit dem bzw. den (Massiv-)Körper(n) und/oder Funktions-Bauteil(en) mit der-, dem- bzw. denselben bzw. mit dem Material, aus welchem er bzw. sie gefertigt ist bzw. sind, zumindest im wesentlichen materialschlüssig verbindet, und/oderdaß Strukturen bzw. (Massiv-)Körper bzw. Funktions-Bauteile eingesetzt werden, welche bzw. deren Oberflächen mit einer den Materialschluß mit dem Matrix-Metall des Schaumes fördernden Beschichtung, Haftschicht, Diffusionsschicht od.dgl. versehen sind, und/oderdaß Strukturen bzw. (Massiv-)Körper und/oder Funktions-Bauteile eingesetzt werden, deren sie bildendes Material bzw. deren Oberflächen-Beschichtungs-Material bei der Schäumtemperatur unter Bildung von chemischen und/oder intermetallischen Verbindungen, Mischkristallen, festen Lösungen od.dgl. mit dem Matrix-Metall des Metall-Schaums reagiert, und/oderdaß Strukturen bzw. (Massiv-)Körper und/oder Funktions-Bauteile eingesetzt werden, deren Grund-Material selbst oder deren zumindest eine Beschichtung eine Diffusion zwischen dem Grund-Material und/oder Beschichtungs-Material und dem Schaum-Matrix-Metall fördert, und/oderdaß die Strukturen bzw. (Massiv-)Körper und/oder Funktions-Bauteile aus einem Grund-Material gefertigt sind, dessen Oberfläche im wesentlichen zumindest im Bereich der Schäum-Temperatur des Matrix-Metalls der Halbzeug-Körper schmilzt, oder eine Beschichtung mit einer im wesentlichen zumindest im Bereich der Schäum-Temperatur des Matrix-Metalls der Halbzeug-Körper schmelzenden Legierung, Phase od.dgl. aufweisen, und/oderdaß die Strukturen bzw. (Massiv-)Körper und/oder Funktions-Bauteile für den Fall des Einsatzes von Schaum-Matrix-Metallen auf Basis von Aluminium oder AI-Legierungen als diffusionsfördernde Beschichtung eine solche mit Zink, Kupfer, Magnesium u.dgl., oder deren Legierungen bzw. Intermetall-Verbindungen untereinander aufweisen.
- Verfahren nach Anspruch 1 oder 2, dadurch gekennzeichnet,daß - für den Fall, daß zwischen Strukturen bzw. (Massiv-)Körpern und/oder Funktions-Bauteilen und Schaum-Metall-Matrix ein nur teilweise bzw. lose materialschlüssiger Verbund oder ein im wesentlichen nur mechanischer, insbesondere ein formschlüssiger, Verbund erwünscht ist - dieselben mit einem mit dem Matrix-Metall des Schaumes wenig oder nicht reaktiven bzw. nichtlegierungsbildenden bzw. mit einem inerten bzw. diffusions-steuernden, -bremsenden, -hemmenden, -inhibierenden oder das Matrix-Metall gegebenenfalls sogar abstoßenden Material gefertigt sind oder aber mit einem derartigen Material, beispielsweise einem metallurgischen Trennmittel, Diffusions-Hemmittel od.dgl., wie z.B. Grafit, beschichtet bzw. oberflächenbehandelt sind, und/oderdaß die einen materialschlüssigen Verbund zwischen Strukturen bzw. (Massiv-)Körpern und/oder Funktions-Bauteilen und dem geschäumten Matrix-Metall bewerkstelligende oder aber eine diese Art des Verbundes bremsende oder gegebenenfalls weitgehend verhindernde Beschichtung auf die Struktur bzw. (Massiv-)Körper und/oder Funktions-Bauteile durch Aufsprühen, Tauchen, Aufdampfen, Aufstreichen. Aufpressen, Aufwalzen, Plattieren, Zementation, Elektrolyse, chemische Reaktion in Lösung oder Gasphase od.dgl. aufgebracht ist, und/oderdaß - zur Förderung des zumindest mechanischen bzw. formschlüssigen Verbundes zwischen den Strukturen bzw. (Massiv-)Körpern und/oder Funktions-Bauteilen und dem Matrix-Metall-Schaum - deren Oberflächen mit Schaum-Verankerungselementen, wie Erhebungen, Noppen, Krallen, Widerhaken od.dgl. bzw. mit Vertiefungen, Ritzen, Gewinden, Waffelungen od.dgl. versehen sind oder zumindest eine gezielt herbeigeführte Oberflächen-Rauheit aufweisen.
- Verfahren nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet,daß Strukturen bzw. (Massiv-)Körper und/oder Funktions-Bauteile aus metallischem oder nichtmetallischem Massiv-Material, gegebenenfalls aber auch aus auf pulvermetallurgischem, pulver-keramischem bzw. pulver-technologischem Wege erhaltenem, beispielsweise gesintertem, (Kompakt-)Material, eingesetzt werden, und/oderdaß Strukturen bzw. (Massiv-)Körper und/oder Funktions-Bauteile eingesetzt werden, deren Schmelztemperatur bzw. Schmelzbeginn mindestens 10 K, bevorzugt zumindest 50 K, über der Schmelztemperatur des aufzuschäumenden Matrix-Metalls liegt.
- Verfahren nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet,daß die Strukturen bzw. (Massiv-)Körper und/oder Funktions-Bauteile zusammen mit schäumfähigen Halbzeug-Körpern in die Formgebungskokille eingebracht werden, welche im wesentlichen eine Form bzw. Gestalt aufweisen, die der Form, Gestalt und Geometrie der zu füllenden Formgebungskokille bzw. des endgültigen Verbundkörpers entspricht oder derselben ähnlich ist, und/oderdaß die Strukturen bzw. (Massiv-)Körper und/oder Funktions-Bauteile im Verein mit den aufzuschäumenden Halbzeug-Körpern in einer Position bzw. in Positionen in der Schäum- bzw. Formgebungs-Kokille, bzw. in deren Innenraum angeordnet und in Lage gehalten werden, welche ihrer bzw. ihren gewünschten endgültigen Position(en) im fertigen Integral-Schaum-Metall-Körper bzw. -Bauteil entspricht bzw. entsprechen.
- Verfahren nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet,daß die Strukturen bzw. (Massiv-)Körper und/oder Funktions-Bauteile mittels Halteelementen od.dgl. aus durch das aufschäumende Matrix-Metall "verzehrbaren", z.B. in demselben löslichen bzw. zumindest mit demselben legierungs- und/oder strukturkompatiblen oder aber im wesentlichen rückstandslos verdampfenden bzw. verbrennenden Materialien, z.B. mittels Filamenten, Drähten, Netzen, Stäben, Streben, Klammern, Krallen, od.dgl., in der bzw. den - den endgültigen Position(en) im fertigen Schaum-Metall-Formkörper bzw. -Bauteil entsprechenden - Position(en), Lage(n), Stellung(en) od.dgl. im Innenraum der Schäum- und Formgebungs-Kokille gehalten werden, und/oderdaß die schäumfähigen Halbzeug-Körper in Form von mit flexiblen Elementen, wie insbesondere Metalldrähten, -seilen, -ketten od.dgl., bevorzugt mit einer dem Matrix-Metall entsprechenden bzw. mit demselben kompatiblen Zusammensetzung, oder mit hitze-instabilen Drähten, Fäden, Garnen od.dgl. aus bei Schäumtemperatur z.B. verbrennendem Material zu flächigen Gebilden, insbesondere zu Halbzeug-Matten od.dgl., aneinandergebundenen Halbzeug-Körpern in die Schäum- und Formgebungs-Kokille eingebracht bzw. eingelegt werden, und/oderdaß die Halteelemente für das Halten der (Massiv-)Körper und/oder Funktions-Bauteile in ihrer bzw. ihren endgültigen Position(en) aus einem mit den Komponenten bzw. Material der schäumfähigen Halbzeug-Körper identischen Material oder mit einem erst bei zumindest 10 K oberhalb der Schmelztemperatur des Materials der schäumfähigen Matrix-Metall-Halbzeug-Körper zu schmelzen und/oder aufzuschäumen beginnenden, dem Material der Halbzeug-Körper ähnlichen bzw. mit demselben kompatiblen, kompaktierten, bevorzugt pulver-metallurgisch erhaltenen, Material gefertigt sind.
- Verfahren nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, daß zum Erhalt eines Sandwich-Metallschaum-Verbund-Formkörpers bzw. -Bauteiles zumindest am Boden des Hohlraumes einer Schäum- und Formgebungs-Kokille, also unterhalb der in dieselbe eingebrachten, kompaktierten schäumfähigen Halbzeug-Körper, ein ebenflächiges oder eine gewünschte Topografie aufweisendes (Form-)Blech, eine Platte, eine Folie od.dgl. aus einem für einen materialschlüssigen oder zumindest formschlüssigen Verbund mit dem Matrix-Metall befähigten oder zumindest mit demselben, insbesondere legierungs-strukturell verträglichen Metall, z.B. auf Basis von Aluminium, Nickel, Titan, Stahl od.dgl. oder deren Legierungen, angeordnet wird und daß bevorzugterweise ein ebensolches, gegebenenfalls anders geformtes, (Form-)Blech, eine derartige Platte, Folie od.dgl. im wesentlichen im Bereich des Kokillendeckels, in beliebiger Relativlage zum erstgenannten (Form-)Blech oder in paralleler Lage zu demselben, angeordnet und in einer - der gewünschten Endposition im fertigen Metallschaum-Körper entsprechenden - Position gehalten wird.
- Verfahren nach einem der Ansprüche 1 bis 7, dadurch gekennzeichnet,daß dem in den Innenraum der Schäum- und Formgebungs-Kokille eingebrachten, schäumfähigen Halbzeug-Körper oder - im Fall des Einsatzes einer Mehrzahl von in ihrer Form und/oder Dimension normierten oder standardisierten Halbzeug-Körpern geringerer Dimension - einem mit den genannten Halbzeug-Körpern im Kokillen-Innenraum gebildeten Stapel od.dgl. eine der Gestalt, Topografie bzw. Geometrie des auszuschäumenden Kokillen-Innenraums entsprechend ausgebildete, gegebenenfalls zu derselben im wesentlichen geometrisch-ähnliche Gestalt, Form od.dgl. verliehen wird, und/oderdaß der Innenraum der Schäum- und Formgebungs-Kokille an jenen Stellen, wo im endgültig erhaltenen Schaummetall-Formkörper eine erhöhte Schaumdichte vorgesehen ist, mit einer höheren Zahl von schäumfähigen Halbzeug-Körpern beschickt, bestückt bzw. belegt wird, als an jenen Stellen, wo eine geringere Schaumdichte oder gar schaumfreie Volumsbereiche erwünscht ist bzw. sind, und/oderdaß das Gesamtvolumen der (des) in die Schäum- und Formgebungs-Kokilie eingebrachten, schäumfähigen Halbzeug-Körper(s) maximal 50 % und minimal 10 % des Volumens der Kokille (minus dem Volumen eines eventuell größer dimensionierten Massiv-Körpers und/oder Funktions-Bauteiles) beträgt.
- Verfahren nach einem der Ansprüche 1 bis 8, dadurch gekennzeichnet,daß durch Einbringen von geschlossene Hohlform(en) aufweisenden (Massiv-)Körpern und/oder Bauteilen in die Schäum- und Formgebungs-Kokille bzw. in deren Innenraum metallschaumfreie Zonen bzw. Volumsbereiche im fertigen Metallschaum-Formkörper geschaffen werden, und/oderdaß metallschaumfreie Zonen bzw. Volumsbereiche im fertigen Metallschaum-Formkörper geschaffen werden, indem (Massiv-)Körper bzw. Funktions-Bauteile mit offenem Hohlraum, also in Hohlprofil- oder Rohrform, mit ihren Öffnungen gegen Metallschaum dicht an Kokillen-Boden und -Decke oder -Wänden anliegend, in der Schäum- und Formgebungs-Kokille angeordnet werden, und/oderdaß die Körper des in die Kokille eingebrachten schäumfähigen, kompaktierten Halbzeugs mit jeweils zumindest an einer Seite ebener Außenfläche ausgebildet sind, mit welcher sie auf dem Boden der Kokille oder auf einem bzw. einer in dieselbe eingebrachten, die mit dem Metallschaum zu verbindende Struktur bzw. den (Massiv-)Körper bildenden, auf dem Kokillenboden aufliegenden Netz, Gitter, Blech, Platte, Folie od.dgl. flächig anliegen.
- Formkörper, Werkstücke, Bauteile od.dgl. aus bzw. mit einem Schaummetall-Verbundmaterial, dadurch gekennzeichnet, daß sie nach einem Verfahren gemäß einem der Ansprüche 1 bis 9 gefertigt sind.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT62598 | 1998-04-09 | ||
| AT0062598A AT408317B (de) | 1998-04-09 | 1998-04-09 | Verfahren zur herstellung von schaummetall-formkörpern |
| EP99912961A EP1085956B1 (de) | 1998-04-09 | 1999-04-09 | Verfahren zur herstellung von schaummetall-verbundformkörpern |
Related Parent Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP99912961A Division EP1085956B1 (de) | 1998-04-09 | 1999-04-09 | Verfahren zur herstellung von schaummetall-verbundformkörpern |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1352696A2 true EP1352696A2 (de) | 2003-10-15 |
| EP1352696A3 EP1352696A3 (de) | 2005-04-27 |
Family
ID=3495550
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP99912961A Expired - Lifetime EP1085956B1 (de) | 1998-04-09 | 1999-04-09 | Verfahren zur herstellung von schaummetall-verbundformkörpern |
| EP03000266A Withdrawn EP1352696A3 (de) | 1998-04-09 | 1999-04-09 | Verfahren zur Herstellung von Schaummetall-Verbundformkörpern |
Family Applications Before (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP99912961A Expired - Lifetime EP1085956B1 (de) | 1998-04-09 | 1999-04-09 | Verfahren zur herstellung von schaummetall-verbundformkörpern |
Country Status (9)
| Country | Link |
|---|---|
| US (2) | US6391250B1 (de) |
| EP (2) | EP1085956B1 (de) |
| JP (1) | JP2002511526A (de) |
| AT (1) | AT408317B (de) |
| AU (1) | AU3126699A (de) |
| CA (1) | CA2326784C (de) |
| DE (1) | DE59907205D1 (de) |
| ES (1) | ES2209413T3 (de) |
| WO (1) | WO1999052661A1 (de) |
Families Citing this family (50)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19911213C1 (de) * | 1999-03-12 | 2000-11-09 | Zf Lemfoerder Metallwaren Ag | Verbundbauteil und Verfahren zur Herstellung des Verbundbauteiles |
| NL1014116C2 (nl) * | 2000-01-19 | 2001-07-20 | Corus Aluminium Walzprod Gmbh | Werkwijze en inrichting voor het vormen van een laminaat van gecomprimeerd metaalpoeder met een schuimmiddel tussen twee metaallagen, en daarmee gevormd produkt. |
| CN1314533C (zh) * | 2000-11-30 | 2007-05-09 | 北京有色金属研究总院 | 一种复合泡沫金属及其制备方法 |
| CA2344088A1 (en) * | 2001-01-16 | 2002-07-16 | Unknown | A method and an apparatus for production of a foam metal |
| US6706239B2 (en) | 2001-02-05 | 2004-03-16 | Porvair Plc | Method of co-forming metal foam articles and the articles formed by the method thereof |
| US7108828B2 (en) * | 2001-08-27 | 2006-09-19 | National Research Council Of Canada | Method of making open cell material |
| US7312985B2 (en) * | 2002-03-08 | 2007-12-25 | Lg Electronics Inc. | Cooler of notebook personal computer and fabrication method thereof |
| DE10253382B4 (de) * | 2002-11-15 | 2006-03-09 | Fraunhofer-Gesellschaft zur Förderung der angewandten Forschung e.V. | Verfahren und Vorrichtung zur Herstellung metallischer Schaumkörper sowie Schüttgut hierfür |
| JP4233018B2 (ja) * | 2003-01-17 | 2009-03-04 | 本田技研工業株式会社 | 発泡体を充填した閉断面構造体の製造方法 |
| DE10313321B3 (de) * | 2003-03-25 | 2004-07-15 | Alulight International Gmbh | Verfahren und Vorrichtung zur Herstellung von maßgenauem Schaum |
| EP1468765A1 (de) * | 2003-04-16 | 2004-10-20 | Corus Technology BV | Vorform für geschäumtes Platteprodukt und daraus hergestellte geschäumter Gegenstand |
| AT412876B (de) * | 2003-08-05 | 2005-08-25 | Arc Leichtmetallkompetenzzentrum Ranshofen Gmbh | Schäumbares halbzeug und verfahren zur herstellung von metallteilen mit innerer porosität |
| US7328831B1 (en) | 2004-06-25 | 2008-02-12 | Porvair Plc | Method of making a brazed metal article and the article formed thereby |
| US20070154731A1 (en) * | 2005-12-29 | 2007-07-05 | Serguei Vatchiants | Aluminum-based composite materials and methods of preparation thereof |
| DE102006004622B4 (de) * | 2006-02-01 | 2008-11-13 | Alulight International Gmbh | Kontinuierliches Strangpressverfahren |
| JP5398260B2 (ja) * | 2006-07-06 | 2014-01-29 | ロータスアロイ株式会社 | 多孔質体の製造方法 |
| AT503824B1 (de) * | 2006-07-13 | 2009-07-15 | Huette Klein Reichenbach Gmbh | Metallformkörper und verfahren zu dessen herstellung |
| AT504305B1 (de) * | 2006-10-05 | 2009-09-15 | H Tte Klein Reichenbach Ges M | Mehrschichtiger metallformkírper mit einer metallschaummatrix und dessen verwendung |
| US9403213B2 (en) * | 2006-11-13 | 2016-08-02 | Howmedica Osteonics Corp. | Preparation of formed orthopedic articles |
| EP2110089A1 (de) | 2008-04-18 | 2009-10-21 | Stryker Trauma SA | Orthopädische Fixierungsplatte |
| EP2110090A1 (de) * | 2008-04-18 | 2009-10-21 | Stryker Trauma SA | Strahlendurchlässige orthopädische Fixierungsplatte |
| JP2010209374A (ja) * | 2009-03-09 | 2010-09-24 | Nippon Light Metal Co Ltd | 外表面皮付き発泡アルミニウム及びその製造方法 |
| EP2417924B1 (de) | 2010-08-11 | 2015-07-01 | Stryker Trauma SA | Externes Befestigungssystem |
| US11141196B2 (en) | 2010-08-11 | 2021-10-12 | Stryker European Operations Holdings Llc | External fixator system |
| US8945128B2 (en) | 2010-08-11 | 2015-02-03 | Stryker Trauma Sa | External fixator system |
| RU2450892C1 (ru) * | 2010-11-11 | 2012-05-20 | Владимир Сергеевич Колеров | Способ получения пористых материалов на основе пеноалюминия (изделий) из алюминиевых сплавов |
| EP2502688A1 (de) * | 2011-03-23 | 2012-09-26 | ADMATIS Kft. | Vorrichtung und Verfahren zur Herstellung partikelstabilisierter, geschlossenzelliger Formmetallschaumprodukte mit einem Metallschauminjektor |
| WO2014012187A1 (en) * | 2012-07-20 | 2014-01-23 | Dalhousie University | Die compaction powder metallurgy |
| RU2540061C2 (ru) * | 2012-08-01 | 2015-01-27 | Дмитрий Александрович Юстус | Способ получения объемного декоративно-художественного изделия (варианты) и объемное декоративно-художественное изделие (варианты) |
| US9101398B2 (en) | 2012-08-23 | 2015-08-11 | Stryker Trauma Sa | Bone transport external fixation frame |
| US20160339537A1 (en) * | 2014-02-12 | 2016-11-24 | Hewlett-Packard Development Company, L.P. | Forming a Casing of an Electronics Device |
| JP6477254B2 (ja) | 2014-05-30 | 2019-03-06 | 三菱マテリアル株式会社 | 多孔質アルミニウム複合体及び多孔質アルミニウム複合体の製造方法 |
| CN104087779A (zh) * | 2014-07-03 | 2014-10-08 | 南通志邦新材料科技有限公司 | 一种香味金属 |
| JP6405892B2 (ja) | 2014-10-30 | 2018-10-17 | 三菱マテリアル株式会社 | 多孔質アルミニウム焼結体及び多孔質アルミニウム焼結体の製造方法 |
| RU2598306C1 (ru) * | 2015-06-02 | 2016-09-20 | Юрий Иванович Литницкий | Способ изготовления декоративно-художественных изделий и декоративно-художественное изделие |
| DE102015114500A1 (de) * | 2015-06-03 | 2016-12-08 | HAVEL metal foam GmbH | Verfahren und Vorrichtung zur Herstellung von Metallschaumverbundkörpern und Metallschaumverbundkörper |
| RU2598292C1 (ru) * | 2015-06-30 | 2016-09-20 | Юрий Иванович Литницкий | Способ изготовления декоративно-художественных изделий |
| CN108136494B (zh) * | 2015-08-28 | 2020-07-07 | 斯洛伐克科学院机械工程材料研究所 | 由金属泡沫制备部件的方法、由所述方法制备的部件和用于实现所述方法的模具 |
| WO2017097512A1 (en) * | 2015-12-07 | 2017-06-15 | Dynaenergetics Gmbh & Co. Kg | Shaped charge metal foam package |
| WO2018026300A1 (ru) * | 2016-08-05 | 2018-02-08 | Юрий Иванович ЛИТНИЦКИЙ | Способ изготовления декоративно-художественных изделий и декоративно-художественное изделие |
| DE102017121511A1 (de) | 2017-09-15 | 2019-03-21 | Pohltec Metalfoam Gmbh | Verfahren zur Herstellung eines Halbzeuges für einen Verbundwerkstoff |
| DE102017121513A1 (de) | 2017-09-15 | 2019-03-21 | Pohltec Metalfoam Gmbh | Verfahren zum Schäumen von Metall im Flüssigkeitsbad |
| WO2019053181A1 (de) | 2017-09-15 | 2019-03-21 | Pohltec Metalfoam Gmbh | Verfahren zum schäumen von metall mit wärmekontakt |
| DE102017121512A1 (de) | 2017-09-15 | 2019-03-21 | Pohltec Metalfoam Gmbh | Verfahren zum Schäumen von Metall mit Wärmekontakt |
| JP7025013B2 (ja) * | 2018-04-24 | 2022-02-24 | 国立大学法人群馬大学 | 発泡金属の製造方法 |
| RU2739796C1 (ru) * | 2020-03-13 | 2020-12-28 | Дмитрий Андреевич Крюков | Способ изготовления облицовочной плитки и облицовочная плитка |
| CN112201893A (zh) * | 2020-10-13 | 2021-01-08 | 浙江吉利控股集团有限公司 | 一种泡沫铝复合防爆结构、防爆装置及锂电池 |
| US12221275B2 (en) | 2021-10-29 | 2025-02-11 | DynaEnergetics Europe GmbH | Mobile perforating bank unit and modular storage container |
| CN114406029B (zh) * | 2022-01-25 | 2022-11-04 | 东北大学 | 一种连续密度梯度泡沫铝夹芯板的轧制制备方法 |
| CN119114943B (zh) * | 2024-11-12 | 2025-03-04 | 陕西鼎基能源科技有限公司 | 一种制氢用泡沫金属催化床的粉末冶金法制备装置及方法 |
Family Cites Families (23)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US1642348A (en) * | 1923-01-19 | 1927-09-13 | Gen Motors Res Corp | Alloy structure |
| DE442415C (de) * | 1925-05-17 | 1927-03-30 | I G Farbenindustrie Akt Ges | Verfahren zur Darstellung von Benzanthronylsulfiden |
| US2935396A (en) * | 1957-03-07 | 1960-05-03 | Dow Chemical Co | Cellularized light metal |
| US2979392A (en) * | 1957-12-12 | 1961-04-11 | Lor Corp | Foaming of granulated metal |
| US3087807A (en) * | 1959-12-04 | 1963-04-30 | United Aircraft Corp | Method of making foamed metal |
| US3711363A (en) * | 1970-04-21 | 1973-01-16 | Ethyl Corp | Foamed core sandwich construction |
| US3848666A (en) * | 1970-11-19 | 1974-11-19 | Ethyl Corp | Foamed metal bodies |
| US3758291A (en) * | 1971-10-29 | 1973-09-11 | Gen Motors Corp | Method for producing metal alloy foams |
| US3941182A (en) * | 1971-10-29 | 1976-03-02 | Johan Bjorksten | Continuous process for preparing unidirectionally reinforced metal foam |
| US3834881A (en) * | 1971-11-24 | 1974-09-10 | Ethyl Corp | Foamed metal article |
| DE4101630A1 (de) * | 1990-06-08 | 1991-12-12 | Fraunhofer Ges Forschung | Verfahren zur herstellung aufschaeumbarer metallkoerper und verwendung derselben |
| DE4124591C1 (en) * | 1991-01-21 | 1993-02-11 | Fraunhofer-Gesellschaft Zur Foerderung Der Angewandten Forschung Ev, 8000 Muenchen, De | Foamable metal body prodn. with reduced density differences - by charging hollow section with mixt. of powder contg. expanding agent and metal powder, and precompacting |
| DE4206303C1 (de) * | 1992-02-28 | 1993-06-17 | Mepura Metallpulver Ges.M.B.H., Ranshofen, At | |
| US5482533A (en) * | 1993-01-12 | 1996-01-09 | Fuji Jukogyo Kabushiki Kaisha | Method for manufacturing foam aluminum product and product |
| EP0744586B1 (de) | 1993-12-27 | 2004-03-17 | Hitachi Chemical Co., Ltd. | Verfahren zur Hestellung eines wärmeleitenden Gerätes und ein wärmeleitendes Gerätes |
| US5564064A (en) * | 1995-02-03 | 1996-10-08 | Mcdonnell Douglas Corporation | Integral porous-core metal bodies and in situ method of manufacture thereof |
| US5632319A (en) * | 1995-10-04 | 1997-05-27 | Industrial Technology Research Institute | Method for manufacturing environmentally conscious foamed aluminum materials |
| DE19612781C1 (de) * | 1996-03-29 | 1997-08-21 | Karmann Gmbh W | Bauteil aus metallischem Schaumwerkstoff, Verfahren zum Endformen dieses Bauteils und Vorrichtung zur Ausführung des Verfahrens |
| AT406027B (de) * | 1996-04-19 | 2000-01-25 | Leichtmetallguss Kokillenbau W | Verfahren zur herstellung von formteilen aus metallschaum |
| US5888600A (en) * | 1996-07-03 | 1999-03-30 | Henkel Corporation | Reinforced channel-shaped structural member |
| DE19648164C2 (de) * | 1996-11-21 | 2000-01-27 | Karmann Gmbh W | Karosserieteil, insbesondere Profilrahmenträger |
| ES2193439T3 (es) * | 1997-06-10 | 2003-11-01 | Goldschmidt Ag Th | Cuerpo metalico espumable. |
| KR100592533B1 (ko) * | 2002-01-07 | 2006-06-23 | 조순형 | 연속식 발포금속 제조방법 및 장치 |
-
1998
- 1998-04-09 AT AT0062598A patent/AT408317B/de not_active IP Right Cessation
-
1999
- 1999-04-09 JP JP2000543263A patent/JP2002511526A/ja active Pending
- 1999-04-09 AU AU31266/99A patent/AU3126699A/en not_active Abandoned
- 1999-04-09 EP EP99912961A patent/EP1085956B1/de not_active Expired - Lifetime
- 1999-04-09 DE DE59907205T patent/DE59907205D1/de not_active Expired - Lifetime
- 1999-04-09 ES ES99912961T patent/ES2209413T3/es not_active Expired - Lifetime
- 1999-04-09 CA CA002326784A patent/CA2326784C/en not_active Expired - Fee Related
- 1999-04-09 WO PCT/AT1999/000091 patent/WO1999052661A1/de not_active Ceased
- 1999-04-09 US US09/647,411 patent/US6391250B1/en not_active Expired - Fee Related
- 1999-04-09 EP EP03000266A patent/EP1352696A3/de not_active Withdrawn
-
2002
- 2002-01-25 US US10/057,547 patent/US20020127425A1/en not_active Abandoned
Also Published As
| Publication number | Publication date |
|---|---|
| US6391250B1 (en) | 2002-05-21 |
| AU3126699A (en) | 1999-11-01 |
| JP2002511526A (ja) | 2002-04-16 |
| ES2209413T3 (es) | 2004-06-16 |
| CA2326784A1 (en) | 1999-10-21 |
| EP1085956B1 (de) | 2003-10-01 |
| AT408317B (de) | 2001-10-25 |
| ATA62598A (de) | 2001-03-15 |
| EP1085956A1 (de) | 2001-03-28 |
| CA2326784C (en) | 2009-12-22 |
| WO1999052661A1 (de) | 1999-10-21 |
| EP1352696A3 (de) | 2005-04-27 |
| US20020127425A1 (en) | 2002-09-12 |
| DE59907205D1 (de) | 2003-11-06 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| AT408317B (de) | Verfahren zur herstellung von schaummetall-formkörpern | |
| EP2794152B1 (de) | Verfahren zur fertigung eines kompakten bauteils sowie mit dem verfahren herstellbares bauteil | |
| DE19612781C1 (de) | Bauteil aus metallischem Schaumwerkstoff, Verfahren zum Endformen dieses Bauteils und Vorrichtung zur Ausführung des Verfahrens | |
| EP0588182B1 (de) | Thermisch und akustisch isolierende Verbundbaukörper sowie Verfahren zu dessen Herstellung und Verwendung desselben | |
| AT509981B1 (de) | Verfahren zur herstellung von verbundkörpern sowie danach hergestellte verbundkörper | |
| AT512442B1 (de) | Verfahren zur herstellung eines gleitlagers | |
| DE10346281B4 (de) | Verfahren zur Herstellung von Bauteilen mit einer Nickel-Basislegierung sowie damit hergestellte Bauteile | |
| EP1086012B1 (de) | Verfahren zur herstellung einer verstärkung in einem hohlraum eines kfz-bauteils | |
| EP2468436A1 (de) | Verfahren zur Herstellung von Metallformkörpern mit strukturierter Oberfläche | |
| EP3165307A1 (de) | Verfahren und vorrichtung zur herstellung von metallschaumverbundkörpern und metallschaumverbundkörper | |
| DE19912618C2 (de) | Bauteil mit partieller Verstärkung und Verfahren zu dessen Herstellung | |
| DE19852277C2 (de) | Verfahren zur Herstellung eines metallischen Verbundwerkstoffes sowie Halbzeug für einen solchen | |
| AT503824B1 (de) | Metallformkörper und verfahren zu dessen herstellung | |
| DE102015205829B4 (de) | Verfahren zur Herstellung von geschäumten Sandwichelementen | |
| DE10024004A1 (de) | Bauteil aus Verbundwerkstoff und Verfahren zu seiner Herstellung | |
| DE102017121511A1 (de) | Verfahren zur Herstellung eines Halbzeuges für einen Verbundwerkstoff | |
| DE102012017135A1 (de) | Verfahren zur Herstellung eines Stoffverbundes für eine Panzerung sowie Panzerung | |
| DE19911213C1 (de) | Verbundbauteil und Verfahren zur Herstellung des Verbundbauteiles | |
| DE102017207823B4 (de) | Verfahren zum Herstellen eines aufschäumbaren Halbzeugs | |
| DE10338109B4 (de) | Verfahren zur Herstellung eines Verbundbauteils | |
| EP1611262A2 (de) | Verfahren zur versteifung eines bauteils aus verformbarem zellularmaterial, der bauteil und seine verwendung | |
| WO2005000502A1 (de) | Aus metallschaumbausteinen aufgebautes bauteil und verfahren zu seiner herstellung | |
| DE102021117969B4 (de) | Verfahren zur Herstellung eines Bauteils aus mindestens zwei Materialien | |
| WO2018019586A1 (de) | Verfahren zur herstellung eines stromsammlers für eine brennstoffzelle und brennstoffzelle | |
| DE19825603A1 (de) | Verfahren zum Einbringen einer Verstärkung in einen Hohlraum eines Kfz-Bauteils und Trägerstruktur für Kfz-Bauteil |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AC | Divisional application: reference to earlier application |
Ref document number: 1085956 Country of ref document: EP Kind code of ref document: P |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: ALULIGHT INTERNATIONAL GMBH |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| 17P | Request for examination filed |
Effective date: 20051021 |
|
| AKX | Designation fees paid |
Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| 17Q | First examination report despatched |
Effective date: 20070301 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 20110329 |