EP1499763B1 - Meche a base de fibres de verre - Google Patents
Meche a base de fibres de verre Download PDFInfo
- Publication number
- EP1499763B1 EP1499763B1 EP03740655A EP03740655A EP1499763B1 EP 1499763 B1 EP1499763 B1 EP 1499763B1 EP 03740655 A EP03740655 A EP 03740655A EP 03740655 A EP03740655 A EP 03740655A EP 1499763 B1 EP1499763 B1 EP 1499763B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- filaments
- diameter
- wick
- tex
- strand
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 239000003365 glass fiber Substances 0.000 title claims abstract description 6
- 238000004519 manufacturing process Methods 0.000 claims description 19
- 239000011521 glass Substances 0.000 claims description 12
- 238000000034 method Methods 0.000 claims description 11
- 239000002131 composite material Substances 0.000 claims description 10
- 238000009941 weaving Methods 0.000 claims description 9
- 238000001125 extrusion Methods 0.000 claims description 5
- 229920001169 thermoplastic Polymers 0.000 claims description 4
- 239000004416 thermosoftening plastic Substances 0.000 claims description 4
- 238000009730 filament winding Methods 0.000 claims description 3
- 230000002787 reinforcement Effects 0.000 description 14
- 239000011347 resin Substances 0.000 description 7
- 229920005989 resin Polymers 0.000 description 7
- 239000004744 fabric Substances 0.000 description 6
- 239000000835 fiber Substances 0.000 description 4
- 238000009434 installation Methods 0.000 description 4
- 230000009466 transformation Effects 0.000 description 4
- 241000731961 Juncaceae Species 0.000 description 2
- 241001080024 Telles Species 0.000 description 2
- 238000009825 accumulation Methods 0.000 description 2
- 239000011248 coating agent Substances 0.000 description 2
- 238000000576 coating method Methods 0.000 description 2
- 238000010276 construction Methods 0.000 description 2
- 239000011152 fibreglass Substances 0.000 description 2
- 230000006870 function Effects 0.000 description 2
- 239000008187 granular material Substances 0.000 description 2
- 230000010355 oscillation Effects 0.000 description 2
- 239000004033 plastic Substances 0.000 description 2
- 229920003023 plastic Polymers 0.000 description 2
- 239000004753 textile Substances 0.000 description 2
- 239000012815 thermoplastic material Substances 0.000 description 2
- KWGRBVOPPLSCSI-WPRPVWTQSA-N (-)-ephedrine Chemical compound CN[C@@H](C)[C@H](O)C1=CC=CC=C1 KWGRBVOPPLSCSI-WPRPVWTQSA-N 0.000 description 1
- 208000031968 Cadaver Diseases 0.000 description 1
- 101100536354 Drosophila melanogaster tant gene Proteins 0.000 description 1
- 241000940835 Pales Species 0.000 description 1
- 206010033546 Pallor Diseases 0.000 description 1
- 230000003247 decreasing effect Effects 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 230000002950 deficient Effects 0.000 description 1
- 238000005470 impregnation Methods 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 239000000203 mixture Substances 0.000 description 1
- 239000006060 molten glass Substances 0.000 description 1
- 239000004745 nonwoven fabric Substances 0.000 description 1
- 229920003217 poly(methylsilsesquioxane) Polymers 0.000 description 1
- 238000006116 polymerization reaction Methods 0.000 description 1
- 230000000135 prohibitive effect Effects 0.000 description 1
- 230000003014 reinforcing effect Effects 0.000 description 1
- 238000004513 sizing Methods 0.000 description 1
- 229910000679 solder Inorganic materials 0.000 description 1
- 238000004804 winding Methods 0.000 description 1
Images

Classifications
-
- D—TEXTILES; PAPER
- D02—YARNS; MECHANICAL FINISHING OF YARNS OR ROPES; WARPING OR BEAMING
- D02G—CRIMPING OR CURLING FIBRES, FILAMENTS, THREADS, OR YARNS; YARNS OR THREADS
- D02G3/00—Yarns or threads, e.g. fancy yarns; Processes or apparatus for the production thereof, not otherwise provided for
- D02G3/02—Yarns or threads characterised by the material or by the materials from which they are made
- D02G3/16—Yarns or threads made from mineral substances
- D02G3/18—Yarns or threads made from mineral substances from glass or the like
-
- D—TEXTILES; PAPER
- D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
- D01D—MECHANICAL METHODS OR APPARATUS IN THE MANUFACTURE OF ARTIFICIAL FILAMENTS, THREADS, FIBRES, BRISTLES OR RIBBONS
- D01D7/00—Collecting the newly-spun products
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/29—Coated or structually defined flake, particle, cell, strand, strand portion, rod, filament, macroscopic fiber or mass thereof
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/29—Coated or structually defined flake, particle, cell, strand, strand portion, rod, filament, macroscopic fiber or mass thereof
- Y10T428/2913—Rod, strand, filament or fiber
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/29—Coated or structually defined flake, particle, cell, strand, strand portion, rod, filament, macroscopic fiber or mass thereof
- Y10T428/2913—Rod, strand, filament or fiber
- Y10T428/2933—Coated or with bond, impregnation or core
Definitions
- the invention relates to a wick consisting of a plurality of filaments based on glass fibers.
- the wick may be in the form of a coil called roving or roving.
- the invention more particularly relates to the locks for making reinforcements from rovings whose current title of the lock reaches 1200 tex or more with a filament diameter of 12 microns or more.
- the title of the wick varies proportionally to the square of the diameter of the filaments and proportionally to the number of filaments constituting it.
- wick The title of a wick is a factor of its mechanical strength, while the diameter of the filaments affects the curability of the yarn or wick and therefore the flexibility of the fabric that can be obtained.
- the rovings are obtained either directly from filaments from a die and gathered under it in a single wound bobbin (they are called direct rovings), or indirectly from son that are derived from primary coils called cakes and are assembled to constitute a final wick of desired title (we call them assembled rovings).
- the maximum number of filaments constituting a wick of direct roving is limited by the number of holes of the die from which flow the glass nets forming after mechanical drawing said filaments.
- the number of filaments is strictly equal to the number of holes in the die. This number of holes today does not exceed about 4000 or even 4500, which makes it possible to obtain direct rovings, for example of 1200 tex / 12 ⁇ m , 2400 tex / 17 ⁇ m , or 4800 tex / 24 ⁇ m. or 9600 tex / 33 ⁇ m.
- the filament diameter and the number of filaments are conventional to express as whole numbers. Indeed, for simplification of language, it states the number of die holes and the number of filaments of the wick according to a round number of hundreds (for example a wick of 4024 filaments will be said to 4000 filaments). The round number may differ from a few tens of the exact number.
- the diameter of filaments is a nominal value, conventionally expressed by an integer number of micrometers. It differs in general from less than 0.5 ⁇ m from the average value of the diameter of all the filaments constituting the wick.
- the title of a roving wick can be increased by increasing the diameter of the filaments and / or their number.
- the increase in diameter is the most obvious to achieve but is not always desirable for reasons of poorer curvature of the wick that causes weaving more difficult and leads to lower quality products.
- the weaving is frequently interrupted by filaments that break, the fabric is often defective considering the requirements of flatness and regularity of the dynamic applications in particular.
- the glass surface offered in contact with the impregnating resin is less, the glass-resin adhesion is therefore less good and the mechanical performance of the composite is lower. For these reasons, some professions have established standards that limit the permissible filament diameter to 17 ⁇ m .
- the locks now have titles of up to 4800 tex, for example US 4,802,331; for reasons of productivity and dimensions of parts, it is also desired to increase the title, but the increase in the diameter of the filaments causes discomfort in the use of such locks, the filaments breaking and forming kinds of thorns which on the one hand sting and wound the operators and on the other hand dirty the resin that impregnates the reinforcement. For this reason, the transformers require in this case that the diameter of filaments does not exceed 24 ⁇ m, some even requiring that this diameter does not exceed 19 ⁇ m.
- the increase in the number of filaments is achieved either by the combination of several wicks from a plurality of cakes, which does not simplify the manufacture and rather contributes to an increase in costs, either by the combination of several wicks of filaments from several dies and grouped on the same winder, which is not without generating a concern for performance because of the statistical rise in the number of breaks in the global wick by the dependence of a plurality of dies.
- the inventors have demonstrated that the combination of a plurality of locks had disadvantages that could be prohibitive as to the quality of the solder coil and the manufactured product from the coil. So, for the combination of several strands of cakes, the coil obtained has loops on its edge which is not suitable in terms of quality of presentation for sale, and these loops may cause entanglement of the wick when unwinding at the weaving for example. With the combination of filaments from a plurality of dies, even if the coil obtained has no apparent defects, unwinding the strands of filaments tend to separate, one then will be pulled more than the other ( or others) during weaving, for example. This unevenness of tension will affect the flatness of the fabric that will be curled, the fabric will not be able to be properly impregnated with resin and will result in weakened mechanical properties for the composite material.
- the object of the invention is therefore to provide a glass fiber wick which has a higher or identical title than those existing on the market without being accompanied by an increase in the diameter of the filaments, while maintaining a quality at least equivalent (especially during its implementation), and maintaining a simplicity in its manufacture.
- the wick is characterized by the ratio ⁇ ⁇ 2 which is greater than 9, where ⁇ is the title of the wick in tex and ⁇ is the diameter of the filaments constituting the wick in ⁇ m, and comprises at least 6,000 filaments, its titre being greater than 1200 tex, and the diameter of each filament being greater than 11 ⁇ m, the wick being from a single die.
- the wick is in the form of a wound roving directly under the die.
- the wick comprises about 8000 filaments each about 17 microns in diameter and has a title of 4800 tex.
- This type of wick is particularly suitable for the manufacture of unidirectional or multiaxial reinforcements, used in particular for wind turbine blades.
- the diameter of the filaments remains identical to that existing on the 17 ⁇ m market for wind turbine blades; weaving is thus not made more difficult.
- the title is advantageously higher than the existing one, of 2400 tex for a diameter of 17 microns, leading to a heavier reinforcement.
- the wick comprises about 8000 filaments each about 24 microns in diameter and has a title of 9600 tex. Such a wick is preferred for the production of profiled pieces of great length and reduced section by the pultrusion process.
- the wick comprises about 8000 filaments each about 12 microns in diameter and has a titer of 2400 tex for the manufacture of rushes by the pultrusion-fine process.
- wick of the invention can be used in the manufacture of composite materials via weaving processes, or pultrusion or extrusion or filament winding, and a particular application is for example that of wind turbine blades.
- the wick may consist entirely of glass filaments or may be composed of, for example, glass and thermoplastic composite filaments.
- the device for manufacturing the wick of the invention comprises a die whose bottom consists of a plate provided with more than 4500 orifices, in particular 8000, and with a surface greater than that of an existing plate at present. provided with at most 4500 orifices.
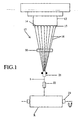
- the fiberglass wick 1 of the invention consists of more than 4000 filaments from a single die 13 as visible in Figure 1.
- the wick 1 is wound to form a direct roving R.
- composition of the glass is for example that of glass E.
- the die 13 is provided at the bottom with a plate 14 which is provided with a multitude of orifices 15, such as pins, from which the molten glass flows to be stretched into a multiplicity of filaments 16.
- the number The number of orifices is greater than 4500, preferably greater than 6000, and can, for example, reach 8000, and even exceed that number of 8000.
- the filaments are gathered in a single ply 17 which comes into contact with a coating device 20 for coating each filament with an aqueous or anhydrous size.
- the device 20 may consist of a tank continuously fed by a sizing bath and a rotating roller whose lower part is constantly immersed in the bath. This roll is permanently covered with a film of size which is taken in passing by the filaments 16 sliding on its surface.
- the sheet 17 then converges to an assembly device 21 where the different filaments are joined to give birth to the wick 1.
- the assembly device 21 may be constituted by a simple grooved pulley or a plate provided with a notch .
- the wick 1 leaving the assembly device 21 enters a wire guide 22 to be wound around a support 23 with a horizontal axis with respect to the vertical arrival of the wire to the guide wire.
- the wick is thus wound directly from the die to constitute the direct roving R.
- the stretching speed is typically between 10 and 60 meters per second.
- the plate 14 of the die bottom is therefore designed with more than 4500 orifices, here 8000, to form 8000 filaments.
- the increase in the number of filaments thus provided compared with the number existing in the state of the art which does not exceed not 4500 has a real interest.
- a fabric to be impregnated with resin will exhibit better fatigue strength in its dynamic use when the contact surface of the resin with the glass filaments is larger.
- Such a wick of 8000 filaments of 17 .mu.m diameter with a titer of 4800 tex will find particular application in the manufacture of unidirectional and multiaxial reinforcements for the reinforcement of wind turbine blades.
- f 490 ⁇ ⁇ 2 where f is the number of filaments, ⁇ the title, and ⁇ the diameter in ⁇ m, 490 being a multiplying factor integrating the density of the glass.
- the wick of the invention comprising more than 4500 filaments can also be characterized by the ratio ⁇ ⁇ 2 which is greater than an integer value of 9. If it is not easy to count the number of filaments of a wick once the product on the market, on the other hand it is easier to calculate the ratio ⁇ ⁇ 2 after having measured ⁇ and ⁇ by the standardized methods ISO1889 and ISO1888 respectively.
- Figure 2 illustrates a series of curves expressing, according to the title of the wick, the number of filaments as a function of the diameter of the filaments.
- the dies with more than 4500 holes (exactly 4410) make it possible to obtain a report of ⁇ ⁇ 2 > 9 , while existing channels with 4000 holes or less do not fulfill this characteristic.
- the title of the wick without changing the diameter of the filaments.
- the title is only 2400 tex with a die of 4000 holes while it is 4800 tex (double) for a die 8000 holes.
- the increase in the number of filaments makes it possible without increasing the titre, to reduce the diameter of the filaments.
- the wick has 24 ⁇ m diameter filaments with 4000 filaments, while the diameter is only 17 ⁇ m for 8000 filaments.
- the diameter of the filaments do not exceed 8 or 10 microns respectively.
- the invention is described for a glass fiber wick but it would also be possible to produce a composite wick type Twintex ® made to the base by the glass filaments issued from the die and in which come to comêler thermoplastic material filaments .
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Textile Engineering (AREA)
- Reinforced Plastic Materials (AREA)
- Woven Fabrics (AREA)
- Yarns And Mechanical Finishing Of Yarns Or Ropes (AREA)
- Moulding By Coating Moulds (AREA)
- Extrusion Moulding Of Plastics Or The Like (AREA)
- Surface Treatment Of Glass Fibres Or Filaments (AREA)
- Glass Compositions (AREA)
- Insulated Conductors (AREA)
- Input Circuits Of Receivers And Coupling Of Receivers And Audio Equipment (AREA)
Description
- L'invention concerne une mèche constituée d'une pluralité de filaments à base de fibres de verre. La mèche peut se présenter sous forme d'une bobine appelée roving ou stratifil.
- Les rovings ont diverses destinations. Concernant les matériaux composites, les rovings constituent le renfort des matières plastiques. Les procédés de mise en oeuvre des rovings en fibre de verre sont très variés. Parmi ces procédés, on peut citer :
- A - Le tissage et autres procédés utilisant des machines textiles, conduisant à des renforts plans tissés ou non.
Les tissus et autres renforts lourds à base de rovings (environ ou plus de 1000g/m2) sont surtout utilisés pour la fabrication de pièces en matériau composite pouvant être très sollicitées mécaniquement. Ils trouvent une application dans des pièces utilisées de manière statique, telles que des panneaux de caissons isothermes pour camions frigorifiques, ou bien dans des pièces utilisées de manière dynamique telles que des pales d'éoliennes qui subissent de fortes oscillations vibratoires. - B - La pultrusion consistant à imprégner de résine un renfort de fils continus puis à le former par traction au travers d'un moule (filière) chauffé qui polymérise la structure profilée ainsi réalisée. Ce procédé permet de fabriquer des produits de renfort oblongs, tels que des joncs ou des éléments pour réaliser des caillebotis.
- C - L'extrusion thermoplastique qui consiste à fabriquer des granulés de matière thermoplastique renfermant des fibres dites longues, les fibres continues étant introduites dans une extrudeuse et enrobées par la matière plastique en sortie d'extrudeuse pour être découpées en granulés. Ce procédé permet d'obtenir des pièces renforcées pour la construction automobile.
- D - L'enroulement filamentaire consistant à enrouler sous tension constante un renfort de fibres continues imprégné de résine sur un mandrin tournant de forme appropriée pour obtenir après polymérisation un corps de révolution creux tel qu'un tuyau.
- L'invention concerne plus particulièrement les mèches en vue d'une fabrication de renforts à partir de rovings dont actuellement le titre de la mèche atteint 1200 tex ou plus avec un diamètre filamentaire de 12 µm ou plus. Nous rappelons que le titre d'un fil ou d'une mèche correspond à sa masse linéique (1 tex = 1 g/km). Le titre de la mèche varie proportionnellement au carré du diamètre des filaments et proportionnellement au nombre de filaments la constituant.
- Le titre d'une mèche constitue un facteur de sa résistance mécanique, tandis que le diamètre des filaments influe sur l'aptitude à la courbure du fil ou de la mèche et par conséquent sur la souplesse du tissu qui peut être obtenu. Plus le titre est élevé, plus le fil est résistant, et plus le diamètre des filaments est élevé, plus son aptitude à la courbure sera difficile.
- Les rovings sont obtenus soit directement à partir de filaments issus d'une filière et rassemblés sous elle en une seule mèche bobinée (on les appelle rovings directs), soit indirectement à partir de fils qui sont issus de bobines primaires dénommées gâteaux et qui sont assemblés pour constituer une mèche finale de titre voulu (on les appelle rovings assemblés).
- Le nombre maximum de filaments constituant une mèche de roving direct est limité par le nombre de trous de la filière d'où s'écoulent les filets de verre formant après étirage mécanique lesdits filaments. Le nombre de filaments est strictement égal au nombre de trous de la filière. Ce nombre de trous ne dépasse pas aujourd'hui environ 4000, voire 4500, ce qui permet d'obtenir des rovings directs, par exemple de 1200 tex / 12µm, 2400 tex / 17 µm, ou 4800 tex / 24 µm, ou encore 9600 tex / 33 µm.
- Il est conventionnel d'exprimer le diamètre des filaments et le nombre de filaments selon des nombres entiers. En effet, par simplification de langage, on énonce les nombre de trous de filière ainsi que les nombres de filaments de la mèche selon un chiffre rond de centaines (par exemple une mèche de 4024 filaments sera dite de 4000 filaments). Le chiffre rond peut différer de quelques dizaines du nombre exact.
- Quant au diamètre de filaments, c'est une valeur nominale, exprimée conventionnellement par un nombre entier de micromètres. Elle diffère en général de moins de 0,5 µm de la valeur moyenne du diamètre de tous les filaments constituant la mèche.
- Aussi dans la suite du texte, il convient de considérer les nombres entiers comme des valeurs arrondies.
- Pour certaines applications, on pense par exemple aux pales d'éoliennes qui subissent dans le temps un phénomène de fatigue dû aux sollicitations quasi-continues engendrées par le vent, il serait souhaitable que le titre de la mèche actuellement de 2400 tex soit encore plus élevé de façon à d'une part simplifier le procédé de fabrication des pales, d'autre part permettre de fabriquer des pales de très grandes dimensions (40 mètres et plus) qui aujourd'hui nécessitent cependant un grand nombre de couches de renfort.
- On peut augmenter le titre d'une mèche de roving en augmentant le diamètre des filaments et/ou leur nombre.
- L'augmentation du diamètre est la plus évidente à réaliser mais n'est pas toujours souhaitable pour des raisons de plus mauvaise aptitude à la courbure de la mèche qui engendre un tissage plus difficile et conduit à des produits de moindre qualité. Le tissage est fréquemment interrompu par des filaments qui se brisent, le tissu est souvent défectueux compte tenu des exigences de planéité et régularité des applications dynamiques notamment. En outre, la surface de verre offerte au contact de la résine d'imprégnation est moindre, l'adhésion verre - résine est donc moins bonne et les performances mécaniques du composite sont moins élevées. Pour ces raisons, certaines professions ont établi des normes qui limitent le diamètre de filaments admissible à 17 µm.
- Dans le cas de la pultrusion, les mèches ont aujourd'hui des titres allant jusqu'à 4800 tex voir par exemple US 4 802 331; pour des raisons de productivité et de dimensions de pièces, on souhaite aussi augmenter le titre, mais l'augmentation du diamètre des filaments provoque une gêne dans l'emploi de telles mèches, les filaments se brisant et formant des sortes d'épines qui d'une part piquent et blessent les opérateurs et d'autre part salissent la résine qui imprègne le renfort. Pour cette raison, les transformateurs exigent dans ce cas que le diamètre de filaments ne dépasse par 24 µm, certains exigeant même que ce diamètre ne dépasse pas 19 µm.
- On préfère donc augmenter le titre en augmentant le nombre des filaments.
- L'augmentation du nombre de filaments est réalisée soit par l'association de plusieurs mèches issues d'une pluralité de gâteaux, ce qui ne simplifie pas la fabrication et participe plutôt à une augmentation des coûts, soit par l'association de plusieurs mèches de filaments provenant de plusieurs filières et regroupées sur un même bobinoir, ce qui n'est pas sans engendrer un souci de rendement en raison de l'élévation statistique du nombre de casses de la mèche globale par la dépendance d'une pluralité de filières.
- En outre, les inventeurs ont mis en évidence que l'association d'une pluralité de mèches présentait des inconvénients qui pouvaient être rédhibitoires quant à la qualité de la bobine vendue et du produit manufacturé à partir de la bobine. Ainsi, pour l'association de plusieurs mèches de gâteaux, la bobine obtenue présente des boucles sur sa tranche ce qui n'est pas convenable en terme de qualité de présentation pour la vente, et ces boucles risquent de provoquer un emmêlement de la mèche au dévidage lors du tissage par exemple. Avec l'association de filaments issus d'une pluralité de filières, même si la bobine obtenue ne présente pas de défauts apparents, au dévidage les mèches de filaments ont tendance à se séparer, l'une alors sera tirée plus que l'autre (ou les autres) lors du tissage par exemple. Cette inégalité de tension nuira à la planéité du tissu qui sera gondolé, le tissu ne pourra entre autre pas être imprégné convenablement de résine et il en résultera des propriétés mécaniques affaiblies pour le matériau composite.
- L'invention a donc pour but de fournir une mèche à base de fibres de verre qui présente un titre plus élevé ou identique que ceux existants sur le marché sans être accompagné d'une augmentation du diamètre des filaments, tout en gardant une qualité au moins équivalente (en particulier lors de sa mise en oeuvre), et en conservant une simplicité dans sa fabrication.
- Selon l'invention, la mèche est caractérisée par le rapport

- Avantageusement, la mèche se présente sous la forme d'un roving bobiné directement sous la filière.
- Par exemple, la mèche comporte environ 8000 filaments de chacun environ 17 µm de diamètre et présente un titre de 4800 tex. Ce type de mèche convient particulièrement pour la fabrication de renforts unidirectionnels ou multiaxiaux , utilisés notamment pour les pales d'éoliennes. En effet, le diamètre des filaments reste identique à celui existant sur le marché de 17 µm pour les pales d'éoliennes; le tissage n'est ainsi pas rendu plus difficile. Et le titre est avantageusement plus élevé que celui existant, de 2400 tex pour un diamètre de 17 µm, conduisant à un renfort plus lourd.
- Selon un autre exemple, la mèche comporte environ 8000 filaments de chacun environ 24 µm de diamètre et présente un titre de 9600 tex. Une telle mèche est appréciée pour la fabrication de pièces profilées de grande longueur et de section réduite par le procédé de pultrusion.
- Comme autre exemple, la mèche comporte environ 8000 filaments de chacun environ 12 µm de diamètre et présente un titre de 2400 tex pour la fabrication de -joncs par le procédé de pultrusion-fine.
- Ainsi la mèche de l'invention peut être utilisée dans la fabrication de matériaux composites via des procédés de tissage, ou pultrusion ou extrusion ou enroulement filamentaire, et une application particulière est par exemple celle des pales d'éoliennes.
- Enfin, la mèche peut être constituée entièrement de filaments de verre ou peut être -composite et constituée par exemple de filaments comêlés de verre et de matière thermoplastique.
- De telles mèches sont donc obtenues en augmentant le nombre de filaments étirés depuis la filière, ce qui oblige à disposer de filières de nombre de trous plus élevé que dans l'art antérieur.
- Jusqu'à présent, des bobines avec un si grand nombre de filaments pouvant par exemple atteindre le nombre de 8000 comme ici dans l'invention et issus d'une seule filière n'existaient pas sur le marché car les installations de fibrage du verre actuelles sont conçues pour accueillir des fonds de filières de dimensions établies et pourvus d'environ au plus 4500 orifices. Pour augmenter encore le nombre d'orifices, il serait nécessaire pour une même surface de fond de filière de positionner les orifices de manière encore plus serrée les uns par rapport aux autres, ce qui rapprocherait entre eux les filaments s'en écoulant. Le risque serait alors certain de voir se réunir et se coller entre eux les filaments, empêchant donc le procédé de fibrage.
- Or, on ne s'était jusqu'à présent pas penché sur l'éventualité de fabriquer de nouvelles filières dont le fond serait pourvu d'un plus grand nombre d'orifices, jusqu'à doubler ceux existants, en augmentant la surface du fond de filière percé desdits orifices tout en pouvant s'intégrer dans une installation de fibrage existante. Aussi, selon l'invention le dispositif de fabrication de la mèche de l'invention comporte une filière dont le fond consiste en une plaque pourvue de plus de 4500 orifices, en particulier 8000, et de surface supérieure à celle d'une plaque existante actuellement pourvue au plus de 4500 orifices.
- D'autres avantages et caractéristiques de l'invention apparaîtront à la lecture de la description qui suit en regard des dessins annexés sur lesquels :
- la figure 1 illustre schématiquement le dispositif de fabrication d'une mèche selon l'invention;
- la figure 2 illustre des courbes représentatives, selon le titre d'une mèche, du nombre de filaments de la mèche en fonction du diamètre des filaments.
- La mèche en fibres de verre 1 de l'invention est constituée de plus de 4000 filaments issus d'une unique filière 13 telle que visible à la figure 1. La mèche 1 est bobinée pour constituer un roving direct R.
- La composition du verre est par exemple celle du verre E.
- La filière 13 est munie en fond d'une plaque 14 qui est pourvue d'une multitude d'orifices 15, tels que des tétons, depuis lesquels s'écoule le verre-fondu pour être étiré en une multiplicité de filaments 16. Le nombre d'orifices est supérieur à 4500, de préférence est supérieur à 6000 et peut par exemple atteindre 8000, et même dépasser ce nombre de 8000.
- Les filaments sont rassemblés en une seule nappe 17 qui vient en contact avec un dispositif d'enduction 20 destiné à revêtir chaque filament d'un ensimage de type aqueux ou anhydre. Le dispositif 20 peut être constitué d'un bac alimenté en permanence par un bain d'ensimage et d'un rouleau en rotation dont la partie inférieure est constamment immergée dans le bain. Ce rouleau se recouvre en permanence d'une pellicule d'ensimage qui est prélevée au passage par les filaments 16 glissant à sa surface.
- La nappe 17 converge ensuite vers un dispositif d'assemblage 21 où les différents filaments sont réunis pour donner naissance à la mèche 1. Le dispositif d'assemblage 21 peut être constitué par une simple poulie à gorge ou par une plaque munie d'une encoche.
- La mèche 1 en quittant le dispositif d'assemblage 21 pénètre dans un guide-fil 22, pour être bobinée autour d'un support 23 à axe horizontal par rapport à l'arrivée verticale du fil vers le guide-fil. La mèche est ainsi bobinée en étant issue directement de la filière pour constituer le roving direct R. La vitesse d'étirage est de manière classique comprise entre 10 et 60 mètres par seconde.
- La plaque 14 du fond de filière est par conséquent conçue avec plus de 4500 orifices, ici 8000, pour former 8000 filaments. L'augmentation du nombre de filaments ainsi fournis par rapport au nombre existant dans l'état de la technique qui ne dépasse pas 4500 présente un réel intérêt. Pour certaines applications, en vue d'un titre donné constant, il est préférable d'augmenter le nombre de filaments en diminuant leur diamètre plutôt que de garder constant le nombre de filaments avec un diamètre plus gros. Ainsi, un tissu devant être imprégné de résine montrera une meilleure tenue en fatigue dans son utilisation dynamique lorsque la surface de contact de la résine avec les filaments de verre est plus importante. Or cette intimité de contact, pour un ensimage identique d'une mèche de 4800 tex, est accrue avec une constitution de 8000 filaments de 17 µm de diamètre au lieu de 4000 filaments de 24 µm de diamètre. Le facteur multiplicateur d'intimité de contact est d'environ 1,4 quand on passe de 4000 à 8000 filaments.
- Une telle mèche de 8000 filaments de 17 µm de diamètre présentant un titre de 4800 tex trouvera notamment son application dans la fabrication de renforts unidirectionnels et multiaxiaux pour le renforcement de pales d'éoliennes.
- On rappelle que le nombre de filaments, le titre de la mèche et le diamètre des filaments sont reliés par la formule suivante :
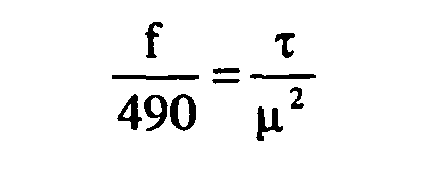
où f est le nombre de filaments, τ le titre, et µ le diamètre en µm, 490 étant un facteur multiplicateur intégrant la densité du verre. - Ainsi la mèche de l'invention comprenant plus de 4500 filaments peut également être caractérisée par le rapport


- La figure 2 illustre une série de courbes exprimant, selon le titre de la mèche, le nombre de filaments en fonction du diamètre des filaments. A été tracée la droite de référence

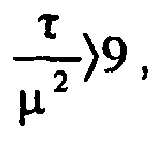
- Ainsi, on parvient en augmentant le nombre de filaments à augmenter le titre de la mèche sans pour autant modifier le diamètre des filaments. Pour 17µm, le titre n'est que de 2400 tex avec une filière de 4000 trous alors qu'il est de 4800 tex (le double) pour une filière 8000 trous.
- Par ailleurs, l'augmentation du nombre de filaments permet sans augmenter le titre, de diminuer le diamètre des filaments. Pour 4800 tex, la mèche présente des filaments de diamètre 24 µm avec 4000 filaments, alors que le diamètre n'est que de 17µm pour 8000 filaments.
- Il est également possible de réaliser des mèches avec un titre de 600 ou 900 tex par exemple dont le diamètre des filaments ne dépassent pas 8 ou respectivement 10 µm.
- Aussi, l'invention qui consiste à fournir une mèche pour laquelle

- à titre identique, une diminution du diamètre des filaments, ce qui permet aux filaments de garder leur souplesse et d'éviter ainsi qu'ils ne se brisent, et par conséquent cela évite l'accumulation de ces filaments brisés sous forme de bourre qui perturbe le fonctionnement des machines et nuit à la régularité d'imprégnation; ou bien
- à diamètre constant, d'augmenter le titre, ce qui permet d'obtenir des renforts plus lourds pour fabriquer ainsi des pièces de plus grandes dimensions nécessitant une plus grande quantité de renfort, ceci sans augmenter le nombre de bobines utilisées, donc sans compliquer la transformation et sans nécessiter de nouvelles installations. Cela améliore la productivité tant pour le fabriquant de fibres que pour le transformateur.
- Dans les deux cas, il s'agit donc d'améliorer le rapport qualité / prix. Le tableau ci-après résume pour divers types d'applications, les caractéristiques des mèches existantes en vue de leur transformation et celles pouvant être obtenues selon l'invention.
Application Transformation Etat de la technique (4000 filaments) Mèche de l'invention (8000 filaments) Avantages Pales d'éolienne Tissage ou fabrication de non-tissés 17µm,2400 tex 17µm, 4800 tex productivité, facilité de travail, grandes pièces Profilés, caillebotis Pultrusion 34µm, 9600 tex 24µm, 9600 tex souplesse, suppression des épines Joncs, profilés Pultrusion fine 12µm, 1200tex 12µm, 2400 tex productivité, facilité de travail Construction automobile Extrusion thermoplastique 17µm, 2400 tex 17µm, 4800 tex productivité, facilité de travail, résistance au choc - L'invention est décrite pour une mèche en fibres de verre mais il serait également possible de réaliser une mèche composite du type TWINTEX® constituée à la base par les filaments de verre délivrés par la filière et dans lesquels viennent se comêler des filaments de matière thermoplastique.
Claims (10)
- Mèche (1) à base de fibres de verre présentant un rapport

- Mèche selon la revendication 1, caractérisée en ce qu'elle se présente sous la forme d'un roving (R) bobiné directement sous la filière.
- Mèche selon l'une quelconque des revendications précédentes, caractérisée en ce qu'elle comporte environ 8000 filaments de chacun environ 12 µm de diamètre et présente un titre de 2400 tex.
- Mèche selon l'une quelconque des revendications précédentes, caractérisée en ce qu'elle comporte environ 8000 filaments de chacun environ 17 µm de diamètre et présente un titre de 4800 tex.
- Mèche selon l'une quelconque des revendications précédentes, caractérisée en ce qu'elle comporte environ 8000 filaments de chacun environ 24 µm de diamètre et présente un titre de 9600 tex.
- Mèche selon l'une quelconque des revendications précédentes, caractérisée en ce qu'elle est constituée entièrement de filaments de verre.
- Mèche selon l'une quelconque des revendications 1 à 5, caractérisée en ce qu'elle est composite et constituée par des filaments comêlés de verre et de matière thermoplastique.
- Utilisation de la mèche selon l'une quelconque des revendications précédentes pour la fabrication de matériaux composites.
- Utilisation de la mèche selon l'une quelconque des revendications précédentes dans des procédés de tissage, ou pultrusion ou extrusion ou enroulement filamentaire.
- Utilisation de la mèche selon l'une quelconque des revendications précédentes pour la fabrication de pales d'éoliennes.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR0205497A FR2839320B1 (fr) | 2002-05-02 | 2002-05-02 | Bobine de fil en fibres de verre |
| FR0205497 | 2002-05-02 | ||
| PCT/FR2003/001281 WO2003093545A1 (fr) | 2002-05-02 | 2003-04-23 | Meche a base de fibres de verre |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1499763A1 EP1499763A1 (fr) | 2005-01-26 |
| EP1499763B1 true EP1499763B1 (fr) | 2007-06-06 |
Family
ID=29226138
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP03740655A Expired - Lifetime EP1499763B1 (fr) | 2002-05-02 | 2003-04-23 | Meche a base de fibres de verre |
Country Status (13)
| Country | Link |
|---|---|
| US (1) | US7416782B2 (fr) |
| EP (1) | EP1499763B1 (fr) |
| JP (1) | JP2005529047A (fr) |
| KR (1) | KR20040108761A (fr) |
| CN (1) | CN100480448C (fr) |
| AT (1) | ATE364100T1 (fr) |
| AU (1) | AU2003265510A1 (fr) |
| BR (1) | BR0309530B1 (fr) |
| DE (1) | DE60314245D1 (fr) |
| FR (1) | FR2839320B1 (fr) |
| MX (1) | MXPA04010852A (fr) |
| RU (1) | RU2314370C2 (fr) |
| WO (1) | WO2003093545A1 (fr) |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2815046B1 (fr) | 2000-10-11 | 2003-01-10 | Vetrotex France Sa | Procede et dispositif de production d'un fil composite |
| FR2899243B1 (fr) | 2006-03-30 | 2008-05-16 | Saint Gobain Vetrotex | Procede et dispositif de fabrication d'un fil composite |
| FR2899571B1 (fr) * | 2006-04-10 | 2009-02-06 | Saint Gobain Vetrotex | Procede de fabrication d'un enroulement a fils separes |
| US20150284886A1 (en) | 2012-10-17 | 2015-10-08 | Gifu University | Reinforcing fiber/resin fiber composite for production of continuous-fiber-reinforced thermoplastic resin composite material and process for manufacturing same |
| US20160037940A1 (en) * | 2014-01-08 | 2016-02-11 | Jacques C. Bertrand | Durable insect netting |
| JP7674809B2 (ja) | 2019-10-17 | 2025-05-12 | 日本電気硝子株式会社 | ガラスダイレクトロービングの製造方法及びガラスダイレクトロービング |
Family Cites Families (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3634904A1 (de) * | 1986-10-14 | 1988-04-28 | Schuller Gmbh Glaswerk | Verfahren zur herstellung eines mischfaserbandes aus glasfasern und fasern oder faeden anderen materials |
| US4741151A (en) * | 1987-04-30 | 1988-05-03 | Owens-Corning Fiberglas Corporation | Method and apparatus for the manufacture of glass fiber bulk strand roving |
| US4802331A (en) * | 1987-04-30 | 1989-02-07 | Owen-Corning Fiberglas Corporation | Glass fiber bulk strand roving |
| FR2691171B1 (fr) * | 1992-05-15 | 1994-12-23 | Vetrotex France Sa | Procédé de fabrication d'un fil continu par étirage mécanique et produits en résultant. |
| RU2031868C1 (ru) * | 1992-06-25 | 1995-03-27 | Акционерное общество открытого типа Научно-производственное объединение "Стеклопластик" | Способ получения комплексных стеклянных нитей |
| FR2702778B1 (fr) * | 1993-03-18 | 1995-05-05 | Vetrotex France Sa | Procédé et dispositif de formation d'un fil composite. |
| FR2713647B1 (fr) * | 1993-12-09 | 1996-03-08 | Vetrotex France Sa | Procédé de fabrication d'un matériau composite et matériau en résultant. |
| FR2714398B1 (fr) * | 1993-12-24 | 1996-03-08 | Vetrotex France Sa | Réseau de fils de verre et matériau composite renforcé par ledit réseau. |
| US5731084A (en) * | 1996-07-16 | 1998-03-24 | Owens-Corning Fiberglas Technology, Inc. | Zero twist yarn having periodic flat spots |
| FR2774677B1 (fr) * | 1998-02-11 | 2000-03-10 | Vetrotex France Sa | Procede et dispositif de fabrication d'un fil de verre |
| DE19826086A1 (de) * | 1998-06-12 | 1999-12-16 | Mekra Lang Gmbh & Co Kg | Verfahren zum Herstellen eines Rotorblatts für Windkraftanlagen und Rotorblatt für Windkraftanlagen |
| DE19915955C2 (de) * | 1999-04-09 | 2001-09-13 | Schuller Gmbh | Vorrichtung und Verfahren zum Herstellen eines strangartigen Faserverbundes aus Glasfasern |
| JP2001172875A (ja) * | 1999-12-17 | 2001-06-26 | Nippon Electric Glass Co Ltd | ガラス繊維及びそれを用いたガラス繊維強化プラスチック |
-
2002
- 2002-05-02 FR FR0205497A patent/FR2839320B1/fr not_active Expired - Fee Related
-
2003
- 2003-04-23 BR BRPI0309530-4A patent/BR0309530B1/pt active IP Right Grant
- 2003-04-23 RU RU2004135107/12A patent/RU2314370C2/ru active
- 2003-04-23 CN CNB038099144A patent/CN100480448C/zh not_active Expired - Lifetime
- 2003-04-23 EP EP03740655A patent/EP1499763B1/fr not_active Expired - Lifetime
- 2003-04-23 US US10/512,419 patent/US7416782B2/en not_active Expired - Lifetime
- 2003-04-23 WO PCT/FR2003/001281 patent/WO2003093545A1/fr not_active Ceased
- 2003-04-23 MX MXPA04010852A patent/MXPA04010852A/es not_active Application Discontinuation
- 2003-04-23 JP JP2004501678A patent/JP2005529047A/ja active Pending
- 2003-04-23 AT AT03740655T patent/ATE364100T1/de not_active IP Right Cessation
- 2003-04-23 AU AU2003265510A patent/AU2003265510A1/en not_active Abandoned
- 2003-04-23 KR KR10-2004-7017385A patent/KR20040108761A/ko not_active Withdrawn
- 2003-04-23 DE DE60314245T patent/DE60314245D1/de not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| JP2005529047A (ja) | 2005-09-29 |
| EP1499763A1 (fr) | 2005-01-26 |
| BR0309530B1 (pt) | 2012-12-11 |
| CN100480448C (zh) | 2009-04-22 |
| MXPA04010852A (es) | 2005-02-14 |
| US20060083916A1 (en) | 2006-04-20 |
| AU2003265510A1 (en) | 2003-11-17 |
| CN1650056A (zh) | 2005-08-03 |
| BR0309530A (pt) | 2005-02-15 |
| KR20040108761A (ko) | 2004-12-24 |
| RU2004135107A (ru) | 2005-07-10 |
| ATE364100T1 (de) | 2007-06-15 |
| WO2003093545A1 (fr) | 2003-11-13 |
| RU2314370C2 (ru) | 2008-01-10 |
| FR2839320A1 (fr) | 2003-11-07 |
| DE60314245D1 (de) | 2007-07-19 |
| US7416782B2 (en) | 2008-08-26 |
| FR2839320B1 (fr) | 2004-09-17 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US20230241837A1 (en) | Continuous Fiber Reinforced Thermoplastic Resin Composite Material and Method for Producing Same | |
| EP2516138B1 (fr) | Nouveaux materiaux intermediaires realises par entrecroisement avec entrelacement de fils voiles | |
| EP3446868B1 (fr) | Procédé de fabrication d'un ruban de filaments de largeur constante pour la realisation de pieces composites par procede direct et ruban correspondant | |
| EP2263862B1 (fr) | Procédé de fabrication de préformes tressées | |
| US20090271960A1 (en) | Method of producing a spread multi-filament bundle and an apparatus used in the same | |
| FR2698038A1 (fr) | Procédé et dispositif de formation d'un fil composite. | |
| FR2698640A1 (fr) | Tissu chaîne et trame à base de fils techniques multifilaments à prédominance sans torsion et procédé d'obtention. | |
| JP5467828B2 (ja) | 長繊維強化熱可塑性樹脂ペレットの製造方法 | |
| EP0500480B1 (fr) | Retors thermofixé en monofilaments synthétiques | |
| EP0991798B1 (fr) | Fibres fluoropolymeres filees a chaud et leur procede de production | |
| EP1325180B1 (fr) | Procede et dispositif de production d'un fil composite | |
| WO2015173489A1 (fr) | Dispositif continu pour imprégner en une seule étape des mêches ou des rubans de fibres naturelles, en particulier le lin | |
| WO2003093545A1 (fr) | Meche a base de fibres de verre | |
| EP1466045B1 (fr) | Structure fibreuse pour la realisation de materiaux composites | |
| EP2435505A1 (fr) | Ruban dielectrique preimpregne pour radome | |
| EP0354139B1 (fr) | Fils hybrides pour matériaux composites à matrice thermoplastique et leur procédé d'obtention | |
| CN114311764A (zh) | 一种复合纤维拉挤制品及拉挤方法 | |
| WO1998001609A1 (fr) | Filaments en polyester et procede de fabrication d'un tel filament | |
| EP1774216B1 (fr) | Procede de fabrication de tubes composites par pultrusion et tubes obtenus | |
| FR3103409A1 (fr) | Structure tricotee pour renforcement de materiaux composites. | |
| FR2864972A1 (fr) | Complexes de renforcement comportant des fils raidisseurs | |
| FR2620375A1 (fr) | Procede de fabrication de materiaux composites lineaires a section variable et materiaux obtenus selon ce procede | |
| EP0950504B1 (fr) | Matériau à base de résine thermoplastique comprenant des fibres de verre, procédé pour sa fabrication et son usage | |
| WO2026015322A1 (fr) | Ficelles, filets et leurs procédés de fabrication | |
| FR3075689A1 (fr) | Procede de fabrication d'un semi-produit pour une piece de vehicule automobile |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20041008 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: GUINET, MARC Inventor name: VANDERLYNDEN, JEAN-CHARLES Inventor name: RENAUDIN, JEAN-PIERRE Inventor name: JUTTET, PIERRE Inventor name: THIRIET, JEAN-LOUIS |
|
| DAX | Request for extension of the european patent (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PT RO SE SI SK TR |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070606 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: FRENCH |
|
| REF | Corresponds to: |
Ref document number: 60314245 Country of ref document: DE Date of ref document: 20070719 Kind code of ref document: P |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20070814 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070906 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070917 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070606 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070606 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070606 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070606 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20071106 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070906 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070606 Ref country code: DE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070907 Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070606 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070907 |
|
| 26N | No opposition filed |
Effective date: 20080307 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070606 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080430 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080430 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080430 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070606 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20070606 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080423 Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20071207 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 14 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 15 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20220426 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SK Payment date: 20220401 Year of fee payment: 20 Ref country code: GB Payment date: 20220427 Year of fee payment: 20 Ref country code: FR Payment date: 20220425 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: TR Payment date: 20220411 Year of fee payment: 20 Ref country code: BE Payment date: 20220427 Year of fee payment: 20 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MK Effective date: 20230422 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MK Effective date: 20230423 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: PE20 Expiry date: 20230422 Ref country code: SK Ref legal event code: MK4A Ref document number: E 2350 Country of ref document: SK Expiry date: 20230423 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 20230423 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF EXPIRATION OF PROTECTION Effective date: 20230422 |